
Inserti per stampi di connettori FPC, dal disegno alla lavorazione ispezionata
SUUXIANG esamina le dimensioni critiche, quindi applica lavorazioni CNC, elettroerosione, rettifica e ispezione per gli inserti degli stampi di connettori FPC.
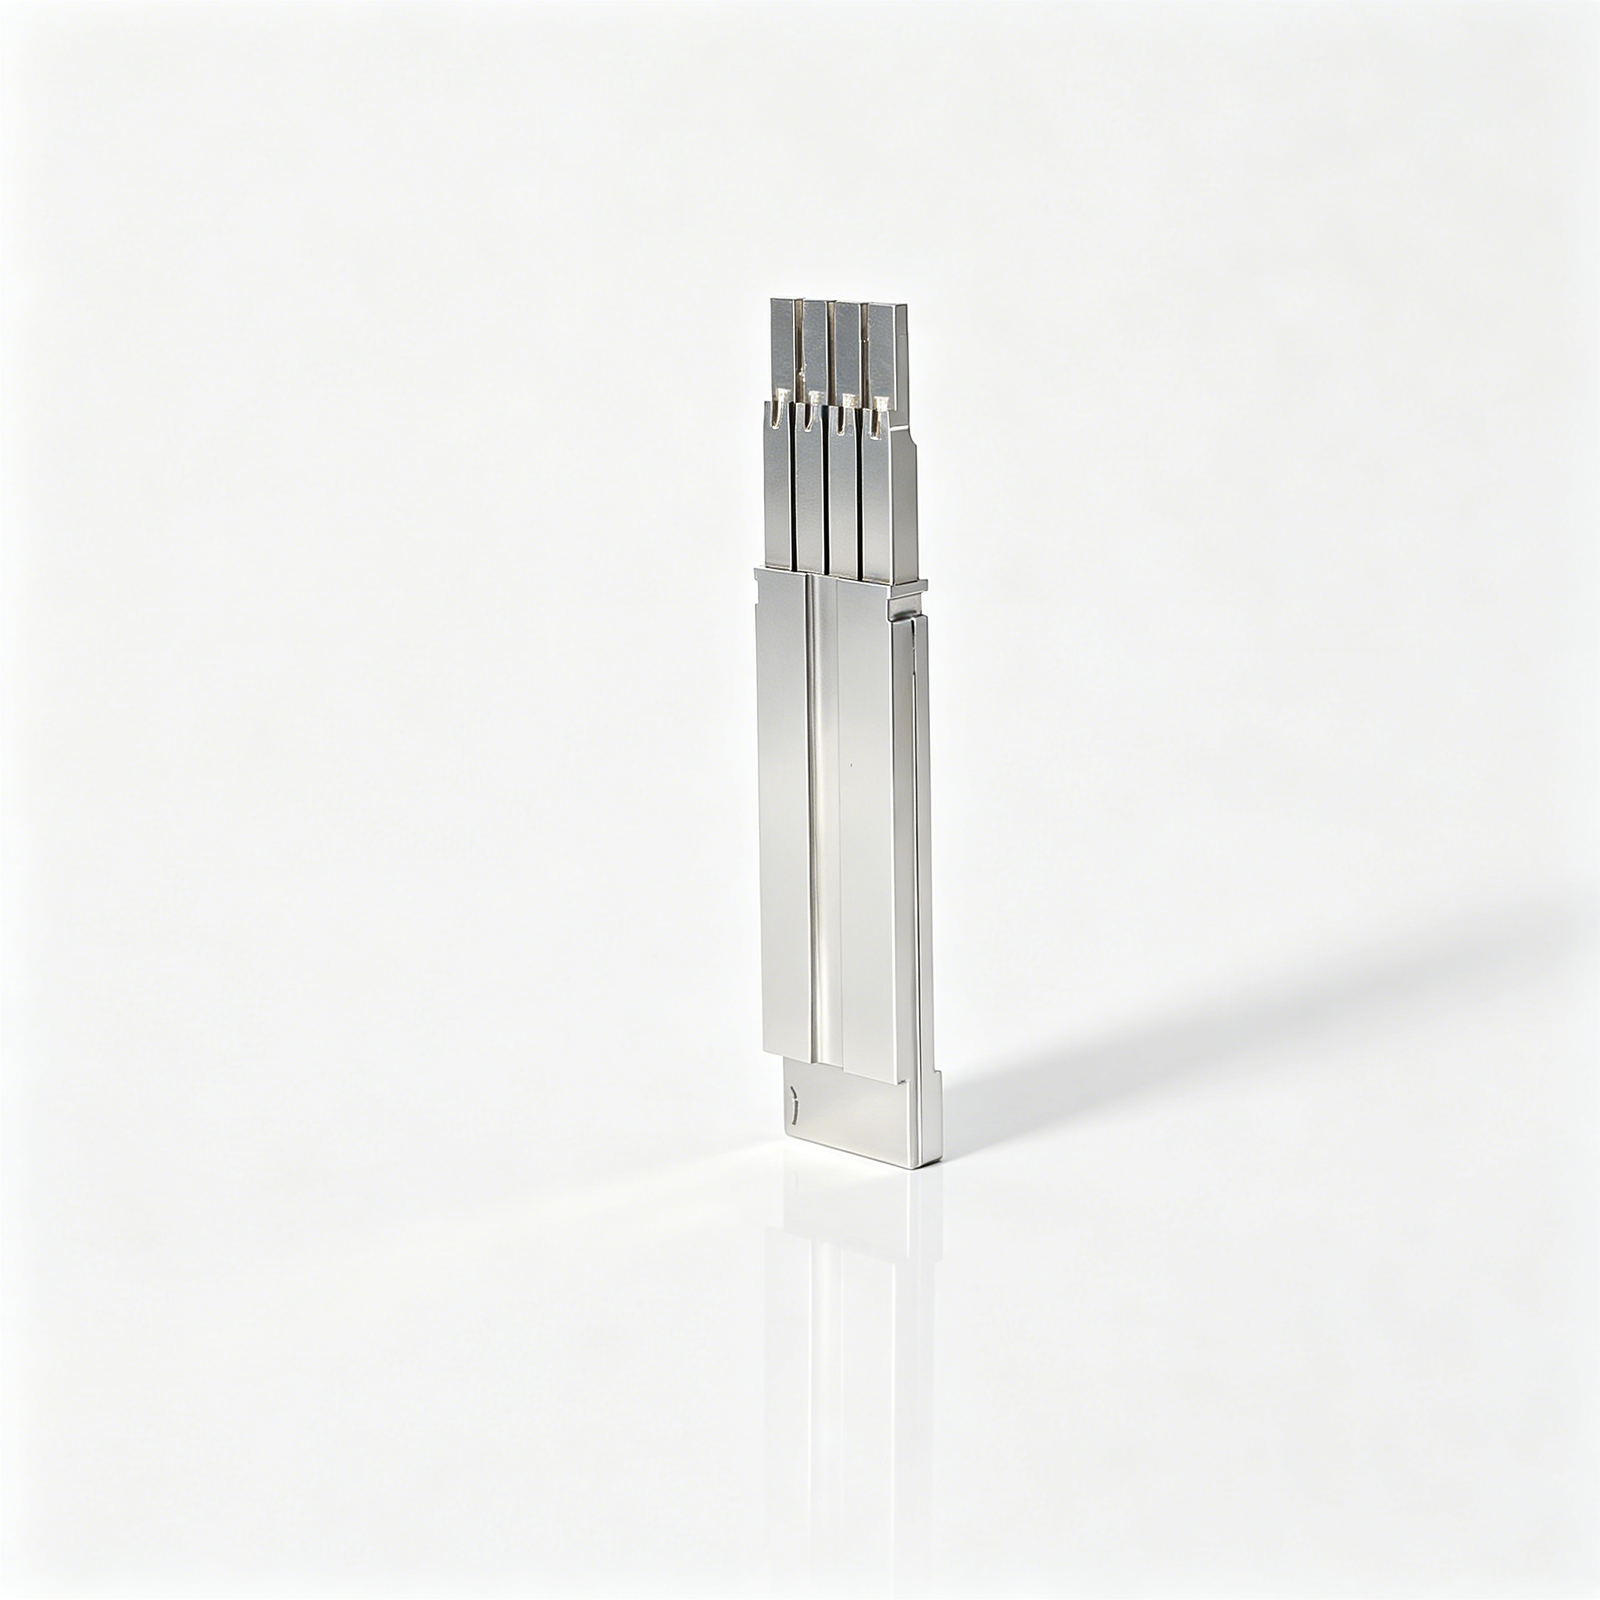
Configurazioni rappresentative di inserti per stampi di connettori FPC













Related Configurable Components and RFQ Support











Inserti per stampi di connettori FPC: vantaggi ingegneristici
Un percorso di revisione disciplinato per trasformare i disegni di stampi per connettori in piani di produzione e ispezione controllati.
Revisione del disegno prima di tutto
Esaminiamo disegni, modelli, materiali, quantità e contesto applicativo prima di definire un preventivo o un approccio produttivo.
Dimensioni critiche definite
Le dimensioni critiche, i riferimenti (datum), i requisiti di superficie e le relazioni di tolleranza vengono identificate precocemente per focalizzare la pianificazione del processo e dell’ispezione.
Pianificazione del percorso di lavorazione
Lavorazioni CNC, elettroerosione, rettifica, assemblaggio e ispezione vengono considerate congiuntamente in base all’accesso allo strumento, alla geometria e alle esigenze di finitura.
Visibilità delle revisioni
Le revisioni dei disegni e le informazioni di progetto rimangono visibili attraverso il coordinamento, aiutando i team ad allineare la produzione con i requisiti attuali approvati.
Allineamento del piano di ispezione
I metodi di ispezione e la documentazione richiesta vengono discussi in relazione all’ordine, alle priorità dimensionali e alle aspettative di verifica concordate.
Famiglie di componenti per stampi di connettori FPC
Famiglie di componenti guidate dal disegno per stampi di connettori, costruzione di stampi, lavorazioni di tranciatura e produzione controllata a basso volume.

Servizi di lavorazione CNC
Servizi di lavorazione CNC di precisione per parti personalizzate basate su disegno tecnico che richiedono fresatura, tornitura, elettroerosione, rettifica, assemblaggio e percorsi di ispezione pianificati. Esamina le dimensioni critiche, i riferimenti (datum), i requisiti dei materiali e le priorità di superficie prima di impegnarti in un piano di processo.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC personalizzata per componenti prismatici di stampi e utensili, inclusi inserti, piastre, slitte e dettagli di maschere di fissaggio. L’accesso all’utensile, i raggi interni, la geometria delle pareti, il materiale da asportare e le relazioni di riferimento (datum) dovrebbero essere esaminati rispetto al disegno.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per componenti rotazionali come perni, manicotti, boccole, alberi e elementi di posizionamento. I preventivi dovrebbero tenere conto delle tolleranze di diametro, della concentricità, della geometria delle spalle, dei requisiti di filettatura, dello stato del materiale e del metodo di ispezione.
Upload a Drawing
Lavorazione a 5 assi
La lavorazione CNC a 5 assi supporta geometrie complesse dove facce multiple, caratteristiche angolate o contorni compositi beneficiano di meno setup. Il percorso di lavorazione dipende dalla portata dell’utensile, dalla strategia di bloccaggio, dal controllo dei datumi, dai requisiti di superficie e dalle operazioni di finitura rimanenti.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro supportano pezzi torniti piccoli e dettagliati con caratteristiche che richiedono un bloccaggio stabile e una pianificazione attenta dell’ispezione. Fornire dimensioni funzionali, contesto di accoppiamento, materiale, quantità ed eventuali requisiti critici di superficie o di controllo bave.
Upload a Drawing
Elettroerosione a Filo e a Tuffo
I servizi di elettroerosione a filo e a tuffo affrontano profili, fessure strette, angoli interni, materiali temprati e caratteristiche di stampo difficili da raggiungere. È necessario esaminare la strategia dell’elettrodo, il percorso del filo, l’accesso allo spurgo, le aspettative di strato di ricottura e i requisiti di lucidatura o rettifica a valle.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili viene utilizzata dove planarità, parallelismo, controllo del profilo o finitura fine sono critici. Specificare il materiale di partenza per la rettifica, la condizione di trattamento termico, le superfici di riferimento, i requisiti di superficie e le dimensioni da verificare dopo la rettifica.
Upload a Drawing
Inserti Nucleo u0026 Cavità Stampi
Gli inserti di nucleo e cavità di stampo di precisione sono componenti configurabili prodotti da disegni approvati e requisiti funzionali dello stampo. Il loro percorso di processo può combinare lavorazione CNC, EDM, rettifica, assemblaggio e ispezione in base alla geometria di divisione, alla condizione del materiale, al raffreddamento e alle superfici critiche di stampaggio.
Upload a Drawing
Componenti Espulsori ed Espulsione
Perni espulsori, manicotti e componenti di espulsione sono dettagli dello stampo guidati da disegni che richiedono attenzione all’accoppiamento, alla corsa, alla guida, alla lubrificazione, alle superfici di usura e alle condizioni dei fori di accoppiamento. Dimensioni, requisiti di materiale e trattamento termico, e giochi funzionali devono essere definiti prima della produzione.
Upload a Drawing
Perni Nucleo, Componenti Guida e Localizzazione
I perni nucleo, i perni guida e i componenti di localizzazione stabiliscono le caratteristiche di stampaggio e l’allineamento ripetibile all’interno di uno stampo. Valutare il diametro di lavoro, la classe di accoppiamento, le relazioni con i datumi, le condizioni di usura, il metodo di montaggio, la condizione del materiale e i requisiti di ispezione dal disegno applicativo.
Upload a Drawing
Slitte, Sollevatori, Punti di Iniezione e Accessori Stampi
Le slitte, i sollevatori, i punti di iniezione e gli accessori per stampi sono famiglie di utensili configurabili che richiedono una revisione funzionale di corsa, superfici di appoggio, chiusure, geometria del punto di iniezione, interfacce di assemblaggio e accesso al servizio. La pianificazione della produzione dovrebbe riflettere la sequenza dello stampo prevista e i componenti di accoppiamento.
Upload a Drawing
Componenti Stampi Connettori
I componenti di stampi per connettori di precisione supportano gli utensili per caratteristiche di connettori dettagliate dove allineamento, geometria dei pin, relazioni tra cavità e condizioni di accoppiamento ripetibili sono importanti. I disegni dovrebbero identificare le dimensioni critiche per la qualità, lo schema dei datumi, il materiale, la finitura e le prove di ispezione applicabili.
Upload a Drawing
Componenti Stampi di Stampaggio
I componenti di stampi di stampaggio di precisione includono inserti basati su disegno, punzoni, guide, piastre e dettagli di localizzazione per assiemi di stampi. La pianificazione del processo considera la condizione del materiale, le interfacce di taglio o formatura, le relazioni di gioco, il margine di rettifica, il trattamento termico e l’ispezione delle dimensioni funzionali.
Upload a Drawing
Componenti Stampi a Iniezione per MIM, CIM e SovraStampaggio
I componenti per stampi a iniezione, MIM, CIM e sovraStampaggio vengono valutati nell’ambito della produzione verificata. Una revisione utile include il comportamento del materiale, la geometria delle caratteristiche, i requisiti di divisione e chiusura, il contesto di alimentazione o punto di iniezione, le condizioni di stampaggio e le dimensioni che governano l’assemblaggio o la funzione del prodotto.
Upload a Drawing
Materiali per Lavorazione
I materiali per lavorazione CNC sono selezionati in base ai requisiti del disegno, ai carichi applicativi, all’esposizione alla corrosione, alla sequenza di trattamento termico, alla lavorabilità e alle esigenze di ispezione. Identificare il grado specificato, la condizione del materiale, le eventuali sostituzioni approvate e la tracciabilità richiesta prima del preventivo.
Upload a Drawing
Finiture Superficiali e Trattamento Termico
La finitura superficiale e il trattamento termico sono pianificati come parte della sequenza di produzione, non aggiunti genericamente alla fine. Specificare il tipo di finitura, le aree superficiali, i requisiti di durezza o trattamento, le esigenze di mascheratura, i margini dimensionali e le priorità di ispezione finale.
Upload a Drawing
Qualità, Metrologia e Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità devono seguire il disegno e il piano di ispezione concordato. Definire le dimensioni critiche, i riferimenti dei datumi, i metodi di misurazione, il formato di reportistica, il livello di revisione, i record dei materiali e qualsiasi requisito di tracciabilità specifico del cliente prima dell’inizio della produzione.
Upload a Drawing
Prototipazione e Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano la validazione basata su disegno, le prove di utensili e le esigenze di programmi controllati. Fornire i file di revisione correnti, la quantità, il materiale, le priorità funzionali, l’obiettivo di consegna e le prove di ispezione richieste in modo che il percorso di processo possa essere valutato in modo responsabile.
Upload a DrawingMateriali Considerati per gli Inserti dello Stampo per Connettori FPC

Acciaio per Utensili
Comunemente valutato per anime, cavità e caratteristiche di connettori sensibili all’usura degli stampi. L’acciaio per utensili supporta la pianificazione del trattamento termico e la finitura di precisione, mentre la qualità finale, la durezza e il percorso di lavorazione richiedono una revisione del progetto basata sui disegni.

Acciaio Inossidabile
Considerato per inserti di stampo sensibili alla corrosione, elementi di guida e ambienti di produzione che richiedono stabilità del materiale. Le qualità di acciaio inossidabile variano in lavorabilità, risposta alla lucidatura e opzioni di trattamento termico, quindi SUUXIANG esamina la qualità specificata e i requisiti funzionali.

Carburo di Tungsteno
Utilizzato quando la minuteria per connettori richiede un’elevata resistenza all’usura in aree di formazione o taglio localizzate. Il carburo è duro e fragile, rendendo l’elettroerosione (EDM), il gioco di rettifica, la geometria di supporto e i criteri di ispezione importanti durante la revisione di fattibilità.

Leghe di Rame
Valutato per inserti che necessitano di rapido trasferimento di calore o applicazioni specializzate legate all’elettroerosione. Le leghe di rame offrono una forte conducibilità termica ma differiscono in resistenza e lavorabilità, richiedendo la conferma dell’applicazione, della geometria e della specifica della superficie.

Leghe di Alluminio
Adatto per selezionati utensili prototipo, maschere e componenti di sviluppo connettori a basso carico dove sono rilevanti massa ridotta o lavorazione più rapida. La selezione della lega dipende dalla rigidità, dal trattamento superficiale, dai cicli previsti e dai requisiti dimensionali confermati durante la revisione.
Inserti per Stampo Connettori FPC: Percorsi di Lavorazione di Precisione

Fresatura CNC
La fresatura CNC produce profili, tasche, guide e facce di riferimento per gli inserti a partire dalla geometria definita dal disegno. L’accesso dell’utensile, i raggi d’angolo e il gioco di lavorazione vengono esaminati precocemente per supportare una stabile elettroerosione, rettifica e assemblaggio successivi.

Elettroerosione a Filo
L’elettroerosione a filo forma scanalature strette, contorni fini e profili interni dove gli utensili convenzionali non possono raggiungere. Il percorso del filo, la posizione del foro di partenza, la relazione con il riferimento e le passate di finitura dovrebbero essere allineati con i requisiti critici delle caratteristiche del connettore.

Elettroerosione a Tuffo
L’elettroerosione a tuffo crea cavità dettagliate, nervature e forme interne difficili utilizzando la geometria degli elettrodi pianificata. La strategia dell’elettrodo, il gioco di scintilla e i requisiti di finitura sono considerati insieme alle successive esigenze di lucidatura, assemblaggio o ispezione.


Assemblaggio Componenti
L’assemblaggio dei componenti verifica le relazioni funzionali tra inserti, anime, slitte e caratteristiche di posizionamento. Questo flusso di lavoro si concentra sulle condizioni di contatto, sul movimento e sulle interfacce di assemblaggio, mantenendo visibili le informazioni di revisione approvate durante tutto il progetto.

Ispezione Dimensionale
L’ispezione dimensionale applica il metodo di misurazione concordato alle caratteristiche critiche, ai riferimenti e ai requisiti di superficie. I registri e la documentazione di ispezione vengono preparati per corrispondere all’ordine, alla revisione del disegno e al piano di qualità verificato.
Inserti per Stampo Connettori FPC e Accessori di Utensileria Applicati

Elementi di Guida
I perni guida, le boccole e gli elementi di centraggio garantiscono un allineamento ripetibile dello stampo intorno agli inserti per connettori FPC. Definire tolleranze, riferimenti di datum, durezza e relazioni di accoppiamento sul disegno, in modo che la lavorazione e l’ispezione possano seguire la funzione di assemblaggio prevista.

Componenti dell'espulsore
I perni espulsori, le anime e i relativi componenti di espulsione supportano un rilascio controllato del pezzo dove la geometria del connettore lo consente. Rivedere la posizione del perno, la condizione di supporto, il gioco, i requisiti di superficie e i segni di espulsione con il progetto dello stampo prima di confermare un percorso di processo.

Inserti di colata
Gli inserti di colata possono essere configurati per supportare la posizione di alimentazione selezionata e il layout degli utensili manutenibile. Fornire la geometria di colata, il contesto della resina, le aspettative sulla superficie e i requisiti di servizio in modo che le tolleranze per elettroerosione, fresatura, rettifica e aggiustaggio possano essere valutate.

Slitte laterali
Le slitte laterali accolgono caratteristiche laterali che non possono essere rilasciate lungo la direzione di apertura principale. La revisione del disegno dovrebbe chiarire la corsa, le interfacce di bloccaggio, le superfici di usura, la strategia di datum e l’accesso disponibile agli utensili prima che vengano pianificate la lavorazione e l’aggiustaggio.

Assiemi di sollevatori
I componenti dei sollevatori aiutano a rilasciare caratteristiche angolate o sottosquadro all’interno di un progetto di stampo. Condividere il percorso del sollevatore, le superfici di contatto, la corsa, il materiale e i vincoli di assemblaggio per valutare l’accesso alla lavorazione, il materiale per la rettifica e i punti di ispezione.
Informazioni su SUUXIANG Precision Manufacturing
SUUXIANG è l’unico marchio orientato all’internazionale di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 nella città di Chang’an, Dongguan, Guangdong, Cina. Fondata e legalmente rappresentata da XiaoCheng Huang, l’azienda aiuta i team globali di ingegneria, approvvigionamento e qualità a trasformare disegni e specifiche in parti CNC personalizzate ispezionate, componenti di stampi di precisione e lavori di utensileria per connettori.
Per gli inserti di stampi per connettori FPC, la nostra pianificazione del processo unisce fresatura e tornitura CNC, lavorazione multi-asse, elettroerosione a filo, elettroerosione a tuffo, rettifica di precisione, aggiustaggio e ispezione. Ogni percorso viene rivisto rispetto alle dimensioni critiche, alla strategia di datum, all’accesso alla lavorazione, ai requisiti di elettroerosione, alle tolleranze di rettifica, alla condizione del materiale e alle aspettative di ispezione applicabili.
Ciò che distingue SUUXIANG è un flusso di lavoro disciplinato dal disegno alla produzione. Iniziamo con la revisione DFM e delle revisioni prima del preventivo o degli impegni di produzione, manteniamo visibili le decisioni tecniche chiave durante la produzione e allineiamo la documentazione finale con il piano di ispezione concordato. Invia il tuo disegno con i requisiti di materiale, quantità, qualità e consegna per una discussione di progetto responsabile.

Come gli inserti di stampi per connettori FPC passano da DFM all’ispezione
Revisione del disegno prima dell’instradamento
SUUXIANG rivede il disegno 2D, il modello, il materiale, la quantità, i datum, le dimensioni critiche, i requisiti di superficie e il contesto di accoppiamento prima di proporre un percorso per gli inserti di stampi per connettori FPC. Questa discussione preliminare identifica i limiti di accesso, i rischi di tolleranza cumulativa e le aspettative di ispezione prima degli impegni di produzione.
- Confermare le dimensioni CTQ e i riferimenti di datum
- Rivedere il materiale e la sequenza di trattamento termico
- Identificare l'accesso agli utensili e le priorità delle superfici
- Allineare i requisiti di revisione, quantità e consegna

Strategia CNC ed EDM
Le caratteristiche di precisione negli inserti per stampi di connettori FPC potrebbero richiedere percorsi diversi rispetto alla sola lavorazione aperta. SUUXIANG valuta l’accesso CNC, i requisiti degli elettrodi, i percorsi del filo, le condizioni degli angoli e le tolleranze di finitura per selezionare una combinazione pratica di fresatura, EDM e operazioni secondarie per il progetto fornito.
- Abbina il metodo di lavorazione alla geometria della caratteristica
- Pianifica gli elettrodi per i dettagli inaccessibili
- Valuta i percorsi EDM a filo e le condizioni di scarico
- Riserva la tolleranza per la finitura successiva

Controllo Rettifica e Assemblaggio
La rettifica e l’assemblaggio sono pianificati in base alla relazione funzionale tra gli inserti, i componenti accoppiati e le aree critiche di chiusura. Anziché trattarli come passaggi di finitura isolati, SUUXIANG considera il materiale di rettifica, le superfici di riferimento, l’interazione di assemblaggio e le esigenze di regolazione controllata all’interno della revisione del disegno approvata.
- Definisci il materiale di rettifica prima della sagomatura finale
- Proteggi le relazioni di riferimento funzionali
- Rivedi le interfacce di chiusura e di accoppiamento
- Mantieni le regolazioni di assemblaggio controllate per revisione

Ispezione con Tracciabilità delle Revisioni
La pianificazione dell’ispezione per gli inserti di stampi per connettori FPC dovrebbe riflettere le caratteristiche critiche del disegno e i requisiti di segnalazione concordati. SUUXIANG coordina i metodi di misurazione, i risultati documentati e la visibilità delle revisioni in modo che le parti consegnate e la documentazione finale corrispondano al piano di ispezione verificato e all’ordine di acquisto.
- Collega i controlli alle dimensioni critiche del disegno
- Concorda in anticipo le prove di ispezione richieste
- Mantieni la visibilità delle revisioni approvate
- Abbina la documentazione ai requisiti dell'ordine

Perché Scegliere SUUXIANG per gli Inserti di Stampi per Connettori FPC
Confronta un flusso di lavoro di revisione del disegno e fabbricazione controllata con un tipico percorso di approvvigionamento basato su preventivo per la produzione di connettori.
← Swipe left or right to view →
Inserti per stampo connettore FPC: Processo di produzione di precisione
Una sequenza controllata allinea la revisione dei disegni, la pianificazione del processo, la lavorazione di precisione e l’ispezione ai requisiti definiti per ogni progetto di connettore-utensile.
Revisione Disegni e Requisiti
Valutiamo disegni, modelli, materiali, quantità, dimensioni critiche, riferimenti, requisiti di superficie, contesto applicativo e aspettative di ispezione prima di preventivi o impegni di produzione.
Definizione del DFM e del Percorso di Lavorazione
Il team analizza l’accesso alle lavorazioni, gli stack di tolleranze, la sequenza dei trattamenti termici, la strategia EDM, i percorsi del filo, lo stock di rettifica e le esigenze di assemblaggio per definire un percorso pratico.
Lavorazione delle Caratteristiche Critiche degli Utensili
Fresatura CNC, tornitura, lavorazioni multi-asse, micro-lavorazioni e operazioni correlate producono geometrie accessibili preservando le tolleranze richieste per le successive operazioni di finitura.
Finitura con Rettifica EDM
Elettroerosione a filo, elettroerosione a tuffo e rettifica di precisione si occupano dei profili dettagliati, delle caratteristiche interne, delle superfici temprate e degli accoppiamenti critici secondo il piano di processo approvato.
Assemblaggio e Coordinamento della Consegna
I componenti vengono assemblati secondo necessità, ispezionati rispetto al piano concordato, documentati per corrispondere all’ordine, imballati in modo appropriato e coordinati per la consegna con tracciabilità delle revisioni.
Come Lavorare con SUUXIANG
Move from drawing review to inspected FPC connector mold inserts through a defined technical and quality handoff.
Invio di Disegni e Requisiti
Invia il disegno 2D, il modello 3D disponibile, la quantità, il contesto di applicazione, la data target e qualsiasi requisito relativo a materiali, trattamenti termici, finiture superficiali o ispezioni.
Conferma Dettagli Critici
Rivedi le dimensioni critiche, i riferimenti, le priorità delle tolleranze, l’accesso alle lavorazioni, le esigenze di elettroerosione o rettifica e lo stato della revisione prima di effettuare preventivi o impegni di produzione.
Revisione del Percorso di Produzione
Valuta il percorso di processo proposto, l’ambito del preventivo, il piano di ispezione e il percorso per campioni o primi articoli, qualora il rischio di progetto o i requisiti di approvazione lo giustifichino.
Approvazione della Produzione Controllata
Rilascia la revisione del disegno confermata e i requisiti in modo che la lavorazione CNC, l’elettroerosione, la rettifica, l’assemblaggio e l’ispezione possano procedere con una comunicazione coordinata della consegna.
Inserti Stampo Connettori FPC: Certificazione e Documentazione di Qualità
Evidenza del Cliente Pubblicata Dopo Approvazione
Studio di caso del cliente in attesa di verifica, approvazione del cliente e prove di progetto a supporto prima della pubblicazione.
Segnaposto per testimonianza: utilizzare una testimonianza approvata sulla fornitura o sulla qualità che identifichi l’esito della revisione del disegno, le prove sulle dimensioni critiche e il risultato misurabile del progetto. Confermare prima con il cliente le parole citate, i dettagli del progetto e il permesso di pubblicazione.
Segnaposto per testimonianza: pubblicare solo dopo che il cliente ha convalidato l’esito del progetto, incluse eventuali metriche di consegna, ispezione o controllo revisioni. Conservare i documenti d’ordine e di ispezione a supporto in modo che il caso rimanga tracciabile e accurato.
Domande Frequenti sugli Inserti per Stampi di Connettori FPC
Practical answers for drawing-based tooling inquiries, from review and sampling to documentation and delivery planning.
Qual è il MOQ per gli inserti per stampi di connettori fpc?
Quali disegni devo fornire per gli inserti per stampi di connettori fpc?
SUUXIANG può esaminare il mio progetto di inserti per stampi di connettori fpc prima del preventivo?
Posso ordinare un campione prima della produzione?
Come viene valutato il tempo di consegna per i componenti personalizzati per utensili per connettori?
Quali informazioni di pagamento sono necessarie prima di effettuare un ordine?
SUUXIANG può organizzare spedizioni internazionali?
Come gestisce SUUXIANG la proprietà intellettuale e la riservatezza dei disegni?
Quali documenti di ispezione possono essere forniti con gli inserti per stampi di connettori FPC?
La guida completa per l’acquirente agli inserti per stampi di connettori FPC
Utilizza questo framework decisionale per specificare inserti per stampi di connettori FPC, confrontare partner di stampaggio e produzione, controllare i rischi di qualità ed evitare errori di disegno, materiale, validazione e approvvigionamento che causano ritardi o fallimenti delle prestazioni del connettore.
1. Cosa sono gli inserti per stampi di connettori FPC?
I passi dei terminali da 0,3–0,5 mm sono comuni nelle famiglie di connettori FPC compatti, quindi lo stampo deve riprodurre una geometria dell’alloggiamento piccola e ripetibile attorno all’area di contatto (https://na.industrial.panasonic.com/blog/fpc-connector-technology). Gli inserti per stampi di connettori FPC sono elementi sostituibili, realizzati con precisione, inseriti in uno stampo a iniezione per creare quelle caratteristiche localizzate. Possono formare cavità a passo fine, dettagli di posizionamento dei terminali, guide di ingresso, geometria correlata al blocco e le superfici di ingresso che guidano un circuito stampato flessibile nell’alloggiamento finito.nnIl 2010 è l’anno di fondazione di Dongguan SuuXiang Precision Mold Co., Ltd., il cui flusso di lavoro SUUXIANG inizia con il disegno, il modello, il materiale e le dimensioni critiche dell’acquirente. Un inserto non è il connettore finito venduto a un assemblatore di elettronica, né è la base dello stampo di produzione completa, il sistema di espulsione o la pressa. È un componente di utensileria controllato i cui datumi, adattamento, condizione superficiale, percorso di lavorazione e prove di ispezione influenzano se i cicli di stampaggio ripetuti producono alloggiamenti di connettori coerenti e componenti stampati correttamente posizionati.
2. Evoluzione degli utensili per connettori FPC
0.5 mm pitch became a common FPC/FFC reference point as portable electronics reduced connector footprint; current catalog ranges also reach 0.3 mm pitch and 0.9 mm mounting height. At that scale, cavity edges, terminal-support features, and locating faces can no longer be treated as secondary mold details. Source: https://na.industrial.panasonic.com/blog/fpc-connector-technologynn1.2 mm connector height and 0.2 mm pitch illustrate how profile reduction compresses the space available for resin flow, contact positioning, and actuator geometry. A rotating ZIF mechanism, guide walls, and retention features introduce shutoffs and moving interfaces whose relative position must remain stable through molding and assembly. Source: https://www.farnell.com/datasheets/2575143.pdfnn3 factors—automated pick-and-place, locking-function consistency, and high-volume repeatability—have shifted insert design toward controlled datums, wear-aware fits, and inspection tied to functional interfaces. Legacy assumptions such as correcting variation during fitting, accepting broad shutoff margins, or measuring only isolated dimensions can fail when small positional drift affects cable insertion, lock engagement, or terminal alignment.
3. Tipi di inserti per stampi di connettori FPC
Sei famiglie funzionali traducono un concetto di stampo per connettori FPC in uno scopo producibile. Classifica ciascun articolo di inserto per stampo di connettore FPC in base alla caratteristica plastica che controlla, alla sua relazione con i datumi e al suo compito di sostituzione previsto.
| Categoria di inserto | Geometria controllata | Rischio tipico | Valore modulare |
|---|---|---|---|
| Cavità | Profilo esterno e facce di aggancio | Flash alle chiusure | Revisione delle caratteristiche esterne |
| Anima | Tasche e nervature | Incollaggio o danneggiamento | Riparazione caratteristiche interne |
| Slider/lifter | Sottosquadri laterali | Bloccaggio o grippaggio | Aree di contatto mobile per l’assistenza |
| Posizionamento terminali | Caratteristiche di localizzazione relative ai terminali | Deriva del passo | Sostituire le sedi di precisione danneggiate |
| Gate/runner | Ingresso fusione e percorso di flusso | Erosione o variazione di riempimento | Regolare o rinnovare le caratteristiche di alimentazione |
| Usura | Aree di contatto ad alto attrito | Grippaggio o abrasione | Sostituzione localizzata |
Inserti di formazione
Gli inserti di cavità definiscono le pareti esterne, le facce di blocco e la geometria di ingresso.nnGli inserti di nucleo formano tasche interne, nervature e sottosquadri.
Inserti di movimento e terminali
Gli inserti di cursore o sollevatore rilasciano le caratteristiche laterali; il legame può graffiare le facce di chiusura.nnGli inserti di posizionamento dei terminali posizionano le caratteristiche dei terminali fini; la deriva dei datumi può creare errori di passo o coplanarità.
Inserti di alimentazione e usura
Gli inserti di canale di iniezione o di colata controllano l’ingresso del fuso; l’erosione o il cattivo bilanciamento possono influire sul riempimento.nnGli inserti di usura intercambiabili isolano le aree ad alto attrito o soggette a danni per la sostituzione senza ricostruire il blocco principale.
4. Materiali per inserti stampo connettore FPC
La selezione del materiale per gli inserti degli stampi per connettori FPC inizia con la resina stampata, l’usura del contenuto caricato, la geometria critica e l’intervallo di manutenzione pianificato. Un nome di materiale da solo non può prevedere la ritenzione della lucidatura, la risposta termica o la riparabilità.
| Famiglia | Resistenza | Compromesso | Ambiente Tipico |
|---|---|---|---|
| Acciaio pre-tempra | Lavorabile, riparabile | Margine di usura inferiore | Cicli moderati |
| Acciaio per utensili temprato | Resistenza all’usura e mantenimento della lucidatura | Controllo del trattamento termico e della finitura | Resine caricate, dettagli precisi |
| Acciaio inossidabile | Resistenza alla corrosione | Comportamento specifico di lucidatura ed elettroerosione per grado | Condizioni umide o corrosive |
| Lega di rame | Elevata conducibilità termica | Minore resistenza all’usura | Rimozione del calore localizzato |
| Carburo | Elevata resistenza all’usura localizzata | Fragilità e accoppiamenti complessi | Punti di usura severa |
Confronto Famiglie di Materiali
Cinque famiglie di materiali coprono la maggior parte delle decisioni relative agli inserti; la selezione finale dovrebbe essere confermata rispetto al disegno, ai dati della resina e alle condizioni di produzione.
Abbina il Materiale al Compito
Passo dei connettori da 0,3–0,5 mm può rendere l’usura dei bordi e la stabilità dimensionale più critiche della resistenza del materiale sfuso. Resine caricate con vetro, pigmenti abrasivi e obiettivi di cicli elevati giustificano solitamente una maggiore resistenza all’usura.nnI dettagli tagliati a EDM necessitano di un sufficiente margine di finitura; le leghe di rame possono rimuovere rapidamente il calore ma non sono scelte predefinite per caratteristiche abrasive o ad alto carico. Definire i prodotti chimici di pulizia, l’umidità di stoccaggio e l’esposizione alla corrosione prima di specificare l’acciaio inossidabile.
- Acciaio pre-indurito: pratico per inserti di medio utilizzo e modifiche riparabili
- Acciaio per utensili temprato: resistenza all’usura e mantenimento della lucidatura per dettagli esigenti
- Acciaio inossidabile: resistenza alla corrosione dove la resina o l’ambiente lo richiedono
- Lega di rame: controllo termico in prossimità di punti caldi localizzati
- Carburo: usura localizzata severa, con revisione del design per bordi fragili
Specificare gli Input per la Decisione
Sei input per la richiesta di preventivo (RFQ) — grado della resina, percentuale di riempitivo, tolleranze CTQ, cicli previsti, vincoli di raffreddamento e metodo di manutenzione — rendono la selezione del materiale verificabile. SUUXIANG può allineare la pianificazione di lavorazione, elettroerosione, rettifica e ispezione al materiale approvato e alla sequenza di trattamento termico.
5. Personalizzazione degli inserti stampo per connettori FPC
La personalizzazione inizia dal disegno 2D rilasciato, dal modello 3D, dal contesto del pezzo accoppiato e da una revisione nominata. Per gli inserti stampo per connettori FPC, la scelta del passo e dei riferimenti deve controllare ogni cavità, chiusura e risultato di ispezione.
| Elemento di Personalizzazione | Definizione del Disegno | Riferimento di Verifica |
|---|---|---|
| Passo e riferimenti | Origine, direzione, limiti cumulativi | Report dimensionale basato sui riferimenti |
| Chiusure e sfiati | Condizione dell’acciaio, profondità, percorso di fuga | Controllo visivo e dimensionale |
| Interfaccia di iniezione | Geometria di accoppiamento e disallineamento consentito | Prova del componente accoppiato |
| Identificazione | Marcatura di cavità, revisione, orientamento | Controllo di leggibilità e posizione |
Definire la Geometria Funzionale
Il passo, il numero di contatti e lo schema dei riferimenti devono identificare il riferimento primario dello stampo prima che le quote vengano concatenate. La disposizione delle cavità, la geometria di chiusura, la direzione dello sformo, le posizioni degli sfiati e le interfacce di iniezione richiedono quindi una proprietà esplicita.nnUn modello 3D non può sostituire le viste in sezione dove le condizioni dell’acciaio, i percorsi dei fili o l’accesso all’elettrodo non sono chiari. SUUXIANG può fornire un feedback DFM sull’accesso allo strumento, sulla strategia EDM e sull’abbattimento prima del rilascio.
Specificare le Caratteristiche di Identificazione
L’incisione funzionale può riportare il numero di cavità, la revisione del pezzo, il codice data o i segni di orientamento necessari per l’assemblaggio e la tracciabilità. La sua posizione, profondità, font e testimonianza consentita devono essere definiti in modo che la marcatura non comprometta la tenuta o lo sgancio.nnLa decorazione estetica è normalmente secondaria per gli inserti industriali. Una specifica della finitura superficiale dovrebbe invece identificare la faccia funzionale, il requisito di texture o lucidatura e qualsiasi limitazione di smusso.
Controllare l’Intercambiabilità
Gli inserti intercambiabili richiedono riferimenti condivisi, riferimenti di tasca e condizioni di scambio definite tra le cavità. Un contorno nominalmente corrispondente è insufficiente quando le facce di localizzazione, i riferimenti di serraggio o le chiusure critiche differiscono.nnIl controllo delle revisioni deve collegare il disegno, il modello, le modifiche DFM approvate e il piano di ispezione a un unico rilascio. I riferimenti di ispezione devono indicare i riferimenti, le quote critiche, il metodo di misurazione, il requisito di campionamento e il formato del report.
6. Elementi Critici di Costruzione e Qualità
La selezione dei riferimenti deve seguire la geometria di seduta funzionale e di ingresso del cavo del pezzo stampato, non semplicemente le facce di lavorazione convenienti. L’analisi dello stack-up dovrebbe tracciare la variazione della cavità, del nucleo, della chiusura e dell’interfaccia di accoppiamento al rischio di assemblaggio.
Riferimenti e Interfacce
I riferimenti primari, secondari e terziari devono localizzare le caratteristiche dei contatti, i perni delle leve e le guide murali in modo coerente. Uno schema di riferimenti spostato può creare inclinazione nell’inserimento, disallineamento dei terminali o forza di bloccaggio incoerente.
Bordi, Sfiati e Superfici
Piccoli raggi preservano la resistenza degli angoli dove gli angoli interni acuti invitano a crepe o usura prematura. Le posizioni degli sfiati, la direzione della lucidatura e la texture specificata devono supportare il flusso della resina e lo sgancio; una finitura superficiale inappropriata può causare segni di trascinamento, gas intrappolati o variazioni estetiche.
Zone di Usura e Ispezione
Inserti sostituibili concentrano l’usura servibile su porte, chiusure, cursori e interfacce ad alto contatto. Le misurazioni CMM verificano la geometria relativa ai datum, le misurazioni visive confermano i profili fini e i calibri a perno controllano le aperture strette prima che un rapporto di primo articolo colleghi i risultati al disegno rilasciato.
7. Scelta di un produttore per inserti per stampi di connettori fpc
La scelta di un fornitore dovrebbe iniziare con il disegno 2D rilasciato e il contesto di accoppiamento, non con un elenco generico di capacità. Per gli inserti per stampi di connettori fpc, valutare se le prove tecniche corrispondono al prototipo o al rischio di basso volume richiesto.
| Area di valutazione | Chiedere | Richiedere |
|---|---|---|
| Comprensione dell’assemblaggio | Come vengono analizzati i rischi di accoppiamento? | Note di montaggio o piano campione |
| Comunicazione | Chi chiude le questioni tecniche? | Flusso di lavoro di risposta nominato |
| Trasparenza dei tempi di consegna | Cosa guida ogni traguardo? | Programma di produzione datato |
Prove di revisione del disegno
Il disegno 2D dovrebbe innescare una revisione dei datum e delle dimensioni critiche. Chiedere come vengono risolti raggi inaccessibili, esigenze di elettrodi e riferimenti di misurazione.nnIl modello 3D deve essere revisionato prima del rilascio. Richiedere DFM annotato, note sul percorso di processo e un registro delle risposte.
Prove di processo e ispezione
Le microcaratteristiche richiedono un percorso di lavorazione, elettroerosione, rettifica e montaggio dichiarato. Chiedere quali caratteristiche necessitano di accesso al percorso del filo o di elettrodi.nnIl primo articolo dovrebbe riflettere il piano di ispezione concordato. Richiedere tracciabilità dei materiali, registrazioni di processo e rapporti dimensionali collegati alle revisioni del disegno.
Controllo delle modifiche e della consegna
Il lavoro controllato da revisione richiede l’approvazione scritta prima di qualsiasi modifica al disegno o al processo. Chiedere chi è il proprietario del registro delle modifiche e della disposizione dei campioni.nnLa data di destinazione dovrebbe separare la revisione del disegno, la lavorazione, l’ispezione e la spedizione. Richiedere un piano di tempi di consegna datato con le dipendenze identificate.
8. Errori comuni nell’acquisto di inserti per stampi di connettori fpc
Due pacchetti di disegni possono descrivere geometrie nominali identiche ma produrre risultati di attrezzaggio diversi quando datum, comportamento della resina e prove di accettazione non sono definiti. Errori di acquisto prevenibili solitamente emergono come rilavorazioni, stampaggio instabile o difetti di adattamento funzionale.
Schema di datum indefinito
Tre riferimenti di datum dovrebbero localizzare le caratteristiche critiche del connettore prima che vengano assegnate le tolleranze. La mancanza di datum primari, secondari e terziari consente all’ispezione e alla lavorazione di interpretare la posizione in modo diverso; includere target di datum, dimensioni CTQ e metodo di misurazione nel pacchetto di disegno.
Richieste di tolleranza irrealistiche
0,01 mm possono essere significativi su una caratteristica di accoppiamento rettificata ma inappropriati su un profilo fresato inaccessibile. Tolleranze strette generalizzate aumentano costi e controversie di ispezione; classificare le dimensioni funzionali, specificare le zone di tolleranza e consentire una revisione del processo prima del rilascio.
Presupposti su materiali e stampaggio
La resina caricata con vetro può modificare i requisiti di usura, sfiato, ritiro e lucidatura rispetto alla resina non caricata. Trattare gli acciai come intercambiabili può causare usura prematura o distorsione; dichiarare grado della resina, contenuto di riempitivo, contesto di produzione, requisito dell’acciaio, trattamento termico, vincoli di porta e sfiato nell’RFQ.
Errori di approvazione e prezzo
Un report monodimensionale non può dimostrare l’inserimento del cavo, la corsa del fermo, il gioco dei contatti o il comportamento di accoppiamento. Approvate gli inserti solo dopo aver definito i controlli funzionali di adattamento e i registri di ispezione; confrontate i preventivi per percorso di processo, documentazione, controllo revisioni e rischio, non solo per prezzo unitario.
9. Dall’RFQ al rilascio della produzione
Un pacchetto RFQ controllato impedisce ai team di progettazione, qualità, approvvigionamento e produzione di rilasciare presupposti diversi. Per gli inserti stampi per connettori FPC, bloccate la revisione del disegno, il modello 3D nativo o neutro, il contesto di accoppiamento, la quantità e la data obiettivo prima che inizi il DFM.
Costruisci il pacchetto controllato
La revisione A dovrebbe identificare le dimensioni CTQ, i riferimenti, le tolleranze, i requisiti di superficie, il materiale, il trattamento termico e i punti di misurazione. Allegare il disegno 2D, il file 3D, la cronologia delle deviazioni approvate e i dettagli del connettore o dell’interfaccia del pezzo stampato.nnUn unico responsabile deve mantenere il registro delle revisioni. La progettazione approva la geometria; la qualità approva i criteri di accettazione; l’approvvigionamento conferma il pacchetto commerciale.
Chiudi DFM e presupposti di quotazione
La revisione DFM dovrebbe segnalare l’accesso allo stampo, i percorsi dell’elettrodo o del filo EDM, il materiale di scarto per la rettifica, la sequenza del trattamento termico e la fattibilità dell’ispezione. Risolvere ogni elemento aperto per iscritto prima del rilascio dell’ordine di acquisto.nnLa revisione della quotazione dovrebbe indicare le condizioni del materiale incluse, il percorso di processo, i documenti di ispezione, la quantità, l’assunzione di consegna e le esclusioni. La produzione non dovrebbe dedurre un requisito modificato da un’e-mail informale.
Valida e rilascia la produzione
La revisione del primo articolo dovrebbe confrontare le CTQ misurate con il disegno approvato e il piano di ispezione. Laddove gli inserti interagiscono con uno stampo o un assemblaggio di connettori, condurre una validazione di adattamento o una prova di stampo controllata utilizzando la revisione concordata.nnDopo l’accettazione, registrare la revisione di rilascio, le prove del campione approvato, l’intercambiabilità dei pezzi di ricambio, la quantità di scorta e il trigger di manutenzione. Qualsiasi modifica successiva richiede una revisione documentata dell’impatto tra tutte e quattro le funzioni.
10. Prezzi degli inserti stampi per connettori FPC
1 disegno può produrre costi molto diversi quando aggiunge microfunzionalità, tolleranze posizionali strette, difficile accesso allo stampo o lavoro esteso di EDM a filo ed EDM a penetrazione. Materiale, trattamento termico, finitura, materiale di scarto per la rettifica e piano di ispezione dovrebbero essere prezzati come requisiti definiti, non come ipotesi.nn3 schemi d’ordine illustrano la direzione dei costi e delle tempistiche. Modifiche ingegneristiche dopo la programmazione, il rilascio dell’elettrodo o la pianificazione dell’ispezione possono aggiungere rilavorazioni evitabili; la consegna urgente può anche vincolare la sequenza di processo più efficiente.nn2 preventivi comparabili richiedono lo stesso disegno 2D controllato per revisione, modello 3D ove disponibile, quantità, specifiche di materiale e trattamento termico, dimensioni critiche, requisiti di superficie, rapporti di ispezione e data di consegna richiesta. SUUXIANG può rivedere il percorso di processo specificato e identificare domande aperte prima di rilasciare il lavoro.
| Scenario d’ordine illustrativo | Fattori di costo dominanti | Direzione del costo unitario | Implicazione del tempo di consegna |
|---|---|---|---|
| 1 inserto prototipo | Preparazione, geometria complessa, EDM, ispezione primo articolo | Più alto | La revisione e la pianificazione del processo dominano |
| 10 inserti ripetuti | Preparazione distribuita sui pezzi, rettifica e ispezione | Più basso | Il routing a batch può migliorare il flusso |
| 50 inserti stabili | Quantità, maschere ripetibili, revisione controllata | Relativamente più basso | La pianificazione dipende dalla capacità e dall’ambito della qualità |
Carica i disegni degli inserti stampi per connettori FPC per la revisione
Invia il tuo disegno 2D, modello 3D, materiale, quantità, priorità di ispezione e data obiettivo per una revisione RFQ rigorosa.