
Materiali per parti e attrezzature CNC basate su disegno tecnico
Invia il tuo disegno, i requisiti dei materiali e le priorità di qualità per una pianificazione guidata dalla DFM attraverso lavorazioni meccaniche, elettroerosione, rettifica e ispezione.
Componenti rappresentativi per la revisione di materiali e processi





Related Materials and Drawing-Based RFQs





Pianificazione dei materiali per la produzione controllata di parti
Le decisioni guidate dal disegno allineano i requisiti dei materiali, i percorsi di processo, le dimensioni critiche e le aspettative di ispezione prima degli impegni di produzione.
Revisione materiali guidata dal disegno
Esamina disegni, modelli, materiali, requisiti di trattamento termico e contesto applicativo per identificare domande di producibilità prima della preventivazione e della pianificazione della produzione.
DFM prima dell’impegno
Valuta la strategia dei datum, l’accesso agli utensili, lo stack-up delle tolleranze e gli spessori di lavorazione in anticipo, in modo che il percorso proposto rifletta le caratteristiche critiche della parte.
Percorsi di processo integrati
Coordina lavorazioni CNC, elettroerosione, rettifica di precisione e assemblaggio attorno alla geometria, alle limitazioni di accesso e ai requisiti dipendenti dalla sequenza per componenti di precisione personalizzati.
Pianificazione delle dimensioni critiche
Definisci le dimensioni critiche per la qualità, i datum pertinenti e i metodi di ispezione idonei con la revisione del disegno, anziché trattare ogni caratteristica allo stesso modo.
Visibilità delle revisioni
Mantieni visibili le revisioni dei disegni, le aspettative di ispezione e il coordinamento delle consegne durante tutto il progetto per supportare comunicazioni tracciabili e passaggi di consegne controllati.
Ispezione abbinata all’ordine
Allinea la documentazione di ispezione finale con i requisiti dell’ordine concordati e il piano di ispezione verificato per una revisione della qualità più chiara alla consegna.
Materiali e percorsi di processo per parti di precisione
Abbina il comportamento del materiale, le dimensioni critiche e i requisiti di finitura a valle con un piano di lavorazione meccanica, elettroerosione, rettifica e ispezione revisionato dal disegno.

Acciai per utensili
Gli acciai per utensili sono selezionati per la resistenza all’usura, la tenacità e la risposta al trattamento termico in punzoni, anime, inserti e componenti di stampo. Rivedere la condizione di durezza, il margine di lavorazione, i requisiti di elettroerosione e i datum di rettifica finale prima di definire il percorso di produzione.
Upload a Drawing
Acciai per stampi
Gli acciai per stampi supportano anime, inserti cavità, slider, estrattori e altri componenti di stampi di precisione. La selezione del materiale dovrebbe tenere conto della lucidabilità, dell’esposizione alla corrosione, del trattamento termico, del design di raffreddamento e del controllo dimensionale richiesto dopo la lavorazione e l’assemblaggio.
Upload a Drawing
Acciai inossidabili
Gli acciai inossidabili combinano resistenza alla corrosione con una lavorabilità, resistenza e comportamento all’indurimento variabili. Per le parti ottenute per imbutitura, specificare il grado, la condizione, i requisiti di superficie, le esigenze di passivazione e le dimensioni critiche in modo che gli utensili, la sequenza di lavorazione e i metodi di ispezione possano essere pianificati in modo appropriato.
Upload a Drawing
Acciai al carbonio e legati
Gli acciai al carbonio e legati offrono opzioni pratiche per parti strutturali, alberi, maschere, componenti di stampi e caratteristiche correlate all’usura. La revisione del disegno dovrebbe stabilire la condizione del materiale, il trattamento termico, la strategia per le filettature, il materiale grezzo per la lavorazione e le modifiche dimensionali previste dopo la lavorazione termica.
Upload a Drawing
Leghe di alluminio
Le leghe di alluminio sono spesso utilizzate per maschere leggere, alloggiamenti, prototipi e componenti che richiedono un’efficiente lavorazione CNC. Specificare la lega, la tempra, il trattamento superficiale, i vincoli di parete sottile e le caratteristiche critiche dei datum per determinare la strategia di bloccaggio e i requisiti di ispezione.
Upload a Drawing
Leghe di rame
Le leghe di rame sono utilizzate dove contano la conducibilità elettrica, il trasferimento termico, la lubrificità o le prestazioni di formatura. Il grado del materiale influisce sul comportamento alla lavorazione e sulla stabilità dimensionale, pertanto i disegni dovrebbero identificare le superfici funzionali, i requisiti di placcatura, le interfacce di accoppiamento e qualsiasi fase di formatura o trattamento termico post-lavorazione.
Upload a Drawing
Plastiche tecniche
Le plastiche tecniche servono per prototipi, componenti isolanti, guide, parti soggette a usura e assemblaggi funzionali a basso volume. La scelta del materiale dovrebbe considerare l’assorbimento di umidità, l’espansione termica, lo scorrimento viscoso, lo spessore della parete, la finitura superficiale e le condizioni di ispezione relative all’ambiente operativo della parte.
Upload a Drawing
Leghe di titanio
Le leghe di titanio combinano elevata resistenza, resistenza alla corrosione e basso peso, ma richiedono parametri di lavorazione controllati e accesso agli utensili. Fornire la condizione del materiale, le filettature critiche, le sezioni sottili, i requisiti di superficie e il contesto dell’applicazione per un piano di processo e ispezione realistico.
Upload a Drawing
Leghe di nichel
Le leghe di nichel sono considerate per componenti ad alta temperatura, resistenti alla corrosione e per applicazioni chimiche gravose. Il loro comportamento alla lavorazione richiede un’attenta pianificazione del ciclo, un bloccaggio rigido e una revisione dell’accesso agli utensili, specialmente dove si applicano tolleranze strette, caratteristiche profonde o processi a valle influenzati dal calore.
Upload a Drawing
Ceramiche tecniche e carburi
Le ceramiche tecniche e i carburi affrontano requisiti severi di usura, elettrici, termici o di rigidità. La loro fragilità e i vincoli di finitura rendono la geometria, la condizione dei bordi, le dimensioni delle caratteristiche e i criteri di ispezione input essenziali prima di confermare un approccio di lavorazione, rettifica o elettroerosione.
Upload a Drawing
Lavorazione CNC Acciaio per utensili D2 (SKD11)
La lavorazione CNC D2, nota anche come SKD11, supporta punzoni, matrici e componenti di taglio resistenti all’usura. Confermare la condizione fornita, la sequenza di trattamento termico, i profili di elettroerosione a filo, la geometria di scarico e il materiale grezzo per la rettifica, poiché la durezza finale influisce materialmente sull’instradamento del processo e sull’ispezione.
Upload a Drawing
Lavorazione CNC Acciaio per utensili H13 (SKD61)
La lavorazione CNC H13, nota anche come SKD61, è adatta per utensili per lavorazione a caldo, inserti, anime e componenti esposti a cicli termici. Rivedere gli obiettivi di durezza, le caratteristiche di raffreddamento, l’accesso all’elettroerosione e i requisiti di rettifica post-trattamento termico prima di prendere impegni di produzione.
Upload a Drawing
Lavorazione CNC Acciaio per utensili S7
La lavorazione CNC dell’acciaio per utensili S7 è considerata per utensili resistenti agli urti e componenti sottoposti a carichi d’impatto. La revisione del disegno dovrebbe concentrarsi sulla condizione del trattamento termico, sulla geometria sensibile alle tacche, sui raggi, sui fori critici e se è richiesta la rettifica o l’elettroerosione dopo l’indurimento per controllare le dimensioni funzionali.
Upload a Drawing
Lavorazione CNC Acciaio per utensili A2
La lavorazione CNC dell’acciaio per utensili A2 supporta componenti di utensili dimensionalmente stabili, temprati all’aria, dove è necessaria una moderata resistenza all’usura. Stabilire la condizione del materiale grezzo, la sequenza di indurimento, i requisiti di fori e filettature, i percorsi del filo e i datum di rettifica finali prima della pianificazione della produzione.
Upload a Drawing
Lavorazione CNC Acciaio per utensili O1
La lavorazione CNC dell’acciaio per utensili O1 è adatta a componenti di utensili più piccoli che richiedono una semplice tempra ad olio e una buona lavorabilità prima del trattamento. La richiesta di offerta dovrebbe chiarire la durezza richiesta, le dimensioni sensibili alla deformazione, la finitura superficiale e gli eventuali tolleranze necessarie per la rettifica o l’adattamento post-indurimento.
Upload a Drawing
Lavorazione CNC Acciaio per stampi P20
La lavorazione CNC dell’acciaio per stampi P20 è comunemente specificata per basi di stampi pre-temprati, blocchi cavità e inserti più grandi. Definire la condizione di durezza, le aspettative di lucidatura, la geometria dei canali di raffreddamento e qualsiasi requisito di testurizzazione o rivestimento successivo per guidare la lavorazione e l’ispezione.
Upload a Drawing
Lavorazione CNC Acciaio per stampi NAK80
La lavorazione CNC dell’acciaio per stampi NAK80 supporta componenti pre-temprati dove la lucidabilità e la lavorazione stabile sono rilevanti. Gli acquirenti dovrebbero identificare aree superficiali ottiche o cosmetiche, dettagli dei canali di iniezione, caratteristiche di raffreddamento e dimensioni critiche di chiusura che richiedono un adattamento e un’ispezione controllati.
Upload a Drawing
Lavorazione CNC Acciaio per stampi S136
La lavorazione CNC con acciaio per stampi S136 è utilizzata per componenti di stampi resistenti alla corrosione e applicazioni che richiedono un’elevata lucidabilità. La condizione del materiale, l’ambiente corrosivo, le aspettative di indurimento, la finitura superficiale e il controllo dimensionale post-trattamento devono essere valutati prima di confermare il percorso di lavorazione.
Upload a Drawing
Lavorazione CNC con acciaio per stampi inossidabile 420
La lavorazione CNC con acciaio per stampi inossidabile 420 supporta inserti per stampi e componenti di utensili resistenti alla corrosione. Poiché la designazione del grado e la condizione del trattamento termico influenzano la durezza e la lucidabilità, fornire la specifica esatta del materiale, il requisito superficiale e le priorità di ispezione finale insieme al disegno.
Upload a Drawing
Lavorazione CNC con acciaio per stampi HPM38
La lavorazione CNC con acciaio per stampi HPM38 è selezionata per componenti di stampi di precisione dove la resistenza alla corrosione e le prestazioni di lucidatura possono essere rilevanti. Confermare i requisiti di grado equivalente, la condizione di fornitura, le aspettative sulla superficie della cavità e la sequenza di finitura prima di quotare il lavoro.
Upload a Drawing
Lavorazione CNC con acciaio per utensili 1.2344
La lavorazione CNC con acciaio per utensili 1.2344 è generalmente associata ai requisiti di utensili per lavorazioni a caldo. Una revisione del disegno dovrebbe stabilire la condizione del materiale, la durezza target, i dettagli di raffreddamento o ventilazione, le necessità di elettrodi e le tolleranze di finitura richieste per preservare le dimensioni critiche dopo il trattamento.
Upload a Drawing
Lavorazione CNC con acciaio per utensili 1.2379
La lavorazione CNC con acciaio per utensili 1.2379 supporta utensili ad alta usura, punzoni e inserti per matrici. Specificare se il materiale è ricotto o indurito, insieme ai taglienti, ai contorni wire-EDM, ai requisiti superficiali e al materiale di rettifica in modo che la sequenza di produzione rifletta il rischio funzionale.
Upload a Drawing
Lavorazione CNC con acciaio per stampi 1.2083
La lavorazione CNC con acciaio per stampi 1.2083 è utilizzata per componenti di stampi resistenti alla corrosione con requisiti di lucidatura. Rivedere la condizione esatta del materiale, la qualità della superficie della cavità, i passaggi di raffreddamento, il trattamento termico e le dimensioni che richiedono verifica dopo la finitura finale o l’assemblaggio.
Upload a Drawing
Lavorazione CNC con acciaio per utensili Viking
La lavorazione CNC con acciaio per utensili Viking è considerata per utensili gravosi per lavorazioni a freddo dove la tenacità e le prestazioni di usura devono essere bilanciate. Confermare la specifica del materiale, il target del trattamento termico, la geometria del bordo, il requisito EDM e il piano di rettifica finale prima della produzione.
Upload a Drawing
Lavorazione CNC con acciaio inossidabile 303
La lavorazione CNC con acciaio inossidabile 303 è adatta per pezzi con lavorazioni significative di tornitura, filettatura o raccordi lavorati, grazie al suo comportamento di facile lavorazione. Identificare l’esposizione alla corrosione, la qualità delle filettature, la finitura superficiale e qualsiasi restrizione di saldatura o formatura prima di selezionare il grado.
Upload a Drawing
Lavorazione CNC con acciaio inossidabile 304
La lavorazione CNC con acciaio inossidabile 304 supporta parti personalizzate, alloggiamenti, staffe e raccordi resistenti alla corrosione. La forma del materiale, gli effetti dell’incrudimento, la geometria a parete sottile, la finitura superficiale e le aspettative di passivazione dovrebbero essere incluse nel pacchetto di disegno e nella richiesta di preventivo.
Upload a Drawing
Lavorazione CNC con acciaio inossidabile 316
La lavorazione CNC con acciaio inossidabile 316 è utilizzata dove è importante una maggiore resistenza alla corrosione, comprese le applicazioni esposte ai cloruri. Rivedere le necessità di certificazione del materiale, l’accessibilità alla lavorazione, le caratteristiche delle filettature, i requisiti adiacenti alla saldatura, la finitura superficiale e i punti di ispezione che influenzano la tenuta funzionale o l’assemblaggio.
Upload a Drawing
Lavorazione CNC con acciaio inossidabile 17-4 PH
La lavorazione CNC con acciaio inossidabile 17-4 PH offre una soluzione per parti resistenti alla corrosione che richiedono una maggiore resistenza dopo l’indurimento per precipitazione. Definire la condizione, il requisito di invecchiamento, le dimensioni sensibili alla distorsione e le aspettative di ispezione post-trattamento prima di stabilire le operazioni di lavorazione e finitura.
Upload a Drawing
Lavorazione CNC con acciaio inossidabile 420
La lavorazione CNC con acciaio inossidabile 420 può servire componenti induriti e resistenti alla corrosione che richiedono prestazioni di usura. La condizione del grado e il percorso del trattamento termico devono essere chiari, in particolare per spigoli vivi, superfici lucidate e dimensioni che potrebbero richiedere rettifica dopo l’indurimento.
Upload a Drawing
Lavorazione CNC con acciaio inossidabile 440C
La lavorazione CNC con acciaio inossidabile 440C è utilizzata per componenti inossidabili ad alta durezza e resistenti all’usura, come parti di usura di precisione. Confermare la condizione di trattamento termico richiesta, le aspettative di corrosione, le esigenze di rettifica o EDM e il metodo di ispezione per diametri e profili critici.
Upload a Drawing
Lavorazione CNC con alluminio 6061
La lavorazione CNC con alluminio 6061 supporta maschere, involucri, staffe, componenti strutturali e prototipi. Specificare il temperamento, le necessità di anodizzazione o rivestimento di conversione, le facce critiche per la planarità, le caratteristiche filettate e le aree a parete sottile in modo che il serraggio, la sequenza di lavorazione e la misurazione finale possano essere allineati.
Upload a Drawing
Lavorazione CNC con alluminio 7075
La lavorazione CNC con alluminio 7075 è selezionata per componenti leggeri ad alta resistenza dove la geometria e il carico giustificano la lega. La richiesta di preventivo dovrebbe indicare il temperamento, i requisiti di protezione dalla corrosione, le sedi critiche, le sezioni sottili e qualsiasi preoccupazione relativa al trattamento di distensione o alla stabilità dimensionale.
Upload a Drawing
Lavorazione CNC con alluminio 2024
La lavorazione CNC dell’alluminio 2024 offre elevata resistenza per componenti di tipo aerospaziale o orientati alle prestazioni, in base ai requisiti dell’applicazione. Rivedere il trattamento termico, la protezione dalla corrosione, l’accessibilità alla lavorazione, le tolleranze dei fori e se le caratteristiche formate o sensibili alla fatica richiedono una gestione o documentazione speciale.
Upload a Drawing
Lavorazione CNC Alluminio 5052
La lavorazione CNC dell’alluminio 5052 è appropriata per componenti derivati da lamiera o lavorati resistenti alla corrosione con rilevanza per la formatura. Chiarire la forma del materiale, il trattamento termico, le caratteristiche legate alla piegatura, le superfici estetiche e le esigenze di rivestimento in modo che il percorso di processo si adatti sia alla geometria che all’uso finale.
Upload a Drawing
Lavorazione CNC Alluminio 5083
La lavorazione CNC dell’alluminio 5083 viene utilizzata dove sono rilevanti la resistenza alla corrosione e le prestazioni legate alla saldatura. Gli acquirenti dovrebbero specificare la condizione del materiale, l’esposizione marina o chimica, i requisiti di planarità, le facce di tenuta lavorate e i criteri di ispezione per geometrie sensibili alla distorsione.
Upload a Drawing
Lavorazione CNC Rame C110
La lavorazione CNC del rame C110 supporta componenti elettrici e termici dove la conduttività è un requisito chiave. Confermare la designazione di purezza, le esigenze di placcatura, le superfici di contatto, i limiti di bave, le caratteristiche a parete sottile e i requisiti di manipolazione per proteggere le superfici funzionali durante la lavorazione e l’ispezione.
Upload a Drawing
Lavorazione CNC Rame-Berillio C17200
La lavorazione CNC del rame-berillio C17200 viene utilizzata per utensili conduttivi ad alta resistenza, molle e componenti correlati ai connettori. La manipolazione del materiale, la condizione fornita, i requisiti di trattamento termico e i controlli di sicurezza applicabili dovrebbero essere definiti prima di pianificare la lavorazione, la finitura e l’ispezione.
Upload a Drawing
Lavorazione CNC Ottone C360
La lavorazione CNC dell’ottone C360 è una scelta pratica per raccordi torniti, terminali e componenti di precisione filettati. Definire le esigenze di conformità del contenuto di piombo, la placcatura, gli spessimetri, le superfici di tenuta e le aspettative di finitura estetica per abbinare la selezione del materiale al percorso di produzione.
Upload a Drawing
Lavorazione CNC Bronzo Cuscinetti C932
La lavorazione CNC del bronzo cuscinetti C932 supporta boccole, superfici di appoggio e componenti legati all’usura. Rivedere le condizioni di lubrificazione, le dimensioni di interferenza o gioco di scorrimento, la geometria delle scanalature, il materiale dell’albero accoppiato e il metodo di ispezione per garantire un accoppiamento funzionale dopo la lavorazione.
Upload a Drawing
Lavorazione CNC Acciaio al Carbonio 1018
La lavorazione CNC dell’acciaio al carbonio 1018 è adatta per parti personalizzate per scopi generali, maschere, perni e componenti strutturali. Indicare la forma fornita, i requisiti di cementazione o rivestimento, le caratteristiche di filettatura, la protezione dalla corrosione e le dimensioni critiche in modo che la lavorazione e qualsiasi trattamento successivo siano coordinati.
Upload a Drawing
Lavorazione CNC Acciaio al Carbonio 1045
La lavorazione CNC dell’acciaio al carbonio 1045 offre un’opzione più resistente per alberi, perni, supporti per utensili e componenti meccanici. Chiarire la condizione di durezza, i requisiti di tempra per induzione, i datums dimensionali chiave, la finitura superficiale e il margine di rettifica dove i perni o gli accoppiamenti finali sono critici.
Upload a Drawing
Lavorazione CNC Acciaio Legato 4140
La lavorazione CNC dell’acciaio legato 4140 supporta alberi ad alta resistenza, maschere, componenti di stampi e parti meccaniche. La condizione del materiale, il trattamento termico, le posizioni delle filettature, le transizioni sensibili alla fatica e i requisiti di rettifica finale dovrebbero essere rivisti prima che venga definito il piano di processo.
Upload a Drawing
Lavorazione CNC Acciaio Legato 4340
La lavorazione CNC dell’acciaio legato 4340 è considerata per componenti altamente sollecitati che richiedono resistenza e tenacità. Fornire la condizione di trattamento termico richiesta, lo spessore della sezione, i raggi critici, le caratteristiche sensibili alla distorsione e i requisiti di ispezione per valutare una sequenza di lavorazione adatta.
Upload a Drawing
Lavorazione CNC Acciaio Legato 8620
La lavorazione CNC dell’acciaio legato 8620 supporta ingranaggi cementati, alberi e componenti legati all’usura con un nucleo tenace. La richiesta di offerta dovrebbe identificare i requisiti di profondità della cassa, la fonte del trattamento termico, il margine di rettifica di finitura, la strategia dei datums e le dimensioni funzionali dei denti o dei cuscinetti.
Upload a Drawing
Lavorazione CNC Acciaio Cuscinetti 52100
La lavorazione CNC dell’acciaio cuscinetti 52100 viene selezionata per componenti di usura ad alta durezza, piste e caratteristiche di contatto a rotolamento di precisione. Definire la condizione fornita, il percorso di indurimento, i requisiti di rettifica, la rugosità superficiale e il metodo di misurazione per caratteristiche critiche di diametro, rotondità o profilo.
Upload a Drawing
Lavorazione CNC PEEK
La lavorazione CNC del PEEK supporta parti personalizzate ad alta temperatura, resistenti agli agenti chimici e isolanti elettricamente. Specificare grado, contenuto di riempitivo, ambiente operativo, caratteristiche a tolleranza ristretta, considerazioni sull’umidità e termiche, e temperatura di ispezione quando la stabilità dimensionale influisce sulle prestazioni di assemblaggio.
Upload a Drawing
Lavorazione CNC POM (Delrin)
La lavorazione CNC del POM, noto anche come Delrin, è utile per guide a basso attrito, ingranaggi, maschere e componenti isolanti. Rivedere grado, spessore della parete, caratteristiche a scatto, esposizione all’umidità, accoppiamenti a pressione e aspettative di tolleranza realistiche in base alle condizioni operative del componente.
Upload a Drawing
Lavorazione CNC Nylon
Lavorazione CNC di nylon: supporti, componenti soggetti a usura, guide, boccole e prototipi funzionali resistenti agli urti. L’assorbimento di umidità può alterare le dimensioni, quindi specificare il grado, lo stato di condizionamento, l’esposizione ambientale, gli accoppiamenti critici e le condizioni di ispezione prima di finalizzare le tolleranze.
Upload a Drawing
Lavorazione CNC di policarbonato
Lavorazione CNC di policarbonato: supporti per protezioni trasparenti, alloggiamenti e prototipi resistenti agli urti. Identificare le superfici ottiche, la sensibilità ai graffi, gli angoli interni, lo spessore delle pareti, l’esposizione alla fessurazione sotto sforzo e il metodo di fissaggio, in modo che i percorsi utensile e la manipolazione protettiva corrispondano ai requisiti funzionali.
Upload a Drawing
Lavorazione CNC di ABS
La lavorazione CNC di ABS è adatta per prototipi di alloggiamenti, maschere e componenti personalizzati a basso carico. Includere grado, requisiti estetici, spessore delle pareti, caratteristiche di fissaggio, esposizione a solventi e metodo di assemblaggio previsto per valutare la strategia di lavorazione e il controllo dimensionale pratico.
Upload a Drawing
Lavorazione CNC di PTFE
La lavorazione CNC di PTFE supporta guarnizioni a basso attrito e resistenti agli agenti chimici, isolanti e componenti per la gestione dei fluidi. La sua morbidezza e il comportamento di scorrimento richiedono dimensioni funzionali chiare, vincoli di bloccaggio, requisiti di superficie e informazioni sulla temperatura operativa prima di considerare gli impegni di tolleranza.
Upload a Drawing
Lavorazione CNC di UHMW-PE
La lavorazione CNC di UHMW-PE è utilizzata per strisce antiusura, guide, rivestimenti e componenti per la movimentazione a basso attrito. Poiché il materiale può deflettersi ed espandersi, fornire spessore, schema di montaggio, requisiti di planarità, temperatura operativa e dettagli dell’interfaccia per la pianificazione del processo.
Upload a Drawing
Lavorazione CNC di PPS
La lavorazione CNC di PPS supporta componenti resistenti agli agenti chimici, capaci di resistere a temperature elevate e con buona stabilità dimensionale. Specificare il grado caricato o non caricato, i requisiti elettrici, lo spessore delle pareti, le caratteristiche di tenuta e l’ambiente operativo, in modo che le condizioni di lavorazione e ispezione riflettano l’applicazione prevista.
Upload a Drawing
Lavorazione CNC di PEI (Ultem)
La lavorazione CNC di PEI, comunemente noto come Ultem, supporta componenti isolanti elettricamente e ad alta temperatura, nonché prototipi funzionali. Confermare il grado esatto, i requisiti di infiammabilità o conformità, le caratteristiche di pareti sottili, la geometria sensibile allo stress e la temperatura di applicazione prima di esaminare la producibilità.
Upload a Drawing
Lavorazione CNC di PMMA (Acrilico)
La lavorazione CNC di PMMA, o acrilico, è utilizzata per coperture trasparenti, componenti fluidici e prototipi orientati alla visualizzazione. Identificare le superfici ottiche, la finitura dei bordi, l’esposizione a solventi, le caratteristiche sensibili alla fessurazione e i requisiti di pellicola protettiva per gestire i rischi di lavorazione e manipolazione.
Upload a Drawing
Lavorazione CNC di Titanio Grado 2
La lavorazione CNC di titanio Grado 2 supporta parti resistenti alla corrosione che richiedono proprietà di titanio commercialmente puro. Rivedere la certificazione del materiale, la geometria a parete sottile, le filettature, i rischi di grippaggio, la finitura superficiale e l’esposizione applicativa, in modo che i parametri di lavorazione e le priorità di ispezione siano appropriati.
Upload a Drawing
Lavorazione CNC di Titanio Grado 5
La lavorazione CNC di titanio Grado 5 supporta componenti leggeri ad alta resistenza con requisiti meccanici impegnativi. Fornire condizioni del materiale, geometria sensibile alla fatica, interfacce filettate o di cuscinetto, esigenze di trattamento superficiale e dimensioni critiche per una revisione controllata del processo.
Upload a Drawing
Lavorazione CNC di Inconel 625
La lavorazione CNC di Inconel 625 supporta componenti resistenti alla corrosione e al calore per ambienti di servizio impegnativi. Il suo comportamento di incrudimento richiede un attento accesso all’utensile e una revisione dell’attrezzatura; specificare le condizioni del materiale, i requisiti di superficie, le caratteristiche critiche e qualsiasi necessità di trattamento post-lavorazione.
Upload a Drawing
Lavorazione CNC di Inconel 718
La lavorazione CNC di Inconel 718 è utilizzata per componenti ad alta resistenza e alta temperatura, dove il trattamento termico può influenzare le dimensioni finali. Definire la condizione di fornitura, il requisito di invecchiamento, le caratteristiche difficili da raggiungere, le filettature critiche e i requisiti di ispezione prima di confermare il percorso del processo.
Upload a Drawing
Lavorazione CNC di Tungsteno
La lavorazione CNC di tungsteno risponde a requisiti di componenti densi, ad alta temperatura, legati alla radiazione o focalizzati sull’usura. La fragilità e i vincoli di lavorazione rendono la geometria delle caratteristiche, la condizione dei bordi, i dettagli di giunzione e i limiti di ispezione input essenziali prima di accettare un piano di produzione basato su disegno.
Upload a Drawing
Lavorazione CNC di Molibdeno
La lavorazione CNC di molibdeno supporta componenti ad alta temperatura, per vuoto e per la gestione termica. La fragilità del materiale, la sensibilità all’ossidazione e il rischio di sezioni sottili richiedono la revisione della forma di stock, della geometria delle caratteristiche, della manipolazione, della finitura superficiale e dell’approccio di ispezione prima di pianificare la produzione.
Upload a Drawing
Lavorazione CNC di Carburo di Tungsteno
La lavorazione CNC di carburo di tungsteno viene tipicamente affrontata tramite rettifica, EDM o metodi specializzati piuttosto che con la sola fresatura convenzionale. Fornire grado, contenuto di legante, geometria, specifica del bordo, finitura superficiale e tolleranze funzionali per una revisione realistica della producibilità.
Upload a Drawing
Lavorazione CNC di Ceramica di Allumina
La lavorazione CNC della ceramica all’allumina richiede metodi specializzati perché il materiale è duro e fragile. Rivedere la composizione, le dimensioni delle caratteristiche, i raggi d’angolo, i limiti di scheggiatura dei bordi, i requisiti di superficie e i criteri di ispezione per determinare se è disponibile un percorso di produzione idoneo.
Upload a Drawing
Lavorazione CNC della ceramica di zirconia
La lavorazione CNC della ceramica di zirconia supporta componenti resistenti all’usura e isolanti elettricamente con una tenacità alla frattura superiore rispetto ad alcune ceramiche. La revisione del disegno dovrebbe affrontare il grado, lo spessore della parete, le caratteristiche affilate, la finitura superficiale e i requisiti di ispezione dimensionale prima della conferma del processo.
Upload a Drawing
Lavorazione CNC del magnesio AZ31
La lavorazione CNC del magnesio AZ31 supporta componenti leggeri dove la selezione del materiale e la sicurezza del processo sono verificate per il progetto. Specificare il trattamento, la protezione dalla corrosione, lo spessore della parete, le considerazioni sulla gestione dei trucioli e i requisiti di trattamento superficiale durante la revisione tecnica iniziale.
Upload a Drawing
Lavorazione CNC del magnesio AZ91
La lavorazione CNC del magnesio AZ91 è considerata per componenti leggeri fusi o lavorati che richiedono un’adeguata protezione dalla corrosione. Confermare la forma del materiale, l’ambiente di applicazione, il sistema di rivestimento, la geometria a parete sottile e i requisiti di sicurezza di lavorazione prima di determinarne la fattibilità produttiva.
Upload a Drawing
Lavorazione CNC del Kovar
La lavorazione CNC del Kovar supporta componenti a espansione controllata, spesso dove le interfacce di accoppiamento in vetro o ceramica sono importanti. Fornire la lega specificata, il requisito di espansione termica, il contesto di giunzione, la preparazione della superficie e le dimensioni critiche di tenuta o allineamento per la revisione ingegneristica.
Upload a Drawing
Lavorazione CNC dell'Invar 36
La lavorazione CNC dell’Invar 36 è utilizzata dove la bassa espansione termica è essenziale per maschere, parti relative alla metrologia o assemblaggi di precisione. Il suo comportamento di lavorazione e la stabilità dimensionale dovrebbero essere valutati rispetto allo spessore della sezione, allo stress relief, alla temperatura operativa e alle condizioni di ispezione.
Upload a Drawing
Lavorazione CNC dell'acciaio rapido M2
La lavorazione CNC dell’acciaio rapido M2 supporta utensili da taglio, punzoni e componenti ad alta usura che richiedono elevata durezza. Confermare la condizione fornita, il percorso di trattamento termico, la geometria delle scanalature o dei bordi, le esigenze di elettroerosione e i requisiti di rettifica finale prima di pianificare la produzione.
Upload a Drawing
Lavorazione CNC dell'acciaio rapido M42
La lavorazione CNC dell’acciaio rapido M42 è selezionata per applicazioni di taglio e usura impegnative che richiedono elevata durezza a caldo. Una revisione del disegno dovrebbe stabilire la specifica del grado di cobalto, l’obiettivo del trattamento termico, la geometria complessa, le esigenze di elettroerosione o rettifica e i criteri di ispezione finale.
Upload a DrawingMateriali Supportati per la Revisione del Progetto


Percorsi di processo specifici per materiale per parti di precisione
Lavorazioni CNC
Servizi di lavorazione CNC di precisione, inclusi fresatura CNC e tornitura CNC, stabiliscono forme primarie, forature, profili e superfici di riferimento. La pianificazione del processo considera la condizione del materiale, l’accesso degli utensili, la strategia dei datumi e l’abbattimento di lavorazione prima delle finiture o ispezioni a valle.

Lavorazioni a 5 Assi, Svizzere e Micro
La lavorazione multi-asse supporta caratteristiche angolate complesse e geometrie interconnesse dove meno set-up possono proteggere le relazioni dei datumi. Il percorso viene rivisto rispetto alla portata dell’utensile, all’accesso di bloccaggio, alle priorità superficiali e al controllo delle caratteristiche critiche.

Elettroerosione a Filo
I servizi di elettroerosione a filo sono considerati per profili precisi, scanalature strette, angoli interni e pezzi temprati quando è disponibile un percorso filo idoneo. Il percorso del processo tiene conto dei fori di partenza, della strategia di taglio, della geometria ammissibile e delle esigenze di ispezione.

Elettroerosione a Tuffo
I servizi di elettroerosione a tuffo formano cavità e caratteristiche dettagliate difficili da raggiungere con utensili convenzionali. La progettazione dell’elettrodo, l’accesso delle scintille, i requisiti superficiali e la finitura successiva vengono rivisti rispetto al disegno prima della pianificazione della produzione.

Rettifica di Precisione
La rettifica di precisione rifinisce superfici piane, cilindriche e di accoppiamento critiche dopo lavorazioni o trattamenti termici ove appropriato. Il materiale di rettifica, il controllo dei datumi, i requisiti superficiali e il metodo di ispezione devono essere definiti prima che il percorso venga confermato.

Ispezione di Accoppiamento
L’accoppiamento e l’ispezione verificano le relazioni funzionali, le dimensioni critiche e i requisiti di qualità definiti dal disegno prima della consegna. Il piano di ispezione dovrebbe identificare i metodi di misurazione, le aspettative di reportistica, lo stato di revisione e qualsiasi contesto di componente accoppiato fornito con la richiesta di preventivo.
Accessori per Attrezzature per Progetti Basati su Disegni

Spine Centrali
Le spine centrali possono essere configurate per caratteristiche di stampo che richiedono geometria controllata, accoppiamento e condizione superficiale. La revisione dovrebbe confermare materiale, trattamento termico, lunghezza di lavoro, riferimenti di datum e priorità di ispezione prima che inizi la lavorazione.

Componenti di Guida
Le spine di guida, le boccole e le relative caratteristiche di guida supportano un allineamento ripetibile all’interno di assemblaggi di stampi o attrezzature. SUUXIANG esamina le condizioni di accoppiamento, la strategia di localizzazione, i requisiti di gioco e i materiali specificati dal pacchetto di disegni approvato.

Caratteristiche di Localizzazione
Le spine di localizzazione, i blocchi e le caratteristiche di riferimento stabiliscono la posizione di assemblaggio tra componenti di precisione. La loro progettazione dovrebbe definire datumi funzionali, profondità di impegno, relazioni di tolleranza e il metodo di ispezione necessario per verificare l’interfaccia finita.

Slitte e Sollevatori
Le slitte e i sollevatori supportano le azioni mobili dello stampo dove geometria, corsa e superfici di accoppiamento richiedono una produzione coordinata. La revisione del disegno considera l’accesso alla lavorazione, i requisiti EDM, il materiale di rettifica, la condizione del materiale e le aspettative di accoppiamento.

Componenti di Cancello
Gli inserti relativi al cancello e le caratteristiche di attrezzatura possono essere prodotti secondo la geometria approvata per applicazioni di stampaggio. La revisione del progetto dovrebbe chiarire le superfici critiche per il flusso, i requisiti dei materiali, la sequenza del trattamento termico, le esigenze di finitura e i componenti di accoppiamento pertinenti.
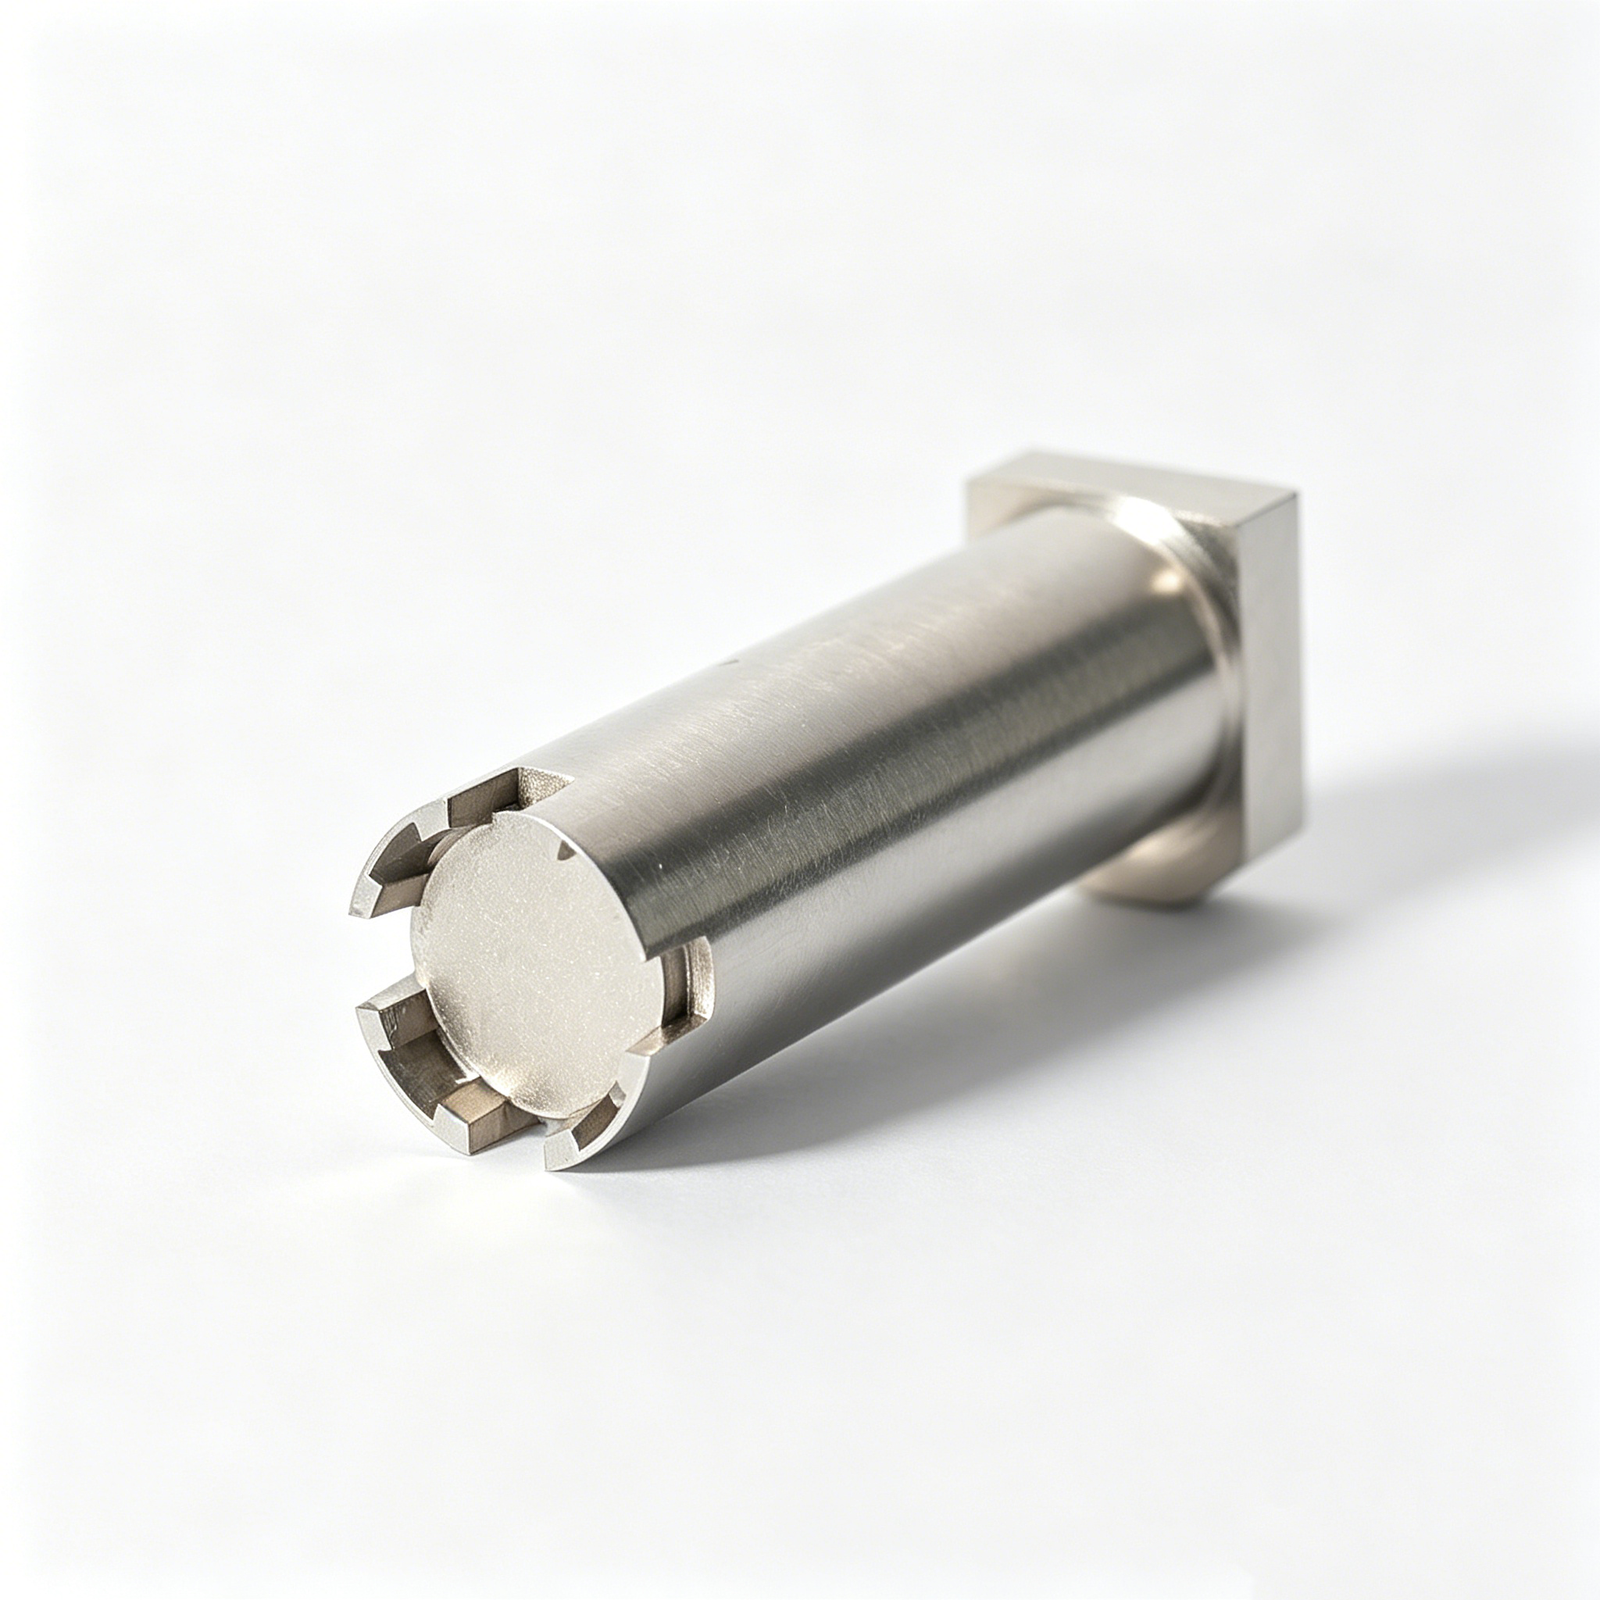
Parti di Espulsione
Le spine di espulsione, le bussole e i componenti di supporto per l’espulsione sono valutati come parti configurabili basate su disegno. Gli input chiave includono materiale, requisiti di durezza, accoppiamento di scorrimento, condizione superficiale, dimensioni critiche e aspettative di ispezione o tracciabilità.
Materiali, Precisione e Controllo dei Disegni
SUUXIANG è il marchio pubblico internazionale unico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 e con sede al 2° piano, Sanhe Industrial Park, Chang’an Town, Dongguan City, Guangdong, Cina. Il fondatore e rappresentante legale XiaoCheng Huang guida un team che assiste i team di ingegneria, approvvigionamento e qualità nella conversione di disegni, modelli e requisiti dei materiali in parti CNC ispezionate, componenti per stampi di precisione, componenti per stampi per connettori, componenti per stampi a iniezione e componenti per stampi per tranciatura.
Il nostro lavoro è guidato dai disegni fin dall’inizio. Revisione DFM, dimensioni critiche, riferimenti, accesso alla lavorazione, sequenza di trattamento termico, strategia EDM, tolleranza di rettifica e necessità di ispezione vengono chiariti prima degli impegni di produzione. La pianificazione del processo può combinare fresatura e tornitura CNC, lavorazioni multi-asse, EDM a filo e a elettrodo, rettifica di precisione, assemblaggio e ispezione.
Ciò che distingue SUUXIANG è la comunicazione tecnica controllata durante tutto il progetto. Trattiamo i requisiti dei materiali, le revisioni, i metodi di ispezione e il coordinamento delle consegne come input di produzione, non come note a piè di pagina dell’offerta, in modo che gli acquirenti possano valutare le decisioni, scambiare le prove corrette e mantenere la tracciabilità dalla revisione del disegno fino all’ispezione finale.

Revisione basata sul disegno rispetto ai flussi di lavoro u0022Prima l’offertau0022
Revisione DFM e dei riferimenti
Prima dell’offerta, SUUXIANG esamina l’intento del disegno, i materiali specificati, i riferimenti, le dimensioni critiche, l’accesso agli utensili e i requisiti di superficie. La discussione identifica precocemente i rischi di fabbricabilità in modo che il percorso proposto rifletta le relazioni funzionali del componente piuttosto che solo la sua geometria nominale.
- Conferma la revisione del disegno e del modello
- Identifica i riferimenti funzionali e le caratteristiche CTQ (Critical To Quality)
- Revisiona accesso, condizioni delle pareti e tolleranze
- Allinea requisiti di materiale e trattamento termico

Percorsi di processo pianificati
Lavorazione CNC, EDM, rettifica di precisione e assemblaggio sono pianificati come operazioni connesse. SUUXIANG valuta dove lo stock di lavorazione, la strategia degli elettrodi, i percorsi del filo, la sequenza di trattamento termico e le fasi di rettifica influenzano l’accuratezza, la finitura e il controllo pratico dei materiali durante la produzione.
- Abbina i processi alla geometria delle caratteristiche
- Pianifica i requisiti EDM ed elettrodi
- Riserva lo stock di rettifica dove necessario
- Revisiona la sequenza di trattamento termico

Ispezione attorno alle caratteristiche critiche
La pianificazione dell’ispezione segue il disegno e le aspettative di qualità concordate, con attenzione alle dimensioni, ai riferimenti, ai requisiti di superficie e alle relazioni di accoppiamento che determinano la funzione del pezzo. I metodi di misurazione e le esigenze di reportistica dovrebbero essere definiti prima della produzione, in modo che la documentazione finale corrisponda al piano di ispezione verificato.
- Definisci le dimensioni critiche prima del rilascio
- Collega le misurazioni ai riferimenti del disegno
- Chiarire le esigenze di rendicontazione e tracciabilità
- Verificare i requisiti di superficie e vestibilità

Coordinamento visibile delle revisioni
Il lavoro basato sui disegni dipende da un controllo rigoroso delle modifiche. SUUXIANG mantiene visibili le informazioni su revisioni, produzione, ispezione e consegna durante il coordinamento del progetto, aiutando i team di ingegneria e approvvigionamento a confermare quale set di requisiti governa l’ordine prima che le parti passino all’ispezione finale e alla preparazione della spedizione.
- Registrare la revisione del disegno approvata
- Confermare le modifiche prima della produzione
- Coordinare le aspettative di ispezione e consegna
- Mantenere allineata la documentazione dell'ordine

Perché i team di ingegneria scelgono SUUXIANG per le decisioni sui materiali
Un approccio guidato dal disegno per la revisione dei requisiti dei materiali, delle dimensioni critiche, dei percorsi di processo, delle esigenze di ispezione e della comunicazione delle revisioni prima degli impegni di produzione.
← Swipe left or right to view →
Pianificazione dei materiali dal disegno all’ispezione
Ogni progetto attraversa revisione documentata, pianificazione del processo, produzione controllata e ispezione allineata al disegno, ai requisiti dell’ordine e al piano di qualità concordato.
Revisione RFQ e disegno
Esaminare disegni 2D, modelli 3D disponibili, quantità, contesto applicativo, dimensioni critiche, requisiti di superficie, obiettivo di consegna e documentazione di ispezione richiesta prima della quotazione.
Pianificazione materiali e processi
Confermare materiali specificati, sequenza di trattamento termico, strategia di riferimento, accesso alla lavorazione, tolleranze, percorso CNC, requisiti EDM e approccio di ispezione rispetto alle evidenze del progetto.
Lavorazioni meccaniche ed esecuzione EDM
Produrre le caratteristiche attraverso la combinazione pianificata di fresatura CNC, tornitura, lavorazione a più assi, elettroerosione a filo o a tuffo, mantenendo la visibilità delle revisioni.
Controllo rettifica e assemblaggio
Applicare rettifica di precisione e assemblaggio ove richiesto, gestendo lo stock di rettifica, le interfacce funzionali, le relazioni di accoppiamento e le priorità dimensionali stabilite durante la revisione del disegno.
Ispezione e coordinamento consegna
Ispezionare i pezzi secondo il piano verificato, allineare la documentazione finale ai requisiti dell’ordine, quindi coordinare con il cliente le informazioni di imballaggio e consegna.
Come Avviare un Progetto Materiali con SUUXIANG
Align drawings, materials, critical dimensions, inspection needs and delivery expectations before production begins.
Invio Disegni e Requisiti
Fornite disegni 2D, modelli 3D disponibili, requisiti di materiale e trattamento termico, quantità, data target, dimensioni critiche, priorità superficiali e documentazione di ispezione richiesta.
Revisione Materiali e DFM
Allineate la selezione dei materiali, la strategia di riferimento, l’accesso alla lavorazione, le esigenze di EDM o rettifica, i rischi di tolleranza e i metodi di ispezione prima che SUUXIANG prepari un preventivo focalizzato sulla produzione.
Approvazione del Piano di Produzione
Confermate il preventivo, il livello di revisione, le aspettative di qualità e, ove appropriato, i requisiti di campioni o primi articoli prima di rilasciare l’ordine per la produzione controllata.
Coordinamento Produzione e Consegna
SUUXIANG coordina lavorazioni meccaniche, EDM, rettifica, assemblaggio e ispezione secondo il piano concordato, mantenendo visibili lo stato di revisione e le informazioni di consegna fino al completamento.
Revisione Certificazione Materiali e Documentazione di Qualità
Politica di Pubblicazione delle Evidenze del Cliente
Testimonianza cliente approvata in attesa. SUUXIANG pubblica nomi di clienti, risultati di progetto e risultati misurabili solo dopo che il cliente ha approvato l’evidenza per l’uso pubblico.
Evidenza del caso approvata in attesa. I materiali specifici del progetto, le dimensioni critiche, i requisiti di ispezione e i risultati di consegna saranno pubblicati solo dopo la verifica rispetto alla documentazione dell’ordine pertinente.
Feedback ingegneristico approvato in attesa. SUUXIANG non attribuirà risultati di performance, qualità o approvvigionamento a un cliente senza un permesso documentato e un record di progetto verificabile.
Materiali, RFQ e FAQ sui componenti di precisione
Practical answers for teams preparing drawing-based CNC parts, mold components, connector tooling and die-component inquiries.
Quali materiali SUUXIANG può esaminare per parti CNC e componenti di utensili?
Quali informazioni sui materiali dovrei includere in una RFQ basata su disegno?
Potete raccomandare materiali alternativi se il grado specificato è difficile da reperire o lavorare?
Esiste una quantità minima d’ordine per parti di precisione personalizzate?
Posso ordinare campioni prima di una serie di produzione?
Quanto tempo richiederanno l’approvvigionamento dei materiali e la produzione?
Quali rapporti di ispezione possono essere forniti con un ordine?
Come proteggete disegni, proprietà intellettuale e requisiti controllati dalla revisione?
Cosa dovrei inviare per richiedere un preventivo per parti CNC di precisione?
La guida completa dell’acquirente ai materiali
Utilizza un quadro guidato da DFM per selezionare materiali per parti CNC e utensili di precisione, confrontare le capacità e la documentazione dei fornitori, controllare il costo totale ed evitare errori di specifica che causano ritardi, guasti o costose riprogettazioni.
1. Cosa sono i materiali?
2010 marks SUUXIANG’s founding, but the engineering meaning of materials is broader than a bar-stock or resin designation. For drawing-based CNC parts, mold components, and connector tooling, material is the specified substance and condition whose behavior must suit the part’s function, geometry, and production route.nn2D drawings should connect the material callout to hardness, wear, corrosion, heat, electrical needs, and dimensional stability. A steel grade alone does not settle the decision when heat treatment, EDM, grinding allowance, machining access, surface finish, and mating surfaces can change both risk and achievable result.nn1 practical buyer question frames the review: what must this part withstand and prove in service and inspection? The answer guides DFM, process sequencing, inspection planning, traceability, and cost evaluation before production begins.
2. Come i materiali si sono evoluti nella produzione
L’età della pietra, l’età del bronzo e l’età del ferro segnano la prima sequenza in cui i materiali disponibili hanno plasmato utensili, metodi di formazione e prestazioni del prodotto. L’età dell’acciaio del XIX secolo, seguita dall’età dei polimeri della metà del XX secolo e successivamente dall’età del silicio, è una cornice storica utile per lo sviluppo della produzione: https://en.wikipedia.org/wiki/Material.nnL’acciaio ha trasformato gli utensili industriali perché la composizione della lega, il trattamento termico e la lavorazione controllata potevano essere adattati alle esigenze di carico, usura e dimensionali. Man mano che le tolleranze si stringevano, i produttori separavano sempre più la lavorazione grezza, il trattamento termico, l’elettroerosione, la rettifica, l’assemblaggio e l’ispezione, piuttosto che trattare una parte come una singola operazione di taglio.nnLe moderne leghe ingegnerizzate, le u003ca href=u0022/technical-ceramics-and-carbides/u0022u003eceramiche tecnicheu003c/au003e e i compositi estendono la selezione oltre la sola resistenza. Un team di approvvigionamento dovrebbe collegare il materiale alla durezza, al comportamento termico, all’esposizione alla corrosione, ai requisiti elettrici, alle superfici di accoppiamento, alla geometria producibile e al metodo di ispezione richiesto dal disegno.nnLa produzione di precisione, pertanto, rende la selezione del materiale una decisione legata al percorso di processo. Per parti CNC e utensili, confermare il grado specificato o equivalente, la condizione, la sequenza di trattamento termico, l’avanzamento di finitura e le dimensioni critiche prima del rilascio.
3. Tipi di materiali per parti di precisione
Quattro ampie famiglie di materiali ingegneristici – metalli, polimeri, ceramiche e compositi – offrono una classificazione iniziale utile (https://aprcomposites.com.au/materials-science/materials-engineering/types-of-materials). Funzionalità, tolleranze, ambiente e processo determinano la scelta pratica.
| Famiglia | Ruolo Tipico | Limitazione Chiave |
|---|---|---|
| Metalli | Parti strutturali di precisione | Peso o corrosione |
| Polimeri | Maschere e isolanti | Creep o espansione |
| Ceramiche | Interfacce di usura e calore | Fragilità |
| Compositi | Piastre leggere | Delaminazione |
| Materiali per utensili | Stampi e matrici | Controllo del trattamento termico |
Metalli e leghe
Acciaio, acciaio inossidabile, alluminio, leghe di rame e titanio coprono molti ruoli di pezzi lavorati. I metalli sono adatti per parti strutturali, inserti e componenti conduttivi.nnUn’elevata durezza può aumentare le forze di taglio e il tempo di finitura. Evitare un metallo quando massa, corrosione o isolamento elettrico sono in conflitto con l’applicazione.
Plastiche ingegneristiche
POM, PA, PEEK e PTFE offrono bassa massa, isolamento o resistenza chimica. Le parti in plastica lavorate CNC servono spesso per maschere, guide, prototipi e interfacce non metalliche.nnL’assorbimento di umidità, il creep e l’espansione termica influenzano le dimensioni. Evitare le plastiche per contatti a lungo termine fortemente caricati, caldi o con tolleranze strette senza validazione.
Ceramiche
Allumina, zirconia e carburo di silicio offrono durezza, resistenza all’usura e stabilità al calore. I componenti ceramici sono adatti per interfacce isolanti, abrasive o ad alta temperatura.nnLa fragilità governa la progettazione e la manipolazione. Evitare le ceramiche dove sono richiesti resistenza agli urti, filettature o regolazioni in fase avanzata.
Compositi
I compositi in fibra di carbonio e fibra di vetro combinano fibre con una matrice per una rigidità direzionale. Sono adatti per piastre strutturali leggere e maschere specializzate.nnLa direzione delle fibre, la delaminazione e il controllo della polvere complicano la lavorazione. Evitare i compositi per caratteristiche di precisione isotropa o superfici di contatto conduttive, a meno che non sia specificato.
Famiglie di materiali per utensili
Acciai per utensili, carburo e leghe di rame supportano anime di stampo, elettrodi EDM, punzoni e parti resistenti all’usura. Il trattamento termico e il margine di rettifica devono essere definiti con il disegno.nnIl carburo resiste all’usura ma è fragile; l’acciaio per utensili necessita di un trattamento termico controllato. Evitare di selezionare solo per nome del grado senza considerare durezza e condizioni di servizio.
4. Confronto tra materiali per CNC e Utensileria
Sette materiali rappresentativi illustrano perché carico di applicazione, ambiente e percorso di processo debbano essere confrontati insieme. Una revisione del disegno dovrebbe classificare le dimensioni critiche prima di selezionare il materiale e la condizione di trattamento termico.
| Materiale | Utilizzo | Compromesso | Nota di produzione |
|---|---|---|---|
| Alluminio | Attrezzature, alloggiamenti | Bassa usura | Controllare la distorsione delle pareti sottili |
| Acciaio inossidabile | Parti esposte alla corrosione | Taglio lento | Gestire il calore |
| Acciaio per utensili | Anime, stampi | Movimento dovuto al trattamento termico | Rettificare dopo la tempra |
| Ottone | Inserti elettrici | Bassa resistenza | Controllare le bave |
| POM | Guide a basso attrito | Creep | Supporto per pareti sottili |
| PEEK | Parti isolanti a caldo | Costo elevato | Utilizzare utensili affilati |
| Nylon | Boccole di usura | Movimento dovuto all’umidità | Condizionare prima dell’ispezione |
Resistenza e durezza
L’acciaio per utensili è adatto per anime e stampi quando dominano il carico di compressione e l’usura. L’alluminio riduce la massa ma è raramente la prima scelta per utensili abrasivi.
Ambiente e funzione
L’acciaio inossidabile è adatto per servizi corrosivi, mentre l’ottone supporta inserti conduttivi. POM, PEEK e nylon richiedono tolleranze per il creep del polimero, la temperatura o il comportamento all’umidità.
Lavorazione e stabilità
Il trattamento termico può modificare le dimensioni degli acciai per utensili, quindi lasciare materiale per la rettifica e ispezionare dopo la lavorazione finale. Sottili pareti in alluminio e nylon sensibili all’umidità richiedono anche attrezzature e ispezioni consapevoli del datum.
5. Specifiche dei Materiali e Personalizzazione
1 Richiesta di Offerta completa separa le richieste estetiche dai requisiti dei materiali critici per le prestazioni. Identificare grado, condizione, trattamento termico, durezza, finitura e sostituzioni permesse prima che un fornitore si impegni su un percorso di processo.
| Requisito | Tipo di Personalizzazione | Evidenza Richiesta |
|---|---|---|
| Colore o marcatura | Estetico | Posizione e campione di riferimento |
| Durezza o rivestimento | Critico per le prestazioni | Intervallo, metodo e criteri di accettazione |
| Sostituzione del materiale | Modifica controllata | Approvazione equivalente e autorizzazione scritta |
Requisiti del Disegno
I disegni 2D devono indicare grado, standard, condizione o tempra e intervallo di durezza accettabile.nnI modelli 3D definiscono la geometria; le note sul disegno governano i requisiti e le caratteristiche critiche collegate ai riferimenti.
Indicazioni di Finitura
1 indicazione di finitura deve specificare rugosità, sistema di rivestimento, aree mascherate e posizione della marcatura.nnIl colore o la resina possono essere estetici; conduttività, attrito, adesione e resistenza alla corrosione sono requisiti funzionali.
Aspettative di Tracciabilità
1 identificatore di lotto deve collegare il materiale grezzo, i certificati di trattamento, i registri di ispezione e i pezzi spediti.nnRegistri richiesti, formato del rapporto, aspettative di conservazione e requisiti di certificazione devono essere inclusi nella Richiesta di Offerta.
Controllo delle Modifiche
0 sostituzioni devono essere date per scontate; elencare equivalenti approvati, livello di revisione e percorso di approvazione.nnQualsiasi modifica a grado, tempra, trattamento termico, rivestimento o origine richiede un’accettazione scritta prima del rilascio della produzione.
6. Elementi di qualità per la selezione dei materiali
Una designazione del materiale da sola non garantisce l’idoneità per un pezzo di precisione. La classe, la condizione, la storia del processo, la geometria e le prove di ispezione devono essere allineate con le dimensioni critiche del disegno e le esigenze di servizio.
Controllo della classe e del certificato
Ogni ordine di acquisto deve indicare la classe richiesta, la condizione di consegna, il requisito di trattamento termico e qualsiasi regola di sostituzione approvata.nnOgni certificato di laminazione deve essere abbinato al lotto ricevuto prima del rilascio; un nome di classe senza identificazione del calore o del lotto è una prova incompleta.
Controlli in ingresso e sul trattamento termico
L’ispezione in ingresso dovrebbe confermare l’identificazione, la forma del materiale, le condizioni visibili e le dimensioni che influenzano il margine di lavorazione o la pianificazione dei riferimenti.nnIl trattamento termico deve seguire la sequenza specificata, poiché distorsione, scaglie e variazioni di durezza possono modificare il materiale di rettifica e la geometria finale.
Integrità superficiale e tracciabilità
Il test di durezza dovrebbe utilizzare il disegno o il piano di controllo concordato per definire metodo, posizione e criteri di accettazione.nnI bordi finali richiedono il controllo delle bave, mentre l’elettroerosione, la rettifica e la finitura richiedono una revisione delle condizioni superficiali che potrebbero influire sull’accoppiamento, sulla fatica, sulla tenuta o sul comportamento di accoppiamento. La tracciabilità del lotto dovrebbe collegare le prove del materiale, i registri del processo, i risultati delle ispezioni e il livello di revisione.
7. Scelta di un partner di produzione di materiali
Un fornitore basato su disegno dovrebbe essere valutato rispetto al percorso effettivo del pezzo, non a un elenco generico di materiali. Richiedere prove che colleghino decisioni DFM, ispezione, revisioni e responsabilità di consegna prima del rilascio.
Risposta DFM e adattamento del processo
Le dimensioni critiche dovrebbero innescare domande su riferimenti, accesso utensili, margine per elettroerosione o rettifica e sequenza di trattamento termico. Chiedere quali operazioni sono proposte e quali rischi rimangono condizionali.nnL’elettroerosione multiasse, a filo, per elettroerosione a tuffo e la rettifica servono geometrie diverse. Richiedere un percorso abbinato alle caratteristiche dello stampo, del connettore o della matrice di stampaggio.
Approvvigionamento di materiali e registri
Le specifiche dei materiali dovrebbero identificare classe, condizione, trattamento termico e tracciabilità richiesta. Chiedere quali prove in ingresso accompagnano il lotto e come le sostituzioni richiedono approvazione.nnI registri di ispezione dovrebbero essere allineati con la revisione del disegno e le caratteristiche critiche concordate. Confermare il formato del rapporto, il metodo di misurazione e la comunicazione delle non conformità prima dell’acquisto.
Scala e comunicazione
Quantità di prototipi e ripetizioni a basso volume richiedono disciplina di revisione piuttosto che capacità presunta. Chiedere come il fornitore preserva la conoscenza del processo approvato quando le quantità cambiano.nnUn disegno 2D e un modello 3D riducono le lacune interpretative. Confermare un contatto tecnico, le aspettative di risposta e i passaggi di escalation per le modifiche al progetto.
Campioni e primi articoli
I primi articoli dovrebbero verificare i riferimenti concordati, le dimensioni critiche, i requisiti superficiali e il set di documentazione. Chiedere se l’ispezione avviene prima della spedizione e quali prove accompagnano i campioni.nnL’approvazione di un campione dovrebbe definire la base di produzione. Registrare deviazioni aperte, stato del materiale e numero di revisione prima di autorizzare ulteriori pezzi.
8. Errori comuni nell’approvvigionamento di materiali
Una specifica del materiale controlla più di una riga di acquisto: fissa il percorso del processo, il piano di ispezione e il rischio di guasto. Risolvere le seguenti decisioni prima di rilasciare un disegno o una RFQ.
Specificare classe e condizione
Una nota generica ‘acciaio inossidabile’ può consentire leghe con diversa lavorabilità, risposta alla durezza e comportamento alla corrosione.nnUn disegno dovrebbe indicare la classe riconosciuta, la condizione di consegna, il trattamento termico e le prove richieste.
Valutare il rischio di produzione totale
Un prezzo unitario basso può omettere il margine di rettifica, il controllo della distorsione, la tracciabilità o l’ispezione necessari per le dimensioni critiche.nnUn confronto RFQ dovrebbe allineare forma del materiale, percorso del processo, reportistica, rischio di resa e ipotesi di consegna.
Controllare interfacce e finiture
Due metalli dissimili in un assemblaggio umido o conduttivo possono creare rischio di corrosione all’interfaccia di accoppiamento.nnUn pacchetto di rilascio dovrebbe definire materiali di accoppiamento, rivestimento o passivazione, finitura superficiale e metodo di ispezione.
Formalizzare le modifiche in anticipo
Una sostituzione informale o una revisione DFM tardiva possono invalidare la strategia di riferimento, l’accesso all’elettroerosione, la sequenza di trattamento termico o le prove di qualifica.nnUn’approvazione controllata dovrebbe documentare la classe rivista, la revisione del disegno, l’ambito della deviazione e i controlli di accettazione prima della produzione.
9. Lancio di un programma di parti basato su disegno
Un lancio controllato inizia con la valutazione di: condizioni di accoppiamento, carico, usura, ambiente, quantità e dimensioni critiche. Bloccare il pacchetto di disegno prima del preventivo, quindi utilizzare il feedback DFM per confermare materiali e sequenza di processo producibili.
Costruire il Pacchetto di Rilascio
Due file costituiscono la base: un disegno 2D revisionato e un modello CAD 3D corrispondente. Specificare datum, GDu0026T, grado del materiale, trattamento termico, finitura, quantità e requisiti del rapporto di ispezione; identificare le caratteristiche critiche anziché applicare tolleranze generiche.
Separare il Prototipo dalla Produzione
Gli ordini di prototipo dovrebbero testare l’assemblaggio, l’accesso alla lavorazione, la distorsione dovuta al trattamento termico e l’approccio di ispezione prima del rilascio finale. Il rilascio pronto per la produzione segue i primi articoli approvati, le deviazioni chiuse, la documentazione stabile dei materiali e una revisione confermata; gli ordini ripetuti devono fare riferimento a quel pacchetto rilasciato.
Conservare le Prove di Approvvigionamento
Tre gruppi di documenti garantiscono la ripetibilità: il pacchetto tecnico rilasciato, la corrispondenza con i fornitori e i registri di accettazione. Conservare le ipotesi della RFQ, i commenti DFM, le prove di materiale e trattamento termico quando richiesto, i rapporti di ispezione, l’approvazione del primo articolo, la gestione delle deviazioni, i dettagli di imballaggio e la cronologia delle revisioni degli ordini di acquisto.
10. Materiali, Prezzi e Fattori di Costo
1 Una RFQ dovrebbe separare il costo delle materie prime dal costo di conversione. La disponibilità del grado, la forma dello stock certificato, lo scarto buy-to-fly e la sequenza del trattamento termico possono modificare il percorso prima del primo taglio.nn2 Le revisioni del disegno possono aumentare i costi quando tolleranze strette richiedono lavorazioni più lente, EDM, rettifica, finiture speciali o ispezioni estese. SUUXIANG dovrebbe quotare solo dopo aver esaminato il disegno, le quantità, il piano di qualità e la data target.
| Fascia di quantità | Principali fattori di costo | Tendenza del costo unitario relativo | Considerazioni sul tempo di consegna della pianificazione |
|---|---|---|---|
| 1–5 pezzi | Programmazione, setup, minimi di materiale, caratteristiche complesse | Più alto | Confermare prima lo stock, il percorso di processo e l’ambito di ispezione |
| 6–25 pezzi | Distribuzione del setup, rischio di scarto, tempo di EDM o rettifica | Diminuisce | Raggruppare revisioni simili ove possibile |
| 26–100 pezzi | Tempo ciclo, necessità di attrezzature, trattamento termico, finitura | Più basso | Pianificare l’approvvigionamento dei materiali e i processi esterni |
| 100 pezzi | Ripetibilità, campionamento di ispezione, capacità, cadenza di consegna | Più basso quando stabile | Concordare rilasci, controllo revisioni e programma di fornitura |
Inviare Materiali e Disegni per la Revisione DFM
Includere i requisiti dei materiali, la quantità, le dimensioni critiche, la documentazione di qualità e la data di consegna prevista, in modo che SUUXIANG possa preparare una revisione disciplinata della produzione.