
Componenti per Stampi MIM, dal Disegno all’Ispezione
SUUXIANG esamina le dimensioni critiche, i requisiti di DFM, EDM e rettifica per i componenti degli stampi MIM prima della pianificazione della produzione.
Componenti in Evidenza per lo Sviluppo di Stampi MIM


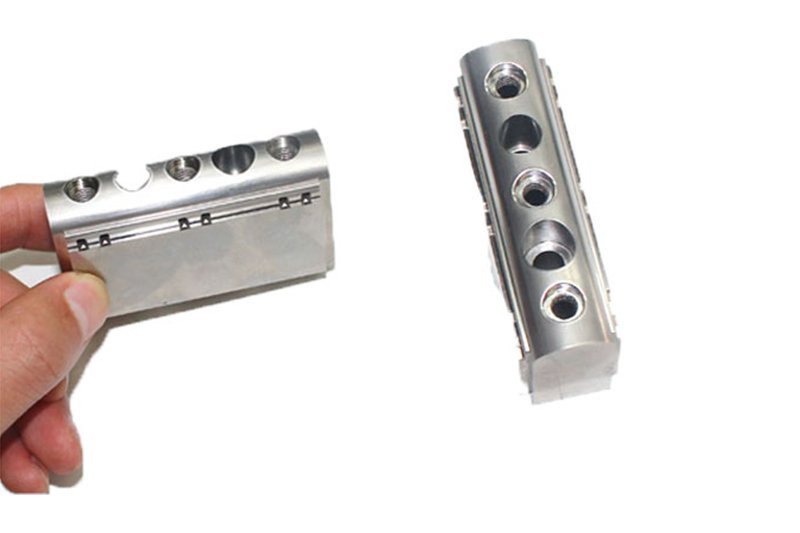

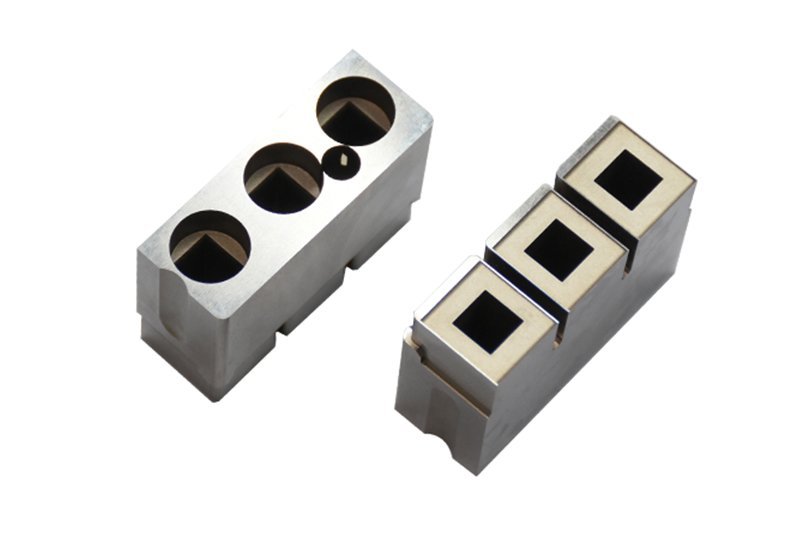

Related Drawing-Based Tooling Components







Componenti per Stampi MIM: Vantaggi Ingegneristici
Un flusso di lavoro disciplinato per tradurre i requisiti critici degli stampi in lavorazione pianificata, ispezione e consegna con revisione controllata.
Revisione DFM Basata sul Disegno
Ogni RFQ inizia con una revisione incentrata sul disegno di datum, accesso allo strumento, relazioni tra le caratteristiche e domande sulla producibilità prima di discutere gli impegni di processo.
Pianificazione delle Dimensioni Critiche
Dimensioni critiche, requisiti superficiali, preoccupazioni sullo stack-up delle tolleranze e priorità di ispezione vengono identificate precocemente per allineare il percorso di produzione con l’intento funzionale.
Percorsi di Lavorazione Integrati
Fresatura CNC, tornitura, lavorazione multi-asse, EDM e assemblaggio vengono considerati congiuntamente, aiutando a selezionare percorsi pratici per caratteristiche complesse degli stampi.
Strategia EDM e Rettifica
Necessità di elettrodi, percorsi filo, tolleranze di lavorazione e materiale per rettifica vengono esaminati per supportare la geometria accessibile e le operazioni di finitura controllata.
Visibilità di Ispezione e Revisione
Metodi di ispezione, aspettative di documentazione, revisioni del disegno e informazioni di consegna rimangono visibili durante il coordinamento, supportando decisioni più chiare prima dell’accettazione finale.
Stampi MIM e Famiglie di Componenti di Precisione
Percorsi di processo basati sul disegno per componenti di stampi configurabili, parti lavorate su misura e requisiti di produzione definiti dall’ispezione.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per parti basate su disegno che richiedono fresatura coordinata, tornitura, EDM, rettifica, assemblaggio e ispezione. La selezione del processo inizia con dimensioni critiche, condizione del materiale, datum, accesso allo strumento e metodo di ispezione concordato.
Upload a Drawing
Fresatura CNC
Servizi personalizzati di fresatura CNC per parti prismatiche, inserti, piastre e caratteristiche lavorate complesse. La revisione del disegno affronta l’accesso alla lavorazione, il bloccaggio del pezzo, le condizioni degli angoli, le relazioni dei datum, il materiale grezzo e i requisiti superficiali prima della pianificazione della produzione.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per parti rotanti come perni, manicotti, boccole, alberi e caratteristiche di posizionamento. Il percorso di processo considera la concentricità, il fuori giri, le tolleranze del diametro, i requisiti di filettatura, la condizione del materiale e qualsiasi successiva rettifica o trattamento termico.
Upload a Drawing
Lavorazione a 5 Assi
La lavorazione CNC a 5 assi supporta geometrie multifacciali, caratteristiche angolate e contorni difficili da raggiungere con meno impostazioni, qualora la geometria del pezzo e il piano di ispezione lo consentano. La portata dell’utensile, il fissaggio, lo spazio di manovra, il trasferimento del datums e i requisiti di finitura vengono esaminati dal disegno.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro lavorazioni supportano perni di piccolo diametro, manicotti, alberi e caratteristiche miniature relative ai connettori. La fattibilità dipende dalla geometria, dal materiale, dal rapporto lunghezza-diametro, dalle priorità di tolleranza, dal controllo delle bave e dall’accesso di misurazione per le caratteristiche specificate.
Upload a Drawing
Elettroerosione a filo u0026 a tuffo
I servizi di elettroerosione a filo e a tuffo trattano materiali temprati, profili interni affilati, scanalature strette, dettagli fini e caratteristiche inaccessibili agli utensili convenzionali. La pianificazione considera il percorso del filo o la strategia dell’elettrodo, il lavaggio, i requisiti degli angoli, le aspettative del layer di ricottura e il margine di finitura.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili viene utilizzata dove sono richieste planarità, parallelismo, controllo del profilo o correzione dimensionale post-trattamento termico. La revisione del disegno identifica il sovrametallo di rettifica, la sequenza dei datums, la condizione del materiale, i requisiti di superficie e i punti di ispezione pratici.
Upload a Drawing
Inserti Nucleo u0026 Cavità Stampi
Gli inserti di precisione per nucleo e cavità stampi vengono realizzati da disegni del cliente per applicazioni di stampaggio a iniezione. La pianificazione del processo considera la geometria di divisione, le caratteristiche di raffreddamento o ventilazione, le tenute, il materiale e il trattamento termico, l’accesso all’elettroerosione, i requisiti di lucidatura e le dimensioni critiche di accoppiamento.
Upload a Drawing
Ejector u0026 Componenti di Espulsione
I perni espulsori, i manicotti e i componenti di espulsione sono configurati in base al design dello stampo, ai requisiti di movimento, alla specifica del materiale e alle condizioni di accoppiamento. La revisione si concentra sull’adattamento, sullo spazio, sulla rettilineità, sulla geometria della testa, sulla condizione della superficie, sulle considerazioni sull’usura e sui requisiti di ispezione.
Upload a Drawing
Perni Nucleo, Componenti di Guida u0026 Posizionamento
I perni nucleo, i perni di guida, le boccole e i componenti di posizionamento sono prodotti secondo i datums definiti e le relazioni di accoppiamento. La revisione tecnica affronta la funzione di allineamento, le superfici di contatto, la sequenza di durezza, lo spazio, la concentricità, la sostituibilità e i controlli dimensionali che influenzano l’assemblaggio dello stampo.
Upload a Drawing
Slitte, Sollevatori, Porte u0026 Accessori Stampi
Le slitte, i sollevatori, le porte e gli accessori degli stampi sono realizzati come componenti di attrezzaggio definiti dal disegno piuttosto che come supposizioni di magazzino. La revisione copre le condizioni di movimento e interferenza, le interfacce scorrevoli, le superfici di usura, la geometria delle porte, il trattamento del materiale, i datums di assemblaggio e i requisiti di adattamento.
Upload a Drawing
Componenti Stampi Connettori
I componenti di precisione per stampi di connettori supportano attrezzature per alloggiamenti di connettori, terminali e caratteristiche stampate correlate. La pianificazione della produzione considera la geometria a passo fine, l’allineamento perni e cavità, le interfacce di accoppiamento, la strategia di elettroerosione, la condizione del materiale, le aree di usura e l’accesso all’ispezione.
Upload a Drawing
Componenti Stampi di Stampaggio
I componenti di precisione per stampi di stampaggio vengono prodotti per funzioni specifiche di formatura, tranciatura, punzonatura e guida definite dal disegno. Il percorso richiesto dipende dal materiale, dal trattamento termico, dalla condizione del bordo di taglio, dallo spazio, dal margine di rettifica, dalle esigenze di profilo di elettroerosione a filo e dalle relazioni di assemblaggio.
Upload a Drawing
Componenti Stampi a Iniezione, MIM, CIM u0026 Attrezzature per Sovrastampaggio
I componenti per stampi a iniezione, MIM, CIM e sovrastampaggio vengono valutati nell’ambito del campo di produzione verificato. La revisione inizia con il processo di stampaggio, le esigenze di alimentazione o ingresso, le considerazioni sul ritiro e sulla ventilazione, le interfacce degli inserti, la condizione del materiale, le dimensioni critiche e i requisiti di manutenzione.
Upload a Drawing
Materiali di Lavorazione
I materiali per la lavorazione CNC sono selezionati dal disegno, dall’applicazione, dal requisito di trattamento termico e dai criteri di ispezione. Gli acquirenti dovrebbero identificare il grado specificato, la condizione del materiale, i certificati richiesti, le esigenze di corrosione o usura e qualsiasi restrizione che influenzi la lavorazione o l’elettroerosione.
Upload a Drawing
Finiture Superficiali u0026 Trattamento Termico
La finitura superficiale e il trattamento termico sono pianificati come parte del percorso dimensionale, non aggiunti dopo la lavorazione. I requisiti possono influenzare il sovrametallo, il rischio di distorsione, la texture superficiale, la resistenza alla corrosione, il comportamento all’usura, la mascheratura, le dimensioni finali e la tempistica dell’ispezione.
Upload a Drawing
Qualità, Metrologia u0026 Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono definite rispetto all’ordine e al piano di ispezione concordato. Le richieste di preventivo utili identificano dimensioni critiche, datums, aspettative sul metodo di misurazione, formato del report, prove del materiale, stato di revisione e esigenze di tracciabilità.
Upload a Drawing
Prototipazione u0026 Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano la valutazione basata sul disegno, lo sviluppo di attrezzature e i requisiti controllati di piccoli lotti. La revisione del preventivo conferma quantità, materiale, maturità della revisione, caratteristiche critiche, ambito di ispezione, obiettivo di consegna e se le scelte di processo rimangono pratiche a volume.
Upload a DrawingMateriali per Componenti di Stampi MIM

Acciaio per Utensili H13
Una scelta pratica per le aree di stampaggio esposte a cicli termici ripetuti e condizioni operative gravose. Lavorazione, strategia EDM, trattamento termico e materiale per la rettifica finale devono essere pianificati insieme, tenendo conto delle dimensioni critiche del disegno.

Acciaio per Utensili S7
Spesso considerato dove la resistenza agli urti è importante nei componenti di stampi MIM, comprese le caratteristiche soggette a carichi ripetuti. Confermare la durezza richiesta, le condizioni superficiali, la geometria e il margine di finitura post-trattamento termico durante la revisione tecnica.

Acciaio per Utensili A2
Adatto per caratteristiche di stampaggio di precisione dove sono da valutare la stabilità dimensionale, il comportamento all’usura e la tempra controllata. SUUXIANG esamina lo spessore della sezione, l’accesso EDM, i requisiti di rettifica e i datum di ispezione prima di selezionare un percorso di processo.

Acciaio Inox Tempra
Utilizzato quando la resistenza alla corrosione e prestazioni durevoli dello stampo devono essere bilanciate con lavorabilità e finitura. La qualità del materiale, la condizione di durezza, il requisito superficiale e il contesto del pezzo accoppiato devono essere forniti con la richiesta di offerta.

Acciaio per Utensili Pre-Tempra
Utile per componenti di stampi prototipo o a basso volume quando una fase di trattamento termico potrebbe non adattarsi alla pianificazione o alla geometria. La revisione del disegno dovrebbe confermare le condizioni operative previste, le tolleranze, le aree di usura ed eventuali lavori successivi di elettroerosione o rettifica.
Processi di Fabbricazione per Componenti di Stampi MIM

Fresatura CNC
La fresatura CNC sviluppa la geometria di cavità, anime, piastre e caratteristiche con un accesso utensile controllato. Supporta un’efficiente rimozione del materiale e superfici finite, dove vengono prima esaminati la portata della fresa, la strategia dei datum e il margine di lavorazione rimanente.

Tornitura CNC
La tornitura CNC produce componenti di stampi MIM rotazionali come perni, boccole, manicotti e caratteristiche di posizionamento. Concentricità, superfici di appoggio, requisiti di filettatura e relazioni di datum devono essere definiti sul disegno prima della pianificazione del processo.


Elettroerosione a Filo
L’elettroerosione a filo taglia profili precisi, scanalature strette e caratteristiche passanti intricate, considerando il percorso del filo, l’accesso del foro di partenza e i riferimenti dei datum. È utile dove le frese convenzionali non possono ottenere la geometria interna richiesta in modo pulito.

Elettroerosione a tuffo
L’elettroerosione a tuffo forma cavità profonde, dettagli interni affilati e caratteristiche complesse attraverso una strategia di elettrodi pianificata. L’usura dell’elettrodo, il requisito superficiale, il margine di scintilla e le successive necessità di lucidatura o accoppiamento vengono esaminati rispetto al disegno.

Componenti di Stampi MIM: Accessori e Caratteristiche Supportati

Componenti di Guida
Guide, boccole e elementi di posizionamento aiutano a stabilire un allineamento ripetibile dello stampo. Fornire dettagli di accoppiamento, riferimenti di datum, requisiti di adattamento e condizioni operative previste, in modo che il design del componente possa essere rivisto nel contesto dell’assemblaggio.

Elementi di Localizzazione
Perni, chiavette e interblocchi di localizzazione personalizzati supportano un posizionamento controllato tra inserti, piastre o sezioni di attrezzatura di accoppiamento. Le facce di contatto critiche, le tolleranze e la sequenza di assemblaggio devono essere identificate sul disegno per una pianificazione pratica di lavorazione e ispezione.

Slitte e Sollevatori
Slitte e sollevatori possono essere realizzati come elementi di attrezzatura basati sul disegno, dove vengono definiti corsa, interfacce, superfici di usura e accesso. La revisione dovrebbe affrontare gioco di movimento, strategia di datum, sequenza di trattamento termico, materiale per la rettifica e requisiti di adattamento.

Inserti di Iniezione
Inserti di iniezione e relative caratteristiche del percorso del flusso sono configurati secondo il design dello stampo specificato e la geometria di accoppiamento. Includere profilo dell’iniezione, requisiti superficiali, materiale, trattamento termico e considerazioni di servizio per supportare un percorso CNC, EDM e di finitura appropriato.

Elementi Eicettori
Perni, manicotti, lame e relativi componenti di eiezione richiedono chiare priorità dimensionali e dettagli di interfaccia. SUUXIANG esamina gli accoppiamenti di lavoro, le condizioni di guida, le esigenze superficiali e i punti di ispezione rispetto al disegno prima di impegnarsi nella produzione.

Accessori per Stampi
Accessori per stampi come arresti, elementi di supporto, piastre di usura e distanziatori personalizzati possono essere forniti come requisiti di progetto configurabili. Condividere il disegno di assemblaggio, la specifica del materiale, la quantità e le dimensioni critiche per allineare le aspettative di produzione e documentazione.
Informazioni su SUUXIANG Precision Manufacturing
SUUXIANG è il marchio internazionale esclusivo di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Fondata da XiaoCheng Huang, l’azienda aiuta i team globali di ingegneria, approvvigionamento e qualità a trasformare disegni e specifiche in parti CNC personalizzate ispezionate, componenti di stampi di precisione, attrezzature per connettori e componenti di attrezzature MIM.
La nostra pianificazione della produzione unisce fresatura e tornitura CNC, lavorazioni multi-asse, elettroerosione a filo, elettroerosione a tuffo, rettifica di precisione, assemblaggio e ispezione. Prima di preventivi o impegni di produzione, esaminiamo le dimensioni critiche, i datum, i requisiti di materiale e trattamento termico, l’accesso alla lavorazione, la strategia EDM, il margine di rettifica e le aspettative di ispezione.
Ciò che distingue SUUXIANG è il coordinamento disciplinato dalla revisione del disegno al controllo delle revisioni e alla documentazione finale. Ogni progetto viene valutato in base ai suoi requisiti tecnici effettivi, con percorsi di processo e metodi di ispezione allineati all’ordine piuttosto che assunti da un catalogo generico.

Componenti di Attrezzature MIM: Dalla Revisione del Disegno all’Ispezione
Revisione del Disegno e DFM
Ogni programma di componenti di attrezzature MIM inizia con il disegno, il modello, il materiale, la quantità, l’applicazione e i requisiti di qualità. SUUXIANG esamina le dimensioni critiche, i datum, lo stack di tolleranze, l’accesso allo strumento e lo stato di revisione prima di confermare un percorso di produzione pratico.
- Identificare le dimensioni critiche per la qualità e i datum funzionali
- Rivedere l'accesso alla lavorazione, le condizioni delle pareti e le interazioni delle tolleranze
- Definire i requisiti di materiale, trattamento termico e finitura superficiale
- Allineare gli input della richiesta di offerta con un registro delle revisioni controllato

Strategia EDM per geometrie complesse
Quando la geometria, gli angoli interni o le condizioni del materiale temprato limitano le lavorazioni convenzionali, la pianificazione dell’EDM diventa parte del percorso di processo. SUUXIANG valuta i percorsi del filo, i requisiti degli elettrodi, l’accesso per il lavaggio e le esigenze di finitura successive rispetto al disegno e alla feature funzionale.
- Valutare l'accesso del filo EDM per scanalature, profili e dettagli interni
- Pianificare la strategia degli elettrodi per le feature sinker EDM
- Considerare la sequenza EDM insieme al trattamento termico e alla rettifica
- Definire le feature che richiedono ispezione dopo la lavorazione EDM

Controllo Rettifica e Assemblaggio
La rettifica di precisione e l’assemblaggio supportano la relazione tra i componenti degli stampi MIM che si accoppiano, non semplicemente una dimensione isolata. Il piano di processo considera il sovrametallo per la rettifica, le superfici di riferimento, le condizioni di contatto e la funzione di assemblaggio, in modo che le regolazioni finali rimangano tracciabili al disegno approvato.
- Riservare il sovrametallo appropriato per la rettifica finale
- Stabilire le superfici di riferimento prima dell'assemblaggio finale
- Verificare i requisiti di contatto, allineamento e movimento
- Registrare le regolazioni controllate rispetto alla revisione attiva

Ispezione e Visibilità del Progetto
La pianificazione dell’ispezione è allineata alle feature critiche dell’ordine e alle esigenze documentali concordate. SUUXIANG mantiene visibili le informazioni di produzione, ispezione, revisione e consegna attraverso il coordinamento del progetto, aiutando i team di approvvigionamento e qualità a confermare quali prove sono richieste prima della spedizione.
- Abbinare i metodi di ispezione alle dimensioni critiche e ai datum
- Confermare i requisiti di reportistica durante la revisione del progetto
- Mantenere la visibilità delle revisioni attraverso il coordinamento della produzione
- Fornire documentazione coerente con il piano di ispezione verificato

Perché Scegliere SUUXIANG per Componenti di Stampi MIM
Un flusso di lavoro guidato dal disegno per la revisione della producibilità, la pianificazione dei processi critici e la documentazione dei requisiti di ispezione prima della produzione.
← Swipe left or right to view →
Processo di produzione dei componenti per stampi MIM
Un flusso di lavoro guidato dal disegno che mantiene visibili la producibilità, le dimensioni critiche, le aspettative di ispezione e lo stato di revisione dalla revisione al coordinamento della consegna.
Revisione del disegno e DFM
Esaminiamo disegni, modelli, datum, dimensioni critiche, requisiti dei materiali, contesto di accoppiamento e aspettative di qualità prima di confermare un percorso di produzione pratico.
Pianificazione dei materiali e dei processi
Il team allinea la condizione del materiale, la sequenza del trattamento termico, l’avanzamento di lavorazione, l’accesso agli utensili, le necessità degli elettrodi, i percorsi del filo e il materiale per la rettifica con i requisiti approvati.
Lavorazione CNC ed EDM
Fresatura CNC, tornitura, lavorazione multi-asse, elettroerosione a filo ed elettroerosione a tuffo vengono applicate secondo necessità per creare caratteristiche che corrispondano al percorso di processo pianificato.
Rettifica e montaggio di precisione
La rettifica e il montaggio si occupano delle superfici funzionali, delle relazioni di posizionamento, delle tolleranze controllate e delle interfacce di assemblaggio, con lavori sequenziati in base alle priorità dimensionali e superficiali.
Ispezione e controllo delle revisioni
I pezzi vengono ispezionati rispetto al piano specifico dell’ordine, mentre i requisiti di misurazione, le revisioni dei disegni e qualsiasi documentazione di reporting concordata rimangono tracciabili durante tutto il progetto.
Coordinamento imballaggio e consegna
Dopo il rilascio finale, i dettagli di imballaggio e consegna vengono coordinati rispetto ai requisiti dell’ordine approvati, contribuendo a proteggere i componenti e a mantenere visibili le informazioni di spedizione.
Documentazione di qualità specifica del progetto
A controlled drawing-to-delivery workflow for aligning manufacturability, quality expectations, and production details before work begins.
Invia il tuo pacchetto tecnico
Fornisci disegni 2D, modelli 3D quando disponibili, requisiti dei materiali, quantità, contesto applicativo, dimensioni critiche, priorità superficiali, necessità di ispezione e data di consegna target.
Allinea Ambito e Campionatura
Prima dell’approvazione, rivedere i risultati DFM, la strategia dei dati, l’accesso alla lavorazione, i requisiti per elettroerosione o rettifica, l’ambito del preventivo, lo stato della revisione e le eventuali aspettative di prototipazione o campionatura.
Approvazione Dettagli di Produzione
Confermare la revisione del disegno concordata, i requisiti del materiale e del trattamento termico, le caratteristiche critiche per la qualità, il percorso di processo, il piano di ispezione, i requisiti di documentazione e i dettagli di coordinamento della consegna.
Coordinamento Consegna e Documentazione
SUUXIANG coordina lo stato di avanzamento della produzione e le informazioni di spedizione, quindi fornisce la documentazione che corrisponde all’ordine concordato e al piano di ispezione verificato per i componenti finiti.
Certificazioni e Documentazione di Qualità
Feedback Verificato del Cliente sui Componenti per Stampaggio a Iniezione di Metalli (MIM)
Testimonianza del cliente approvata in attesa: documentare l’esito della revisione del disegno, il risultato dimensionale o di consegna verificato e la metrica approvata dal cliente prima della pubblicazione.
Caso di applicazione approvato in attesa: descrivere i componenti per stampaggio a iniezione di metalli (MIM) forniti, le prove di ispezione concordate e un risultato convalidato dal progetto completato.
Testimonianza del cliente approvata in attesa: confermare la revisione del controllo, la lavorazione, l’elettroerosione, la rettifica o l’esito dell’ispezione con il cliente prima di pubblicare qualsiasi affermazione sulle prestazioni.
La Guida Completa per l’Acquirente di Componenti per Stampaggio a Iniezione di Metalli (MIM)
Practical RFQ, quality, delivery, and confidentiality guidance for drawing-based tooling work.
Cosa dovrei includere quando richiedo un preventivo per componenti per stampaggio a iniezione di metalli (MIM)?
Esiste una quantità minima d’ordine per i componenti degli stampi MIM?
SUUXIANG può fornire campioni prima che i componenti degli stampi MIM entrino in produzione?
Come devo pianificare i tempi di consegna per i componenti degli stampi personalizzati?
Quali informazioni sui materiali e sui trattamenti termici sono necessarie per un preventivo?
Quali rapporti di ispezione possono essere richiesti per i componenti degli stampi MIM?
Come vengono imballati e spediti a livello internazionale i componenti degli stampi personalizzati?
Come protegge SUUXIANG la riservatezza dei disegni e la proprietà intellettuale?
La guida completa per l’acquirente di componenti per stampi MIM
Utilizza questo framework decisionale per valutare i requisiti degli stampi MIM, confrontare le capacità dei fornitori, controllare il rischio di convalida ed evitare errori di specifiche, qualità e costi prima di rilasciare un programma di stampi basato su disegno.
1. Cosa sono i componenti degli stampi MIM?
Lo stampaggio a iniezione di metallo (MIM) utilizza uno stampo per iniettare un materiale composito fine di polvere metallica e legante, creando una parte grezza prima della slegatura e della sinterizzazione. I componenti degli stampi MIM sono i nuclei di precisione, gli inserti di cavità, gli ingressi, gli elementi di espulsione, le guide, le slitte e i meccanismi di supporto che modellano e rilasciano quella parte grezza; non sono il componente metallico sinterizzato finito. Fonte: https://advancedpowderproducts.com/metal-injection-molding-materialsnnUna parte grezza porta la geometria della cavità dello stampo, la condizione della linea di divisione, la posizione dell’ingresso, la ventilazione, il comportamento di espulsione e le relazioni di riferimento nelle fasi successive del processo. Poiché la slegatura e la sinterizzazione modificano la forma stampata, i risultati ripetibili dipendono da una progettazione dello stampo che tenga conto del percorso di processo validato, del comportamento di ritiro, delle dimensioni critiche e dei riferimenti di ispezione, piuttosto che copiare semplicemente le dimensioni nominali della parte finita.nnSUUXIANG tratta i componenti degli stampi MIM come lavori di produzione di precisione basati su disegno, combinando lavorazione CNC, elettroerosione, rettifica, assemblaggio e ispezione quando il requisito verificato rientra nell’ambito. È necessaria una revisione specialistica degli stampi quando i disegni includono dimensioni CTQ ristrette, caratteristiche fini, sottosquadri, espulsione difficile, interfacce di accoppiamento, inserti temprati o geometria della cavità sensibile alle revisioni.
2. Come si sono evoluti gli stampi MIM
Si citano comunemente polveri metalliche da 4-25 µm per il materiale di base MIM, mescolate con legante in modo che il materiale possa essere iniettato come un composto di stampaggio prima della slegatura e della sinterizzazione. Ciò ha spostato le priorità degli stampi oltre il riempimento convenzionale della cavità: gli ingressi, i canali, le prese d’aria, la condizione della superficie e i percorsi di flusso devono adattarsi a un materiale caricato di polvere, non a un polimero puro. Fonte: https://www.wevolver.com/article/metal-injection-mouldingnnIl percorso di sinterizzazione crea anche una trasformazione dimensionale dopo lo stampaggio, quindi la geometria della parte grezza non può semplicemente duplicare la geometria della parte finita richiesta. Gli acquirenti dovrebbero richiedere che la revisione del disegno definisca la base di ritiro validata, i riferimenti critici e quali dimensioni sono controllate dopo la sinterizzazione anziché dedotte dallo stampo.nnDa migliaia a milioni di pezzi all’anno sono un tipico intervallo di volume MIM, rendendo la ripetibilità, gli inserti manutenibili e la correlazione dell’ispezione centrali per i componenti degli stampi MIM. Le caratteristiche micro-complesse sollevano ulteriori domande sull’accesso allo stampo, sulla strategia dell’elettrodo o del filo EDM, sulle regolazioni u0022steel-safeu0022, sulle posizioni di usura e su come verranno documentate le revisioni di produzione.
3. Tipi di componenti per stampi MIM
Sei famiglie di componenti determinano come uno stampo MIM riempie, rilascia, raffredda e ripete. Classificali prima della RFQ in modo che le dimensioni critiche e i rischi di servizio siano visibili.
| Famiglia | Rischio Principale | Evidenza RFQ |
|---|---|---|
| Inserzioni | Usura delle chiusure | Dati di riferimento |
| Sistema di alimentazione | Erosione del punto di iniezione | Posizione del punto di iniezione |
| Espulsione | Marcatura dei perni | Facce di espulsione |
| Movimenti laterali | Grippaggio | Ingombro di corsa |
| Guida | Disallineamento | Blocco stampo |
| Raffreddamento/sfogo | Blocco | Layout canale |
Inserti Cavità e Core

1 set cavità-core forma il pezzo; l’usura si concentra sui bordi e sulle chiusure. Fornire la linea di divisione, i riferimenti, la base di ritiro e i profili critici.
Inserzioni e Canali di Colata
Un sistema di alimentazione controlla il riempimento; erosione, squilibrio e residui del punto di iniezione sono i rischi principali. Fornire posizione del punto di iniezione, residuo consentito, layout del canale di colata e contesto del materiale.
Sistemi di Espulsione
Un sistema di espulsione rilascia il pezzo grezzo; segni dei perni e piegature creano rischi. Fornire facce di espulsione, corsa, diametri dei perni e segni consentiti.
Carrelli e Sollevatori
Un movimento laterale forma sottosquadri; allineamento e grippaggio richiedono tolleranze controllate. Fornire corsa, facce di bloccaggio, ingombro di interferenza e direzione del ciclo.
Elementi di Guida e Supporto
Un set guida-supporto preserva l’allineamento dello stampo; l’usura delle boccole sposta le chiusure. Fornire schema dei datumi, impilamento delle piastre, posizioni delle guide e percorso del carico.
Funzionalità di Raffreddamento e Sfiato
Un piano di raffreddamento-sfiato gestisce la temperatura e il gas intrappolato; il rischio di ostruzione causa variazioni. Fornire geometria dei canali, connessioni, limiti di profondità dello sfiato e accesso; lavorazioni secondarie possono sostituire movimenti laterali non necessari.
4. Materiali per componenti di stampaggio MIM
L’acciaio per utensili è il materiale dello stampo; la lega MIM è il materiale in polvere che diventerà il componente finale. Seleziona l’utensile in base ad abrasività, geometria, produzione prevista, finitura, accessibilità per la manutenzione e costo totale del ciclo di vita.
| Fase dello stampo | Direzione tipica del materiale | Decisione primaria |
|---|---|---|
| Prototipo | 718HH pre-tempra o NAK80 | Iterazione rapida, geometria semplice |
| Transizione | Acciaio pre-tempra o temprato selettivamente | Valida l’usura prima dello scaling |
| Produzione | Acciaio per utensili temprato o inserti speciali | Produzione, finitura, usura, manutenzione |
Abbina l’acciaio alla fase dello stampo
Gli stampi prototipo utilizzano comunemente 718HH pre-tempra o NAK80, dove la lavorazione rapida e i cicli di validazione brevi sono importanti. AMT identifica entrambi gli esempi per stampi MIM morbidi: https://amt-mat.com/mim-tooling-from-process-to-precisionnnGli stampi di transizione necessitano di una revisione verificata dell’usura prima del riutilizzo; gli stampi di produzione giustificano solitamente acciai per utensili temprati o leghe speciali quando la produzione e la stabilità dimensionale giustificano il costo aggiuntivo di costruzione.
Considera usura e finitura
Materiali abrasivi, canali restrittivi e superfici di scorrimento ad alto ciclo aumentano il rischio di usura, quindi seleziona inserti resistenti all’usura dove l’evidenza lo supporta. Ambienti corrosivi possono giustificare acciaio resistente alla corrosione dopo aver confermato il trattamento termico, il target di lucidatura e la pratica di pulizia.nnLe cavità che richiedono molta EDM necessitano di accesso all’elettrodo, strategia di rimozione dello strato ricotto e materiale di rettifica definiti prima della tempra. Anche i requisiti di lucidatura a specchio influiscono sul grado dell’acciaio, sul trattamento termico e sulla pianificazione della manutenzione.
Confronta le decisioni sul ciclo di vita
Il costo del ciclo di vita combina lavorazione iniziale, EDM, trattamento termico, lucidatura, ispezione, manutenzione preventiva e tempi di fermo per la sostituzione. Una revisione del disegno dovrebbe identificare quali inserti sono consumabili o sostituibili prima che il layout dello stampo sia finalizzato.
5. Personalizzazione dei componenti di stampaggio MIM
La personalizzazione dei componenti di stampaggio MIM inizia con la funzione del pezzo stampato, il comportamento di ritiro e il rischio di ispezione, non con opzioni cosmetiche. SUUXIANG può esaminare il percorso richiesto dal disegno, dal materiale e dall’evidenza di produzione prima di impegnarsi nella fabbricazione.
| Elemento di Personalizzazione | Input decisionale primario | Conseguenza manifatturiera |
|---|---|---|
| Inserto intercambiabile | Frequenza di revisione e caratteristiche critiche | Sostituzione localizzata riparabile |
| Numero di cavità | Volume annuo e obiettivo di ciclo | Dimensioni dello stampo e revisione di bilanciamento |
| Percorso di raffreddamento | Rischio termico e accesso | Fattibilità convenzionale o conforme |
| Marcatura e texture | Riferimento al disegno e limite estetico | Percorso di elettroerosione, lavorazione o finitura |
Decisioni modulari sull’acciaio
Inserti cavità intercambiabili localizzano l’usura, consentono revisioni controllate e semplificano la manutenzione quando la geometria cambia. Finalizza il disegno 2D, il modello 3D, lo schema dei datum e l’allocazione delle tolleranze prima che le interfacce degli inserti vengano rilasciate.
Strategia di Riempimento e Sblocco
La posizione dello sfiato, il layout di iniezione e lo sfiato devono seguire il flusso del materiale, i limiti dei segni di testimonianza e l’accesso sicuro all’utensile. Fornire il sistema di materiale, i dati di ritiro previsti e le aree di iniezione o espulsione proibite con la richiesta di preventivo (RFQ).
Raffreddamento e Verifica
Il volume annuo determina il numero di cavità, la valutazione del raffreddamento convenzionale rispetto a quello conforme e le disposizioni per il cambio pianificato. Specificare la texture, la marcatura del pezzo, i metodi di misurazione critici e i requisiti di reportistica in modo che le caratteristiche di ispezione supportino il piano di controllo concordato.
6. Costruzione e Fondamentali di Qualità
I componenti degli stampi MIM devono essere costruiti attorno alla risposta di stampaggio, sgrassaggio e sinterizzazione del materiale approvato. La revisione del disegno dovrebbe identificare le dimensioni che controllano l’accoppiamento dopo che il percorso di processo è stato definito.
Controllo del Ritiro e dell’Accumulo
I fattori di ritiro dovrebbero essere legati al materiale specifico e al processo validato, non copiati da una regola nominale. Le catene di datum devono mostrare come si accumulano le variazioni di cavità, inserto e pezzo accoppiato.nnL’approvazione del primo articolo dovrebbe confrontare le dimensioni critiche con il disegno concordato e il metodo di misurazione. I campioni di prova rivelano se la compensazione richiede una revisione controllata dello stampo.
Parting, Gating ed Eiezione
Le linee di parting richiedono limiti espliciti di flash, geometria di tenuta e accesso per l’ispezione sul disegno. Le posizioni dei punti di iniezione e degli sfiati dovrebbero essere riviste rispetto alla direzione di riempimento, ai segni di testimonianza e alle esigenze di finitura a valle.nnLe posizioni degli espulsori devono supportare il pezzo verde senza distorcere sezioni sottili o facce critiche. I campioni di prova dovrebbero confermare il comportamento di rilascio e l’accettabilità estetica.
Acciaio, Elettroerosione e Manutenibilità
La sequenza di trattamento termico deve preservare il materiale di rettifica e definire quando avvengono l’elettroerosione finale e la calibrazione. I requisiti di finitura dell’elettroerosione dovrebbero distinguere la texture funzionale dalle superfici che necessitano di lucidatura post-elettroerosione.nnGli inserti sostituibili e le caratteristiche di raffreddamento dovrebbero essere accessibili per la manutenzione e documentati tramite revisione. Il piano di ispezione dovrebbe collegare ciascuna caratteristica critica a un datum, uno strumento e un requisito di reportistica.
7. Scelta di un Produttore di Stampi MIM
Un produttore capace di componenti per stampi MIM rende disponibile la prova del suo processo prima di promettere un risultato. Confrontare la risposta alla revisione del disegno, il piano di validazione e la disciplina delle revisioni, non un elenco generico di attrezzature.
| Area di valutazione | Richiedere | Prove più solide |
|---|---|---|
| Ingegneria | Revisione DFM e ritiro | Disegno annotato |
| Produzione | Percorso CNC ed EDM | Piano di processo specifico per caratteristica |
| Qualità | Metodo di ispezione | Report del campione |
| Controllo delle modifiche | Flusso di lavoro delle revisioni | Registrazione delle modifiche approvate |
Revisione delle Prove Ingegneristiche
Disegni 2D, modelli 3D, assunzioni di ritiro, datum e dimensioni critiche devono essere esaminati congiuntamente. Chiedere chi è responsabile del feedback DFM e come vengono registrate le modifiche agli stampi.
- Richiedere feedback sui disegni annotati
- Confermare la responsabilità del ritiro
- Chiedere il flusso di approvazione delle revisioni
Validare prima del rilascio
I primi campioni devono avere un piano di ispezione concordato, criteri di accettazione e formato del report. Chiedere come i risultati di CNC, EDM, rettifica, assemblaggio e misurazione sono collegati alla revisione approvata.
- Definire la quantità del campione
- Specificare report sulle caratteristiche critiche
- Approvare le modifiche per iscritto
Controllare i controlli di fornitura
Certificati dei materiali, registrazioni dei trattamenti termici, documenti di esportazione, proprietà di manutenzione e stato della capacità devono corrispondere all’ambito dell’ordine. SUUXIANG deve confermare solo le capacità supportate da prove di progetto attuali.
- Richiedere la tracciabilità dei materiali
- Confermare i documenti di imballaggio
- Chiarire la risposta di manutenzione
8. Errori comuni nell’acquisto di stampi MIM
Otto errori ricorrenti nell’acquisto si verificano quando gli acquirenti applicano presupposti di stampaggio a iniezione di plastica a un processo le cui fasi di materia prima, debinding e sinterizzazione modificano sia le dimensioni che le esigenze di validazione. Tratta ogni decisione come un’interfaccia controllata tra attrezzaggio e processo.
Considera il restringimento
Una tolleranza di sinterizzazione mancante può alterare ogni caratteristica critica dopo la densificazione. Richiedi il modello di restringimento validato del produttore MIM, l’identificazione della lega/materia prima e un ciclo di misurazione del pezzo di prova prima di rilasciare l’acciaio.
Rendi la geometria producibile
Due errori comuni sono caratteristiche inaccessibili e tolleranze assegnate senza un datum o un percorso di processo. Rivedi con il costruttore dello stampo draft, linea di divisione, espulsione, posizione di iniezione, accesso EDM, materiale per rettifica e capacità post-sinterizzazione.
Rilascia un pacchetto completo
Tre input assenti — disegno 2D controllato per revisioni, modello 3D e lista CTQ — creano ritardi nell’interpretazione e rilavorazioni. Definisci nel RFQ metodi di ispezione basati su datum, requisiti di superficie, stato del materiale e registri di accettazione.
Valida le decisioni sul ciclo di vita
Due scelte premature — selezionare solo in base al prezzo offerto e saltare le prove — possono nascondere costi di manutenzione, usura e qualifica. Confronta le prove sul ciclo di vita, approva campioni a fasi e pianifica inserti di ricambio, proprietà delle revisioni e registri di controllo delle modifiche.
9. Dalla revisione del disegno alla produzione
Un lancio controllato per i componenti di attrezzaggio MIM inizia con un RFQ completo, non una tolleranza copiata da un PDF obsoleto. SUUXIANG dovrebbe allineare disegno, modello, materiale, quantità, applicazione, aspettative di qualità e data target prima del rilascio.
Cancello RFQ e fattibilità
Il Cancello 1 richiede all’acquirente di identificare la revisione corrente del disegno, lo stato del modello 3D, le dimensioni critiche, i datum, i requisiti di superficie e i registri di ispezione richiesti. SUUXIANG esamina l’accesso allo stampo, la strategia di divisione, le ipotesi di restringimento e i rischi dimensionali legati alla sinterizzazione prima di accettare un percorso.
- Revisione del disegno approvata
- Specifiche del materiale e del trattamento termico
- Contesto del pezzo accoppiato o applicazione
DFM e approvazione stampo
Il Cancello 2 converte i risultati in assunzioni DFM e di quotazione documentate. L’approvazione dell’acquirente dovrebbe coprire layout della cavità, inserti, iniezioni, espulsione, strategia degli elettrodi, percorsi del filo e qualsiasi dimensione designata per la validazione post-sinterizzazione.
- Disposizione DFM
- Ambito offerto ed esclusioni
- Revisione stampo approvata
Costruzione, prova e validazione
Il Cancello 3 segue lavorazione CNC, EDM, rettifica, montaggio e assemblaggio con prove controllate. I risultati del primo articolo dovrebbero confrontare le dimensioni misurate con la revisione approvata dopo la sinterizzazione; le deviazioni richiedono una decisione di correzione registrata prima del rilascio della produzione.
- Rapporto di ispezione
- Registro prove e correzioni
- Registrazione di rilascio controllato
10. Prezzi e costi degli stampi MIM
Sei input governano una quotazione credibile per componenti di stampi MIM: geometria approvata, requisiti di materiale e trattamento termico, numero di cavità, tolleranze, domanda annuale e ambito di validazione. Un modello preliminare può supportare il budget, ma disegni rilasciati e stato della revisione devono governare una decisione di acquisto.nnDue viste di costo sono importanti: il costo di costruzione iniziale dello stampo e il costo del ciclo di vita per pezzo conforme. Richiedi che il fornitore identifichi le assunzioni per EDM, rettifica, ispezione, campionamento, inserti di ricambio e modifiche ingegneristiche prima di confrontare le quotazioni.
| Ambito dello stampo | Principali fattori di costo | Investimento iniziale | Effetto del tempo di consegna | Valore nel ciclo di vita |
|---|---|---|---|---|
| Prototipo, stampo semplice | Lavorazioni, inserti base, validazione limitata | Inferiore | Più breve | Rapido apprendimento del design |
| Stampo pilota | Dettaglio cavità, iterazione dimensionale, campionamento | Moderato | Dipendente dalla revisione | Riduce il rischio di scale-up |
| Stampo di produzione | Layout multi-cavità, inserti temprati, elettroerosione e rettifica | Superiore | Più lungo | Distribuisce il costo sulla domanda |
| Stampo di produzione complesso | Sottosquadri, sollevatori, datum precisi, ispezione e ricambi | Massima | Più lungo | Supporta la manutenzione controllata |
Inviare i disegni dei componenti dello stampo MIM per la revisione tecnica
Condividere materiale, quantità, dimensioni critiche, requisiti di ispezione e data di consegna prevista in modo che il nostro team possa valutare la producibilità prima del preventivo.