
Inserti di Chiusura Stampi, Costruiti Secondo il Tuo Disegno
Invia gli inserti di chiusura stampi con dimensioni critiche, materiale, quantità e requisiti di ispezione per una DFM (Design for Manufacturing) e una pianificazione di processo rigorose.
Configurazioni Rappresentative di Inserti di Chiusura Stampi


Related Configurable Component Families










Perché Ordinare Inserti di Chiusura Stampi da SUUXIANG
Pianificazione del processo guidata da disegno per caratteristiche di tenuta critiche, percorsi di produzione controllati e prove di ispezione allineate ai requisiti del tuo ordine.
DFM Prima del Preventivo
Rivedi la geometria di chiusura, la strategia dei riferimenti, l’accesso agli utensili e le dimensioni critiche prima di impegnarti in un percorso di produzione o in un preventivo.
Pianificazione CNC ed EDM
Abbina le fasi di fresatura, elettroerosione a filo, elettroerosione a tuffo e montaggio alle caratteristiche inaccessibili, alle superfici di tenuta e a una strategia pratica degli elettrodi.
Controllo del Materiale per Rettifica
Pianifica l’abbattimento per la rettifica e la sequenza di trattamento termico attorno alle superfici di chiusura funzionali, contribuendo a proteggere i requisiti di accoppiamento durante la finitura finale.
Ispezione Allineata ai CTQ
Definisci i metodi di ispezione e le aspettative di reportistica in base alle dimensioni critiche per la qualità (CTQ), ai requisiti di superficie e ai criteri di accettazione definiti nel disegno.
Comunicazione Visibile delle Revisioni
Mantieni tracciabili le revisioni dei disegni, le domande di produzione e le informazioni di consegna in modo che i team di ingegneria, approvvigionamento e qualità possano coordinare le decisioni.
Famiglie di Utensili di Precisione e Componenti Lavorati Meccanicamente
Percorsi di processo guidati da disegno per componenti personalizzati, dalla revisione DFM alla documentazione di ispezione e alla consegna controllata.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per parti basate su disegno che richiedono riferimenti definiti, dimensioni critiche, requisiti di materiale e criteri di ispezione. La pianificazione del processo allinea fresatura, tornitura, elettroerosione, rettifica e montaggio con le caratteristiche funzionali prima che venga impegnata la produzione.
Upload a Drawing
Fresatura CNC
Servizi personalizzati di fresatura CNC per componenti prismatici, tasche, contorni e caratteristiche multi-superficie. La revisione del disegno considera l’accesso degli utensili, la strategia di bloccaggio, le condizioni degli angoli, l’abbattimento di lavorazione e le relazioni tra i riferimenti, in modo che il percorso supporti le dimensioni richieste.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per parti rotazionali con diametri controllati, spallamenti, filettature, alesaggi e caratteristiche concentriche. I requisiti dovrebbero identificare i riferimenti funzionali, le condizioni del materiale, le priorità superficiali e qualsiasi esigenza secondaria di fresatura, elettroerosione o rettifica.
Upload a Drawing
Lavorazione a 5 Assi
La lavorazione CNC a 5 assi supporta geometrie complesse a più facce dove la riduzione dei setup e l’approccio utensile influenzano l’accuratezza. SUUXIANG esamina l’accessibilità, la strategia di fissaggio, la profondità delle feature, i raggi interni e l’approccio di ispezione rispetto al disegno prima di selezionare il percorso.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro supportano componenti piccoli e ricchi di dettagli dove la sequenza delle feature, il comportamento del materiale e il metodo di misurazione richiedono un’attenta revisione. Fornite disegni con diametri critici, concentricità, dettagli filettature, requisiti superficiali e quantità per una valutazione pratica.
Upload a Drawing
Elettroerosione a Filo u0026 a Tuffo
I servizi di elettroerosione a filo e a tuffo si occupano di materiali induriti, fessure strette, profili precisi, angoli interni e feature difficili da lavorare. Il piano di processo considera il percorso del filo o la strategia dell’elettrodo, il lavaggio, le aspettative sullo strato di ricottura, le passate di finitura e il montaggio o l’ispezione a valle.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili supporta i requisiti di planarità, parallelismo, controllo del profilo e finitura dopo la lavorazione o il trattamento termico. Lo stock di rettifica, la conservazione dei riferimenti, la condizione di durezza, la stabilità del pezzo e il metodo di misurazione devono essere definiti durante la revisione.
Upload a Drawing
Inserti per Nuclei e Cavità di Stampo
Gli inserti di precisione per nuclei e cavità di stampo sono configurabili in base al design dello stampo, al materiale, alla sequenza di trattamento termico, ai dettagli di raffreddamento o ventilazione e alla geometria di chiusura. Le revisioni si concentrano sulle condizioni di accoppiamento, le dimensioni critiche, l’accesso all’elettroerosione, il gioco di rettifica e i requisiti di montaggio.
Upload a Drawing
Espulsori e Componenti di Espulsione
Perni espulsori, manicotti e componenti di espulsione sono prodotti in base al movimento specificato, al gioco, alla geometria di accoppiamento e alla condizione del materiale. I disegni dovrebbero identificare le priorità dei diametri, i dettagli delle spalle, i requisiti superficiali, il trattamento termico e qualsiasi necessità di ispezione assemblata.
Upload a Drawing
Perni di Nucleo, Componenti di Guida e Localizzazione
I perni di nucleo, i perni di guida e i componenti di localizzazione richiedono chiare relazioni funzionali con gli inserti e le piastre di accoppiamento. SUUXIANG valuta la strategia dei riferimenti, le superfici di usura, lo stack di tolleranze, i requisiti di materiale e durezza, e se sono necessarie rettifica o elettroerosione per la geometria finale.
Upload a Drawing
Slitte, Sollevatori, Gate e Accessori per Stampo
Le slitte, i sollevatori, i gate e gli accessori per stampo sono configurati dal design dell’utensile anziché offerti come articoli di stock presunti. La revisione affronta le interfacce di movimento, le facce di chiusura, le feature di guida, le condizioni di usura, l’accesso alla lavorazione, il trattamento termico e le aspettative di montaggio.
Upload a Drawing
Componenti per Stampo connettore
I componenti di precisione per stampi connettore supportano feature di utensileria ricche di dettagli dove il passo, le relazioni di cavità, la geometria dei pin e le interfacce di accoppiamento sono importanti. La revisione del disegno identifica le dimensioni critiche, le esigenze di processo per micro-feature, i percorsi elettrodo o filo, le priorità di finitura e le evidenze di ispezione.
Upload a Drawing
Componenti per Stampi di Stampaggio
I componenti di precisione per stampi di stampaggio sono pianificati attorno a profili di lavoro, relazioni di guida, condizioni di gioco, stato del materiale e superfici di usura. La lavorazione CNC, l’elettroerosione, la rettifica e il montaggio possono essere combinati in base al disegno verificato e ai requisiti di produzione.
Upload a Drawing
Componenti per Stampo a Iniezione, MIM, CIM e Tooling per Sovra-stampaggio
I componenti per stampi a iniezione, MIM, CIM e sovra-stampaggio sono valutati all’interno dello scopo di produzione verificato di SUUXIANG. Fornite il disegno del pezzo o dello stampo, i requisiti di materiale e trattamento termico, il contesto di stampaggio, le feature critiche, la quantità e le aspettative di ispezione per la revisione.
Upload a Drawing
Materiali di Lavorazione
I materiali per la lavorazione CNC sono selezionati dal disegno, dall’applicazione, dal comportamento di lavorazione, dalla condizione di trattamento termico e dai requisiti di verifica. Indicare il grado specificato, lo standard del materiale, la condizione richiesta, le aspettative di tracciabilità e qualsiasi restrizione che influenzi la pianificazione del processo.
Upload a Drawing
Finiture Superficiali e Trattamento Termico
La finitura superficiale e il trattamento termico devono essere definiti dalla necessità funzionale, dalla compatibilità del materiale, dal rischio dimensionale e dal metodo di verifica. I requisiti dovrebbero specificare il tipo di finitura o trattamento, la condizione target, le aree mascherate o selettive, la priorità superficiale e le esigenze di ispezione post-processo.
Upload a Drawing
Qualità, Metrologia e Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono pianificate attorno a dimensioni critiche, riferimenti, tolleranze e necessità di report concordate. Il piano di ispezione deve essere confermato prima della produzione in modo che i registri corrispondano alla revisione del disegno e ai requisiti dell’ordine di acquisto.
Upload a Drawing
Prototipazione e Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano la validazione guidata dal disegno, le quantità ponte e gli aggiornamenti controllati dei componenti. Inviate il disegno o il modello, il materiale, la quantità, le dimensioni critiche, le necessità di ispezione e la data di consegna target per stabilire un percorso fattibile.
Upload a DrawingMateriali per Inserti di Chiusura Stampo

Acciaio Pre-Tempra P20
Un’opzione pratica per inserti di chiusura per produzioni moderate, dove sono prioritarie una lavorazione stabile e una finitura semplice. La condizione pre-tempra può ridurre le distorsioni post-lavorazione dovute al trattamento termico, in base alla durezza, alla superficie e ai requisiti di usura specificati nel disegno.

Acciaio per Lavorazioni a Caldo H13
Spesso considerato per inserti esposti a cicli termici ripetuti o a condizioni di stampaggio impegnative. L’avanzamento di lavorazione, la strategia EDM, la sequenza di trattamento termico e i requisiti di rettifica finale devono essere confermati rispetto alla geometria del pezzo e alle dimensioni critiche.

Acciaio per Utensili D2
Un’opzione di acciaio resistente all’usura per superfici di chiusura dove la resistenza all’abrasione può guidare la scelta del materiale. Il suo percorso di indurimento e il materiale di rettifica richiedono una revisione affinché la calzata finale, le relazioni di riferimento e i requisiti superficiali rimangano verificabili.

Acciaio Resistente agli Urti S7
Un candidato materiale per design di inserti che affrontano preoccupazioni di impatto o scheggiature durante il funzionamento dello stampo. L’idoneità finale dipende dalla condizione di carico, dall’angolo di chiusura, dal target di durezza, dal componente di accoppiamento e dai controlli di trattamento termico specificati.

Lega di Rame-Berillio
Considerato selettivamente dove la conducibilità termica localizzata è importante accanto alla funzione dell’inserto. Il grado del materiale, le aspettative di sicurezza nella manipolazione, l’approccio di lavorazione e qualsiasi compatibilità con l’acciaio dello stampo circostante devono essere verificati dalla documentazione del progetto.
Inserti di Chiusura Stampo: Percorsi CNC, EDM e di Rettifica


Finitura Multiasse
La lavorazione multiasse raggiunge caratteristiche di tenuta angolate, tasche e superfici sagomate dove pratico. Il percorso del processo viene selezionato dal disegno, considerando la portata della fresa, il rischio di collisione e il materiale di finitura rimanente prima dell’impegno.

Taglio EDM a Filo
L’EDM a filo crea profili precisi, fessure strette e contorni interni difficili quando è appropriato un percorso filo controllato. Le condizioni di ingresso, il sollievo d’angolo, il trasferimento di riferimento e qualsiasi requisito di montaggio o ispezione a valle vengono definiti durante la revisione.

Dettagli EDM a Scarica
L’EDM a scarica affronta geometrie profonde, chiuse o ad angolo acuto oltre l’accesso pratico della fresa. La strategia dell’elettrodo, l’avanzamento di bruciatura e le aspettative di finitura vengono pianificati con la geometria del pezzo in modo che le superfici critiche di chiusura ricevano un trattamento a valle appropriato.

Caratteristiche Funzionali per Inserti di Chiusura Stampo

Interfacce di Posizionamento
Alesaggi per Spine, gradini di registro, chiavette o facce di accoppiamento possono stabilire una posizione ripetibile dell’inserto all’interno della base dello stampo. Definisci i riferimenti, l’intento di calzata e i dettagli del componente di accoppiamento in modo che SUUXIANG possa pianificare la lavorazione e l’ispezione di conseguenza.

Caratteristiche Filettate
Fori filettati, inserti filettati e tolleranze per fissaggi supportano il fissaggio, le disposizioni di estrazione o l’accesso per la manutenzione. Includere lo standard della filettatura, la profondità, l’ingaggio e qualsiasi sequenza di trattamento termico che possa influenzare il percorso di processo selezionato.

Sedi per spine eiettore
Fori per spine, sottosquadri e interfacce di supporto possono essere incorporati dove un inserto deve lavorare con un sistema di espulsione. Fornire le dimensioni delle spine, i riferimenti di localizzazione, l’intento di tolleranza e il contesto di assemblaggio per una revisione pratica della lavorazione.

Interfacce piastre antiusura
Le superfici scorrevoli o di appoggio potrebbero richiedere facce di contatto definite, disposizioni di lubrificazione o elementi antiusura sostituibili. Identificare la direzione del movimento, gli accoppiamenti dei materiali, i requisiti di superficie e le condizioni di carico previste in modo che le interfacce critiche ricevano una revisione mirata.

Marcatura di identificazione
Numeri di parte, identificatori di cavità, marchi di revisione o riferimenti di orientamento possono supportare l’assemblaggio e la tracciabilità. Specificare il contenuto della marcatura, la posizione, la preferenza del metodo e le restrizioni estetiche sul disegno o sulla richiesta di offerta prima che inizi la produzione.
Informazioni sugli inserti di tenuta SUUXIANG
SUUXIANG è l’unico marchio visibile al pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 e con sede al secondo piano del Sanhe Industrial Park, Chang’an Town, Dongguan, Guangdong, Cina. Fondata da XiaoCheng Huang, l’azienda aiuta i team di ingegneria, approvvigionamento e qualità a convertire disegni e specifiche in inserti di tenuta ispezionati, componenti di stampi di precisione, attrezzature per connettori e parti lavorate a CNC personalizzate.
La nostra pianificazione dei processi combina fresatura e tornitura CNC, lavorazione multi-asse, elettroerosione a filo e a tuffo, rettifica di precisione, assemblaggio e ispezione. Prima delle quotazioni o degli impegni di produzione, rivediamo con il team di progetto dimensioni critiche, riferimenti, accumulo di tolleranze, accesso alla lavorazione, requisiti EDM e margini di rettifica e aspettative di documentazione.
Ciò che distingue SUUXIANG è un coordinamento disciplinato e guidato dal disegno. Trattiamo ogni famiglia di componenti come configurabile piuttosto che come stock predefinito, manteniamo visibili i requisiti di revisione e ispezione e allineiamo le evidenze di produzione con il piano di qualità verificato dell’ordine. Invia il tuo disegno 2D, il modello 3D disponibile, il materiale, la quantità e i requisiti di consegna per una revisione pratica.

Inserti di tenuta per stampi: capacità in dettaglio
Revisione DFM e riferimenti
SUUXIANG esamina i disegni degli inserti di tenuta per stampi prima della pianificazione della produzione per chiarire dimensioni critiche, facce di accoppiamento, strategia dei riferimenti, accesso agli utensili e requisiti di superficie. Questa revisione anticipata aiuta a identificare i rischi di accumulo di tolleranze e di assemblaggio, mentre i requisiti possono ancora essere risolti in modo efficiente.
- Conferma le dimensioni critiche per la qualità e le facce di tenuta funzionali
- Rivedi i riferimenti per l'allineamento della lavorazione e dell'ispezione
- Identifica i limiti di accesso, i dettagli dei sottosquadri e i potenziali punti di usura
- Registra le revisioni del disegno prima degli impegni di processo

Percorsi CNC, EDM e di rettifica
La definizione del percorso di lavorazione avviene in base alla geometria e ai criteri di accettazione, non da un modello generico. La lavorazione CNC definisce la forma accessibile; l’elettroerosione a filo o a tuffo può gestire i dettagli più vincolati; la rettifica viene considerata quando livellamento, parallelismo o requisiti di finitura giustificano tale operazione.
- Adeguare l'accesso alla lavorazione alla geometria del pezzo e allo schema dei riferimenti
- Pianificare percorsi filo, elettrodi e tolleranze di elettroerosione dove necessario
- Preservare il materiale idoneo per la rettifica attraverso le operazioni precedenti
- Verificare la sequenza del trattamento termico rispetto ai requisiti delle dimensioni finali

Montaggio per Contatto Funzionale
Gli inserti di chiusura dello stampo devono essere considerati come componenti funzionali accoppiati, non blocchi lavorati isolati. SUUXIANG coordina le aspettative di montaggio con il disegno fornito, le informazioni sulla controparte e il piano di ispezione concordato, in modo che le superfici di contatto, le aree di scarico e le interfacce di assemblaggio ricevano la dovuta attenzione.
- Richiedere il contesto dei componenti accoppiati quando influisce sull'adattamento
- Distinguere il contatto di tenuta dalle aree di gioco non funzionali
- Coordinare i requisiti di montaggio con le fasi di finitura finali
- Mantenere visibili le modifiche quando il feedback sull'assemblaggio guida la revisione

Controllo di Ispezione e Revisione
La pianificazione dell’ispezione dovrebbe seguire i requisiti verificati dell’ordine e le caratteristiche critiche del pezzo. SUUXIANG allinea metodi di misurazione, aspettative di report e stato di revisione con il pacchetto di disegni, aiutando i team di approvvigionamento e qualità a mantenere la tracciabilità dai dati approvati fino alla consegna.
- Allineare i metodi di ispezione con le dimensioni critiche specificate
- Confermare i requisiti di report e documentazione prima della produzione
- Utilizzare le revisioni attuali dei disegni per la produzione e i registri di ispezione
- Condividere i dubbi in anticipo quando i requisiti necessitano di chiarimenti

Inserti di Chiusura dello Stampo: Oltre un Preventivo di Lavorazione Tipico
Confronta un flusso di lavoro guidato dal disegno con percorsi di preventivazione che potrebbero fornire meno pianificazione e documentazione specifiche per il progetto.
← Swipe left or right to view →
Inserti di chiusura stampi: dalla revisione del disegno alla consegna
Un flusso di lavoro guidato dal disegno che mantiene visibili dimensioni critiche, decisioni di processo, aspettative di ispezione e stato delle revisioni prima di prendere impegni di produzione.
Revisione del pacchetto RFQ
Condividi il disegno 2D, il modello 3D quando disponibile, il materiale, la quantità, il contesto applicativo, i requisiti di qualità e la data di consegna target per una revisione tecnica informata.
Conferma le priorità DFM
SUUXIANG esamina dimensioni critiche, datum, geometria di chiusura, accesso utensile, tolleranze cumulative, sequenza di trattamento termico e necessità di ispezione prima di confermare un percorso di processo pratico.
Geometria del nucleo macchina
La fresatura CNC, la tornitura o la lavorazione multi-asse stabiliscono la geometria primaria dell’inserto, le caratteristiche di riferimento e le tolleranze previste per le successive operazioni di elettroerosione, rettifica o assemblaggio.
Rifinire le superfici critiche
L’elettroerosione a filo, l’elettroerosione a tuffo e la rettifica di precisione vengono applicate dove la geometria, i requisiti di superficie o le interfacce di chiusura richiedono un accesso e una strategia di finitura controllati.
Ispezionare e coordinare la consegna
Gli inserti di chiusura stampo completati vengono controllati rispetto al piano di ispezione concordato, con documentazione corrispondente all’ordine, visibilità della revisione, requisiti di imballaggio e coordinamento della consegna affrontati prima della spedizione.
Come procurarsi gli inserti di chiusura stampo
Align drawing requirements, process planning, and inspection expectations before controlled production begins.
Invia il tuo disegno
Invia il disegno 2D, il modello 3D disponibile, il materiale, la quantità, il contesto applicativo e la data di consegna richiesta in modo che SUUXIANG possa valutare la richiesta di inserti di chiusura stampo.
Conferma i requisiti critici
Conferma le dimensioni critiche, i riferimenti di datum, i requisiti di superficie, il trattamento termico e le aspettative di ispezione con il team di progetto prima di effettuare preventivi o impegni di produzione.
Rivedi il percorso del processo
Rivedi il percorso di processo proposto, inclusi lavorazione CNC, elettroerosione, rettifica, assemblaggio e ispezione, quindi allineati su prezzi, tempistiche e requisiti di campionatura.
Avvia la produzione controllata
Avvia la produzione controllata dopo l’approvazione della revisione. SUUXIANG coordina la lavorazione, la documentazione di ispezione e le informazioni di consegna rispetto al disegno concordato e al piano di qualità.
Inserti di chiusura stampo: certificazioni e documentazione di qualità
Testimonianze dei clienti: pubblicazione in attesa di verifica
Testimonianza cliente approvata in attesa di verifica e consenso alla pubblicazione da parte di SUUXIANG.
Testimonianza cliente approvata, in attesa di verifica SUUXIANG e consenso alla pubblicazione.
Testimonianza cliente approvata, in attesa di verifica SUUXIANG e consenso alla pubblicazione.
FAQ sugli inserti di chiusura stampo
Practical answers for engineering and sourcing teams preparing a drawing-based shut-off insert inquiry.
Quali informazioni devo inviare per un preventivo di inserti di chiusura stampo?
SUUXIANG può produrre inserti di chiusura stampo personalizzati dai nostri disegni?
Qual è il MOQ per gli inserti di chiusura stampo?
Potete fornire campioni prima di un ordine di produzione?
Quali materiali e trattamenti termici dovrebbero essere specificati?
Come vengono ispezionate le dimensioni degli inserti di chiusura stampo?
Quanto tempo ci vuole per produrre inserti di chiusura stampo?
Come controllate le revisioni dei disegni, la spedizione e le informazioni sensibili alla proprietà intellettuale?
La guida completa all’acquisto di inserti di blocco per stampi
Utilizza questo quadro decisionale per specificare gli inserti di blocco per stampi, valutare i materiali e i partner di produzione, controllare i costi e i tempi di consegna, ed evitare errori di progettazione, adattamento, durabilità e approvvigionamento prima della costruzione degli stampi.
1. Cosa sono gli inserti di blocco per stampi?
Due facce opposte in acciaio formano la tenuta operativa di un inserto di blocco per stampi: un componente di precisione sostituibile che blocca la resina fusa dall’entrare in una regione definita quando lo stampo si chiude.nnUn inserto per stampi generico può supportare geometrie locali, accessi di lavorazione difficili, raffreddamento o costruzione di anime, ma non è automaticamente un blocco. Un inserto di blocco porta specificamente un’interfaccia di tenuta acciaio-acciaio, quindi usura localizzata o perdita di adattamento possono essere affrontate senza rilavorare un nucleo più grande. Un u0022kiss-offu0022 crea una caratteristica di contatto leggero o separazione sottile controllata, mentre un blocco impedisce il flusso della resina attraverso un’interfaccia dello stampo. La stampaggio a inserto posiziona un articolo finito separato in una cavità per l’incapsulamento della resina; non si tratta di un inserto di blocco per stampi.
2. Evoluzione della progettazione degli inserti di blocco
La lavorazione CNC, l’elettroerosione a filo o a tuffo, la rettifica di precisione e l’assemblaggio rendono pratico separare geometrie di blocco difficili da un blocco di nucleo o cavità più grande. Un inserto controllato può semplificare la manutenzione o la sostituzione quando usura, danni o modifiche progettuali influenzerebbero altrimenti un blocco madre temprato.nnFacce di riferimento ripetibili e orientamento positivo o controllo anti-rotazione sono centrali per una sostituzione affidabile. Tasche, spallamenti, chiavette, spinotti e fissaggi possono riportare un inserto nella sua posizione prevista, mentre il CNC stabilisce geometrie accessibili e l’elettroerosione raggiunge profili stretti o racchiusi.nnSpecificare un inserto di blocco per stampi quando una caratteristica è soggetta a usura, cambia durante il campionamento, richiede lavorazioni difficili o rende la riparazione del blocco madre sproporzionatamente rischiosa. Il disegno dovrebbe definire il contorno dell’inserto, lo schema di riferimento, le superfici di blocco, la strategia di adattamento, la sequenza di trattamento termico, il materiale di rettifica e i punti di ispezione prima del rilascio; un eccesso di inserti può anche complicare l’assemblaggio, il raffreddamento e la resistenza del nucleo.
3. Tipi di inserti di blocco per stampi
Sei configurazioni coprono la maggior parte delle decisioni relative agli inserti di blocco per stampi. Selezionali in base alla direzione di estrazione della caratteristica, all’acciaio di supporto disponibile, al movimento di chiusura e all’accesso di servizio previsto, non solo in base alla forma dell’inserto.
| Configurazione | Geometria e ritenzione | Miglior adattamento | Rischio primario |
|---|---|---|---|
| Dritto | Piano; spallamento o tasca | Dettaglio parallelo all’estrazione | Sbavature da supporto debole |
| Conico | Adattamento perimetrale inclinato | Tasca irregolare | Rimozione difficile |
| Pulire | Faccia di tenuta scorrevole | Dettaglio cursore o sollevatore | Grippaggio |
| Sella | Tenuta curva a ponte | Ganci o aperture | Deflessione centrale |
| Passante | Inserto accessibile dal retro | Piastre riparabili | Incompatibilità di tenuta |
| Cieco | Con alloggiamento, fissato a vite | Accesso posteriore limitato | Estrazione difficile |
Inserti dritti e conici

I blocchi dritti utilizzano facce di tenuta piane e uno spallamento, un perno o una tasca per il posizionamento; si adattano a caratteristiche parallele all’estrazione. La loro semplice lavorazione è vantaggiosa, ma un supporto inadeguato può causare deflessione e sbavature.nnGli inserti conici si posizionano su facce perimetrali inclinate per tasche irregolari. La ritenzione conica migliora l’alloggiamento, mentre un’interferenza eccessiva rende difficile la manutenzione.
Blocchi a sfregamento e a sella
I blocchi a sfregamento si chiudono con un contatto laterale scorrevole, tipicamente su guide o sollevatori, per formare dettagli adiacenti a sottosquadri. Un lungo percorso di sfregamento aumenta il rischio di grippaggio a meno che contatto, lubrificazione e supporto non siano progettati insieme.nnI blocchi a sella coprono geometrie curve o interrotte come ganci o aperture. Il loro vantaggio è la formazione di caratteristiche senza un’azione separata; un supporto centrale debole può causare sbavature.
Inserti passanti e fissati
Gli inserti passanti attraversano una piastra e sono comunemente intestati, bloccati o posizionati positivamente dal retro. Semplificano la rimozione dove esiste accesso dal lato posteriore.nnGli inserti ciechi si alloggiano in una tasca e sono trattenuti da viti, gradini o un adattamento conico. Preservano l’architettura esterna ma richiedono un’estrazione pianificata e uno spazio di manutenzione.
4. Materiali per inserti di chiusura stampo
L’acciaio pre-indurito classe P20 è una base pratica quando la velocità di lavorazione e l’uso moderato contano. La scelta del materiale per gli inserti di chiusura stampo deve essere validata rispetto alla resina, alla temperatura di stampaggio, al carico di contatto, al raffreddamento e all’acciaio accoppiato.
| Famiglia | Resistenza | Usare cautela |
|---|---|---|
| Acciaio per utensili pre-indurito | Lavorabile, carico bilanciato | Minor usura rispetto ai gradi temprati |
| Acciaio per lavorazioni a freddo | Elevata resistenza all’usura | Distorsione da trattamento termico |
| Acciaio per lavorazioni a caldo | Resistenza alla fatica termica | Non universale per l’abrasione |
| Acciaio per utensili inossidabile | Resistenza alla corrosione | Confermare lucidatura e durezza |
| Lega di rame | Elevata conducibilità termica | Proteggere dall’usura di arresto |
Confronto Famiglie di Materiali
L’acciaio per lavorazioni a freddo classe D2 favorisce la resistenza all’usura con resine abrasive dopo un’indurimento completo. L’acciaio per lavorazioni a caldo classe H13 tollera meglio i cicli termici; l’acciaio per utensili inossidabile affronta resine corrosive o stoccaggio in umidità.
Durezza e Strategia Superficiale
Le facce di chiusura indurite richiedono un intervallo di durezza appropriato alla geometria, al rischio di impatto, all’acciaio accoppiato e all’uso specificato. La lucidabilità dipende dalla pulizia dell’acciaio, dal trattamento termico, dalla pulizia EDM e dalla sequenza di rettifica, non solo dalla durezza.
Considerazioni Termiche e di Accoppiamento
Le leghe di rame ad alta conducibilità senza berillio possono rimuovere calore dove gli inserti in acciaio non possono gestire il raffreddamento, ma necessitano di una geometria di contatto protetta. I rivestimenti PVD possono ridurre l’adesione o l’usura solo dopo che sono stati stabiliti la durezza del substrato, la finitura e la compatibilità con l’acciaio accoppiato.
5. Inserti di arresto stampo personalizzati Opzioni
Un inserto di arresto personalizzato dovrebbe essere specificato come componente di tenuta funzionale, non come un blocco lavorato generico. Inviare la geometria di accoppiamento e le priorità di ispezione prima di selezionare un percorso di processo.
| Geometria o Requisito | Percorso Preferito | Dettagli Richiesta di Offerta |
|---|---|---|
| Facce e tasche accessibili | Fresatura CNC | Accesso all’utensile e facce di riferimento |
| Tramite profilo o angolo stretto | Elettroerosione a filo | Inizio filo, percorso e raggio d’angolo |
| Dettaglio cavità cieca | Elettroerosione a tuffo | Geometria ed finitura dell’elettrodo |
| Faccia di tenuta o accoppiamento | Rettifica di precisione | Materiale grezzo, planarità e ispezione |
Pacchetto Disegno e Datum
Il disegno 2D dovrebbe definire i datum, le tolleranze critiche, l’angolo di arresto, le specifiche di finitura superficiale, la durezza, il rivestimento e i segni di identificazione.nnIl modello 3D dovrebbe mostrare le parti di accoppiamento, le posizioni di sfiato, l’orientamento di montaggio e lo stato di revisione.
- Dichiarare la necessaria intercambiabilità dei pezzi di ricambio.
- Identificare le sedi per spinotti, chiavette o perni antirotazione.
- Marcare le facce funzionali separatamente dallo stock non critico.
Percorso di Processo per Geometria
La fresatura CNC è adatta per facce e tasche prismatiche accessibili; il filo EDM è adatto per profili passanti e contorni interni stretti. L’elettroerosione a tuffo è considerata per dettagli ciechi, mentre la rettifica controlla la planarità e lo stock finale sulle facce funzionali.nnIl disegno dovrebbe indicare il sovrametallo per elettroerosione e rettifica anziché lasciare la finitura allo stock a discrezione.
Pianificazione dell’ispezione
Il piano di ispezione dovrebbe collegare ogni dimensione critica al suo schema di datum, metodo di misurazione e requisito di rapporto. SUUXIANG può rivedere l’accesso, la strategia dell’elettrodo, il percorso del filo e i rischi di adattamento rispetto al pacchetto di disegno presentato.
6. Elementi di qualità negli inserti di chiusura stampo
Inserti di chiusura stampo affidabili dipendono dalla coppia di contatto e dalla sua struttura circostante, non solo da un requisito di finitura. La revisione del disegno dovrebbe definire i riferimenti, la direzione di chiusura, i punti di ispezione e la condizione di assemblaggio da verificare.
Geometria e supporto del contatto

Il contatto acciaio-acciaio richiede una superficie continua e accessibile e materiale adeguato dietro i bordi sottili. Punte non supportate possono flettersi, scheggiarsi o creare un percorso di sbavatura sotto il carico di serraggio e iniezione.
- Verificare la continuità del contatto rispetto alla direzione di chiusura.
- Specificare nervature di supporto o rinforzi per caratteristiche vulnerabili.
- Evitare bordi di tenuta raggiati a meno che non siano progettati e validati appositamente per la funzione di stampaggio.
Angolo, finitura e durezza
Un angolo di chiusura definito e uno spigolo controllato riducono l’attrito durante la chiusura. La finitura superficiale, un equilibrio di durezza compatibile e una lubrificazione adeguata riducono l’incollamento e l’usura prematura; una nitidezza eccessiva può favorire scheggiature.
- Ispezionare angolo, condizione dello spigolo e finitura prima dell’assemblaggio.
- Confermare i requisiti di trattamento termico rispetto all’acciaio accoppiato.
- Registrare eventuali lubrificanti approvati e punto di applicazione.
Posizionamento, sfiato e assemblaggio
Un posizionamento preciso tramite spine, perni o elementi guidati deve ripetere la posizione di contatto prevista. Verificare l’accoppiamento durante l’assemblaggio, i percorsi di sfiato vicino alla tenuta e i segni di contatto dopo la chiusura; un disallineamento causa sbavature, deformazioni e bruciature di resina.
- Misurare la posizione delle caratteristiche di localizzazione dai riferimenti indicati.
- Utilizzare la u0022blueingu0022 o controlli visivi per rivelare contatti incompleti.
- Verificare che gli sfiati rimangano aperti e puliti dopo l’assemblaggio.
7. Come scegliere un produttore
Scegliete in base al disegno rilasciato, non a un elenco generico di capacità. Chiedete a ogni fornitore di identificare i riferimenti critici, le facce di chiusura, i limiti di accesso e il percorso proposto di CNC, elettroerosione, rettifica e assemblaggio prima di fare un preventivo.
| Area di valutazione | Chiedi | Confronta |
|---|---|---|
| Adattamento del processo | Percorso e rischi | Piano elettroerosione e rettifica |
| Qualità | Piano di ispezione CTQ | Ambito del report CMM |
| Controllo | Revisione e imballaggio | Dipendenze dal lead-time |
Confronta le risposte tecniche
Tre domande per l’RFQ rivelano la qualità DFM: quali caratteristiche richiedono elettroerosione a filo o elettrodi? Quali tolleranze, finiture superficiali e durezze rimangono aperte?nnUna risposta scritta dovrebbe indicare la tracciabilità dei materiali, il coordinamento del trattamento termico o del rivestimento, il materiale di lavorazione e qualsiasi rischio di processo che richieda l’approvazione del cliente.
Definisci le prove di verifica
Un piano di ispezione dovrebbe collegare le dimensioni CTQ ai riferimenti, agli strumenti, al campionamento e al formato del report. Richiedi report CMM solo dove la geometria e i criteri di accettazione lo rendono significativo.nnL’approvazione del primo articolo dovrebbe stabilire la revisione, la quantità del campione, il registro di ispezione e il percorso di disposizione prima del rilascio della produzione.
Controlla la consegna e le modifiche
Ogni preventivo dovrebbe separare il tempo di produzione dal materiale, dal trattamento termico, dal rivestimento e dalle dipendenze di ispezione. Conferma l’imballaggio protetto, l’identificazione, i requisiti dei pezzi di ricambio e i contatti per le escalation.nnOgni revisione necessita di un identificativo del disegno, una data di validità, un riconoscimento e un registro tracciabile del lavoro interessato.
8. Errori comuni dell’acquirente da evitare
Gli errori di rilascio negli inserti di chiusura dello stampo appaiono spesso solo come bave, grippaggi o rilavorazioni di assemblaggio. Risolvi lo schema dei riferimenti, la geometria di tenuta e le prove di verifica prima che inizi la lavorazione.
Definisci i riferimenti e la geometria
I riferimenti A, B e C dovrebbero localizzare l’inserto e l’acciaio di accoppiamento; riferimenti non specificati creano errori di accumulo. Fornisci viste in sezione, angolo di chiusura, piano di contatto, raggi e accesso al percorso del filo.nnTolleranze strette senza giustificazione funzionale aumentano lo sforzo di rettifica e ispezione. Collega ogni tolleranza alla tenuta, alla localizzazione o all’intercambiabilità, quindi concorda il metodo di misurazione prima del rilascio.
Abbina materiali e sfiati
La scelta della durezza deve considerare entrambi i componenti di accoppiamento; un inserto più duro contro un acciaio opposto inadeguato può grippare o usurarsi in modo non uniforme. Specifica insieme materiale, trattamento termico, trattamento superficiale e la condizione di accoppiamento.nnPiccole variazioni nella profondità dello sfiato possono influire sulla fuoriuscita di gas e sul comportamento delle bave. Mostra sul disegno le posizioni degli sfiati, i limiti di profondità, l’accesso per la pulizia e qualsiasi preoccupazione di stampaggio specifica della resina.
Pianifica il rilascio e l’assistenza
La distorsione post-trattamento termico può consumare il materiale per la rettifica di finitura e spostare l’allineamento della chiusura. Definisci la sequenza del trattamento termico, il materiale di rettifica e la condizione di ispezione finale prima della produzione.nnUn grado di lucidatura cosmetica non prova una finitura di tenuta, e un’approvazione di montaggio a banco non prova la funzione dello stampo. Richiedi inserti di ricambio dove i tempi di inattività sono importanti e approva il contatto a livello di assemblaggio, la chiusura, lo sfiato e le prove di prova.
9. Dal disegno al rilascio della produzione
Un rilascio controllato inizia con la funzione della parte stampata, la geometria di accoppiamento, la resina e il dovere dello stampo, non solo con un profilo dell’inserto. SUUXIANG può rivedere il pacchetto di disegno rispetto all’accesso di lavorazione, alla strategia dei riferimenti e all’architettura dello stampo prevista.
Congela il pacchetto di progettazione
Un pacchetto rilasciato deve identificare il livello di revisione, il disegno 2D, il modello 3D, i riferimenti, le superfici di chiusura e i componenti di accoppiamento. Risolvere i conflitti tra modello e disegno prima di tagliare il materiale.
- Requisiti del pezzo stampato e resina
- Posizione dell’inserto e direzione di chiusura
- Revisione controllata e responsabile dell’approvazione
Accordo sulla rotta e sull’ispezione
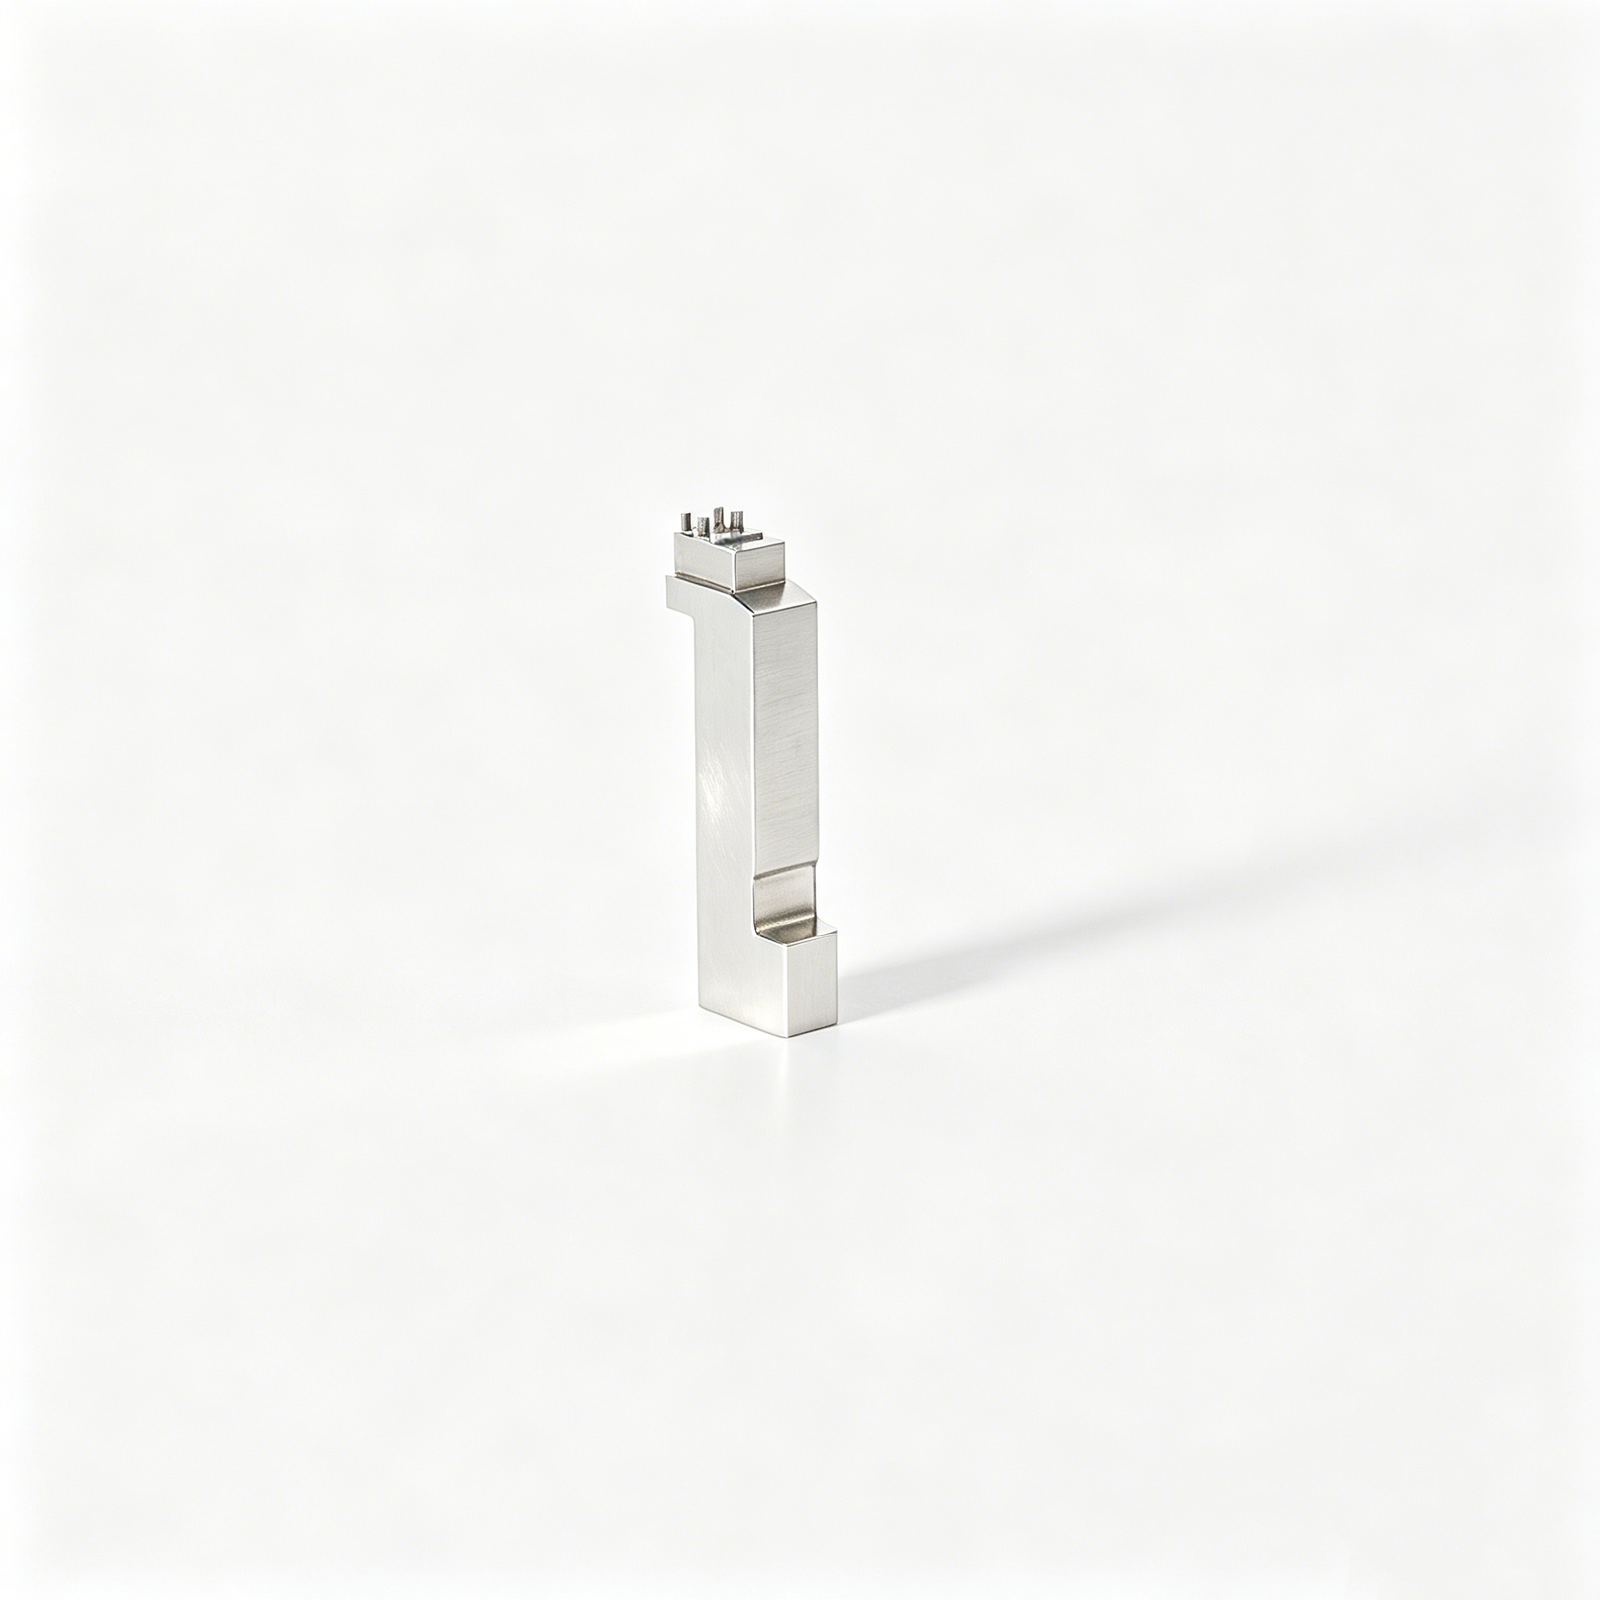
Tre decisioni definiscono la rotta: materiale e trattamento termico, sequenza CNC/EDM/rettifica, e metodo di ispezione delle dimensioni critiche. Segnare le facce di tenuta, le caratteristiche di posizionamento e le dimensioni di accoppiamento come caratteristiche CTQ con criteri di accettazione.
- Requisiti EDM o percorso filo
- Materiale di rettifica dopo trattamento termico
- Report di ispezione e setup dei riferimenti
Verifica dell’accoppiamento e mantenimento
L’approvazione del primo articolo dovrebbe precedere una prova di accoppiamento dello stampo, dove vengono verificati contatto, rischio di sbavature, gioco di assemblaggio e accesso al servizio nell’utensile effettivo. I programmi prototipo possono dare priorità alla velocità di apprendimento; gli stampi per bassi volumi e per produzione necessitano di registrazioni delle revisioni e di una strategia definita per pezzi di ricambio o sostituzione.
- Osservazioni della prova registrate per revisione
- Conservare le prove di ispezione approvate
- Definire quantità di ricambio e intercambiabilità
10. Prezzi e costi degli inserti di chiusura dello stampo
Una stima preliminare può essere seguita da un prezzo di rilascio controllato dopo che la revisione del disegno conferma riferimenti, materiale, trattamento termico e ambito di ispezione. SUUXIANG non dovrebbe pubblicare prezzi fissi per gli inserti di chiusura dello stampo perché la geometria e il rischio guidano la rotta.nnUn pacchetto revisionato dovrebbe indicare revisione, quantità, dimensioni critiche, requisiti di superficie, formato del report e data richiesta. La consegna espressa può modificare la sequenza, la capacità di ispezione e la pianificazione del trasporto; dovrebbe essere quotata separatamente.
| Condizioni di preventivo | Principali fattori di costo | Effetto tipico dei prezzi | Prove necessarie |
|---|---|---|---|
| Prototipo, 1–5 pezzi | Programmazione, setup, elettrodi EDM, ispezione del primo articolo | Costo unitario più elevato; il setup è predominante | Disegno 2D, modello 3D, revisione |
| Ripetizione, 20–100 pezzi | Riutilizzo attrezzatura, ciclo di lavorazione, ispezione batch | Costo unitario inferiore se il processo è stabile | Previsione quantità, controllo revisione |
| Geometria fresata semplice | Accesso utensile, rimozione materiale, banda di tolleranza | Il percorso CNC e rettifica potrebbe essere sufficiente | Dati, superfici, materiale |
| Geometria complessa di sformo | Elettroerosione a filo, elettroerosione a tuffo, accoppiamento, strategia elettrodi | Costi di processo e accoppiamento più elevati | Dettagli di sformo, contesto di accoppiamento |
| Tolleranza stretta o ispezione documentata | Materiale di rettifica, tempo di misurazione, requisiti di report | Aggiunge sforzo controllato di produzione e ispezione | CTQ, piano di ispezione, tipo di report |
| Trattamento termico, rivestimento o data urgente | Lavorazione esterna, tolleranza di distorsione, pianificazione | Preventivato come voci di linea definite | Specifiche, data di consegna prevista |
Carica il tuo disegno degli inserti di sformo dello stampo per la revisione
Includi materiale, quantità, obiettivo di consegna, priorità dimensionali ed esigenze di reportistica affinché SUUXIANG possa valutare il percorso di produzione e ispezione appropriato.