
Inserti Nucleo Filettati per Stampo, Realizzati su Vostro Disegno
Lavorazioni guidate da DFM, elettroerosione, rettifica e ispezione per inserti nucleo filettati personalizzati con dimensioni critiche e controllo revisioni verificato prima della produzione.
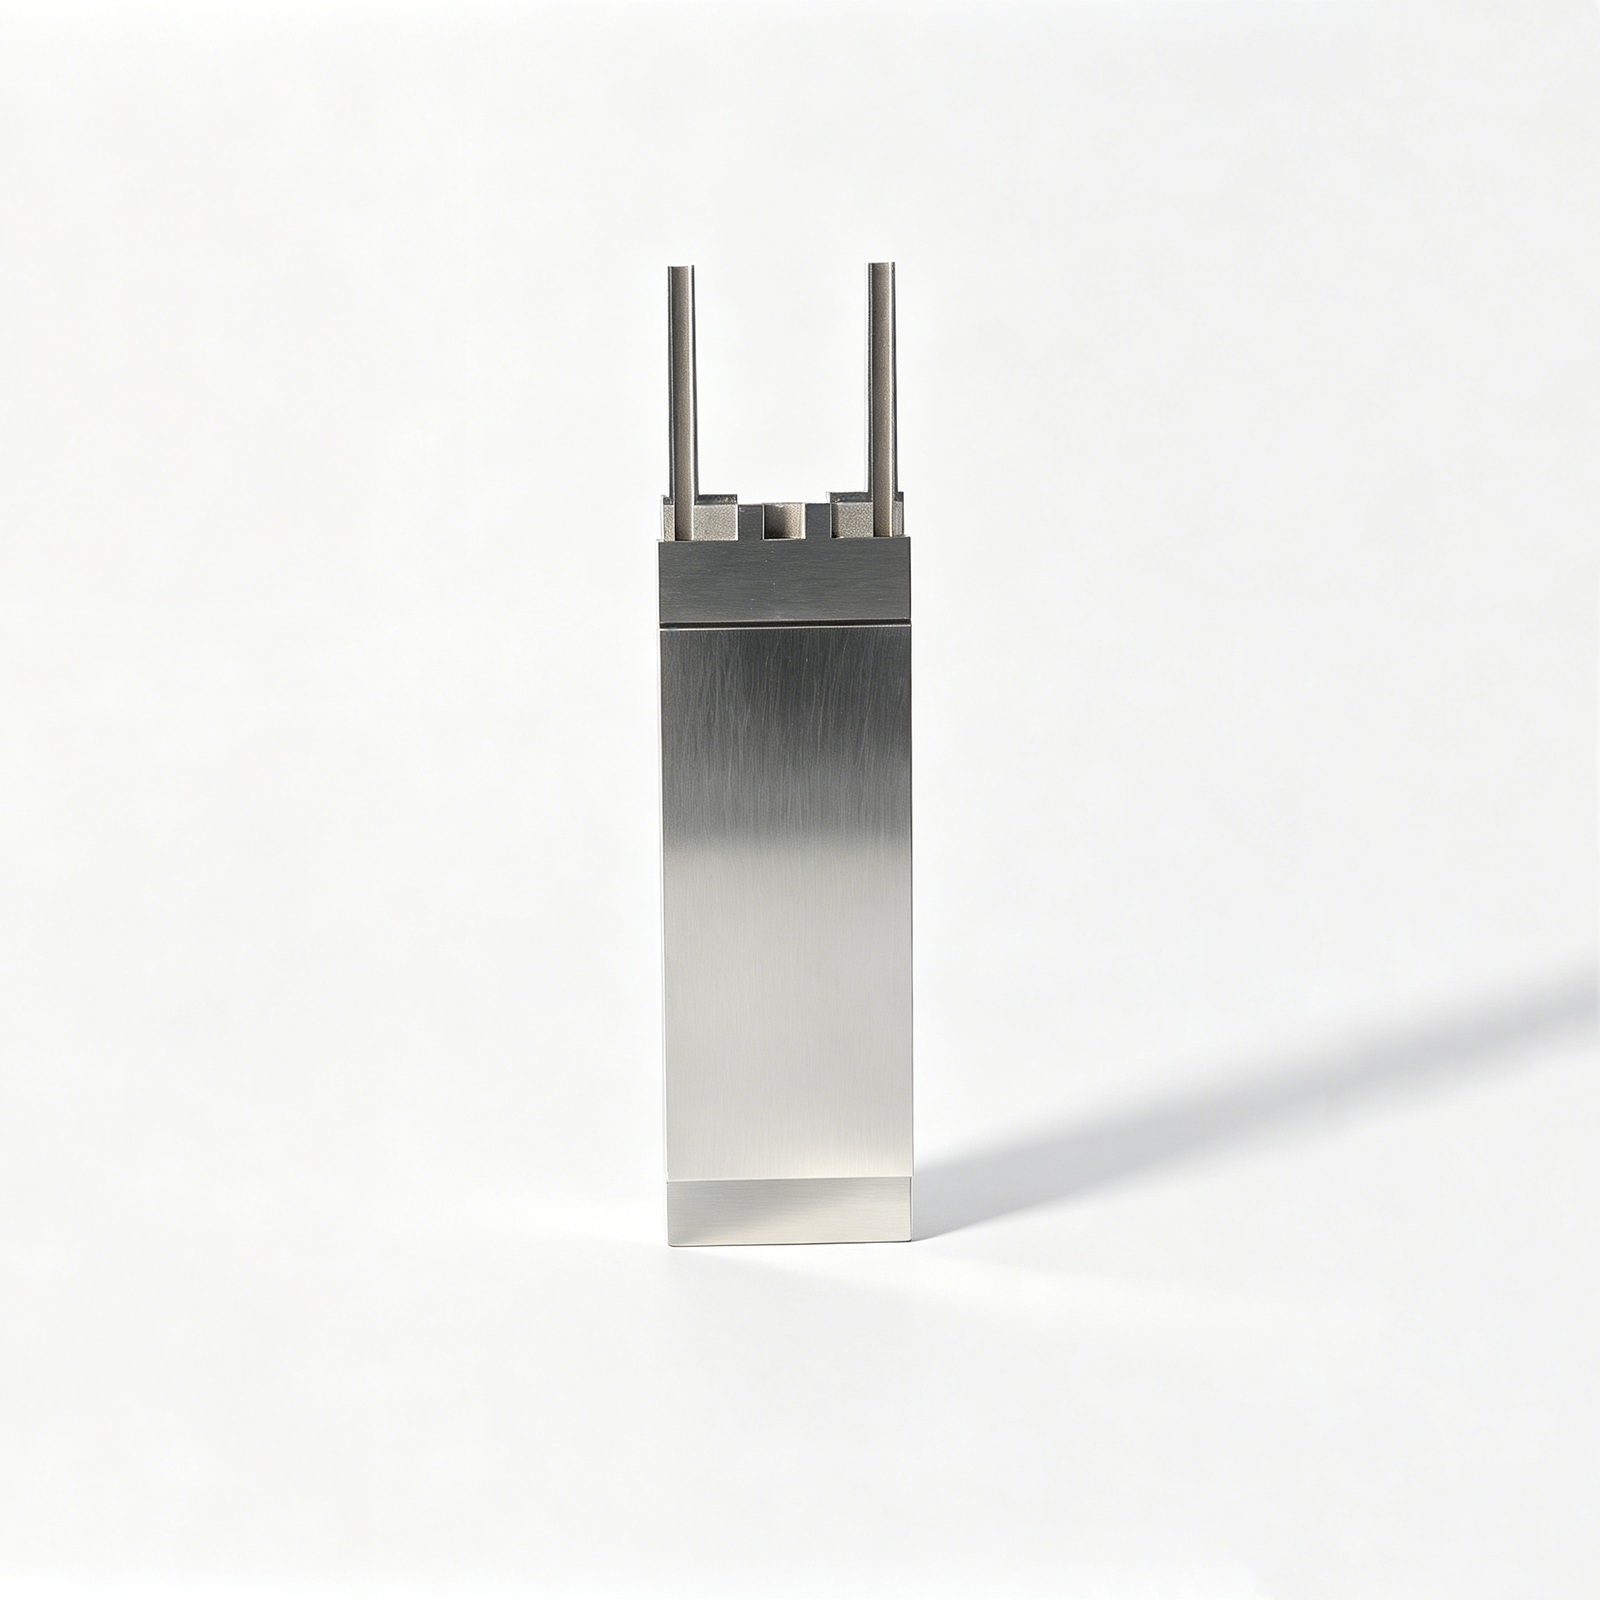
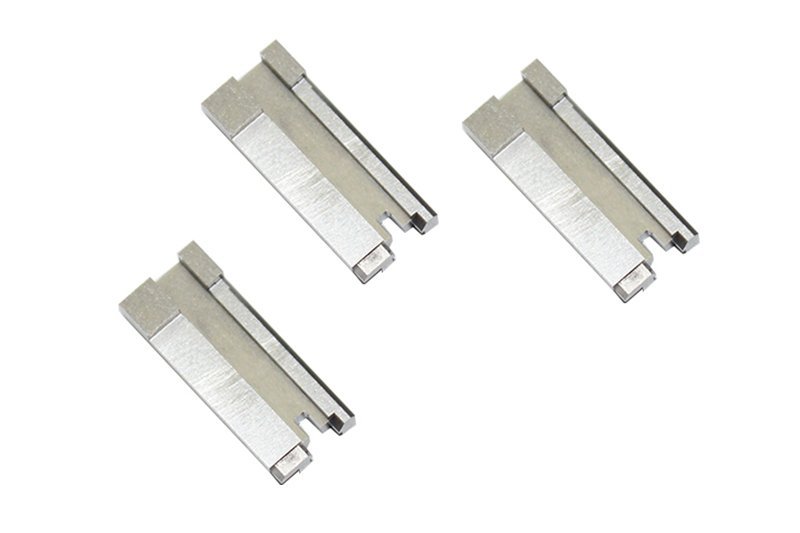
Componenti Rappresentativi di Inserti Nucleo Filettati per Stampo








Related Configurable Component Families








Perché i Team di Ingegneria Scelgono il Nostro Processo
Gli inserti nucleo filettati per stampo sono pianificati dal disegno alla lavorazione, elettroerosione, rettifica, ispezione e gestione revisioni controllata.
DFM Prima del Preventivo
Esaminiamo dimensioni critiche, strategia dei riferimenti, geometria del filetto, accesso utensile e rischi di processo prima di prendere impegni di produzione.
Pianificazione del Percorso di Processo
Lavorazioni CNC, elettroerosione, rettifica e assemblaggio sono selezionati in base all’accesso alle feature, alle condizioni del materiale, ai requisiti superficiali e alle priorità di ispezione.
Controllo delle Feature Critiche
Gli inserti nucleo filettati per stampo ricevono una pianificazione focalizzata sulla forma del filetto, sulla concentricità, sulle interfacce di accoppiamento e sulle dimensioni identificate come critiche per la qualità.
Strategia di Elettroerosione e Rettifica
Laddove la geometria lo richieda, la strategia degli elettrodi, i percorsi del filo e il materiale di sovrametallo per la rettifica vengono considerati prima che inizi la finitura finale delle feature.
Ispezione Adeguata ai Requisiti
I metodi di ispezione e la documentazione finale sono allineati al disegno, al piano di qualità concordato e ai requisiti di reportistica specificati.
Controllo Revisioni Visibile
Aggiornamenti del disegno, modifiche di produzione e coordinamento delle consegne rimangono tracciabili durante tutto il progetto per ridurre ambiguità di produzione evitabili.
Inserti Nucleo Filettati e Utensileria di Precisione
Categorie configurabili basate sul disegno per componenti di stampo, utensileria di connessione e parti di precisione a basso volume — verificate rispetto ai requisiti di produzione, ispezione e consegna prima dell’impegno.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per parti basate su disegno che richiedono feature controllate, riferimenti e pianificazione delle ispezioni. I percorsi di processo possono combinare fresatura, tornitura, elettroerosione, rettifica e assemblaggio in base alla geometria, alle condizioni del materiale, alle dimensioni critiche e ai requisiti di qualità documentati.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC personalizzati per piastre, inserti, dettagli di stampo e parti prismatiche personalizzate. La revisione del disegno considera l’accesso utensile, la configurazione dei riferimenti, la geometria delle tasche, le condizioni degli spigoli, il materiale di lavorazione, i requisiti superficiali e le feature che potrebbero richiedere elettroerosione o operazioni di finitura.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per anime filettate, perni, manicotti, boccole e componenti rotanti. La revisione della richiesta di preventivo (RFQ) dovrebbe definire la forma del filetto, le relazioni dei riferimenti, il disallineamento, i requisiti di superficie, la condizione del materiale ed eventuali lavorazioni secondarie di fresatura, elettroerosione (EDM), rettifica o ispezione richieste.
Upload a Drawing
Lavorazioni CNC a 5 assi
Lavorazioni CNC a 5 assi per inserti sagomati, caratteristiche angolate, accesso complesso con utensili e parti multifaccia dove meno setup possono proteggere le relazioni dei riferimenti. La fattibilità dipende dalla geometria, dalla portata dell’utensile, dal materiale, dalle tolleranze, dai requisiti di superficie e dall’approccio di ispezione approvato.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Lavorazioni Swiss e micro per componenti di piccolo diametro, allungati o ricchi di dettagli, dove supporto, concentricità e accesso alle caratteristiche influenzano il percorso del processo. I disegni dovrebbero identificare diametri critici, filettature, caratteristiche trasversali, materiale, quantità e priorità di ispezione.
Upload a Drawing
Elettroerosione a filo e a tuffo (EDM)
Servizi di elettroerosione a filo e a tuffo (EDM) per caratteristiche indurite, geometria interna affilata, scanalature strette, profili di precisione e forme inaccessibili agli utensili da taglio convenzionali. Dovrebbero essere revisionate la strategia dell’elettrodo, il percorso del filo, le considerazioni sullo strato ricotto, i requisiti di finitura e la successiva rettifica o assemblaggio.
Upload a Drawing
Rettifica di precisione
Rettifica di precisione di superfici e profili per planarità, parallelismo, profili, dimensioni e materiale di finitura controllati dopo lavorazioni o trattamenti termici. I disegni dovrebbero stabilire i riferimenti, il sovrametallo per la rettifica, la condizione del materiale, le relazioni critiche, i requisiti di superficie e il metodo di ispezione.
Upload a Drawing
Inserti anima e cavità stampi
Inserti anima e cavità per stampi di precisione prodotti come componenti configurabili definiti da disegno, anziché articoli a magazzino. La revisione copre la geometria della linea di divisione, le chiusure, le caratteristiche di raffreddamento o sfiato, i requisiti di acciaio e trattamento termico, l’accesso alle lavorazioni, la strategia EDM, le interfacce di accoppiamento e le dimensioni critiche.
Upload a Drawing
Componenti espulsori ed espulsione
Perni espulsori, manicotti e componenti di espulsione realizzati secondo i requisiti del disegno per considerazioni di movimento, gioco, allineamento e usura. Definire diametri, lunghezze, geometria della testa o del manicotto, requisiti di materiale e durezza, condizione superficiale, relazioni di accoppiamento e aspettative di ispezione.
Upload a Drawing
Perni anima, perni guida e componenti di posizionamento
Perni anima, perni guida e componenti di posizionamento realizzati per supportare l’allineamento ripetibile dello stampaggio e la formazione delle caratteristiche. Una revisione pratica affronta i dettagli di montaggio, la classe di accoppiamento, la concentricità, le relazioni dei riferimenti, la condizione del materiale, le superfici di usura, i componenti accoppiati e qualsiasi sequenza di rettifica o trattamento termico.
Upload a Drawing
Carrelli, sollevatori, attacchi e accessori stampi
Carrelli, sollevatori, attacchi e accessori per stampi configurati da disegni approvati e interfacce di assemblaggio. La pianificazione della produzione considera la geometria di corsa o chiusura, le caratteristiche di bloccaggio e posizionamento, le superfici di usura, i dettagli di raffreddamento o sfiato, l’accesso alle lavorazioni, le esigenze di accoppiamento e le relazioni funzionali critiche.
Upload a Drawing
Componenti stampi connettori
Componenti di precisione per stampi connettori per applicazioni di stampi a passo fine, multi-cavità e sensibili all’interfaccia. I disegni dovrebbero identificare la geometria del perno o dell’inserto, le tolleranze posizionali, lo schema dei riferimenti, il materiale e il trattamento termico, le esigenze EDM, il contesto di accoppiamento, i requisiti di superficie e la documentazione di ispezione.
Upload a Drawing
Componenti stampi tranciatura
Componenti di precisione per stampi tranciatura per funzioni di taglio, formatura, guida e posizionamento all’interno di assiemi di stampi definiti da disegno. La revisione del processo considera la selezione dell’acciaio, la durezza, le caratteristiche sensibili al gioco, i profili EDM a filo, il sovrametallo per rettifica, la condizione del bordo, le relazioni di accoppiamento e la verifica dimensionale.
Upload a Drawing
Stampi iniezione, MIM, CIM e sovrastampaggio
Lavorazioni e componenti per supportare stampaggio a iniezione, stampaggio a iniezione di metallo (MIM), stampaggio a iniezione di ceramica (CIM) e sovrastampaggio nell’ambito di produzione verificato. I pacchetti di richiesta dovrebbero definire il contesto del processo, la geometria del pezzo, i requisiti del materiale, le interfacce, le caratteristiche critiche, la funzione dello stampo e le prove di ispezione richieste.
Upload a Drawing
Materiali per lavorazioni
Materiali per lavorazioni CNC selezionati in base ai requisiti del cliente e alla fattibilità produttiva, tra cui lavorabilità, stabilità, resistenza all’usura, esposizione alla corrosione e sequenza di trattamento termico. Inviare il grado specificato, la condizione, lo standard del materiale, il contesto applicativo ed eventuali requisiti di tracciabilità o certificazione con la RFQ.
Upload a Drawing
Finiture superficiali e trattamenti termici
Finitura superficiale e trattamento termico pianificati in base alla funzione, al rischio dimensionale, ai requisiti di corrosione o usura e all’ispezione post-processo. Definire la finitura o il trattamento richiesto, lo standard applicabile, le aree di copertura, le esigenze di mascheratura, il target di durezza ove pertinente e le caratteristiche dimensionali interessate dal processo.
Upload a Drawing
Qualità, metrologia e documentazione
Ispezioni di precisione, metrologia e documentazione di qualità allineati all’ordine e al piano di ispezione approvato. Specificare dimensioni critiche, riferimenti, aspettative sul metodo di misurazione, esigenze di campionamento o reporting, stato di revisione, documentazione del materiale ed eventuali requisiti di tracciabilità definiti dal cliente prima della produzione.
Upload a Drawing
Prototipazione e produzione a basso volume
Prototipazione rapida e produzione a basso volume per componenti basati su disegni che richiedono una revisione DFM pratica prima del rilascio. Fornire disegni 2D, modelli 3D quando disponibili, materiale, quantità, dimensioni critiche, requisiti di superficie e trattamento termico, obiettivo di consegna e requisiti di ispezione.
Upload a DrawingMateriali per Inserti Core Filettati per Stampo

Acciaio per Utensili
Una scelta pratica per inserti core filettati di uso generale dove sono necessarie equilibrate lavorabilità e resistenza all’usura. Confermare il grado richiesto, l’intervallo di durezza, la finitura della filettatura e la sequenza del trattamento termico rispetto alle condizioni di stampaggio e alle dimensioni critiche.

Acciaio Pre-indurito
Adatto quando si preferisce una condizione stabile e orientata alla produzione dell’acciaio e il trattamento termico post-lavorazione potrebbe essere limitato. Rivedere la geometria della filettatura, il gioco di rettifica, i requisiti di superficie e l’usura prevista prima di definire la condizione finale del materiale.

Acciaio Inox
Considerare per ambienti di stampo dove la resistenza alla corrosione è importante, inclusi stoccaggio umido o resine che richiedono protezione aggiuntiva. La selezione del grado, la durezza, la finitura superficiale e qualsiasi requisito di rivestimento devono essere verificati dall’applicazione e dal disegno.

Acciaio Rapido (HSS)
Utilizzato per caratteristiche filettate impegnative che richiedono una maggiore resistenza all’usura sotto cicli di stampaggio ripetuti. Il suo percorso di lavorazione e trattamento termico necessita di una revisione anticipata per proteggere filettature critiche, datum, finitura superficiale e requisiti di ispezione.

Lega di Rame
Utile per applicazioni localizzate di gestione termica dove il trasferimento di calore è una considerazione chiave del progetto. Poiché la resistenza all’usura differisce dagli acciai temprati, confermare il carico della filettatura, il supporto dell’inserto, l’approccio di lavorazione e la compatibilità con l’assieme dello stampo.
Inserti Core Filettati per Stampo: Processi di Lavorazione e Finitura


Elettroerosione a Filo (Wire EDM)
L’elettroerosione a filo può produrre profili esterni precisi, caratteristiche strette e contorni di materiali duri dove l’accesso convenzionale della fresa è limitato. La pianificazione del percorso del filo considera il trasferimento del datum, le condizioni degli angoli, lo stato del grezzo e i requisiti dimensionali dei componenti dello stampo accoppiati.

Elettroerosione a tuffo (Sinker EDM)
L’elettroerosione a tuffo supporta dettagli interni, nervature profonde e geometrie di caratteristiche che richiedono una strategia di elettrodo controllata. La progettazione dell’elettrodo, il gioco di elettroerosione, le aspettative sulla superficie e le successive esigenze di finitura vengono riviste rispetto al disegno approvato.


Revisione di Montaggio
Il montaggio verifica come gli inserti core filettati dello stampo si interfacciano con anime, cavità, guide o componenti di localizzazione adiacenti. La revisione si concentra sull’accesso all’assemblaggio, sulle superfici di appoggio, sulle condizioni di impegno, sui rischi di gioco e sulle relazioni funzionali definite dal disegno prima della consegna.

Pianificazione dell'Ispezione
La pianificazione dell’ispezione allinea le caratteristiche misurate con le specifiche del disegno, le dimensioni critiche, i datum e i requisiti di rendicontazione. I risultati vengono documentati secondo il piano di ispezione concordato, aiutando a mantenere la tracciabilità tra revisioni, fasi di produzione e spedizione finale.
Inserti per anime di stampi filettati e funzionalità di supporto

Interfacce filettate
Filettature interne o esterne possono essere pianificate in base alla lunghezza di ingaggio, al cono, al scarico e all’accesso per l’ispezione. Fornire le specifiche della parte accoppiata e la dicitura della filettatura in modo che SUUXIANG possa esaminare il percorso di lavorazione prima del preventivo.

Funzionalità di posizionamento
Fori di centraggio, spallamenti, diametri di riscontro e facce di riferimento aiutano a stabilire un posizionamento ripetibile durante l’assemblaggio dello stampo. La loro relazione con le dimensioni critiche dovrebbe essere definita dai riferimenti funzionali, non trattata come caratteristiche isolate.

Componenti di guida
Perno di guida, boccole e relativi elementi di posizionamento possono essere specificati considerando accoppiamento, durezza, lubrificazione e sostituzione. Condividere i dettagli dei componenti accoppiati per valutare gioco, sequenza di assemblaggio e accesso per la manutenzione.

Dettagli anti-rotazione
Piani, cave per chiavetta, scanalature di trascinamento e caratteristiche di allineamento possono impedire la rotazione dell’inserto o stabilire l’orientamento di installazione. La loro geometria dovrebbe tenere conto del trasferimento di coppia, dell’accesso alla lavorazione, della concentrazione delle sollecitazioni e dei requisiti di ispezione.

Accoppiamenti accoppiati personalizzati
Quando gli inserti per anime di stampi filettati devono accoppiarsi con cavità, supporti o utensili di connessione esistenti, inviare i disegni o i modelli dell’interfaccia pertinenti. SUUXIANG può esaminare l’intento di accoppiamento, il trasferimento di riferimento, lo stack di tolleranze e i requisiti controllati per revisione.
Produzione di inserti per anime di stampi filettati
SUUXIANG è il marchio internazionale di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Cina. Supportiamo team di ingegneria e approvvigionamento globali con produzione di precisione basata su disegni per inserti per anime di stampi filettati, componenti per stampi, utensili di connessione e parti lavorate a CNC personalizzate.
La nostra pianificazione dei processi riunisce fresatura e tornitura CNC, lavorazioni multi-asse, EDM, rettifica di precisione, accoppiamento e ispezione. Prima del preventivo o degli impegni di produzione, esaminiamo disegni, dimensioni critiche, strategia di riferimento, requisiti di filettatura, accesso alla lavorazione, sequenza di trattamento termico e aspettative di ispezione con il team di progetto.
Ciò che distingue SUUXIANG è il coordinamento disciplinato tra l’intento di progettazione e il lavoro di produzione verificato. Manteniamo visibili le informazioni di revisione, le decisioni di processo e i requisiti di ispezione durante tutto il lavoro, aiutando gli acquirenti a valutare la producibilità e a preparare i dettagli di materiale, quantità, qualità, consegna e documentazione necessari per un RFQ produttivo.

Inserti per anime di stampi filettati: controllo delle caratteristiche critiche
Revisione del disegno e DFM
Prima del preventivo, u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e esamina i disegni degli inserti per anime di stampi filettati per dimensioni critiche, logica di riferimento, specifica della filettatura, accesso all’utensile, condizione del materiale e requisiti superficiali. La revisione identifica le domande di produzione in anticipo in modo che il percorso di processo concordato e le priorità di ispezione riflettano l’applicazione effettiva.
- Confermare la forma, la classe, l'ingaggio e i requisiti del foro cieco della filettatura
- Identificare le dimensioni critiche per la qualità e i riferimenti funzionali
- Revisione dei limiti di accesso per fresatura, foratura, elettroerosione e rettifica
- Allineamento dello stato della revisione, del materiale, della quantità e dei requisiti di consegna

Strategia EDM per filettature
Nei casi in cui la lavorazione convenzionale non possa raggiungere in modo affidabile una feature filettata o la geometria circostante, SUUXIANG valuta i requisiti di elettroerosione a filo o a tuffo, unitamente alla progettazione degli elettrodi e alle necessità di finitura. La strategia considera la geometria della feature, lo spazio per l’utensile, le considerazioni sullo strato di ricottura e le lavorazioni di lucidatura o assemblaggio successive.
- Valutare l'idoneità dell'EDM rispetto alla geometria e all'accesso della feature
- Pianificare i percorsi degli elettrodi o del filo attorno alle superfici critiche
- Definire le necessità di finitura dopo l'EDM, ove richiesto
- Mantenere le decisioni EDM visibili nel percorso di produzione

Controllo del sovrametallo per rettifica
Per inserti per stampi filettati con facce di localizzazione di precisione, diametri o superfici legate alla chiusura, il sovrametallo per la rettifica deve essere pianificato prima dell’indurimento e delle lavorazioni intermedie. SUUXIANG coordina il sovrametallo, la ritenzione dei riferimenti e la sequenza di lavorazione per supportare una geometria finale stabile, anziché trattare la rettifica come una correzione dell’ultimo minuto.
- Riservare il sovrametallo appropriato per le operazioni di rettifica finale
- Proteggere i riferimenti funzionali attraverso la sequenza dei trattamenti termici
- Coordinare superfici tornite, fresate, elettroerosione e rettificate
- Rivedere le condizioni di accoppiamento quando sono disponibili informazioni di assemblaggio

Ispezione e Coordinamento del Progetto
La pianificazione dell’ispezione inizia con il disegno e le feature critiche concordate. SUUXIANG allinea i metodi di misurazione, le aspettative di reportistica, il controllo delle revisioni e il coordinamento della consegna per gli inserti per stampi filettati, in modo che la documentazione finale corrisponda all’ordine e al piano di ispezione verificato.
- Definire i metodi di ispezione per dimensioni critiche e filettature
- Chiarire il formato del report e i requisiti di documentazione
- Mantenere la visibilità delle revisioni attraverso il coordinamento del progetto
- Confermare le informazioni di consegna rispetto all'ordine approvato

SUUXIANG vs. Fornitori Tipici solo Preventivo
Per gli inserti per stampi filettati, il confronto inizia con la comprensione del disegno, le feature critiche e le prove di produzione controllata.
← Swipe left or right to view →
Flusso di lavoro per la produzione di inserti stampo filettati
Un processo controllato che mantiene le decisioni DFM, le dimensioni critiche, lo stato delle revisioni e i requisiti di ispezione visibili dalla revisione fino al coordinamento della consegna.
Revisione disegni e requisiti
Prima di definire il percorso di lavorazione, esaminiamo disegni, modelli, materiali, quantità, datum, filettature, requisiti di superficie, dimensioni critiche, necessità di ispezione e data di consegna prevista.
Pianificazione della produzione e DFM (Design for Manufacturing)
Il team conferma l’accessibilità per la lavorazione, le considerazioni sullo stack-up delle tolleranze, la sequenza dei trattamenti termici, le esigenze di elettroerosione (EDM) o di percorsi di taglio con filo, lo spessore di rettifica e l’approccio di ispezione per la revisione approvata.
Lavorazione delle anime filettate
Fresatura CNC, tornitura, lavorazioni multi-asse e micro-lavorazioni adatte producono inserti per anime di stampi filettati, preservando le tolleranze necessarie per i processi successivi.
Applicazione di EDM e rettifica
L’elettroerosione a filo, l’elettroerosione a tuffo e la rettifica di precisione vengono selezionate quando geometria, materiale temprato, condizione superficiale o controllo dimensionale richiedono un percorso di finitura complementare.
Montaggio e ispezione dei componenti
Montaggio e ispezione seguono il piano concordato, con dimensioni critiche, condizione delle filettature, controlli basati sui datum e reportistica richiesta allineati alle specifiche dell’ordine.
Imballaggio e coordinamento della consegna
I pezzi approvati vengono imballati per la spedizione, con la revisione e le informazioni di consegna coordinate rispetto all’ordine, in modo che i team di ricezione possano abbinare i componenti alla documentazione del progetto.
Avvia la tua richiesta di preventivo per inserti di anime di stampi filettati
Provide the drawing, requirements, and inspection priorities needed for a practical DFM and quotation review.
Condividi i tuoi disegni
Invia il disegno 2D e, ove disponibile, il modello 3D per gli inserti di anime di stampi filettati, inclusi stato della revisione, datum, dimensioni critiche e specifiche delle filettature.
Definisci i requisiti del materiale
Specifica materiale, condizione di trattamento termico, quantità, contesto di applicazione ed eventuali dettagli dei componenti accoppiati che influenzano l’accesso allo strumento, la strategia di lavorazione o il design delle caratteristiche.
Identifica le priorità di qualità
Evidenzia tolleranze, requisiti di superficie, filettature e ispezione, insieme alle aspettative di reportistica e ai criteri di accettazione, in modo che il piano di ispezione corrisponda all’ordine.
Conferma le scadenze di consegna
Fornisci la tua data di consegna prevista e i vincoli del progetto. SUUXIANG esamina il disegno, le considerazioni DFM, il percorso di processo e i requisiti di coordinamento fattibili prima dell’impegno.
Scenari di progetto per inserti di anime di stampi filettati
Inserti per Stampi Filettati: Feedback del Progetto Cliente
La revisione del disegno di SUUXIANG ha evidenziato due rischi relativi allo scarico del filetto e all’accesso per la rettifica prima del rilascio. Gli inserti del nucleo revisionati corrispondevano ai nostri punti di ispezione approvati e la revisione del primo articolo si è conclusa con 18 dimensioni critiche riportate accettate su 18.
Per un ordine di 24 inserti per stampo filettato, il team ha mantenuto chiaro lo stato della revisione durante la lavorazione e l’ispezione. Il loro rapporto dimensionale ha consentito al nostro gruppo di qualità fornitori di completare la revisione in entrata senza richiedere un ciclo di misurazione aggiuntivo.
La nostra richiesta di preventivo comprendeva 12 varianti di inserti con diverse forme di filetto e sequenze di trattamento termico. SUUXIANG ha separato in anticipo le considerazioni relative a EDM, rettifica e ispezione, aiutandoci ad approvare il percorso di processo prima della produzione anziché risolvere i problemi durante il collaudo.
FAQ Inserti per Stampi Filettati
Practical RFQ, quality, delivery, and project-control questions for drawing-driven precision component sourcing.
Quali informazioni devo inviare per un preventivo di inserti per stampi filettati?
Esiste una quantità minima d’ordine per gli inserti per stampi filettati?
SUUXIANG può realizzare un campione prima della produzione di inserti nucleo stampo filettati?
Cosa influisce sui tempi di consegna per un inserto nucleo stampo filettato personalizzato?
Posso richiedere un rapporto di ispezione con il mio ordine?
Come vengono spediti gli inserti nucleo stampo filettati a livello internazionale?
Quali informazioni di pagamento sono necessarie per avviare un ordine di produzione personalizzato?
Come gestisce SUUXIANG i disegni e la proprietà intellettuale?
Guida completa per l’acquirente agli inserti nucleo stampo filettati
Utilizza questo quadro decisionale per specificare inserti nucleo stampo filettati, confrontare le opzioni di costruzione e materiale, valutare i fornitori qualificati, controllare il rischio degli utensili ed evitare errori di approvvigionamento che compromettono le prestazioni delle parti stampate.
1. Cosa sono gli inserti nucleo stampo filettati?
Un inserto nucleo stampo filettato è un elemento di utensile di precisione e sostituibile il cui profilo filettato lavorato forma una filettatura interna o esterna in una parte stampata. È un utensile per stampi, non un componente destinato a rimanere nel prodotto finito.nnUn ciclo di stampaggio riempie la plastica attorno o contro la forma filettata, quindi richiede un rilascio controllato dopo il raffreddamento. Potrebbero essere necessarie azioni di svitamento, collasso, spelatura o rimozione del nucleo; l’eiezione dritta può danneggiare una filettatura che rimane bloccata meccanicamente al nucleo.nnDue elementi sono comunemente confusi con questo utensile: un inserto metallico a fissaggio stampato rimane incorporato nella plastica, mentre un nucleo stampo completo è l’assemblaggio più grande che può trasportare uno o più inserti. Il requisito dell’acquirente è una forma di filettatura ripetibile e un rilascio affidabile della parte senza graffi, crepe, deformazioni o variazioni da ciclo a ciclo.
2. Evoluzione degli utensili per stampaggio a filettatura
I nuclei fissi monopezzo erano pratici quando una filettatura esterna poteva essere estratta dall’acciaio senza danneggiare la caratteristica stampata. I nuclei e gli inserti caricati manualmente hanno reso fattibili brevi tirature e modifiche di progettazione, ma la loro ripetibilità dipendeva dalla posizione di caricamento, dalla ritenzione e dalla gestione dell’operatore.nnDue interfacce di inserti intercambiabili hanno cambiato l’equazione di approvvigionamento: un elemento di formazione filettatura usurato poteva essere sostituito senza rielaborare il blocco stampo completo. Gli acquirenti dovrebbero richiedere il datum dell’inserto, il metodo di ritenzione, la marcatura della revisione, la quantità di ricambi e il metodo di ispezione per il passo, il diametro maggiore o minore e il fuori tolleranza.nnTre percorsi di rilascio guidano ora la selezione del programma: utensili fissi o caricati manualmente per volumi limitati, meccanismi di svitamento per produzione filettata ricorrente e nuclei collassabili per filettature interne che non possono essere estratte convenzionalmente. Il rilascio automatico della filettatura può migliorare la coerenza da ciclo a ciclo e ridurre la movimentazione, mentre il ritiro della resina, il rinforzo, la profondità della filettatura e la manutenzione prevista devono essere esaminati prima di selezionare il meccanismo.
3. Tipi di inserti nucleo stampo filettati
Sei architetture coprono la maggior parte dei rilasci di filettature interne. Selezionare in base alla profondità della filettatura del disegno, al sottosquadro, al passo, alla direzione di accesso, al volume annuale e all’onere di manutenzione accettabile dell’utensile prima di bloccare il concetto dello stampo.
| Tipo | Geometria della filettatura | Sblocco | Adattamento volumetrico | Vantaggi e limitazioni |
|---|---|---|---|---|
| Anima filettata fissa | Poco profonda, estraibile a striscia | Espulsione/estrazione | Basso-medio | Semplice; limitato dalla forza di estrazione |
| Inserto caricato a mano | Profonda o inaccessibile | Rimozione manuale | Da prototipo a basso volume | Basso costo utensile; manodopera per ciclo |
| Anima a vite | Interna a tutta profondità | Sblocco rotante | Medio-alto | Sblocco pulito; complessità di azionamento |
| Anima collassabile | Filettatura interna sottosquadro | L’anima collassa | Medio | Compatto; meccanismo sensibile all’usura |
| Anima divisa | Filettatura ampia o interrotta | I segmenti si ritraggono | Basso-medio | Geometria flessibile; allineamento complesso |
| Inserto modulare | File con tendenza a revisioni | Inserire scambi | Qualsiasi, con ricambi | Utilizzabile; richiede controllo del datum |
Nuclei fissi e caricati manualmente
I nuclei fissi sono adatti per filettature dritte e poco profonde quando l’estrazione è fattibile. Gli inserti caricati manualmente si rilasciano con la parte e sono adatti per filettature a basso volume o di difficile accesso.
Sistemi di rilascio automatico
I nuclei a svitamento sono adatti per filettature interne a piena profondità che richiedono rotazione assiale. I nuclei collassabili e divisi creano spazio per i sottosquadri, ma aggiungono interfacce mobili e punti di manutenzione.
Strategia di inserti modulari
I moduli intercambiabili isolano le caratteristiche di formazione della filettatura dallo strumento di base. Supportano revisioni e sostituzioni di servizio, a condizione che siano definiti datum, ritenzione e controllo degli inserti di ricambio.
4. Materiali per inserti anime filettate dello stampo
La scelta del materiale per gli inserti anime filettate dello stampo determina la durata della filettatura sotto il calore dello stampaggio, l’abrasione della resina e lo smodellamento ripetuto. Specificare la resina, la finitura, i cicli previsti e l’accesso alla manutenzione durante la revisione del disegno.
| Materiale | Durezza | Usura E Corrosione | Comportamento Termico | Idoneità Rivestimento | Uso Tipico |
|---|---|---|---|---|---|
| Acciaio legato pre-indurito | Spesso 28–40 HRC | Usura moderata; bassa corrosione | Conduzione moderata | Spesso compatibile dopo preparazione | Resina generica, attrezzature riparabili |
| Acciaio per utensili completamente indurito | Dipende dal grado e dal trattamento termico | Alta usura; bassa corrosione | Conduzione moderata | Candidato comune per rivestimenti | Resina abrasiva o caricata a vetro |
| Acciaio inossidabile per utensili | Dipende dal grado e dal trattamento termico | Usura moderata-alta; alta corrosione | Conducibilità moderata | Dipendente dal grado | Resina corrosiva, superfici lucidate |
| Lega di rame senza berillio | Solitamente inferiore all’acciaio per utensili | Bassa resistenza all’usura del filetto | Alta conducibilità | Limitato | Supporto per raffreddamento locale |
Selezione Acciaio per Applicazione
L’acciaio legato pre-indurito è adatto per prototipi e produzione moderata. Si lavora e si ripara facilmente.nnLe resine caricate a vetro richiedono una revisione dell’usura. Impostare la durezza in base al grado selezionato.
Gestione Corrosione e Calore
L’acciaio per utensili completamente indurito affronta servizi ad alto ciclo e abrasivi. Lasciare un margine di rettifica prima dell’indurimento.nnI gradi inossidabili gestiscono stampaggi umidi o corrosivi. Le leghe di rame, prive di berillio, dissipano il calore ma non dovrebbero formare fianchi di filettatura esposti.
5. Inserti anima stampo filettati personalizzati – Caratteristiche di progettazione
Gli inserti anima stampo filettati personalizzati devono essere definiti dal disegno, dalla parte accoppiata e dalle condizioni di stampaggio. Una revisione anticipata fissa la forma del filetto, lo schema dei datum, le interfacce di servizio e i confini di sostituzione prima che inizi la lavorazione.
Geometria del filetto e ingaggio
La designazione ISO, Unified o specifica del cliente per il filetto deve indicare classe, passo, senso di avvitamento, lunghezza di ingaggio, rampa di entrata e condizione accettabile di cresta e radice.nnVariazioni di passo di 0,5 mm possono influire materialmente sull’accesso e sul comportamento di rilascio dell’utensile; specificare se calibri, viti accoppiate o assemblaggio funzionale definiscono l’accettazione.
Interfacce e caratteristiche di servizio
2 riferimenti datum devono localizzare il filetto rispetto alla linea di chiusura, alla divisione o alle caratteristiche di accoppiamento. Specificare le connessioni di raffreddamento, le posizioni di sfiato, le sedi o le chiavette anti-rotazione e quale zona di usura deve essere sostituibile.nnUn naso o un manicotto filettato sostituibile può limitare l’ambito della manutenzione quando l’abrasione della resina o l’assemblaggio ripetuto concentrano l’usura.
Dati RFQ e compromessi DFM
Il modello 3D, il disegno 2D, il grado della resina, la percentuale di riempitivo, la temperatura di stampaggio e i dettagli della parte accoppiata devono accompagnare la RFQ. Identificare le superfici estetiche e le dimensioni critiche di tenuta o del filetto.nnPassi fini, filetti profondi, fori ciechi e sottosquadri possono aumentare la complessità di elettroerosione, percorso filo, pulizia e ispezione. Indicare il raccordo consentito, i segni di sfiato e le priorità di finitura superficiale in modo che SUUXIANG possa esaminare un percorso di processo pratico.
6. Elementi di qualità che proteggono le prestazioni del filetto
Due controlli geometrici — concentricità rispetto al datum della base stampo e runout assemblato — determinano se un’anima filettata ruota e si rilascia sul suo asse previsto. Trattali come controlli funzionali, non come decorazioni del disegno.
Geometria e calibrazione del filetto
La verifica al 100% con calibro filettato sulle anime critiche concordate conferma passo, diametro maggiore/minore e ingaggio prima dell’assemblaggio. Un runout eccessivo o un filetto non conforme possono causare bloccaggi, filettature incrociate, stripping e usura irregolare dei fianchi.
Controllo superficiale e termico
I requisiti Ra, specificati dal disegno, devono coprire i fianchi del filetto, la radice, la rampa di entrata e le sedi di tenuta. Una corretta sequenza di trattamento termico, la compatibilità del rivestimento e le rotture di spigolo controllate riducono grippaggio, innesco di bave, riporto e usura prematura.
Interfaccia stampo e registrazioni

Tre interfacce richiedono revisione: accoppiamento anima-base, gioco del percorso di raffreddamento e sfiato vicino all’aria intrappolata. Una sede inadeguata promuove bave; un raffreddamento o uno sfiato limitati possono compromettere il rilascio e creare tempi ciclo incoerenti.nnOgni parte accettata deve conservare i risultati dimensionali collegati alla revisione, l’identità del calibro, il metodo di ispezione e la disposizione. SUUXIANG dovrebbe allineare queste registrazioni con il piano di ispezione concordato prima della spedizione.
7. Come scegliere un produttore di anime filettate
Un fornitore qualificato trasforma il disegno in un piano di processo documentato prima di fare un preventivo. I confronti di prezzo sono significativi solo dopo che la funzionalità della filettatura, i riferimenti, la condizione del materiale e le prove di ispezione sono allineati.
Rivedere la risposta DFM
Una risposta DFM dovrebbe identificare le filettature critiche, i riferimenti, l’accesso agli utensili, le necessità di elettroerosione o rettifica e le ipotesi irrisolte.nnDue domande di RFQ sono importanti: quali caratteristiche comportano rischi e quali modifiche o chiarimenti al disegno sono necessari prima del rilascio?
Verificare le prove di controllo
Dovrebbero essere richieste tre serie di prove: identificazione del materiale, registrazioni del trattamento termico o del rivestimento dove specificato e metodo di metrologia della filettatura.nnQuattro punti di controllo dovrebbero essere definiti: materiale in ingresso, post-lavorazione, post-elettroerosione o rettifica e ispezione finale con tracciabilità della revisione.
Testare la disciplina di consegna
Un ordine pilota rivela se il fornitore è in grado di comunicare le modifiche di revisione, segnalare i problemi in corso e supportare il montaggio all’interno di un assemblaggio stampo.nnDue domande di RFQ rivelano la maturità: qual è la base realistica dei tempi di consegna e come viene contenuto, corretto e documentato un non conformità?
8. Errori comuni nell’acquisto di inserti per anime filettate per stampi
Gli inserti per anime filettate per stampi vengono spesso acquistati da disegni incompleti piuttosto che da uno scenario definito di stampaggio e manutenzione. Una breve revisione pre-aggiudicazione previene costose rilavorazioni dopo l’assemblaggio dello stampo.
Separare gli stampi dagli inserti del pezzo
Due componenti vengono comunemente confusi: l’anima di stampaggio temprata che forma una filettatura e l’inserto metallico trattenuto nel pezzo stampato. Questo disallineamento può produrre un preventivo inutilizzabile; fornire la sezione di assemblaggio, la funzione e il contesto del pezzo accoppiato.
Definire la filettatura e il rilascio
Tre elementi del disegno necessitano di conferma: standard e classe della filettatura, tolleranza critica o riferimento, e direzione di sblocco. Le omissioni invitano calibri incompatibili, interferenze o un meccanismo di svitamento o collasso impraticabile; rivedere la sezione della filettatura con il progettista dello stampo.
Confrontare l’ambito di produzione
Quattro input — resina, domanda di ciclo prevista, trattamento termico e finitura — devono essere verificati prima di selezionare l’acciaio o un trattamento superficiale. Finiture non supportate o durezza non verificata possono ridurre la durata; richiedere prove di processo e ispezione.nnDue preventivi sono comparabili solo quando elettroerosione, rettifica, montaggio, rapporti di ispezione, ricambi e gestione delle revisioni sono allineati. Confrontare una matrice di ambito riga per riga prima della nomina.
9. Passi per lanciare un programma di stampaggio per anime filettate
Un lancio disciplinato trasforma i requisiti degli inserti per anime filettate per stampi in decisioni controllate prima che il metallo venga tagliato. SUUXIANG può allineare la revisione del disegno, la pianificazione del processo, le prove di ispezione e la comunicazione delle revisioni all’ordine approvato.
Congelare il pacchetto tecnico
Il Gate 1 richiede al proprietario del progetto di fornire disegni 2D, modelli 3D, indicazioni delle filettature, riferimenti, materiale, trattamento termico, quantità e contesto del pezzo accoppiato.nnIl Gate 2 registra le dimensioni critiche, i requisiti della superficie, la funzione dell’applicazione e il livello di revisione. L’ufficio acquisti e la qualità dovrebbero confermare il requisito del rapporto di ispezione prima del preventivo.
- Disegno 2D e modello 3D nativo o neutro
- Specifiche della filettatura e schema dei riferimenti
- Materiale, durezza, finitura e quantità
Chiudere DFM e preventivo
Il Gate 3 è una revisione DFM documentata che copre l’accesso agli utensili, il percorso di elettroerosione o del filo, il materiale di rettifica, la sequenza del trattamento termico e i riferimenti misurabili.nnIl Gate 4 rilascia il preventivo solo dopo che ingegneria, sourcing e qualità concordano sull’ambito, le esclusioni, il target di consegna e i criteri di accettazione controllati dalla revisione.
- Confermare l’intento di produzione prototipo rispetto a quella ricorrente
- Identificare calibri forniti dal cliente o campioni accoppiati
- Approvare la revisione controllata del disegno
Validare prove e continuità
Il Gate 5 confronta i risultati del primo articolo con il piano di ispezione concordato prima dell’uso in prova dello stampo. Il feedback della prova deve identificare l’innesto della filettatura, il comportamento di sblocco, le osservazioni sull’usura e qualsiasi modifica al disegno.nnIl Gate 6 approva il rilascio della produzione dopo che i responsabili del progetto, della qualità e gli stakeholder del programma hanno chiuso le deviazioni. Per lavori a basso volume, definire in anticipo le quantità di inserti di ricambio, l’identificazione dello stoccaggio e le regole di revisione per la sostituzione.
- Rapporto sul primo articolo e registrazione delle deviazioni
- Feedback sulla prova stampo e azioni correttive
- Piano approvato per inserti di ricambio e tracciabilità
10. Prezzi e fattori di costo per inserti per stampi filettati
Le cinque voci di preventivo dovrebbero essere separate: revisione ingegneristica, lavorazione meccanica, lavorazioni secondarie, ispezione e lavoro urgente. Combinarle nasconde l’effetto sui costi del controllo revisioni, del trattamento termico, dell’EDM, della rettifica e della reportistica.nnDue inserti con filettature nominali identiche possono avere costi di ciclo di vita diversi quando uno richiede un controllo dei dati più rigoroso o una sostituzione più frequente. Confrontare l’inserto consegnato, le prove di ispezione, le prestazioni di accoppiamento e i tempi di consegna per la sostituzione, non solo il prezzo unitario.
| Fattore di costo | Percorso a costo inferiore | Percorso a costo superiore | Impatto sul preventivo |
|---|---|---|---|
| Architettura | Nucleo dritto e accessibile | Geometria con sottosquadro o nucleo diviso | Più setup, elettrodi o adattamenti |
| Materiale e trattamento termico | Materiale pre-indurito | Acciaio per utensili con trattamento termico controllato | Aumento delle lavorazioni secondarie e della rettifica |
| Filettatura e finitura | Filettatura grossolana, standard | Filettatura fine, forma lucidata o critica per EDM | Lavorazione e verifica più lunghe |
| Quantità e ispezione | Quantità ripetuta; controlli dimensionali | Quantità prototipo; report completo o calibri speciali | La distribuzione dei setup migliora; l’ispezione aggiunge costi |
| Tempo di consegna | Programmazione pianificata | Consegna urgente | Le modifiche alla capacità devono essere prezzate separatamente |
Carica il tuo disegno di inserti per stampi filettati
Inviate materiale, quantità, tolleranze critiche, requisiti di superficie, esigenze di ispezione e data di consegna per una revisione DFM e di preventivo rigorosa.