
図面を基にしたケーブルアセンブリ治具用CNC部品
SUUXIANGは、図面で定められた要件に従い、ケーブルアセンブリ治具用のCNC部品の重要寸法を確認し、加工、放電加工、研削、検査を行います。
ケーブルアセンブリ治具開発のための代表的なコンポーネント





Related Components and Drawing-Based Quotation




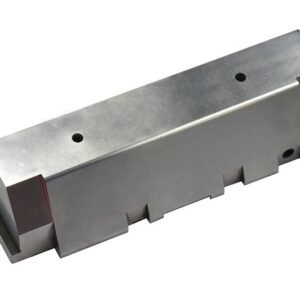






ケーブルアセンブリ治具用CNC部品:エンジニアリングの利点
位置決め精度、繰り返し精度、検査証拠が重要な治具部品のための、規律あるレビューと製造計画。
契約前のDFM(製造可能性設計)
図面レビューにより、見積もりや生産計画の開始前に、工具アクセス、材料の状態、加工リスク、未解決の要件を特定します。
基準面制御加工
治具プレート、ネスト、ガイドコンポーネント全体で一貫した位置決めをサポートするため、基準面、位置決めフィーチャー、嵌合インターフェースをレビューします。
プロセスルート計画
u003ca href=u0022/cnc-machining-services/u0022u003eCNC加工u003c/au003e、放電加工、研削、組立は、形状、硬度、アクセス制約、必要な仕上げ作業に合わせて順序付けられます。
重要寸法の重視
品質に不可欠な寸法、公差関係、表面優先順位に早期に注意を払い、製造および検査方法が整合性を保つようにします。
検査計画の整合
測定方法、報告要件、注文に必要な文書を含め、図面から検査の期待値を定義します。
改訂版の可視性
図面の改訂、プロジェクトの議論、納品情報は、生産全体で可視化され、回避可能な解釈や変更管理のリスクを軽減します。
ケーブルアセンブリ治具用CNCコンポーネント
位置決め精度、アクセス性、繰り返し精度、検査要件が製造を左右する、構成可能な治具、工具、金型、ダイコンポーネントのための図面主導のプロセスルート。

CNC加工サービス
カスタム治具プレート、ネスト、クランプ、ブラケット、インターフェース向けの精密CNC加工サービス。加工ルートと見積もりを定義する前に、図面レビューで重要寸法、基準面、材料、表面要件、検査ニーズを確立する必要があります。
Upload a Drawing
CNCミーリング
カスタムCNCミーリングサービスは、プリズム形状の治具本体、ベースプレート、位置決めフィーチャー、ケーブルルーティングチャネル、取り付けパターンをサポートします。工具アクセス、壁の剛性、ねじの嵌合、基準面関係、加工代は、組立および検査方法に対してレビューされるべきです。
Upload a Drawing
CNC旋盤加工
SUUXIANGの精密CNC旋盤加工サービスでは、同芯度の高いシャフト、ブッシュ、スペーサー、カラー、ねじ込み式リテーナー、円筒状の位置決め要素を製造します。直径の関係、振れ、ショルダー形状、材料の状態、相手部品の要求仕様により、最適な加工ルートと検査計画が決まります。
Upload a Drawing
5軸加工
5軸CNC加工により、斜め、異形、多面形状を少ない段取りで一体化できます。治具のアクセス性、コネクタの向き、複雑な形状、または基準面の連続性が重要な場合に有効ですが、部品形状、工具のリーチ、材料、公差の検討が必要です。
Upload a Drawing
スイス式・マイクロ加工
SUUXIANGのスイス式・マイクロ加工は、小型で精密なピン、スリーブ、端子、スペーサー、微小な位置決め要素に対応します。図面には、生産実現性の確認前に、重要な直径、長さ、クロス穴、バリの限界、材料、取り扱いに関する要求事項を明記してください。
Upload a Drawing
ワイヤー・形彫り放電加工
SUUXIANGのワイヤー放電加工および形彫り放電加工サービスは、焼入れされた部品、狭いスロット、鋭い内側形状、細かいリブ、従来の切削工具ではアクセスできない形状に対応します。加工ルート、電極戦略、コーナー条件、再キャスト層の考慮事項、仕上げの要求事項を明確にする必要があります。
Upload a Drawing
精密研削加工
SUUXIANGの精密平面・輪郭研削加工は、治具、金型、ダイ部品の平坦度、平行度、輪郭関係、最終寸法を制御します。最終仕上げ前に、研削代、熱処理工程、基準設定、測定方法について合意を得る必要があります。
Upload a Drawing
金型コア・キャビティインサート
SUUXIANGの精密金型コア・キャビティインサートは、成形部品の形状と重要なインターフェースの詳細に対応する構成可能な部品です。材料、熱処理、冷却・ベント機能、放電加工の要求事項、研磨の期待値、基準戦略、相手部品との関係は、図面パッケージから明確にする必要があります。
Upload a Drawing
射出成形金型部品:エジェクター・エジェクション部品
エジェクターピン、スリーブ、エジェクション部品は、金型アセンブリにおける部品の確実な離型をサポートします。部品の選定と製造は、ストローク、ガイド、クリアランス、硬度、潤滑の状況、金型設計で特定された相手寸法、摩耗しやすい表面によって決まります。
Upload a Drawing
コアピン、ガイド・位置決め部品
コアピン、ガイドピン、位置決め部品は、金型、治具、コネクタ関連アセンブリ間の繰り返し可能な位置合わせを確立します。重要な嵌合、真直度、同芯度、座面、硬度、交換戦略は、相手部品と図面の基準と併せて評価する必要があります。
Upload a Drawing
スライド、リフター、ゲート、金型アクセサリー
金型スライド、リフター、ゲート、アクセサリーは、金型アセンブリ内の構成可能な可動部およびインターフェース要素をカバーします。その製造性は、移動経路の形状、クリアランス、摩耗面、熱処理、放電加工アクセス、組立順序、機能的嵌合の検査基準によって決まります。
Upload a Drawing
コネクタ金型部品
SUUXIANGの精密コネクタ金型部品は、コネクタハウジングとその関連部品を成形するための金型をサポートします。ピン形状、端子位置合わせ、ファインピッチ、キャビティの詳細、材料の挙動、放電加工戦略、研磨、重要寸法検証には、図面固有のエンジニアリングレビューが必要です。
Upload a Drawing
プレス金型部品
SUUXIANGの精密プレス金型部品には、パンチ、ダイ、インサート、ガイド、摩耗部品が含まれ、図面で定義された金型アセンブリに使用されます。工程計画では、ストリップ方向、作業クリアランス、輪郭形状、エッジの状態、工具鋼の選定、熱処理、研削、検査を考慮する必要があります。
Upload a Drawing
射出成形、MIM、CIM、オーバーモールド用金型
射出成形、MIM、CIM、オーバーモールド用金型部品は、検証された生産範囲と用途要件に基づいて評価されます。検討事項には、材料の流れ特性、収縮率の想定、インサートのインターフェース、ベント、ゲート、熱的考慮事項、および成形部品の重要寸法が含まれます。
Upload a Drawing
機械加工材料
CNC機械加工材料は、図面の要求事項、部品の機能、加工性、腐食への曝露、摩耗条件、および必要な熱処理工程に基づいて選定されます。材料グレード、状態、トレーサビリティの必要性、および許容される代替品は、生産開始前に確認する必要があります。
Upload a Drawing
表面仕上げ・熱処理
表面仕上げと熱処理は、耐摩耗性、耐腐食性、外観、摩擦、または寸法安定性をサポートするために指定されます。コーティング、研磨、テクスチャ、硬度、マスキング、熱処理後の研削代、および検証要件は、特定の部品に対して定義する必要があります。
Upload a Drawing
品質、計測、ドキュメンテーション
SUUXIANGの精密検査、計測、品質ドキュメンテーションは、図面で定義された重要寸法と合格基準を中心に計画されます。検査方法、基準設定、サンプリングの期待値、報告書形式、改訂ステータス、トレーサビリティ要件は、注文と検証済みの計画に一致する必要があります。
Upload a Drawing
プロトタイプ・少量生産
SUUXIANG は、図面主導の評価、治具の反復、交換部品、および管理された先行生産ビルドをサポートする、ラピッドプロトタイピングと少量生産に対応します。実現可能性は、数量、材質、公差、仕上げ、品質証拠、改訂の成熟度、および必要な納期によって決まります。
Upload a Drawingケーブルアセンブリ治具用CNC部品の材料

アルミニウム合金
治具プレート、ネスト、ブラケット、ハンドリング補助具に最適な、軽量で加工しやすい素材です。サテンまたはアルマイト仕上げは明確な識別をサポートし、合金選定は剛性、ねじ強度、耐食性のバランスをとる必要があります。

ステンレス鋼
水分や頻繁な洗浄にさらされる耐久性のある位置決め部品、クランプ部品、アセンブリに使用されます。緻密でプロフェッショナルな仕上がりと耐食性を提供しますが、加工戦略とグレード選定はサイクルタイムと仕上がりに影響します。

工具鋼
硬化させた摩耗パッド、ガイド要素、パンチ、繰り返し荷重がかかるロケータ機能に実用的な選択肢です。熱処理は耐摩耗性を向上させることができますが、研削代、歪みのリスク、最終的な重要寸法は、製造前に計画が必要です。

エンジニアリングプラスチック
非傷つけにくいネスト、ケーブルサポート面、電気絶縁、軽量ハンドリング治具に適しています。POMやPEEKなどの材料は、剛性、摩擦、熱安定性が異なるため、嵌合部品やクランプ荷重を確認する必要があります。

黄銅合金
導電性接点、軟らかい位置決め詳細、ねじ込みインサート、または低摩擦インターフェースによく選ばれます。真鍮は、良好な寸法管理で滑らかな仕上がりに加工されますが、選定されたグレードは、電気的、耐摩耗性、および組み立て要件に一致する必要があります。
ケーブルアセンブリ治具用CNC部品の製造プロセス

CNCミーリング
CNCミーリングは、図面データから治具プレート、ネスト、ロケータブロック、複雑な加工部品を形成します。多軸アクセスは、制御された基準関係、ポケット、インターフェースをサポートし、必要に応じて後で仕上げるための適切なストックを残します。

CNC旋盤加工
CNC旋盤加工は、ピン、ブッシュ、スペーサー、ねじ付きボディなどの丸い治具部品を製造します。同心形状と再現可能な直径を確立し、図面で要求される場合は、二次的なミーリング、研削、またはEDMをサポートします。

ワイヤーEDM
ワイヤーEDMは、工具アクセスが困難な場合や、従来の加工では硬化材料の加工が難しい場合に、正確なプロファイル、スロット、内部輪郭をカットします。ワイヤーパス計画と基準参照は、製造前に重要な嵌合部品に対してレビューされます。

シンカーEDM
シンカーEDMは、計画された電極を使用して、深いリブ、鋭い内部形状、およびアクセスが困難な詳細を作成します。電極戦略、仕上げの期待、および後続の研磨またはフィッティング要件は、図面と機能インターフェースから定義されます。

精密研削
精密研削は、加工または熱処理後に、重要な面、直径、および位置決め面を精密に仕上げます。研削代、基準順序、表面要件は、安定したフィット感と検査準備の整った治具部品をサポートするためにレビューされます。

フィッティングと検査
フィッティングは嵌合部品間の機能関係を確認し、検査は合意された重要寸法と文書要件を検証します。改訂管理された結果は、調達および品質チームがケーブルアセンブリ治具用のCNC部品を承認された図面に対して評価するのに役立ちます。
ケーブル組立治具用CNC部品のハードウェアと識別オプション

ファスナー
六角穴付きボルト、ショルダーボルト、クランプハードウェアは、プレート、ネスト、交換可能な部品を固定できます。治具が意図どおりに組み立てられ、保守できるように、ねじ規格、かみ合い、ヘッドクリアランス、アクセス方向を定義してください。

ダウエルピン
ダウエルピンは、治具プレート、ネスト、交換可能なモジュール間の繰り返し可能な位置決めを提供します。安定した位置合わせをサポートし、不必要な組み立ての困難さを生じさせないように、フィットクラス、基準関係、挿入深さ、取り外し方法を特定してください。

圧縮ばね
圧縮ばねは、ケーブル組立治具の戻り運動、部品の排出、またはコンプライアント保持機能を提供します。利用可能なスペースとコンポーネントの相互作用に対してレビューできるように、負荷、トラベル、取り付け高さ、および動作環境の要件を提供してください。

ねじ込みインサート
ねじ込みインサートは、繰り返し組み立てによって母材が摩耗する可能性のある場所に耐久性のある固定ポイントを追加します。生産前に、加工、保持、保守性を評価できるように、インサートタイプ、ねじサイズ、母材、取り付けアクセスを明記してください。

ハンドルとノブ
ハンドル、プルノブ、調整ノブは、オペレーターが可動プレート、クランプ、交換部品にアクセスしやすくします。アタッチメント機能がケーブル配線や治具機能に干渉しないように、人間工学、クリアランス、操作力要件を共有してください。

識別マーキング
レーザーマーキング、刻印された識別子、改訂ラベルは、治具ステーション、交換部品、および検査クリティカルコンポーネントを区別するのに役立ちます。機能基準に影響を与えることなく、読みやすさを維持するために、マーキングの内容、場所、文字サイズ、表面の制限を定義してください。
ケーブル組立治具用CNC部品について
SUUXIANGは、2010年に中国広東省東莞市長安鎮で設立されたDongguan SuuXiang Precision Mold Co., Ltd.の唯一の公開ブランドです。創設者兼法定代理人は肖成黄(XiaoCheng Huang)です。私たちは、グローバルなエンジニアリング、ソーシング、品質チームが図面や仕様を、検査済みのカスタム機械加工部品、ケーブル組立治具用CNC部品、精密金型部品、コネクタ工具作業に変えるお手伝いをします。
当社のワークフローは、見積もりや生産コミットメントの前に、図面レビュー、DFM、およびクリティカルディメンション計画から始まります。CNC加工、EDM、研削、組立、検査は、基準戦略、加工アクセス、材料要件、改訂管理、および合意された検査方法を中心に調整され、バイヤーが部品製造前にプロセスリスクを評価するのに役立ちます。

ケーブル組立治具用CNC部品:重要な機能
DFMおよび基準レビュー
生産計画の前に、SUUXIANGは基準ロジック、クリティカルディメンション、工具アクセス、公差スタック効果、および嵌合部品のコンテキストについて図面をレビューします。これにより、見積もりとリリース前に、ケーブル組立治具用CNC部品の実用的なルートを定義するのに役立ちます。
- 機能基準と検査参照を確認する
- アクセス制限された工具の使用やクランプのリスクを特定する
- 嵌合部品との公差関係を確認する
- 材料、数量、品質の要件を整合させる

EDMおよび研削戦略
細かいスロット、硬化された部分、鋭い内部形状、精密な位置決め面などは、フライス加工だけでは対応できない場合があります。SUUXIANGでは、加工しろ、電極アクセス、熱処理工程、図面の機能要件を考慮して、ワイヤー放電加工、形彫り放電加工、研削を計画します。
- 従来の切削アクセスが制限される場合は放電加工を選択する
- 仕上げが重要な表面には研削しろを設ける
- 変形しやすい部分を考慮して熱処理を計画する
- ワイヤー経路と電極要件を早期に確認する
重要寸法の検査
検査計画は、治具の繰り返し精度、ケーブルの配置、コネクタの整合性、部品の互換性を左右する寸法に焦点を当てます。測定方法と報告に関する期待値は図面で合意されるべきであり、最終的なドキュメントは注文と検証済みの検査計画に対応するものとします。
- 生産前に品質に重要な寸法をフラグ付けする
- 機能的な組み立てと一致する基準を使用する
- RFQで必要な検査記録を定義する
- 材料と改訂履歴の要件を追跡可能にする

管理された改訂管理
治具部品は、ケーブル配線、コネクタ形状、組み立てのフィードバックにより進化することがよくあります。SUUXIANGは、図面の更新、承認された変更、プロセスへの影響、および納品要件が、ケーブルアセンブリ治具の対象となるCNC部品の製造に進む前に対応されるよう、明確な改訂コミュニケーションを維持しています。
- 現在の図面とモデルの改訂を確認する
- 寸法やプロセスに影響する変更を記録する
- 製造リリース前に変更の影響をレビューする
- 改訂ごとに検査および納品情報を調整する

ケーブルアセンブリ治具用CNC部品でSUUXIANGを選ぶ理由
図面に基づく治具部品の注文が製造に入る前に、重要なエンジニアリング証拠とコミュニケーション管理を比較検討してください。
← Swipe left or right to view →
ケーブルアセンブリ治具用CNC部品の生産プロセス
各工程で、部品が次の工程に進む前に、図面の要件、工程決定、検査の期待値が整合されます。
図面およびDFMレビュー
見積もりや生産コミットメントの前に、図面、モデル、寸法基準、重要寸法、材質、数量、嵌合コンテキスト、検査要件をレビューし、製造可能性を明確にします。
材料とプロセス計画
プロジェクト計画では、材料と熱処理の要件、加工アクセス、EDMまたはワイヤーパスのニーズ、研削代、工程順序、改訂管理されたドキュメントを確認します。
CNC加工とEDM
CNCフライス加工、旋盤加工、または多軸加工で一次形状を確立します。プロファイル、内部形状、または工具アクセスが必要な場合は、ワイヤーEDMまたはシンカーEDMを適用します。
研削と部品の嵌合
精密研削により、重要な表面を最終サイズに近づけます。一方、管理された嵌合により、治具部品、位置決め機能、および嵌合ハードウェア間の機能的な関係を確認します。
検査と納品調整
部品は合意された計画に従って検査され、必要に応じて文書化され、出荷のために保護され、確認された改訂、数量、および納品要件に対して調整されます。
SUUXIANGとの進め方
Move cable assembly fixture parts from drawing review to controlled production with clear technical inputs and revision visibility.
図面パッケージを提出する
ケーブルアセンブリ用治具のCNC部品について、2D図面、3Dモデル、材質、数量、納品目標、重要寸法、表面要件、および嵌合部品のコンテキストをアップロードしてください。
製造可能性を共にレビューする
寸法基準、公差スタック、工具アクセス、加工代、EDMまたは研削の必要性、熱処理工程、検査方法、および改訂管理された見積もり仮定について整合します。
必要に応じてサンプルを承認する
リスクの高い、または新しい治具部品については、生産ルートを確定する前に、サンプル要件、重要機能、検査証拠、および承認された改訂を確認してください。
管理された生産を開始する
SUUXIANGは、承認されたCNC、EDM、研削、嵌合、および検査工程を調整し、注文書類、改訂ステータス、および納品情報を可視化します。

お客様からのフィードバックとプロジェクト成果
お客様からのフィードバックは、承認され、追跡可能なソース材料が入手可能になった場合にのみ公開されます。
ケーブルアセンブリ治具用CNC部品FAQ
Practical RFQ, production, inspection and delivery guidance for drawing-based fixture components.
ケーブルアセンブリ治具用CNC部品のMOQ(最小注文数量)はいくらですか?
ケーブルアセンブリ治具用CNC部品のリードタイムはどのくらいですか?
生産前にケーブルアセンブリ治具用CNC部品のサンプルを注文できますか?
治具部品の見積もりには、どのような図面形式を提出する必要がありますか?
ケーブルアセンブリ治具のアプリケーションコンテキストは、製造可能性にどのように影響しますか?
治具部品とともに、どのような検査書類を要求できますか?
支払いと国際 shipping はどのように処理されますか?
SUUXIANGは、図面とプロジェクトIPをどのように保護しますか?
ケーブルアセンブリ治具用CNC部品 バイヤーズガイド
この意思決定フレームワークを使用して、治具コンポーネントの仕様設定、材料と加工能力の比較、サプライヤーの選定、コストとリードタイムの管理、および図面、公差、検査、調達のミスを回避してください。
1. ケーブルアセンブリ治具用CNC部品とは?
1 fixture is a production aid, not the finished wire harness: its drawing-defined components locate connectors, support branch legs, clamp jackets, guide bend paths, present test points, or shield delicate terminations during assembly and inspection. CNC parts for cable assembly fixtures commonly include datum nests, locator pins, machined jaws, connector pockets, probe supports, and protective covers.nn2 interfaces usually determine whether machining is justified. Precision-machined parts are appropriate where connector geometry, repeatable datum location, controlled insertion force, probe alignment, or a tight clearance to a mating feature affects build quality; the harness itself remains a separate purchased or assembled product.nn3 cost levels should be assigned by function, not appearance. Use standard hardware for clamps, fasteners, and adjustable stops; use printed aids for low-load routing checks or early trials; use welded or fabricated structures for the fixture base and large frames. The RFQ should identify each critical interface, expected cycle use, cable jacket sensitivity, datum scheme, and inspection purpose so the supplier can recommend a defensible process route.
2. 治具設計の進化と現在の要件
2010年代のベンチ治具は、オペレーターの判断、単純な位置決めブロック、手書きのセットアップメモに依存することがよくありました。現在のケーブルアセンブリプログラムでは、モジュラーネスト、キー付きロケーター、およびハーネスがテストに到達する前にコネクタの向きの間違いや不完全なシートを防止するポカヨケ機能がますます使用されています。nn現在、多くの治具部品図面は、コネクタの高密度化とケーブルの許容曲げ半径という2つの制約によって駆動されています。CNC加工されたネスト、ガイドチャネル、クランプ、基準面は、ツールアクセス、再現性のあるロード、プローブまたは自動テストインターフェース用のクリアランスを維持しながら、端子と絶縁を保護する必要があります。nn100%のトレーサビリティは、機械加工された部品によって暗示されるものではありません。部品番号、改訂ステータス、検査要件、および治具アセンブリ記録を通じて計画する必要があります。製品サイクルの短縮により、初期のDFMディスカッションが不可欠になります。2D図面、3Dモデル、嵌合コンテキスト、重要な寸法、意図されたテスト方法、予想される数量、および改訂管理ルールを提供して、サプライヤーが加工アクセス、公差戦略、および検査証拠をリリース前に確認できるようにしてください。
3. ケーブルアセンブリ治具用CNC部品の種類
6つのコンポーネントファミリーが、ほとんどのケーブルアセンブリ治具を定義しています。それらの図面は、ケーブルアセンブリ治具用CNC部品を調達する前に、機能基準面とクリアランスジオメトリを区別する必要があります。
ベースプレートとネスト
ベースプレートは治具座標系を確立し、ネストはハウジングまたはケーブル分岐をサポートします。平面度、取り付け穴の位置、基準面とポケットの関係を優先してください。嵌合部品モデルと固定詳細を提供してください。
ロケーター、クランプ、ドック
ロケーターピンと基準ブロックは部品の位置を繰り返し、クランプは絶縁を損傷することなくそれを保持します。ピン径、真の位置、クランプストローク、コネクタドックの整合性、および挿入クリアランスを制御してください。交換可能な摩耗部品を指定してください。
ルーティングとテストインターフェース
ルーティングコームと曲げ制御部品は、ケーブルの分離と最小曲げパスを維持します。テスターインターフェースは、コンタクトを一貫して提示します。スロット幅、エッジ半径、プローブの整合性、およびケーブル出口クリアランスを優先してください。ハーネス径、コネクタサイクル、テスター側のインターフェースを特定してください。
4. ケーブルアセンブリ治具用CNC部品の材料
材料の選択は、治具の剛性、接触寿命、取り扱い重量、および電気的リスクを設定します。ケーブルアセンブリ治具用CNC部品の場合、使用環境とすべての接触面を、図面をリリースする前に指定してください。
| 素材 | 主な利点 | 主な制限事項 | 最適な用途 |
|---|---|---|---|
| 6061アルミニウム | 軽量、加工性良好 | 耐摩耗性が低い | プロトタイプのベース |
| 304ステンレス鋼 | 耐腐食性 | 重い | 湿気の多い製造エリア |
| POM または UHMW-PE | マーキングが少ない | 剛性が低い | ケーブル接触部ネスト |
| 工具鋼 | 高い耐摩耗性 | プロセス管理が必要 | 位置決め機能 |
| ESD安全プラスチック | 管理された電気的挙動 | 抵抗範囲を確認する | 敏感なアセンブリ |
構造ベースを選択する
6061アルミニウムは軽量で加工しやすく、プロトタイプのベースや保護された生産ネストに適しています。nn304ステンレス鋼は、湿度の高い場所や洗浄が必要な場所での耐食性を向上させますが、重量と加工時間を増加させます。
接触面を保護する
POMとUHMW-PEは、被覆ケーブルやコネクタハウジングへのマーキングを減らしますが、金属よりもたわみやすいです。nn硬化工具鋼は、摩耗が位置をシフトさせる可能性のある繰り返しのピン、ブッシング、ラッチ接触に適しています。
電気的リスクを制御する
ESD安全POMまたは導電性プラスチックは、静電気に敏感なアセンブリの近くに制御されたパスを提供します。nn陽極酸化アルミニウムは、定義されたESD戦略の代わりにはなりません。図面で抵抗要件と接地インターフェースを指定してください。
5. カスタム機能と表面処理
シリアル番号のマーキングと仕上げの選択は、外観上の好みではなく、治具の使用環境に合わせるべきです。ケーブルアセンブリ治具用のCNC部品については、オペレーターの使用、トレーサビリティ、ESD特性、耐用年数、または交換速度を向上させる場合にのみ機能を指定してください。
| オプション | 主な利点 | 使用上の注意 |
|---|---|---|
| シリアル番号刻印 | トレーサビリティ | 隠蔽可能な使い捨て部品 |
| 硬質アルマイト処理 | 耐摩耗性 | 精密な嵌合面 |
| 無電解ニッケルめっき | 導電性腐食保護 | 低コストの化粧用途 |
| 締結部品 | メンテナンス管理 | アクセス頻度の低いカバー |
識別と仕上げ
刻印された部品番号とシリアルラベルは、プレート、ネスト、および改訂管理された交換部品を検査記録に紐付けます。隠れた、保守不可能なブロックには省略してください。nn硬質アルマイト処理は、アルミニウムの摺動またはクランプ接触部での耐摩耗性を向上させ、カラーアルマイト処理はステーションの認識を向上させます。不動態化処理はステンレス鋼に適しており、無電解ニッケルめっきは均一な被覆、耐食性、または導電性表面が重要な場合に有用です。
保守可能なインターフェース
保持ネジは、緩んだハードウェアがケーブルアセンブリに入るのを防ぎ、メンテナンスを短縮します。ねじ込みインサートは、繰り返しファスナーサイクルを受けるアルミニウム部品に付加価値をもたらしますが、タップ穴で十分な嵌合が得られる場合はコストを追加します。nnモジュラー式ダウエル&スクリューインターフェースにより、摩耗したネストや製品固有のロケーターをベース全体を交換せずに交換できます。保護されたエッジブレークは、取り扱い中の損傷やケーブル被覆の摩耗を軽減します。ルーティングパスの近くに定義されたエッジ条件を指定してください。
6. CNC治具部品の品質要素
各治具部品は、2つの基準面と1つの位置決め要素で管理されるべきです。この基準体系により、嵌合部品が組み立てに到達する前に、穴の位置、直角度、公差の積算が制御されます。
基準と嵌合
ケーブルとコネクタの使用時の配置を反映した、主、副、三次基準のシーケンスを用いるべきです。位置公差はそれらの基準を参照し、コネクタの傾きやオペレーター依存の挿入を防ぎます。nn制御された嵌合チェックには、ピン、ネスト、インサート、および実際のコネクタの外形が含まれるべきです。クリアランスは、ケーブル側のずれを許容せずに、組み立て動作に対応できるようにする必要があります。
エッジとインサート保持
指定された面取りは、ケーブル経路、手で触れる部分、および挿入口の鋭利な角を取り除きます。機械加工、ねじ切り、EDM後のバリ取りは、被覆の傷、緩んだ破片、および一貫性のない挿入力の発生を防ぎます。nnねじ込みまたはダウエルインサートの定義された保持方法は、かみ合い、向き、および検証を明記すべきです。インサートがプロセス負荷を担う場合、引き抜き力またはトルク基準は図面または検査計画に記載されるべきです。
再現性と記録
再現性チェックにより、同じ部品が繰り返し治具サイクルで一貫してセットされることを確認すべきです。直角度、穴位置、平面度、および仕上げの要件は、機能基準に対して検査されるべきです。nn初品記録には、改訂版、測定方法、実際の測定結果、および不適合の処理を明記すべきです。トレーサブルな記録は、コネクタ、ケーブル、または嵌合部品が変更された際の治具の修正 rework を減らします。
7. CNC治具メーカーの選び方
資格のあるサプライヤーは、パイロット注文を受ける前に、図面レビューから管理された納品までのルートを証明すべきです。ケーブルアセンブリ治具用のCNC部品については、記載された能力ではなく、証拠を比較してください。
| 資格認定エリア | 要求する証拠 | パイロットチェック |
|---|---|---|
| 機械加工能力 | 関連するプロセスルート | サンプル部品が形状と一致していること |
| 材料管理 | 証明書および熱処理記録 | ロットが追跡可能であること |
| 検査 | 初品報告書 | CTQが測定されていること |
| 変更管理 | 改訂版の承諾 | 梱包ラベルが改訂版と一致していること |
DFM対応のレビュー
対応が基準、重要寸法、工具アクセス、公差の競合、および改訂版のギャップを特定しているかどうかを評価してください。提案されたCNC、EDM、研削、および組立シーケンスを尋ねてください。
品質証拠の検証
パイロット前に、材料トレーサビリティ、検査方法の注記、および図面改訂版に関連付けられた初品レポートを要求してください。測定結果、不適合処理、および最終文書が合意された検査計画と一致していることを確認してください。
SUUXIANG プロジェクト管理テスト
サンプルRFQの実施期間中、回答の明確さ、変更承諾、IP管理、出荷状況について評価します。梱包がデータム表面を保護していること、承認された図面変更が非公式に製造に入らないことを確認します。
8. Fixture部品におけるバイヤーのよくある間違い
ほとんどのFixture部品の不具合は、機械加工前に始まります。図面で、どこを位置決めし、クランプし、クリアランスを取り、繰り返し使用に耐える必要があるかが定義されていません。見積もりを比較する前に、図面レビュー中にこれらを防止してください。
機能的データムの定義
ケーブル配線、コネクタの座席、クランプ位置が相互作用する場合、2つのデータム参照では不十分なことがよくあります。一次、二次、三次機能データムを特定し、重要な寸法をそれに紐付けます。
重要な箇所の指定
一般的な公差表記では、嵌合深さやピンの整合性を制御できません。図面に機能的公差、ケーブルクリアランス制限、検査方法を明記してください。
ばらつきを考慮した設計
1つの公称ケーブル径が、製造時のばらつきを代表することは稀です。ケーブル外径範囲、コネクタ改訂版、曲げエンベロープ、挿入力のコンテキストを提供し、アクセスしにくい形状を簡素化し、交換可能な摩耗インサートを使用してください。
リスクと証拠を一致させる
外観仕上げが、耐摩耗性、導電性、または接触保護を確立するわけではありません。要求される性能を指定し、記載された重要な寸法、データム、改訂版の検査記録を要求してください。
9. 図面リリースからFixtureローンチまで
管理されたローンチは、機械加工前に始まります。エンジニアリング部門は、ハーネスバリアント、目標タクトタイム、オペレーターアクセス、合格/不合格基準を定義する必要があります。調達、品質、生産部門は、同じリリース済みパッケージを受け取るべきです。
インターフェースとパッケージを確定する
Rev Aでは、コネクタの向き、基準面、クランプポイント、ケーブル出口経路、および嵌合部品インターフェースを固定します。2D図面、3Dモデル、BOM、材料要件、およびCTQ検査ノートをまとめて発行してください。
DFMおよび初品検査のレビュー
リリース前に、工具アクセス、公差、組立順序、交換可能な摩耗部品に関するDFMフィードバックを依頼してください。製造を承認する前に、図面と検査計画に対してサンプルまたは初品を承認してください。
生産検証と維持
パイロット生産中に、実際のハーネスを使用して、意図したタクトタイムでケーブル組立治具用のCNC部品を検証します。適合性、挿入力、繰り返し性、オペレーターの観察、およびすべての改訂を記録してください。nnリリース後、スペア部品数量、予防保全間隔、および改訂所有権を割り当ててください。生産は摩耗を報告し、品質は検査変更を管理し、調達は承認されたBOMを維持します。
6. ケーブル組立治具用CNC部品の価格設定
1個のプロトタイプ見積もりは、通常、原材料ではなく、プログラミング、ワークホルダー、および初品検査が大部分を占めます。図面レビューでは、同等の見積もりが発行される前に、基準スキーム、公差帯、仕上げ、および購入済みハードウェアを特定する必要があります。nn3つのコストレバーは、材料と熱処理シーケンス、機械加工、EDM、または研削セットアップ、および検査スコープとして別個の項目にする価値があります。厳しい位置公差、メッキまたは陽極酸化仕上げ、シリアル番号付きレポート、およびコネクタ固有のピンまたはクランプは、単価とスケジュールを両方とも上昇させる可能性があります。nn2回の改訂管理されたリリースは、プログラミング開始後の繰り返しの非公式な変更よりも経済的です。SUUXIANGが確認された範囲内でプロセスルートを特定できるように、現在の2D図面、モデル、BOM、数量ブレーク、および必要な納期を供給してください。そうすれば、普遍的な価格を暗示するのではなく、プロセスルートを確定できます。
| 代表的な注文 | 一般的な複雑さ | 主な単価ドライバー | 通常の計画リードタイム |
|---|---|---|---|
| 1~5個 | シンプルなプレート、ブロック、またはロケーター | セットアップ、材料カットサイズ、初品 | 図面レビュー後に確認 |
| 10~50個 | マルチフェイスネストまたはクランプ部品 | サイクルタイム、公差、仕上げ、ハードウェア | 図面レビュー後に確認 |
| 50個以上 | 精密インサートまたは繰り返し組立 | バッチセットアップ、研削またはEDM、検査サンプリング | 図面レビュー後に確認 |