
生産前にレビューされた計測治具用CNC部品
SUUXIANGは、切削加工前に、DFM、重要寸法、基準戦略、検査要件について、計測治具用CNC部品をレビューします。
計測治具用代表的なCNC部品


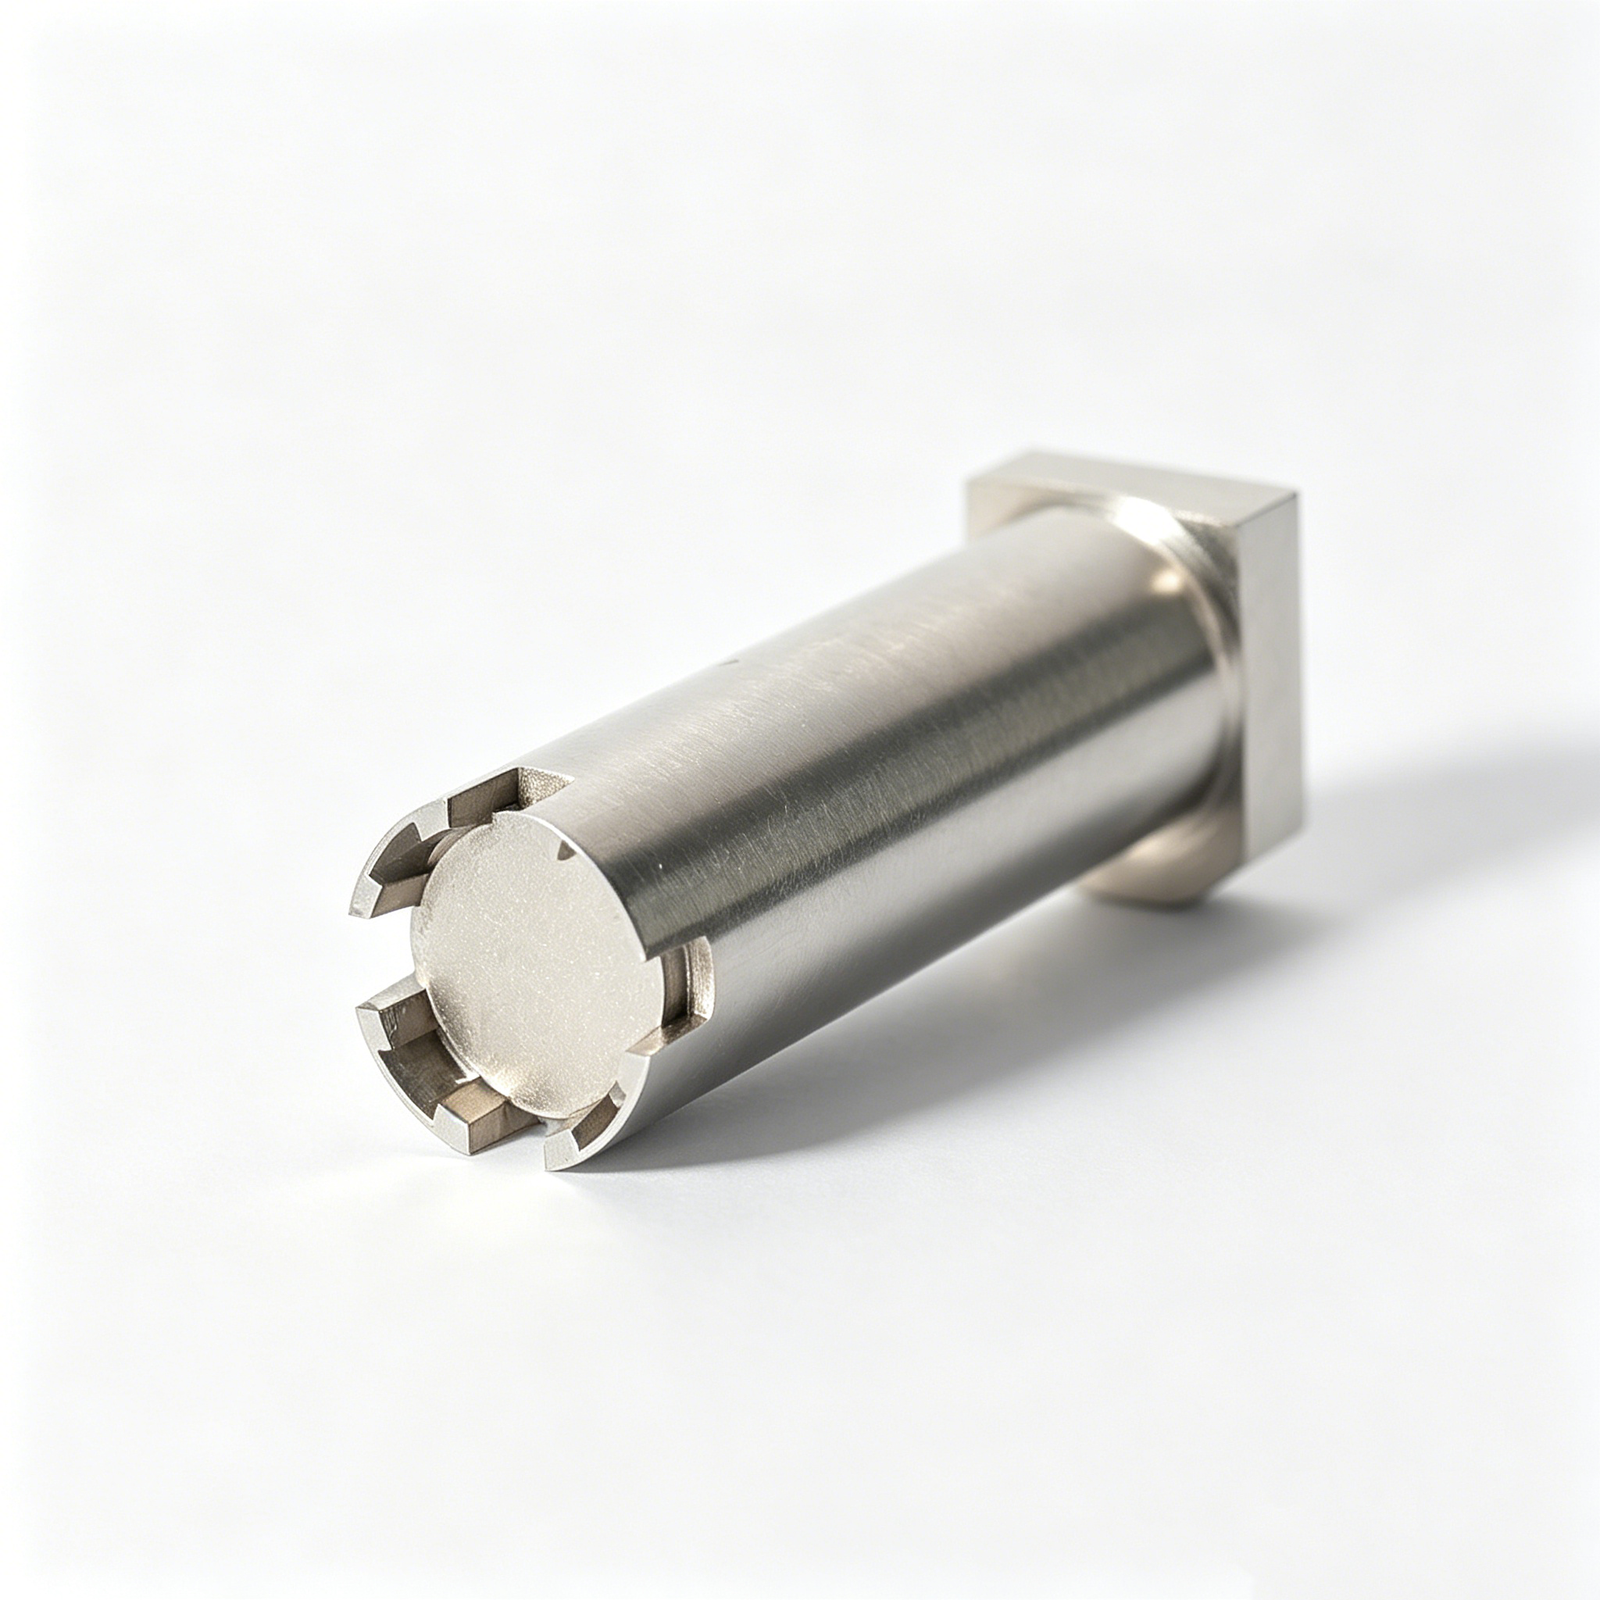

Related Component Families and Drawing-Based Quotation









計測治具用CNC部品には、規律あるプロセスルートが必要です
図面主導の計画は、生産前に機能基準、安定したワーク保持、仕上げプロセス、検査期待値、改訂管理を連携させます。
基準主導のレビュー
加工、EDM、研削、検査方法を選択する前に、機能基準、位置決め面、および重要な関係性をレビューします。
クランプサポート計画
計測治具用CNC部品のたわみリスクを低減するために、クランプ荷重、サポートポイント、工具アクセスをまとめて考慮します。
EDMおよび研削戦略
形状や仕上げ要件が管理された仕上げを必要とする場合、ワイヤパス、電極要件、熱処理シーケンス、研削代を評価します。
検査アライメント
測定方法とレポートの期待値は、生産開始前に、重要寸法、基準参照、図面改訂と整合されます。
改訂の可視性
図面改訂、検査要件、納期情報は、プロジェクト調整を通じて可視化され、チームがトレーサビリティをもって変更を管理するのに役立ちます。
治具・工具用精密部品
図面、要件、検証済みプロセスルートから、設定可能な加工、金型、コネクタ、ダイ、検査関連のコンポーネントファミリーを評価します。

CNC加工サービス
図面ベースのカスタム機械加工部品、治具コンポーネント、工具詳細のための精密CNC加工サービス。見積もりまたは生産計画の前に、材料、重要寸法、基準、工具アクセス、加工順序、検査要件についてレビューします。
Upload a Drawing
CNCフライス加工
角形部品、プレート、ポケット、輪郭、治具要素のためのカスタムCNCフライス加工サービス。SUUXIANGは、提供された図面とモデルに対して、加工アクセス、基準設定、公差関係、残材、検査ポイントを評価します。
Upload a Drawing
CNC旋盤加工
シャフト、ピン、ブッシュ、スリーブ、カラー、回転治具要素のための精密CNC旋盤加工サービス。図面レビューでは、同心度、振れ、機能径、ねじ要件、材料状態、および後続の研削または検査ニーズを考慮します。
Upload a Drawing
5軸加工
5軸CNC加工は、従来のセットアップではアクセスや基準点の制御にリスクが生じる可能性のある複雑な表面、角度のある特徴、多面部品に対応します。加工計画では、工具のリーチ、クランプ戦略、表面要件、重要箇所の検査を評価します。
Upload a Drawing
スイス式・マイクロ加工
スイス式加工とマイクロ加工は、小径ピン、接点関連の詳細、小型シャフト、その他のコンパクトな精密部品に対応します。実現可能性は、形状、材質、公差、長さと直径の関係、取り扱い、および利用可能な検査方法によって決まります。
Upload a Drawing
ワイヤー・型彫り放電加工
ワイヤー放電加工と型彫り放電加工サービスは、実用的な切削工具のアクセスを超える、狭いスロット、内角、硬化された部品、複雑な形状、およびキャビティに対応します。計画には、ワイヤーパス、電極戦略、フラッシング、再キャスト層の要件、仕上げ代、および検査が含まれます。
Upload a Drawing
精密研削
精密平面研削およびプロファイル研削は、重要な工具および治具部品の平面度、平行度、プロファイル制御、および最終寸法調整に対応します。レビューにより、研削代、熱処理順序、基準参照、表面要件、および測定アプローチが確立されます。
Upload a Drawing
金型コア・キャビティインサート
精密金型コアおよびキャビティインサートは、図面から材質、熱処理、パーティングラインの形状、冷却または機能へのアクセス、放電加工の要件、および成形部品の重要寸法について評価されます。最終的な工程ルートは、必要に応じて機械加工、放電加工、研削、組立、検査を組み合わせて行われます。
Upload a Drawing
エジェクター・突き出し部品
エジェクターピン、スリーブ、および突き出し部品は、嵌合、クリアランス、硬度要件、ヘッド形状、位置合わせ、および摩耗しやすい表面について評価されます。図面には、相手部品、機能寸法、材質仕様、および必要な検査書類を明記する必要があります。
Upload a Drawing
コアピン、ガイド、位置決め部品
コアピン、ガイドピン、および位置決め部品には、機能径、嵌合、基準関係、および表面状態の慎重な管理が必要です。SUUXIANGは、機械加工、研削、放電加工、熱処理、および検査のシーケンスが、指定された組立機能をサポートしているかどうかをレビューします。
Upload a Drawing
スライド、リフター、ゲート、金型アクセサリー
金型スライド、リフター、ゲート、およびアクセサリーは、動き、シール、位置決め、摩耗、および成形要件に対して評価される構成可能な工具ファミリーです。レビューでは、相手形状、機械加工アクセス、熱処理順序、組立代、および重要な組立寸法を考慮します。
Upload a Drawing
コネクタ金型部品
精密コネクタ金型部品は、ピンの位置合わせ、キャビティ形状、微細なディテール、および繰り返し嵌合関係が部品機能に影響を与える金型機能に対応します。図面レビューでは、公差、材質および硬度要件、放電加工戦略、基準制御、および検査の実現可能性に焦点を当てます。
Upload a Drawing
プレス金型部品
精密プレス金型部品には、図面で定義された形状で製造されるパンチ、ダイインサート、ガイド関連の詳細、および摩耗部品が含まれます。工程評価では、材質の状態、刃先、クリアランス関係、熱処理順序、研削代、および必要な寸法検証を考慮します。
Upload a Drawing
射出成形、MIM、CIM、オーバーモールド金型
射出成形、MIM、CIM、およびオーバーモールド用の射出金型部品および金型は、検証された生産範囲内で評価されます。図面には、樹脂または原料のコンテキスト、成形部品の優先順位、材質要件、表面状態、収縮責任、および製造性に影響を与える相手部品インターフェースを明確にする必要があります。
Upload a Drawing
機械加工材料
CNC機械加工材料は、図面要件、適用条件、加工性、熱処理、腐食曝露、および検査ニーズに基づいて選択されます。責任ある実現可能性レビューのために、指定されたグレード、材質規格、要求される状態、および承認された代替品を提出してください。
Upload a Drawing
表面仕上げと熱処理
表面仕上げと熱処理は、一般的な追加ではなく、管理された要件として計画されます。図面には、仕上げ、粗さ、コーティング、硬度、マスキングの必要性、寸法上の優先順位、および処理後に研削または最終検査が行われるかどうかを明記する必要があります。
Upload a Drawing
品質、測定、およびドキュメント
精密検査、測定、および品質ドキュメントは、図面と合意された検査計画によって定義されます。重要寸法、基準、サンプリングの期待、レポート形式、トレーサビリティの必要性、および改訂ステータスは、生産開始前に確立する必要があります。
Upload a Drawing
プロトタイピングと少量生産
ラピッドプロトタイピングと少量生産は、より大きなコミットメントの前に、図面主導の評価をサポートします。有用なRFQには、数量、材質、寸法上の優先順位、仕上げまたは熱処理、希望納期、検査要件、および工程ルートに影響を与える適用コンテキストを含める必要があります。
Upload a Drawing計測治具用CNC部品の材料

アルミニウム合金
軽量で加工しやすいため、プロトタイプの治具本体、検査用ネスト、取り扱い注意部品の組み立てに適しています。摩耗強度が低いため、繰り返し位置決めが必要な箇所には、硬化処理したインサートや交換可能な接触点を検討すると良いでしょう。

炭素鋼
一般的な治具プレート、ブラケット、中程度の負荷がかかる構造部品に、剛性があり経済的な選択肢です。材料グレード、防錆処理、応力除去シーケンスは、図面、加工戦略、想定される使用環境に適合させる必要があります。

工具鋼
熱処理により耐摩耗性を向上させることができるため、位置決めピン、摩耗ブロック、高サイクル接触部品によく使用されます。熱処理、研削代、最終検査の基準面を考慮した計画が早期に必要となります。

ステンレス鋼
湿気、洗浄プロセス、または腐食に敏感な環境にさらされる治具部品に有用です。グレードの選択は、加工性、磁性、達成可能な仕上げに影響するため、見積もり前に相手部品の状態と検査要件を特定する必要があります。

エンジニアリングプラスチック
POM、ナイロン、UHMWなどの材料は、低摩擦で傷をつけにくい接触パッドや、仕上げ面用のソフトジョーとして機能します。これらの材料の剛性や、負荷・温度に対する寸法変化は、測定ニーズに対して評価する必要があります。
計測治具用CNC部品:プロセスルート

CNCフライス加工
CNCフライス加工は、治具プレート、ネスト、ポケット、取付パターン、多面加工を形成します。これらの加工では、工具のアクセス性や基準関係を加工前に確認する必要があります。計画された段取りは、重要な部分の位置と使用可能なクランプ面を保持するのに役立ちます。

CNC旋盤加工
CNC旋盤加工は、同心度を制御した円筒状の位置決め要素、ブッシュ、スリーブ、ねじ部品を製造します。プロセスルートは、保持方法、振れ精度の要求される寸法、後工程の加工、および組み立て時の相手部品の状態を考慮に入れる必要があります。

ワイヤー放電加工
ワイヤー放電加工は、従来の工具アクセスが制限される箇所に、精密な輪郭、スロット、開口部、内部形状をカットします。ワイヤーパス、スタート穴のアクセス、コーナーの要求、材料の状態、検査基準面は、図面と照合してリリース前に確認します。

型彫放電加工
型彫放電加工は、フライス工具では確実にアクセスできない深いリブ、シャープな内部形状、アクセスしにくいキャビティを作成します。電極戦略、放電代、表面要求、後工程の仕上げは、部品の重要寸法と連携して調整されます。

精密研削
精密研削は、図面で平面度、平行度、または仕上げの精度が要求される場合、加工または熱処理後に基準面、位置決め面、摩耗関連部品を仕上げます。研削代とシーケンスは、最終寸法を保護するために確認されます。

嵌合検査
嵌合と検査は、個々の部品が意図された基準面と相手部品の状態に対して組み立てられることを確認します。合意された計画は、機能的な関係、重要寸法、表面の優先順位、改訂ステータス、および必要な検査ドキュメントに対応できます。
計測治具用CNC部品のハードウェアおよび識別オプション

位置決めピン
精密ロケーティングピンは、定義されたデータームから繰り返し可能な部品位置を設定します。測定治具用のCNC部品については、ピンの直径、フィット、係合深さ、材質、および交換要件を承認図面に明記してください。

ガイドコンポーネント
ガイドブッシュ、スリーブ、およびアライメントエレメントは、治具プレートまたは嵌合アセンブリ間の動きを制御するのに役立ちます。それらの選択は、必要な移動量、クリアランス、荷重方向、および検査アクセス制約を反映する必要があります。

クランプ要素
クランプ、ホールドダウン、およびコンタクトパッドは、重要なフィーチャーを不明瞭にしたり歪みを導入したりすることなく、ワークピースを固定します。生産前に、クランプ位置、コンタクト材質、操作クリアランス、および必要な調整範囲を定義してください。

アセンブリファスナー
ネジ、ダウエルインターフェイス、ねじ込みインサート、およびキャプティブハードウェアは、制御された治具のアセンブリとサービスをサポートします。図面には、ねじ規格、係合、カウンターボアの詳細、トルクに敏感な領域、およびアクセシビリティ要件を特定する必要があります。

データームラベル
耐久性のあるラベルまたは刻印されたインジケーターは、データーム参照、荷重方向、コンポーネント位置、および取り扱い手順を識別できます。加工または組み立ての前に、コンテンツ、マーキング位置、視認性、および環境暴露について合意してください。

トレーサビリティマーキング
部品番号、改訂コード、およびバッチ識別子は、図面で許可されている場所に適用できます。トレーサビリティマーキングは、機能面を維持しながら、改訂管理、アセンブリ検証、および検査ドキュメント照合をサポートする必要があります。
SUUXIANG精密製造について
SUUXIANGは、2010年に中国広東省東莞市常安鎮に設立された、東莞市SuuXiang精密金型有限公司の唯一の公開ブランドです。黄小成が創業者兼法定代理人です。私たちは、エンジニアリング、ソーシング、品質チームが図面と仕様を、測定治具用のCNC部品を含む検査済みのカスタムコンポーネントに変換するのを支援します。
私たちの実用的な製造範囲は、CNCフライス加工と旋削、多軸加工、EDM、精密研削、組立、および検査を組み合わせています。治具コンポーネントの場合、プロセスルートは、データーム戦略、重要寸法、材料状態、加工アクセス、EDMまたは研削要件、および合意された検査方法を中心に選択されます。
SUUXIANGを差別化するのは、生産開始前の規律あるプロジェクト調整です。図面、利用可能な場合は3Dモデル、数量、表面および寸法の優先順位、および改訂要件をレビューして、製造可能性のリスクを特定します。その後、生産と最終ドキュメントは、確認された注文と検査計画に合わせて調整されます。

測定治具用CNC部品:図面ベースのプロセス制御
DFMおよびデータームレビュー
SUUXIANGは、生産計画の前に、図面で定義されたデーターム、重要寸法、嵌合関係、および工具アクセスをレビューします。測定治具用のCNC部品については、この議論により、ロケーティングコンセプトを、実行可能な加工および検査参照と一致させることができます。
- 機能的データームと品質クリティカルフィーチャーを特定する
- ロケーティング面と穴間の公差関係をレビューする
- クランプアクセス、プローブアクセス、および工具の接近経路を確認する
- 材料、熱処理、表面処理の要件を明確にする

マルチプロセス加工計画
フィクスチャプレート、ロケータボディ、複雑なサポートコンポーネントは、複数の加工方法を必要とする場合があります。SUUXIANGは、承認された図面と部品形状に基づき、CNCフライス、旋盤、多軸加工、組立、中間検査の順序を計画します。
- 安定した基準面を中心に、荒加工と仕上げ加工の順序を決定する
- 不要な再クランプを減らすために、多面アクセスを計画する
- 共通の基準に依存するフィーチャー間の関係を考慮する
- 回路変更がルーティングに影響する場合、プロセス決定を可視化しておく

EDMおよび研削戦略
内角、硬化されたフィーチャー、微細なプロファイル、または管理された平面度を二次プロセスで実現する必要がある場合、SUUXIANGはワイヤーEDM、シンカーEDM、および精密研削をルートの一部として評価します。要求される結果は、図面の要件と照合して確認する必要があります。
- スロット、プロファイル、および内部形状のワイヤー経路を評価する
- アクセスできない、または詳細なフィーチャーの電極要件を確認する
- 研削代と熱処理の順序を早期に定義する
- 二次加工後の表面およびエッジの状態を考慮する

検査と改訂の連携
製造と検証が同じ承認済み情報を参照する場合、測定治具コンポーネントは最も効果的です。SUUXIANGは、最終的な記録が合意された注文と検査計画に対応するように、検査の期待値、図面の改訂、および納品ドキュメントを調整します。
- 主要な寸法と基準の検査方法を確認する
- 測定基準を承認済みの図面と整合させる
- 加工前および最終検査前の改訂ステータスを追跡する
- RFQ(見積依頼)と同時に、報告要件と納品優先順位をリクエストする

なぜ測定治具用のCNC部品には、管理された図面レビューが必要なのか
重要な治具部品の要件を確定する前に、図面主導のワークフローと一般的な見積もりパスを比較してください。
← Swipe left or right to view →
計測治具用CNC部品の生産ワークフロー
各ルートは、特定の治具・部品プロジェクトに必要とされる図面、基準戦略、重要寸法、および検査エビデンスを中心に計画されます。
RFQと図面レビュー
見積もり前に、2D図面、モデル、数量、用途、材質、重要寸法、表面処理の優先順位、検査要件、納期を確認します。
DFM(製造容易性設計)と工程計画
チームは、基準面、公差積算、加工アクセス、クランプ方法、熱処理順序、およびCNC、EDM、研削、組立のいずれが必要かを確認します。
材料とセットアップ準備
材料と工程要件を発注内容と照合し、機能面、支持面、測定面を保護するためのプログラミングと治具計画を準備します。
CNC加工とEDM
承認された工程に基づき、CNCフライス、旋盤、複合加工、ワイヤーカット放電加工、型彫り放電加工を適用し、製造中は改訂情報を常に表示します。
研削、組立、検査
精密研削と組立で指定された機能関係を調整し、合意された図面要件、重要寸法、基準面、および記録された測定計画に対して検査を行います。
梱包と出荷調整
最終書類、部品識別、保護梱包、出荷調整は、確認された発注要件、納期、およびトレーサビリティの期待事項と整合させ、リリース前に完了します。
測定治具用CNC部品の調達方法
Provide complete technical requirements early so DFM, inspection planning, revision control, and delivery coordination can be aligned before production.
図面パッケージを提出する
2D図面、利用可能な場合は3Dモデル、材質、数量、納期目標、重要寸法、表面要件、および関連部品や検査レポートの期待事項をお送りください。
DFMと見積もりレビュー
確定前に、基準面戦略、加工アクセス、治具考慮事項、EDMまたは研削要件、熱処理順序、検査方法、改訂ステータス、および提案された製造工程を確認します。
初品(ファースト・アーティクル)要件の承認
プロジェクトで要求される場合、サンプルまたは初品の受入基準、測定記録、承認された改訂、および治具機能チェックを、後続の製造に進む前に調整します。
生産と納品の調整
SUUXIANGは、確認された発注要件に基づき、CNC加工、EDM、研削、組立、検査、出荷を調整し、プロジェクト全体を通して改訂情報と納期情報を常に可視化します。
CNC測定治具部品:お客様の成果は検証待ちです
文書化された顧客の証言、プロジェクトの文脈、許可、および述べられた成果指標は、公開前に検証される必要があります。この参照情報は、SUUXIANGが特定の測定治具プロジェクトの証拠を承認するまで、意図的に公開されません。
文書化された顧客の証言、プロジェクトの文脈、許可、および述べられた成果指標は、公開前に検証される必要があります。この参照情報は、SUUXIANGが特定の測定治具プロジェクトの証拠を承認するまで、意図的に公開されません。
文書化された顧客の証言、プロジェクトの文脈、許可、および述べられた成果指標は、公開前に検証される必要があります。この参照情報は、SUUXIANGが特定の測定治具プロジェクトの証拠を承認するまで、意図的に公開されません。
測定治具用CNC部品バイヤーガイド
Practical answers on RFQ preparation, quality evidence, delivery coordination and controlled production.
測定治具用CNC部品にはどのような情報を提供すべきですか?
測定治具用CNC部品の公差はどのように確認されますか?
測定治具用CNC部品に検査レポートを提供してもらえますか?
カスタム治具部品に最低注文数量はありますか?
SUUXIANGは、より大きな治具部品注文の前にサンプルを製造できますか?
部品・治具のリードタイムはどのように決まりますか?
材質および熱処理の要件はどのように扱われますか?
支払い、配送、および知的財産(IP)の要件はどのように扱われますか?
CNC測定治具部品のバイヤーズガイド
この意思決定フレームワークを使用して、信頼性の高い測定治具部品を仕様化し、サプライヤーの能力を比較し、品質管理を検証し、生産前に公差、データム、材質、ドキュメント、コストのミスを回避してください。
1. CNC測定治具部品とは?
3-2-1は一般的な位置決めコンセプトです。6つの接触点により、クランプをデータムとして使用せずに、部品の6自由度を拘束します。CNC測定治具部品とは、この繰り返し測定位置を確立する図面作成要素です。詳細はこちらをご覧ください: https://www.goscpm.com/post/custom-fixturing-for-cnc-machining-part-accuracynn2つの部品グループは異なる役割を担います。治具本体、マウンティングプレート、ライザー、ブラケットは主に剛性と組み立てを提供します。データムパッド、位置決めピン、ネスト、レストサポート、クランプ接触面は、ワークピースがどのように着座し、したがって測定の繰り返し精度に直接影響します。nn4つの検査方法はこの区別に依存します。CMMプローブは安定したデータムアクセスを必要とし、ゲージは制御された部品着座を必要とし、ビジョンシステムは既知の向きを必要とし、手動検査は妨げられない基準面を必要とします。クランプ要素は、部品を曲げないように定義された位置決め部材に押し付けるべきであり、検査インターフェース(ブッシング、プローブクリアランス加工、基準ターゲット、またはゲージ接触部)は、図面のデータムスキームから位置決めされる必要があります。
2. 測定治具のCNC加工の進化
3-2-1位置決めは、ワークピースの6自由度を拘束する実用的な方法となりました。3つのプライマリ接触、2つのセカンダリ接触、1つのターシャリ停止です。以前の検査では、手動ゲージ、レイアウト方法、および固定された幾何学的形状が安定した繰り返し生産に適した専用ドリルまたはチェック治具に依存することが一般的でした。nn1952年はMITでの最初の数値制御(NC)機械デモンストレーションの年であり、治具製造がプログラム座標加工へと移行するのを助けた画期的な出来事でした。CNCで製造されたベースプレート、ネスト、データムパッド、および位置決め要素により、複雑な幾何形状の再現や、製品サイクルの短縮に伴う治具部品の改訂がより現実的になりました。nn現在、1つのデジタル検査計画が、治具を単なる受動的な保持具として扱うのではなく、治具のデータムスキームをCMMプローブ、ゲージチェック、または記録された測定値にリンクしています。CNC測定治具部品にとって、単なる自動化ではなく、より厳しい公差には制御された位置決めが必要であり、モジュラー要素は改訂をサポートし、トレーサブルな結果には定義されたデータム、検査方法、および改訂管理された記録が必要であるという進歩が有用です。https://www.goscpm.com/post/custom-fixturing-for-cnc-machining-part-accuracy https://www.matsoncorp.com/cnc-machined-fixtures
3. CNC測定治具部品の種類
完全な治具のBOM(部品表)は、すべてのCNC測定治具部品を1つの役割に割り当てることから始まります。役割は、データムの確立、たわみの抵抗、部品の保持、または測定デバイスへの機能の提示です。
ベースプレートと位置決めネスト
ベースプレートは、位置決め具、サポート、および取り付けインターフェースを搭載する、穴パターンが施された平坦な基盤です。取り付けデータム面、ねじ穴の深さ、および測定部品周辺のクリアランスを指定してください。nn3-2-1位置決めでは、一般的にプライマリパッド、セカンダリピン、ターシャリ停止を使用して、過度の拘束なしに動きを拘束します。異形鋳物、ハウジング、コネクタ本体には、輪郭加工されたネストが適しています。チップの清掃とロードアクセスを考慮してください。
サポートおよびクランプ要素
サポートパッドは、負荷に敏感な領域の真下に配置され、部品の着座中にクランプが薄壁を曲げるのを防ぎます。調整可能なパッドは、そのロック位置を制御および文書化できる場合にのみ使用してください。nn低プロファイルクランプは、ワークピースを横方向にではなく、位置決め部材に押し込むべきです。トグルクランプ、ストラップクランプ、またはスイングクランプは、アクセス可能な非測定面に予約してください。
ブッシングおよび測定インターフェース
硬化処理されたブッシングは、プラグゲージを案内したり、頻繁に使用されるプローブ基準穴を保護したりします。交換可能性、圧入加工の幾何形状、およびブッシングの内径がデータムであるか単なるガイドであるかを定義してください。nnCMMおよびセンサーインターフェースは、妨げられないプローブ接近経路、繰り返し可能な取り付け面、およびケーブルクリアランスを必要とします。ターゲット球、ダウエルピンの位置、またはセンサーブラケットは、検査計画がそれらの座標関係を特定した場合にのみ含めてください。
4. CNC測定治具部品の材質
材質の選択は、治具の剛性、接触寿命、熱挙動、および取り扱い重量を決定します。接触部材と表面保護は、検査対象部品、クーラントへの暴露、および予想される負荷サイクルに合わせてください。
| 材質 | 最適な用途 | トレードオフ |
|---|---|---|
| アルミニウム合金 | 軽量で加工しやすいベース | 低い剛性と耐摩耗性。表面の保護が必要。 |
| 工具鋼 | 高剛性ベースと耐久性のあるロケータ | 高い質量。加工と熱処理でコスト増。 |
| ステンレス鋼 | 腐食環境または洗浄が必要な環境 | 高コストで加工速度が遅い |
| エンジニアリングプラスチック | 傷のつきにくいネストとサポート | 低い剛性。大きな熱変位。 |
| 硬化処理された摩耗インサート | 高サイクル接触点 | 総コストを管理するために選択的に使用 |
実用的な選択マトリックス
5つの材質ファミリーが異なる治具リスクに対応します。図面レビュー中にこのマトリックスを使用し、その後、サプライヤーと入手可能性、熱処理、および検査要件を確認してください。
重要な接触点の保護
硬化処理されたインサートにより、ピン、基準パッド、クランプ面での交換コストを局所化します。アルミニウム地肌、表面処理、または腐食しやすい部品が損傷する可能性のある箇所には、傷のつきにくいポリマーまたはステンレス鋼の接触面を使用してください。
熱膨張差の制御
治具と検査対象部品が異なる温度変化をすると、膨張率の違いにより測定結果がずれることがあります。検査計画には、測定温度、基準材、およびウォームアップ期間を明記してください。
5. カスタマイズと識別オプション
2つのカスタマイズレイヤーは個別に指定する必要があります。1つは部品の位置決めとハンドリングを制御する機能、もう1つはトレーサビリティを維持するマーキングです。測定治具用のCNC部品の場合、両方とも承認された検査ワークフローを参照する必要があります。
基準および組み立て用フィーチャー
3-2-1配置ジオメトリは、接触面、ピン径、許容クリアランスを含む機能的基準から定義する必要があります。nn2つの嵌合インターフェース(ダボ穴やねじパターンなど)には、位置指定、ファスナーサイズ、および組み立てトルク要件が必要です。
- カスタム基準パッドとロケータ
- ねじ込み式取り付けパターン
- プレスフィットまたは交換可能なブッシュ
交換可能な摩耗部品
サービス交換時に、フィクスチャ本体を変更せずに済むように、摩耗しやすい接点は交換可能なインサートとして設計する必要があります。nn2つの図面ビューで、インサートの保持、取り外しアクセス、スペアパーツの改訂、交換後に保持される検査基準点を明記してください。
- 硬化処理されたコンタクトインサート
- 交換可能なプローブネスト
- 固定ファスナーへのアクセス
識別と保護
1つのレーザー刻印IDにより、各コンポーネントを、適合を変更せずに、図面番号、改訂版、検査記録にリンクできます。nn2つの保護オプション(表面仕上げと腐食保護)は、外観ではなく、必要な機能によって指定されるべきです。人間工学的なハンドルには、負荷とクリアランスの注記が必要です。
- 部品と改訂版ID
- 検査ステータスラベルの場所
- 仕上げと取り扱いに関する制限
6. リピータビリティを向上させる製造品質
リピータビリティは、最終検査報告書ではなく、ワークピースの着座方法から始まります。測定フィクスチャ用のCNC部品の場合、製造上の詳細が、オペレーターのロード、部品の変形、および観測される測定のばらつきに影響を与える可能性があります。
基準点と位置決めロジック
3-2-1位置決めロジックは、3つの主接点、2つの副接点、および1つの三次ストップを使用して、不要な接点干渉なしに6自由度を拘束します。nn1つの図面で、基準面、ピンの位置、および許容される相対位置を定義し、オペレーターがロード順序を誤解しないようにする必要があります。
サポート面とコンタクト面
サポートなしでクランプ負荷が直接かかると、薄い、または均一でないワークピースが着座中にたわみ、解放後に元に戻る可能性があります。nn2つのコンタクトに関する懸念事項を検討する価値があります。リピータブルなピンエンゲージメントのためのボア品質、および誤った着座や化粧面への損傷を回避する、バリのない保護されたパッドです。
アクセスと熱影響
2つの工具アクセスチェックが重要です。ロケータ周辺のカッタークリアランスと、測定対象となるフィーチャーでのプローブクリアランスです。アクセスが制限されると、妥協された機械加工または検査アプローチを強制する可能性があります。nn1つの材料の組み合わせは、温度変化とともに異なる膨張をする可能性があります。熱膨張が許容誤差のスタックに影響を与える可能性のあるフィクスチャ、部品、および検査条件をレビューしてください。
7. CNC部品測定フィクスチャメーカーの選び方
測定フィクスチャ用CNC部品のサプライヤーは、単価の安さではなく、重要なインターフェースを製造・検証する能力で判断されるべきです。健全な評価は、発行された図面、基準スキーム、嵌合コンテキスト、および受け入れ証拠から始まります。
図面のレビュー
DFMレビューにより、アクセスできないフィーチャー、クランプリスク、公差スタックの依存関係、および可能性のあるCNC、EDM、または研削ルートを特定する必要があります。サプライヤーに、機械加工前に重要な寸法、機能基準点、および未解決の仮定を再提示するように依頼してください。
検証証拠の要求
文書化された検査計画は、各重要なフィーチャーを測定方法、基準設定、および報告要件にリンクする必要があります。適用可能な測定機器が校正されている証拠と、図面改訂版に準拠した初回記事レポートを要求してください。
材料と納品管理
材料のトレーサビリティは、受け取った在庫、指定されたグレード、熱処理要件、および注文で要求される完成部品の記録を接続する必要があります。改訂管理の所有権、不整合に対する対応時間、部品保護、ラベリング、およびパッケージングを、リリース前に確認してください。
8. 測定フィクスチャの調達における一般的な間違い
治具の不具合の多くは、図面リリース時に、曖昧な位置決めスキームが金属に変換される際に発生します。測定治具用CNC部品においては、防止可能な見落としはすべて、文書化されたレビュー事項となるべきです。
基準点と位置決め要素の定義
3つのプライマリ、2つのセカンダリ、1つのターシャリの位置決め機能は、クランプと区別されなければなりません。基準点の定義がない、あるいは過剰に拘束された接触は、ガタつき、強制的な嵌合、一貫性のない測定を引き起こします。質問:各基準点を確立する面はどれか、そして部品を保持するだけの接触はどれか?
接触と熱に関する選択肢
接触パッド、ピン、ネストには、記載された材料と表面の要件が必要です。指定されていない接触材料は、部品に傷をつけたり、摩耗させたり、汚染させたりする可能性があります。一方、考慮されていない熱膨張は測定結果をシフトさせます。質問:部品に接触するのは何か、そしてどの測定温度で繰り返し精度が要求されるか?
公差と検査
厳密な公差はすべて、機能的な測定関係を保護するものでなければなりません。非クリティカルな穴やエッジの公差設定は、能力を向上させずにコストを増加させます。また、検査要件の省略は、受け入れを主観的なものにします。質問:どの寸法がクリティカルか、どの基準点に対してか、そしてそれを証明するレポートまたはゲージ方法は何か?
摩耗と嵌合の承認
位置決めピンと接触パッドは、繰り返し使用されるうちに治具本体よりも先に摩耗します。交換不可能な摩耗部品はダウンタイムを増加させます。一方、嵌合チェックの前に生産をリリースすると、嵌合エラーが固定されてしまう可能性があります。質問:どの部品が交換可能か、そして最初の製品の嵌合トライアルは、完全な製造の前に実施されるか?
9. 図面リリースから初回品まで
管理された立ち上げは、治具の意図を、測定治具用の検査可能なCNC部品へと転換させます。設計、品質、調達、製造は、材料がカットされる前に、測定目標について合意する必要があります。
基準点と入力を定義する
まず、測定フィーチャー、受け入れ条件、嵌合部品の向き、プライマリ、セカンダリ、ターシャリの基準点を明記します。リリースされた2D図面、3D CAD、改訂識別子、数量、および既存のゲージコンセプトを提供します。nnクリティカルな寸法は、その公差、基準点参照、および測定方法とともにフラグを立てる必要があります。これにより、サプライヤーが非クリティカルなジオメトリを最適化する一方で、機能的な位置決め関係を見落とすことを防ぎます。
- CTQ寸法と基準点スキームを特定する
- 嵌合部品とプローブクリアランスのコンテキストを提供する
- リリースされた図面改訂を明記する
リリース前にDFMをクローズする
見積もり承認前に、工具アクセス、クランプ、薄肉部、加工代、EDMまたは研削の必要性、および検査可能性に関するDFMフィードバックを要求します。材料グレード、熱処理シーケンス、仕上げ、および許可される代替品を書面で確認します。nn調達は、エンジニアリングと品質が提案されたプロセスルートと検査計画を受け入れた後にのみ、商業的な範囲を承認する必要があります。SUUXIANGは、提供された図面と要件に対して、このレビューを調整できます。
初回品をレビューする
初回品では、報告された結果を承認されたクリティカル寸法、基準点、および改訂と比較します。部品を繰り返す前に、偏差、譲歩、測定条件、および修正されたプロセス決定を記録します。nn承認後、すべての変更は新しい改訂または書面による変更通知を通じてルーティングされます。設計は機能、品質は受け入れ、調達は注文の整合性、製造は管理された実行を担当します。
10. 測定治具用CNC部品の価格設定
1個のプロトタイプの価格設定は、主にプログラミング、セットアップ、ワークホルダー、初回品測定によって決まるため、その単価は後続の数量をほとんど表しません。測定治具用CNC部品については、ベース、位置決め要素、購入部品、および組み立てまたは受け入れチェックの別途価格設定を要求してください。nn材料重量よりも見積もりを多く変更する3つの変数は、フィーチャーの複雑さ、公差と基準点の関係、および検査範囲です。厳密な位置決め要件、硬化材、EDMまたは研削、コーティング、シリアル識別、CMMレポート、および治具の組み立てと嵌合作業は、図面またはRFQに記載されるべきです。nn5営業日は、単純で材料が入手可能な部品のみの有用な計画参照にすぎません。実際のタイミングは、図面レビュー、プロセスルート、外部処理、および検査要件によって異なります。リリース前に、現在のスケジュール、改訂、ドキュメント、および配送の仮定を確認します。
| 数量ティア | 標準的な単価パターン | 指針となる計画リードタイム | 主なコストドライバー |
|---|---|---|---|
| プロトタイプ:1〜2セット | 最も高い | 5〜15営業日 | セットアップ、プログラミング、カスタムワークホルダー、初回品 |
| 少量生産:3~20セット | セットアップ共有のため、コストは低下します | 10~25営業日 | 工程時間、公差、材質、表面処理、検査 |
| リピートオーダー:20セット以上 | 安定した改訂とロット管理に依存します | リリースごとに確認 | 再現性、専用治具、報告、組立 |