
図面から製作する電気端子モールドインサート
主要寸法を中心に、加工、EDM、研削、検査を計画したDFM主導の電気端子モールドインサートをご希望の場合は、図面をお送りください。
電気端子モールドインサートの代表的な構成例






Related Configurable Families and RFQs



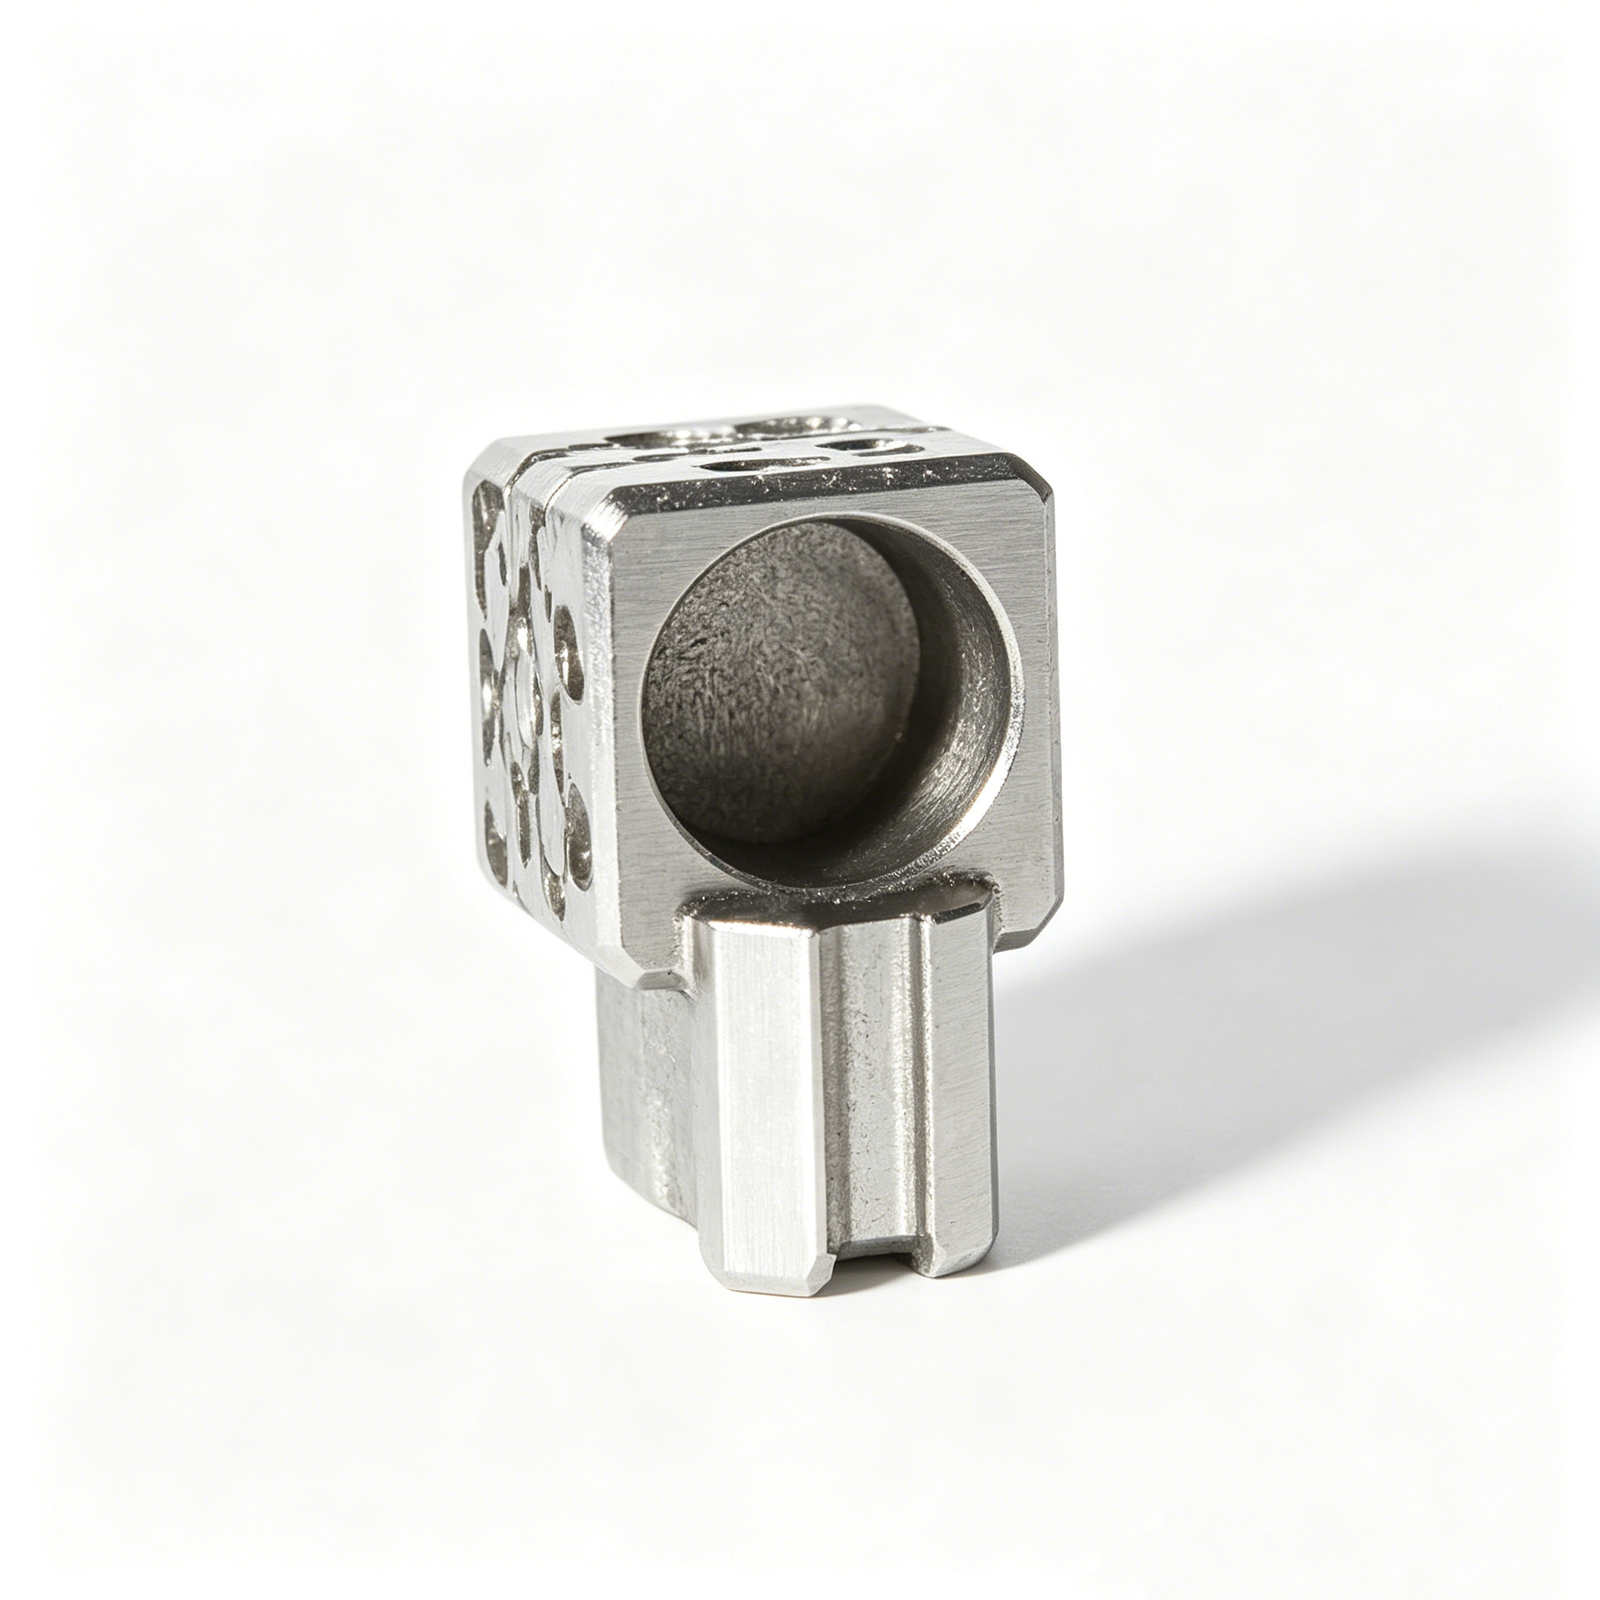
製造のためにレビューされた電気端子モールドインサート
SUUXIANGは、図面の要件を、管理されたtoolingルート、検査計画、および明確な改訂決定に落とし込むお手伝いをします。
図面主導のDFMレビュー
見積もりまたは製造コミットメントの前に、基準寸法、主要寸法、ツールアクセス、公差リスクをレビューします。
連携したプロセスルート
CNC加工、EDM、研削、組立は、形状、アクセス制約、材料の状態、仕上げのニーズに合わせて連携して計画されます。
主要寸法計画
検査の優先順位は、RFQで提供された機能寸法、基準関係、表面要件、および嵌合部品のコンテキストに基づいて定義されます。
EDMおよび研削戦略
回避可能な手戻りリスクを減らすために、電極のニーズ、ワイヤパス、研削代、熱処理シーケンスを早期に検討します。
受注に合わせた検査
検査方法とドキュメントは、検証済みの注文要件と一致しており、図面の改訂から納品までのトレーサビリティを維持するのに役立ちます。
明確な改訂管理
図面の変更、製造に関する質問、納品情報は連携を保ち、チームが最新のプロジェクトコンテキストで意思決定できるようにします。
図面主導のtoolingおよび加工ファミリー
コネクタtooling、モールド部品、ダイ部品、カスタムCNC加工のための設定可能な製造カテゴリ。図面、材料、品質、納期要件に対してレビューされます。

CNC加工サービス
連携したフライス加工、旋削加工、EDM、研削、組立、検査が必要な図面ベースの部品向け精密CNC加工サービス。プロセスルーティングは、製造コミットメントの前に、主要寸法、材料の状態、アクセス要件、数量、ドキュメント要件に対してレビューされます。
Upload a Drawing
CNCフライス加工
角形、曲面、特徴が豊富な部品向けのカスタムCNCフライス加工サービス。図面レビューでは、基準戦略、ツールアクセス、壁形状、加工代、表面要件、およびフライス加工された特徴と後続のEDMまたは研削作業との関係を考慮します。
Upload a Drawing
CNC旋削加工
SUUXIANGは、回転部品、ねじ部品、段差径、同心形状などの精密CNC旋盤加工サービスを提供します。重要な径、振れ公差、基準面、材料状態、および二次加工(フライス加工、放電加工、研削加工、検査)の要件をレビューします。
Upload a Drawing
5軸加工
5軸CNC加工は、制御された段取り戦略により再クランプを削減できる、複雑な表面や多角度の部品に対応します。実現可能性は、部品形状、工具リーチ、基準面の保護、表面要件、材料状態、および定義された検査アプローチに依存します。
Upload a Drawing
スイス式・マイクロ加工
スイス式加工およびマイクロ加工は、微細な部品の加工に対応します。これらの部品では、フィーチャーへのアクセス、同心度、取り扱い、検査に慎重な計画が必要です。図面には、重要な径、薄肉部、ねじ、表面の優先度、材料、数量、および嵌合部品の状況を明記してください。
Upload a Drawing
ワイヤー・形彫り放電加工
ワイヤー放電加工および形彫り放電加工は、焼入れ材、狭い溝、鋭利な内角、微細な輪郭、および従来の工具アクセスが制限される形状に対応します。電極戦略、ワイヤーパス、フラッシング、再キャスト層の考慮事項、クリアランス、および最終検査要件は、用途ごとにレビューされます。
Upload a Drawing
精密研削加工
精密平面・輪郭研削加工は、機械加工または熱処理後の平坦度、平行度、輪郭、および最終寸法を制御するために使用されます。研削代、基準面の順序、材料状態、表面要件、および測定方法は、リリース前に合意されるべきです。
Upload a Drawing
金型コア・キャビティインサート
精密金型コア・キャビティインサートは、射出成形金型および関連金型用途の図面に基づいて構成されます。製造計画では、鋼材の選定、熱処理工程、冷却またはフィーチャーへのアクセス、放電加工の必要性、研削代、重要なインターフェース、および検査証拠を考慮します。
Upload a Drawing
エジェクター・突き出し部品
エジェクターピン、スリーブ、および突き出し部品は、図面で定義された形状と嵌合要件に従って製造されます。レビューでは、有効径、クリアランス関係、硬度要件、表面状態、ガイド、ストローク関連インターフェース、および周辺金型アセンブリとの互換性に焦点を当てます。
Upload a Drawing
コアピン、ガイドピン、位置決め部品
コアピン、ガイドピン、および位置決め部品は、機能的な位置合わせと繰り返し可能な嵌合を中心に計画されます。重要な詳細には、基準面、嵌合穴、位置関係、硬度および仕上げ要件、摩耗の考慮事項、およびアセンブリに必要な検査基準が含まれます。
Upload a Drawing
スライド、リフター、ゲート、金型アクセサリー
金型スライド、リフター、ゲート、およびアクセサリーは、制御された動き、材料の流れ、および金型アセンブリ機能のための構成可能なツーリング部品です。図面では、トラベルインターフェース、シャットオフ形状、公差、熱処理、表面状態、および嵌合部品との関係を明確にする必要があります。
Upload a Drawing
コネクタ金型部品
精密コネクタ金型部品は、コネクタハウジングおよび関連成形部品に使用されるツーリングをサポートします。製造レビューでは、微細ピッチ、キャビティ関係、ピンおよびインサート形状、基準面制御、材料および熱処理、放電加工または研削加工ルート、および検査ドキュメントを考慮します。
Upload a Drawing
プレス金型部品
精密プレス金型部品は、成形、切断、ガイド、および位置決め機能のために、図面で定義された要件から製造されます。プロセス計画では、材料状態、硬度、クリアランス関係、エッジ状態、研削代、放電加工戦略、および寸法検証を考慮します。
Upload a Drawing
射出成形、MIM、CIM、オーバーモールド用金型
射出成形、MIM、CIM、およびオーバーモールド用金型の作業は、検証された生産範囲内で評価されます。図面と用途の文脈は、インサート形状、収縮関連インターフェース、材料選定、表面要件、成形上の考慮事項、および機械加工、放電加工、研削加工、検査に必要なルートを定義するのに役立ちます。
Upload a Drawing
機械加工材料
CNC機械加工材料は、顧客の要件から選択され、部品の機能、加工性、熱処理工程、腐食性、および検査の期待値と照合して確認されます。材料グレード、状態、トレーサビリティの必要性、および代替の制限事項は、RFQとともに提供されるべきです。
Upload a Drawing
表面仕上げと熱処理
表面仕上げと熱処理の要件は、孤立した注記ではなく、製造ルートの一部としてレビューされます。仕上げタイプ、粗さまたは外観の優先度、該当する場合は硬度目標、マスキングまたは重要な表面、処理後の研削の必要性、およびドキュメント要件を指定してください。
Upload a Drawing
品質、計測、ドキュメント
精密検査、計測、および品質ドキュメントは、図面で定義された重要な寸法と注文要件に基づいて計画されます。バイヤーは、生産前に、CTQフィーチャー、基準面、レポート形式、サンプリングまたは全数検査の期待値、材料記録、改訂ステータス、およびトレーサビリティの必要性を特定する必要があります。
Upload a Drawing
プロトタイピングと少量生産
SUUXIANG は、図面に基づく評価、治具開発、エンジニアリング変更、および管理された小ロット要件をサポートする、ラピッドプロトタイピングと小ロット製造に対応します。有用な見積依頼(RFQ)には、数量、材質、重要寸法、表面処理・熱処理要件、検査ニーズ、改訂レベル、および希望納期を含めてください。
Upload a Drawing電気端子モールドインサート用材料

工具鋼
機械加工性と耐摩耗性のバランスが求められるコア、キャビティ、成形部品に汎用的に使用できます。材質グレード、硬度目標、研削代、熱処理シーケンスは、図面および用途レビューに従ってください。

予硬化鋼
供給後の安定した機械加工と、機械加工後の焼き入れによる歪みリスク低減を必要とするモールドインサート構造に有用です。必要とされる表面状態と使用荷重が明確に定義されている場合、中程度の摩耗を伴う治具機能に適しています。

高速度鋼
耐摩耗性が最優先される、過酷な切削、打ち抜き、または精密成形部品に選ばれます。その硬い機械加工特性により、EDM戦略、研削代、熱処理、および重要なエッジ形状の早期レビューが必要です。

タングステンカーバイド
剛性と耐摩耗性が重要な、高摩耗の端子成形またはガイド領域に適用されます。その脆い性質と特殊な研削またはEDM要件により、基準点(データム)の定義、サポート形状、および相手部品の状態が不可欠なレビューポイントとなります。

ステンレス鋼
湿気、腐食性プロセス条件にさらされるインサート、または耐食性が必要な用途で検討されます。選定されたグレードは、機械加工性、熱処理応答、表面仕上げ、およびRFQで指定された治具環境のバランスをとる必要があります。
電気端子モールドインサート:プロセスルート


ワイヤー放電加工 (Wire EDM)
ワイヤー放電加工は、カッターのアクセスが制限される狭いスロット、シャープな内側輪郭、および貫通が困難な特徴を生成します。ワイヤーパス、スタートホール戦略、および仕上げパスは、図面の基準点と重要な嵌合条件に対してレビューされます。

型彫放電加工 (Sinker EDM)
型彫放電加工は、実用的なフライス加工の範囲を超える深いキャビティ、細かいリブ、および内部ディテールに対応します。電極設計、加工シーケンス、および仕上げ代は、要求される形状、表面状態、および後工程の嵌合作業と調整されます。


嵌合と検査
嵌合と検査は、納品前に相手部品との関係、重要寸法、および図面で定義された要件を確認します。検査計画は、合意された基準点、測定方法、および改訂ステータスに従うため、ドキュメントは注文された電気端子モールドインサートと一致します。
電気端子モールドインサート用サポートコンポーネント

ガイドコンポーネント
ガイドピン、ブッシュ、および関連部品は、コネクタツーリングや端子金型インサートのレイアウトにおいて、位置合わせの必要性、摩耗箇所、組み立てクリアランスについて確認することができます。

位置決め要素
位置決めピン、ストップ、および基準面は、インサート、キャビティ、および嵌合ツーリング部品間の繰り返し可能な関係を確立するのに役立ちます。その形状は、図面基準および公差積算要件に対して評価されるべきです。

固定ハードウェア
ネジ、ダウエルピン、リテーナー、およびねじ山付き部品は、確実な組み立て、メンテナンスのための実用的なアクセス、および部品交換の管理をサポートするために、図面パッケージとともに指定できます。

エジェクタ部品
エジェクタピン、スリーブ、リターン要素、および関連ハードウェアは、部品の離型、クリアランス、接触位置、および表面感度がコネクタツーリングの設計に影響を与える場合に考慮できます。

金型アクセサリー
スプリング、摩耗プレート、スライド、リフター、およびその他の金型アクセサリー部品は、それらのインターフェースが金型の動き、嵌合、または検査計画に影響を与える場合に、図面主導のサポート要素としてレビューできます。
SUUXIANG製端子金型インサートについて
SUUXIANGは、2010年に中国広東省東莞市常平鎮に設立された、Dongguan SuuXiang Precision Mold Co., Ltd.の一般向けブランドです。私たちは、グローバルチームが図面、モデル、仕様を、検査済みのカスタムCNC部品、精密金型部品、コネクタツーリング、およびプレス金型部品へと実現するお手伝いをしています。
端子金型インサートに関しては、当社の作業は図面レビューとDFM(製造可能性設計)の議論から始まります。生産コミットメントを行う前に、重要な寸法、基準、材料と熱処理の要件、加工アクセス、EDMまたは研削の必要性、表面の優先順位、および検査の期待事項を検討します。
私たちの強みは、CNC加工、EDM、精密研削、嵌合、および検査における規律ある連携です。 SUUXIANGは、見積もりを単なる部品価格の算出として扱うのではなく、改訂管理、品質要件、および納期情報を可視化し、チームが情報に基づいた製造上の意思決定を行えるようにします。

端子金型インサート:サプライヤー評価チェックリスト
図面ファーストのDFMレビュー
見積もり前に、2D図面、3Dモデル、嵌合コンテキスト、および指定された品質要件に対して端子金型インサートをレビューします。この議論により、加工、嵌合、または検査に影響を与える可能性のある重要な寸法、基準ロジック、工具アクセス、およびリスクが特定されます。
- 品質クリティカル寸法と機能基準を確認する
- 薄い形状、コーナー条件、および加工アクセスを確認する
- 材料、熱処理、数量、および改訂要件を調整する
- 生産コミットメントの前に未解決の質問を定義する

微細加工におけるEDM戦略
端子の形状がEDMを必要とする場合、SUUXIANGは、加工形状、アクセス方向、コーナー定義、および後工程の仕上げを考慮してプロセスを計画します。電極とワイヤーパスの決定は、図面の要求事項と照合され、EDMがCNC加工および研削代と統合されるようにします。
- スロット、プロファイル、および細い形状のワイヤーEDMアクセスを評価します
- 適用可能な場合、シンカーEDMの詳細加工用に電極形状を計画します
- 加工順序によって基準関係を保護します
- 仕上げおよび研削のために適切な余裕を設けます

研削および検査計画
精密工具は、孤立した寸法保証ではなく、管理された仕上げルートに依存します。SUUXIANGは、最終検証が工具機能にとって重要な寸法に対応するように、研削代、表面優先度、測定方法、および検査証拠を発注と整合させます。
- 研削または管理された仕上げが必要な表面を特定します
- 検査ポイントを図面の基準および公差にリンクします
- RFQで報告および文書化の期待事項を明確にします
- 改訂および納期調整を可視的に維持します

電気端子金型インサート:SUUXIANG vs. 一般的なジョブショップの見積もり
コネクタ工具を生産にリリースする前に、図面主導のプロセス計画と検査の期待事項を比較してください。
← Swipe left or right to view →
図面レビューから納品まで
製造性、重要寸法、プロセスルーティング、検査、納品要件をプロジェクト全体で可視化する、電気端子金型インサートのための規律あるワークフロー。
図面と要件のレビュー
図面、モデル、材質、数量、用途、納期、報告要件を確認し、重要寸法、基準、表面優先度、未解決の質問を特定します。
DFMとプロセスルートの確認
生産コミットメントを確定する前に、チームはツールアクセス、加工代、熱処理シーケンス、電極戦略、ワイヤーパス、研削代、嵌合ニーズを評価します。
コア部品の加工
承認された図面、形状、材質の状態、重要特徴の要件に応じて、CNCミーリング、旋盤、多軸、スイス、またはマイクロマシニング加工が選択されます。
EDMと研削の適用
ワイヤー放電加工、形彫放電加工、精密研削により、確定したプロセス計画に基づき、微細な輪郭、アクセス困難な箇所、硬化処理された状態、仕上げ代に対応します。
検査・梱包・納品調整
完成した電気端子金型インサートは、合意された計画に基づき検査されます。ドキュメント、改訂ステータス、保護梱包、納品調整は、注文要件に合わせて行われます。
電気端子金型インサートのRFQを開始する
Share complete technical inputs early so DFM, process planning, inspection expectations, and delivery coordination can be reviewed before production commitments.
図面パッケージを送信する
2D図面、利用可能な3Dモデル、用途、および対となる部品情報を提供してください。これにより、チームは形状、基準、加工アクセスを評価できます。
材質と数量を定義する
材質、熱処理要件、数量、目標納期、表面優先度を明記してください。これにより、適切なプロセスルートと商取引レビューをサポートします。
重要要件を特定する
重要寸法、公差、表面要件、基準参照、報告ニーズをマークしてください。これにより、見積もり前に検査方法と製造リスクに対処できます。
DFMと見積もりを確認する
サンプルまたは製造リリース前に、DFMフィードバック、加工またはEDM戦略、研削代、改訂ステータス、検査範囲、見積もり上の仮定を確認してください。
生産と納品を調整する
承認後、合意された図面パッケージとプロジェクトスケジュールに基づき、サンプルまたは生産、検査ドキュメント、改訂状況、納品詳細を調整します。
電気端子金型インサート:お客様の成果と適用事例
SUUXIANGによる検証待ちの承認済み顧客の声。用途、測定可能な成果、顧客の承認、およびそれを裏付けるプロジェクト記録が確認された後にのみ公開されます。
SUUXIANGによる検証待ちの承認済み顧客事例。公開前に、図面改訂、重要寸法、検査エビデンス、納品結果、および顧客承認済みの測定可能な成果を文書化してください。
SUUXIANGによる検証待ちの承認済み顧客の声。電気端子金型インサートに関する実証済みの成果のみを含め、顧客の承認と追跡可能な裏付けエビデンスを付記してください。
電気端子モールドインサート FAQ
Practical answers for drawing-driven connector tooling inquiries, from DFM review through inspection and delivery planning.
電気端子モールドインサートにはどのようなファイルを送ればよいですか?
SUUXIANGは図面から電気端子モールドインサートを製造できますか?
電気端子モールドインサートの最小注文数量はありますか?
サンプルとリードタイムはどのように計画すればよいですか?
コネクタ金型インサートに適した材質は何ですか?
電気端子モールドインサートの検査レポートを依頼できますか?
改訂と知的財産はどのように扱われますか?
SUUXIANGは国際出荷を行い、配送を手配できますか?
電気端子モールドインサートの完全購入者ガイド
この意思決定フレームワークを使用して、電気端子モールドインサートの仕様決定、材質と製造アプローチの比較、能力のあるサプライヤーの選定、コストと品質リスクの管理、および製造前の図面、公差、ツーリング、検証のミスを回避してください。
1. 電気端子モールドインサートとは?
3つの異なる項目がしばしば混同されます。精密金型インサートは、硬化された交換可能なツーリング部品です。電気端子は、打ち抜きまたは機械加工された導電性部品です。完成したコネクタは、プラスチックがオーバーモールドされたアセンブリです(https://www.layana.com/en/technology/insert-molding)。nSUUXIANGは、電気端子モールドインサートを、端子の基準寸法を配置し、プラスチックインターフェースを形成し、射出圧力に対して細い接触面積をサポートし、成形およびエジェクション中に部品を保護する、図面管理されたツーリング部品として扱います。これらは、エンドユーザーに供給される端子やコネクタそのものではありません。n1つのRFQで、必要な項目(金型インサート、端子、完全なツール部品、またはオーバーモールドコネクタ)を明記してください。2D図面とモデル、端子の形状と基準寸法スキーム、相手部品との関連性、樹脂接触面、重要寸法、材質および熱処理の要件、数量、および必要な検査証拠を含めてください。
2. 電気端子モールドインサートの進化
歴史的に1ピースコネクタアセンブリは、別々に作られたコンタクト、ハウジング、および後工程の組立作業に大きく依存していましたが、インサート成形では、樹脂が注入される前に、あらかじめ成形された端子をキャビティ内に配置します(https://www.layana.com/en/technology/insert-molding)。この移行により、端子の位置決め、保持機能、および成形条件が、個別の後工程タスクではなく、1つのツーリングの問題として扱われるようになりました。n現在、2つのトレンドが、より厳しいインサートツーリング要件を推進しています。それは、コネクタの小型化と高ピン数化です。多穴型金型と自動インサート配置は、プロセスの繰り返し性を向上させることができますが、ピッチ、向き、キャリアハンドリング、ゲートバランス、またはキャビティ間のばらつきのいずれかのエラーも増幅させます。nその進化から、3つの調達上の意味合いが生じます。インサート、樹脂、金型鋼、および検査計画は、システムとしてレビューされる必要があります。購入者は、製造ツーリングを承認する前に、基準寸法、重要ピンの形状、材質および熱処理の要件、サンプリングまたは検査証拠、改訂状況、および自動化インターフェースの前提条件を定義する必要があります。
3. 電気端子モールドインサートの種類
SUUXIANGの金型設計では、鋼材のリリース前に6つの電気端子モールドインサートカテゴリーがツールスコープを定義します。成形機能、基準関係、ロード、および予想される変更頻度ごとに分類します。
| カテゴリー | 代表的な形状 | 選択のトリガー |
|---|---|---|
| コア/キャビティ | ポケット、リブ、シャットオフ | ハウジングの形状を定義 |
| 端子位置決め | ネスト、スロット、ピン | 接触位置が重要 |
| ガイド/位置合わせ | キー、ガイド面 | 基準の繰り返し精度が必要 |
| 耐摩耗 | 交換可能な面、エッジ | 部分的な摩耗が予想される |
| マルチターミナル/リードフレーム | 繰り返しのピッチ機能 | アレイロードが必要 |
| プロトタイプ・少量生産 | モジュール式シンプルブロック | リスクは変更可能 |
成形および位置決めインサート

2つの主要グループがポリマー形状を作成し、充填中に端子を保持します。コアおよびキャビティインサートはポケット、リブ、シャットオフを形成します。端子位置決めインサートは、接触位置が重要な場合にネスト、スロット、またはピン機能を使用します。
位置合わせおよび耐摩耗インサート

2つのサービス駆動グループが、生産サイクル全体での繰り返し精度を制御します。ガイドおよび位置合わせインサートは、ハーフ・ツー・ハーフまたは端子・ツー・キャビティの位置を設定します。交換可能な耐摩耗インサートは、ゲート、ベアリング面、または摩耗しやすいエッジを、計画的な交換のために隔離します。
アレイおよびプロトタイプインサート
2つのプログラム条件がインサートのアーキテクチャを変更します。マルチターミナルまたはリードフレームインサートは、繰り返しのピッチ機能とロードクリアランスを必要とします。プロトタイプまたは少量生産インサートは、ジオメトリまたは需要が未確定な場合に、よりシンプルで変更可能な構造を優先します。
4. 電気端子金型インサート用材料
電気端子金型インサートの材料選定は、万能なグレード選択ではなく、寿命と成形安定性を左右する決定です。樹脂の化学的性質、キャビティ形状、生産量、端子の公差、冷却要求、使用環境を総合的に検討する必要があります。
| 材料ファミリー | 主な強み | 主要な制限 | 一般的な検討事項 |
|---|---|---|---|
| P20系鋼 | 加工性と補修性 | 低い耐摩耗性 | 中負荷キャビティ |
| H13系鋼 | 靭性と熱疲労 | 熱処理管理が必要 | 循環熱負荷 |
| 420系ステンレス鋼 | 耐食性と研磨性 | コストと加工の手間 | 腐食性樹脂または湿度 |
| 銅合金 | 熱伝導率 | 低い耐摩耗性 | 冷却サポートのローカライズ |
| 窒化処理またはコーティング | 表面摩耗保護 | 基材と形状に適合させる必要があります | 研磨性樹脂または摺動接触 |
硬度と靭性のバランス
H13系熱間工具鋼は、繰り返しの温度サイクルが重要な場合に、靭性と熱疲労耐性のバランスをとります。焼入れされた冷間工具鋼は耐摩耗性を向上させますが、衝撃やエッジの欠けに対するより慎重な管理が必要になる場合があります。
耐食性と熱制御
420系ステンレス鋼は、腐食性樹脂、湿度、または水への暴露により防錆が重要になる場合に考慮されます。ベリリウムフリー銅合金はホットスポット付近の熱を素早く移動させることができますが、耐摩耗性のある配置または表面保護が必要です。
仕上げとメンテナンス
P20系予備硬化鋼は、加工性と補修性が求められる中程度の負荷のインサートに実用的です。研磨レベル、繊維充填樹脂の摩耗、ベントの清掃、点検アクセスは、リリース前にメンテナンス計画を定義する必要があります。
5. 電気端子金型インサート:カスタム設計オプション
図面管理された電気端子金型インサートは、公称寸法だけでなく、機能的ダーツを中心にカスタマイズする必要があります。SUUXIANGは、ルートを確認する前に、形状、プロセスアクセス、および検査証拠をレビューします。
| オプション | 柔軟性 | 最適な用途 |
|---|---|---|
| 標準インサート | 固定インターフェイス | 実績のあるプラットフォーム |
| 完全カスタム | 形状をテーラリング | 新しい端子レイアウト |
| プロトタイプ金型 | 変更に強い | 初期検証 |
| 生産金型 | 耐久性の高いインターフェース | 制御されたリリース |
ダーツと機能的形状

ダーツAは端子サポート面を配置し、BとCはピッチと方向を制約する必要があります。n0.02 mmは、材料、熱処理、測定方法が指定されている場合にのみ意味があります。
金型機能と仕上げ

シャットオフには保護されたランド形状が必要ですが、ベントとエジェクションインターフェイスにはクリアランスとサービスアクセスが必要です。n交換可能な詳細、表面仕上げ、識別マークは、メンテナンス、改訂管理、トレーサビリティをサポートする必要があります。
DFMレビューのためのインプット
2D図面、3Dモデル、数量、樹脂、端子レイアウト、および嵌合コンテキストは、実行可能なDFMを可能にします。nCTQ寸法、仕上げ、熱処理、検査レポート、および目標日は、レビューの範囲を定義します。
6. 重要な構造と品質要素
電気端子モールドインサートの成否は、その基準(デーラム)配置にかかっています。購入者は、端子を位置決めし、ポリマー境界を形成し、繰り返しサイクルに耐える機能を確認する必要があります。
基準と端子位置
プライマリ、セカンダリ、ターシャリの基準は、キャビティースチールが閉じる前にインサートを位置決めする必要があります。制御されていない着座や同心度では、端子がずれ、ピンピッチが歪み、コネクタ形状に一貫性がなくなる可能性があります。
- 基準フィーチャーのコールアウトマップを要求する
- 機能基準に対する端子の位置を確認する
- 指定された方法で同心フィーチャーを検証する
エッジ、クリアランス、およびベント
端子がモールド樹脂に入り、排出され、接触する箇所では、シャープエッジには明確な面取りまたは半径が必要です。不十分なクリアランスは、スチールを傷つけたり、端子を損傷したりする可能性があります。不十分なベントは、ガスを閉じ込め、ショートショットを引き起こしたり、表面に傷をつけたりする可能性があります。
- ハンドリングインターフェースでのエッジブレーク限界を指定する
- シャットオフクリアランスと摩耗代を確認する
- 充填終了領域の近くのベントを特定する
摩耗、仕上げ、および証拠
摩耗面には、生産リリース前に互換性のある熱処理、仕上げ、潤滑戦略が必要です。材料と熱処理の記録、基準への寸法報告書、表面仕上げ結果、アセンブリのフィットチェック、および改訂管理された検査計画を要求してください。
- 熱処理証明書または追跡可能な記録
- 初品寸法検査報告書
- アセンブリと端子位置の検証
7. インサートメーカーの選び方
2D図面と、利用可能な場合は3Dモデルの2つの入力により、サプライヤーの評価を開始すべきです。電気端子モールドインサートについては、プロセス、検査、および変更管理の証拠がアプリケーションと一致した後のみ指名してください。
| 評価エリア | 指名前に確認する | 証拠 |
|---|---|---|
| 図面レビュー | CTQ および DFM アクションの責任者は誰ですか? | マークされた図面とアクションログ |
| 材料 | 熱またはロットはどのように追跡されますか? | 注文にリンクされた証明書 |
| 生産変更 | 再承認のトリガーは何ですか? | 改訂記録とサンプル承認 |
図面レビューの証拠
2D図面は、基準、CTQ、ツールアクセス、ワイヤーパス、電極戦略、研削代、熱処理シーケンスの文書化されたレビューをトリガーする必要があります。実現可能性に署名し、質問をクローズする担当者を確認してください。
プロセスと検査の適合性
CNC、ワイヤーまたはシンカーEDM、研削、フィッティング、および計測は、単に能力リストに表示されるだけでなく、各フィーチャーと一致する必要があります。検査方法、サンプリング計画、ゲージの状態、材料証明書のリンク、および初品記録を要求してください。
承認後の管理
プロトタイプサポートは、承認されたサンプルと改訂管理された製造ルートにつながるべきです。保護包装、リードタイムの想定、出荷更新、不適合の封じ込め、根本原因への対応、および是正措置の完了を確認してください。
8. 一般的な電気端子モールドインサートのミス
電気端子モールドインサートは、RFQ に機能的な意図が欠けている場合、加工が開始される前に最も頻繁に失敗します。各図面リリースは、単なるジオメトリではなく、製造および組立管理ドキュメントとして扱ってください。
曖昧なジオメトリと基準
基準参照または CTQ コールアウトのない 2D 図面は、サプライヤーに位置優先順位を推測させます。警告サインは、いくつかのもっともらしい検査設定であり、結果として準拠したフィーチャーが嵌合しません。nnプライマリ、セカンダリ、およびターシャリ基準を特定し、機能寸法と許容測定方法をマークすることで、これを回避してください。
価格によって選ばれる材料
初期の材料コストが低いと、硬度、導電性、腐食挙動、または EDM 反応の不適合が隠される可能性があります。警告サインは、条件、熱処理、またはアプリケーション環境なしで名前が付けられたグレードであり、結果として早期の摩耗または不安定な成形になります。nn材料グレード、条件、熱処理シーケンス、樹脂接触、および予想される熱暴露を指定することで、これを回避してください。
無視された樹脂とインターフェース
樹脂の収縮、溶融圧力、および熱サイクルは、インサートの保持と嵌合クリアランスをシフトさせる可能性があります。警告サインは、インターフェース寸法のない交換可能な部品の仮定であり、結果としてフラッシュ、応力、または組立干渉になります。nnインターフェース制御図面、公差スタック、樹脂情報、および嵌合部品サンプルを生産前にリリースすることで、これを回避してください。
組立検証なしの検査
検査レポートは、重要な寸法と組立チェックを省略すると、機能的な適合性を証明できません。警告サインは、個々の部品測定のみに基づいた承認であり、結果としてツールの修正が遅れます。nn検査計画、レポート形式、サンプリング要件、および代表的な嵌合部品を使用したトライアル組立に同意することで、これを回避してください。
9. 設計レビューから生産までのステップ
電気端子モールドインサートの制御された立ち上げは、機能的な意図を承認済みの追跡可能な製造データに変換します。各ゲートには、指名された所有者、文書化されたリリース、および変更を停止するための明確なルールが必要です。
要件の定義とパッケージ化
ゲート 1: エンジニアリングは、電流経路、嵌合インターフェース、保持荷重、樹脂暴露、基準、重要寸法、および許容可能な外観限度を定義します。調達は、2D 図面、3D モデル、数量、目標期日、および改訂管理された RFQ パッケージを提出します。nnゲート 2: SUUXIANG は、加工アクセス、EDM 戦略、熱処理シーケンス、研削代、および検査の実現可能性をレビューします。開いている DFM 項目は、生産リリース前にエンジニアリングの処分が必要です。
製造証拠の承認
ゲート 3: 品質とサプライヤーは、材料トレーサビリティ、硬度または表面要件、基準ベースの検査方法、サンプリング、およびレポート形式に同意します。承認された計画は、すべての CTQ 特性とその受け入れ証拠を特定する必要があります。nnゲート 4: 初回品は、ツールビルドを進める前に、リリースされた図面に対して測定されます。エンジニアリングは、端子の位置、適合性、フラッシュリスク、およびエジェクション動作を含む、成形または組立性能を検証します。
改訂の凍結と再注文
ゲート 5: プログラム管理は、図面、モデル、検査計画、および承認された逸脱を 1 つの改訂識別子の下で凍結します。サプライヤーは、そのリリースに対してプロセスルート、検査結果、梱包要件、および納品コミットメントを記録します。nnゲート 6: 繰り返し注文は、凍結された改訂および承認された変更通知を参照します。調達は、数量、納品ニーズ、ドキュメント、およびアプリケーション条件が変更されたかどうかを確認する必要があります。
10. 電気端子モールドインサートの価格設定とコスト
2 つの価格設定段階を分離する必要があります。1 回限りのエンジニアリングおよびセットアップ作業、次に定期的な部品コストです。共有基準と単純なツールアクセスを持つ電気端子モールドインサートは、通常、EDM、研削、またはフィッティングを必要とする薄く多機能なインサートよりも少ない工程で済みます。nn100% 検査はサンプルベースのレポートと交換可能ではありません。それぞれ測定時間、記録、およびリリース作業を変更します。信頼できる SUUXIANG の見積もりには、制御された図面改訂、材料および熱処理要件、数量、重要寸法、表面要件、検査計画、および要求される納品期日が必要です。
| コストドライバーまたはシナリオ | 主なコスト要因 | 見積もり根拠の提示が必要 |
|---|---|---|
| プロトタイプまたは少量生産 | 段取り、プログラミング、治具、初品製作の費用が部品単価に大きく影響します。 | 生産数量と改訂状況 |
| リピートまたは量産数量 | 繰り返し加工、検査、梱包、歩留まりがコストを左右します。 | リリーススケジュールとロットサイズ |
| 複雑な形状 | 多軸加工、電極、ワイヤー放電加工、研磨、組立作業が工程を追加します。 | 3Dモデル、基準、アクセス制約 |
| 厳しい公差または表面仕上げ | 工程順序、研磨代、測定、受け入れリスクが増加します。 | 重要寸法と検査方法 |
| 材料または熱処理 | 加工性、クリアランス、歪み制御、仕上げ工程が変動します。 | 材料グレード、硬度、熱処理順序 |
| 特急納品 | 容量調整と出荷タイミングがコスト増につながる場合があります。 | 要求納期と納入場所 |
SUUXIANG製 電気端子用金型インサート 技術レビューを開始する
図面、モデル、材料、数量、品質優先度、納期を提出し、プロジェクト固有のRFQおよびDFMディスカッションを行います。