
図面から作成する金型コアインサート
SUUXIANGは、お客様のツーリングプロジェクト用の金型コアインサートを製造する前に、重要寸法、製造ルート、検査要件をレビューします。
代表的な金型コアインサート部品








Related Component Families for Drawing Review








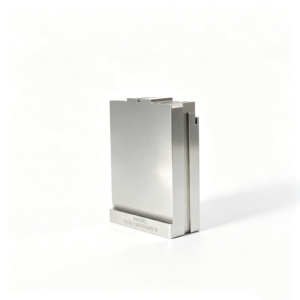

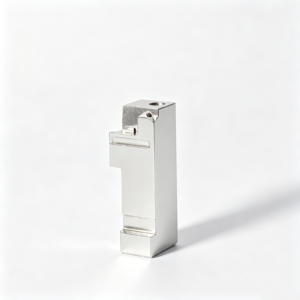
金型コアインサート:エンジニアリングの利点
重要寸法、プロセス選択、検査計画、および管理された改訂のための規律あるワークフロー。
見積もり前のDFM(製造容易性検討)
プロセスルートや生産スケジュールを決定する前に、部品形状、材料要件、重要寸法、および加工アクセスを確認します。
基準(Datum)を意識した計画
CNC、EDM、研削、および検査作業を、製造プロセス全体で重要関係が可視的であるように、図面の基準に合わせます。
連携された製造ルート
ミーリング、旋削、ワイヤーEDM、シンカーEDM、研削、および組立作業を、フィーチャー形状、アクセス制約、および仕上げ要件に合わせて計画します。
早期に計画された検査
測定方法、報告要件、および重要品質特性を早期に定義し、検証が合意された図面および検査計画と一致するようにします。
改訂の可視性
図面の更新、製造変更、および納期情報を可視化し、チームが金型コアインサートプロジェクト全体で改訂ステータスを管理できるようにします。
トレーサブルなコミュニケーション
材料、熱処理、品質、および納期要件を、情報に基づいた調達とプロジェクト調整をサポートする文書化されたワークフローで交換します。
精密ツーリングおよび機械加工カテゴリ
DFMレビューから機械加工、EDM、研削、検査、および文書化された納期までの、設定可能な部品に対する図面駆動型製造プロセス。

CNC機械加工サービス
連携されたミーリング、旋削、EDM、研削、および検査を必要とする図面ベースのカスタム部品向けの精密CNC機械加工サービス。実行可能な製造ルートを選択する前に、重要寸法、基準関係、材料、数量、および表面要件を確認します。
Upload a Drawing
CNCミーリング
直方体部品、プレート、インサート、ポケット、および複雑なフィーチャー向けのカスタムCNCミーリングサービス。工具アクセス、クランプ戦略、基準設定、コーナー形状、および仕上げ許容値は、生産計画の前に図面に対してレビューされます。
Upload a Drawing
CNC旋削
SUUXIANG の精密 CNC 旋削サービス:シャフト、ピン、スリーブ、ブッシュ、回転部品に対応。同心度、振れ、直径、ねじ、材料の状態、二次加工(フライス加工、放電加工、研削)の要件を考慮したプロセスルートを設計します。
Upload a Drawing
5軸加工
5軸CNC加工:多角度からのアクセス、段取り回数の削減、複雑な表面間の関係性制御が必要な部品に対応。実現可能性は、部品形状、工具の届く範囲、治具戦略、材料の状態、指定された検査方法によって決まります。
Upload a Drawing
スイス式・マイクロ加工
スイス式加工およびマイクロ加工:小径、長尺、細部が重要な部品に対応。図面レビューでは、サポート要件、加工順序、公差、バリ取り、材料の挙動、微細形状に適した検査方法に焦点を当てます。
Upload a Drawing
ワイヤー・型彫り放電加工
ワイヤー放電加工および型彫り放電加工:焼入れ材、鋭利な内面形状、微細形状、深いキャビティ、従来の工具アクセスを超える輪郭加工に対応。電極戦略、ワイヤーパス、フラッシング、再キャストの考慮事項、仕上げ要件を図面から計画します。
Upload a Drawing

金型コア・キャビティインサート
精密金型コア・キャビティインサート:お客様の図面および設定可能な要件に基づき製造。鋼材グレード、熱処理、冷却・ベント機能、放電加工アクセス、嵌合面、重要寸法、検査証拠を考慮してプロセス計画を行います。
Upload a Drawing
エジェクター・排出部品
エジェクターピン、スリーブ、排出部品:制御された嵌合、ストローク関連形状、耐摩耗性が求められる金型機構用。嵌合部品の詳細、材料・硬度要件、表面処理、重要クリアランス寸法を提供してください。
Upload a Drawing
コアピン、ガイドピン、位置決め部品
コアピン、ガイドピン、位置決め部品:図面で定義された形状と嵌合関係に基づいて製造。寸法上の優先事項は、一般的に直径制御、直角度、同心度、嵌合長、嵌合クラス、表面状態、熱処理順序です。
Upload a Drawing
スライド、リフター、ゲート、金型アクセサリー
金型スライド、リフター、ゲート、アクセサリー:設定可能な金型アセンブリ用。運動インターフェース、シャットオフ形状、耐摩耗面、冷却・ベント機能、加工アクセス、放電加工ニーズ、嵌合しろ、嵌合部品データをレビューします。
Upload a Drawing
コネクタ金型部品
精密コネクタ金型部品:コンタクトキャビティ、ファインピッチ形状、位置決め詳細、再現性のあるインターフェースを形成する金型用。部品図面、材料要件、重要ピッチ・位置寸法、嵌合コンテキスト、検査期待値を共有してください。
Upload a Drawing
プレス金型部品
精密プレス金型部品:パンチ、インサート、ガイド、耐摩耗部品など、図面ベースの金型アセンブリ用。材料・硬度、刃先形状、クリアランス関係、研削要件、放電加工戦略、測定ニーズを評価します。
Upload a Drawing
射出成形、MIM、CIM、オーバーモールド金型
射出成形、金属射出成形(MIM)、セラミック射出成形(CIM)、オーバーモールド用金型および部品:検証された生産範囲内での作業。プロセスルート決定前に、フィード、キャビティ、インサート、材料、熱、嵌合要件を確認します。
Upload a Drawing
加工材料
加工材料:図面および用途要件に基づき選定。被削性、強度、耐食性、安定性、熱処理応答性を考慮。材料グレード、状態、トレーサビリティ、代替制限はRFQで定義してください。
Upload a Drawing
表面処理・熱処理
表面処理および熱処理:耐摩耗性、耐食性、摩擦、外観、寸法安定性などの機能要件に合わせて調整。必要とされるプロセス、状態、被覆範囲、マスキング、硬度目標、処理後検査基準を指定してください。
Upload a Drawing
品質、測定・文書化
精密検査、測定、品質文書:注文の重要寸法と合意された検査計画に合わせたもの。CTQ(Critical To Quality)特性、基準面、測定方法、サンプリング・報告期待値、材料記録、改訂ステータス、トレーサビリティ要件を事前に定義してください。
Upload a Drawing
プロトタイプ・少量生産
図面主導で、広範なリリース前に管理された改訂が必要な部品のラピッドプロトタイピングおよび少量生産。DFM(製造容易性)とプロセス実現可能性を評価するために、数量、材料、重要寸法、仕上げ要件、目標納期、および用途のコンテキストを含めてください。
Upload a Drawing金型コアインサートおよびツーリングコンポーネント用材料

予備硬化工具鋼
安定した加工と中程度の使用要求が求められる一般的な金型コアインサートおよびキャビティコンポーネントの現実的な選択肢。RFQレビュー中に、供給される硬度、加工代、仕上げ要件、および後続の処理を確認してください。

熱間工具鋼
繰り返しの熱サイクル、局所的な摩耗、または厳しい締め切り条件にさらされるインサートに使用されます。CNC、EDM、研削、熱処理シーケンス、および最終硬度は、図面と成形用途に合わせる必要があります。


冷間工具鋼
特定の切断、成形、および精密ダイ用途を含む、優れた耐摩耗性が必要なツーリング機能に適しています。その加工性および研削戦略は、状態と硬度に依存するため、RFQで材料ドキュメントを確認します。

銅合金インサート
熱伝導率がツーリング設計における局所的な冷却または熱伝達をサポートする場合に選択的に適用されます。合金選定、インターフェースジオメトリ、摩耗暴露、およびEDMまたは仕上げ要件は、用途固有の確認が必要です。
金型コアインサート:精密製造プロセス

CNCフライス加工
CNCフライス加工は、金型コアインサートのプロファイル、ポケット、面、および基準面を確立します。ジオメトリと公差の要件に応じて、後続のEDMまたは研削のために加工代を計画します。

CNC旋盤加工
CNC旋盤加工は、直径、段差、ねじ、および同心円の詳細などの回転機能をサポートします。プロセス計画では、生産コミットメントの前に、ワーク保持、基準移動、および後続の仕上げ要件を考慮します。

ワイヤー放電加工 (EDM)
ワイヤーEDMは、導電性材料を制御されたワイヤパスに沿って切断し、狭いスロット、正確な輪郭、およびアクセスが困難なプロファイルを作成します。ルートは、コーナー条件、スタートホールのアクセス、厚さ、および必要な仕上げに対して評価されます。

型彫放電加工 (EDM)
型彫EDMは、実用的なカッターアクセスを超える深いリブ、鋭い内部機能、および閉じたジオメトリを形成します。電極戦略、スパーク代、表面要件、および後続のフィッティングニーズは、図面からレビューされます。

精密研削
精密研削は、適切な上流の加工または熱処理ステージの後、重要な面、直径、および基準関係を微調整します。研削代、歪みリスク、および検査参照は、コンポーネントの要件に合わせて調整されます。

フィッティングと検査
フィッティングと検査は、合意された図面改訂に対して、機能的関係、重要寸法、および指定された表面条件を確認します。測定方法と報告の期待値は、RFQと検査計画で定義されます。
金型コアインサート:ツーリング機能のサポート

ガイドコンポーネント
ガイドピン、ブッシュ、位置決め機能は、金型コアインサートの周りに配置することで、金型ハーフ間の繰り返し位置合わせをサポートし、組み立ておよびサービス中の重要な嵌合ジオメトリを保護します。

位置決め機能
ダウエルピンの位置、キー溝、ショルダー、および回転防止の詳細により、交換可能なインサートの基準関係が確立され、加工開始前に取り付け、検査、および将来の交換に関する決定がより明確になります。

ゲートインサート
ゲートエリアインサートは、複雑または頻繁に変更されるジオメトリを本体ブロックから分離できます。その設計は、樹脂の流れ、工具アクセス、シャットオフ条件、仕上げ、および交換戦略を考慮する必要があります。

スライドおよびリフター
スライドおよびリフターには、サイドアクション、アンダーカット、またはサービスアクセスがツーリングレイアウトに影響を与える場所に、交換可能な摩耗または成形部品が組み込まれる場合があります。SUUXIANGは、供給されたデータからインターフェース、トラベル、および加工アクセスを確認します。

エジェクターコンポーネント
エジェクターピン、スリーブ、ブレード、および関連する保持機能は、部品離型要件、クリアランスインターフェース、および検査優先度を考慮して検討されます。図面のレビューは、取り付けまたは研削の許容範囲が必要になる可能性のある箇所を特定するのに役立ちます。

金型アクセサリー
摩耗プレート、ストップブロック、サポートエレメント、およびカスタム治具関連のアクセサリーは、図面で定義されたコンポーネントとして製造できます。材料、熱処理、表面状態、および寸法要件は、RFQに添付する必要があります。
SUUXIANG精密製造について
2010年に中国広東省東莞市長安鎮に設立されたSUUXIANGは、黄小成が設立し法的に代表を務める東莞市蘇翔精密金型有限公司の対外ブランドです。私たちは、国際的なエンジニアリングおよびソーシングチームが、図面、モデル、および品質要件を、検査済みの金型コアインサート、精密部品、コネクタツーリング、およびカスタム機械加工部品に変換するお手伝いをします。
私たちの実用的な生産範囲は、CNCフライス盤および旋盤加工、多軸加工、ワイヤー放電加工、型彫り放電加工、精密研削、組み立て、および検査を組み合わせています。各ルートは、標準的なカタログプロセスとしてではなく、部品のジオメトリ、材料状態、重要な寸法、表面要件、および基準戦略を中心に選択されます。
SUUXIANGを際立たせているのは、生産コミットメント前の規律ある図面レビューです。DFM、加工アクセス、放電加工または研削の必要性、熱処理シーケンス、検査方法、改訂管理、および納期に関する期待事項を検討することで、チームは製造可能性を評価し、管理されたRFQに必要な証拠を交換できます。

金型コアインサート:製造能力の説明
図面およびDFMレビュー
各金型コアインサートプロジェクトは、図面、利用可能な場合は3Dモデル、材料、数量、および用途のコンテキストから始まります。SUUXIANGは、見積もりまたは生産コミットメントの前に、重要な寸法、基準、公差スタック、工具アクセス、表面要件、および熱処理シーケンスを確認します。
- 品質に不可欠な寸法と検査の優先順位を特定する
- 基準面と嵌合部品の関係を確認する
- 深い形状、シャットオフ、アクセス制限を早期に指摘する
- 工程計画の前に改訂ステータスを確認する

CNCおよびEDM戦略
プロセスルーティングは、一般的な機械リストではなく、形状と機能リスクを中心に選択されます。u003ca href=u0022/cnc-machining-services/u0022u003eCNC加工u003c/au003eは効率的にアクセス可能な形状を確立し、ワイヤーEDMまたはシンカーEDMは、導電性材料の狭いスロット、鋭い内部形状、アクセスできない形状、または精密なプロファイルに検討される場合があります。
- 加工アクセスを形状に合わせる
- ワイヤーパス、スタート穴、カットオフ条件を計画する
- 深いまたは複雑な詳細の電極ニーズを評価する
- 熱処理の要件に合わせて加工順序を決定する

研削と嵌合の管理
最終仕上げを開始する前に、研削代と嵌合要件を定義する必要があります。シーリング、スライド、または位置決めの機能を持つ金型コアインサートの場合、SUUXIANGは加工代、基準面の保護、表面要件、およびアセンブリインターフェースを調整し、仕上げルートが意図されたフィットをサポートするようにします。
- 精密研削のために適切な研削代を確保する
- 後続の工程で機能基準面を保護する
- シャットオフ、スライド、位置決めインターフェースを確認する
- 仕上げ要件とアセンブリニーズを整合させる

検査と改訂の可視性
検査計画は、図面と合意された品質期待値に従います。SUUXIANGは、測定方法と文書を重要な機能に合わせて調整し、注文全体で改訂および納品情報を可視的に維持します。最終記録は、検証された検査計画とリリースされた部品改訂と一致する必要があります。
- 重要形状の測定方法を定義する
- レポートを合意された検査要件と整合させる
- リリースされた図面改訂へのトレーサビリティを維持する
- 材料と納品の確認のためのRFQ詳細を提供する

エンジニアリングチームが図面主導の金型コアインサート製造を選択する理由
生産コミットメントの前に、金型コアインサートのレビューファーストワークフローと一般的な見積もり慣行を比較してください。
← Swipe left or right to view →
金型コアインサート:図面レビューから納品まで
DFM、工程計画、重要寸法、検査要件を、出荷調整前に整合させる管理されたプロセス。
図面と要件のレビュー
2D図面、3Dモデル、材質、数量、用途、重要寸法、基準戦略、表面処理、納期、および要求される検査書類を確認します。
DFMとプロセス確認
機械加工アクセス、公差スタック、熱処理順序、機械加工代、電極戦略、ワイヤーパス、研削代、および嵌合に関する製造ルートを評価します。
コアインサートの機械加工
承認された金型コアインサートは、適切なCNCフライス加工、旋削、多軸加工、マイクロ加工、または予備作業を経て製造されます。製造中は改訂情報が常に表示されます。
EDMと研削の適用
ワイヤーEDM、型彫りEDM、および精密研削により、合意された図面とプロセス計画に従って、アクセス、形状、または仕上げが制御されるべき箇所に対応します。
嵌合検査と書類作成
必要に応じて部品を嵌合させ、注文書固有の計画に対して検査を行います。測定結果、トレーサビリティ要件、および最終書類は、リリース前に確認されます。
梱包と出荷手配
受領された部品は、部品の形状と出荷ルートに合わせて梱包されます。納品調整は、確認された注文、書類要件、および配送先詳細を反映します。
SUUXIANGとの連携方法
A drawing-led path from manufacturability review through documented production coordination for mold core inserts.
図面パッケージを提出する
2D図面、利用可能な3Dモデル、材質、数量、納期、および重要寸法、表面処理、熱処理、検査、または嵌合部品に関する要件を提供してください。
製造可能性を共にレビューする
SUUXIANGは、基準戦略、公差、機械加工アクセス、EDM要件、研削代、および検査優先順位をレビューし、提案されたプロセスルートと見積もりを調整します。
生産詳細を確認する
金型コアインサートの機械加工を開始する前に、改訂ステータス、承認された仕様、サンプリングまたは生産数量、品質書類、および納品要件を確認してください。
調整された納期を追跡する
生産進捗、検査計画、改訂管理、および出荷準備状況に関する目に見える調整を受け取ります。最終書類は、検証された注文要件と照合されます。
モールドコアインサート:お客様のプロジェクトからのフィードバックと成果
公開承認待ちのお客様のレビュー。この箇所は、合意された納期、検査、または改訂管理の証拠を含む、文書化されたモールドコアインサートのプロジェクト成果を公開前に掲載するために確保されています。
公開承認待ちのお客様のレビュー。お客様が、検査された寸法、納品数量、または改訂への対応などの特定の追跡可能なプロジェクト結果について帰属を承認した後、のみ公開してください。
公開承認待ちのお客様のレビュー。最終見積もりでは、未検証の能力や性能数値を暗示することなく、お客様の実際の図面レビュー、機械加工、EDM、研削、または検査の成果を記載してください。
モールドコアインサート:バイヤーズガイド完全版
Practical guidance on the information, evidence, and commercial details needed to assess a drawing-led mold component inquiry.
モールドコアインサートの見積もりには、どのような情報が必要ですか?
モールドコアインサートに最低注文数量はありますか?
カスタムモールドコアインサートの製造にはどのくらいの時間がかかりますか?
SUUXIANGは、大量注文の前にプロトタイプやサンプルを作成できますか?
金型コアインサートの材料と熱処理はどのように確認されますか?
金型コアインサートの検査レポートを依頼できますか?
SUUXIANGは図面と知的財産をどのように保護しますか?
RFQにどのような支払いおよび配送の詳細を含めるべきですか?
金型コアインサート完全バイヤーズガイド
この意思決定フレームワークを使用して、金型コアインサートを指定し、材料と製造方法を比較し、図面レビューと品質基準を評価し、能力のあるサプライヤーを選択し、コストのかかる設計、調達、製造のミスを回避してください。
1. 金型コアインサートとは?
1. 金型コアインサートとは、射出成形金型に組み込まれる、個別に機械加工された精密なセクションであり、穴、深いリブ、アンダーカットの詳細、または局所的なシャットオフなどの成形品側の内部形状を形成します。周囲のキャビティが外形を作成し、樹脂がコアの周りを流れます。https://www.aberdeentech.com/blog/mold-manufacturing-processnn2. コアインサートは、外表面を定義するキャビティインサートではなく、通常は狭い形状形成要素であるコアピンでもありません。また、各サイクルで成形品とともに取り外されるルーズコアや、オーバーモールドのために金型に配置される製品側の金属インサートでもありません。nn3. 機械加工、研磨、ベント、冷却、改訂、または摩耗後の更新が困難な局所的な特徴がある場合、交換が正当化されます。その接合線と基準位置が、許容できないフラッシュ、漏れ、鋼材の弱化、または冷却のブロックを引き起こすことなく制御できる場合に、1つのソリッドコアではなくインサート戦略を選択してください。製造リリース前に図面レビューでこれを確認してください。https://firstmold.com/guides/mold-inserts
2. 金型インサートツールの進化
CNCおよびEDMが一般的な金型製造プロセスになる前は、複雑な特徴は通常、より大きなコアブロックに切削されていました。そのため、局所的な設計変更は、かなりの鋼材と修正時間を消費する可能性がありました。モジュール式の金型コアインサートは、摩耗の激しい部分、深い特徴、または加工が難しい領域をサポート金型ブロックから分離し、ターゲットを絞った交換を実用的にしました。nnCNCフライス盤はデジタルモデルから繰り返し可能な形状を確立し、ワイヤーEDMおよびシンカーEDMは狭いスロット、鋭い内部詳細、およびアクセスが制限された特徴をより製造可能にしました。熱処理はシーケンス計画を必要とします。機械加工代、歪みのリスク、仕上げ研磨、および各重要な操作後に検査する必要がある寸法を図面に定義する必要があります。nn今日、改訂管理された2D図面と3Dモデルは、管理上の追加ではなく、調達要件です。バイヤーは、インサートの識別、基準参照、材料と熱処理の仕様、検査方法、および改訂ステータスを要求する必要があります。これにより、交換用金型コアインサートは、低リスクの変更を組み立ての問題に変えることなく、予測どおりに適合させることができます。
3. 金型コアインサートの種類
インサートの形状は、カタログ名ではなく、成形された特徴、サービスリスク、および機械加工アクセスに従う必要があります。リリース前に図面で保持基準と交換パスを指定してください。
| インサートファミリー | 代表的な特徴 | 主な制限 |
|---|---|---|
| コアピン | ボスまたはコネクタ穴 | たわみ |
| プロファイルブロック | リブまたは摩耗ゾーン | パーティングラインのバリ |
| ルーズインサート | アンダーカット | 手作業での取り扱い |
| ベンティング/導電性 | ガス溜まりまたはホットスポット | メンテナンス |
コアピン

コアピンは、ボス、小さな穴、およびコネクタの特徴を形成します。ヘッド付き、ショルダー付き、またはピン留めされたシートは動きに抵抗します。細長いピンは、たわみと冷却のレビューが必要です。
ブロックおよびプロファイルインサート

長方形のブロックは、深いリブ、シャットオフ、および摩耗ゾーンに適しています。ネジとダウルの保持は交換をサポートし、CNCアクセス、EDMコーナー、および研磨方向が分割線を決定します。
丸型およびねじ込みインサート

丸型インサートは、穴ベースの位置決めを簡素化し、回転制御には慎重なフラット、キー、またはピンが必要です。ねじ込みおよび形状インサートは局所的な形状に適していますが、十分な嵌合と工具アクセスが必要です。
ルーズインサート

ルーズインサートは、各サイクル後にアンダーカットや囲まれた形状を解放します。取り扱いや向き、サイクルタイムのリスクが増加するため、スライドやリフターが適さない場合にのみ使用してください。
ベンティング・導電性インサート

ベンティングインサートは閉じ込められたガス領域に対応し、高導電性インサートは局所的な高温箇所をターゲットにします。どちらも、インターフェース部分でのフラッシュや周辺鋼材の弱化を防ぐため、シーリング、メンテナンスアクセス、冷却の検討が必要です。
4. モールドコアインサートの材料
材料選定は、樹脂、インサート形状、仕上げ目標、サイクルタイム目標、および予測ショット量から始まります。一般的な鋼材の代替品を受け入れるのではなく、図面に材料と熱処理条件を指定してください。
| 材料 | 硬度ポテンシャル | 主要強度 | 標準的な適合性 |
|---|---|---|---|
| P20/718H | 予備硬化済み | 機械加工可能、研磨可能 | 中量汎用樹脂 |
| H13/1.2344 | 処理後高硬度 | 熱強度、耐摩耗性 | 高温成形 |
| S136 | 処理後高硬度 | 耐食性、研磨性 | 腐食性樹脂または高仕上げ |
| ベークライト合金 | 工具鋼より低い | 高い熱伝導率 | 部分的冷却インサート |
候補材料の比較
P20/718H は中程度の使用に適した予備硬化鋼、H13/1.2344 はより過酷な用途に適しています。S136 は腐食に敏感な成形に対応し、ベリリウム銅合金は局所的なホットスポットで熱を素早く移動させます。
材料のトレードオフ
ガラス繊維入り樹脂は摩耗要求を高めますが、PVC、難燃剤、または湿式成形では耐腐食性が正当化される場合があります。高い研磨性要求は、クリーンで研磨しやすいグレードを支持します。導電性合金は、強度と耐摩耗性が工具鋼と異なるため、配置の検討が必要です。
生産証拠の要求
各RFQでは、ミル証明書、材料グレード、熱処理番号、硬度範囲、熱処理記録、最終検査計画を要求する必要があります。冷却能力はサイクルタイムと部品の品質に影響するため、成形条件でのコア冷却を確認してください。
5. カスタム金型コアインサート オプション
2つの図面管理グループにより、カスタムオプションを明確に保ちます。機能的特徴は成形、適合性、冷却、または寿命に影響し、識別的特徴は取り扱いと改訂管理をサポートします。SUUXIANGは、機械加工開始前に両方のグループをリリース済み図面と照合して確認する必要があります。
| オプショングループ | 指定 | 加工前の確認 |
|---|---|---|
| ジオメトリ | 基準、CTQ限界、アクセス | 検査基準 |
| 表面 | 研磨、EDM、テクスチャ境界 | コーティング効果 |
| 識別 | 部品ID、改訂版、位置 | マーキング方法 |
機能ジオメトリ
3つのジオメトリ入力は、プロファイル、工具アクセス、および交換可能なエンベロープです。リブ、シャットオフ、半径、回転防止機能、およびアセンブリインターフェースをモデルで定義してください。nn1つの基準スキームが機械加工と検査を統括するものとします。CTQ寸法、限界、および測定参照をフラグ付けしてください。
表面および熱的特徴
2つの表面カテゴリは別々の仕様を必要とします。機能的なテクスチャ準備完了面と化粧面です。研磨グレード、テクスチャ境界、およびEDM表面条件を指定してください。nn1つのベントまたは冷却インターフェースには、位置、サイズ、深さ、およびシーリングの意図が必要です。コーティングマスクとコーティング後の寸法効果を確認してください。
生産リリースデータ
リリース前に、SUUXIANGは2D図面、3Dモデル、材料、熱処理、数量、および改訂を確認します。適合性がアセンブリに依存する場合は、相手部品のコンテキストを提供してください。nnマーキングされた各特徴には、検査方法と承認記録が必要です。交換可能な改訂には、IDマーキングと管理された改訂ステータスが必要です。
6. 金型コアインサートの品質要素
品質は最終研磨時ではなく、インサートとポケットのインターフェースで始まります。金型コアインサートは、定義された基準、シーリング、熱アクセス、交換要件を持つ機能的なインターフェースとしてレビューされるべきです。
適合、シール、および排出
0.01mm の制御されていないクリアランスは、成形圧力下でフラッシュパスになる可能性があります。シーリング面のジオメトリ、適合限界、抜き勾配の方向、角R、およびバリのないエッジ状態を指定してください。不十分な抜き勾配や急激な遷移は、固着、ガリング、および組み立ての困難を引き起こす可能性があります。
リテンションと熱制御
回転によって重要な機能が変化する可能性がある場合は、2 つの独立した位置決め機能が望ましいです。ネジ、キー、ピン、またはロックジオメトリによるリテンション、および冷却とベントのアクセスを定義してください。リテンションが弱いと位置ずれが発生し、冷却がブロックされると熱バランスの崩れや摩耗の加速を引き起こす可能性があります。
検査証拠と受入
特定された重要寸法、シーリングインターフェース、および基準関係については、100% 検査が適切です。図面改訂版、材料および熱処理の証拠(指定されている場合)、寸法レポート、検査方法、基準セットアップ、表面またはバリの受入基準、および逸脱の文書化された処理を要求してください。
7. 金型コアインサートサプライヤーの選定
3 つの機能(エンジニアリング、品質、調達)は、RFQ がリリースになる前に、同じサプライヤーファイルを評価する必要があります。金型コアインサートについては、能力声明よりも実証された管理が重要です。
| 確認 | 証拠 | 担当者 |
|---|---|---|
| 図面レビュー | マークアップされたDFMと改訂履歴 | エンジニアリング |
| 品質計画 | トレーサビリティと検査フォーマット | 品質 |
| 納期計画 | マイルストーンと包装方法 | 調達 |
図面レビュー証拠
レビューされた図面 1 枚には、CTQ、基準、公差の問題、工具アクセス限界、および提案された CNC、EDM、または研削ルートが記載されて戻ってくる必要があります。nnマークアップされたファイル 1 枚、DFM レスポンス、および改訂識別子は、一般的な保証よりも強力な証拠となります。
- CTQ と基準のレビュー
- EDM または研削の根拠
- 未解決の質問ログ
プロセスと材料の管理
2 つのリンクされた記録は、注文への材料トレーサビリティと指定された熱処理ルートを示す必要があります。nn1 つのプロセス計画は、実際のジオメトリと CNC、ワイヤーまたはシンカー EDM、研削、フィッティング、および検査方法を関連付ける必要があります。
リリースと納品規律
1つのチェックリストで、技術承認をエンジニアリング、証拠レビューを品質、商業的受諾を調達に割り当てます。nn1つのリリースパッケージで、検査レポートのフォーマット、改訂確認、保護包装、マイルストーン、リードタイムリスクのエスカレーションを定義します。
8. 金型コアインサートのよくある購入ミス
リリース前、金型コアインサートは設計、成形、品質、ソーシングによる共同図面レビューが必要です。ほとんどの手戻りは、要件が記録されるのではなく、基準、改訂、または検査方法に対して想定されることから始まります。
図面の定義不備
1つの不完全なパッケージでは、基準、GDu0026T、材料の状態、または熱処理の状態が省略される可能性があります。これにより、加工は仮定に基づいて進められ、検査では意図を証明できません。質問:どの改訂管理された寸法、基準、材料の状態、およびレポート要件がリリースを governs しますか?
機能リスクの見落とし
2つの成形要因—樹脂収縮とベント—は、インサート寸法が図面と一致していても、フィット感、バリのリスク、充填、および部品のリリースを変更する可能性があります。質問:成形チームは、製造前に収縮、ベント位置、シャットオフ、および相手部品のコンテキストを承認しましたか?
ライフサイクルコンテキストのないコスト決定
3つの回避可能な選択肢は、一律に厳しい公差、曖昧な表面仕上げの注記、およびスペアインサート計画の欠如です。それぞれが研削、EDM、フィッティング、またはダウンタイムのコストを追加する可能性があります。質問:どのフィーチャーが本当に重要で、どの仕上げが機能的で、どの摩耗しやすいインサートが承認されたスペアを必要としますか?単価だけではその質問に答えられません。
9. 図面から生産リリースまで
金型コアインサートの管理されたリリースは、加工前に始まります。バイヤーは現在の3Dモデル、寸法付き2D図面、用途、樹脂、数量、および必要な検査証拠を提供します。各承認ゲートは、1つの責任者を特定し、日付付きの改訂を記録する必要があります。
入力パッケージとDFM
ゲート1では、モデルと図面の改訂、基準、重要寸法、表面指示、材料、硬度、および金型側の向きを比較します。nnゲート2では、ツールアクセス、EDM電極またはワイヤパス、研削代、シャットオフ、ベント、冷却インターフェース、および可能性のあるフィットリスクに関するDFMフィードバックを返します。
仕様凍結
ゲート3では、リリースされた図面、3Dファイル、公差解釈、熱処理シーケンス、検査計画、数量、および納期目標を確定します。nnバイヤー側のエンジニアリング担当者が機能要件を承認する必要があります。SUUXIANGは、生産開始前に合意された改訂および逸脱を記録します。
初品および補充
ゲート4では、初品または合意されたサンプルを検査計画に対してレビューし、実際の金型でのシート、アライメント、シャットオフ、および成形部品のフィットを検証します。nnゲート5では、日付付きの変更記録とともに改訂を完了し、スペアインサート、識別、保管ファイル、および補充のための再注文トリガーを定義します。
10. 金型コアインサートの価格設定とコスト
同じ形状であっても、プロセス、受け入れ基準、交換時のリスクが異なる2つの見積もりがあります。価格設定された図面の改訂版、添付された検査記録、梱包、および変更管理への対応を比較検討し、最も安価な単価を選定してください。nn通常、リピート注文ではプログラミングや治具の回収によりコストが削減されますが、硬化処理された材料、放電加工の詳細、厳しい寸法公差、研磨、そして急ぎのスケジュールは、依然としてコストを押し上げる要因となります。各サプライヤーに、除外される工程と、改訂された重要寸法がコストに与える影響を特定してもらうように依頼してください。
| 注文概要 | 主なコスト要因 | 見積もり比較のポイント |
|---|---|---|
| 試作品 1点 | 材料、熱処理、CNCセットアップ、放電加工電極またはワイヤーパス | セットアップ費用と単価を分離し、検査方法を確認する |
| 20個未満 | リピート加工、研削代、公差、仕上げ | 初品検査の証拠が含まれているか確認する |
| リピート注文 | 改訂ステータス、治具の再利用、交換リスク | 記録された改訂管理と交換リードタイムを比較する |
| 特急注文 | 優先順位、追加セットアップ、検査タイミング | 価格表リスクと納品確認を別々に評価する |