
図面から作成する金型メンテナンス・交換部品
図面をご提出いただければ、DFMレビュー、工程計画、および重要寸法と改訂要件に合致した検査済みの金型メンテナンス・交換部品をご提供します。
代表的な金型メンテナンス・交換部品


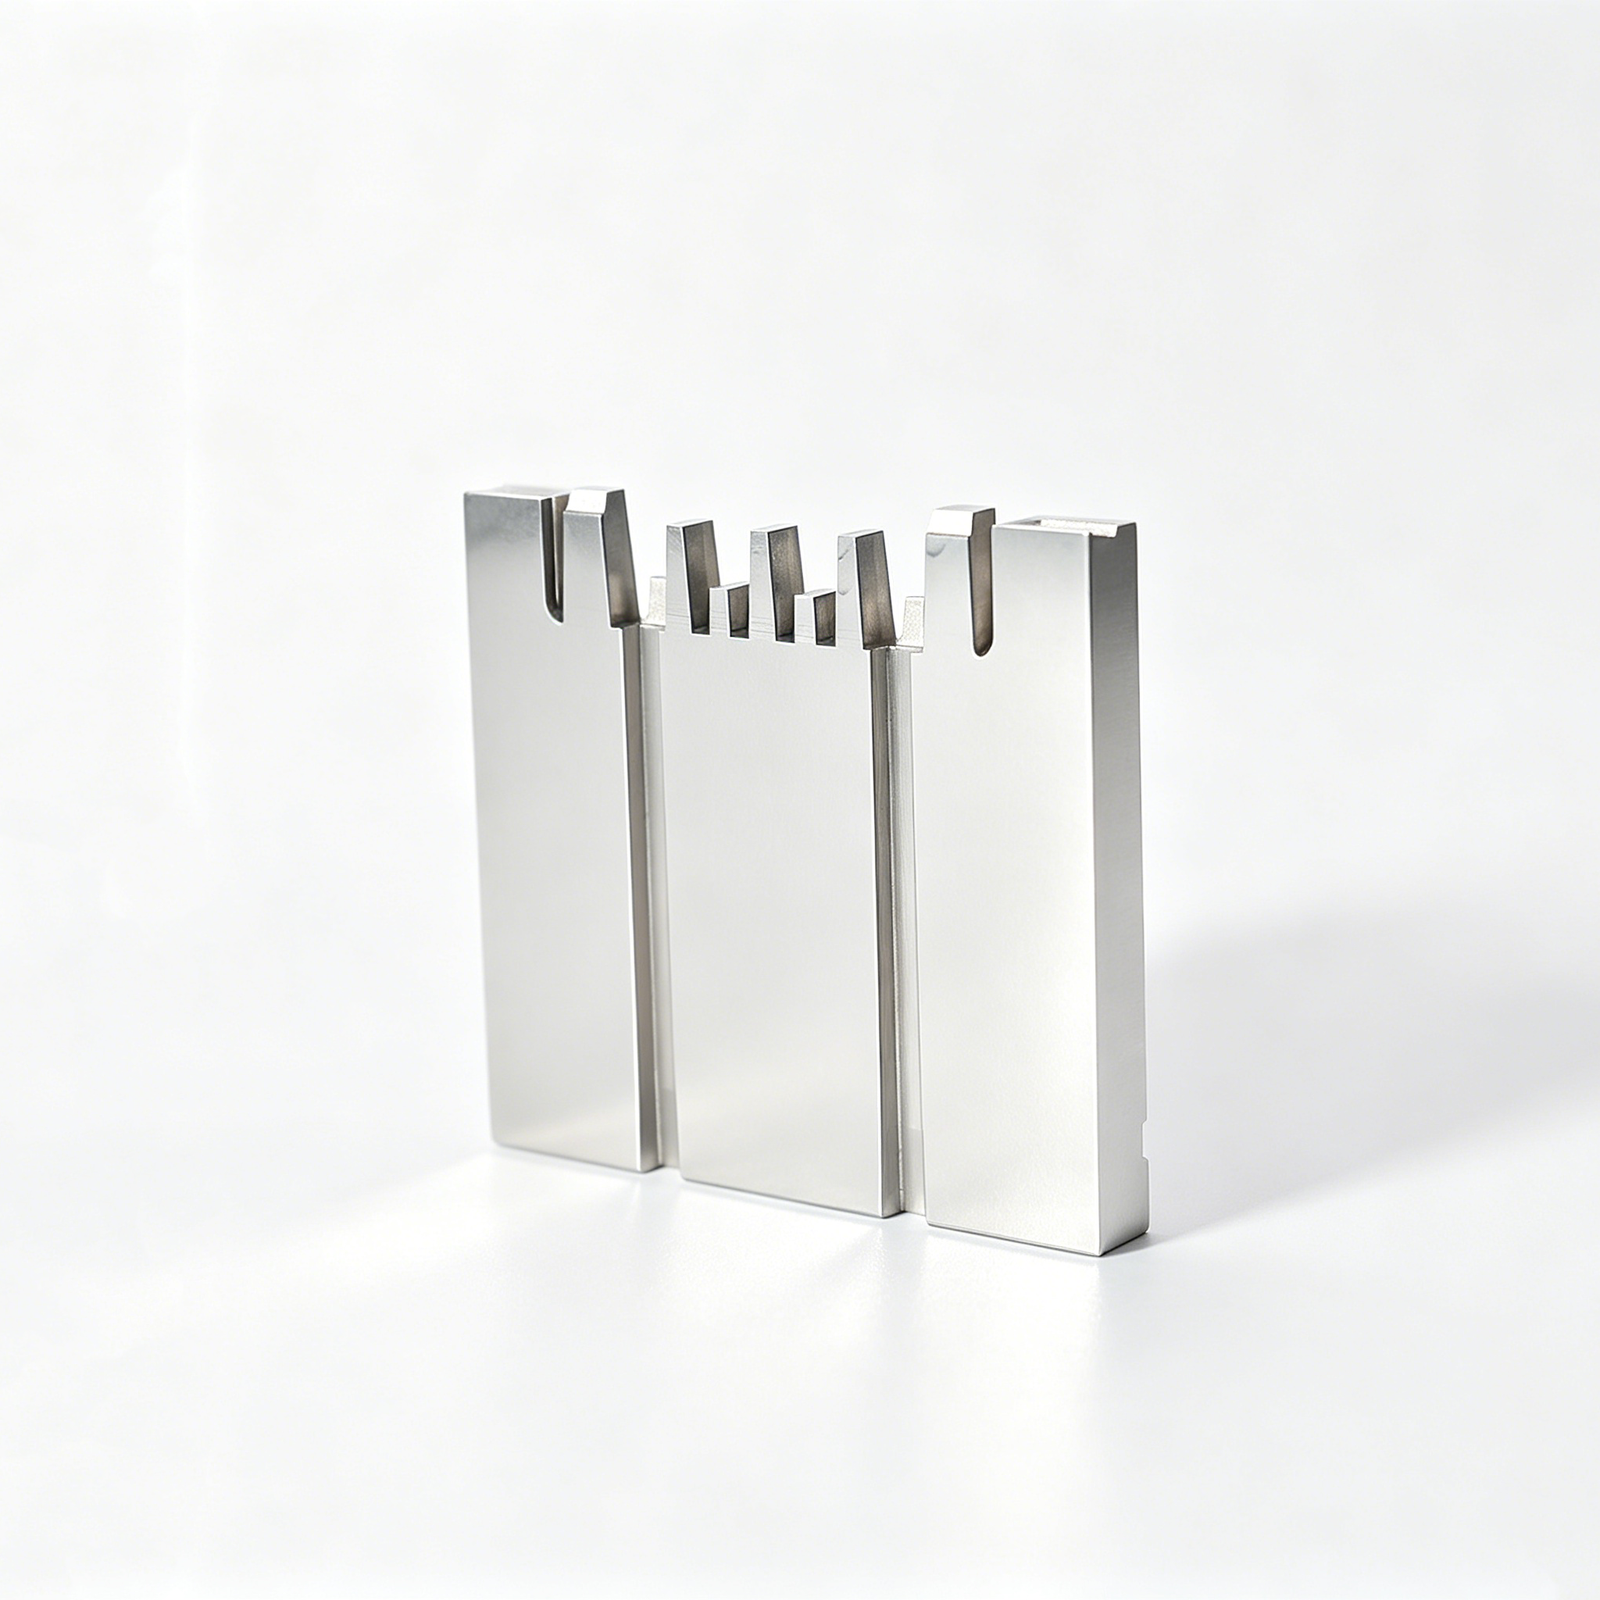





Related Components and RFQ Options










エンジニアがSUUXIANGを通じて金型メンテナンス・交換部品を調達する理由
メンテナンス、修理、交換用ツーリング部品のための、図面主導のレビューと管理された製造ルート。
図面ファーストレビュー
お客様の要件に合わせて製造ルートをご提案する前に、図面、モデル、材料、数量、および用途のコンテキストをレビューします。
重要寸法の計画
生産コミットメントの前に、基準面(ダータム)戦略、公差優先度、表面要件、加工アクセス、研削代について協議します。
統合された工程ルート
u003ca href=u0022/cnc-machining-services/u0022u003eCNC加工u003c/au003e、ワイヤーカット放電加工、形彫り放電加工、精密研削、組立、検査を、部品の機能的特徴に合わせて調整します。
摩耗部品交換に特化
交換用ピン、インサート、スライド、ガイド、および関連部品を、嵌合条件、摩耗箇所、図面で定義されたインターフェースに対して評価します。
要件に合わせた検査
検査計画は、注文の重要寸法と報告ニーズに沿って行われ、測定結果と合意された品質期待値との整合性を高めます。
改訂履歴の可視性を維持
明確な改訂、製造、納品に関するコミュニケーションにより、チームは図面の変更を管理し、部品ワークフロー全体でトレーサビリティを維持できます。
製品ファミリーとツーリングカテゴリー
設定可能な精密部品ファミリーと工程ルートを検討し、図面、材料、重要寸法、数量、検査要件を提出してレビューを行います。

CNC加工サービス
図面ベースのカスタム部品、金型部品、ツーリング詳細部品向けの精密CNC加工サービス。工程計画では、材料の状態、基準面、重要寸法、工具アクセス、加工順序、および生産リリース前に必要とされる検査証拠を考慮します。
Upload a Drawing
CNCミーリング
角形、異形、多機能部品向けのカスタムCNCミーリングサービス。図面レビューでは、基準面関係、ポケットアクセス、壁形状、ねじ要件、加工代、表面優先度を検討し、製造ルートが部品の機能寸法に適合するようにします。
Upload a Drawing
CNC旋盤加工
シャフト、ピン、スリーブ、ブッシュ、回転部品の精密CNC旋盤加工サービス。同心度、振れ、径、ショルダー形状、ねじ詳細、材料状態、および二次的なフライス加工、研削、検査工程に焦点を当てたレビューを行います。
Upload a Drawing
5軸加工
角度のある形状、複合面、または複数の重要面を持つ部品の5軸CNC加工。セットアップ管理が必要な部品に対し、工具リーチ、治具、基準点移送、衝突リスク、表面要求、検査アクセスなどを考慮して加工戦略を評価します。
Upload a Drawing
スイス式・マイクロ加工
小型、細長、または精密なディテールが要求される部品のスイス式・マイクロ加工。サポート、同心度、工程順序が重要な部品に対し、図面、材質、公差、数量、機能的背景をご提示いただき、実用的な製造可能性レビューを行います。
Upload a Drawing
ワイヤー・型彫り放電加工
硬化された形状、狭い溝、内部形状、鋭いディテール、または従来の工具アクセスが制限される形状のワイヤー・型彫り放電加工サービス。加工計画では、ワイヤーパスまたは電極戦略、再キャスト層の要件、フラッシング、仕上げ、検査ニーズを考慮します。
Upload a Drawing
精密研削
金型・ダイ部品の平坦度、平行度、断面形状、仕上げ代などを精密に制御する表面・断面研削。熱処理状態、基準点戦略、加工代、アクセス性、最終測定方法を考慮して研削計画を立てます。
Upload a Drawing
金型コア・キャビティインサート
お客様の図面と仕様に基づき製造される精密金型コア・キャビティインサート。鋼材選定、熱処理工程、パーティングラインと突き合わせ面形状、冷却・機能アクセス、放電加工ニーズ、研削代、重要検査ポイントについてレビューします。
Upload a Drawing
エジェクター・突き出し部品
性能に影響する嵌合、耐摩耗性、位置合わせ、動きが重要な金型アセンブリ用エジェクターピン、スリーブ、突き出し部品。径、長さ、硬度・処理、クリアランス関係、表面状態、相手部品との関係性を定義してください。
Upload a Drawing
コアピン、ガイド・位置決め部品
図面で定義された機能的関係性に従って製造されるコアピン、ガイドピン、ブッシュ、位置決め部品。SUUXIANGでは、嵌合クラス、基準参照、同心度、位置合わせ、材料状態、表面要件、および必要な形状を実現するための研削または放電加工の適用性についてレビューします。
Upload a Drawing
スライド、リフター、ゲート、金型アクセサリー
設定可能な金型機構および詳細インサート用の金型スライド、リフター、ゲート、アクセサリー。エンジニアリングレビューでは、移動と嵌合関係、摺動面、突き合わせ面形状、組立アクセス、熱処理、潤滑ニーズ、重要寸法を考慮します。
Upload a Drawing
コネクタ金型部品
ピン形状、ピッチ、位置合わせ、キャビティディテール、耐摩耗性が厳密な工程管理を必要とする金型用精密コネクタ金型部品。図面には、機能基準点、材料・硬度要件、表面状態、検査期待値を明記してください。
Upload a Drawing
プレス金型部品
お客様の仕様に基づき製造されるパンチ、ダイ、ガイド要素、インサート、成形ディテールなどの精密プレス金型部品。ストリップ関連形状、クリアランス、刃先、材料・熱処理、研削工程、放電加工要件、寸法管理についてレビューします。
Upload a Drawing
射出成形、MIM、CIM、オーバーモールド金型
承認された製造範囲内での射出成形、金属射出成形、セラミック射出成形、オーバーモールドに関連する金型および部品作業。プロジェクトレビューでは、材料挙動、インターフェース形状、金型アクセス、仕上げ、摩耗状態、検査要件を検討します。
Upload a Drawing
加工材料
CNC加工材料は、図面、用途、加工性、強度、耐食性、耐摩耗性、熱処理要件に基づいて選定されます。リリース前に、正確なグレード、材料状態、トレーサビリティ要件、およびお客様指定の供給元または文書を確認してください。
Upload a Drawing
表面仕上げ・熱処理
表面仕上げと熱処理は、後付けではなく、寸法加工の一部として計画されます。RFQには、要求される状態、硬度、コーティングまたは仕上げ、マスキングの懸念、熱処理後の研削代、表面の優先度、および許容基準を定義してください。
Upload a Drawing
品質、計測、文書
精密検査、計測、品質文書は、承認された図面と検査計画に沿って行われます。生産開始前に、重要寸法、基準点、報告フォーマット、サンプリング期待値、材料記録、改訂ステータス、および必要なトレーサビリティを特定してください。
Upload a Drawing
プロトタイプ・少量生産
厳密なレビューを経てから量産に移す、図面ベースの部品のラピッドプロトタイピングおよび小ロット生産。最新の2D/3Dデータ、材質、数量、希望納期、寸法優先度、表面処理、検査要件を共有してください。
Upload a Drawing金型メンテナンスおよび交換部品用材料

予備硬化工具鋼
金型プレート、サポート、中程度の負荷がかかるインサートに実用的な選択肢。安定した加工とバランスの取れた靭性が求められます。納品時の硬度と最終熱処理要件は、図面寸法と使用条件に対して確認する必要があります。

硬化工具鋼
加工後に高い硬度が必要なコア、キャビティインサート、ピン、耐摩耗面に使用されます。熱処理シーケンス、研削代、EDM条件、重要寸法検査は、生産前に定義する必要があります。

ステンレス工具鋼
湿度、腐食性樹脂、または長期間の保管にさらされる工具部品に考慮されます。耐食性は、選択されたグレード、熱処理、表面状態、および実際の動作環境に依存します。

粉末冶金鋼
充填樹脂、繰り返し摺動接触、または複雑なインサートが関わる要求の厳しい耐摩耗用途に適しています。材料選定は、靭性、仕上げ要件、EDM戦略、および部品の予想されるメンテナンスサイクルを考慮する必要があります。

銅合金電極
細部までこだわったキャビティ、リブ、またはアクセスしにくい部品のシンカーEDMをサポートする導電性電極材料が使用される場合に適用されます。グレード選定、電極摩耗代、仕上げ目標、および基準点関係は、加工計画と一致させる必要があります。
金型メンテナンスおよび交換部品の製造プロセス

CNCミーリング
CNCミーリングは、図面管理された形状から交換インサート、スライド、プレート、カスタム工具部品を作成します。工具アクセス、基準点選定、加工代、表面要件を確認し、後工程のEDM、研削、または組立作業をサポートします。

CNC旋盤加工
CNC旋盤加工は、コアピン、スリーブ、ブッシュ、位置決め要素などの回転部品を製造します。加工ルートは、同心形状、機能径、材料状態、および供給図面に対して検査が必要な寸法を中心に計画されます。

ワイヤー放電加工
ワイヤー放電加工は、従来の工具アクセスが制限されている場合に、精密な貫通プロファイル、狭いスロット、および硬化された部品を形成します。ワイヤーパス、スタートホールアクセス、基準点関係、および仕上げ代を定義し、完成部品が相手工具インターフェースをサポートするようにします。

シンカー放電加工
シンカー放電加工は、計画された電極を使用して、細部までこだわったキャビティ、リブ、コーナー、および内部部品を加工します。電極戦略、加工代、表面要件、および重要形状を図面と照合して確認し、EDM作業と最終仕上げを調整します。


組立と検査
組立と検査は、納品前に部品インターフェース、重要寸法、および図面改訂要件を確認します。測定方法と報告期待値は注文に合わせて調整され、チームが金型メンテナンスおよび交換部品を意図された組立機能に対して評価するのに役立ちます。
金型メンテナンス・交換部品:金型機能のために

位置決め部品
位置決めピン、ブッシュ、基準面は、金型プレート、インサート、または嵌合する治具間の繰り返し可能な位置決めを確立するのに役立ちます。フィット感、位置公差、基準データム、およびサービスアクセス要件を定義することで、交換部品が意図された組み立て関係を維持できるようにします。

エジェクション部品
エジェクターピン、スリーブ、リターンエレメントおよび関連部品は、制御された部品離型をサポートします。図面レビューでは、クリアランス、軸受長、表面状態、硬度シーケンス、および繰り返し成形サイクル中に摩耗しやすい箇所に対処する必要があります。

ガイド部品
ガイドポスト、ガイドブッシュ、および摩耗ガイド詳細は、予測可能なプレートの動きと位置決めをサポートします。適合寸法、潤滑手段、ランニングクリアランス、および重要な表面要件を提供することで、適切な機械加工、研削、および検査計画を評価できるようにします。

スライド摩耗部品
スライド、ギブ、摩耗プレート、および関連インサートは、金型内のガイド付きサイドアクションを管理します。それらの交換設計では、接触面、移動経路、荷重方向、クリアランス、固定アクセス、および金型メンテナンス中の必要な加工を考慮する必要があります。

ファスニングハードウェア
カスタムファスナー、ダウエル、リテーナー、および取り付け詳細は、金型内の交換可能な部品を固定します。メンテナンス中の取り付けリスクを軽減するために、ねじ仕様、かみ合い深さ、皿穴形状、組み立て順序、およびアクセス制限を含めてください。
SUUXIANG:金型メンテナンス・交換部品について
SUUXIANGは、2010年に中国広東省東莞市長安鎮に設立された東莞市SUUXIANG精密金型有限公司の公共向けブランドです。私たちは、図面主導の製造により、グローバルなエンジニアリング、ソーシング、品質チームを、金型メンテナンス・交換部品、精密金型部品、コネクタ治具、およびカスタム機械加工品でサポートしています。
私たちのチームは、図面、重要寸法、基準戦略、材料および熱処理要件、機械加工アクセス、および検査ニーズを中心に作業を計画します。CNC加工、EDM、精密研削、フィッティング、および検査は、すべての仕様または生産量に対する包括的な約束ではなく、適切なプロセスルートとして調整されます。
SUUXIANGを差別化するのは、技術コミュニケーションに対する実用的で追跡可能なアプローチです。見積もりおよび生産コミットメントの前に、DFMリスク、改訂ステータス、品質優先順位、および納期要件をレビューするため、バイヤーは部品、検査計画、およびドキュメントをアプリケーションに合わせることができます。

金型メンテナンス・交換部品のコア機能
交換前のDFM(製造容易性)検討
各交換部品のレビューは、管理された図面、改訂ステータス、嵌合コンテキスト、材料要件、および重要寸法から始まります。これにより、見積もりや生産計画の前に、基準の競合、アクセスできない箇所、公差累積リスク、およびサービスフィットの懸念を特定するのに役立ちます。
- 2D図面および利用可能な3Dモデルを確認する
- 基準、重要寸法、および嵌合インターフェースを確認する
- ツールのアクセスと製造上の制約を明記します
- リビジョン、数量、検査、納品要件を整合させます

CNCおよびEDMルーティング
金型メンテナンスや交換部品では、複数の加工方法が必要となることがよくあります。SUUXIANGでは、フィーチャー形状、コーナー形状、内部ディテール、または硬化材の状態に応じて、CNCフライス加工や旋削加工と、ワイヤーEDM、シンカーEDM、多軸加工を組み合わせて計画します。
- フィーチャーへのアクセスと形状に合わせてプロセスを選択します
- EDMに必要なディテールに対する電極戦略を計画します
- ワイヤーパスを使用して精密なプロファイルと細いフィーチャーを実現します
- 熱処理要件に合わせて加工シーケンスを調整します

研削および嵌合管理
精密なインターフェースは、管理されたストックアロワンスと実用的な仕上げシーケンスに依存します。研削および嵌合は、部品の機能面、摺動または位置決め関係、最終組立状態を考慮して行われ、除去工程が重要な寸法に影響を与えないようにします。
- 仕上げ加工前に研削代を定義します
- 摺動、位置決め、および密閉インターフェースを評価します
- プロセスシーケンスにより機能面を保護します
- 嵌合部品との関連で、嵌合要件を確認します

早期の検査計画
検査計画は、加工後に追加されるのではなく、図面と合意された重要フィーチャーに紐づけられます。SUUXIANGは、測定方法、報告要件、トレーサビリティのニーズを注文に合わせて調整できるため、最終的なドキュメントは検証済みの検査計画を反映します。
- 生産前に品質に影響する重要寸法を特定します
- フィーチャーとデータム戦略に合わせて検査方法を決定します
- RFQと合わせて報告要件を確認します
- リビジョンと注文のドキュメントを可視的に管理します

金型メンテナンスおよび交換部品:SUUXIANGを選ぶ理由
通常の見積もりだけのサプライヤーと比較して、証拠に基づいた図面レビューと管理された製造コミュニケーションをご検討ください。
← Swipe left or right to view →
金型メンテナンス・交換部品:図面レビューから納品まで
重要寸法、工程アクセス、検査要件、改訂管理された納品に合わせた、カスタム交換部品およびメンテナンス部品のための管理されたワークフロー。
RFQパッケージのレビュー
SUUXIANGでは、お見積もりや生産計画の前に、図面、モデル、材料、数量、適用される状況、納期、報告要件を確認し、不足している情報を特定します。
DFM(製造容易性)の優先事項を確認する
実現可能な製造プロセスを確立するため、重要寸法、基準、公差スタック、表面要求、加工アクセス、熱処理順序、検査方法について検討します。
プロセスルートを計画する
チームは、電極戦略、ワイヤパス、研削代、改訂管理チェックポイントを含め、適切なCNC加工、EDM、研削、組立、測定の手順を割り当てます。
重要部分を加工する
部品は、承認されたプロセス順序に従って製造され、寸法優先順位、表面状態、部品アクセス、および合意された熱処理要件に注意を払って管理されます。
検査と記録
完成した部品は、注文固有の計画に従って検査されます。測定結果、部品識別、および必要な品質ドキュメントは、梱包リリース前に確認されます。
納品リリースを調整する
承認された部品は出荷のために梱包され、改訂および納品情報が視覚的に表示されるため、明確な受領確認とプロジェクトチームとの追跡可能な連携をサポートします。
金型メンテナンス・交換部品の調達方法
Provide the drawing, requirements, and quality priorities needed for a disciplined review before quotation.
図面パッケージをお送りください
2D図面、可能であれば3Dモデルをお送りください。改訂ステータス、基準、重要寸法、表面要求、および相手部品との関連性を明記してください。
材料要件を指定する
材料、硬度または熱処理要件、およびコーティングまたは表面仕上げの優先順位を指定してください。これにより、チームはプロセス順序、加工しろ、EDMの必要性、研削代を評価できます。
数量と時期を指定する
必要な数量、使用条件、目標納期、および試作品または少量生産のマイルストーンを指定してください。部品構成、検査、または調整に影響を与える可能性のあるリスクを指摘してください。
検査の期待事項を定義する
お見積もり前に、測定優先順位、レポート形式、トレーサビリティ要件、および受け入れ基準を含む、検査および報告の期待事項を定義してください。SUUXIANGは、文書化された注文要件に合わせてレビューを調整します。
金型メンテナンスおよび交換部品:承認された適用証拠
検証された顧客フィードバックおよびプロジェクト固有の結果は、顧客が公開使用のための声明およびサポート文書を承認した場合にのみ公開されます。
文書化されたケース証拠には、該当する顧客が開示を許可した場合、図面改訂管理、検査結果、部品の適合確認、または納品記録が含まれる場合があります。
SUUXIANGは、検証されていない推薦文、匿名のパフォーマンスデータ、または承認されたサポート証拠のない金型メンテナンスおよび交換部品に関する主張を公開しません。
金型メンテナンスおよび交換部品:証拠公開ポリシー
Practical answers for engineering, sourcing, and quality teams preparing a drawing-led RFQ.
金型メンテナンスおよび交換部品には、どのファイルを送付すればよいですか?
SUUXIANGは、見積もり前に金型メンテナンスおよび交換部品をレビューできますか?
摩耗したサンプルから金型メンテナンスおよび交換部品をどのように製造しますか?
カスタム金型部品に最低発注数量はありますか?
どのような材料や熱処理が考慮できますか?
検査レポートまたは初品サンプルを依頼できますか?
交換部品のリードタイムはどのように計画すればよいですか?
機密図面とIP機密プロジェクトはどのように扱われますか?
金型メンテナンスおよび交換部品のバイヤーズガイド
交換部品の仕様設定、サプライヤー能力の評価、ライフサイクルコストの管理、および金型性能、部品品質、納期継続性、プログラムリスクを損なう調達エラーの回避のための実践的な意思決定フレームワーク。
1. 金型メンテナンスおよび交換部品とは何ですか?
Four categories define mold maintenance and replacement components: routine consumables, wear parts, repair parts, and engineered replacements. They serve injection molds, connector tooling, and stamping dies by restoring motion, sealing, alignment, cutting, ejection, or forming function without replacing the complete tool.nnTwo common routine-consumable examples are springs and seals; wear parts include ejector pins, bushings, guide elements, punches, and inserts exposed to friction, load, resin, or sheet contact. Repair parts address localized damage, while engineered replacements are drawing-controlled components recreated or revised to recover the original datum relationships, fits, and critical dimensions.nnOne replacement decision starts with measurement against the approved drawing, not visual appearance alone. Replace the component when wear, cracking, galling, distortion, or an unstable repair would compromise tolerance, mating action, part quality, or repeatable production; repair remains appropriate only when the restored feature can be verified and surrounding tool geometry is sound.
2. 金型メンテナンスおよび交換部品の進化
Replacement work has evolved from local shop repair toward drawing-controlled manufacture. Today, 2D drawings, 3D models, CNC milling, wire EDM, sinker EDM, and precision grinding help teams reproduce released geometry, critical dimensions, material condition, and functional interfaces rather than merely copy a removed part.nnAcross global supply chains, three linked records matter: the approved drawing revision, inspection plan, and maintenance history. Preventive schedules based on cycles and observed condition help teams plan replacements before failure, while traceable RFQ data lets a supplier assess machining access, EDM strategy, grinding stock, and verification needs.
3. 金型メンテナンスおよび交換部品の種類
金型メンテナンスおよび交換部品は、モーション、シーリング、フォーミング、およびサーマル機能によって分類されるべきです。交換部品は、そのインターフェースが既存の金型の基準スキームとアセンブリスタックに一致する場合にのみ有効です。
| 家族 | 機能と不具合の兆候 | 主要な図面入力項目 | 互換性に関する懸念 |
|---|---|---|---|
| エジェクションとリターン | パーツのリリース、固着または曲がりピン | 直径、長さ、フィット、プレートの基準寸法 | ピン穴、リターンストローク、エジェクタレイアウト |
| ガイドとフォーミング | 整列と成形、フラッシュまたはスクライブ | 基準寸法、シャットオフ、キャビティ形状 | ガイド位置、インサートシート、鋼材の状態 |
| スライドと摩耗プレート | サイドアクションの作成、引きずりまたは焼き付き | 移動量、角度、摩耗面、潤滑 | ジブ形状、アクチュエータとクリアランス |
| 冷却とホットランナー部品 | 温度管理、漏れまたは不均衡 | ポートねじ、チャンネルレイアウト、シール溝 | マニホールドインターフェース、コネクタ、定格圧力 |
| ハードウェアとスタンプ金型部品 | 力の保持または切断/成形、疲労またはバリ | ロード、自由長、パンチ・ダイクリアランス | ポケット寸法、ファスナーねじ、対合ダイ |
エジェクターおよびリターン部品
エジェクターピン、スリーブ、リターンピン、およびプレートが成形品をリリースします。ピンの曲がり、ガリング、フラッシュ、またはスティッキングは、フィット、アライメント、または潤滑のレビューを示します。
ガイダンスおよびフォーミングコンポーネント

ガイドピン、ブッシュ、コア、キャビティインサート、およびロケーティングキーは、再現可能なクローズと部品形状を確立します。摩耗は、不一致、フラッシュ、スコアリング、または不安定なシャットオフとして現れます。
モーション、サーマル、およびダイアイテム
スライド、ウェアプレート、冷却部品、ホットランナーインターフェース、スプリング、シール、ファスナー、パンチ、およびダイには、嵌合部品のチェックが必要です。漏れ、ドラッグ、疲労、またはバリは、完全なアセンブリに起因するはずです。
4. 金型メンテナンスおよび交換部品の材料
金型メンテナンスおよび交換部品の決定には、2つの選択基準があります。それは、発生した故障メカニズムと、安定性を維持する必要があるインターフェースです。材料の選択は、樹脂、負荷、熱経路、仕上げ、および使用環境に従うべきです。
| 材料ファミリー | 主な利点 | 通常の確認項目 |
|---|---|---|
| 予備硬化鋼 | 加工性 | 硬度と研磨 |
| 工具鋼 | 耐摩耗性 | 熱処理による歪み |
| ステンレス鋼 | 耐食性 | 滑り摩耗 |
| ベアリング合金 | 低摩擦 | 荷重と潤滑 |
| 銅合金 | 熱伝導性 | 強度と安全性 |
| カーバイド | 耐摩耗性(研磨) | 脆性と支持 |
| エンジニアリングポリマー | 低荷重時の izolacija(アイソレーション) | 温度とクリープ |
負荷に応じた鋼材の選択
P20クラスの予備硬化鋼は、実用的な加工と中程度の負荷のインサートをサポートします。全体焼き入れ工具鋼は、高接触摩耗によりよく耐えます。熱処理は、歪みを制限するために、最終的な材料除去戦略に従う必要があります。nnH13やその他のステンレス鋼グレードは、湿気の多い金型に適していますが、過酷な摺動接触では耐食性が硬度を代替するものではありません。
摩耗、熱、および仕上げ
ガラス繊維強化樹脂は研磨摩耗を加速させるため、ゲート、コア、および摩耗の激しいエッジには、硬化鋼、コーティング、またはカーバイドが候補となります。コーティングの適合性は、基材の硬度、接着性、形状、および必要な表面仕上げによって異なります。nnベリリウムフリー銅合金は局所的な熱伝達を改善する可能性があります。軸受合金は、選択された低摩擦インターフェースに適しています。エンジニアリングプラスチックは、温度検証後、低負荷ガイド、シール、または非成形機能に限定されます。
機能的同等性の検証
材料名が同じでも、それが同等性を保証するわけではありません。サプライヤーの条件、硬度範囲、熱処理、清浄度、表面処理などは、製品の挙動に影響を与える可能性があります。故障した部品の機能、接合する材料、荷重方向、潤滑剤、樹脂、冷却条件などを比較検討してください。nn交換部品の選定には、図面改訂履歴、必要に応じた材料証明書、検査計画の3つの記録が必要です。SUUXIANGは、これらの情報を要求された製造ルートと比較検討できます。
5. 金型メンテナンス・交換部品のカスタマイズオプション
図面に基づく金型メンテナンス・交換部品は、単なるカタログサイズではなく、実際の金型構成に合わせて調整できます。SUUXIANGは、図面、接合部の状況、検査要件を確認してから、製造プロセスを決定します。
寸法、はめあい、表面
2D図面には、重要寸法、基準、幾何公差、はめあいクラス、材料、要求される表面仕上げを明記してください。nn接合部品やアセンブリの一部を図示することで、機能的な摺動、位置決め、またはシールのはめあいと、重要度の低い寸法を区別できます。
- 熱処理と硬度要件を指定してください。
- コーティングと許容される膜厚を指定してください。
- ベント形状と冷却機能をマークしてください。
DFMレビューが必要な変更
ベントの修正、冷却チャンネルの変更、公差の厳格化、または熱処理シーケンスの変更は、工具アクセス、EDM戦略、研削代、および歪みのリスクを変更する可能性があります。nnコーティングまたは仕上げの変更も、嵌合、表面テクスチャ、または相手面(mating face)に影響を与える場合はレビューが必要です。
識別、キット、およびサンプル
刻印された部品番号、改訂マーク、またはキャビティ識別子は、管理された交換と保守記録をサポートします。nn検証済みのサンプルは、摩耗状態、嵌合寸法、材料証拠、および意図された改訂が確認されている場合にのみリバースエンジニアリングをサポートできます。それ以外の場合、カタログ交換品は公開された標準形状に従い、カスタム部品は承認された図面に従います。
- 可能であれば3Dモデルを提供してください。
- 数量と目標日を記載してください。
- 検査レポートの要件を定義してください。
6. 金型メンテナンスおよび交換部品における品質要素
交換部品は、その機能的インターフェースが取り付けられた工具のデータムに対して制御されている場合にのみ、相互交換可能になります。フラッシュ、固着、漏れ、または位置ずれが取り付け後に明らかになった場合ではなく、加工前に受け入れを定義してください。
データムおよび機能寸法
まず、図面上で取り付け面、位置決め穴、および回転軸をプライマリ、セカンダリ、およびターシャリのデータムとして特定します。nn次に、シャットオフ形状、ピンと穴のクリアランス、シールランド、ガイド位置、および嵌合ねじの位置など、機能に不可欠な寸法をマークします。
表面および材料の状態
Ra値、硬度範囲、有効硬化深さ、および許容される面取り(edge break)は、各加工面で指定する必要があります。nnコーティングの範囲は、意図的に定義された嵌合部を除外または含める必要があります。耐食保護は、精密な穴、ねじ、またはシーリング面を変更してはなりません。
検査証拠と受け入れ
図面で要求されている場合、特定された重要寸法、同心度、嵌合クラスのフィーチャー、および機能ねじに対して100%検査が適切です。nn各記録には、改訂、測定方法、データム参照、実際の結果、受け入れ限度、材料と熱処理の証拠、および部品のトレーサビリティを特定する必要があります。
7. 金型メンテナンスおよび交換部品サプライヤーの選定
能力のあるサプライヤーは、見積もりを行う前に、故障した部品を図面、嵌合形状、およびサービス条件に対して評価します。金型メンテナンスおよび交換部品の場合、証拠と改訂管理は、機械加工アクセスと同じくらい重要です。
| 評価エリア | 要求される証拠 | 購入者チェック |
|---|---|---|
| エンジニアリング | DFMとプロセスルート | CTQと基準面の確認 |
| 品質 | 材料、熱処理、検査 | 改訂履歴と紐づいた記録 |
| 実行 | 能力、梱包、コミュニケーション | マイルストーンとエスカレーションの定義 |
エンジニアリングおよび改訂レビュー
RFQ発行前に、CTQ寸法、データム、工具アクセス、EDMまたは研削ルート、および改訂ステータスをカバーする図面レビューを要求してください。nn質問:どのファイル改訂が生産を管理し、逸脱または明確化要求はどのように記録されますか?
トレーサビリティと初品
初品承認前に、材料証明書、熱処理記録、および検査結果を発注書と部品改訂に照合してください。nn質問:どの寸法が、どの方法で測定され、どのサンプル承認記録が生産をリリースしますか?
納期と用途適合性
コネクタ金型またはプレス金型の場合、微細なフィーチャー、摩耗インターフェース、嵌合、および保護パッケージングに関する実証済みの理解を評価してください。nn質問:納期に影響を与える容量の制約は何ですか、ステータスコミュニケーションの責任者は誰ですか、輸送中の損傷と遅延変更はどのように処理されますか?
8. 金型交換部品に関するバイヤーのよくある間違い
交換部品は、提示された公称サイズではなく、インターフェースで最も頻繁に故障します。金型メンテナンスおよび交換部品については、管理をRFQから発注書および受入計画に移行させるべきです。
不完全な図面パッケージ
基準面、公差、嵌合部、改訂ステータスがない2D図面は、憶測を招きます。結果として、組み立てられないインサートや修正の遅延につながる可能性があります。モデル、重要寸法、管理された図面改訂を添付してください。
公称サイズと嵌合
1つの外径が一致しても、機能する嵌合は確立されません。サプライヤーが加工、放電加工、研削を計画できるように、基準参照、クリアランスまたは干渉の目標、嵌合部品の寸法、および機能的な移動を指定してください。
材料と表面の管理
承認なしの材料置換は、摩耗、腐食挙動、または熱処理応答を変更する可能性があります。発注書に材料グレード、承認された代替品、硬度範囲、表面仕上げ、コーティング要件、および必要な証明書を記載してください。
改訂、受領、およびコスト
1つの改訂の混在は誤解を招く組み立て不良を引き起こす可能性があり、未確認の受領は不適合部品を金型に入れる可能性があります。部品マーキングまたは梱包識別、CTQに対する受入検査、検査記録、およびダウンタイムと修正をカバーする総コストレビューを要求してください。
9. 交換部品ソーシングプログラムの開始
交換プログラムは、汎用的なスペアパーツリストではなく、実際の金型資産から始まります。エンジニアリング、メンテナンス、品質、調達、およびプログラム管理は、RFQをリリースする前に所有権に合意する必要があります。
資産のレビューとランキング
資産登録簿には、各金型ID、改訂、サイクル履歴、故障モード、および取り付けられたコンポーネントをリンクさせる必要があります。メンテナンスは、生産停止リスク、交換頻度、および相互交換性によって部品をランク付けできます。
- ユニークでリードタイムが長く、生産停止につながる部品については、安全在庫を保持してください。
- 検証済みの図面がある、安定した非クリティカルな部品は、受注生産してください。
図面のクリーンアップと初回品承認
2D図面は、基準参照、重要寸法、材料、熱処理、表面要件、および改訂ステータスを定義する必要があります。品質は、継続的な供給の前に、合意された検査計画に対してサンプルまたは初回品を承認します。
再注文と記録の管理
承認された各部品には、サプライヤー記録、梱包識別、検査要件、および再注文トリガーが必要です。プログラム管理は、消費量とリードタイムの変更をレビューします。メンテナンスは、金型ID、サイクル数、および故障観察に対して各交換品を記録します。
10. 金型メンテナンスおよび交換部品の価格設定
サプライヤー固有の見積もりを行う前に、図面のレビューが必要です。形状、金型アクセス、基準スキーム、材料の状態、公差、熱処理、コーティング、および検査計画が、ルートとリスクの両方を決定します。SUUXIANGは、現在の図面改訂と合意された技術的証拠のみに基づいて見積もるべきです。nn金型メンテナンスおよび交換部品には、一般的に3つのコストレイヤーがあります。1回限りのプログラミングと固定、単体加工と仕上げ、および検証またはロジスティクスです。タイトな位置関係、放電加工用電極、研削、熱処理後の仕上げ、特殊コーティング、CMMレポート、および緊急スケジューリングは、コストとリードタイムの露出の両方を増加させる可能性があります。nnピース単価を超える2つの総コストチェックが重要です。部品が故障した場合のダウンタイムコストを推定し、管理されたスペアを保持することと比較してください。リリース前にトレーサビリティ、検査記録、梱包、および改訂識別を定義してください。安価で未検証のスペアは、シャットダウンを延長する可能性があります。
| 代表的な注文ロット | コストの傾向 | 一般的なリードタイムの要因 |
|---|---|---|
| 1~2個 | 段取りが大部分を占める。複雑な形状はリスクを増大させる。 | DFM(製造容易性)の確認、材料の入手性、プログラミング |
| 3~10個 | 段取りコストが個数に分散される。検査範囲は依然として重要。 | EDMまたは研削工程、熱処理 |
| 11個以上 | リピート用の治具は単価を下げる可能性がある。 | 生産能力、ロット検査、合意された納品分割 |