
加工前にレビューする精密プレス金型部品
カスタム精密プレス金型部品のDFM、重要寸法レビュー、および検査重視の製造ルートのために図面をお送りください。
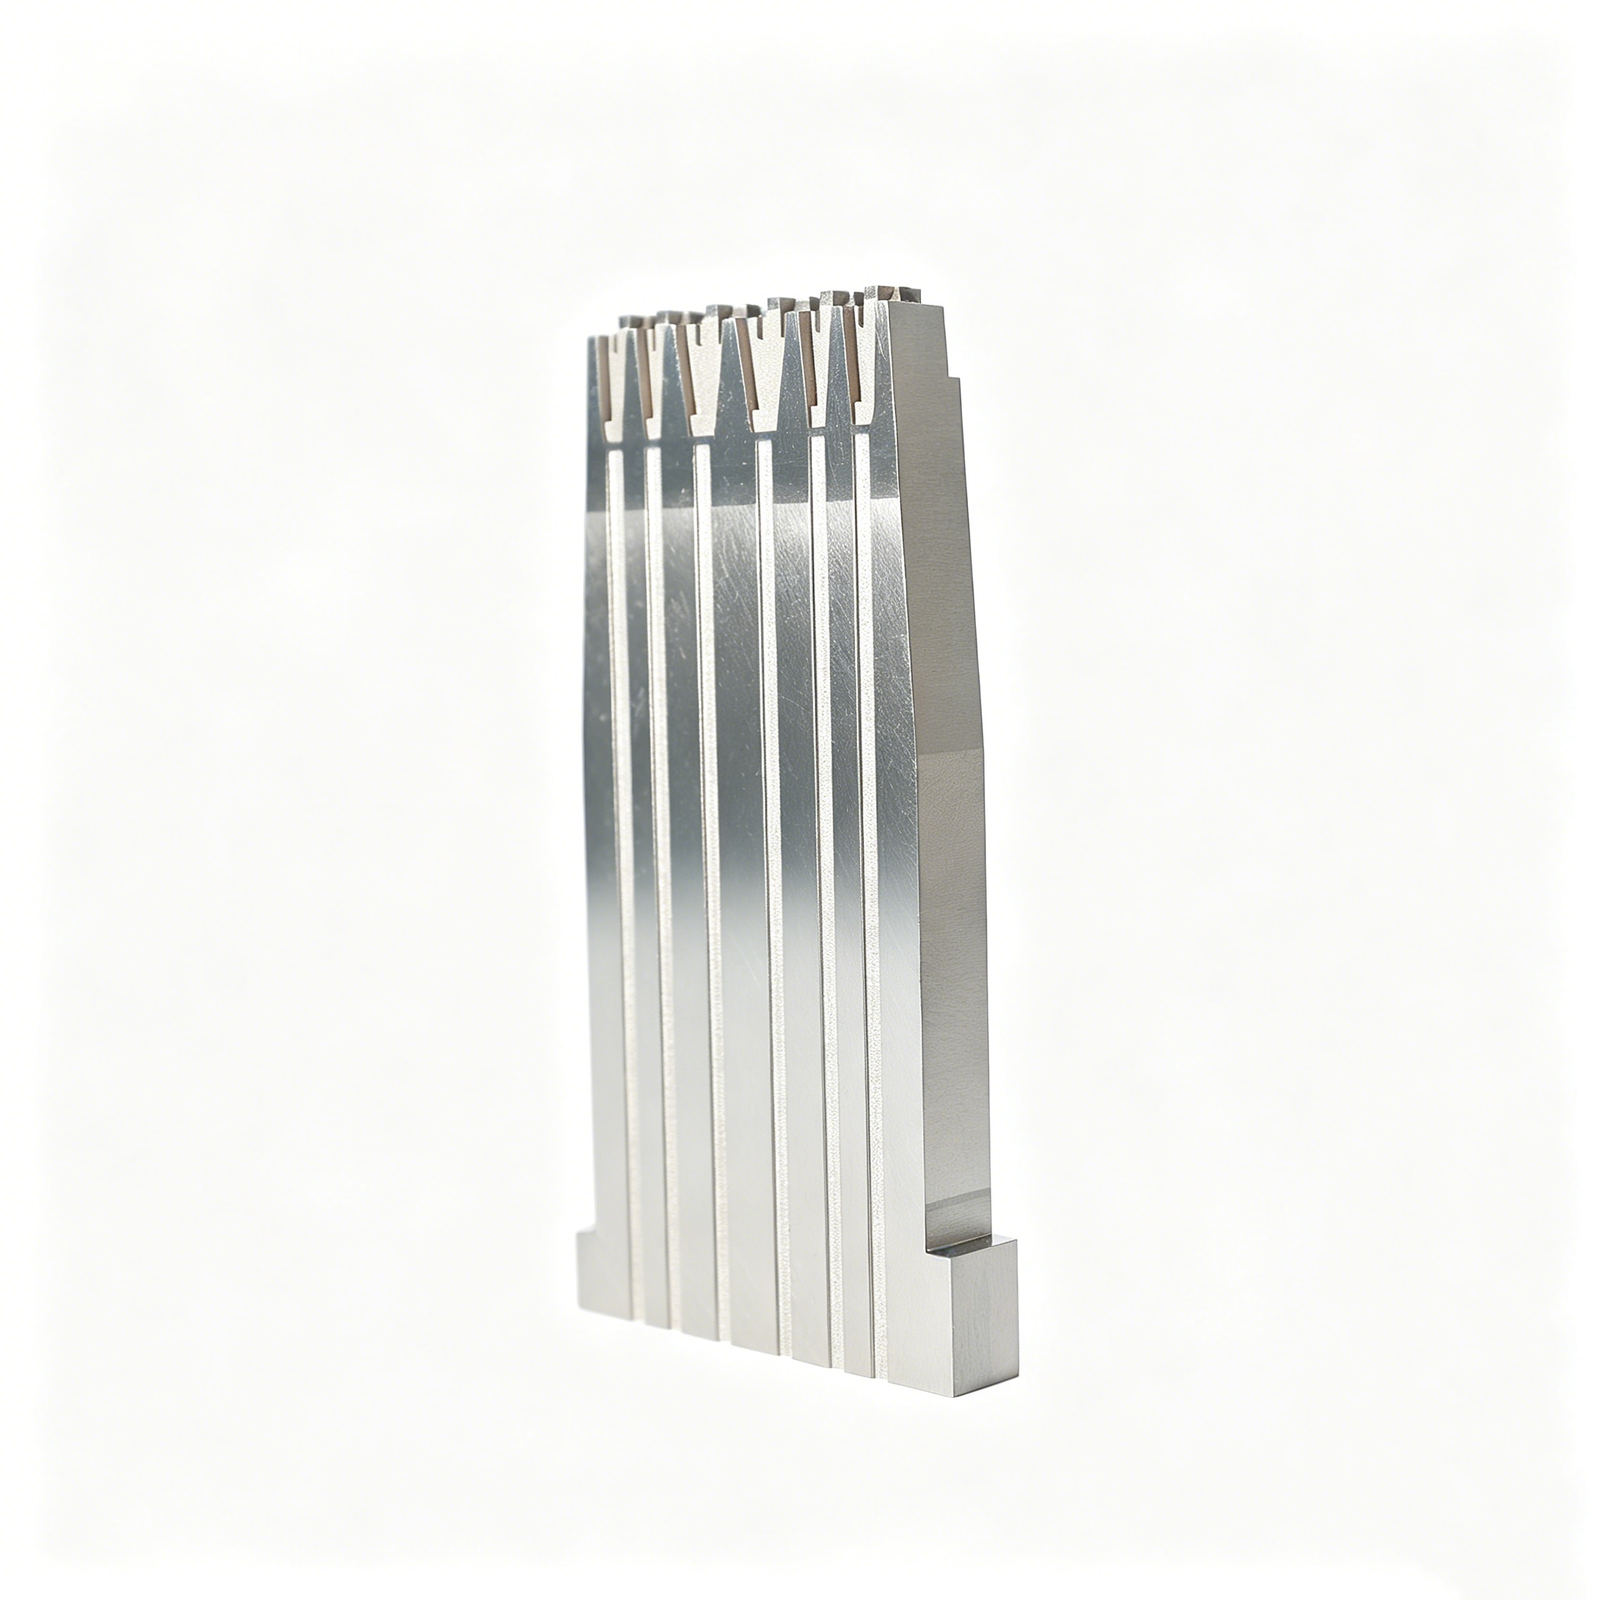
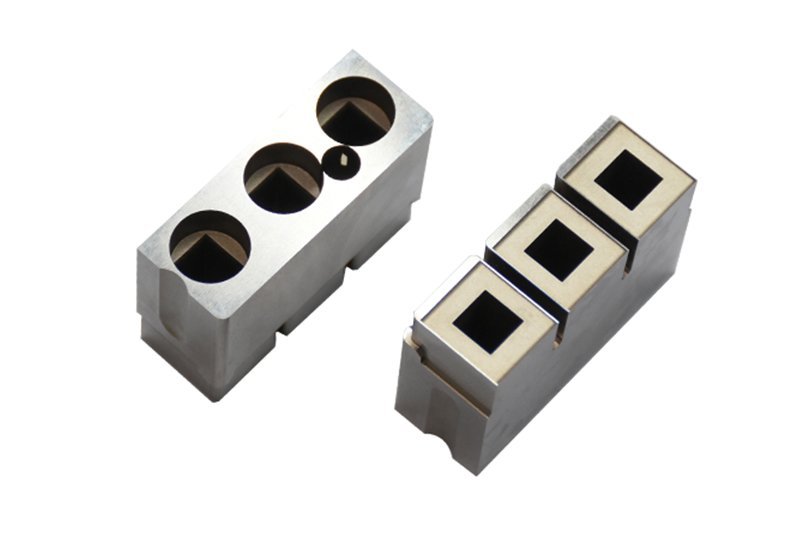
代表的な精密プレス金型部品









Related Drawing-Based Components and RFQs




精密プレス金型部品のためのエンジニアリング上の利点
製造可能性、プロセス順序、検査優先順位、および生産コミットメント前の改訂要件を明確にする図面主導のアプローチ。
コミットメント前のDFM
見積もりと生産計画の前に、重要寸法、基準、工具アクセス、材料要件、熱処理シーケンスを確認します。
連携されたプロセスルート
ジオメトリ、アクセス制約、機能的な嵌合条件に合わせてCNC加工、ワイヤーまたはシンカーEDM、研削、および組立を計画します。
検査優先の計画
重要品質特性、表面要件、および合意された図面改訂を中心に、検査方法と報告の期待を定義します。
改訂の可視性
図面の変更、製造上の質問、および納期情報を可視化し、プロジェクト全体で承認された要件を明確に保ちます。
技術的なRFQコミュニケーション
精密プレス金型部品に焦点を当てた技術的な議論をサポートするために、図面、モデル、数量、品質要件、および目標期日を提供します。
精密プレス金型部品およびカスタム部品ファミリー
設定可能なツーリング部品、重要インターフェース、および管理された検査と改訂トレーサビリティを必要とするカスタム機械加工部品のための図面主導のプロセスルート。

CNC加工サービス
図面ベースの金型部品およびカスタム部品の精密CNC加工サービス。生産コミットメントの前に、材料、基準、重要寸法、工具アクセス、加工順序、および検査要件に焦点を当てたレビューを行います。
Upload a Drawing
CNCフライス加工
プレート、インサート、成形部品、複雑な金型機能のためのカスタムCNCフライス加工サービス。工具パス計画は、クランプ、カッターリーチ、コーナージオメトリ、ストックアロアンス、およびインプロセスまたは最終検証を必要とする寸法を考慮します。
Upload a Drawing
CNC旋削加工
パンチ、ブッシュ、ガイド要素、カスタムピンなどの回転金型部品の精密CNC旋削加工サービス。直径、同心度、ショルダー、ねじ、基準関係は、図面で明確に定義する必要があります。
Upload a Drawing
5軸加工
5軸CNC加工は、必要に応じて段取り回数を減らし、多面加工、斜めの形状、複雑な部品へのアクセスをサポートします。実現可能性は、部品形状、ワーク保持、工具の届き範囲、公差戦略、検査アクセスによって異なります。
Upload a Drawing
スイス式・マイクロ加工
スイス式加工およびマイクロ加工は、取り扱い、振れ、フィーチャー間隔、検査方法に慎重な計画が必要な、小径で高精細な部品をサポートします。RFQには、機能寸法、材料状態、数量、および相手部品のコンテキストを提出してください。
Upload a Drawing
ワイヤー・型彫り放電加工
ワイヤーEDMおよび型彫りEDMサービスは、焼き入れされた輪郭、狭いスロット、鋭い内部形状、および従来の工具アクセスを超えたフィーチャーに対応します。プロセスルートは、ワイヤーパス、電極戦略、仕上げ要件、および再キャスト層に関する考慮事項を定義する必要があります。
Upload a Drawing
精密研削
精密平面およびプロファイル研削は、加工または熱処理後に平面度、平行度、プロファイル精度、および機能的な嵌合を制御するために使用されます。図面には、研削基準面、残留素材量、表面要件、および重要な検査ポイントを明記してください。
Upload a Drawing
金型コア・キャビティインサート
精密金型コアおよびキャビティインサートは、材料、熱処理シーケンス、締め付け形状、冷却またはフィーチャーアクセス、および嵌合インターフェースを中心に図面から構成されます。レビューにより、重要寸法、EDMの必要性、研削素材、および検査計画を確認します。
Upload a Drawing
エジェクター・エジェクション部品
エジェクターピン、スリーブ、およびエジェクション部品は、可動部品、プレート、穴、および成形部品の要件間の機能的な関係に合わせて製造されます。材料、硬度状態、直径公差、表面要件、および嵌合寸法を指定してください。
Upload a Drawing
コアピン、ガイド・位置決め部品
コアピン、ガイドピン、および位置決め部品は、位置決め面、直径、肩部、およびアセンブリ基準面間の制御された関係を必要とします。図面レビューは、フィットクラス、摩耗の考慮事項、熱処理、研削シーケンス、および検証方法の特定に役立ちます。
Upload a Drawing
スライド、リフター、ゲート・金型アクセサリー
金型スライド、リフター、ゲート、およびアクセサリーは、動き、締め付け面、クリアランス、摩耗領域、およびアセンブリインターフェースに注意が必要な構成可能なツーリング詳細です。関連する断面図、相手部品、材料要件、および重要な機能寸法を提供してください。
Upload a Drawing
コネクタ金型部品
精密コネクタ金型部品は、コネクタツーリング内で、密接に配置されたキャビティフィーチャー、ピンおよびインサートインターフェース、および再現性のあるアライメントをサポートします。製造可能性レビューは、マイクロフィーチャー、EDMまたは研削要件、材料状態、および検査アクセス性を扱います。
Upload a Drawing
プレス金型部品
精密プレス金型部品には、パンチ、ダイ、インサート、ガイド要素、成形詳細、およびカスタム摩耗部品が含まれます。生産計画は、ストリップの相互作用、クリアランスに敏感な形状、材料と熱処理、研削許容値、および重要な機能寸法を考慮します。
Upload a Drawing
射出成形、MIM、CIM、オーバーモールド用金型
射出成形、MIM、CIM、およびオーバーモールド用金型部品は、検証された範囲内の図面駆動型製造作業として評価されます。レビューでは、成形材料のコンテキスト、インターフェース、収縮関連要件、ベントまたはゲートフィーチャー、材料選択、および検査の期待事項をカバーします。
Upload a Drawing
加工材料
CNC加工材料は、図面の要件、アプリケーション荷重、摩耗、腐食暴露、加工性、熱処理シーケンス、および入手可能性に対して選択されます。RFQには、正確なグレードまたは承認された同等品、材料状態、認証要件、および制限事項を記載してください。
Upload a Drawing
表面仕上げ・熱処理
表面仕上げと熱処理は、機能面、耐摩耗性、耐腐食性、寸法変化、および後続の研削またはEDM作業に合わせて計画されます。該当する場合は、必要なプロセス、硬度範囲、マスキング、仕上げ制限、および検証ドキュメントを定義してください。
Upload a Drawing
品質、計測・ドキュメント
精密検査、計測、および品質ドキュメントは、図面の重要寸法、基準面、公差、および報告要件に合わせて調整されます。生産開始前に、検査方法、サンプリングの期待値、レポート形式、材料証明、および改訂ステータスに合意してください。
Upload a Drawing
プロトタイピング・少量生産
ラピッドプロトタイピングおよび少量生産は、図面の検証、フィットチェック、ツーリングトライアル、エンジニアリング変更、およびカスタム部品の管理された供給をサポートします。現実的なレビューのため、数量、材料、重要寸法、品質ドキュメント、および目標納期を含めてください。
Upload a Drawing精密プレス金型部品に使用される材料について

D2 工具鋼
切断インサート、パンチ、耐摩耗性重視の精密プレス金型部品として一般的です。高炭素・高クロム組織は熱処理後の耐摩耗性を支えますが、機械加工や放電加工の計画では最終研磨代を考慮する必要があります。

H13 工具鋼
繰り返し衝撃、熱サイクル、過酷な成形荷重にさらされる工具の評価によく使用されます。H13 は、有用な靭性と耐熱性のバランスを提供しますが、指定された硬度、熱処理ルート、仕上げ要件はまとめて検討する必要があります。

M2 高速度鋼
熱間硬度と切れ刃の保持力が重要な、一部のパンチおよび切断用途に適しています。合金含有量が高いため、機械加工戦略、熱処理制御、研磨要件に影響を与える可能性があります。そのため、RFQ では使用条件を明確にする必要があります。

超硬合金
並外れた硬度と耐摩耗性が要求される、摩耗の激しい切断および成形領域で検討されます。超硬合金は脆性があり、適切なサポート、形状、放電加工または研磨方法が必要です。用途の荷重と相手材の詳細は、実現可能性の検討を左右します。

予硬化合金鋼
図面で最終硬化工程なしの安定した強度が必要とされる場合、一部の金型プレート、リテーナー、サポートブロック、構造部品に使用されます。加工アクセス、ねじ部品、基準面は、工程計画の前に検討されます。
精密プレス金型部品:機械加工、放電加工、研磨、組立


ワイヤー放電加工
ワイヤー放電加工は、従来の切断アクセスが制限されている正確な貫通形状、狭いスロット、複雑な輪郭を生成します。ワイヤーパス計画、基準位置、仕上げ要件は、機械加工ルートが確定する前に図面と照合されます。

型彫り放電加工
型彫り放電加工は、電極戦略を必要とする内部形状、シャープなディテール、アクセスしにくい形状をサポートします。電極設計、放電クリアランス、表面要件は、材料および後続の仕上げ作業と並行して評価されます。


組立検査
組立検査は、個々の精密プレス金型部品が連携して機能する必要がある場合の、嵌合関係を検証します。検査方法と報告は、重要な寸法、機能インターフェース、改訂ステータス、および RFQ で提供された品質期待値と一致させます。
精密プレス金型部品用サポートアクセサリー

ガイドピン
ガイドピンは、嵌合する金型セクション間の繰り返し配置をサポートします。配置関係、クリアランス、材料の状態、取り付け方法、検査寸法を、金型図面と意図されたプレス用途に対して確認してください。

ガイドブッシュ
ガイドブッシュとガイドピンのペアは、金型アセンブリ内でのガイド付き動作を制御します。図面のレビューでは、穴の形状、保持の詳細、潤滑の必要性、摩耗の考慮事項、および重要な位置合わせの基準を確立する必要があります。

ダウエルピン
ダウエルピンは、アセンブリ中のインサート、プレート、交換可能な部品の確実な位置決めを提供します。ピンの直径、かみ合いの深さ、フィットの指示、取り付け順序、および部品の位置を制御する基準スキームを定義してください。

リテイナープレート
リテイナープレートは、パンチ、インサート、またはサポート部品を指定された位置に保持します。それらのポケットの形状、締結パターン、クリアランスの要件、および保守可能な部品との関係は、DFMレビュー中に確認する必要があります。

エジェクターコンポーネント
エジェクション関連コンポーネントは、アプリケーションが制御された動きを必要とする場所で、成形された材料または工具の詳細を解放するのに役立ちます。図面から、トラベル、接触面、リターン方法、荷重経路、クリアランス、および嵌合部品の制約を確認してください。
SUUXIANG精密プレス金型部品について
SUUXIANGは、東莞SUUXIANG精密金型有限公司の唯一の公開ブランドです。XiaoCheng Huangによって設立され、法的に代表される同社は2010年に設立され、中国広東省東莞市常平鎮三和工業団地2階に拠点を置いています。私たちは、国際的なエンジニアリング、ソーシング、品質チームが図面と仕様を、検査済みのカスタム部品、金型部品、コネクタ工具、および精密プレス金型部品に変えるお手伝いをします。
私たちの仕事は、CNCフライス加工と旋削、多軸加工、EDM、精密研削、組立、検査を、管理された製造ワークフローにもたらします。見積もりと生産のコミットメントの前に、適切なプロセスルートを明確にするために、図面の詳細、重要な寸法、基準、材料要件、機械加工アクセス、および検査の期待を確認します。
SUUXIANGを際立たせているのは、部品の性能と受け入れに影響を与える詳細に関する、規律あるプロジェクトコミュニケーションです。図面ベースの作業を調整しながら、改訂ステータス、プロセス計画、および検査要件を可視化し、バイヤーが製造可能性を評価し、責任ある生産決定に必要な証拠を備えたRFQを準備するのを支援します。

精密プレス金型部品の背後にあるコア機能
コミットメント前のDFM
SUUXIANGは、精密プレス金型部品の見積もりを行う前に、図面、モデル、材料、数量、重要な寸法、基準、および表面要件を確認します。この議論では、公差スタックのリスク、工具アクセス、熱処理シーケンス、および責任ある生産計画に必要な検査証拠を特定します。
- 品質に重要な寸法と基準参照を確認する
- 機械加工アクセスと実用的なフィーチャー形状を特定する
- 材料、熱処理、表面要件を整合させる
- 生産開始前に検査の優先順位を定義する

CNCと多軸計画
複雑な金型ディテールの加工には、一般的な加工方法ではなく、形状に合わせた加工ルートが必要です。CNCミーリング、旋削、多軸加工、マイクロ加工などを、壁面の状態、フィーチャーの届く範囲、クランプ戦略、そして精密プレス金型部品同士の関係性から評価します。
- ポケット、輪郭、側面のフィーチャーに対するセットアップアクセスを確認します。
- 機能面を保護するようにクランプを計画します。
- フィーチャーのサイズ、深さ、工具の届く範囲を評価します。
- 関連部品間の嵌合寸法を調整します。

EDMおよび研削加工戦略
硬化材、内部形状、微細な輪郭、または管理された仕上げが必要な場合は、ワイヤーEDM、形彫りEDM、および精密研削加工を計画します。SUUXIANGは、電極戦略、ワイヤーパス、研削代、およびシーケンスを考慮し、関連する工程を経て最終寸法を評価します。
- 従来の切削加工よりもEDMが適している場合を判断します。
- ワイヤー挿入口、フラッシング、輪郭アクセスに関するニーズを確認します。
- 重要な仕上げ面のために研削代を確保します。
- 寸法リスクを考慮して熱処理と仕上げの順序を決定します。

検査および改訂管理
検査計画は、図面の重要フィーチャーと、定義された測定方法および注文のドキュメントニーズを結びつけます。改訂管理されたコミュニケーションにより、精密プレス金型部品が加工、仕上げ、組み立て、最終確認を経て納品調整される過程で、変更点を常に可視化します。
- 検査方法を重要寸法と基準に合わせます。
- レポート、トレーサビリティ、およびドキュメント要件を明確にします。
- 図面の改訂を製造プロセス全体で可視化します。
- 検証済みの検査計画に対して最終記録を確認します。

精密プレス金型部品ならSUUXIANGを選ぶ理由
DFM、重要寸法、工程計画、検査、および改訂の可視性を、製造コミットメントの前に置く、図面ベースのワークフロー。
← Swipe left or right to view →
精密プレス金型部品:図面レビューから納品まで
製造性、重要寸法、検査要件、改訂ステータスを出荷調整前に可視化する、図面主導のワークフロー。
RFQと図面受付
情報に基づいた技術レビューのために、2D図面、利用可能な場合は3Dモデル、材料、数量、用途の文脈、品質要件、希望納期をご提出ください。
DFMとクリティカルレビュー
SUUXIANGは、製造コミットメントの前に、データム、重要寸法、公差スタック、工具アクセス、熱処理順序、EDM要件、研磨代、検査の期待値をレビューします。
プロセスルート計画
プロジェクトチームは、承認された図面改訂に対して、適切なCNC、多軸加工、旋盤、ワイヤー放電加工、型彫り放電加工、研削、組立、および制御シーケンスを定義します。
機械加工および放電加工の実行
精密プレス金型部品は、計画された工程を経て加工されます。電極戦略、ワイヤーパス、加工しろ、および改訂情報は、生産全体を通じて管理されます。
研削・組立・検査
研削と組立で機能的なインターフェースに対応し、検査は、寸法、表面要求、および注文に関連するドキュメントについて、合意された計画に従って実施されます。
梱包・出荷調整
最終検証後、部品は、部品形状と出荷要件に合わせて梱包されます。納品調整と注文ドキュメントは、確定したプロジェクトスコープに沿って調整されます。
精密プレス金型部品プロジェクトを開始する
Give u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e the technical context needed to review manufacturability, align inspection expectations, and prepare a controlled production release.
図面を提出する
初回技術レビューのために、2D図面、利用可能な3Dモデル、用途、材質要求、数量、および希望納期を送信してください。
重要要件の確認
見積もりまたは生産コミットメントの前に、重要寸法、基準、表面要求、熱処理シーケンス、嵌合条件、および必要な検査記録を特定してください。
プロセス計画のレビュー
精密プレス金型部品に関する、実用的なDFM(製造容易性)の所見、機械加工アクセス、放電加工または研削の必要性、検査方法、改訂ステータス、およびサンプリングまたは承認要件について話し合います。
生産を明確にリリースする
合意された図面改訂、プロセス仮定、品質期待値、数量、および納期計画を承認することで、製造と最終ドキュメントが注文と一致するようにします。
精密プレス金型部品:お客様の声とプロジェクト成果
お客様のフィードバックは、関連するプロジェクトの成果が承認・検証された後にのみ公開されます。
図面ベースの金型プロジェクトにおける重要寸法、改訂調整、および検証済みの納品結果を網羅した、証拠に基づいたケーススタディのために確保されています。
カスタムプレス金型部品の機械加工、放電加工、研削、検査計画に関する検証済みフィードバックのために確保されています。
精密プレス金型部品 FAQ
Practical answers for teams preparing a drawing-based tooling-component RFQ.
精密プレス金型部品のRFQには何を含めるべきですか?
SUUXIANGは少量生産の精密プレス金型部品の見積もりをしてもらえますか?
生産前に精密プレス金型部品の図面をどのようにレビューしますか?
大量の金型部品注文の前にサンプルを注文できますか?
カスタムプレス金型部品のリードタイムはどのように評価されますか?
精密プレス金型部品で利用可能な検査レポートは何ですか?
カスタム部品注文中の図面改訂はどのように管理されますか?
支払い、配送、および機密図面はどのように扱われますか?
精密プレス金型部品 完全バイヤーズガイド
この意思決定フレームワークを使用して、部品の仕様決定、材料と製造管理の比較、資格のあるサプライヤーの評価を行い、図面ベースの金型部品をリリースする前に、コスト、公差、および検証のミスを回避してください。
1. 精密プレス金型部品とは?
One complete stamping die is an assembly; precision stamping die components are its individually specified, drawing-based elements, not the stamped production part. They include the parts that create or control the working relationship inside the tool.nnSix functional roles commonly define these components: cutting and forming metal, locating and guiding strip, stripping material from punches, and retaining working details in position. A punch, die insert, pilot, guide element, stripper, retainer, or locating detail must fit its mating interfaces as a system.nnTwo controlled inputs—the 2D drawing and mating-component context—should accompany the RFQ, with the 3D model when available. Specify tolerances, datums, material, hardness or heat-treatment requirement, production application, and inspection priorities; an error in location, clearance, profile, or surface condition can affect alignment, strip control, cut quality, wear, and die maintenance.
2. 精密金型部品の進化について
金型部品の調達方法を変えた2つの製造シフト:標準化されたガイド要素は共通インターフェースの交換を容易にし、図面ごとの詳細は金型製作部門の作業として残されました。初期の部品は手作業でのレイアウト、治具、手作業での嵌合、そして現場の知識に大きく依存していたため、互換性は個々の金型製作に限定されていました。nn現在、作業の多くは3つのデジタル制御による方法に分かれています。CNC加工はアクセスしやすい形状を作成し、ワイヤー放電加工は貫通形状を生成し、形彫り放電加工は内部やアクセスしにくい部分を作成します。その後、熱処理、研削、計画的な検査によって、加工だけでは維持できない状態や寸法が管理されます。nn共有された1枚の2D図面、3Dモデル、基準(データム)体系、改訂履歴があれば、国際的なチームが国境を越えて複雑な精密プレス金型部品を調達できます。タイトなコーナ半径、薄肉部、嵌合クリアランス、耐摩耗面、熱処理後の形状については、リリース前に、金型アクセス、放電加工戦略、研削代、検査方法についてエンジニアリングレビューが必要です。
3. 精密プレス金型部品の種類
6つの部品ファミリーが、プレス金型がどのように材料をせん断、成形、位置決め、保持、解放するかを決定します。汎用交換部品としてではなく、定義されたインターフェースとしてそれぞれ調達してください。
パンチと成形パンチ
パンチは、対となる金型開口部に対して材料をせん断または成形します。チップクリアランス、プロファイル、シャンク保持が破損リスクを左右します。断面図、基準、エッジ要件を提供してください。
ダイボタン、ブロック、インサート

ダイボタン、ブロック、インサートはパンチを受け入れたり、成形された材料を支持したりします。嵌合クリアランスと座位置がバリや割れを左右します。プロファイル、ポケット嵌合、材料、交換可能なインターフェースを指定してください。
ガイドピンとブッシュ
ガイドピンとブッシュは、金型の上部と下部を位置合わせします。摺動嵌合と同心度が位置ずれによる摩耗に影響します。中心間距離、取り付け詳細、ストロークの関係、潤滑 provision を示してください。
ストリッパー、パッド、リテイナー

ストリッパーはパンチから材料を取り除き、パッドは材料を制御し、リテイナーは作業部品を位置決めします。トラベル量または保持力が不足するとパンチが曲がる可能性があります。プリロード、トラベル、接触面、固定位置を定義してください。
スプリング、エジェクター、ファスナー
スプリングは復元力を発生させ、エジェクターは部品を解放し、ファスナーはアセンブリを固定します。力の不一致や緩みはタイミングを乱します。組み付け時の高さ、トラベル、力クラス、ねじ、ロック方法を明記してください。
耐摩耗部品と位置決め部品
摩耗プレート、キー、ヒール、パイロット、カスタムロケーターは、横方向の荷重に抵抗したり、材料を位置決めしたりします。ガウリング(焼き付き)や公差累積誤差は一般的です。相手材、クリアランス、基準体系、交換基準を提供してください。
4. 精密プレス金型部品の材料
D2、H13、M2、超硬、ステンレスは、異なる荷重と摩耗条件に適しています。精密プレス金型部品では、支持ホルダーから作業面を個別に選択してください。
| 材質 | 代表的な用途 | 主要なトレードオフ |
|---|---|---|
| D2工具鋼 | 摩耗しやすいパンチやインサート | 耐摩耗性;耐衝撃性は低い |
| H13工具鋼 | 衝撃または熱サイクルが頻繁な箇所 | 耐靭性;耐摩耗性は低い |
| M2ハイス鋼 | 高荷重の切刃 | 硬度;熱処理管理が必要 |
| カーバイド | 摩耗しやすいストリップまたは長寿命インサート | 耐用年数;脆く高価 |
| ステンレス鋼またはアルミニウム青銅 | 腐食またはスライド摩耗の界面 | 環境制御;用途に応じた強度 |
材料と破損モードを照合する
D2は一般的に摩耗が支配的なインサートに適しており、H13は衝撃と熱サイクルに有利です。超硬は severe な摩耗に耐えますが、剛性のある支持が必要で、衝撃には弱いです。nnThe Fabricator は、切断および成形セクション用に焼入れ可能な工具鋼と超硬を特定しています:https://www.thefabricator.com/thefabricator/article/bending/die-basics-101-starts-withu002du002deight-basic-components
治療・修理戦略の指定
熱処理では、硬度範囲、歪み許容値、および熱処理後の研削基準点を明記してください。コーティングには、安定した基材と適合するエッジ処理が必要です。nnステンレス鋼グレードは腐食環境に適しており、アルミニウム青銅は異種材料のスライド摩耗面を提供し、焼き付きを低減します。初期コストが高くても、修理性や耐用年数とのバランスを考慮する必要があります。
5. カスタム機能、仕上げ、コーティング
各カスタム機能は、特定のプレス、組立、検査、またはメンテナンスのニーズに対応する必要があります。精密プレス金型部品の場合、幾何形状と仕上げは、外観ではなく、機能的な接触条件から指定する必要があります。
| 特徴 | 主な機能 | 仕様に関する質問 |
|---|---|---|
| 逃げまたはR(アール) | リリースとクリアランス | どのような工具アクセスが必要ですか? |
| 研削またはラップ仕上げされた面 | フィットと摩擦制御 | どの基準(データム)が接触を制御しますか? |
| コーティング | 耐摩耗性向上 | どの接合材と潤滑剤が適用されますか? |
機能幾何形状
リリーフ加工やR形状は、切りくずの逃げ、応力集中点の低減、組立やストリッピング時の干渉防止に役立ちます。nn基準穴、ダウエルピン位置、ねじ穴、アクセス穴は、交換部品が確実に位置決めされるように、組立基準スキームを参照する必要があります。
- 最小限の工具アクセスを指定する
- 制御されたR形状を定義する
- サービス可能なファスナーを特定する
接触による仕上げ
表面研削は、平面度と正確な嵌合面を確立します。研磨やラップ仕上げは、スライド接触、離型、またはシールが低摩擦と表面の一貫性に依存する場合に適しています。nnレーザーマーキングは、組立後も視認できる箇所に、部品番号、改訂版、および向きを保持できます。
コーティングの選定
耐摩耗性コーティングには、接合部材の材質、潤滑、接触圧力、成形モードの確認が必要です。耐摩耗性を向上させるコーティングが、かじりやエッジの欠けを解決するとは限りません。nnコーティングの密着性、寸法許容差、修正方法について、試験結果で確認してからリリースしてください。
6. 精密プレス金型部品における品質要素
2つのフィット関連寸法が、数十の一般的な寸法よりも重要になることがあります。精密プレス金型部品では、品質は機能的な特徴を安定した基準(データム)に結びつけ、各接合部品に必要なクリアランスを定義することから始まります。
機能基準(データム)戦略
3つの基準(データム)参照により、部品を一貫して配置する必要があります。すなわち、一次基準面、二次基準側面、三次基準特徴です。位置、直角度、同心度は、パンチ、インサート、またはガイド機能を保護するものであり、機能的でないすべての表面を締め付けるものであってはなりません。
エッジと表面の要件
エッジの状態と表面仕上げは、小さな部品の座り、ストリップの流れ、組み立てに大きく影響する可能性があります。管理されたエッジの状態、表面仕上げの方向、およびエッジの面取り限界を指定してください。加工面と外観面または非接合面を区別してください。
熱処理後の検査
100%測定が、常に正しい管理計画とは限りません。重要な寸法と幾何学的公差が、CMM、光学機器、または校正済みベンチゲージの選択を主導すべきです。硬度検証と初品記録は、承認された熱処理シーケンスが基準(データム)、穴、または接合クリアランスを歪ませていないことを確認する必要があります。
7. 部品メーカーの選び方
能力のあるサプライヤーは、図面を単なる見積もりではなく、管理されたプロセスに変えます。注文を出す前に、プロジェクト固有の証拠に基づいて精密プレス金型部品を評価してください。
DFM(製造容易性)の応答を確認する
図面のレビュー1回で、CTQ(重要特性)寸法、基準(データム)ロジック、工具アクセス、EDMまたは研削の必要性、および未解決の仮定を特定できるはずです。nn2つの質問が重要です。どの特徴がリスクを増大させ、どの改訂版が見積もられているのか?マーキングされた図面と文書化された改訂履歴を要求してください。
プロセスと材料管理の検証
3つのプロセスルート、すなわちCNC加工、EDM、研削は、特徴、許容差、および検査ポイントと連携させる必要があります。nn指定された場合、1つの材料記録と1つの熱処理記録は注文と一致する必要があります。材料識別、プロセスシーケンス、および適用可能な検査証拠を要求してください。
プロジェクト実行のテスト
1回の試作品注文で、低量生産のリリース前に、コミュニケーション規律、梱包保護、および逸脱への対応性を明らかにすることができます。nn2つの実用的な質問は次のとおりです。是正処置の責任者は誰か、そして不適合が発生した場合にどのような報告書が提出されるのか?サンプル検査報告書、梱包方法、および是正処置ワークフローを要求してください。
8. よくある購入者の間違いとその回避策
精密プレス金型部品の製造開始前に、2つの頻繁に見られるRFQ(見積依頼)のギャップが回避可能なリスクを生んでいます。それは、設計意図の曖昧さと検証計画の不備です。見積もりを比較する前に、これらのインプットを明確にしてください。
図面と寸法基準(トー・ダム)を定義する
機能的な寸法基準や公差の根拠がない2D図面では、検査には合格しても金型に適合しない部品が製造される可能性があります。CTQ(Critical To Quality:品質重要特性)となる部品、寸法基準の順序、嵌合部品、許容される幾何学的誤差を特定してください。nn改訂番号がないと、複数のファイルが流通する際に手戻りを招きます。改訂番号、3Dモデルの状態、および変更履歴を記載した管理された図面パッケージを1つ発行してください。
材質と嵌合条件を指定する
グレード、硬度、熱処理シーケンスの指定がない材質指示では、早期の摩耗や変形を引き起こす可能性があります。要求される状態を明記し、最終研削が熱処理後に行われるか確認してください。nnパンチ単体での指定では、ダイボタン、ストリッパー、ガイドとのクリアランスや位置決めを確立できません。嵌合部品の図面と関連するストリップ材のコンテキストを提供してください。
価格ではなく、信頼できる証拠を購入する
最安値比較では、EDM(放電加工)、研削、組立、検査、またはトレーサビリティのある文書が省略され、遅延や一貫性のないプレス加工となって現れる可能性があります。プロセスルート、除外事項、納期に関する前提条件、および検査証拠を項目ごとに比較してください。nn承認されていない第一品(ファースト・アーティクル)は、設計リスクを生産に持ち込みます。リリース前に、サンプル数量、承認基準、測定方法、および承認記録を定義してください。
検査と納期を計画する
検査要件のないRFQでは、機能的な部品をカバーしない測定値しか得られない可能性があります。レポート形式、サンプリングの期待値、寸法基準の設定、および必要な材料または熱処理記録を指定してください。nn梱包、通関書類、改訂版のカットオフ日を無視した納期計画は、組立を中断させる可能性があります。出荷条件、完成したエッジの保護、および有効な改訂版を出荷前に確認してください。
9. 精密プレス金型部品プロジェクトの開始
完全なRFQは、見積もりの前提条件が現場での手戻りになることを防ぎます。精密プレス金型部品の場合、材料がリリースされる前に、図面、モデル、嵌合コンテキスト、重要な寸法、および承認証拠を一致させてください。
RFQとDFM(製造容易性設計)レビュー
1回のエンジニアリングレビューで、寸法基準、公差、材質、熱処理、表面仕上げ、ワイヤーパス、EDM加工、および研削代を確認する必要があります。プログラム担当者は、改訂権限、要求数量、および目標納期を特定する必要があります。
見積もりと第一品
発注書発行前、調達部門は、管理された改訂版に基づいて、スコープ、数量、商業条件、および見積もりに含まれる除外事項を照合する必要があります。品質部門は、第一品計画、測定方法、レポート形式、および不適合品の結果に対する処理経路を承認する必要があります。
リリース、出荷、およびフィードバック
生産リリース時、エンジニアリング部門は、承認された第一品がビルド構成を表していることを確認します。品質部門は最終検査記録を確認し、調達部門は梱包、出荷書類、および嵌合、機能、改訂変更に関するフィードバックを確認します。
- 管理された2D図面と3Dモデル
- 材質、熱処理、および仕上げの要件
- CTQ寸法、寸法基準、および検査レポート基準
- 数量、納期、梱包、および出荷指示
10. 精密プレス金型部品の価格設定
1 quotation should separate stock material from process hours: grade, blank size, geometry, tolerance, machining route, EDM time, grinding, heat treatment, coating, inspection, quantity, and requested delivery date all change total cost.nn2 similar-looking inserts can price differently when a hard material requires wire EDM, sinker EDM, post-heat-treatment grinding, or tighter datum-controlled inspection. Urgent delivery can add scheduling risk when these operations must occur in sequence.nn3 DFM changes often lower cost more safely than relaxing a critical dimension: add tool access, standardize radii, provide grinding stock, simplify electrode geometry, and identify functional datums. SUUXIANG should review those changes against the drawing, mating context, revision, and inspection plan before release.
| 代表的な注文 | 想定されるコストドライバー | リードタイムへの影響 |
|---|---|---|
| 単純なロケーター、リピート注文 | 材質、サイズ、数量、基本的な機械加工 | 材料確認後、最短 |
| プロファイル加工されたインサート、少量生産 | 幾何公差、ワイヤーカット放電加工、研削、検査 | 工程順序は計画が必要です |
| 硬化コーティングパンチ、至急 | 熱処理、コーティング、放電加工、最終研削、緊急スケジュール | まずは能力と検査時期を確認してください |