
Blocos de Coletor Usinados em CNC a Partir do Seu Desenho
Envie o seu desenho para uma revisão DFM de blocos de coletor usinados em CNC, incluindo dimensões críticas, acesso a ferramentas, rota de processo e necessidades de inspeção.
Componentes Representativos e Detalhe de Fabrico





Related Components and Drawing-Based Quotation




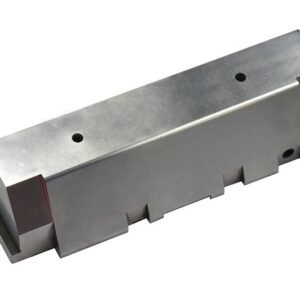







Controlos de Engenharia para Blocos de Coletor Usinados em CNC
Reveja os caminhos de fluidos, interfaces críticas e requisitos de inspeção antes de se comprometer com a produção.
DFM Antes da Cotação
A revisão do desenho identifica restrições de maquinação, interseções de furos cruzados, interfaces de vedação e dimensões críticas antes de propor uma rota de processo.
Estratégia de Datum
Os datums definidos ajudam a relacionar as localizações das portas, faces de válvulas e características de acoplamento com as dimensões que regem o desempenho da montagem.
Revisão de Acesso a Ferramentas
O acesso de maquinação é avaliado para furos profundos, portas angulares, geometria de cavidades e características de rosca antes de iniciar o planeamento da configuração.
Planeamento de EDM e Retificação
Sempre que aplicável, a estratégia de elétrodos, os caminhos de fio e o material de retificação são considerados juntamente com a condição do material e as prioridades dimensionais.
Trabalho Controlado por Revisão
Revisões de desenho, requisitos clarificados e informações de entrega permanecem visíveis durante toda a produção coordenada de componentes de coletor personalizados.
Planeamento de Inspeção
Os métodos de inspeção e as expectativas de relatório estão alinhados com as dimensões críticas para a qualidade, referências de datum e os requisitos do pedido verificado.
Blocos de Coletor CNC e Componentes de Precisão Relacionados
Planeamento de processo orientado por desenho para blocos de coletor, componentes de ferramentas e peças personalizadas onde os caminhos de fluxo, datums, superfícies e requisitos de inspeção devem estar alinhados.

Serviços de Maquinação CNC
Serviços de maquinação CNC de precisão para blocos de coletor baseados em desenho e componentes relacionados, combinando fresagem, torneamento, EDM, retificação e inspeção conforme exigido pela geometria, material, dimensões críticas e expectativas de qualidade documentadas.
Upload a Drawing
Fresagem CNC
Serviços personalizados de fresagem CNC para blocos de coletor com portas, canais, faces de montagem, cavidades e características de interseção. A revisão do desenho deve abordar a seleção de datum, acesso a ferramentas, estratégia de caminho interno, superfícies de vedação e pontos de inspeção antes do planeamento da produção.
Upload a Drawing
Torneamento CNC
Serviços de torneamento CNC de precisão para características de manifold cilíndricas, adaptadores roscados, casquilhos, camisas e peças rotativas. Os requisitos devem definir os padrões de rosca, concentricidade, condição da superfície, estado do material e quaisquer operações secundárias de fresagem, eletroerosão ou retificação.
Upload a Drawing
Maquinação de 5 Eixos
A maquinação CNC de 5 eixos suporta portas anguladas, faces compostas, características de acesso profundo e geometria complexa de componentes onde a maquinação multi-orientação pode reduzir as configurações. A viabilidade depende do alcance da ferramenta, fixação da peça, transferência de datum, tolerância acumulada e acesso de inspeção.
Upload a Drawing
Micro-maquinação e Maquinação Suíça
A maquinação suíça e a micro-maquinação suportam peças pequenas, esguias e ricas em detalhes, como pinos, inserts, micro-eixos e elementos de conector. Uma revisão do desenho deve confirmar a condição do material, proporções das características, tolerâncias, expectativas de rebarbação e métodos de medição.
Upload a Drawing
Eletroerosão por Fio e por Penetração
Os serviços de eletroerosão por fio e por penetração abordam materiais endurecidos, ranhuras estreitas, geometria interna afiada, perfis finos e características inacessíveis. O planeamento do processo deve considerar os caminhos do fio, estratégia do elétrodo, lavagem, requisitos de camada de recozimento e ajuste ou acabamento a jusante.
Upload a Drawing
Retificação de Precisão
A retificação de precisão de superfície e perfil suporta planicidade, paralelismo, precisão de perfil e acabamento controlados em componentes críticos relacionados com moldes, matrizes e manifolds. O material de retificação, a sequência de tratamento térmico, a estratégia de datum e os requisitos de inspeção devem ser definidos antecipadamente.
Upload a Drawing
Inserts de Núcleo e Cavidade de Molde
Os inserts de núcleo e cavidade de molde de precisão são fabricados de acordo com o desenho aprovado e rota de processo, com atenção à geometria de fecho, características de refrigeração ou fluxo, condição do material, requisitos de eletroerosão, folga de acabamento, dimensões críticas e interfaces de ajuste.
Upload a Drawing
Ejetores e Componentes de Ejeção
Pinos e camisas de ejetor, e componentes de ejeção requerem controlo dimensional coordenado entre interfaces móveis. Definir diâmetros, relações de folga, requisitos de dureza ou tratamento, condição da superfície, características de guiamento e qualquer contexto de núcleo, placa ou caixa de acoplamento.
Upload a Drawing
Pinos de Núcleo, Guias e Componentes de Localização
Pinos de núcleo, pinos de guia e componentes de localização são configurados em torno de alinhamento funcional e repetibilidade. Os desenhos devem identificar diâmetros críticos, relações de datum, classes de ajuste, superfícies de desgaste, requisitos de material e tratamento térmico, e condições de componentes de acoplamento.
Upload a Drawing
Carros, Elevadores, Canais e Acessórios de Molde
Carros, elevadores, canais e acessórios de molde são produzidos a partir de desenhos específicos do projeto em vez de inventário padrão assumido. Rever interfaces de movimento, áreas de fecho, superfícies de desgaste, detalhes de refrigeração ou fluxo, folgas de ajuste e requisitos de inspeção antes da entrega.
Upload a Drawing
Componentes de Molde de Conector
Componentes de molde de conector de precisão suportam características de ferramenta de alto detalhe onde a geometria do pino, alinhamento da cavidade, interfaces de insert e condições de acoplamento repetíveis são importantes. O planeamento de fabrico deve ter em conta características pequenas, acesso de eletroerosão, necessidades de retificação, condição do material e evidências de inspeção.
Upload a Drawing
Componentes de Matriz de Estampagem
Componentes de matriz de estampagem de precisão incluem punções, inserts, elementos de guia, placas e detalhes formados feitos de acordo com os requisitos definidos no desenho. As decisões de ferramental devem considerar dureza do material, relações de folga, controlo de perfil, estratégia de eletroerosão, material de retificação e requisitos de ajuste.
Upload a Drawing
Ferramentas de Injeção, MIM, CIM e Sobremoldagem
Componentes de ferramentas de injeção, MIM, CIM e sobremoldagem são avaliados dentro do escopo de produção verificado. As revisões focam-se em características de fecho e de partição, inserts, detalhes de gating, comportamento do material, acesso de maquinação, sequência de acabamento e necessidades de verificação dimensional.
Upload a Drawing
Materiais de Maquinação
Materiais de maquinação CNC são selecionados em função da função, usinabilidade, exposição à corrosão, comportamento térmico, condições de desgaste e tratamento necessário. Fornecer o grau especificado, política de equivalentes aprovados, condição do material, necessidades de certificação e contexto de aplicação com o RFQ.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
O acabamento de superfície e o tratamento térmico são planeados em torno de superfícies funcionais, resistência à corrosão, dureza, atrito, aparência e mudança dimensional. Os requisitos devem indicar a especificação de acabamento ou tratamento, áreas a mascarar, restrições de sequência, dimensões críticas e expectativas de verificação.
Upload a Drawing
Qualidade, Metrologia e Documentação
Inspeção de precisão, metrologia e documentação de qualidade são correspondidas ao desenho e ao plano de inspeção acordado. Identificar dimensões críticas, datums, necessidades de amostragem ou relatórios, registos de material, estado de revisão e quaisquer requisitos de rastreabilidade específicos do cliente antes da produção.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
A prototipagem rápida e a produção de baixo volume permitem a avaliação baseada em desenhos, a ligação de requisitos e tiragens controladas mais pequenas. Partilhe a quantidade, data alvo, material, contexto de aplicação, dimensões críticas, estado de revisão e documentação de inspeção necessária para uma análise prática.
Upload a DrawingBlocos de Manifold Usinados em CNC: Revisão de Materiais

Alumínio 6061
Uma opção leve e facilmente usinável para designs de manifold onde a exposição à corrosão, condições de pressão, engajamento de roscas, requisitos de revestimento e estabilidade dimensional podem ser avaliados a partir do desenho e do contexto de aplicação.

Alumínio 7075
Uma opção de alumínio de maior resistência considerada quando as cargas, a geometria compacta ou as exigências de fixação requerem uma análise mais detalhada. A estratégia de usinagem, a proteção contra corrosão, o design de roscas e qualquer condição de tratamento térmico devem ser definidos antes do planeamento da produção.

Aço Inoxidável 304
Uma opção de aço inoxidável amplamente especificada para aplicações que necessitam de resistência à corrosão e um acabamento metálico limpo. O acesso à ferramenta, o tempo de ciclo, as passagens internas, os requisitos de superfície e os pontos de inspeção devem ser avaliados durante a revisão do desenho.

Aço Inoxidável 316
Uma opção de aço inoxidável resistente à corrosão frequentemente considerada para exposição a fluidos ou ambientes mais exigentes. A rastreabilidade do material, o comportamento de usinagem, as interfaces de vedação, as necessidades de passivação e as dimensões críticas das portas devem ser clarificadas na RFQ.

Aço Liga 4140
Uma opção robusta de aço liga para projetos onde a resistência, as condições de desgaste ou o tratamento térmico podem influenciar o design. A SUUXIANG revê a folga de usinagem, a condição de dureza, as necessidades de retificação e os requisitos de inspeção em relação ao desenho fornecido.
Processos de Precisão para Blocos de Manifold Usinados em CNC

Fresagem CNC
A fresagem multifacetada cria padrões de portas, interfaces de válvulas, características de montagem e geometria de percurso de fluidos acessível a partir de material sólido. O planeamento da configuração considera o controlo de datum, o alcance da ferramenta e a evacuação de aparas antes da aceitação da produção.

Eletroerosão a Fio
A eletroerosão a fio suporta perfis precisos, ranhuras estreitas e contornos de difícil acesso onde o acesso convencional da ferramenta de corte é limitado. O percurso do fio, os furos de início e os requisitos de acabamento são revistos em relação ao desenho e à condição do material.

Eletroerosão por Penetração
A eletroerosão por penetração forma cavidades controladas ou detalhes internos utilizando elétrodos concebidos para o efeito, quando a fresagem não consegue produzir a geometria necessária. A estratégia do elétrodo, a folga de faísca e os requisitos de acabamento subsequentes são definidos durante o planeamento do processo.

Retificação de Precisão
A retificação refina faces críticas, características de localização e relações dimensionais após a usinagem ou tratamento térmico, quando aplicável. O material de retificação, a sequência de datum e os requisitos de superfície são avaliados para suportar o método de inspeção especificado.

Inspeção de Encaixe
O encaixe e a inspeção verificam interfaces críticas, roscas, localizações de portas e relações de acoplamento em relação à revisão do desenho acordada. A documentação segue o plano de inspeção específico da encomenda, com as expectativas de medição clarificadas antes da produção.
Blocos de Manifold Usinados em CNC: Roscas, Tampões e Identificação

Interfaces Rosqs
As roscas das portas, cavidades de válvulas e roscas de montagem devem identificar a norma, classe, profundidade, relação de datum e método de inspeção necessários. Chamadas claras ajudam a avaliar o acesso da ferramenta e a evitar ambiguidades entre componentes de acoplamento.

Tampões de Vedação
Podem ser especificados tampões roscados ou componentes de fecho instalados para passagens perfuradas transversalmente. Defina o estilo do tampão, material, método de vedação, responsabilidade pela instalação e qualquer requisito de teste de fugas para que a rota do processo corresponda ao design funcional.

Disposições de Vedação
Canais de O-ring, vedações coladas e faces de juntas requerem geometria controlada, requisitos de superfície e contexto de montagem. Forneça a especificação da vedação e os detalhes de acoplamento para que as folgas de maquinação, a abordagem de rebarbação e os pontos de inspeção possam ser revistos.

Proteção de Portas
Podem ser solicitadas tampas protetoras, tampões ou coberturas temporárias para ajudar a manter as portas acabadas limpas durante o manuseamento e o envio. Indique se são apenas para proteção de trânsito ou se fazem parte do requisito de montagem entregue.

Marcação de Rastreabilidade
Números de peça, identificadores de revisão, referências de lote ou marcações exigidas pelo cliente podem apoiar os registos de receção e qualidade. Especifique a localização, formato, método e expectativas de legibilidade da marcação para evitar afetar superfícies críticas ou interfaces funcionais.
Blocos de Manifolds Usinados em CNC na SUUXIANG
A SUUXIANG é a única marca pública da Dongguan SuuXiang Precision Mold Co., Ltd., estabelecida em 2010 na cidade de Chang’an, Dongguan, Guangdong, China. Fundada por XiaoCheng Huang, a empresa ajuda equipas de engenharia, sourcing e qualidade a converter desenhos e especificações em peças CNC personalizadas inspecionadas, componentes de moldes de precisão, ferramentas de conectores e componentes de matriz.
Para blocos de manifolds usinados em CNC e outros projetos baseados em desenho, o planeamento pode combinar fresagem e torneamento CNC, maquinação multi-eixos, EDM, retificação de precisão, ajuste e inspeção conforme a peça o exija. Antes da cotação ou compromissos de produção, a SUUXIANG revê dimensões críticas, datums, acesso de maquinação, requisitos de superfície, necessidades de material e expectativas de inspeção.
O que distingue a SUUXIANG é a comunicação técnica controlada: discussão DFM, informação de revisão visível, escolhas de processo alinhadas com o desenho e documentação correspondente ao plano de inspeção acordado. Os compradores podem submeter um desenho 2D, modelo 3D quando disponível, quantidade, material, requisitos de qualidade e data de entrega alvo para uma revisão de fabrico focada.

Blocos de Manifolds Usinados em CNC: De DFM a Inspeção
Revisão de Desenho Antes da Emissão
A SUUXIANG revê blocos de manifolds usinados em CNC com base no desenho fornecido, modelo, material, quantidade e contexto de aplicação antes dos compromissos de produção. A discussão identifica dimensões críticas, datums, geometria da porta, requisitos de superfície, acesso de maquinação e prioridades de inspeção que podem afetar o custo, o prazo de entrega ou a fabricabilidade.
- Confirmar dimensões críticas para a qualidade e referências de datum
- Rever localizações de portas, roscas e requisitos de passagens intersetantes
- Identificar acesso de ferramenta, considerações de fixação e configuração
- Alinhar estado de revisão, quantidade e documentação necessária

Escolha a Rota de Processo Correta
Peças com fluxos de fluidos complexos podem exigir mais do que um programa de fresagem. A SUUXIANG avalia a combinação prática de fresagem CNC, torneamento, maquinação multi-eixos, eletroerosão a fio ou eletroerosão por penetração, de acordo com a geometria, características internas, condições de canto, estado do material e as dimensões que devem ser controladas.
- Faça corresponder os percursos da ferramenta às faces acessíveis e à geometria do furo
- Avalie as necessidades de eletroerosão para perfis restritos ou detalhes internos aguçados
- Planeie a sequência de operações em torno do tratamento térmico, quando especificado
- Preserve as relações de datum entre várias configurações de maquinação

Planeie a Rectificação e o Ajuste
Onde as faces de selagem, interfaces de acoplamento ou relações rigorosamente controladas exigem acabamento secundário, o stock para rectificação e os passos de ajuste devem ser planeados antecipadamente. Isto evita tratar uma operação de acabamento como uma correção após a maquinação e mantém a rota alinhada com os requisitos funcionais de montagem.
- Defina a folga de rectificação antes das operações precedentes
- Proteja as superfícies de selagem, localização e acoplamento durante o manuseamento
- Reveja as relações de planicidade, paralelismo e posição em relação aos datums
- Coordene os requisitos de ajuste com o contexto da peça de acoplamento

Coordene a Evidência de Inspeção
O planeamento da inspeção para blocos de manifold maquinação CNC segue as dimensões críticas acordadas, a abordagem de medição e os requisitos da encomenda. A SUUXIANG mantém a informação de revisão e entrega visível ao longo do projeto, de modo a que a documentação final corresponda ao desenho aprovado e ao plano de inspeção verificado.
- Estabeleça um método de inspeção para as características críticas identificadas
- Confirme os requisitos de relatórios e rastreabilidade antes da produção
- Mantenha o controlo de revisão do desenho durante a fabricação
- Faça corresponder os registos finais aos requisitos da encomenda acordada

Blocos de Manifold Maquinação CNC: Um Processo Controlado
Compare o planeamento baseado em desenho e a visibilidade da inspeção com as práticas de fornecimento baseadas apenas em cotações.
← Swipe left or right to view →
Blocos de Manifold Maquinados CNC: Fluxo de Produção
Uma sequência controlada mantém os requisitos técnicos, as decisões de processo e as evidências de inspeção alinhadas desde a revisão da RFQ até à coordenação do envio.
Revisão de Desenhos e Requisitos
Analisamos desenhos 2D, modelos, material, quantidade, dimensões críticas, requisitos de superfície, contexto de aplicação e documentação de inspeção solicitada antes de definir a base da cotação.
Planeamento, Processo e Referenciais
A equipa confirma a estratégia de referenciais, acesso às ferramentas, sequência de passagem interna, requisitos de roscas, folga de maquinação e se é necessária eletroerosão ou retificação para características críticas.
Maquinar Características Críticas
A fresagem CNC, o torneamento, a maquinação multieixo e as operações de furação adequadas produzem a geometria planeada, controlando as referências de montagem e as instruções de trabalho específicas de cada revisão.
Aplicar Eletroerosão ou Retificação
Onde o desenho o exija, a eletroerosão a fio, a eletroerosão por penetração ou a retificação de precisão abordam o acesso às características, o detalhe da forma, os requisitos de superfície e o material restante.
Inspecionar, Embalar e Coordenar
As peças são inspecionadas de acordo com o plano acordado, protegidas para expedição e libertadas com a documentação correspondente ao pedido, visibilidade da revisão e coordenação de entrega.
Como Encomendar Blocos de Múltiplos Maquinados CNC
A controlled engagement sequence for drawing-based manifold projects, from requirements review through documented delivery.
Partilhar Desenhos e Requisitos
Envie desenhos 2D, modelos 3D quando disponíveis, material, quantidade, dimensões críticas, requisitos de superfície, prazo de entrega e expectativas de inspeção para blocos de múltiplos maquinados CNC.
Rever DFM e Orçamento
A SUUXIANG revê os referenciais, o acesso às ferramentas, as passagens que se cruzam, as roscas, as folgas de maquinação, as necessidades de eletroerosão ou retificação e os métodos de inspeção antes de confirmar o percurso do processo e o orçamento.
Aprovar Amostras Quando Necessário
Para projetos que requerem validação, reveja o âmbito acordado das amostras, os resultados da inspeção, o estado da revisão e qualquer feedback de aplicação antes de aprovar o plano de produção.
Coordenar Produção e Inspeção
A produção segue o desenho aprovado e o registo de revisão, com a maquinação, o acabamento e a documentação final alinhados com o plano de inspeção verificado e a coordenação de entrega.
Documentação de Qualidade e Evidência de Certificação
Blocos de Múltiplos Maquinados CNC: Feedback de Projetos de Clientes
Discuta a disponibilidade de referências de clientes e os acordos de confidencialidade aplicáveis durante a revisão do seu projeto.
FAQ sobre Blocos de Coletores Usinados em CNC
Practical answers for drawing-based sourcing, quality planning, and project coordination.
Que informação devo incluir ao solicitar blocos de coletores usinados em CNC?
Pode a SUUXIANG cotar blocos de coletores usinados em CNC de baixo volume ou protótipos?
Que desenhos são necessários para blocos de coletores usinados em CNC com portas e passagens perfuradas transversalmente?
Como é revista a rota de fabrico antes do início da produção?
Quanto tempo demoram a fabricar os blocos de coletores usinados em CNC?
Que registos de inspeção podem ser discutidos para uma encomenda de blocos de coletores?
Como são tratadas as revisões de desenhos e os projetos confidenciais?
Pode a SUUXIANG coordenar o pagamento e o envio internacional para peças personalizadas?
Guia Completo do Comprador para blocos de coletores usinados em CNC
Um quadro prático para especificar blocos de coletores personalizados, comparar opções de maquinação e materiais, qualificar fornecedores, controlar custos e evitar erros de design, fornecimento, vedação e inspeção antes da produção.
1. O que são blocos de coletores usinados em CNC?
One cnc machined manifold block is a drawing-defined component that routes, distributes, isolates, or controls fluid, gas, vacuum, coolant, or chemical flow through machined ports and intersecting internal passages. Its functional requirements are set by the specified port locations, threads or sealing features, flow paths, pressure boundaries, and critical datums—not by a generic catalog description.nnTwo design questions determine whether the block adds value: can it replace separate tubing, fittings, and connection points, and can its drilled or milled passages preserve the required flow separation and service access? Consolidation can reduce joints and installation complexity, but it also makes passage layout, plug locations, sealing strategy, and inspection requirements part of the drawing review.nnThree supply levels must remain distinct. A bare block is the machined component only; a populated assembly includes specified plugs, valves, fittings, or sensors; a finished system adds externally connected hardware and functional responsibility beyond the block itself.
2. Como evoluíram os blocos de coletores usinados em CNC
A maquinação a três eixos tornou práticos os blocos hidráulicos perfurados e perfurados transversalmente: furos retos foram intersectados, tampados onde necessário e acabados com portas roscadas. Essa rota continua útil, mas cada configuração adicional pode complicar o controlo de datum e o planeamento de inspeção.nnA produção CNC a cinco eixos e multieixos permite agora que as equipas alcancem várias faces com menos reenquadramentos, suportando padrões de portas mais densos, interfaces de válvulas e embalagens compactas. O requisito de compra mudou consequentemente de uma cotação genérica de maquinação para uma rota documentada que cobre dimensões críticas, estratégia de passagem interna, estado de revisão e evidência de inspeção.nnO trabalho de baixo volume ainda favorece blocos de manifold maquinados CNC a partir de material maciço quando os designs podem mudar, a portagem é específica da aplicação ou o ferramental de fundição não pode ser justificado. A fundição u0022near-net-shapeu0022 pode reduzir a remoção de material para programas de repetição estáveis, enquanto a maquinação sólida preserva a flexibilidade do protótipo e evita o compromisso com uma ferramenta dedicada antes do lançamento do design. Fonte: https://hydronit.com/manifold-blocks-for-hydraulic-aluminum-die-cast
3. Tipos de blocos de manifold maquinados CNC
Cinco famílias de aplicações cobrem a maioria dos blocos de manifold maquinados CNC. Identifique o meio, o esquema de encaminhamento, o padrão de interface, o alvo de pressão ou limpeza e a estratégia de vedação antes de solicitar uma revisão do desenho.
| Tipo | Necessidade de Encaminhamento | Foco da Interface | Verificação Chave do Design |
|---|---|---|---|
| Válvula hidráulica | Válvulas e perfurações transversais | ISO 4401 ou personalizado | Vedação de pressão |
| Pneumático | Ramificações de ar | Rosca ou u0022push-inu0022 | Rebarbação |
| Distribuição de fluidos | Saídas equilibradas | Encaixes | Separação de circuitos |
| Vácuo/refrigeração | Canais e portas | O-rings e mangueiras | Caminho de fuga |
| Processo de alta pureza | Caminhos de fluxo controlados | Conexões especificadas | Limpeza |
Manifolds de Válvulas Hidráulicas
Os manifolds de válvulas hidráulicas combinam passagens perfuradas transversalmente, cavidades de válvulas e portas de manómetro. Padrões de montagem ISO 4401 ou proprietários requerem faces controladas por datum.nnCircuitos de alta pressão tornam o engate de rosca, as intersecções tampadas e os critérios de teste de pressão críticos para o desenho.
Manifolds Pneumáticos
Os manifolds pneumáticos encaminham ar comprimido para múltiplas válvulas ou atuadores. Devem ser especificados interfaces NPT, BSPP, u0022push-inu0022 e de ilha de válvulas.nnBaixa pressão não elimina o risco de fugas; passagens pequenas necessitam de rebarbação e montagem limpa.
Blocos de Distribuição de Fluidos
Blocos de distribuição de fluidos dividem líquido de processo, lubrificante ou refrigerante entre ramificações. O equilíbrio do fluxo depende do diâmetro da passagem, das curvas e da geometria de saída.nnMúltiplos circuitos molhados requerem separação explícita e controlo da localização das tampas.
Blocos de Vácuo e Refrigeração
Blocos de vácuo e refrigeração usam comummente canais rasos, ranhuras de O-ring e conexões de mangueira. A planicidade da área de vedação e o acesso às portas governam a montagem prática.nnO serviço de vácuo aumenta a atenção à porosidade, aparas retidas e método de teste de fugas.
Manifolds de Processo de Alta Pureza
Manifolds de alta pureza transportam produtos químicos, gases ou fluidos de processo sensíveis. Material, condição de superfície, método de limpeza e limites de u0022dead-legu0022 necessitam de especificação.nnInterfaces especiais devem incluir todos os padrões de encaixe e requisitos de controlo de contaminação.
4. Materiais para blocos de manifold usinados em CNC
A escolha do material define o equilíbrio entre massa, usinabilidade, margem de corrosão e desempenho sob pressão para blocos de manifold usinados em CNC. Especifique o fluido e o ambiente pretendidos antes de selecionar o material ou um acabamento.
| Família de Materiais | Resistência Relativa | Resistência à Corrosão | Consideração Chave |
|---|---|---|---|
| Ligas de alumínio | Moderada | Moderada com acabamento | Baixo peso; revisão de anodização |
| Aços carbono/liga | Alta | Baixa sem proteção | Desempenho sob pressão e revestimento |
| Aços inoxidáveis | Moderada a alta | Alta | Custo de mediação e maquinação |
| Latão | Moderado | Bom em meios compatíveis | Verificar compatibilidade de fluidos |
| Plásticos de engenharia | Baixo a moderado | Dependente da aplicação | Verificar fluência e estanquidade |
Seleção de Metal por Desempenho
O alumínio 6061-T6 é uma opção comum, leve e de fácil usinagem; a anodização pode melhorar a proteção da superfície. Aço carbono e ligas de aço são adequados para aplicações de maior resistência, mas geralmente necessitam de um acabamento para controlo de corrosão.nnO aço inoxidável 304 ou 316 é selecionado onde meios aquosos ou corrosivos exigem melhor resistência. O latão é de fácil usinagem e pode ser adequado para serviços com fluidos ou pneumáticos compatíveis, mas a resistência e os limites dos meios requerem revisão.
Plásticos e Controlo de Superfície
POM, PEEK e outros plásticos de engenharia podem reduzir o peso e abordar ambientes químicos selecionados. O seu comportamento em termos de temperatura, pressão, fluência, retenção de rosca e selagem deve ser avaliado face ao ciclo de trabalho real.nnA galvanização a zinco, a niquelagem, a passivação, a anodização ou o revestimento só devem ser especificados quando o material base e a exposição o justifiquem. Não trate um acabamento como substituto para a seleção de um substrato compatível.
Certificação e Liberação
Certificados de material devem identificar o grau, condição, rastreabilidade de lote ou fundição e qualquer tratamento térmico exigido. O desenho também deve definir substituições proibidas, limpeza e documentação de inspeção.nnA seleção final deve ser validada face à pressão de operação, temperatura, química do fluido, método de selagem e especificações aplicáveis do cliente.
5. Interfaces, Conexões e Funcionalidades Personalizadas
Um desenho completo do coletor define cada interface de fluido e montagem antes de iniciar a maquinação. Para blocos de coletor maquinados por CNC, interfaces pouco claras criam riscos evitáveis de configuração, estanquidade e inspeção.
| Característica | Efeito na Fabrico | Foco na Verificação |
|---|---|---|
| Portas roscadas | Tempo de acesso à rosca e configuração | Calibre e profundidade da rosca |
| Ranhuras para O-ring | Sensibilidade da geometria de estanquidade | Tamanho e acabamento da ranhura |
| Passagens com furos cruzados | Furação extra e tampões | Continuidade e tampões das passagens |
| Padrões de montagem | Posicionamento dependente de datum | Localização e planicidade dos furos |
Definição de Conexões e Rosca
Cada conexão necessita de tamanho nominal, designação da rosca, método de estanquidade, profundidade e localização de datum.nnUma única indicação de rosca pode alterar a ferramenta de roscar, a medição, a geometria da escareação e a probabilidade de danos nas vedações durante a montagem.
Caminhos de Fluxo e Cavidades
Passagens perfuradas transversalmente requerem diâmetros de perfuração, intersecções, extremidades bloqs e especificações de tampões no desenho.nnCavidades de válvulas, ranhuras de O-ring e portas de sensores necessitam da sua norma de referência ou geometria totalmente dimensionada; intersecções ocultas aumentam o esforço de rebarbação e verificação de fugas.
Lista de Verificação de Lançamento
Um pacote lançado deve identificar padrões de montagem, etiquetas, revestimentos, tampões e ferragens prontas para montagem por número de peça.nnUm plano de inspeção deve ligar locais críticos de conexões, calibres de rosca, dimensões de ranhuras e critérios de aceitação controlados por revisão.
- Desenho 2D e modelo 3D
- Normas de rosca e cavidades de válvulas
- Especificações de tampões, vedações, ferragens e revestimentos
- Datums críticos e requisitos do relatório de inspeção
6. Essenciais de Construção e Controlo de Qualidade
São necessários dois planos de controlo: um para geometria e outro para integridade de fluidos. Para blocos de manifold usinados em CNC, o desenho deve identificar os datums funcionais antes de inspecionar as coordenadas das portas, a planicidade e as características de vedação.
Datums e Interfaces
O datum A deve ser a referência de montagem ou da face da válvula; datums secundários e terciários localizam portas e cavidades. Relate a posição real da porta, a planicidade da face, o acabamento superficial e a largura, profundidade e condição do canto da ranhura do O-ring em relação aos limites do desenho.
Controlo Interno das Passagens
Cada intersecção de furos cruzados necessita de um método de rebarbação documentado, pois aparas soltas e rebarbas podem obstruir o fluxo ou danificar as vedações. Especifique a aceitação da limpeza, o manuseamento protegido das portas, o tipo de calibrador de rosca e os critérios visuais para chanfros e saídas das passagens.
- Resultado do calibrador de rosca e requisito de engate
- Método de limpeza e critério de aceitação
- Registo fotográfico para intersecções inacessíveis
Evidência de Liberação
Cada lote de produção deve ligar certificados de material, relatórios dimensionais controlados por revisão e identificação da peça ao envio. Registos de teste de pressão ou vazamento devem indicar o meio de teste, pressão, tempo de retenção, vazamento admissível, quantidade de amostras e resultado de aprovação/rejeição; a retenção do tampão requer a sua própria verificação definida.
7. Como Escolher um Fabricante de Manifolds
Um desenho 2D e um modelo 3D devem desencadear uma revisão do fornecedor antes da adjudicação. Para blocos de manifold usinados em CNC, alinhe engenharia e aquisições em evidências de aceitação mensuráveis, não apenas numa cotação.
| Área de Qualificação | Questão sobre Protótipo | Questão sobre Produção Repetida |
|---|---|---|
| Documentação | A evidência da primeira peça está definida? | Os registos de lote são retidos? |
| Inspeção | Quais características recebem verificações a 100%? | Que plano de amostragem se aplica? |
| Comunicação | Quem aprova desvios? | Como são controladas as revisões? |
Revisão de Engenharia
Uma revisão do desenho deve identificar portas relevantes para a pressão, normas de rosca, datums, faces de vedação, fechos de furos cruzados, limites de rebarbas e acesso à inspeção. Peça feedback DFM por escrito cobrindo alcance da ferramenta, fixação de peça, sequência de processo e tolerâncias não resolvidas.
Controlo de Protótipos
Uma encomenda de protótipo deve estabelecer rastreabilidade de material, dimensões da primeira peça, aceitação visual, requisitos de limpeza e estado de revisão antes da liberação. Exija um registo de aprovação de amostra e defina quem pode aprovar desvios.
Produção Repetida
Cada adjudicação de produção repetida deve definir suposições de capacidade, repetibilidade de fixação, frequência de inspeção, identificação de lote, notificação de alteração e resposta de ação corretiva. Solicite evidências de que o equipamento proposto e o método de inspeção são adequados à geometria e características críticas da peça.
8. Erros Comuns dos Compradores a Evitar
Uma chamada em falta pode transformar um coletor usinável em sucata, num vazamento ou num evento de qualificação atrasado. Resolva as interfaces, as condições de fluxo e as evidências de aceitação durante a revisão do desenho antes de o material ser cortado.
Complete a Definição da Interface
Um desenho 2D sem profundidades de porta, tampões de furos cruzados, normas de rosca ou referências de datum convida a encaixes incompatíveis e passagens bloqs. Forneça o modelo, a designação da rosca, a face de selagem, as intersecções dos furos e uma revisão de acesso para cada circuito interno.
Declare as Condições de Operação
A pressão de trabalho e de prova determinam o material, as vedações, a condição da superfície e a abordagem de teste; omiti-las pode causar vazamentos, corrosão ou suposições inseguras. Declare a pressão, o meio, a gama de temperatura e a contaminação permissível.
Defina a Evidência de Aceitação
Tolerâncias CTQ e rebarbações não tratadas podem adicionar retificação, rejeitar peças ou libertar detritos no sistema. Marque dimensões críticas e rebarbe as arestas; defina a limpeza, o método de inspeção, o meio de teste de pressão, a duração, o critério de aceitação e o relatório.
Compare o Âmbito Total de Entrega
Um preço unitário baixo pode omitir inspeção, tamponamento, limpeza ou controlo de revisão e criar contenção dispendiosa no campo. Compare orçamentos com o mesmo desenho controlado, suposições de roteamento, plano de teste, documentação e âmbito de entrega.
9. Do Desenho à Emissão para Produção
Um pacote de emissão controlado deve conter o desenho 2D atual, o modelo 3D, o identificador de revisão e as suposições comerciais. A SUUXIANG deve revê-lo com os proprietários de design, qualidade, aquisições e programa antes de iniciar a usinagem.
Bloqueie o Pacote Técnico
Dois ficheiros — o desenho emitido e o modelo 3D nativo ou neutro — devem concordar em datums, roscas de porta, características de selagem e dimensões críticas.nnUm registo de RFQ deve identificar o grau do material, o tratamento térmico, o acabamento, a quantidade, a data alvo e os certificados necessários.
Aprove DFM E Primeira Peça
Uma revisão DFM deve resolver questões de acesso a ferramentas, intersecções de furos cruzados, rebarbação, tamponamento, folga de retificação e métodos de inspeção antes da emissão da ordem de compra.nnUm plano de primeira peça deve definir as características medidas, as verificações de ajuste com peças de acoplamento, o meio e a pressão de teste de estanqueidade, os critérios de aceitação e o formato do relatório.
Feche as Alterações Antes da Produção
Zero alterações não documentadas devem entrar na produção; o design aprova a geometria, a qualidade aprova os critérios de aceitação, as aquisições confirmam os termos da ordem e o proprietário do programa controla o timing.nnUm plano de produção deve indicar verificações por amostragem ou a 100% para características críticas, rastreabilidade, proteção contra corrosão, proteção de porta, etiquetagem e embalagem.
10. blocos de coletores usinados CNC Preços e Custos
1 revisão de desenho deve separar a programação não recorrente, a fixação, o acesso a ferramentas e o planeamento de inspeção da usinagem recorrente antes de comparar orçamentos. O grau do material, o tamanho do bloco inicial, o volume removido, a perfuração profunda ou cruzada, as chamadas de tolerância, o acabamento, o teste de pressão e os registos necessários afetam o custo total entregue.nnAs alterações na procura ao longo de 12 meses alteram a rota económica: encomendas repetidas podem distribuir o trabalho validado de configuração e inspeção por mais peças, enquanto o volume anual pode justificar fixações dedicadas ou um plano de processo revisto. Solicite um orçamento com custos contra a revisão emitida, os intervalos de quantidade declarados e o cronograma de entrega.
| Nível de quantidade | Principais impulsionadores de custo | Alocação de configuração | Direção do custo unitário | Consideração do prazo de entrega |
|---|---|---|---|---|
| 1–5 protótipos | Programação, abordagem de fixação, portabilidade complexa, inspeção do primeiro artigo | Mais alto por peça | Alto | Permitir revisão do desenho e validação do processo |
| 6–50 baixo volume | Tempo de maquinação, furação profunda/transversal, tolerâncias apertadas, acabamento | Partilhado por lote | Diminui materialmente | A loteamento pode reduzir as mudanças |
| 51–250 lote repetido | Tempo de ciclo, rendimento de material, nível de teste e documentação | Mais baixo por peça | Diminui com rota estável | Confirmar janela de material e capacidade |
| 250 procura anual | Fixação dedicada, plano de aquisição, acordo de amostragem de inspeção | Amortizado por lançamentos | Mais baixo quando o design é estável | Agendar lançamentos de acordo com a previsão |
Enviar desenhos dos blocos de manifold usinados em CNC para revisão
Partilhar ficheiros 2D/3D, material, quantidade, dimensões críticas, requisitos de inspeção e data de entrega prevista para uma revisão de fabrico disciplinada antes da cotação.