
Maquinação CNC de Aço Ferramenta H13 para Ferramentas Orientadas por Desenho
Envie o seu desenho para maquinação CNC de aço ferramenta H13 com DFM, planeamento de processo e inspeção alinhados com as dimensões críticas.
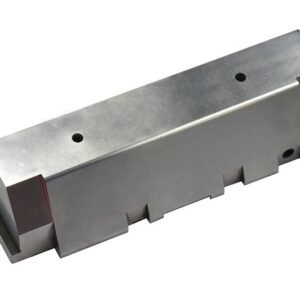
Componentes Representativos de Ferramentas H13





Related Component Families and Quotation









Porquê a Maquinação CNC de Aço Ferramenta H13 Necessita de uma Rota de Processo Disciplinada
Alinhar a revisão do desenho, a sequência de maquinação, a EDM, a retificação e o planeamento da inspeção antes de se assumirem compromissos de produção.
Revisão DFM Orientada por Desenho
Rever datum, dimensões críticas, acesso à ferramenta e sequência de tratamento térmico antes de selecionar uma rota de maquinação CNC para ferramentas H13.
Alinhamento da Estratégia EDM
Identificar caminhos de fio, necessidades de elétrodos e geometria inacessível precocemente, de modo a que as operações EDM suportem a forma pretendida sem retrabalho evitável.
Controlo de Stock de Retificação
Planear a folga de maquinação e o stock de retificação em torno de superfícies endurecidas, requisitos de ajuste e prioridades dimensionais finais definidas no desenho.
Dimensões Críticas em Primeiro Lugar
Focar as decisões de processo na pilha de tolerâncias, relações de datum e interfaces funcionais que afetam a montagem, o desempenho de moldagem ou os componentes de acoplamento.
Visibilidade do Plano de Inspeção
Concordar o método de inspeção, necessidades de relatório e critérios de aceitação antes da produção, e depois alinhar a documentação final com os requisitos verificados da encomenda.
Coordenação Controlada por Revisão
Manter as revisões de desenho, decisões de processo e informações de entrega visíveis ao longo do projeto para reduzir a ambiguidade entre as equipas de engenharia e de aprovisionamento.
Componentes de Aço Ferramenta Maquinados CNC
Rotas de processo orientadas por desenho para componentes de moldes de precisão, conectores, matrizes e personalizados, revistos com base em dimensões críticas, requisitos de material e necessidades de inspeção.

Serviços de Maquinação CNC
Serviços de maquinação CNC de precisão para peças baseadas em desenho, onde a geometria, datum, condição do material e dimensões críticas requerem uma rota de processo definida. Fresagem CNC, torneamento, EDM, retificação, ajuste e inspeção são planeados em torno do desenho aprovado e dos requisitos do projeto.
Upload a Drawing
Fresagem CNC
Serviços personalizados de fresagem CNC suportam peças prismáticas, insertos de moldes, placas, cavidades e características personalizadas. A revisão do desenho considera o acesso à ferramenta, raios de canto, localizações de datum, condição do stock, folgas de maquinação, requisitos de superfície e dimensões que requerem inspeção.
Upload a Drawing
Torneamento CNC
Os serviços de torneamento de precisão CNC são aplicados a componentes rotativos como pinos, casquilhos, buchas, eixos e características de localização cilíndricas. As cotações devem identificar diâmetros, concentricidade, oscilação, acabamento superficial, condição do material, tratamento térmico e quaisquer requisitos de retificação ou eletroerosão subsequentes.
Upload a Drawing
Maquinação de 5 Eixos
A maquinação CNC de 5 eixos suporta geometria multifacetada, ângulos compostos e características que beneficiam de menos configurações. O planeamento do processo avalia o alcance da ferramenta, o acesso ao fixador, a transferência de datum, o risco de colisão, os requisitos de superfície e se a eletroerosão ou a retificação permanecem necessárias para detalhes críticos.
Upload a Drawing
Maquinação de Precisão e Micro-maquinação
A maquinação de precisão e a micro-maquinação suportam componentes pequenos, esguios e intensivos em detalhes, onde a concentricidade, o acesso a características e o manuseamento exigem atenção. A revisão do desenho deve definir diâmetros críticos, relações comprimento-diâmetro, limites de rebarbas, material, método de inspeção e quantidade.
Upload a Drawing
Eletroerosão a Fio e por Penetração
Os serviços de eletroerosão a fio e por penetração suportam perfis de aço para ferramentas temperado, ranhuras estreitas, geometria interna afiada, detalhes profundos e características para além do acesso convencional da ferramenta de corte. A estratégia do elétrodo, o percurso do fio, os furos de início, as considerações sobre a camada de recozimento, as referências de datum e os requisitos de acabamento são revistos antes da produção.
Upload a Drawing
Retificação de Precisão
A retificação de precisão de superfícies e perfis suporta planicidade, paralelismo, espessura, geometria de perfil e dimensões acabadas controladas após maquinação ou tratamento térmico. O material a reter para retificação, a condição do material, a estratégia de datum, os requisitos de superfície e os pontos de inspeção devem ser definidos no desenho.
Upload a Drawing
Insertos de Núcleo e Cavidade de Moldes
Os insertos de núcleo e cavidade de moldes de precisão são fabricados a partir de desenhos do cliente para ferramentas de moldagem por injeção e aplicações relacionadas. O planeamento do processo considera a seleção do aço, detalhes de refrigeração ou ventilação, superfícies de partição, características de eletroerosão, sequência de tratamento térmico, folga para retificação, requisitos de ajuste e dimensões críticas de inspeção.
Upload a Drawing
Componentes de Expulsão e Ejeção
Pinos de expulsão, casquilhos e componentes de ejeção são produzidos de acordo com as dimensões, materiais e requisitos de superfície definidos no desenho. Pontos de revisão importantes incluem o ajuste com os alojamentos correspondentes, a geometria da ponta, os requisitos de dureza, a retilinearidade, a concentricidade, as necessidades de lubrificação e as interfaces sensíveis ao desgaste.
Upload a Drawing
Pinos de Núcleo, Guias e Componentes de Localização
Pinos de núcleo, pinos de guia e componentes de localização suportam o alinhamento repetível e a formação de peças dentro de moldes e fixadores. Os desenhos devem identificar datums funcionais, classe de ajuste, contexto de componentes correspondentes, superfícies de desgaste, material e tratamento térmico, acabamento superficial e prioridades de inspeção.
Upload a Drawing
Carros, Elevadores, Canais de Injeção e Acessórios de Molde
Carros de molde, elevadores, canais de injeção e acessórios são componentes de ferramentas configuráveis fabricados de acordo com desenhos aprovados. A revisão abrange a geometria de movimento, superfícies de rolamento e desgaste, folgas, relações de linha de partição, detalhes do canal de injeção, lubrificação, tratamento térmico, necessidades de ajuste e interfaces correspondentes.
Upload a Drawing
Componentes de Molde para Conectores
Componentes de molde de precisão para conectores suportam ferramentas de passo fino, multicavidades e sensíveis ao alinhamento. A revisão de fabrico foca-se na geometria do pino, relações de cavidade e núcleo, acesso a elétrodos, zonas de desgaste, controlo de datum, requisitos de superfície, ajuste de montagem e inspeção de características críticas de formação de conectores.
Upload a Drawing
Componentes de Matrizes de Estampagem
Componentes de matrizes de estampagem de precisão incluem punções, matrizes, insertos, elementos de guia e peças de desgaste personalizadas fabricadas de acordo com os requisitos do desenho. O planeamento do processo aborda a qualidade do material, dureza, relações de folga, condição da aresta de corte, estratégia de eletroerosão a fio, material para retificação e verificação dimensional.
Upload a Drawing
Ferramentas de Injeção, MIM, CIM e Sobmoldagem
Componentes de ferramentas de injeção, MIM, CIM e sob-moldagem são avaliados como trabalho baseado em desenho, dentro do âmbito de produção verificado. As revisões consideram o comportamento do material de moldagem, entradas de encolhimento fornecidas pelo cliente, detalhes de canal de injeção e ventilação, superfícies de partição, interfaces de insertos, aço do molde e requisitos de inspeção.
Upload a Drawing
Materiais para Maquinação
Os materiais de maquinação CNC são selecionados a partir dos requisitos do desenho e da aplicação, incluindo aços para ferramentas, aços inoxidáveis, ligas de alumínio, ligas de cobre, plásticos de engenharia e outros materiais dentro do âmbito verificado. A qualidade do material, condição, necessidades de certificação e sequência de tratamento térmico devem ser declaradas na RFQ.
Upload a Drawing
Acabamentos Superficiais e Tratamento Térmico
O acabamento superficial e o tratamento térmico são especificados de acordo com os requisitos funcionais, como resistência ao desgaste, comportamento à corrosão, desmoldagem, aparência, condutividade ou ajuste. Defina o tipo de acabamento, a rugosidade alvo onde necessário, os requisitos de mascaramento ou de borda, as expectativas de dureza e a sequência pretendida com a maquinação e a retificação.
Upload a Drawing
Qualidade, Metrologia e Documentação
A inspeção de precisão, metrologia e documentação de qualidade são planeadas em torno das dimensões críticas do desenho e dos critérios de aceitação acordados. As RFQs devem identificar os relatórios necessários, referências de datum, métodos de medição, expectativas de amostragem, registos de material, estado de revisão e requisitos de rastreabilidade antes da produção.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
A prototipagem rápida e a produção de baixo volume suportam a validação baseada em desenhos, o desenvolvimento de ferramentas e séries de produção controladas. O escopo é revisto em relação a materiais, geometria, quantidade, dimensões críticas, rota de processo, expectativas de inspeção e data de entrega prevista antes de se assumirem compromissos.
Upload a DrawingAço Ferramenta H13 para Maquinação CNC e Materiais de Ferramentas Relacionados

Aço Ferramenta H13
Uma escolha de ferramenta para trabalho a quente, para insertos de moldes, núcleos e componentes de matrizes expostos a ciclos térmicos repetidos. A rota de maquinação, a folga para EDM e a dureza final devem ser confirmadas com base no desenho e na especificação de tratamento térmico.

Aço Ferramenta H11
Considerado onde a tenacidade para trabalho a quente e o desempenho de fadiga térmica influenciam as decisões de ferramentas. Rever a espessura da secção, a condição do tratamento térmico, os requisitos de superfície e os pontos de referência críticos antes de confirmar uma rota de maquinação e acabamento.

Aço Ferramenta D2
Uma opção para trabalho a frio frequentemente avaliada para punções, matrizes e componentes de conformação focados em desgaste. A sua sequência de tratamento térmico, material para retificação e tolerâncias de peças acopladas requerem revisão antes do planeamento de produção ou orçamento.

Aço Ferramenta S7
Um aço ferramenta resistente a choques considerado para componentes de ferramentas propensos a impactos e detalhes de matrizes. A condição do material, as cargas de operação, o objetivo de dureza e a estabilidade dimensional após o tratamento térmico devem guiar a seleção do processo.

Aço Inoxidável 420
Uma opção de aço ferramenta inoxidável considerada quando a resistência à corrosão é importante para componentes de moldes ou ambientes de ferramentas. Confirmar o grau, a condição de dureza, as necessidades de polimento e os critérios de inspeção com o pacote de desenhos antes da aceitação.
Aço Ferramenta H13 para Maquinação CNC: Processos de EDM e Retificação

Fresagem CNC
A fresagem CNC estabelece perfis, cavidades, características de refrigeração e superfícies de referência em componentes H13. O acesso da ferramenta, a folga de material e a sequência de tratamento térmico são revistos para proteger a geometria crítica para posterior EDM ou retificação.

Torneamento CNC
O torneamento CNC produz diâmetros concêntricos, ombros, roscas e características rotacionais para pinos, casquilhos e componentes de ferramentas H13. A estratégia de referência e os pontos de inspeção são definidos em torno das interfaces funcionais mostradas no desenho.

EDM de Fio
O EDM de fio cria perfis precisos de passagem, ranhuras estreitas e contornos intrincados onde o acesso de corte convencional é limitado. O percurso do fio, a localização do furo de início, a folga de acabamento e as dimensões críticas são avaliados em relação à função especificada do componente.

EDM de Penetração
O EDM de penetração forma cavidades profundas, detalhes internos afiados e geometria de molde complexa utilizando eletrodos planeados. A estratégia do eletrodo, a folga de faísca, os requisitos de superfície e as necessidades de ajuste a jusante são revistos antes de se confirmar a rota de EDM.

Retificação de Precisão
A retificação de precisão refina a planicidade, paralelismo, diâmetros externos e ajustes controlados em peças de ferramentas H13. O material para retificação, as referências de referência, o acabamento superficial e o método de medição são coordenados para apoicar o plano de inspeção aprovado.

Inspeção de Ajuste
O ajuste e a inspeção verificam as interfaces entre os componentes H13 e as suas peças acopladas antes da libertação. O trabalho segue as dimensões críticas do desenho, as relações de montagem, o estado de revisão e os requisitos de relatório acordados para entrega rastreável.
Maquinação CNC em Aço Ferramenta H13: Acessórios de Ferramentas e Funcionalidades de Montagem

Elementos de Guiamento
Pinos de guiamento, casquilhos e elementos de alinhamento relacionados podem ser maquinaçãoados ou integrados onde os desenhos definem a classe de ajuste, o datum de localização, a condição do material e os requisitos de componentes de acoplamento para a montagem de moldes ou matrizes.

Peças de Expulsor
Pinos de expulsor, camisas, retentores e detalhes de ejeção são avaliados em relação ao curso, folga, superfícies de apoio e interfaces críticas, ajudando o percurso do processo a ter em conta a retificação, EDM ou ajuste onde for necessário.

Componentes de Localização
Furos de chaveta, chavetas, batentes e blocos de localização ajudam a estabelecer uma posição de montagem repetível. A SUUXIANG revê referências de datum, o empilhamento de tolerâncias e o acesso de serviço antes de maquinaçãoar as funcionalidades de localização definidas no desenho.

Funcionalidades de Canal de Injeção
Inserções de canal de injeção, detalhes relacionados com canais de alimentação e interfaces de alimentação podem ser produzidas quando a geometria, o material, a condição da superfície e o contexto de acoplamento são fornecidos. O acesso à ferramenta e a estratégia de elétrodos EDM são revistos antes do planeamento da produção.

Marcações de Peças
Marcas de identificação especificadas no desenho, indicadores de revisão e referências de orientação podem apoiar a montagem e a rastreabilidade. Forneça a localização da marcação, método, requisitos de legibilidade e quaisquer restrições em superfícies funcionais com a RFQ.
Sobre o Fluxo de Trabalho de Maquinação em Aço Ferramenta H13 da SUUXIANG
A SUUXIANG é a única marca voltada para o público da Dongguan SuuXiang Precision Mold Co., Ltd., estabelecida em 2010 e sediada no 2º Piso do Parque Industrial Sanhe, Chang’an Town, Dongguan, Guangdong, China. Fundada pelo representante legal XiaoCheng Huang, a empresa ajuda equipas internacionais de engenharia e sourcing a transformar desenhos, modelos e especificações em peças maquinaçãoadas personalizadas inspecionadas, componentes de moldes de precisão, ferramentas de conectores e componentes de matrizes.
Para a maquinação CNC em aço ferramenta H13, a nossa abordagem começa antes da produção. A revisão do desenho e as discussões DFM identificam dimensões críticas, datums, acesso de maquinação, sequência de tratamento térmico, requisitos de EDM, folga de retificação e expectativas de inspeção, de modo a que o percurso do processo proposto reflita os riscos funcionais da peça.
O nosso trabalho combina fresagem e torneamento CNC, maquinação multi-eixo, EDM de fio e penetração, retificação de precisão, ajuste e inspeção sob controlo de revisão visível. Em vez de tratar uma cotação como uma transação genérica, a SUUXIANG coordena as evidências de fabrico necessárias para componentes de ferramentas baseados em desenhos e produção personalizada de baixo volume.

Maquinação CNC em Aço Ferramenta H13: Capacidades em Profundidade
Revisão DFM e de Datums
Antes de nos comprometermos com um percurso, a u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e revê as dimensões críticas do desenho, a estrutura de datums, o empilhamento de tolerâncias, a condição do material e o acesso à ferramenta. Isto clarifica quais as funcionalidades de maquinação CNC em aço ferramenta H13 que necessitam de fixação especial, relevo EDM ou controlo de retificação.
- Identificar dimensões críticas para a qualidade e datums funcionais
- Rever raios de canto, alcance da ferramenta e acesso a funcionalidades internas
- Confirmar requisitos de material, tratamento térmico e superfície
- Sinalizar questões do desenho antes da cotação e produção

Planeamento de Rotas CNC para EDM
Funcionalidades complexas em ferramentas H13 podem necessitar de uma transição planeada entre fresagem, EDM de fio e EDM de penetração. A SUUXIANG avalia a geometria, os cantos internos, o acesso a elétrodos, os caminhos de fio e as prioridades de acabamento, de modo a que a rota selecionada suporte o desenho em vez de forçar um processo inadequado.
- Avaliar o acesso CNC antes de atribuir operações EDM
- Planear caminhos de fio para perfis e detalhes internos estreitos
- Rever a estratégia de elétrodos para funcionalidades fechadas ou profundas
- Coordenar stock intermédio entre operações

Estratégia de Tolerância para Rectificação
A rectificação é mais eficaz quando o material e a sequência de tratamento térmico são considerados desde o início. Para a maquinação CNC de componentes de aço ferramenta H13 com planicidade, paralelismo ou superfícies de acoplamento críticas, a SUUXIANG revê a tolerância de rectificação, as faces de referência, a abordagem de fixação e os pontos de inspeção antes do acabamento final.
- Definir o material de rectificação em superfícies críticas
- Proteger as relações de datum através de alterações no processo
- Considerar o risco de distorção após tratamento térmico
- Alinhar os requisitos de acabamento com o método de inspeção

Registos de Inspeção e Revisão
O planeamento da inspeção deve refletir as prioridades funcionais da peça, e não apenas uma verificação final genérica. A SUUXIANG alinha os métodos de medição e os relatórios solicitados com as características críticas do desenho, mantendo a informação de revisão e a documentação específica da encomenda visíveis ao longo do fluxo de trabalho do projeto.
- Combinar pontos de inspeção com características críticas do desenho
- Clarificar os relatórios necessários antes do início da produção
- Manter referências de desenho e revisão rastreáveis
- Rever os requisitos de documentação com o RFQ

Porquê Escolher a SUUXIANG para Maquinação CNC de Componentes de Aço Ferramenta H13
Compare um fluxo de trabalho de fabrico liderado pelo desenho com a abordagem típica de um fornecedor que apenas envia orçamentos, antes de libertar os componentes da ferramenta para produção.
← Swipe left or right to view →
Maquinação CNC de Aço para Ferramentas H13: Fluxo de Produção
Cada projeto passa pela revisão do desenho, planeamento do processo, fabrico controlado e inspeção específica da encomenda antes da coordenação de expedição.
Rever Desenho e Requisitos
Analisamos o desenho, modelo, condição do material, quantidade, dimensões críticas, datums, requisitos de superfície, prazo de entrega e documentação de inspeção necessária antes da cotação.
Planeamento de Material e Processo
A equipa confirma os requisitos de material H13 e tratamento térmico, planeando de seguida a sobremetalagem para maquinação, acesso de ferramentas, caminhos de elétrodos de EDM ou fios, sobremetalagem para retificação e abordagem de inspeção.
Maquinar Características Críticas da Peça
Fresagem CNC, torneamento ou operações multieixos estabelecem a geometria do componente, enquanto os controlos de processo se focam em características críticas acessíveis, datums de referência e precisão da revisão.
Aplicar EDM ou Retificação
Onde a geometria ou acabamento o exijam, EDM por fio, EDM por penetração e retificação de precisão são sequenciados em torno do tratamento térmico, sobremetalagem remanescente e superfícies funcionais especificadas.
Inspecionar de Acordo com os Requisitos Aprovados
A inspeção segue o plano específico da encomenda, verificando dimensões acordadas, superfícies e requisitos de documentação, mantendo os resultados alinhados com a revisão atual do desenho.
Embalar e Coordenar Expedição
Após revisão final, as peças são embaladas para a condição do componente e a expedição é coordenada com as informações de entrega acordadas, quantidades e registos de qualidade acompanhantes.
Trabalhe Com a Nossa Equipa de Maquinação CNC de Aço Ferramenta H13
Share the technical inputs early so DFM, process planning, inspection, and delivery coordination can be aligned before production begins.
Envie o Seu Pacote Técnico
Carregue o desenho 2D, modelo 3D quando disponível, condição do material, requisitos de tratamento térmico, quantidade, data alvo e qualquer contexto de componente acoplado ou de aplicação.
Rever DFM e Cotação
Confirme dimensões críticas, datums, requisitos de superfície, acesso de maquinação, necessidades de EDM ou retificação, expectativas de inspeção, estado da revisão e rota de processo proposta antes da cotação.
Aprovar Amostras Quando Necessário
Para projetos que exijam validação, reveja os requisitos de amostra acordados, evidências de medição e qualquer feedback de ajuste ou funcional antes de a rota de produção ser finalizada.
Coordenar Requisitos de Produção
Lance a revisão aprovada e alinhe a entrega, embalagem, relatórios de inspeção, necessidades de rastreabilidade e comunicação de controlo de alterações para componentes de aço ferramenta H13 maquinação CNC.
Evidência do Cliente Requer Aprovação Antes da Publicação
Resultados de Clientes em Aço Ferramenta H13 Usinado em CNC
Testemunho de cliente aprovado necessário antes da publicação. A SUUXIANG publicará apenas resultados autorizados pelo cliente, apoiados pela revisão de desenho aplicável, documentação de inspeção e registo do projeto.
Testemunho de cliente aprovado necessário antes da publicação. Os resultados relevantes devem ser confirmados contra os registos documentados de qualidade, entrega e controlo de revisão antes de serem apresentados como um resultado de cliente.
Testemunho de cliente aprovado necessário antes da publicação. Qualquer resultado de ferramenta H13 citado deve identificar o âmbito do projeto verificado e o resultado mensurável sem divulgar informações confidenciais do cliente.
FAQ sobre Aço Ferramenta H13 Usinado em CNC
Practical answers for teams sourcing drawing-driven H13 tooling components, from material definition through inspection and delivery.
O que devo incluir numa RFQ para usinagem CNC de aço ferramenta H13?
Pode usinar H13 antes ou depois do tratamento térmico?
Que informações de tratamento térmico são necessárias para usinagem CNC de aço ferramenta H13?
Quando são necessários EDM e retificação de precisão para peças de ferramenta H13?
Como controlam as dimensões críticas em peças de aço ferramenta H13 usinadas em CNC?
Posso solicitar amostras de primeiro artigo ou relatórios de inspeção?
Como são tratados os desenhos, revisões, expedição e propriedade intelectual?
O Guia Completo do Comprador para a maquinação CNC de aço ferramenta H13
Utilize esta estrutura de decisão para especificar peças H13, avaliar os controlos de maquinação e tratamento térmico, comparar fornecedores qualificados e evitar erros dispendiosos em termos de condição do material, tolerâncias, acabamento, inspeção, prazo de entrega e custo total de entrega.
1. O que é a maquinação CNC de aço ferramenta H13?
O H13 é um aço ferramenta para trabalho a quente de crómio-molibdénio-vanádio maquinado em componentes definidos por desenho através de fresagem CNC, torneamento, perfuração e, quando necessário, eletroerosão e retificação de precisão. Neste contexto, maquinação CNC de aço ferramenta H13 significa controlar o percurso, as características de referência, a folga de material e os requisitos de inspeção — não apenas cortar um tamanho de barra listado.nnMatrizes de fundição sob pressão, ferramentas de extrusão, insertos de moldes e dispositivos exigentes utilizam frequentemente o H13 porque a classe é selecionada pelo seu equilíbrio entre resistência a quente, tenacidade e resistência à fadiga térmica. Essas características do material não estabelecem a tolerância alcançável de um fornecedor, o método de controlo de dureza, o acesso à máquina ou a capacidade de entrega; cada um deve ser confirmado em relação ao desenho da peça e às evidências atuais do projeto.nnDuas condições iniciais impulsionam a primeira decisão do RFQ: o H13 recozido suporta maquinação mais pesada antes do tratamento térmico, enquanto o H13 pré-endurecido pode encurtar o percurso, mas altera o desgaste da ferramenta, a folga de acabamento e a gestão de risco. Indique o padrão de material exigido, a dureza inicial, a condição final de tratamento térmico, as dimensões críticas e se a distorção após o tratamento térmico é aceitável.
2. Aço ferramenta H13: História e Normas
AISI H13 é uma designação de aço ferramenta para trabalho a quente de crómio-molibdénio-vanádio desenvolvida dentro do sistema de nomenclatura norte-americano. O seu projeto de liga equilibra a retenção de resistência a quente, tenacidade e resistência à fadiga térmica para ferramentas exigentes; uma composição publicada representativa lista cerca de 0,35% de carbono, 5% de crómio, 1,5% de molibdénio e 1% de vanádio (https://harbinger.engineering/blog/commonly-machined-tool-steels).nn1.2344 e X40CrMoV5-1 são designações europeias comuns, enquanto SKD61 é a referência familiar do mercado japonês; os fornecedores podem usar estes nomes como referências cruzadas para H13 (https://www.dekmake.com/cnc-machining-metals/tool-steel/tool-steel-h13). Antes da maquinação CNC de aço ferramenta H13, especifique a norma reguladora, obtenha o certificado de laminador, compare a sua gama química com o requisito do desenho e defina a condição de entrega e tratamento térmico requerida. Um mero alias não estabelece química equivalente, limpeza, condição de stock ou dureza final.
3. Tipos de maquinação CNC de aço ferramenta H13
O H13 deve ser especificado por condição de entrega e geometria de stock, não apenas pelo nome da classe. Essas escolhas determinam a eficiência da maquinação bruta, o movimento do tratamento térmico, o acesso ao processo de acabamento e as evidências necessárias na ordem de compra.
Stock Recozido
O H13 recozido é a escolha usual quando fresagem extensiva, cavidades profundas ou características de EDM precedem o tratamento térmico. Deixe stock de retificação nas faces críticas e defina a inspeção pós-tratamento, pois a distorção pode alterar as relações de referência.nnGrandes insertos de moldes e núcleos complexos justificam este percurso quando a geometria tem de ser criada economicamente antes do endurecimento.
Stock Pré-Endurecido
O H13 pré-endurecido encurta o percurso, evitando um ciclo de endurecimento final controlado pelo comprador. É adequado para componentes de uso moderado onde a dureza fornecida, a folga de maquinação e o certificado de material são aceites antes da maquinação.nnGeometria de cavidade apertada ainda necessita de um plano de acabamento; o alívio de tensão local ou exposição térmica posterior podem alterar as dimensões.
Maquinação de Acabamento Endurecido
O H13 endurecido requer corte com carboneto, EDM e retificação selecionados em função do acesso às características e dos requisitos de superfície. É justificado para trabalhos de correção, fechos de precisão, pinos e superfícies de acoplamento após tratamento térmico.nnFolgas de acabamento pequenas reduzem a carga de corte, mas não eliminam a necessidade de controlar camadas de recozimento e queimadura de retificação.
ESR e Formas de Stock
O H13 ESR ou de limpeza premium só deve ser especificado quando a especificação da aplicação ou a avaliação de risco de fadiga o exigir. A chapa favorece insertos, a barra redonda favorece pinos e detalhes cilíndricos, enquanto os blocos cortados à serra reduzem o desbaste para núcleos compactos.nnCada forma necessita de identificação de calor rastreável e stock de maquinação suficiente para remover superfícies descarbonizadas ou afetadas pelo manuseamento.
4. Condição do Material H13 e Alternativas
A seleção do H13 começa com a condição fornecida e o ambiente de serviço final. Confirme o percurso de tratamento térmico, a dureza alvo e a sequência de maquinação antes de libertar um desenho de maquinação CNC de aço ferramenta H13.
| Grau | Prioridade de Melhor Ajuste | Cautela Primária |
|---|---|---|
| H13 | Trabalhos a quente; ciclagem térmica | Não é uma escolha de grau de corrosão |
| A2 | Equilíbrio de trabalho a frio | Menor foco em trabalhos a quente |
| D2 | Elevada resistência à abrasão | Tolerância reduzida ao impacto |
| S7 | Tenacidade ao impacto | Avaliar requisito de desgaste |
Condição Antes da Maquinação
O H13 recozido permite maquinação bruta antes do alívio de tensões, endurecimento, EDM de acabamento e retificação. O material pré-endurecido pode encurtar o processo, mas o desgaste da ferramenta, o material para retificação e o controlo de distorção necessitam de revisão.nnO H13 é geralmente selecionado para trabalhos a quente e resistência à fadiga térmica; verifique a designação de material aplicável em vez de confiar num nome comercial. Referência: https://www.dekmake.com/cnc-machining-metals/tool-steel/tool-steel-h13
Rastreabilidade E Alternativas
Cada lote de material deve ter um MTR que identifique o grau, o calor ou o lote, a composição química, a condição fornecida e qualquer registo de tratamento térmico. Corresponda esse registo à ordem de compra, revisão do desenho e plano de inspeção.nnO A2 adapta-se a muitas ferramentas de trabalho a frio que necessitam de um equilíbrio entre desgaste e tenacidade; o D2 favorece a resistência à abrasão, enquanto o S7 aborda melhor os impactos repetidos. A temperatura, a ciclagem térmica, o desgaste, a tenacidade, a exposição à corrosão e a vida útil exigida devem orientar a seleção final.
5. Personalização para maquinação CNC de aço para ferramentas H13
A personalização do H13 começa com o desenho aprovado, não com uma lista genérica de características. Para a maquinação CNC de aço para ferramentas H13, especifique as interfaces funcionais, a condição do material e os datum críticos de inspeção antes de selecionar um percurso de processo.
| Especificação | Decisão do Desenho | Efeito DFM |
|---|---|---|
| Canal de refrigeração | Diâmetro, percurso, tampões | Verificar acesso da broca e espessura da parede |
| Tolerância apertada | Referencial e método de inspeção | Pode requerer retificação ou EDM |
| Acabamento endurecido | Condição final e material | Restringe o acesso e a remoção da ferramenta de corte |
Geometria E Características De Acoplamento
Dois datum primários devem localizar furos, roscas, faces de paragem e características de acoplamento; dimensione-os de forma coordenada a partir deles em vez de encadear dimensões.nnOs bolsos profundos em H13 requerem revisão do acesso da ferramenta, enquanto as paredes finas necessitam de uma verificação de rigidez. Cantos internos vivos requerem um raio especificado ou um alívio EDM; nenhum deve ser implícito.
Acabamento, EDM E Identificação
As características de EDM necessitam de material de maquinação e tolerâncias de percurso de elétrodo ou fio especificadas antes do tratamento térmico. O material de retificação deve permanecer nas superfícies que requerem planicidade, dimensão ou acabamento superficial final.nnO tratamento térmico ou os revestimentos pós-maquinação requerem que o desenho identifique a sequência, áreas mascaradas e a condição final de aceitação. A gravação permanente deve indicar a localização, altura do carácter e se é permitida em faces funcionais.
6. Controlo de Qualidade para aço para ferramentas h13 em maquinação CNC
Para maquinação CNC de aço para ferramentas h13, o planeamento da qualidade começa antes do corte do material. A ordem de compra deve ligar cada característica crítica a um referencial, interface funcional, método de inspeção e registo de aceitação.
Ligação de Material e Certificado
100% do material fornecido deve ter um identificador único de fornada ou lote, ligado ao certificado de material e ao u0022traveleru0022 da peça. Confirme o grau encomendado, a condição de entrega e a rastreabilidade antes de iniciar a maquinação.
Tratamento Térmico e Distorção
Devem ser acordados 3 controlos antes do endurecimento: folga de maquinação, rota de tratamento térmico e recuperação do referencial pós-tratamento. Especifique os locais de teste de dureza e o intervalo de aceitação aprovado pelo desenho; evite testes em faces de vedação, secções finas ou arestas funcionais.
Inspeção de Características e Libertação
1 plano de inspeção deve identificar medições CMM para perfis relacionados com referenciais, posições e interfaces críticas, quando apropriado. Verifique as roscas com os calibradores especificados, remova rebarbas sem arredondar arestas e reveja a integridade da superfície em áreas EDM e retificadas.nnA documentação final deve corresponder à revisão e incluir resultados dimensionais, evidência de dureza quando necessário, ligação de material e qualquer registo de desvio acordado.
7. Como Escolher um Fabricante de H13
Um fornecedor de H13 capaz avalia o desenho antes de prometer uma rota. Para maquinação CNC de aço para ferramentas h13, compare evidências, não listas gerais de equipamento ou alegações de tolerância não qualificadas.
Verifique Experiência Relevante em Processos
Peça ferramentas de aço comparáveis, indicando a condição do material entregue, o intervalo de dureza, a sequência de maquinação, o uso de EDM e a estratégia de retificação.nnSolicite uma resposta DFM que identifique conflitos de referenciais, acesso da ferramenta, risco de distorção e pontos de inspeção antes da cotação.
- Evidência de peças endurecidas comparáveis
- DFM com exceções acionáveis
- Rota proposta de CNC, EDM, retificação
Rastrear Material e Tratamento Térmico
Exija um certificado de material ligado ao lote de compra e um plano de tratamento térmico documentado, quando aplicável.nnConfirme quem controla a folga de maquinação pré-tratamento, a folga de retificação pós-tratamento, a verificação de dureza e os registos específicos da revisão.
- Grau do material e número de fornada
- Responsabilidade do tratamento térmico
- Registos de dureza e rastreabilidade
Avaliar Cotação e Controlo de Entregas
Reveja se a cotação nomeia dimensões críticas, método de inspeção, requisitos da primeira peça, quantidade, exclusões e dependências realistas de prazo de entrega.nnEstabeleça um ritmo de comunicação entre fusos horários e pergunte como são controladas alterações de capacidade, revisões de desenho, não conformidades e relatórios finais.
- Plano da primeira peça ou amostra
- Formato do relatório de inspeção
- Comunicação de revisão e entrega
8. Erros Comuns na Aquisição de H13
Uma única especificação de material — H13 — é insuficiente para um RFQ fabricável. Indique a norma aplicável, condição de fornecimento, dureza requerida, processo de tratamento térmico e as dimensões que controlam a função.
Definir Material E Tratamento Térmico
O H13 pode ser fornecido recozido, pré-endurecido ou requerer tratamento térmico após o desbaste; cada via altera a maquinação, a folga de material e o risco. Especifique a norma ou grau equivalente, a gama de dureza e a certificação exigida.nnO tratamento térmico pode alterar as dimensões. Identifique as características críticas, reserve material para retificação onde necessário e concorde se o dimensionamento final ocorre antes ou depois do endurecimento.
Projetar Para O Processo Real
Tolerâncias apertadas após o tratamento térmico não podem ser assumidas como estáveis. Relacione cada tolerância crítica a um datum e defina o acabamento superficial, a função de acoplamento e o método de inspeção.nnCantos profundos, ranhuras estreitas e características internas ocultas podem necessitar de ferramentas mais pequenas, EDM ou redesenho. Indique qual a geometria a ser maquinada CNC, cortada por eletroerosão a fio ou formada por eletroerosão por penetração; estas vias têm diferentes implicações de acesso e acabamento.
Normalizar Comparações de Cotações
Duas cotações de H13 não são comparáveis quando o seu âmbito difere. Corresponda evidências de material, tratamento térmico, EDM, retificação, acabamento, relatório de inspeção, quantidade, revisão e termos de entrega antes de selecionar um fornecedor.nnUm preço unitário inferior pode excluir os controlos necessários para a aplicação da peça. Envie o desenho 2D, o modelo 3D, as dimensões CTQ e as expectativas de relatórios para que as suposições sejam visíveis antes da libertação.
9. Passos Para Lançar um Programa H13
Uma sequência de lançamento controlada converte os requisitos de H13 em decisões de fabrico revistas. Para a maquinação CNC de aço ferramenta H13, congele as interfaces funcionais e os riscos críticos antes de solicitar um preço.
Definir O Pacote RFQ
Na revisão A, forneça o desenho 2D libertado e o modelo 3D nativo ou neutro. Identifique datums, dimensões críticas, GDu0026T, requisitos de superfície, grau do material, condição de dureza, quantidade, previsão e data de entrega requerida.
- Critérios de inspeção e formato do relatório
- Requisitos de embalagem, preservação e identificação da peça
- Histórico de revisões e contexto do componente de acoplamento
Revisão Técnica Completa
Antes da libertação do protótipo, reconcilie o acesso de maquinação, a sequência de tratamento térmico, as folgas de EDM ou retificação e os métodos de inspeção com o fornecedor. Registe cada desvio acordado, questão em aberto e clarificação do desenho contra a revisão controlada.
Aprovar E Controlar A Produção
Na primeira peça, compare os resultados medidos e as evidências de material com o plano de inspeção aprovado antes de autorizar a produção. Após a aprovação, controle as alterações através de uma nova revisão, revisão de impacto documentada e confirmação dos requisitos de inventário, embalagem e entrega.
10. Preços de Maquinação CNC de Aço Ferramenta H13
3 quote tiers make cnc machining h13 tool steel costs comparable: prototype, bridge quantity, and repeat production. A unit price should separate one-time programming, fixturing, electrodes, and first-article inspection from recurring machining and material costs.nn5 cost-driver groups deserve review before comparing offers. H13 condition, blank size, feature complexity and cycle time affect the route; tight tolerances, post-hardening work, EDM, grinding, finishing, and report scope add controlled operations.nn2 drawing packages reduce avoidable cost without weakening function. Provide 2D/3D files, revision, material and heat-treatment condition, critical datums, quantity, target date, and inspection requirements; identify where a tolerance, finish, or EDM feature is function-critical versus preferred.
| Fator de cotação | Efeito do preço indicativo | Ação do comprador |
|---|---|---|
| Protótipo: 1–5 peças | A preparação domina o custo unitário | Combine peças compatíveis ou aceite estratégia de datum repetível |
| Ponte: 10–50 peças | A preparação é amortizada; a inspeção permanece material | Congele revisões antes da maquinação |
| Repetir: 50 peças | Tempo de ciclo e rendimento de material dominam | Rever gabarito, tamanho de stock e plano de inspeção de lote |
| Prazo de entrega urgente | A capacidade de aceleração pode aumentar o custo | Indicar a data de entrega necessária na RFQ |
Comece a sua revisão de aço para ferramentas H13 para maquinação CNC
Carregue o seu desenho 2D, modelo 3D, quantidade, material, requisitos de qualidade e data de entrega alvo para uma cotação informada, baseada no desenho.