
Inserções Deslizantes para Moldes de Conectores, Revisadas Antes da Maquinação
Envie o seu desenho para inserções deslizantes de moldes de conectores com DFM, CNC, EDM, retificação e planeamento de inspeção alinhados com as dimensões críticas.
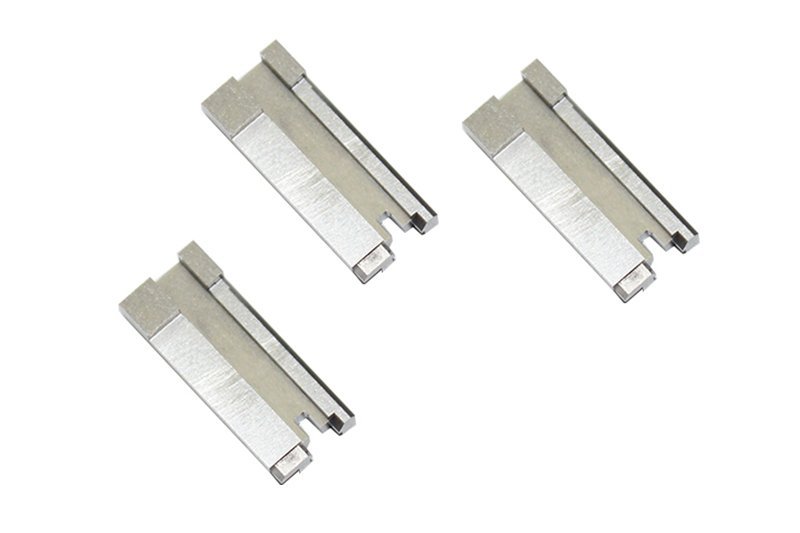
Componentes Representativos de Inserções Deslizantes para Moldes de Conectores













Related Product Catalogue and Quotation










Porque Escolher SUUXIANG para Inserções Deslizantes de Moldes de Conectores
Um fluxo de trabalho impulsionado por desenho para alinhar a fabricabilidade, características críticas, planeamento de processos e expectativas de inspeção antes da produção.
Revisão Liderada por Desenho
Analisamos desenhos, modelos, datum, contexto de acoplamento e requisitos funcionais para clarificar a fabricabilidade antes de cotações ou compromissos de produção.
Discussão Prática de DFM
As discussões de DFM abordam o acesso à ferramenta, interfaces de ação lateral, necessidades de elétrodos, caminhos de arame, folga de retificação e design de inserções de serviço.
Planeamento de Rota de Processo
A maquinação CNC, EDM, retificação, ajuste e inspeção são considerados como uma rota integrada para a geometria do componente especificado.
Foco em Dimensões Críticas
As dimensões críticas para a qualidade, relações de datum, requisitos de superfície e métodos de inspeção são identificados para que as prioridades permaneçam visíveis ao longo da fabricação.
Execução Controlada por Revisão
As revisões de desenhos e a informação do projeto mantêm-se rastreáveis, ajudando as equipas a prevenir desajustes evitáveis entre os requisitos aprovados e a execução na oficina.
Entrega Alinhada com Inspeção
A documentação final de entrega é alinhada com a encomenda e o plano de inspeção verificado, apoiando uma clara revisão de aceitação para inserções deslizantes de moldes de conectores.
Famílias de Ferramentas de Precisão e Componentes Maquinados
Rotas de processo baseadas em desenho para componentes configuráveis, desde características críticas e interfaces de ferramentas até à entrega pronta para inspeção.

Serviços de Maquinação CNC
Serviços de maquinação CNC de precisão para componentes baseados em desenho que requerem dimensões controladas, rastreabilidade de material e uma rota adequada através de fresagem, torneamento, EDM, retificação, ajuste e inspeção. A revisão de DFM identifica características críticas e considerações de fabricabilidade antes da cotação e planeamento da produção.
Upload a Drawing
Fresagem CNC
Serviços personalizados de fresagem CNC para peças prismáticas, inserções, placas e características complexas de maquinação. O acesso à ferramenta, seleção de datum, geometria da parede, raios de canto e folga de maquinação são revistos para que a rota programada suporte as dimensões críticas e os requisitos de superfície do desenho.
Upload a Drawing
Torneamento CNC
Serviços de torneamento de precisão CNC para eixos, pinos, casquilhos, tubos e características rotacionais onde a concentricidade, o batimento, os diâmetros e as relações de ombro afetam a função. O plano de processo considera o apoio da peça, a condição do material, operações secundárias e pontos de inspeção identificados na análise do desenho.
Upload a Drawing
Maquinação de 5 Eixos
A maquinação CNC de 5 eixos suporta componentes com características angulares, superfícies compostas e múltiplas relações críticas que podem beneficiar de menos configurações. A exequibilidade depende da geometria, alcance da ferramenta, apoio da peça, material, requisitos de tolerância e a rota verificada para a peça específica.
Upload a Drawing
Maquinação de Precisão e Micro-Maquinação
A maquinação de precisão e a micro-maquinação suportam componentes de pequeno diâmetro, esguios e intensivos em detalhes, onde o suporte da peça, a geometria da ferramenta, o controlo de rebarbas e o método de medição requerem um planeamento cuidadoso. Os desenhos devem identificar diâmetros críticos, comprimentos, roscas, necessidades de superfície e requisitos de função de acoplamento.
Upload a Drawing
Eletroerosão a Fio e por Penetração
Os serviços de eletroerosão a fio e por penetração abordam materiais endurecidos, ranhuras estreitas, perfis internos afiados, características profundas e geometria inacessível ao corte convencional. A estratégia do elétrodo, o percurso do fio, as condições de lavagem, as expectativas de camada de recozimento e os requisitos de acabamento são revistos em relação à aplicação.
Upload a Drawing
Retificação de Precisão
A retificação de precisão de superfície e perfil é utilizada para estabelecer planicidade controlada, paralelismo, perfil e dimensões acabadas em componentes de ferramentas endurecidas ou de precisão. O material a retificar, a sequência de tratamento térmico, as referências de datum e o método de inspeção devem ser acordados antes da libertação do percurso final do processo.
Upload a Drawing
Insertos de Núcleo e Cavidade de Moldes
Os insertos de núcleo e cavidade de moldes de precisão são fabricados a partir de desenhos e modelos do cliente para funções de moldagem definidas. As revisões abordam interfaces da linha de partição, acesso de refrigeração ou características, condição do aço, requisitos de eletroerosão, folgas de polimento, dimensões críticas da cavidade e expectativas de inspeção.
Upload a Drawing
Componentes de Ejetor e Ejeção
Pinos de ejetor, casquilhos e componentes de ejeção são planeados com base no ajuste, curso, alinhamento, condições de desgaste e relações com a peça de acoplamento. O pacote de desenhos deve definir dimensões, materiais, tratamento térmico, condição da superfície e quaisquer requisitos de montagem ou movimento que afetem a fabricabilidade.
Upload a Drawing
Pinos de Núcleo, Componentes de Guiamento e Localização
Pinos de núcleo, pinos de guiamento e componentes de localização requerem relações controladas com cavidades, insertos ou ferramentas de acoplamento. A SUUXIANG revê diâmetros, comprimentos de engajamento, estratégia de datum, concentricidade, requisitos de ajuste, condição do material e critérios de inspeção antes de selecionar a sequência de fabrico.
Upload a Drawing
Cunhos Deslizantes, Elevadores, Pontos de Injeção e Acessórios de Moldes
Cunhos deslizantes, elevadores, pontos de injeção e acessórios de moldes são componentes de ferramentas configuráveis cuja função depende do movimento, geometria de fecho, folgas e interfaces de montagem. O planeamento da fabricação considera o acesso à maquinação, necessidades de eletroerosão ou retificação, sequência de tratamento térmico, requisitos de ajuste e controlo de revisão de desenhos.
Upload a Drawing
Componentes de Moldes para Conectores
Componentes de moldes de precisão para conectores suportam características de ferramentas onde o passo, o alinhamento, a geometria do pino, as relações de insertos e a função de acoplamento repetível são críticos. Os planos de fabricação baseiam-se em desenhos fornecidos, requisitos de material, restrições de acesso de ferramentas, estratégia de eletroerosão e prioridades de inspeção definidas.
Upload a Drawing
Componentes de Matrizes de Estampagem
Componentes de matrizes de estampagem de precisão são produzidos para funções de corte, conformação, guiamento e localização definidas em desenho. As revisões focam-se nos requisitos de material e dureza, geometria relacionada com folgas, superfícies de desgaste, material a retificar, percursos de eletroerosão a fio, relações de acoplamento e requisitos de medição.
Upload a Drawing
Ferramentas de Injeção, MIM, CIM e Sobre-moldagem
O trabalho em ferramentas de injeção, MIM, CIM e sobre-moldagem é avaliado dentro do escopo de produção verificado para a tarefa de componente ou ferramenta solicitada. A revisão considera interfaces de função de moldagem, seleção de material, dados de encolhimento fornecidos pelo cliente, acesso da ferramenta, insertos e evidências dimensionais necessárias.
Upload a Drawing
Materiais para Maquinação
Os materiais para maquinação CNC são selecionados a partir do desenho, aplicação e requisitos especificados pelo cliente, em vez de serem assumidos a partir de uma lista genérica. O grau do material, a condição de fornecimento, a dureza, a resistência à corrosão, a usinabilidade, as necessidades de tratamento térmico e as expectativas de rastreabilidade devem acompanhar o pedido de cotação.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
O acabamento de superfície e o tratamento térmico são planeados como parte do percurso dimensional do processo, não como uma reflexão tardia. O acabamento requerido, revestimento, polimento, dureza, sequência de tratamento, necessidades de mascaramento e requisitos de retificação ou inspeção pós-tratamento devem ser declarados antes do compromisso de produção.
Upload a Drawing
Qualidade, Metrologia e Documentação
Inspeção de precisão, metrologia e documentação de qualidade estão alinhadas com a revisão do desenho acordada e o plano de inspeção. Os clientes devem identificar dimensões críticas, esquema de datum, expectativas de amostragem ou relatório, registos de material e qualquer documentação necessária para revisão de receção ou qualidade de fornecedor.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
A prototipagem rápida e a produção de baixo volume permitem a avaliação de peças baseadas em desenhos, componentes de moldes e quantidades de produção controladas. Um pedido de cotação (RFQ) útil inclui modelos, desenhos, material, quantidade, dimensões críticas, necessidades de acabamento, requisitos de inspeção, data de entrega prevista e contexto de aplicação.
Upload a DrawingMateriais para Inserções Deslizantes de Moldes de Conectores

Aço Ferramenta Pré-endurecido
Frequentemente considerado para corpos e inserções deslizantes que requerem maquinabilidade equilibrada antes do ajuste final. A revisão do desenho deve definir a condição de dureza, zonas de desgaste, folga de maquinação e se será necessária posterior eletroerosão (EDM) ou retificação.

Aço Ferramenta para Trabalho a Quente
Um candidato para inserções deslizantes de moldes de conectores expostas a ciclos térmicos repetidos ou condições de moldagem exigentes. A seleção depende do tratamento térmico especificado, tenacidade necessária, condição da superfície, geometria da característica e sequência de acabamento planeada.

Aço Ferramenta para Trabalho a Frio
Considerado onde a resistência ao desgaste e a estabilidade dimensional são importantes para áreas de deslizamento, fecho ou conformação. Confirme o grau solicitado, o percurso de tratamento térmico, a folga de retificação e a estratégia de EDM a partir do desenho antes do compromisso de material.


Inserções de Carboneto de Tungsténio
Avaliado para características de elevado desgaste localizadas onde a geometria da inserção, o suporte, o método de junção e o acesso de retificação podem ser validados. A utilização do material continua dependente dos requisitos do desenho, cargas de aplicação, prioridades de tolerância e revisão de fabricabilidade.
Inserções Deslizantes de Moldes de Conectores: Percursos de Maquinação, EDM e Inspeção

Fresagem CNC
A fresagem CNC estabelece perfis acessíveis, cavidades, faces de montagem e superfícies de referência para inserções deslizantes de moldes de conectores, com a abordagem da ferramenta, raios de canto e folga de maquinação revistos em relação ao desenho e ao percurso de acabamento subsequente.

Torneamento CNC
O torneamento CNC suporta características rotacionais, como diâmetros de guia, assentos cilíndricos e detalhes roscados onde a concentricidade e as relações de datum são importantes. O percurso é selecionado quando a geometria do componente pode ser fiável referenciada a partir de um eixo rotacional.

Eletroerosão por Fio
A eletroerosão por fio corta características precisas passantes, ranhuras estreitas e perfis internos difíceis sem acesso de ferramenta convencional. O planeamento do percurso do fio, a localização do furo de arranque, as condições de canto e o sobrecorte admissível são revistos em relação às dimensões funcionais e aos requisitos dos componentes de acoplamento.

Eletroerosão por Penetração
A eletroerosão por penetração forma cavidades profundas, detalhes internos aguçados e geometria fechada que é impraticável para fresagem. A estratégia do elétrodo, o acesso de lavagem e os requisitos de acabamento são definidos durante a revisão do desenho para suportar a intenção da característica especificada.

Retificação de Precisão
A retificação de precisão acaba superfícies planas críticas, superfícies de guia e dimensões relacionadas com datum após a retenção da folga apropriada. O método suporta a condição de superfície controlada e o refinamento dimensional onde a fresagem ou a EDM isoladamente não satisfazem as prioridades do desenho.

Inspeção de Ajuste
O ajuste e a inspeção verificam as interfaces de movimento, as relações de contacto e as dimensões críticas antes da entrega. Os métodos de inspeção e as expectativas de relatório são alinhados com o pedido, incluindo datums especificados, prioridades de superfície, estado de revisão e rastreabilidade necessária.
Inserções para Moldes de Conectores e Acessórios de Suporte

Guiagem e Localização
Elementos de guiagem e características de localização suportam o movimento repetível do cursor e o posicionamento da montagem. Especifique as relações de datum, superfícies de contacto, requisitos de ajuste e expectativas de substituição para que os componentes selecionados possam ser revistos em relação ao projeto da ferramenta.

Fixadores de Retenção
Fixadores asseguram inserções, peças de desgaste e hardware de suporte dentro da montagem do cursor. A revisão do desenho deve confirmar o engate da rosca, o espaço livre da cabeça, o acesso para montagem, o método de bloqueio e quaisquer requisitos de montagem rebaixada ou oculta.

Molas de Retorno
Molas podem suportar funções definidas de retorno, retenção ou sequenciamento num mecanismo de cursor. Forneça o espaço instalado, o curso útil, o requisito de força, as condições de operação e as necessidades de acesso para serviço antes de incluir um arranjo de molas.

Componentes de Desgaste
Placas de desgaste, guias e componentes de contacto substituíveis ajudam a gerir interfaces deslizantes onde o desenho as define. Reveja as disposições de lubrificação, os requisitos de material ou tratamento térmico, o espaço livre de funcionamento, o suporte de apoio e os critérios de inspeção em conjunto.

Marcações de Identificação
Números de peça, marcas de revisão, identificadores de cavidade ou marcas de orientação podem ser adicionados quando especificados e validados. Defina a localização, o método, os requisitos de legibilidade da marcação e se a identificação deve estar alinhada com os registos de inspeção ou a documentação de montagem.
Sobre Inserções para Moldes de Conectores
A SUUXIANG é a única marca pública da Dongguan SuuXiang Precision Mold Co., Ltd. Fundada em 2010, a empresa está sediada no 2º andar do Parque Industrial Sanhe, na Cidade de Chang’an, Dongguan, Guangdong, China. O fundador e representante legal XiaoCheng Huang lidera a empresa, servindo equipas globais de engenharia e sourcing com peças CNC personalizadas inspecionadas, componentes de moldes de precisão, ferramentas para conectores e componentes de matriz feitos de acordo com desenhos e especificações controlados.
Para inserções de moldes de conectores, o nosso trabalho começa com a revisão do desenho: dimensões críticas, datums, requisitos de material e tratamento térmico, acesso de maquinação, necessidades de EDM ou retificação e expectativas de inspeção. O planeamento da produção pode combinar fresagem ou torneamento CNC, maquinação multi-eixo, EDM de fio ou penetração, retificação de precisão, ajuste e inspeção documentada.
O que distingue a SUUXIANG é a coordenação disciplinada do projeto antes dos compromissos de produção. Tratamos as inserções de cursor como componentes configuráveis, baseados em desenhos, em vez de peças de catálogo assumidas, mantendo o controlo de revisão, as decisões de processo e os requisitos de qualidade visíveis ao longo de todo o projeto.

Inserções para Moldes de Conectores: Da DFM à Inspeção
DFM e Revisão de Datum
A SUUXIANG revê o desenho, o modelo 3D, o contexto de acoplamento, as dimensões críticas, o esquema de datum e as prioridades de superfície antes da cotação. Para inserções de moldes de conectores, esta discussão identifica a geometria de undercut, o acesso da ferramenta, os riscos de tolerância acumulada e a informação necessária para definir uma rota de fabrico controlada.
- Confirmar dimensões críticas para a qualidade e datums funcionais
- Rever o movimento do cursor, a direção de desmoldagem e o acesso de conformação
- Identificar requisitos de material, tratamento térmico e superfície
- Registo do estado da revisão e questões técnicas em aberto

CNC, EDM e Rectificação planeados
A rota de processo é selecionada em função da geometria da peça, da condição do material e das necessidades de inspeção, em vez de uma sequência de maquinação genérica. A maquinação CNC estabelece a geometria acessível; a EDM por fio ou por penetração pode abordar detalhes restritos; a retificação é planeada onde os requisitos de planicidade, ajuste ou acabamento exigem remoção controlada de material.
- Avaliar o acesso à maquinação antes de se comprometer com a rota
- Planear elétrodos EDM, trajetórias do fio e considerações de lavagem
- Prever material para tratamento térmico e retificação de acabamento, quando necessário
- Alinhar a sequência do processo com a revisão aprovada do desenho

Evidência de Montagem e Inspeção
A estratégia de montagem foca-se nas interfaces que regem o movimento do cursor, a retenção do inserto e a função de moldagem. O planeamento da inspeção liga as características críticas a métodos de medição adequados e requisitos de relatório acordados, de modo a que a documentação final reflita a encomenda, o plano de inspeção verificado e os componentes da ferramenta de conector entregues.
- Definir interfaces sensíveis ao ajuste e prioridades de inspeção
- Verificar dimensões críticas em relação aos planos de referência do desenho
- Corresponder relatórios e registos aos requisitos de qualidade acordados
- Manter coordenação visível de revisão e entrega

Insertos Deslizantes para Moldes de Conectores: Revisão Baseada em Desenho vs. Fornecimento Apenas por Cotação
Compare a evidência de engenharia necessária antes da produção – não apenas o preço unitário cotado.
← Swipe left or right to view →
Fluxo de Trabalho de Produção para Inserções Deslizantes de Moldes de Conectores
Um percurso orientado por desenho, desde a revisão de engenharia até à coordenação da entrega inspecionada.
Pedido de Orçamento e Revisão de Desenho
Rever desenhos 2D, modelos 3D, quantidades, contexto de aplicação, dimensões críticas, datums, requisitos de material, prioridades de superfície, necessidades de inspeção, revisões e requisitos de entrega alvo antes da orçamentação.
DFM e Planeamento de Processos
Confirmar acesso à maquinação, geometria do deslizador, requisitos de EDM, caminhos de fio, estratégia de elétrodos, stock de retificação, sequência de tratamento térmico, interfaces de montagem e métodos de inspeção para a revisão aprovada.
Preparação de Material e Trabalho
Planear material de acordo com a especificação do desenho, identificar necessidades de rastreabilidade, libertar informação de fabrico controlada e alinhar o percurso de trabalho com as expectativas de qualidade e entrega acordadas.
Execução de Maquinação e EDM
Maquinar as cunhas do molde do conector utilizando as operações adequadas de CNC, multi-eixos, EDM de fio, EDM de penetração e torneamento, com decisões de processo governadas pelo acesso a características e pela geometria.
Ajuste e Inspeção por Rectificação
Aplicar rectificação e ajuste de precisão onde necessário, e depois inspecionar as dimensões críticas e as interfaces funcionais contra o plano de inspeção específico da encomenda antes da libertação final e documentação.
Coordenação de Embalagem e Expedição
Proteger os componentes aprovados para expedição, fazer corresponder os registos fornecidos ao plano de inspeção verificado, e manter a revisão, entrega e comunicação do projeto visíveis através da coordenação de expedição.
Iniciar o Seu Projeto de Cunhas para Moldes de Conectores
Provide the engineering inputs early so DFM, process planning, inspection, and production release can be aligned to your drawing requirements.
Submeter Entradas de Design Completas
Enviar o desenho 2D, o modelo 3D quando disponível, o material, o requisito de tratamento térmico, a quantidade, o contexto da aplicação e a data de entrega alvo para uma revisão inicial informada.
Definir Requisitos Críticos
Identificar dimensões críticas para a qualidade, datum, requisitos de superfície, relações de acoplamento e registos de inspeção solicitados, para que o plano proposto de maquinação, EDM, rectificação e medição aborde o risco do projeto.
Rever DFM e Cotação
A SUUXIANG revê o acesso a ferramentas, folgas de maquinação, caminhos de elétrodos ou fios, sequência de tratamento térmico e âmbito de inspeção antes de fornecer uma cotação baseada em desenho e uma base de revisão acordada.
Aprovar Evidência da Primeira Peça
Confirmar a evidência da primeira peça ou amostra contra as dimensões críticas e plano de inspeção acordados, resolver revisões onde necessário, e depois autorizar a libertação controlada da produção.
Cunhas para Moldes de Conectores: Certificações e Documentação de Qualidade
Política de Publicação de Referência de Cliente
Testemunho de cliente pendente de aprovação por escrito. Nenhum resultado de projeto ou alegação de desempenho é publicado até que o cliente, o contexto do projeto e a evidência de apoio sejam verificados.
Testemunho de cliente pendente de aprovação por escrito. A SUUXIANG publicará apenas feedback ligado a um projeto confirmado baseado em desenho e a evidência documentada de inspeção ou entrega.
Testemunho de cliente pendente de aprovação por escrito. Resultados medidos, quantidades, prazos de entrega e resultados de aplicação requerem autorização do cliente antes da publicação.
FAQ sobre Inserções Deslizantes para Moldes de Conectores
Practical RFQ, quality, revision, and delivery questions for drawing-based connector tooling components.
Que informação devo enviar para um RFQ de inserções deslizantes para moldes de conectores?
Existe uma quantidade mínima de encomenda para inserções deslizantes para moldes de conectores?
Posso encomendar uma amostra antes da produção completa de inserções deslizantes para moldes de conectores?
Que materiais e detalhes de tratamento térmico necessita?
Consegue trabalhar a partir de um desenho revisto após eu enviar um RFQ?
Que relatórios de inspeção podem ser solicitados para componentes de inserções deslizantes?
Como são tratadas as datas de envio, pagamento e entrega?
Como são tratadas a confidencialidade e a PI ao partilhar desenhos de inserções deslizantes para moldes de conectores?
Guia Completo do Comprador para Inserções de Moldes Deslizantes de Conectores
Utilize esta estrutura prática para definir requisitos funcionais, avaliar os controlos de engenharia e qualidade dos fornecedores, comparar opções de ferramentas e evitar erros de desenho, material, tolerância e custo antes de se comprometer com a produção.
1. O Que São Inserções de Moldes Deslizantes de Conectores?
1. As inserções de moldes deslizantes de conectores são componentes de aço de precisão substituíveis, montados num conjunto de ação lateral. Formam geometria que não pode ser desmoldada numa direção de abertura reta, incluindo aberturas laterais, reentrâncias, janelas de fecho, ranhuras de retenção e detalhes locais de fecho.nn2. A inserção é o elemento que forma a característica e é servível; o corpo do cursor suporta-a e guia-a durante o seu curso. Não é o núcleo ou a cavidade principal, que formam a geometria primária da peça, e não é o molde completo, que também inclui placas, ejeção, guiamento, refrigeração e atuação.nn3. Para programas de conectores, separar a inserção do corpo do cursor permite que as equipas substituam ou revisem o aço propenso ao desgaste que forma a característica, sem reconstruir todo o mecanismo de ação lateral. O objetivo prático é a retirada lateral controlada antes da ejeção, preservando a folga de desmoldagem, ao mesmo tempo que torna o ajuste, a inspeção, a manutenção e as revisões de desenho rastreáveis.
2. Como Evoluíram as Inserções de Moldes Deslizantes de Conectores
Moldes de duas peças, de extração reta, só conseguiam formar características que saíam na direção de abertura. Rebaixos laterais, janelas de fecho e outras geometrias presas eram, em vez disso, tratadas com aço fixo, linhas de partição alteradas ou peças carregadas manualmente, quando as condições de produção o permitiam.nnAs características dos conectores voltadas para o lado criaram a necessidade de aço que pudesse retrair lateralmente antes da ejeção. À medida que as carcaças se tornaram mais compactas e as localizações dos terminais mais intimamente relacionadas com as características moldadas, inserções de cursor feitas separadamente facilitaram o controlo da superfície de formação sem refazer todo o corpo do cursor.nnInserções substituíveis também separam detalhes propensos ao desgaste ou sensíveis a danos do mecanismo móvel maior. Em produção repetida, isto suporta serviço planeado, substituição controlada e intercambialidade quando os datum, ajuste, nível de revisão e requisitos de inspeção da inserção são definidos no desenho.
3. Tipos de Inserções de Moldes Deslizantes de Conectores
Duas vistas de desenho estabelecem a seleção: a direção de moldagem e o percurso de desmoldagem da característica. As inserções de moldes deslizantes de conectores devem ser classificadas pela característica formada, método de retenção e curso disponível — não apenas pela forma da inserção.
| Configuração | Característica Típica | Movimento ou Retenção | Benefício e Limite | Entradas de Desenho |
|---|---|---|---|---|
| Inserção de núcleo lateral | Orifício lateral ou rebaixo de fecho | Retira lateralmente | Forma reentrâncias; necessita de folga de curso | Profundidade da reentrância, direção do cursor, secção |
| Inserção de fecho | Borda de janela ou ranhura | Bloqueia contra aço de acasalamento | Evita um núcleo separado; sensível a rebarbas | Ângulo de fecho, datum, linha de selagem |
| Perfil intercambiável | Padrão de pinos ou detalhe da cavidade | Inserção de bolso fixa e substituível | Suporta variantes; a interface tem de se repetir | Revisão do perfil, dado de bolso, tolerância |
| Inserção carregada manualmente | Característica especial de baixo volume | Colocado e retido manualmente | Baixo custo de mecanismo; mais lento, dependente do operador | Quantidade, orientação de carga, retenção |
| Pino angular ou cunha de came | Característica lateral com ação automática | Movimentado durante a abertura do molde | Automatiza o movimento; requer espaço de acionamento e guia | Curso, ângulo, folga, temporização |
Escolha o Mecanismo de Desmoldagem
Um gancho interno pode favorecer um elevador quando o curso do ejetor pode proporcionar uma desmoldagem angular. Uma abertura lateral pode, em vez disso, ser dividida na linha de partição quando isso evita um cursor sem comprometer o controlo de rebarba.nnDuas verificações decidem o caminho: retirada completa do aço e folga durante todo o movimento. Forneça vistas em corte, direção de abertura, curso de ejeção, contexto da peça de acasalamento e linhas de marca admissíveis.
4. Materiais e Tratamento Térmico para Inserções Deslizantes
A escolha do material determina se uma inserção deslizante resiste à abrasão da resina, à corrosão relacionada à condensação e a cargas laterais repetidas sem se tornar impraticável de usinar ou reparar. O grau final, a dureza e a sequência de tratamento térmico requerem uma revisão de engenharia específica da aplicação.
| Família de Materiais | Melhor Opção | Principal Compromisso |
|---|---|---|
| Aço de molde pré-endurecido | Usinabilidade e reparação | Menor reserva de resistência ao desgaste |
| Aço tipo H13 | Tenacidade e ciclos térmicos | Requer tratamento térmico controlado |
| Aço de molde inoxidável | Resistência à corrosão e polimento | Maior esforço de maquinação |
| Aço para ferramentas de alta resistência ao desgaste | Abrasão por resina preenchida | Tenacidade e reparabilidade podem diminuir |
Combine o Aço com a Exposição
O aço para trabalho a quente tipo H13 é frequentemente selecionado onde a tenacidade e a resistência à fadiga térmica são importantes. Aços de molde pré-endurecidos podem encurtar o tempo de usinagem, enquanto aços de molde inoxidáveis são adequados para resina corrosiva, armazenamento húmido ou risco de contacto com água.
Planeie o Tratamento Térmico
O tratamento térmico altera o risco de distorção, a folga de retificação, a resposta à EDM e as opções de reparação. Defina o alívio de tensões, o endurecimento, a têmpera e qualquer nitretação ou revestimento apenas após rever a geometria, as superfícies de referência, as placas de desgaste de acoplamento e o método de inspeção.
Utilize Revestimentos Seletivamente
Revestimentos PVD podem reduzir o desgaste adesivo e melhorar a desmoldagem em substratos adequados e estáveis. Não corrigem guiamento deficiente, lubrificação inadequada, arestas rachadas ou um material de base inadequado.
5. Desenho de Inserções Deslizantes de Moldes de Conectores a partir de Desenhos
Duas entradas controladas — um desenho 2D cotado e CAD 3D nativo ou neutro — devem ser revistas com a resina, a direção de moldagem e as condições das peças de acoplamento antes de maquinar as inserções deslizantes de moldes de conectores.
Definir Datums Funcionais
Três níveis de datum devem localizar a inserção: um datum de montagem para o corpo do cursor, um datum de moldagem para a cavidade ou o núcleo, e um datum de característica para a geometria do conetor. Aplicar posição, perfil e perpendicularidade apenas a interfaces cuja variação afete o ajuste, a vedação ou o alinhamento dos terminais.
Definir Geometria de Libertação
Um afastamento preliminar de 2–3 mm é por vezes utilizado para extrações retas compactas, mas o curso real deve libertar o plástico formado ao longo do eixo real do cursor. Rever o ângulo de saída, as superfícies de partição e de fecho, as localizações de ventilação, a interferência no fim de curso e a sequência de retirada do cursor versus ejeção.
Especificar a Interface Substituível
Quatro detalhes de interface necessitam de controlo explícito: faces de montagem, chavetas ou pinos de localização, acesso a fixadores e folga de ajuste permitida. Perguntar se a inserção é substituída independentemente, como assenta contra o corpo do cursor, quais as superfícies que requerem retificação e qual o datum de inspeção que governa a aceitação.
6. Essenciais de Construção e Controlo de Qualidade
O desempenho repetível do cursor é estabelecido na cavidade, guia, bloqueio e interfaces de serviço — não apenas por uma verificação dimensional final. A SUUXIANG deve converter as características críticas de cada desenho em critérios de aceitação mensuráveis e num plano de inspeção controlado por revisões.
Ajuste e Movimento Guiado
Os datums de cavidade especificados devem controlar a localização da inserção, enquanto o desenho define o ajuste, o paralelismo e o comprimento de contacto. O curso guiado deve ser verificado ao longo de todo o curso para verificar se há emperramento, interferência e posição de retorno repetível.nAs faces de desgaste definidas necessitam de ranhuras ou portas de lubrificação acessíveis onde o projeto do molde as exija. As interfaces de refrigeração e ventilação devem ser verificadas quanto à vedação, folga e acesso limpo para manutenção.
Bloqueio e Fixação
O bloqueio positivo deve suportar a carga de moldagem através das faces de apoio pretendidas, não apenas através de parafusos ou pinos. O tamanho do fixador, o engajamento da rosca, o requisito de torque e o método anti-desbloqueio pertencem ao registo de montagem quando especificados.nAs paragens de fim controladas e as características de posicionamento devem ser inspecionadas em relação à sua relação de datum funcional. Um técnico deve ser capaz de remover a inserção sem perturbar componentes guiados não relacionados.
Evidência de Inspeção e Testes
Um relatório dimensional deve identificar as dimensões críticas medidas, os instrumentos, os datums, a revisão e o resultado da aceitação. Certificados de material e registos de tratamento térmico devem acompanhar a encomenda quando forem requisitos especificados.nA inspeção visual deve registar rebarbas, danos por eletroerosão, corrosão e a condição das arestas. A verificação da montagem e o feedback do teste de moldagem devem confirmar o curso, o bloqueio, a libertação, as marcas de testemunho e qualquer revisão corretiva antes da libertação da produção.
7. Como Escolher um Fabricante de Inserções Deslizantes
Um pacote de desenhos deve revelar se um fornecedor consegue controlar as interfaces funcionais da inserção deslizante. Compare evidências, qualidade de resposta e planeamento de processo documentado — não amplas alegações de capacidade.
| Área de Avaliação | Solicitar | Sinal de Decisão |
|---|---|---|
| Engenharia | DFM por escrito | Questões específicas e rastreáveis |
| Fabrico | Plano de processo | Racional CNC, EDM, retificação |
| Qualidade | Amostra de inspeção | Medições ligadas à revisão |
| Entrega | Atualização de capacidade | Riscos e alterações visíveis |
Revisão de Engenharia
Solicite ao fornecedor feedback DFM que identifique datums, características inacessíveis, necessidades de eletroerosão ou retificação e tolerâncias não resolvidas antes de compromissos de produção.nUma resposta útil separa as suposições dos requisitos do desenho e regista as questões em aberto.
- Que dimensões são críticas para a qualidade?
- Que rota de processo protege cada datum?
- Que alterações requerem aprovação do desenho?
Evidência de Qualidade
Antes da produção, solicite o método de inspeção proposto, a rastreabilidade dos materiais, a sequência de tratamento térmico, quando especificado, e registos de amostras ou do primeiro artigo.nnUm plano credível liga as características medidas à revisão atual e aos equipamentos de inspeção.
- Os certificados de material podem acompanhar a encomenda?
- Que características recebem medições reportáveis?
- Como são comunicadas as não conformidades?
Entrega e Suporte
Na cotação, exija pressupostos de capacidade e prazos de entrega, propriedade do controlo de revisões, detalhes da embalagem de proteção e um percurso de resposta pós-venda.nnUm fornecedor deve sinalizar alterações no cronograma antecipadamente, em vez de tratar a data cotada como incondicional.
- Quem aprova a emissão de revisões?
- Como são protegidas as inserções em trânsito?
- Que suporte se segue à receção?
8. Erros Comuns dos Compradores com Inserções Deslizantes
Desenhos 2D e modelos 3D podem descrever a mesma inserção de forma diferente quando os planos de referência não são indicados. Erros de fornecimento evitáveis tornam-se retrabalho, tempo de inatividade do molde ou aceitação disputada, a menos que as questões sejam resolvidas antes da emissão.
Lacunas de Dados e Planos de Referência
Dimensões 2D sem um esquema de plano de referência deixam os fornecedores a inferir relações funcionais, arriscando encaixes incompatíveis. Pergunte: Que planos de referência regem cada interface crítica e o CAD emitido corresponde ao desenho?
Pontos cegos de resina e ciclo
Resinas com enchimento de vidro, temperatura de moldagem e taxa de ciclo afetam o desgaste, o comportamento térmico e a seleção da superfície. Questão: Que resina, enchimento, condições de moldagem e ciclo de produção esperado a peça de inserção irá enfrentar?
Atalhos de Tolerância e Material
Chamadas de 0,001 mm aplicadas genericamente podem aumentar os custos de retificação e inspeção sem melhorar a funcionalidade. Questão: Quais dimensões são verdadeiramente críticas e que propriedades do material, para além da dureza — desgaste, tenacidade, resistência à corrosão — são necessárias?
Movimento, Peças Sobressalentes e Evidências
Verificações de ponto final 3D isoladas podem não detetar uma interferência durante o curso do cursor; nenhum plano de peças sobressalentes pode transformar uma peça de inserção desgastada em tempo de inatividade. Questão: Foi verificado o curso completo quanto a colisões, quais peças sobressalentes são necessárias e qual relatório de inspeção prova a aceitação?
9. Do RFQ ao Lançamento da Produção
Um lançamento controlado utiliza portões definidos para que as decisões técnicas sejam tomadas antes de cortar o aço. Para peças de inserção de cursor de moldes de conectores, o comprador e o fornecedor devem registar cada aprovação contra a revisão atual do desenho.
Portão de RFQ e DFM
Primeiro, a engenharia fornece o desenho 2D, o modelo 3D, o contexto da resina ou da peça de acoplamento, a quantidade anual e as dimensões críticas. A SUUXIANG revê a estratégia de datum, o curso do cursor, o acesso à ferramenta, as necessidades de EDM, o material de retificação e a viabilidade da inspeção.nnAntes da cotação, as suposições não resolvidas tornam-se questões escritas em vez de requisitos implícitos.
Lançamento Comercial e Técnico
Segundo, a aquisição alinha o preço, o prazo de entrega, o âmbito, as exclusões e o identificador de revisão com a rota de processo revista. A qualidade define certificados de material, evidências de tratamento térmico, pontos de inspeção e formato de relatório.nnApenas desenhos aprovados e desvios documentados devem autorizar o lançamento da produção.
Primeira Peça e Controlo de Alterações
Terceiro, a SUUXIANG inspeciona a primeira peça de acordo com o plano acordado; o comprador revê os resultados dimensionais e, quando aplicável, as evidências de ajuste ou de teste de molde. A engenharia é responsável pelas alterações de design, a qualidade é responsável pelos critérios de aceitação e a aquisição é responsável pela autorização comercial.nnApós o lançamento, cada alteração necessita de uma nova revisão, análise de impacto e disposição rastreável. As peças de inserção sobressalentes e as quantidades de reabastecimento devem ser planeadas com base no risco de desgaste, na intercambialidade e nas necessidades de prazo de entrega.
10. Preços e Fatores de Custo de Peças de Inserção de Cursor de Moldes de Conectores
2 entradas de cotação alteram o custo antes do início da maquinação: completude do desenho e estratégia de lote. Um desenho 2D cotado, modelo 3D, material, tratamento térmico, datums críticos, acabamento, quantidade e pedido de inspeção permitem à SUUXIANG selecionar uma rota defensável de CNC, EDM, retificação e ajuste.nn3 categorias comuns de pedidos ilustram o compromisso: peças de inserção de substituição simples concentram o custo na configuração; peças de inserção complexas ou endurecidas adicionam etapas de processo; lançamentos urgentes podem exigir agendamentos diferentes. Solicite uma cotação baseada no desenho para o contexto de acoplamento específico, revisão e nível de documentação, em vez de confiar numa comparação de preço unitário.
| Categoria de pedido ilustrativa | Principais fatores de custo | Estratégia de lote e evidências de cotação |
|---|---|---|
| Peça de inserção de substituição prismática simples | Geometria, material, tolerância, acabamento superficial | Combinar revisões idênticas; fornecer desenho 2D e quantidade |
| Peça de inserção de detalhe EDM ou de formação de rebaixo | Caminho do elétrodo ou do fio, acesso à ferramenta, ajuste, dimensões críticas | Agrupar peças de inserção relacionadas; identificar datums e superfícies de acoplamento |
| Peça de inserção de cursor de precisão endurecida | Material, sequência de tratamento térmico, material de retificação, acabamento | Confirmar requisito de dureza e plano de inspeção pós-tratamento |
| Lançamento acelerado ou documentado | Urgência do prazo de entrega, relatórios de inspeção, controlo de revisão | Indicar data alvo, formato de relatório e pontos de verificação de aprovação |
Enviar desenhos de inserções para o molde do conector para revisão
Inclua ficheiros 2D e 3D, material, quantidade, dimensões críticas, requisitos de inspeção e data de entrega prevista para uma análise disciplinada de DFM e cotação.