
Casquilhos Usinados por CNC Personalizados, Reverificados Antes da Produção
Envie o seu desenho para casquilhos usinados por CNC personalizados com DFM, revisão de dimensões críticas, planeamento de processo e inspeção alinhados com os seus requisitos.
Configurações Representativas de Casquilhos Usinados por CNC Personalizados
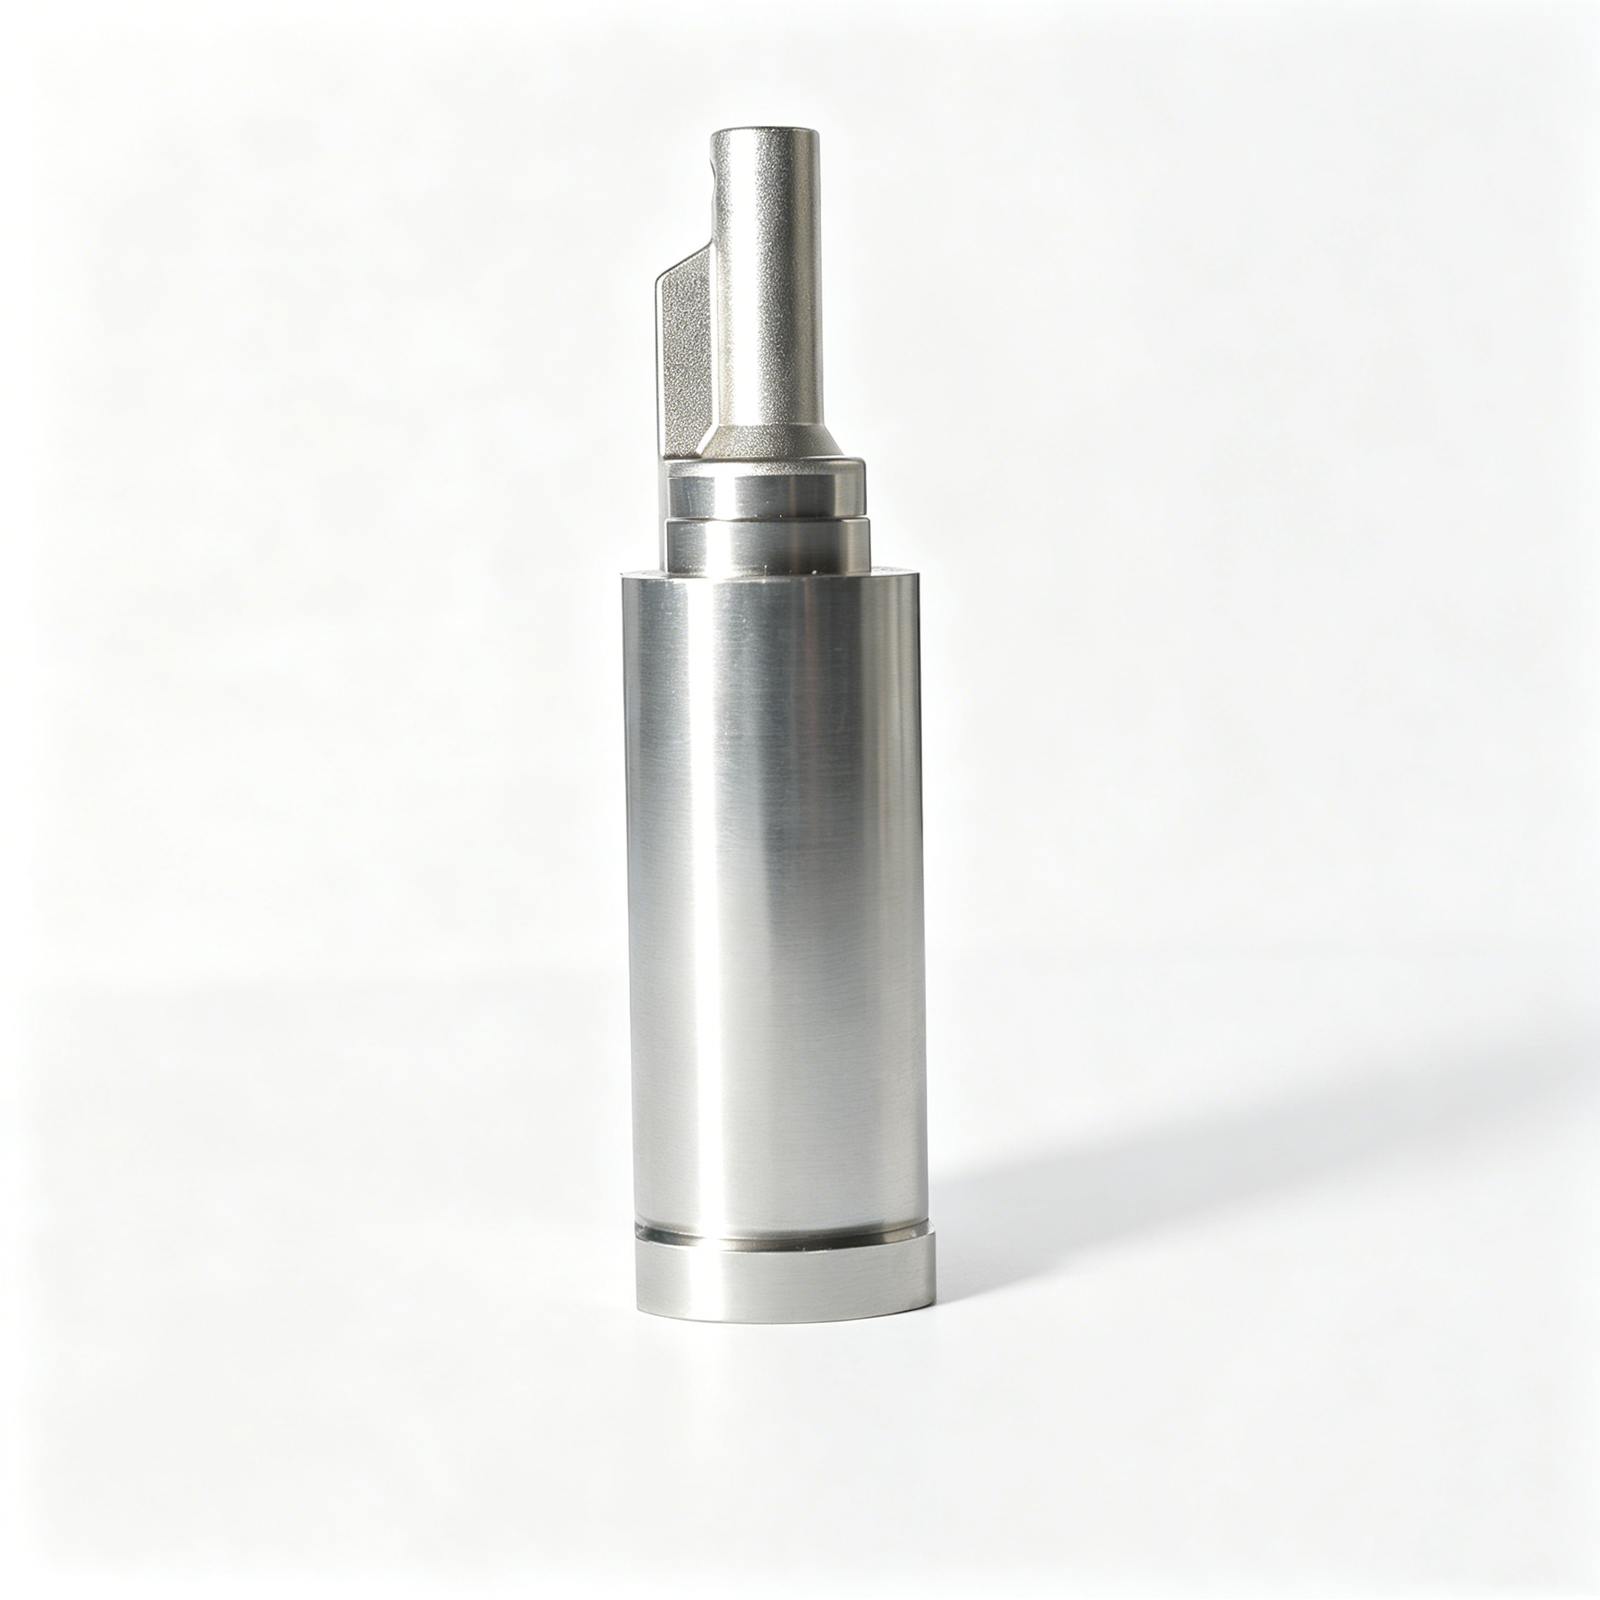






Related Drawing-Based Components and RFQs










Porquê as Equipas de Engenharia Escolhem a SUUXIANG para Casquilhos Usinados por CNC Personalizados
Um caminho controlado desde a revisão DFM até à usinagem, inspeção e entrega com acompanhamento de revisões.
DFM Antes do Compromisso
A revisão do desenho identifica o acesso à usinagem, a intenção das referências, os requisitos de material e os riscos do processo antes de serem feitos orçamentos ou compromissos de produção.
Dimensões Críticas Planeadas
As características CTQ, as relações entre furos, as prioridades de concentricidade e os requisitos de superfície são discutidos em relação à aplicação e à abordagem de inspeção.
Rotas de Processo Integradas
Torneamento CNC, fresagem, EDM, retificação, montagem e inspeção são planeados como uma rota coordenada para os requisitos do desenho.
Revisão de Folgas e Acesso
A sequência de tratamento térmico, a folga para retificação, a estratégia de elétrodos, o caminho do fio e o acesso da ferramenta são considerados onde a geometria da peça os exige.
Inspeção Alinhada à Encomenda
Os métodos de inspeção e as expectativas de relatório são definidos em relação às características críticas acordadas, para que a documentação final corresponda ao plano de inspeção verificado.
Visibilidade de Revisões Mantida
As revisões do desenho, as questões do projeto e as informações de entrega permanecem visíveis durante toda a coordenação para apoiar decisões de fabrico rastreáveis.
Casquilhos Usinados por CNC Personalizados e Famílias de Componentes de Precisão
Rotas de processo guiadas por desenho para componentes de moldes, conectores, matrizes e usinados personalizados, revistos quanto a dimensões críticas, materiais, necessidades de inspeção e adequação à produção.

Serviços de Usinagem CNC
Serviços de usinagem CNC de precisão para casquilhos baseados em desenho, componentes de moldes, ferramentas para conectores e peças personalizadas. O planeamento do processo considera material, referências, tolerâncias, acesso a ferramentas, sequência de tratamento térmico e requisitos de inspeção antes do orçamento ou compromisso de produção.
Upload a Drawing
Fresagem CNC
Serviços de fresagem CNC personalizados para componentes prismáticos, contornados e ricos em características. A SUUXIANG revê o acesso a cavidades, condições de paredes, locais de referência, alcance da fresa e folga de acabamento para estabelecer uma rota de usinagem prática a partir do desenho e modelo fornecidos.
Upload a Drawing
Torneamento CNC
Serviços de torneamento de precisão CNC para casquilhos, luvas, pinos, eixos e outras peças rotativas. Os desenhos são revistos quanto a características concêntricas, relações entre diâmetros de furo e exteriores, controlos de oscilação, detalhes de rosca, requisitos de superfície e datum de inspeção.
Upload a Drawing
Maquinação de 5 Eixos
A maquinação CNC de 5 eixos suporta características angulares complexas, trabalho multifacetado e peças onde o reposicionamento pode afetar as relações de datum. A rota apropriada depende da geometria, acesso da ferramenta, requisitos de tolerância, condição do material e estratégia de inspeção definida.
Upload a Drawing
Maquinação Suíça u0026 Micro Maquinação
A maquinação suíça e a micro maquinação suportam componentes pequenos, esguios e intensivos em detalhes, onde a estabilidade e o manuseamento das características exigem um planeamento cuidadoso. Os compradores devem fornecer dimensões críticas, condição do material, quantidade, contexto de acoplamento e quaisquer requisitos de inspeção para revisão.
Upload a Drawing
Serviços de Eletroerosão por Fio u0026 Eletroerosão por Penetração
Os serviços de eletroerosão por fio e por penetração abordam perfis, ranhuras estreitas, materiais endurecidos e características internas para além do acesso prático da ferramenta de corte. A estratégia do elétrodo, o percurso do fio, as condições de canto, as considerações sobre a camada de recozimento e os requisitos de acabamento devem ser definidos durante a revisão do desenho.
Upload a Drawing
Retificação de Precisão
A retificação de precisão de superfície e perfil é utilizada quando é necessária planicidade, paralelismo, controlo de perfil ou remoção fina de material. O planeamento considera a condição de tratamento térmico, o material de retificação, a sequência de datum, a especificação da superfície e o método de medição exigido para aceitação.
Upload a Drawing
Insertos de Núcleo e Cavidade de Molde
Os insertos de núcleo e cavidade de molde de precisão são fabricados a partir de desenhos e modelos do cliente, com maquinação, EDM, retificação e ajuste planeados em torno da geometria crítica de moldagem. O material, o tratamento térmico, as condições de fecho, os requisitos de superfície e os pontos de inspeção devem ser confirmados antes da libertação.
Upload a Drawing
Ejetores e Componentes de Ejeção
Pinos e luvas de ejetor e componentes de ejeção são famílias configuráveis para sistemas de ejeção de moldes. As relações dimensionais com furos, guias e componentes de acoplamento requerem um controlo claro do desenho, requisitos de material, condição da superfície e quaisquer expectativas de dureza ou acabamento.
Upload a Drawing
Pinos de Núcleo, Guias e Componentes de Localização
Pinos de núcleo, pinos de guia e componentes de localização são planeados em torno do alinhamento funcional, condições de desgaste e relações de ajuste. Fornecer dimensões de acoplamento, referências de datum, requisitos de material e tratamento térmico, diâmetros críticos e prioridades de inspeção com o RFQ.
Upload a Drawing
Cunhos, Elevadores, Canais de Injeção e Acessórios de Molde
Cunhos, elevadores, canais de injeção e acessórios de moldes cobrem elementos móveis, de guiamento e relacionados com o fluxo produzidos de acordo com o desenho. A viabilidade depende da geometria, superfícies de contacto, requisitos de percurso ou interface, condição do material e sequência de maquinação, EDM e ajuste.
Upload a Drawing
Componentes de Molde de Conectores
Componentes de molde de conector de precisão suportam a ferramenta de produto conector onde a geometria do pino, detalhe da cavidade, alinhamento e repetibilidade são críticos. A SUUXIANG revê a completude do desenho, o contexto do componente de acoplamento, os requisitos de material, as necessidades de EDM, as condições de acabamento e os critérios de inspeção.
Upload a Drawing
Componentes de Matriz de Estampagem
Componentes de matriz de estampagem de precisão são produzidos de acordo com os desenhos fornecidos para funções de conformação, corte, guiamento e suporte. O planeamento do processo considera o estado do material e do tratamento térmico, a complexidade do perfil, os requisitos de eletroerosão por fio, o material de retificação, os ajustes de acoplamento e a documentação de inspeção.
Upload a Drawing
Ferramentas de Injeção, MIM, CIM e Sobre moldagem
Componentes de molde de injeção, componentes de ferramentas MIM, CIM e de sobre moldagem são avaliados dentro do âmbito de produção verificado. Os desenhos devem identificar superfícies de moldagem, material, requisitos térmicos ou de desgaste, interfaces de insertos, dimensões críticas, necessidades de acabamento e a evidência de qualidade exigida.
Upload a Drawing
Materiais de Maquinação
Os materiais de maquinação CNC são selecionados com base no desenho, carga funcional, desgaste, corrosão, condições térmicas e necessidades de tratamento a jusante. Submeter o grau especificado, condição, documentação de material aplicável e quaisquer alternativas aprovadas para revisão do projeto.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
O acabamento de superfície e o tratamento térmico devem ser planeados tendo em conta as dimensões, tolerâncias e superfícies funcionais. Especificar o tratamento necessário, a condição alvo, as áreas de revestimento ou acabamento, as necessidades de mascaramento, a folga de retificação pós-tratamento e as expectativas de documentação.
Upload a Drawing
Qualidade, Metrologia e Documentação
A inspeção de precisão, a metrologia e a documentação de qualidade são planeadas em torno das dimensões críticas e critérios de aceitação da encomenda. Definir a revisão do desenho, datum, expectativas de medição, formato de relatório, evidência de material e quaisquer requisitos de rastreabilidade específicos do cliente antes da produção.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
A prototipagem rápida e a produção de baixo volume suportam a validação baseada em desenhos, preenchem os requisitos e permitem o trabalho controlado em pequenos lotes. Um pedido de orçamento (RFQ) útil especifica quantidade, material, estado de revisão, características críticas, necessidades de inspeção, data alvo e se a produção posterior é antecipada.
Upload a DrawingMateriais para Buchas Usinadas CNC Personalizadas

Aço Liga
Uma escolha prática para buchas que suportam carga, elementos de guiamento e interfaces de ferramentas. O grau da liga e a sequência de tratamento térmico influenciam a resistência ao desgaste, a margem de retificação, o risco de distorção e o plano de inspeção para furos e diâmetros exteriores críticos.

Aço Inoxidável
Utilizado quando a exposição à corrosão, a limpeza ou a durabilidade ambiental afetam a seleção do componente. A escolha do grau deve ser avaliada com o comportamento de maquinação, o contacto de acasalamento, os requisitos de superfície e qualquer requisito de tratamento térmico ou passivação indicado no desenho.

Ligas de Bronze
Frequentemente consideradas para interfaces deslizantes ou de rolamento, pois a composição da liga pode suportar o desempenho de desgaste e a maquinação. Confirme a carga, lubrificação, material do eixo, temperatura de operação e geometria da ranhura antes de selecionar uma opção de bronze para produção.

Ligas de Latão
Adequado para aplicações selecionadas de carga baixa a moderada, com atenção à corrosão, ou de ajuste de precisão, onde a maquinação é importante. A liga especificada, a espessura da parede, as características internas e o ajuste de montagem devem ser revistos para controlar a deformação e as rebarbas.

Plásticos de Engenharia
Utilizados para aplicações específicas de buchas de baixo atrito, isolamento elétrico ou resistência à corrosão, quando a aplicação suporta o comportamento do polímero. O grau do material deve ser avaliado quanto à carga, temperatura, resposta à humidade, fluência, estabilidade de maquinação e requisitos de tolerância.
Buchas Usinadas CNC Personalizadas: Processos de Precisão Suportados

Torneamento CNC
O torneamento CNC estabelece os diâmetros, furos, faces, ranhuras e características roscadas das buchas a partir do desenho aprovado. O planeamento do processo considera o controlo de datum, a espessura da parede, o alcance da ferramenta, a condição do material e as relações dimensionais que afetam a montagem.

Fresagem CNC
A fresagem CNC suporta superfícies planas, furos cruzados, chaveteiros, cavidades, características de montagem e outras geometrias não rotacionais. A SUUXIANG revê o acesso à fixação e a transferência de datum para que as características críticas possam ser usinadas e inspecionadas de acordo com o desenho.

Eletroerosão por Fio
A eletroerosão por fio pode ser avaliada para características de perfil apertado, ranhuras, contornos de difícil acesso e peças temperadas onde o acesso de corte convencional é limitado. O percurso do fio, a provisão do furo de início, os requisitos de canto e o método de inspeção final requerem revisão do desenho.

Retificação de Precisão
A retificação de precisão é aplicada quando o desenho especifica relações controladas de diâmetro, planicidade, condição de superfície ou ajuste. O material de retificação, a sequência de tratamento térmico, a estratégia de datum e a abordagem de medição são definidos antes de se comprometer com a rota do processo.

Eletroerosão e Ajuste
A eletroerosão por penetração e o ajuste podem suportar geometrias especializadas, relações de acasalamento e detalhes de componentes relacionados com moldes. A estratégia do elétrodo, as expectativas de acabamento, o contexto de montagem e quaisquer requisitos de ajuste manual são avaliados como parte do plano de fabrico específico do projeto.

Inspeção Final
A inspeção final segue a revisão do desenho acordada e o plano de inspeção, focando-se em dimensões críticas, datums e necessidades de relatório especificadas. A documentação é correspondida aos requisitos da encomenda, ajudando as equipas de aprovisionamento e qualidade a manter a rastreabilidade até à aceitação.
Casquilhos Usinados CNC Personalizados: Funcionalidades Configuráveis

Funcionalidades de Rosqueamento
Rosqueamentos internos ou externos podem ser analisados quanto a passo, comprimento de engate, oscilação, geometria de alívio e acesso de inspeção. Forneça detalhes da peça de acoplamento onde a função da rosca, vedação ou torque de montagem afetam os casquilhos usinados CNC personalizados.

Canais de Lubrificação
Funcionalidades de lubrificação anulares, em espiral ou perfuradas transversalmente podem ser planeadas em torno da espessura da parede, acesso da ferramenta, condição da borda e movimento de acoplamento. Defina a geometria do canal, o percurso do lubrificante e quaisquer restrições perto de superfícies críticas de rolamento ou vedação.

Furos Transversais
Furos radiais, caminhos de ventilação, localizações de pinos e passagens de fluidos exigem referências de datum claras e requisitos posicionais. A SUUXIANG analisa o acesso de perfuração, expectativas de controlo de rebarbas, funcionalidades que se cruzam e praticidade de inspeção antes de estabelecer o percurso do processo.

Requisitos de Ajuste
Ajustes de pressão, deslizantes, de folga e de localização devem identificar o furo ou veio de acoplamento, o datum funcional, considerações de temperatura e dimensões críticas. Este contexto ajuda a alinhar os métodos de torneamento, retificação e inspeção com a intenção de montagem.

Acabamento Superficial
Especifique superfícies de rolamento, vedação, cosméticas ou de contacto separadamente de áreas não críticas. A rugosidade superficial, direcionalidade, folga de retificação, necessidades de revestimento e requisitos de quebra de aresta podem ser avaliados em relação à condição do material e à sequência de maquinação planeada.

Identificação da Peça
Marcação a laser, identificadores gravados, marcas de revisão e campos de rastreabilidade podem ser localizados longe de superfícies funcionais. Forneça o conteúdo da marcação, tamanho, orientação, expectativas de permanência e qualquer ligação de embalagem ou documentação necessária para a inspeção de receção.
Sobre a SUUXIANG Precision Manufacturing
A SUUXIANG é a única marca pública da Dongguan SuuXiang Precision Mold Co., Ltd., fundada em 2010 em Chang’an Town, Dongguan, Guangdong, China. Fundada por XiaoCheng Huang, a empresa ajuda equipas internacionais de engenharia, sourcing e qualidade a converter requisitos definidos em componentes de precisão inspecionados.
Para casquilhos usinados CNC personalizados, componentes de moldes, ferramentas de conectores e peças de matrizes, coordenamos fresagem e torneamento CNC, maquinação multi-eixo, EDM, retificação, ajuste e inspeção de acordo com os requisitos verificados do projeto. Cada percurso começa com o desenho, modelo 3D quando disponível, material, quantidade e contexto de aplicação.
A nossa diferença é a comunicação técnica disciplinada antes dos compromissos de produção. Analisamos dimensões críticas, datums, acesso de maquinação, sequência de tratamento térmico, necessidades de EDM ou retificação, métodos de inspeção e estado de revisão para que a cotação e o plano de fabrico reflitam os requisitos reais da peça.

Casquilhos Usinados CNC Personalizados: Da Revisão do Desenho à Inspeção
DFM e Estratégia de Datum
A SUUXIANG analisa casquilhos usinados CNC personalizados em relação ao desenho, modelo 3D, contexto de acoplamento e dimensões críticas antes do planeamento da produção. A revisão clarifica datums funcionais, riscos de empilhamento de tolerâncias, acesso da ferramenta e folgas de fabrico realistas para que as decisões de cotação reflitam o requisito real da peça.
- Confirme os datum funcionais e as características críticas para a qualidade
- Reveja as relações entre furos, diâmetros exteriores, flanges, ranhuras e ombros
- Identifique os riscos de acesso à maquinação e de acumulação de tolerâncias
- Alinhe o estado da revisão antes do compromisso do processo

Planeamento CNC e EDM
Cada rota de processo é selecionada em função da geometria, da condição do material e da acessibilidade das características, em vez de uma sequência de maquinação fixa. A torneamento CNC, a fresagem, o trabalho multieixo, a eletroerosão a fio ou a eletroerosão por penetração podem ser combinados quando perfis internos, ranhuras estreitas, características endurecidas ou detalhes finos exigem uma abordagem controlada.
- Adapte o torneamento e a fresagem à geometria da peça
- Avalie o percurso do fio e os requisitos do elétrodo
- Planeie a sequência de tratamento térmico e a folga de maquinação
- Mantenha as decisões sobre características especiais visíveis durante a revisão

Controlo de Rectificação e Ajuste
Para buchas usinadas em CNC personalizadas com ajustes exigentes, a SUUXIANG avalia onde a rectificação de precisão ou o ajuste suportam a montagem pretendida. A relação furo-diâmetro exterior, as superfícies de rolamento, as condições de acoplamento e o material de rectificação são considerados desde o início, ajudando a evitar retrabalhos em fases posteriores devido a uma rota de maquinação incompleta.
- Defina a folga de rectificação antes das operações de acabamento
- Reveja as relações entre furos, diâmetros exteriores e faces
- Considere as condições das peças de acoplamento e de montagem
- Separe os ajustes funcionais das dimensões não críticas

Registos de Inspeção e Revisão
O planeamento da inspeção começa com o desenho acordado e as características críticas identificadas. A SUUXIANG coordena os métodos de medição, as expectativas de relatório e as informações de revisão com os requisitos da encomenda, de modo a que a documentação final esteja ligada ao plano de inspeção verificado, em vez de a uma linguagem de qualidade genérica.
- Identifique as dimensões que requerem verificação documentada
- Acorde as expectativas de inspeção e relatório
- Mantenha a visibilidade da revisão do desenho
- Faça corresponder os registos finais aos requisitos da encomenda

Porquê escolher a SUUXIANG para buchas usinadas em CNC personalizadas
Um fluxo de trabalho liderado por revisões para peças baseadas em desenhos, com os requisitos críticos tornados visíveis antes da produção.
← Swipe left or right to view →
Casquilhos Usinados CNC Personalizados: Fluxo do Projeto
Um fluxo de trabalho liderado pelo desenho que mantém a manufaturabilidade, as dimensões críticas, os requisitos de inspeção e o estado da revisão visíveis, desde a revisão até à coordenação da entrega.
Rever Desenhos e Requisitos
Analisamos desenhos 2D, modelos 3D, materiais, quantidades, contexto de aplicação, dimensões críticas, referências (datums), requisitos de superfície, necessidades de inspeção e o prazo de entrega solicitado antes de apresentar a cotação.
Planear Processo e Materiais
A equipa alinha os requisitos de material e tratamento térmico com o acesso para maquinação, a tolerância acumulada, a fixação da peça, a sobremedida de maquinação e a rota adequada para CNC, eletroerosão (EDM) ou retificação.
Maquinar Características Críticas
Os casquilhos usinados em CNC personalizados passam pelas operações aprovadas de fresagem, torneamento, multi-eixo, suíço ou micro-maquinação, com as escolhas de processo adaptadas às características definidas no desenho.
Acabar Eletroerosão e Retificação
Quando necessário, a eletroerosão a fio, a eletroerosão por penetração, a retificação de precisão e o ajuste tratam de perfis complexos, características endurecidas, superfícies de rolamento ou relações dimensionais finais após as sobremedidas planeadas.
Inspecionar, Embalar e Coordenar
As peças são inspecionadas de acordo com o plano acordado, documentadas conforme exigido pela encomenda, protegidas para expedição e coordenadas com informações visíveis de revisão e entrega.
Como Obter Casquilhos Usinados em CNC Personalizados
Move from RFQ to inspected components through a controlled, drawing-led technical review and production workflow.
Envie o Seu Pacote Técnico
Envie o desenho 2D, o modelo 3D quando disponível, o material, a quantidade, o contexto de aplicação, o prazo de entrega e os registos de inspeção necessários para que a equipa possa avaliar o pedido.
Confirmar Requisitos Críticos
Identifique as dimensões críticas, referências (datums), requisitos de superfície, tratamento térmico, condições de acoplamento e estado de revisão com a SUUXIANG antes de finalizar as premissas da cotação ou os compromissos de fabrico.
Rever o Percurso Proposto
Avalie a sequência proposta de CNC, eletroerosão (EDM), retificação, ajuste e inspeção, incluindo o acesso para maquinação, as sobremedidas e a abordagem de medição, e clarifique as decisões técnicas pendentes.
Aprovar a Cotação ou Amostra
Confirme os termos comerciais e o âmbito técnico controlado; quando apropriado, aprove uma amostra ou um primeiro artigo antes de avançar para a fase de produção acordada.
Receber Peças Inspecionadas e Registos
A SUUXIANG coordena a produção e a inspeção final de acordo com o plano acordado, fornecendo depois a documentação correspondente à encomenda e informações de revisão visíveis com os componentes entregues.
Certificações e Documentação de Qualidade
Feedback do Cliente sobre Buchas Usinadas CNC Personalizadas
Testemunho de cliente pendente de aprovação por escrito. Publicar apenas com a revisão de desenho aprovada, quantidade inspecionada, evidência de medição e autorização do cliente para divulgar o resultado do projeto.
Caso de cliente pendente de verificação. Antes da publicação, confirme as dimensões críticas, os resultados do relatório de inspeção, o registo de entrega e a redação aprovada pelo cliente para este projeto de bucha usinada CNC personalizada.
Feedback do cliente pendente de divulgação. Qualquer resultado declarado deve estar ligado a um registo de projeto aprovado, incluindo controlo de revisão, quantidade, método de inspeção e permissão para identificar o cliente.
Guia Completo do Comprador de Buchas Usinadas CNC Personalizadas
Practical answers for engineering and sourcing teams preparing drawing-driven bushing projects.
Que informação devo enviar para buchas usinadas CNC personalizadas?
Existe um MOQ para casquilhos usinados CNC personalizados?
Posso encomendar amostras de casquilhos usinados CNC personalizados antes da produção?
Quanto tempo leva para fabricar um casquilho personalizado?
Que materiais podem ser usados para casquilhos usinados CNC personalizados?
A SUUXIANG pode fornecer relatórios de inspeção para casquilhos usinados CNC personalizados?
Como são enviados casquilhos usinados CNC personalizados internacionalmente?
Como funcionam os termos de pagamento e a proteção de PI para um RFQ baseado em desenho?
Guia Completo do Comprador para casquilhos usinados CNC personalizados
Utilize esta estrutura prática para definir o ajuste, os materiais, as tolerâncias e as necessidades de verificação; compare as capacidades dos fornecedores e evite erros de fornecimento que possam comprometer o desempenho, a consistência, o custo e o tempo do programa dos casquilhos.
1. O que são casquilhos usinados CNC personalizados?
2D drawings and, where available, 3D models define custom cnc machined bushings as made-to-print components that guide relative motion, control clearance, carry localized load, limit wear, or locate mating parts. Their function is determined by the assembly datum scheme and operating interface, not merely by their cylindrical form.nn1 catalog bearing is selected from published sizes and ratings; a spacer primarily establishes distance; an insert usually adds a thread or reinforcement; and a sleeve may simply protect or adapt a bore. A machined bushing becomes distinct when its bore, outside diameter, flange, relief, lubrication feature, wall thickness, or locating geometry is specified for a particular assembly.nn3 questions justify customization: does the standard part fail the fit, load-path, wear, or packaging requirement; is the material compatible with the shaft and environment; and can the required datum-related tolerance and surface condition be inspected? SUUXIANG should review these requirements against the drawing, mating context, quantity, and inspection plan before confirming a process route.
2. Evolução dos casquilhos usinados CNC personalizados
Two basic functions defined early bushings: provide a plain bearing surface and create a replaceable wear sleeve between a shaft and housing. Their value was practical replacement, but manually made parts often depended on fitting at assembly rather than controlled interchangeability.nnThree machining routes now commonly combine in custom cnc machined bushings: CNC turning establishes concentric diameters, milling adds flats or lubrication features, and grinding or EDM resolves selected hardened or difficult-access features. That process control matters where molds, connector tooling, stamping dies, and automation fixtures have limited clearance and a bushing also establishes a locating relationship.nnOne released drawing revision should govern the model, material condition, critical datums, inspection method, and shipment records. For low-volume OEM work, buyers should request repeatable setup logic, lot identification where required, and documented revision control; otherwise a replacement sleeve can fit nominal dimensions yet disturb alignment, wear behavior, or mating-component performance.
3. Tipos de casquilhos usinados CNC personalizados
A configuração deve seguir o alojamento, o curso do eixo, a rota de lubrificação e o método de serviço antes de especificar o material. Para casquilhos usinados CNC personalizados, a retenção axial e o acesso de substituição geralmente impulsionam a primeira escolha de geometria.
| Tipo | Abordagem de Retenção | Melhor Utilização Inicial | Foco de Fabrico |
|---|---|---|---|
| Manga reta | Ajuste por pressão ou retentor | Rolamento radial acessível | Ajuste furo-a-diâmetro exterior |
| Com flange | Flange integral | Localização de impulso unidirecional | Batimento da face do flange |
| Escalonado | Ombro da caixa | Transição do furo | Concentricidade do diâmetro |
| Rosqueado | Engrenamento da rosca | Inserção substituível | Ponto de referência e bloqueio da rosca |
| Dividido | Compressão da caixa | Acesso limitado à montagem | Orientação da costura |
| Com ranhura ou orifício de óleo | Ajuste mais percurso de lubrificação | Movimento lubrificado | Localização da ranhura e do orifício |
Tipos de Manga e com Flange
As mangas retas usam um diâmetro exterior uniforme e dependem de um ajuste por interferência, ombro ou retentor para localização axial. São adequadas para movimento rotativo ou deslizante radial onde o furo do alojamento é acessível.nnOs casquilhos com flange adicionam um colarinho integral que assenta contra uma face do alojamento. A flange controla o empuxo numa direção e simplifica a montagem, mas requer um rebaixo ou uma face de montagem exposta.
Tipos Escalonados e Rosqueados
Os casquilhos escalonados combinam dois diâmetros exteriores para se localizarem contra uma transição de furo. São úteis onde características concêntricas devem ser montadas numa direção.nnOs casquilhos roscados são aparafusados num alojamento preparado e suportam insertos de desgaste removíveis ou ajuste. O engate da rosca, o método de bloqueio e o binário de instalação devem ser definidos no desenho.
Tipos Divididos e Lubrificados
Os casquilhos divididos abrem-se numa costura para instalação em torno de um eixo ou em alojamentos de acesso limitado. A divisão altera a rigidez e deve ser orientada longe da zona de maior carga.nnOs casquilhos ranhurados ou com orifício de óleo direcionam o lubrificante através de características usinadas. Especifique a forma da ranhura, a posição do orifício e quaisquer zonas de exclusão para que a lubrificação não enfraqueça uma área crítica do rolamento.
4. Materiais para Casquilhos Usinados CNC Personalizados
O material determina o atrito, a geração de calor, o desgaste do veio, a resistência à corrosão e as condições de carga-velocidade utilizáveis. Selecione casquilhos usinados CNC personalizados com base no ciclo de trabalho e no ambiente reais, e não apenas no preço de compra.
| Família de Materiais | Atrito e Desgaste | Ambiente e Fabrico |
|---|---|---|
| Bronze ou latão | Bom comportamento de deslizamento; o bronze favorece comummente o serviço de desgaste | Resistente à corrosão; facilmente maquinação; a lubrificação melhora a vida útil |
| Aço carbono ou liga | Elevada capacidade de carga; risco de dano no eixo sem lubrificação | Tratamento térmico possível; necessita de proteção contra corrosão |
| Aço inoxidável | Comportamento de deslizamento moderado; evitar pares de agarramento | Forte resistência à corrosão; a maquinação depende da liga |
| Alumínio | Leve; limitado contra desgaste severo por deslizamento | A proteção contra a corrosão pode ser necessária; fácil de maquinação |
| Plásticos de engenharia | Baixo atrito; carga e temperatura limitadas | Resistente à corrosão; considerar o creep e a expansão térmica |
| PTFE ou compósitos | Atrito muito baixo; adequado para casos de funcionamento a seco | Confirmar limites de pressão-velocidade, temperatura e acabamento do eixo |
Comparação de Materiais
Bronze e latão são geralmente adequados para cargas moderadas em aplicações de deslizamento; o bronze é muitas vezes preferido onde a resistência ao desgaste é importante. Opções em aço suportam cargas mais elevadas, mas exigem planeamento de lubrificação e proteção contra corrosão.
Compromissos de Serviço e Maquinação
Revestimentos de PTFE e compósitos podem reduzir o atrito inicial onde a lubrificação rotineira é impraticável. Os seus limites de temperatura, pressão-velocidade e carga de borda devem ser verificados em relação à aplicação.
Requisitos do Eixo de Acoplamento
A dureza do eixo, o acabamento, o alinhamento, a contaminação e a química do lubrificante afetam a vida útil da bucha tanto quanto o material do furo. Uma bucha macia de alumínio ou polímero pode proteger um eixo mais caro, enquanto detritos abrasivos invertem esse benefício.
Validar a Seleção
Uma revisão do desenho deve documentar a carga radial, velocidade, intervalo de temperatura, padrão de movimento, lubrificante, exposição à corrosão e especificação do eixo de acoplamento. A SUUXIANG pode rever a proposta em relação a esses dados antes da produção.
5. Casquilhos Usinados CNC Personalizados: Opções de Design
As buchas usinadas CNC personalizadas devem ser especificadas a partir das interfaces funcionais para o exterior: diâmetro interno do eixo, diâmetro externo da caixa, localização axial e caminho de carga. A SUUXIANG revê estas características de desenho com requisitos de datum, tolerância, acesso ao processo e inspeção antes de encaminhar o trabalho.
| Característica | Valor Funcional | Prática de Desenho Consciente de Custos |
|---|---|---|
| Flange ou ombro | Retenção axial e localização de carga | Dimensão a partir do datum de acoplamento |
| Ranhura ou furo transversal | Lubrificação ou caminho de fluido | Especificar apenas com um propósito definido |
| Chanfro ou alívio | Limpeza de montagem e ferramenta | Deixar espaço para acesso da ferramenta |
| Marcação ou embalagem | Rastreabilidade e prevenção de danos | Definir localização e nível de proteção |
Geometria Funcional

Os diâmetros internos, externos, espessura da flange, ombros e espessura da parede estabelecem o ajuste, a retenção e a transferência de carga. Dimensione cada característica a partir de datums funcionais, em vez de encadear dimensões.nnRosqueamentos, ranhuras, furos transversais e cavidades de lubrificação adicionam função apenas quando os requisitos de montagem, fluido ou graxa os justificam. Indique o padrão de rosca, perfil da ranhura, orientação do furo e relação com a peça de acoplamento.
Detalhes Amigáveis para Usinagem
Paredes finas podem defletir durante o torneamento, mandrilamento, tratamento térmico e fixação; identifique as prioridades de parede mínima e circularidade desde cedo. Furos profundos e relações comprimento/diâmetro elevadas podem exigir mandrilamento em etapas, suporte ou uma rota de processo alternativa.nnRosqueamentos internos, ranhuras cegas e furos intersetantes frequentemente adicionam ferramentas, configurações, rebarbação e esforço de inspeção. Alívios, chanfros acessíveis e espaço realista para saída de ferramenta podem reduzir custos evitáveis.
Requisitos de Acabamento e Liberação
O acabamento superficial, tratamento térmico, revestimento, marcação e embalagem devem cada um ser rastreados a uma necessidade funcional. Defina a superfície controlada, a direção da rugosidade exigida, a sequência de tratamento, a localização da marcação e a expectativa de proteção contra corrosão.nnOs relatórios de inspeção e a embalagem protetora devem corresponder aos riscos de manuseio e rastreabilidade. Indique se as peças serão emparelhadas, limpas, oleadas, protegidas individualmente ou rotuladas em lote.
6. Elementos Críticos de Qualidade na Construção de Buchas
O furo de uma bucha, o diâmetro externo e as faces de extremidade estabelecem seu comportamento de montagem. Especifique essas características a partir de datums funcionais em vez de tratar limites de diâmetro individuais como requisitos independentes.
Controles de Ajuste e Forma
A classe de ajuste, a tolerância de diâmetro, a circularidade e a cilindricidade devem ser atribuídas à função do eixo ou da caixa. Um resultado de diâmetro apertado ainda pode prender se o erro de forma consumir a folga pretendida.nnA concentricidade entre o furo e o diâmetro externo é importante quando o diâmetro externo localiza a peça. A perpendicularidade de uma flange ou face de extremidade é importante quando ela se assenta contra um ombro de acoplamento.
Condição de Superfície e Material
O acabamento do furo deve corresponder aos requisitos de deslizamento, lubrificação e desgaste indicados no desenho. As quebras de aresta devem evitar danos de montagem sem remover um canto de localização ou alterar um comprimento efetivo.nnOs requisitos de dureza precisam da classe do material, condição de tratamento térmico, local de teste e método de aceitação. Os requisitos de limpeza devem definir resíduos proibidos, condição de manuseio e expectativa de embalagem.
Prova de Inspeção a Solicitar
Os registos da primeira peça devem associar as características medidas à revisão do desenho, aos datum, aos instrumentos e à documentação de material ou tratamento térmico. As calibres funcionais devem reproduzir o veio de acoplamento, a caixa, o ombro ou a relação posicional, onde for prático.nnA prova em processo deve abranger as dimensões críticas identificadas e quaisquer verificações dependentes do processo. Os registos finais devem indicar a quantidade inspecionada, os resultados, a disposição de não conformidade, a rastreabilidade e a revisão aprovada.
- Relatório dimensional da primeira peça
- Verificações de características críticas em processo
- Relatório de inspeção final
- Registos de material e tratamento
7. Como Escolher um Fabricante de Casquilhos
Escolha um fabricante com base nas provas do desenho emitido, não por uma lista genérica de capacidades. Para casquilhos usinados CNC personalizados, a aquisição deve exigir uma revisão documentada antes da emissão do RFQ.
| Área de Avaliação | Questionar Antes da Emissão | Provas Necessárias |
|---|---|---|
| Engenharia | A rota é exequível? | DFM e plano de operações |
| Materiais | A classe especificada é rastreável? | Ligação de certificado e encomenda |
| Inspeção | Como são verificados os CTQ? | Plano de inspeção e relatório |
| Entrega | O que controla o cronograma? | Pressupostos e atualizações de prazo de entrega |
Rever a Rota do Processo
Um desenho 2D e um modelo 3D devem desencadear a revisão dos datum, a concentricidade furo-OD, a espessura da parede, as tolerâncias e o acesso à ferramenta.nnPergunte quais as operações que requerem torneamento, fresagem, retificação, EDM, rebarbação, tratamento térmico ou revestimento, e quem controla cada passagem.
- Identificar dimensões e datum críticos
- Confirmar material de retificação e sequência de acabamento
- Solicitar riscos DFM antes da cotação
Verificar Prova de Qualidade
Um fornecedor deve associar certificados de material, requisitos de tratamento térmico e métodos de inspeção à encomenda e à revisão.nnPeça o plano da primeira peça, o equipamento de medição, a lógica de amostragem, a resposta a não conformidades e o formato do relatório final.
Verificar Controlo de Programa
Uma encomenda de protótipo deve usar a mesma disciplina de controlo de revisão necessária para a produção posterior. Confirme a propriedade da comunicação, o estado do desenho aprovado, a proteção da embalagem, a identificação do lote e as suposições realistas de prazo.nnPergunte o que muda após a aprovação do protótipo, que provas de capacidade suportam o aumento da produção e como as datas de entrega são atualizadas quando o material ou o processamento externo mudam.
8. Erros Comuns em Casquilhos Usinados CNC Personalizados
Casquilhos usinados CNC personalizados falham com mais frequência na fase de revisão do desenho, antes de se iniciarem os trabalhos. Cada erro evitável pode ser corrigido com dados de aplicação, uma revisão DFM documentada e um plano de inspeção acordado.
Dimensões Sem Ajustes Funcionais
Um furo e um diâmetro exterior nominais não definem a funcionalidade. A falta de informação sobre o veio, a caixa, a folga, a interferência, os datum e a temperatura pode causar emperramento, rotação ou folga inaceitável.nnUma revisão de ajuste deve cruzar o desenho do casquilho com os limites das peças de acoplamento e o método de montagem.
Material Escolhido Isoladamente
Uma especificação de material sem contexto de carga radial, velocidade, ciclo de trabalho, lubrificação, contaminação e corrosão pode produzir desgaste rápido ou gripagem.nnUma revisão pré-RFQ deve indicar o ambiente operacional e se a lubrificação é contínua, intermitente ou proibida.
Tolerâncias e Requisitos de Borda
A tolerância excessiva em todas as dimensões aumenta a retificação, a inspeção e o custo sem melhorar a funcionalidade. Rebarbas não especificadas, chanfros e acabamento superficial podem danificar vedantes ou obstruir a montagem.nnUma revisão do desenho deve identificar dimensões críticas, tolerâncias não críticas, limites de quebra de borda e superfícies funcionais.
Lacunas de Protótipo e Inspeção
Um protótipo aceitável não demonstra capacidade de produção repetível. Registos incompletos também impedem a aceitação do lote e a análise de ações corretivas.nnUm plano de lançamento deve definir a aprovação da primeira peça, amostragem, métodos de medição, evidências de material e tratamento térmico, nível de revisão e formato do relatório.
9. Passos para Lançar um Programa de Casquilhos Personalizados
Um lançamento controlado converte os requisitos da aplicação num programa de casquilhos fabricável e inspecionável. Para casquilhos usinados CNC personalizados, os portões de liberação devem impedir que um desenho obsoleto ou um critério de aceitação pouco claro cheguem à produção.
Definir Entradas da Aplicação
Antes da RFQ, forneça o contexto da caixa e do veio de acoplamento, condições de carga ou movimento, quantidade e data alvo. Identifique material, tratamento térmico, lubrificação, dimensões críticas, datum, requisitos de superfície e critérios de aceitação funcionais.
- Desenho 2D e modelo 3D disponível
- Revisão aprovada e histórico de alterações
- Requisitos de inspeção e relatório
Revisão Completa do Desenho
Durante a revisão DFM, resolva o risco de empilhamento de tolerâncias, acesso a ferramentas, margem de usinagem e qualquer sequência de retificação, EDM ou tratamento térmico. Registre cada desvio acordado ou questão em aberto numa resposta de revisão datada.
Aprovar Evidências de Protótipo
Na aprovação do protótipo, compare os resultados medidos com o desenho liberado e o plano de inspeção acordado. A aceitação da primeira peça deve definir a quantidade de amostra, os métodos de medição, a disposição de não conformidade e os contactos de escalonamento técnico nomeados.
Controlar Piloto e Alterações
Antes da construção piloto, emita o plano de controle de produção, a especificação de embalagem, a previsão de entrega e o requisito de identificação de lote. Após a liberação, encaminhe todas as alterações de desenho, processo, material ou embalagem através de aprovação controlada por revisão antes da implementação.
10. Preços e Custos de Casquilhos Usinados CNC Personalizados
Pedidos de protótipos de 1 peça concentram programação, inspeção da primeira peça, configuração e qualquer despesa de mandíbulas macias ou gabaritos em poucas peças; casquilhos usinados CNC personalizados, portanto, requerem uma cotação baseada em desenho, não um preço de catálogo. A qualidade do material, a disponibilidade de barra ou tubo, o diâmetro da peça bruta e o tempo de ciclo de usinagem estabelecem o custo base.nn2 alavancas de custo frequentemente superam o tempo de torneamento: concentricidade apertada furo-a-exterior, tolerâncias pequenas, roscas, furos cruzados, ranhuras, tratamento térmico, retificação, revestimento e relatórios de inspeção adicionam operações ou controlos. O custo total também muda com embalagem protetora, termos de envio, estabilidade de revisão e se o volume do pedido pode distribuir a configuração por peças repetidas.
| Nível de quantidade dependente da cotação | Principais impulsionadores de custo | Influência provável no prazo de entrega |
|---|---|---|
| 1–10 unidades | Programação, configuração, mínimos de material, primeiro artigo | A montagem ou o fornecimento de material podem ser determinantes |
| 11–50 unidades | Tempo de ciclo, operações secundárias, amostragem de inspeção | Agendamento de máquinas e processamento externo |
| 51–250 unidades | Montagem repetível, desgaste de ferramentas, embalagem | Planeamento de lotes e plano de inspeção aprovado |
| 250 unidades | Padrão anual de lançamento, adequação à automação, logística | Reserva de material e libertações de entrega |
Casquilhos Usinados em CNC à Medida Começam Com o Seu Desenho
Carregue o seu desenho 2D, modelo 3D (se disponível), material, quantidade, expectativas de qualidade e data de entrega prevista para uma análise técnica focada.