
Inserções para Moldes de Terminais Elétricos, Fabricadas a Partir dos Seus Desenhos
Envie os seus desenhos para inserções de moldes de terminais elétricos com DFM, planeando a maquinação, EDM, retificação e inspeção em torno das dimensões críticas.
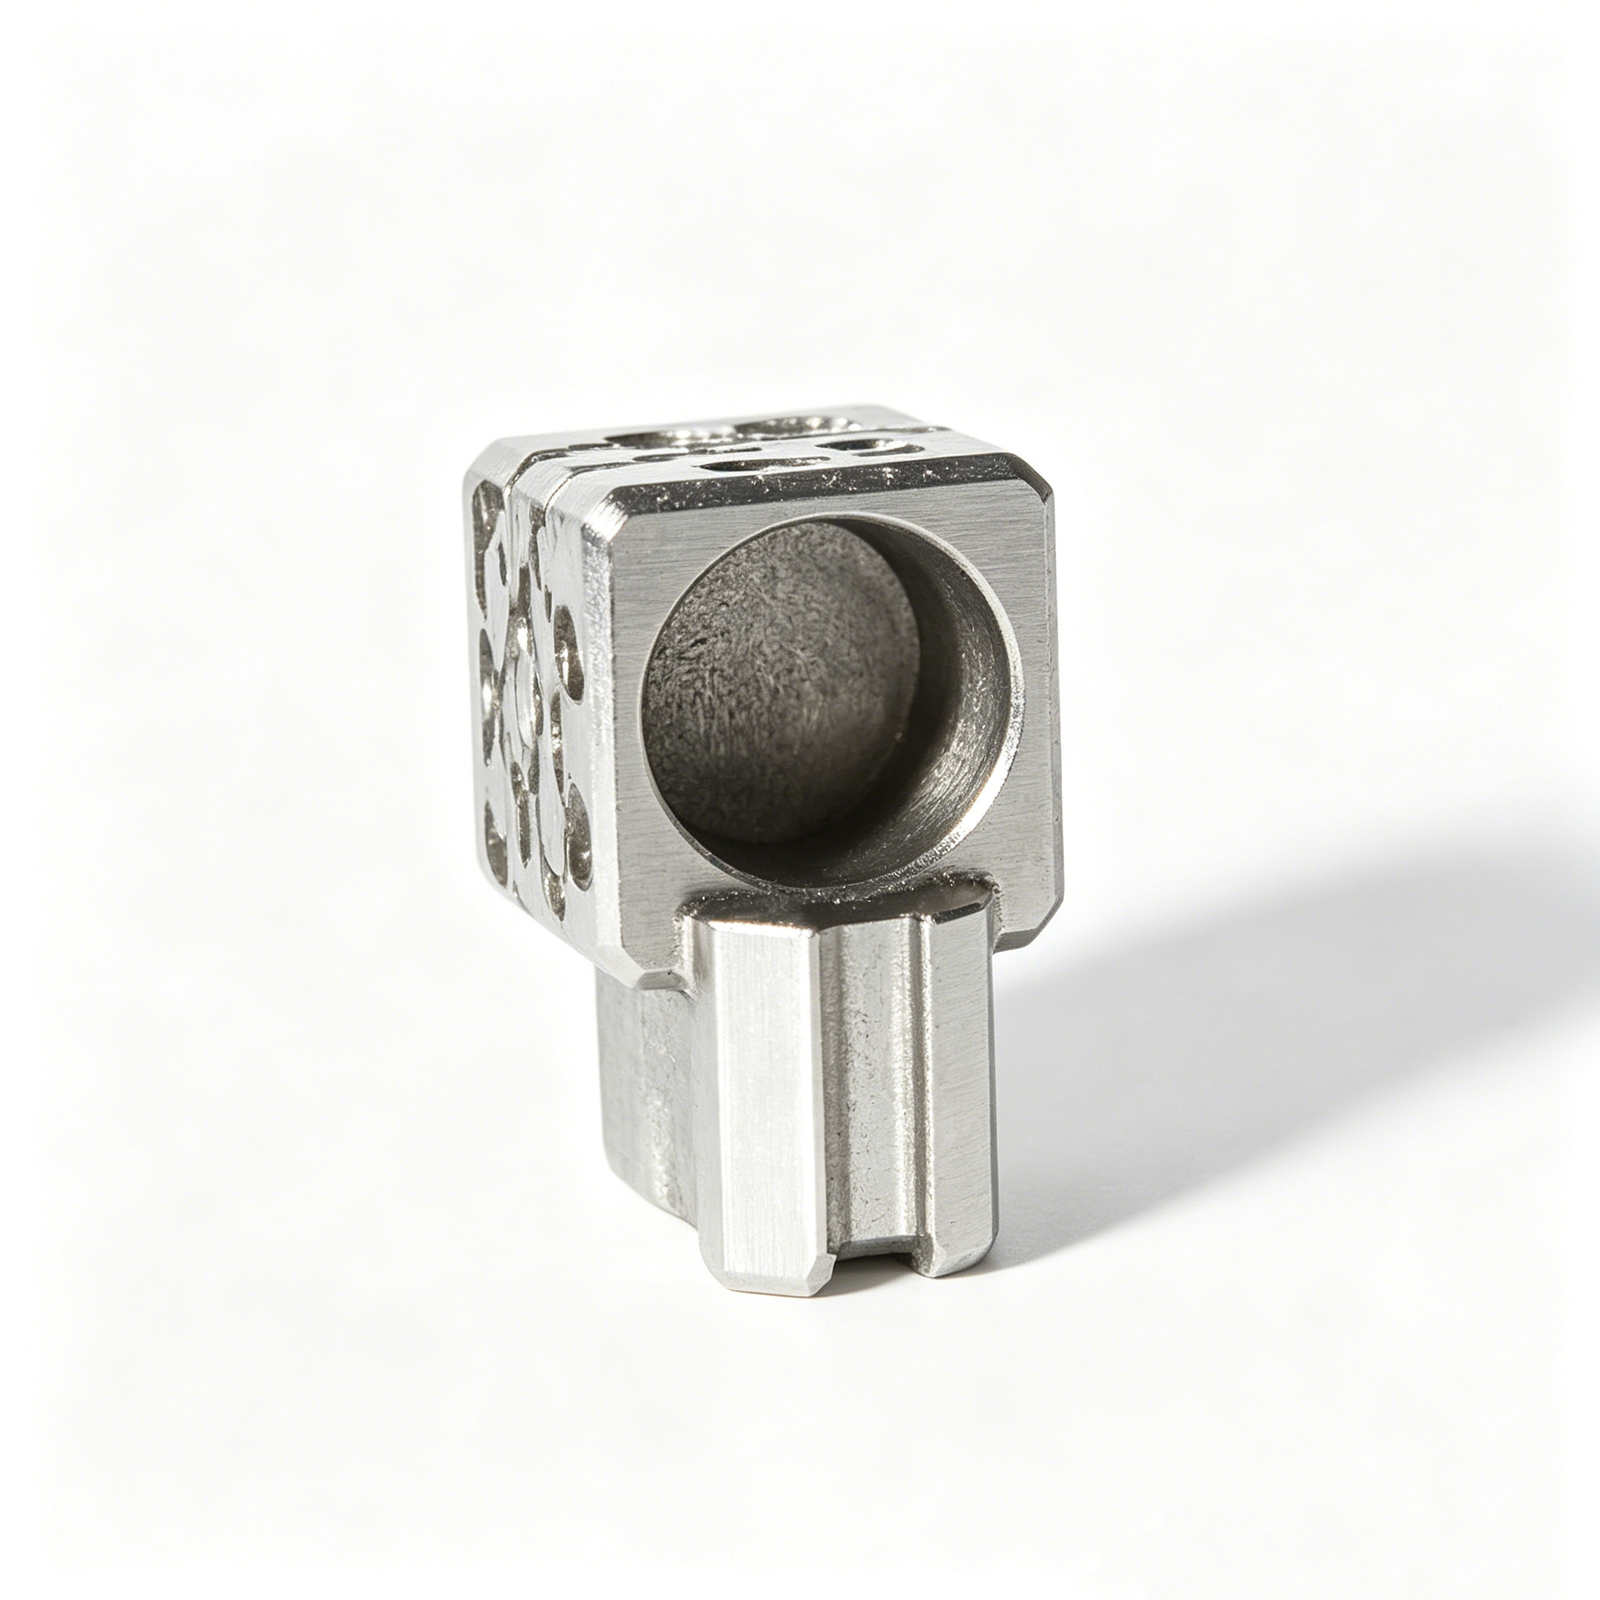
Configurações Representativas de Inserções para Moldes de Terminais Elétricos






Related Configurable Families and RFQs









Inserções para Moldes de Terminais Elétricos, Reverificadas para Fabrico
A SUUXIANG ajuda as equipas a traduzir os requisitos do desenho em rotas de fabrico controladas, planos de inspeção e decisões de revisão visíveis.
Revisão DFM Orientada pelo Desenho
Analisamos os dados de referência, dimensões críticas, acesso à ferramenta e riscos de tolerância antes de serem feitos orçamentos ou compromissos de produção.
Rotas de Processo Coordenadas
A maquinação CNC, EDM, retificação e montagem são planeadas em conjunto para corresponder à geometria, restrições de acesso, condição do material e necessidades de acabamento.
Planeamento de Dimensões Críticas
As prioridades de inspeção são definidas em torno das dimensões funcionais, relações de dados, requisitos de superfície e contexto de componentes acoplados fornecidos com o seu RFQ.
Estratégia de EDM e Retificação
As necessidades de elétrodos, caminhos de fio, material de retificação e sequência de tratamento térmico são consideradas antecipadamente para reduzir riscos de retrabalho evitáveis.
Inspeção Correspondente ao Pedido
O método de inspeção e a documentação estão alinhados com os requisitos verificados do pedido, ajudando a manter a rastreabilidade desde a revisão do desenho até à entrega.
Controlo de Revisão Visível
As alterações de desenho, questões de fabrico e informações de entrega permanecem coordenadas para que as equipas possam tomar decisões com o contexto atual do projeto.
Famílias de Ferramental e Maquinação Orientadas por Desenho
Categorias de fabrico configuráveis para ferramentas de conector, componentes de moldes, peças de estampos e trabalho CNC personalizado — revistos face aos requisitos de desenho, material, qualidade e entrega.

Serviços de Maquinação CNC
Serviços de maquinação CNC de precisão para peças baseadas em desenhos que requerem fresagem, torneamento, EDM, retificação, montagem e inspeção coordenadas. A rota do processo é revista face às dimensões críticas, condição do material, requisitos de acesso, quantidade e necessidades de documentação antes de serem feitos compromissos de produção.
Upload a Drawing
Fresagem CNC
Serviços personalizados de fresagem CNC para componentes prismáticos, contornados e ricos em características. A revisão do desenho considera a estratégia de dados de referência, acesso à ferramenta, geometria da parede, folga de maquinação, requisitos de superfície e a relação entre as características fresadas e as operações subsequentes de EDM ou retificação.
Upload a Drawing
Torneamento CNC
Serviços de torneamento de precisão CNC para peças rotativas, características roscadas, diâmetros escalonados e geometrias concêntricas. A SUUXIANG analisa diâmetros críticos, expectativas de batimento, referências de datum, condição do material e quaisquer requisitos secundários de fresagem, eletroerosão, retificação ou inspeção.
Upload a Drawing
Maquinação de 5 Eixos
A maquinação CNC de 5 eixos suporta superfícies complexas e características multi-ângulo onde uma estratégia de fixação controlada pode reduzir a necessidade de re-fixação. A viabilidade depende da geometria da peça, alcance da ferramenta, proteção do datum, requisitos de superfície, condição do material e abordagem de inspeção definida.
Upload a Drawing
Maquinação de Precisão Suíça e Micro Maquinação
A maquinação suíça e a micro maquinação suportam componentes pequenos e detalhados onde o acesso às características, concentricidade, manuseamento e inspeção exigem um planeamento cuidadoso. Os desenhos devem identificar diâmetros críticos, secções finas, roscas, prioridades de superfície, material, quantidade e contexto de peças de acoplamento.
Upload a Drawing
Eletroerosão a Fio e por Penetração
Os serviços de eletroerosão a fio e por penetração abordam materiais endurecidos, ranhuras estreitas, características internas afiadas, contornos finos e geometrias com acesso limitado a ferramentas convencionais. A estratégia do elétrodo, percurso do fio, lavagem, considerações sobre a camada de recozimento, folgas e requisitos de inspeção final são revistos por aplicação.
Upload a Drawing
Retificação de Precisão
A retificação de precisão de superfícies e perfis é utilizada para controlar a planicidade, paralelismo, perfil e dimensões acabadas após maquinação ou tratamento térmico. O material a retificar, sequência de datum, condição do material, requisitos de superfície e método de medição devem ser acordados antes da entrega.
Upload a Drawing
Insertos de Núcleo e Cavidade de Moldes
Os insertos de núcleo e cavidade de moldes de precisão são configurados a partir de desenhos para ferramentas de injeção e aplicações de moldes relacionadas. O planeamento de fabrico aborda a seleção do aço, sequência de tratamento térmico, acesso a refrigeração ou características, necessidades de eletroerosão, folgas de retificação, interfaces críticas e evidências de inspeção.
Upload a Drawing
Ejetores e Componentes de Ejeção
Pinças de ejetor, camisas e componentes de ejeção são produzidos de acordo com a geometria e os requisitos de ajuste definidos em desenho. A revisão foca-se nos diâmetros de trabalho, relações de folga, requisitos de dureza, condição da superfície, guiamento, interfaces relacionadas com o curso e compatibilidade com a montagem do molde circundante.
Upload a Drawing
Pinças de Núcleo, Guias e Componentes de Localização
Pinças de núcleo, pinos de guia e componentes de localização são planeados em torno do alinhamento funcional e ajuste repetível. Detalhes críticos incluem referências de datum, furos de acoplamento, relações posicionais, requisitos de dureza e acabamento, considerações de desgaste e os critérios de inspeção necessários para a montagem.
Upload a Drawing
Travas, Levantes, Canais de Injeção e Acessórios de Molde
Travas de molde, levantes, canais de injeção e acessórios são componentes de ferramentas configuráveis para funções de movimento controlado, fluxo de material e montagem de molde. Os desenhos devem clarificar interfaces de curso, geometria de fecho, tolerâncias, tratamento térmico, condição da superfície e relações com componentes de acoplamento.
Upload a Drawing
Componentes de Moldes para Conectores
Componentes de moldes de precisão para conectores suportam ferramentas usadas para carcaças de conectores e características moldadas relacionadas. A revisão de fabrico considera passos finos, relações de cavidade, geometria de pinos e insertos, controlo de datum, material e tratamento térmico, rota de eletroerosão ou retificação e documentação de inspeção.
Upload a Drawing
Componentes de Matrizes de Estampagem
Componentes de matrizes de estampagem de precisão são fabricados de acordo com os requisitos definidos em desenho para funções de conformação, corte, guiamento e localização. O planeamento do processo considera a condição do material, dureza, relações de folga, condição da borda, material a retificar, estratégia de eletroerosão e verificação dimensional.
Upload a Drawing
Ferramental para Injeção, MIM, CIM e Sobremoldagem
Trabalhos de ferramental para injeção, MIM, CIM e sobremoldagem são avaliados dentro do escopo de produção verificado. Desenhos e contexto de aplicação ajudam a definir a geometria do inserto, interfaces relacionadas com a contração, seleção de material, requisitos de superfície, considerações de moldagem e a rota necessária através de maquinação, eletroerosão, retificação e inspeção.
Upload a Drawing
Materiais de Maquinação
Os materiais para maquinação CNC são selecionados com base nos requisitos do cliente e confirmados em relação à função da peça, maquinação, sequência de tratamento térmico, necessidades de corrosão e expectativas de inspeção. O grau do material, condição, necessidades de rastreabilidade e quaisquer restrições de substituição devem ser fornecidos com a RFQ.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
Os requisitos de acabamento de superfície e tratamento térmico são revistos como parte da rota de fabrico, não como notas isoladas. Especifique o tipo de acabamento, prioridades de rugosidade ou aparência, alvo de dureza quando aplicável, mascaramento ou superfícies críticas, necessidades de retificação pós-tratamento e requisitos de documentação.
Upload a Drawing
Qualidade, Metrologia e Documentação
Inspeção de precisão, metrologia e documentação de qualidade são planeadas em torno de dimensões críticas definidas em desenho e requisitos de encomenda. Os compradores devem identificar características CTQ, datums, formato do relatório, expectativas de amostragem ou inspeção completa, registos de material, estado de revisão e necessidades de rastreabilidade antes da produção.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
A prototipagem rápida e a produção em baixo volume apoiam a avaliação baseada em desenhos, desenvolvimento de ferramentas, alterações de engenharia e requisitos controlados de pequenos lotes. Um pedido de cotação (RFQ) útil inclui quantidade, material, dimensões críticas, requisitos de tratamento de superfície e térmico, necessidades de inspeção, nível de revisão e data de entrega prevista.
Upload a DrawingMateriais para Inserções de Moldes de Terminais Elétricos

Aço para Ferramentas
Uma escolha versátil para núcleos, cavidades e detalhes conformados onde é necessária uma combinação equilibrada de usinabilidade e resistência ao desgaste. O tipo de aço, dureza alvo, stock para retificação e sequência de tratamento térmico devem seguir o desenho e a revisão da aplicação.

Aço Pré-Temperado
Útil para estruturas de inserções de moldes que requerem usinagem estável após o fornecimento e risco reduzido de distorção devido ao endurecimento pós-usinagem. É adequado para características de ferramentas de desgaste moderado quando a condição de superfície e a carga de serviço exigidas estão claramente definidas.

Aço Rápido
Selecionado para operações de corte, perfuração ou detalhes finos conformados exigentes onde a resistência ao desgaste é uma prioridade. O seu comportamento de usinagem difícil requer uma revisão antecipada da estratégia de EDM, folga para retificação, tratamento térmico e geometria crítica da aresta.

Carboneto de Tungsténio
Aplicado em áreas de alta abrasão para conformação ou guiamento de terminais onde a rigidez e a resistência à abrasão são importantes. A sua natureza quebradiça e os requisitos especializados de retificação ou EDM tornam a definição de datum, geometria de suporte e condições das peças de acoplamento pontos essenciais de revisão.

Aço Inoxidável
Considerado para inserções expostas à humidade, condições de processo corrosivas ou aplicações que necessitam de resistência à corrosão. O tipo selecionado deve equilibrar a usinabilidade, a resposta ao tratamento térmico, o acabamento superficial e o ambiente da ferramenta especificado no RFQ.
Inserções de Moldes de Terminais Elétricos: Vias de Processo


EDM por Fio
O EDM por fio produz ranhuras estreitas, perfis internos agudos e características de passagem difícil onde o acesso da fresa é limitado. O percurso do fio, a estratégia do furo de início e as passagens de acabamento são revistos em relação aos datums do desenho e às condições críticas de ajuste.

EDM de Imersão
O EDM de imersão aborda cavidades profundas, nervuras finas e detalhes internos para além do alcance prático da fresagem. O design do elétrodo, a sequência de queima e a folga de acabamento são coordenados com a geometria requerida, a condição da superfície e o trabalho de ajuste subsequente.


Ajuste e Inspeção
O ajuste e a inspeção verificam as relações de acoplamento, as dimensões críticas e os requisitos definidos no desenho antes da entrega. O plano de inspeção segue os datums acordados, os métodos de medição e o estado de revisão, para que a documentação corresponda às inserções de moldes de terminais elétricos encomendadas.
Componentes de Suporte para Inserções de Moldes de Terminais Elétricos

Componentes de Guiamento
Pinos guia, casquilhos e elementos relacionados podem ser revistos quanto a necessidades de alinhamento, interfaces de desgaste e folgas de montagem nos layouts de ferramentas de conectores e moldes de terminais elétricos.

Elementos de Localização
Pinos de localização, batentes e características de referência ajudam a estabelecer relações repetíveis entre o inserto, a cavidade e os componentes de ferramentas de acoplamento. A sua geometria deve ser avaliada em relação às referências do desenho e aos requisitos de tolerância.

Ferragens de Fixação
Parafusos, pinos, retentores e elementos roscados podem ser especificados com o pacote de desenho para suportar uma montagem segura, acesso prático para manutenção e substituição controlada de componentes.

Componentes de Extração
Pinos de extração, mangas, elementos de retorno e ferragens relacionadas podem ser considerados quando a libertação da peça, a folga, as localizações de contacto e a sensibilidade da superfície afetam o design da ferramenta do conector.

Acessórios de Moldes
Molas, placas de desgaste, corrediças, levantadores e outros componentes de acessórios de moldes podem ser revistos como elementos de suporte baseados em desenhos, quando as suas interfaces influenciam o movimento da ferramenta, o ajuste ou o planeamento da inspeção.
Sobre os Insertos de Moldes para Terminais Elétricos SUUXIANG
SUUXIANG é a marca pública da Dongguan SuuXiang Precision Mold Co., Ltd., estabelecida em 2010 na cidade de Chang’an, Dongguan, Guangdong, China. Ajudamos equipas globais a transformar desenhos, modelos e especificações em peças CNC personalizadas inspecionadas, componentes de moldes de precisão, ferramentas de conectores e componentes de matrizes de estampagem.
Para insertos de moldes de terminais elétricos, o nosso trabalho começa com a revisão do desenho e discussão de DFM. Examinamos dimensões críticas, referências, requisitos de material e tratamento térmico, acesso de maquinação, necessidades de EDM ou retificação, prioridades de superfície e expectativas de inspeção antes de os compromissos de produção serem feitos.
A nossa diferença é a coordenação disciplinada entre maquinação CNC, EDM, retificação de precisão, ajuste e inspeção. Em vez de tratar uma cotação como um simples exercício de preço de peça, a SUUXIANG mantém o controlo de revisão, os requisitos de qualidade e as informações de entrega visíveis para que as equipas possam tomar decisões de fabrico informadas.

Insertos de Moldes para Terminais Elétricos: Um Checklist de Avaliação de Fornecedores
Revisão DFM Baseada em Desenho Primeiro
Revimos os insertos de moldes para terminais elétricos com base no desenho 2D, modelo 3D, contexto de acoplamento e requisitos de qualidade declarados antes da cotação. A discussão identifica dimensões críticas, lógica de referência, acesso à ferramenta e riscos que podem afetar a maquinação, o ajuste ou a inspeção.
- Confirmar dimensões críticas para a qualidade e referências funcionais
- Rever características finas, condições de canto e acesso de maquinação
- Alinhar requisitos de material, tratamento térmico, quantidade e revisão
- Definir questões em aberto antes dos compromissos de produção

Estratégia de EDM para Características Finas
Onde a geometria do terminal exige EDM, a SUUXIANG planeia o processo com base na forma da característica, direção de acesso, definição de cantos e acabamento subsequente. As decisões sobre elétrodos e caminhos de fio são revistas com os requisitos do desenho, de modo a que o EDM seja integrado com a maquinação CNC e as tolerâncias de retificação.
- Avaliar o acesso de eletroerosão por fio para ranhuras, perfis e características estreitas
- Planear a geometria do elétrodo para detalhes de eletroerosão por penetração, sempre que aplicável
- Proteger as relações de datum através da sequência de maquinação
- Prever material adequado para acabamento e retificação

Planeamento de Retificação e Inspeção
Ferramentas de precisão dependem de uma via de acabamento controlada, e não de uma promessa dimensional isolada. A SUUXIANG alinha o material de retificação, as prioridades de superfície, o método de medição e as evidências de inspeção com o pedido, de modo a que a verificação final aborde as dimensões que importam para a função da ferramenta.
- Identificar superfícies que requerem retificação ou acabamento controlado
- Ligar pontos de inspeção a datum e tolerâncias do desenho
- Clarificar expectativas de relatórios e documentação no RFQ
- Manter revisão visível e coordenação de entrega

Inserções para Moldes de Terminais Elétricos: SUUXIANG vs. uma Cotação Típica de Oficina
Compare o planeamento do processo e as expectativas de inspeção baseadas no desenho antes de libertar as ferramentas de conectores para produção.
← Swipe left or right to view →
Da revisão do desenho à entrega
Um fluxo de trabalho disciplinado para insertos de moldes de terminais elétricos, com a fabricabilidade, dimensões críticas, roteamento de processos, inspeção e requisitos de entrega mantidos visíveis ao longo de todo o projeto.
Rever Desenhos e Requisitos
Analisamos desenhos, modelos, material, quantidade, contexto de aplicação, data alvo e necessidades de relatório para identificar dimensões críticas, referências, prioridades de superfície e questões em aberto.
Confirmar DFM e Rotação do Processo
A equipa avalia o acesso à ferramenta, tolerância de maquinação, sequência de tratamento térmico, estratégia de elétrodos, percursos de fio, material de retificação e necessidades de ajuste antes de finalizarem os compromissos de produção.
Maquinar Componentes Principais
Operações de fresagem CNC, torneamento, multi-eixo, suíço ou micro-maquinação são selecionadas de acordo com o desenho aprovado, geometria, condição do material e requisitos de características críticas.
Aplicar EDM e Retificação
A eletroerosão a fio, a eletroerosão por penetração e a retificação de precisão tratam de perfis finos, características inacessíveis, condições endurecidas e folgas de acabamento, utilizando o plano de processo confirmado.
Inspecionar, Embalar e Coordenar a Entrega
As ferramentas para moldes de terminais elétricos acabadas são inspecionadas de acordo com o plano acordado; a documentação, o estado de revisão, a embalagem protetora e a coordenação da entrega são alinhadas com os requisitos do pedido.
Inicie o seu Pedido de Orçamento para Ferramentas de Moldes de Terminais Elétricos
Share complete technical inputs early so DFM, process planning, inspection expectations, and delivery coordination can be reviewed before production commitments.
Envie o seu pacote de desenho
Forneça o desenho 2D, o modelo 3D disponível, o contexto da aplicação e informações sobre os componentes de acoplamento para que a equipa possa avaliar a geometria, os datum e o acesso à maquinação.
Definir Material e Quantidade
Indique o material, os requisitos de tratamento térmico, a quantidade, a data de entrega prevista e as prioridades de superfície para apoiar um percurso de processo adequado e uma revisão comercial.
Identificar Requisitos Críticos
Marque as dimensões críticas, tolerâncias, requisitos de superfície, referências de datum e necessidades de relatório para que os métodos de inspeção e os riscos de fabrico sejam abordados antes da orçamentação.
Rever DFM e Orçamento
Confirme o feedback DFM, a estratégia de maquinação ou EDM, as folgas de retificação, o estado de revisão, o âmbito da inspeção e as premissas orçamentadas antes de libertar amostras ou produção.
Coordenar Produção e Entrega
Após aprovação, coordene a amostragem ou produção, a documentação de inspeção, a visibilidade da revisão e os detalhes de entrega de acordo com o pacote de desenho acordado e o cronograma do projeto.
A evidência do cliente é publicada apenas após verificação
Ferramentas de Moldes de Terminais Elétricos: Resultados de Clientes e Casos de Aplicação
Testemunho de cliente aprovado pendente de verificação SUUXIANG. Publicar apenas após confirmação do contexto da aplicação, resultado mensurável, aprovação do cliente e registos de projeto de suporte.
Caso de cliente aprovado pendente de verificação SUUXIANG. Documentar a revisão do desenho, dimensões críticas, evidência de inspeção, resultado de entrega e resultado mensurável aprovado pelo cliente antes da publicação.
Testemunho de cliente aprovado pendente de verificação SUUXIANG. Incluir apenas resultados comprovados para ferramentas de moldes de terminais elétricos, com autorização do cliente e evidência de suporte rastreável.
FAQ sobre Insertos para Moldes de Terminais Elétricos
Practical answers for drawing-driven connector tooling inquiries, from DFM review through inspection and delivery planning.
Que ficheiros devo enviar para os insertos para moldes de terminais elétricos?
A SUUXIANG consegue fabricar insertos para moldes de terminais elétricos a partir de um desenho?
Existe uma quantidade mínima de encomenda para insertos para moldes de terminais elétricos?
Como devo planear amostras e prazos de entrega?
Que materiais são adequados para insertos de moldes de conectores?
Posso solicitar relatórios de inspeção para insertos para moldes de terminais elétricos?
Como são tratadas as revisões e a propriedade intelectual?
A SUUXIANG consegue enviar internacionalmente e coordenar a entrega?
O Guia Completo do Comprador para insertos para moldes de terminais elétricos
Utilize este quadro de decisão para especificar insertos para moldes de terminais elétricos, comparar materiais e abordagens de fabrico, avaliar fornecedores capazes, controlar riscos de custo e qualidade, e evitar erros de desenho, tolerância, ferramental e validação antes da produção.
1. O que são Insertos para Moldes de Terminais Elétricos?
Três itens distintos são frequentemente confundidos: o inserto de molde de precisão é um componente de ferramenta endurecido e substituível; o terminal elétrico é a peça condutora estampada ou usinada; e o conector acabado é a montagem sobremoldada em plástico. Na moldagem por inserção, o terminal é colocado numa cavidade e a resina flui à sua volta para criar o produto integrado (https://www.layana.com/en/technology/insert-molding).nnA SUUXIANG trata os insertos para moldes de terminais elétricos como peças de ferramenta controladas por desenho que localizam as características de referência do terminal, formam interfaces de plástico, suportam áreas finas contra a pressão de injeção e protegem as características durante a moldagem e ejeção. Não são automaticamente o terminal ou o conector fornecido ao utilizador final.nnUm pedido de cotação deve indicar qual o item pretendido: um inserto de molde, terminais, um componente de ferramenta completo ou um conector sobremoldado. Inclua o desenho 2D e o modelo, a geometria do terminal e o esquema de referência, o contexto de acoplamento, as superfícies de contacto da resina, as dimensões críticas, os requisitos de material e tratamento térmico, a quantidade e a evidência de inspeção necessária.
2. Evolução dos Insertos para Moldes de Terminais Elétricos
Historiicamente, as montagens de conectores de 1 peça dependiam mais de contactos, carcaças e operações de montagem feitas separadamente; a moldagem por inserção coloca antes um terminal pré-formado na cavidade antes de a resina ser injetada à sua volta (https://www.layana.com/en/technology/insert-molding). Essa mudança tornou a localização do terminal, as características de retenção e as condições de moldagem parte de um único problema de ferramental, em vez de tarefas separadas e posteriores.nnDuas tendências impulsionam agora requisitos de ferramentas de inserção mais rigorosos: a miniaturização de conectores e contagens de pinos mais elevadas. Ferramentas com múltiplas cavidades e a colocação automatizada de inserções podem melhorar a repetibilidade do processo, mas também amplificam quaisquer erros de passo, orientação, manuseamento do carrier, equilíbrio da injeção ou variação entre cavidades.nnTrês implicações de sourcing decorrem dessa evolução: o inserto, a resina, o aço do molde e o plano de inspeção devem ser analisados como um sistema. Os compradores devem definir pontos de referência, a geometria crítica do pino, os requisitos de material e tratamento térmico, a evidência de amostragem ou inspeção, o estado da revisão e as premissas da interface de automação antes de aprovar o ferramental de produção.
3. Tipos de Insertos para Moldes de Terminais Elétricos
Seis categorias de insertos para moldes de terminais elétricos definem o escopo de ferramental antes de se libertar o aço. Classifique cada um por função moldada, relação com datum, carregamento e frequência esperada de alteração.
| Categoria | Geometria Típica | Gatilho de Seleção |
|---|---|---|
| Núcleo/cavidade | Reentrâncias, nervuras, linhas de fecho | Define a forma da caixa |
| Localização do terminal | Ninhos, ranhuras, pinos | A posição de contacto é importante |
| Guia/alinhamento | Chaves, faces de guia | É necessária repetibilidade de datum |
| Desgaste | Áreas, arestas substituíveis | Espera-se abrasão localizada |
| Multi-terminal/quadro de chumbo | Características de passo repetidas | Carregamento em arranjo necessário |
| Protótipo/baixo volume | Blocos modulares simples | Risco de alteração permanece |
Insertos de Formação e Localização

Dois grupos primários criam a geometria do polímero e seguram o terminal durante o enchimento. Insertos de núcleo e cavidade formam reentrâncias, nervuras e linhas de fecho; insertos de localização de terminal utilizam ninhos, ranhuras ou características de pino quando a posição de contacto é crítica.
Insertos de Alinhamento e Desgaste

Dois grupos orientados para a manutenção controlam a repetibilidade ao longo dos ciclos de produção. Insertos de guia e alinhamento estabelecem a posição entre as metades ou entre o terminal e a cavidade; insertos de desgaste intermutáveis isolam pontos de injeção, áreas de apoio ou arestas propensas à abrasão para substituição planeada.
Insertos de Arranjo e Protótipo
Duas condições de programa alteram a arquitetura do inserto. Insertos multi-terminal ou de quadro de chumbo necessitam de características de passo repetidas e folga de carregamento; insertos de protótipo ou de baixo volume favorecem uma construção mais simples e modificável quando a geometria ou a procura permanecem incertas.
4. Materiais para Insertos de Molde de Terminais Elétricos
A seleção de material para insertos de molde de terminais elétricos é uma decisão sobre vida útil e estabilidade de moldagem, não uma escolha de grau universal. A química da resina, a geometria da cavidade, o volume de produção, as tolerâncias do terminal, a necessidade de arrefecimento e o ambiente operacional devem ser revistos em conjunto.
| Família de Materiais | Resistência Primária | Limitação Chave | Consideração Típica |
|---|---|---|---|
| Aço classe P20 | Maquinabilidade e reparação | Menor resistência ao desgaste | Cavidades de serviço moderado |
| Aço tipo H13 | Tenacidade e fadiga térmica | Requer controlo de tratamento térmico | Carga térmica cíclica |
| Inox classe 420 | Resistência à corrosão e polimento | Custo e esforço de maquinação | Resina corrosiva ou humidade |
| Liga de cobre | Condutividade térmica | Menor resistência ao desgaste | Suporte de refrigeração localizado |
| Nitretação ou revestimento | Proteção contra desgaste superficial | Deve adequar-se ao substrato e à geometria | Resina abrasiva ou contacto deslizante |
Dureza versus Tenacidade
O aço para trabalho a quente tipo H13 equilibra tenacidade e resistência à fadiga térmica onde a ciclagem repetida de temperatura é importante. Aços para trabalho a frio temperados aumentam a resistência ao desgaste, mas podem exigir um controlo mais cuidadoso contra impactos e lascagem de arestas.
Corrosão e Controlo Térmico
Aços inoxidáveis da classe 420 são considerados quando resinas corrosivas, humidade ou exposição à água tornam a prevenção da ferrugem importante. Ligas de cobre sem berílio podem transferir calor rapidamente perto de pontos quentes, mas necessitam de colocação resistente ao desgaste ou proteção de superfície.
Acabamento e Manutenção
O aço pré-temperado da classe P20 é prático para insertos de serviço moderado que necessitam de maquinabilidade e reparabilidade. O nível de polimento, a abrasão da resina com enchimento de fibra, a limpeza dos ventis e o acesso para inspeção devem definir o plano de manutenção antes da entrega.
5. Inserções para moldes de terminais elétricos: Opções de Design Personalizado
As inserções para moldes de terminais elétricos controladas por desenho devem ser personalizadas em torno de referências funcionais, não apenas de dimensões nominais. A SUUXIANG analisa a geometria, o acesso ao processo e as evidências de inspeção antes de confirmar uma abordagem.
| Opção | Flexibilidade | Melhor Utilização |
|---|---|---|
| Inserção padrão | Interfaces fixas | Plataforma comprovada |
| Totalmente personalizado | Geometria adaptada | Novo layout de terminal |
| Ferramenta de protótipo | Amigo das alterações | Validação antecipada |
| Ferramenta de produção | Interfaces duradouras | Libertação controlada |
Referências e Geometria Funcional

A referência A deve localizar a face de suporte do terminal; B e C devem restringir o passo e a orientação.nn0,02 mm só é significativo quando o material, o tratamento térmico e o método de medição são especificados.
Características da Ferramenta e Acabamento

As linhas de fecho necessitam de uma geometria de apoio protegida, enquanto as saídas de ar e as interfaces de ejeção requerem folga e acesso para manutenção.nnOs detalhes intercambiáveis, o acabamento superficial e as marcas de identificação devem apoiar a manutenção, o controlo de revisões e a rastreabilidade.
Entradas para Revisão DFM
Desenhos 2D, modelos 3D, quantidade, resina, layout do terminal e contexto de acoplamento permitem um DFM acionável.nnDimensões CTQ, acabamento, tratamento térmico, relatórios de inspeção e data alvo definem o âmbito da revisão.
6. Elementos Críticos de Construção e Qualidade
Os insertos de moldes para terminais elétricos têm sucesso ou falham no seu esquema de referências. Os compradores devem rever as características que localizam o terminal, formam as barreiras poliméricas e resistem a ciclos repetidos.
Referências e Localização do Terminal
As referências primárias, secundárias e terciárias devem localizar o inserto antes do fecho do aço da cavidade. Assentamentos ou concentricidades não controlados podem deslocar os terminais, distorcer o passo dos pinos e criar uma geometria de conector inconsistente.
- Solicitar um mapa de referências funcionais
- Verificar a posição do terminal em relação às referências funcionais
- Validar características concêntricas pelo método especificado
Bordas, Folgas e Ventilação
Bordas afiadas requerem quebras ou raios definidos onde os terminais entram, são ejetados ou contactam a resina moldada. Folgas inadequadas podem danificar o aço ou os terminais; ventilação insuficiente pode prender gás, causar enchimentos incompletos ou marcar superfícies.
- Especificar limites de quebra de borda nas interfaces de manuseamento
- Rever a folga de fecho e a tolerância de desgaste
- Identificar ventilações perto das regiões de fim de enchimento
Desgaste, Acabamento e Evidências
As faces de desgaste necessitam de tratamento térmico, acabamento e estratégia de lubrificação compatíveis antes da libertação para produção. Solicitar registos de material e tratamento térmico, relatórios dimensionais em relação às referências, resultados de acabamento de superfície, verificações de ajuste de montagem e planos de inspeção controlados por revisão.
- Certificado de tratamento térmico ou registo rastreável
- Relatório de inspeção dimensional da primeira peça
- Verificação da montagem e localização do terminal
7. Como Escolher um Fabricante de Inserto
Duas entradas — um desenho 2D controlado e, quando disponível, um modelo 3D — devem iniciar a avaliação do fornecedor. Para insertos de moldes de terminais elétricos, nomear apenas após evidências de processo, inspeção e controlo de alterações estarem alinhadas com a aplicação.
| Área de Avaliação | Pergunte Antes de Nomear | Evidência |
|---|---|---|
| Revisão do Desenho | Quem é o responsável pelos CTQs e pelas ações de DFM? | Desenho marcado e registo de ações |
| Materiais | Como é rastreada a temperatura ou o lote? | Certificado associado à encomenda |
| Alterações na Produção | O que desencadeia a reaprovação? | Registo de revisão e aprovação de amostra |
Evidências de Revisão de Desenho
Desenhos 2D devem desencadear a revisão documentada de referências, CTQs, acesso à ferramenta, caminhos de arame, estratégia de elétrodos, material de retificação e sequência de tratamento térmico. Perguntar quem aprova a viabilidade e resolve questões.
Ajuste de Processo e Inspeção
CNC, eletroerosão a fio ou por penetração, retificação, ajuste e metrologia devem corresponder a cada característica — não apenas aparecer numa lista de capacidades. Solicitar o método de inspeção, plano de amostragem, estado das calibrações, ligação do certificado de material e registo da primeira peça.
Controlo Após Aprovação
O suporte de protótipos deve levar a uma amostra aprovada e a uma rota de produção controlada por revisão. Confirmar embalagem protetora, pressupostos de prazo de entrega, atualizações de envio, contenção de não conformidades, resposta à causa raiz e encerramento de ações corretivas.
8. Erros Comuns em Moldes de Inserção para Terminais Elétricos
Os moldes de inserção para terminais elétricos falham frequentemente antes do início da maquinação, quando a intenção funcional está ausente do RFQ. Trate cada libertação de desenho como um documento de controlo de fabrico e montagem, não meramente como geometria.
Geometria e Referenciais Ambíguos
Desenhos 2D sem referências de datum ou especificações de CTQ deixam os fornecedores a inferir prioridades de localização. O sinal de alarme são vários setups de inspeção plausíveis; a consequência são características conformes que não encaixam.nnEvite isto identificando referenciais primários, secundários e terciários, e depois marcando as dimensões funcionais e os métodos de medição permitidos.
Material Escolhido pelo Preço
O baixo custo inicial do material pode ocultar dureza inadequada, condutividade, comportamento de corrosão ou resposta a EDM. O sinal de alarme é uma liga designada sem condição, tratamento térmico ou ambiente de aplicação; a consequência é desgaste prematuro ou moldagem instável.nnEvite isto especificando a liga do material, condição, sequência de tratamento térmico, contacto com a resina e exposição térmica esperada.
Resina e Interfaces Ignoradas
A retração da resina, a pressão de fusão e o ciclo térmico podem alterar a retenção das inserções e as folgas de acoplamento. O sinal de alarme é uma suposição de peças intercambiáveis sem dimensões de interface; a consequência é rebarba, tensão ou interferência na montagem.nnEvite isto libertando desenhos de controlo de interface, pilhas de tolerâncias, informações da resina e amostras de peças de acoplamento antes da produção.
Inspeção Sem Validação de Montagem
Relatórios de inspeção não podem provar o ajuste funcional quando omitem dimensões críticas e verificações de montagem. O sinal de alarme é a aprovação baseada apenas em medições de peças individuais; a consequência é uma correção tardia da ferramenta.nnEvite isto concordando o plano de inspeção, formato do relatório, requisito de amostragem e uma montagem de teste usando componentes de acoplamento representativos.
9. Passos da Revisão de Design para a Produção
Um lançamento controlado para moldes de inserção de terminais elétricos converte a intenção funcional em dados de fabrico aprovados e rastreáveis. Cada porta precisa de um proprietário nomeado, uma libertação documentada e uma regra clara para parar alterações.
Definir e Empacotar Requisitos
Porta 1: A engenharia define a corrente, as interfaces de acoplamento, as cargas de retenção, a exposição à resina, os referenciais, as dimensões críticas e os limites cosméticos permitidos. A aquisição submete o desenho 2D, o modelo 3D, a quantidade, a data alvo e o pacote RFQ controlado por revisão.nnPorta 2: A SUUXIANG revê o acesso à maquinação, a estratégia de EDM, a sequência de tratamento térmico, o material de retificação e a viabilidade da inspeção. Os itens DFM abertos requerem disposição de engenharia antes da libertação para produção.
Aprovar Evidências de Fabrico
Porta 3: A qualidade e o fornecedor concordam a rastreabilidade do material, os requisitos de dureza ou superfície, os métodos de inspeção baseados em referenciais, a amostragem e o formato do relatório. O plano aprovado deve identificar cada característica CTQ e a sua evidência de aceitação.nnPorta 4: As primeiras peças são medidas de acordo com o desenho libertado antes de se proceder à construção da ferramenta. A engenharia valida o desempenho da moldagem ou montagem, incluindo a localização do terminal, ajuste, risco de rebarbas e comportamento de ejeção.
Congelar Revisões e Reencomendar
Porta 5: A gestão do programa congela o desenho, o modelo, o plano de inspeção e os desvios aprovados sob um único identificador de revisão. O fornecedor regista o percurso do processo, os resultados da inspeção, os requisitos de embalagem e os compromissos de entrega em relação a essa libertação.nnPorta 6: Encomendas repetidas referenciam a revisão congelada e qualquer aviso de alteração aprovado. A aquisição deve confirmar a quantidade, a necessidade de entrega, a documentação e se as condições de aplicação mudaram.
10. Preços e Custos de Moldes de Inserção para Terminais Elétricos
As 2 fases de preço devem ser separadas: trabalho de engenharia e configuração único, depois o custo recorrente da peça. Moldes de inserção para terminais elétricos com referenciais partilhados e acesso à ferramenta direto geralmente necessitam de menos operações do que inserções finas e multifuncionais que requerem EDM, retificação ou ajuste.nnA inspeção a 100% não é intercambiável com a comunicação baseada em amostras; cada uma altera o tempo de medição, os registos e o esforço de libertação. Uma cotação credível da SUUXIANG requer a revisão controlada do desenho, os requisitos de material e tratamento térmico, a quantidade, as dimensões críticas, os requisitos de superfície, o plano de inspeção e a data de entrega solicitada.
| Motor de Custo ou Cenário | Efeito de custo principal | Necessidade de evidência da cotação |
|---|---|---|
| Protótipo ou quantidade reduzida | Montagem, programação, fixação e esforço do primeiro artigo implicam maior custo por peça | Quantidade e estado de revisão |
| Quantidade de repetição ou produção | Usinagem recorrente, inspeção, embalagem e rendimento dominam | Cronograma de lançamento e tamanho do lote |
| Geometria complexa | Acesso multieixo, elétrodos, eletroerosão a fio, retificação e montagem adicionam operações | Modelo 3D, referências, restrições de acesso |
| Tolerâncias apertadas ou acabamento | A sequência do processo, material de retificação, metrologia e risco de aceitação aumentam | Dimensões críticas e método de inspeção |
| Material ou tratamento térmico | O comportamento da usinagem, tolerância, controlo de distorção e rota de acabamento variam | Grau do material, dureza, sequência do tratamento |
| Entrega expedita | A coordenação da capacidade e o momento da expedição podem adicionar custos | Data necessária e local de entrega |
Inicie a sua análise técnica de inserts para moldes de terminais elétricos SUUXIANG
Envie desenhos, modelos, material, quantidade, prioridades de qualidade e data de entrega para uma RFQ específica do projeto e discussão DFM.