
Componentes de Ferramentas de Estampagem de Precisão (Fine Blanking) para Fabricação OEM com base em Desenho
Planeamento guiado por DFM, maquinação de precisão, EDM, retificação e inspeção para componentes de ferramentas de estampagem de precisão (fine blanking) construídos de acordo com os seus requisitos de desenho.
Componentes Representativos de Ferramentas de Estampagem de Precisão (Fine Blanking)


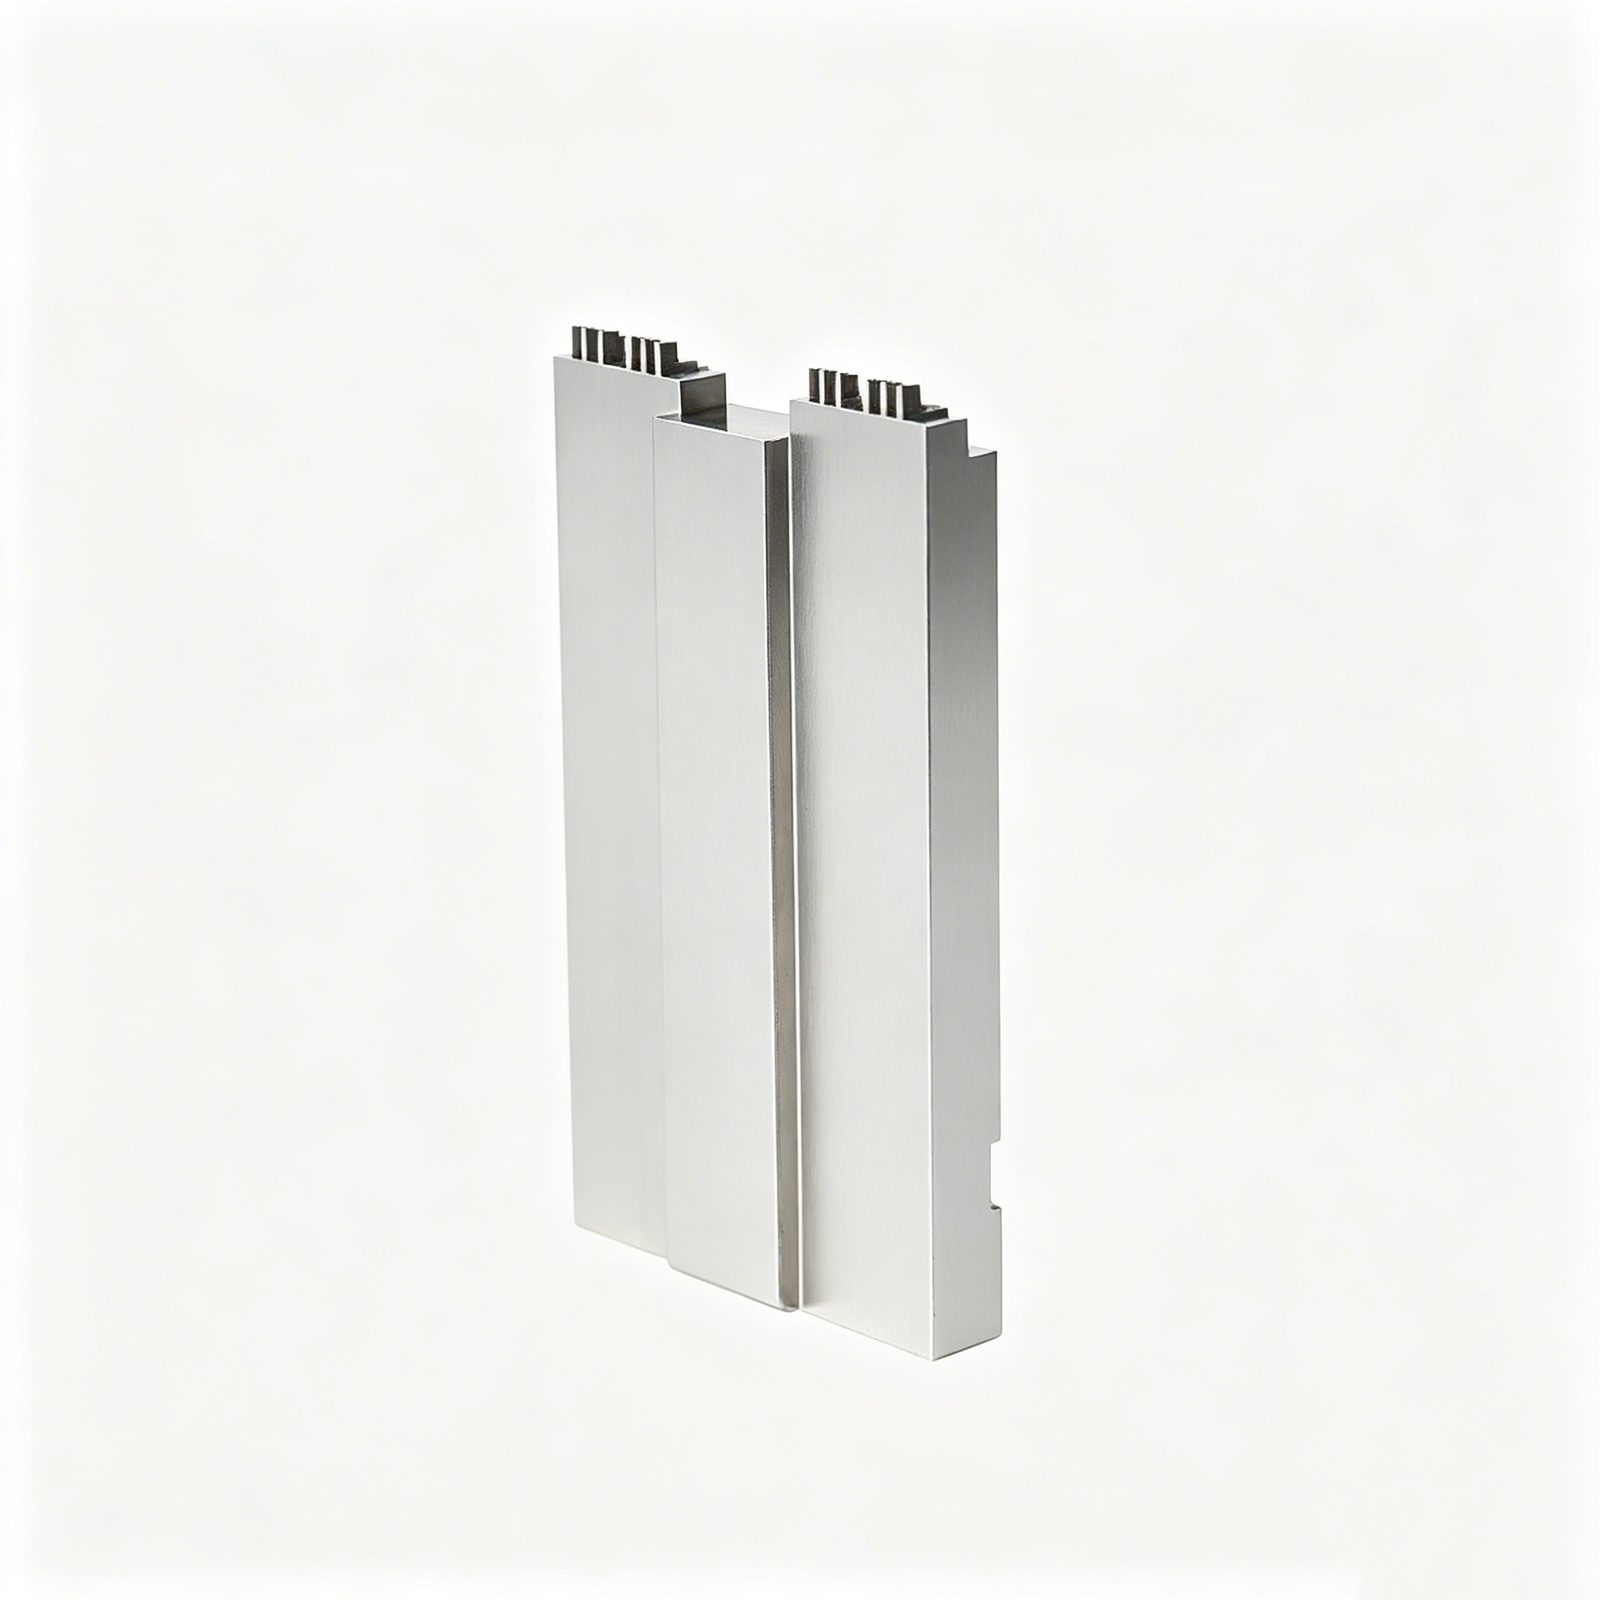


Related Drawing-Based Components and Quotation







Porquê Engenheiros Fornecem Componentes de Ferramentas de Estampagem de Precisão (Fine Blanking) Através da SUUXIANG
O planeamento baseado em desenho mantém características críticas, escolhas de processo, expectativas de inspeção e revisões visíveis antes de compromissos de produção.
Revisão de Desenho Primeiro
Rever desenhos, modelos, datums, dimensões críticas e contexto de aplicação antes de orçamentar, para que as questões de fabricabilidade sejam identificadas precocemente.
Input Prático de DFM
Discutir acesso a ferramentas, tolerâncias, folgas de maquinação e sequência de tratamento térmico para ajudar a alinhar a geometria do componente com um percurso exequível.
Percursos de Processo Coordenados
Planear maquinação CNC, eletroerosão a fio (EDM), eletroerosão por penetração (EDM), retificação e ajuste em torno das superfícies e características que controlam o desempenho da ferramenta.
Planeamento de Inspeção
Definir dimensões críticas, métodos de inspeção e expectativas de relatório de acordo com o desenho, requisitos de material e prioridades de qualidade acordadas.
Visibilidade de Revisão
Manter revisões de desenho, questões de fabrico e informações de entrega visíveis durante toda a coordenação, apoiando decisões rastreáveis desde o RFQ até à inspeção.
Comunicação Preparada para RFQ
Submeter requisitos de material, quantidade, prioridades de superfície, data alvo e documentação com o seu desenho para uma discussão de projeto mais focada.
Componentes e Famílias de Ferramentas de Estampagem de Precisão (Fine Blanking)
Discutir componentes configuráveis e baseados em desenho, bem como percursos de processo, antes de confirmar orçamentação, planeamento de produção e requisitos de inspeção.

Serviços de Maquinação CNC
Serviços de maquinação CNC de precisão para peças baseadas em desenho que requerem fresagem, torneamento, EDM, retificação, ajuste e inspeção planeados. Partilhe dimensões críticas, material, quantidade, superfícies e requisitos de entrega para que o percurso do processo possa ser revisto antes do compromisso.
Upload a Drawing
Fresagem CNC
Serviços personalizados de fresagem CNC para placas, inserções, caixas, perfis, rebaixos e características que requerem acesso controlado a ferramentas. Os desenhos devem identificar datums, dimensões críticas, requisitos de superfície, condições de canto e quaisquer operações subsequentes de EDM ou retificação.
Upload a Drawing
Torneamento CNC
Serviços de torneamento CNC de precisão para peças rotativas como pinos, eixos, casquilhos, camisas e características de localização. Analise diâmetros, concentricidade, batimento, detalhes de rosca, condição do material e como as superfícies torneadas se relacionam com as referências de acoplamento ou de inspeção.
Upload a Drawing
Maquinação de 5 Eixos
Maquinação CNC de 5 eixos para geometria complexa onde acesso multifacetado, características angulares ou configurações reduzidas afetam a precisão e a eficiência. A viabilidade depende da geometria da peça, estratégia de fixação, alcance da ferramenta, tolerâncias, material e abordagem de inspeção necessária.
Upload a Drawing
Maquinação Suíça e Micro-Maquinação
Maquinação suíça e micro-maquinação para componentes pequenos, esguios ou intensivos em detalhes, onde o suporte, a concentricidade e o acesso a características requerem um planeamento cuidadoso. Forneça dimensões, tolerâncias, material, quantidade e contexto da aplicação para uma revisão prática.
Upload a Drawing
Eletroerosão a Fio e por Penetração
Serviços de eletroerosão a fio e por penetração para características endurecidas, perfis internos finos, cantos vivos, cavidades profundas e geometria inacessível ao corte convencional. O design do elétrodo, o percurso do fio, as considerações sobre a camada de recozimento, os requisitos de acabamento e o ajuste subsequente devem ser definidos precocemente.
Upload a Drawing
Retificação de Precisão
Retificação de superfície e perfil de precisão para planicidade, paralelismo, controlo de perfil e superfícies críticas de acabamento em componentes de moldes e matrizes. O material de retificação, a sequência de tratamento térmico, as superfícies de referência, o método de medição e os requisitos de tolerância final orientam o planeamento.
Upload a Drawing
Inserções de Núcleo e Cavidade de Molde
Inserções de núcleo e cavidade de molde de precisão fabricadas a partir de desenhos do cliente para aplicações de ferramentas de moldagem por injeção. Discuta material, tratamento térmico, geometria da cavidade, características de refrigeração ou ventilação, necessidades de EDM, áreas de fecho, requisitos de superfície e prioridades de inspeção dimensional.
Upload a Drawing
Componentes de Extrator e Extração
Pinos extratores, camisas e componentes de extração configurados para o layout de extração do molde e as condições de operação. Os desenhos devem esclarecer as relações de ajuste, superfícies deslizantes, requisitos de dureza ou acabamento, características relacionadas com o curso e interfaces com as placas do molde adjacentes.
Upload a Drawing
Pinos de Núcleo, Guias e Componentes de Localização
Pinos de núcleo, pinos guia e componentes de localização para alinhamento controlado, formação de características e montagem repetível. Analise a geometria, o comprimento útil, a classe de ajuste, as relações de referência, os requisitos de material e tratamento, e os detalhes dos componentes de acoplamento antes da fabricação.
Upload a Drawing
Mecanismos Deslizantes, Levantes, Canais de Injeção e Acessórios de Molde
Mecanismos deslizantes, levantes, canais de injeção e acessórios de molde para ações de movimento, libertação da peça, controlo de fluxo e funções de suporte do molde. A fabricabilidade depende da geometria de curso, interfaces, superfícies de desgaste, fechos, necessidades de refrigeração, tolerâncias e expectativas de ajuste.
Upload a Drawing
Componentes para Moldes de Conectores
Componentes de precisão para moldes de conectores para ferramentas de passo fino, multicavidade e características de acoplamento. Forneça a geometria dos pinos, requisitos de passo, esquema de referência, especificações de material e dureza, necessidades de EDM ou retificação, prioridades de inspeção e contexto da aplicação do conetor.
Upload a Drawing
Componentes para Matrizes de Estampagem
Componentes de precisão para matrizes de estampagem, incluindo punções, matrizes, inserções, guias e peças de desgaste, produzidos de acordo com a geometria definida em desenho. O planeamento do processo considera material, tratamento térmico, arestas de corte, relações de folga, precisão de perfil, material de retificação e requisitos de inspeção.
Upload a Drawing
Ferramentas de Injeção, MIM, CIM e Sobre moldagem
Componentes de ferramentas de injeção, MIM, CIM e sobre moldagem dentro do âmbito de produção verificado. Discuta o material moldado, a geometria da peça, os requisitos de cavidade e núcleo, as interfaces de inserção, os fechos, a ventilação, a canalização de injeção, o desgaste esperado e os critérios de qualidade antes de confirmar o percurso.
Upload a Drawing
Materiais de Maquinação
Materiais de maquinação CNC selecionados com base nos requisitos do desenho e da aplicação, incluindo o grau do material, condição de fornecimento, dureza, resistência à corrosão e usinabilidade. A disponibilidade de material e as necessidades de certificação devem ser especificadas com a RFQ em vez de serem assumidas.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
Requisitos de acabamento de superfície e tratamento térmico planeados em função da funcionalidade, estabilidade dimensional, desgaste, resistência à corrosão e superfícies de acoplamento. Especifique o tipo de acabamento, os objetivos de rugosidade, o padrão de revestimento ou tratamento, as necessidades de mascaramento, a retificação pós-tratamento e as expectativas de inspeção.
Upload a Drawing
Qualidade, Metrologia e Documentação
Inspeção de precisão, metrologia e documentação de qualidade alinhadas com as dimensões críticas da encomenda e o plano de inspeção verificado. Identifique o formato do relatório, referências de datum, expectativas de inspeção por amostragem ou completa, registos de material, nível de revisão e necessidades de rastreabilidade na fase de RFQ.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
Protótipos rápidos e fabrico de baixo volume para peças baseadas em desenhos, componentes de ferramentas e iterações de design controladas. Forneça a revisão atual, intervalo de quantidade, material, características críticas, uso de validação pretendido, necessidades de inspeção e data de entrega alvo para planeamento.
Upload a DrawingMateriais para Componentes de Ferramentas de Corte de Precisão

Aço para Ferramentas
Selecionado para punções, insertos de matriz e ferramentas suscetíveis ao desgaste, onde a resistência e a resposta ao tratamento térmico são importantes. A escolha do grau é revista em relação à geometria da secção, dureza necessária, stock de retificação e condições de produção esperadas.

Aço Rápido
Considerado para elementos de corte que requerem forte resistência ao desgaste e dureza retida. A revisão do desenho deve confirmar a geometria da aresta, estratégia de EDM, sequência de tratamento térmico e se a retificação subsequente pode estabelecer as dimensões críticas de corte.

Graus de Carboneto
Avaliado para insertos localizados e áreas de corte expostas a desgaste abrasivo exigente. A sua elevada dureza requer um planeamento cuidadoso de maquinação e EDM, um design de suporte seguro e critérios de inspeção claros para o risco de arestas frágeis.

Aço para Ferramentas de Liga
Utilizado onde a tenacidade, o comportamento de endurecimento total e a maquinabilidade devem ser equilibrados para componentes estruturais de ferramentas. A seleção do material depende dos caminhos de carga, estabilidade dimensional após tratamento térmico, requisitos de ajuste e ambiente de serviço.

Aço para Ferramentas Inoxidável
Considerado quando a resistência à corrosão é relevante juntamente com o desempenho da ferramenta. A revisão do projeto compara as necessidades de dureza, acesso de maquinação, requisitos de acabamento e o ambiente de aplicação antes de confirmar um material e rota de processo adequados.
Componentes de Ferramentas de Corte de Precisão: Processos de Precisão Suportados


EDM de Fio
O EDM de fio produz perfis precisos, ranhuras estreitas e contornos internos onde o acesso de corte convencional é limitado. O percurso do fio, os furos de partida e a estratégia de acabamento são planeados em relação à geometria crítica e aos requisitos de acoplamento.

EDM de Imersão
O EDM de imersão forma cavidades detalhadas, características internas afiadas e geometria de ferramenta de difícil acesso utilizando elétrodos planeados propositadamente. O desgaste do elétrodo, as expectativas de acabamento e os requisitos subsequentes de polimento ou ajuste devem ser definidos durante a revisão.


Ajuste Controlado
O ajuste de componentes avalia como os componentes de ferramentas de corte de precisão se localizam, deslizam e acoplam dentro da montagem da ferramenta. A folga, a condição de contacto e as necessidades de ajuste são tratadas em relação ao desenho aprovado e às informações de revisão.

Planeamento de Inspeção
A inspeção é planeada em torno de dimensões críticas, datums, requisitos de superfície e necessidades de relatórios específicas da encomenda. Os resultados e a documentação devem estar alinhados com o método de inspeção acordado, o nível de revisão e as expectativas de rastreabilidade.
Componentes para Estampagem de Precisão SUUXIANG: Acessórios e Identificação

Características de Posicionamento
Furos de pino, chavetas, ombros e pinos de localização auxiliam no estabelecimento de uma posição repetível entre os elementos da matriz. Defina os datums, os requisitos de ajuste, as peças de acoplamento e a sequência de montagem para que a maquinação e a inspeção possam ser planeadas em torno do alinhamento funcional.

Fixadores de Retenção
Parafusos de encaixe, placas de retenção e características roscadas fixam insertos, punções e elementos de desgaste na montagem da matriz. Forneça o padrão de rosca, as restrições de folga da cabeça, as considerações de torque e as necessidades de acesso de serviço com o desenho para revisão.

Molas de Matriz
As molas podem suportar a extrusão, o retorno, a pré-carga ou o movimento controlado nas ferramentas de estampagem de precisão. Especifique o envelope de instalação, a viagem de trabalho, o requisito de carga e a geometria de acoplamento para que a seleção do acessório possa ser verificada para a aplicação.

Identificação da Peça
Marcação a laser, identificadores gravados, códigos de revisão ou etiquetas controladas podem ajudar a distinguir componentes correspondentes e a apoiar a rastreabilidade durante a montagem e a manutenção. A localização da marcação e os requisitos de legibilidade devem evitar superfícies críticas ou datums funcionais.

Tratamentos Protetores
Óleo anticorrosivo, embalagem protetora e tratamentos de superfície especificados no desenho podem ser considerados para condições de armazenamento, expedição ou operação. Confirme o material, o tratamento térmico, o requisito de superfície e quaisquer restrições de acoplamento ou lubrificação antes da produção.
Sobre a SUUXIANG Precision Manufacturing
A SUUXIANG é a única marca voltada para o público da Dongguan SuuXiang Precision Mold Co., Ltd., estabelecida em 2010 na cidade de Chang’an, Dongguan, Guangdong, China. Fundada por XiaoCheng Huang, a empresa ajuda equipas internacionais de engenharia, sourcing e qualidade a transformar desenhos e especificações em peças CNC personalizadas inspecionadas, componentes de moldes de precisão, ferramentas de conectores e componentes de matrizes de estampagem de precisão.
O nosso trabalho incorpora fresagem e viragem CNC, maquinação multieixos, eletroerosão a fio, eletroerosão por penetração, retificação de precisão, ajuste e inspeção num plano de processo controlado. Antes da cotação e produção, revistamos as dimensões críticas, os datums, os requisitos de material e tratamento térmico, o acesso à maquinação, as necessidades de eletroerosão, a folga de retificação e as expectativas de inspeção.
O que distingue a SUUXIANG é a comunicação disciplinada em torno da fabricabilidade, controlo de revisões e evidências de qualidade rastreáveis. Tratamos cada família de componentes como configurável por desenho, em vez de um item de catálogo presumido, alinhando a rota do processo e a documentação final com os requisitos verificados para a encomenda específica.

Componentes de Matrizes de Estampagem de Precisão Construídos em Torno de Detalhes Críticos
DFM Antes de Compromissos
A SUUXIANG revê o desenho, o modelo 3D, o material, a quantidade e o contexto da aplicação antes de definir uma rota viável para componentes de matrizes de estampagem de precisão. A discussão identifica dimensões críticas, datums, acesso à ferramenta, sequência de tratamento térmico e expectativas de inspeção antes dos compromissos de produção.
- Clarificar dimensões funcionais e tolerâncias de empilhamento
- Rever a estratégia de datum e as características de acoplamento
- Identificar requisitos de acesso à maquinação e EDM
- Alinhar informação de material e tratamento térmico

Rotas de Processo com Propósito
Fresagem CNC, torneamento, maquinação multieixo, EDM a fio, EDM de penetração, retificação de precisão e montagem são planeados como operações conectadas. Cada rota é selecionada com base na geometria, condição de dureza, requisito de superfície e o material em bruto necessário para proteger características críticas nas fases posteriores.
- Planear folgas de desbaste e acabamento
- Utilizar caminhos de fio para perfis estreitos ou fechados
- Definir estratégia de elétrodos para geometria interna
- Reservar material para retificação para acabamentos controlados

Inspeção Ligada à Função
O planeamento da inspeção começa com as dimensões que controlam o ajuste, a posição, o movimento ou a vedação na matriz montada. A SUUXIANG alinha os métodos de medição e as necessidades de relatório com o desenho aprovado, para que a evidência de qualidade aborde as características que importam para a aplicação.
- Priorizar dimensões críticas para a qualidade
- Confirmar datum de medição antes da inspeção
- Correspondência do âmbito do relatório com a encomenda
- Registar resultados face à revisão atual

Controlo de Revisão Visível
As alterações no trabalho de ferramentas baseadas em desenhos mudam rapidamente quando interfaces, tolerâncias ou materiais são refinados. A SUUXIANG mantém a informação de revisão, fabrico, inspeção e entrega coordenada, para que a equipa possa verificar o que foi construído e que documentação deve acompanhar a encomenda.
- Confirmar a revisão do desenho publicado
- Acompanhar alterações aprovadas ao longo da produção
- Coordenar entrega com os requisitos do projeto
- Manter a documentação de inspeção específica da encomenda

Componentes de Matriz de Estampagem Fina: SUUXIANG vs. um Orçamento Típico de Oficina
Comparar as evidências de engenharia trocadas antes do início da produção.
← Swipe left or right to view →
Componentes de matriz de estampagem fina: Fluxo de trabalho do desenho à entrega
Uma sequência orientada por desenho que mantém a DFM, as decisões de processo, os requisitos de inspeção e o estado da revisão visíveis desde a RFQ até à coordenação de expedição.
Rever o pacote de RFQ
Envie desenhos, modelos, quantidades, requisitos de material, datas alvo e expectativas de inspeção. A SUUXIANG analisa o estado da revisão, dimensões críticas, referências e contexto de aplicação antes de orçamentar.
Confirmar Estratégia DFM
A equipa avalia o acesso à maquinação, a pilha de tolerâncias, a geometria da ferramenta, a sequência de tratamento térmico, os requisitos de EDM, a folga de retificação e os critérios de aceitação mensuráveis antes de as garantias de produção serem confirmadas.
Planear Material E Processos
Os requisitos aprovados são traduzidos numa rota controlada que combina preparação de material, fresagem ou torneamento CNC, trabalho multieixo, EDM a fio, EDM de imersão e verificações intermédias conforme necessário.
Maquinar, Retificar E Montar
Os componentes da matriz de estampagem fina avançam através das operações planeadas, com o material de retificação, as relações de acoplamento, a estratégia de elétrodo e as necessidades de montagem geridas em relação à revisão do desenho publicada.
Inspecionar, Embalar E Coordenar
A inspeção final segue o plano acordado e os requisitos da encomenda. As peças são protegidas para expedição, com a documentação, identificação e coordenação de entrega alinhadas com o âmbito do projeto confirmado.
Como Obter Componentes de Matrizes de Estampagem Fina
Move from a controlled drawing review to approved production with requirements, inspection expectations, and revisions clearly aligned.
Enviar o Seu Pacote de Desenhos
Carregue o desenho 2D e o modelo 3D disponível, incluindo contexto de aplicação, dimensões críticas, referências, requisitos de superfície, material, tratamento térmico e quantidade alvo.
Confirmar Requisitos de Produção
Rever a fabricabilidade, o acesso à maquinação, as necessidades de EDM ou retificação, as expectativas de inspeção, o estado da revisão, o alvo de entrega e quaisquer detalhes de componentes de acoplamento que afetem a rota do processo.
Rever Orçamento ou Amostra
Avaliar o plano de processo proposto, o âmbito comercial e as necessidades de documentação de qualidade; quando apropriado, usar amostragem para confirmar características críticas antes da libertação da produção.
Liberar Produção Aprovada
Aprovar os requisitos finais e a revisão, e a SUUXIANG coordena a maquinação, EDM, retificação, montagem, inspeção e informações de entrega em relação ao plano de encomenda verificado.
Componentes de Matrizes de Estampagem Fina: Evidência de Documentação e Certificação

O Guia Completo do Comprador para Componentes de Matrizes de Estampagem Fina
O feedback autorizado do cliente será publicado apenas após aprovação do projeto, com o âmbito de peça aplicável, resultado da inspeção, resultado da entrega e evidências de desempenho mensuráveis confirmados para este programa de componentes de matrizes de estampagem fina.
Este espaço reservado para estudo de caso documentará um desenho aprovado até ao resultado da inspeção, incluindo as dimensões críticas relevantes, estado da revisão, quantidade e quaisquer resultados de entrega ou qualidade verificados para um projeto de componente de ferramenta concluído.
Os comentários do cliente são adicionados apenas com autorização e registos de projeto verificados. O testemunho final pode descrever feedback DFM, coordenação de maquinação e EDM, documentação de inspeção ou um resultado de ação corretiva aprovado.
FAQ sobre Componentes de Matrizes de Estampagem Fina
Practical RFQ, quality, and delivery questions for drawing-led tooling-component projects.
Que informação devo enviar para um orçamento de componentes de matrizes de estampagem fina?
Qual é a quantidade mínima de encomenda para componentes de matrizes de estampagem fina?
Podem fabricar componentes de matrizes de estampagem fina protótipo antes da produção?
Como é confirmado o prazo de entrega para componentes de matrizes personalizados?
Que tolerâncias devem ser destacadas num desenho de componente de matriz de estampagem fina?
A SUUXIANG pode fornecer relatórios de inspeção com uma encomenda?
Como são organizados o pagamento e o envio para encomendas internacionais?
Como protegem os desenhos e a propriedade intelectual?
O Guia Completo do Comprador para componentes de matrizes de estampagem fina
Utilize esta estrutura de decisão para especificar componentes de matrizes de estampagem fina, avaliar os controlos de engenharia e qualidade dos fornecedores, comparar escolhas de ferramentas e evitar erros dispendiosos de DFM, material, tolerância e validação antes da produção.
1. O que são componentes de matrizes de estampagem fina?
Três ações controladas definem a estampagem fina: o punção principal corta, o anel em V ou o suporte de chapa prende a chapa e o contra-punção suporta e ejeta a peça. Os componentes de matrizes de estampagem fina são os elementos de ferramenta de precisão que criam e gerem essas forças à volta da zona de corte (https://www.principalmfg.com/what-is-fineblanking-technology).nnUma peça de produção é o item de chapa metálica estampado entregue ao cliente; o conjunto da matriz é a ferramenta completa montada na prensa. Os componentes de desgaste substituíveis dentro desse conjunto da matriz podem incluir punções, insertos de matriz, elementos de anel em V, peças de guia, extratores e retentores.nnA folga, o alinhamento e as interfaces ajustadas determinam se o material é cortado de forma limpa ou se desenvolve fratura, rebarbas, distorção e dimensões instáveis. A fixação controlada e a contra-força ajudam a preservar a planicidade, enquanto a localização repetível da guia e as peças de desgaste reparáveis protegem a vida útil da ferramenta e tornam as decisões de manutenção rastreáveis.
2. Evolução das Ferramentas de Estampagem Fina
1922 é frequentemente citado como o ano em que Fritz Schiess-Forrer patenteou a estampagem fina; a adoção industrial seguiu-se em 1959, com produção alemã em larga escala reportada a partir de 1964 (https://www.youtube.com/watch?v=oYlBcosclFU). As prensas de tripla ação combinaram força de punção controlada, fixação com anel em V e contrapressão para criar bordas mais planas e mais totalmente cortadas do que a estampagem convencional.nnAvanços nas ferramentas das décadas de 1960 a 1980 associaram sistemas de prensas mais robustos a aços de matriz de maior desempenho, tratamento térmico e retificação de precisão. Estas mudanças tornaram a folga, o alinhamento do punção com a matriz e os elementos de desgaste substituíveis mais controláveis, suportando ferramentas de maior duração e reduzindo a rebarbação ou maquinação secundária onde a geometria da peça o permite.nnA partir da década de 1990, o EDM de fio, o EDM de penetração, o CAD/CAM, os revestimentos e o monitoramento em processo expandiram a complexidade do contorno, ao mesmo tempo que tornavam a manutenção das ferramentas mais deliberada. As expectativas atuais de fornecimento devem, portanto, incluir desenhos baseados em pontos de referência, uma estratégia documentada de folga e material de retificação, acesso a insertos e elétrodos, pontos de inspeção planeados e peças sobressalentes com controlo de revisão — não uma afirmação de tolerância desvinculada de evidências de material, prensa e validação.
3. Tipos de Componentes de Matrizes de Estampagem Fina
Seis famílias de componentes determinam se uma ferramenta de estampagem fina corta de forma limpa, permanece alinhada e pode ser reparada de forma previsível. Trate as interfaces de corte como peças de desgaste; os retentores e os membros do conjunto da matriz são normalmente ativos fixos.
| Família | Função | Falha Comum | O Comprador Deve Comunicar |
|---|---|---|---|
| Punções e insertos de matriz | Contornos de corte | Lascamento, desgaste da borda | Material, espessura, perfil crítico |
| Anel em V e placas de fixação | Restringir material | Desgaste do anel, marcação | Força de aperto, limites de superfície |
| Guias e alinhamento | Manter a concentricidade | Desgaste dos casquilhos, desalinhamento | Referenciais, layout do lado da prensa |
| Suporte e retenção | Inserções de suporte | Atrito, retenção solta | Geometria do assento, método de serviço |
| Contra-punção e expulsores | Aplicar contrapressão, libertar a peça | Gripagem, colagem | Planicidade, temporização da ejeção |
| Estruturas do conjunto de matrizes | Suportar cargas da ferramenta | Distorção das placas, aperto dos fixadores | Envelope da prensa, detalhes de montagem |
Peças de Desgaste Versus Peças Fixas
Elementos de corte, anéis em V, buchas de guia e faces de extrator requerem revisão de desgaste planeada porque as cargas de contacto e o deslizamento podem alterar a sua geometria de trabalho.nnPlacas fixas, sapatos, blocos de apoio e retentores devem preservar as relações de pontos de referência; fissuras, afrouxamento de fixadores e assentos distorcidos são os seus principais riscos.
Informação de Pedido de Cotação que Altera o Design
Desenhos 2D devem identificar pontos de referência funcionais, tolerâncias de perfil, espessura do material, direção da rebarba e todos os contornos críticos. Forneça o layout da tira, a direção da prensa, a taxa de curso, a lubrificação e a vida útil esperada da ferramenta, onde disponível.nnModelos 3D devem mostrar características de acoplamento e zonas de interferência. A SUUXIANG pode rever o plano de inspeção especificado, o nível de revisão e a expectativa de peças de serviço antes de propor uma rota de processo.
4. Materiais para Componentes de Matrizes de Corte Fino
Três variáveis — o grau do material de trabalho, a espessura da chapa e o volume de curso planeado — definem o ponto de partida para a seleção do material. Os componentes de matrizes de corte fino necessitam de um equilíbrio entre dureza e tenacidade, em vez de uma liga universalmente mais dura.
| Componente | Prioridade de Seleção Primária | Direção Típica do Material |
|---|---|---|
| Punção | Tenacidade e retenção da aresta | Aço para ferramentas temperado; metal duro condicionalmente |
| A matriz de inserção | Resistência ao desgaste e polibilidade | Aço ferramenta ou carboneto por desgaste da peça |
| Elementos de guia | Estabilidade de desgaste e ajuste | Aço temperado e retificado |
| Placa de suporte | Distribuição da carga | Aço tenaz |
| Placa estrutural | Rigidez e estabilidade | Aço estrutural estável |
Membros de Corte Correspondentes
Punções e inserções de matriz utilizam tipicamente aço para ferramentas temperado quando a tenacidade e a esmerilhabilidade devem coexistir.nnO metal duro torna-se uma opção para material abrasivo ou exigência de desgaste muito elevado, desde que o suporte e a carga de impacto sejam controlados.
Especificar Componentes de Suporte
Os pinos e casquilhos de guia necessitam de resistência ao desgaste, qualidade de acabamento e ajuste estável após o tratamento térmico.nnAs placas de suporte distribuem a carga de corte; as placas estruturais priorizam a rigidez e a estabilidade dimensional em detrimento da dureza do gume de corte.
Rever o Processo Completo
Tiras de maior resistência ou mais espessas aumentam a carga nas bordas, enquanto o volume de produção e a condição do lubrificante alteram as expectativas de desgaste.nnAs tolerâncias alvo também determinam a estratégia de esmerilagem, a polibilidade e se um substrato selecionado pode aceitar o revestimento necessário.
5. Componentes de Matriz de Fine Blanking Personalizados
Os componentes de matriz de fine blanking personalizados devem ser especificados do desenho para fora: geometria funcional, interfaces de acoplamento, condições de serviço e evidências de inspeção. A SUUXIANG revê a fabricabilidade das rotas de CNC, EDM, retificação, ajuste e inspeção solicitadas antes de iniciar a maquinação.
Definir Dimensões Funcionais
Desenhos 2D devem identificar dimensões CTQ, tolerâncias geométricas, referências de datum, requisitos de superfície e dimensões que podem usar tolerâncias gerais.nnModelos 3D devem corresponder ao desenho emitido, enquanto o nível de revisão, material, tratamento térmico e quantidade permanecem controlados na RFQ.
- Separar dimensões de aresta de corte, localização e montagem de características não críticas.
- Indicar os datums A, B e C antes de atribuir tolerâncias posicionais.
- Sinalizar interfaces de componentes de acoplamento e relatórios de inspeção necessários.
Engenharia de Superfícies de Trabalho

Os requisitos de folga, condição da aresta, acabamento e revestimento devem ser definidos pela função da matriz e material de trabalho, em vez de serem copiados de uma ferramenta não relacionada.nnA sequência de tratamento térmico e o material de retificação afetam a geometria final; especificar marcas de identificação, orientação e superfícies protegidas antes da emissão.
- Definir a estratégia de folga punção-matriz.
- Especificar revestimentos apenas com substrato e intenção de serviço.
- Localizar marcas longe das faces de vedação, corte e ajuste.
Controlar Interfaces Intercambiáveis
Inserções intercambiáveis necessitam de faces de localização controladas, características de fixação, acesso de extração e datums de montagem. Uma revisão DFM deve confirmar o acesso à ferramenta, caminhos de fio, estratégia de eletrodo, folga de retificação e critérios de aceitação mensuráveis antes do corte do material.
6. Qualidade de Construção em Componentes de Matriz de Fine Blanking
Os critérios de aceitação para os componentes de matriz de estampagem a frio devem controlar a ferramenta montada, não apenas dimensões isoladas. Exija que o fornecedor ligue cada característica crítica a um esquema de datum, método de inspeção e desenho controlado por revisão.
Controlo da Interface de Corte
A folga punção-matriz, a concentricidade e o alinhamento das guias devem ser especificados em relação a datums funcionais. Reveja a geometria do anel em V, o acabamento da aresta de corte, o suporte de apoio e a retenção do inserto em conjunto; qualquer desvio pode alterar a formação de rebarbas e a condição da aresta.
- Registo dos requisitos de folga e concentricidade
- Definição dos locais de inspeção do ajuste da guia
- Especificação dos limites de aceitação de rebarbas
Ejeção E Desvios
O curso do ejetor, a condição de retorno e o suporte de contacto requerem uma verificação da montagem antes do envio. Confirme que os retentores, as placas de apoio, os elementos de guia e os insertos de corte assentam sem pré-carga ou movimento não intencionais.
- Verificação do curso de ejeção e retorno
- Verificação das faces de assentamento e fixadores
- Documentação dos resultados da verificação da montagem
Evidência Para Aceitação
Os relatórios dimensionais devem identificar as características medidas, os resultados reais, os instrumentos e a revisão do desenho. A rastreabilidade do material, a verificação da dureza onde especificado e os registos finais de montagem criam um pacote de aceitação utilizável para o comprador.
- Certificado de material ligado à peça
- Resultado de dureza ligado ao requisito
- Relatório de inspeção ligado à revisão
7. Escolher um Fornecedor de Componentes de Matriz de Estampagem a Frio
Dois fornecedores podem fabricar uma primeira peça aceitável, mas diferem acentuadamente na disciplina de produção. Avalie os componentes da matriz de estampagem a frio em relação ao desenho publicado, rota de processo, evidência de inspeção e resposta à revisão.
| Área de Avaliação | Perguntar no RFQ | Evidências a Rever |
|---|---|---|
| DFM e desenhos | Como são interpretados os CTQ e os datums? | Revisão escrita e suposições |
| Mecanização e retificação | Qual rota controla as características endurecidas? | Plano de processo e inspeção |
| Qualidade e alterações | Como as revisões e defeitos são contidos? | Registo de revisões e relatórios |
| Entrega e embalagem | O que protege as bordas acabadas durante o transporte? | Método e cronograma de embalagem |
Rever Capacidade de Engenharia
Uma revisão do desenho deve identificar datums, características CTQ, acesso à ferramenta, caminhos de fio, elétrodos EDM, material de retificação e sequência de tratamento térmico.nnDuas perguntas de RFQ são importantes: Que dimensões impulsionam o plano do processo e que ambiguidades do desenho requerem disposição escrita?
Verificar Controlo de Produção
Três controlos interligados — registos de material e tratamento térmico, metrologia calibrada e relatórios de inspeção correspondentes ao pedido — suportam a rastreabilidade.nnUma amostra aprovada prova apenas que um resultado foi alcançado uma vez; a repetibilidade requer configuração documentada, verificações em processo, embalagem e controlo de alterações.
Planear o Programa
Duas fases de entrega, protótipo e produção, devem ter suposições de prazo de entrega, portagens de aprovação e discussões de capacidade separadas.nnUm contacto responsável deve confirmar o recebimento da revisão, o formato do relatório, a proteção do envio e o momento da escalada antes de iniciar a maquinação.
8. Erros Comuns na Aquisição de Componentes de Matrizes de Fine Blanking
Antes da emissão da ordem de compra, os componentes de matrizes de fine blanking devem ser adquiridos com base num pacote de desenhos controlado, e não numa linha de cotação. A maioria das falhas evitáveis começa quando as decisões críticas de fabrico permanecem implícitas.
Definir Desenhos e Referenciais
Um desenho 2D sem referenciais, vistas em corte, intenção de ajuste ou indicações de superfície convida a diferentes interpretações. O resultado é retrabalho ou componentes que medem aceitavelmente, mas falham na montagem.nnAntes da emissão, identifique os referenciais funcionais, as dimensões críticas, as interfaces de acoplamento e os critérios de aceitação; forneça o modelo 3D e a revisão do desenho atualizados.
Alinhar Tolerâncias com a Função
Uma tolerância unilateral ou extremamente apertada, aplicada sem razão funcional, pode gerar esforço desnecessário de EDM, retificação e inspeção. Inversamente, limites amplos nas características de localização criam variação de ajuste e produção inconsistente.nnAntes da emissão, atribua tolerâncias por função, pilha de tolerâncias, acesso ao processo e método de inspeção – não copiando um valor padrão da legenda.
Especificar Material e Manutenibilidade
Uma designação de aço ferramenta por si só não define dureza, sequência de tratamento térmico, acabamento ou comportamento de desgaste. Tratar os aços como intercambiáveis pode causar desgaste prematuro, distorção ou substituição difícil.nnAntes da emissão, defina o estado do material, o tratamento térmico, os requisitos de superfície, as peças de desgaste substituíveis e o acesso para ajuste ou manutenção.
Controlar Custo, Inspeção e Alterações
Uma decisão de preço unitário mais baixo pode omitir evidências de inspeção, disciplina de revisão e revisão antecipada de DFM; a poupança aparente torna-se um risco para o cronograma. Alterações informais nos desenhos também levam os fornecedores a produzir configurações diferentes.nnAntes da emissão, acordem por escrito o plano de inspeção, o formato do relatório, o identificador de revisão, o caminho de aprovação de alterações e as ações de DFM.
9. Do RFQ à Validação da Ferramenta
Um lançamento controlado converte um pacote de desenhos num plano de validação antes de se cortar o aço. Para componentes de matrizes de fine blanking, cada passagem deve atribuir propriedade técnica, evidência de aceitação e autoridade de revisão.
Construir o Pacote RFQ
Antes da cotação, o comprador fornece desenhos 2D, modelos 3D, volume anual, função da tira ou peça, material, tratamento térmico, dimensões CTQ e data alvo.nnDurante a revisão, o fornecedor do componente identifica o acesso de mecanização, conflitos de referenciais, necessidades de EDM ou retificação e riscos de inspeção; o construtor da matriz confirma as interfaces e a equipa de produção fornece as restrições da prensa e do ensaio.
- Indicar o contexto da peça de acoplamento e da montagem
- Marcar dimensões e superfícies críticas
- Nomear relatórios necessários e nível de revisão
Congelar Pressupostos Antes da Emissão
Antes da emissão, a cotação deve indicar o material incluído, a sequência de tratamento térmico, o acabamento, o âmbito da inspeção, a quantidade, a base de entrega e o trabalho excluído.nnApós o fecho do DFM, o comprador aprova os desenhos controlados; a SUUXIANG fabrica e inspeciona de acordo com esse plano acordado, enquanto o construtor da matriz verifica o ajuste dentro da ferramenta completa.
Validar, Corrigir e Manter
Na primeira peça ou ensaio, a equipa de produção regista as condições de funcionamento e os resultados funcionais, enquanto o comprador compara as peças com os critérios de aceitação acordados.nnApós um desvio, a parte responsável documenta a causa raiz, a correção, o impacto no desenho e a revalidação. Antes da aprovação da produção, defina peças de desgaste, intervalos de manutenção, armazenamento e aprovação de substituição controlada por revisão.
10. Preços de Componentes de Matriz de Acabamento Fino
3 tipos de orçamentos exigem lógica diferente: uma matriz completa é precificada como uma montagem projetada, um inserto de substituição contra os seus datum de acoplamento e um componente protótipo contra o risco de aprendizagem e configuração de tiragem limitada.nn9 fatores de custo devem ser revistos antes de comparar propostas. A SUUXIANG deve orçamentar a partir do desenho publicado, da especificação de material e tratamento térmico, das dimensões CTQ, do nível de revisão, da quantidade e da evidência de inspeção requerida — não de uma lista de preços genérica.nn1 RFQ deve identificar se a montagem, entrega urgente ou revestimento está incluído. Um preço unitário inferior pode omitir trabalho de elétrodo, material de retificação, relatório de inspeção ou montagem controlada por revisão que a aplicação realmente necessita.
| Fator de custo | Impacto de custo típico | Ação do comprador |
|---|---|---|
| Complexidade | Maior | Fornecer modelo 3D e esquema de datum |
| Grau do material | Variável | Indicar grau e condição |
| Tratamento térmico | Maior | Indicar dureza e sequência |
| Revestimento | Maior | Especificar tipo e área funcional |
| Tolerância | Maior | Marcar dimensões CTQ |
| Quantidade | Menor por peça em volume | Indicar cronograma de entrega |
| Documentos de inspeção | Maior | Definir necessidades de relatório e amostragem |
| Requisitos de montagem | Maior | Fornecer dados da peça de acoplamento |
| Prazo de entrega | Mais alto quando comprimido | Indicar data de entrega pretendida |
Submeter os desenhos dos componentes da matriz de corte fino para revisão
Incluir material, tratamento térmico, quantidade, dimensões críticas, requisitos de inspeção e data de entrega pretendida para uma revisão e orçamento de fabrico específicos do projeto.