
Inserções para Moldes de Conetores FPC, do Desenho a Ferramentas Inspecionadas
A SUUXIANG analisa as dimensões críticas, aplicando depois maquinação CNC, eletroerosão (EDM), retificação e inspeção para inserções de moldes de conetores FPC.
Configurações Representativas de Inserções para Moldes de Conetores FPC












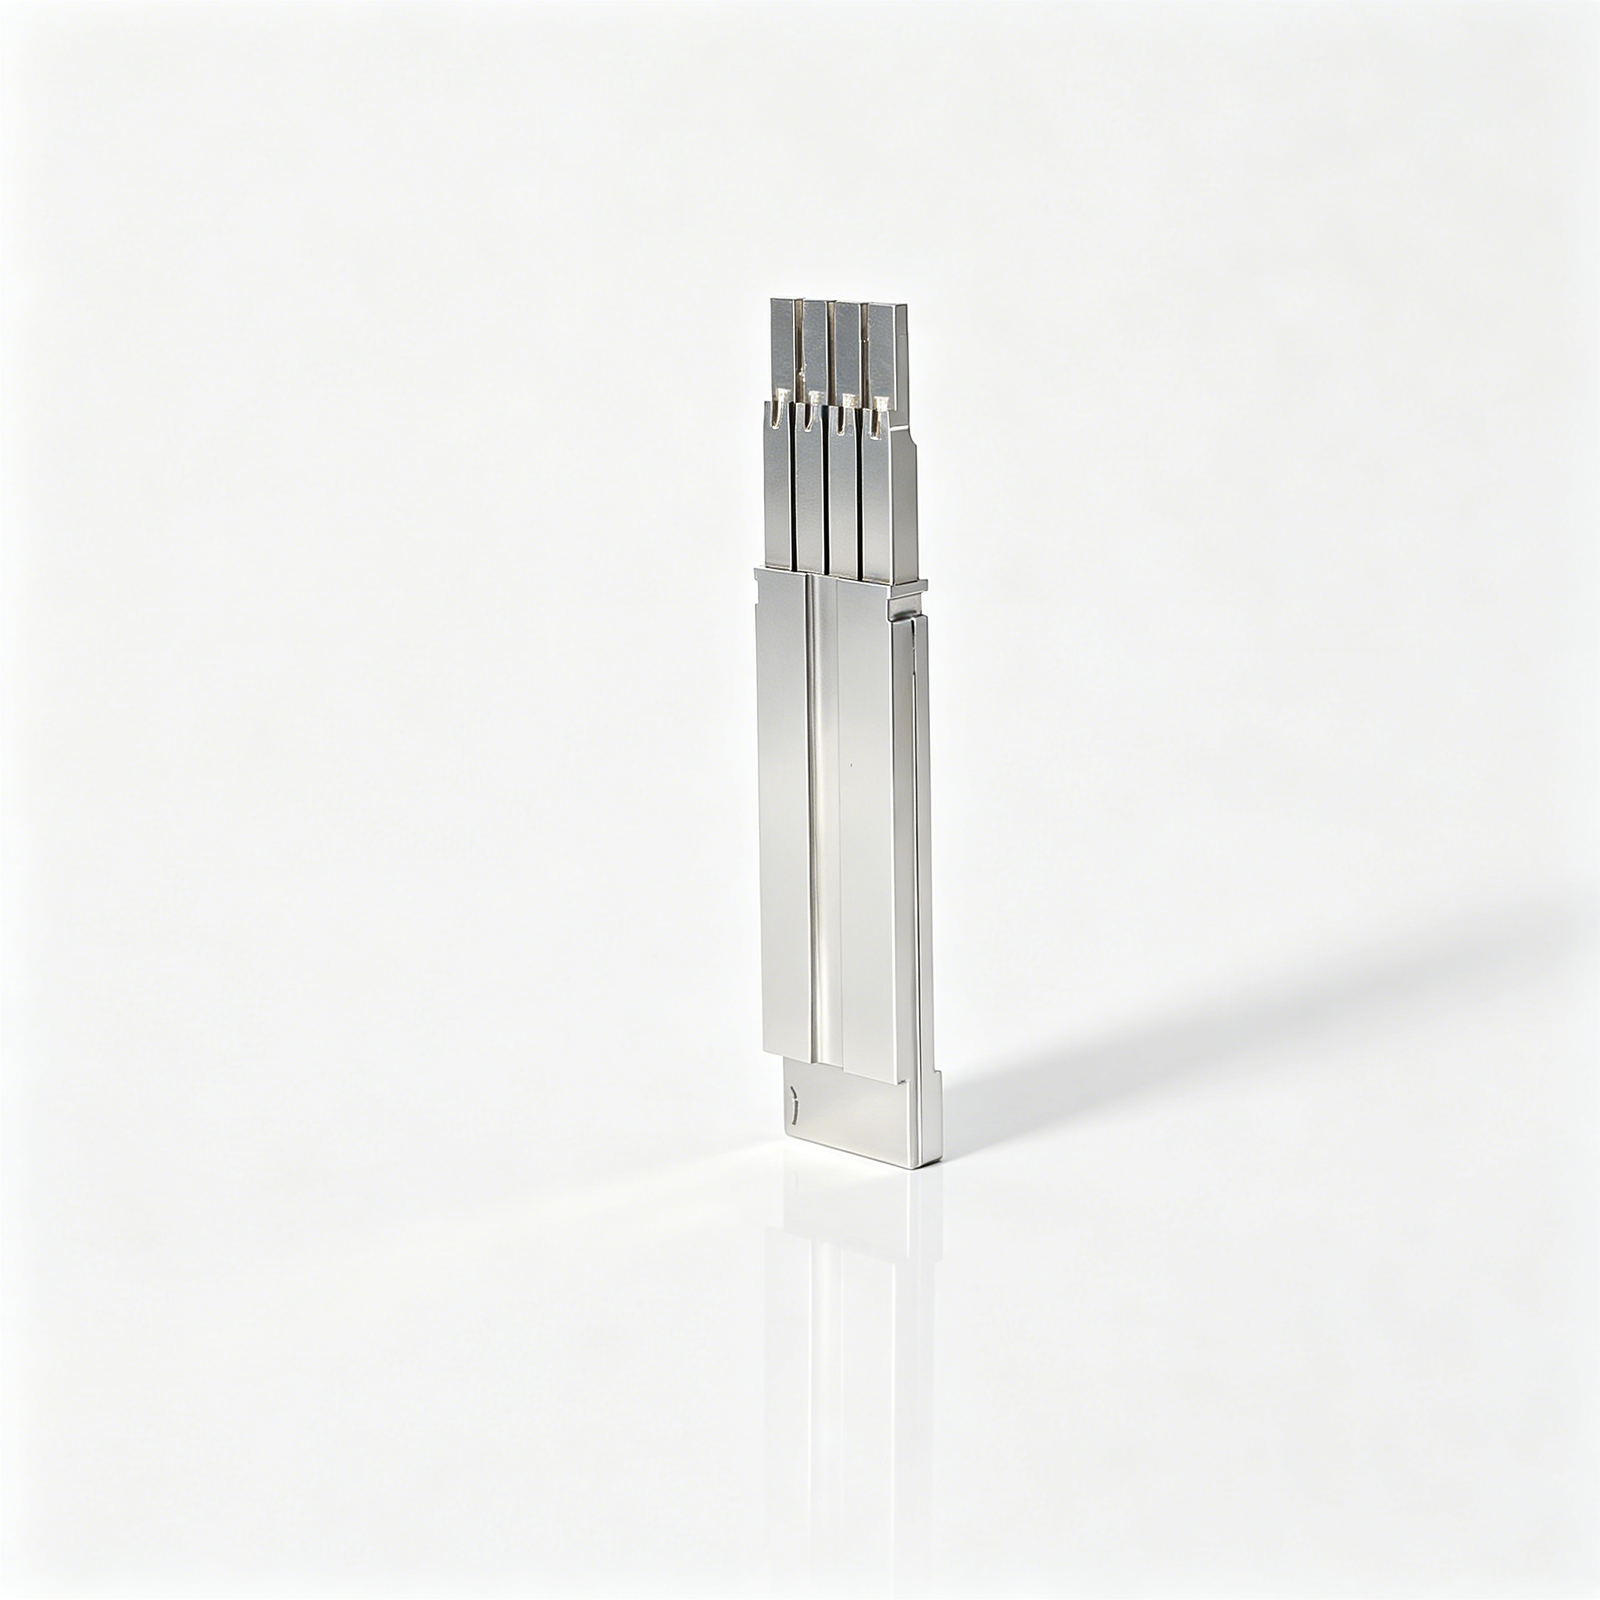

Related Configurable Components and RFQ Support









Inserções para Moldes de Conetores FPC: Vantagens de Engenharia
Um caminho de revisão disciplinado para transformar desenhos de ferramentas de conetores em planos de fabrico e inspeção controlados.
Revisão de Desenho em Primeiro Lugar
Analisamos desenhos, modelos, materiais, quantidades e contexto de aplicação antes de definir uma cotação ou abordagem de produção.
Dimensões Críticas Definidas
As dimensões críticas, referências, requisitos de superfície e relações de tolerância são identificadas precocemente para focar o planeamento do processo e da inspeção.
Planeamento da Rota do Processo
Maquinação CNC, eletroerosão (EDM), retificação, ajuste e inspeção são considerados em conjunto, tendo em conta o acesso à ferramenta, a geometria e as necessidades de acabamento.
Visibilidade das Revisões
As revisões de desenho e as informações do projeto permanecem visíveis através da coordenação, ajudando as equipas a alinhar a produção com os requisitos aprovados atuais.
Alinhamento do Plano de Inspeção
Os métodos de inspeção e a documentação necessária são discutidos em relação à encomenda, prioridades dimensionais e expectativas de verificação acordadas.
Famílias de Componentes de Moldes de Conetores FPC
Famílias de componentes orientadas por desenho para ferramentas de conetores, construção de moldes, trabalho de matrizes e produção controlada de baixo volume.

Serviços de Maquinação CNC
Serviços de maquinação CNC de precisão para peças personalizadas baseadas em desenhos que requerem fresagem, torneamento, eletroerosão (EDM), retificação, ajuste e rotas de inspeção planeadas. Reveja as dimensões críticas, referências, requisitos de material e prioridades de superfície antes de se comprometer com um plano de processo.
Upload a Drawing
Fresagem CNC
Serviços de fresagem CNC personalizados para componentes de moldes e ferramentas prismáticos, incluindo inserções, placas, correças e detalhes de fixação. O acesso à ferramenta, os raios internos, a geometria da parede, a margem de maquinação e as relações de referência devem ser revistos em relação ao desenho.
Upload a Drawing
Torneamento CNC
Serviços de torneamento CNC de precisão para componentes rotacionais como pinos, casquilhos, buchas, eixos e características de localização. As cotações devem considerar tolerâncias de diâmetro, concentricidade, geometria de ombro, requisitos de rosca, condição do material e método de inspeção.
Upload a Drawing
Maquinação de 5 Eixos
A maquinação CNC de 5 eixos suporta geometrias complexas onde múltiplas faces, características angulares ou contornos compostos beneficiam de menos configurações. A rota de maquinação depende do alcance da ferramenta, estratégia de fixação, controlo de datum, requisitos de superfície e operações de acabamento remanescentes.
Upload a Drawing
Maquinação Suíça u0026 Micro Maquinação
A maquinação suíça e a micro maquinação suportam peças torneadas pequenas e detalhadas com características que requerem fixação estável e um planeamento de inspeção deliberado. Forneça dimensões funcionais, contexto de acoplamento, material, quantidade e quaisquer requisitos críticos de superfície ou controlo de rebarbas.
Upload a Drawing
EDM de Fio u0026 EDM de Imersão
Os serviços de EDM de fio e EDM de imersão abordam perfis, ranhuras estreitas, cantos internos, materiais endurecidos e características de molde difíceis de alcançar. A estratégia do elétrodo, o percurso do fio, o acesso à lavagem, as expetativas de camada de recozimento e os requisitos de polimento ou retificação a jusante requerem revisão.
Upload a Drawing
Retificação de Precisão
A retificação de precisão de superfícies e perfis é utilizada onde a planicidade, o paralelismo, o controlo de perfil ou o acabamento fino são críticos. Especifique o material de retificação, a condição de tratamento térmico, as superfícies de datum, os requisitos de superfície e as dimensões a verificar após a retificação.
Upload a Drawing
Inserções de Núcleo u0026 Cavidade de Molde
As inserções de núcleo e cavidade de molde de precisão são componentes configuráveis produzidos a partir de desenhos aprovados e requisitos funcionais do molde. A sua rota de processo pode combinar maquinação CNC, EDM, retificação, ajuste e inspeção com base na geometria de separação, condição do material, refrigeração e superfícies críticas de moldagem.
Upload a Drawing
Ejetores u0026 Componentes de Ejeção
Pinos e camisas de ejetor e componentes de ejeção são detalhes de molde baseados em desenhos que requerem atenção ao ajuste, curso, guiamento, lubrificação, superfícies de desgaste e condições de orifícios de acoplamento. As dimensões, os requisitos de material e tratamento térmico e as folgas funcionais devem ser definidos antes da produção.
Upload a Drawing
Pinos de Núcleo, Guias u0026 Componentes de Localização
Pinos de núcleo, pinos de guia e componentes de localização estabelecem características de moldagem e alinhamento repetível dentro de uma ferramenta. Avalie o diâmetro de trabalho, a classe de ajuste, as relações de datum, as condições de desgaste, o método de montagem, a condição do material e os requisitos de inspeção do desenho da aplicação.
Upload a Drawing
Carros Deslizantes, Levantes, Gates u0026 Acessórios de Molde
Carros deslizantes, levantes, gates e acessórios de molde são famílias de ferramentas configuráveis que requerem revisão funcional de curso, superfícies de apoio, fechos, geometria de gating, interfaces de montagem e acesso de serviço. O planeamento da fabricação deve refletir a sequência pretendida do molde e os componentes de acoplamento.
Upload a Drawing
Componentes de Molde de Conector
Componentes de molde de conetor de precisão suportam ferramentas para características de conetor detalhadas onde o alinhamento, a geometria do pino, as relações de cavidade e as condições de acoplamento repetível são importantes. Os desenhos devem identificar dimensões críticas para a qualidade, esquema de datum, material, acabamento e evidência de inspeção aplicável.
Upload a Drawing
Componentes de Matriz de Estampagem
Componentes de matriz de estampagem de precisão incluem inserções baseadas em desenhos, punções, guias, placas e detalhes de localização para conjuntos de matriz. O planeamento do processo considera a condição do material, as interfaces de corte ou conformação, as relações de folga, a tolerância de retificação, o tratamento térmico e a inspeção das dimensões funcionais.
Upload a Drawing
Componentes de Molde de Injeção para MIM, CIM u0026 Sob-moldagem
Componentes de ferramentas para injeção, MIM, CIM e sob-moldagem são avaliados dentro do âmbito de produção verificado. Uma revisão útil inclui o comportamento do material, a geometria das características, os requisitos de separação e fecho, o contexto de alimentação ou gate, as condições de moldagem e as dimensões que regem a montagem ou a função do produto.
Upload a Drawing
Materiais de Maquinação
Os materiais de maquinação CNC são selecionados com base nos requisitos do desenho, cargas de aplicação, exposição à corrosão, sequência de tratamento térmico, maquinabilidade e necessidades de inspeção. Identifique a classe especificada, a condição do material, as substituições aprovadas, se existirem, e a rastreabilidade necessária antes da cotação.
Upload a Drawing
Acabamentos de Superfície u0026 Tratamento Térmico
O acabamento de superfície e o tratamento térmico são planeados como parte da sequência de fabricação, não adicionados genericamente no final. Especifique o tipo de acabamento, as áreas de superfície, os requisitos de dureza ou tratamento, as necessidades de mascaramento, as tolerâncias dimensionais e as prioridades de inspeção final.
Upload a Drawing
Qualidade, Metrologia u0026 Documentação
A inspeção de precisão, a metrologia e a documentação de qualidade devem seguir o desenho e o plano de inspeção acordado. Defina dimensões críticas, referências de datum, métodos de medição, formato de relatório, nível de revisão, registos de material e quaisquer requisitos de rastreabilidade específicos do cliente antes do início da produção.
Upload a Drawing
Prototipagem u0026 Produção de Baixo Volume
A prototipagem rápida e a produção de baixo volume suportam a validação baseada em desenhos, testes de ferramentas e necessidades de programas controlados. Forneça os ficheiros de revisão atuais, quantidade, material, prioridades funcionais, prazo de entrega e evidência de inspeção necessária para que a rota do processo possa ser avaliada de forma responsável.
Upload a DrawingMateriais Considerados para Inserções de Moldes de Conectores FPC

Aço Ferramenta
Frequentemente avaliado para núcleos de moldes, cavidades e características de conectores sensíveis ao desgaste. O aço ferramenta suporta o planeamento de tratamento térmico e acabamento de precisão, enquanto o grau final, dureza e rota de maquinação requerem uma análise do projeto baseada nos desenhos.

Aço Inoxidável
Considerado para inserções de moldes sensíveis à corrosão, elementos de guia e ambientes de produção que requerem estabilidade do material. Os graus de aço inoxidável variam na maquinação, resposta ao polimento e opções de tratamento térmico, pelo que a SUUXIANG analisa o grau especificado e os requisitos funcionais.

Carboneto de Tungsténio
Utilizado quando ferramentas de conectores de passo fino requerem alta resistência ao desgaste em áreas localizadas de conformação ou corte. O carboneto é duro e quebradiço, tornando a EDM, a folga de retificação, a geometria de suporte e os critérios de inspeção importantes durante a análise de viabilidade.

Ligas de Cobre
Avaliado para inserções que necessitam de transferência de calor rápida ou aplicações especializadas relacionadas com EDM. As ligas de cobre oferecem forte condutividade térmica, mas diferem em resistência e maquinação, requerendo a confirmação da aplicação, geometria e especificação da superfície.

Ligas de Alumínio
Adequadas para ferramentas de protótipo selecionadas, fixações e componentes de desenvolvimento de conectores de baixa carga onde a menor massa ou maquinação mais rápida é relevante. A seleção da liga depende da rigidez, tratamento de superfície, ciclos esperados e requisitos dimensionais confirmados durante a análise.
Inserções de Moldes de Conectores FPC: Rotas de Processo de Precisão

Fresagem CNC
A fresagem CNC produz perfis de inserção, cavidades, calhas e faces de referência a partir da geometria definida no desenho. O acesso da ferramenta, os raios de canto e a folga de maquinação são analisados precocemente para suportar a EDM, retificação e montagem a jusante.

EDM de Fio
A EDM de fio forma ranhuras estreitas, contornos finos e perfis internos onde ferramentas convencionais não conseguem chegar. O percurso do fio, a localização do furo de partida, a relação de referência e as passagens de acabamento devem estar alinhados com os requisitos críticos das características do conetor.

EDM de Penetração
A EDM de penetração cria cavidades detalhadas, nervuras e formas internas difíceis utilizando geometria de elétrodo planeada. A estratégia do elétrodo, a folga de faísca e os requisitos de acabamento são considerados juntamente com as necessidades subsequentes de polimento, montagem ou inspeção.


Montagem de Componentes
A montagem de componentes verifica as relações funcionais entre inserções, núcleos, corrediças e características de localização. Este fluxo de trabalho foca-se nas condições de contacto, movimento e interfaces de montagem, mantendo a informação de revisão aprovada visível ao longo do projeto.

Inspeção Dimensional
A inspeção dimensional aplica o método de medição acordado a características críticas, referências e requisitos de superfície. Os registos de inspeção e a documentação são preparados para corresponder à encomenda, revisão do desenho e plano de qualidade verificado.
Inserções de Moldes de Conectores FPC e Acessórios de Ferramentas Aplicados

Elementos de Guia
Pinos guia, casquilhos e elementos de localização garantem o alinhamento repetível do molde em torno das inserções de molde para conectores FPC. Defina o ajuste, referências de datum, dureza e relações de acoplamento no desenho para que a maquinação e a inspeção possam seguir a função de montagem pretendida.

Componentes de Expulsão
Pinos de expulsão, camisas e componentes de ejeção relacionados suportam a libertação controlada da peça onde a geometria do conector o permite. Reveja a posição dos pinos, a condição de suporte, a folga, o requisito de superfície e as marcas de ejeção com o design do molde antes de confirmar uma rota de processo.

Inserções de Entrada
As inserções de entrada podem ser configuradas para suportar a localização de alimentação selecionada e o layout de ferramentas de fácil manutenção. Forneça a geometria da entrada, o contexto da resina, as expectativas de superfície e os requisitos de serviço para que a eletroerosão, fresagem, retificação e tolerâncias de ajuste possam ser avaliadas.

Carros Laterais
Os carros laterais acomodam características laterais que não podem ser libertadas na direção principal de abertura. A revisão do desenho deve clarificar o percurso, as interfaces de bloqueio, as superfícies de desgaste, a estratégia de datum e o acesso disponível à ferramenta antes de planear a maquinação e o ajuste.

Montagens de Levantadores
Os componentes de levantador ajudam a libertar características angulares ou com rebaixo dentro de um projeto de molde. Partilhe o percurso do levantador, superfícies de contacto, curso, material e restrições de montagem para avaliar o acesso à maquinação, o material para retificação e os pontos de inspeção.
Sobre a SUUXIANG Precision Manufacturing
SUUXIANG é a única marca com foco internacional da Dongguan SuuXiang Precision Mold Co., Ltd., estabelecida em 2010 em Chang’an Town, Dongguan, Guangdong, China. Fundada e representada legalmente por XiaoCheng Huang, a empresa ajuda equipas globais de engenharia, sourcing e qualidade a transformar desenhos e especificações em peças CNC personalizadas inspecionadas, componentes de moldes de precisão e trabalhos em ferramentas de conectores.
Para inserções de moldes de conectores FPC, o nosso planeamento de processo combina fresagem e torneamento CNC, maquinação multi-eixos, eletroerosão por fio, eletroerosão por penetração, retificação de precisão, ajuste e inspeção. Cada rota é revista em relação a dimensões críticas, estratégia de datum, acesso à maquinação, requisitos de eletroerosão, folga de retificação, condição do material e expectativas de inspeção aplicáveis.
O que diferencia a SUUXIANG é um fluxo de trabalho disciplinado do desenho à produção. Começamos com a revisão DFM e de revisões antes de orçamentos ou compromissos de produção, mantemos as decisões técnicas chave visíveis durante a fabricação e alinhamos a documentação final com o plano de inspeção acordado. Envie o seu desenho com os requisitos de material, quantidade, qualidade e entrega para uma discussão de projeto responsável.

Como as Inserções de Moldes para Conectores FPC Passam do DFM à Inspeção
Revisão do Desenho Antes do Encaminhamento
A SUUXIANG revê o desenho 2D, modelo, material, quantidade, datums, dimensões críticas, requisitos de superfície e contexto de acoplamento antes de propor uma rota para inserções de moldes de conectores FPC. Esta discussão antecipada identifica limites de acesso, riscos de acumulação de tolerâncias e expectativas de inspeção antes dos compromissos de produção.
- Confirmar dimensões CTQ e referências de datum
- Rever material e sequência de tratamento térmico
- Identificar prioridades de acesso à ferramenta e de superfície
- Alinhar requisitos de revisão, quantidade e entrega

Estratégia CNC e EDM
As características de precisão nos insertos de moldes para conectores FPC podem exigir percursos diferentes dos de maquinação aberta. A SUUXIANG avalia o acesso CNC, os requisitos dos elétrodos, os percursos de fio, as condições de canto e as tolerâncias de acabamento para selecionar uma combinação prática de fresagem, EDM e operações secundárias para o projeto fornecido.
- Corresponder o método de maquinação à geometria da característica
- Planear elétrodos para detalhes inacessíveis
- Avaliar percursos de EDM de fio e condições de alívio
- Reservar tolerância para acabamento subsequente

Controlo de Rectificação e Ajuste
A rectificação e o ajuste são planeados em torno da relação funcional entre os insertos, os componentes de acoplamento e as áreas críticas de fecho. Em vez de os tratar como passos de acabamento isolados, a SUUXIANG considera o material de rectificação, as superfícies de referência, a interação de montagem e as necessidades de ajuste controlado dentro da revisão do desenho aprovada.
- Definir material de rectificação antes do dimensionamento final
- Proteger relações de datum funcionais
- Rever interfaces de fecho e acoplamento
- Manter ajustes de montagem controlados por revisão

Inspeção Com Rastreabilidade de Revisão
O planeamento da inspeção para insertos de moldes de conectores FPC deve refletir as características críticas do desenho e os requisitos de relatório acordados. A SUUXIANG coordena os métodos de medição, os resultados documentados e a visibilidade da revisão para que as peças entregues e a documentação final correspondam ao plano de inspeção verificado e à ordem de compra.
- Ligar verificações a dimensões críticas do desenho
- Concordar a evidência de inspeção necessária atempadamente
- Manter visibilidade das revisões aprovadas
- Corresponder documentação aos requisitos da encomenda

Porquê Escolher a SUUXIANG para Insertos de Moldes de Conectores FPC
Compare um fluxo de trabalho de revisão de desenhos e fabrico controlado com uma rota típica de sourcing baseada em cotações para ferramentas de conectores.
← Swipe left or right to view →
Inserções para Molde de Conetores FPC: Processo de Fabrico de Precisão
Uma sequência controlada alinha a revisão de desenhos, o planeamento do processo, a maquinação de precisão e a inspeção com os requisitos definidos para cada projeto de conetor-ferramenta.
Revisão de Desenhos e Requisitos
Avaliamos desenhos, modelos, material, quantidade, dimensões críticas, datums, requisitos de superfície, contexto de aplicação e expectativas de inspeção antes da cotação ou de compromissos de produção.
Planear DFM e Rota de Processo
A equipa revê o acesso à maquinação, a pilha de tolerâncias, a sequência de tratamento térmico, a estratégia de EDM, os percursos de arame, o stock de retificação e as necessidades de ajuste para estabelecer uma rota prática.
Maquinar Características Críticas da Ferramenta
Fresagem CNC, torneamento, trabalho multieixo, micro-maquinação e operações relacionadas produzem geometria acessível, preservando as folgas necessárias para operações de acabamento subsequentes.
Acabar com Rectificação EDM
EDM a fio, EDM de penetração e rectificação de precisão abordam perfis detalhados, características internas, superfícies endurecidas e ajustes críticos de acordo com o plano de processo aprovado.
Ajustar, Inspeccionar e Coordenar Entrega
Os componentes são ajustados conforme necessário, inspecionados de acordo com o plano acordado, documentados para corresponder à encomenda, embalados de forma adequada e coordenados para entrega com rastreabilidade de revisão.
Como Trabalhar com a SUUXIANG
Move from drawing review to inspected FPC connector mold inserts through a defined technical and quality handoff.
Submeter Desenhos e Requisitos
Envie o desenho 2D, o modelo 3D disponível, a quantidade, o contexto da aplicação, a data alvo e quaisquer requisitos de material, tratamento térmico, superfície ou inspeção.
Confirmar Detalhes Críticos
Reveja as dimensões críticas, os datum, as prioridades de tolerância, o acesso à maquinação, as necessidades de EDM ou retificação e o estado da revisão antes de serem feitos orçamentos ou compromissos de produção.
Rever o Caminho de Produção
Avalie a rota de processo proposta, o âmbito do orçamento, o plano de inspeção e o caminho de amostra ou primeiro artigo, onde o risco do projeto ou os requisitos de aprovação o justifiquem.
Aprovar Produção Controlada
Libere a revisão do desenho confirmada e os requisitos para que a maquinação CNC, EDM, retificação, ajuste e inspeção possam prosseguir com comunicação de entrega coordenada.
Inserções de Molde para Conetor FPC: Certificação e Documentação de Qualidade
Evidência do Cliente Publicada Após Aprovação
Estudo de caso do cliente pendente de verificação, aprovação do cliente e evidências de suporte do projeto antes da publicação.
Marcador de testemunho: utilize um testemunho aprovado de sourcing ou qualidade que identifique o resultado da revisão do desenho, evidências de dimensões críticas e resultados mensuráveis do projeto. Confirme primeiro as palavras citadas, os detalhes do projeto e a permissão de publicação com o cliente.
Marcador de testemunho: publique apenas depois de o cliente validar o resultado do projeto, incluindo quaisquer métricas de entrega, inspeção ou controlo de revisões. Mantenha os registos de encomenda e inspeção de suporte para que o caso permaneça rastreável e preciso.
FAQ sobre Insertos de Molde para Conectores FPC
Practical answers for drawing-based tooling inquiries, from review and sampling to documentation and delivery planning.
Qual é o MOQ para insertos de molde de conectores fpc?
Que desenhos devo fornecer para insertos de molde de conectores fpc?
A SUUXIANG pode rever o meu design de insertos de molde de conectores fpc antes da cotação?
Posso encomendar uma amostra antes da produção?
Como é avaliado o prazo de entrega para componentes de ferramentas de conector personalizados?
Que informações de pagamento são necessárias antes de efetuar uma encomenda?
A SUUXIANG pode organizar o envio internacional?
Como é que a SUUXIANG lida com a Propriedade Intelectual e a confidencialidade dos desenhos?
Que documentos de inspeção podem ser fornecidos com os insertos de molde para conectores FPC?
O Guia Completo do Comprador para Insertos de Molde para Conectores FPC
Use esta estrutura de decisão para especificar insertos de molde para conectores FPC, comparar parceiros de fabrico e de ferramentas, controlar riscos de qualidade e evitar erros de desenho, material, validação e sourcing que causem atrasos ou falhas de desempenho do conector.
1. O que são Insertos de Molde para Conectores FPC?
Os passos de terminais de 0,3–0,5 mm são comuns em famílias de conectores FPC compactos, pelo que o molde deve reproduzir uma geometria de carcaça pequena e repetível em torno da área de contacto (https://na.industrial.panasonic.com/blog/fpc-connector-technology). Os insertos de molde para conectores FPC são elementos substituíveis, fabricados com precisão, montados num molde de injeção para criar essas características localizadas. Podem formar cavidades de passo fino, detalhes de localização de terminais, guias de entrada, geometria relacionada com fechos e as superfícies de entrada que guiam um circuito impresso flexível para a carcaça acabada.nn2010 é o ano de fundação da Dongguan SuuXiang Precision Mold Co., Ltd., cujo fluxo de trabalho SUUXIANG começa com o desenho do comprador, modelo, material e dimensões críticas. Um inserto não é o conector acabado vendido a um montador de eletrónica, nem é a base de molde de produção completa, sistema de ejeção ou prensa. É um componente de ferramenta controlado cujos datum, ajuste, condição da superfície, rota de maquinação e evidência de inspeção afetam se os ciclos de moldagem repetidos produzem carcaças de conector consistentes e componentes moldados corretamente localizados.
2. Evolução das Ferramentas para Conectores FPC
0.5 mm pitch became a common FPC/FFC reference point as portable electronics reduced connector footprint; current catalog ranges also reach 0.3 mm pitch and 0.9 mm mounting height. At that scale, cavity edges, terminal-support features, and locating faces can no longer be treated as secondary mold details. Source: https://na.industrial.panasonic.com/blog/fpc-connector-technologynn1.2 mm connector height and 0.2 mm pitch illustrate how profile reduction compresses the space available for resin flow, contact positioning, and actuator geometry. A rotating ZIF mechanism, guide walls, and retention features introduce shutoffs and moving interfaces whose relative position must remain stable through molding and assembly. Source: https://www.farnell.com/datasheets/2575143.pdfnn3 factors—automated pick-and-place, locking-function consistency, and high-volume repeatability—have shifted insert design toward controlled datums, wear-aware fits, and inspection tied to functional interfaces. Legacy assumptions such as correcting variation during fitting, accepting broad shutoff margins, or measuring only isolated dimensions can fail when small positional drift affects cable insertion, lock engagement, or terminal alignment.
3. Tipos de Insertos de Molde para Conectores FPC
Seis famílias funcionais traduzem um conceito de molde para conector FPC em âmbito fabricável. Classifique cada item de inserto de molde para conector FPC pela característica plástica que controla, pela sua relação de datum e pelo seu dever de substituição esperado.
| Categoria de Insertos | Geometria Controlada | Risco Típico | Valor Modular |
|---|---|---|---|
| Cavidade | Perfil exterior e faces de trinco | Flash nas rebarbas | Revisão de características exteriores |
| Molde | Cavidades e nervuras | Agarrar ou danificar | Reparação de características internas |
| Cursor/elevador | Recortes laterais | Encravamento ou gripagem | Áreas de contacto móveis de serviço |
| Posicionamento de terminal | Características de localização relacionadas com o terminal | Desvio de passo | Substituir locais de precisão danificados |
| Ponto de injeção/canal de alimentação | Entrada de fusão e percurso de fluxo | Erosão ou variação de enchimento | Ajustar ou renovar características de alimentação |
| Desgaste | Áreas de contacto de alta fricção | Gripagem ou abrasão | Substituição localizada |
Insertos de Formação
Insertos de cavidade definem paredes exteriores, faces de fecho e geometria de entrada.nnInsertos de núcleo formam cavidades internas, nervuras e rebaixos.
Insertos de Movimento e de Terminais
Insertos de corrediça ou elevador libertam características laterais; a ligação pode riscar as faces de fecho.nnInsertos de posição de terminais localizam características de terminais finos; a deriva do datum pode criar erros de passo ou coplanaridade.
Insertos de Alimentação e de Desgaste
Insertos de porta ou de canal controlam a entrada do fundido; a erosão ou o mau equilíbrio podem afetar o enchimento.nnInsertos de desgaste intercambiáveis isolam áreas de alta fricção ou propensas a danos para substituição sem reconstruir o bloco principal.
4. Materiais para insertos de moldes de conectores FPC
A seleção de material para insertos de moldes de conectores FPC começa com a resina moldada, o desgaste do conteúdo preenchido, a geometria crítica e o intervalo de manutenção planeado. Um nome de material isoladamente não pode prever a retenção de polimento, a resposta térmica ou a reparabilidade.
| Família | Resistência | Compromisso | Ambiente Típico |
|---|---|---|---|
| Aço pré-temperado | Mecanizável, reparável | Margem de desgaste extrema inferior | Ciclos moderados |
| Aço para ferramentas temperado | Resistência ao desgaste e retenção de polimento | Controlo de tratamento térmico e acabamento | Resinas com enchimento, características finas |
| Aço inoxidável | Resistência à corrosão | Comportamento específico de polimento e eletroerosão por grau | Condições húmidas ou corrosivas |
| Liga de cobre | Elevada condutividade térmica | Menor resistência ao desgaste | Remoção de calor localizada |
| Carboneto | Elevada resistência ao desgaste localizado | Fragilidade e ajuste complexo | Pontos de desgaste severo |
Comparação de Famílias de Materiais
Cinco famílias de materiais cobrem a maioria das decisões de insertos; a seleção final deve ser confirmada com o desenho, dados da resina e condições de produção.
Corresponder Material à Função
Passos de conectores de 0,3–0,5 mm podem tornar o desgaste de borda e a estabilidade dimensional mais importantes do que a resistência em massa. Resinas com enchimento de vidro, pigmentos abrasivos e metas de alto ciclo geralmente justificam maior resistência ao desgaste.nnDetalhes cortados por eletroerosão necessitam de tolerância de acabamento suficiente; ligas de cobre podem remover calor rapidamente, mas não são escolhas padrão para características abrasivas ou de carga elevada. Defina os produtos químicos de limpeza, a humidade de armazenamento e a exposição à corrosão antes de especificar aço inoxidável.
- Aço pré-endurecido: prático para insertos de média utilização e alterações reparáveis
- Aço para ferramentas temperado: resistência ao desgaste e retenção de polimento para detalhes exigentes
- Aço inoxidável: resistência à corrosão onde a resina ou o ambiente o justifiquem
- Liga de cobre: controlo térmico perto de pontos quentes localizados
- Carboneto: desgaste localizado severo, com revisão de design para arestas frágeis
Especifique os Inputs da Decisão
Seis inputs de RFQ — grau da resina, percentagem de enchimento, tolerâncias CTQ, ciclos esperados, restrições de arrefecimento e método de manutenção — tornam a seleção de material passível de revisão. A SUUXIANG pode alinhar o planeamento de maquinação, eletroerosão, retificação e inspeção com o material aprovado e a sequência de tratamento térmico.
5. Personalização de insertos de molde para conectores FPC
A personalização começa com o desenho 2D liberado, o modelo 3D, o contexto da peça de acoplamento e uma revisão nomeada. Para insertos de molde de conectores FPC, a escolha de passo e datum deve controlar cada cavidade, linha de partição e resultado de inspeção.
| Item de Personalização | Definição do Desenho | Referência de Verificação |
|---|---|---|
| Passo e datums | Origem, direção, limites cumulativos | Relatório dimensional baseado em datum |
| Linhas de partição e saídas de ar | Condição do aço, profundidade, caminho de escape | Verificação visual e dimensional |
| Interface de injeção | Geometria de acoplamento e desajuste permitido | Ensaio de componente de acoplamento |
| Identificação | Marcação de cavidade, revisão, orientação | Verificação de legibilidade e localização |
Definir Geometria Funcional
O passo, a contagem de contactos e o esquema de datum devem identificar a referência primária do molde antes que as dimensões sejam encadeadas. O layout da cavidade, a geometria da linha de partição, a direção do ângulo de saída, as localizações das saídas de ar e as interfaces de injeção precisam, então, de propriedade explícita.nnUm modelo 3D não pode substituir vistas em corte onde as condições do aço, os caminhos dos fios ou o acesso aos elétrodos não são claros. A SUUXIANG pode fornecer feedback DFM sobre o acesso à ferramenta, a estratégia de eletroerosão e a folga de retificação antes da libertação.
Especificar Características de Identificação
Gravações funcionais podem conter o número da cavidade, a revisão da peça, o código de data ou marcas de orientação necessárias para montagem e rastreabilidade. A sua localização, profundidade, tipo de letra e testemunhas permitidas devem ser definidas para que a marcação não prejudique a vedação ou a extração.nnDecoração cosmética é normalmente secundária para insertos industriais. Uma indicação de acabamento superficial deve, em vez disso, identificar a face funcional, a textura ou o requisito de polimento e qualquer limitação de quebra de aresta.
Controlar a Intercambialidade
Insertos intercambiáveis requerem datums partilhados, referências de rebaixo e condições de troca definidas entre as cavidades. Um contorno nominalmente correspondente é insuficiente quando as faces de localização, as referências de fixação ou as linhas de partição críticas diferem.nnO controlo de revisão deve ligar o desenho, o modelo, as alterações DFM aprovadas e o plano de inspeção a uma única libertação. As referências de inspeção devem indicar datums, dimensões críticas, método de medição, requisito de amostragem e formato do relatório.
6. Elementos Críticos de Construção e Qualidade
A seleção do datum deve seguir a geometria funcional de assento e entrada de cabo da peça moldada, não apenas faces de maquinação convenientes. A revisão de empilhamento deve rastrear a variação da cavidade, núcleo, linha de partição e interface de acoplamento até ao risco de montagem.
Datums e Interfaces
Datums primários, secundários e terciários devem localizar consistentemente características de contacto, pivôs de alavanca e paredes de guia. Um esquema de datum deslocado pode criar inclinação na inserção, desalinhamento pobre do terminal ou força de bloqueio inconsistente.
Arestas, Saídas de Ar e Superfícies
Pequenos raios preservam a resistência do canto onde cantos internos agudos convidam a fissuras ou desgaste prematuro. As localizações das saídas de ar, a direção do polimento e a textura especificada devem suportar o fluxo e a extração da resina; um acabamento superficial inadequado pode causar marcas de arrasto, gás aprisionado ou variação cosmética.
Zonas de Desgaste e Inspeção
As inserções substituíveis concentram o desgaste de serviço em portais, fechos, corrediças e interfaces de alto contacto. A CMM verifica a geometria relacionada com os datum, a medição por visão verifica perfis finos e os calibradores de pino confirmam aberturas estreitas antes de um relatório de primeiro artigo ligar os resultados ao desenho aprovado.
7. Escolher um fabricante para insertos de moldes de conectores fpc
A escolha de um fornecedor deve começar com o desenho 2D aprovado e o contexto de acoplamento, não com uma lista genérica de capacidades. Para insertos de moldes de conectores fpc, avalie se as evidências técnicas correspondem ao protótipo solicitado ou ao risco de baixo volume.
| Área de Avaliação | Pergunte | Solicite |
|---|---|---|
| Compreensão da Montagem | Como são revistos os riscos de acoplamento? | Notas de ajuste ou plano de amostra |
| Comunicação | Quem resolve questões técnicas? | Fluxo de trabalho de resposta nomeado |
| Transparência do Prazo | O que impulsiona cada marco? | Cronograma de produção datado |
Evidência de Revisão do Desenho
O desenho 2D deve desencadear uma revisão de datum e dimensões críticas. Pergunte como são resolvidos raios inacessíveis, necessidades de elétrodos e referências de medição.nnO modelo 3D deve ser correspondente à revisão antes da aprovação. Solicite DFM marcado, notas de rota de processo e um registo de respostas.
Prova de Processo e Inspeção
Micro características requerem uma rota declarada de maquinação, eletroerosão, retificação e ajuste. Pergunte quais características necessitam de acesso ao caminho do fio ou elétrodos.nnO primeiro artigo deve refletir o plano de inspeção acordado. Solicite rastreabilidade de material, registos em processo e relatórios dimensionais ligados às revisões do desenho.
Controlo de Alterações e Entrega
O trabalho controlado por revisão requer aprovação escrita antes de qualquer alteração no desenho ou processo. Pergunte quem é o responsável pelo registo de alterações e pela disposição das amostras.nnA data alvo deve separar a revisão do desenho, maquinação, inspeção e expedição. Solicite um plano de prazos datado com dependências identificadas.
8. Erros Comuns na Compra de Insertos de Moldes de Conectores fpc
Dois pacotes de desenho podem descrever geometria nominal idêntica, mas produzir resultados de ferramenta diferentes quando datum, comportamento da resina e evidências de aceitação estão indefinidos. Erros de compra evitáveis geralmente surgem como retrabalho, moldagem instável ou ajuste funcional rejeitado.
Esquema de Datum Indefinido
Três referências de datum devem localizar características críticas do conetor antes de as tolerâncias serem atribuídas. A falta de datum primário, secundário e terciário permite que a inspeção e a maquinação interpretem a posição de forma diferente; inclua alvos de datum, dimensões CTQ e método de medição no pacote de desenho.
Chamadas de Tolerância Irrealistas
0,01 mm pode ser significativo numa característica de acoplamento retificada, mas inadequado num perfil fresado inacessível. Tolerâncias apertadas genéricas aumentam o custo e as disputas de inspeção; classifique dimensões funcionais, especifique zonas de tolerância e permita uma revisão do processo antes da aprovação.
Suposições de Material e Moldagem
Resina com enchimento de vidro pode alterar os requisitos de desgaste, ventilação, contração e polimento em comparação com resina sem enchimento. Tratar aços como intercambiáveis pode causar desgaste prematuro ou distorção; declare o grau da resina, o conteúdo de enchimento, o contexto de produção, o requisito de aço, o tratamento térmico, as restrições de portais e ventilação na RFQ.
Erros de Aprovação e Preço
Um relatório unidimensional não pode comprovar a inserção do cabo, o curso do trinco, a folga dos contactos ou o comportamento de acoplamento. Aprove as inserções apenas após verificações de ajuste funcional e registos de inspeção definidos; compare as cotações por rota de processo, documentação, controlo de revisões e risco — não apenas pelo preço unitário.
9. Do RFQ ao Lançamento de Produção
Um pacote RFQ controlado impede que as equipas de design, qualidade, sourcing e fabrico lancem premissas diferentes. Para inserções de moldes de conectores fpc, congele a revisão do desenho, o modelo 3D nativo ou neutro, o contexto de acoplamento, a quantidade e a data alvo antes do início do DFM.
Construir o Pacote Controlado
A Revisão A deve identificar as dimensões CTQ, datums, tolerâncias, requisitos de superfície, material, tratamento térmico e pontos de medição. Anexe o desenho 2D, ficheiro 3D, histórico de desvios aprovados e detalhes da interface do conetor ou peça moldada.nnUm único responsável deve manter o registo de revisões. O design aprova a geometria; a qualidade aprova os critérios de aceitação; o sourcing confirma o pacote comercial.
Fechar DFM e Premissas de Cotação
A revisão DFM deve assinalar o acesso à ferramenta, os caminhos dos elétrodos ou fios EDM, o stock de retificação, a sequência de tratamento térmico e a viabilidade da inspeção. Resolva cada item pendente por escrito antes do lançamento da ordem de compra.nnA revisão da cotação deve indicar a condição do material incluído, a rota do processo, os documentos de inspeção, a quantidade, a premissa de entrega e as exclusões. O fabrico não deve inferir um requisito alterado de um e-mail informal.
Validar e Lançar Produção
A revisão da primeira peça deve comparar as CTQs medidas com o desenho aprovado e o plano de inspeção. Onde as inserções interagem com um molde ou conjunto de conetor, realize a validação de ajuste ou um ensaio de molde controlado utilizando a revisão acordada.nnApós a aceitação, registe a revisão de lançamento, a evidência da amostra aprovada, a intercambialidade da peça de substituição, a quantidade de peças sobressalentes e o gatilho de manutenção. Qualquer alteração subsequente requer uma revisão documentada do impacto em todas as quatro funções.
10. Custo de inserções de moldes de conectores fpc
1 desenho pode produzir custos muito diferentes quando adiciona micro características, tolerâncias posicionais apertadas, acesso difícil à ferramenta ou trabalho prolongado de EDM de arame e EDM de penetração. O material, o tratamento térmico, o acabamento, o stock de retificação e o plano de inspeção devem ser cotados como requisitos definidos, não como premissas.nn3 padrões de encomenda ilustram a direção do custo e do cronograma. Alterações de engenharia após a programação, o lançamento do elétrodo ou o planeamento da inspeção podem adicionar retrabalho evitável; a entrega urgente também pode restringir a sequência de processo mais eficiente.nn2 cotações comparáveis requerem o mesmo desenho 2D controlado por revisão, modelo 3D onde disponível, quantidade, especificações de material e tratamento térmico, dimensões críticas, requisitos de superfície, relatórios de inspeção e data de entrega solicitada. SUUXIANG pode rever a rota de processo especificada e identificar questões em aberto antes de lançar o trabalho.
| Cenário de encomenda ilustrativo | Fatores de custo dominantes | Direção do custo unitário | Implicação do prazo de entrega |
|---|---|---|---|
| 1 inserção protótipo | Configuração, geometria complexa, EDM, inspeção da primeira peça | Mais alto | Revisão e planeamento de processos dominam |
| 10 inserções repetidas | Configuração distribuída pelas peças, retificação e inspeção | Mais baixo | O roteamento em lote pode melhorar o fluxo |
| 50 inserções estáveis | Quantidade, fixações repetíveis, revisão controlada | O mais baixo em termos relativos | O cronograma depende da capacidade e do escopo de qualidade |
Carregar Desenhos de Inserções de Moldes de Conectores FPC para Revisão
Envie o seu desenho 2D, modelo 3D, material, quantidade, prioridades de inspeção e data alvo para uma revisão RFQ disciplinada.