
Rectificação de Gabaritos para Ferramentas de Precisão Baseadas em Desenho
Carregue o seu desenho para rectificação de gabaritos planeada em torno das dimensões críticas, datum, estratégia de EDM, material de rectificação e requisitos de inspeção.
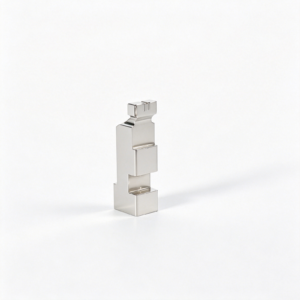
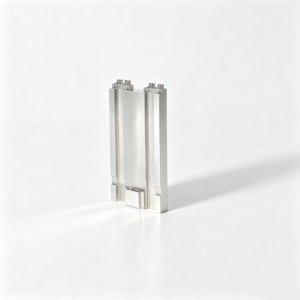
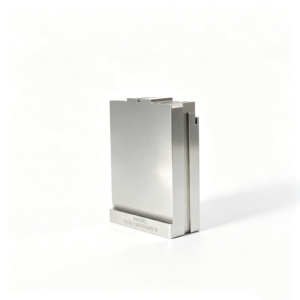
Componentes Representativos de Ferramentas de Rectificação de Gabaritos





Related Drawing-Based Components and RFQ








Porque é que as Equipas de Engenharia Escolhem SUUXIANG para Rectificação de Gabaritos
Um fluxo de trabalho controlado liga a revisão do desenho, o planeamento de EDM e rectificação, a inspeção e a visibilidade de revisões antes de se assumirem compromissos de produção.
Revisão DFM com Foco no Desenho
Reveja dimensões críticas, datum, tolerâncias, requisitos de superfície e acesso à ferramenta antes de selecionar um percurso de processo de rectificação de gabaritos.
Coordenação de EDM e Rectificação
Planeie EDM de fio, EDM de penetração, folga de maquinação, estratégia de elétrodos e sequência de rectificação de gabaritos em torno da geometria da peça e das necessidades de acabamento.
Foco nas Dimensões Críticas
Identifique as dimensões que afetam o ajuste, a função e as peças de acoplamento para que as decisões de processo se alinhem com as prioridades do desenho.
Alinhamento do Plano de Inspeção
Defina métodos de inspeção práticos e expectativas de relatório em relação à encomenda, revisão do desenho e requisitos de qualidade verificados.
Visibilidade Controlada de Revisões
Mantenha as alterações de desenho, questões de fabrico e informações de entrega visíveis para apoiar decisões rastreáveis ao longo do projeto.
Comunicação Clara do Projeto
Forneça discussão disciplinada de materiais, tratamento térmico, quantidade, metas de entrega e contexto de aplicação antes de se comprometer a produção.
Aplicações de Rectificação de Gabaritos e Famílias de Ferramentas
Percursos de processo guiados por desenho para componentes de precisão, famílias de ferramentas e requisitos de produção controlados por inspeção.

Serviços de Maquinação CNC
Serviços de maquinação CNC de precisão para peças baseadas em desenho que requerem fresagem, torneamento, EDM, rectificação, ajuste e inspeção coordenados. Reveja dimensões críticas, material, datum e quantidade antes de selecionar um percurso de processo e preparar uma cotação.
Upload a Drawing
Fresagem CNC
Serviços de fresagem CNC personalizados para peças prismáticas, placas, inserções, cavidades e características complexas. O acesso à ferramenta, a fixação da peça, a sequência de datum, a folga de maquinação e os requisitos de superfície são revistos para proteger a geometria crítica durante a produção.
Upload a Drawing
Torneamento CNC
Serviços de torneamento de precisão CNC para eixos, casquilhos, luvas, pinos, roscas e componentes rotativos. Tolerâncias de diâmetro, concentricidade, batimento, condição do material e operações secundárias devem ser definidas no desenho e na RFQ.
Upload a Drawing
Maquinação de 5 Eixos
A maquinação CNC de 5 eixos suporta geometrias multifacetadas, características angulares, superfícies contornadas e manuseamento reduzido onde o acesso o permite. A análise considera a estratégia de fixação, o alcance da ferramenta, o controlo de datum e se a eletroerosão ou a retificação são necessárias após a maquinação.
Upload a Drawing
Maquinação de Precisão e Micro-Maquinação
A maquinação de precisão e a micro-maquinação suportam pinos de pequeno diâmetro, eixos, luvas, detalhes relacionados com conectores e outros componentes de precisão compactos. Avalie o comportamento do material, a esbelteza, a acessibilidade das características, as prioridades de tolerância e o método de inspeção antes da produção.
Upload a Drawing
Eletroerosão a Fio e por Penetração
Os serviços de eletroerosão a fio e por penetração tratam de perfis, ranhuras estreitas, geometrias internas agudas, materiais endurecidos e características inacessíveis às ferramentas de corte. O percurso do fio, a estratégia do elétrodo, as considerações sobre a camada de recozimento, os requisitos de acabamento e a retificação subsequente são planeados a partir do desenho.
Upload a Drawing
Retificação de Precisão
A retificação de precisão de superfícies e perfis suporta planicidade, paralelismo, precisão de perfil, remoção controlada de material e características de tamanho final. A folga de retificação, a sequência de tratamento térmico, as referências de datum e os pontos de inspeção devem ser estabelecidos antes do início da maquinação.
Upload a Drawing
Inserções de Núcleo e Cavidade de Molde
As inserções de núcleo e cavidade de molde de precisão são produzidas a partir de desenhos do cliente e requisitos do molde, com CNC, EDM, retificação, ajuste e inspeção distribuídos pelas superfícies críticas de moldagem. O material, o tratamento térmico, a ventilação, as interfaces de acoplamento e o controlo de revisão requerem uma análise antecipada.
Upload a Drawing
Componentes de Extração e Ejeção
Os pinos extratores, luvas e componentes de ejeção são revistos quanto ao ajuste, alinhamento, condições de desgaste, interfaces relacionadas com o curso e requisitos de superfície. As dimensões controladas e os requisitos de tratamento térmico ajudam a prevenir interferências, emperramentos e desgaste prematuro no molde.
Upload a Drawing
Pinos de Núcleo, Guias e Componentes de Localização
Os pinos de núcleo, pinos de guia e componentes de localização requerem relações de datum claras, ajustes de acoplamento, requisitos de alinhamento e expectativas de desgaste. A SUUXIANG planeia a maquinação, EDM, retificação e inspeção em torno das dimensões que regem a montagem e o posicionamento repetível.
Upload a Drawing
Carros Deslizantes, Levantadores, Canais e Acessórios de Molde
Os carros deslizantes, levantadores, canais e acessórios de molde são componentes configuráveis baseados em desenho, em vez de itens de stock. Analise o curso, a folga, as relações de parting do molde, a condição do material, as superfícies deslizantes e as interfaces críticas para estabelecer uma rota de fabrico prática.
Upload a Drawing
Componentes de Molde para Conectores
Componentes de molde de precisão para conectores suportam características de ferramentas de passo fino, multi-cavidade e de localização rigorosa. A geometria é revista quanto aos detalhes dos pinos, acesso a EDM, necessidades de retificação, relações com componentes de acoplamento, requisitos de material e evidências de inspeção antes do compromisso de produção.
Upload a Drawing
Componentes de Matrizes de Estampagem
Os componentes de matriz de estampagem de precisão incluem punções, matrizes, inserções, elementos de guia e peças de desgaste personalizadas feitas de acordo com os requisitos do desenho. O planeamento do processo considera o material, a dureza, a geometria de corte, a folga, o material de retificação e os critérios de inspeção para a montagem da matriz.
Upload a Drawing
Ferramentas de Injeção, MIM, CIM e Sobre-moldagem
Os componentes de ferramentas de injeção, MIM, CIM e sobre-moldagem são avaliados dentro do âmbito de produção verificado. Partilhe o contexto do processo de moldagem, material, geometria da peça, áreas de fecho, interfaces de inserção e expectativas de qualidade para que a maquinação, EDM, retificação e ajuste possam ser planeados corretamente.
Upload a Drawing
Materiais de Maquinação
Os materiais de maquinação CNC são selecionados em função da função, usinabilidade, condição de tratamento térmico, resistência ao desgaste, exposição à corrosão e requisitos de inspeção. Identifique a classe especificada, os requisitos de origem do material, a condição e qualquer documentação necessária na RFQ.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
O acabamento de superfície e o tratamento térmico devem ser coordenados com as dimensões finais, superfícies funcionais, necessidades de mascaramento e sequência de inspeção. Especifique o tipo de acabamento, prioridades de rugosidade, requisitos de dureza, necessidades de revestimento e se a retificação ou o polimento seguem o tratamento.
Upload a Drawing
Qualidade, Metrologia e Documentação
A inspeção de precisão, a metrologia e a documentação de qualidade são planeadas em torno de dimensões críticas para a qualidade, datums, tolerâncias e necessidades de relatórios. Forneça a revisão do desenho, expectativas de medição, requisitos de amostra e requisitos de rastreabilidade antes do início da produção.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
A prototipagem rápida e a produção de baixo volume suportam a validação orientada por desenhos, quantidades de ponte e alterações controladas de programas. Submeta modelos, desenhos, material, quantidade, data alvo, características críticas e necessidades de inspeção para que a viabilidade e o percurso de produção possam ser revistos.
Upload a DrawingMateriais Considerados para Ferramentas de Precisão

Tipos de Aço para Ferramentas
Considerados habitualmente para núcleos de moldes, insertos de cavidades e componentes de matriz onde a resistência ao desgaste e a geometria estável são importantes. A seleção do tipo, o estado de pré-endurecimento e o tratamento térmico final afetam o material para retificação, a escolha da rebarbadora e o planeamento da inspeção.

Aço Ligado Endurecido
Avaliado para componentes de ferramentas de guia, localização e alta carga que requerem resistência após tratamento térmico. A retificação de gabaritos pode ser planeada após o endurecimento quando a posição crítica de furos, a forma ou os requisitos de superfície precisam de ser verificados em relação a datums estabelecidos.

Aço para Ferramentas Inoxidável
Considerado para ferramentas expostas à humidade, ambientes de moldagem corrosivos ou requisitos de limpeza específicos da aplicação. O tipo de liga, o alvo de dureza e a condição da superfície devem ser definidos no desenho para que as tolerâncias de maquinação e retificação de gabaritos possam ser revistas.

Materiais de Carboneto de Tungsténio
Frequentemente revistos para insertos focados no desgaste, punções e componentes de precisão com condições de serviço exigentes. A geometria do carboneto, o acesso a características e os requisitos de acoplamento necessitam de uma avaliação precoce, uma vez que a estratégia de retificação e os métodos de inspeção diferem das ferramentas de aço.

Tipos de Ligas de Cobre
Considerado para insertos de gestão térmica e características de ferramentas selecionadas onde a transferência de calor é importante. A seleção da liga, a geometria e o contexto de junção devem acompanhar o RFQ, uma vez que a maquinabilidade, o risco de deformação e as prioridades dimensionais finais requerem uma revisão orientada por desenho.
Rotas de Processo de Retificação de Gabaritos para Ferramentas de Precisão


EDM por Fio
O EDM por fio é considerado para perfis passantes, ranhuras finas, cantos e características endurecidas onde um percurso de fio suporta a intenção do desenho. As relações de datum, os furos de arranque, a condição do material e os requisitos de acabamento subsequentes são revistos antes da libertação.

EDM de Imersão
O EDM de imersão suporta cavidades, formas internas e características com acesso limitado ao cortador. A estratégia do elétrodo, a folga de faísca, o requisito de superfície e a sequência com tratamento térmico, acabamento ou retificação de gabaritos são definidos a partir do desenho aprovado.

Retificação de Precisão
A retificação de precisão aproxima faces, diâmetros e características de localização selecionados do seu tamanho e acabamento especificados. O material para retificação, o controlo de datum, o estado do material e o método de medição são planeados para que as relações críticas possam ser inspecionadas em relação aos requisitos do pedido.

Montagem de Componentes
A montagem aborda as relações funcionais entre componentes de moldes ou ferramentas que se acoplam após as operações de maquinação relevantes. A folga, as áreas de contacto, o movimento e o contexto de montagem devem ser fornecidos para que o trabalho possa seguir a aplicação pretendida em vez de suposições.

Inspeção Final
A inspeção final segue o plano de inspeção acordado e foca-se nas dimensões críticas definidas no desenho, nos datums e nas necessidades de relatório. Os resultados e a documentação são comparados com o pedido confirmado, apoiando a rastreabilidade através de comunicação de projeto controlada por revisão.
Acessórios e Caraterísticas para Ferramentas de Rectificação de Gabaritos

Componentes de Guias
Pinos de guia, casquilhos e elementos de localização podem ser produzidos de acordo com os requisitos de ajuste, datum e superfícies definidos no desenho. A sua relação de acoplamento, expectativas de desgaste e sequência de montagem devem ser revistas antes do planeamento do processo e da inspeção final.

Pinos de Núcleo
Pinos de núcleo para ferramentas de moldes e conectores exigem geometria clara, material, tratamento térmico e requisitos de concentricidade. A SUUXIANG analisa o acesso de retificação, as necessidades de EDM e as interfaces críticas em relação ao desenho fornecido antes do compromisso de produção.

Corrediças e Elevadores
Corrediças e elevadores combinam superfícies moldadas, características de guiamento e interfaces de montagem. Forneça o contexto de curso, peças de acoplamento, referências de datum e prioridades de acabamento para que a maquinação, EDM, ajuste e inspeção possam ser planeados em torno do movimento funcional.

Inserções de Porta
Inserções de porta e características de moldagem relacionadas devem identificar o contexto de fluxo de polímero, geometria da porta, requisitos de superfície e superfícies de acoplamento. Isto permite uma revisão de engenharia do acesso da ferramenta, estratégia do elétrodo, material de retificação e pontos de inspeção.

Localizadores de Matriz
Localizadores de matriz, batentes e características de alinhamento suportam o posicionamento repetível em ferramentas de estampagem e conformação. As localizações de datum definidas no desenho, a classe de ajuste, os requisitos de dureza e as informações do componente de acoplamento ajudam a estabelecer um plano controlado de fabrico e verificação.

Etiquetas de Identificação
Marcas de peça, identificadores de cavidade e etiquetas de revisão podem suportar a montagem e a rastreabilidade quando especificados no pacote de desenhos. Defina a localização, o método de marcação, o conteúdo do caractere e quaisquer restrições de acabamento para revisão de engenharia antes da emissão.
Sobre a SUUXIANG Precision Manufacturing
A SUUXIANG é a única marca pública da Dongguan SuuXiang Precision Mold Co., Ltd., estabelecida em 2010 em Chang’an Town, Dongguan, Guangdong, China. Fundada por XiaoCheng Huang, a empresa apoia equipas internacionais de engenharia, sourcing e qualidade com produção orientada por desenhos para peças CNC personalizadas, componentes de moldes de precisão, ferramentas de conectores e componentes de matrizes de estampagem.
O nosso trabalho combina discussão DFM com fresagem e torneamento CNC, maquinação multi-eixo, EDM, retificação de gabaritos, retificação de precisão, ajuste e inspeção. Antes da cotação ou compromissos de produção, analisamos dimensões críticas, datums, requisitos de material e tratamento térmico, acesso de maquinação, material de retificação e a documentação esperada para a encomenda.
O que distingue a SUUXIANG é a coordenação disciplinada de projetos em torno da informação que afeta o desempenho da peça. Mantemos o controlo de revisão, as decisões de processo, o planeamento de inspeção e a comunicação de entrega visíveis para que os compradores possam avaliar a fabricabilidade e trocar as evidências necessárias para prosseguir com confiança.

Planeamento de Retificação de Gabaritos do Desenho à Inspeção
Revisão DFM e de Datum
A SUUXIANG analisa o desenho, o modelo 3D, as dimensões críticas, o esquema de datum, as relações de acoplamento e os requisitos de superfície antes da cotação. Esta análise precoce de retificação de gabaritos identifica riscos de empilhamento de tolerâncias, fixação, acesso da ferramenta e medição que podem afetar a rota de processo proposta.
- Confirme as características críticas para a qualidade e os datum funcionais
- Reveja o acesso a rebaixos, furos e contornos internos
- Alinhe o material, a sequência de tratamento térmico e as prioridades de superfície
- Clarifique os requisitos de inspeção antes do planeamento da produção

Estratégia de Maquinação e EDM
Ferramentas complexas requerem frequentemente uma passagem planeada entre maquinação CNC, EDM a fio, EDM de penetração e retificação de gabaritos. A SUUXIANG avalia a geometria das características, o acesso do elétrodo, o percurso do fio e a sequência de acabamento para que cada processo suporte o seguinte sem obscurecer referências críticas.
- Atribua operações de desbaste e acabamento por característica
- Reveja os requisitos de entrada de fio, alívio e elétrodo
- Proteja os datum funcionais através de operações intermédias
- Discuta as trocas de processo antes da libertação para produção

Controlo da Folga de Retificação
O material de retificação é planeado em função da condição do material, tratamento térmico, geometria e requisito final de superfície. Para trabalhos de retificação de gabaritos, a SUUXIANG discute onde é necessária folga, quais as superfícies que estabelecem a localização e quando a inspeção intermédia deve verificar a peça antes do acabamento.
- Defina o material para operações de retificação final estáveis
- Sequencie o tratamento térmico em relação à geometria crítica
- Preserve as superfícies de referência para o controlo de localização final
- Sinalize características de parede fina ou sensíveis à distorção atempadamente

Visibilidade da Inspeção e Revisão
O planeamento da inspeção segue as dimensões críticas, os datum do desenho e as necessidades de reporte acordadas. A SUUXIANG mantém a informação de revisão visível através da coordenação do projeto, ajudando os compradores a alinhar métodos de medição, expectativas de documentação e requisitos de entrega antes da inspeção final e expedição.
- Corresponda os métodos de medição aos requisitos das características críticas
- Confirme os registos de inspeção solicitados com a encomenda
- Mantenha a visibilidade do controlo do desenho e da revisão
- Coordene a entrega com base nas informações acordadas do projeto

Retificação de Gabaritos com um Parceiro Liderado pelo Desenho
Compare um fluxo de trabalho de engenharia documentado com rotas de fornecimento com cotação primeiro para trabalhos de ferramentas de precisão.
← Swipe left or right to view →
Processo de Retificação de Gabaritos desde a RFQ até ao Envio
Uma sequência controlada para ferramentas de precisão baseadas em desenho, com DFM, estratégia de maquinação, retificação, inspeção e visibilidade de revisão alinhadas antes dos compromissos de produção.
Rever Desenhos e Requisitos
Analisamos desenhos 2D, modelos 3D, material, quantidade, referências, dimensões críticas, requisitos de superfície, necessidades de inspeção e prioridades de entrega antes de orçamentar.
Planear DFM e Processo
A equipa do projeto avalia o acesso à maquinação, a tolerância acumulada, a sequência de tratamento térmico, os requisitos de EDM, o material para retificação de gabaritos, a estratégia de elétrodos e os métodos de inspeção.
Maquinar e EDM de Caraterísticas
A maquinação CNC, a EDM a fio ou a EDM por penetração criam a geometria necessária, preservando simultaneamente a folga adequada para as operações subsequentes de retificação e ajuste.
Concluir Retificação de Gabaritos e Ajuste
A retificação de gabaritos e o acabamento de precisão associado tratam dos furos especificados, contornos, superfícies de acoplamento e relações funcionais, seguido de ajuste, onde o componente o exija.
Inspecionar, Embalar e Coordenar
As peças são inspecionadas de acordo com o plano acordado, a documentação é correspondida à encomenda e a coordenação de embalagem e expedição prossegue com a informação de revisão visível.
Inicie o Seu Projeto de Retificação de Gabaritos com Entradas Claras
Align technical requirements before production so the process route, inspection plan and documentation match the drawing-driven order.
Enviar Pacote de Desenhos
Forneça o desenho 2D, modelo 3D disponível, quantidade, contexto da aplicação e data alvo para que a SUUXIANG possa identificar os requisitos de retificação de gabaritos relevantes.
Confirmar Requisitos Críticos
Alinhar material, tratamento térmico, referências, dimensões críticas, requisitos de superfície, folga de retificação e evidências de inspeção solicitadas antes de orçamentar ou assumir compromissos de produção.
Rever Abordagem de Primeira Peça
Discutir necessidades de amostragem ou primeira peça, controlo de revisão e critérios de aceitação quando a peça, condição de acoplamento ou risco de qualidade exigirem confirmação adicional.
Aprovar Plano de Produção
Prosseguir com a rota acordada de CNC, EDM, retificação de gabaritos, ajuste e inspeção após a confirmação dos requisitos, coordenação de entrega e informação de revisão controlada.
Receber Documentação Verificada
Receber peças com documentação final correspondida à encomenda e plano de inspeção verificado, incluindo a informação de reporte e rastreabilidade acordada.
Referências de Clientes Publicadas Com Aprovação
Resultados de Projetos de Clientes de Rectificação de Plantillas
Testemunho aprovado do cliente e resultado mensurável do projeto necessários antes da publicação.
Testemunho aprovado do cliente e resultado mensurável do projeto necessários antes da publicação.
Testemunho aprovado do cliente e resultado mensurável do projeto necessários antes da publicação.
FAQ sobre Rectificação de Plantillas para Preparação de Pedido de Cotação
Practical answers for engineering and sourcing teams preparing a drawing-led precision tooling inquiry.
Que informação necessitam para uma cotação de rectificação de plantillas?
Qual é o MOQ para peças de rectificação de plantillas?
Quanto tempo demora a rectificação de plantillas?
Podem fazer uma amostra antes da produção?
Que desenhos são necessários para a rectificação de plantillas?
Que documentos de inspeção podem ser solicitados?
A SUUXIANG pode proteger desenhos confidenciais e propriedade intelectual de ferramentas?
Que termos de pagamento e envio estão disponíveis para encomendas internacionais?
O Guia Completo do Comprador para retificação de gabaritos
Utilize esta estrutura de decisão para especificar requisitos de precisão, comparar capacidades de fornecedores de retificação de gabaritos, controlar custos e prazos de entrega, e evitar erros de desenho, inspeção, material e fornecimento antes da libertação das ferramentas.
1. O que é a retificação de gabaritos?
A retificação de gabaritos é um processo de acabamento de precisão que utiliza uma pequena roda abrasiva e eixos de máquina controlados com precisão para acabar furos localizados, formas internas, contornos e superfícies selecionadas. O seu valor não reside apenas no controlo do diâmetro; é a relação controlada de uma característica com os datum do desenho.nnFresagem CNC, mandrilamento, eletroerosão a fio ou eletroerosão por penetração geralmente estabelecem a geometria bruta primeiro, deixando material para uma operação de retificação final; a retificação de gabaritos também pode seguir tratamento térmico quando uma característica endurecida requer correção. Especifique a sequência de tratamento térmico pretendida, as referências de datum, o material de retificação permitido e o método de inspeção durante a revisão do desenho.nnA retificação de superfícies destina-se principalmente a faces planas, enquanto a retificação interna/externa serve para furos rotacionais ou diâmetros externos; a fresagem CNC remove material em volume, mas é limitada pelo acesso da ferramenta, deflexão e geometria da ferramenta. Especifique a retificação de gabaritos quando a localização, forma ou contorno do furo em relação a datum críticos for mais importante do que a taxa de remoção de material, especialmente para insertos de moldes, matrizes, características de localização e interfaces de componentes de acoplamento.
2. Evolução da retificação de gabaritos
As retificadoras de gabaritos da era de 1940 estabeleceram a ideia central: localizar com precisão o trabalho a partir de um datum, depois acabar furos ou contornos com um fuso de retificação de alta velocidade. Os operadores utilizavam mesas X-Y posicionadas manualmente, leituras de mostrador ou vernier e fusos de ar intercambiáveis; um incremento de escala de 0,0001 polegadas (2,54 µm) era uma referência familiar em máquinas clássicas.nnO controlo numérico dos anos 1960-1980 reduziu o esforço de posicionamento repetitivo e tornou os programas de coordenadas complexas mais práticos. A retificação de gabaritos CNC suporta agora interpolação repetível, geração de raios e programas documentados, o que é valioso para insertos de moldes, detalhes de matrizes de estampagem, gabaritos, calibres e características de ferramentas de conectores.nn3 fundamentos permanecem inalterados: o trabalho deve ser localizado a partir de datum significativos, deve haver material de retificação disponível após tratamento térmico ou EDM, e o método de inspeção deve corresponder à característica crítica. O controlo CNC não pode corrigir fixação instável, um caminho de roda inacessível, movimento térmico ou uma revisão de desenho pouco clara.nnA partir de 2010, o fluxo de trabalho de revisão de desenhos da SUUXIANG aplica esses fundamentos antes de selecionar a maquinação CNC, EDM, retificação de precisão, ajuste e inspeção. Os compradores devem identificar coordenadas críticas, relações de acoplamento, requisitos de superfície e necessidades de relatório para que a rota do processo e o plano de metrologia possam ser revistos em relação à encomenda real.
3. Tipos de retificação de gabaritos
Cinco rotas de retificação de gabaritos distinguem-se pela geometria e esquema de datum. Selecione a operação a partir de chamadas funcionais, não apenas do nome da característica.
| Tipo | Característica Típica | Chamada em Desenho | Utilização de Ferramenta | Questão de Capacidade | Alternativa |
|---|---|---|---|---|---|
| Furo interno | Furo de pino | Tamanho, posição | A inserir | Acesso à roda? | Afiação |
| Contorno/perfil | Forma interna | Perfil para datum | Cavidade a inserir | Raio de canto? | Corte a fio por eletroerosão |
| Posição por coordenadas | Padrão de furos | Posição real | Ferramenta de ligação | Esquema de datum? | Furação de precisão |
| Cónico/raio | Entrada ou transição | Ângulo, raio | Componente de guia | Método de inspeção? | Fresagem CNC |
| Furar e depois retificar | Furo acabado | Material, localização | Núcleo do molde | Transferência de setup? | Operações separadas |
Furos Internos
Duas dimensões controladas por datum — tamanho do furo e posição verdadeira — geralmente regem um pedido de furo interno. Indique a dureza final, profundidade e se o furo acopla com um pino.nnUma questão de acesso decide a adequação: o fuso, a roda e o método de retificação podem entrar sem tocar nas paredes adjacentes? Use brunimento ou retificação cilíndrica interna para furos abertos e rotacionalmente simétricos.
Perfis e Coordenadas
Dois controlos de perfil — tolerância de contorno e localização relacionada com datum — separam o acabamento de forma da retificação de posição por coordenadas. Identifique as faces de datum de controlo antes de orçamentar.nnUma alternativa de eletroerosão a fio serve perfis passantes com caminhos de fio acessíveis. Use retificação de gabaritos quando a forma, o canto interno, o acabamento ou a relação posicional requerem a sua abordagem específica.
Cónicos e Trabalho Combinado
Uma chamada de cónico ou raio necessita do seu ângulo, raio, limites de mistura e referência de inspeção definidos. Indique se a característica veda, guia ou liberta um componente de acoplamento.nnUm fluxo de trabalho combinado de mandrilamento/retificação de gabaritos pode estabelecer material de stock e depois acabar a geometria crítica em datum relacionados. Confirme a transferência de configuração, a tolerância e a sequência de inspeção durante a revisão do desenho.
4. Materiais para furação de precisão
Na cotação, o grau e o estado do material determinam se a furação de precisão é uma via de acabamento ou uma desnecessariamente lenta. Confirme o tratamento térmico antes de fixar a tolerância de material, a roda e o método de inspeção.
| Família de Materiais | Risco Primário | Foco de Planeamento |
|---|---|---|
| Aço ferramenta | Distorção do tratamento térmico | Retificar após a condição estabilizada |
| Aço temperado | Desgaste da roda e queimadura | Classe da roda e arrefecimento |
| Carboneto | Lascagem | Roda de diamante e passes suaves |
| Aço inoxidável | Retenção de calor | Evitar danos térmicos |
| Liga de alumínio | Carga e rebarbas | Controlo de retificação e de arestas |
| Liga de cobre | Espalhamento | Baixa carga e rebarbação |
| Cerâmicas selecionadas | Fratura frágil | Confirmar viabilidade e inspeção |
Comportamento do Material por Família
Os aços ferramenta e aços temperados geralmente favorecem a remoção abrasiva controlada; o carboneto e as cerâmicas selecionadas requerem estratégias de baixa força e conscientes de fratura. Ligas de aço inoxidável, alumínio e cobre exigem atenção ao calor, carga e formação de rebarbas.
Estratégia de Roda e Térmica
As rodas vitrificadas de óxido de alumínio geralmente são adequadas para aços, enquanto o diamante é geralmente selecionado para carbonetos e muitas cerâmicas. Ligas de alumínio e cobre mais macias podem sobrecarregar uma roda, aumentar o calor, espalhar as bordas e prolongar o tempo de retificação ou ciclo.
Questões Antes da Cotação
Antes do RFQ, especifique a liga exata, dureza fornecida, estado do tratamento térmico, status do revestimento e estoque de retificação. Identifique os datums críticos, características de parede fina, limites de quebra de aresta, requisito de superfície, aceitação de rebarbas e a evidência de inspeção necessária.
5. Tolerâncias e acabamentos de retificação de gabaritos
Uma especificação funcional de retificação de gabaritos começa com a condição de acoplamento, não com o menor número que um bloco de título pode exibir. Indique quais dimensões localizam, guiam, vedam ou libertam o componente antes de atribuir controlos geométricos.
| Requisito | Uso Funcional | Anotação Prática | Verificação |
|---|---|---|---|
| Posição real | Localiza o eixo de acoplamento | Posição em relação aos referenciais A-B-C | CMM ou calibrador funcional |
| Circularidade | Controla o contacto circular | Tolerância de circularidade | Testador de circularidade |
| Acabamento superficial | Controla o atrito ou a libertação | Ra na face designada | Perfilómetro de superfície |
Definir Referenciais Funcionais
Três características de referencial devem estabelecer a montagem apenas quando refletem o contacto de montagem: uma face de base, uma face lateral e um furo de localização são comuns. Anexe controlos de posição e perpendicularidade a essas referências de referencial.nnUma chamada de tolerância de posição real deve governar um eixo de furo em relação aos referenciais de acoplamento; uma tolerância apenas por coordenadas pode ocultar o deslocamento do referencial e a ambiguidade na inspeção. Identifique a característica de montagem que controla nas notas do desenho.
Combinar Acabamento Com Função
Requisitos de Ra pertencem a superfícies onde o atrito, a vedação, o contacto de rolamento ou o desempenho de libertação dependem da textura. Um acabamento cosmético fino numa superfície sem contacto pode aumentar o tempo de retificação sem melhorar a função da ferramenta.nnA circularidade e a cilindricidade aplicam-se a furos de trabalho, pinos e casquilhos; o perfil adapta-se a contornos complexos. Confirme o método de inspeção — CMM, calibrador de furos, calibrador de ar, testador de circularidade ou perfilómetro de superfície — durante a revisão do desenho.
6. Principais controlos de qualidade de retificação de gabaritos
Dois controlos determinam se a geometria crítica se repete: o esquema de referenciais e a montagem. Exija que o fornecedor ligue todas as características medidas aos referenciais do desenho antes de iniciar a retificação de gabaritos.
Referencial E Fixação da Peça
Três referências de referencial devem localizar a peça consistentemente através da maquinação, tratamento térmico e retificação. Solicite o plano de montagem, o método de fixação e um registo das superfícies de referencial protegidas contra distorção.nnUma alteração na montagem pode alterar as relações posicionais mesmo quando os tamanhos individuais são aprovados. Para furos ou perfis críticos, solicite um primeiro ensaio ligado à sequência de referenciais especificada.
Material, Mós E Temperatura
0,02–0,10 mm de material de acabamento é uma faixa de planeamento, não um valor padrão; a tolerância deve adequar-se à condição do material e à geometria. Confirme o tamanho pré-retificação e o estado do tratamento térmico no documento de acompanhamento.nnUma mossa de mós documentada e uma verificação da condição do veio suportam uma ação de corte consistente. Solicite registos de controlo de refrigerante onde se apliquem dimensões sensíveis ao calor, secções finas ou tolerâncias posicionais apertadas.
Evidência de Inspeção
A inspeção a 100% é apropriada apenas para características identificadas como críticas pelo plano de inspeção ou pelo desenho. Solicite resultados em processo, dados finais de CMM ou de calibrador funcional, identificação do equipamento de medição e critérios de aceitação.nnUm relatório rastreável deve ligar o número da peça, revisão, lote, referência do referencial, valores medidos e disposição. A SUUXIANG deve alinhar a documentação final com o plano de inspeção acordado e os requisitos da encomenda.
7. Escolher um fornecedor de retificação de gabaritos
Dois trabalhos comparáveis revelam mais do que um folheto de capacidades: solicite desenhos, materiais, tolerâncias, relatórios de inspeção e histórico de revisões. Para retificação de gabaritos, a qualificação deve seguir o risco da peça, não o marketing do fornecedor.
| Tipo de Projeto | Evidência Útil | Decisão Chave |
|---|---|---|
| Protótipo | Revisão de desenho; relatório da primeira peça | Validar rota do processo |
| Baixo volume | Registo de configuração; inspeção de lote | Confirmar repetibilidade |
| Ferramentas de produção | Plano de capacidade; registo de revisão | Controlar alterações e entrega |
Verificar Adequação do Processo
Três tipos de trabalhos devem ser revistos: insertos de protótipo, componentes de precisão de baixo volume e ferramentas de produção. Peça por características semelhantes, condição do material, tamanho do furo, esquema de datum e evidência de tolerância.nnDois registos de máquina são importantes: percurso utilizável X-Y-Z e velocidade ou gama de diâmetros do fuso disponível. Confirme que o workholding, o acesso da roda e o stock CNC ou EDM a montante são viáveis.
Auditar Controlo de Engenharia
Uma resposta de revisão de desenho deve identificar dimensões críticas, datums, folga de retificação, sequência de tratamento térmico e método de inspeção. A linguagem genérica de aceitação não é prova de controlo de fabrico.nnDois pontos de verificação de comunicação — revisão da primeira peça e reconhecimento da revisão — reduzem a ambiguidade. Exija fotos de amostras ou relatórios para referenciar a revisão atual do desenho.
Corresponder Qualificação ao Risco
Três prioridades de protótipo são capacidade de resposta, confirmação de rota e primeiras peças medidas. O trabalho de baixo volume necessita adicionalmente de configurações repetíveis e rastreabilidade lote a lote.nnFerramentas de produção requerem evidência de capacidade, controlo de alterações documentado e um percurso de escalada definido. A SUUXIANG pode rever desenhos, coordenar CNC, EDM, retificação, ajuste e inspeção dentro do âmbito verificado.
8. Erros comuns na aquisição de retificação de gabaritos
Oito erros recorrentes de RFQ criam risco evitável de retificação de gabaritos. Resolva-os durante a revisão do desenho, antes da libertação do material, porque a correção após o tratamento térmico ou configuração geralmente acrescenta custo e exposição ao cronograma.
Definir Datums e Tolerâncias
Duas referências de datum em falta podem tornar o requisito de posição de um furo ininspecionável; chamadas de tamanho, posição e perfil conflitantes criam o mesmo problema.nnUma ação corretiva é emitir um desenho cotado que identifique datums funcionais e reconcilie tolerâncias críticas. Isto reduz ciclos de clarificação, risco de retrabalho e disputas de inspeção.
Planear Stock e Tratamento Térmico
0 mm de stock de retificação declarado pode não deixar margem de correção segura após maquinação a montante; um estado de tratamento térmico não especificado também obscurece a sequência do processo.nnUma ação corretiva é definir o stock pré-retificação, a condição do material, o requisito de dureza e o momento do tratamento térmico. Isto protege a geometria e previne retrabalho evitável ou extensão de prazo de entrega.
Controlar Risco Comercial e de Alterações
Uma comparação de menor preço pode omitir inspeção, estratégia de configuração e trabalho de controlo de revisão; alterações tardias no desenho podem invalidar operações concluídas.nnDois controlos ajudam: solicitar o método de inspeção e os requisitos do relatório com o RFQ, depois congelar as revisões antes da libertação. A retificação de gabaritos deve finalizar uma rota a montante sólida, não compensar um controlo de datum deficiente ou uma maquinação inacessível.
9. Lançar um projeto de retificação de gabaritos
Uma libertação controlada impede que uma característica acabada esteja correta com um desenho obsoleto. Para aquisição internacional de curto prazo, estabeleça a base técnica antes de a SUUXIANG agendar a retificação de gabaritos.
Libertar um Pacote de Dados Controlado
A Revisão A deve incluir o desenho 2D assinado, o modelo 3D nativo ou neutro, a quantidade e o contexto de aplicação. Identifique a revisão que prevalece quando o modelo e o desenho diferem.nnAs características críticas para a função devem ser assinaladas com referências, tolerâncias geométricas, requisitos de superfície e referências de peças de acoplamento. Indique se as dimensões se aplicam antes ou depois do tratamento térmico.
Confirmar o Roteiro do Processo
A designação do material, a condição de fornecimento, a dureza alvo e a sequência de tratamento térmico devem ser confirmadas antes de atribuir o material para retificação. Isto evita um roteiro incorreto para peças de ferramenta sensíveis à distorção.nnO feedback DFM deve abordar o acesso à ferramenta, o caminho do fio, as necessidades de EDM, a transferência de referências, a fixação e a folga de acabamento. Resolva os pontos em aberto por escrito antes da liberação.
Concordar com a Inspeção E Alterações
A aceitação da inspeção deve indicar as dimensões críticas, o método de medição, o formato do relatório, a expectativa de amostragem e qualquer evidência de material ou tratamento térmico exigida. Corresponda estes requisitos à encomenda e ao plano de inspeção.nnA aprovação do primeiro artigo é útil quando a geometria de acoplamento, o risco de revisão ou as consequências de ajuste são elevados. Após a aprovação, emita cada alteração como uma nova revisão controlada com disposição para o trabalho já iniciado.
10. Preço e prazo de entrega para retificação de gabaritos
Três blocos de custos geralmente governam uma cotação de retificação de gabaritos: engenharia e configuração, tempo de máquina e inspeção. A configuração aumenta com a recuperação de referências, fixação personalizada, contagem de características, acesso restrito à roda e qualquer eletrodo, EDM a fio ou roteiro de pré-retificação exigido antes da retificação final.nnUma revisão de desenho após a configuração pode alterar tanto o preço quanto a entrega, pois programas, gabaritos, pontos de inspeção e documentação liberada podem precisar de revisão novamente. A SUUXIANG deve cotar a partir do pacote de desenho controlado, condição do material, sequência de tratamento térmico, quantidade de lote, dimensões críticas, requisitos de acabamento, escopo de inspeção e data de entrega solicitada.nnDuas opções de cronograma exigem acordo explícito: o roteiro padrão reserva tempo para material, usinagem, estabilização, retificação e verificação; o roteiro acelerado pode exigir resequenciamento e confirmação de capacidade. Um custo unitário menor em maior quantidade só é significativo quando as peças compartilham uma revisão estável e uma fixação repetível.
| Cenário de pedido ilustrativo | Principais impulsionadores de custos | Efeito provável no prazo de entrega |
|---|---|---|
| Inserção complexa única | Fixação personalizada, características internas difíceis, geometria apertada, relatório completo | Mais tempo de configuração e verificação |
| Pequeno lote de repetição | Configuração aprovada existente, características acessíveis, revisão estável | Menor configuração por peça |
| Revisão acelerada | Referências ou tolerâncias alteradas, agendamento prioritário, reinspeção | Requer análise de viabilidade e capacidade |
Carregue o seu desenho para uma cotação de retificação de gabaritos
Inclua material, quantidade, dimensões críticas, requisitos de inspeção e data de entrega alvo para uma revisão DFM disciplinada e cotação.