
Polimento Espelhado para Peças de Precisão por Desenho
Alinhe os requisitos de polimento espelhado com DFM, dimensões críticas, acesso à maquinação e planeamento de inspeção antes da produção.
Componentes Representativos para Revisão de Polimento Espelhado





Related Components and Drawing-Based Quotation




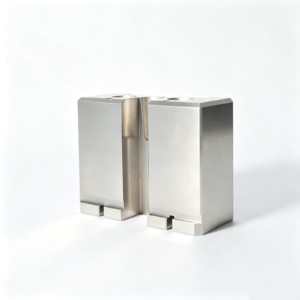



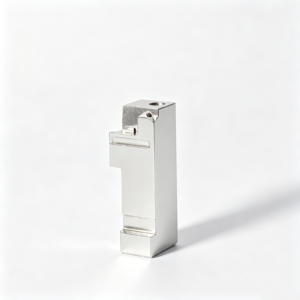

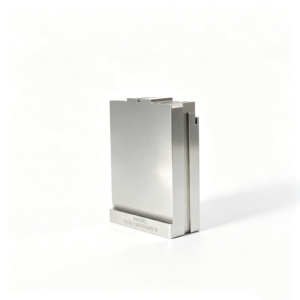
Vantagens do Polimento Espelhado para Acabamento de Superfície Controlado
O planeamento baseado em desenho alinha os requisitos de superfície com dimensões críticas, acesso ao processo, evidências de inspeção e comunicação de revisão controlada.
Revisão de Desenho Primeiro
Reveja desenhos, modelos e notas de superfície antes da cotação para identificar geometria, relações de datum e requisitos de acabamento que afetam a fabricabilidade.
Dimensões Críticas Protegidas
Planeie o polimento espelhado em torno das dimensões críticas para que a remoção de material, as condições de aresta e as prioridades de tolerância permaneçam visíveis ao longo da rota de fabrico.
Alinhamento da Rota do Processo
Coordene a maquinação CNC, EDM, retificação e folgas de ajuste de acordo com o acesso à ferramenta, alvos de superfície e as interfaces funcionais do componente.
Planeamento de Inspeção
Defina métodos de inspeção práticos e expectativas de relatório atempadamente, ligando os requisitos de superfície a verificações dimensionais acordadas e à documentação final.
Controlo de Revisões
Mantenha as revisões de desenho, clarificações e alterações aprovadas visíveis para que a produção siga os requisitos atuais em vez de suposições desatualizadas.
Comunicação Rastreável
Partilhe informações do projeto sobre material, quantidade, prioridades de entrega e expectativas de qualidade para apoiar decisões de aprovisionamento mais claras e produção coordenada.
Ferramentas de Precisão e Famílias de Peças CNC
Configure cada família em torno do seu desenho, dimensões críticas, condição do material, necessidades de inspeção e rota de produção antes da cotação.

Serviços de Maquinação CNC
Serviços de maquinação CNC de precisão para peças personalizadas e componentes de ferramentas, planeados a partir do desenho através de fresagem, torneamento, EDM, retificação, ajuste e inspeção. Reveja dimensões críticas, datums, requisitos de material, quantidade e expectativas de relatório antes de compromissos de produção.
Upload a Drawing
Fresagem CNC
Serviços de fresagem CNC personalizados para peças prismáticas, insertos de moldes, placas e características detalhadas de componentes. O acesso à ferramenta, a fixação da peça, as folgas de maquinação, os requisitos de superfície e as relações de datum são revistos para estabelecer uma rota prática e uma abordagem de inspeção.
Upload a Drawing
Torneamento CNC
Serviços de torneamento de precisão CNC para peças rotativas como pinos, camisas, casquilhos, eixos e características de localização. Forneça tolerâncias de diâmetro, requisitos de concentricidade, detalhes de rosca, condição do material, prioridades de superfície e contexto de componentes de acoplamento para revisão.
Upload a Drawing
Maquinação de 5 Eixos
Maquinação CNC de 5 eixos para superfícies complexas, características angulares e componentes multifacetados onde o reposicionamento pode afetar o acesso ou o controlo de datum. A rota de processo é avaliada em relação à estratégia de fixação, alcance da ferramenta, relações de tolerância e requisitos de inspeção.
Upload a Drawing
Maquinação Suíça e Micro Maquinação
Maquinação suíça e micro maquinação para componentes de torneamento pequenos e detalhados que requerem geometria controlada e manuseamento prático. Os desenhos devem identificar diâmetros críticos, comprimentos, concentricidade, condições de aresta, material, quantidade e quaisquer requisitos de inspeção ou embalagem.
Upload a Drawing
EDM de Fio e EDM de Imersão
Serviços de EDM de fio e EDM de imersão para perfis, geometria interna, necessidades de características de aresta afiada e detalhes de ferramentas endurecidas para além do acesso prático da ferramenta de corte. Reveja caminhos de fio, estratégia de elétrodos, requisitos de acabamento, considerações de camada de recozimento e etapas subsequentes de retificação ou ajuste.
Upload a Drawing
Retificação de Precisão
Retificação de precisão de superfícies e perfis para planicidade, paralelismo, precisão de perfil e stock final controlado em componentes de ferramentas. Defina datums, folga de retificação, sequência de tratamento térmico, requisitos de superfície e método de inspeção antes de iniciar a maquinação.
Upload a Drawing
Inserções de Núcleo e Cavidade de Molde
Inserções de núcleo e cavidade de molde de precisão fabricadas a partir de desenhos do cliente para aplicações de ferramentas de moldagem por injeção. O planeamento da produção considera requisitos de material e dureza, geometria de fecho, acesso de refrigeração ou características, necessidades de EDM, stock de retificação, dimensões críticas e expectativas de ajuste.
Upload a Drawing
Componentes de Ejetor e Ejeção
Pinos ejetores, camisas e componentes de ejeção feitos de acordo com diâmetros, comprimentos, degraus e relações de acoplamento definidos no desenho. Forneça material, tratamento térmico, condição de superfície, expectativas de folga e qualquer contexto de montagem ou função do molde que afete a fabricabilidade.
Upload a Drawing
Pinos de Núcleo, Guias e Componentes de Localização
Pinos de núcleo, pinos de guia, casquilhos e componentes de localização produzidos em torno do alinhamento funcional e relações de datum repetíveis. Requisitos críticos podem incluir classe de ajuste, retilineidade, concentricidade, condição de superfície, tratamento térmico e o componente de acoplamento ou desenho de montagem.
Upload a Drawing
Cunhas, Levantadores, Portas e Acessórios de Molde
Cunhas de molde, levantadores, portas e acessórios configurados para a ação específica do molde, geometria de separação e interface de montagem. Os desenhos devem clarificar o curso, superfícies de contacto, condição do material, requisitos de lubrificação ou acabamento, ajustes críticos e prioridades de inspeção.
Upload a Drawing
Componentes de Molde para Conectores
Componentes de molde de precisão para conectores para aplicações de ferramentas de terminais, carcaças e características finas. Reveja a geometria dos pinos, dimensões relacionadas com o passo, requisitos de material e tratamento térmico, estratégia de EDM ou retificação, interfaces de acoplamento e as características críticas que influenciam o desempenho do conetor.
Upload a Drawing
Componentes de Matriz de Estampagem
Componentes de matriz de estampagem de precisão para funções de corte, conformação, guiamento e localização definidas no desenho. O planeamento do processo aborda material, tratamento térmico, geometria de perfil, características críticas de folga, stock de retificação, requisitos de EDM e critérios de inspeção relevantes para a montagem da matriz.
Upload a Drawing
Ferramentas para Moldagem por Injeção, MIM, CIM e Overmolding
Trabalho de ferramentas e componentes para moldagem por injeção, moldagem por injeção de metal, moldagem por injeção de cerâmica e overmolding dentro do âmbito de produção verificado. Submeta o contexto da aplicação, requisitos de material, condições de separação ou acoplamento, dimensões críticas e provas necessárias para revisão de viabilidade.
Upload a Drawing
Materiais de Maquinação
Materiais de maquinação CNC selecionados com base em especificações de desenho, cargas funcionais, necessidades de corrosão, sequência de tratamento térmico, maquinação e requisitos de inspeção. Confirme o grau exato, a condição do material, as necessidades de rastreabilidade e quaisquer regras de substituição aprovadas antes da cotação.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
Acabamento de superfície e tratamento térmico considerados como parte da sequência de maquinação, não como uma reflexão tardia. Defina o acabamento necessário, a gama de dureza, o padrão de revestimento ou tratamento, as áreas mascaradas, as folgas dimensionais, as necessidades de retificação pós-tratamento e os requisitos de verificação.
Upload a Drawing
Qualidade, Metrologia e Documentação
Inspeção de precisão, metrologia e documentação de qualidade alinhadas com a encomenda e o plano de inspeção acordado. Identifique dimensões críticas, datums, necessidades de inspeção por amostragem ou completa, formato de relatório, registos de material, estado de revisão e quaisquer requisitos de rastreabilidade específicos do cliente.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
Prototipagem rápida e fabrico de baixo volume para peças baseadas em desenhos que necessitam de iteração controlada antes de uma produção mais alargada. Inclui nível de revisão, quantidade, data alvo, dimensões críticas, requisitos de material e acabamento, contexto de aplicação e evidência de inspeção necessária para aprovação.
Upload a DrawingMateriais para Polimento Espelhado para Análise de Desenhos

Aço para Ferramentas
Usado para núcleos de moldes, insertos de cavidades, guias e ferramentas propensas a desgaste. O grau, o objetivo de dureza, a sequência de tratamento térmico e a margem de retificação devem ser revistos, pois a distribuição do carboneto e as tensões residuais afetam a resposta ao polimento espelhado.

Aço Inoxidável
Selecionado para componentes de moldes sensíveis à corrosão, ferramentas de conectores e peças de precisão personalizadas. O grau da liga, a usinabilidade, as necessidades de passivação e a condição de superfície especificada devem ser confirmados, uma vez que as inclusões e o tratamento térmico influenciam a consistência do polimento.

Ligas de Alumínio
Adequadas para ferramentas de protótipo, gabaritos e componentes usinados leves onde a usinagem rápida é valiosa. Confirme o temperamento da liga, os requisitos de anodização, a rigidez das características e as marcas de superfície permitidas, pois os graus mais macios podem riscar durante o polimento espelhado.

Ligas de Cobre
Aplicadas a elétrodos, insertos de gestão térmica e componentes de ferramentas especializados que requerem alta condutividade. Confirme a composição da liga, a geometria do elétrodo, os controlos de manuseamento e os requisitos de superfície, pois as ligas de cobre macio são propensas a deformação e abrasivos embutidos.

Ligas de Titânio
Consideradas para peças personalizadas resistentes à corrosão e aplicações de componentes exigentes. Confirme o grau, a estratégia de fixação, o acesso à ferramenta, os limites de entrada de calor e o objetivo de rugosidade, uma vez que a baixa condutividade térmica do titânio pode complicar o controlo de usinagem e acabamento.
Rotas de Processo de Polimento Espelhado


Corte a Fio EDM
O Corte a Fio EDM produz perfis precisos, ranhuras e características internas difíceis onde o acesso convencional à ferramenta é limitado. O percurso do fio, as condições de canto e as passagens de acabamento são planeados em torno do desenho para suportar a preparação controlada da superfície.

EDM por Penetração
O EDM por Penetração forma cavidades detalhadas, nervuras e características profundas usando uma estratégia de elétrodo adequada à geometria e à condição do material. O desgaste do elétrodo, as configurações de descarga e a margem de acabamento subsequente requerem revisão antes de especificar um resultado polido espelhado.

Retificação de Precisão
A retificação de precisão controla a planicidade, o paralelismo, o diâmetro e a aproximação dimensional final em características aplicáveis. O stock de retificação e a sequência são considerados antes do polimento espelhado, ajudando a preservar as dimensões críticas enquanto se prepara uma superfície consistente.

Operações de Ajuste
O ajuste aborda as relações de acoplamento, o movimento e o contacto funcional entre os componentes do molde e da ferramenta. O trabalho manual final segue os requisitos de características verificados, com atenção às arestas, juntas e áreas polidas que afetam a montagem ou a libertação.

Planeamento de Inspeção
A inspeção confirma as dimensões críticas acordadas, os requisitos de superfície e as necessidades de documentação em relação ao desenho e revisão. O método de medição e o âmbito do relatório são definidos para a encomenda, mantendo as expectativas de polimento espelhado rastreáveis até à revisão final.
Características do Componente de Polimento Espelhado

Elementos de Guiagem
Guias, casquilhos e elementos de localização podem ser especificados com superfícies de contacto polidas onde são necessários movimento controlado, alinhamento repetível ou marcação reduzida. A geometria final, ajuste, material e acabamento requerem uma revisão de viabilidade orientada por desenho.

Pinos de Núcleo
Os pinos de núcleo podem necessitar de polimento espelhado para suportar uma libertação limpa, reduzir marcas de arrasto ou atingir uma condição de superfície moldada definida. A SUUXIANG revê o diâmetro do pino, o comprimento sem suporte, a condição do material e os requisitos de inspeção antes de planear a fabricação.

Inserções de Ponto de Injeção
Inserções de ponto de injeção com superfícies polidas voltadas para o fluxo podem ser consideradas para aplicações de moldagem onde a qualidade da superfície e o fluxo de material controlado são importantes. A geometria do ponto de injeção, a condição do aço circundante, o acesso EDM e a sequência de acabamento devem ser definidos no desenho.

Carros e Elevadores
Carros e elevadores podem incorporar faces de trabalho polidas quando o percurso do componente, o contacto de moldagem ou os requisitos de peça cosmética o exigirem. A revisão deve abranger a direção do percurso, folgas, expectativas de lubrificação, superfícies de acoplamento e requisitos de ajuste.

Identificação da Peça
Marcação a laser, números de peça, identificadores de revisão e marcas de orientação podem suportar a rastreabilidade de componentes de precisão. Especifique a localização da marcação, os requisitos de caracteres e quaisquer restrições de superfície para que a identificação não interfira com as áreas funcionais polidas.
Sobre o Polimento Espelhado da SUUXIANG
A SUUXIANG é a única marca pública internacional da Dongguan SuuXiang Precision Mold Co., Ltd., estabelecida em 2010 e sediada no 2º Piso do Parque Industrial Sanhe, em Chang’an Town, Dongguan, Guangdong, China. Fundada pelo representante legal XiaoCheng Huang, a empresa ajuda equipas globais de engenharia, sourcing e qualidade a transformar desenhos e especificações em peças usinadas CNC inspecionadas, componentes de moldes de precisão, ferramentas de conectores e componentes de matrizes de estampagem.
O nosso trabalho combina revisão DFM com fresagem e torneamento CNC, maquinação multieixo, EDM, retificação de precisão, ajuste e inspeção. Para requisitos de polimento espelhado, a revisão do desenho clarifica áreas críticas da superfície, relações de datum, condição do material, tolerância de maquinação e expectativas de inspeção antes de ser discutida uma rota de processo.
O que distingue a SUUXIANG é a coordenação disciplinada desde a revisão do desenho com controlo de revisão até à documentação final de inspeção. Focamo-nos nas dimensões, requisitos de superfície e riscos de fabrico que afetam a função da peça, e mantemos as evidências necessárias visíveis à medida que a produção e a entrega são planeadas.

Capacidades Principais por Trás de Projetos de Polimento Espelhado
DFM Antes do Compromisso de Superfície
O polimento espelhado começa com uma revisão do desenho que separa as superfícies cosméticas das faces funcionais críticas. A SUUXIANG examina a estratégia de datum, o acesso à ferramenta, as condições das arestas, o estado do material e o stock removível permitido antes de discutir ou orçamentar a rota de acabamento.
- Identificar superfícies que requerem reflexão, selagem, deslizamento ou controlo cosmético
- Confirmar datums e dimensões que o polimento não deve perturbar
- Reveja os raios dos cantos, características cegas e restrições de acesso
- Alinhe a sequência de materiais e tratamentos térmicos com as necessidades de acabamento

Planeamento de Rotas para Faces Críticas
Um resultado polido depende da rota de maquinação precedente. CNC, EDM, retificação e ajuste são planeados em torno da geometria das características, marcas de maquinação residuais, caminhos de elétrodos ou fios e do material necessário para preparar faces designadas sem comprometer as dimensões adjacentes.
- Atribua CNC, EDM e retificação por acessibilidade das características
- Defina a margem de maquinação antes da preparação final da superfície
- Considere os efeitos de EDM e retificação em superfícies críticas
- Proteja as faces de acoplamento de operações de acabamento desnecessárias

Inspeção Corresponde ao Risco Funcional
A aparência da superfície por si só não estabelece a aceitação da peça. A SUUXIANG pode alinhar o plano de inspeção com os requisitos do desenho, focando-se em dimensões críticas, medição baseada em datum, requisitos de superfície e a documentação esperada para a encomenda específica antes de a produção prosseguir.
- Priorize dimensões e interfaces críticas para a qualidade
- Utilize datums definidos no desenho para o planeamento da medição
- Esclareça os critérios de aceitação de superfície e visuais necessários
- Faça corresponder relatórios e registos ao plano de inspeção acordado

Coordenação de Projetos Controlada por Revisão
Para peças baseadas em desenho, os requisitos de polimento espelhado devem acompanhar a revisão atual. A SUUXIANG mantém as alterações visíveis em todo o planeamento de processos, produção, inspeção e coordenação de entrega, para que dimensões revistas, notas de acabamento e expectativas de relatório não sejam tratadas como instruções informais.
- Confirme a revisão atual do desenho e do modelo
- Registre superfícies, dimensões e notas de aceitação alteradas
- Coordene atualizações entre as etapas de maquinação e inspeção
- Solicite inputs claros de RFQ para necessidades de material, quantidade e entrega

O Polimento Espelhado Começa Com um Plano Liderado pelo Desenho
Compare uma rota de revisão controlada com um caminho de cotação genérico típico antes de comprometer os requisitos de superfície, dimensionais e de inspeção.
← Swipe left or right to view →
Fluxo de Produção e Inspeção de Polimento Espelhado
Uma sequência orientada por desenho que mantém visíveis as dimensões críticas, requisitos de superfície, estado de revisão e expectativas de inspeção antes da entrega.
Revisar RFQ e Desenhos
Avaliar desenhos 2D, modelos 3D, material, quantidade, aplicação, prazo de entrega e necessidades de inspeção; clarificar dimensões críticas, datum e requisitos de polimento espelhado.
Planear Processo e Controlos
Confirmar a fabricabilidade, acesso à maquinação, sequência de tratamento térmico, tolerâncias para EDM ou retificação, abordagem de polimento, estratégia de datum e o plano de inspeção específico do projeto.
Maquinar EDM e Retificar
Produzir peças através da sequência apropriada de CNC, multi-eixos, EDM e retificação de precisão, gerindo as tolerâncias de stock e o acesso das ferramentas para o acabamento subsequente.
Ajustar e Polir Superfícies
Concluir o ajuste e o polimento espelhado necessários, protegendo as arestas funcionais, as superfícies de encaixe e a geometria que pode ser afetada pelo trabalho de acabamento de superfície.
Inspecionar Documentar e Coordenar
Verificar as peças de acordo com o método de inspeção acordado, manter a rastreabilidade da revisão e da encomenda, e depois coordenar a embalagem e as informações de entrega com o cliente.
Inicie o Seu Projeto de Polimento Espelhado
Move from drawing review to controlled delivery with clear requirements, documented decisions, and inspection aligned to the agreed production plan.
Submeta o Seu Pacote de Desenhos
Envie desenhos 2D, modelos 3D quando disponíveis, material, quantidade, prioridades de superfície, data alvo e requisitos de inspeção para que a equipa possa compreender a intenção funcional.
Rever Viabilidade e Cotação
Discutir dimensões críticas, datum, acesso à maquinação, expectativas de polimento, necessidades de EDM ou retificação, sequência de tratamento térmico e estado de revisão antes da cotação e dos compromissos de produção.
Confirmar Detalhes de Produção
Alinhar a revisão do desenho aprovada, o âmbito da amostragem ou produção, os controlos de material, o método de inspeção, as necessidades de documentação, os marcos de entrega e qualquer contexto de componentes de encaixe que afete a produção.
Siga as Atualizações de Entrega Controlada
Receber comunicação coordenada sobre o progresso da produção, conclusão da inspeção, alterações de revisão e planeamento de entrega, com a documentação final correspondente à encomenda e ao plano de inspeção acordados.
Documentação Disponível por Acordo de Projeto
Declarações do Cliente Reservadas Pendentes de Aprovação
Reservado para uma declaração verificada do cliente que documenta a revisão do desenho aprovada, evidência de inspeção e resultado mensurável de polimento espelhado. Publicar apenas após autorização escrita do cliente confirmar o resultado citado e qualquer quantidade, requisito de superfície ou métrica de entrega reportada.
Reservado para uma declaração verificada do cliente que descreve um resultado de produção específico, como o número de peças inspecionadas, dimensões críticas aceites ou critérios de superfície aprovados. Registos de encomenda de suporte e permissão para atribuir a declaração são necessários antes da publicação.
Reservado para uma declaração verificada do cliente sobre revisão de desenho, controlo de revisões e documentação de inspeção final. Adicionar um resultado mensurável apenas quando for rastreável aos registos do projeto relevantes e o cliente tiver aprovado tanto a redação como a atribuição.
FAQ de Polimento Espelhado para RFQs de Engenharia
Clarify the drawing, process, quality, and documentation inputs needed before a precision finishing quotation can be reviewed.
O que devo incluir num pedido de orçamento (RFQ) para polimento espelhado?
Precisa de um desenho 2D e um modelo 3D para peças com polimento espelhado?
O polimento espelhado pode ser especificado com um requisito de rugosidade superficial?
Como é que o material e o tratamento térmico afetam o polimento espelhado?
Pode orçamentar polimento espelhado em componentes de moldes EDM ou retificados?
Posso solicitar amostras antes de uma encomenda de produção?
Que relatórios de inspeção podem ser solicitados para peças de precisão polidas?
Como são geridos os desenhos, detalhes de entrega e documentos sensíveis à PI?
O Guia Completo do Comprador para polimento espelhado
Utilize esta estrutura de decisão para especificar acabamentos refletivos, avaliar controlos de processo e capacidade do fornecedor, comparar fatores de custo e evitar erros comuns de aquisição para peças de precisão CNC, componentes de moldes e ferramentas de conectores.
1. O que é polimento espelhado?
Ra 0.2 µm or lower is often used as a shorthand for a stainless No. 8 mirror finish, but roughness alone does not prove a mirror result. Mirror polishing is a controlled removal of prior scratches, pits, haze, and buffing marks until the surface gives a clear, minimally distorted reflection; see https://providencemetallizing.com/feeds/blog/polish-stainless-steel-mirror-finish.nnTwo separate acceptance needs must be stated: cosmetic reflectivity and functional smoothness. A visually reflective face may still have local waviness, edge rounding, or altered mating geometry, while a low-Ra functional surface may not require a presentation-grade reflection.nnA drawing should identify the finish area, datum-sensitive faces, allowable edge break, target roughness where relevant, and whether reflection clarity is cosmetic acceptance. Attach an approved limit sample or define viewing distance, lighting, inspection method, and scratch-direction criteria; require that polishing preserve critical dimensions and not erase inspection evidence.
2. Evolução do Polimento de Precisão
Três fases de acabamento — remoção de material, refinação de riscos e brilho final — eram historicamente realizadas em grande parte por mãos habilidosas usando pedras, limas, papéis abrasivos e compostos de polimento. O julgamento do operador continua a ser valioso para áreas de transição e acesso difícil, mas o resultado pode variar com a pressão, a condição da ferramenta e a sequência utilizada.nnA maquinação CNC, EDM, retificação de precisão, ferramentas rotativas, assistência ultrassónica e meios abrasivos controlados permitem agora aos fabricantes planear o acabamento em torno de superfícies de referência, acesso à ferramenta e material restante. Para núcleos de tolerância apertada, insertos de cavidade e características de ferramentas de conectores, a rota de acabamento deve evitar arestas arredondadas, alterar a geometria de fecho ou mascarar defeitos relacionados com EDM.nnDois RFQs podem pedir ‘polimento espelhado’ mas significar critérios de aceitação visivelmente diferentes: refletividade cosmética, baixa rugosidade, aparência sem EDM, ou uma classe de acabamento de molde especificada. Indique a localização da superfície, áreas excluídas, quebra de aresta permitida, padrão de comparação ou amostra aprovada, método de inspeção visual/iluminação, requisito de rugosidade, quando relevante, e expectativas de relatório antes da produção.
3. Tipos de polimento espelhado
Cinco rotas podem produzir uma superfície refletiva, mas não controlam a geometria igualmente. Um desenho 2D deve identificar faces óticas, arestas protegidas, acesso à cavidade e a quantidade permitida de remoção de material antes da seleção da rota.
| Processo | Geometria Adequada | Consistência | Limitação Principal |
|---|---|---|---|
| Mecânico manual | Cavidades, nervuras, fechos | Dependente do operador | Risco de arredondamento de arestas |
| Assistido por máquina | Faces de molde abertas | Elevada em trabalhos repetitivos | Acesso limitado a cantos |
| Fluxo abrasivo | Passagens internas | Dependente do processo | Pode suavizar arestas |
| Acabamento em massa | Peças pequenas não críticas | Consistente em lote | Proteção deficiente de datum |
| Eletrolítico | Reentrâncias condutoras | Micro-alisamento uniforme | Não remove defeitos profundos |
| Retoque manual | Defeitos locais | Apenas local | Requer proteção de datum |
Polimento Manual E Mecanizado
O polimento mecânico manual atinge fechos, nervuras e detalhes de cavidade a que as rodas não conseguem aceder. O polimento assistido por máquina melhora a repetibilidade em faces abertas e robustas, mas pode arredondar arestas ou deixar marcas direcionais nos cantos.
Fluxo, Massa E Toque Final
O acabamento por fluxo abrasivo pode alisar passagens internas com um percurso de meio controlado, enquanto o acabamento em massa é adequado para peças pequenas não críticas. O toque final manual localizado corrige marcas de testemunho, mas necessita de limites definidos para que as referências e superfícies de acoplamento permaneçam intactas.
Acabamento Eletrolítico
O acabamento eletrolítico remove preferencialmente os pontos altos microscópicos em peças condutoras. Pode melhorar a uniformidade em reentrâncias acessíveis, mas não pode substituir a correção mecânica de riscos profundos, texturas EDM ou erros de forma.
4. Materiais para polimento de espelho
O grau do material, o u003ca href=u0022/surface-finishes-and-heat-treatment/u0022u003etratamento térmicou003c/au003e e a condição do material de partida determinam se o polimento de espelho revelará uma superfície estável ou exporá picadas, arranhões, distorções e marcas de usinagem residuais. Especifique-os antes da cotação.
| Família de Materiais | Comportamento de Polimento | Foco da Inspeção | Risco Pós-Processo |
|---|---|---|---|
| Aço inoxidável | Encruamento; sensibilidade a inclusões | Picadas, linhas de arrasto, manchas de corrosão | Contaminação incorporada |
| Aço ferramenta | Dureza suporta estabilidade de forma | Inclusões, marcas de queimadura, abaulamento de borda | Distorção de tratamento térmico |
| Liga de alumínio | Esborratamento macio; possível porosidade | Picadas, ondulação, remoção de riscos | Oxidação e marcas de manuseio |
| Liga de cobre | Corte rápido; propenso à oxidação | Uniformidade de cor, poros, riscos | Manchas/Oxidação |
| Titânio | Encruamento e sensibilidade ao calor | Arrastar linhas, descoloração | Sobre-aquecimento da superfície |
| Superfície metalizada | A qualidade do revestimento rege o acabamento | Nódulos, adesão, espessura | Descascamento ou acúmulo nas bordas |
Metais Reagem de Forma Diferente
Aço inoxidável 304 e 316 resiste à corrosão, mas pode encruar; inclusões de usinagem livre podem aparecer como arranhões no polimento. Aços ferramenta temperados geralmente mantêm melhor a forma, enquanto a segregação ou inclusões de carboneto podem permanecer visíveis.
Ligas Macias Exigem Controlo
O alumínio 6061 pode polir brilhantemente, mas a porosidade e o esborratamento do metal macio podem obscurecer defeitos. As ligas de cobre polim facilmente, mas oxidam rapidamente; o titânio encrua e pode reter linhas de arrasto ou descoloração por calor localizado.
A Condição da Superfície Define a Aceitação
O revestimento pode nivelar texturas menores, mas pode amplificar nódulos, acúmulo nas bordas, defeitos de adesão ou riscos no substrato. As superfícies tratadas termicamente requerem que a dureza, a sequência de têmpera, a tolerância do material e a proteção contra corrosão pós-polimento sejam acordadas na RFQ.
5. Polimento Espelhado e Acabamentos Secundários
Os acabamentos secundários devem ser especificados como requisitos de desenho funcionais ou cosméticos, com critérios de aceitação ligados à superfície relevante. A SUUXIANG revê a sequência, os datums, as áreas mascaradas e as necessidades de inspeção antes de comprometer uma rota.
| Requisito | Propósito Primário | Risco de Superfície Espelhada |
|---|---|---|
| Passivação | Tratamento de resistência à corrosão | Pode alterar o tom visual |
| Eletropolimento | Rebarbação ou refinamento de superfície | Pode suavizar arestas aguçadas |
| Metalização ou PVD | Camada funcional ou cosmética | Variação de adesão e cor |
| Marcação a laser | Identificação e rastreabilidade | Brilho ou alteração de textura local |
| Embalagem protetora | Manter a aparência aprovada | O contacto pode criar marcas de fricção |
Sequência Antes do Revestimento
O polimento mecânico espelhado normalmente precede a passivação, eletropolimento, metalização ou PVD. Cada processo subsequente pode alterar a refletividade, a definição das bordas, as dimensões ou a cor aparente.nnAs notas de desenho devem definir as zonas de acabamento, os limites de mascaramento, o material base e os pontos de medição pós-acabamento. A adesão do revestimento depende de um pré-tratamento compatível, não apenas do polimento.
Marcação e Mascaramento
A marcação a laser numa superfície espelhada pode criar brilho, baixo contraste, tonalidade de calor ou alteração visível da textura. Especifique o conteúdo, a localização, o objetivo de contraste e se a marcação é permitida antes ou depois do revestimento.nnAs áreas mascaradas necessitam de dimensões inequívocas a partir de datums estabelecidos. As linhas de fita e as transições de revestimento devem ser localizadas longe das superfícies de vedação, acoplamento e cosméticas.
Proteção Visual
A embalagem protetora deve prevenir o contacto peça-a-peça, poeira abrasiva, impressões digitais e marcas de fricção durante o transporte. Uma face cosmética polida pode exigir separação individual e uma orientação de manuseamento definida.
6. Elementos de Qualidade de Polimento de Espelho
Duas camadas de aceitação – aparência e geometria – devem ser acordadas antes do início do polimento. Um reflexo semelhante a espelho não pode disfarçar cavidades no substrato, casca de laranja, ondulação, marcas de redemoinho ou danos de manuseamento.
Controlo de Defeitos de Superfície
Uma sequência de grão controlada deve apagar completamente o padrão de risco anterior; a alternância das direções de risco facilita a deteção de linhas residuais grossas.nnDois riscos geométricos requerem limites explícitos: arredondamento de bordas em características de vedação, separação ou acoplamento, e alteração dimensional em superfícies críticas após o polimento.
Definir Aceitação Visual
Dois controlos de referência devem acompanhar o desenho: uma amostra aprovada ou comparador retido, mais a distância de visualização indicada, ângulo de iluminação e condição de limpeza.nnUma chamada de área crítica deve identificar faces cosméticas, reflexos óticos, zonas de fecho e quaisquer áreas onde pequenas cavidades, ondulações ou riscos sejam inaceitáveis.
Evidência de Inspeção Pré-Envio
Deve ser especificada uma verificação visual final a 100% para áreas designadas de polimento de espelho nas condições de visualização acordadas, após remoção de resíduos e manuseamento protegido.nnDois conjuntos de evidências são úteis antes do envio: resultados de inspeção para dimensões críticas e fotografias ou vídeos claros de superfícies cosméticas acordadas. Incluir identificação da revisão, notas do método de inspeção e qualquer registo de desvio aprovado.
7. Escolher um Fabricante de Polimento de Espelho
A SUUXIANG deve ser avaliada a partir do desenho para o exterior: material, geometria, critérios de aceitação cosmética e dimensões críticas devem orientar o processo. Uma superfície refletora por si só não demonstra um controlo de produção repetível.
| Área de Avaliação | Questão a Colocar | Evidência |
|---|---|---|
| Experiência relevante | Esta liga e geometria já foram polidas antes? | Registo de processo comparável |
| Proteção de tolerância | Que datums e gabaritos permanecem controlados? | Plano de processo e inspeção |
| Repetibilidade cosmética | Como são segregados os compostos e as áreas de trabalho? | Instruções de controlo |
| Aprovação de volume | O que desencadeia a contenção após um defeito cosmético? | Registo de amostra e ação corretiva |
Correspondência da Experiência com a Peça
Solicitar trabalhos comparáveis na liga especificada, condição de dureza, cavidade, nervura, furo ou geometria de forma livre. Confirmar se o polimento de espelho é interno, quais operações o precedem e como as folgas de EDM, retificação e ajuste são protegidas.
Auditoria de Controlo de Processos
Exigir que o processo identifique transferências de operador, gabaritos dedicados, datums protegidos e segregação de abrasivos. Rodas, compostos e materiais de limpeza separados reduzem a contaminação cruzada; o fornecedor deve explicar como evita riscos enquanto evita deriva dimensional.
Aprovar Evidência e Resposta
Utilizar uma amostra de primeira peça com condições visuais acordadas, pontos de inspeção e registos de aceitação antes da libertação em volume. Exigir rastreabilidade ligada à revisão e uma resposta de ação corretiva que identifique contenção, causa raiz e verificação da correção.
8. Erros Comuns dos Compradores no Polimento de Espelho
Seis lacunas recorrentes em pedidos de orçamento (RFQ) transformam o polimento de espelho numa disputa evitável: critérios de aceitação vagos, historial de processos em falta, características inacessíveis, suposições sobre arestas, condições de visualização inconsistentes e comparações de orçamentos incompletas.
Definir o Acabamento
Uma palavra — espelho — não define a aceitação. O resultado pode ser uma névoa subjetiva, riscos residuais ou peças rejeitadas.nnDois controlos evitam isto: especificar a superfície funcional, a rugosidade alvo, se aplicável, o limite de direção dos riscos e o padrão visual aprovado. Pergunte como o fornecedor irá inspecionar e documentar o acabamento.
Indicar Material e Tratamento Térmico
Três entradas em falta — grau do material, dureza alvo e sequência de tratamento térmico — podem alterar a resposta do polimento. A consequência é um brilho desigual, descolamento ou retrabalho após o acabamento.nnUma nota no desenho deve identificar a condição do material e se o polimento ocorre antes ou depois do tratamento térmico. Peça a sequência de maquinação, EDM, retificação e polimento proposta.
Rever Acesso e Arestas
Dois problemas de geometria derrotam frequentemente um acabamento cosmético: cavidades profundas e estreitas e cantos internos fora do alcance da ferramenta. A consequência é um polimento não uniforme ou uma operação manual não orçamentada.nnUma revisão DFM deve identificar superfícies alcançáveis, raios mínimos e limites de mascaramento. Especificar o chanfro de aresta permitido, pois as arestas afiadas normalmente requerem rebarbação controlada antes do polimento.
Alinhar Amostras e Orçamentos
Duas amostras vistas sob iluminação diferente podem parecer ter defeitos diferentes. A consequência é ambiguidade na aprovação e desacordo tardio na inspeção.nnUma folha de comparação deve definir a iluminação, distância de visualização, limpeza e fotos de aceitação. Compare orçamentos por preparação incluída, área de polimento, método de inspeção, proteção e âmbito de retrabalho — não apenas o preço unitário.
9. Lançamento de um Projeto de Polimento de Espelho
Um lançamento controlado converte uma indicação de acabamento em critérios de aceitação mensuráveis antes do corte do material. A SUUXIANG deve rever o modelo CAD, o desenho 2D, o contexto de acoplamento e a data de entrega necessária em conjunto.
Revisão de Desenho e DFM
Os desenhos 2D devem marcar zonas críticas para cosmética, datum, arestas e áreas ocultas após a montagem. Definir se o polimento pode alterar raios de transição, linhas de partição, ventilações ou arestas funcionais afiadas.nnO feedback DFM deve confirmar o acesso à maquinação, a estratégia EDM, o material de retificação, a sequência de tratamento térmico e o material mínimo para retrabalho. Cavidades de conectores e insertos de moldes requerem limites de acesso explícitos.
Amostra e Primeiro Artigo
Uma amostra de acabamento deve estabelecer a distância de visualização, a iluminação, a direcionalidade, a névoa permitida e os limites de riscos. Guarde uma referência aprovada com a sua revisão e identificação da peça.nnA inspeção do primeiro artigo deve emparelhar dimensões críticas com resultados visuais após o polimento. Registe qualquer retrabalho local, pois o polimento repetido pode consumir material ou alterar superfícies ajustadas.
Piloto para Lançamento de Produção
Quantidades piloto devem validar o manuseamento, a embalagem protetora, o risco de corrosão e os danos de trânsito antes do lançamento. Confirme os marcos de entrega para inspeção, aprovação, trabalho corretivo e expedição.nnO lançamento de produção requer critérios de aprovação por escrito e controlo de alterações para revisões de desenhos, zonas de polimento, materiais ou embalagem. A SUUXIANG pode alinhar a documentação final com o plano de inspeção acordado.
10. Preços e Custos de Polimento de Espelho
2 documentos — o desenho aprovado e os critérios de aceitação do acabamento — devem ancorar uma cotação de polimento de espelho; os preços fixos na web não podem contabilizar o acesso, a condição do substrato ou a evidência de inspeção.nn3 ações de redução de custos preservam superfícies críticas: limitar a área polida por indicação no desenho, especificar a aceitação mensurável sob iluminação definida e fornecer contexto de peça acoplada protegida antes da seleção da rota.
| Fator de custo | Efeito no custo unitário | Efeito no prazo de entrega |
|---|---|---|
| Tamanho e material da peça | Peças maiores ou mais duras aumentam o tempo de preparação e manuseamento | Poderão ser necessárias mais revisões de polimento |
| Acesso inicial à superfície e geometria | A textura EDM, as nervuras profundas, as transições acentuadas e o acesso restrito à ferramenta aumentam o trabalho | Aumentam o risco de retrabalho e o trabalho manual |
| Nível de acabamento e escalão de quantidade | Critérios visuais mais rigorosos aumentam o custo; quantidades repetidas podem diluir os custos de configuração | A revisão do primeiro artigo precede a produção repetida |
| Inspeção e embalagem protetora | Registos de inspeção definidos e embalagem resistente a riscos aumentam o manuseamento | Relatórios e embalagem adicionam tempo de expedição |
Carregue o seu desenho para um pedido de cotação de polimento espelhado SUUXIANG
Inclua material, quantidade, dimensões críticas, prioridades de superfície, requisitos de inspeção e data de entrega prevista para uma revisão disciplinada do desenho.