
Inserções de Canal de Molde, Fabricadas a Partir do Seu Desenho
A SUUXIANG analisa as inserções de canal de molde em relação a dimensões críticas, acesso de maquinação, estratégia de EDM, stock de retificação e requisitos de inspeção antes da produção.
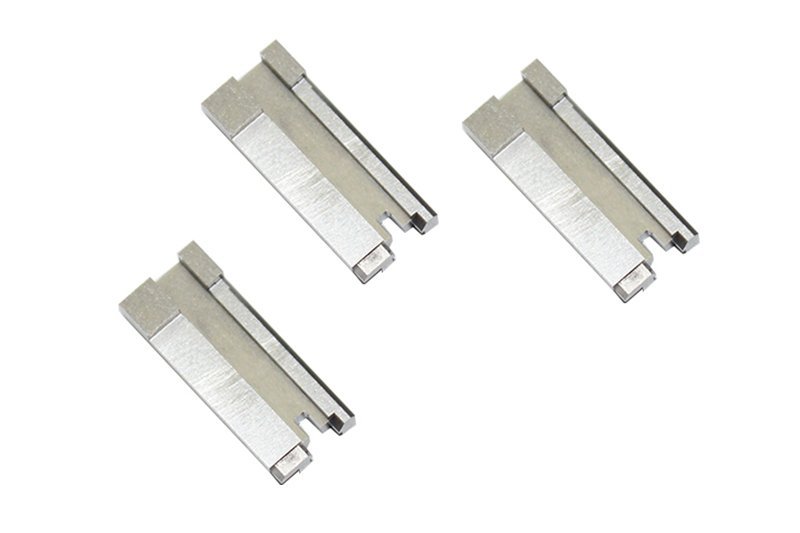
Componentes de Inserção de Canal de Molde em Destaque







Related Product Catalogue and Quotation












Porquê os Engenheiros Escolhem Inserções de Canal de Molde da SUUXIANG
Reveja interfaces críticas, selecione uma rota de processo prática e mantenha os requisitos de inspeção e revisão visíveis antes do início da produção.
Revisão DFM Orientada por Desenho
Analisamos a geometria do canal, referências de datum, acesso à ferramenta, detalhes de fecho e questões de fabricabilidade antes de compromissos de orçamento ou produção.
Planeamento da Rota de Processo
A u003ca href=u0022/cnc-machining-services/u0022u003emaquinação CNCu003c/au003e, EDM de fio, EDM de penetração, retificação e ajuste são planeados em torno da geometria, condição do material, requisitos de superfície e restrições de acesso.
Dimensões Críticas em Primeiro Lugar
Dimensões prioritárias, interfaces funcionais e relações de tolerância são identificadas a partir do desenho para orientar a sequência de maquinação e o planeamento da inspeção.
Estratégia de EDM e Retificação
Necessidades de elétrodos, caminhos de fio, stock de retificação e sequência de tratamento térmico são revistos quando a geometria da inserção do canal requer trabalho de acabamento controlado.
Inspeção Correspondente aos Requisitos
Métodos de inspeção e expectativas de relatório estão alinhados com a encomenda, focando-se em características críticas acordadas e requisitos de qualidade documentados.
Visibilidade de Revisões
Revisões de desenho, especificações clarificadas e informações de entrega permanecem visíveis através da coordenação do projeto, ajudando as equipas a evitar mal-entendidos de fabrico evitáveis.
Famílias de Componentes de Ferramentas de Precisão
Configure a rota de processo, material, dimensões críticas e evidências de inspeção em torno do seu desenho — não de uma peça de catálogo assumida.

Serviços de Maquinação CNC
Serviços de maquinação CNC de precisão para peças baseadas em desenho que requerem revisão DFM disciplinada, caminhos de ferramenta acessíveis, controlo de datum e um plano de inspeção alinhado com dimensões críticas antes de se comprometer com a produção.
Upload a Drawing
Fresagem CNC
Serviços personalizados de fresagem CNC para componentes prismáticos e contornados, incluindo cavidades, perfis, características de refrigeração e geometria de montagem. Reveja o acesso de maquinação, estratégia de fixação, stock restante e prioridades de tolerância antes de selecionar a rota.
Upload a Drawing
Torneamento CNC
Serviços de torneamento CNC de precisão para peças rotativas como pinos, casquilhos, camisas, eixos e elementos de localização. Defina os datums, requisitos de concentricidade, detalhes de roscas, condição do material e método de inspeção com o pedido de orçamento.
Upload a Drawing
Maquinação de 5 Eixos
A maquinação CNC de 5 eixos suporta superfícies angulares complexas, geometria composta e características que beneficiam de menos configurações. A viabilidade depende do alcance da ferramenta, fixação da peça, transferência de datums, requisitos de superfície e o empilhamento de tolerâncias especificado.
Upload a Drawing
Maquinação de Precisão e Micro-maquinação
A maquinação de precisão e a micro-maquinação abordam componentes pequenos, esguios ou com muitos detalhes, onde o suporte, a concentricidade e o manuseamento afetam os resultados. Submeta dimensões completas, material, quantidade e requisitos de medição para uma revisão de processo adequada.
Upload a Drawing
Eletroerosão a Fio e por Penetração
Os serviços de eletroerosão a fio e por penetração suportam materiais endurecidos, características estreitas, cantos internos e geometria para além do acesso de ferramentas convencionais. O design do elétrodo, o caminho do fio, os objetivos de acabamento, as considerações sobre a camada de recozimento e o ajuste a jusante devem ser revistos em conjunto.
Upload a Drawing
Retificação de Precisão
A retificação de precisão de superfícies e perfis é utilizada onde a planicidade, paralelismo, controlo de perfil ou correção de tamanho final são críticos. Defina o material a retificar, a sequência de tratamento térmico, as superfícies de datum e as condições de inspeção antes de iniciar a maquinação.
Upload a Drawing
Insertos de Núcleo e Cavidade de Molde
Os insertos de núcleo e cavidade de molde de precisão são configurados a partir da geometria da peça, comportamento da resina, necessidades de arrefecimento e layout do molde. A revisão do desenho deve identificar fechos, ventilação, áreas de polimento, seleção de aço, estratégia de EDM e interfaces dimensionais.
Upload a Drawing
Componentes de Extração e Ejeção
Pinos de extração, casquilhos e componentes de ejeção são especificados em função do curso, guiamento, folga, condições de desgaste e geometria de acoplamento. Forneça tolerâncias de diâmetro, requisitos de dureza ou tratamento, expectativas de superfície e contexto de montagem para revisão.
Upload a Drawing
Pinos de Núcleo, Componentes de Guiamento e Localização
Pinos de núcleo, pinos de guiamento e componentes de localização estabelecem o alinhamento funcional e o posicionamento repetível numa montagem de molde. Considerações críticas incluem a classe de ajuste, comprimento de engajamento, superfícies de desgaste, relações de datum, condição do material e estratégia de substituição.
Upload a Drawing
Carros, Levantadores, Pontos de Injeção e Acessórios de Molde
Carros, levantadores, pontos de injeção e acessórios de molde suportam a desmoldagem da peça, ações laterais e o fluxo controlado de material. Avalie o curso, interferência, geometria de fecho, localização do ponto de injeção, folga de desgaste e interfaces de montagem antes de libertar os desenhos dos componentes.
Upload a Drawing
Componentes de Molde para Conectores
Componentes de molde de precisão para conectores exigem um controlo rigoroso de características finas, relações de pinos, alinhamento de insertos e condições de moldagem repetidas. Partilhe o contexto da peça de acoplamento, layout da cavidade, requisitos de material, dimensões críticas e prioridades de inspeção com o pedido de orçamento.
Upload a Drawing
Componentes de Ferramenta de Estamparia
Componentes de ferramenta de estamparia de precisão são produzidos de acordo com as relações funcionais do conjunto da ferramenta, incluindo punção, matriz, guiamento e características de localização. O material, tratamento térmico, folga, precisão do perfil e requisitos de ajuste regem o plano do processo.
Upload a Drawing
Ferramental para Injeção, MIM, CIM e Sobremoldagem
Componentes de ferramental para injeção, MIM, CIM e sobremoldagem são revistos dentro do escopo de produção verificado. Forneça o material moldado, suposições de contração, interfaces de insertos, requisitos de separação, características críticas e condições de operação esperadas.
Upload a Drawing
Materiais de Maquinação
Os materiais de maquinação CNC são selecionados em função da resistência, desgaste, corrosão, estabilidade, maquinação e necessidades de tratamento a jusante. Indique a classificação exata ou alternativas aprovadas, condição do material, necessidades de certificação e ambiente de aplicação antes da orçamentação.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
O acabamento de superfície e o tratamento térmico devem ser compatíveis com as superfícies funcionais, o risco de alteração dimensional, as exigências de desgaste e os ajustes de montagem. Identifique zonas de acabamento, alvos de rugosidade, necessidades de mascaramento, requisitos de dureza e expectativas de inspeção pós-tratamento.
Upload a Drawing
Qualidade, Metrologia e Documentação
Inspeção de precisão, metrologia e documentação de qualidade são planeadas a partir das dimensões críticas definidas no desenho e dos critérios de aceitação acordados. Especifique o formato do relatório, expectativas de amostragem, esquema de datum, necessidades de calibração, registos de materiais e requisitos de documentação controlada por revisão.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
A prototipagem rápida e a produção de baixo volume suportam a validação orientada por desenhos, pontes de quantidade e revisões controladas. A revisão inicial deve confirmar a disponibilidade de material, rota de processo, dimensões críticas, âmbito de inspeção, quebras de quantidade e requisitos de entrega.
Upload a DrawingOpções de Materiais para Inserções de Canais de Molde

Aço para Ferramentas Pré-Temperado
Adequado para inserções de canais que requerem uma rota de maquinação estável e resistência moderada ao desgaste de produção. Os compradores devem especificar o grau do aço, a condição de dureza requerida, o tipo de resina, as dimensões críticas e quaisquer requisitos de acabamento superficial ou de inspeção.

Aço para Ferramentas com Têmpera Integral
Usado onde é necessária maior resistência ao desgaste após maquinação e tratamento térmico. O desenho deve definir o grau do material, dureza alvo, sequência de tratamento térmico, material para retificação, superfícies de referência e verificações dimensionais necessárias após a têmpera.

Aço Inoxidável Resistente à Corrosão
Considerado para ambientes de moldagem onde a resistência à corrosão, a polibilidade ou a exposição à humidade afetam a vida útil da inserção. Confirme o grau do aço inoxidável, a condição de dureza, aditivos de resina, requisito de acabamento e se é necessária eletroerosão, retificação ou pós-tratamento.

Aço para Trabalho a Frio de Alta Resistência ao Desgaste
Uma escolha potencial para áreas de canais expostas a resinas abrasivas ou carregadas, sujeitas a revisão do projeto. Forneça a composição da resina, a localização esperada do desgaste, a especificação do tratamento térmico, o requisito de superfície e as expectativas de substituibilidade para a inserção.

Ligas de Cobre-Berílio
Podem ser avaliadas para necessidades localizadas de condutividade térmica onde a aplicação e os requisitos de segurança suportam a sua utilização. Os compradores devem identificar a especificação da liga, a condição de tratamento térmico, o contexto de arrefecimento, os aços de acoplamento e a documentação de inspeção necessária.
Inserções de Canais de Molde: Maquinação, Eletroerosão e Retificação

Fresagem CNC
A fresagem CNC estabelece perfis de inserção, formas de canais, cavidades e características de referência acessíveis. Geralmente é selecionada onde o acesso da fresa suporta a geometria, com uma folga de maquinação retida quando se requer eletroerosão ou retificação subsequente.

Eletroerosão a Fio
A eletroerosão a fio produz ranhuras estreitas, perfis internos afiados e características de passagem que as ferramentas de fresagem não conseguem alcançar de forma limpa. O percurso do fio, a localização do furo de arranque e a relação de referência devem ser revistos antes da produção para proteger a geometria crítica.

Eletroerosão por Penetração
A eletroerosão por penetração aborda cavidades cegas, detalhes finos de portais e características internas de canais onde o acesso do elétrodo é prático. A estratégia do elétrodo, a folga de faísca e os requisitos de superfície devem estar alinhados com o desenho e as necessidades de ajuste a jusante.


Ajuste Controlado
O ajuste verifica a relação funcional entre a inserção do canal e os seus componentes de molde de acoplamento. As áreas de contacto, as faces de assentamento e as interfaces de fecho são avaliadas em relação à geometria aprovada, evitando suposições não suportadas sobre as condições de montagem.

Inspeção Dimensional
A inspeção é planeada em torno de dimensões críticas, referências, requisitos de superfície e necessidades de relatórios específicas da encomenda. Os resultados medidos e o estado da revisão mantêm-se alinhados com o desenho acordado, de modo a que a prova de aceitação corresponda à inserção do canal fabricada.
Componentes para Moldes de Injeção: Funcionalidades de Compatibilidade

Elementos de Localização
Características de localização por pino, chaveta e superfície plana podem estabelecer uma orientação repetível entre os componentes do molde de injeção e as partes circundantes do molde. A geometria final deve refletir a estratégia de datum, os requisitos de ajuste por pressão, o acesso de montagem e o desenho aprovado.

Elementos de Guia
Pinos guia, casquilhos ou superfícies de guia dedicadas podem suportar um fecho preciso e proteger as interfaces de trabalho contra desalinhamentos. A SUUXIANG analisa o comprimento de engajamento, a folga, as considerações de desgaste e o acesso de maquinação antes de selecionar a abordagem de funcionalidade.

Interfaces de Canal de Injeção
Detalhes adjacentes ao canal de injeção podem ser integrados onde o componente suporta um layout de canal e cavidade definidos. O tamanho do canal, a condição da superfície, o comportamento do material, a manutenibilidade e a estratégia de eletroerosão devem ser confirmados através da revisão do desenho.

Interfaces de Ejeção
Folgas, passagens para pinos e interfaces de suporte podem ser maquinadas para o arranjo de ejeção pretendido. O seu design depende da geometria do canal, da direção de desmoldagem, do empilhamento da montagem e se o componente requer ajuste após a maquinação.

Marcação de Identificação
Números de cavidade, identificadores de revisão e marcas de orientação podem auxiliar na montagem, manutenção e rastreabilidade da inspeção. Forneça o conteúdo da marcação, localização, profundidade e restrições de superfície para que a funcionalidade não interfira com as superfícies funcionais do molde.
Sobre os Componentes de Moldes de Injeção SUUXIANG
A SUUXIANG é a marca pública da Dongguan SuuXiang Precision Mold Co., Ltd., estabelecida em 2010 na cidade de Chang’an, Dongguan, Guangdong, China. Apoiamos equipas internacionais de engenharia, sourcing e qualidade com fabrico baseado em desenhos para componentes de moldes de injeção, componentes de moldes de precisão, ferramentas para conectores e peças CNC personalizadas.
O nosso fluxo de trabalho combina discussão DFM com fresagem e torneamento CNC, maquinação multi-eixo, eletroerosão, retificação de precisão, ajuste e inspeção. Antes da cotação e dos compromissos de produção, revimos dimensões críticas, datums, requisitos de material e tratamento térmico, acesso de maquinação, necessidades de eletroerosão, folga de retificação e expectativas de inspeção.
O que distingue a SUUXIANG é a coordenação disciplinada desde a revisão do desenho com controlo de revisão até à documentação final. Em vez de tratar uma peça como um pedido de maquinação genérico, ajudamos as equipas a definir a rota do processo, o método de inspeção e os requisitos de entrega necessários para o componente específico, aplicação e encomenda.

Componentes para Moldes de Injeção: Capacidades de Fabrico Essenciais
Revisão DFM e de Datum
Antes de maquinar os componentes de moldes de injeção, a SUUXIANG revê o desenho, o modelo, as interfaces de acoplamento, as dimensões críticas e o esquema de datum. Isto estabelece uma referência inspecionável para a geometria do canal, características de vedação e localização antes de ser discutida uma rota de processo ou um compromisso de produção.
- Identificar dimensões críticas de controlo de fluxo, ajuste e fecho
- Verificar o acesso a datums em fresagem, eletroerosão e retificação
- Análise do acesso a ferramentas, condições de contorno e transições de funcionalidades
- Registo de revisões de desenho e questões técnicas em aberto

Estratégia de EDM para Funcionalidades Definidas
Furos profundos, formas internas aguçadas e detalhes de acesso restrito podem necessitar de eletroerosão a fio (wire EDM) ou eletroerosão por penetração (sinker EDM) após avaliação da sequência de maquinação. O design do elétrodo, o percurso do fio, o estado do material e o acabamento subsequente são planeados com base na geometria especificada, em vez de serem assumidos a partir de um modelo de peça genérico.
- Correspondência do método de EDM com a geometria e o acesso da funcionalidade
- Revisão dos requisitos de elétrodos para formas cegas ou detalhadas
- Planeamento do material de acabamento para retificação ou ajuste subsequente
- Clarificação das prioridades de inspeção de superfícies e dimensões

Tolerância de Rectificação e Ajuste
Inserções de canais de moldes de precisão dependem frequentemente de stock controlado para retificação e de relações de ajuste, não apenas da maquinação nominal. A SUUXIANG analisa onde o material deve permanecer para a retificação final, como as superfícies se relacionam com os seus datums e quais as interfaces que requerem verificação durante a inspeção orientada para a montagem.
- Definição da tolerância de rectificação antes da sequência de tratamento térmico
- Proteção das faces de referência utilizadas para verificações de localização final
- Avaliação das superfícies sensíveis ao ajuste e das relações de fecho
- Evitar a remoção de material de acabamento durante operações anteriores

Inspeção Planeada a Partir de Desenhos
O planeamento da inspeção começa com o desenho do cliente e os requisitos críticos de qualidade acordados. A SUUXIANG alinha os métodos de medição, as necessidades de relatório e a identificação de revisões com a encomenda, de modo a que a evidência de inspeção aborde as dimensões e superfícies que importam para a aplicação da inserção do canal.
- Priorização das dimensões críticas, datums e requisitos de superfície
- Alinhamento dos métodos de inspeção com a geometria acessível da funcionalidade
- Confirmação do formato do relatório e das expectativas de rastreabilidade
- Manter o estado de revisão visível através da coordenação de produção

Inserções de Canais de Moldes: Para Além de uma Cotação de Maquinação Genérica
Compare a revisão de desenho, o planeamento de processos e o alinhamento de inspeção necessários antes do início da produção das inserções de canais.
← Swipe left or right to view →
Inserções de Canal de Molde: Processo do Desenho à Entrega
Um fluxo de trabalho liderado pelo desenho que alinha DFM, planeamento de processo, maquinação de precisão, inspeção e coordenação de entrega com os requisitos aprovados da encomenda.
Receção Técnica da RFQ
Envie os desenhos 2D, modelos 3D quando disponíveis, especificações de materiais, quantidades, contexto de aplicação, prazo de entrega e necessidades de inspeção para que a discussão da cotação comece com informações técnicas úteis.
DFM e Revisão de Desenhos
Reveja as dimensões críticas, datum, geometria dos canais, acesso à maquinação, condições de fecho, sequência de tratamento térmico, necessidades de EDM, material de rectificação e métodos de inspeção antes de confirmar os compromissos de produção.
Planeamento da Rota de Processo
Planeie a fresagem CNC, torneamento, operações multieixos, estratégia de elétrodos, trajetos de arame e fixação de peças em torno da revisão aprovada, condição do material e características que controlam o fluxo dos canais.
Maquinação e EDM
Maquinar características utilizando a rota CNC selecionada, aplicando depois EDM ou retificação de precisão onde a geometria, requisito de superfície, condição de material duro ou folga de acabamento o justificar.
Montagem e Verificação
Monte e verifique interfaces, fechos e características de localização contra o desenho; mantenha o estado da revisão e os requisitos de inspeção acordados visíveis ao longo do fluxo de trabalho de produção controlado.
Inspeção e Entrega
Inspecione características críticas com os métodos especificados, compile documentação que corresponda ao plano acordado, e coordene a embalagem protetora e informações de entrega para a encomenda finalizada.
Como Adquirir Inserções de Canais de Moldes
Provide the drawing, requirements and quality priorities needed for a disciplined review before quotation, sampling or production.
Carregar o Seu Pacote de Desenhos
Envie o desenho 2D e, quando disponível, o modelo 3D, identificando o estado da revisão, contexto de aplicação, características de acoplamento e requisitos de fluxo de canal ou fecho.
Definir Material e Quantidade
Especifique o material, os requisitos de tratamento térmico, a quantidade, a data de entrega prevista e se o requisito é para amostras de avaliação, inserções de substituição ou ferramentas de produção.
Marcar Requisitos Críticos
Identifique dimensões críticas, datum, requisitos de superfície, condições de ajuste e qualquer geometria de canal que afete o acesso à maquinação, estratégia de EDM, material de rectificação ou planeamento de inspeção.
Rever DFM e Inspeção
Reveja o feedback da SUUXIANG sobre fabricabilidade, rota de processo, método de inspeção, controlo de revisão e necessidades de relatório antes de confirmar uma cotação ou compromisso de produção.
Confirmar o Plano de Produção
Alinhe a revisão do desenho aprovada, os marcos de entrega, o âmbito da documentação e os pontos de comunicação para que a maquinação, EDM, retificação, montagem e inspeção final sigam os requisitos verificados.
Inserções de Canal de Molde: Certificações Verificadas e Documentação de Qualidade
Inserções de Canal de Molde: Feedback de Projetos de Engenharia
A revisão do desenho identificou um problema de acesso a EDM antes da sua libertação. Após a marcação de datum revista, o conjunto de inserções do canal chegou com todas as 12 dimensões críticas medidas incluídas no relatório de inspeção, o que encurtou a nossa revisão de qualidade à receção.
A SUUXIANG coordenou duas revisões de desenho sem perder a rastreabilidade entre as inserções do lado da cavidade e do canal. A entrega final correspondeu ao nosso cronograma de produção faseada, e a primeira verificação de montagem não exigiu retrabalho nas interfaces de localização especificadas.
Para uma ferramenta familiar de seis cavidades, a equipa esclareceu os requisitos de fecho e de stock de retificação antes da maquinação. Recebemos o conjunto de componentes com identificação de material e registos dimensionais, permitindo que a nossa oficina de ferramentas completasse a montagem um dia mais cedo do que o previsto.
FAQ de Inserções de Canal de Molde para Preparação de Pedido de Orçamento
Prepare a clearer drawing-based inquiry by defining the requirements that affect process planning, inspection, delivery, and documentation.
Que informação devo incluir num pedido de orçamento para inserções de canal de molde?
Existe uma quantidade mínima de encomenda para inserções de canal de molde?
Quanto tempo demora a fabricar uma inserção de canal de molde personalizada?
Posso encomendar um protótipo ou amostra antes da produção?
Que materiais podem ser utilizados para inserts de canais de molde?
Que relatórios de inspeção estão disponíveis para inserts de canais de molde?
Como são protegidos os desenhos e a propriedade intelectual durante uma RFQ?
Que detalhes de pagamento e envio devo fornecer?
O Guia Completo do Comprador para inserts de canais de molde
Utilize esta estrutura prática de tomada de decisões para especificar inserts de canais de molde, comparar materiais e configurações, avaliar fornecedores com base em desenhos, controlar o risco de ferramentas e evitar erros dispendiosos de design, aprovisionamento e manutenção.
1. O que são inserts de canais de molde?
Um molde de injeção de duas placas transporta comummente o bebedouro, o canal e a porta na sua interface de linha de partição. Os inserts de canais de molde são peças de ferramenta substituíveis que formam essas características de fluxo localmente: podem definir um ramal de canal ou porta, bloquear um caminho, redirecionar resina ou fornecer uma superfície de desgaste de serviço antes de o fundido entrar na cavidade. https://www.beaumontinc.com/injection-molding-glossary/runnernnNa linha de partição, um insert pode ser removido para retificação controlada enquanto a placa de molde circundante, a cavidade e as características de alinhamento permanecem intactas. Isto permite ao fabricante de ferramentas alterar uma condição localizada de porta ou canal, recuperar uma superfície desgastada ou corrigir rebarbas sem reusinagem de uma placa grande.nnUma interface substituível é particularmente útil onde resina carregada, contacto de produção repetido ou alterações de fluxo impulsionadas por testes concentram o risco. O desenho deve definir a sua relação de datum, faces de fecho, geometria de canal e porta, estado do material e pontos de inspeção para que o fluxo de resina e a manutenção futura permaneçam controlados. https://www.ptonline.com/blog/post/tooling-how-to-properly-size-gates-runners-and-sprues-part-5-of-5
2. Evolução dos inserts de canais de molde
Two-plate cold-runner molds traditionally machined runner and gate geometry directly into the mold plates. That approach is durable for stable, simple layouts, but a gate correction, erosion repair, or balance change can require reworking the plate rather than a localized component.nnThree serviceable insert functions—runner, gate, and shutoff or turn-off—separate flow-control geometry from the surrounding steel. In family molds, turn-off inserts can block or redirect flow to selected cavities; replaceable gate inserts also allow gate-size adjustment without re-EDM of the original gate diameter (https://www.moldmakingtechnology.com/products/runner-components-gate-insert-and-runner-turn-off-to-control-mold-runner-systems).nnGlass-filled and mineral-filled resins concentrate wear at gates, runners, and sealing edges, making replaceable wear areas practical. Procurement teams should therefore specify insert location datums, retention, parting-line relationship, service access, material and heat-treatment requirements, spare quantity, and inspection criteria so maintenance windows and trial-driven modifications stay localized.
3. Tipos de inserts de canais de molde
Os inserts de canais de molde são classificados pelo problema de fluxo, desgaste ou térmico que isolam. O desenho deve identificar se cada insert pertence a um percurso de canal a frio ou interage com um sistema de canal a quente.
| Tipo | Propósito | Situação Típica | Restrição Chave |
|---|---|---|---|
| Canal | Forma de fluxo de canal a frio | Molde de duas ou três placas | Ajuste de secção equilibrada e superfície de referência |
| Inserção de bebedouro | Controlo da zona de desgaste do bebedouro | Serviço de ajuste ou desgaste do bebedouro | Geometria e rebarba do bebedouro |
| Desligar | Bloquear ou redirecionar o fluxo | Molde familiar | Orientação da face de vedação |
| Inserção de desgaste | Proteger a zona de alto desgaste | Resina abrasiva | Local substituível |
| Com refrigeração aprimorada | Remover calor localizado | Ponto quente do canal de alimentação | Resistência da parede |
| Adjacente ao sistema de aquecimento | Interface com o sistema quente | Zona do coletor ou bico | Folgas térmicas |
Inserts de Fluxo a Frio
Os inserts de canal formam ou modificam a passagem de canal a frio em ferramentas de duas ou três placas. A sua construção removível permite alterações no diâmetro do canal ou serviço na linha de partição; a restrição é um percurso de fluxo equilibrado e uma localização de datum positiva.
Portas e Desvios
Os inserts de porta localizam a base da porta para que o tamanho da porta possa ser ajustado ou renovado sem retificar uma placa de cavidade grande. Os inserts de fecho de canal ou desvio bloqueiam ou redirecionam o fluxo em moldes familiares; faces de vedação, orientação e controlo de rebarbas são críticos.
Desgaste, Arrefecimento e Canal a Quente
Os inserts de desgaste protegem as interseções de canal ou áreas de contacto de resina abrasiva e simplificam a substituição. Os inserts com arrefecimento melhorado abordam pontos quentes locais, enquanto os inserts adjacentes a canais a quente requerem dados do coletor, bico, aqor e folga térmica, em vez de serem cotados como componentes de canal a frio.
4. Materiais para inserções de canais de alimentação do molde
A seleção do material define os limites de desgaste, corrosão e térmicos das inserções dos canais de alimentação do molde. Corresponda a inserção à resina, objetivo de ciclo, circuito de refrigeração, aço de acoplamento e intervalo de manutenção planeado antes de emitir o desenho.
| Família de Materiais | Dureza/Desgaste | Corrosão/Polimento | Térmica/Mecanização | Melhor Ajuste |
|---|---|---|---|---|
| Aço inoxidável pré-endurecido | Moderada | Alta / boa | Moderada / boa | Resinas corrosivas |
| Aço para ferramentas com têmpera integral | Alta após tratamento | Moderada / boa | Moderada / moderada | Produção geral |
| Tipo de desgaste com alta dureza | Muito alta | Dependente da classe | Baixa / difícil | Resina com enchimento de vidro |
| Liga de cobre | Baixa resistência ao desgaste | Moderada / razoável | Alta / fácil | Pontos de calor localizados |
| Material condutor especial | Dependente da classe | Dependente da classe | Alta / variável | Arrefecimento direcionado |
Correspondência de Desgaste e Corrosão
Resinas com enchimento de vidro e mineral aceleram o desgaste do canal de alimentação e do bebedouro; aços para ferramentas de alta dureza são geralmente a via mais segura contra o desgaste. Sistemas de resina corrosiva mudam a prioridade para classes de aço inoxidável e manutenção documentada.nnAço inoxidável 420 e classes pré-endurecidas semelhantes equilibram a resistência à corrosão, polibilidade e maquinação prática. Confirme a condição real de tratamento térmico e a dureza na encomenda.
Estratégia Térmica e de Serviço
Ligas de cobre e materiais especiais de alta condutividade removem o calor localizado mais rapidamente do que o aço para ferramentas, mas requerem suporte cuidadoso e design da superfície de acoplamento. Utilize-os onde a análise de refrigeração identifica um ponto quente, não como material de canal de alimentação padrão.nnCada revisão de desenho deve definir a resina, ciclos esperados, acesso à refrigeração, cargas de contacto e método de substituição. A inspeção deve verificar o perfil crítico do canal de alimentação após a montagem ou retificação.
5. Opções de inserções personalizadas para canais de moldes
As inserções personalizadas para canais de moldes devem ser definidas a partir do layout do canal, não selecionadas como variantes decorativas. A SUUXIANG revê as características de fluxo, interfaces de instalação, acesso de serviço e identificadores de inspeção em relação ao pacote de desenhos publicado.
| Opção | Propósito de Desempenho | Entrada Necessária |
|---|---|---|
| Perfil do canal de injeção | Fluxo e equilíbrio | Geometria da secção e resina |
| Geometria da canalização | Controlo de enchimento e congelamento | Tamanho da canalização e janela de moldagem |
| Método de retenção | Localização e acesso de serviço | Interface da peça de acoplamento |
| Marcação | Rastreabilidade de revisão | Texto, localização e revisão do desenho |
Geometria do Fluxo e da Canalização
O perfil do canal de injeção, as dimensões das ramificações, a área de contacto e o diâmetro da canalização influenciam a perda de pressão, o cisalhamento, o congelamento e o equilíbrio da cavidade. Fornecer o desenho 2D, o modelo 3D, o tipo de resina e o teor de carga, o número de cavidades e a localização pretendida da canalização.
Instalação e Manutenção

Inserções de pressão, fixadas por parafuso ou localizadas positivamente requerem dimensões da cavidade de acoplamento, referências de datum, detalhes de retenção e direção de montagem. Ângulos de fecho, posições de ventilação, passagens de refrigeração e limites de inserção intermutáveis devem ser revistos com a temperatura de moldagem, as condições de injeção e o acesso de manutenção.
Acabamento e Identificação

O acabamento superficial, o revestimento, a marcação a laser e as marcas de revisão devem servir para desmoldagem, controlo de desgaste, verificação de montagem ou rastreabilidade. Especificar a indicação de acabamento requerida, o conteúdo e a localização da marcação, o requisito de revestimento, o método de inspeção e o desenho controlado por revisão a ser fabricado.
6. Qualidade de construção que protege a produção
A qualidade de construção é estabelecida nos datums funcionais do desenho, não em tolerâncias de características isoladas. Cada interface deve preservar a estanquidade, a geometria do fluxo e a substituição de serviço após maquinação e tratamento térmico.
Datums, Ajustes e Alinhamento
Três referências de datum devem localizar a inserção, a linha central do canal de injeção e a superfície de separação. A pilha de tolerâncias determina o assentamento repetível; folgas descontroladas podem alterar o alinhamento, criar caminhos de fuga ou tornar uma inserção de substituição insegura.
Superfícies de Vedação e Fluxo
Uma linha de separação contínua deve permanecer protegida à volta do canal de alimentação. A planicidade, o ajuste, o acabamento do canal, raios controlados e transições limpas de portão reduzem a rebarba, a perda de pressão, os cantos estagnados e o desequilíbrio de fluxo cavidade-a-cavidade.
Bordas, Tratamento Térmico e Registos
Não são aceitáveis rebarbas soltas nas bordas do canal de alimentação, portão e fecho, pois fragmentos podem danificar faces de vedação ou contaminar a produção. Deve prever-se distorção de tratamento térmico com material de retificação, e depois verificar-se através de inspeção dimensional, verificações de superfície e registos associados à revisão.
7. Escolher um fabricante de inserções de canal de alimentação de moldes
Um fabricante capaz analisa as inserções de canal de alimentação de moldes como interfaces funcionais, não como dimensões isoladas. Antes da adjudicação, compare as evidências anexadas à revisão do desenho, plano de processo, plano de inspeção e compromisso de entrega.
| Área de Avaliação | Evidências a Solicitar | Teste de Interface |
|---|---|---|
| Engenharia | Desenho marcado e feedback de DFM | Os datum e as faces de vedação são compreendidos? |
| Materiais | Certificados e plano de tratamento térmico | A dureza está ligada às condições de desgaste? |
| Fabrico | Rota do processo CNC, EDM, retificação | Características inacessíveis podem ser explicadas? |
| Qualidade | Relatório da primeira peça e plano de instrumentos | As dimensões críticas são rastreáveis? |
| Controlo | Registo de revisão e plano de expedição | As alterações podem ser contidas antes da produção? |
Evidência de Revisão de Engenharia
1. A revisão do desenho deve identificar as linhas centrais do canal de alimentação, a vedação da linha de separação, a relação do portão, os datum, o acesso à maquinação e os requisitos de EDM ou retificação.nn2. As questões de DFM revelam a profundidade: Que superfícies localizam a inserção? Que folga, risco de rebarba, mecanismo de desgaste, resina e condições dos componentes de acoplamento governam a aceitação?
Controlo de Produção e Qualidade
1. Uma rota controlada deve ligar a rastreabilidade do material, a coordenação do tratamento térmico, CNC, EDM por fio ou penetração, retificação, ajuste e inspeção final.nn2. O relatório da primeira peça deve identificar dimensões críticas medidas, instrumentos, configuração do datum, revisão do desenho e desvios antes do envio.
Entrega e Suporte
1. A comunicação realista de prazos de entrega separa a libertação de engenharia, a disponibilidade de material, o processamento externo, a maquinação, a inspeção e a embalagem.nn2. O suporte de expedição deve preservar a identificação, o estado de revisão, a proteção contra corrosão, a embalagem protetora e uma rota definida para questões pós-entrega ou ações corretivas.
8. Erros comuns na aquisição de inserções de canal de alimentação de moldes
Antes de emitir a ordem de compra, uma revisão de 15 minutos do desenho e dos riscos evita a maioria das disputas evitáveis com os insertos. Para insertos de canais de moldes, os erros mais dispendiosos geralmente aparecem na montagem, na primeira tentativa ou na substituição.
Definição Completa do Desenho
Um desenho incompleto pode deixar a geometria da entrada, as interfaces de acoplamento ou o estado da revisão abertos à interpretação. A consequência é retrabalho ou um inserto incompatível.nnAntes da emissão, forneça ficheiros 2D e 3D controlados, datums funcionais, zonas de tolerância e um identificador de revisão.
O Aço Deve Corresponder à Resina
Uma escolha de aço ao menor preço pode falhar quando a resina preenchida desgasta as superfícies do canal ou da entrada. A consequência é desgaste rápido ou fluxo instável.nnAntes da emissão, especifique o grau da resina, a percentagem de enchimento, a dureza necessária, a condição de tratamento térmico e a exposição de produção esperada.
Ajuste Térmico e Montagem
Um inserto copiado pode partilhar dimensões nominais, mas diferir na expansão térmica, montagem ou datum de assentamento. A consequência é fuga, rebarba ou emperramento.nnAntes da emissão, forneça medições do bolso, temperatura de operação, desenho de montagem e responsabilidade clara de ajuste.
Inspeção Final e Peças Sobressalentes
Uma chamada de acabamento omitida deixa o polimento, a textura EDM e a condição da entrada subjetivos. A consequência é variação de fluxo ou ajuste rejeitado.nnAntes da emissão, defina Ra ou uma amostra aprovada, relatório de inspeção, marcação e necessidades de intercambialidade de peças sobressalentes.
9. Da emissão do desenho à primeira tentativa
Um pacote de emissão controlado evita que os requisitos CAD, PDF e de ordem de compra se afastem. Antes de a SUUXIANG iniciar o trabalho de encaminhamento, a engenharia, a aquisição, a qualidade e a oficina de moldes devem concordar com o objetivo da tentativa.
Emitir o Pacote Técnico
Dois ficheiros devem ancorar a emissão: o desenho 2D controlado e o modelo 3D correspondente. A engenharia identifica datums, dimensões críticas, contacto com a resina, função da entrada ou vedação, material, tratamento térmico e requisitos de superfície.
Fechar Portas Comerciais e de Qualidade
Uma revisão da cotação deve documentar a rota de processo acordada, a quantidade, o prazo de entrega e o requisito de amostra. A aquisição bloqueia a revisão na ordem, enquanto a qualidade define os pontos de inspeção, o formato do relatório, as necessidades de rastreabilidade e os critérios de aceitação.
Verificar Instalação e Tentativa
À receção, a qualidade verifica a identidade, a revisão, a condição da embalagem e as provas de inspeção acordadas antes da emissão para a oficina de moldes. Durante a primeira tentativa, a oficina de moldes regista o ajuste, o fluxo do canal, a rebarba, o contacto de desgaste e as ações corretivas; a engenharia aprova qualquer revisão controlada.
10. Preços e prazos de entrega para insertos de canais de moldes
Pedidos de protótipos únicos (1 unidade) geralmente carregam o custo unitário mais alto porque a programação, a fixação da peça, os elétrodos e a inspeção do primeiro artigo são distribuídos por poucas peças. A SUUXIANG só deve orçamentar após rever o desenho, o material, o esquema de datums e o relatório exigido.nnPrazos de 2 semanas não são uma promessa: o grau do material, as dimensões, as tolerâncias apertadas, a complexidade de fresagem ou EDM, o tratamento térmico, os revestimentos, o âmbito da inspeção, a documentação e o encaminhamento expresso alteram o plano de processo. Envie inputs de RFQ idênticos a cada fornecedor: ficheiros 2D e 3D, revisão, quantidade, dimensões críticas, material, acabamento, relatórios e data necessária.
| Fase da quantidade | Tendência do custo unitário | Planeamento do prazo de entrega |
|---|---|---|
| Protótipo: 1–2 peças | Mais alto; configuração distribuída por poucas peças | Permitir revisão do desenho, programação e primeiro artigo |
| Lote pequeno: 3–50 peças | Diminui à medida que as configurações se repetem | Planear material e processos externos |
| Pedido repetido: design emitido | Mais baixo quando a rota não é alterada | Geralmente mais curto após confirmação da revisão |
Carregue o desenho das suas inserções de canal de molde para análise
Envie o seu desenho, material, quantidade, dimensões críticas, necessidades de inspeção e prazo de entrega para uma análise disciplinada de fabrico e cotação.