
Inserções de Molde para Conectores QSFP, Construídas a Partir dos Seus Desenhos
Mova as inserções de molde para conectores QSFP da revisão do desenho através de CNC, EDM, retificação e inspeção com controlo claro das dimensões críticas.
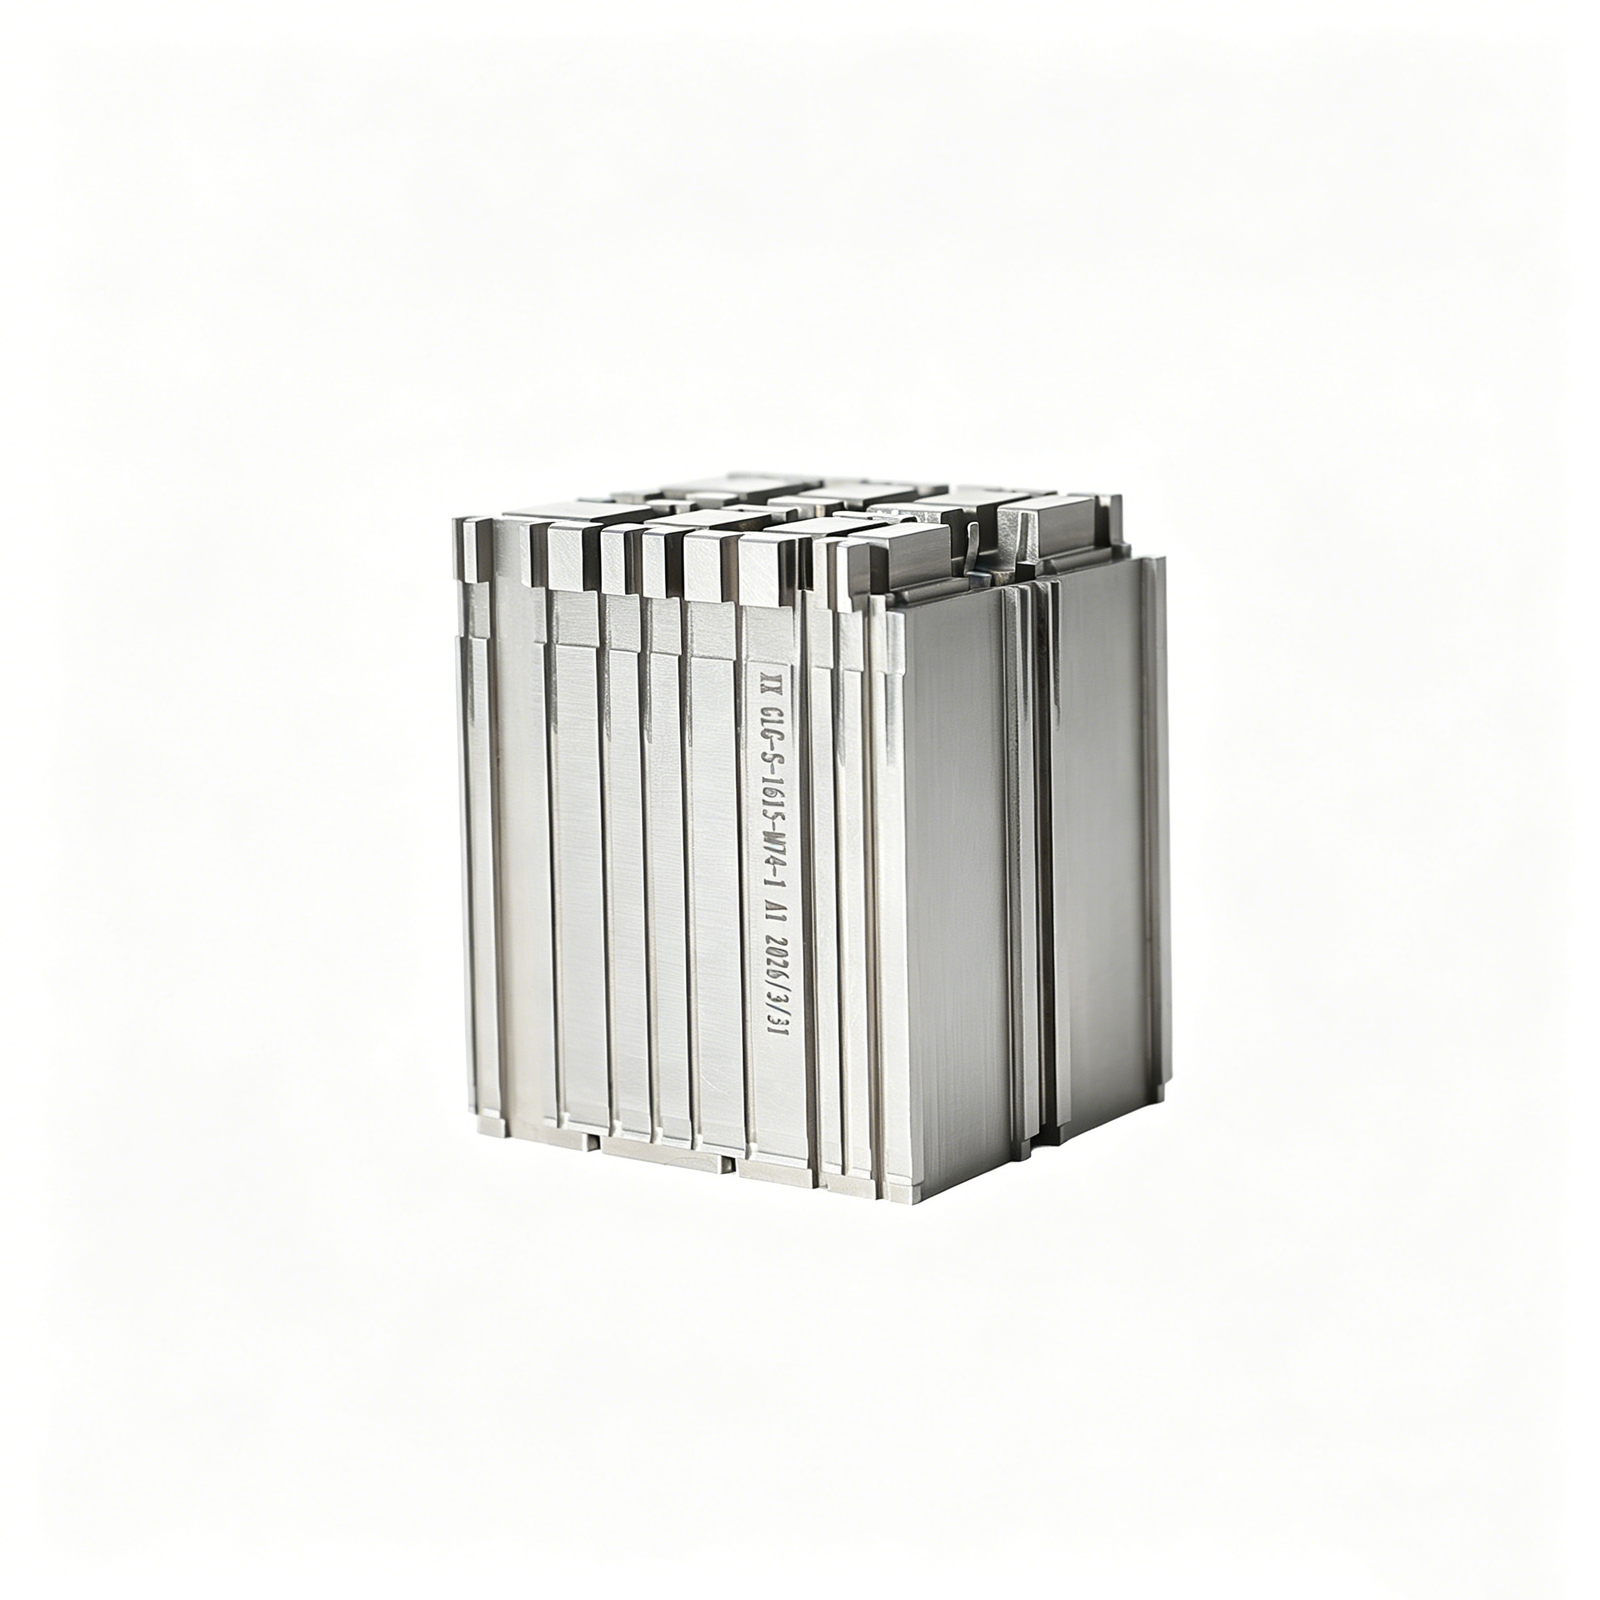
Configurações de Inserções de Molde para Conectores QSFP em Destaque







Related Configurable Components and RFQ Support











Inserções de Molde para Conectores QSFP: Vantagens de Engenharia
Controlos práticos para projetos de ferramentas de conectores orientados por desenho, desde a revisão DFM até à inspeção e entrega com controlo de revisões.
DFM Antes da Cotação
Antes da cotação, revimos os datum, dimensões críticas, acesso à ferramenta e interações de tolerância para identificar questões de fabrico enquanto as alterações permanecem geríveis.
Rotas CNC Planeadas
A fresagem CNC, o torneamento e a maquinação multieixo são planeados em torno da geometria, condição do material e características acessíveis identificadas no pacote de desenho aprovado.
Estratégia EDM
As estratégias de EDM com fio e por penetração abordam características estreitas e formas internas onde o acesso de corte convencional ou a geometria da ferramenta requerem uma rota diferente.
Revisão da Tolerância de Retificação
As tolerâncias de retificação e a sequência de acabamento são revistas para proteger as relações de datum, requisitos de superfície e o ajuste final após tratamento térmico ou EDM.
Planeamento da Inspeção
O planeamento da inspeção liga as características críticas a métodos de medição adequados, necessidades de relatório e critérios de aceitação específicos da encomenda antes de a documentação final ser preparada.
Comunicação com Controlo de Revisões
A comunicação com controlo de revisões mantém as atualizações do desenho, questões técnicas em aberto, expectativas de inspeção e informações de entrega visíveis ao longo de todo o projeto.
Inserções de Molde e Componentes de Ferramentas para Conectores QSFP
Corresponda os requisitos do conector QSFP definidos no desenho à maquinação, EDM, retificação, inspeção e rota de produção controlada apropriada para características críticas.

Serviços de Maquinação CNC
Serviços de maquinação CNC de precisão para componentes de ferramentas QSFP baseados em desenho, combinando fresagem, torneamento, EDM, retificação e inspeção conforme necessário pela geometria, condição do material, dimensões críticas e quantidade.
Upload a Drawing
Fresagem CNC
Serviços personalizados de fresagem CNC para faces de inserção, características em cavidade, detalhes de canais, superfícies de datum e outra geometria prismática de ferramentas de molde QSFP. A revisão do desenho confirma o acesso da ferramenta, estratégia de fixação, tolerâncias e requisitos de acabamento antes da produção.
Upload a Drawing
Torneamento CNC
Serviços de torneamento de precisão CNC para peças de ferramentas de conectores QSFP redondos, como pinos, casquilhos, buchas, elementos de guiamento e características escalonadas. As cotações devem definir tolerâncias de diâmetro, concentricidade, requisitos de superfície, material e sequência de tratamento térmico.
Upload a Drawing
Maquinação de 5 Eixos
A maquinação CNC de 5 eixos suporta geometrias complexas de inserções QSFP onde características angulares múltiplas, superfícies compostas ou acesso de ferramenta restrito tornam as configurações convencionais ineficientes. A viabilidade depende da geometria da peça, estratégia de datum, alcance da fresa, requisitos de tolerância e acesso de inspeção.
Upload a Drawing
Maquinação Suíça e Micro Maquinação
A maquinação suíça e a micro maquinação suportam componentes de ferramentas de conectores pequenos, esguios ou intensivos em detalhes. Reveja o desenho para a escala das características, material, relação de aspeto, concentricidade, controlo de rebarbas e método de medição antes de selecionar uma rota.
Upload a Drawing
Eletroerosão a Fio e por Penetração
Os serviços de eletroerosão a fio e por penetração abordam materiais endurecidos, ranhuras estreitas, cantos internos, perfis finos e características para além do acesso prático da fresa. A estratégia do elétrodo, o percurso do fio, considerações sobre a camada de recozimento, a margem de acabamento e os critérios de inspeção devem ser acordados antes da maquinação.
Upload a Drawing
Retificação de Precisão
A retificação de precisão de superfícies e perfis estabelece planicidade, paralelismo, espessura, perfis e ajustes finais controlados em componentes de ferramentas QSFP. O material a retificar, a condição de tratamento térmico, os datums, os requisitos de superfície e o método de medição orientam o plano de processo.
Upload a Drawing
Inserções de Núcleo e Cavidade de Molde
As inserções de núcleo e cavidade de molde de precisão para ferramentas de conectores QSFP são produzidas a partir de desenhos do cliente e materiais especificados. A geometria crítica do pino, os detalhes da cavidade, as interfaces de acoplamento, o acesso à eletroerosão, a sequência de tratamento térmico e os pontos de inspeção requerem revisão antes da entrega.
Upload a Drawing
Ejetores e Componentes de Ejeção
Pinos e casquilhos ejetores e componentes de ejeção suportam a libertação controlada de características de conectores QSFP moldados. Os compradores devem especificar os requisitos de ajuste, as interfaces relacionadas com o curso, a condição do material, o acabamento superficial e quaisquer características dimensionais que afetem o desempenho da ejeção.
Upload a Drawing
Pinos de Núcleo, Guiamento e Localização
Pinos de núcleo, pinos de guiamento e componentes de localização estabelecem a formação repetível de características e o alinhamento do molde. Os desenhos devem identificar datums funcionais, classes de ajuste, relações posicionais, requisitos de material e dureza, e expectativas de inspeção para componentes de acoplamento.
Upload a Drawing
Carros Deslizantes, Elevadores, Gates e Acessórios de Molde
Carros deslizantes, elevadores, gates e acessórios de molde são famílias de ferramentas configuráveis para ações laterais, libertação de características, fluxo de material e suporte de montagem. O planeamento da produção considera interfaces de movimento, áreas de desgaste, acesso à ferramenta, tratamento térmico e requisitos de ajuste.
Upload a Drawing
Componentes de Molde para Conectores
Componentes de molde de conector de precisão suportam ferramentas de conector QSFP onde o passo fino, a geometria de acoplamento, o alinhamento da inserção e a repetibilidade são centrais. Envie o desenho 2D, o modelo 3D quando disponível, o material, as dimensões críticas e o contexto da aplicação para revisão DFM.
Upload a Drawing
Componentes de Matriz de Estampagem
Componentes de matriz de estampagem de precisão incluem punções, matrizes, elementos de guiamento, placas, inserções e peças relacionadas com a conformação, definidos por desenho. O planeamento do processo considera o material, a dureza, os perfis de eletroerosão a fio, a margem de retificação, as arestas de trabalho, os ajustes e a documentação de inspeção.
Upload a Drawing
Ferramentas de Injeção, MIM, CIM e Sobremoldagem
Componentes de ferramentas de injeção, MIM, CIM e sobremoldagem são avaliados de acordo com o âmbito de produção verificado e os requisitos do desenho. A revisão deve abordar o comportamento do material, detalhes de partição e gates, interfaces de inserção, tratamento térmico, acabamento e prioridades dimensionais.
Upload a Drawing
Materiais de Maquinação
Os materiais de maquinação CNC são selecionados a partir do desenho, condições de aplicação, dureza necessária, comportamento à corrosão, exposição ao desgaste e processamento a jusante. Forneça a especificação exata do material ou alternativas aprovadas, juntamente com quaisquer necessidades de certificação ou rastreabilidade.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
O acabamento superficial e o tratamento térmico são planeados em torno das superfícies funcionais, exigências de corrosão ou desgaste, risco de alteração dimensional e maquinação ou retificação pós-tratamento. Especifique o processo necessário, a condição alvo, as necessidades de mascaramento, as áreas de superfície e os critérios de aceitação.
Upload a Drawing
Qualidade, Metrologia e Documentação
A inspeção de precisão, a metrologia e a documentação de qualidade são definidas por dimensões críticas, datums, tolerância acumulada, expectativas de amostragem e necessidades de relatório do cliente. O plano de inspeção e os registos finais devem estar alinhados com a revisão publicada e os requisitos da ordem de compra.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
A prototipagem rápida e a produção em baixo volume permitem validar projetos, iterações de ferramentas e quantidades de produção controladas. Para avaliar uma rota prática, forneça ficheiros com controlo de revisões, material, quantidade, dimensões críticas, requisitos de acabamento, necessidades de inspeção e data de entrega prevista.
Upload a DrawingMateriais para Inserções de Molde para Conectores QSFP

Aço Ferramenta Pré-Temperado
Uma opção prática para inserções de molde para conectores QSFP que exigem maquinação estável antes do ajuste final. As classes pré-temperadas podem suportar rotas eficientes de CNC, EDM e retificação quando a dureza, a condição da superfície e os requisitos de inspeção são definidos no desenho.

Aço Ferramenta Temperável
Especificado para inserções que requerem tratamento térmico após maquinação grosseira. O planeamento do processo deve ter em conta o risco de distorção, o stock de acabamento, a preservação de datum e a retificação pós-tratamento, para que as dimensões críticas da cavidade, do núcleo e de localização possam ser verificadas.

Aço Ferramenta Inoxidável
Considerado onde a resistência à corrosão, o ambiente de moldagem ou as condições de armazenamento influenciam a seleção do material. O desenho deve indicar a classe necessária, a condição de tratamento térmico, o acabamento da superfície e as características críticas, para que os métodos de maquinação e inspeção possam ser alinhados.

Inserções de Liga de Cobre
Inserções de liga de cobre podem ser especificadas onde o comportamento térmico é uma prioridade de design. A classe do material, a condição de dureza, a geometria da característica e o acesso EDM ou de maquinação devem ser revistos em conjunto, especialmente em torno de nervuras finas, arrefecimento localizado e interfaces de acoplamento.

Ligas Especificadas no Desenho
Aços de engenharia adicionais, ligas de alumínio ou materiais especiais podem ser avaliados a partir do contexto do desenho e da aplicação. Envie a especificação do material, a sequência de tratamento térmico, a quantidade, as prioridades dimensionais e as necessidades de documentação de qualidade para uma revisão responsável da fabricabilidade.
Inserções de Molde para Conectores QSFP: Opções de Processo


EDM de Fio
O EDM de fio cria ranhuras estreitas, perfis internos nítidos e características com acesso limitado de fresagem. O percurso do fio, os furos de início, as condições de canto e os requisitos de acabamento devem ser definidos em relação aos datums do desenho.

EDM de Penetração
O EDM de penetração suporta cavidades detalhadas, nervuras e características formadas que não podem ser alcançadas eficientemente por ferramentas de corte. O design do elétrodo, a folga de queima, o requisito de superfície e o acabamento subsequente são planeados com a geometria do componente.


Ajuste de Componentes
O ajuste verifica como as inserções individuais do molde para conectores QSFP se relacionam com núcleos de acoplamento, corrediças, guias ou outros elementos de ferramental. As folgas funcionais e as relações de contacto são avaliadas em relação aos requisitos de montagem aprovados.

Inspeção Final
A inspeção segue o plano acordado de dimensões críticas e documentação, utilizando métodos adequados para as características especificadas. Os resultados, o estado da revisão e qualquer relatório necessário são mantidos alinhados com a encomenda antes da coordenação da entrega.
Inserções para Moldes de Conectores QSFP: Elementos de Suporte

Componentes de Guiamento
Pinos de guia, casquilhos e elementos de localização ajudam a estabelecer um alinhamento repetível entre as metades do molde. As suas dimensões, relações de ajuste, requisitos de dureza e provisões de lubrificação devem ser revistas com a estratégia global de datum da ferramenta do conetor.

Pinos de Núcleo
Os pinos de núcleo formam características estreitas, geometria relacionada com o contacto e detalhes internos localizados. Reveja o comprimento não suportado, acesso de maquinação, necessidades de EDM, stock de retificação e estratégia de substituição antes de aprovar o design do componente.

Inserções de Cavidade
As inserções de cavidade e de núcleo fornecem superfícies de ferramenta servíveis e configuráveis para as características do conetor. As linhas de partição, ventilação, seleção de material, sequência de tratamento térmico e dimensões críticas devem ser definidas no desenho controlado.

Carros e Elevadores
Carros e elevadores suportam características moldadas que não podem ser libertadas na direção de abertura primária. A viagem, bloqueio, superfícies de desgaste, interfaces de arrefecimento e requisitos de ajuste necessitam de uma revisão coordenada com o design do molde.

Elementos de Porta
Inserções de porta, canais e detalhes de ferramenta relacionados influenciam o fluxo do polímero para a geometria fina do conetor. A localização da porta, substituibilidade, acabamento superficial e acesso de maquinação ou EDM devem ser avaliados em relação ao processo de moldagem pretendido.

Acessórios para Moldes
Batentes personalizados, placas de desgaste, espaçadores, retentores e acessórios de localização podem completar uma montagem de ferramenta definida em desenho. A SUUXIANG avalia as interfaces, materiais, tolerâncias e expectativas de inspeção necessárias em vez de fornecer um catálogo fixo.
Inserções para Moldes de Conectores QSFP: Orientado por Desenho
Fundada em 2010 na cidade de Chang’an, Dongguan, a SUUXIANG é a marca única voltada para o público da Dongguan SuuXiang Precision Mold Co., Ltd., fundada e legalmente representada por XiaoCheng Huang. Ajudamos equipas globais de engenharia, sourcing e qualidade a converter desenhos e especificações controladas em peças CNC personalizadas inspecionadas, componentes de moldes de precisão e trabalhos de ferramenta para conectores.
Para inserções de moldes de conectores QSFP, o trabalho começa com a revisão do desenho: dimensões críticas, datums, requisitos de material e tratamento térmico, acesso de maquinação, estratégia de EDM, folga de retificação e necessidades de inspeção. O nosso planeamento de processo combina fresagem e torneamento CNC, maquinação multieixo, eletroerosão a fio, eletroerosão por penetração, retificação de precisão, ajuste e inspeção conforme o projeto o exija.
A SUUXIANG é construída para uma colaboração disciplinada, baseada em desenhos, em vez de orçamentos genéricos. Mantemos a informação de revisão, fabrico, inspeção e entrega visível para que as equipas possam avaliar as rotas de processo, confirmar as expectativas de qualidade e submeter RFQs com as evidências necessárias para um compromisso de produção responsável.

Inserções para Moldes de Conectores QSFP: Controlo de Fabrico de Precisão
Revisão de Desenho e DFM
A u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e revê as inserções de moldes de conectores QSFP com base no desenho, modelo 3D, requisitos de material e contexto de acoplamento antes do orçamento. A discussão identifica dimensões críticas, relações de datum, acesso à ferramenta, riscos de empilhamento de tolerâncias e rotas de processo práticas, de modo a que os compromissos de produção se baseiem nos requisitos definidos.
- Confirme as dimensões críticas para a qualidade e a estratégia de datum
- Reveja o acesso a ferramentas, as condições de canto e as tolerâncias de maquinação
- Alinhe os requisitos de material, tratamento térmico, superfície e inspeção

Maquinação CNC e Multieixos
Geometrias de conectores complexos para ferramentas exigem mais do que uma sequência de fresagem básica. A SUUXIANG planifica fresagem CNC, torneamento, trabalhos multieixos, micro-maquinação e montagem em torno de características acessíveis, estratégia de fixação e requisitos subsequentes de EDM ou retificação para componentes configuráveis baseados em desenho.
- Selecione configurações que protejam os datums funcionais
- Planifique as fases de maquinação em torno de paredes finas e características delicadas
- Reserve material onde seja necessária EDM ou retificação de precisão

Estratégia de EDM e Retificação
Para ranhuras estreitas, características internas afiadas, áreas endurecidas ou superfícies críticas de acabamento, os insertos de molde para conectores QSFP podem necessitar de uma rota coordenada de EDM e retificação. O design do elétrodo, o percurso do fio, as considerações sobre a camada de recozimento, o material de retificação e a sequência de tratamento térmico devem ser revistos antes do início da maquinação.
- Avalie o acesso a EDM de fio e os requisitos do furo de arranque
- Defina a estratégia de elétrodos para geometria interna inacessível
- Defina a tolerância de retificação após o tratamento térmico, se aplicável

Controlo de Inspeção e Revisão
O planeamento da inspeção está ligado ao desenho aprovado e às características críticas identificadas, não é assumido após a produção. A SUUXIANG mantém a informação de revisão visível através da coordenação do projeto e alinha a documentação final com os requisitos da encomenda e o plano de inspeção verificado para uma revisão de qualidade fornecedor mais clara.
- Faça corresponder os métodos de inspeção às dimensões críticas e aos datums
- Mantenha referências rastreáveis de desenho e revisão
- Clarifique as necessidades de relatórios antes da libertação da produção

Porquê Escolher a SUUXIANG para Insertos de Molde para Conectores QSFP
Compare o planeamento de fabrico orientado por desenho com orçamentos de maquinação genéricos típicos.
← Swipe left or right to view →
Inserções de Molde para Conetor QSFP: Processo de Fabrico de Precisão
Um fluxo de trabalho liderado por desenhos que alinha DFM, maquinação controlada, planeamento de inspeção e coordenação de entrega antes de as peças entrarem em produção.
Rever Desenhos e Requisitos
Analisamos desenhos 2D, modelos, materiais, quantidade, dimensões críticas, requisitos de superfície, datums, contexto de aplicação, necessidades de inspeção e data de entrega solicitada.
Confirmar DFM e Rota do Processo
A nossa equipa avalia o acesso a ferramentas, o empilhamento de tolerâncias, a folga de maquinação, a sequência de tratamento térmico, a estratégia de elétrodos, os percursos de arame, o material de retificação e os métodos práticos de inspeção.
Maquinar Características Críticas de Componentes
Os requisitos aprovados orientam a fresagem CNC, o torneamento, o trabalho multieixo, a micro-maquinação e operações relacionadas para inserções de moldes de conectores QSFP configuráveis e componentes de suporte.
Aplicar EDM e Retificação
A EDM a fio, a EDM de penetração, a retificação de precisão e o ajuste estão planeados onde a geometria, o material endurecido, a condição da superfície ou as relações de características críticas os exigem.
Inspecionar, Embalar e Coordenar a Entrega
As peças são inspecionadas de acordo com o plano acordado, combinadas com a documentação aplicável, protegidas para expedição e coordenadas com informações visíveis de revisão e entrega.
Como Adquirir Inserções de Moldes para Conectores QSFP
Move from drawing review to controlled production with requirements, revisions, and inspection expectations defined before release.
Enviar Desenhos e Modelos
Carregue o desenho 2D e o modelo 3D disponível para as inserções de moldes de conectores QSFP, incluindo contexto de aplicação, características de acoplamento, quantidade e data de entrega prevista.
Definir Requisitos Críticos
Especifique material, tratamento térmico, dimensões críticas, esquema de datum, prioridades de superfície, relatórios de inspeção e quaisquer restrições de ferramenta de conector que afetem a maquinação, EDM, retificação ou ajuste.
Rever DFM e Orçamento
Reveja a rota de processo proposta pela SUUXIANG, questões de fabricabilidade, pressupostos de revisão, âmbito da cotação e requisito de amostra antes de comprometer a ordem para produção.
Aprovar Lançamento de Produção
Confirme a revisão do desenho aprovada, o plano de qualidade, os requisitos de entrega e a documentação acordada para que a produção, a inspeção e a coordenação do projeto prossigam contra o mesmo registo controlado.
Certificações e Documentação de Inserções de Moldes para Conectores QSFP
Inserções de Molde para Conectores QSFP: Feedback do Cliente sobre o Projeto
Não há um testemunho aprovado de cliente disponível para publicação. A SUUXIANG pode partilhar evidências de fabrico e inspeção específicas do projeto durante uma revisão de RFQ, quando as permissões e a documentação aplicáveis do cliente forem confirmadas.
Não há um caso de aplicação aprovado liberado para uso público. A revisão de desenhos, os requisitos de dimensões críticas, as expectativas de inspeção e a coordenação de entrega podem ser discutidas em relação ao pedido específico do comprador para moldes de conectores QSFP.
Nomes de clientes, dados de desempenho e resultados de entrega não são publicados sem verificação e aprovação. Envie um desenho para discutir um plano de fabrico controlado, um método de inspeção e os requisitos de documentação para o componente pretendido.
FAQ sobre Inserções de Molde para Conectores QSFP
Practical guidance for engineering and procurement teams preparing drawing-based connector tooling inquiries.
O que devo enviar para um orçamento de inserções de molde para conectores QSFP?
Existe uma quantidade mínima de encomenda para inserções de molde personalizadas para conectores QSFP?
Posso encomendar uma amostra antes da produção completa de inserções de molde para conectores QSFP?
Como é determinado o prazo de entrega para componentes de moldes de conectores?
Que materiais podem ser revistos para inserções de molde para conectores QSFP?
A SUUXIANG pode fornecer relatórios de inspeção com a minha encomenda?
Como são geridos o envio e o pagamento de insertos usinados personalizados?
Como é que a propriedade intelectual do meu desenho e design é protegida durante a cotação e a produção?
Guia Completo do Comprador para insertos de moldes de conectores QSFP
Utilize esta estrutura prática para definir tolerâncias, materiais, interfaces de ferramentas e necessidades de verificação para insertos de conectores QSFP — ao mesmo tempo que compara fornecedores, controla riscos e evita erros de desenho, qualificação e custo antes da produção.
1. O que são insertos de moldes de conectores QSFP?
Os insertos de moldes de conectores QSFP são componentes de ferramentas de precisão utilizados dentro de um molde para formar, localizar, suportar ou moldar características críticas da caixa do conetor durante a moldagem por injeção. Dependendo do design, um inserto pode estabelecer a geometria da característica de contacto, detalhes da cavidade, faces de datum, características relacionadas com o trinco ou fechos locais.nnTrês itens distintos não devem ser confundidos: o inserto do molde é o componente da ferramenta removível ou ajustável; um conjunto de conetor moldado com inserto é uma peça de produção na qual contactos metálicos ou outros componentes são encapsulados por resina; e um módulo QSFP acabado é o produto plugável completo montado para a sua interface pretendida. Cada um tem desenhos, critérios de aceitação e necessidades de controlo de revisão diferentes.nnVariações de 0,01 mm podem ser consequentes onde pequenas características moldadas devem alinhar repetidamente com componentes de acoplamento, embora o valor admissível deva vir do desenho divulgado. O controlo dimensional, a condição da superfície e o ajuste repetível ajudam a prevenir rebarbas, desalinhamentos, assentos inconsistentes e desgaste prematuro em ciclos de produção.
2. Evolução do Conetor QSFP e Contexto das Ferramentas
Quatro pistas elétricas fizeram do QSFP uma rota compacta para maior densidade de portas agregada; variantes posteriores como o QSFP-DD estendem a interface para oito pistas. Essa mudança concentra mais contactos, características de moldagem e controlos de interface num invólucro restrito, de modo que o alinhamento cavidade-núcleo e a geometria de suporte de contacto se tornam preocupações da ferramenta, em vez de detalhes cosméticos. https://www.molex.com/en-us/products/connectors/high-speed-pluggable-io/qsfp-connector-systemnnA embalagem de oito pistas também torna o comportamento local da resina e a remoção de calor relevantes para a estabilidade dimensional em torno de paredes finas, características de retenção e locais de contacto. A revisão da ferramenta deve, portanto, considerar a posição do ponto de injeção, ventilação, acesso de arrefecimento, suporte de aço, direção de ejeção e a repetibilidade necessária nas interfaces de acoplamento — não apenas as dimensões nominais da peça.nn100 ciclos de acoplamento host-conetor e 50 ciclos de acoplamento módulo-conetor são mínimos citados para o QSFP-DD, ilustrando porque a consistência da interface importa através do uso, não apenas na primeira inspeção. O design apropriado dos insertos de moldes de conectores QSFP deve ser validado contra o desenho divulgado pelo cliente, o grau da resina, a arquitetura do molde, as condições de produção, os datums CTQ e o plano de inspeção acordado antes do fabrico. https://blog.viavisolutions.com/2020/06/30/whats-all-this-insertion-cycle-stuff
3. Tipos de insertos de moldes de conectores QSFP
Os desenhos dos conectores QSFP devem ser convertidos num mapa de insertos, não cotados como um bloco genérico. Identifique a característica moldada, a relação de datum, o mecanismo de fecho ou de desgaste e a necessidade de substituição para cada inserto.
Insertos de Cavidade e Núcleo

Os insertos de cavidade formam a geometria externa da caixa; os insertos de núcleo formam os bolsos internos e as características de contacto. Os seus riscos primários são a transferência de datum, a tolerância de segurança de aço e os cantos de maquinação inacessíveis.nnBlocos de cavidade ou núcleo modulares ajudam quando uma variante de conetor muda enquanto a base do molde permanece comum. Defina os datums da interface e o acesso de fixação no desenho.
Insertos de Pino, Lâmina e Movimento
Os insertos de pino e lâmina criam ranhuras estreitas, nervuras e detalhes adjacentes ao terminal. O alinhamento, a deflexão, a ventilação e o acesso ao percurso do fio EDM requerem revisão explícita.nnInsertos relacionados com cursores e elevadores criam características laterais ou rebaixos. Pontas substituíveis limitam o âmbito da reparação após danos ou iteração de design.
Insertos de Localização, Suporte e Desgaste
Os insertos de localização estabelecem a posição repetível entre o inserto, a placa do molde e as ferramentas de acoplamento. Os insertos de suporte resistem a cargas locais e não devem obscurecer os datums de inspeção.nnOs insertos de desgaste protegem os pontos de injeção, fechos, faces de guia ou áreas de alto contacto. Especifique a substituição modular onde a vida útil, o ajuste ou o risco de revisão estão concentrados.
4. Materiais para insertos de moldes de conectores QSFP
Quatro variáveis — abrasividade da resina, volume de injeção, demanda de arrefecimento e localização do molde — governam a escolha do material para insertos de moldes de conectores QSFP. Nenhuma classe é universalmente a melhor; defina as condições de serviço antes da divulgação.
| Material | Dureza | Desgaste | Maquinar/Polir | Corrosão | Arrefecimento/Utilização |
|---|---|---|---|---|---|
| P20 | 48–52 HRC | Elevado | Bom | Moderada | Cavidades gerais |
| H13 | 48–54 HRC | Elevada | Moderada | Moderada | Zonas quentes e de alto volume |
| Cobre-berílio | 30–40 HRC | Moderada | Boa | Moderada | Inserções de arrefecimento localizado |
Opções de Inserções de Aço
Aço P20, com dureza de 48–52 HRC, é adequado para inserções gerais onde a polibilidade e a maquinabilidade estável são importantes.nnO aço H13, com dureza de 48–54 HRC, tolera melhor o calor e o desgaste; o aço para ferramentas inoxidável é útil quando a corrosão é um fator.
Aplicações em Ligas de Cobre
Inserções de cobre-berílio de alta condutividade removem o calor rapidamente perto de pontos quentes, mas a resistência moderada ao desgaste limita o uso em áreas abrasivas expostas.nnInserções finas de liga de cobre necessitam de geometria de suporte; escolha-as pela resposta de arrefecimento, não como material de cavidade padrão.
Tratamento Térmico e Revestimentos
Têmpera e revenimento estabelecem a dureza do núcleo após a maquinação bruta; reserve material para retificação para a geometria final.nnRevestimentos PVD podem reduzir o desgaste por atrito ou gripagem, mas devem corresponder à dureza do substrato, à resina e aos requisitos de acabamento superficial.
5. Personalização de insertos para moldes de conectores qsfp
A personalização começa com o desenho 2D publicado, o modelo 3D, o contexto da resina e as dimensões CTQ. Para insertos de moldes de conectores qsfp, a SUUXIANG deve converter estas entradas num plano de maquinação e inspeção baseado em datum antes da produção.
Datums e Interfaces Funcionais
Datums primários, secundários e terciários devem localizar as características da cavidade, as faces de acoplamento e os assentos de insertos intercambiáveis. Bordas adjacentes ao ponto de injeção, áreas de ventilação, fechos e ligações de refrigeração requerem coordenadas explícitas e verificações de acesso.nnUma revisão DFM deve assinalar aço fino, caminhos de fresagem inacessíveis, requisitos de elétrodos e alívios por eletroerosão a fio antes da maquinação.
Tolerâncias e Requisitos de Superfície
Dimensões críticas necessitam de tolerâncias a nível de característica ligadas ao seu esquema de datum funcional, em vez de uma nota genérica de tolerância apertada. O acabamento superficial deve distinguir faces de selagem, deslizamento, cavidade e não funcionais.nnA espessura de retificação, a sequência de tratamento térmico, as expectativas de remoção de recozido de EDM e o método de medição devem ser acordados onde afetem o tamanho final.
Identificação e Controlo de Revisão
Marcas funcionais podem incluir ID do inserto, número da cavidade, revisão, orientação e referência de material ou dureza, quando especificado. A localização e profundidade da marca devem evitar superfícies cosméticas, áreas de selagem e geometria sensível a tensões.nnCada revisão deve identificar dimensões alteradas, insertos de acoplamento afetados, atualizações de inspeção e o destino de peças anteriores. A SUUXIANG pode alinhar a documentação final com a revisão do desenho aprovada e o plano de inspeção.
6. Elementos Críticos de Construção e Qualidade
Dois datums, em vez de uma cadeia de dimensões locais, devem localizar a cavidade, as características de contacto e as interfaces de acoplamento. Para insertos de moldes de conectores qsfp, a geometria moldada repetível depende desse esquema de datum que sobrevive à maquinação, montagem e inspeção.
Controlo de Datum e Ajuste
Três verificações são importantes na montagem: posição do datum-característica, assento do inserto e folga controlada em interfaces móveis ou de acoplamento. Especifique a ordem funcional do datum no desenho aprovado, não apenas as coordenadas nominais.nn0,01 mm podem ser consequenciais em características densas de conectores, mas o valor admissível deve vir do empilhamento de tolerâncias do projeto. Raios de canto, caminhos de fio, acesso a ferramentas e espessura de retificação devem ser revistos antes da publicação.
Bordas, Ventilações e Superfícies
Duas condições de borda requerem definição: limites de rebarbação e quaisquer bordas de fecho ou selagem intencionalmente afiadas. Quebra de borda não controlada, geometria de ventilação propensa a rebarbas ou uma direção de polimento que cruza o fluxo do material podem alterar a libertação da peça e a consistência cosmética.nnUma chamada de superfície deve identificar a área funcional, o acabamento necessário e a direção de polimento. A profundidade de ventilação e a geometria da área de ventilação requerem validação contra a resina especificada, as condições de moldagem e o projeto da ferramenta aprovado.
Desgaste e Evidência
Quatro registos podem ancorar a aprovação da produção: relatório dimensional, certificado de material especificado, resultado de dureza quando exigido e verificação da primeira peça contra o desenho aprovado. Devem identificar a revisão, o método de medição quando aplicável e as não conformidades.nnUm plano de desgaste deve focar-se nas áreas de alto contacto, deslizamento, ponto de injeção e fecho. A dureza, o tratamento de superfície, a estratégia de substituição e a frequência de inspeção devem seguir os requisitos da aplicação, em vez de capacidades assumidas.
7. Como Escolher um Fabricante de Insertos para Moldes
Desenhos 2D e modelos 3D revelam se um fornecedor pode discutir datums, cadeias de tolerância, acesso a ferramentas e inspeção antes de orçamentar. Para insertos de moldes de conectores qsfp, avalie evidências de projeto em vez de declarações de capacidade.
Rever Compreensão do Desenho
Os desenhos 2D devem ser objeto de uma revisão documentada que identifique dimensões CTQ, referências de datum, necessidades de EDM ou retificação e notas não resolvidas.nnAntes da emissão da PO, a engenharia e a aquisição devem perguntar: Quais dimensões impulsionam a rota do processo e que esclarecimento é necessário?
Verificar Processo e Medição
CNC, eletroerosão a fio, eletroerosão por penetração e retificação devem ser propostas contra a geometria real, condição endurecida e características de superfície necessárias.nnA evidência da primeira peça pode incluir identificação do material, registos de tratamento térmico quando especificados, resultados de inspeção e o método utilizado para cada característica crítica.
Controlar Entrega e Alterações
Um guia de viagem com revisão controlada deve ligar o desenho publicado, o plano de inspeção, a aprovação da amostra e as instruções de embalagem. Solicite suposições realistas de prazo de entrega, detalhes de embalagem protetora e responsabilidade pela escalada.nnRegistos de ação corretiva no estilo 8D são mais úteis do que garantias após uma não conformidade. Pergunte como uma revisão de desenho é reconhecida, segregada e comunicada antes de a produção ser retomada.
8. Erros Comuns na Compra de Insertos para Moldes de Conectores qsfp
Oito erros de publicação criam repetidamente retrabalho evitável em insertos de moldes de conectores qsfp. Resolva-os no pacote de revisão de desenho controlado antes de encomendar material ou programar elétrodos.
Contexto de Datum e Acoplamento
Duas referências de datum sem uma vista funcional de acoplamento podem deslocar a interface real do conetor. Forneça secções de montagem, posições de contacto e o esquema de datum utilizado para aceitação.
Empilhamento e Decisões de Material
Uma característica apertada pode ser sem significado quando as tolerâncias adjacentes do inserto, da carcaça e do contacto se acumulam. Reveja o empilhamento de tolerâncias completo, em seguida, selecione o aço com base na resina, volume do ciclo, desgaste e rota de tratamento térmico — não no preço inicial.
Desenho e Inspeção para Aprovação
Um modelo CAD 3D pode não incluir GDu0026T, requisitos de superfície, estado de revisão e critérios de inspeção. Lance um desenho 2D aprovado com dimensões críticas, método de medição, requisitos de relatório e revisão controlada.
Planeamento de Inserções de Desgaste
Portas de alto desgaste, fechos e características de localização podem transformar uma reparação menor num evento de paragem do molde. Identifique inserções de desgaste substituíveis e especifique quantidades de peças sobressalentes, datum de intermutabilidade e critérios de aceitação antes do lançamento.
9. Do Lançamento do Desenho à Aprovação da Produção
Um pacote de lançamento controlado impede que uma cotação se torne uma instrução de produção descontrolada. Para as inserções de molde de conector qsfp, o percurso de lançamento deve atribuir responsabilidade pela decisão e preservar cada aprovação em relação à sua revisão de desenho.
Lance o Pacote Técnico
Os ficheiros de Revisão A devem incluir o desenho 2D, o modelo 3D, o contexto da aplicação, as interfaces de acoplamento, a quantidade e a data alvo. O design é responsável pela geometria; a aquisição controla o pacote RFQ; a SUUXIANG regista a receção e identifica as entradas em falta.
Fechar DFM e Qualidade
100% das dimensões críticas devem ser identificadas antes do lançamento da encomenda, com indicação de datum, material, tratamento térmico, acabamento e método de inspeção. A SUUXIANG devolve comentários DFM e de cotação; o design aprova a fabricabilidade enquanto a qualidade aprova o plano de inspeção.
Aprovar Primeira Peça
A aprovação da primeira peça deve referenciar o número da peça, a revisão do desenho, a quantidade da amostra, os resultados medidos, os desvios e a disposição. A qualidade assina a aceitação ou aceitação condicional; a aquisição emite o lançamento da produção apenas após aprovação documentada.
Controlar Alterações e Reposição
Cada alteração de revisão necessita de um novo ficheiro controlado, resumo da alteração, quantidade efetiva e reconhecimento por escrito do design, qualidade, aquisição e fornecedor. A reposição deve citar a última revisão aprovada, os requisitos de inspeção e a expiração de qualquer desvio aprovado.
10. Preços e Fatores de Custo
Dois padrões de custo dominam as inserções de molde de conector qsfp: os protótipos absorvem programação, fixações, elétrodos e configuração de inspeção; as encomendas repetidas podem distribuir essas atividades por mais peças. Envelopes maiores, acesso restrito a ferramentas, características finas, tolerâncias mais apertadas, materiais duros, tratamento térmico, EDM, retificação e acabamentos especializados alteram o percurso do processo.nnUm pacote técnico revisto é a base para o preço final. Um desenho cotado, modelo 3D, material e dureza, quantidade, datum críticos, acabamento, plano de inspeção e nível de revisão reduzem a incerteza da cotação e evitam alterações de âmbito após o lançamento.
| Perfil da encomenda | Principais fatores de custo | Implicação de preço |
|---|---|---|
| Protótipo: 1–5 peças | Configuração, CAM, design de fixação ou elétrodo, inspeção da primeira peça | Custo unitário mais elevado; o risco técnico é resolvido precocemente |
| Baixo volume: 6–50 peças | Tempo de ciclo, conteúdo de EDM ou retificação, sequência de tratamento térmico, âmbito da inspeção | A configuração é partilhada, mas a geometria complexa permanece material |
| Encomenda repetida: 50 peças | Revisão estável, tamanho do lote, compra de material, método de inspeção documentado | É possível um custo unitário mais baixo quando o percurso aprovado é reutilizado |
Carregue o seu desenho de inserções de molde de conector QSFP
Inclua material, quantidade, dimensões críticas, requisitos de inspeção e data de entrega para uma revisão DFM e de cotação disciplinada.