
Фрезерованные детали корпуса антенны по вашему чертежу
SUUXIANG анализирует фрезерованные детали корпуса антенны на предмет технологичности, критических размеров, маршрутов обработки и требований к контролю перед планированием производства.
Типовые фрезерованные детали для разработки корпусов антенн





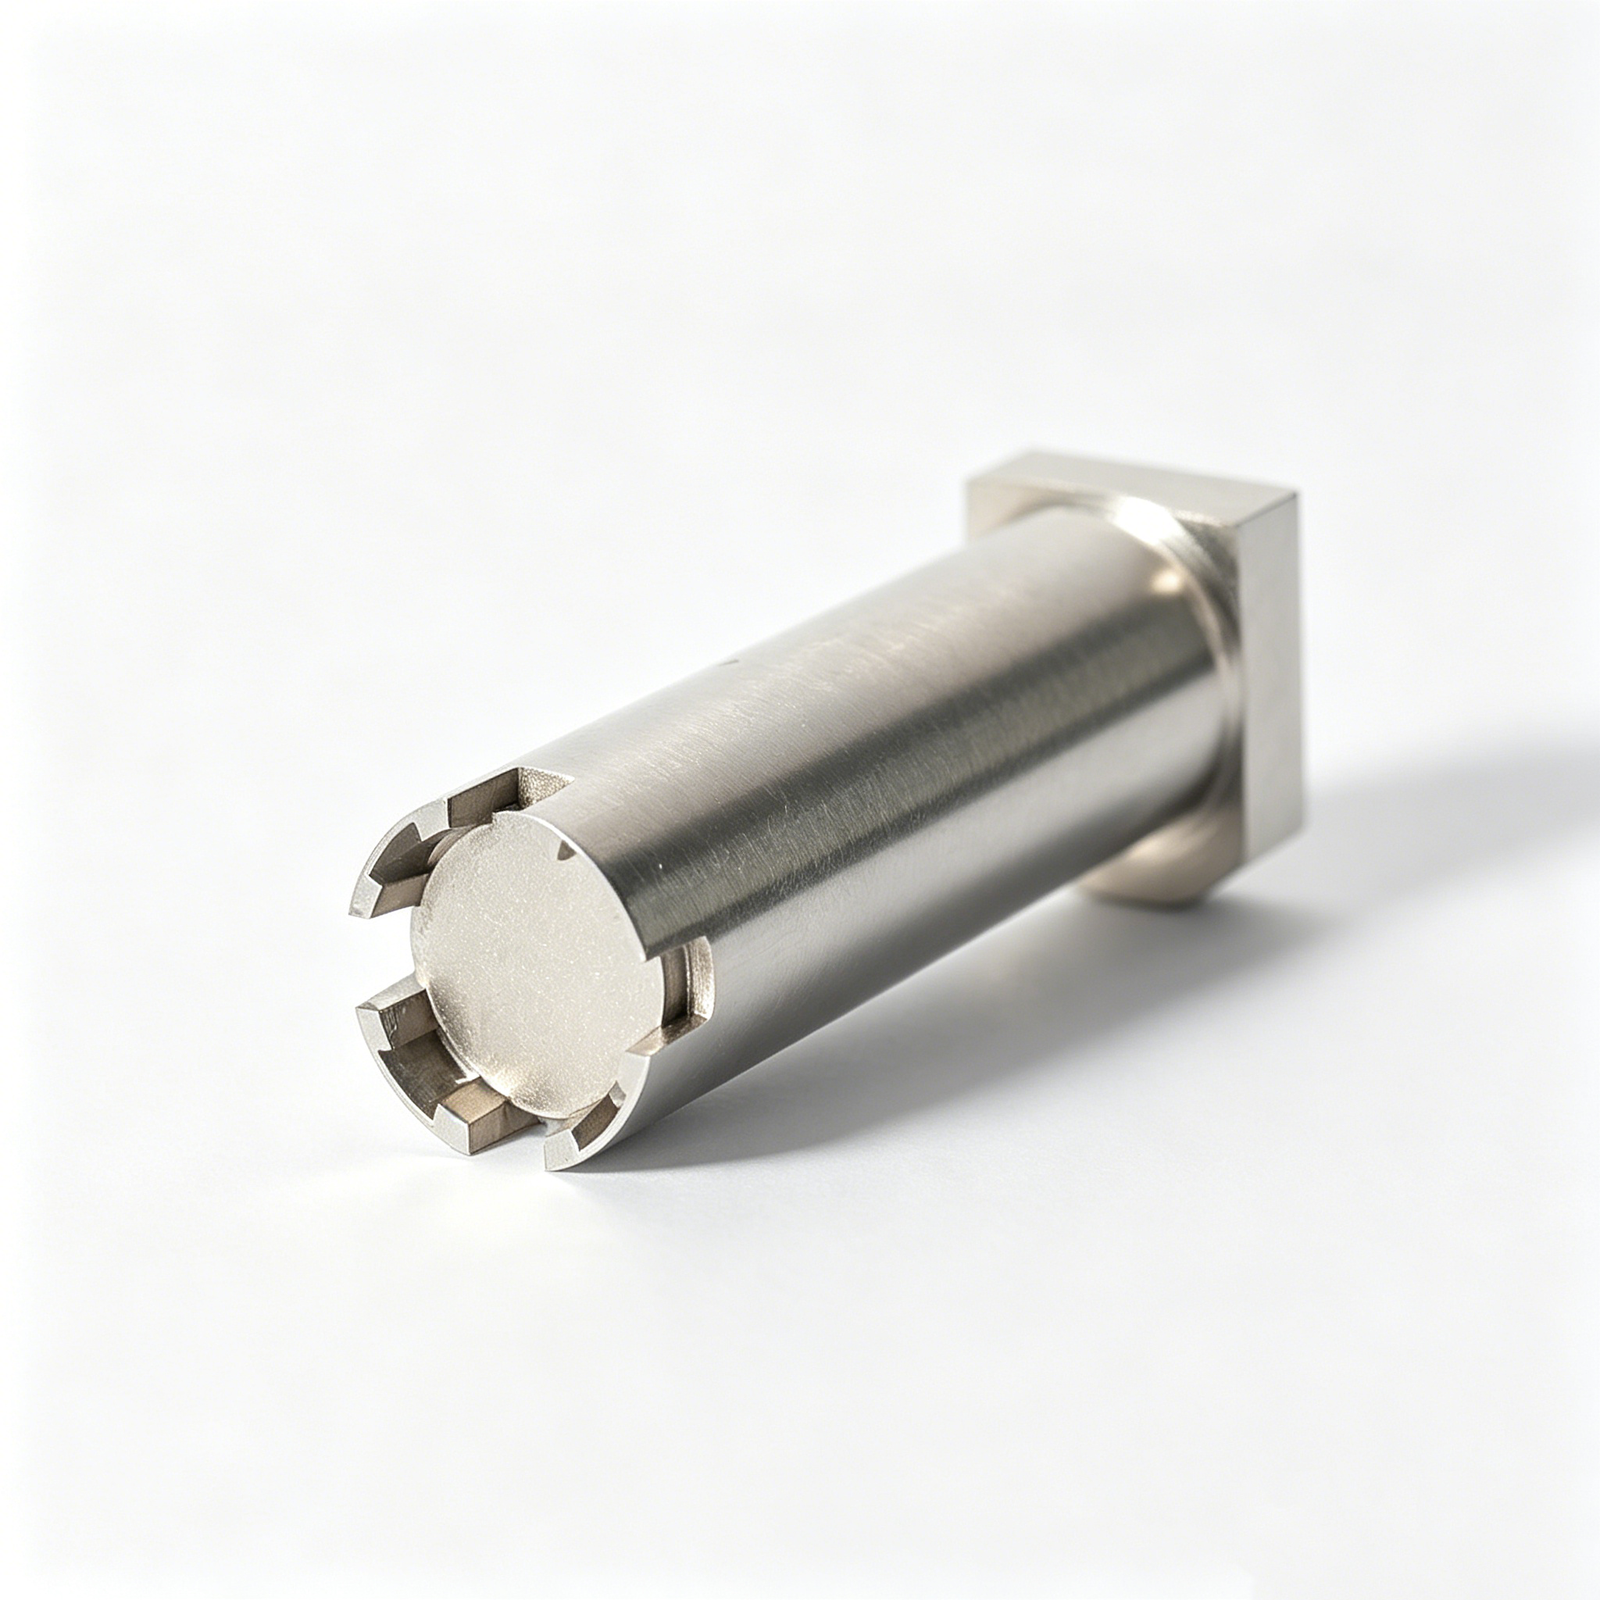


Related Drawing-Based Parts and Quotation


Фрезерованные детали корпуса антенны: инженерные преимущества
Рабочий процесс, основанный на чертежах, который выявляет производственные риски до принятия обязательств по производству.
Анализ технологичности на основе чертежей
Изучите чертежи и модели на предмет доступности элементов, состояния стенок, допусков, материалов и производственных рисков перед началом составления сметы или планирования производства.
Начните с привязки к опорным точкам
Согласуйте планирование механической обработки и контроля с функциональными опорными точками, взаимосвязями сопрягаемых деталей и критическими размерами, чтобы контролировать накопление допусков между операциями.
Интегрированное планирование технологического процесса
Планируйте фрезерование, токарную обработку, электроэрозионную обработку, шлифование и сборку по мере необходимости, исходя из геометрии, состояния материала, требований к поверхности и приоритетов контроля.
Планирование критических размеров
Определите элементы, требующие строгого контроля технологического процесса, а затем согласуйте с заказчиком практические методы измерения и ожидания по отчетности перед началом механической обработки.
Коммуникация с контролем ревизий
Держите ревизии чертежей, технические вопросы, требования к контролю и информацию о доставке в поле зрения, чтобы решения по производству оставались отслеживаемыми на протяжении всего проекта.
Согласование плана контроля
Сопоставьте документацию окончательного контроля с согласованными требованиями заказа, критическими элементами и проверенным планом измерений для фрезерованных деталей корпуса антенны.
Семейства деталей корпусов антенн и оснастки
Компоненты, изготовленные методом ЧПУ, литья под давлением, для разъемов и штампов для программ связи, проверенные на соответствие критическим размерам, материалам и требованиям к контролю.

Услуги прецизионной обработки на станках с ЧПУ
Услуги прецизионной обработки на станках с ЧПУ для корпусов антенн, кронштейнов, интерфейсов и заказных компонентов для оборудования связи, изготавливаемых по чертежам. Планирование процесса учитывает материал, структуру привязки, критические размеры, доступ для обработки, требования к поверхности и доказательства контроля, необходимые перед выпуском продукции.
Upload a Drawing
Услуги фрезерования на станках с ЧПУ
Услуги по изготовлению на заказ методом фрезерования на станках с ЧПУ для призматических корпусов, крепежных элементов, механических интерфейсов для ВЧ-устройств и компонентов пресс-форм. Анализ чертежей выявляет доступ для инструмента, геометрию карманов, состояние стенок, опорные ссылки и элементы, которые могут потребовать электроэрозионной обработки, шлифования или измененной последовательности обработки.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Услуги прецизионной токарной обработки на станках с ЧПУ для цилиндрических деталей, таких как втулки, подшипники, резьбовые соединения, штифты и элементы вращающихся корпусов. В запросах на расчет стоимости должны быть указаны требования к материалу, концентричности и биению, опорные точки, требования к поверхности, а также любые дополнительные операции фрезерования, шлифовки или контроля.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ позволяет создавать сложные поверхности, угловые элементы и многогранные детали, где меньшее количество установок может сохранить взаимосвязь опорных точек. Техническая возможность зависит от досягаемости инструмента, стратегии оснастки, состояния материала, критических допусков и метода контроля, указанного для готового компонента.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка используются для изготовления мелких, детализированных токарных компонентов, применяемых в сборках разъемов, антенн и инструментов. Оценка проводится на основе геометрии детали, материала, соотношения длины к диаметру, критических элементов, требований к заусенцам, последующих операций и метода измерений, соответствующего чертежу.
Upload a Drawing
Услуги электроэрозионной обработки проволокой и погружной электроэрозионной обработки
Услуги электроэрозионной обработки проволокой и погружной электроэрозионной обработки применяются для обработки твердых материалов, создания узких пазов, внутренних профилей, острых внутренних углов и элементов с ограниченным доступом для фрезерования. Стратегия электрода, траектория проволоки, промывка, состояние заготовки и последующие требования к отделке должны быть согласованы во время рассмотрения чертежа.
Upload a Drawing
Прецизионная шлифовка
Прецизионная плоскостная и профильная шлифовка используется, когда критически важны плоскостность, параллельность, контроль профиля или контролируемый припуск на шлифовку. Технологический маршрут должен определять последовательность термообработки, припуск на шлифовку, контроль опорных точек, требования к поверхности и запланированный метод контроля.
Upload a Drawing
Вставки сердечника и полости пресс-форм
Прецизионные вставки сердечника и полости пресс-форм являются конфигурируемыми компонентами, изготавливаемыми по утвержденным чертежам, с учетом требований к материалу и термообработке. Планирование производства учитывает геометрию смыкания, элементы охлаждения или вентиляции, доступ для электроэрозионной обработки, потребность в полировке, установочные поверхности и критические размеры перед выпуском.
Upload a Drawing
Выталкиватели и компоненты системы выталкивания
Выталкивающие штифты, втулки и компоненты системы выталкивания изготавливаются в соответствии с диаметрами, посадками, длинами и условиями эксплуатации, указанными на чертеже. Материал, твердость, чистота поверхности, взаимные зазоры и информация о сопрягаемых компонентах являются важными входными данными для выбора подходящего маршрута производства и контроля.
Upload a Drawing
Штифты сердечника, направляющие и установочные компоненты
Штифты сердечника, направляющие штифты и установочные компоненты обеспечивают повторяющееся выравнивание и контролируемое движение пресс-формы. Рассмотрение чертежа должно установить взаимосвязь опорных точек, класс посадки, требования к твердости и чистоте поверхности, потребности в прямолинейности или концентричности, а также как будут проверяться критические размеры.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары пресс-форм
Ползуны, толкатели, литники и аксессуары пресс-форм конфигурируются с учетом движения пресс-формы, условий разъема, потока материала и сопрягаемых поверхностей. SUUXIANG анализирует доступ для обработки, требования к электроэрозионной обработке, изнашиваемые поверхности, последовательность термообработки, припуски на подгонку и приоритеты контроля, исходя из предоставленного дизайна.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов поддерживают мелкошаговые, многогнездные и высокоповторяемые требования к оснастке. Планирование компонентов оценивает микроэлементы, геометрию штифтов и вставок, стратегию опорных точек, потребности в электроэрозионной обработке или шлифовке, состояние материала и размерные данные, необходимые для сборки и валидации.
Upload a Drawing
Компоненты штампов
Прецизионные компоненты штампов включают пуансоны, матрицы, направляющие элементы и детали сложной формы или механической обработки, основанные на чертежах. Решения по производству зависят от материала, твердости, геометрии режущих кромок, взаимных зазоров, припуска на шлифовку, траекторий электроэрозионной обработки проволокой и плана контроля функциональных размеров.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и формования с последующим наполнением
Компоненты оснастки для литья под давлением, MIM, CIM и формования с последующим наполнением оцениваются в рамках подтвержденного объема производства. Чертежи должны определять контекст литьевого материала, элементы разъема и смыкания, требования к полости или сердечнику, установочные поверхности, потребности в термообработке и любые размерные приоритеты, влияющие на производительность оснастки.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки на станках с ЧПУ выбираются на основе чертежа заказчика и требований к применению, а не предполагаются из общего списка. Информация в запросе на расчет стоимости должна указывать марку материала, состояние, требования к прослеживаемости, соображения по коррозии, термообработку и любые ограничения, влияющие на механическую обработку или контроль.
Upload a Drawing
Чистота поверхности и термообработка
Обработка поверхности и термообработка планируются как часть технологического маршрута изготовления компонента, поскольку они могут влиять на размеры, состояние поверхности и окончательный контроль. Укажите требования к покрытию или отделке, целевые показатели твердости, необходимость маскировки, припуск после обработки и любую документацию, требуемую к заказу.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству согласованы с критическими размерами, опорными точками и потребностями в отчетности, указанными на чертеже. До начала производства определите методы измерений, ожидания по выборочному или полному контролю, статус ревизии, записи о материалах и документацию, необходимую для приемки.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство позволяют создавать детали для оценки на основе чертежей, временные партии и контролируемые запуски в производство. Предоставьте 2D-чертеж, 3D-модель (при наличии), материал, количество, сроки поставки, критические характеристики и требования к контролю, чтобы оценить технологичность процесса.
Upload a DrawingМатериалы для корпусов антенн, изготовленных на станках с ЧПУ

Алюминий 6061
Легкий, легкообрабатываемый алюминиевый сплав для многих конструктивных корпусов и крышек антенн. Его сбалансированная прочность и стабильное поведение при резке подходят для фрезерованных карманов, монтажных поверхностей и косметической отделки, при условии проверки сплава, состояния и покрытия.

Алюминий 7075
Более прочный алюминиевый сплав, используемый там, где нагрузки, жесткость или компактные стенки влияют на конструкцию корпуса. Он обрабатывается иначе, чем 6061, поэтому следует внимательно изучить доступ инструмента, риск деформации, зацепление резьбы и требования к отделке на чертеже.

Нержавеющая сталь
Плотный, прочный материал для компонентов антенн, подверженных износу, требовательным условиям монтажа или агрессивным средам. Его более сложный характер резки может повлиять на планирование цикла, выбор инструмента, доступ к внутренним элементам и требуемое состояние поверхности.

Латунные сплавы
Относительно легкообрабатываемый металл, часто используемый для проводящих вставок, резьбовых элементов и точных соединительных деталей. Его плавность резки подходит для тонких элементов, но точный сплав, электрические требования и указания по покрытию или отделке требуют подтверждения.

Конструкционные пластики
Более легкий, электроизоляционный материал для отдельных крышек, изоляторов или неопорных элементов корпуса антенны. Марка материала влияет на жесткость, влагостойкость, тепловое поведение и стратегию крепления, требуя анализа чертежа и применения перед производством.
Корпуса антенн, изготовленные на станках с ЧПУ: технологические маршруты для сложных элементов

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ формирует профили корпуса, карманы, монтажные поверхности и интерфейсные элементы согласно чертежу. Выбор инструмента и стратегия крепления проверяются для защиты опорных отношений, доступа к поверхности и повторяемости результатов обработки.

Токарная обработка на станках с ЧПУ
Токарная обработка на станках с ЧПУ поддерживает вращающиеся элементы, такие как отверстия, резьбы, уступы и концентрические интерфейсы. Она может устанавливать контролируемые взаимосвязи между цилиндрическими диаметрами и посадочными поверхностями, если геометрия компонента подходит для токарной обработки.


Электроэрозионная обработка проволокой (Wire EDM)
Электроэрозионная обработка проволокой создает точные сквозные профили, узкие прорези и сложные контуры там, где доступ режущего инструмента ограничен. Траектория проволоки, расположение стартового отверстия, состояние углов и требования к чистоте поверхности должны быть определены в ходе анализа чертежа.

Электроэрозионная обработка погружением (Sinker EDM)
Электроэрозионная обработка погружением формирует глубокие полости, острые внутренние детали и сложные закрытые элементы с использованием специально разработанных электродов. Стратегия электродов, доступ для искры, состояние материала и последующие требования к отделке определяют выбор этого процесса.

Прецизионная шлифовка
Прецизионная шлифовка дорабатывает выбранные поверхности, диаметры и опорные поверхности после механической обработки или термообработки. Перед выпуском необходимо согласовать припуск на шлифовку, приоритеты плоскостности или параллельности, требования к поверхности и метод контроля.
Функциональные компоненты для корпусов антенн, изготовленные на станках с ЧПУ

Резьбовые вставки
Винтовые или запрессовываемые вставки обеспечивают многократную сборку в заданных местах корпуса. Укажите тип вставки, размер резьбы, условия установки, требования к вырывной прочности и любые ограничения по финишной обработке для проверки чертежа.

Невыпадающие крепежные элементы
Невыпадающие винты, стойки и другие крепежные элементы помогают фиксировать крышки или внутренние узлы. Определите стандарт резьбы, зазор головки, доступ для затяжки, материал сопрягаемой детали и требуется ли установка поставляемого крепежа до финальной инспекции.

Посадочные элементы
Штифтовые отверстия, опорные площадки, установочные выступы и шпоночные соединения обеспечивают повторяемость взаимного расположения деталей корпусов антенн, изготовленных на станках с ЧПУ, и сопрягаемых компонентов. На чертеже укажите функциональные базы, допуски расположения, назначение посадки и контрольные ссылки.

Идентификационные метки
Маркировка деталей, зоны для лазерной гравировки и зоны серийной идентификации могут облегчить прослеживаемость сборки. Укажите содержание, расположение, ограничение количества символов, требования к контрастности и любые поверхности, которые не должны подвергаться маркировке или покрытию.

Защитные покрытия
Указанные анодирование, проводящие покрытия, пассивация, маскирование или защитная упаковка могут быть рассмотрены в отношении функциональных поверхностей. Перед планированием процесса определите обозначения покрытий, маскируемые зоны, приоритеты по внешнему виду, зоны электрического контакта и требования к обращению.
О прецизионном производстве SUUXIANG
SUUXIANG — это бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., ориентированный на международный рынок, основанный в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Мы помогаем командам инженеров, снабжения и контроля качества превращать утвержденные чертежи и спецификации в проверенные на соответствие индивидуальные детали, изготовленные на станках с ЧПУ, прецизионные компоненты пресс-форм и оснастку для разъемов.
Для корпусов антенн, изготовленных на станках с ЧПУ, и связанных с ними прецизионных компонентов, наш процесс планирования может включать фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, электроэрозионную обработку, прецизионное шлифование, подгонку и контроль. Каждый этап определяется исходя из чертежа, функциональных характеристик, требований к материалу, доступа для обработки, критических размеров и применимых ожиданий по контролю.
Отличительной чертой SUUXIANG является дисциплинированная коммуникация по проекту до принятия производственных обязательств. Мы анализируем технологичность конструкции (DFM), стратегию баз, накопление допусков, требования к поверхностям, последовательность термообработки и статус ревизии, чтобы покупатели могли согласовать производственный маршрут и план инспекции с требованиями своего запроса ценового предложения (RFQ).

Как SUUXIANG контролирует изготовление корпусов антенн на станках с ЧПУ
DFM начинается с базы
SUUXIANG анализирует корпуса антенн, изготовленные на станках с ЧПУ, на соответствие чертежу, модели, контексту сопряжения и критическим размерам перед планированием производства. Анализ уточняет взаимосвязи баз, накопление допусков, доступ инструмента и приоритеты обработки поверхностей, чтобы предложенный маршрут отражал функциональные требования.
- Определить функциональные базы и критически важные для качества элементы
- Проверить переходы стенок, карманы, резьбы и сопрягаемые интерфейсы
- Заблаговременно выявляйте риски, связанные с обработкой или допусками.
- Подтвердите ожидания по материалам, количеству и проверке.

Спланируйте обработку на станках с ЧПУ, электроэрозионную обработку и шлифовку.
Сложная геометрия может потребовать нескольких операций фрезерования. SUUXIANG планирует соответствующую последовательность операций механической обработки на станках с ЧПУ, проволочной и прошивной электроэрозионной обработки, а также прецизионной шлифовки, учитывая стратегию электродов, траектории проволоки, последовательность термообработки и припуски на шлифовку до начала работ.
- Согласуйте маршрут обработки с геометрией и доступностью детали.
- Оставьте припуск на обработку для последующей шлифовки.
- Определите стратегию электроэрозионной обработки для узких пазов или внутренних деталей.
- Согласуйте термообработку с операциями финишной обработки.

Выбирайте контроль по функциональному назначению.
Планирование контроля следует чертежу и подтвержденным требованиям к качеству, а не общему контрольному списку. SUUXIANG согласует методы измерения с критическими размерами, базовыми ссылками, требованиями к поверхности и потребностями в отчетности, помогая командам определить доказательства, подтверждающие решения о приемке.
- Свяжите точки измерения с базовыми ссылками чертежа.
- Приоритезируйте критические интерфейсы и чувствительные к допускам элементы.
- Согласуйте требуемые отчеты до начала производства.
- Держите финальную документацию в соответствии с заказом.

Держите версии в поле зрения.
Проекты корпусов антенн могут меняться по мере разработки интерфейсов, аппаратного обеспечения или радиочастотной упаковки. SUUXIANG обеспечивает видимость информации о версиях, статусе производства и координации поставок на протяжении всего проекта, снижая риск изготовления по устаревшему чертежу или неподтвержденному требованию.
- Подтвердите выпущенную версию чертежа и модели.
- Записывайте изменения, влияющие на планирование процесса или контроля.
- Координируйте поставку в соответствии с согласованными требованиями проекта.
- Используйте отслеживаемую связь для вопросов по качеству.

Почему стоит выбрать SUUXIANG для изготовления корпусов антенн на станках с ЧПУ.
Сравните рабочий процесс производства, основанный на чертежах, с подходом закупки только по ценовому предложению перед выпуском деталей корпусов антенн для обработки на станках с ЧПУ.
← Swipe left or right to view →
Корпуса антенн, детали, изготовленные на ЧПУ: от чертежа до контроля
Управляемый рабочий процесс на основе чертежей, который обеспечивает видимость производственных решений, статуса ревизий и ожиданий по контролю на всех этапах — от запроса ценового предложения до координации отгрузки.
Анализ чертежей и требований
Перед формированием предложения мы анализируем 2D-чертежи, 3D-модели, контекст применения, количество, материал, критические размеры, приоритеты обработки поверхности, требования к контролю и сроки поставки.
Планирование процесса и материалов
Команда подтверждает практические аспекты технологичности (DFM), стратегию привязки, доступ для обработки, последовательность термической обработки и выбор материала, припуски на обработку и предлагаемый маршрут для изготовления деталей корпуса антенны на станках с ЧПУ.
Обработка критических элементов корпуса
Для формирования геометрии корпуса, интерфейсов, полостей, резьбовых элементов и функциональных опорных поверхностей применяется фрезерование на станках с ЧПУ, токарная обработка, многоосевая обработка или микрообработка, в зависимости от требований.
Применение электроэрозионной обработки или шлифовки
Там, где это требуется по чертежу, проволочная или погружная электроэрозионная обработка, или точная шлифовка используются для обработки труднодоступных элементов, тонких профилей, закаленных деталей, контроля съема материала и достижения требуемых характеристик поверхности.
Сборка, контроль, координация отгрузки
Применимые детали собираются, проходят контроль в соответствии с утвержденным планом, документируются согласно заказу, затем упаковываются с учетом ревизий и координируется их доставка.
Работайте с нашей командой по изготовлению деталей корпуса антенны на станках с ЧПУ
Move from drawing review to inspected delivery with clear technical inputs, documented decisions and revision-controlled communication.
Отправьте пакет чертежей
Пришлите 2D-чертежи, доступные 3D-модели, описание контекста применения, количество и желаемую дату, чтобы команда могла понять требования к деталям корпуса антенны на станках с ЧПУ.
Определение критических требований
Перед началом планирования процесса определите материал, термическую обработку, чистоту поверхности, критические размеры, стратегию привязки, требования к отчетности по контролю и ограничения, связанные с сопрягаемыми компонентами.
Анализ технологичности и предложения
Оцените доступ для обработки, потребности в оснастке, требования к электроэрозионной обработке или шлифовке, риски погрешностей и предлагаемый объем работ; уточните неясные моменты перед утверждением предложения или образцов.
Утверждение деталей производства
Перед запуском производства подтвердите утвержденную ревизию чертежа, согласованный материал и план контроля качества, требования к поставке и любые требования к утверждению образцов.
Координация контроля и доставки
Получайте информацию о ходе выполнения работ в соответствии с согласованным планом, с финальной документацией по контролю, соответствующей заказу, и подтвержденными требованиями к контролю.
Детали корпуса антенны на станках с ЧПУ: Сертификаты и документация по качеству

Отзывы заказчика о ЧПУ-деталях корпуса антенны
Отзыв заказчика ожидает верификации и одобрения публикации. SUUXIANG публикует обратную связь по проекту только после подтверждения заказчика, объема работ, результатов, а также подтверждающих данных инспекции или поставки.
Пример кейса ожидает одобрения. Любой опубликованный результат будет содержать ссылку на соответствующую версию чертежа, критические размеры, документацию по инспекции и контекст поставки, чтобы инженерные команды могли точно оценить итог.
Обратная связь по проекту ожидает разрешения заказчика. SUUXIANG не публикует непроверенные заявления о производительности; одобренные примеры будут описывать фактический производственный маршрут, координацию версий и задокументированный результат.
Часто задаваемые вопросы по ЧПУ-деталям корпуса антенны
Practical answers for engineering, sourcing, and quality teams preparing a drawing-based inquiry.
Какие файлы следует отправить для ЧПУ-деталей корпуса антенны?
Может ли SUUXIANG рассчитать стоимость мелкосерийных ЧПУ-деталей корпуса антенны или первых образцов?
Сколько времени занимает изготовление ЧПУ-деталей корпуса антенны?
Какие материалы и термообработки могут быть рассмотрены для корпуса антенны?
Можете ли вы предоставить отчеты об инспекции для ЧПУ-деталей корпуса антенны?
Как обрабатываются ревизии чертежей и интеллектуальная собственность (ИС) во время составления сметы и производства?
Могут ли компоненты корпусов антенн, изготовленные на станках с ЧПУ, включать резьбовые вставки, крепеж или финишную обработку?
Что мне следует подтвердить по поводу доставки и оплаты перед размещением заказа?
Полное руководство покупателя по корпусам антенн, изготовленным на станках с ЧПУ
Используйте эту практическую основу для спецификации корпусов антенн, сравнения материалов и отделки, оценки поставщиков станков с ЧПУ, контроля рисков качества и избежания дорогостоящих ошибок в проектировании для производства (DFM), поиске поставщиков и запуске.
1. Что такое корпуса антенн, изготовленные на станках с ЧПУ?
2D-чертежи и 3D-модели определяют корпуса антенн, изготовленные на станках с ЧПУ, как механически обработанные корпуса, крышки, основания, фланцы, кронштейны или структурные интерфейсы, изготовленные в соответствии с требованиями заказчика. Они защищают и позиционируют антенный узел, одновременно контролируя интерфейсы с разъемами, крепежными элементами, уплотнениями, кабелями и сопрягаемым оборудованием.nnКорпус может косвенно влиять на радиочастотное (РЧ) поведение через пути проведения тока, целостность экранирования, выравнивание разъемов, зазор антенны и непреднамеренные зазоры вблизи излучающей системы. Он также может обеспечивать защиту от окружающей среды и тепловой путь, поэтому места привязки, переходы стенок, уплотнительные поверхности и монтажные плоскости следует рассматривать совместно с дизайном антенны и системы.nnИзготовление на заказ на станках с ЧПУ обычно оправдано низким или средним количеством, сложной многогранной геометрией, точными взаимными положениями или изменениями на поздних стадиях. Стандартный корпус подходит для не ограниченной упаковки; литье или формование могут стать более подходящими после стабилизации геометрии и когда объем поддерживает специальную оснастку, в то время как сборные конструкции из листового металла подходят для дизайнов, не требующих прецизионных механически обработанных интерфейсов.
2. Эволюция производства корпусов антенн
Before 5-axis CNC workflows became routine, antenna housings were often fabricated from sheet metal or made as relatively simple cast-and-machined structures, with generous access and fewer precision interfaces. As RF and communications assemblies became denser, machined faces, pockets, threaded features, and mating datums increasingly had to be controlled from the drawing.nnBy the 2000s, radar, satellite, and industrial antenna programs were placing more structure around waveguide paths, feed assemblies, seals, heat-transfer surfaces, and mounting interfaces. CNC milling made it practical to prototype these integrated geometries and to support lower-volume revisions without committing immediately to dedicated forming or casting tooling; antenna structures also commonly use aluminum for lightweight structural performance (https://us.arrk.com/signal-to-structure-cnc-machining-for-satellite-antennas).nnFor today’s antenna housing cnc parts, the sourcing implication is straightforward: the 2D drawing must identify functional datums, interface dimensions, sealing surfaces, thread specifications, finish requirements, and inspection points. Buyers should also provide the 3D model, mating-part context, environmental exposure, quantity, and revision status so the supplier can review tool access, workholding, and verification before release.
3. Типы корпусов антенн, изготовленных на станках с ЧПУ
Чертеж может объединять несколько корпусов антенн, изготовленных на станках с ЧПУ, каждый со своей схемой привязки и маршрутом обработки. Классифицируйте функциональные интерфейсы перед запросом ценового предложения.
Защитные корпуса
Двухкомпонентные корпуса защищают внутреннюю электронику; карманы, пазы для уплотнений и выходы для кабелей обычно требуют фрезеровки и сверления. Укажите уплотнительные поверхности, толщину стенок и косметические поверхности.
Корпуса для РЧ и волноводов
РЧ-корпуса контролируют внутреннюю геометрию; глубокие полости, узкие каналы и рисунки фланцев могут потребовать многоосевой фрезеровки или электроэрозионной обработки (EDM). Определите интерфейсные привязки, состояние поверхности и требования к сопряжению.
Основания и монтажные кронштейны
Основания позиционируют узлы; плоские монтажные плоскости, резьбовые отверстия и ребра жесткости благоприятствуют фрезеровке, сверлению и нарезанию резьбы. Укажите плоскостность, допуски на положение и установленный крепеж.
Корпуса с интерфейсом разъема
Корпуса разъемов обеспечивают повторяемое сопряжение; отверстия, резьбы и установочные элементы могут потребовать токарной и фрезерной обработки. Укажите стандарт разъема, концентричность и ожидания по контролю заусенцев.
Крышки и радиаторы
Ребристые кожухи отводят тепло и закрывают узлы; тонкие стенки и узкие зазоры между ребрами ограничивают доступ инструмента. Укажите геометрию ребер, плоскостность контактной поверхности и требования к отделке.
Прототипирование и мелкосерийные сборки

Мелкосерийные сборки позволяют проверить соответствие перед выпуском; смешанные компоненты могут включать ЧПУ, электроэрозионную обработку, шлифовку и подгонку. Предоставьте управляемые версиями модели, количество, приоритеты контроля и сопрягаемые детали.
4. Материалы для деталей антенного корпуса, изготовленных на ЧПУ
Выбор материала для деталей антенного корпуса, изготовленных на ЧПУ, является системным решением. Радиочастотное поведение, герметизация, нагрузки на конструкцию, воздействие коррозии, тепловой путь, отделка и требования соответствия должны быть рассмотрены совместно перед выпуском.
| Семейство материалов | Наилучшее соответствие | Ключевой компромисс |
|---|---|---|
| Алюминиевый сплав | Легкий наружный корпус | Требует стратегии защиты от коррозии и проводящей отделки |
| Нержавеющая сталь | Суровые условия или среда с высокими нагрузками | Больший вес и трудоемкость обработки |
| Латунный или медный сплав | Проводящие интерфейсы или экранирующие элементы | Большая масса и стоимость материала |
| Конструкционный пластик | RF-прозрачная крышка или изоляция | Сниженная жесткость и термическая стабильность |
| Гибридная конструкция | Требования к герметизации и экранированию | Дополнительные интерфейсы и контроль сборки |
Матрица выбора материалов
Алюминиевые сплавы часто обеспечивают баланс между низкой массой, жесткостью, обрабатываемостью, рассеиванием тепла и совместимостью с анодированием.nnНержавеющая сталь предпочтительна из-за коррозионной стойкости и прочности, в то время как латунные или медные сплавы подходят для контролируемых проводящих путей.
Компромиссы в применении
Конструкционные пластики снижают вес и могут использоваться для RF-прозрачных крышек, но их жесткость, тепловое расширение и устойчивость к окружающей среде требуют проверки.nnГибридные корпуса сочетают в себе металлическую несущую или экранирующую раму с полимерными элементами, где важна изоляция, прозрачность или геометрия уплотнения.
Входные данные для проверки чертежей
2D-чертежи должны указывать интерфейсы заземления, посадочные места для прокладок, коррозионную среду и исключения по отделке.nn3D-модели должны показывать сопрягаемые детали, источники тепла, зоны, запрещенные для размещения антенн, и критические размеры, основанные на базах.
5. Варианты кастомизации и финишной обработки
Утвержденный 2D чертеж должен определять геометрию полостей, вырезы под разъемы, резьбы, вставки, посадочные места для уплотнений, логотипы и сопрягаемые поверхности. Для корпусов антенн, изготовленных на ЧПУ, определите базовые точки до косметических элементов, чтобы функциональные положения оставались проверяемыми.
| Финишная обработка | Полезный атрибут | Указать перед производством |
|---|---|---|
| Анодирование | Стойкость к истиранию и коррозии | Толщина, цвет, маскируемые сопряжения |
| Конверсионное токопроводящее покрытие | Электрическая непрерывность | Контактные зоны, воздействие коррозии |
| Пескоструйная обработка | Равномерная матовая текстура | Абразив, видимые поверхности, косметический стандарт |
| Покраска или гальваническое покрытие | Цвет или специальная защита | Припуски, маскирование, требования к адгезии |
| Лазерная маркировка | Неизменяемая идентификация | Расположение, контраст, содержание |
Элементы, контролируемые чертежом
Глубина полостей, переходы стенок и отверстия для разъемов требуют разрезов и указания базовых точек. Укажите стандарт резьбы, длину зацепления, тип вставки и любые зоны, которые необходимо избегать.nnПосадочные места для уплотнений требуют указания плоскостности, требования к поверхности, расположения прокладки и схемы расположения крепежа. Укажите, являются ли логотипы утопленными, выступающими или нанесенными лазером, с указанием утвержденного расположения.
Требования к финишной обработке перед выпуском
Изменения толщины покрытия влияют на резьбы, отверстия, уплотнительные поверхности и сопрягаемые интерфейсы. Укажите маскируемые области, допустимые припуски, зоны электрического контакта и необходимость проверки размеров после финишной обработки.nnВоздействие коррозии и класс косметической отделки следует указывать отдельно. Определите эталон цвета, текстуру, видимые поверхности, отметки при обращении и образцы для приемки, когда внешний вид имеет значение.
Маркировка и контактные зоны
Лазерная маркировка должна включать содержание, высоту шрифта, базовую точку расположения, ожидаемый контраст и требование к стойкости. Зоны токопроводящего контакта должны быть явно замаскированы или указано необходимое токопроводящее покрытие.nnИнтерфейсы сборки требуют указания последовательности финишной обработки на чертеже. Это предотвратит попадание покрытия в вставки, на пути заземления или на контролируемые уплотнительные поверхности.
6. Критические элементы конструкции и качества
2D-чертеж должен определять функциональные базы перед установкой размеров с допусками. Для корпусов антенн, изготовленных на станках с ЧПУ, план проверки каждой детали связывает результаты обработки с герметизацией, заземлением, положением разъема и подгонкой при сборке.
Цепи баз и допусков
Первичные, вторичные и третичные базы должны отражать сопрягаемую сборку, а не удобные для обработки поверхности. Цепь допусков от монтажных отверстий до отверстий для разъемов в противном случае может привести к несоосности, даже если отдельные размеры соответствуют требованиям.nnКритические размеры должны указывать ссылки на базы, метод измерения и пределы приемки. Отчеты по первой партии должны содержать фактические значения для интерфейсов, а не только общие размеры профиля.
Уплотнительные и сопрягаемые поверхности
Плоскостность, геометрия пазов и шероховатость поверхности требуют явного указания на уплотнительных и проводящих сопрягаемых поверхностях. Неконтролируемые заусенцы или следы от инструмента могут вызвать утечки, плохую заземленность или помехи для прокладки.nnКосметические критерии должны отдельно определять допустимые царапины, вмятины и фаски. Размерные отчеты должны включать ширину, глубину паза и плоскостность поверхности в согласованных местах.
Резьбовые вставки и сборка
Размер резьбы, класс, глубина и состояние дна глухого отверстия должны быть определены до выпуска. Проверка резьбы с помощью калибров-пробок и пробок-непробок, а также документированные требования к установке или удержанию вставки снижают риск срыва резьбы и ослабления вставок.nnПодгонка при сборке должна проверяться с помощью сопрягаемых деталей, калибров или контролируемого образца подгонки. Это выявляет несоосность разъемов и помехи при сборке до того, как будут заказаны производственные партии.
7. Выбор производителя корпусов антенн, изготовленных на станках с ЧПУ
Компетентный поставщик рассматривает корпуса антенн, изготовленные на станках с ЧПУ, как инженерный пакет, а не как предложение по отдельным позициям. Предоставьте контролируемый 2D-чертеж, 3D-модель, количество, спецификацию материала, критические размеры, косметический стандарт и критерии приемки перед выбором маршрута.
Оценка инженерного анализа
Во-первых, запросите документированный ответ DFM, указывающий на конфликты баз, риск тонкостенности, доступ инструмента, крепление заготовки и проблемы со стекированием допусков. Полезный обзор указывает предложенное исправление, его влияние на чертеж и ревизию, требующую утверждения.
- Какие размеры определяют функциональность или ВЧ-сопряжение?
- Какие элементы требуют доступа пятиосевого станка, токарной обработки, электроэрозионной обработки или шлифования?
- Какие предположения остаются до выпуска в производство?
Проверка соответствия процесса и качества
Два маршрута могут дать одинаковую геометрию, но разный риск: многоосевая фрезерная обработка подходит для сложных внешних элементов, в то время как токарная обработка подходит для концентрических вращающихся элементов. Запросите маршрут поставки материала и отделки, план проверки, метод измерения, ожидаемое количество образцов и формат отчета.
- Определите критические для качества размеры (CTQ) и ссылки на базы.
- Определите косметические зоны, маскирование, цвет и пределы дефектов.
- Подтвердите процесс управления изменениями для прототипов и малых партий.
Проверка отслеживаемости коммуникаций
Каждое предложение должно указывать ревизию чертежа, открытые вопросы, предположения о сроках выполнения и ответственный путь реагирования. SUUXIANG должен согласовать окончательную документацию с утвержденным заказом и проверенным планом проверки; покупатели должны запрашивать отслеживаемость для материалов, изменений процессов, результатов проверки и транспортных документов.
- Может ли поставщик заранее выявлять риски перед обработкой?
- Как утверждаются и регистрируются отклонения?
- Какие документы сопровождают каждую поставку?
8. Типичные ошибки при покупке корпусов антенн, изготовленных на станках с ЧПУ
Один предварительный обзор корпусов антенн, изготовленных на станках с ЧПУ, перед размещением заказа должен согласовать инженерию, качество и отдел закупок до выдачи материала. Пропущенные решения на этом этапе обычно вновь появляются в виде переделок, задержек утверждений или проблем с подгонкой ВЧ-интерфейса.
Пробелы в чертежах и базах
Во-первых, неполные чертежи или неопределенные базы заставляют цех предполагать контрольные ссылки. Это может привести к разногласиям по поводу выравнивания крепления, положения разъема и приемки.nnВо-вторых, общие жесткие допуски увеличивают усилия по обработке и проверке, не защищая функциональность. Отметьте критические размеры, схему баз, требования к профилю и допустимые некритические допуски.
Конфликты отделки и стекирования
В-третьих, требование косметического анодирования или покрытия может конфликтовать с проводящими контактными поверхностями. Укажите маскируемые области, заземляющие интерфейсы, шероховатость поверхности и крепежные детали перед составлением предложения.nnВ-четвертых, игнорирование стекирования допусков может сместить разъем, прокладку или антенный интерфейс за пределы функционального положения. Рассматривайте условия наихудшего случая сборки, а не изолированные размеры.
Контроль проверок и изменений
Пятое: неуказанные требования к проверке могут оставить необходимый отчет, метод измерения или план выборки за пределами запланированного объема работ поставщика. Указывайте критические характеристики и требуемые подтверждения в запросе на предложение (RFQ).nnШестое: поздние изменения могут привести к недействительности запрограммированных траекторий инструмента, оснастки и утвержденных образцов. Выпускайте контролируемые изменения чертежей с четкими примечаниями перед выпуском.
Выбор только по цене за единицу
Седьмое: самая низкая цена за единицу может исключать проверку, отслеживаемость, контроль отделки или координацию изменений. Сравнивайте предложенный маршрут процесса и документацию, а не только цену детали.nnЧек-лист одного заказа на поставку должен подтверждать комплект чертежей, материал, исключения по отделке, критические характеристики качества (CTQ), план проверки, статус изменений, количество и целевую дату поставки.
9. Шаги по запуску программы пользовательских корпусов
Шестиэтапный путь запуска обеспечивает соответствие деталей корпуса антенны с ЧПУ замыслу чертежа до принятия обязательств по объему. Назначайте ответственных за проектирование, качество, закупки и управление программой на стартовом совещании, чтобы решения оставались отслеживаемыми.
Определение требований
Этап 1 фиксирует чертеж с контролем изменений, 3D-модель, количество, материал, присоединительные интерфейсы, отделку, упаковку и запрашиваемую дату поставки. Дизайн отвечает за интерфейсы; закупки подтверждают коммерческие предположения.
Завершение обзора DFM (проектирование для производства)
Этап 2 фиксирует стратегию позиционирования, доступ к инструменту, переходы стенок, обозначения резьбы, припуски на механическую обработку и возможные методы проверки. SUUXIANG должен предоставить вопросы или задокументированный ответ DFM перед выпуском материала.
Утверждение доказательств изготовления
Этап 3 утверждает результаты прототипа, затем размеры первой партии и образцы отделки в соответствии с согласованным планом проверки. Качество отвечает за приемку; управление программой закрывает отклонения и выпускает пилотную партию.
Контроль производственных изменений
Этап 4 выпускает контролируемое производство только после того, как обратная связь по пилотной партии подтвердит упаковку, маркировку, ритм поставки и окончательную документацию. Любое последующее изменение чертежа, процесса, материала или проверки требует рассмотрения изменений и письменного утверждения.
10. Цена и стоимость деталей корпуса антенны с ЧПУ
1 custom housing quote starts with the released revision, material callout, billet envelope and quantity; unit prices are quote-dependent, not a catalog rate. Large billets, thin-wall access, multiple orientations, long cycle time, tight datums and secondary finishing add cost independently.nn2 cost reductions that preserve function are to combine noncritical tolerances, define functional datums, use standard stock where feasible, consolidate finishes, and specify inspection only for critical features. Provide mating-part context, packaging needs and target date early; expedited scheduling and protective packaging should be quoted as separate requirements.
| Примерная градация количества | Влияние факторов стоимости | Ориентир по срокам поставки |
|---|---|---|
| 1–5 прототипов | Основную роль играют наладка, программирование, изготовление оснастки и проверка первой партии | Самый длительный на единицу |
| 10–50 штук | Стоимость наладки распределяется; время и сложность механической обработки остаются основными факторами | Умеренный |
| 51–250 штук | Закупка материалов и повторяющаяся оснастка улучшают распределение затрат | Короче после утверждения |
| Срочный заказ | Приоритет в графике, наличие материалов и дополнительная координация увеличивают стоимость предложения | Сокращенный, когда позволяет загрузка |
Начните технический обзор CNC-деталей корпуса антенны
Загрузите 2D-чертеж, 3D-модель (при наличии), укажите материал, количество, критические размеры, требования к контролю и желаемую дату для детального рассмотрения чертежа.