
Компоненты оснастки для CIM, изготовленные по вашему чертежу
Переход от анализа чертежей к проверенным CNC-деталям, прецизионным компонентам пресс-форм и компонентам оснастки для CIM с использованием отлаженных процессов DFM, механической обработки, электроэрозионной обработки, шлифовки и планирования качества.
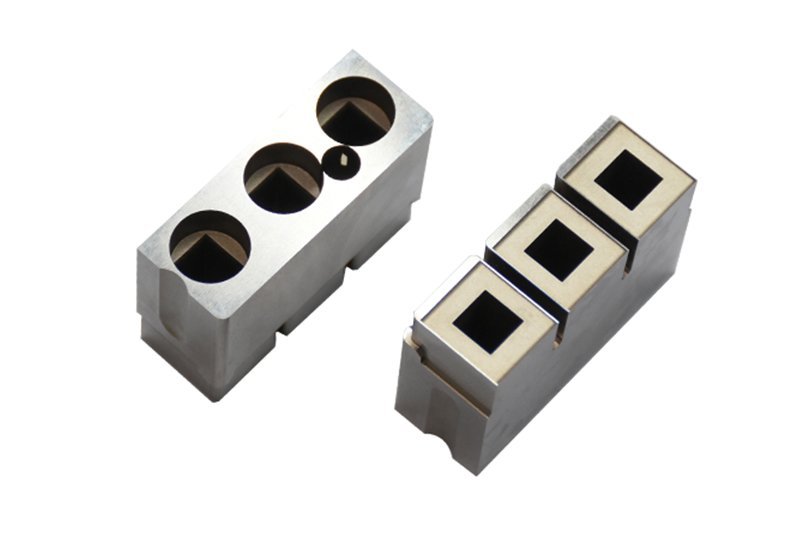
Типовые компоненты оснастки для CIM




Related Drawing-Based Parts and RFQ Options









Компоненты оснастки для CIM, спроектированные с учетом критических деталей
Отлаженный рабочий процесс от чертежа до приемки для сложных деталей оснастки, с обеспечением прозрачности технологичности, выбора процессов и статуса ревизий.
Анализ DFM на основе чертежей
Мы анализируем геометрию, базовые поверхности, допуски, доступ инструмента и требования к материалам перед составлением сметы, чтобы вопросы технологичности решались на ранних этапах.
Планирование технологического маршрута
u003ca href=u0022/cnc-machining-services/u0022u003eCNC-обработкаu003c/au003e, электроэрозионная обработка, шлифовка, подгонка и контроль качества рассматриваются совместно, чтобы каждая операция соответствовала требованиям к элементам детали.
Фокус на критических размерах
Критически важные для качества элементы, расчет допусков, требования к поверхности и взаимосвязь базовых поверхностей определяют стратегию механической обработки и планирование измерений на протяжении всего проекта.
Стратегия электроэрозионной и шлифовальной обработки
Потребности в электродах, траектории проволоки, последовательность термообработки и припуски на шлифовку анализируются в случаях, когда требуется контроль над мелкими элементами или упрочненными поверхностями.
Согласование плана контроля
Методы контроля и ожидания по отчетности определяются на основе чертежа, что обеспечивает соответствие финальной документации согласованным требованиям заказа.
Прозрачность ревизий
Ревизии чертежей, производственная информация и координация поставок остаются видимыми, обеспечивая прослеживаемость коммуникаций от технического анализа до финальной приемки.
Оснастка для CIM и конфигурируемые семейства деталей
Изучите технологические маршруты и семейства компонентов, проанализированные на основе чертежей, критических размеров, требований к материалам, потребностей в контроле и производственных ограничений перед принятием решения.

Услуги CNC-обработки
Прецизионные услуги CNC-обработки для заказных деталей по чертежам, спроектированные с учетом материала, базовых поверхностей, критических размеров, доступа инструмента, требований к поверхности и доказательств контроля, необходимых для заказа.
Upload a Drawing
CNC-фрезерование
Услуги заказного CNC-фрезерования для призматических, листовых, вставочных и сложных профильных компонентов. Анализ фокусируется на доступе к элементам, стратегии крепления, припусках на обработку, ограничениях внутренних углов и размерах, требующих контролируемой проверки.
Upload a Drawing
CNC-токарная обработка
Услуги прецизионной токарной обработки на станках с ЧПУ для валов, гильз, пальцев, втулок и вращающихся деталей. Отношения диаметров, концентричность, биение, детали резьбы, требования к поверхности и финишная обработка после термообработки должны быть определены по чертежу.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ поддерживает многогранные элементы, составные углы и контурную геометрию, где меньшее количество установок может сохранить отношения базовых поверхностей. Техническая возможность зависит от геометрии детали, зоны досягаемости, доступа для крепления, состояния материала и стратегии контроля.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка поддерживают компоненты малого диаметра, тонкие и детализированные детали, такие как штифты, втулки и миниатюрные компоненты разъемов-инструмента. Анализ включает стабильность элементов, допуски, снятие заусенцев, состояние материала и доступ для измерения.
Upload a Drawing
Электроэрозионная обработка проволокой и погружным электродом
Услуги электроэрозионной обработки проволокой и погружным электродом предназначены для закаленных материалов, тонких профилей, узких прорезей, глубоких элементов и геометрии, недоступной для обычных режущих инструментов. Стратегия электрода, путь проволоки, угловые условия, соображения по поводу рекаст-слоя и требования к финишной обработке рассматриваются заранее.
Upload a Drawing
Прецизионная шлифовка
Прецизионная шлифовка поверхности и профиля применяется там, где требуется плоскостность, параллельность, контроль профиля или коррекция размера после термообработки. Припуски на шлифовку, последовательность базовых поверхностей, доступ шлифовального круга и критерии окончательного измерения должны быть определены до обработки.
Upload a Drawing
Вставки для сердечников и полостей пресс-форм
Прецизионные вставки для сердечников и полостей пресс-форм изготавливаются по чертежам заказчика для компонентов пресс-форм для литья под давлением и сопутствующих инструментальных применений. Планирование производства учитывает разъединяющие элементы, доступ для охлаждения или деталей, последовательность термообработки, требования к электроэрозионной обработке, посадочные интерфейсы и критические размеры.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания конфигурируются в соответствии с чертежом и функцией пресс-формы, а не предлагаются как стандартные изделия. Посадка по диаметру, длина подшипника, геометрия наконечника, требования к твердости, состояние поверхности и взаимное расположение с сопрягаемыми деталями требуют рассмотрения.
Upload a Drawing
Штифты сердечника, направляющие и установочные компоненты
Штифты сердечника, направляющие штифты и установочные компоненты обеспечивают повторяемое выравнивание и контролируемое движение пресс-формы. SUUXIANG рассматривает класс посадки, базовые ссылки, длину зацепления, изнашиваемые поверхности, требования к материалу и термообработке, а также точки контроля перед производством.
Upload a Drawing
Ползуны, подъемники, литники и аксессуары для пресс-форм
Ползуны, подъемники, литники и аксессуары для пресс-форм изготавливаются как инструментальные компоненты, определенные чертежом. Геометрический анализ должен учитывать интерфейсы перемещения, зазоры, условия смыкания, допуски на посадку, зоны износа, смазочные устройства и размеры, определяющие работу пресс-формы.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов поддерживают работу инструмента с малым шагом и чувствительными интерфейсами. Планирование производства учитывает геометрию штифта или полости, пространственные отношения, состояние материала, потребности в электроэрозионной обработке или шлифовке, сопрягаемые элементы и методы контроля, соответствующие чертежу.
Upload a Drawing
Компоненты штамповых матриц
Прецизионные компоненты штамповых матриц включают штампы, матрицы, вставки, направляющие элементы и соответствующие изнашиваемые детали на основе чертежей. Критический анализ охватывает геометрию резки, отношения зазоров, последовательность материалов и термообработки, припуски на шлифовку, состояние поверхности и требования к посадке.
Upload a Drawing
Инструменты для литья под давлением, MIM, CIM и переформовывания
Компоненты инструментов для литья под давлением, MIM, CIM и переформовывания оцениваются в рамках проверенного производственного объема. Анализ чертежа включает элементы подачи или литников, геометрию разъединения и смыкания, поведение материала, требования к отделке, интерфейсы пресс-формы и требуемые доказательства контроля.
Upload a Drawing
Материалы для обработки
Материалы для обработки на станках с ЧПУ выбираются на основе чертежа, применения, состояния твердости, воздействия коррозии и последующих процессов. Класс материала, состояние поставки, ожидания по прослеживаемости и любые ограничения по замене должны сопровождать запрос на коммерческое предложение.
Upload a Drawing
Финишная обработка поверхности и термообработка
Финишная обработка поверхности и термообработка планируются как часть производственной последовательности, а не добавляются после расчета стоимости. Укажите требуемый процесс, цель по твердости или отделке, маскировку или критические поверхности, размерные эффекты и любые ожидания по отчетности или прослеживаемости.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству соответствуют критическим размерам заказа и согласованному плану контроля. Определите базовые ссылки, метод измерения, потребности в выборке, формат отчета, уровень ревизии и документацию по материалам или процессам до выпуска.
Upload a Drawing
Прототипирование и мелкосерийное производство
SUUXIANG поддерживает быстрое прототипирование и мелкосерийное производство для проверки инженерных решений, разработки оснастки и контролируемого производства. Предоставьте чертеж, модель (при наличии), материал, количество, желаемый срок поставки, приоритеты по размерам и требования к контролю для детального рассмотрения.
Upload a DrawingМатериалы для компонентов оснастки CIM

Инструментальная сталь
Используется для сердечников пресс-форм, вставок гнезд, ползунов и критически важных к износу деталей оснастки. Выбор марки, последовательность термообработки, припуски на механическую обработку, стратегия электроэрозионной обработки и требования к финишному шлифованию должны быть рассмотрены с учетом требуемой твердости, нагрузки и состояния поверхности.

Нержавеющая сталь
Применяется в оснастке и прецизионных компонентах, где важна стойкость к коррозии, чистота или воздействие влаги. Конкретная марка, термообработка, необходимость пассивации, доступность для обработки и требования к чистоте поверхности должны быть подтверждены по чертежу и с учетом условий эксплуатации.

Легированная сталь
Подходит для направляющих, установочных, конструкционных элементов и деталей штампов, требующих сбалансированной прочности и обрабатываемости. Перед утверждением производственного маршрута необходимо подтвердить точную марку, состояние после термообработки, критические посадки, припуски на шлифование и метод контроля.

Алюминиевые сплавы
Практичный вариант для легких приспособлений, прототипов оснастки и компонентов, где важна быстрая механическая обработка. При выборе сплава следует учитывать жесткость, подверженность износу, требования к анодированию, прочность резьбы и стабильность размеров при рассмотрении чертежа.

Медные сплавы
Применяются, когда теплопроводность, электрические характеристики или поведение электрода при электроэрозионной обработке влияют на конструкцию оснастки. Перед началом обработки необходимо подтвердить марку сплава, геометрию электрода, припуск на износ, состояние поверхности и любые соображения, касающиеся сопрягаемых материалов.
Компоненты оснастки CIM: маршруты механической обработки и финишной отделки

Фрезерование на станках с ЧПУ
Фрезерует призматические формы, карманы, контуры и установочные элементы с ранним учетом доступа инструмента. Многоосевые стратегии могут сократить количество установов, сохраняя при этом взаимосвязь базисных поверхностей и оставляя достаточный припуск для финишной обработки.

Токарная обработка на станках с ЧПУ
Точит концентрические диаметры, уступы, резьбы и осевые элементы для пальцев, втулок и цилиндрических деталей оснастки. Маршрут оценивается с учетом биения, способов закрепления, жесткости стенок и требований к сопрягаемым элементам.

Проволочная электроэрозионная обработка
Вырезает сложные профили, узкие пазы, острые внутренние геометрии и закаленные заготовки без традиционных сил резания. Траектория проволоки, доступ к начальному отверстию, состояние углов и стратегия базирования рассматриваются с учетом требуемого профиля.

Прошивная электроэрозионная обработка
Формирует глубокие полости, детализированные внутренние элементы и труднодоступные геометрии с использованием спланированной стратегии электродов. Износ электрода, промывка, детализация углов и последующие требования к финишной обработке учитываются перед началом обработки.


Сборка и контроль
Подтверждает функциональные интерфейсы путем контролируемой сборки и проверки критических размеров. Контекст сборки, сопрягаемые детали, намерения по зазорам и требования к документации помогают определить соответствующий план верификации.
Применяемые комплектующие для компонентов инструментария CIM

Направляющие элементы
Направляющие втулки, штифты и выравнивающие элементы обеспечивают повторяемость перемещения пресс-форм или штампов. Укажите положения референсных баз, требования к посадке, условия смазки и детали сопрягаемых деталей, чтобы выбранная конфигурация соответствовала предполагаемой сборке.

Оснастка для выталкивателей
Штифты, втулки, фиксаторы выталкивателей и сопутствующая оснастка применяются там, где требуется контролируемый выпуск детали. Анализ чертежей должен подтверждать зазоры, фиксацию головки, ход, состояние поверхности и взаимодействие с сердечниками или вставками.

Пружины штампов
Компрессионные пружины могут обеспечивать возврат, предварительную нагрузку или контролируемое движение в составе оснастки. Перед оценкой схемы установки пружин определите установочную высоту, рабочий ход, ожидаемую нагрузку, доступное пространство и условия эксплуатации.

Крепежные элементы сборки
Винты, штифты и фиксирующие элементы скрепляют пластины, вставки и сменные детали. Укажите стандарты резьбы, глубину ввинчивания, геометрию зенковки, доступ для затяжки и установочные взаимосвязи, чтобы избежать конфликтов при сборке.

Установочные компоненты
Опоры, шпонки, установочные штифты и износостойкие поверхности обеспечивают повторяемое позиционирование между элементами оснастки. Их размеры должны быть связаны с функциональными базами, допусковыми диапазонами, последовательностью сборки и любыми предполагаемыми процедурами замены или регулировки.

Варианты маркировки
Маркировка деталей, идентификаторы полостей, этикетки ревизий и функции прослеживаемости помогают различать взаимозаменяемые компоненты оснастки. Укажите место нанесения маркировки, предпочтительный метод, ориентацию для чтения и любые ограничения, защищающие критические поверхности или посадки.
О SUUXIANG Precision Manufacturing
SUUXIANG — единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., ориентированный на внешних клиентов, основанной в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Сяочэн Хуан является основателем и законным представителем компании. Мы помогаем международным командам воплощать чертежи, модели и спецификации в проверенные на соответствие компоненты, изготовленные методом ЧПУ, прецизионные компоненты пресс-форм, оснастку для разъемов и компоненты штамповой оснастки.
Наша работа включает анализ технологичности конструкции (DFM) в сочетании с фрезерованием и токарной обработкой на станках с ЧПУ, многоосевой обработкой, электроэрозионной обработкой проволокой, прошивной электроэрозионной обработкой, прецизионной шлифовкой, подгонкой и контролем. Для компонентов инструментария CIM планирование процесса начинается с критических размеров, референсных баз, требований к материалам, доступа для обработки, стратегии электроэрозионной обработки, припусков на шлифовку и доказательств контроля, необходимых для заказа.
Что отличает SUUXIANG, так это дисциплинированная техническая координация от запроса ценового предложения до поставки. Мы анализируем ревизии, проясняем производственные риски до принятия обязательств и согласовываем окончательную документацию с проверенным планом контроля. Отправьте чертеж, количество, материал, требования к качеству и целевую дату, чтобы можно было оценить соответствующий производственный маршрут.

Компоненты инструментария CIM: контроль критических характеристик
Обязательства DFM перед началом работ
SUUXIANG анализирует чертежи, модели, требования к материалам и контекст применения перед принятием решения о технологическом маршруте. Обсуждение выявляет критические размеры, базовые поверхности, доступ для обработки, риски накопления погрешностей и ожидания по контролю, чтобы в расчетах стоимости отражались реальные потребности в оснастке.
- Подтверждение критически важных для качества размеров и функциональных баз
- Анализ доступа для инструмента, геометрии стенок и последовательности операций
- Разделение предположений из чертежей и специфических требований проекта
- Согласование материалов, термообработки и количества перед производством

Стратегия электроэрозионной обработки для сложной геометрии
Для компонентов оснастки CIM с мелкими внутренними деталями, узкими пазами или требованиями к закаленным элементам, SUUXIANG оценивает, подходит ли проволочная или прошивочная электроэрозионная обработка. Проектирование электрода, траектория проволоки, доступ для промывки, учет прилегающего слоя и последующая чистовая обработка анализируются на соответствие утвержденному чертежу.
- Оценка проволочной и прошивочной электроэрозионной обработки по геометрии детали
- Планирование доступа для электрода и базовых поверхностей
- Учет последовательности электроэрозионной обработки наряду с термообработкой
- Определение требований к чистовой обработке и контролю для критических элементов электроэрозионной обработки

Контроль шлифовки и подгонки
Прецизионная шлифовка и подгонка планируются там, где сопрягаемые поверхности, установочные элементы или функциональные зазоры требуют контролируемой чистовой обработки. SUUXIANG анализирует припуски на шлифовку, перенос баз и связи между узлами, чтобы операции ЧПУ, электроэрозионной обработки и шлифовки поддерживали требуемую посадку, а не приводили к досадным переделкам.
- Предусмотреть практические припуски на шлифовку на чистовых поверхностях
- Сохранять логику баз на всех этапах обработки
- Анализ сопрягаемых интерфейсов и критически важных для зазоров элементов
- Применять подгонку только в рамках документированных требований проекта

Контроль и наглядность изменений
Планирование контроля для компонентов оснастки CIM начинается с критически важных элементов заказа и согласованных потребностей в отчетности. SUUXIANG обеспечивает наглядность изменений чертежей, приоритетов размеров и информации о поставке на протяжении всего проекта, при этом окончательная документация соответствует проверенному плану контроля и требованиям закупки.
- Определение методов контроля критических размеров
- Контроль изменений чертежей перед выпуском на обработку
- Согласование объема отчетности с требованием закупки
- Сопоставление окончательной документации с проверенным планом контроля

Почему стоит выбрать SUUXIANG для компонентов для производства по чертежам
Рабочий процесс, основанный на чертежах, для критически важных функций, принятия производственных решений, согласования инспекции и контроля версий.
← Swipe left or right to view →
Компоненты оснастки CIM: от чертежа до контроля
Управляемый рабочий процесс, который согласовывает DFM, планирование процесса, критические размеры, требования к контролю и координацию поставки перед принятием производственных обязательств.
Анализ пакета запроса ценового предложения (RFQ)
Мы анализируем чертежи, модели, материалы, количество, контекст применения, целевую дату поставки и требуемую документацию, чтобы выявить недостающую информацию перед составлением предложения.
Подтверждение DFM и CTQ
Инженеры проверяют опорные точки, накопление допусков, критические размеры, доступ к инструменту, требования к поверхности и статус ревизии, чтобы уточнить приоритеты технологичности и контроля.
Планирование материалов и процессов
Маршрут определяется исходя из состояния материала, последовательности термообработки, припусков на механическую обработку, операций ЧПУ, стратегии электродов, путей проволоки, шлифования и необходимости подгонки.
Обработка критических элементов детали
Механическая обработка на станках с ЧПУ координируется с электроэрозионной обработкой, прецизионным шлифованием и подгонкой, где это необходимо, с контролируемым вниманием к ревизиям чертежей и критическим элементам.
Контроль, упаковка, координация поставки
Готовые компоненты оснастки CIM проверяются по согласованному плану контроля, документируются по мере необходимости, защищаются для отгрузки и координируются в соответствии с требованиями к поставке.
Как заказать компоненты оснастки CIM
Move from RFQ review to controlled manufacturing with clear technical inputs, documented decisions, and inspection expectations aligned before production begins.
Отправьте ваш технический пакет
Предоставьте 2D-чертежи, 3D-модели (при наличии), информацию о материале, количестве, критических размерах, требованиях к поверхности, целевой дате поставки и любой контекст применения или сопрягаемых компонентов.
Анализ DFM и ценового предложения
Обсудите технологичность, стратегию опорных точек, доступ для механической обработки, потребность в электроэрозионной обработке или шлифовании, последовательность термообработки, ожидания по контролю, ревизии и предложенный производственный маршрут перед принятием обязательств.
Подтвердите производственные требования
Утвердите согласованную ревизию чертежа, требования к материалам и качеству, подход к образцам (при необходимости), план контроля и детали поставки перед запуском производства.
Приступайте к контролируемому производству
SUUXIANG координирует механическую обработку на станках с ЧПУ, электроэрозионную обработку, шлифование, подгонку и контроль в соответствии с подтвержденным планом, поддерживая видимость информации о ревизиях и поставках до завершения.
Компоненты оснастки CIM: Проверка сертификации и документации по качеству
Результаты заказчиков и примеры применения
Представьте три одобренных, подтвержденных отзыва клиентов или анонимных кейса только после проверки конкретных результатов и получения разрешений;
Часто задаваемые вопросы по компонентам оснастки CIM
Practical answers for drawing-based sourcing, from early DFM review through inspection, shipment, and revision control.
Какую информацию следует предоставить для получения ценового предложения на компоненты оснастки CIM?
Существует ли минимальное количество заказа на компоненты оснастки CIM?
Вы проверяете компоненты оснастки CIM перед выдачей коммерческого предложения?
Могу ли я заказать образцы перед производством компонентов оснастки CIM?
Какие факторы влияют на сроки изготовления деталей оснастки на заказ?
Какие материалы могут быть рассмотрены для компонентов оснастки CIM?
Можете ли вы предоставить отчеты об инспекции вместе с моим заказом?
Как обрабатываются отгрузка, интеллектуальная собственность и ревизии чертежей?
Полное руководство покупателя по компонентам технологической оснастки cim
Используйте эту систему принятия решений для определения требований, оценки поставщиков, ориентированных на DFM (проектирование для производства), контроля рисков качества и сроков поставки, а также для избежания дорогостоящих ошибок при поиске прецизионных компонентов технологической оснастки для автоматизированных систем, разъемов, пресс-форм, штамповки и мелкосерийного производства.
1. Что такое компоненты технологической оснастки cim?
CIM, short for computer-integrated manufacturing, normally describes the connected CAD, CAM, production-control, and data systems that move manufacturing information through a factory; it is not a physical part. In sourcing usage, cim tooling components are the drawing-defined physical parts—cores, inserts, pins, guides, die details, fixtures, and connector-tooling elements—that enable those operations. https://sixsigmadsi.com/computer-integrated-manufacturing-cimnn2D drawings and 3D models establish the geometry, datums, critical dimensions, surface requirements, and interfaces that determine whether a component locates, forms, cuts, ejects, or guides correctly. A nominally similar part can fail in service when tolerance stack, fit class, material condition, or accessible machining path differs from the approved design.nn1 controlled process route links the released revision to material identification, heat-treatment sequence where specified, CNC, EDM, grinding, fitting, and the defined inspection method. That traceability lets engineering and supplier-quality teams evaluate functional risk, investigate deviations, and confirm that the delivered part matches the production release.
2. Эволюция компонентов технологической оснастки cim
Цифровое управление, появившееся в 1950-х годах, начало смещать работу инструментальных цехов от ручной разметки деталей к запрограммированному движению станков, в то время как ручная подгонка, шлифовка и электроэрозионная обработка оставались важными для окончательных взаимосвязей. Ранние чертежи содержали большую часть технологических знаний в суждениях инструментальщика.nnПозже CAD/CAM превратил 2D-чертеж и 3D-модель в передаваемый производственный набор данных: геометрия могла определять траектории инструмента, электроды, траектории проволоки и проводить анализ ревизий. Стандартизированные элементы пресс-форм и штампов затем сократили повторяющиеся усилия по проектированию, но критические соединения по-прежнему требовали дисциплины в отношении базовых поверхностей и допусков, специфичных для детали.nnСегодня цифровые компоненты технологической оснастки cim должны передаваться с контролируемыми идентификаторами ревизий от анализа чертежей до обработки, инспекции и передачи на производство. Покупатели справедливо ожидают более коротких циклов прототипирования, повторяемых запасных частей, документированных измерений по критическим размерам и отслеживаемого учета изменений перед выпуском.
3. Типы компонентов технологической оснастки cim
Компоненты технологической оснастки cim следует классифицировать по интерфейсу производства, которым они управляют, а не только по процессу обработки. Каждый чертеж должен явно указывать функцию, схему базовых поверхностей и приоритет инспекции перед началом маршрутизации.
Компоненты пресс-форм
Вставки сердечника и полости пресс-форм, штифты, ползуны и толкатели формируют или извлекают формованные элементы. Износ, облой или застревание могут быть вызваны нечеткими поверхностями разъема, линиями разъема, последовательностью твердости и критическими базовыми поверхностями.
Компоненты штамповой оснастки
Пуансоны, матрицы, прижимные плиты и направляющие элементы режут, формуют или удерживают ленточный материал. Заусенцы, несоосность и ранние поломки часто связаны с отсутствующими зазорами, состоянием кромок, материалом и допусками на шлифование.
Детали оснастки для разъемов
Детали оснастки для разъемов позиционируют деликатные полости, контактные элементы и сопрягаемую геометрию. Плохой контроль положения может привести к несоответствию контактов; указывайте диаметры штифтов, базовые шаги, радиусы и ограничения доступа для электроэрозионной обработки.
Приспособления и шаблоны
Приспособления и шаблоны повторяемо позиционируют, зажимают или направляют заготовку во время обработки или сборки. Искажение зажима и вариативность установки требуют определения точек позиционирования, контактных поверхностей, направления нагрузки и ссылок на измерительные приборы.
Детали для интерфейсов автоматизации
Интерфейсы автоматизации включают гнезда, захваты, паллеты, кронштейны датчиков и адаптеры для роботов. Проблемы с захватом или столкновения могут возникнуть из-за неуказанных шаблонов крепления, пределов рабочего пространства, зазоров для кабелей и критических для повторяемости элементов.
Запасные части для прототипов и мелкосерийного производства
Прототипные или запасные части используются для восстановления испытаний, технического обслуживания или коротких серий без учета экономической целесообразности серийного производства. Ошибки в ревизиях дорогостоящи; определяйте взаимозаменяемые интерфейсы, устаревшие размеры, заместители материалов и необходимые записи об инспекции.
4. Материалы для компонентов технологической оснастки cim
Шесть семейств материалов охватывают большинство компонентов технологической оснастки cim, но выбор должен начинаться с учета нагрузки, температуры, среды и требуемого срока службы. Цена сама по себе не учитывает изменение размеров после термообработки, нанесения покрытий и воздействия эксплуатации.
| Семейство | Преимущества | Предостережение |
|---|---|---|
| Инструментальная сталь | Твердая, износостойкая | Деформация при термообработке |
| Нержавеющая сталь | Коррозионностойкая | Низкая теплопроводность |
| Алюминиевый сплав | Легкообрабатываемый, проводящий | Ограниченная износостойкость |
| Медный сплав | Высокая проводимость | Мягкий; защищать кромки |
| Карбид | Экстремальная износостойкость | Сложность обработки, хрупкость |
| Конструкционный пластик | Легкий, изолирующий | Ползучесть и низкая термостойкость |
Подберите материал под условия эксплуатации
Инструментальные стали подходят для высоких контактных напряжений и износа; нержавеющие стали — для влажных, коррозионных или требующих чистоты условий эксплуатации. Алюминиевые и медные сплавы подходят для быстрого теплоотвода или для прототипной оснастки с низкой нагрузкой, в то время как карбид предназначен для сильного локализованного износа.
Спланируйте маршрут процесса
Термообработка может изменить твердость и размеры, поэтому перед закалкой оставьте припуски на шлифовку и определите базовые поверхности. Покрытия увеличивают толщину и могут повлиять на посадку, требования к снятию фасок и пределы контроля.
- Укажите диапазон твердости и последовательность термообработки.
- Предусмотрите припуски под электроэрозионную обработку и шлифовку.
- Укажите толщину покрытия и зазор для сопрягаемых деталей.
Проверка стабильности и подтверждение
Конструкционные пластики подходят для оснастки, изоляции или направляющих с низкой нагрузкой, но не для ответственных деталей с высоким износом без соответствующей проверки. SUUXIANG должен проверить сертификацию материала, критические размеры и план контроля по чертежу перед выпуском.
5. Индивидуальная настройка компонентов оснастки для CIM
Каждый чертеж компонентов оснастки для CIM может определять размер, посадку, чистоту поверхности, идентификацию и взаимосвязи при сборке. SUUXIANG должен рассмотреть эти требования в контексте функционального применения перед выбором технологического маршрута.
| Требование | Указать | Избегать |
|---|---|---|
| Размеры | Функциональная схема баз | Размеры по цепочке |
| Допуск | Критически важный для качества элемент и метод | Бездумное ужесточение допусков |
| Отделка | Шероховатость, текстура или покрытие | Невысказанные ожидания по внешнему виду |
| Идентификация | Место и метод маркировки | Метки на уплотнительных поверхностях |
Определение функциональных базовых поверхностей
Первичные, вторичные и третичные установочные базы должны отражать, как деталь располагается в пресс-форме или приспособлении.nnКритически важные для качества элементы должны быть привязаны к этим базам, а не независимо контролироваться по каждой поверхности.
- Определите стыкуемые поверхности и установочные штифты
- Укажите радиальное/осевое биение, положение или профиль, где это функционально важно
- Разделяйте контрольные размеры и размеры для проверки
Контролируйте требования по назначению
Резьбы, детали электроэрозионной обработки, шлифованные поверхности, покрытия, термообработка и гравировка требуют явного указания.nnКосметические поверхности должны иметь отдельный критерий приемки, чтобы требования к внешнему виду не ограничивали функциональную обработку без необходимости.
Выпуск согласованных узлов
Сопрягаемые вставки, ползуны и штифты требуют указаний по условиям сопряжения, намерению зазоров и идентификаторов сборки.nn2D-чертежи и модели с контролем ревизий должны указывать управляющую ревизию до выпуска в производство.
6. Элементы контроля качества изготовления
Перед выпуском компоненты оснастки SUUXIANG требуют план качества, привязанный к функциональным базам, а не общую приписку о допусках. Чертеж должен указывать приемные элементы, чувствительные к процессу условия и доказательства, требуемые при отгрузке.
Базы и функциональная геометрия
Первичные, вторичные и третичные установочные базы должны отражать, как компонент располагается в ответном инструменте. Анализ накопления погрешностей должен увязывать положение отверстия, соосность, плоскостность и критические интерфейсы с этими установочными базами.
- Определите функциональные установочные поверхности
- Отделите требования к профилю от требований к размеру
- Укажите допустимые пределы снятия фаски/скругления кромок
Обработка и финишная отделка
Термообработка может вызвать деформацию тонких сечений и прецизионных отверстий, поэтому выбор заготовок, последовательность операций и шлифовка после обработки требуют согласования. Накопление покрытия, удаление заусенцев, чистота поверхности, отсутствие загрязнений и защищенные контактные поверхности должны быть указаны до начала работ.
- Укажите направление измерения финишной поверхности
- Предотвратите образование заусенцев на портах и резьбе
- Определите способы очистки и защиты упаковки
Соответствие методам контроля
Измерение на КИМ подходит для проверки положения и формы относительно баз; специализированные калибры подходят для повторяющихся функциональных проверок. Оптические проверки позволяют оценить мелкие кромки или элементы, а сертификаты на материал и подтверждение твердости должны соответствовать заказанной спецификации.
- КИМ для проверки позиционных зависимостей
- Калибры для критичных к посадке элементов
- Оптические проверки мелких деталей
- Проверьте данные о материале и твердости
7. Выбор производителя комплектующих для ЧПУ
SUUXIANG следует оценивать по результатам, полученным на основе 2D-чертежа, 3D-модели и заявленных CTQ. Одно только коммерческое предложение не показывает, сможет ли поставщик контролировать предлагаемый производственный процесс.
| Этап заказа | Подтверждение от поставщика | Вопрос покупателя |
|---|---|---|
| Прототип | DFM и первая статья | Какие риски остаются? |
| Мост | План мощностей и инспекции | Что меняется при больших объемах? |
| Повтор | Прослеживаемость и корректирующие действия | Как контролируются ревизии? |
Проанализируйте ответ DFM
В рамках первого рассмотрения чертежа запросите интерпретацию баз, опасения по поводу доступа при обработке, припуски на электроэрозионную обработку или шлифовку, а также неустраненные допуски.nnПолезный ответ выявляет предположения и предлагает варианты; он не должен молча заменять материал, финишную обработку или метод контроля.
- Какие размеры являются CTQ?
- Какие элементы требуют электроэрозионной обработки или шлифовки?
- Какие предположения требуют письменного одобрения?
Проверьте производственные данные
Для прототипов, переходных или повторных заказов определите триггер для первого образца и формат отчета до выдачи.nnЗапросите идентификацию материала, записи о термообработке (если указано), результаты измерений, привязанные к ревизиям чертежей, и порядок обработки несоответствий.
- Критерии приемки первого образца
- Оборудование для контроля и выборка
- Прослеживаемость материала и ревизий
- Путь реагирования на корректирующие действия
Подтвердите контроль доставки
Перед повторным заказом подтвердите наличие мощностей для необходимого количества и срока поставки. Спросите, как детали защищаются, маркируются, разделяются по ревизиям и как осуществляется их сопровождение при отгрузке.
- Соответствие мощностей этапу заказа
- Маркировка с контролем ревизии
- Упаковка для защиты элементов
8. Типичные ошибки в компонентах оснастки SUUXIANG
Восемь повторяющихся ошибок в запросах на коммерческое предложение создают ненужную доработку в компонентах оснастки SUUXIANG: неопределенная геометрия, неподходящие предположения о процессе и несоответствие коммерческих условий. Устраняйте каждую ошибку перед выпуском путем проверки чертежей, подкрепленной данными инспекции и производства.
Определите базовые поверхности и интерфейсы
Два чертежа с одинаковыми размерами могут привести к изготовлению разных деталей при отсутствии ссылок на базовые поверхности. Определите основные, вторичные и третичные базовые поверхности, а также все сопрягаемые интерфейсы.nnСпросите: Какие поверхности ориентируют эту деталь в пресс-форме или сборке? Профилактика: предоставьте разрезы, детали сопрягаемых деталей и целевые значения зазоров.
Укажите материал с учетом состояния
Одно лишь название сплава из каталога не определяет твердость, состояние термообработки, требования к коррозии или отделку. Укажите требуемое состояние материала и любые допустимые пределы замены.nnСпросите: Какое свойство влияет на функцию после обработки? Профилактика: проверьте изменение размеров и припуск на шлифовку после термообработки или нанесения покрытия.
Применяйте допуски функционально
Жесткие допуски на каждую особенность увеличивают трудоемкость механической обработки и контроля без улучшения посадки. Отдельно от общих допусков отметьте критические размеры, требования к поверхности и метод измерения.nnСпросите: Какой размер влияет на производительность? Профилактика: перед оценкой стоимости убедитесь в доступности инструмента и возможности измерения.
Согласуйте прототип и объем предложения
Один приемлемый прототип не устанавливает стабильный производственный маршрут, план инспекции или метод контроля ревизий. Сравнивайте предложения только после согласования количества, документов, обработок, инспекции, упаковки и условий поставки.nnСпросите: Какие доказательства включены на каждом этапе сборки? Профилактика: запросите матрицу объема и обзор выпуска продукции.
9. От чертежа до выпуска в производство
Выпуск в производство начинается, когда конструкторская служба, производство, отдел качества и снабжение разделяют одни и те же контролируемые требования. Для компонентов оснастки SUUXIANG рассматривайте каждую передачу как проверку доказательств, а не неформальное одобрение.
Определите программу
1. Конструктор должен указать функцию компонента, условия сопряжения, годовое и разовое количество, материал, твердость и критические базовые поверхности.nn2. Отдел снабжения должен предоставить целевую дату поставки, место назначения, ограничения по упаковке и коммерческую основу количества перед составлением предложения.
Проверьте чертежи и DFM
3. Инженерная служба должна выпустить чертеж 2D с указанием ревизии, допусками, требованиями к поверхности и 3D-моделью, если она доступна.nn4. Производство должно предоставить обратную связь по DFM, касающуюся доступа к инструменту, потребностей в электроэрозионной обработке или шлифовании, припусков на механическую обработку и неразрешенных толкований базовых поверхностей.
Согласуйте доказательства выпуска
5. Предложение должно содержать согласованный маршрут процесса, состояние материала, объем инспекции, предположения о сроках выполнения и исключения.nn6. Отдел качества должен одобрить первую статью или образец на соответствие контролируемому чертежу, включая метод измерения каждой критической особенности.
Контролируйте повторные заказы
7. Выпускайте только одну ревизию после того, как дизайн, поставщик и покупатель подтвердят одобренный образец и критерии проверки.nn8. Отдел закупок должен отслеживать этапы отгрузки, в то время как отдел качества фиксирует несоответствия, а производство внедряет одобренные корректирующие действия перед повторными заказами.
10. Ценообразование и факторы, влияющие на стоимость
Заказы на 1 деталь и прототипы обычно несут наибольшую нагрузку по программированию, изготовлению оснастки, проверке CAM и первой статье на компонент. Для компонентов инструментария CIM доступность материалов, многоосевой доступ, электроды EDM или пути проволоки, жесткие допуски, время шлифования, финишная обработка и отчетность по инспекции — все это влияет на котировку.nn2D-чертежи, 3D-модели, уровень ревизии, количество, требования к материалу и термообработке, размеры CTQ, требования к поверхности и целевая дата позволяют получить сопоставимую котировку. Ускоренное обслуживание может потребовать изменения графика; подтвердите выполнимость и объем проверки перед выпуском.
| Уровни количества | Влияние настройки или программирования | Направление стоимости единицы продукции | Типичные соображения по срокам поставки |
|---|---|---|---|
| 1–5 штук | Наивысшая на деталь; доминирует настройка | Наивысшая | Учтите проверку чертежа, проверку первой детали и маршрутизацию |
| 6–25 штук | Настройка распределяется по партии | Снижается | Группируйте совместимые операции, где это возможно |
| 26–100 штук | Может быть оправдана специальная оснастка или планирование инспекции | Дальнейшее снижение | Заранее спланируйте материал, термообработку и внешнюю финишную обработку |
| 100 штук | Проверьте повторяемость, срок службы инструмента и план выборки | Зависит от котировки | Подтвердите наличие мощностей, частоту поставок и контроль ревизий |
Загрузите чертеж ваших компонентов инструментария CIM
Предоставьте чертежи, информацию о материале, количестве, критических размерах, требованиях к документации и предполагаемой дате поставки для тщательного анализа DFM и котировки.