
Детали для стендов герметичности, изготовленные по чертежам
SUUXIANG анализирует критические размеры, технологические маршруты и требования к контролю для деталей станков герметичности перед производством.
Типовые компоненты для разработки стендов герметичности





Related Components and Drawing-Based Quotation




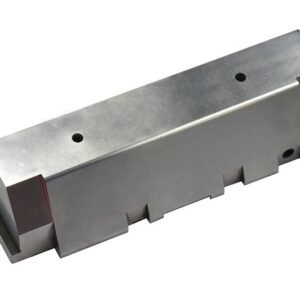







Почему инженеры заказывают детали для станков герметичности у SUUXIANG
Дисциплинированный рабочий процесс объединяет анализ чертежей, планирование производства, ожидания по контролю и обмен информацией с контролем ревизий.
Анализ технологичности на основе чертежа
Перед расчетом стоимости мы анализируем назначение чертежа, базовые поверхности, доступ для инструмента, уплотнительные поверхности и вопросы технологичности, которые могут повлиять на выбранный технологический маршрут.
Сначала — критические размеры
Мы определяем критические размеры, взаимосвязи допусков, требования к поверхностям и приоритеты контроля, чтобы план производства соответствовал функциональным интерфейсам стенда.
Планирование обработки на станках с ЧПУ, электроэрозионной обработки и шлифования
При необходимости координируется обработка на станках с ЧПУ, электроэрозионная обработка и прецизионное шлифование для выполнения внутренних деталей, закаленных элементов, требований к профилю и окончательного снятия припуска.
Планирование контроля
Ожидания по контролю обсуждаются на основе чертежа, что помогает определить соответствующие методы измерения, требования к документации и проверки критических элементов компонентов стенда.
Отслеживание изменений
Изменения в чертежах и информация о проекте остаются доступными на протяжении всего согласования, помогая командам подтвердить применимые требования перед производством и окончательным контролем.
Прозрачное общение
Четкий обмен информацией о материалах, количестве, требованиях к качеству, сроках поставки и контексте применения помогает увязать технические решения с запросом на расчет.
Основные семейства компонентов для стендов герметичности
Возможности механообработки и сопутствующие производственные возможности для проектов стендов и испытательных станций, основанные на чертежах и оцененные в соответствии с требованиями проекта.

Услуги по обработке на станках с ЧПУ
Прецизионные услуги по обработке на станках с ЧПУ позволяют изготавливать корпуса стендов, переходные пластины, гнезда, коллекторы и пользовательские интерфейсы по чертежам. Анализ базовых поверхностей, критических уплотнительных элементов, материалов, доступа и требований к контролю помогает установить практичный технологический маршрут перед принятием производственных обязательств.
Upload a Drawing
Фрезерование на станках с ЧПУ
Услуги по индивидуальному фрезерованию на станках с ЧПУ поддерживают призматические компоненты стендов, монтажные пластины, установочные гнезда и поршневые блоки. Анализ доступа инструмента, стратегии зажима, геометрии карманов и взаимосвязей базовых поверхностей позволяет изготавливать детали, обеспечивающие повторяемую сборку и выравнивание испытательной станции.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Прецизионные услуги токарной обработки на станках с ЧПУ подходят для цилиндрических переходников, втулок, резьбовых портов, гильз и концентрических соединений, используемых в оборудовании для испытаний на герметичность. Допуски по диаметру, биение, уплотнительные поверхности, требования к резьбе и контрольные ссылки должны быть указаны на чертеже.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ подходит для сложных интерфейсов оснастки, угловых портов, контурных гнезд и многогранных деталей, где повторные установки могут повлиять на взаимное расположение. Подход к обработке зависит от доступа инструмента, крепления заготовки, стратегии привязки, требований к допускам и плана контроля.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка поддерживают изготовление мелких штифтов, зондов, втулок, прецизионных валов и миниатюрных деталей, связанных с разъемами. Контроль диаметра, концентричность, ожидания по снятию заусенцев, состояние материала и требования к обращению должны быть определены для надежной сборки и функционального тестирования.
Upload a Drawing
Электроэрозионная обработка проволокой и электродами
Электроэрозионная обработка проволокой и электродами позволяет создавать острые внутренние профили, узкие пазы, сложные полости и детали из закаленной стали, которые труднодоступны для обычных режущих инструментов. Стратегия электрода, траектория проволоки, состояние углов, учет слоя поверхностного упрочнения и требования к чистовой обработке рассматриваются для каждой детали.
Upload a Drawing
Прецизионная шлифовка
Прецизионная плоскостная и профильная шлифовка обеспечивает контролируемую плоскостность, параллельность, толщину и форму на поверхностях оснастки, компонентах пресс-форм и закаленных износостойких деталях. Количество снимаемого материала, последовательность термообработки, базовые поверхности и метод измерения должны быть согласованы перед чистовой обработкой.
Upload a Drawing
Вставки для сердечника пресс-формы и вставки для полости пресс-формы
Прецизионные вставки для сердечника и полости пресс-формы изготавливаются по чертежам с учетом геометрии прилегания, деталей охлаждения или вентиляции, состояния стали, доступа для электроэрозионной обработки, припусков на шлифовку и критических размеров. Каждая вставка рассматривается как конфигурируемый компонент, а не как стандартное изделие.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкивающие штифты, втулки и компоненты выталкивания обеспечивают контролируемое движение и управление износом в оснастке пресс-форм. Соотношения посадок, требования к твердости, длины опор, соображения по смазке и размеры сопрягаемых компонентов должны быть предоставлены для руководства обработкой, шлифовкой и контролем.
Upload a Drawing
Штифты сердечника, направляющие и позиционирующие компоненты
Штифты сердечника, направляющие штифты и позиционирующие компоненты обеспечивают выравнивание между элементами оснастки и узлами приспособлений. Анализ конструкции сосредоточен на диаметрах, посадках, входных фасках, опорных поверхностях, взаимном расположении и взаимозаменяемости, чтобы сопрягаемые детали могли быть изготовлены и проверены вместе.
Upload a Drawing
Ползуны, подъемники, заливные отверстия и аксессуары для пресс-форм
Ползуны, подъемники, заливные отверстия и аксессуары для пресс-форм отвечают за функции перемещения, направления и потока материала в конфигурируемых узлах оснастки. Их изготовление требует четких интерфейсов, информации о ходе или зазорах, износостойких поверхностях, последовательности термообработки и ссылок на сборку, особенно там, где взаимодействуют несколько компонентов.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов поддерживают высокоплотную оснастку с мелкими деталями, где геометрия штифта, шаг, выравнивание и состояние поверхности влияют на характеристики формованного разъема. Чертежи должны указывать критические сопрягаемые элементы, требования к стали или обработке, потребности в электроэрозионной обработке и приоритеты контроля.
Upload a Drawing
Компоненты штампов для листовой штамповки
Прецизионные компоненты штампов для листовой штамповки включают пуансоны, матрицы, направляющие, плиты и износостойкие элементы для изготовления штампов методом вытяжки. Состояние материала, взаимосвязи зазоров, требования к режущей кромке, последовательность термообработки, припуски на шлифовку и данные сопрягаемых деталей необходимы для выбора соответствующего технологического маршрута.
Upload a Drawing
Компоненты литьевых пресс-форм и оснастка для MIM, CIM и литья с поджимом
Компоненты оснастки для литья под давлением, MIM, CIM и литья с поджимом оцениваются в рамках подтвержденного производственного объема. Линии разъема, интерфейсы вставок, доступ к элементам, поведение материала, требования к выталкиванию и приоритеты размеров должны быть рассмотрены на ранней стадии для выявления производственных рисков до составления предложения.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки на станках с ЧПУ выбираются в зависимости от нагрузок на оснастку, воздействия коррозии, совместимости уплотнений, условий износа, проводимости и требуемой обработки. Укажите марку материала, состояние, ограничения на замену и любые требования к сертификации материала или прослеживаемости при запросе предложения.
Upload a Drawing
Финишная обработка поверхности и термообработка
Финишная обработка поверхности и термообработка планируются исходя из функциональности, а не только внешнего вида. Требования к покрытию, пассивации, полировке, азотированию или закалке должны указывать целевую поверхность, необходимость маскировки, влияние на размеры, цель по коррозии или износу и ожидания от послепроцессного контроля.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству соответствуют чертежу и согласованному плану контроля. Определите критические размеры, схему привязки, формат отчетности, ожидания по выборке, записи о материалах и статус ревизии, чтобы предоставленные доказательства соответствовали заказанной конфигурации.
Upload a Drawing
Прототипирование и мелкосерийное производство
Оперативное создание прототипов и мелкосерийное производство позволяют проводить испытания оснастки, валидацию конструкции, изготавливать запасные части и контролируемые партии. Полезный запрос на коммерческое предложение включает чертежи или модели, количество, материал, функциональные требования, критические размеры, требования к контролю и желаемую дату поставки.
Upload a DrawingМатериалы для деталей, изготавливаемых на станках с ЧПУ, для оснастки испытаний на герметичность

Алюминиевые сплавы
Легкий и простой в обработке выбор для оснований оснастки, гнезд, клапанных блоков и инструмента для ручной работы. Алюминий позволяет создавать сложные фрезерованные каналы и снижает вес; выбор сплава и обработки поверхности должны соответствовать чертежу и условиям эксплуатации.

Нержавеющие стали
Прочный, коррозионностойкий вариант для контактирующих с рабочей средой поверхностей, уплотнительной арматуры, соединителей и оснастки, подвергающейся воздействию агрессивных сред. Выбор марки, состояния закалки и финишной обработки должен быть согласован с указанной средой, стратегией уплотнения и требованиями к очистке.

Инструментальные стали
Жесткая группа материалов для изнашивающихся установочных элементов, зажимных приспособлений, направляющих компонентов и контактных поверхностей многократного использования. Последовательность термообработки, припуск на шлифовку и конечная твердость требуют планирования на основе чертежа для защиты критических размеров и посадок.

Углеродистые стали
Практичный выбор для конструкционных плит оснастки, опор, кронштейнов и не контактирующих с рабочей средой машинных элементов, где важны жесткость и контроль затрат. Припуски на механическую обработку, защитное покрытие и воздействие коррозии должны быть определены до планирования производства.

Медные сплавы
Пригодны для отдельных компонентов с электрическим контактом, датчиков или элементов, прилегающих к мягким уплотнениям, где важна проводимость или контролируемая пластичность. Выбор сплава зависит от прочности, износостойкости, контактирующих материалов и требований к производительности оснастки, определенных на чертеже.
Детали для оснастки испытаний на герметичность, изготавливаемые на станках с ЧПУ: технологические маршруты

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ формирует плиты оснастки, гнезда, коллекторы и монтажные элементы согласно чертежу. Оно обеспечивает контролируемые базовые отношения, карманы, уплотнительные пояски и просверленные интерфейсы, где доступ инструмента и планирование контроля определены заранее.

Токарная обработка на станках с ЧПУ
Токарная обработка на станках с ЧПУ позволяет изготавливать вращающиеся детали, такие как адаптеры, втулки, гильзы и резьбовые соединения. Она обеспечивает концентрические диаметры и контролируемые посадочные поверхности при условии указания сопрягаемого отношения, состояния материала и критических размеров.


Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой позволяет вырезать точные профили, узкие пазы и закаленные элементы, где доступ обычного инструмента ограничен. Путь проволоки, расположение стартового отверстия, требования к углам и припуск на чистовую обработку должны быть согласованы с чертежом.

Электроэрозионная обработка (прошивная)
Электроэрозионная обработка (прошивная) формирует глубокие полости, острые внутренние детали и сложную геометрию, связанную с уплотнениями, используя запланированную стратегию электрода. Износ электрода, искровой зазор, требования к поверхности и последующий контроль требуют согласования до начала обработки.

Прецизионное шлифование
Прецизионное шлифование обеспечивает критическую плоскостность, параллельность, диаметр и посадочные поверхности после соответствующих этапов механической обработки или термообработки. Припуск на шлифовку, последовательность установки баз, требования к поверхности и метод контроля должны быть установлены в ходе рассмотрения DFM.
Детали для станков с ЧПУ для приспособлений для тестирования герметичности: фурнитура и аксессуары для идентификации

Установочные штифты
Установочные штифты обеспечивают повторяемое позиционирование детали относительно заданных опорных точек при загрузке и тестировании. Диаметр, посадка, геометрия входной части, ожидаемый износ и допуски сопрягаемых деталей должны быть проверены по утвержденному чертежу приспособления.

Направляющие втулки
Направляющие втулки обеспечивают контролируемое движение и выравнивание там, где плиты приспособлений, зажимы или подвижные гнезда требуют направленного перемещения. Материал, зазоры, способ смазки и доступ для замены зависят от условий эксплуатации и контекста применения.

Невыпадающие крепежные элементы
Невыпадающие винты, осевые винты и аналогичные крепежные элементы помогают удерживать съемные элементы приспособления во время смены и технического обслуживания. Зацепление резьбы, направление доступа, требования к затяжке и воздействие коррозии должны быть указаны в комплекте чертежей.

Идентификационные таблички
Гравированные или маркированные идентификационные таблички могут связывать компонент приспособления с номером детали, ревизией, ориентацией или статусом проверки. Перед механической обработкой и окончательной сборкой подтвердите содержание маркировки, размещение, метод крепления и ожидаемый срок службы.

Защитные кожухи
Защитные кожухи и бортовые ограждения помогают защитить уплотнительные поверхности, датчики и обработанные поверхности от повреждений при транспортировке или загрязнения в цеху. Их геометрия должна обеспечивать доступ оператора, зазор для загрузки детали и предполагаемый рабочий процесс проверки приспособления.
О деталях SUUXIANG для станков с ЧПУ для приспособлений для тестирования герметичности
SUUXIANG — единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., представленный на рынке, основанный в 2010 году и базирующийся в промышленном парке Саньхэ в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основатель и законный представитель Сяочэн Хуан руководит поддержкой компанией мировых инженерных и закупочных команд, которым требуется прецизионное производство по чертежам для нестандартных деталей с ЧПУ, компонентов прецизионных форм, оснастки для разъемов и компонентов штампов.
Для деталей с ЧПУ для приспособлений для тестирования герметичности рассмотрение проекта начинается с чертежа, 3D-модели (при наличии), материала, количества, контекста уплотнения или сопряжения и требований к проверке. Наше планирование процесса может включать фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, электроэрозионную обработку, прецизионное шлифование, подгонку и проверку в соответствии с подтвержденными потребностями детали.
Отличительной особенностью SUUXIANG является дисциплинированная коммуникация до принятия производственных обязательств. Мы рассматриваем критические размеры, опорные точки, соображения по накоплению допусков, доступ для обработки, требования к поверхностям, последовательность термообработки и методы проверки, чтобы покупатели могли согласовать производственный маршрут, документацию, контроль ревизий и ожидания по доставке до начала работ.

Детали для станков с ЧПУ для приспособлений для тестирования герметичности: критические возможности
Анализ DFM и опорных точек
Перед составлением коммерческого предложения SUUXIANG анализирует чертежи на предмет функциональных опорных точек, уплотнительных поверхностей, взаимосвязей допусков, доступа инструмента и возможности проверки. Этот ранний анализ помогает согласовать детали с ЧПУ для приспособлений для тестирования герметичности с предполагаемой стратегией позиционирования, зажима и тестового уплотнения до принятия производственных обязательств.
- Определить критические размеры и функциональные взаимосвязи опорных точек
- Проверить геометрию уплотнительной поверхности и доступные направления обработки
- Учитываем допуски, заусенцы и особенности зондирования
- Подтверждаем требования к материалу, термообработке и отчетности

Планируем обработку на станках с ЧПУ, электроэрозионную и шлифовальную обработку
Компоненты оснастки часто сочетают фрезерованные карманы, просверленные каналы, прецизионные отверстия, узкие элементы и герметизирующие поверхности. SUUXIANG планирует соответствующую последовательность обработки на станках с ЧПУ, электроэрозионной обработки (проволочной или погружной) и шлифовки, исходя из геометрии, состояния материала, припусков на обработку и размеров, требующих наиболее строгого контроля процесса.
- Выбираем технологические маршруты на основе геометрии чертежа и требований к допускам
- Планируем доступ для электроэрозионной обработки, стратегию электродов или траектории проволоки при необходимости
- Сохраняем припуски на шлифовку в ходе операций, чувствительных к термообработке
- Учитываем внутренние каналы, резьбы и доступ к пересекающимся элементам

Сборка на функциональных интерфейсах
Если производительность оснастки зависит от сопрягаемых деталей, одни только размеры не всегда могут полностью отразить требования. SUUXIANG может координировать работы по сборке для соответствующих интерфейсов компонентов, используя утвержденный чертеж, контекст сопряжения и информацию о ревизиях для уточнения того, что должно собираться, располагаться, герметизироваться или перемещаться согласно назначению.
- Изучаем контекст сопрягаемых компонентов перед определением сборки
- Уточняем ожидания по зазорам, зацеплению и расположению
- Контролируем статус ревизий для парных или связанных компонентов
- Увязываем объем работ по сборке с согласованными проектными данными

Контроль качества и ревизий
Планирование контроля качества должно отражать элементы, влияющие на функциональность оснастки, а не только общий размерный контроль. SUUXIANG сопоставляет измерения и документацию с согласованной ревизией чертежа, критическими размерами, требованиями к поверхности и специфическими для заказа потребностями в отчетности, чтобы поставляемые детали могли быть оценены на соответствие установленному базису приемки.
- Увязываем точки контроля с критическими требованиями чертежа
- При необходимости подтверждаем методы измерения до начала производства
- Поддерживаем актуальную информацию о чертежах и контроле ревизий
- Согласуем финальную документацию с утвержденным планом контроля качества

Детали для течеискательных оснасток, изготовленные на станках с ЧПУ: производственный контроль на основе чертежа
Сравните производственные входные данные и элементы управления, которые помогают привести компоненты оснастки в соответствие с требованиями чертежа, контроля качества и ревизий.
← Swipe left or right to view →
CNC-детали для испытательных приспособлений на герметичность: от чертежа до поставки
Документированный рабочий процесс, который согласовывает критические размеры, выбор процессов, требования к контролю и детали поставки до принятия производственных обязательств.
Анализ пакета запроса коммерческого предложения (RFQ)
Мы анализируем чертежи, модели, объемы, материалы, контекст применения, сроки и требования к отчетности, чтобы выявить недостающую информацию до выставления счета или планирования производства.
Подтверждение технологии производства и требований
Уточняются критические размеры, базовые поверхности, посадки, требования к поверхностям, доступ инструмента, суммарные допуски, последовательность термообработки и методы контроля с документированным управлением ревизиями.
Планирование технологического маршрута
Технологический маршрут подбирается в соответствии с геометрией детали, сочетая механическую обработку на станках с ЧПУ, электроэрозионную обработку, шлифование, подгонку и соответствующие припуски для критически важных функциональных элементов.
Изготовление и проверка деталей
Производство ведется в соответствии с утвержденными требованиями, с контролем, сосредоточенным на согласованных критических элементах, документации на материалы, приоритетах поверхностей и плане верификации для конкретного заказа.
Организация упаковки и доставки
Готовые детали подготавливаются с необходимой документацией, защитной упаковкой, идентификацией ревизии и координацией доставки, чтобы принимающие группы могли проверить заказ.
Как работать с SUUXIANG по деталям на станках с ЧПУ для испытательных стендов утечек
Move from drawing review to inspected parts through a controlled, drawing-driven workflow.
Отправьте пакет документов
Загрузите 2D-чертежи, 3D-модели, требования к материалам, количество, срок поставки, потребности в инспекции и контекст применения оснастки, включая приоритеты герметизации или сопрягаемых поверхностей.
Совместно проанализируем технологичность
До выставления счета подтвердите критические размеры, базовые поверхности, суммарные допуски, доступ инструмента, внутренние каналы, необходимость электроэрозионной обработки или шлифования, последовательность термообработки и подход к инспекции.
Утвердите производственные детали
Перед выпуском ознакомьтесь с предлагаемым технологическим маршрутом, ценой, статусом ревизии, требованиями к выборке и согласованной документацией по качеству, чтобы ожидания от производства были понятны.
Получите проверенные детали
SUUXIANG координирует механическую обработку на станках с ЧПУ, электроэрозионную обработку, шлифование, подгонку и инспекцию в соответствии с утвержденным планом, с финальной документацией, соответствующей проверенным требованиям инспекции.
Документация по качеству для деталей на станках с ЧПУ для испытательных стендов утечек
Отзывы заказчика о ЧПУ-деталях для оснастки для тестов на герметичность
Утвержденные отзывы заказчика будут добавлены после авторизации выпуска проекта. В этом разделе будет задокументирована ревизия чертежа, критические размеры, доказательства контроля и измеримый производственный результат, относящийся к выполненному заказу на изготовление оснастки.
Утвержденные отзывы заказчика будут добавлены после подтверждения публикации заказчиком. В этом разделе будет описан согласованный маршрут обработки, требования к материалу или термообработке, приоритеты размеров и задокументированный результат по определенному проекту оснастки для тестов на герметичность.
Утвержденные отзывы заказчика будут добавлены с проверенными данными проекта. В этом разделе будет обобщен результат проверки чертежей, процесс контроля ревизий, требования к контролю и измеримый результат поставки или соответствия для поставляемых пользовательских ЧПУ-компонентов.
Часто задаваемые вопросы о ЧПУ-деталях для оснастки для тестов на герметичность
Practical RFQ, manufacturability, inspection, and revision-control questions for drawing-driven fixture components.
Существует ли минимальное количество для заказа ЧПУ-деталей для оснастки для тестов на герметичность?
Какие файлы следует предоставить для ЧПУ-деталей для оснастки для тестов на герметичность?
Может ли SUUXIANG провести анализ технологичности конструкции (DFM) перед изготовлением ЧПУ-деталей для оснастки для тестов на герметичность?
Могу ли я заказать образец перед мелкосерийным производством?
Какие отчеты о контроле качества доступны для компонентов оснастки?
Как следует указывать требования к материалам и термообработке?
Как подтверждаются условия доставки, оплаты и отгрузки?
Как SUUXIANG контролирует ревизии чертежей и защищает информацию о проекте?
Полное руководство покупателя по ЧПУ-деталям для оснастки течеискания
Используйте эту структуру принятия решений для определения компонентов оснастки, сравнения материалов и поставщиков, контроля затрат и сроков поставки, а также для предотвращения ошибок, связанных с уплотнениями, допусками, документацией и валидацией, до начала производства.
1. Что такое ЧПУ-детали для оснастки течеискания?
Five functional roles define cnc parts for leak test fixtures: locating the workpiece, applying clamp force, creating a seal, routing test media, and supporting the assembly. Typical parts include machined nests, locator pins, clamp arms, seal retainers, manifolds, adapters, and base plates.nnOne CNC component is not a complete leak-test fixture or test station. The finished system also requires specified seals, valves, hoses, sensors, controls, guarding, and a test method; a drawing-based machining order should clearly state which interfaces and supplied items are in scope.nnSix inputs drive the component specification: part geometry, test medium, pressure, permitted leakage, cycle time, and operator loading method. These inputs determine datum surfaces, port geometry, sealing contact, clamping access, machining tolerances, surface requirements, and inspection features before production begins.
2. Эволюция ЧПУ-деталей для оснастки течеискания
Двухкомпонентные ручные оснастки часто полагались на оператора для позиционирования детали, закрытия зажима и считывания показаний манометра или результатов падения давления. Такой подход мог доказать конструкцию, но износ, вариации загрузки и недокументированные настройки затрудняли поддержание повторяемости в течение смен.nnК 2000-м годам производственные оснастки все чаще отделяли основание от гнезда, специфичного для детали, позволяя заменяемому гнезду сохранять общие установочные, зажимные и тестовые интерфейсы. Пневматическое управление, датчики давления и блокировки перенесли результат с интерпретации оператора на четкую логику прохождения/непрохождения.nnСегодня ЧПУ-детали для оснастки течеискания должны поддерживать смену оснастки и обслуживание так же продуманно, как и первоначальную сборку. Покупатели должны указывать взаимозаменяемость гнезд, интерфейсы, управляемые опорными точками, зазоры для доступа к уплотнениям, стратегию запасных частей, места для установки датчиков и клапанов, а также отчеты о контроле, необходимые для связи каждого результата с ревизией, станцией и испытанной деталью.
3. Типы ЧПУ-деталей для оснастки течеискания
Шесть семейств компонентов определяют, насколько последовательно оснастка позиционирует, герметизирует, активирует, меняет конфигурацию, соединяет и защищает. Для ЧПУ-деталей оснастки течеискания чертежи должны определять схему опорных точек детали и каждый сопрягаемый интерфейс до начала механической обработки.
Установочные гнезда и опорные плиты
Две опорные плоскости и одна установочная поверхность обычно ограничивают тестовую деталь без избыточного позиционирования. Предоставьте модель детали, зоны контакта, обозначения опорных точек, направление зажима и требования к заменяемым изнашиваемым вставкам.nnКритически важные интерфейсы включают отверстия для штифтов, контуры гнезд и взаимосвязь с уплотнительной поверхностью. Гнезда для высокоцикловых применений должны использовать сменные вставки или накладки там, где износ от контакта изменит положение.
Манифольды, зажимы и адаптеры
Один корпус клапана может направлять потоки заполнения, тестирования и сброса между контролируемыми портами. Укажите резьбу портов, диаметры каналов, пазы для уплотнительных колец, рабочую среду, фитинги для датчиков и опорные точки для крепления манифольда.nnПневматические зажимы и адаптеры привода преобразуют ход цилиндра в контролируемое усилие. Укажите ход, направление усилия, положение в закрытом состоянии, интерфейс вилки или штока, а также зазор при полном движении.
Быстросменные разъемы и защитные кожухи
Быстросменные пластины сокращают время наладки, отделяя общую базу от специфичной для продукта оснастки. Определите установочные штифты, схему болтового крепления, пазы для фиксации, точки подъема и допустимую последовательность смены оснастки.nnТестовые разъемы передают воздух или газ через границу оснастка-деталь; защитные кожухи и вспомогательное оборудование защищают шланги, операторов и обеспечивают выравнивание. Укажите геометрию уплотнения разъема, габаритные размеры сопрягаемой детали, нагрузки на кронштейны и заменяемые элементы соединения.
4. Материалы для ЧПУ-деталей испытательных стендов на герметичность
Выбор материала для деталей, изготовленных на ЧПУ, для испытательных стендов на герметичность зависит от среды испытаний, давления, температуры, времени воздействия и уплотнения. Легкий клапанный блок и закаленная губка зажима имеют разные режимы отказа, поэтому выбирайте материал для каждой детали отдельно, а не один для всего стенда.
| Семейство материалов | Оптимальная роль | Ключевое преимущество | Ключевое ограничение |
|---|---|---|---|
| Алюминиевые сплавы | Основания, клапанные блоки | Легкий; обрабатываемый | Требует защиты поверхности |
| Нержавеющие стали | Проходы во влажной среде, уплотнения | Коррозионная стойкость | Более высокая стоимость обработки |
| Инструментальные стали | Износостойкие губки, фиксаторы | Твердость; жесткость | Планирование термообработки |
| Углеродистые стали | Защищенные основания | Прочность; низкая стоимость | Риск коррозии |
| Конструкционные пластики | Гнезда, защитные кожухи | Легкий; не царапает | Низкая жесткость; ползучесть |
| Медные сплавы | Контакты, датчики | Электропроводность | Стоимость; обзор СМИ |
Подбирайте материал под задачу
Алюминий 6061-T6 подходит для легких оснований стендов и легко обрабатываемых пневматических блоков; анодирование может улучшить защиту поверхности. Нержавеющая сталь обычно предпочтительна там, где фактическая среда или условия мойки требуют коррозионной стойкости.nnИнструментальная сталь подходит для износостойких компонентов, а углеродистая сталь может снизить стоимость основания при защите от коррозии. Конструкционные пластики снижают вес и защищают детали от царапин, но их жесткость и ползучесть требуют оценки.
Интерфейсы управления и износ
Проходы из нержавеющей стали 304 или 316 требуют проверки совместимости с фактическим газом, жидкостью, конденсатом и чистящими средствами. Медные сплавы подходят для электрических контактов или интерфейсов, связанных с датчиками, но не для универсального использования во влажной среде.nnЗакаленные стальные пары скольжения могут заедать без соответствующей обработки поверхности, смазки или использования разнородных материалов. Окончательный выбор должен документировать давление, среду, эластомер уплотнения, материал пары и критические для контроля поверхности.
5. Опции кастомизации и интерфейсов
3D CAD должен определять интерфейс оснастки до начала механической обработки. Для деталей с ЧПУ, используемых в оснастке для проверки герметичности, кастомизация следует геометрии детали, поведению уплотнения, трубопроводам, методу загрузки и ожидаемым рабочим циклам.
Интерфейсы гнезда и уплотнения
2D-сечения каждого уплотнительного интерфейса должны показывать геометрию гнезда, канавку для уплотнительного кольца, ширину опорной поверхности уплотнения, выход порта и требования к поверхности. Предоставьте ответную деталь, профиль и материал уплотнения, допустимое сжатие и запрещенные зоны.
Позиционирование и соединения
Логика позиционирования 3-2-1 может разделять первичную опору, вторичные упоры и установочные элементы. Укажите крепление зажима, стандарт резьбовых соединений, наружный диаметр трубок, пневматическое давление, ход привода и зазор для загрузки.
Износ и идентификация
1 сменный вкладыш может защитить поверхность контакта с высоким циклом без повторной обработки базовой плиты. Определите крепление вкладыша, интерфейсы модульных плит, расположение гравировки или Data Matrix, отметку ревизии, рабочие циклы и требования к переналадке.
6. Элементы качества изготовления, влияющие на повторяемость
Повторяемость начинается со схемы опорных точек, которая позиционирует деталь одинаково во время механической обработки, контроля и герметизации. Для деталей с ЧПУ, используемых в оснастке для проверки герметичности, одного лишь соответствия размерам недостаточно для обеспечения функциональной герметичности.
Опорные точки и уплотнительные поверхности
Основная опорная точка должна контролировать уплотнительную поверхность, позиционирующие отверстия и направление зажима, чтобы была видна сумма допусков. Пределы плоскостности и шероховатости каждой уплотнительной поверхности должны соответствовать типу уплотнения и диапазону сжатия.
Каналы и интерфейсы
Каждое отверстие, резьба и внутренний канал требуют указания соответствующего калибра, состояния обработки заусенцев и требований к чистоте. Выбор покрытия или пассивации должен сохранять соответствие размеров, зацепление резьбы и совместимость со средой; крепеж также требует удобного доступа для инструмента.
Уплотнения и валидация
Сменные уплотнения должны иметь контролируемые канавки, элементы крепления и определенный метод замены. Критерии проверки и функциональная валидация герметичности должны быть согласованы отдельно, включая испытательную среду, давление, время стабилизации, допустимую потерю и состояние испытательной оснастки.
7. Как выбрать производителя оснастки с ЧПУ
Два квалифицированных поставщика могут рассчитать стоимость по одному чертежу, но предоставить разный уровень риска при подгонке. Оценивайте предоставленную информацию перед механической обработкой, а не список возможностей или оптимистичные обещания по срокам поставки.
| Зона оценки | Запросите | Предупреждающий знак |
|---|---|---|
| Обзор DFM | Письменные риски и допущения | Цитата без вопросов |
| Инспекция | Отчет и метод CTQ | Общее заявление о качестве |
| График | Этапы поставки материалов и утверждения | Безоговорочное обещание срочности |
| Контроль версий | Идентификатор выпущенного чертежа | История изменений только по электронной почте |
Просмотрите чертеж
Не все цитируемые характеристики должны быть критически важными, но уплотнительные поверхности, опорные точки, резьбы и геометрия портов должны быть идентифицированы. Запросите обратную связь по DFM относительно доступа инструмента, допусков, контроля заусенцев и технологического маршрута.
Проверьте доказательства качества
1 первая статья должна подтвердить утвержденную ревизию перед заказом малого объема. Укажите прослеживаемость материалов, когда это требуется, и согласуйте методы измерения, формат отчета, выборку и обработку несоответствий.
Контроль проектных работ
2 контролируемые ревизии могут предотвратить попадание устаревшей модели или чертежа на производственный участок. Подтвердите назначенное ответственное лицо для коммуникации, защитную упаковку для уплотнительных поверхностей, реалистичные этапы сроков поставки и поддержку от прототипа до повторяющихся заказов.
8. Распространенные ошибки покупателей при заказе деталей для течеискателей
Восемь ошибок при выпуске чертежей раз за разом превращают изготовление деталей для приспособлений, даже для способных производителей, в нестабильность испытаний, доработку или спорные случаи приемки. Относитесь к каждому интерфейсу как к функциональному требованию, а не просто как к номинальному геометрическому обозначению.
Номинальные размеры и давление
1. Одних только номинальных размеров недостаточно для определения уплотнения или проточного интерфейса; без указания тестовой среды, давления, температуры и условий цикла, а также выбора материалов, приходится полагаться на догадки. Задайте вопрос: Какая среда и рабочий диапазон должны выдерживаться этим интерфейсом?
Уплотнительный пакет и материалы
2. Степень сжатия уплотнения зависит от геометрии канавки, плоскостности сопрягаемой детали, шероховатости поверхности и хода зажима; несовместимые металлы, эластомеры или жидкости могут ухудшить состояние интерфейса. Задайте вопрос: Какое уплотнение, диапазон сжатия, материал сопрягаемой детали и совместимость с условиями эксплуатации требуются?
Проходные пути и допуски
3. Сквозные отверстия могут содержать заусенцы, препятствующие потоку или повреждающие уплотнения, в то время как допуски без доступа к базам могут быть непрактичными для изготовления или проверки. Задайте вопрос: Какие проходные пути требуют проверки на отсутствие заусенцев, и какой метод измерения на основе баз доказывает соблюдение каждого критического допуска?
Приемка и запасные части
4. Результат u0022пройдено/не пройденоu0022 без указания скорости утечки, времени стабилизации, метода снижения давления и правил отчетности приглашает к разногласиям; уплотнения, зонды и направляющие элементы также изнашиваются. Задайте вопрос: Какие критерии приемки применяются, и какие изнашиваемые компоненты требуют утвержденного количества запасных частей?
9. Шаги по запуску проекта u0022деталь для приспособленияu0022
Контролируемый запуск превращает запрос на предложение (RFQ) на деталь для приспособления в отслеживаемое решение о сборке. Для деталей, изготавливаемых на станках с ЧПУ для течеискателей, покупатель должен определить метод тестирования, состояние заготовки, интерфейсы и доказательства приемки до начала механической обработки.
Определение условий тестирования
Шаг 1: Покупатель предоставляет заготовку, тестовую среду, диапазон давления или вакуума, целевое количество циклов и допустимый критерий утечки. Руководитель проекта определяет ориентацию загрузки, места уплотнения, сопрягаемое оборудование и ограничения безопасности.
Выпуск контролируемых данных
Шаг 2: Инженерный отдел выпускает текущий 2D-чертеж, 3D-модель, идентификатор ревизии и схему баз. Отдел качества отмечает критически важные для функции размеры, уплотнительные поверхности, обозначения резьбы и требуемые методы проверки.
Закрытие DFM и коммерческих этапов
Шаг 3: SUUXIANG анализирует доступ к инструментам, припуски на механическую обработку, потребности в электроэрозионной обработке или шлифовании, материал, термообработку и требования к финишной отделке. Отдел закупок утверждает предложенный объем работ, сроки выполнения, результаты и любые исключения перед запуском.
Подтверждение и фиксация повторных заказов
Шаг 4: Покупатель проверяет измерения первого образца, затем проводит функциональную сборку или испытания на герметичность с использованием предполагаемой заготовки. После приемки обе стороны фиксируют утвержденную ревизию, план инспекции, требования к упаковке и ссылку для повторного заказа.
10. Ценообразование для ЧПУ-деталей испытательных стендов на герметичность
1. Контролируемый чертеж является отправной точкой для ориентировочной цены, а не фиксированной каталожной ставкой. Для ЧПУ-деталей испытательных стендов на герметичность стоимость меняется в зависимости от геометрии, состояния материала, критических элементов, подтверждения инспекции и сроков поставки.nnОбычно основными являются 3 группы затрат: единовременные расходы на наладку и программирование, время цикла при обработке на станках с ЧПУ, электроэрозионной обработке и шлифовании, а также проверка критических уплотнительных или установочных элементов. Глубокие внутренние каналы, несколько уплотнительных поверхностей, точные позиционные взаимосвязи и ускоренное планирование могут увеличить как стоимость единицы продукции, так и риск срыва сроков.nn10 деталей могут иметь более высокую стоимость наладки на единицу, чем 100 деталей, в то время как большие партии могут снизить эту долю только после подтверждения повторяемости процесса. Запросите детализированное предложение, привязанное к утвержденной ревизии чертежа, количеству, материалу и термообработке, критериям приемки, отчету об инспекции, финишной отделке и требуемой дате отгрузки.
| Ценовая категория по количеству | Типичное влияние на стоимость | Учет сроков поставки |
|---|---|---|
| 1–10 деталей | Наибольшая доля затрат на наладку; сложность определяет стоимость единицы продукции | Важны программирование, проверка первого образца и наличие материала |
| 11–100 деталей | Затраты на наладку распределяются на большее количество деталей | Повторяемое закрепление и инспекция могут стабилизировать поставку |
| 100 деталей | Меньшая доля затрат на наладку, если конструкция и критерии приемки зафиксированы | Требуется подтверждение мощности, выборки для инспекции и графика выпуска |
Загрузите ваш чертеж для ЧПУ-деталей испытательных стендов на герметичность
Укажите материал, количество, критические размеры, целевую дату поставки и потребности в инспекции, чтобы SUUXIANG мог оценить технологичность и спланировать соответствующий производственный маршрут.