
Наборы вставок для сердечника и полости, изготовленные по вашему чертежу
Предоставьте свой чертеж для анализа технологичности (DFM), планирования процесса и проверенных наборов вставок для сердечника и полости, соответствующих критическим размерам и требованиям к качеству.
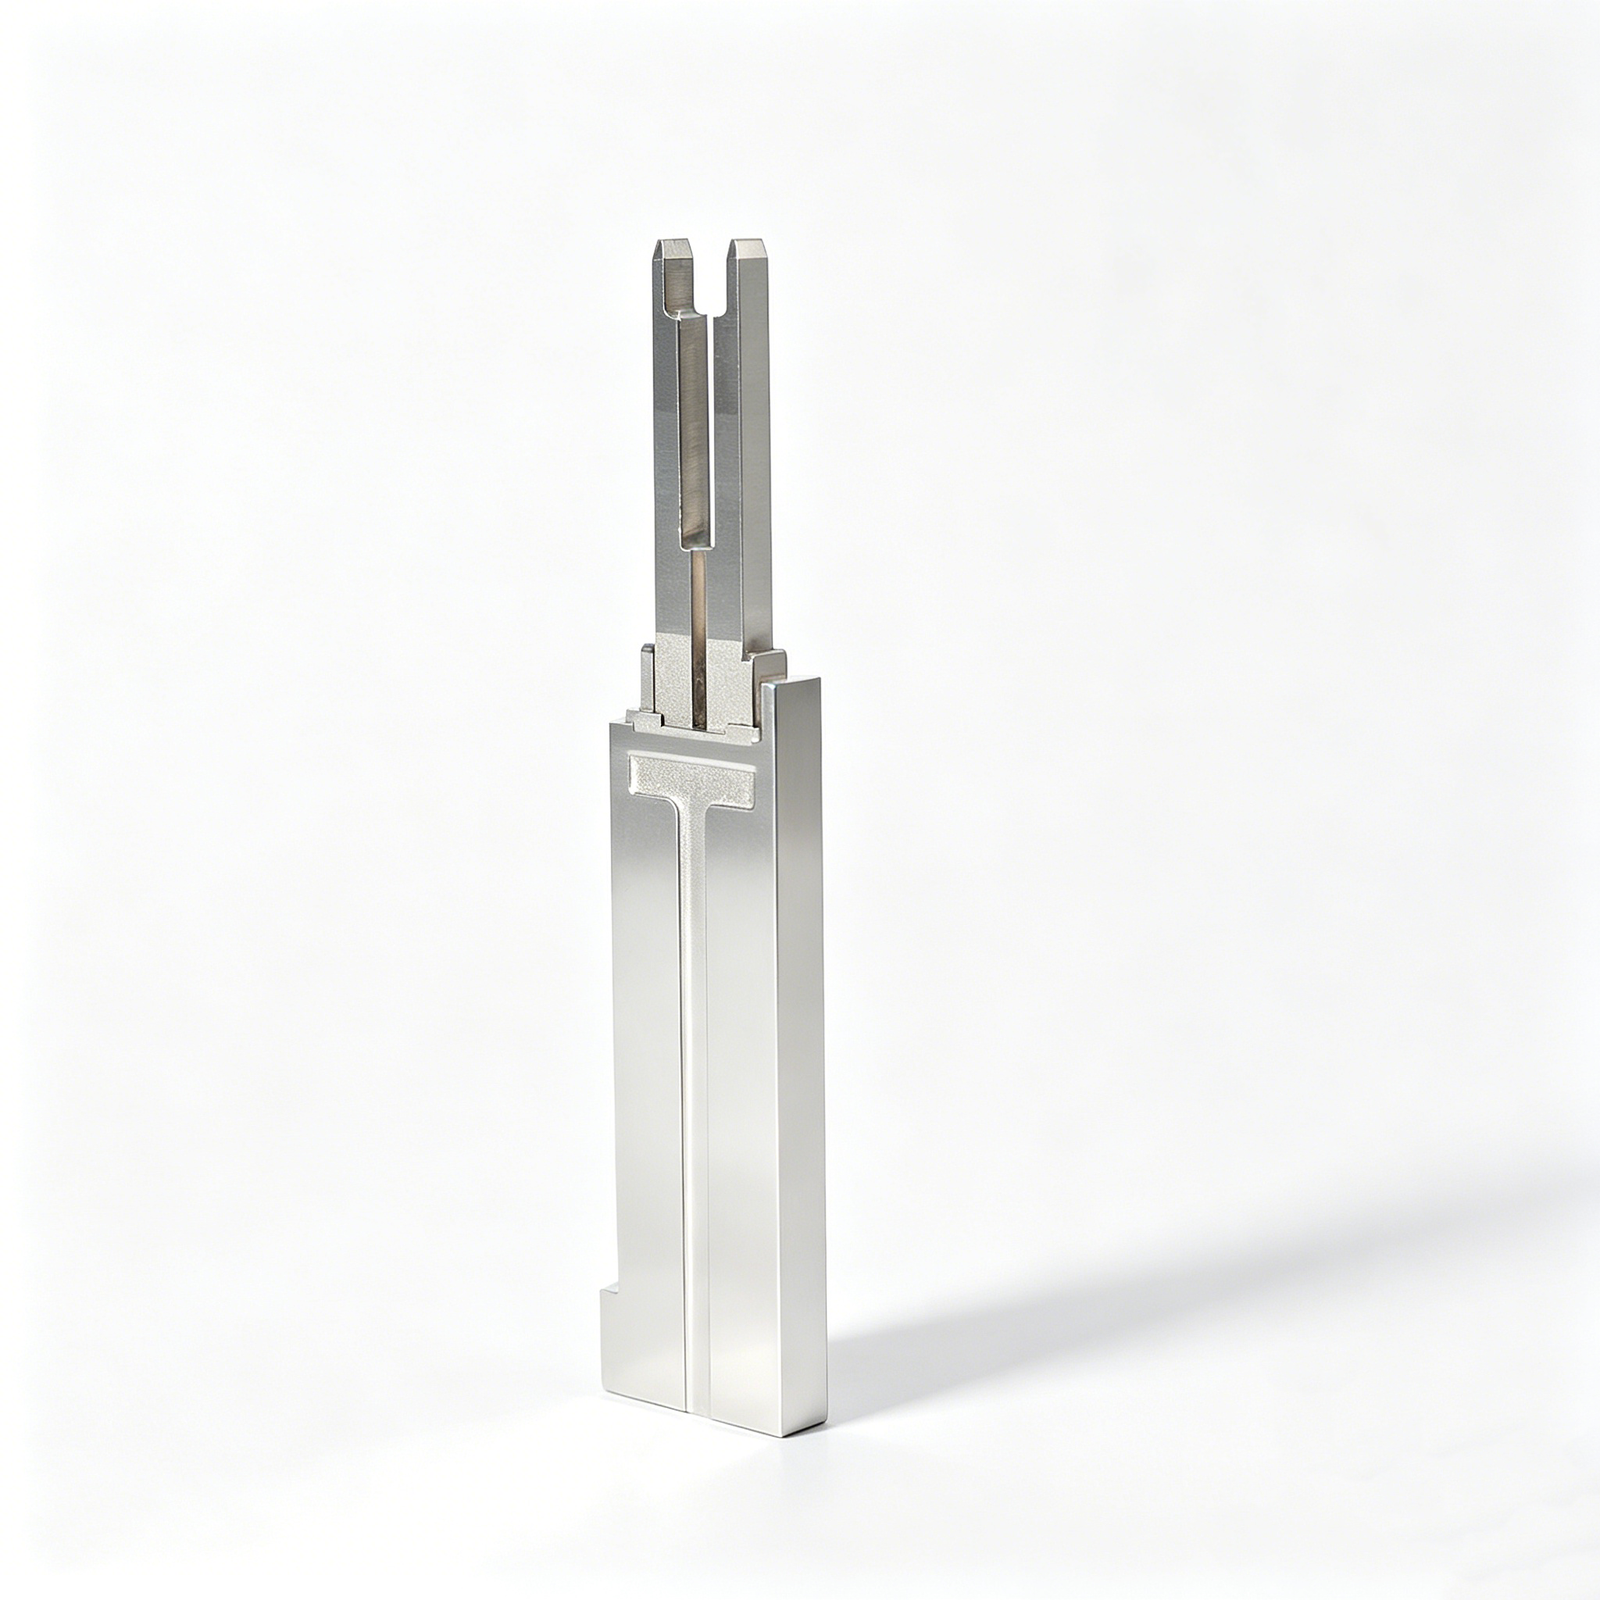
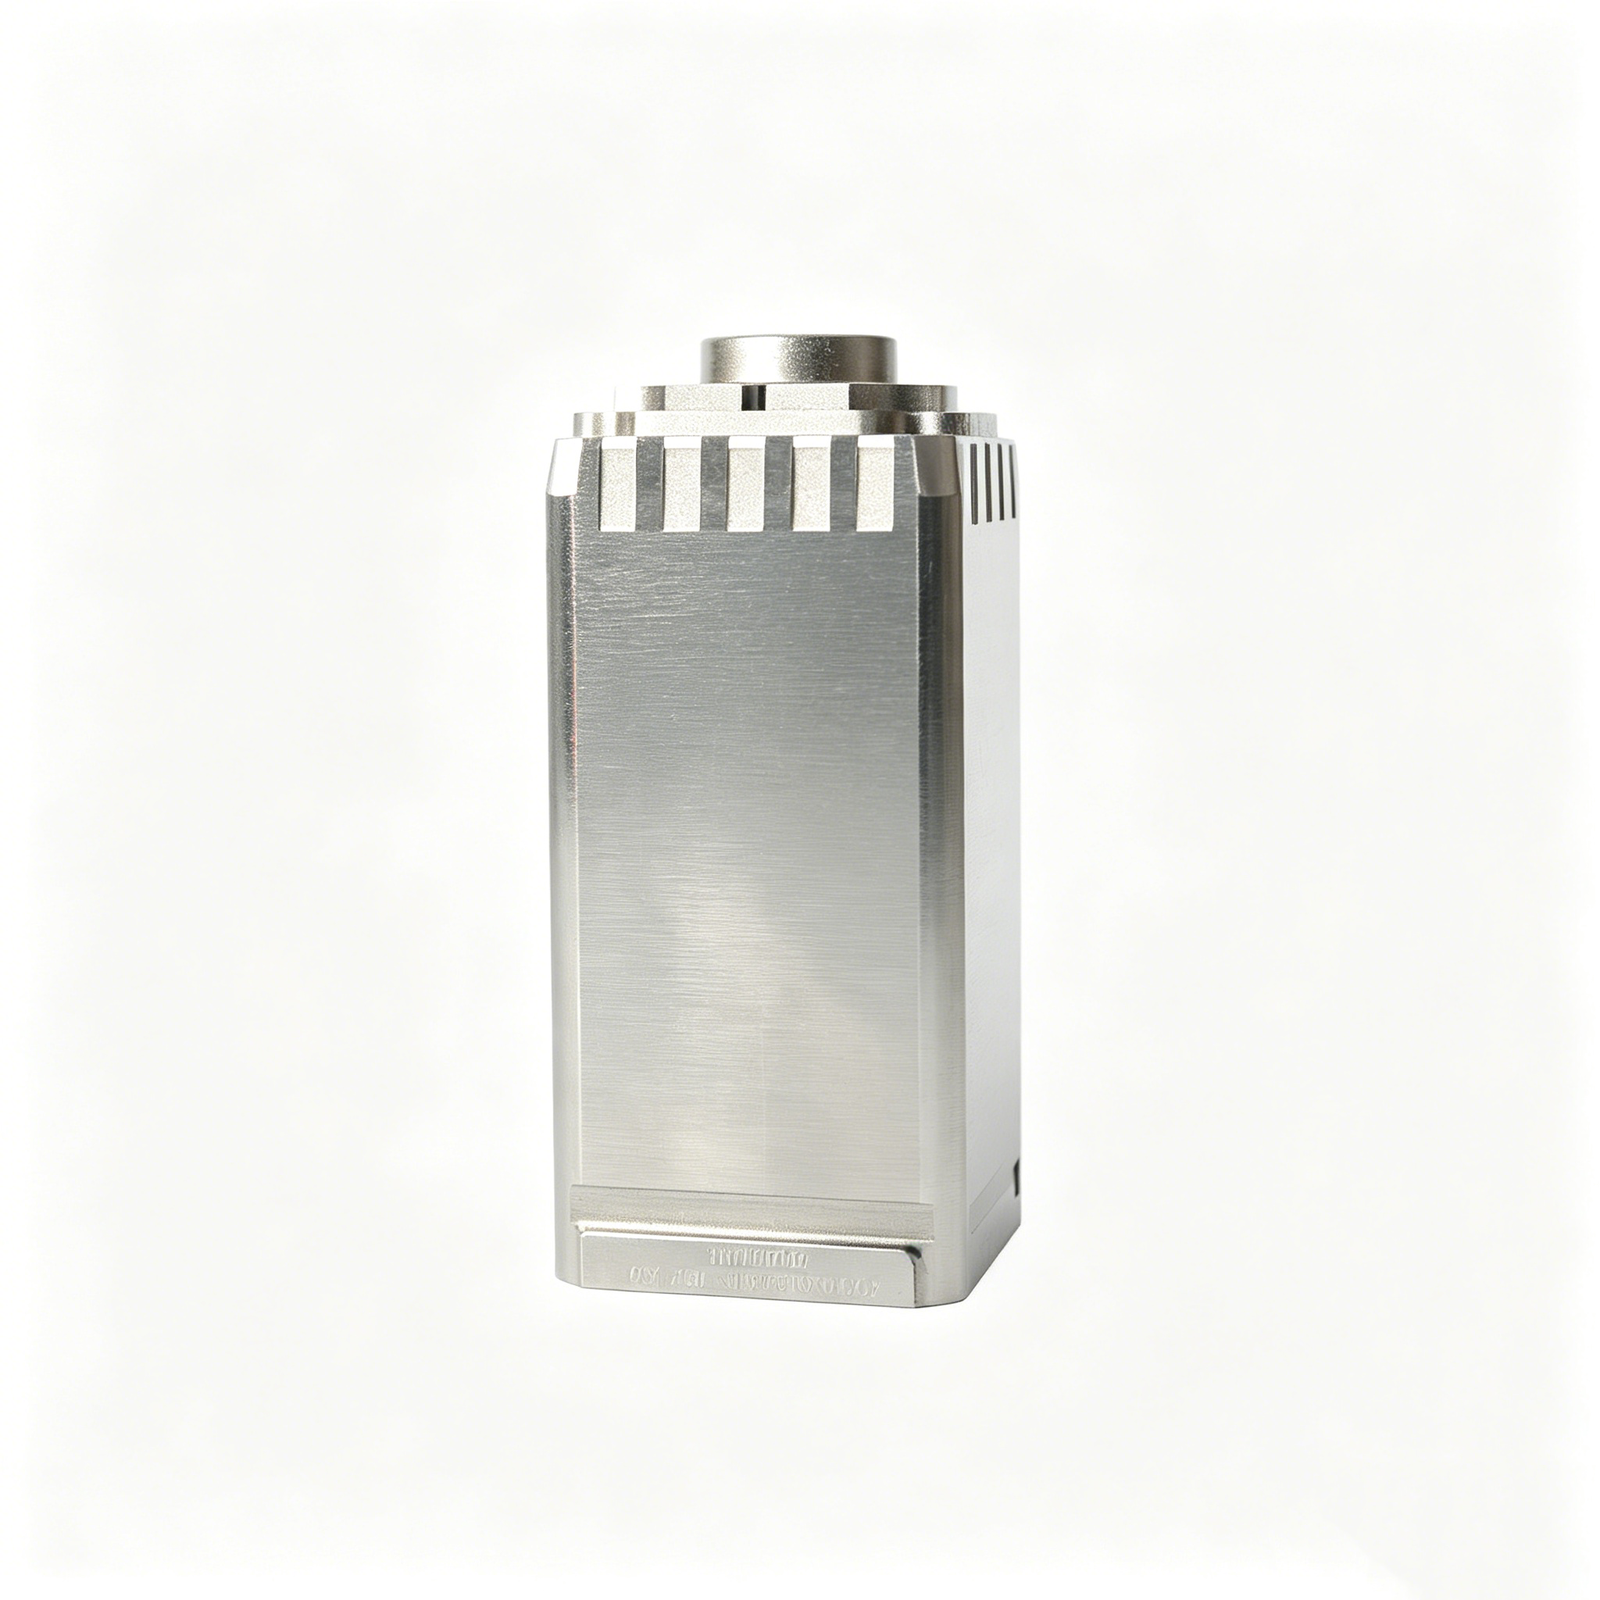
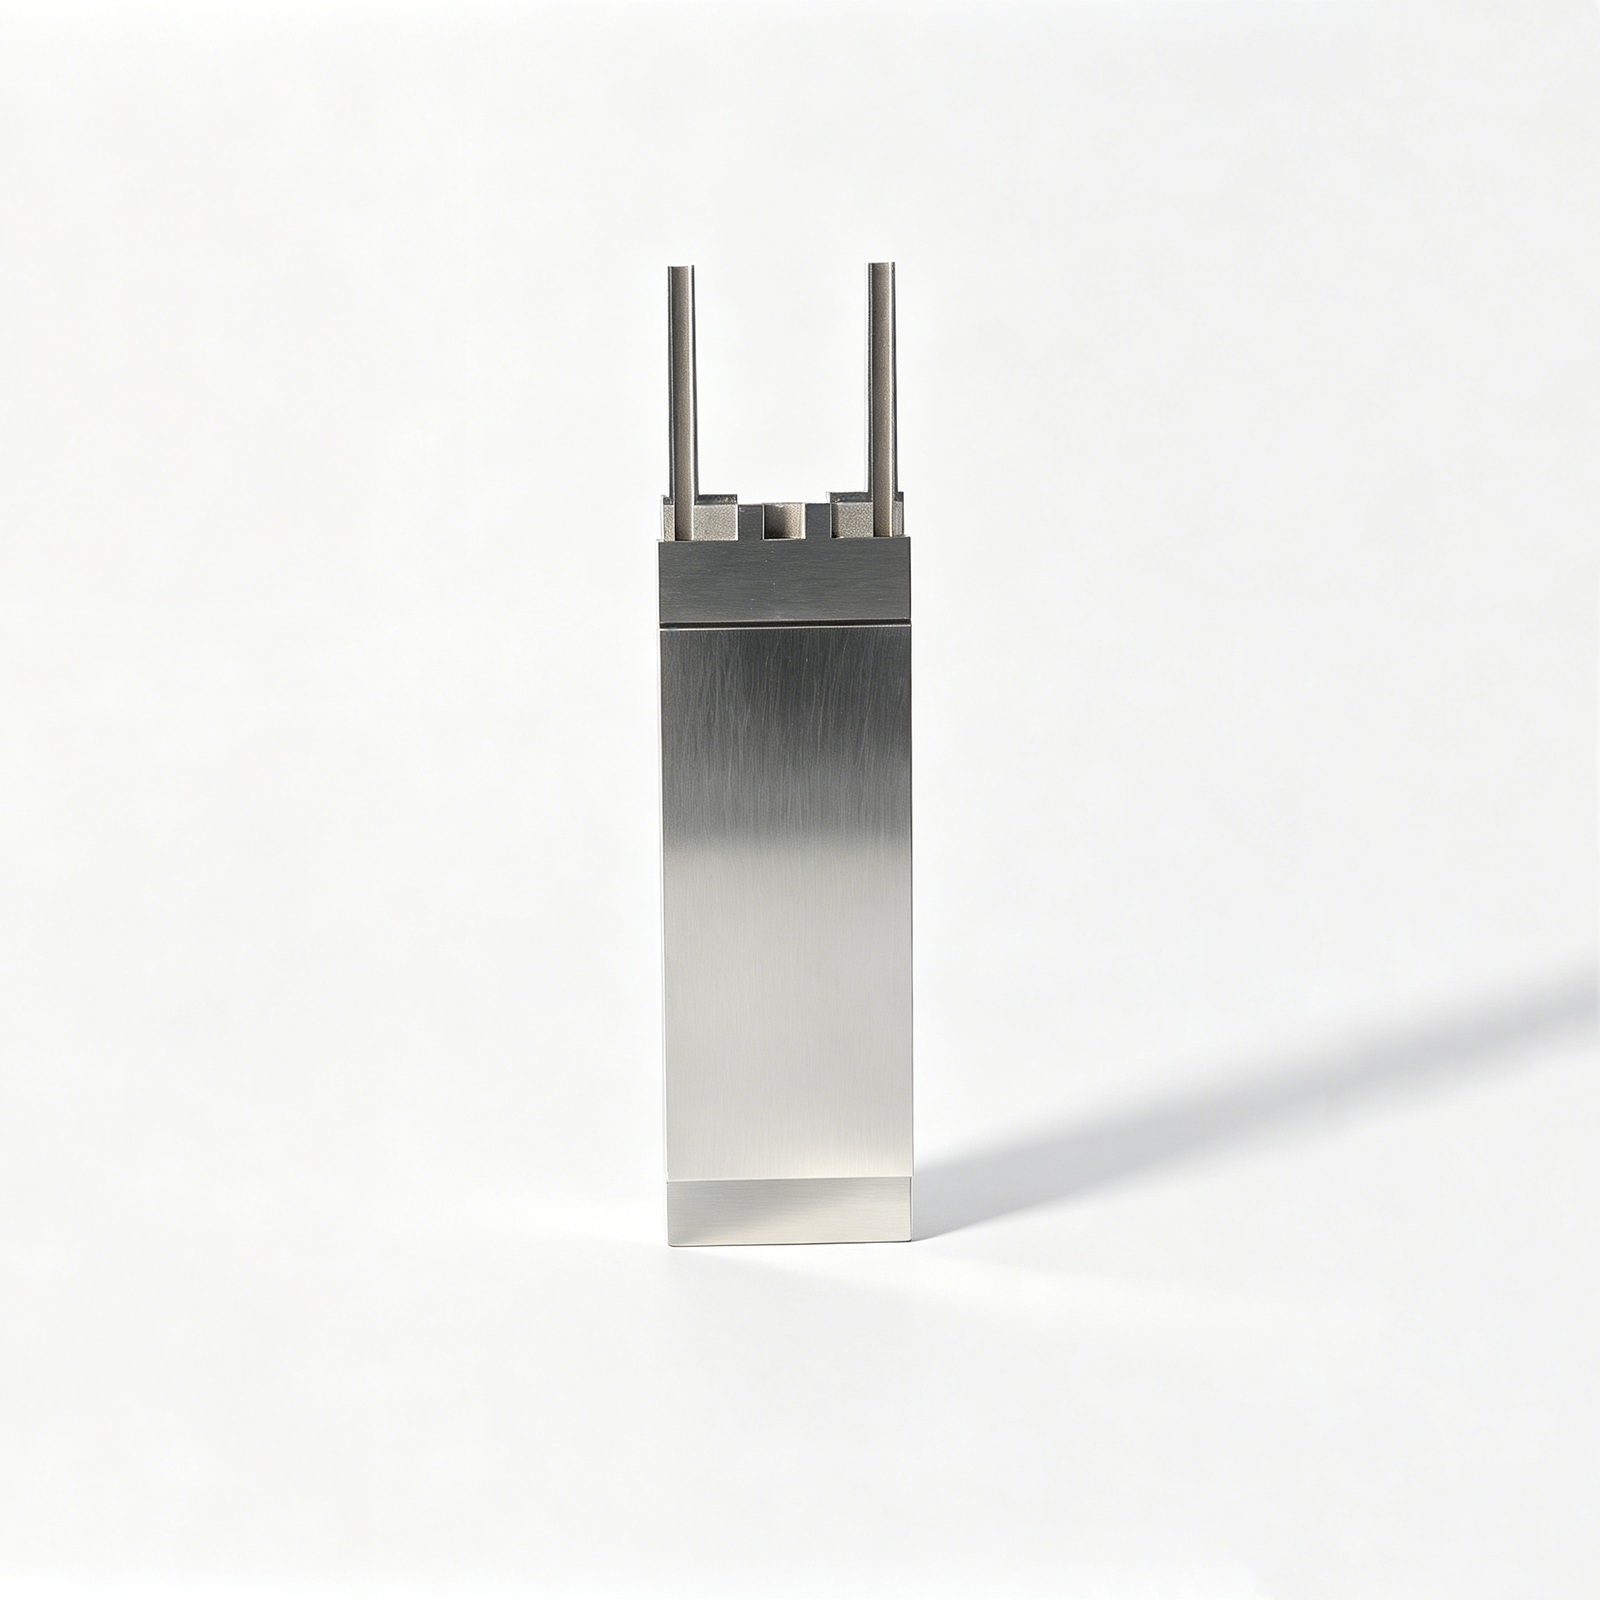
Образцы наборов вставок для сердечника и полости









Related Product Families and RFQ






Наборы вставок для сердечника и полости: инженерные преимущества
Планирование на основе чертежей обеспечивает соответствие DFM, технологических маршрутов, критических размеров, требований к контролю и управления ревизиями до принятия производственных обязательств.
Анализ технологичности (DFM) на основе чертежей
Мы анализируем геометрию, базовые поверхности, доступ для обработки и приоритеты допусков для наборов вставок сердечника и полости перед расчетом стоимости предложенного маршрута.
Интегрированное планирование процесса
Обработка на станках с ЧПУ, электроэрозионная обработка, шлифовка и подгонка последовательно выстраиваются вокруг геометрии, состояния материала, требований к поверхности и практического производственного доступа.
Критические размеры в первую очередь
Обсуждения проекта определяют критичные для качества элементы, связи базовых поверхностей и методы контроля, чтобы ожидания по измерениям были ясны до начала производства.
Стратегия электроэрозионной обработки и шлифовки
Потребности в электродах, пути проволоки, последовательность термообработки и шлифовочный припуск учитываются, когда сложные элементы или требования к чистовой обработке влияют на маршрут.
Контроль, соответствующий заказу
Планирование контроля согласуется с чертежом и согласованными требованиями, а окончательная документация соответствует проверенному объему заказа.
Видимое управление ревизиями
Информация о ревизиях и координация поставок остаются отслеживаемыми на протяжении всего проекта, помогая командам управлять обновлениями чертежей, не теряя производственного контекста.
Семейства сердечников, полостей и прецизионной оснастки
Производственные, инструментальные и контрольные маршруты на основе чертежей для конфигурируемых прецизионных компонентов, от анализа DFM до документированной поставки.

Услуги прецизионной обработки на станках с ЧПУ
Услуги прецизионной обработки на станках с ЧПУ для деталей по чертежам, требующих скоординированной фрезерной, токарной обработки, электроэрозионной обработки, шлифовки и контроля. Анализ запроса на расчет стоимости должен выявить материал, критические размеры, базовые ссылки, требования к поверхности, количество и необходимую документацию перед подтверждением производственного маршрута.
Upload a Drawing
Фрезерная обработка на станках с ЧПУ
Индивидуальные услуги фрезерной обработки на станках с ЧПУ для призматических компонентов пресс-форм, вставок, плит, ползунов и нестандартных механически обработанных элементов. Доступ инструмента, стратегия зажима, радиусы углов, состояние припуска и последовательность базовых поверхностей должны быть рассмотрены в соответствии с чертежом перед принятием обязательств по механической обработке.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Услуги токарной обработки на станках с ЧПУ для вращающихся деталей, таких как штифты, гильзы, втулки, направляющие элементы и нестандартные валы. Диаметры, концентричность, биение, требования к резьбе, последовательность термообработки и точки контроля должны быть определены при рассмотрении чертежей.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ позволяет создавать сложные поверхности и детали с несколькими гранями, где меньшее количество установов помогает сохранить взаимное расположение. Возможность выполнения зависит от досягаемости инструмента, оснастки, доступа к заготовке, состояния материала, допусков и метода контроля критических геометрических параметров.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка предназначены для мелких, тонких, детализированных компонентов, где контроль диаметра, доступ к элементам и обращение требуют тщательного планирования. Предоставьте чертеж, материал, количество и критические допуски для оценки подходящего процесса и метода контроля.
Upload a Drawing
Электроэрозионная обработка проволокой и погружная
Услуги электроэрозионной обработки проволокой и погружной обработки предназначены для закаленных материалов, узких пазов, острых внутренних форм и деталей с ограниченным доступом для обычных инструментов. Стратегия электрода, траектория проволоки, требования к углам, учет слоя перекристаллизации и ожидания по чистоте поверхности должны быть согласованы до начала производства.
Upload a Drawing
Прецизионная шлифовка
Прецизионная шлифовка поверхностей и профилей обеспечивает плоскостность, параллельность, контроль профиля и чистовую обработку после механической обработки или термообработки. Шлифовальный припуск, опорные поверхности, риск искажения, состояние материала и требования к измерениям должны быть установлены в плане процесса.
Upload a Drawing
Вставки для сердечников и полостей пресс-форм
Прецизионные вставки для сердечников и полостей пресс-форм изготавливаются по чертежам заказчика для оснастки литьевых форм. Рассмотрение фокусируется на геометрии замыкания, охлаждении или доступе к элементам, требованиях к стали и термообработке, потребностях в электроэрозионной обработке, взаимном расположении деталей и критериях контроля.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, гильзы и компоненты выталкивания — это настраиваемые детали на основе чертежей для систем выталкивания пресс-форм. Соответствие диаметра, зазор, интерфейсы, связанные с ходом, требования к материалу и твердости, состояние поверхности и информация о сопрягаемых компонентах помогают определить производственный маршрут.
Upload a Drawing
Штифты сердечника, направляющие и установочные компоненты
Штифты сердечника, направляющие штифты и установочные компоненты требуют тщательного контроля функциональных диаметров, установочных элементов и сопрягаемых посадок. SUUXIANG рассматривает стратегию опорных поверхностей, изнашивающиеся поверхности, состояние материала, термообработку и требования к контролю перед переходом к плану производства.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары для пресс-форм
Ползуны, толкатели, литники и аксессуары для пресс-форм изготавливаются как настраиваемые компоненты оснастки на основе чертежей и информации об интерфейсах. Геометрия хода, поверхности замыкания, условия износа, смазочные материалы, доступ для обработки и требования к посадке должны быть прояснены на раннем этапе.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов используются для оснастки, формирующей элементы разъемов, где важны мелкая геометрия, выравнивание полости и повторяющиеся интерфейсы. Чертежи должны указывать критические размеры сопряжения, материал, чистоту поверхности, потребности в электроэрозионной обработке или шлифовке, приоритеты контроля и статус ревизии.
Upload a Drawing
Компоненты штамповой оснастки
Прецизионные компоненты штамповой оснастки изготавливаются для штамповых узлов, управляемых чертежами, включая пуансоны, вставки, направляющие элементы и формованные профили. Материал, твердость, условия износа, взаимосвязи зазоров, шлифовальный припуск и требования к отчетности по размерам определяют планирование процесса.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и переформования
Работы по оснастке для литья под давлением, MIM, CIM и переформования рассматриваются, когда требования соответствуют проверенному масштабу производства. Предоставьте чертеж компонента, материал, контекст литья, критические интерфейсы, предполагаемые условия износа, количество и ожидания по контролю для ответственной оценки.
Upload a Drawing
Материалы для механической обработки
Материалы для обработки на станках с ЧПУ выбираются в соответствии с требованиями чертежа, функциональными нагрузками, воздействием коррозии, износом, термообработкой и потребностями в финишной обработке. Укажите марку и состояние материала, если они доступны; замены или альтернативы должны быть рассмотрены и задокументированы до начала производства.
Upload a Drawing
Чистота поверхности и термообработка
Финишная обработка поверхности и термообработка планируются с учетом функциональных поверхностей, коррозионной стойкости, износа, изменения размеров и послепроцессного контроля. Требования должны указывать предполагаемую обработку, зоны обработки, потребность в маскировании, ожидания по твердости и любые приоритеты по размерам после обработки.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству соответствуют проверенному плану контроля заказа. Определите критические размеры, опорные точки, формат отчетности, ожидания по выборке, потребности в прослеживаемости и любой метод измерения, указанный заказчиком, во время рассмотрения запроса на коммерческое предложение.
Upload a Drawing
Прототипирование и мелкосерийное производство
Оперативное прототипирование и мелкосерийное производство позволяют создавать детали для проверки по чертежам и удовлетворять требования контролируемого мелкосерийного выпуска. Ранняя оценка включает проверку наличия материалов, технологичности, критических размеров, управления ревизиями, объема контроля и планируемой даты поставки до начала производства.
Upload a DrawingВарианты материалов для комплектов вставок сердечника и полости

Закаленная сталь P20
Часто рассматривается для универсальных вставок пресс-форм, где важны обрабатываемость и приемлемая твердость. Проверьте требуемую марку стали, исходное состояние, припуск на механическую обработку и любые пост-обработочные операции в соответствии с чертежом и назначением.

Инструментальная сталь H13
Вариант инструментальной стали, который обычно оценивается для вставок, подверженных повышенным температурам, циклическим нагрузкам или износу. Требуемая последовательность термообработки, диапазон твердости, стратегия электроэрозионной обработки и припуск на шлифование должны быть определены до планирования производства.

Нержавеющая инструментальная сталь
Марки нержавеющей стали могут рассматриваться в случаях, когда приоритет отдается коррозионной стойкости, полируемости или условиям литьевой среды. Подтвердите точную марку, состояние термообработки, требования к поверхности и критические размеры в соответствии с проектной документацией.

Медный сплав
Вставки из медных сплавов могут рассматриваться для локального управления тепловым режимом, при условии соответствия геометрии, прочности, износостойкости и требованиям к сопрягаемым деталям. Перед принятием решения о выборе материала проверьте опорные элементы, доступ для обработки, метод соединения и критерии контроля.

Материалы, указанные заказчиком
SUUXIANG оценивает предложенные заказчиком материалы в соответствии с чертежом, назначением, количеством и требованиями к качеству. Предоставьте стандарты материалов, сертификаты (при необходимости), детали термообработки и функциональный контекст, чтобы можно было оценить предложенный технологический маршрут.
Комплекты вставок сердечника и полости: Технологические маршруты


Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой применяется для контуров сквозных отверстий, узких пазов или внутренней геометрии острых углов, которые не могут быть надежно достигнуты режущими инструментами. Траектория проволоки, положение стартового отверстия и отношение к опорным точкам планируются с учетом функциональных размеров.

Электроэрозионная обработка прошивкой
Электроэрозионная обработка прошивкой формирует глубокие полости, тонкие ребра и детализированные внутренние элементы, требующие фасонных электродов. Стратегия изготовления электродов, припуск на искрение и требования к поверхности оцениваются таким образом, чтобы результат соответствовал последующей сборке и контролю.


Сборка и контроль
Сборка подтверждает сопрягаемые отношения, подвижность и контактные условия между компонентами вставки. Контроль планируется с учетом критических размеров, согласованных опорных точек и требований к отчетности, при этом информация о ревизиях остается видимой на протяжении всего проекта.

Финишная обработка поверхности
Финишная обработка обеспечивает требуемое состояние поверхности и подготавливает функциональные зоны к их предполагаемой роли в литье или сборке. Требуемая чистота поверхности, состояние кромок и любая последовательность обработки должны быть подтверждены на основе чертежа и контекста применения.
Комплекты вставок матрицы и пуансона: Особенности сборки

Посадочные компоненты
Штифты, втулки и базовые элементы обеспечивают повторяющееся выравнивание комплектов вставок матрицы и пуансона, плит пресс-формы и сопрягаемых деталей. Укажите базовые ссылки, посадки, материал и ориентацию сборки в чертеже.

Направляющие элементы
Направляющие штифты, втулки и износостойкие элементы обеспечивают контролируемое относительное движение во время работы пресс-формы. Их выбор зависит от хода, пути нагрузки, смазки, зазоров и взаимосвязи между вставкой и окружающей конструкцией пресс-формы.

Выталкивающие компоненты
Штифты, втулки, пластины выталкивателей и возвратные детали могут поставляться как компоненты пресс-формы, определенные чертежом. Проверьте контактные зоны выталкивателей, зазоры, последовательность закалки, требования к поверхностям и необходимость подгонки перед утверждением технологического маршрута.

Крепежные изделия
Винты, зажимы, стопорные элементы и резьбовые соединения фиксируют вставки в сборке. Подтвердите стандарты резьбы, направление доступа, ограничения затяжки, детали зенковки и то, входит ли крепеж в объем поставки заказчика или в объем производства.

Идентификационная маркировка
Номера деталей, метки ревизий, идентификаторы гнезд и ссылки на ориентацию улучшают контроль сборки и отслеживаемость. Укажите метод маркировки, местоположение, размер символов и требования к видимости, чтобы идентификация не мешала функциональным поверхностям.

Посадочные элементы
Фаски, монтажные зазоры, элементы защиты от проворачивания и контролируемые интерфейсы облегчают практическую установку комплектов вставок матрицы и пуансона. Предоставьте модели сопрягаемых деталей и критические требования к контакту для оценки доступа инструмента, шлифовальной заготовки и метода контроля.
Комплекты вставок матрицы и пуансона от SUUXIANG
SUUXIANG — единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., ориентированный на внешний рынок, основанный в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основанная СяоЧэном Хуаном, компания помогает глобальным командам преобразовывать чертежи, 3D-модели и технические требования в проверенные комплекты вставок матрицы и пуансона, прецизионные компоненты пресс-форм, оснастку для разъемов и детали, изготовленные на заказ.
Наш рабочий процесс начинается с тщательной проверки чертежей и обсуждения DFM. Перед началом производства мы уточняем критические размеры, базовые элементы, требования к материалам и термообработке, доступ для обработки, необходимость электроэрозионной обработки или шлифовки, приоритеты обработки поверхностей, ожидания по контролю, статус ревизии и требования к доставке.
SUUXIANG использует фрезерную и токарную обработку на станках с ЧПУ, многоосевую обработку, электроэрозионную обработку, прецизионную шлифовку, подгонку и контроль в рамках отлаженного производственного процесса. Вместо того чтобы рассматривать запрос на предложение как стандартную котировку, мы фокусируемся на выборе процесса, отслеживаемой коммуникации и документации, соответствующей согласованному плану контроля.

Комплекты вставок матрицы и пуансона: от проверки чертежей до проверенной поставки
DFM и проверка базовых элементов
Перед тем как предложить комплекты вставок матрицы и пуансона, SUUXIANG проверяет чертеж, 3D-модель, функциональные базовые элементы, критические размеры, требования к поверхностям и контекст сопряжения. Проверка выявляет риски накопления допусков, доступ для обработки и неурегулированные требования, которые могут повлиять на технологический маршрут или план контроля.
- Подтвердите схему базовых элементов и критические для качества элементы
- Проверьте досягаемость инструмента, состояния углов и геометрию разъема
- Определите приоритеты допусков, чистоты поверхности и сопрягаемых интерфейсов
- Согласуйте требования к материалу, термообработке и количеству

Стратегия обработки на станках с ЧПУ и электроэрозионной обработки
Маршрут производства выбирается с учетом геометрии, доступности и требований к чистоте поверхности, а не на основе стандартного списка оборудования. Обработка на станках с ЧПУ создает доступные формы и опорные элементы; электроэрозионная обработка проволокой или погружная электроэрозионная обработка могут рассматриваться для внутренних профилей, острых деталей или при ограниченном доступе инструмента.
- Планируйте черновую и чистовую обработку на основе стабильных опорных поверхностей
- Оцените потребность в электродах для труднодоступных полостей
- Определите пути прохода проволоки для профилей и прецизионных отверстий
- Проверьте последовательность термообработки и припуски на механическую обработку

Контроль шлифовки и подгонки
Шлифовка и подгонка планируются как контролируемые операции чистовой обработки, когда этого требуют чертеж и взаимосвязь сборки. SUUXIANG учитывает припуск на шлифовку, сохранение баз, контактные поверхности и сопрягаемые элементы, чтобы готовые вставки могли быть оценены по заданному функциональному отношению, а не только по отдельным размерам.
- Оставьте достаточный припуск перед операциями шлифовки
- Защищайте критические базы на всех этапах процесса
- Проверьте прилегающие, установочные и сопрягаемые контактные зоны
- Согласуйте требования к подгонке с изменениями чертежей

Контроль и прослеживаемость изменений
Планирование контроля начинается с критических элементов чертежа и согласованных требований к отчетности. Для каждого заказа SUUXIANG согласовывает методы измерения, точки контроля и документацию с проверенным планом, сохраняя при этом статус ревизии и информацию о поставке видимыми на протяжении всей координации производства.
- Определите фокус контроля для критических размеров и поверхностей
- Сопоставьте методы измерения с доступностью элементов
- Подтвердите запрошенные отчеты перед выпуском в производство
- Обеспечьте прослеживаемость ревизий чертежей и заказов

Почему выбрать SUUXIANG для комплектов вкладышей сердечника и полости
Сравните инженерные данные, необходимые до начала производства.
← Swipe left or right to view →
Комплекты вкладышей для сердечника и полости: Рабочий процесс прецизионного производства
Рабочий процесс, основанный на чертежах, который обеспечивает видимость критических размеров, решений по процессу, требований к контролю, ревизий и координации поставки до принятия производственных обязательств.
Анализ пакета запроса ценового предложения (RFQ)
Мы анализируем 2D-чертеж, доступную 3D-модель, количество, область применения, материал, ожидания по качеству, целевую дату и любую информацию о сопрягаемых компонентах, влияющую на технологичность.
Определение критических требований
Команда определяет критические размеры, реперные точки, требования к поверхностям, риски накопления допусков, доступ для обработки, последовательность термообработки и необходимую документацию для проверки заказа.
Планирование технологического маршрута
Мы определяем соответствующую последовательность операций для фрезерования на станках с ЧПУ, токарной обработки, многоосевой обработки, электроэрозионной обработки, шлифовки, подгонки и контроля, включая припуски, стратегию электродов и, при необходимости, траектории проволоки.
Изготовление элементов вставки
Комплекты вставков для сердечника и полости изготавливаются согласно утвержденной ревизии чертежа посредством контролируемых операций механической обработки, с учетом геометрии, состояния материала и функциональных интерфейсов при принятии технологических решений.
Финишная обработка и контроль
При необходимости выполняются электроэрозионная обработка, шлифовка, подгонка и финишная обработка. Контроль осуществляется согласно согласованному плану с акцентом на указанные размеры, поверхности, реперные точки и требования к документации.
Согласование выпуска продукции
Перед выпуском мы подтверждаем применимую ревизию чертежа, записи о контроле, требования к упаковке и детали доставки, чтобы ваша принимающая команда имела четкую информацию о проекте и прослеживаемости.
Начать проект по изготовлению комплектов вставков для сердечника и полости
Share complete requirements early so u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e can align manufacturability, inspection, revision control, and delivery expectations before production begins.
Отправить пакет чертежей
Предоставьте 2D-чертежи, доступные 3D-модели, требования к материалам и термообработке, количество, контекст применения, критические размеры, приоритеты поверхностей и желаемую дату поставки.
Анализ технологичности и требований
Наша инженерная команда перед составлением сметы анализирует стратегию реперных точек, накопление допусков, доступ инструмента, припуски на обработку, потребности в электроэрозионной обработке, последовательность шлифовки и ожидания по контролю.
Подтверждение плана производства
Перед запуском работ ознакомьтесь с предложенным технологическим маршрутом, коммерческой сметой, статусом ревизии, требованиями к качеству и любыми ожиданиями по образцам или первым изделиям.
Согласование контроля и доставки
Производство осуществляется в соответствии с подтвержденным чертежом и планом, при этом документация по контролю, видимость ревизии, требования к упаковке и координация доставки согласованы с проверенными требованиями заказа.
Документация по качеству для комплектов вставков для сердечника и полости
Наборы вставок для сердечника и полости: Результаты работы клиента, ожидающие одобрения
В настоящее время нет утвержденных отзывов клиентов или резюме проектных кейсов, доступных для публикации. SUUXIANG добавляет измеримые результаты только после того, как клиент одобрит формулировку и уровень раскрытия информации.
В настоящее время нет утвержденных отзывов клиентов или резюме проектных кейсов, доступных для публикации. Любое будущее заявление будет содержать подтвержденные результаты инженерных работ, инспекций или поставок, подкрепленные проектной документацией.
В настоящее время нет утвержденных отзывов клиентов или резюме проектных кейсов, доступных для публикации. SUUXIANG не публикует анонимные заявления о производительности без одобрения источника и подтверждающих проектных данных.
Вопросы и ответы по наборам вставок для сердечника и полости
Practical answers for drawing-led sourcing, quality planning, and delivery coordination.
Какую информацию следует включить в запрос на коммерческое предложение (RFQ) для наборов вставок для сердечника и полости?
Может ли SUUXIANG выполнить оценку стоимости наборов вставок для сердечника и полости малого объема?
Как осуществляется выборка наборов вставок для сердечника и полости перед полномасштабным производством?
Что влияет на сроки изготовления индивидуальных вкладышей для пресс-форм?
Как вы контролируете материал и термообработку для наборов вставок для сердечника и полости?
Могу ли я запросить отчет о контроле вместе с моим заказом?
Как упаковываются и отправляются наборы вставок для сердечника и полости на международном уровне?
Как обеспечивается конфиденциальность чертежей и интеллектуальной собственности?
Полное руководство покупателя по комплектам вставных стержней и полостей
Используйте этот практический каркас принятия решений для спецификации комплектов вставных стержней и полостей, сравнения вариантов материалов и производственных процессов, проверки поставщиков ЧПУ, контроля затрат и сроков поставки, а также для предотвращения ошибок при проектировании, допуске и планировании качества.
1. Что такое комплекты вставных стержней и полостей?
Две сопрягаемые поверхности формы определяют формованную деталь: вставка полости формирует внешнюю поверхность, а вставка стержня формирует внутренние элементы, полости и значительную часть толщины стенки. Вместе комплекты вставных стержней и полостей смыкаются по линии разъема и создают объем формования.nnОдна съемная пара вставок локализует сложную или подверженную износу геометрию вместо того, чтобы привязывать каждый элемент к основанию пресс-формы. Это делает изменения конструкции, полировку, ремонт и замену более целенаправленными, сохраняя при этом основание для элементов, не требующих частого обслуживания.nnТри интерфейса заслуживают внимания на уровне чертежа: референц-поверхность посадки вставки, стыковочные или разъединяющие поверхности и канал охлаждения. Их сопряжение влияет на риск образования облоя, отвод тепла, внешний вид поверхности и взаимозаменяемость; SUUXIANG анализирует эти взаимосвязи на основе чертежей, моделей, материалов и требований к контролю перед выбором этапов обработки на ЧПУ, электроэрозионной обработки, шлифовки, подгонки и контроля.
2. Эволюция комплектов вставных стержней и полостей
Двухкомпонентные компоновки пресс-форм постепенно вытесняли зависимость от единого цельного блока, где локализованная зона износа, изменение конструкции или поврежденная деталь могли потребовать значительной переделки. Разделение формообразующей геометрии на заменяемые вставки стержня и полости сделало практичным обслуживание затронутой области при сохранении основания пресс-формы и смежных элементов.nnТри семейства процессов теперь обычно разделяют работу: фрезерование на ЧПУ создает доступную основную геометрию, электроэрозионная обработка создает глубокие ребра или острые внутренние элементы, а шлифовка приводит референц-поверхности и прилегающие поверхности в конечное положение. Для покупателей важен не тип станка, а то, определяют ли чертежи иерархию референц-поверхностей, припуски на обработку, пути электродов или проволоки, а также размеры для контроля после термообработки.nnОдна стратегия с использованием заменяемых вставок может сократить время доработки оснастки, поскольку может потребоваться повторное изготовление и подгонка только измененной геометрии. Это особенно полезно при разработке или мелкосерийном производстве, где геометрия детали, литниковые каналы, вентиляция или сопрягаемые элементы еще могут измениться; взаимозаменяемость по-прежнему зависит от контролируемых интерфейсов, управления ревизиями и согласованного плана контроля.
3. Типы комплектов вставных стержней и полостей
Шесть конфигураций охватывают большинство запросов на поставку комплектов вставных стержней и полостей. Выбирайте в зависимости от архитектуры пресс-формы, ремонтопригодности и того, необходимо ли изготавливать и проверять сопрягаемую геометрию в сборе.
| Конфигурация | Типичная геометрия и применение | Преимущество / Ограничение | Информация о чертеже |
|---|---|---|---|
| Блочные вставки | Прямоугольные карманы; общие поверхности формы | Простое позиционирование; ограниченный доступ к углам | Референц-поверхности карманов, пазы, линии разъема |
| Круглые вставки | Цилиндрические стержни, шейки, штифты | Концентрические; требуется защита от вращения | Диаметры, ориентация, посадка и место установки |
| Многогнездные комплекты | Повторяющиеся полости в одном инструменте | Выходные данные; сопряжение полости с полостью | Карта полости, взаимозаменяемость, базовые точки |
| Взаимозаменяемые наборы | Сменные варианты или семейство оснастки | Гибкость; критически важен контроль интерфейса | Общий контур, идентификаторы вариантов, схема позиционирования |
| Опоры для литья с закладными деталями | Поддержка металлической закладной детали и позиционирование при перемолде | Стабильное размещение; важны допуски закладных деталей | Модель закладной детали, точки контакта, направление загрузки |
| Износ или уплотнительные закладные детали | Сменные зоны уплотнения или износа | Ремонтопригодность; важна парная подгонка | Угол уплотнения, контактная зона, условия сборки |
Требования к парной обработке
Две сопрягаемые вставки нуждаются в общих референц-поверхностях, когда стыковочные поверхности, линии разъема или формованная геометрия пересекают интерфейс. Предоставьте обе модели, положение в сборе и требуемое состояние проверки.
Существенные элементы пакета для коммерческого предложения
Три входных данных предотвращают неполное коммерческое предложение: 2D размеры, 3D геометрия и контекст сопрягаемой детали. Определите критические элементы, требования к поверхности, состояние материала и уровень ревизии.
Пределы сопряжения в сборе
Одна вставка может быть предложена отдельно только в том случае, если ее функциональные интерфейсы полностью промерены. Для семейных, многогнездных или стыковочных работ требуется парная обработка и сопряжение в сборе.
4. Материалы для наборов сердечника и полости
Выбор материала определяет баланс между износостойкостью, теплопередачей, полировкой, контролем коррозии и сроком службы. Для наборов сердечника и полости выбирайте материал, исходя из типа литьевой смолы, условий цикла, геометрии, требований к поверхности и утвержденного плана обслуживания.
| Семейство | Режим закалки | Основная прочность | Главное ограничение |
|---|---|---|---|
| Предварительно закаленная сталь | Поставляется предварительно закаленной | Эффективность механической обработки | Умеренная износостойкость |
| Жаропрочная сталь | Сквозная закалка после черновой обработки | Стойкость к износу и термической усталости | Контроль деформаций при термообработке |
| Нержавеющая инструментальная сталь | Закалка с учетом марки стали | Коррозионная стойкость и полировка | Более высокая стоимость материала |
| Медный сплав | Обычно без закалки стали | Высокая теплопроводность | Более низкая износостойкость |
Сравнение семейств материалов
Предварительно закаленная сталь класса P20 сокращает время изготовления, поскольку поставляется уже близкой к рабочей твердости. Варианты из жаропрочных, нержавеющих сталей и медно-сплавных материалов решают различные проблемы литья.
Твердость и износ
Жаропрочная сталь класса H13 обычно подвергается термообработке после черновой обработки, затем чистовой обработке, финишной обработке электроэрозионным методом или шлифованию. Смолы, наполненные стеклом или минералами, требуют анализа износа в зонах впрыска, уплотнений, ползунов и путей высокоскоростного потока.
Окружающая среда и отделка
Нержавеющая инструментальная сталь класса S136 рассматривается, когда влажность, коррозионные побочные продукты смолы или коррозия при хранении влияют на литьевую среду. Медные сплавы могут ускорять отвод тепла, но их более низкая износостойкость обычно ограничивает их применение поддерживающими закладными деталями или в зонах с тепловыми проблемами.
5. Индивидуальные решения для комплектов вставок сердечника и полости
Комплекты вставок сердечника и полости должны изготавливаться по индивидуальным заказам на основе управляемых 2D и 3D данных, а не по типовым размерам из каталога. SUUXIANG анализирует функциональную геометрию, условия сопряжения и требования к контролю перед выбором методов механической обработки, электроэрозионной обработки, шлифовки и подгонки.
| Характеристика | Определение чертежа | Проверка технологичности конструкции (DFM) |
|---|---|---|
| Ребра и глубокие карманы | Глубина, радиус, база | Доступ инструмента или электрода |
| Вентиляционные каналы и литниковые системы | Расположение, размер, чистота обработки | Путь проволоки и зона перекрытия |
| Покрытия и маркировка | Назначение, маскируемые зоны | Измерение после обработки |
Геометрия конструкции
2D-базы должны определять размеры, профили, ребра, резьбы, вентиляционные каналы, литниковые системы, интерфейсы охлаждения и сопрягаемые карманы. Глубокие ребра, тонкие стенки и поднутрения могут потребовать разъемной конструкции, электродов для электроэрозионной обработки или измененных радиусов для сохранения доступа инструмента и средств контроля.
Требования к поверхности
Одна примечание на чертеже должно отделять функциональную обработку — назначение для износостойкости, облегчения выемки или защиты от коррозии — от косметического вида. Поверхности, готовые к текстурированию, лазерная маркировка, маски для покрытий, направление полировки и защищенные зоны перекрытия требуют четких границ и указаний по чистоте обработки.
Информация для запроса предложения
3 группы файлов снижают двусмысленность: чертеж 2D с контролем ревизий, 3D-модель и лист требований. Укажите материал и термообработку, количество, критические размеры (CTQ), схему баз, требования к поверхности, необходимость отчета о контроле, контекст применения и целевую дату.
6. Ключевые конструктивные элементы и элементы качества
На чертеже должны быть указаны две системы опорных элементов: функциональные установочные поверхности и эталонная система для контроля. Для комплектов вставных стержней и гнезд надежность сборки зависит от того, как эти опорные элементы управляют интерфейсами, а не от изолированных размеров.
Опорные элементы и накопление допусков
Одна цепь опорных элементов должна определять положение вставки, разделительной поверхности, геометрии гнезда и сопрягаемой пластины по функциональным поверхностям. Анализируйте требования к положению, профилю, концентричности и глубине совместно, чтобы накопленные отклонения не привели к открытию разделительной поверхности или смещению литникового канала.
- Обозначьте первичные, вторичные и третичные опорные элементы
- Отметьте критические размеры сопрягаемых деталей
- Укажите допустимое накопление допусков на функциональных интерфейсах
Разделительные поверхности, посадки и поверхности
На разделительных поверхностях не должно оставаться неоднозначных кромок: определите направление уклона, поднутрение, фаску или остроту кромки и требуемую зону контакта. Укажите класс посадки, шероховатость поверхности, глубину вентиляции и поверхности уплотнения охлаждения по их назначению; полировка не должна нарушать управляющую геометрию.
- Определите поверхности разделительных зон, чувствительных к облою
- Укажите шероховатость и плоскостность уплотнительных поясков
- Защищайте вентиляционные каналы при подгонке и полировке
План обработки и контроля
Пять решений по процессу обычно требуют проверки чертежа: доступ для ЧПУ, путь электрода или проволоки для электроэрозионной обработки, припуск на шлифовку, последовательность термообработки и окончательная отделка. Запросите индивидуальный план контроля проекта с указанием измеряемых опорных элементов, приборов, выборки и формата отчета; проверку на координатно-измерительной машине (КИМ) следует согласовать для применимых элементов, а не предполагать.
- Проверьте критические размеры после финальной обработки
- Зафиксируйте ревизию и прослеживаемость материалов
- Подтвердите требования к отчетности до начала производства
7. Как выбрать поставщика комплектов вставных стержней и гнезд
Компетентный поставщик комплектов вставных стержней и гнезд должен преобразовать чертежи в управляемый производственный план и план проверки. Сравнивайте доказательства, вопросы и дисциплину общения, а не только заявленные допуски.
| Область оценки | Запрос | Предупреждающий знак |
|---|---|---|
| Инжиниринг | Ответ DFM и анализ сопряжения | Общий ответ о технической осуществимости |
| Качество | Отчет о первой статье и план инспекции | Соответствует/не соответствует без измеренных данных |
| График | Обязательство по срокам изготовления на основе процесса | Дата, обещанная до рассмотрения |
Проверьте процесс рассмотрения чертежей
До заключения контракта спросите, как поставщик будет определять опорные элементы, сопрягаемые поверхности, разделительные зоны, доступ к инструменту, требования к электроэрозионной обработке и припуски на шлифовку.nПри рассмотрении спросите, какие размеры влияют на взаимозаменяемость и как температура литья, смола, давление и условия цикла влияют на посадку.
- Какие поверхности сопрягаются с держателем или противоположной вставкой?
- Какие допуски требуют шлифовки, электроэрозионной обработки или подгонки?
- Каковы критерии приемки при сборке?
Требуйте прослеживаемые доказательства
Для каждой партии запрашивайте идентификацию материала, требования к термообработке и план контроля, связанный с ревизией чертежа и критическими размерами.nДля первых образцов согласуйте, включают ли отчеты измеренные значения, приборы, настройку опорных элементов, проверку поверхностей и порядок устранения отклонений.
Оцените контроль доставки
Перед отгрузкой установите порядок общения по вопросам чертежей, этапам производственного процесса, проверке, изменениям ревизии и статусу отгрузки.nПри упаковке требуйте, чтобы совпадающие вставки были идентифицированы, защищены от коррозии и ударов, а также упакованы таким образом, чтобы сохранить ориентацию и прослеживаемость.
8. Распространенные ошибки при покупке комплектов вставки сердечника и полости
Один неполный запрос может превратить оценку механической обработки в набор предположений. Перед выпуском заказа на поставку сделайте чертежный комплект, взаимосвязь сопряжения и доказательства приемки явными для комплектов вставки сердечника и полости.
Заморозить чертежный комплект
Один пропущенный репер оставляет положение, плоскостность и посадку открытыми для интерпретации. Выпускайте вместе контролируемые 2D-чертежи, 3D-модели, GDu0026T, критические допуски и текущую ревизию.nnОдна неопределенная отделка может изменить обработку EDM, шлифовку, полировку и стоимость. Указывайте зоны поверхности, целевую шероховатость, текстуру, косметические исключения и допустимые следы инструмента или EDM.
Выбирайте материал по назначению
Один недорогой выбор стали может противоречить требованиям к смоле, коррозии, износу, термообработке или ожидаемому обслуживанию. Определите добавки к смоле, температуру формования, требования к циклу, твердость, потребности в покрытии и приоритеты теплопроводности.nnОдно игнорируемое тепловое условие может изменить поведение запирания и стыковки в производстве. Предоставьте предположения о усадке, рабочую температуру, контекст охлаждения и материал сопрягаемых компонентов до рассмотрения DFM.
Покупайте комплект как систему
Две независимо оцененные вставки могут соответствовать своим индивидуальным чертежам, но не соответствовать собранным взаимосвязям. Размеры интерфейсов сердечника и полости от общих реперов и требуйте подтверждения стыковки, запирания, вентиляции и выравнивания.nnОдно неформальное электронное одобрение может привести к необратимому изменению сборки. Выпустите уведомление об изменении с контролем ревизии и определите требования к первой статье, отчету о размерах, методу измерения и окончательной инспекции перед выпуском.
9. От чертежа до запуска производства
Контролируемый запуск превращает чертежи в ответственные производственные решения. Для комплектов вставок сердечника и полости каждая точка входа должна устранять двусмысленность в отношении ревизии, материала, инспекции и доставки перед началом механической обработки.
Выпустить комплект RFQ
Точка входа 1 требует датированного 2D-чертежа, собственной или нейтральной 3D-модели, уровня ревизии, количества и контекста применения.nnРазмеры CTQ должны идентифицировать реперы, допуски, требования к поверхности, сопрягаемые детали, термообработку, требуемые отчеты и потребности в упаковке или прослеживаемости.
Подтвердить производственный план
Точка входа 2 фиксирует утвержденное обозначение материала и производственный маршрут: механическая обработка на станках с ЧПУ, EDM, шлифовка, подгонка и любая последовательность термообработки.nnРассмотрение DFM должно разрешить доступ инструмента, стратегию электрода, путь проволоки, шлифовальный запас и метод инспекции перед выпуском.
Утвердить и извлечь уроки из испытания
Точка входа 3 сравнивает результаты инспекции первой детали с выпущенным чертежом и согласованным планом измерений перед завершением партии или отгрузкой.nnОбратная связь об установке и испытании должна быть задокументирована по отношению к ревизии. Любое изменение в посадке, формовке или размерах требует контролируемого пересмотренного чертежа и явного одобрения.
10. Ценообразование комплектов вставок сердечника и полости
1 чертежный комплект — а не фиксированный прайс-лист — должен определять стоимость комплектов вставок сердечника и полости. Геометрия, допуски, схема реперов, состояние материала, термообработка, доступ к EDM, шлифовальный запас и требования к отчетности изменяют как трудоемкость настройки, так и риск.nn3 сценария ценообразования помогают покупателям сравнивать аналогичные предложения перед выпуском. SUUXIANG должен подтвердить производственный маршрут, план инспекции, уровень ревизии и влияние на доставку по отношению к предоставленному 2D-чертежу, 3D-модели, количеству и контексту применения.
| Сценарий | Объём | Ключевые факторы стоимости | Этапы производства и контроля | Влияние сроков изготовления |
|---|---|---|---|---|
| Прототип | 1–2 комплекта | Сложная геометрия; определённая сталь; термообработка | ЧПУ, электроэрозионная обработка или шлифовка по необходимости; проверка первой детали и критических размеров | Основное время уходит на наладку; раннее согласование исключений |
| Малые объёмы | 3–20 комплектов | Повторяющиеся элементы; сопрягаемые вставки; заданная твёрдость | Повторное использование программ; планирование оснастки; выборка или полные отчёты | Группировка заказов может снизить стоимость единицы |
| Повторный заказ (замена) | 1 сопрягаемых запасных частей | Соответствие ревизии; сопрягаемые размеры; история износа | Анализ существующих данных; выборочная проверка по текущему чертежу | Быстро только после подтверждения объёма работ и материала |
Загрузите чертежи комплектов сердцевины и полости для рассмотрения
Пришлите ваш 2D-чертёж, 3D-модель, материал, количество, критические размеры, требования к качеству и желаемую дату для точного расчёта стоимости.