
Компоненты для холодной высадки по чертежам заказчика
Планирование с учетом технологии производства (DFM), прецизионная механическая обработка, электроэрозионная обработка (EDM), шлифовка и контроль для компонентов холодной высадки, изготовленных по вашим чертежам.
Типовые компоненты для холодной высадки


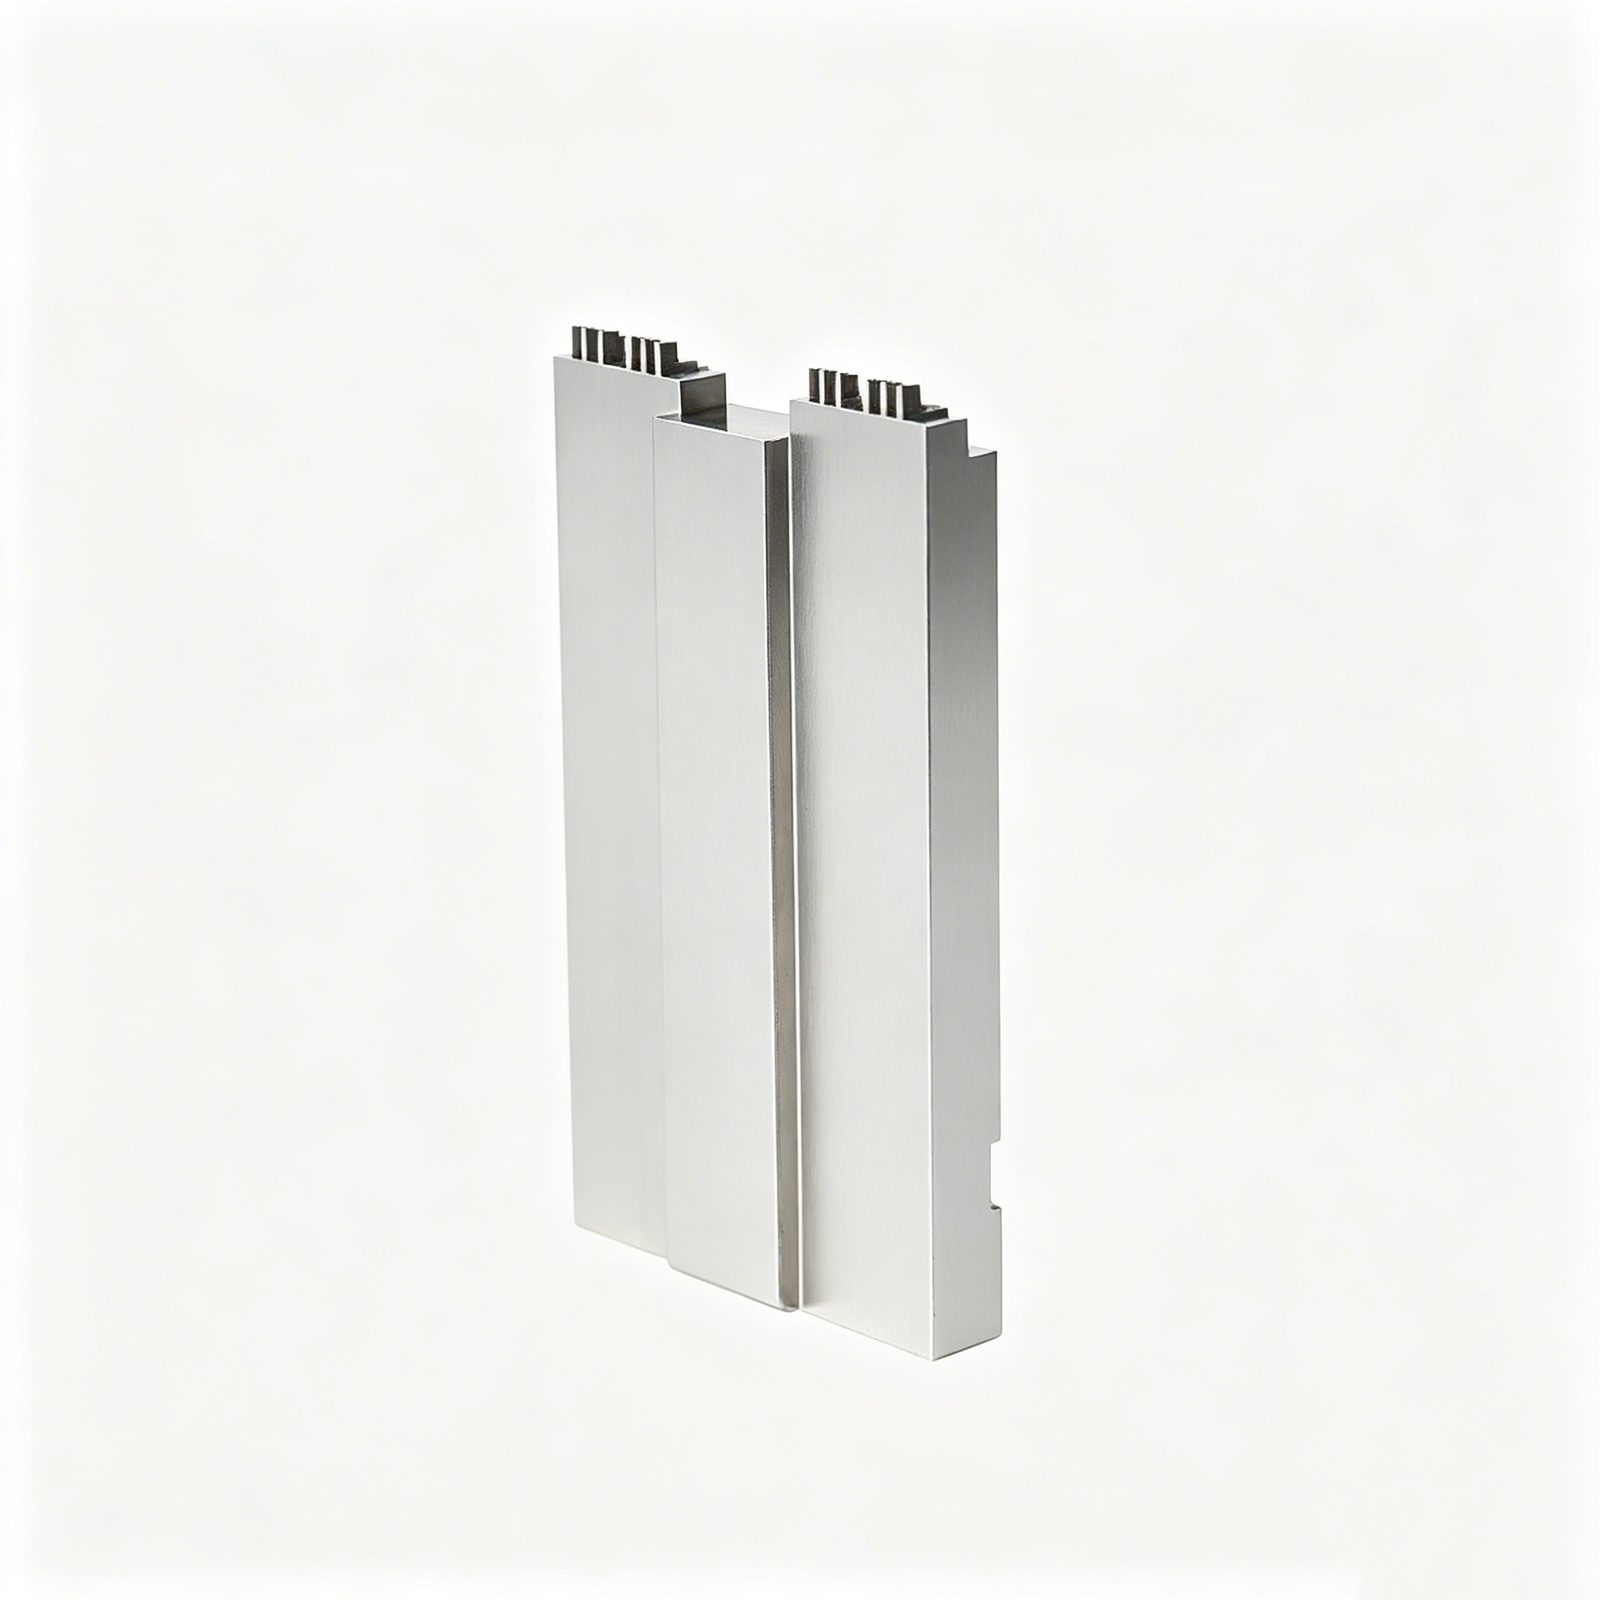


Related Drawing-Based Components and Quotation







Почему инженеры выбирают SUUXIANG для компонентов холодной высадки
Планирование на основе чертежей позволяет заранее увидеть критические элементы, варианты технологических процессов, ожидания по контролю и возможные доработки перед началом производства.
Сначала обзор чертежей
Ознакомьтесь с чертежами, моделями, базовыми поверхностями, критическими размерами и контекстом применения перед расчетом стоимости, чтобы выявить вопросы технологичности на ранней стадии.
Практические рекомендации по технологии производства (DFM)
Обсудите доступ инструмента, накопление допусков, припуски на обработку и последовательность термообработки, чтобы согласовать геометрию детали с реализуемым технологическим процессом.
Согласованные технологические маршруты
Спланируйте механическую обработку на станках с ЧПУ, проволочную и прошивную электроэрозионную обработку, шлифовку и сборку с учетом поверхностей и элементов, определяющих работу штампа.
Планирование контроля
Определите критические размеры, методы контроля и требования к отчетности в соответствии с чертежами, требованиями к материалам и согласованными приоритетами качества.
Прозрачность изменений
Отслеживайте изменения в чертежах, производственные вопросы и информацию о поставках на всех этапах согласования, обеспечивая прослеживаемость решений от запроса коммерческого предложения до контроля.
Коммуникация для запроса КП
Предоставьте информацию о материале, количестве, приоритетах по поверхностям, предполагаемой дате и требованиях к документации вместе с чертежом для более предметного обсуждения проекта.
Компоненты и оснастка для холодной высадки
Обсудите конфигурируемые компоненты и технологические маршруты, основанные на чертежах, до согласования стоимости, планирования производства и требований к контролю.

Услуги механической обработки на станках с ЧПУ
Прецизионные услуги механической обработки на станках с ЧПУ для деталей по чертежам, требующих плановой фрезеровки, токарной обработки, электроэрозионной обработки, шлифовки, сборки и контроля. Предоставьте информацию о критических размерах, материале, количестве, поверхностях и сроках поставки, чтобы технологический маршрут мог быть рассмотрен до принятия обязательств.
Upload a Drawing
Фрезерование на станках с ЧПУ
Индивидуальные услуги фрезерования на станках с ЧПУ для пластин, вставок, корпусов, профилей, карманов и элементов, требующих контролируемого доступа инструмента. Чертежи должны указывать базовые поверхности, критические размеры, требования к поверхностям, состояние кромок и любые последующие операции электроэрозионной обработки или шлифовки.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Услуги высокоточного токарного CNC для вращающихся деталей, таких как штифты, валы, втулки, гильзы и установочные элементы. Проверка диаметров, концентричности, биения, резьбовых соединений, состояния материала и взаимосвязи обработанных поверхностей с прилегающими или контрольными базами.
Upload a Drawing
5-осевая обработка
5-осевая обработка CNC для сложных геометрических форм, где многосторонний доступ, наклонные элементы или сокращенное количество установок влияют на точность и эффективность. Возможность выполнения зависит от геометрии детали, стратегии крепления, досягаемости инструмента, допусков, материала и требуемого подхода к контролю.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка для мелких, тонких или детализированных компонентов, где поддержка, концентричность и доступ к элементам требуют тщательного планирования. Для практической оценки предоставьте размеры, допуски, материал, количество и контекст применения.
Upload a Drawing
Электроэрозионная обработка проволокой и погружная
Услуги электроэрозионной обработки проволокой и погружной для закаленных элементов, тонких внутренних профилей, острых углов, глубоких полостей и геометрии, недоступной для традиционной резки. Проектирование электрода, траектория проволоки, учет рекристаллизованного слоя, требования к чистоте поверхности и последующая подгонка должны быть определены заранее.
Upload a Drawing
Высокоточная шлифовка
Высокоточная шлифовка поверхностей и профилей для обеспечения плоскостности, параллельности, контроля профиля и критически важных по чистоте поверхностей деталей пресс-форм и штампов. Количество снимаемого материала, последовательность термообработки, базовые поверхности, метод измерения и требования к конечным допускам определяют планирование.
Upload a Drawing
Вставки сердечника и полости пресс-формы
Прецизионные вставки сердечника и полости пресс-формы, изготовленные по чертежам заказчика для оснастки для литья под давлением. Обсудите материал, термообработку, геометрию полости, функции охлаждения или вентиляции, потребности в электроэрозионной обработке, зоны смыкания, требования к поверхности и приоритеты контроля размеров.
Upload a Drawing
Выталкиватели и компоненты выталкивающей системы
Выталкивающие штифты, гильзы и компоненты выталкивающей системы, сконфигурированные для компоновки выталкивателей пресс-формы и условий эксплуатации. Чертежи должны пояснять взаимосвязи посадок, скользящие поверхности, требования к твердости или чистоте поверхности, элементы, связанные с ходом, и интерфейсы с прилегающими плитами пресс-формы.
Upload a Drawing
Штифты сердечника, направляющие и установочные компоненты
Штифты сердечника, направляющие штифты и установочные компоненты для контролируемого выравнивания, формирования элементов и повторяемой сборки. Перед изготовлением рассмотрите геометрию, рабочую длину, класс посадки, взаимосвязи баз, требования к материалу и обработке, а также детали сопрягаемых компонентов.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары для пресс-форм
Ползуны, толкатели, литники и аксессуары для пресс-форм, предназначенные для движущихся частей, извлечения изделия, контроля потока и поддержки функций пресс-формы. Технологичность зависит от геометрии хода, интерфейсов, изнашиваемых поверхностей, зон смыкания, потребностей в охлаждении, допусков и ожиданий по подгонке.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов с малым шагом, многогнездные и с элементами сопряжения. Предоставьте геометрию штифтов, требования к шагу, схему баз, спецификации материала и твердости, потребности в электроэрозионной обработке или шлифовке, приоритеты контроля и контекст применения разъема.
Upload a Drawing
Компоненты штампов для листовой штамповки
Прецизионные компоненты штампов для листовой штамповки, включая пуансоны, матрицы, вставки, направляющие и износостойкие детали, изготовленные по чертежам. Планирование процесса учитывает материал, термообработку, режущие кромки, взаимосвязи зазоров, точность профиля, припуск на шлифовку и требования к контролю.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и двухкомпонентного литья
Компоненты оснастки для литья под давлением, MIM, CIM и двухкомпонентного литья в рамках подтвержденного производственного объема. Обсудите литьевой материал, геометрию детали, требования к полости и сердечнику, интерфейсы вставок, зоны смыкания, вентиляцию, литниковые системы, ожидаемый износ и критерии качества перед утверждением процесса.
Upload a Drawing
Материалы для обработки
Материалы для обработки CNC, выбранные на основе требований чертежа и применения, включая марку материала, состояние поставки, твердость, коррозионную стойкость и обрабатываемость. Доступность материала и потребность в сертификации должны быть указаны при запросе предложения, а не предполагаться.
Upload a Drawing
Чистота поверхности и термообработка
Требования к чистоте поверхности и термообработке, планируемые с учетом функции, размерной стабильности, износа, коррозионной стойкости и сопрягаемых поверхностей. Укажите тип отделки, целевые значения шероховатости, стандарт покрытия или обработки, необходимость маскирования, последующую шлифовку и ожидания по контролю.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и качественная документация, согласованные с критическими размерами заказа и проверенным планом контроля. Определите формат отчета, ссылки на базы, ожидания по выборочному или полному контролю, записи о материалах, уровень ревизии и потребности в прослеживаемости на этапе запроса предложения.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство деталей по чертежам, компонентов оснастки и управляемых итераций дизайна. Для планирования предоставьте текущую ревизию, диапазон количества, материал, критические особенности, предполагаемое применение для валидации, требования к инспекции и предполагаемую дату поставки.
Upload a DrawingМатериалы для компонентов штампов для точной вырубки

Инструментальная сталь
Выбирается для пуансонов, вставок штампа и деталей оснастки, склонных к износу, где важны прочность и реакция на термообработку. Выбор марки пересматривается с учетом геометрии сечения, требуемой твердости, припусков на шлифовку и ожидаемых условий производства.

Быстрорежущая сталь
Рассматривается для режущих элементов, требующих высокой износостойкости и сохранения твердости. Анализ чертежа должен подтвердить геометрию режущей кромки, стратегию электроэрозионной обработки, последовательность термообработки и возможность достижения критических размеров резания последующей шлифовкой.

Карбидные марки
Оцениваются для локализованных вставок и зон резания, подверженных интенсивному абразивному износу. Их высокая твердость требует тщательного планирования механической обработки и электроэрозионной обработки, надежной конструкции поддержки и четких критериев инспекции для риска хрупких кромок.

Легированная инструментальная сталь
Используется там, где необходимо сбалансировать ударную вязкость, сквозную закалку и обрабатываемость для конструктивных компонентов штампа. Выбор материала зависит от путей нагружения, стабильности размеров после термообработки, требований к посадке и условий эксплуатации.

Нержавеющая инструментальная сталь
Рассматривается, когда коррозионная стойкость имеет значение наряду с эксплуатационными характеристиками оснастки. Проектный анализ сравнивает потребности в твердости, доступ к обработке, требования к отделке и среду применения перед подтверждением подходящего материала и технологического маршрута.
Компоненты штампов для точной вырубки: поддерживаемые процессы прецизионной обработки


Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой позволяет получать точные профили, узкие прорези и внутренние контуры, где доступ для традиционной резки ограничен. Траектория проволоки, начальные отверстия и стратегия финишной обработки планируются с учетом критической геометрии и требований к сопряжению.

Электроэрозионная обработка в форме (Sink EDM)
Электроэрозионная обработка в форме позволяет создавать детализированные полости, острые внутренние элементы и труднодоступную геометрию инструмента с использованием специально разработанных электродов. Износ электрода, требования к чистоте поверхности и последующая полировка или подгонка должны быть определены во время рассмотрения.


Контролируемая подгонка
Подгонка компонентов оценивает, как компоненты штампов для точной вырубки устанавливаются, скользят и соединяются в узле оснастки. Зазоры, состояние контакта и необходимость регулировки обрабатываются в соответствии с утвержденным чертежом и информацией о ревизии.

Планирование инспекции
Инспекция планируется с учетом критических размеров, баз, требований к поверхности и специфических для заказа потребностей в отчетности. Результаты и документация должны соответствовать согласованному методу инспекции, уровню ревизии и ожиданиям в отношении прослеживаемости.
Компоненты штампов для точной вырубки: принадлежности и идентификация

Опоры и позиционирующие элементы
Отверстия под штифты, пазы, выступы и установочные пальцы обеспечивают повторяемое позиционирование между элементами штампа. Определите базовые поверхности, требования к посадке, сопрягаемые детали и последовательность сборки, чтобы планирование механической обработки и контроля осуществлялось с учетом функционального выравнивания.

Крепежные элементы
Винты с внутренним шестигранником, стопорные пластины и резьбовые элементы надежно фиксируют вставки, пуансоны и износостойкие элементы в узле штампа. Предоставьте стандарт резьбы, ограничения по зазору головки, сведения о моменте затяжки и требования к доступу для обслуживания в чертеже для рассмотрения.

Пружины штампа
Пружины могут поддерживать выталкивание, возврат, предварительный натяг или контролируемое движение в оснастке для точной вырубки. Укажите установочный габарит, рабочий ход, требуемую нагрузку и геометрию сопряжения, чтобы можно было проверить выбор вспомогательных элементов для конкретного применения.

Идентификация деталей
Лазерная маркировка, гравированные идентификаторы, коды ревизий или контролируемые этикетки помогают различать соответствующие компоненты и обеспечивают прослеживаемость при сборке и техническом обслуживании. Место нанесения маркировки и требования к читаемости должны исключать критические поверхности или функциональные базовые элементы.

Защитные покрытия
Для хранения, транспортировки или условий эксплуатации могут использоваться антикоррозионное масло, защитная упаковка и указанные в чертеже поверхностные покрытия. Перед производством подтвердите материал, термообработку, требования к поверхности и любые ограничения по сопряжению или смазке.
О SUUXIANG Precision Manufacturing
SUUXIANG — это единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., ориентированный на внешний рынок. Компания была основана в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основатель Сяочэн Хуан (XiaoCheng Huang) помогает международным инженерным, закупочным и контрольным командам воплощать чертежи и спецификации в проверенные компоненты, изготовленные на станках с ЧПУ, прецизионные компоненты пресс-форм, оснастку для разъемов и компоненты штампов для точной вырубки.
Наша работа включает фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, электроэрозионную обработку проволокой, электроэрозионную обработку погружением, прецизионную шлифовку, подгонку и контроль в рамках управляемого технологического процесса. Перед составлением коммерческого предложения и началом производства мы анализируем критические размеры, базовые поверхности, требования к материалу и термообработке, доступ для обработки, потребности в электроэрозионной обработке, припуски на шлифовку и ожидания по контролю.
Что отличает SUUXIANG, так это дисциплинированная коммуникация по вопросам технологичности, контроля ревизий и отслеживаемых свидетельств качества. Мы относимся к каждой группе компонентов как к конфигурируемым по чертежу, а не как к предполагаемым позициям из каталога, согласовывая технологический маршрут и окончательную документацию с требованиями, проверенными для конкретного заказа.

Компоненты штампов для точной вырубки, созданные с учетом критических деталей
DFM перед принятием обязательств
SUUXIANG анализирует чертеж, 3D-модель, материал, количество и контекст применения перед определением рабочего маршрута для компонентов штампов точной вырубки. Обсуждение выявляет критические размеры, базовые поверхности, доступ к инструменту, последовательность термообработки и ожидания по контролю перед принятием производственных обязательств.
- Уточнение функциональных размеров и допусков
- Анализ стратегии базовых поверхностей и сопрягаемых элементов
- Определяем требования к доступности для обработки и электроэрозионной обработки
- Согласовываем информацию о материалах и термообработке

Технологические маршруты с обоснованием
Планируются последовательные операции: фрезерование на станках с ЧПУ, токарная обработка, многокоординатная обработка, проволочная и прошивковая электроэрозионная обработка, прецизионная шлифовка и сборка. Каждый маршрут выбирается исходя из геометрии, твердости, требований к поверхности и припуска на обработку для защиты критических элементов на последующих этапах.
- Планируем припуски на черновую и чистовую обработку
- Используем проволочные траектории для узких или замкнутых профилей
- Определяем стратегию электродов для внутренней геометрии
- Предусматриваем припуск под шлифовку для контролируемой чистоты поверхности

Контроль, привязанный к функциональности
Планирование контроля начинается с размеров, определяющих сопряжение, положение, движение или герметичность в собранной штамповой оснастке. SUUXIANG согласовывает методы измерения и требования к отчетности с утвержденным чертежом, чтобы данные о качестве соответствовали важным для применения характеристикам.
- Приоритизируем критические для качества размеры
- Перед контролем подтверждаем измерительные базы
- Согласовываем объем отчетности с заказом
- Записываем результаты в соответствии с текущей ревизией

Наглядный контроль ревизий
Изменения в оснастке по чертежам быстро происходят при уточнении сопряжений, допусков или материалов. SUUXIANG поддерживает согласованность информации о ревизиях, производстве, контроле и поставке, чтобы команда могла проверить, что было изготовлено, и какая документация должна сопровождать заказ.
- Подтверждаем ревизию выпущенного чертежа
- Отслеживаем утвержденные изменения в процессе производства
- Координируем поставку с требованиями проекта
- Ведем документацию по контролю в соответствии со спецификацией заказа

Компоненты для штамповки точной вырубкой: SUUXIANG против типового предложения
Сравните инженерные данные, которыми обменялись перед началом производства.
← Swipe left or right to view →
Компоненты штампа для точной вырубки: рабочий процесс от чертежа до поставки
Последовательность, управляемая чертежом, которая обеспечивает видимость DFM, решений по процессу, требований к контролю и статуса ревизий от запроса ценового предложения до координации отгрузки.
Рассмотрение пакета документов для запроса ценового предложения
Отправьте чертежи, модели, спецификации, требования к материалам, желаемые сроки и ожидания по инспекции. SUUXIANG анализирует статус ревизии, критические размеры, базовые поверхности и контекст применения перед формированием предложения.
Согласование стратегии производства
Команда оценивает доступ для механической обработки, допуски, геометрию инструмента, последовательность термообработки, требования к электроэрозионной обработке, припуски на шлифовку и измеримые критерии приемки перед подтверждением производственных обязательств.
Планирование материалов и процессов
Утвержденные требования преобразуются в контролируемый маршрут, включающий подготовку материала, фрезерование или токарную обработку на станках с ЧПУ, многоосевую обработку, проволочную электроэрозионную обработку, прошивную электроэрозионную обработку и, при необходимости, промежуточные проверки.
Обработка, шлифовка и подгонка
Компоненты штампов для чистовой вырубки проходят запланированные операции, при этом припуски на шлифовку, взаимосвязи деталей, стратегия электродов и потребности в подгонке управляются в соответствии с выпущенной ревизией чертежа.
Инспекция, упаковка и координация
Финальная инспекция проводится согласно согласованному плану и требованиям заказа. Детали защищаются для отгрузки, а документация, маркировка и координация доставки соответствуют подтвержденному объему проекта.
Как заказать компоненты штампов для чистовой вырубки
Move from a controlled drawing review to approved production with requirements, inspection expectations, and revisions clearly aligned.
Отправьте пакет документов на ваш чертеж
Загрузите 2D-чертеж и доступную 3D-модель, включая контекст применения, критические размеры, базовые поверхности, требования к поверхности, материал, термообработку и требуемое количество.
Подтверждение производственных требований
Проанализируйте технологичность, доступ для механической обработки, потребности в электроэрозионной или шлифовальной обработке, ожидания по инспекции, статус ревизии, целевой срок поставки и любые детали сопрягаемых компонентов, влияющие на производственный маршрут.
Просмотр предложения или образца
Оцените предложенный план производства, коммерческие условия и требования к документации по качеству; при необходимости используйте образцы для подтверждения критических характеристик перед запуском производства.
Утверждение производственного заказа
Утвердите окончательные требования и ревизию, после чего SUUXIANG координирует операции механической обработки, электроэрозионной обработки, шлифовки, подгонки, инспекции и доставки в соответствии с проверенным планом заказа.
Компоненты штампов для чистовой вырубки: документация и сертификаты

Полное руководство покупателя по компонентам штампов холодной высадки
Авторизованные отзывы клиентов будут опубликованы только после утверждения проекта, с указанием соответствующей области применения детали, результатов инспекции, результатов поставки и подтвержденных измеримых показателей эффективности для данной программы компонентов штампов холодной высадки.
Это зарезервированное место для кейс-стади будет документировать утвержденный результат от чертежа до инспекции, включая соответствующие критические размеры, статус ревизии, количество и любые подтвержденные результаты поставки или качества для завершенного проекта изготовления оснастки.
Комментарии клиента добавляются только с разрешения и после проверки записей проекта. Финальный отзыв может описывать обратную связь по DFM, координацию обработки и электроэрозионной обработки, документацию по инспекции или утвержденный результат корректирующих действий.
Часто задаваемые вопросы о компонентах штампов холодной высадки
Practical RFQ, quality, and delivery questions for drawing-led tooling-component projects.
Какую информацию следует предоставить для расчета стоимости компонентов штампов холодной высадки?
Каково минимальное количество для заказа компонентов штампов холодной высадки?
Можете ли вы изготовить прототипы компонентов штампов холодной высадки перед производством?
Как подтверждается срок изготовления для нестандартных компонентов штампов?
Какие допуски следует выделить на чертеже компонента штампа холодной высадки?
Может ли SUUXIANG предоставить отчеты об инспекции вместе с заказом?
Как организуются оплата и доставка для международных заказов?
Как вы защищаете чертежи и интеллектуальную собственность?
Полное руководство покупателя по компонентам штамповочных форм для высокоточной вырубки
Используйте эту структуру принятия решений для определения компонентов штамповочных форм для высокоточной вырубки, оценки производственных и контрольных процессов поставщиков, сравнения вариантов оснастки и избежания дорогостоящих ошибок в проектировании для производства (DFM), материалах, допусках и валидации перед началом производства.
1. Что такое компоненты штамповочных форм для высокоточной вырубки?
Три контролируемых действия определяют высокоточную вырубку: главный пуансон режет, V-образное кольцо или прижимная шайба зажимает лист, а контрпуансон поддерживает и выталкивает заготовку. Компоненты штамповочных форм для высокоточной вырубки — это прецизионные элементы оснастки, которые создают и управляют этими силами в зоне резки (https://www.principalmfg.com/what-is-fineblanking-technology).nnПроизводственная деталь — это штампованная металлическая заготовка, поставляемая заказчику; штамповочная оснастка — это полный собранный инструмент, установленный в прессе. Сменные изнашиваемые компоненты этой штамповочной оснастки могут включать пуансоны, вставки матрицы, элементы V-образного кольца, направляющие детали, выталкиватели и фиксаторы.nnЗазор, выравнивание и сопряженные поверхности определяют, будет ли материал резаться чисто или будет развиваться трещина, заусенец, деформация и нестабильные размеры. Контролируемый зажим и противодействие помогают сохранить плоскостность, в то время как повторяемое положение направляющих и обслуживаемые изнашиваемые детали защищают срок службы инструмента и делают решения по техническому обслуживанию отслеживаемыми.
2. Эволюция оснастки для высокоточной вырубки
1922 год часто называют годом, когда Фриц Шисс-Форрер запатентовал высокоточную вырубку; промышленное внедрение последовало в 1959 году, а крупномасштабное немецкое производство началось в 1964 году (https://www.youtube.com/watch?v=oYlBcosclFU). Прессы с тройным действием объединили контролируемое усилие пуансона, зажим V-образным кольцом и противодавление для создания более плоских, более полно обрезанных кромок, чем при обычной вырубке.nnВ 1960–1980-х годах усовершенствования оснастки сочетали более надежные системы прессов с более высокопроизводительными сталями для штампов, термообработкой и прецизионной шлифовкой. Эти изменения позволили лучше контролировать зазор, выравнивание пуансона и матрицы, а также сменные изнашиваемые элементы, что способствовало увеличению срока службы инструмента и сокращению вторичной обработки или механической обработки, где это допускает геометрия детали.nnС 1990-х годов проволочная электроэрозионная обработка, погружная электроэрозионная обработка, CAD/CAM, покрытия и мониторинг в процессе производства расширили сложность контуров, одновременно сделав техническое обслуживание инструмента более продуманным. Таким образом, текущие ожидания по выбору поставщика должны включать чертежи с опорными точками, документированную стратегию зазоров и шлифовки, доступ к вставкам и электродам, запланированные точки контроля и запасные части с контролем версий — а не заявление о допуске, отделенное от данных о материалах, прессе и валидации.
3. Типы компонентов штамповочных форм для высокоточной вырубки
Шесть семейств компонентов определяют, будет ли инструмент для высокоточной вырубки резать чисто, оставаться выровненным и поддаваться предсказуемому обслуживанию. Режущие поверхности следует рассматривать как изнашиваемые детали; фиксаторы и элементы штамповочной оснастки обычно являются стационарными элементами.
| Семейство | Роль | Распространенные отказы | Покупатель должен сообщить |
|---|---|---|---|
| Пуансоны и вставки матрицы | Режущие контуры | Сколы, износ кромок | Материал, толщина, критический профиль |
| V-образное кольцо и прижимные пластины | Удерживают материал | Износ кольца, маркировка | Сила зажима, ограничения поверхности |
| Направляющие и выравнивание | Сохраняйте соосность | Износ втулок, рассогласование | Базы, компоновка со стороны пресса |
| Поддержка и фиксация | Опорные вставки | Фреттинг, ослабление фиксации | Геометрия седла, метод обслуживания |
| Контрпуансоны и выталкиватели | Создайте противодавление, извлеките деталь | Задиры, залипание | Плоскостность, время выталкивания |
| Конструкции матриц | Несут нагрузки инструмента | Деформация плит, ослабление крепежа | Рабочая зона пресса, детали монтажа |
Изнашиваемые и стационарные детали
Режущие элементы, V-образные кольца, направляющие втулки и выталкивающие поверхности требуют планового контроля износа, поскольку контактные нагрузки и трение могут изменять их рабочую геометрию.nnСтационарные пластины, башмаки, опорные блоки и фиксаторы должны сохранять взаимное расположение опорных точек; их основные риски — трещины, ослабление крепежа и искажение посадки.
Информация RFQ, изменяющая конструкцию
2D-чертежи должны определять функциональные опорные точки, допуски профиля, толщину материала, направление заусенцев и все критические контуры. Предоставьте раскладку полосы, направление прессования, частоту хода, смазку и ожидаемый срок службы инструмента, где это возможно.nn3D-модели должны показывать сопрягаемые элементы и зоны интерференции. SUUXIANG может рассмотреть указанный план контроля, уровень ревизии и ожидания по сервисным частям перед предложением производственного маршрута.
4. Материалы для компонентов штампов для чистовой вырубки
Три переменные — марка заготовки, толщина листа и планируемый объем рабочего хода — определяют отправную точку для выбора материала. Компоненты штампов для чистовой вырубки требуют баланса твердости и вязкости, а не просто самого твердого сплава.
| Компонент | Приоритет первичного выбора | Типичное направление материала |
|---|---|---|
| Пуансон | Вязкость и стойкость кромки | Термически обработанная инструментальная сталь; карбид — условно |
| Вставка штампа | Износостойкость и полируемость | Инструментальная сталь или твердый сплав в зависимости от износа заготовки |
| Направляющие элементы | Стабильность износа и посадки | Закаленная, шлифованная сталь |
| опорная плита | Распределение нагрузки | Высокопрочная сталь |
| Конструкционная плита | Жесткость и стабильность | Стабильная конструкционная сталь |
Режущие элементы
Пуансоны и вставки матриц обычно изготавливаются из термически обработанной инструментальной стали, когда необходимо сочетание вязкости и шлифуемости.nКарбид становится кандидатом для абразивных материалов или при очень высоком износе, при условии контроля опорной нагрузки и ударных нагрузок.
Выберите опорные компоненты
Направляющие пальцы и втулки требуют износостойкости, качества поверхности и стабильной посадки после термообработки.nОпорные плиты распределяют нагрузку резания; конструкционные плиты отдают приоритет жесткости и стабильности размеров над твердостью режущей кромки.
Оцените весь процесс
Более прочная или толстая лента увеличивает нагрузку на край, в то время как объем производства и состояние смазки изменяют ожидания по износу.nЦелевые допуски также определяют стратегию шлифовки, полируемость и то, сможет ли выбранный субстрат принять требуемое покрытие.
5. Индивидуальные компоненты штампов для точной вырубки
Индивидуальные компоненты штампов для точной вырубки должны определяться от чертежа наружу: функциональная геометрия, сопрягаемые поверхности, условия эксплуатации и подтверждение контроля. SUUXIANG проверяет технологичность запрошенных маршрутов ЧПУ, электроэрозионной обработки, шлифовки, подгонки и контроля перед началом механической обработки.
Определение функциональных размеров
2D-чертежи должны содержать критически важные размеры (CTQ), геометрические допуски, базовые ссылки, требования к поверхности и размеры, к которым могут применяться общие допуски.nn3D-модели должны соответствовать выпущенному чертежу, в то время как уровень ревизии, материал, термообработка и количество остаются под контролем в запросе предложения (RFQ).
- Отделяйте размеры режущих кромок, позиционирования и сборки от неосновных элементов.
- Укажите базовые элементы A, B и C перед назначением допусков положения.
- Отметьте сопрягаемые поверхности деталей и требуемые отчеты о контроле.
Обработка рабочих поверхностей

Зазоры, состояние кромок, чистота обработки и требования к покрытию должны определяться функцией штампа и обрабатываемым материалом, а не копироваться с неуместного инструмента.nnПоследовательность термообработки и припуски на шлифовку влияют на конечную геометрию; укажите маркировку, ориентацию и защищаемые поверхности перед выпуском.
- Определите стратегию зазора между пуансоном и матрицей.
- Указывайте покрытия только с указанием подложки и цели применения.
- Размещайте метки подальше от уплотнительных, режущих и сопрягаемых поверхностей.
Контроль сменных интерфейсов
Сменные вставки требуют контролируемых установочных поверхностей, крепежных элементов, доступа для извлечения и установочных баз для сборки. Обзор DFM должен подтвердить доступ к инструменту, пути проволоки, стратегию электродов, припуск на шлифовку и измеримые критерии приемки перед резкой материала.
6. Качество изготовления компонентов штампов для точной вырубки
Критерии приемки для компонентов штампов точной вырубки должны контролировать собранный инструмент, а не только отдельные размеры. Требуйте от поставщика связать каждую критическую особенность с системой опорных точек, методом контроля и чертежом с контролем ревизий.
Контроль режущего интерфейса
Зазоры между пуансоном и матрицей, концентричность и выравнивание направляющих должны быть указаны относительно функциональных опорных точек. Рассмотрите геометрию V-образного кольца, чистоту режущей кромки, опорную поддержку и фиксацию вставки в комплексе; любая совокупность факторов может изменить образование заусенцев и состояние кромки.
- Зафиксируйте требования к зазорам и концентричности
- Определите места контроля посадки направляющих
- Укажите допустимые пределы заусенцев
Выталкивание и совокупность факторов
Ход выталкивателя, состояние возврата и контактная поддержка требуют проверки сборки перед отгрузкой. Убедитесь, что фиксаторы, опорные пластины, направляющие элементы и режущие вставки устанавливаются без непреднатяга или смещения.
- Проверьте ход выталкивания и возврата
- Проверьте установочные поверхности и крепеж
- Задокументируйте результаты проверки сборки
Доказательства для приемки
Отчеты по размерам должны идентифицировать измеренные элементы, фактические результаты, приборы и ревизию чертежа. Прослеживаемость материалов, проверка твердости, где это указано, и записи об окончательной сборке создают пригодный для использования пакет приемки для покупателя.
- Сертификат на материал, связанный с деталью
- Результат измерения твердости, связанный с требованием
- Отчет о контроле, связанный с ревизией
7. Выбор поставщика компонентов штампов точной вырубки
Два поставщика могут изготовить приемлемую первую деталь, но при этом сильно отличаться в производственной дисциплине. Оценивайте компоненты штампов точной вырубки на соответствие выпущенному чертежу, технологическому маршруту, доказательствам контроля и реакции на ревизии.
| Зона оценки | Спросить в запросе ценового предложения | Доказательства для рассмотрения |
|---|---|---|
| DFM и чертежи | Как интерпретируются CTQ и опорные точки? | Письменный обзор и предположения |
| Механическая обработка и шлифовка | Какой маршрут контролирует закаленные элементы? | План обработки и контроля |
| Качество и изменения | Как контролируются ревизии и дефекты? | Журнал ревизий и отчеты |
| Доставка и упаковка | Что защищает обработанные кромки при транспортировке? | Метод и график упаковки |
Оценка инженерных возможностей
Один обзор чертежа должен выявить опорные точки, критические характеристики (CTQ), доступ к инструменту, пути проволоки, электроды для электроэрозионной обработки, припуски на шлифовку и последовательность термообработки.nnДва вопроса в запросе ценового предложения имеют значение: Какие размеры определяют план процесса, и какие неоднозначности в чертеже требуют письменного решения?
Проверка производственных процессов
Три связанных контроля — записи о материалах и термообработке, калиброванная метрология и отчеты о контроле, соответствующие заказу — обеспечивают прослеживаемость.nnОдин одобренный образец доказывает только то, что результат был достигнут один раз; повторяемость требует документированной настройки, промежуточных проверок, упаковки и контроля изменений.
Планирование программы
Два этапа поставки, прототип и производство, должны иметь отдельные предположения о сроках выполнения, этапах утверждения и обсуждениях мощностей.nnОдин ответственный контакт должен подтвердить получение ревизии, формат отчета, защиту при отгрузке и время эскалации перед началом механической обработки.
8. Типичные ошибки при подборе комплектующих для штампов точной вытяжки
Перед выпуском заказа на закупку комплектующие для штампов точной вытяжки должны подбираться на основе утвержденной конструкторской документации, а не просто по позиции в коммерческом предложении. Большинство избегаемых проблем начинаются, когда критически важные производственные решения остаются неявными.
Определите чертежи и базовые поверхности
Двумерный чертеж без базовых поверхностей, видов в разрезе, указания сопряжения или требований к поверхности допускает различные интерпретации. Результат — переделки или детали, которые соответствуют допускам, но не собираются.nnПеред выпуском определите функциональные базовые поверхности, критические размеры, сопрягаемые интерфейсы и критерии приемки; предоставьте актуальную 3D-модель и чертеж с указанием ревизии.
Согласуйте допуски с функциями
Односторонний или чрезвычайно жесткий допуск, примененный без функциональной причины, может привести к избыточным затратам на электроэрозионную обработку, шлифовку и контроль. И наоборот, широкие пределы для установочных поверхностей создают вариативность сопряжения и непоследовательные результаты.nnПеред выпуском назначайте допуски в зависимости от функции, совокупности допусков, доступности для обработки и метода контроля, а не путем копирования стандартного значения из штампа чертежа.
Укажите материал и ремонтопригодность
Одна лишь марка инструментальной стали не определяет твердость, последовательность термообработки, чистоту поверхности или износостойкость. Отношение к сталям как к взаимозаменяемым может привести к преждевременному износу, деформации или затруднениям при замене.nnПеред выпуском определите состояние материала, термообработку, требования к поверхности, сменные изнашиваемые детали и доступ для регулировки или обслуживания.
Контролируйте затраты, контроль и изменения
Решение о самой низкой цене может привести к отсутствию свидетельств контроля, дисциплины ревизий и раннего анализа технологичности (DFM); кажущаяся экономия оборачивается риском для графика. Неформальные изменения чертежей также приводят к тому, что поставщики изготавливают разные конфигурации.nnПеред выпуском письменно согласуйте план контроля, формат отчета, идентификатор ревизии, порядок утверждения изменений и мероприятия по DFM.
9. От запроса на коммерческое предложение до валидации инструмента
Управляемый запуск превращает комплект конструкторской документации в план валидации до начала обработки металла. Для комплектующих штампов точной вытяжки каждая передача должна сопровождаться назначением технической ответственности, доказательств приемки и полномочий по ревизии.
Сформируйте пакет документов для запроса коммерческого предложения
Перед выдачей коммерческого предложения покупатель предоставляет 2D-чертежи, 3D-модели, годовой объем производства, функцию ленты или детали, материал, термообработку, критические размеры (CTQ) и целевую дату.nnВ ходе рассмотрения поставщик комплектующих определяет доступность для механической обработки, конфликты базовых поверхностей, необходимость электроэрозионной обработки или шлифовки и риски контроля; изготовитель штампа подтверждает интерфейсы, а производственная команда указывает ограничения пресса и испытаний.
- Укажите сопрягаемые детали и контекст сборки
- Отметьте критические размеры и поверхности
- Укажите требуемые отчеты и уровень ревизии
Зафиксируйте предположения перед выпуском
Перед выпуском коммерческое предложение должно включать материал, последовательность термообработки, чистоту поверхности, объем контроля, количество, условия поставки и исключенные работы.nnПосле завершения DFM покупатель утверждает контролируемые чертежи; SUUXIANG изготавливает и контролирует продукцию по этому согласованному плану, в то время как изготовитель штампа проверяет сопрягаемость в составе полного инструмента.
Валидируйте, корректируйте и обслуживайте
При первом образце или испытании производственная команда фиксирует условия работы и функциональные результаты, а покупатель сравнивает детали с согласованными критериями приемки.nnПосле отклонения ответственное лицо документирует первопричину, исправление, влияние на чертеж и повторную валидацию. Перед выпуском в серийное производство определите запасные части для износа, интервалы обслуживания, условия хранения и процедуру утверждения замен с контролем ревизий.
10. Ценообразование компонентов штампов для чистовой вырубки
Три типа ценообразования требуют разной логики: полная штамповая оснастка оценивается как инженерная сборка, сменная вставка — по сопрягаемым базам, а прототип детали — с учетом рисков обучения и затрат на мелкосерийную подготовку.nnПеред сравнением предложений следует проанализировать 9 факторов стоимости. SUUXIANG должна формировать цену на основе утвержденного чертежа, спецификации материала и термообработки, критических размеров (CTQ), уровня ревизии, количества и требуемых свидетельств контроля, а не по общему прайс-листу.nnВ запросе на коммерческое предложение (RFQ) следует указывать, включены ли сборка, срочная доставка или покрытие. Более низкая цена за единицу может означать отсутствие стоимости электродов, шлифовки, отчетов о контроле или предусмотренной под ревизию сборки, которая фактически необходима для применения.
| Фактор стоимости | Типичное влияние на стоимость | Действия покупателя |
|---|---|---|
| Сложность | Выше | Предоставить 3D-модель и схему баз |
| Марка материала | Переменный | Указать марку и состояние |
| Термообработка | Выше | Указать твердость и последовательность |
| Покрытие | Выше | Указать тип и функциональную область |
| Допуск | Выше | Отметить критические размеры (CTQ) |
| Количество | Ниже за деталь при больших объемах | Указать график поставок |
| Документы для контроля | Выше | Определить требования к отчетности и выборке |
| Требования к сборке | Выше | Предоставить данные сопрягаемых деталей |
| Срок поставки | Выше при сжатии | Укажите дату поставки |
Отправьте чертежи компонентов для чистовой штамповки на рассмотрение
Укажите материал, термообработку, количество, критические размеры, требования к контролю и дату поставки для производственного рассмотрения и получения коммерческого предложения по конкретному проекту.