
Компоненты горячеканальных пресс-форм, проверенные перед механической обработкой
Отправьте чертеж для планирования DFM, критических размеров, электроэрозионной обработки, шлифования и контроля для изготовления компонентов горячеканальных пресс-форм на заказ.
Предлагаемые компоненты горячеканальных пресс-форм





Related Components and Drawing-Based Quotations




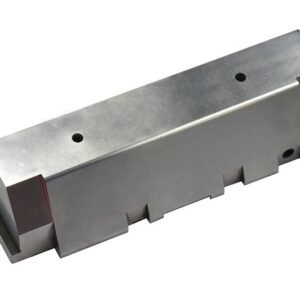







Компоненты горячеканальных пресс-форм: Инженерные преимущества
Подход к планированию процесса, критическим размерам и требованиям к контролю, основанный на чертежах, до начала производства.
Экспертиза DFM на основе чертежей
Изучение чертежей, моделей, баз, ограничений доступа и требований к материалам для выявления вопросов технологичности перед расчетом стоимости и планированием производства.
Планирование технологического маршрута
Планирование последовательности операций механической обработки на станках с ЧПУ, электроэрозионной обработки, шлифования, термообработки, сборки и контроля с учетом функциональных требований.
Скоординированные прецизионные процессы
Координация фрезерования, токарной обработки, проволочной и прошивной электроэрозионной обработки, а также шлифования таким образом, чтобы каждая операция дополняла следующую стадию механической обработки.
Фокус на критических размерах
Определение критических для качества размеров, отношений баз, требований к поверхности и приоритетов допусков, которые определяют решения по механической обработке и измерениям.
Согласование плана контроля
Согласование методов контроля и требований к отчетности с чертежом, критическими элементами и специфическими для заказа ожиданиями по качеству перед окончательным выпуском.
Видимый контроль ревизий
Обеспечение видимости ревизий чертежей, вопросов по проекту, производственных изменений и информации о поставках на всех этапах изготовления компонентов горячеканальных пресс-форм на заказ.
Компоненты горячеканальных систем, технологические маршруты и поддержка
Конфигурируемые семейства компонентов и производственные процессы для горячеканальных пресс-форм, основанных на чертежах, с проверкой критических размеров, тепловых интерфейсов, посадки и требований к контролю.

Услуги механической обработки на станках с ЧПУ
Прецизионная механическая обработка на станках с ЧПУ и услуги по механической обработке на станках с ЧПУ для компонентов горячеканальных систем, определенных чертежами, от плит и коллекторов до вставок и крепежа. Планирование процесса включает анализ баз, критических размеров, требований к материалам, доступа к инструменту и потребностей в контроле до принятия производственных обязательств.
Upload a Drawing
Фрезерование на станках с ЧПУ
Услуги индивидуального фрезерования на станках с ЧПУ для призматических плит пресс-форм, элементов коллекторов, карманов, каналов и монтажных интерфейсов. Маршрут обработки выбирается исходя из доступа к элементам, стратегии крепления, жесткости стенок, припуска на чистовую обработку и размеров, влияющих на сборку или согласование потока.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Услуги прецизионной токарной обработки на станках с ЧПУ для вращающихся деталей, таких как сопла, втулки, гильзы, штифты и резьбовые соединения. Чертежи должны определять функциональные диаметры, концентричность, биение, требования к резьбе, состояние поверхности и любую последующую обработку шлифованием, электроэрозионной обработкой или термообработкой.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ поддерживает сложные углы, глубокий доступ и многогранные элементы, где дополнительные установки могут увеличить риск позиционирования. Анализ чертежа оценивает достижимость инструмента, зазоры при столкновении, передачу баз, состояние заготовки и то, обеспечивает ли пятиосевое движение практическое преимущество для указанной геометрии.
Upload a Drawing
Швейцарская и микромеханическая обработка
Швейцарская и микромеханическая обработка поддерживают изготовление штифтов малого диаметра, втулок, элементов, связанных с контактом, и миниатюрных компонентов соединителей. Оценка фокусируется на геометрии детали, соотношении длины к диаметру, поведении материала, допусках, требованиях к поверхности и методах контроля, соответствующих функциональным размерам.
Upload a Drawing
Проволочная и погружная электроэрозионная обработка
Услуги проволочной и погружной электроэрозионной обработки предназначены для закаленных материалов, узких пазов, острой внутренней геометрии, тонких профилей и элементов, недоступных для традиционной резки. Стратегия электрода, траектория проволоки, промывка, учет перекристаллизованного слоя и требования к чистоте обработки должны быть согласованы в соответствии с чертежом и применением.
Upload a Drawing
Прецизионное шлифование
Прецизионное шлифование поверхности и профиля обеспечивает контролируемый размер, плоскостность, параллельность, профиль и чистоту обработки критически важных компонентов пресс-форм и штампов. Перед фиксацией маршрута финишной обработки анализируются припуски на шлифование, деформации после термообработки, состояние баз, доступ для шлифовального круга и методы контроля.
Upload a Drawing
Вставки для сердечников пресс-форм и вставки для гнезд пресс-форм
Прецизионные вставки для сердечников и гнезд пресс-форм изготавливаются как конфигурируемые компоненты оснастки для определенных функций формования. Анализ должен охватывать выбор стали, элементы охлаждения или вентиляции, геометрию смыкания, взаимосвязи плоскостей разъема, последовательность термообработки, потребности в электроэрозионной обработке и критические размеры, определяющие посадку и качество отлитой детали.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания производятся с учетом движения, направления, зазоров и износа. Заказчики должны предоставить размеры, требования к материалу и твердости, состояние поверхности, контекст сопрягаемых деталей, потребности в смазке или покрытии и приоритеты контроля для функциональных посадок.
Upload a Drawing
Штифты сердечника, направляющие и установочные компоненты
Штифты сердечника, направляющие штифты и установочные компоненты обеспечивают повторяемое выравнивание, позиционирование и формирование отлитых элементов. Планирование производства учитывает схему баз, сопрягаемые отверстия, класс посадки, соотношение длины к диаметру, последовательность закалки и шлифования, а также размеры, наиболее чувствительные к допусковым накоплениям при сборке.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары для пресс-форм
Ползуны, толкатели, литники и аксессуары для пресс-форм конфигурируются для выполнения функций движения, смыкания, подачи и работы пресс-формы. Чертежи и контекст сборки помогают оценить геометрию хода, контактные поверхности, изнашиваемые поверхности, зазоры, интерференцию охлаждения, доступ для обработки и план контроля сопрягаемых компонентов.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов поддерживают оснастку, используемую для формирования корпусов разъемов, клемм, гнезд и установочных элементов. Анализ включает мелкие элементы, плотность штифтов, позиционные взаимосвязи, инструментальную сталь, требования к электроэрозионной обработке или шлифованию, точки износа и документацию, необходимую для производства с контролируемыми ревизиями.
Upload a Drawing
Компоненты штампов для вырубки
Прецизионные компоненты штампов для вырубки изготавливаются для операций резки, формовки, направления и позиционирования. Планирование процесса оценивает направление ленты, режущие кромки, взаимосвязи зазоров, материал и термообработку, припуск на шлифование, сопрягаемые интерфейсы и требования к измерениям для сборки и обслуживания штампа.
Upload a Drawing
Компоненты пресс-форм для литья под давлением, MIM, CIM и оснастка для вторичного формования
Компоненты пресс-форм для литья под давлением, MIM, CIM и вторичного формования рассматриваются в рамках проверенного производственного объема, когда чертежи и требования к применению поддерживают выбранный маршрут. Анализ включает интерфейсы подачи и вентиляции, геометрию, связанную с усадкой, взаимосвязи вставок, термические условия, выбор материала и требования к контролю.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки на станках с ЧПУ выбираются на основе чертежа, применения, поведения при обработке, требований к прочности, коррозии, износу, термическим свойствам и чистоте обработки. Марка материала, состояние, одобрение заменителей, ожидания по прослеживаемости и любые последовательности термообработки должны быть уточнены до цитирования и производства.
Upload a Drawing
Чистота поверхности и термообработка
Финишная обработка поверхности и термообработка планируются как функциональные требования, а не как стандартные дополнения. Укажите требуемую твердость, тип покрытия или отделки, степень покрытия, шероховатость, косметические ограничения, зоны маскирования, опасения по поводу деформации и критические размеры, требующие окончательной проверки после обработки.
Upload a Drawing
Качество, метрология и документация
Быстрое прототипирование и малосерийное производство поддерживают контролируемые итерации, испытания оснастки, запасные части, ограниченные объемы производства и изготовленные на заказ детали. Полезный запрос на предложение (RFQ) идентифицирует уровень ревизии, количество, целевую дату, материал, критические размеры, чистоту обработки, отчеты о контроле и контекст применения, чтобы производственный маршрут мог быть оценен ответственно.
Upload a Drawing
Прототипирование и малосерийное производство
Быстрое прототипирование и мелкосерийное производство позволяют проводить контролируемые итерации, испытания оснастки, изготавливать запасные части и выпускать ограниченные партии продукции. Для эффективного запроса коммерческого предложения (RFQ) необходимо указать уровень ревизии, количество, желаемую дату, материал, критические размеры, тип отделки, требования к отчетности по инспекции и контекст применения, чтобы ответственно оценить производственный маршрут.
Upload a DrawingМатериалы для компонентов пресс-форм с горячим контуром

Марки стали для инструмента
Используется для стержней, вставок полости и конструктивных элементов пресс-форм с горячим контуром, где требуется баланс между прочностью, обрабатываемостью и откликом на термообработку. Выбор марки осуществляется исходя из требований чертежа, условий контакта, доступности для механической обработки и приоритетов инспекции.

Предварительно закаленная сталь
Практичный выбор для плит, вставок и опорных компонентов, требующих стабильной обработки без последующего цикла закалки. Ее исходная твердость может помочь снизить риск деформации, но окончательная пригодность зависит от нагрузок, износа и требований к размерам.

Закаленная инструментальная сталь
Используется для компонентов, подверженных повторяющемуся скольжению, истиранию или высоким контактным нагрузкам. Последовательность термообработки, припуск на шлифовку, допуск на электроэрозионную обработку (EDM) и проверка критических размеров должны быть согласованы до начала обработки, чтобы обеспечить контроль над конечной геометрией.

Нержавеющая инструментальная сталь
Рассматривается, когда наряду с прецизионной работой пресс-формы важна коррозионная стойкость, например, при хранении во влажных условиях или в среде, чувствительной к коррозии. Выбранная марка, термообработка, требования к поверхности и условия сопряжения должны быть указаны в запросе коммерческого предложения.

Медные сплавы
Применяются для выбранных работ, связанных с тепловым управлением или электродами, где проводимость и обрабатываемость являются ключевыми для производственного процесса. Выбор сплава согласовывается с геометрией детали, стратегией EDM, требованиями к поверхности и условиями эксплуатации компонента.
Компоненты пресс-форм с горячим контуром: механическая обработка, EDM и шлифовка

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ формирует плиты, вставки, элементы седла сопла и поддерживающие детали согласно утвержденному чертежу. Доступ инструмента, базовые точки и остаточный припуск проверяются, чтобы последующие операции EDM или шлифовки сохраняли заданную геометрию.


Проволочная электроэрозионная обработка (Wire EDM)
Проволочная EDM создает точные профили, пазы и сквозные элементы без традиционных сил резания. SUUXIANG проверяет доступ для стартового отверстия, траекторию проволоки, требования к углам и перенос баз, чтобы определить, подходит ли процесс для указанного компонента.

Прошивочная электроэрозионная обработка (Sinker EDM)
Прошивочная EDM формирует внутренние детали, полости с острыми гранями и геометрии, которые сложно обрабатывать традиционными методами. Стратегия изготовления электрода, припуск на прошивание, требования к поверхности и последовательность финишной обработки рассматриваются вместе с критическими размерами, указанными на чертеже.


Контроль сборки
Контроль и инспекция подтверждают функциональные интерфейсы, критические размеры и заданные взаимосвязи перед отгрузкой. Планирование измерений осуществляется согласно утвержденному чертежу, базам и статусу ревизии, а окончательная документация соответствует проверенным требованиям инспекции заказа.
Компоненты пресс-форм с горячеканальной системой: Функциональные аксессуары

Направляющие элементы
Направляющие штифты, втулки и элементы центровки обеспечивают повторяемость движения плит и позиционирования узлов. Определите посадку, твердость, требования к смазке, связь с базовыми поверхностями и взаимозаменяемость на утвержденном чертеже перед планированием процесса.

Компоненты выталкивателей
Штифты, втулки, возвратные элементы и сопутствующие детали выталкивателей планируются с учетом хода, опорных поверхностей, зазоров и условий контакта. Укажите критические диаметры, требования к поверхности, последовательность термообработки и любые детали против вращения или вентиляции.

Элементы позиционирования
Посадочные кольца, штифты, шпонки и прецизионные установочные элементы обеспечивают контролируемые взаимосвязи между плитами пресс-форм, вставками и интерфейсами машины. Их размеры должны быть привязаны к четким базовым поверхностям, чтобы механическая обработка, шлифовка, подгонка и контроль использовали единую стратегию привязки.

Вставки литниковых устройств
Сменные вставки литниковых устройств и опорные элементы рядом с соплом могут упростить обслуживание или обеспечить заданную геометрию литникового канала. SUUXIANG согласовывает материалы, доступ, требования к электроэрозионной обработке, уплотнительные поверхности и состояние поверхности с чертежом узла горячеканальной системы.

Маркировка деталей
Номера деталей, метки ревизии, идентификаторы гнезд и указатели ориентации помогают контролировать сборку и обеспечивать прослеживаемость. Укажите содержание маркировки, местоположение, метод, пределы читаемости и косметические ограничения, чтобы требование могло быть оценено до производства.
Компоненты пресс-форм с горячеканальной системой от SUUXIANG
SUUXIANG — это единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., ориентированный на внешний рынок. Компания основана в 2010 году и располагается на 2-м этаже промышленного парка Санхэ, город Чанъань, Дунгуань, провинция Гуандун, Китай. Руководит компанией основатель и законный представитель Сяочен Хуан. Мы поддерживаем международные инженерные и закупочные команды, производя по чертежам на заказ механически обработанные детали, прецизионные компоненты пресс-форм, оснастку для разъемов и сопутствующие компоненты штампов.
Для компонентов пресс-форм с горячеканальной системой наш рабочий процесс начинается с чертежа, 3D-модели, требований к материалам и критических размеров. Обсуждение DFM (проектирование для производства) затрагивает стратегию базовых поверхностей, доступ для обработки, требования к электроэрозионной обработке, припуски на шлифование, последовательность термообработки и ожидания по контролю перед составлением сметы или принятием обязательств по производству.
Что отличает SUUXIANG, так это дисциплинированная координация между ЧПУ-обработкой, электроэрозионной обработкой, шлифованием, подгонкой и контролем. Мы обеспечиваем прозрачность требований к ревизии, качеству и срокам поставки на протяжении всего проекта, помогая покупателям оценивать маршруты обработки и обмениваться данными, необходимыми для контролируемого производства на основе чертежей.

Компоненты пресс-форм с горячеканальной системой: от DFM до контроля
Начните с проверки критических размеров
u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e анализирует чертежи, модели, базовые поверхности, допуски, требования к поверхности, материалы и последовательность термообработки перед планированием производства. Это раннее обсуждение выявляет размеры, требующие определенного маршрута обработки, метода измерения или функционального взаимодействия с соответствующими компонентами пресс-форм с горячеканальной системой.
- Определите критические для качества размеры и функциональные базовые поверхности
- Проверьте доступ к инструменту, состояние стенок и взаимосвязи элементов
- Согласование изменений чертежей перед расчетом стоимости и выпуском
- Укажите необходимые доказательства инспекции при оформлении заказа

Планирование маршрутов для станков с ЧПУ и электроэрозионной обработки
Каждый компонент требует технологического маршрута, соответствующего его геометрии, состоянию материала и приоритетам допусков. SUUXIANG оценивает доступность для механической обработки на станках с ЧПУ, а также потребности в проволочной и погружной электроэрозионной обработке, включая стратегию электрода, траекторию проволоки и финишные операции для прецизионных деталей горячеканальных систем.
- Сопоставьте методы обработки с геометрией и доступностью
- Проверьте требования к электроэрозионной обработке для внутренних или острых элементов
- Учтите сроки термообработки в технологическом маршруте
- Контролируйте изменения электродов и программ

Сохраняйте припуски на шлифовку и подгонку
Шлифовку и подгонку следует планировать как контролируемые финишные операции, а не импровизированные исправления. SUUXIANG проверяет припуски на обработку, опорные поверхности и интерфейсы сборки, чтобы к финальным размерам можно было подойти с соответствующей последовательностью для сердечников, вставок, установочных элементов и сопутствующих компонентов.
- Задайте припуск на шлифовку перед финишной обработкой
- Сохраняйте опорные поверхности на промежуточных этапах обработки
- Проверьте интерфейсы подгонки и критически важные для движения взаимосвязи
- Уточните двусмысленность чертежей до начала обработки

Инспекция согласно выпущенной версии чертежа
Планирование инспекции связывает требования чертежа заказчика с готовой деталью и документацией. SUUXIANG подтверждает применимую версию, критические размеры и ожидания по отчетности, а затем координирует информацию о измерениях и доставке на основе проверенного плана инспекции для конкретного заказа.
- Проверьте версию чертежа перед окончательной инспекцией
- Измерьте согласованные критические размеры и ключевые элементы
- Сопоставьте отчеты с запрошенным объемом инспекции
- Поддерживайте открытую связь по вопросам изменений и сроков поставки

Почему инженерные команды выбирают SUUXIANG для изготовления компонентов горячеканальных пресс-форм
Сравните рабочий процесс, основанный на чертежах, с учетом DFM, планирования процессов, доказательств инспекции и контроля ревизий.
← Swipe left or right to view →
Рабочий процесс производства компонентов пресс-форм с горячеканальной системой SUUXIANG
Управляемый путь проекта, который обеспечивает видимость требований, критических размеров, решений по процессу и ожиданий по контролю качества от рассмотрения до координации поставки.
Анализ чертежей и требований
Мы изучаем 2D-чертежи, 3D-модели, материалы, количество, требования к применению и доставке, определяя критические размеры, базы, требования к поверхностям и ожидания по инспекции перед составлением сметы.
Планирование DFM и процесса
Команда подтверждает доступ для механической обработки, риски накопления допусков, последовательность термообработки, требования к электроэрозионной обработке, припуски на шлифование и стратегию сборки, а затем согласовывает маршрут с требованиями, контролируемыми по ревизиям.
Обработка критических элементов оснастки
Применяются ЧПУ-фрезерование, токарная обработка, многоосевая обработка, проволочная или погружная электроэрозионная обработка для изготовления конфигурированных компонентов горячеканальных форм и связанных с ними прецизионных элементов.
Шлифование, сборка и финишная обработка
Операции шлифования и сборки касаются критических интерфейсов, установочных поверхностей и функциональных связей, в то время как проектная команда сохраняет видимость утвержденных ревизий и нерешенных технических вопросов.
Инспекция, упаковка и координация
Финальная инспекция проводится в соответствии с согласованным планом; документация, защитная упаковка и координация доставки соответствуют требованиям заказа перед подготовкой компонентов к отгрузке.
Как заказать компоненты для горячеканальных форм
A controlled RFQ path for drawing-driven review, production alignment and inspection-ready delivery information.
Отправить пакет чертежей
Предоставьте 2D-чертежи, доступные 3D-модели, требования к материалам и термообработке, количество, критические размеры, приоритеты поверхностей, потребности в инспекции и желаемую дату доставки.
Анализ DFM и сметы
Согласуйте стратегию баз, доступ для механической обработки, требования к электроэрозионной обработке или шлифованию, риски допусков, подход к инспекции, статус ревизий и предлагаемый производственный маршрут до принятия обязательств.
Утвердить детали производства
Подтвердите смету, контролируемые чертежи и согласованные требования; при необходимости ознакомьтесь с ожиданиями по образцу или первой детали перед началом производственного плана.
Получать обновления о доставке
Отслеживайте согласованную производственную информацию и информацию о доставке, пока SUUXIANG координирует механическую обработку, электроэрозионную обработку, шлифование, сборку и инспекцию в соответствии с утвержденным заказом и планом верификации.
Сертификаты и документация по качеству
Результаты работы с клиентами и примеры проектов
Отзывы клиентов и краткие описания проектов публикуются только после одобрения и проверки контекста проекта, объема работ и измеримых результатов.
Часто задаваемые вопросы по компонентам горячеканальных форм
Practical RFQ, quality, delivery, and confidentiality questions for drawing-led component work.
Какую информацию необходимо предоставить для расчета стоимости компонентов горячеканальной формы?
Может ли SUUXIANG рассчитать стоимость компонентов горячеканальных форм для малых партий или прототипов?
Сколько времени требуется на изготовление компонентов горячеканальных форм от образца до серийного производства?
Какие материалы могут быть рассмотрены для компонентов горячеканальных форм?
Можете ли вы предоставить отчеты об инспекции для нестандартных компонентов пресс-форм?
Как вы контролируете ревизии и обеспечиваете конфиденциальность чертежей?
Могут ли компоненты горячеканальных форм отправляться на международный уровень?
Какие условия оплаты применяются к заказу на нестандартную механическую обработку?
Полное руководство покупателя по компонентам горячеканальных форм
Используйте практическую структуру принятия решений для определения компонентов горячеканальных пресс-форм, сравнения возможностей поставщиков, контроля качества и стоимостных рисков, а также для избежания распространенных ошибок при закупках перед выпуском оснастки.
1. Что такое компоненты горячеканальных пресс-форм?
One hot runner assembly is the heated melt-delivery path between the injection machine nozzle and the mold’s cavity gates. Its manifold divides molten resin among nozzles; each nozzle and tip delivers melt through a defined gate location. Source: https://www.moldmasters.com/blog/what-is-a-hot-runnernnThree thermal functions must work together: heaters add and maintain heat, thermocouples report zone temperature, and insulation limits heat transfer into surrounding mold plates. A temperature controller uses that feedback to regulate manifold and nozzle zones, while tip geometry influences the gate interface and flow behavior. Source: https://en.wikipedia.org/wiki/Hot_runnernnTwo runner concepts drive the sourcing decision. A cold runner solidifies with each shot and is ejected with the part, whereas a hot runner keeps the delivery path molten and can avoid a separate runner; the buyer’s core question is whether reduced runner material and process benefits justify the added tooling, controls, maintenance, and validation risk for the resin, part geometry, cavity count, and production plan.
2. Эволюция технологии горячих каналов
В 1960-х годах системы горячих каналов получали неоднозначное применение из-за сложности поддержания расплавленного потока внутри охлаждаемой формы. К 1980-м и 1990-м годам более надежные нагреватели, термопары, изоляция и зональные контроллеры сделали этот подход практичным для широкого производственного использования. Источник: https://en.wikipedia.org/wiki/Hot_runnernnСхемы расположения сопел от 1 до 192 показывают, почему тепловой баланс стал инженерной задачей, а не простым выбором коллектора. Современные компоненты горячеканальных пресс-форм должны обеспечивать заданные технологические окна для всех полостей, учитывая при этом специфические для смолы ограничения по потоку, времени пребывания и температуре, особенно для инженерных смол. Источник: https://www.moldmasters.com/blog/what-is-a-hot-runnernnРазработка клапанных затворов добавила механическое управление открытием/закрытием для каждого затвора, помогая инженерам управлять последовательностью заполнения, следом от затвора и процессом уплотнения. Поэтому покупателям следует заранее определять количество полостей, марку смолы, ограничения по затворам, ожидаемую частоту смены цвета и потребности в доступе для обслуживания; сокращение отходов литников приносит выгоду только тогда, когда нагреватели, датчики, сопла, уплотнения и изнашиваемые детали можно проверять и заменять без ущерба для взаимного расположения основных элементов.
3. Типы компонентов горячеканальных пресс-форм
Шесть распространенных архитектур различаются в основном по типу затвора, а не просто по количеству сопел. Выбор начинается с учета поведения смолы, расположения полостей, ограничений по внешнему виду затвора, целевого цикла и плана обслуживания формы.
| Тип | Внешний вид затвора | Контроль потока | Типичное применение | Входные данные для выбора |
|---|---|---|---|---|
| Открытый горячий наконечник | Небольшой след | Термическое застывание | Общие прямые затворы | Косметические ограничения, смола |
| Литниковый затвор | Большой след литника | Термическое застывание | Некосметические конструкционные детали | Расположение затвора, припуск на обрезку |
| Затвор клапанного типа | Минимальный след | Синхронизированный по времени | Детали с последовательным или декоративным впрыском | Синхронизация, пространство для привода |
| Односопловой | Зависит от сопла | Один нагреваемый канал | Одна линия впрыска или полость | Объем впрыска, пространство для сборки |
| Многогнездной коллектор | Зависит от линии впрыска | Сбалансированные нагреваемые каналы | Несколько полостей | Конструкция, схема зон |
| Специальный подход | Специфично для применения | Специфично для смолы | Наполненные или чувствительные смолы | Данные по смоле, предельное время пребывания |
Выбор затвора и потока
Открытые горячие затворы оставляют небольшой след и подходят для многих деталей с прямым впрыском; поток прекращается за счет застывания. Конструкции с литниковым затвором используют более крупный и заметный затвор, когда прямой впрыск нецелесообразен.nnКлапанные затворы используют подвижный штифт для синхронизированного открытия и закрытия, что обеспечивает более точную последовательность и более чистый внешний вид затвора. Доступ к штифту, приводу, наконечнику и системе выравнивания добавляет работы по техническому обслуживанию.
Схемы систем
Односопловые системы подают расплав в один затвор с самой простой нагреваемой траекторией. Они требуют определения расположения затвора детали, смолы, объема впрыска и доступного пространства для пакета формы.nnМногополостные системы с коллекторной подачей разделяют расплав на несколько сопел; схема должна учитывать баланс заполнения, зональный контроль, количество полостей и доступ для обслуживания коллектора.
Стратегии для специальных смол
Смолы со стеклонаполнителем, высокотемпературные или чувствительные к сдвигу требуют данных о марке смолы, проценте наполнителя, технологическом окне, допустимом времени пребывания и давлении в затворе. Подтверждайте стратегию для сопла, наконечника, нагревателя и уплотнения на этапе проверки чертежей, а не выбирайте из общего каталога.
4. Материалы для компонентов горячеканальных форм
Выбор материала должен обеспечивать стабильность температуры расплава при ограничении теплопотерь в окружающие пластины. Компоненты горячеканальных форм следует выбирать исходя из смолы, теплового режима, нагрузок и критически важных зон контакта, а не подменять их общими названиями марок.
| Компонент | Типичное направление материала | Основная проверка |
|---|---|---|
| Распределитель | Термостойкая инструментальная сталь | Расширение и коррозия |
| Сопло или наконечник | Инструментальная сталь или медный сплав | Теплопередача и износ |
| Штифт клапана | Износостойкая сталь | Абразив, наполненный стеклом |
| Изолятор | Термостойкий материал | Сжатие и цикличность |
Нагреваемые компоненты потока
Коллекторы и сопла обычно требуют жаропрочных инструментальных сталей, где необходимы прочность, коррозионная стойкость и стабильная геометрия обработки. Согласуйте тепловое расширение коллектора, сопла и опорных пластин для защиты уплотнений и центровки.nnМедные сплавы могут улучшить локальную теплопередачу на выбранных стыках нагревателей, но перед использованием требуют анализа нагрузок и износа.
Наконечники и иглы клапанов
Наконечники линий впрыска и иглы клапанов подвергаются концентрированным потокам, циклам и контактным нагрузкам. Смолы со стеклонаполнителем ускоряют абразивный износ, поэтому износостойкие стали, покрытия или поверхностная обработка должны оцениваться в зависимости от геометрии линии впрыска и условий эксплуатации.nnКоррозионные смолы или добавки требуют коррозионной стойкости без предположения, что одна лишь твердость решает проблему воздействия.
Изоляция и валидация

Изолирующие элементы должны снижать теплопередачу, сохраняя при этом плотное прилегание при многократных термических циклах. Температура переработки смолы, время выдержки, конструкция нагревателя и расположение термопары определяют допустимый диапазон материалов.nnОкончательные марки, обработки и интерфейсы требуют рассмотрения чертежей для конкретного применения, документации по материалам и теплового анализа.
5. Специальные компоненты горячеканальных пресс-форм
SUUXIANG анализирует специальные компоненты горячеканальных пресс-форм, начиная с дизайна готового изделия. Анализ на основе чертежей связывает назначение литника, путь расплава, интерфейсы, тепловые решения и требования к контролю перед расчетом стоимости изготовления.
Определение функциональной геометрии
2D-чертежи должны содержать длину сопла, профиль наконечника, диаметр и расположение литника, геометрию каналов распределителя и установочные базы. 3D-модели показывают зазоры плит, доступ к инструменту, расстояние между гнездами и риски интерференции.nnКомпоновка с одним и несколькими гнездами требует проверки решений по литникам и каналам относительно предполагаемой схемы. Требования к обработке поверхности должны быть указаны на чертеже, если они влияют на сопряжения, изнашиваемые поверхности или стратегию измерений.
Предоставление входных данных для процесса
1 лист данных на смолу должен содержать марку, содержание наполнителя, диапазон переработки и любую чувствительность к времени пребывания. Параметры литья, такие как целевая температура расплава, скорость впрыска и ожидаемые условия цикла, помогают оценить нагреватели и датчики.nnДопуски на 2D-чертежах должны различать критические сопряжения и общие размеры. Эталонный образец, чертеж сопрягаемой детали или утвержденный стандарт литникового остатка могут предотвратить изменения в интерпретации после начала производства.
- 2D-чертеж с базами и допусками
- 3D-модель и компоновка гнезд
- Марка смолы и условия литья
- Детали сопряжения или эталонный образец
Управление ревизиями и доказательствами
1 пакет с контролем ревизий должен содержать управляющий чертеж, ревизию модели и открытые технические предположения. Контрольные точки должны отслеживаться по критическим размерам, определенным базам и согласованному методу измерения.nnSUUXIANG может использовать этот пакет для обсуждения маршрутов обработки на станках с ЧПУ, электроэрозионной обработки, шлифовки, подгонки и контроля в рамках проверенного объема. Возможность изготовления зависит от разрешения неясных интерфейсов перед выпуском.
6. Требования к конструкции и качеству
Надежность компонентов горячеканальной системы зависит от контролируемых взаимосвязей между коллектором, соплом, литниковым каналом и окружающими плитами. Чертеж должен определять критические размеры, базовые точки, подтверждение контроля и пределы приемки до начала производства.
Герметизация и сборка
Концентричность коллектора и сопла влияет на выравнивание литникового канала, контакт герметизации и износ. Укажите функциональные базовые точки, сопрягаемые посадки, состояние поверхности и последовательность затяжки.nnИнтерфейсы герметизации требуют контролируемой плоскостности, контактных поверхностей и чистых переходов в каналах расплава. Определите среду, давление, продолжительность и критерий приемки для испытания сборки на герметичность.
Термо- и электроконтроль
Расположение нагревателей и термопар определяет, соответствует ли каждая зона фактической температуре расплава. Требуйте идентификацию проводки, проверки сопротивления, проверки сопротивления изоляции и записи о непрерывности датчиков.nnТепловой баланс зависит от геометрии каналов, размещения нагревателей и изоляции от охлаждаемых плит пресс-формы. Оцените зоны с учетом чувствительности полимера, ожидаемого времени пребывания и требований к заполнению полости.
Прослеживаемая инспекция
При проверке размеров следует измерять критические характеристики (CTQ), определенные на чертеже, относительно указанных базовых точек. Отчеты должны содержать информацию о ревизии, методе измерения, фактических результатах и их статусе.nnПроверка материалов должна соответствовать заказанной марке и требованиям к термообработке, если они указаны. Подтверждение сборки должно гарантировать соответствие посадок, электрическую функциональность, предотвращение утечек и защиту изнашиваемых поверхностей перед выпуском.
7. Выбор поставщика компонентов горячеканальной системы
В этой работе действуют два типа поставщиков: механические цеха, изготавливающие компоненты, и поставщики комплексных систем. Оцените предложенный объем работ в соответствии с чертежом, ответственность за интерфейсы и требуемые подтверждения перед выпуском.
| Область оценки | Какие подтверждения запросить | Риск принятия решения |
|---|---|---|
| Анализ чертежей | Отредактированный DFM и допущения | Неочевидные конфликты интерфейсов |
| Записи о качестве | План прослеживаемости и контроля | Несоответствие документации |
| Время выполнения заказа | График работ, основанный на процессах | Нереалистичные обязательства |
Анализ чертежей и DFM
Компетентный анализ выявляет критические размеры (CTQ), базовые точки, доступ для инструмента, припуски на электроэрозионную обработку или шлифовку, а также метод контроля перед оценкой стоимости. Запросите письменные рекомендации по DFM, привязанные к чертежу с контролем ревизий.
- Какие размеры влияют на функциональность?
- Какие допущения остаются открытыми?
- Кто утверждает изменения чертежей?
Возможности и подтверждения
Прослеживаемость материалов должна связывать заказанную марку, требование к термообработке и идентификацию детали, если это требуется по заказу. Убедитесь, что отчеты об инспекции, подтверждение первой детали и документы о поставке соответствуют согласованному плану.
- Маршрут обработки на станках с ЧПУ, электроэрозионной обработки, шлифовки и сборки
- Метод измерения критических характеристик
- План реагирования для прототипов и малых партий
Объем работ, поддержка и коммуникация
Поставщик компонентов изготавливает указанные детали; поставщик комплексных горячеканальных систем также отвечает за выбор коллектора, сопла, нагревателя, контроллера, а также системы потока и терморегулирования. Уточните, кто обеспечивает запасные части, изменения интерфейсов, обновление сроков поставки и доработки после поставки.
- Включен ли дизайн системы?
- Поставляются ли электрические компоненты?
- Каков процесс внесения изменений в запасные части?
8. Распространенные ошибки в компонентах горячеканальных пресс-форм
Два связанных решения — поведение смолы и стратегия впрыска — должны предшествовать спецификации компонентов. Один предварительный обзор перед заказом должен преобразовать эти решения в проверенные интерфейсы, критически важные характеристики (CTQ) и требования к обслуживанию.
Подтвердите смолу и впрыск
Марка смолы, содержание наполнителя, частота смены цвета и ограничение на размер литника определяют выбор сопла, наконечника и впрыска. Изучите анализ потока или задокументированные предположения по литью перед выпуском чертежей.
Проверьте расширение и интерфейсы
Термическое расширение может изменять взаимосвязи коллектора, сопла, плиты и впрыска во время работы. Проверьте реперные точки сборки, зазоры, предварительный натяг, установочные элементы и сопрягаемые размеры относительно полного стека пресс-формы.
Определите CTQ и температуру
Критические размеры требуют ссылок на реперные точки, допусков, методов контроля и критериев приемки; скопированных номинальных размеров недостаточно. Составьте карту зон нагрева, расположения термопар, интерфейсов контроллеров и допустимых колебаний температуры перед выпуском заказа на поставку.
Планируйте обслуживание и общую стоимость
Поверхности износа и расходные материалы требуют определенного доступа для снятия, очистки и замены. Сравните цену за единицу с запасными частями, данными инспекции, контролем ревизий, сроками поставки и рисками простоя перед выбором поставщика.
9. Шаги для запуска проекта по изготовлению оснастки
Запуск проекта по изготовлению оснастки должен преобразовать один запрос предложения (RFQ) в контролируемые, утвержденные производственные входные данные. Для компонентов горячеканальных пресс-форм ответственность за каждое решение должна быть явной до начала механической обработки.
Определите запрос предложения (RFQ)
1 полный пакет документов идентифицирует марку смолы, количество гнезд, концепцию впрыска, годовой объем, сопрягаемые интерфейсы и критически важные для качества размеры.nn2 файла — выпущенный 2D-чертеж и 3D-модель — должны содержать идентификаторы ревизий; покупатель несет ответственность за требования, в то время как производитель подтверждает условия процесса.
Закройте этап DFM (проектирование для производства)
3 стороны — покупатель, производитель и поставщик — должны просмотреть реперные точки, доступ к инструменту, состояние стали, предположения по усадке, стратегию электроэрозионной обработки и припуск на шлифовку.nn1 подписанное утверждение спецификации фиксирует материалы, термообработку, требования к поверхности, метод контроля и утвержденный процесс отклонений перед передачей в производство.
Утвердите и контролируйте сборку
1 одобрение первой партии или образца должно подтвердить соответствие сборки, интерфейсы сопла, проводку, идентификацию термопары и реакцию каждой температурной зоны.nn100% согласованных критических размеров должны быть записаны при указании; сохраняйте записи о контроле, определяйте запасные части и направляйте каждую ревизию через письменное утверждение изменений.
10. Ценообразование компонентов горячеканальных пресс-форм
1 утвержденный пакет чертежей — это отправная точка для обоснованной сметы. SUUXIANG оценивает проверенный объем производства, а не предполагаемый товар из каталога или непроверенное значение допуска.nn2 уровня стоимости должны быть разделены перед сравнением поставщиков: производство детали и валидация, специфичная для проекта. Марка материала, последовательность термообработки, доступ к электроэрозионной обработке или шлифовке, критические реперные точки, отчетность и зрелость ревизии могут изменить маршрут процесса.nn3 контрольные точки сметы сокращают избегаемый объем переделок: подтвердите 2D-чертеж, 3D-модель, когда она доступна, количество, контекст сопряжения, целевую дату и требования к контролю. Время выполнения заказа должно оцениваться с учетом видимой зависимости от загрузки, закупленных материалов, термообработки, контроля и утверждения.
| Уровень ценообразования | Типичный объем работ | Основные факторы стоимости | Подтверждение цитаты |
|---|---|---|---|
| Прототип | Единичная заказная деталь или штифт | Наладка, программирование, материал, электроэрозионная обработка или шлифовка | Утвержденный чертеж и критические размеры (CTQ) |
| Повторный заказ малой партии | Малая партия контролируемых деталей | Количество, повторное использование оснастки, термообработка, уровень контроля | Статус ревизии и план отчетности |
| Сложная сборка | Комплектующие в сборе или работа с многогнездной оснасткой | Расчет допусков, подгонка, электроды, валидация, график | Границы объема работ, данные о сопряжении, критерии приемки |
Загрузите чертеж компонентов вашей пресс-формы с горячим каналом
Укажите материал, количество, критические размеры, требования к контролю и желаемую дату поставки для предметного технического рассмотрения предложения.