
Подвижные упоры и толкатели для литьевых форм, изготовленные по вашим чертежам
SUUXIANG анализирует подвижные упоры и толкатели для литьевых форм на предмет критических размеров, технологичности (DFM), доступности для механической обработки, электроэрозионной обработки (EDM), шлифования и планирования контроля.
Образцы компонентов для разработки подвижных упоров и толкателей литьевых форм





Related Component Families and Drawing-Based Quotations




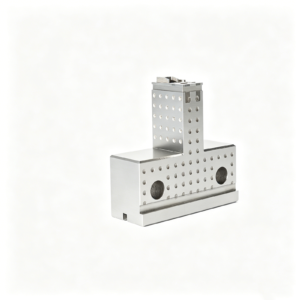
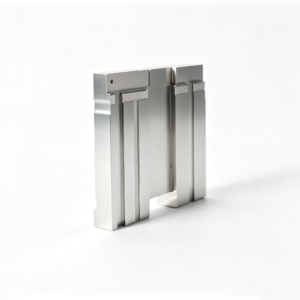


Подвижные упоры и толкатели для литьевых форм: Инженерные преимущества
Планирование процесса на основе чертежей для прецизионных компонентов пресс-форм с четкими приоритетами размеров, наглядностью версий и ожиданиями по контролю.
Обзор DFM на основе чертежей
Ознакомьтесь с геометрией детали, стратегией привязки, доступностью для механической обработки, зонами смыкания и требованиями к выталкиванию перед формированием ценового предложения или принятием производственных обязательств.
Выбор маршрута EDM
Спланируйте электроэрозионную обработку проволокой, прошивную электроэрозионную обработку, стратегию электродов и требования к чистоте обработки для элементов, к которым станки с ЧПУ не имеют прямого доступа.
Контроль припусков на шлифовку
Определите припуск на шлифовку и последовательность термообработки, чтобы обеспечить соответствие критических посадок, плоскостности и требований к поверхности после окончательной обработки.
Критические размеры в первую очередь
Определите критически важные для качества размеры, взаимосвязи допусков и методы измерения, чтобы планирование процесса отражало функциональные интерфейсы компонентов.
Наглядный контроль версий
Обеспечьте соответствие версий чертежей, уточненных требований и информации о поставке в ходе обсуждения проекта, производства и окончательного контроля.
Раннее планирование контроля
Установите ожидания по контролю на основе чертежа, включая привязки, требования к отчетности и отслеживаемые доказательства, соответствующие заказу.
Прецизионные компоненты пресс-форм и услуги по механической обработке
Маршруты изготовления на основе чертежей для заказных компонентов, оснастки и контроля, проверенные с учетом ваших материалов, критических размеров и производственного контекста.

Услуги по механической обработке с ЧПУ
Прецизионные услуги по механической обработке с ЧПУ для деталей по чертежам, требующих скоординированной фрезерной, токарной, электроэрозионной, шлифовальной, подгоночной и контрольной обработки. Производственные маршруты анализируются с учетом материала, критических размеров, стратегии привязки, доступности инструмента, требований к поверхности и специфических для заказа ожиданий по качеству перед принятием обязательств.
Upload a Drawing
Фрезерная обработка с ЧПУ
Изготовление на заказ методом фрезерования с ЧПУ для призматических и фасонных компонентов, включая вставки пресс-форм, плиты, подвижные упоры и детали, изготовленные на заказ. Обзор чертежей учитывает доступность для механической обработки, зажим, выбор привязки, геометрию полости, оставшийся материал и последующие требования к электроэрозионной или шлифовальной обработке.
Upload a Drawing
Токарная обработка с ЧПУ
Услуги прецизионной токарной обработки на станках с ЧПУ для вращающихся элементов, таких как штифты, втулки, валы и установочные элементы. Маршрут обработки должен учитывать концентричность, биение, уступы, резьбу, требования к поверхности, состояние материала, а также любые вторичные операции фрезерования, шлифования или проверки.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ позволяет создавать многогранную геометрию, элементы под углом, сложные профили и уменьшать количество переустановок, когда это оправдано конструкцией детали. Возможность реализации зависит от досягаемости инструмента, стратегии крепления, состояния материала, требований к допускам, определения поверхности и доступности для контроля.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка предназначены для изготовления мелких, тонких и детализированных компонентов, где важны стабильность и контроль элементов. Анализ включает соотношение диаметра к длине, критические элементы, поведение материала, контроль заусенцев, метод измерения, количество и требования к обращению.
Upload a Drawing
Электроэрозионная обработка проволокой и погружная
Электроэрозионная обработка проволокой и погружная электроэрозионная обработка применяются для закаленных материалов, внутренних профилей, требований к острым углам, мелких деталей и элементов с ограниченным доступом традиционного инструмента. Стратегия электрода, траектория проволоки, промывка, припуск на электроэрозионную обработку, учет слоя перекристаллизации и требования к финишной обработке рассматриваются в зависимости от применения.
Upload a Drawing
Прецизионное шлифование
Прецизионное шлифование поверхностей и профилей используется, когда требуются плоскостность, параллельность, контроль профиля, чистота поверхности или строго контролируемое снятие материала. Планирование шлифования учитывает последовательность термообработки, припуск на шлифование, передачу баз, жесткость детали, спецификацию поверхности и метод контроля.
Upload a Drawing
Вставки для пресс-форм (пуансоны и матрицы)
Прецизионные вставки для пресс-форм (пуансоны и матрицы) изготавливаются по утвержденным чертежам и требованиям к формованию. Материал, термообработка, детали полости, условия смыкания, интерфейсы охлаждения, требования к полировке, стратегия баз и взаимосвязь сопрягаемых элементов должны быть определены до планирования процесса.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания изготавливаются в соответствии с размерами и функциональными интерфейсами, указанными на чертеже. Анализ должен учитывать посадку, зазор, состояние твердости, требования к поверхности, направляющие, ход, точки износа, сопрягаемые компоненты и приоритеты контроля для предполагаемой сборки пресс-формы.
Upload a Drawing
Пуансоны сердечника, направляющие и установочные компоненты
Пуансоны сердечника, направляющие штифты и установочные компоненты требуют контролируемых взаимосвязей с сопрягаемыми деталями. Анализ производства фокусируется на диаметре, концентричности, классе посадки, ссылках на базы, поверхностях износа, последовательности термообработки, фиксирующих элементах и методе измерения, используемом для приемки.
Upload a Drawing
Ползуны, подъемники, литники и аксессуары для пресс-форм
Ползуны, подъемники, литники и аксессуары для пресс-форм представляют собой настраиваемые семейства компонентов для обеспечения движения, выпуска, подачи и поддержки функций пресс-формы. Планирование процесса учитывает геометрию хода, поверхности смыкания, интерфейсы износа, доступ инструмента, припуск на подгонку, обработку материала и взаимосвязи сборки.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов используются для изготовления оснастки для элементов разъемов, где важны малые шаги, повторяющаяся геометрия, выравнивание и условия сопряжения. Анализ чертежей выявляет критические размеры, требования к материалу и твердости, потребности в электроэрозионной обработке, полировке, точки контроля и управляемые по ревизиям интерфейсы.
Upload a Drawing
Компоненты штампов для вырубки и формовки
Прецизионные компоненты штампов для вырубки и формовки изготавливаются для выполнения функций резки, формовки, направления и поддержки, определенных на чертеже. Выбор процесса учитывает состояние материала, твердость, взаимосвязи зазоров, требования к кромке, стратегию электроэрозионной обработки проволокой, припуск на шлифование, потребности в подгонке и критерии контроля.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и термопластичного литья
Работы по оснастке для литья под давлением, MIM, CIM и термопластичного литья оцениваются в рамках подтвержденного производственного объема. Ответственный анализ учитывает материал литья, предположения о усадке, геометрию детали, вставки, литниковые системы, вентиляцию, требования к инструментальной стали, потребности в поверхностной обработке, интерфейсы литья и необходимую документацию по компонентам.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки на станках с ЧПУ выбираются исходя из чертежа, применения, состояния термообработки, требований к коррозионной стойкости, износостойкости, обрабатываемости и требований к контролю. Доступность и эквивалентность материалов должны быть подтверждены для каждого запроса предложения, а не предполагаться из общего списка материалов.
Upload a Drawing
Обработка поверхностей и термообработка
Обработка поверхностей и термообработка специфицируются в зависимости от функции, материала, риска для размеров и условий сопряжения. Анализ должен определить требуемую чистоту поверхности, последовательность обработки, потребности в маскировании или защите, припуск после обработки, проверку твердости и любые заключительные этапы шлифования или контроля.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству планируются на основе критических размеров, определенных на чертеже, и требований заказа. План контроля должен определять базы, методы измерения, потребности в выборке или отчетности, статус ревизии, подтверждение материала и записи, необходимые для окончательной поставки.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство позволяют проводить оценку на основе чертежей, разрабатывать оснастку, проводить испытания штампов и контролировать объемы производства. В запросах на ценообразование (RFQ) следует указывать количество, материал, сроки поставки, критические размеры, требования к поверхности, необходимость контроля и любую информацию о применении, влияющую на технологичность.
Upload a DrawingМатериалы для ползунов и толкателей литьевых форм

Инструментальная сталь с предварительной закалкой
Практичный стартовый материал для корпусов ползунов и опорных компонентов, где требуется стабильная обработка и умеренная износостойкость. Окончательный выбор зависит от требований чертежа, рабочей нагрузки, состояния термообработки и сопрягаемых износостойких поверхностей.

Инструментальная сталь с полной закалкой
Рассматривается для формообразующих деталей, головок толкателей и износостойких вставок, требующих закаленной рабочей поверхности. Перед производством следует планировать припуски на механическую обработку, риск деформации при термообработке, чистовое шлифование и контроль критических размеров.

Инструментальная сталь для холодной обработки
Часто оценивается для компонентов, подверженных повторяющимся скользящим контактам, локальным нагрузкам или жестким условиям износа. Соответствующая марка, диапазон твердости, стратегия электроэрозионной обработки (EDM) и маршрут послемеханической обработки требуют подтверждения из спецификации проекта.

Нержавеющая инструментальная сталь
Подходит для применений, где коррозионная стойкость или условия чистой обработки влияют на выбор материала. Марка материала, термообработка, чистота поверхности и стабильность размеров пересматриваются с учетом применения, среды литья и чертежа заказчика.

Вставки из медных сплавов
Могут рассматриваться для локальных вставок теплоуправления, где теплопередача влияет на процесс литья. Геометрия вставки, метод соединения, доступ для механической обработки, подверженность износу и совместимость с соседней инструментальной сталью должны пересматриваться в каждом случае индивидуально.
Производственные процессы для ползунов и толкателей литьевых форм


Электроэрозионная резка проволокой
Электроэрозионная резка проволокой создает узкие прорези, острые внутренние профили и закаленные контурные элементы там, где доступ для фрезеровки ограничен. Путь проволоки, расположение стартового отверстия и требуемое состояние углов планируются исходя из геометрии компонента.

Формовка погружной электроэрозионной обработкой
Погружная электроэрозионная обработка формирует детальные полости, зоны замыкания и сложную внутреннюю геометрию с использованием запланированной стратегии электрода. Износ электрода, требования к чистоте поверхности и последующие припуски на подгонку или полировку должны быть определены заблаговременно.


Сборка подгонки компонентов
Подгонка проверяет рабочее взаимодействие между ползунами, толкателями, направляющими и сопрягаемыми вставками. Обзор сосредоточен на ходе, зазорах, контактных поверхностях и возможном интерференции, чтобы требования к сборке оставались понятными на протяжении всего производственного процесса.

Финальный контроль размеров
Контроль подтверждает согласованные критические размеры, базы и требования к отчетности для ползунов и толкателей литьевых форм. Методы измерения и документация согласуются с заказом, ревизией чертежа и проверенным планом контроля.
Пресс-формы для литья под давлением: ползуны и толкатели – вспомогательные элементы, которые стоит рассмотреть

Направляющие компоненты
Направляющие пальцы, втулки, износостойкие пластины и клинья можно проверить на предмет хода ползуна, выравнивания, смазки и сменных износостойких поверхностей в сборке пресс-формы.

Ориентирующие поверхности
Отверстия под штифты, пазы, упоры и установочные блоки помогают обеспечить повторяемость позиций сборки. Их привязка к базам, требования к посадке и метод контроля должны быть указаны на чертеже.

Сопряжения кулачковых пальцев
Угловые пальцы, клинья и блокировочные элементы могут использоваться там, где ползуну требуется контролируемое перемещение и поддержка. При проверке необходимо учитывать ход, геометрию контакта, зазоры и доступ для обслуживания.

Крепежные элементы
Резьбовые отверстия, зенковки, крепеж с внутренним шестигранником и стопорные приспособления могут быть изготовлены в соответствии с чертежом. Укажите стандарты резьбы, доступ для затяжки, сопрягаемые детали и любые требования к предотвращению вращения.

Выталкивающие поверхности
Седла толкателей, отверстия под выталкиватели, крепежные элементы и сопряжения с плитой выталкивателей могут быть спланированы с учетом движения, выравнивания и припуска на шлифовку. Критические зазоры и последовательность сборки требуют изучения чертежа.
О SUUXIANG Precision Manufacturing
SUUXIANG – единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., основанной в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основателем и законным представителем является Сяочен Хуан. Мы оказываем поддержку международным инженерным, снабженческим и отделам контроля качества, которым требуются чертежи и спецификации, преобразованные в прецизионно изготовленные детали, прошедшие инспекцию.
Наша специализация включает фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, электроэрозионную обработку, прецизионную шлифовку, подгонку и контроль для изготовления заказных деталей на станках с ЧПУ, компонентов пресс-форм, оснастки для разъемов и штампов. Для ползунов и толкателей пресс-форм для литья под давлением каждый проект начинается с чертежа, контекста применения, требований к материалам и критических размеров.
Что отличает наш подход – это тщательная проверка перед принятием обязательств. Мы анализируем стратегию привязки к базам, доступ для механической обработки, требования к электроэрозионной обработке или шлифовке, последовательность термообработки, ожидания по контролю и статус ревизии, чтобы предложенный производственный маршрут отражал реальные требования к компоненту.

Пресс-формы для литья под давлением: ползуны и толкатели – от проектирования до контроля
Экспертиза DFM на основе чертежей
SUUXIANG анализирует ползуны и толкатели пресс-форм для литья под давлением на основе чертежа, 3D-модели, условий применения и сопряжения перед принятием обязательств. Обсуждение фокусируется на критических размерах, взаимосвязи баз, освобождении поднутрений, доступе к инструменту и рисках, которые могут повлиять на механическую обработку, подгонку или контроль.
- Подтверждение критически важных для качества элементов и стратегии привязки к базам
- Проверка хода ползуна, зазора толкателя и геометрии смыкания
- Определяем риски, связанные с допусками и сопрягаемыми деталями
- Уточняем статус ревизии перед планированием процесса

Доступ для механической обработки и электроэрозионной обработки
Сложные компоненты с боковым приводом часто требуют более одного способа механической обработки. SUUXIANG планирует фрезерование на станках с ЧПУ, многоосевой доступ, проволочную или прошивную электроэрозионную обработку, исходя из геометрии элементов, условий углов и требований к электродам, при этом сохраняя видимыми в обзоре последовательность обработки и доступные опорные поверхности.
- Оцениваем вылет инструмента и подход оснастки
- Определяем траектории проволоки для узких или закрытых деталей
- Анализируем стратегию использования электродов для труднодоступных полостей
- Сохраняем работоспособные базы на всех этапах обработки

Припуски на шлифовку и подгонка
Решения по шлифовке и подгонке должны быть приняты до окончательного снятия припуска. SUUXIANG анализирует припуски, последовательность термообработки, скользящие сопряжения и требования к регулировке, чтобы прецизионные поверхности могли быть обработаны соответствующим технологическим маршрутом, а не полагаться на незапланированные доработки.
- Устанавливаем припуск на шлифовку для критически важных чистовых поверхностей
- Согласовываем термообработку с чистовыми операциями
- Анализируем изнашивающиеся поверхности и зоны скользящего контакта
- Планируем точки подгонки и доступ для регулировки

Планирование контроля для конкретного заказа
Планирование контроля привязано к заказу, ревизии чертежа и выявленным критическим элементам. Для ползунов и подъемников пресс-форм SUUXIANG согласовывает методы измерения, ожидания по отчетности и требования к прослеживаемости перед производством, а затем предоставляет документацию, соответствующую проверенному плану контроля и требованиям заказчика.
- Определяем размеры, требующие документированных результатов
- Согласуем методы измерения с геометрией элементов
- Подтверждаем формат отчета и объем требуемой информации
- Обеспечиваем прослеживаемость ревизии чертежа и поставки

Почему стоит заказывать ползуны и подъемники для пресс-форм через SUUXIANG
Для ползунов и подъемников пресс-форм сравните процесс рассмотрения чертежей, прозрачность ревизий и согласование контроля, которые предшествуют ценовому предложению.
← Swipe left or right to view →
Боковые ползуны и подъемники для литьевых форм: от анализа чертежей до поставки
Контролируемый рабочий процесс для изготовления нестандартных компонентов пресс-форм, с акцентом на технологичность, критические размеры, наглядность ревизий и требования к контролю.
Анализ чертежей и требований
Мы анализируем 2D-чертежи, 3D-модели, материалы, объемы, контекст применения, сроки поставки и критически важные для качества размеры перед тем, как определить возможность выполнения заказа и подготовить ценовое предложение.
Планирование процесса и опорных точек
Команда определяет стратегию опорных точек, доступ для обработки, приоритеты допусков, последовательность термообработки, требования к электроэрозионной обработке, припуски на шлифование и методы контроля для каждой детали.
Обработка критически важных элементов детали
Выбор методов фрезерования на станках с ЧПУ, токарной обработки, многоосевой обработки или микрообработки зависит от геометрии, состояния заготовки, доступа инструмента и утвержденного маршрута технологического процесса.
Применение электроэрозионной обработки и шлифования
Для проработки сложных контуров, труднодоступных участков, закаленных материалов и поверхностей, критичных к качеству финишной обработки, согласно чертежам, используются проволочная и погружная электроэрозионная обработка, а также прецизионное шлифование.
Сборка и проверка деталей
При необходимости детали подгоняются друг к другу и проверяются по согласованной ревизии чертежа, критическим размерам, опорным точкам, требованиям к поверхности и плану отчетности по проекту.
Упаковка и координация доставки
Финальная документация формируется согласно утвержденному плану контроля, а упаковка, записи о ревизиях и координация доставки осуществляются в соответствии с подтвержденными требованиями заказа.
Оформите запрос ценового предложения на слайды и подъемники для литьевых форм
Send the technical inputs needed for a disciplined drawing review, process planning and inspection discussion.
Обмен чертежами и моделями
Предоставьте актуальный 2D-чертеж и, при наличии, 3D-модель с указанием статуса ревизии, контекста сборки и любых интерфейсов, влияющих на работу слайда или подъемника.
Укажите материал и количество
Укажите требуемый материал, термообработку, количество и условия эксплуатации, чтобы можно было оценить предлагаемый маршрут обработки, электроэрозионной обработки, шлифования и сборки.
Определите критически важные требования
Отметьте критические размеры, опорные точки, требования к поверхности, зоны смыкания и функциональные взаимосвязи, затем укажите метод контроля или ожидаемый формат отчетности для приемки.
Подтвердите приоритеты доставки
Сообщите целевую дату поставки, назначение (прототип или серийное производство), потребности в упаковке и ограничения по ревизиям, чтобы обеспечить прозрачность объема работ, планирования качества и координации доставки.
Слайды и подъемники для литьевых форм: Сертификаты и документация по качеству
Материалы проекта для ползунов и толкателей пресс-форм
Одобренный отзыв клиента при условии наличия разрешенных материалов проекта и подтвержденной документации по результатам.
Одобренный отзыв клиента при условии наличия разрешенных материалов проекта и подтвержденной документации по результатам.
Одобренный отзыв клиента при условии наличия разрешенных материалов проекта и подтвержденной документации по результатам.
Вопросы и ответы по ползунам и толкателям пресс-форм
Practical answers for drawing-based sourcing, inspection planning, and controlled project coordination.
Какие чертежи нужны для ползунов и толкателей пресс-форм?
Можете ли вы изготовить ползуны и толкатели пресс-форм по индивидуальному чертежу?
Каков минимальный объем заказа (MOQ) для ползунов и толкателей пресс-форм?
Можете ли вы предоставить образцы перед полным производственным заказом?
Сколько времени требуется для производства индивидуальных компонентов ползунов или толкателей?
Какие материалы и термообработка могут быть указаны?
Какие отчеты об инспекции доступны для ползунов и толкателей пресс-форм для литья под давлением?
Как осуществляется доставка и защита интеллектуальной собственности для проектов по изготовлению индивидуальных компонентов пресс-форм?
Полное руководство покупателя по ползунам и толкателям пресс-форм для литья под давлением
Используйте практическую систему принятия решений для выбора ползунов и толкателей пресс-форм для литья под давлением, оценки инженерно-технического контроля и контроля качества поставщика, сравнения вариантов автоматизации и избежания ошибок в проектировании для производства (DFM), обслуживании, стоимости и запуске перед утверждением оснастки.
1. Что такое ползуны и толкатели пресс-форм для литья под давлением?
Две половины пресс-формы разделяются по определенной линии извлечения; любая особенность, которая механически удерживает деталь во время прямого открытия, является поднутрением. Ползуны и толкатели пресс-форм для литья под давлением — это движущиеся элементы пресс-формы, которые формируют, а затем освобождают эти особенности перед нормальным выталкиванием. https://www.fictiv.com/articles/injection-molding-sliders-and-lifters-vs-handloadsnnОдин ползун обычно формирует внешнюю боковую особенность, такую как боковое отверстие, паз или внешний выступ, и движется вбок от детали во время открытия пресс-формы. Его интерфейсы блокировки, направления, охлаждения и износа добавляют требования к выравниванию и техническому обслуживанию, поэтому ползун является решением для системы пресс-формы, а не просто добавленным вкладышем. https://www.fictiv.com/articles/injection-molding-sliders-and-lifters-vs-handloadsnnОдин толкатель обычно освобождает внутреннее поднутрение, сочетая движение выталкивателя, управляемое выталкивателем, с угловым боковым отводом. Это движение может защитить формованную деталь во время освобождения, но ее зазор, уплотнение, время выталкивания и требования к инспекции влияют на надежность цикла, косметическое качество, сложность инструмента и начальные инвестиции в оснастку. https://www.upmold.com/injection-mold-slide-and-lifter-design
2. Как развивались боковые механизмы пресс-форм
Двухкомпонентные пресс-формы не могут освободить каждое поднутрение по линии извлечения, поэтому программы с малым объемом производства могут использовать ручные вкладыши, которые оператор устанавливает и извлекает при каждом цикле. Этот путь позволяет избежать инвестиций в автоматические механизмы, но добавляет требования к обработке и контролю от цикла к циклу. Источник: https://www.fictiv.com/articles/injection-molding-sliders-and-lifters-vs-handloadsnnПолзуны с кулачковым штифтом формализовали повторяющееся боковое движение: угловой штифт отходит от корпуса ползуна во время открытия пресс-формы, а угловой блок блокирует ползун от давления формования. По мере увеличения объемов производства, повторяемости размеров и сложности боковых элементов разъемов покупатели должны указывать расположение опорных точек, геометрию уплотнения, износостойкие поверхности, доступ для охлаждения и обслуживаемые компоненты в пакете обзора чертежей. Источник: https://www.fictiv.com/articles/injection-molding-sliders-and-lifters-vs-handloadsnnГидравлические механизмы с датчиками добавляют подтверждение последовательности, когда автоматизированные ячейки, длинные ползуны или блокировки выталкивателя делают непроверенное положение производственным риском. Один опубликованный стандарт проектирования пресс-форм предусматривает использование датчиков приближения для регистрации движения выталкивателя при выталкивании под деталью ползуна; рассматривайте такие детали как специфические для применения инженерные требования, а не универсальные правила. Источник: https://upmold.com/injection-mold-slide-and-lifter-design
3. Типы ползунов и толкателей пресс-форм для литья под давлением
Выбор определяется двумя путями движения: ползуны отводятся от внешних поднутрений, а толкатели поднимаются и смещаются от внутренних особенностей. Выбирайте в зависимости от геометрии, силы формования, объема цикла и доступа для обслуживания.
| Механизм | Движение | Подрез | Объемный зазор | Преимущество | Триггер решения |
|---|---|---|---|---|---|
| Боковой ползун со штифтом | Боковой | Внешний | Средне-высокий | Автоматический | Стандартная боковая особенность |
| Силовой ползун | Управляемый боковой | Внешний | Средне-высокий | Сила или последовательность | Кулачок недостаточен |
| Клиновая блокировка | Блокирует ползун | Внешний | Любой | Выдерживает нагрузку при формовке | Большая формовочная поверхность |
| Подъемник-лезвие или стержень | Вверх плюс боковой | Внутренний | Средне-высокий | Автоматическое выталкивание | Внутренний крючок или паз |
| Вставка, загружаемая вручную | Ручная установка | Внутреннее или внешнее | Прототип — низкая сложность | Незначительные затраты на оснастку | Автоматизация нерентабельна |
Ползуны и замки с кулачковым штифтом
Ползуны с угловым штифтом преобразуют открытие пресс-формы в боковое движение для внешних отверстий, пазов и боковых крючков.nnКлинья блокируют формовочную поверхность от нагрузки впрыска; указывайте их, когда повторяемость бокового действия имеет решающее значение.
Приводные ползуны
Гидравлические или пневматические цилиндры обеспечивают запрограммированное боковое движение там, где кулачку не хватает хода, времени или силы.nnУказывайте датчики, требования к последовательности и доступ для обслуживания; дополнительные средства управления подходят для повторяющегося производства, а не для простой геометрии.
Толкатели и ручные вкладыши
Плоские или стержневые толкатели перемещаются вверх и вбок вместе с выталкивателем для освобождения внутренних поднутрений.nnРучные вкладыши формируют сложные детали без автоматизации, но затраты на рабочую силу и вариативность обработки делают их подходящими для прототипов или мелкосерийных работ.
Комбинированные действия
Инструменты с ползунами и толкателями предназначены для деталей с внешними и внутренними поднутрениями в одном цикле литья.nnСовместно просматривайте зазоры, удержание при выталкивании и последовательность действий; взаимные помехи — это проблема компоновки пресс-формы, а не исправление на поздней стадии.
4. Материалы и обработка поверхностей
Выбор материала начинается с полимера, контактной нагрузки, требований к внешнему виду и запланированного интервала обслуживания. Для ползунов и подъемников литьевых форм выбирайте узел как пару сопрягаемых поверхностей, а не отдельные марки материала.
| Компонент | Основной фактор выбора | Условия эксплуатации |
|---|---|---|
| Корпус из инструментальной стали | Нагрузка и детали формования | Ударная вязкость против ремонтопригодности |
| Закаленный износостойкий элемент | Скользящий износ | Заедание и смазка |
| Бронзовая пластина | Заменяемый подшипник | Продукты износа и зазор |
| Специальная вставка | Коррозия, полировка, охлаждение | Проверка в соответствии с конкретным применением |
Инструментальная сталь и твердость
Закаленные корпуса из инструментальной стали подходят для зон нагрузки и блокировки, когда важен срок службы при износе. Твердость должна быть сбалансирована с ударной вязкостью, шлифуемостью и риском ремонтной сварки; укажите состояние термообработки на чертеже.
Пары трения и износа
Бронзовые износостойкие пластины могут служить жертвенным, заменяемым подшипником для стали. Согласуйте зазоры, доступ для смазки и антифрикционную обработку с частотой перемещений и загрязнением полимером; зафиксируйте критерии замены в записях по техническому обслуживанию.
Вставки и требования к поверхности
Полимеры, склонные к коррозии, или агрессивная среда могут оправдать использование коррозионно-стойких вставок, в то время как для лицевых поверхностей, требующих высокого качества внешнего вида, нужен полируемый материал и совместимый метод финишной обработки. Абразивные полимеры со стекло- или минеральным наполнителем увеличивают износ, делая заменяемые вставки более практичным решением, чем переделка всей ползуна.
5. Специальные элементы для ползунов и подъемников литьевых форм SUUXIANG
Специальные конструктивные элементы должны решать конкретные проблемы формования, выталкивания, охлаждения или прослеживаемости. Для ползунов и подъемников литьевых форм каждая добавленная деталь должна иметь документированную функцию и метод валидации.
Формообразующие детали и вставки
Сменная формообразующая вставка локализует износ, риск повреждения или изменения геометрии без необходимости переделки всего ползуна или подъемника. Укажите опорные точки, поверхности смыкания, границы текстуры и требования к взаимозаменяемости на чертеже.
- Маркировка ID, специфичная для гнезда
- Текстурированные формообразующие поверхности
- Сменные детали сердечника
Элементы поддержки процесса
Вентиляционные отверстия, охлаждающие контуры, датчики, упоры хода и возвратные механизмы требуют свободного доступа и обслуживания. Укажите тип смолы, годовой объем производства, целевой цикл и допустимые следы от инструмента, чтобы элемент решал реальный производственный риск.
- Расположение вентиляционных отверстий и доступ для очистки
- Требования к подключению охлаждения
- Сигнал датчика и положение хода
Область настройки управления
План валидации должен определять критические размеры, критерии приемки по внешнему виду, метод отбора проб и условия функциональных испытаний. Избегайте добавления механизмов исключительно для теоретической гибкости, когда фиксированная вставка, более простой упор или ручное переключение удовлетворяют требованиям.
- 2D-чертеж и 3D-модель
- Приоритеты допусков и опорных точек
- Стандарт смолы и внешнего вида
- Данные валидации и инспекции
6. Ползуны и подъемники литьевых форм: основы качества
Три вопроса для проверки определяют, насколько предсказуемо работают ползуны и подъемники литьевых форм: что воспринимает нагрузку при впрыске, что контролирует движение и что освобождает деталь. Утвердите ответы на чертеже и в комплекте конструкторской документации перед нарезкой стали.
Герметизация и блокировка
Уклон 3° в направлении движения ползуна является стандартным начальным условием; меньший уклон повышает чувствительность к заеданию, облою и подгонке. Убедитесь, что положительный клин или замок поддерживают всю площадь формования, обращенную к давлению, а не только штифт кулачка.
Руководство и зазоры
Зазор в 0,20 дюйма сзади является одним из опубликованных руководств по деталям ползунов; требуемое значение должно учитывать прогиб детали, ход и производственные допуски. Проверьте направляющие и изнашивающиеся поверхности на доступность смазки и регулировки, затем проверьте каждое открытое и закрытое положение на предмет помех.
- Можно ли заменить изнашивающиеся пластины без переделки ползуна?
- Предотвращает ли упор хода столкновение со штифтом, гнездом или выталкивателем?
- Можно ли проверить соосность по заданным опорным точкам?
Выталкивание, охлаждение и удержание
11° — это установленный предел угла подъемника, перед которым требуются специальные конструктивные решения; проверьте фактический угол на предмет освобождения от поднутрений и хода выталкивателя. Проверьте, не будет ли деталь цепляться за подъемник, оставаться на его детали или контактировать с выталкивателями во время возврата.nnГлубокие ребра и широкие детали ползунов требуют отдельного рассмотрения вопросов вентиляции и охлаждения; запертый газ, локальный перегрев и плохой доступ к смазке ускоряют износ и приводят к дефектам внешнего вида.
7. Как выбрать поставщика оснастки
При выборе поставщика должны ориентироваться 2D-чертежи, 3D-модели и список критических характеристик (CTQ). Для ползунов и подъемников литьевых форм оценивайте предоставленные инженерные решения, а не скорость подготовки коммерческого предложения.
| Область принятия решений | Запрос до размещения заказа | Предупреждающий знак |
|---|---|---|
| Технологичность (DFM) | Чертеж с отметками и журнал рисков | Общее принятие |
| Производственные возможности | План производства и контроля | Неуказанное измерение |
| Сроки | Сроки, основанные на этапах | Необоснованное обещание |
| Поддержка | План изменений и запасных частей | Управление только на словах |
Проанализируйте ответ по технологичности (DFM)
В течение 2 рабочих дней запросите DFM-анализ с отметками, выявляющий конфликты при определении базовых поверхностей, доступ к оснастке, необходимость электроэрозионной обработки или шлифовки, а также риски.nnДля боковых механизмов запросите анализ потока расплава или документальное обоснование, почему он не требуется.
Проверьте документацию производства
Сертификаты на материал должны связывать партию, марку и требования к термообработке с заказанными деталями.nnПланы контроля должны указывать CTQ, базовые поверхности, измерительные приборы, выборку и формат отчета до выпуска заказа.
Протестируйте управление проектом
Чертежи с контролем версий должны регулировать обработку, сборку, поддержку испытаний и утверждение любых отклонений.nnРекомендации по запасным частям должны указывать изнашиваемые компоненты, взаимозаменяемость и доказательства, необходимые для повторных заказов.
8. Типичные ошибки покупателей и как их избежать
Ранний DFM-анализ предотвращает многие сбои боковых механизмов до начала изготовления оснастки. Для ползунов и подъемников литьевых форм преобразуйте каждое предположение в задокументированный вопрос на этапах DFM, составления предложения и испытаний.
Выберите метод размыкания
Один поднутрение не требует автоматического использования ползуна; подъемник, ручная загрузка, переработка детали или вторичная операция могут лучше соответствовать объему и геометрии. Неправильный выбор увеличивает сложность оснастки, риск сбоя цикла или постоянные трудозатраты.nnНа этапе DFM спросите: какой метод размыкания освобождает элемент, и какой объем оправдывает автоматическое действие? На этапе составления предложения подтвердите включенные механизмы и любое ручное управление.
Определите движение и материал
Три момента требуют явного рассмотрения: уклон разъема, зазор при отводе и поведение усадки или прилипания полимера. Их упущение может привести к царапинам, облою, прилипанию или помехам при выталкивании.nnНа этапе DFM спросите: какой уклон, зазор хода, марка полимера и последовательность выталкивания верифицируются на утвержденной модели? На этапе испытаний осмотрите следы контакта и убедитесь, что деталь остается на предназначенной половине формы.
Контролируйте объем и изменения
Каждое критическое отклонение требует эталонного значения, метода измерения и предельного значения; расплывчатое отклонение не может быть использовано для обработки или проверки. Незапланированные изношенные поверхности, запасные части и запросы на изменения могут впоследствии привести к простоям, переделке или спорным расходам.nnПри выставлении счета спросите: какая ревизия чертежа, какие материалы, термообработка, отчет об инспекции, предметы технического обслуживания и поддержка испытаний включены? Перед любыми изменениями требуйте письменного обзора DFM и сравнивайте аналогичные объемы работ в предложениях.
9. От RFQ до запуска производства
Выпуск продукции должен соответствовать документированным контрольным точкам, а не сокращенному пути от предложения до изготовления. Для ползунов и толкателей литьевых форм каждая контрольная точка должна иметь назначенного ответственного, подтверждение приемки, статус ревизии и путь эскалации.
Контрольная точка RFQ и DFM
Ворота 1 начинаются с управляемого 2D-чертежа, 3D-модели, смолы, количества, контекста литья, размеров CTQ и требований к отчетности.nnИнженерные записи включают стратегию эталонного значения, риски запирания и хода, доступ к инструменту, путь электрода или проволоки, шлифовальный запас и открытые действия DFM.
Объем работ и утверждение конструкции
Ворота 2 согласовывают предложенный объем работ с утвержденной конструкцией: границы компонентов, материал и термообработка, обязанности по сборке, метод инспекции, этапы поставки и контроль ревизий.nnОтдел закупок подтверждает коммерческие условия, в то время как управление программой регистрирует утверждение конструкции и любые отклонения перед началом обработки.
Испытания и выпуск продукции
Ворота 3 проверяют доказательства первого образца или испытаний по чертежу, включая критические размеры, функциональное движение, состояние поверхности и статус корректирующих действий.nnОтдел контроля качества закрывает несоответствия, проверяет согласованные доказательства процесса и определяет ответственность за техническое обслуживание, запасные части, контроль изменений и авторизацию выпуска.
10. Стоимость ползунов и толкателей литьевых форм
10 факторов стоимости должны быть детализированы перед сравнением ползунов и толкателей литьевых форм. Геометрия, движение, материалы, тепловой контроль, системы управления, точность, валидация и стратегия запасных частей могут изменить маршрут процесса без изменения чертежа детали.nn1 предложение можно сравнить только тогда, когда оба поставщика определяют одинаковый объем работ по оснастке: дизайн механизма, интерфейсы основания пресс-формы, состояние стали, термообработка, электроды, сборка, инспекция, испытания и документация. Более низкая первоначальная цена может исключать предположения о жизненном цикле, такие как плановое техническое обслуживание, запасные изнашиваемые детали или поддержка на месте/сервисное обслуживание.nn2 RFQ должны указывать ожидаемый объем производства и ответственность за обслуживание вместе с пакетом чертежей. SUUXIANG может проанализировать эти входные данные в соответствии с запрошенным объемом производства и предоставить обоснованное предложение, а не неподтвержденный ценовой диапазон.
| Драйвер стоимости | Относительное влияние | Что нормализовать |
|---|---|---|
| Размер и ход ползуна | Высокое | Масса корпуса, направляющие, нагрузка кулачка, ход |
| Геометрия толкателя | Высокое | Угол, детали формования, зазор при выталкивании |
| Количество механизмов | Высокое | Повторяющиеся компоненты, сборка, синхронизация |
| Блокировка и активация | Высокое | Объем работ по кулачку, гидравлике или механике |
| Сталь и обработка | Средне-высокое | Марка, твердость, покрытие, изнашиваемые поверхности |
| Охлаждение | Средне-высокий | Каналы, заглушки, проверка на герметичность, доступ |
| Датчики | Средний | Тип, монтаж, проводка, проверка |
| Допуски | Высокий | Шлифовка, электроэрозионная обработка, проверка опорных поверхностей |
| Проверка | Средне-высокий | Критерии пробного запуска, отчеты, доработки |
| Запасные части для обслуживания | Средний | Направляющие втулки, фиксаторы, штифты, политика в отношении запчастей |
Загрузите чертежи ползунов и подъемников литьевых форм для рассмотрения
Укажите материал, количество, критические размеры, требования к контролю и целевой срок поставки, чтобы наша команда могла оценить технологичность конструкции (DFM), технологический маршрут и проектную документацию.