
Компоненты инструмента для MIM: от чертежа до контроля
SUUXIANG анализирует критические размеры, технологичность, требования к электроэрозионной обработке и шлифовке для компонентов инструмента MIM перед планированием производства.
Комплектующие для разработки инструмента MIM


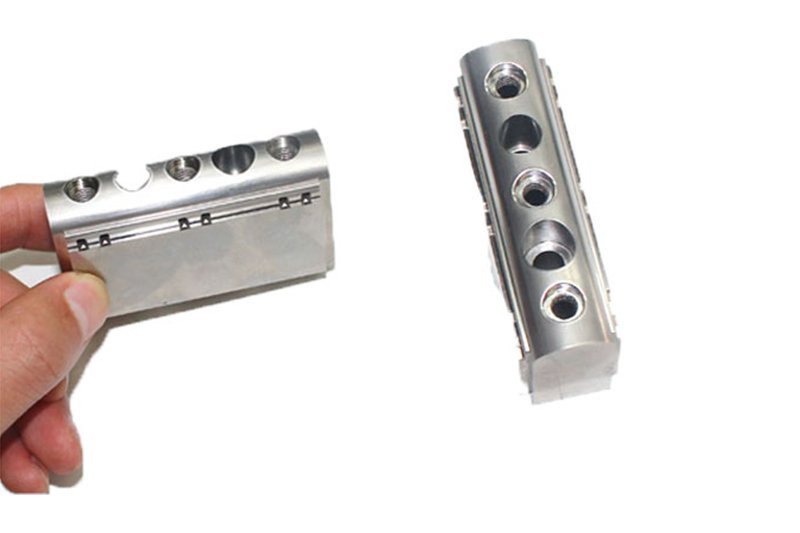

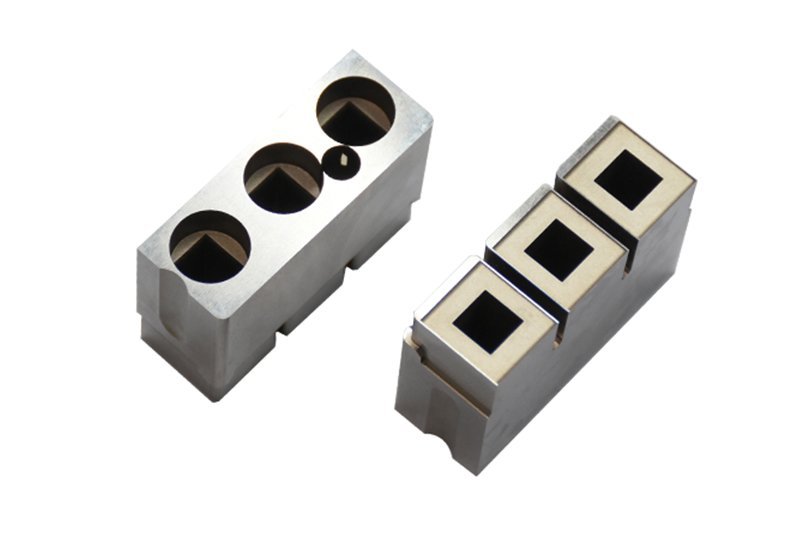

Related Drawing-Based Tooling Components


Компоненты инструмента MIM: инженерные преимущества
Отлаженный рабочий процесс для воплощения критических требований к инструментам в спланированную обработку, контроль и поставку с контролем ревизий.
Обзор технологичности на основе чертежей
Каждый запрос коммерческого предложения начинается с детального рассмотрения чертежей: опорные точки, доступ к инструменту, взаимосвязь элементов и вопросы технологичности — перед обсуждением производственных процессов.
Планирование критических размеров
Критические размеры, требования к поверхности, проблемы согласования допусков и приоритеты контроля определяются на раннем этапе для соответствия производственного маршрута функциональному назначению.
Интегрированные производственные маршруты
Фрезерование на станках с ЧПУ, токарная обработка, многоосевая обработка, электроэрозионная обработка и сборка рассматриваются в комплексе, помогая выбрать практичные маршруты для сложных элементов инструмента.
Стратегия электроэрозионной обработки и шлифовки
Потребности в электродах, траектории проволоки, припуски на обработку и материал для шлифовки рассматриваются для обеспечения доступной геометрии и контролируемых финишных операций.
Контроль и прозрачность ревизий
Методы контроля, ожидания по документации, ревизии чертежей и информация о поставке остаются видимыми на протяжении всего процесса координации, способствуя принятию более четких решений перед окончательным утверждением.
Инструментальное обеспечение MIM и семейства прецизионных компонентов
Производственные маршруты на основе чертежей для конфигурируемых компонентов инструмента, изготовленных на заказ деталей и требований к производству, определяемых контролем.

Услуги фрезерования на станках с ЧПУ
Прецизионные услуги фрезерования на станках с ЧПУ для деталей по чертежам, требующих скоординированной фрезерной, токарной, электроэрозионной, шлифовальной, сборочной обработки и контроля. Выбор процесса начинается с критических размеров, состояния материала, опорных точек, доступа к инструменту и согласованного метода контроля.
Upload a Drawing
Фрезерование на станках с ЧПУ
Индивидуальные услуги фрезерования на станках с ЧПУ для призматических деталей, вставок, пластин и сложных обработанных элементов. Обзор чертежа включает доступ для обработки, оснастку, состояние углов, взаимосвязь опорных точек, припуски и требования к поверхности перед планированием производства.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Прецизионные услуги токарной обработки на станках с ЧПУ для вращающихся деталей, таких как штифты, втулки, гильзы, валы и установочные элементы. Маршрут процесса учитывает концентричность, биение, допуски диаметров, требования к резьбе, состояние материала и любую последующую шлифовку или термообработку.
Upload a Drawing
5-осевая обработка
5-осевая обработка с ЧПУ позволяет создавать детали со сложной геометрией, расположенными под углом элементами и труднодоступными контурами, сокращая количество переустановок, если геометрия детали и план контроля это позволяют. Доступность инструмента, оснастка, зазоры для предотвращения столкновений, передача баз и требования к чистоте обработки рассматриваются на основе чертежа.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка подходят для изготовления штифтов, втулок, валов малого диаметра и миниатюрных элементов, связанных с разъемами. Возможность изготовления зависит от геометрии, материала, соотношения длины к диаметру, приоритетов допусков, контроля заусенцев и доступности измерений для указанных элементов.
Upload a Drawing
Электроэрозионная обработка проволокой и погружная электроэрозионная обработка
Электроэрозионная обработка проволокой и погружная электроэрозионная обработка используются для работы с закаленными материалами, острыми внутренними профилями, узкими пазами, тонкими деталями и элементами, недоступными для традиционных инструментов. Планирование включает стратегию пути проволоки или электрода, промывку, требования к углам, ожидания по поводу рекристаллизованного слоя и припуски на обработку.
Upload a Drawing
Точная шлифовка
Точная плоскостная и профильная шлифовка применяется там, где требуется плоскостность, параллельность, контроль профиля или коррекция размеров после термообработки. Анализ чертежа выявляет припуски на шлифовку, последовательность баз, состояние материала, требования к поверхности и практические точки контроля.
Upload a Drawing
Вставки для сердечников и полостей пресс-форм
Прецизионные вставки для сердечников и полостей пресс-форм изготавливаются по чертежам заказчика для литьевых форм. Планирование процесса включает геометрию разъема, элементы охлаждения или вентиляции, уплотнения, материал и термообработку, доступ для электроэрозионной обработки, требования к полировке и критические сопрягаемые размеры.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания конфигурируются в соответствии с конструкцией инструмента, требованиями к движению, спецификацией материала и условиями сопряжения. Анализ фокусируется на посадке, зазоре, прямолинейности, геометрии головки, состоянии поверхности, износостойкости и требованиях к контролю.
Upload a Drawing
Штифты сердечников, направляющие и установочные элементы
Штифты сердечников, направляющие штифты, втулки и установочные элементы изготавливаются в соответствии с заданными базами и посадками. Инженерный анализ затрагивает функцию выравнивания, контактные поверхности, последовательность закалки, зазоры, концентричность, взаимозаменяемость и размерные контроли, влияющие на сборку пресс-формы.
Upload a Drawing
Ползуны, подъемники, литники и аксессуары для пресс-форм
Ползуны, подъемники, литники и аксессуары для пресс-форм изготавливаются как элементы оснастки, определенные чертежом, а не как стандартные изделия. Анализ охватывает условия перемещения и помех, скользящие поверхности, зоны износа, геометрию литниковых систем, термообработку, установочные базы и требования к посадке.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов используются для изготовления корпусов разъемов, клемм и связанных с ними формованных элементов. Планирование производства учитывает геометрию с малым шагом, выравнивание штифтов и полостей, сопрягаемые поверхности, стратегию электроэрозионной обработки, состояние материала, зоны износа и доступ для контроля.
Upload a Drawing
Компоненты штампов для листовой штамповки
Прецизионные компоненты штампов для листовой штамповки изготавливаются по чертежам для выполнения функций формовки, вырубки, пробивки и направления. Требуемый технологический маршрут зависит от материала, термообработки, состояния режущей кромки, зазоров, припусков на шлифовку, требований к профилю при электроэрозионной обработке проволокой и взаимосвязей при сборке.
Upload a Drawing
Компоненты литьевых форм, оснастка для MIM, CIM и многокомпонентного литья
Компоненты оснастки для литья под давлением, MIM, CIM и многокомпонентного литья оцениваются в рамках подтвержденного производственного объема. Анализ начинается с процесса литья, потребностей в подаче или литниковых системах, учета усадки и вентиляции, интерфейсов вставок, состояния материала, критических размеров и требований к техническому обслуживанию.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки с ЧПУ выбираются на основе чертежа, применения, требований к термообработке и критериев контроля. Покупатели должны указать марку, состояние материала, необходимые сертификаты, требования к коррозионной стойкости или износостойкости, а также любые ограничения, влияющие на механическую обработку или электроэрозионную обработку.
Upload a Drawing
Финишная обработка поверхности и термообработка
Финишная обработка поверхности и термообработка планируются как часть технологического маршрута, а не добавляются после механической обработки. Требования могут влиять на припуск, риск деформации, текстуру поверхности, коррозионную стойкость, износостойкость, маскирование, окончательные размеры и время контроля.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству определяются в соответствии с заказом и согласованным планом контроля. Полезные запросы на коммерческое предложение включают критические размеры, базы, ожидания по методам измерения, формат отчета, подтверждение материала, статус ревизии и потребности в прослеживаемости.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство поддерживают оценку на основе чертежей, разработку оснастки и контролируемые мелкосерийные требования. Анализ коммерческого предложения подтверждает количество, материал, зрелость ревизии, критические элементы, объем контроля, сроки поставки и практичность выбора процесса при увеличении объема.
Upload a DrawingМатериалы для компонентов оснастки MIM

Инструментальная сталь H13
Практичный выбор для зон оснастки, подверженных повторяющимся термическим циклам и тяжелым условиям эксплуатации. Механическая обработка, стратегия электроэрозионной обработки, термообработка и припуски на финишную шлифовку должны быть спланированы совместно с учетом критических размеров по чертежу.

Инструментальная сталь S7
Часто рассматривается, когда в компонентах оснастки MIM важна ударопрочность, в том числе для элементов, подверженных повторяющимся нагрузкам. При техническом обзоре необходимо подтвердить требуемую твердость, состояние поверхности, геометрию и припуски на финишную обработку после термообработки.

Инструментальная сталь A2
Подходит для точных элементов оснастки, где требуется оценка стабильности размеров, износостойкости и контролируемой закалки. SUUXIANG анализирует толщину сечения, доступ для электроэрозионной обработки, требования к шлифовке и контрольные базы перед выбором технологического маршрута.

Закаленная нержавеющая сталь
Используется, когда коррозионная стойкость и долговечность оснастки должны быть сбалансированы с обрабатываемостью и требованиями к финишной обработке. Марка материала, состояние твердости, требования к поверхности и контекст сопрягаемых деталей должны быть предоставлены вместе с запросом на коммерческое предложение (RFQ).

Предварительно закаленная инструментальная сталь
Полезна для прототипов или компонентов оснастки для малых объемов производства, когда этап термообработки может не соответствовать графику или геометрии. Анализ чертежа должен подтвердить ожидаемые условия эксплуатации, допуски, зоны износа и любые последующие операции электроэрозионной обработки или шлифовки.
Производственные процессы для компонентов оснастки MIM

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ формирует геометрию полости, сердечника, плиты и деталей с контролируемым доступом инструмента. Оно обеспечивает эффективное снятие припуска и получение чистовых поверхностей, где сначала анализируется вылет инструмента, стратегия базирования и остаточный припуск на механическую обработку.

Токарная обработка на станках с ЧПУ
Токарная обработка на станках с ЧПУ используется для изготовления вращающихся компонентов оснастки MIM, таких как штифты, втулки, гильзы и установочные элементы. Концентричность, опорные поверхности, требования к резьбе и взаимное расположение баз должны быть определены на чертеже до планирования процесса.


Проволочная электроэрозионная обработка
Проволочная электроэрозионная обработка позволяет вырезать точные профили, узкие пазы и сложные сквозные элементы с учетом траектории проволоки, доступа к начальному отверстию и ссылок на базы. Она полезна там, где обычные режущие инструменты не могут чисто получить требуемую внутреннюю геометрию.

Электроэрозионная обработка погружением
Электроэрозионная обработка погружением формирует глубокие полости, острые внутренние детали и сложные элементы посредством спланированной стратегии электродов. Износ электрода, требования к поверхности, припуск на искрение и последующая полировка или подгонка анализируются по чертежу.

Компоненты оснастки MIM: поддерживаемые аксессуары и функции

Направляющие компоненты
Направляющие стойки, втулки и установочные элементы обеспечивают повторяющееся выравнивание пресс-формы. Предоставьте детали сопряжения, опорные точки, требования к посадке и ожидаемые условия эксплуатации, чтобы можно было проанализировать конструкцию компонента в контексте сборки.

Установочные элементы
Специальные установочные штифты, пазы и блокировки обеспечивают контролируемое позиционирование между вставками, пластинами или сопрягаемыми частями оснастки. На чертеже должны быть указаны критические контактные поверхности, допуски и последовательность сборки для практического планирования механической обработки и контроля.

Ползуны и подъемники
Ползуны и подъемники могут быть изготовлены как элементы оснастки на основе чертежей, где определены ход, интерфейсы, изнашиваемые поверхности и доступ. Анализ должен включать зазоры для движения, стратегию опорных точек, последовательность термообработки, припуски на шлифовку и требования к сборке.

Вставки литниковых систем
Вставки литниковых систем и связанные с ними элементы потока настраиваются в соответствии с указанной конструкцией пресс-формы и геометрией сопряжения. Включите профиль литника, требования к поверхности, материал, термообработку и эксплуатационные соображения для поддержки соответствующего маршрута обработки на станках с ЧПУ, электроэрозионной обработки и финишной обработки.

Выталкивающие элементы
Выталкивающие штифты, втулки, лезвия и связанные с ними выталкивающие компоненты требуют четких приоритетов размеров и деталей интерфейса. SUUXIANG перед началом производства проверяет рабочие зазоры, условия направляющих, требования к поверхности и точки контроля по чертежу.

Аксессуары для пресс-форм
Аксессуары для пресс-форм, такие как упоры, опорные элементы, изнашиваемые пластины и специальные проставки, могут поставляться как настраиваемые проектные требования. Предоставьте сборочный чертеж, спецификацию материала, количество и критические размеры для согласования ожиданий по производству и документации.
О SUUXIANG Precision Manufacturing
SUUXIANG — это единственный международный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., основанной в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основанная СяоЧэном Хуаном, компания помогает мировым инженерным, закупочным и отделам контроля качества превращать чертежи и спецификации в проверенные на соответствие компоненты, изготовленные на станках с ЧПУ, прецизионные компоненты пресс-форм, компоненты оснастки для соединителей и компоненты оснастки для MIM.
Наше производственное планирование объединяет фрезерную и токарную обработку на станках с ЧПУ, многоосевую обработку, проволочную электроэрозионную обработку, глубинную электроэрозионную обработку, прецизионную шлифовку, сборку и контроль. Перед составлением сметы или принятием производственных обязательств мы анализируем критические размеры, опорные точки, требования к материалам и термообработке, доступ для обработки, стратегию электроэрозионной обработки, припуски на шлифовку и ожидания по контролю.
Что отличает SUUXIANG, так это дисциплинированная координация от обзора чертежей до контроля ревизий и окончательной документации. Каждый проект оценивается на основе его фактических технических требований, а маршруты процессов и методы контроля согласуются с заказом, а не предполагаются из общего каталога.

Компоненты оснастки для MIM: от обзора чертежей до контроля
Обзор чертежей и DFM
Каждая программа изготовления компонентов оснастки для MIM начинается с чертежа, модели, материала, количества, области применения и требований к качеству. SUUXIANG анализирует критические размеры, опорные точки, допуски, доступ к инструменту и статус ревизии перед подтверждением практического производственного маршрута.
- Определение критически важных для качества размеров и функциональных опорных точек
- Анализ доступа для обработки, состояния стенок и взаимодействия допусков
- Уточнение требований к материалам, термообработке и поверхности
- Согласование входных данных запроса предложения с контролируемой записью ревизий

Стратегия электроэрозионной обработки (EDM) для сложных элементов
Когда геометрия, внутренние углы или условия закаленных материалов ограничивают традиционную резку, планирование электроэрозионной обработки становится частью технологического маршрута. SUUXIANG оценивает траектории проволоки, требования к электродам, доступ для промывки и последующие потребности в чистовой обработке относительно чертежа и функционального элемента.
- Оценка доступа проволочной электроэрозионной обработки для пазов, профилей и внутренних деталей
- Планирование стратегии электродов для элементов, обрабатываемых погружной электроэрозионной обработкой
- Учет последовательности электроэрозионной обработки наряду с термообработкой и шлифовкой
- Определение элементов, требующих контроля после электроэрозионной обработки

Контроль шлифовки и подгонки
Прецизионная шлифовка и подгонка обеспечивают взаимосвязь между сопрягаемыми компонентами оснастки MIM, а не просто изолированный размер. Технологический план учитывает припуск на шлифовку, опорные поверхности, условия контакта и функцию сборки, чтобы окончательные корректировки оставались отслеживаемыми по утвержденному чертежу.
- Оставить соответствующий припуск для чистовой шлифовки
- Установить опорные поверхности перед окончательной подгонкой
- Проверить требования к контакту, выравниванию и движению
- Зафиксировать контролируемые корректировки по активной ревизии

Контроль и прозрачность проекта
Планирование контроля соответствует критическим элементам заказа и согласованным требованиям к документации. SUUXIANG обеспечивает видимость информации о производстве, контроле, ревизиях и поставке посредством координации проекта, помогая командам по снабжению и качеству подтверждать, какие доказательства требуются перед отгрузкой.
- Сопоставить методы контроля с критическими размерами и базовыми поверхностями
- Подтвердить требования к отчетности во время обзора проекта
- Обеспечить видимость ревизий посредством координации производства
- Предоставить документацию, соответствующую проверенному плану контроля

Почему стоит выбрать SUUXIANG для компонентов оснастки MIM
Рабочий процесс, основанный на чертеже, для анализа технологичности, планирования критических процессов и документирования требований к контролю перед производством.
← Swipe left or right to view →
Процесс производства оснастки MIM
Процесс, основанный на чертежах, который обеспечивает технологичность, критические размеры, ожидания по контролю и статус ревизии, видимые от этапа проверки до координации поставки.
Анализ чертежей и DFM
Мы анализируем чертежи, модели, базы, критические размеры, требования к материалам, сопрягаемые детали и ожидания по качеству перед тем, как подтвердить практический производственный путь.
Планирование материалов и процессов
Команда согласовывает состояние материала, последовательность термообработки, припуски на механическую обработку, доступ инструмента, потребности в электродах, пути проволоки и припуски на шлифовку в соответствии с утвержденными требованиями.
Обработка на станках с ЧПУ и электроэрозионная обработка
Для создания элементов, соответствующих запланированному технологическому маршруту, применяются фрезерование на станках с ЧПУ, токарная обработка, многоосевая обработка, проволочная электроэрозионная обработка и прошивочная электроэрозионная обработка.
Шлифовка и точная подгонка
Шлифовка и подгонка касаются функциональных поверхностей, установочных взаимосвязей, контролируемых зазоров и монтажных интерфейсов, при этом работы выполняются в соответствии с приоритетами по размерам и поверхностям.
Контроль и управление ревизиями
Детали проверяются по плану, специфичному для заказа, в то время как требования к измерениям, ревизии чертежей и любая согласованная отчетная документация остаются отслеживаемыми на протяжении всего проекта.
Упаковка и координация доставки
После окончательного выпуска детали упаковки и детали доставки координируются с утвержденными требованиями заказа, что помогает защитить компоненты и сохранить видимость информации об отгрузке.
Техническая документация по проекту
A controlled drawing-to-delivery workflow for aligning manufacturability, quality expectations, and production details before work begins.
Отправьте ваш технический пакет
Предоставьте 2D-чертежи, 3D-модели (при наличии), требования к материалам, количество, контекст применения, критические размеры, приоритеты поверхностей, потребности в контроле и предполагаемую дату поставки.
Согласование объема и образцов
Перед утверждением ознакомьтесь с результатами DFM, стратегией обработки, доступом для механической обработки, требованиями к электроэрозионной обработке или шлифованию, объемом предложения, статусом ревизии и любыми ожиданиями по прототипам или образцам.
Утверждение деталей производства
Подтвердите согласованную ревизию чертежа, требования к материалу и термообработке, критически важные для качества характеристики, технологический маршрут, план контроля, требования к документации и детали координации поставки.
Координация поставки и документации
SUUXIANG координирует ход производства и информацию об отгрузке, а затем предоставляет документацию, соответствующую согласованному заказу и проверенному плану контроля готовых компонентов.
Сертификаты и документация по качеству
Проверенные отзывы клиентов о компонентах для MIM-инструмента
Одобрение отзыва клиента ожидает: задокументируйте результат рассмотрения чертежа, подтвержденный результат по размерам или поставке, а также одобренный клиентом показатель перед публикацией.
Одобренный пример применения ожидает: опишите поставленные компоненты для MIM-инструмента, согласованные доказательства контроля и один подтвержденный результат завершенного проекта.
Одобрение отзыва клиента ожидает: перед публикацией любых заявлений о производительности подтвердите с клиентом результат контроля ревизии, механической обработки, электроэрозионной обработки, шлифования или инспекции.
Полное руководство покупателя по компонентам для MIM-инструмента
Practical RFQ, quality, delivery, and confidentiality guidance for drawing-based tooling work.
Что следует указать при запросе коммерческого предложения на компоненты для MIM-инструмента?
Существует ли минимальное количество заказа для компонентов оснастки MIM?
Может ли SUUXIANG предоставить образцы перед запуском компонентов оснастки MIM в производство?
Как мне спланировать срок изготовления заказных компонентов оснастки?
Какая информация о материале и термообработке необходима для расчета стоимости?
Какие отчеты о контроле могут быть запрошены для компонентов оснастки MIM?
Как заказные компоненты оснастки упаковываются и отправляются международным клиентам?
Как SUUXIANG защищает конфиденциальность чертежей и интеллектуальную собственность?
Полное руководство покупателя по компонентам оснастки MIM
Используйте эту систему принятия решений для оценки требований к оснастке MIM, сравнения возможностей поставщиков, контроля рисков валидации и избежания ошибок в спецификациях, качестве и стоимости перед запуском программы оснастки на основе чертежей.
1. Что такое компоненты оснастки MIM?
Металлоинжекционное формование (MIM) использует пресс-форму для впрыска мелкодисперсного металлического порошка со связующим веществом, создавая u0022зеленуюu0022 деталь перед стадиями удаления связующего и спекания. Компоненты оснастки MIM — это прецизионные сердечники, вставки полости, литники, выталкивающие элементы, направляющие, ползуны и вспомогательные механизмы, которые формируют и извлекают эту u0022зеленуюu0022 деталь; это не готовая спеченная металлическая деталь. Источник: https://advancedpowderproducts.com/metal-injection-molding-materialsnnu0022Зеленаяu0022 деталь передает геометрию полости инструмента, состояние разъема, расположение литника, вентиляцию, поведение при выталкивании и взаимосвязь базовых поверхностей на более поздние стадии процесса. Поскольку удаление связующего и спекание изменяют форму после формования, повторяемость результатов зависит от конструкции оснастки, учитывающей проверенный технологический маршрут, поведение при усадке, критические размеры и базовые поверхности для контроля, а не простое копирование номинальных размеров конечной детали.nnSUUXIANG рассматривает компоненты оснастки MIM как работу по прецизионному производству на основе чертежей, сочетая механическую обработку на станках с ЧПУ, электроэрозионную обработку, шлифование, сборку и контроль, когда проверенное требование входит в область применения. Специализированный обзор оснастки необходим, когда чертежи включают жесткие критические для качества размеры, тонкие элементы, поднутрения, сложное извлечение, сопрягаемые интерфейсы, закаленные вставки или геометрию полости, чувствительную к ревизиям.
2. Как развивалась оснастка MIM
Металлические порошки размером 4–25 мкм обычно используются для сырья MIM, смешанного со связующим, чтобы материал можно было впрыскивать как формовочную массу перед удалением связующего и спеканием. Это сместило приоритеты оснастки за пределы традиционного заполнения полости: литники, каналы, вентиляционные отверстия, состояние поверхности и пути потока должны соответствовать порошкообразной загрузке, а не чистому полимеру. Источник: https://www.wevolver.com/article/metal-injection-mouldingnnМаршрут спекания также создает размерные изменения после формования, поэтому геометрия u0022зеленойu0022 детали не может просто дублировать требуемую геометрию конечной детали. Покупатели должны требовать, чтобы в обзоре чертежей определялась проверенная основа усадки, критические базовые поверхности и какие размеры контролируются после спекания, а не выводятся из формы.nnТысячи или миллионы деталей в год — это типичный диапазон объемов MIM, что делает повторяемость, легко обслуживаемые вставки и корреляцию контроля центральными для компонентов оснастки MIM. Сложные микроэлементы вызывают дальнейшие вопросы о доступе к инструменту, стратегии электродов или проволоки для электроэрозионной обработки, корректировках с учетом безопасности стали, местах износа и о том, как будут документироваться производственные ревизии.
3. Типы компонентов оснастки MIM
Шесть семейств компонентов определяют, как оснастка MIM заполняется, извлекается, охлаждается и повторяет цикл. Классифицируйте их перед RFQ, чтобы были видны критические размеры и риски обслуживания.
| Семейство | Основной риск | Доказательства RFQ |
|---|---|---|
| Вставки | Износ прилегающих поверхностей | Базы |
| Система подачи | Эрозия литника | Расположение литника |
| Выталкивание | Следы от штифтов | Поверхности выталкивания |
| Боковые движения | Заедание | Зона хода |
| Направляющие | Несовпадение | Пакет плит |
| Охлаждение/вентиляция | Засорение | Расположение каналов |
Вставки полости и сердечника

1 комплект полость-сердечник формирует деталь; износ концентрируется на кромках и уплотнениях. Предоставьте линию разъема, базовые поверхности, основу усадки и критические профили.
Заливка и литники
1 система подачи контролирует заливку; эрозия, дисбаланс и остатки литника — основные риски. Укажите расположение литника, допустимые следы, схему каналов и контекст подачи материала.
Выталкивающие системы
1 система выталкивания освобождает готовую деталь; следы от штифтов и изгиб создают риск. Укажите поверхности выталкивания, ход, диаметры штифтов и допустимые следы.
Ползуны и подъемники
1 боковое движение формирует поднутрения; выравнивание и заедание требуют контролируемых зазоров. Укажите ход, запирающие поверхности, зону интерференции и направление цикла.
Направляющие и опорные элементы
1 комплект направляющих-опор сохраняет соосность пресс-формы; износ втулок смещает прилегающие поверхности. Укажите систему баз, пакет плит, расположение направляющих и путь нагрузки.
Охлаждение и вентиляция
1 план охлаждения-вентиляции управляет температурой и захваченным газом; риск вариации из-за засорения. Укажите геометрию каналов, соединения, предельные глубины вентиляции и доступ; вторичная обработка может заменить ненужные боковые движения.
4. Материалы для компонентов оснастки MIM
Инструментальная сталь — это материал пресс-формы; сплав MIM — это порошковая шихта, которая становится конечным компонентом. Выбирайте инструмент исходя из абразивности, геометрии, планируемого выпуска, финишной обработки, доступности для обслуживания и общей стоимости жизненного цикла.
| Этап оснастки | Типичное направление использования материалов | Основное решение |
|---|---|---|
| Прототип | Предварительно закаленная 718HH или NAK80 | Быстрая итерация, простая геометрия |
| Промежуточная | Предварительно закаленная или выборочно закаленная сталь | Проверьте износ перед масштабированием |
| Производственная | Закаленная инструментальная сталь или специальные вставки | Объем выпуска, полировка, износ, обслуживание |
Подберите сталь под этап изготовления оснастки
Для прототипных оснасток обычно используют предварительно закаленную 718HH или NAK80, когда важна быстрая обработка и короткие циклы валидации. AMT приводит оба примера для мягкой оснастки MIM: https://amt-mat.com/mim-tooling-from-process-to-precisionnnДля промежуточных оснасток требуется проверка износа перед повторным использованием; для производственных оснасток обычно оправдано использование закаленной инструментальной стали или специальных сплавов, когда объем выпуска и стабильность размеров требуют дополнительных затрат на изготовление.
Учитывайте износ и финишную обработку
Абразивная шихта, узкие литниковые каналы и высокоцикловые скользящие поверхности увеличивают риск износа, поэтому выбирайте износостойкие вставки там, где это подтверждено. Коррозионно-активные среды могут потребовать использования коррозионно-стойкой стали после подтверждения термообработки, целевой полировки и практики очистки.nnПолости, требующие интенсивной электроэрозионной обработки, нуждаются в определении доступа к электродам, стратегии удаления рекристаллизованного слоя и запаса на шлифовку перед закалкой. Требования к зеркальной полировке также влияют на марку стали, термообработку и планирование обслуживания.
Сравните решения по жизненному циклу
Стоимость жизненного цикла включает первоначальную механическую обработку, электроэрозионную обработку, термообработку, полировку, инспекцию, профилактическое обслуживание и время простоя на замену. Обзор чертежей должен выявить, какие вставки являются расходными или заменяемыми до того, как будет утверждена компоновка пресс-формы.
5. Индивидуализация компонентов оснастки MIM
Индивидуализация компонентов оснастки MIM начинается с функциональности отливаемой детали, усадки и риска инспекции, а не с косметических опций. SUUXIANG может проанализировать требуемый путь от чертежа, шихты и данных о производстве перед тем, как приступить к изготовлению.
| Индивидуальный заказ | Основные входные данные для принятия решений | Последствия для производства |
|---|---|---|
| Сменный вкладыш | Частота ревизий и критические элементы | Ремонтопригодная локальная замена |
| Количество гнезд | Годовой объем и целевая продолжительность цикла | Размер инструмента и анализ балансировки |
| Система охлаждения | Термические риски и доступ | Возможность традиционного или конформного охлаждения |
| Маркировка и текстура | Указания на чертеже и допустимые косметические дефекты | Электроэрозионная обработка, механическая обработка или метод финишной обработки |
Решения по модульной стали
Сменные вставки полости локализуют износ, позволяют вносить контролируемые изменения и упрощают обслуживание при изменении геометрии. Утвердите 2D-чертеж, 3D-модель, схему привязки и распределение допусков до выпуска интерфейсов вставок.
Стратегия заливки и выдержки
Расположение литников, схема выталкивателей и вентиляции должно соответствовать направлению потока материала, допустимым следам от стыковки и безопасному доступу к инструменту. Предоставьте информацию о системе подачи материала, ожидаемой усадке и любые запрещенные зоны для литников или выталкивателей вместе с запросом на коммерческое предложение.
Охлаждение и проверка
Годовой объем определяет количество гнезд, оценку традиционного или конформного охлаждения и предусмотренные планы смены оснастки. Укажите текстуру, маркировку детали, методы измерения критических размеров и требования к отчетности, чтобы элементы контроля соответствовали согласованному плану управления.
6. Основы конструкции и качества
Компоненты инструмента для MIM должны быть разработаны с учетом особенностей литья, обезжиривания и спекания одобренного материала. Анализ чертежей должен выявить размеры, влияющие на сопряжение после определения технологического процесса.
Контроль усадки и накопления погрешностей
Факторы усадки должны быть привязаны к конкретному материалу и проверенному процессу, а не скопированы из общего правила. Цепочки привязки должны показывать, как накапливаются отклонения гнезда, вкладыша и сопрягаемой детали.nnУтверждение первой партии должно включать сравнение критических размеров с согласованным чертежом и методом измерения. Пробные образцы покажут, требует ли компенсация контролируемой доработки инструмента.
Разъем, литники и выталкивание
Линии разъема требуют явных ограничений по облою, геометрии уплотнения и доступа для контроля на чертеже. Расположение литников и вентиляционных отверстий следует проверять относительно направления заливки, следов от стыковки и потребностей последующей финишной обработки.nnРасположение выталкивателей должно обеспечивать беспроблемное извлечение детали без деформации тонких участков или критических поверхностей. Пробные образцы должны подтвердить легкость извлечения и приемлемый внешний вид.
Сталь, электроэрозионная обработка и ремонтопригодность
Последовательность термообработки должна сохранять припуски под шлифование и определять время окончательной электроэрозионной обработки и подгонки. Требования к финишной электроэрозионной обработке должны различать функциональную текстуру и поверхности, требующие полировки после электроэрозионной обработки.nnСменные вкладыши и элементы охлаждения должны быть доступны для обслуживания и документированы с указанием ревизий. План контроля должен увязывать каждый критический элемент с привязкой, инструментом и требованием к отчетности.
7. Выбор производителя MIM-инструмента
Компетентный производитель компонентов MIM-инструмента предоставляет доказательства своих производственных возможностей до обещания результата. Сравнивайте реакцию на анализ чертежей, план валидации и дисциплину внесения изменений, а не общий список оборудования.
| Область оценки | Запросить | Более веские доказательства |
|---|---|---|
| Инжиниринг | Обзор DFM и усадки | Чертеж с аннотациями |
| Производство | Обработка на ЧПУ и ЭЭО | План процесса для конкретных элементов |
| Качество | Метод контроля | Отчет по образцам |
| Контроль изменений | Процесс внесения изменений | Запись утвержденных изменений |
Анализ инженерных данных
Необходимо совместно изучить 2D-чертежи, 3D-модели, предположения по усадке, реперные точки и критические размеры. Уточните, кто отвечает за обратную связь по DFM и как фиксируются изменения в оснастке.
- Запросить чертежи с аннотациями
- Подтвердить ответственность за усадку
- Запросить порядок утверждения изменений
Проверить перед выпуском
Первые образцы должны сопровождаться согласованным планом контроля, критериями приемки и форматом отчета. Уточните, как результаты обработки на станках с ЧПУ, электроэрозионной обработки, шлифовки, подгонки и измерений связаны с утвержденной ревизией.
- Определить количество образцов
- Указать отчеты по критическим элементам
- Утверждать изменения в письменной форме
Проверить контроль поставок
Сертификаты на материалы, записи термообработки, экспортные документы, информацию о владении техническим обслуживанием и статус производственных мощностей должны соответствовать объему заказа. SUUXIANG должен подтверждать только те возможности, которые подкреплены текущими доказательствами по проекту.
- Запросить прослеживаемость материалов
- Подтвердить упаковочные документы
- Уточнить порядок технического обслуживания
8. Распространенные ошибки при покупке оснастки для MIM-процесса
При работе с литьем пластмасс покупатели часто допускают ошибки, перенося свои привычные подходы на процесс MIM (металлокерамическое литье), где этапы удаления связующего и спекания кардинально меняют размеры и требования к проверке. К каждому решению следует подходить как к контролируемому интерфейсу оснастки и процесса.
Учитывайте усадку
Один пропущенный допуск на усадку при спекании может исказить все критические размеры после уплотнения. Перед выпуском стали требуйте от производителя MIM-изделий валидированную модель усадки, идентификацию сплава/сырья и цикл измерения опытной детали.
Обеспечьте технологичность конструкции
Две частые ошибки: труднодоступные элементы и допуски, назначенные без привязки к базе или технологической карте. Обсудите с изготовителем оснастки углы уклона, линию разъема, механизм выталкивания, расположение литника, доступ для электроэрозионной обработки, припуски на шлифовку и возможности постобработки после спекания.
Предоставьте полный пакет документов
Три отсутствующих входных параметра — чертеж 2D с управлением ревизиями, 3D-модель и список критических характеристик (CTQ) — приводят к задержкам в интерпретации и переделкам. В запросе на коммерческое предложение (RFQ) укажите методы контроля на основе баз, требования к поверхности, состояние материала и акты приемки.
Валидируйте решения на всех этапах жизненного цикла
Два преждевременных решения — выбор исключительно по цене и пропуск испытаний — могут скрыть расходы на обслуживание, износ и квалификацию. Сравните данные о жизненном цикле, утвердите образцы на разных этапах и запланируйте запасные вставки, контроль версий и документацию по управлению изменениями.
9. От анализа чертежа до производства
Контролируемый запуск производства оснастки MIM начинается с полного RFQ, а не с допуска, скопированного из устаревшего PDF-файла. SUUXIANG должен согласовать чертеж, модель, материал, количество, назначение, ожидания по качеству и целевую дату перед запуском.
Этап RFQ и оценки технологичности
На первом этапе (Gate 1) покупатель должен указать текущую ревизию чертежа, статус 3D-модели, критические размеры, базы, требования к поверхности и необходимые записи контроля. SUUXIANG анализирует доступ к оснастке, стратегию разъема, предположения об усадке и риски, связанные с размерами после спекания, прежде чем утвердить технологию.
- Утвержденная ревизия чертежа
- Спецификация материала и термообработки
- Контекст сопрягаемых деталей или применения
DFM и утверждение оснастки
Второй этап (Gate 2) преобразует полученные данные в документированные предположения по DFM (проектирование для производства) и расчету стоимости. Утверждение покупателем должно охватывать компоновку гнезд, вставки, литники, выталкиватели, стратегию электродов, траектории проволоки и любые размеры, предназначенные для контроля после спекания.
- Решение по DFM
- Объем и исключения в предложении
- Утвержденная ревизия оснастки
Изготовление, испытания и валидация
Третий этап (Gate 3) следует за механической обработкой на станках с ЧПУ, электроэрозионной обработкой, шлифовкой, подгонкой и сборкой с контролируемыми испытаниями. Результаты первого образца должны сравнивать измеренные размеры с утвержденной ревизией после спекания; отклонения требуют задокументированного решения об исправлении перед выпуском в производство.
- Отчет об инспекции
- Журнал испытаний и исправлений
- Запись о контролируемом выпуске
10. Ценообразование и стоимость оснастки MIM
Шесть факторов определяют обоснованную стоимость оснастки для MIM-компонентов: утвержденная геометрия, требования к материалу и термообработке, количество гнезд, допуски, годовой объем спроса и объем валидации. Предварительная модель может помочь в бюджетировании, но окончательное решение о покупке должно основываться на выпущенных чертежах и статусе ревизии.nnВажны две точки зрения на стоимость: первоначальная стоимость изготовления оснастки и стоимость жизненного цикла на один соответствующий требованиям детали. Попросите поставщика указать предположения относительно электроэрозионной обработки, шлифовки, инспекции, отбора проб, запасных вставок и инженерных изменений перед сравнением предложений.
| Объем работ по оснастке | Основные ценообразующие факторы | Первоначальные инвестиции | Влияние времени выполнения | Ценность жизненного цикла |
|---|---|---|---|---|
| Прототип, простая полость | Механическая обработка, базовые вставки, ограниченная валидация | Ниже | Короче | Быстрое освоение дизайна |
| Пилотная оснастка | Детализация полости, итерации размеров, выборка | Умеренный | Зависит от рассмотрения | Снижает риск масштабирования |
| Производственная оснастка | Многогнездная компоновка, закаленные вставки, электроэрозионная и шлифовальная обработка | Выше | Длиннее | Распределяет затраты пропорционально спросу |
| Сложная производственная оснастка | Ползуны, подъемники, точные базы, инспекция и запасные части | Самый высокий | Самый долгий | Обеспечивает контролируемое обслуживание |
Отправьте чертежи компонентов оснастки SUUXIANG на техническое рассмотрение
Укажите материал, количество, критические размеры, требования к инспекции и предполагаемую дату поставки, чтобы наша команда могла оценить технологичность перед составлением предложения.