
Вставки каналов охлаждения пресс-форм, спроектированные по вашему чертежу
SUUXIANG перед составлением коммерческого предложения анализирует критические размеры, доступ для обработки, требования к электроэрозионной обработке и инспекции для изготовления вставок каналов охлаждения пресс-форм по индивидуальному заказу.
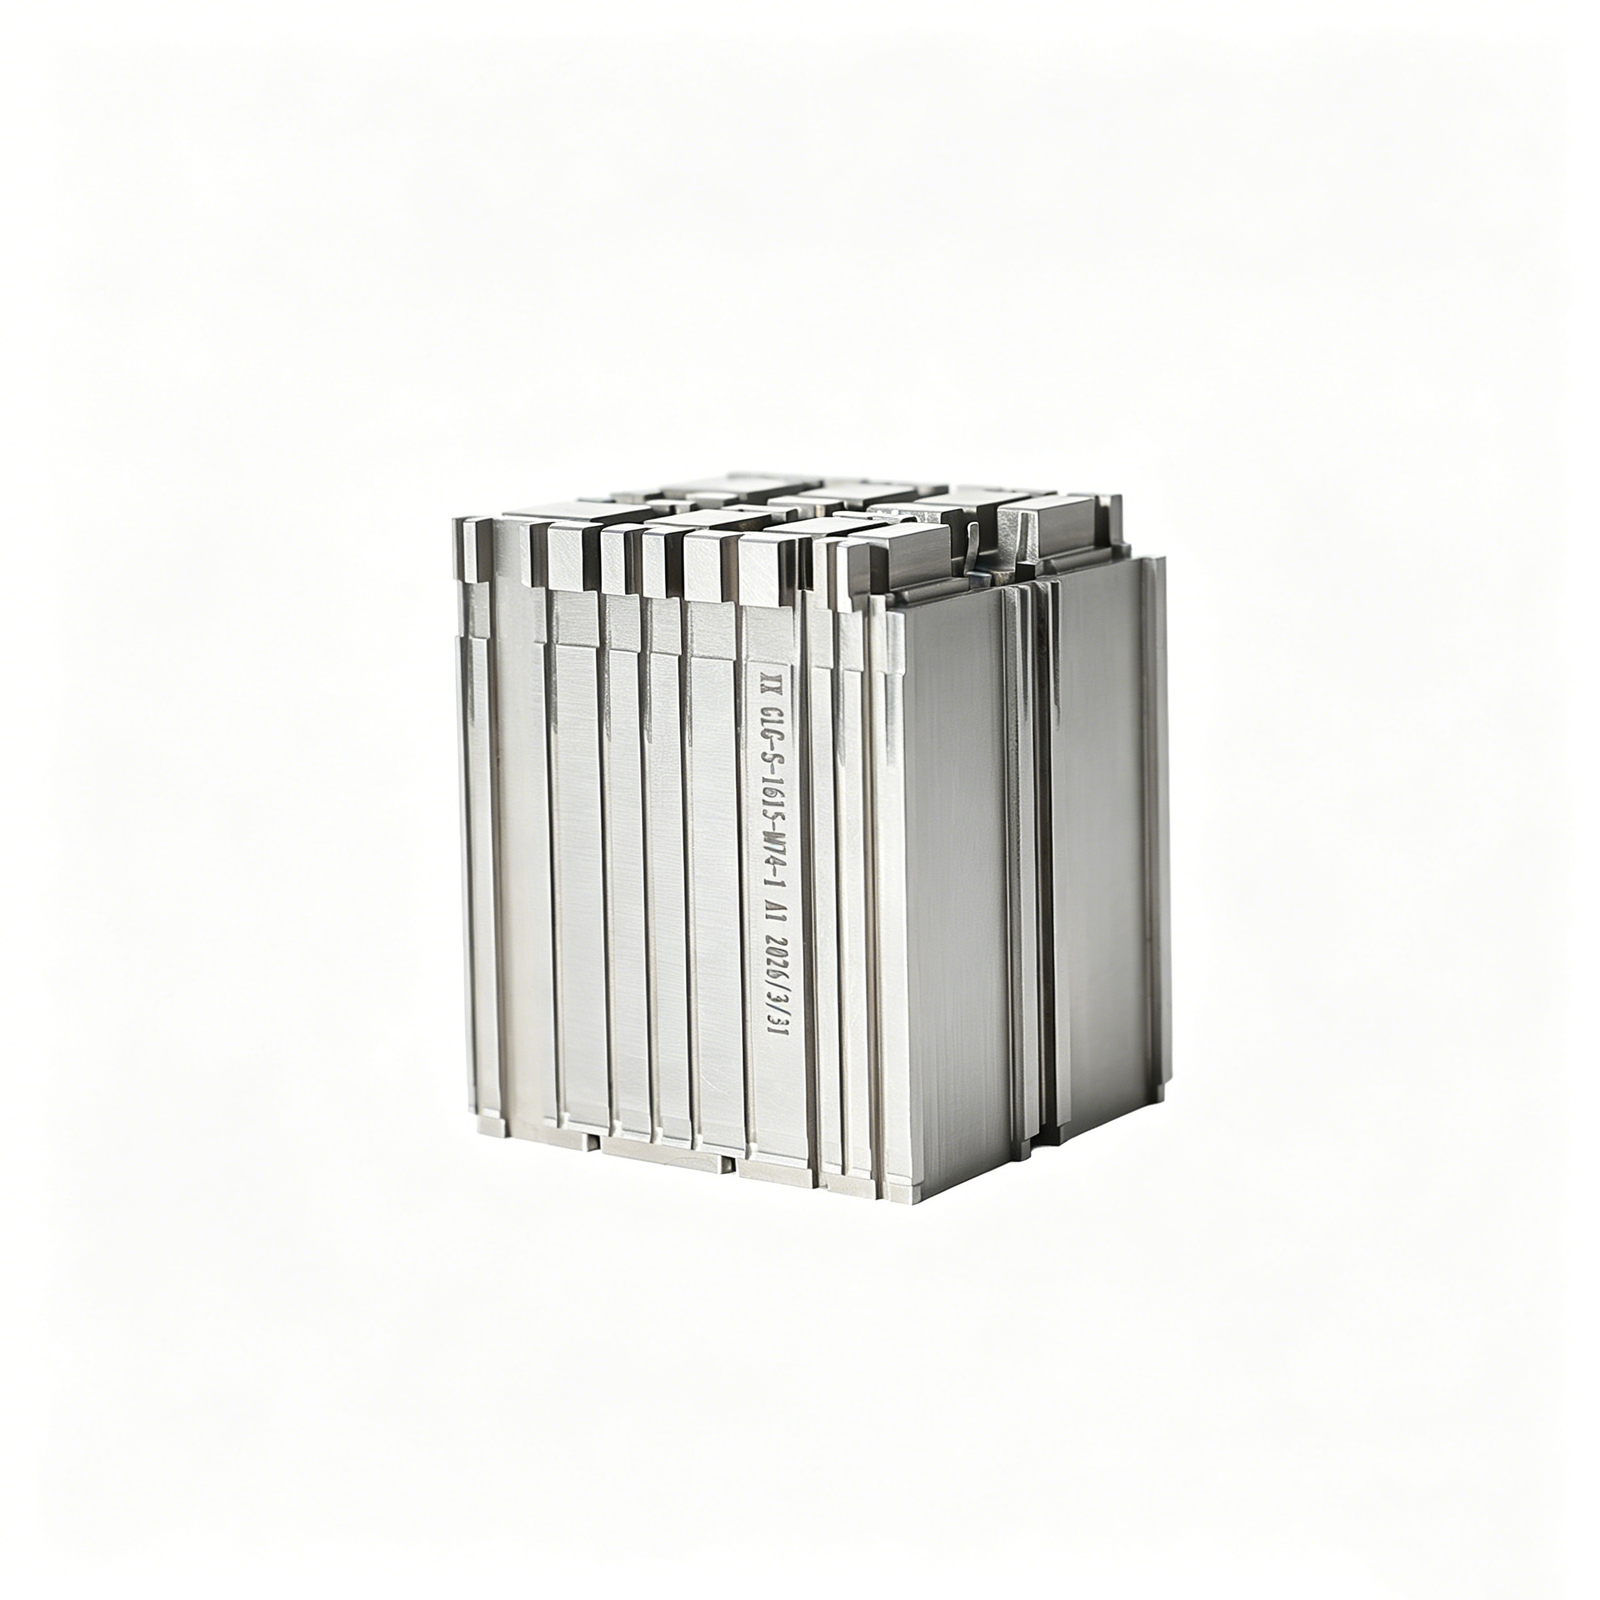
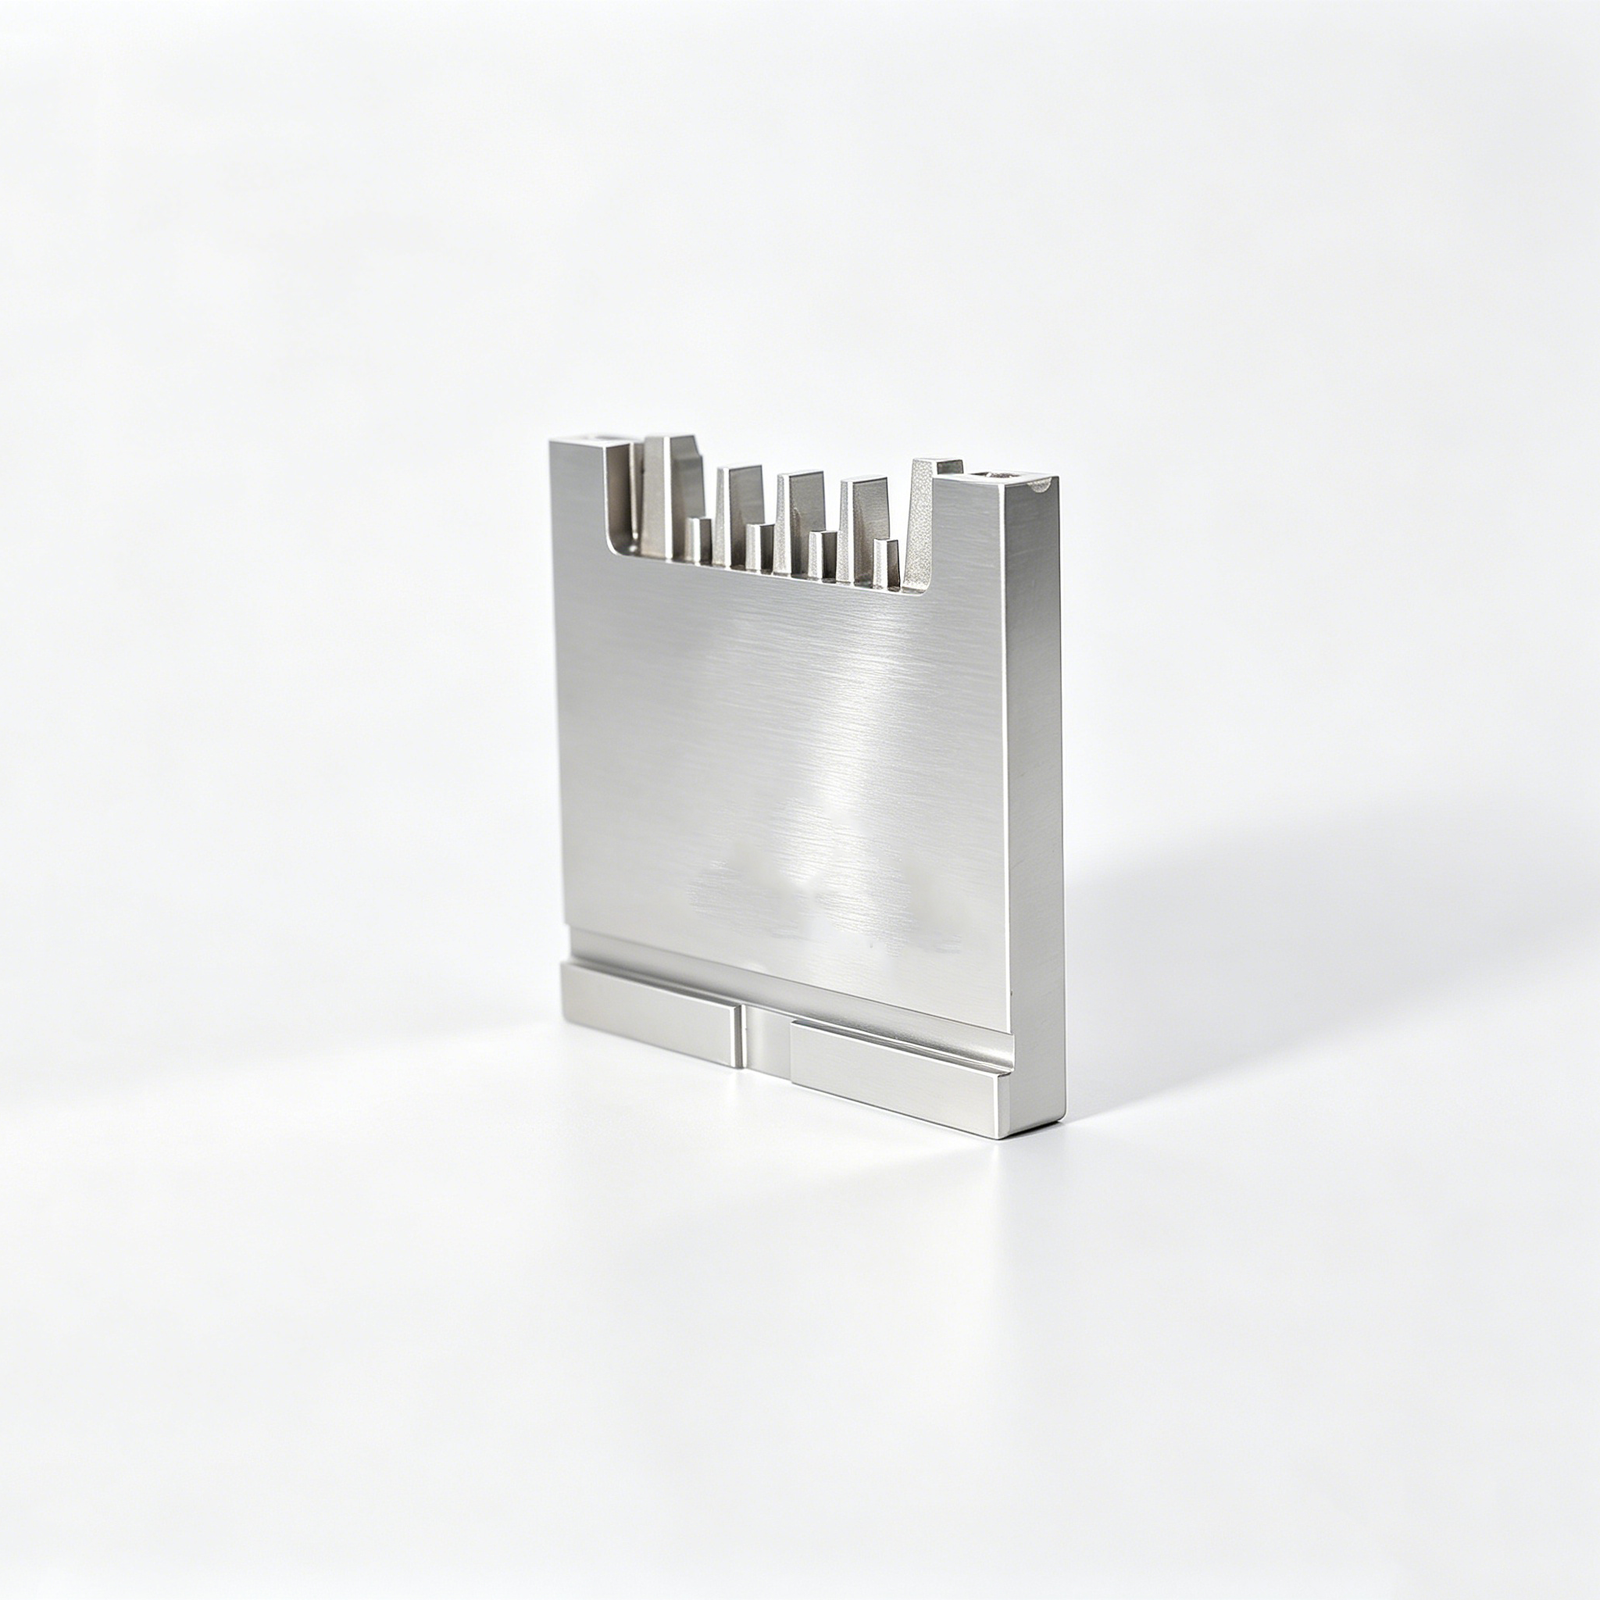
Типовые компоненты на заказ для вставок каналов охлаждения пресс-форм




Related Component Families and Drawing-Based Quotations








Инженерные преимущества для вставок каналов охлаждения пресс-форм
Планируйте критические элементы, технологические маршруты и доказательства инспекции до принятия производственных обязательств.
DFM до составления коммерческого предложения
Перед определением технологического маршрута и стоимости рассмотрите детали чертежа, назначение каналов охлаждения, доступ для обработки и потенциальные производственные риски.
Критические размеры запланированы
Определите функциональные размеры, связи по базам, приоритеты поверхностей и проблемы с накоплением допусков, чтобы методы контроля соответствовали предполагаемой функции компонента в пресс-форме.
Согласованные технологические маршруты
Объедините u003ca href=u0022/cnc-machining-services/u0022u003eЧПУ-обработкуu003c/au003e, электроэрозионную обработку, прецизионную шлифовку и подгонку в соответствии с геометрией, доступом инструмента, последовательностью термообработки и требуемыми условиями финишной обработки.
Контроль с самого начала
На ранних этапах определите практические точки измерения, ожидания по отчетности и критерии приемки, чтобы финальная документация соответствовала ревизии чертежа и плану контроля.
Видимый контроль ревизий
Сохраняйте видимость ревизий чертежей, технических уточнений и координации поставок на протяжении всего проекта, чтобы сократить количество избегаемых изменений между утверждением и производством.
Вставки каналов охлаждения и семейства оснастки
Семейства компонентов для оснастки каналов охлаждения, изготовления пресс-форм, разъемов и контролируемого прототипирования или мелкосерийного производства, основанные на чертежах.

Услуги ЧПУ-обработки
Услуги прецизионной ЧПУ-обработки преобразуют утвержденные чертежи в компоненты оснастки по индивидуальному заказу, с планированием процесса, сосредоточенным на доступе к каналам охлаждения, критических размерах, требованиях к материалам и ожиданиях по контролю до принятия производственных обязательств.
Upload a Drawing
Услуги фрезерования на ЧПУ
Услуги изготовления призматических вставок, плит, коллекторов и деталей пресс-форм на ЧПУ, где каналы охлаждения, уплотнительные поверхности, базы и доступ инструмента должны быть решены на основе чертежа.
Upload a Drawing
Услуги токарной обработки на ЧПУ
Услуги прецизионной токарной обработки на ЧПУ для изготовления вращающихся элементов оснастки каналов охлаждения, таких как втулки, гильзы, сердечники, пробки и резьбовые соединения, с акцентом на концентричность, толщину стенки, сопрягаемую геометрию и последующую обработку.
Upload a Drawing
5-осевая обработка
5-осевая обработка с ЧПУ позволяет создавать вставки с каналами охлаждения под углом, фасонные и многогранные, где стандартные методы создают ограничения доступа или риск нарушения опорных точек. Стратегия обработки и точки контроля должны быть согласованы с функциональной геометрией.
Upload a Drawing
Токарная обработка на автоматах продольного точения и микрообработка
Токарная обработка на автоматах продольного точения и микрообработка применяются для изготовления штифтов, втулок, сопел, вставок и установочных элементов малого диаметра, используемых в компактных системах охлаждения или соединительных оснастках. В запросе на коммерческое предложение укажите критические диаметры, прямолинейность, состояние материала и требования к обращению.
Upload a Drawing
Услуги электроэрозионной обработки проволокой и прошивной электроэрозионной обработки
Услуги электроэрозионной обработки проволокой и прошивной электроэрозионной обработки позволяют создавать узкие пазы, внутренние профили, острые грани, глубокие полости и геометрию закаленных инструментов, недостижимые эффективно фрезерованием. Требуют согласования стратегии обработки, траектории проволоки, ожиданий по зоне термического влияния и припусков на чистовую обработку.
Upload a Drawing
Точная шлифовка
Точная плоская и профильная шлифовка обеспечивает плоскостность, параллельность, точность профиля и контролируемое снятие припуска на закаленных вставках и сопрягаемых деталях. Чертежи должны определять функциональные поверхности, опорные точки, припуски на шлифовку и требования к поверхности.
Upload a Drawing
Вставки для формообразующих и пуантонов пресс-форм
Прецизионные вставки для пуансонов и гнезд пресс-форм могут включать интерфейсы каналов охлаждения, элементы смыкания, геометрию полости и опорные точки вставки к основанию. SUUXIANG перед изготовлением анализирует материал, последовательность термообработки, доступ для обработки, потребности в электроэрозионной обработке и требования к контролю.
Upload a Drawing
Выталкиватели и компоненты системы выталкивания
Выталкиватели, втулки и компоненты системы выталкивания должны соответствовать геометрии отверстий, условиям смазки, температурным режимам и зазорам при движении в пресс-форме. Предоставьте размеры сопрягаемых деталей, требования к твердости, приоритеты по поверхности и любые опасения относительно близости каналов охлаждения.
Upload a Drawing
Опорные стержни, направляющие и установочные элементы
Опорные стержни, направляющие и установочные элементы обеспечивают повторяемое выравнивание между элементами пресс-формы и соответствующими деталями оснастки. Критические требования часто включают контроль диаметра, концентричность, прямолинейность, класс посадки, состояние материала и взаимосвязь с сопрягаемыми деталями.
Upload a Drawing
Ползуны, подъемники, литники и аксессуары для пресс-форм
Ползуны, подъемники, литники и аксессуары пресс-форм объединяют подвижные интерфейсы, износостойкие поверхности, ограничения охлаждения и монтажные взаимосвязи. Анализ чертежей должен подтверждать геометрию хода, смыкания, условия смазки, доступ для обработки и методы контроля критических интерфейсов.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов поддерживают полости высокой плотности, элементы формирования контактов, тонкую геометрию шага и повторяемое выравнивание. Комплекты предложений должны определять контекст применения смолы или детали, размеры сопрягаемых деталей, критические поверхности, материал, термообработку и приоритеты контроля.
Upload a Drawing
Компоненты штампов для листовой штамповки
Прецизионные компоненты штампов для листовой штамповки включают пуансоны, матрицы, направляющие, вставки и износостойкие элементы, изготовленные согласно геометрии, указанной на чертеже. Планирование процесса учитывает состояние материала, последовательность термообработки, припуски на шлифовку, электроэрозионные элементы, взаимосвязи зазоров и проверку размеров.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и переформования
Компоненты оснастки для литья под давлением, MIM, CIM и переформования оцениваются на соответствие применяемому процессу, геометрии детали, поведению материала, потребностям в охлаждении и монтажным интерфейсам. SUUXIANG подтверждает реализуемый маршрут только после анализа текущих требований проекта.
Upload a Drawing
Материалы для обработки
Материалы для обработки с ЧПУ выбираются на основе чертежа, применения, механических нагрузок, воздействия коррозии, маршрута термообработки и потребностей в контроле. Укажите марку, правила допустимых замен, требования к документации на материал и количество при запросе коммерческого предложения.
Upload a Drawing
Финишная обработка поверхности и термообработка
Финишная обработка поверхности и термообработка должны планироваться с учетом функциональных поверхностей, изменения размеров, износа, отделения, коррозионной стойкости и последующей шлифовки или электроэрозионной обработки. Определите требуемую обработку, зону финишной обработки, необходимость маскирования и ожидания по проверке.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству согласуются с критическими размерами, опорными точками, методами измерения, статусом ревизии и требованиями к отчетности, указанными на чертеже. Определите ожидания по первой статье, протоколу размеров, материалу или прослеживаемости перед началом производства.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство поддерживают валидационные детали по чертежам, временную оснастку, запасные компоненты и контролируемые объемы производства. Предоставьте текущую ревизию, количество, материал, функциональные приоритеты, срок поставки и потребности в контроле для анализа возможности.
Upload a DrawingМатериалы для вставок каналов охлаждения пресс-форм

Инструментальная сталь с предварительной закалкой
Практичный вариант для многих вставок каналов охлаждения пресс-форм, где требуется стабильная обработка и умеренная износостойкость. Выбор зависит от схемы охлаждения, требований к финишной обработке, приоритетов по размерам и того, подходит ли поставленное состояние для конкретного применения.

Инструментальная сталь с полной закалкой
Рассматривается для вставок, подвергающихся повышенному износу или компрессионным нагрузкам, когда выбранный маршрут термической обработки поддерживает требуемую геометрию. Анализ технологичности проверяет припуски на обработку, риск деформации, припуски на шлифовку и критические размеры перед началом работ.

Коррозионностойкая инструментальная сталь
Оценивается для вставок каналов охлаждения, используемых в условиях, чувствительных к влаге, или при опасениях коррозии. Выбор марки должен соответствовать практике охлаждения, требованиям к поверхности, термической обработке и задокументированной спецификации материала заказчика.

Легкосплавные материалы с высокой теплопроводностью
Используются условно, когда теплоотдача является ключевым фактором при проектировании, а применение поддерживает выбор материала. SUUXIANG анализирует требования к износу, интерфейсы соединения, поведение при обработке и потребности в инспекции в соответствии с утвержденным чертежом.

Легкосплавные конструкционные стали
Подходят для нестандартных концепций вставок, требующих определенного баланса обрабатываемости, прочности и последующей финишной обработки. Подтверждение материала учитывает геометрию, доступ для электроэрозионной обработки, последовательность шлифовки, сопрягаемые компоненты и необходимую документацию по качеству.
Вставки каналов охлаждения пресс-форм: процессы механической обработки и электроэрозионной обработки

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ создает профили вставок, карманы, каналы охлаждения и доступные элементы каналов. Доступ инструмента, толщина стенок, базовые поверхности и припуски на обработку проверяются для обеспечения стабильной последующей электроэрозионной обработки, шлифовки и подгонки.

Токарная обработка на станках с ЧПУ
Токарная обработка на станках с ЧПУ используется для изготовления вращающихся компонентов каналов охлаждения, заглушек, гильз и цилиндрических интерфейсов, где важны концентричность и геометрия, связанная с уплотнением. Анализ чертежа определяет базовые отношения, требования к резьбе, состояние материала и контрольные точки перед началом работ.

Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой создает точные сквозные элементы, узкие профили и труднообрабатываемые геометрические формы вставок после оценки состояния материала и пути проволоки. Маршрут учитывает доступ к начальному отверстию, требования к углам, критические размеры и припуски на последующую подгонку или шлифовку.

Электроэрозионная обработка погружением
Электроэрозионная обработка погружением формирует детали полостей, глубокие ребра и внутренние элементы, недоступные для обычных фрез. Стратегия электродов, ожидания по чистоте поверхности, контроль баз и припуски на электроэрозионную обработку планируются таким образом, чтобы вставки каналов охлаждения пресс-форм могли быть финишными и проверены в соответствии с чертежом.


Инспекция подгонки
Подгонка и инспекция проверяют взаимосвязи сопрягаемых деталей, критические размеры, интерфейсы, связанные с каналами, и требуемые отчеты. SUUXIANG согласовывает метод инспекции и окончательную документацию с утвержденной ревизией чертежа, требованиями заказа и проверенным планом инспекции.
Вставки каналов охлаждения пресс-форм: аппаратные и финишные опции

Направляющие элементы
Направляющие штифты, втулки и износостойкие поверхности могут поставляться при условии, что их посадка, материал, твердость, требования к смазке и геометрия сопряжения четко определены на чертеже или в сборочных данных.

Направляющие элементы
Штифтовые отверстия, опорные поверхности, шпонки и референтные плоскости помогают обеспечить повторяемость положения вставки. Выбор базовых поверхностей, класс посадки, последовательность сборки и точки контроля должны быть согласованы до начала механической обработки.

Резьбовые крепежи
Винты, пробки, стопорные элементы и резьбовые заглушки могут быть подобраны для вставок каналов охлаждения пресс-форм при условии предоставления стандартов резьбы, требований к герметизации, параметров затяжки и спецификаций закупаемых деталей.

Уплотнительные элементы
Уплотнительные кольца, заглушки и соответствующие интерфейсы могут быть использованы для контуров охлаждения. Размеры канавок, тип охлаждающей среды, условия давления, совместимость материалов и требования к проверке на утечки требуют изучения чертежей.

Защита поверхности
Защитное масло, антикоррозионная обработка, маркировка или указанная отделка могут быть применены при условии их совместимости с материалом, требованиями к поверхности, условиями эксплуатации и последующей очисткой.

Защитная упаковка
Специальная упаковка, раздельные отсеки, защита от ржавчины и идентификационные этикетки помогают защитить критически важные поверхности и сохранить прослеживаемость ревизий при транспортировке. Определите требования к обработке, маркировке и документации при подаче запроса на коммерческое предложение.
О SUUXIANG Precision Manufacturing
SUUXIANG — единственный международный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., основанной в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основателем и законным представителем является СяоЧэн Хуан. Мы помогаем инженерным, снабженческим и отделу контроля качества воплощать чертежи и спецификации в проверенные детали, изготовленные на станках с ЧПУ, прецизионные компоненты пресс-форм, оснастку для разъемов и компоненты штампов.
Наша работа включает фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, электроэрозионную обработку проволокой и погружным электродом, прецизионную шлифовку, подгонку и контроль. Для вставок каналов охлаждения пресс-форм и сопутствующей оснастки производственный маршрут выбирается на основе чертежа, критических размеров, стратегии выбора базовых поверхностей, состояния материала, доступности для обработки и требований к отчетности — а не из общего каталога.
Отличительной особенностью SUUXIANG является дисциплинированная техническая координация перед принятием производственных обязательств. Мы анализируем риски DFM, накопление допусков, потребности в электроэрозионной или шлифовальной обработке, последовательность термообработки и методы контроля с учетом требований проекта, а затем поддерживаем информацию о ревизиях и поставках на протяжении всего производственного процесса.

Планирование и изготовление вставок каналов охлаждения пресс-форм
Анализ DFM и базовых поверхностей
Каждый проект по изготовлению вставки канала охлаждения пресс-формы начинается с чертежа, модели, контекста применения и требований к качеству. SUUXIANG анализирует критические размеры, взаимосвязи базовых поверхностей, состояние стенок, интерфейсы охлаждения, требования к материалу и статус ревизии перед обсуждением или расчетом стоимости производственного маршрута.
- Определение критически важных для качества размеров и функциональных базовых поверхностей
- Анализ интерфейсов охлаждения, уплотнительных элементов и соседних компонентов пресс-формы
- Уточните требования к материалу, термообработке, поверхности и количеству
- Обозначайте риски технологичности до принятия производственных обязательств

Стратегия доступа для станков с ЧПУ и электроэрозионной обработки
Геометрия каналов, детали углов, внутренние элементы и локальная твердость могут определить, подходит ли обработка на станках с ЧПУ, проволочная электроэрозионная обработка, погружная электроэрозионная обработка или комбинированный метод. Доступ оценивается на раннем этапе, чтобы стратегия электродов, траектории проволоки, последовательность обработки и опорные поверхности оставались согласованными.
- Оцените доступ инструмента к просверленным, фрезерованным и электроэрозионно обработанным элементам
- Планируйте траектории проволоки и расположение электродов вокруг функциональной геометрии
- Упорядочьте обработку с учетом потребностей в термообработке и финишной отделке
- Сохраняйте стабильные опорные точки для последующих операций

Припуски на шлифовку и подгонку
Прецизионные вставки каналов охлаждения пресс-форм часто требуют контролируемых припусков для шлифовки и подгонки после предыдущих операций. SUUXIANG планирует припуски относительно функциональных размеров чертежа, условий сопряжения и требований к поверхности, помогая командам избежать удаления критического материала до окончательной регулировки и проверки.
- Определите припуски на шлифовку до финальных этапов обработки
- Проверьте сопрягаемые поверхности, зоны герметизации и установочные элементы
- Согласуйте потребности в подгонке с приоритетами по размерам
- Согласуйте финальную отделку с планом контроля

Контроль инспекции и ревизий
Планирование инспекции должно отражать элементы, влияющие на сборку, эффективность охлаждения и качество детали. SUUXIANG согласовывает методы измерения и запрошенную документацию с заказом, при этом сохраняя информацию о ревизиях чертежей, ожиданиях по инспекции и доставке видимой на протяжении всего рабочего процесса проекта.
- Увяжите контрольные точки с критическими размерами и базовыми поверхностями
- Уточните требования к отчетности и прослеживаемости до начала производства
- Поддерживайте видимый контроль ревизий в рабочем процессе заказа
- Сопоставьте финальную документацию с утвержденным планом контроля

Почему стоит выбрать SUUXIANG для вставок каналов охлаждения пресс-форм
Сравните инженерные подходы, которые помогают согласовать обзор чертежей, планирование процессов, инспекцию и управление ревизиями до начала производства.
← Swipe left or right to view →
Вставки каналов охлаждения пресс-форм: от чертежа до отгрузки
Каждый проект следует маршруту, основанному на чертежах, который обеспечивает видимость критических размеров, решений по процессу, требований к контролю и информации о ревизиях до принятия производственных обязательств.
Анализ требований чертежа
Перед подготовкой коммерческого предложения ознакомьтесь с 2D-чертежами, 3D-моделями, материалами, количеством, схемой охлаждения, критическими размерами, базовыми поверхностями, требованиями к обработке поверхности, условиями контроля и сроками поставки.
Планирование технологического процесса
Определите действия по DFM (проектирование для производства), доступ для механической обработки, стратегию сверления или ЭДМ, последовательность термообработки, припуски на шлифовку, требования к сборке и подход к контролю для утвержденной ревизии.
Обработка основных элементов
Изготовьте соответствующие элементы вставки с помощью фрезерования на станках с ЧПУ, токарной обработки, многоосевой обработки, сверления и микрообработки, сохраняя заданные базовые связи и припуски на обработку.
Финишная ЭДМ и шлифовка
При необходимости выполните электроэрозионную обработку проволокой, прошивную электроэрозионную обработку, прецизионную шлифовку и сборку, проверяя стратегию электродов, траектории проволоки, требования к поверхности и доступность элементов.
Контроль, упаковка и координация
Проверьте детали в соответствии с согласованным планом контроля, сопоставьте документацию с заказом, защитите обработанные поверхности при упаковке и согласуйте информацию об отгрузке с заказчиком.
Как заказать вставки для каналов охлаждения пресс-форм
Move from drawing review to approved production with clear requirements, documented decisions and coordinated delivery.
Отправьте ваш технический пакет
Предоставьте 2D-чертеж, доступную 3D-модель, контекст применения, количество и желаемую дату поставки, чтобы команда могла приступить к целенаправленному техническому обзору.
Определение критических требований
Подтвердите материал, термообработку, критические размеры, базовые поверхности, требования к обработке поверхности и документацию по контролю, включая геометрию каналов охлаждения или детали сопрягаемых компонентов, влияющие на технологичность.
Обзор DFM и технической осуществимости
Оцените доступ для механической обработки, потребности в ЭДМ или шлифовке, допуски, подход к контролю и статус ревизии перед окончательным утверждением коммерческого предложения, планированием образцов или производственными обязательствами.
Согласование производственной координации
Утвердите согласованный технический маршрут и план качества, затем получайте скоординированную информацию о ходе выполнения работ по мере продвижения механической обработки, сборки, контроля и подготовки к отгрузке в соответствии с подтвержденной ревизией.
Документация по качеству для вставок каналов охлаждения пресс-форм
Иллюстративные примеры проектов для вставок каналов охлаждения пресс-форм
SUUXIANG выявил недоступный путь сверления при проверке чертежа перед выпуском. После утверждения измененной компоновки вставки, первое изделие соответствовало нашим критическим привязкам, и мы избежали четырехнедельного цикла доработки оснастки.
Для 24 компонентов вставок охлаждения команда поддерживала видимость ревизий на станках с ЧПУ, электроэрозионной обработке, шлифовании и при контроле. Отчет по размерам четко связывал каждую измеренную характеристику с нашим чертежом, что сократило наш обзор качества поставщиков.
Обсуждение коммерческого предложения было сосредоточено на материале, термообработке, шлифовальном припуске и шести размерах, которые определяли прилегание. Этот ранний обмен информацией о технологичности помог нам выпустить пригодный для изготовления чертеж и получить пилотные детали к запрошенной дате.
Часто задаваемые вопросы о вставках каналов охлаждения пресс-форм
Practical RFQ, quality, delivery and revision-control guidance for drawing-driven tooling components.
Какую информацию следует предоставить для вставок каналов охлаждения пресс-форм?
Существует ли минимальное количество заказа для вставок каналов охлаждения пресс-форм?
Могу ли я заказать образец перед производством вставок для каналов охлаждения пресс-формы?
Как вы оцениваете сроки изготовления вставки для пресс-формы на заказ?
Какие материалы и термообработка могут быть использованы?
Какие отчеты об инспекции могут быть предоставлены вместе с вставками для каналов охлаждения пресс-формы?
Как осуществляется доставка, оплата и упаковка прецизионных вставок?
Как вы защищаете интеллектуальную собственность и контролируете ревизии чертежей?
Полное руководство покупателя по вставкам для каналов охлаждения пресс-формы
Используйте эту систему принятия решений для сравнения конструкций вставок охлаждения, материалов, производственных маршрутов, контроля поставщиков и факторов, влияющих на стоимость — избегая при этом пробелов в спецификациях, которые могут привести к тепловому дисбалансу, риску утечки, задержке валидации или ненужным переделкам оснастки.
1. Что такое вставки для каналов охлаждения пресс-формы?
Вставка для канала охлаждения пресс-формы имеет два основных интерфейса: ее рабочая поверхность формирует или поддерживает область полости или стержня, а ее внешняя геометрия располагает ее в основании пресс-формы. Внутренние каналы, барботеры или теплопроводящие пути соединяются с контуром охлаждения инструмента, чтобы тепло могло отводиться вблизи локализованного горячего пятна.nnКонструкция системы охлаждения влияет на стабильность цикла, качество детали и производительность. Неравномерные температуры в пресс-форме могут способствовать дифференциальной усадке, деформации, утяжкам и нестабильности размеров; поэтому вставка является компонентом терморегуляции, а не просто заменяемым металлическим блоком.nnПри рассмотрении конструкции следует задаться вопросом, может ли выделенная вставка обеспечить теплопередачу ближе к проблемной зоне, сохраняя при этом прочность инструмента, герметичность, поток охлаждающей жидкости, доступ для обслуживания и контроль базовых точек лучше, чем переделка всей пресс-формы. SUUXIANG должна оценить чертеж, геометрию отливаемой детали, существующий контур, симптомы критического качества и требования к инспекции перед выбором технологичного маршрута.
2. От сверленых линий к конформному охлаждению
Два традиционных маршрута — сверленые прямо каналы и обработанные вставки, собранные вокруг пересекающихся линий — остаются практичными там, где доступ инструмента достигает тепловой нагрузки. Перегородки, барботеры или теплопроводящие вставки могут продлить охлаждение в отдельные глубокие области без изменения всей архитектуры вставки.nnТри условия обычно выявляют их ограничения: глубокие стержни, изогнутая геометрия, неравномерные стенки и горячие точки, изолированные от оси сверления. Эти условия могут привести к неравномерным температурам стали и потребовать выбора канала, компоновки контура или разделения вставки, основанных на геометрии полости, а не скопированных из стандартной компоновки. https://www.aimprocessing.com/blog/designing-cooling-channels-in-injection-molds-a-combination-of-art-and-sciencennАддитивное производство металла позволяет создавать внутренние каналы, которые изгибаются в соответствии с профилем полости или стержня, включая пути, которые невозможно создать с помощью традиционного сверления. Эта свобода должна быть сопоставлена с перепадом давления, очищаемостью, выбором материала, постобработкой, валидацией и ожидаемой производственной выгодой; конформное охлаждение — это опция, специфичная для конкретного применения, а не автоматическое улучшение. https://madisongroup.com/can-conformal-cooling-improve-your-part-quality
3. Типы вставок для каналов охлаждения пресс-формы
Шесть архитектур каналов охватывают большинство решений по вставкам. Выбирайте их после рассмотрения геометрии полости, доступной стали, расположения тепловой нагрузки, доступа к контуру и требований к обслуживанию.
| Тип | Подходящая геометрия | Охлаждение | Удобство обслуживания | Основное ограничение |
|---|---|---|---|---|
| Прямое сверление | Открытые пластины | Прямое | Высокое | Не может повторять контуры |
| С перегородками/распылителем | Глубокие карманы | Увеличенный | Умеренное | Ограничения потока |
| Спиральный/винтовой сердечник | Цилиндрические сердечники | Фокусировка на кончике | Низкое | Сложная обработка |
| Высокопроводящий | Локальные горячие точки | Проводящее распределение | Высокая | Не добавляет поток |
| Сборное охлаждение | Раздельные вставки | Целевое | Умеренная | Уплотнительные интерфейсы |
| Конформный канал | Изогнутые сложные сердечники | Отслеживание профилей | Низкая | Специализированное производство |
Сравнение архитектур
2D-сечение должно подтвердить зону действия канала перед выбором архитектуры. Лучший маршрут обеспечивает баланс между тепловым доступом и потребностями в изготовлении инструмента, герметизации и очистке.nnПлан обслуживания должен определять съемные пробки, перегородки и интерфейсы. Скрытые каналы могут улучшить доступ, но усложняют промывку и ремонт.
Выбор по ограничениям инструмента
Маршрут со сверлеными прямо каналами подходит для открытой, доступной стали и простых тепловых паттернов. Перегородки, барботеры и спиральные сердечники расширяют зону действия в глубокие или тонкие элементы.nnСборный или конформный маршрут подходит для ограниченной геометрии, когда традиционное сверление не может приблизиться к горячей области. Проверьте перепад давления, герметичность, доступ для инспекции и стратегию замены во время рассмотрения чертежа.
4. Материалы для вставок каналов охлаждения пресс-форм
Выбор материала определяет тепловой путь вставки, механический запас прочности и сложность обслуживания. Он не заменяет схему расположения каналов, которая контролирует расстояние до полости, баланс потока, перепад давления и доступ для очистки.
| Семейство материалов | Теплопередача | Долговечность и обслуживание | Типичное применение |
|---|---|---|---|
| Инструментальная сталь | Умеренная | Высокая износостойкость; ремонтопригодность | Общие формованные детали |
| Нержавеющая сталь (PH) | Умеренная | Лучшая коррозионная стойкость | Оснастка, контактирующая с водой |
| Медный сплав | Высокая | Низкий запас износостойкости | Локализованные горячие зоны |
| Аддитивный сплав | Зависит от материала | Требуется пост-проверочный контроль | Сложные внутренние каналы |
Стандартные инструментальные стали
Инструментальные стали обеспечивают твердость, износостойкость, возможность полировки и привычные методы ремонта сваркой для многих вставок формообразующих элементов и пуансонов.nnЗакаленная сталь передает тепло менее эффективно, чем медные сплавы, поэтому проверяйте наличие горячих зон с помощью анализа охлаждения, а не полагайтесь на то, что материал сам по себе решит эти проблемы.
Компромиссы между нержавеющей сталью и медью
Нержавеющие стали мартенситного типа подходят для эксплуатации в условиях воздействия воды, где коррозионная стойкость и достаточная твердость должны сочетаться.nnМедные сплавы быстро отводят тепло, но обычно уступают в износостойкости, сохранении полировки и простоте ремонта; защищайте их там, где важны абразивный износ, агрессивные смолы или высокие нагрузки зажима.
Соображения по добавочным сплавам
Инструментальные стали, изготовленные аддитивным способом, позволяют создавать внутренние каналы, недоступные при сверлении, но способ порошковой обработки, термообработка, плотность, чистота поверхности и контроль требуют индивидуального рассмотрения для каждого проекта.nnКонформные каналы могут улучшить доступ к сложным тепловым зонам; их перепад давления и распределение потока по-прежнему требуют проверки. https://madisongroup.com/can-conformal-cooling-improve-your-part-quality
5. Варианты изготовления вставок для каналов охлаждения на заказ
Разработка вставки на заказ начинается с контролируемого черчения, а не с готовой геометрии из каталога. SUUXIANG анализирует габариты вставки, интерфейсы полости или сердечника, контур охлаждения и критические реперные точки перед тем, как выбрать оптимальный маршрут обработки, электроэрозионной обработки, шлифовки и контроля.
Определение физического интерфейса
2D-чертежи должны определять габариты вставки, установочные поверхности, монтажные отверстия, резьбы, уплотнения, границы полости или сердечника, требования к чистоте поверхности, термообработке, покрытиям и маркировке. Соответствующая 3D-модель отображает доступ инструмента, пересекающиеся каналы и требования к электроэрозионной обработке проволокой или электродами.nnЕдиная схема привязки должна управлять взаимозаменяемыми вставками. Сохраняйте контролируемыми размеры интерфейса, резьбовые соединения, канавки под уплотнительные кольца, расположение разъемов и постоянную маркировку ревизий деталей, чтобы будущая вставка подходила без доработки ответной плиты пресс-формы.
Указание данных по охлаждению и эксплуатации

Для каналов охлаждения должны быть указаны диаметр, траектория, расположение заглушек, тип входного и выходного соединения, а также допустимые модификации. Предоставьте информацию о охлаждающей среде, целевой температуре, расходе или давлении, литьевой смоле, ожидаемой тепловой нагрузке и любых требованиях к испытанию на герметичность.nnФайлы с контролем ревизий должны включать последний 2D-чертеж, 3D-модель, спецификацию материала, количество, требования к контролю и контекст сопрягаемых компонентов. SUUXIANG сможет выявить неустраненные допуски, риски герметичности и точки контроля перед началом производства.
- Последний 2D-чертеж и 3D-модель
- Требования к материалу, твердости, покрытию и отделке
- Соединение охлаждения и условия эксплуатации
- План контроля и идентификатор ревизии
6. Элементы качества, обеспечивающие эффективность охлаждения
Определенные на чертеже реперные точки и документированный план контроля делают производительность охлаждения проверяемой до установки вставки в пресс-форму. Рассматривайте каждую особенность как требование к теплопередаче, потоку и герметичности, а не как изолированный размер обработки.
Реперные точки и стенки охлаждения
Указанные реперные точки должны определять осевые линии каналов, торцы портов и поверхности со стороны полости в рамках единой стратегии измерений. Контролируемое расстояние от канала до поверхности и минимальная толщина стенки снижают вероятность образования горячих зон, пробоя и образования трещин от термической усталости.
Порты, уплотнения и поверхности
Определенная геометрия порта должна соответствовать назначению фитингов, зацеплению резьбы и пути охлаждения. Проверенные уплотнительные поверхности, канавки под уплотнительные кольца, снятые заусенцы на пересечениях и соответствующее состояние внутренней поверхности помогают предотвратить утечки, ограничение потока и начало коррозии.
Валидация и прослеживаемость
Испытания под давлением и на герметичность для конкретного заказа должны указывать среду испытаний, давление, время выдержки, критерии приемки и результат. Идентификация материала, статус термообработки (при указании), результаты испытаний на твердость и отчеты по размерам связывают поставленную вставку с ее ревизией и планом контроля.
7. Выбор поставщика вставок для каналов охлаждения пресс-форм
Компетентный поставщик превращает требования к охлаждению в контролируемый план производства и контроля. Для вставок каналов охлаждения пресс-форм сравнивайте доказательства из выпущенного чертежа, допусковых рядов и требований к пути охлаждения, а не общий список возможностей.
| Область оценки | Вопрос поставщику | Полезные доказательства |
|---|---|---|
| DFM (Проектирование для производства) | Какие допуски определяют путь? | Проверка маркированного чертежа |
| Охлаждающий канал | Как проверяется внутренний канал? | Запись валидации |
| Метрология | Какие базовые элементы определяют контроль? | План контроля |
| Изменения | Как выпускаются ревизии? | Журнал ревизий |
Проверка отклика DFM
2D-чертеж и 3D-модель должны вызывать вопросы по реперным точкам, доступу инструмента, стратегии EDM, припускам на шлифовку, уплотнительным интерфейсам и предположениям о падении давления.nnЗапросите маркированную обратную связь по DFM перед выпуском. Она должна выявить технологичные альтернативы без изменения критических параметров охлаждения.
Проверка контроля процесса и материала
Прослеживаемость материала должна связывать заказанную марку, полученный запас, маршрут термообработки, требование к твердости и идентификацию конечной детали.nnВнутренние каналы, изготовленные аддитивным способом, требуют другого плана валидации, чем просверленные или изготовленные методом EDM. Уточните предлагаемый процесс и способ проверки труднодоступных элементов.
Требование доказательств и дисциплины изменений
План контроля должен определять критические размеры, реперные точки, инструменты, метод валидации каналов, формат отчета и критерии приемки.nnПрототипы и мелкосерийные заказы требуют такого же контроля ревизий, как и серийное производство. Уточните, кто утверждает изменения чертежей, как фиксируются отклонения и какие документы поставляются вместе с деталями.
8. Распространенные ошибки при изготовлении вставок для каналов охлаждения пресс-форм
Сбои охлаждения часто начинаются до обработки, когда в чертеже не определены тепловые, гидравлические или интерфейсные требования. Выпуск возможен только после того, как у каждого решения по вставке охлаждения будет владелец и измеримые критерии приемки.
Цена без операционных данных
Самая низкая цена вставки может исключать тип охлаждающей жидкости, температуру на входе, расход и схему контура; результатом будет вставка, которая подходит, но не может стабилизировать горячую зону. Спросите: Каким условиям охлаждающей жидкости и допустимому диапазону температур должен соответствовать этот контур?
Геометрия без гидравлической проверки
Конформные пути не всегда превосходят другие, а резкие повороты или длинные пути могут увеличить перепад давления и уменьшить подаваемый поток. Спросите: Какой поток, какой предел перепада давления и какое тепловое сравнение подтверждают эту компоновку канала?nnНедостижимые допуски на внутренних путях или уплотнительных поверхностях могут привести к браку, утечкам или дорогостоящей переделке. Спросите: Какие размеры являются критическими, как они будут изготовлены и какой метод контроля их проверяет?
Уплотнения, коррозия и валидация
Отсутствие канавки под уплотнительное кольцо, резьбы заглушки, детали поверхности или сборки может привести к утечкам охлаждающей жидкости; необработанная вода может вызвать коррозию каналов и затруднить поток. Спросите: Какая спецификация уплотнения, химия охлаждающей жидкости и условия обслуживания применяются?nnПропуск проверки давления, утечек и формования может отложить сбой до запуска. Спросите: Какие предварительные тесты, пределы приемки и записи контроля требуются?
9. Запуск проекта по изготовлению вставки для охлаждающего канала
Контролируемая последовательность выпуска превращает концепцию охлаждения в проверенный компонент пресс-формы. Для вставок охлаждающих каналов пресс-форм зафиксируйте решения только после того, как тепловые, производственные, инспекционные и формовочные критерии будут иметь назначенных владельцев.
Обзор входных данных и тепловой концепции
Этап 1 начинается с чертежа детали, 3D-модели, компоновки пресс-формы, марки смолы, толщины стенок, целевого цикла, температуры охлаждающей жидкости, пределов потока и давления. Владелец пресс-формы определяет горячие зоны, интерфейсы полости, доступные соединения и критерии приемки.nnЭтап 2 документирует тепловую концепцию на основе этих входных данных. Команда записывает маршрутизацию контура, идентификацию входа и выхода, уплотнительные интерфейсы, доступ для обслуживания и любые ограничения формовочной машины.
DFM и фиксация чертежа
Этап 3 преобразует концепцию в DFM: базовые элементы, критические размеры, доступ для обработки, припуски для электроэрозионной обработки или шлифовки, допуски, материал, термообработка и требования к поверхности. SUUXIANG должна возвращать исключения или неразрешенные предположения для письменного урегулирования.nnЭтап 4 фиксирует пакет чертежей с контролем ревизий и план контроля. Покупатель предоставляет количество, потребность в поставке, формат отчетности и утвержденный орган по ревизии.
Проверка и выпуск в производство
Этап 5: Проверка прототипа или первого образца на соответствие размерам и герметичности по согласованной методике испытаний. В отчетах должны быть указаны испытательная среда, давление, продолжительность, точки измерения и критерии приемки.nnЭтап 6: Завершение испытаний формования с учетом времени цикла, температуры детали, коробления, утяжки и требований к внешнему виду. Выпуск продукции осуществляется после утверждения результатов испытаний, закрытия доработок, наличия прослеживаемых записей и подтверждения производственного количества.
10. Вставки охлаждающих каналов пресс-форм: Ценообразование и стоимость
Полный 2D-чертеж, 3D-модель и указанное количество позволяют сравнивать предложения на вставки охлаждающих каналов, поскольку они определяют геометрию, ревизию и требуемый технологический маршрут. Марка материала, габариты вставки, допуски, геометрия каналов, финишная обработка, термообработка, контроль и валидация — все это влияет на стоимость наладки и единицы продукции.nnСрок изготовления должен быть подтвержден после рассмотрения чертежа. Сложные процессы электроэрозионной обработки, шлифовки, термообработки или валидации требуют индивидуального планирования проекта. Полный запрос на коммерческое предложение (RFQ) сокращает необходимость повторных запросов, поскольку в нем указаны критически важные размеры (CTQ), реперные точки, требования к поверхности, соединения охлаждения, формат отчета и контекст сопрягаемых деталей.
| Уровень проекта | Основные факторы стоимости | Основа коммерческого предложения | Планируемый срок выполнения |
|---|---|---|---|
| Прототип, 1–2 шт. | Программирование, наладка, материал, контроль первого образца | Единичное производство и план контроля | Индивидуально для проекта после рассмотрения чертежа |
| Простая повторная партия, 3–20 шт. | Наладка распределена по количеству; время механической обработки | Стабильная ревизия и материал | Индивидуально для проекта |
| Сложная вставка охлаждающего канала | Электроды для ЭЭО, траектории проволоки, глубокие элементы, уплотнительные поверхности | Анализ DFM и последовательность процессов | Индивидуально для проекта |
| Вставка с жесткими допусками или валидированная | Шлифовка, последовательность термообработки, метрология, проверка потока или утечек | Определенные CTQ и доказательства приемки | Индивидуально для проекта |
Загрузите чертеж ваших вставок охлаждающих каналов пресс-форм
Предоставьте чертежи, материал, количество, критические размеры, требования к контролю и целевую дату для оценки RFQ с учетом DFM.