
Вставки для проставления даты в пресс-формах, изготовленные по вашему чертежу
Определите вставки для проставления даты в пресс-формах с учетом анализа технологичности (DFM), планирования критических размеров и контроля, соответствующих вашим чертежам, требованиям к материалу, количеству и прослеживаемости.
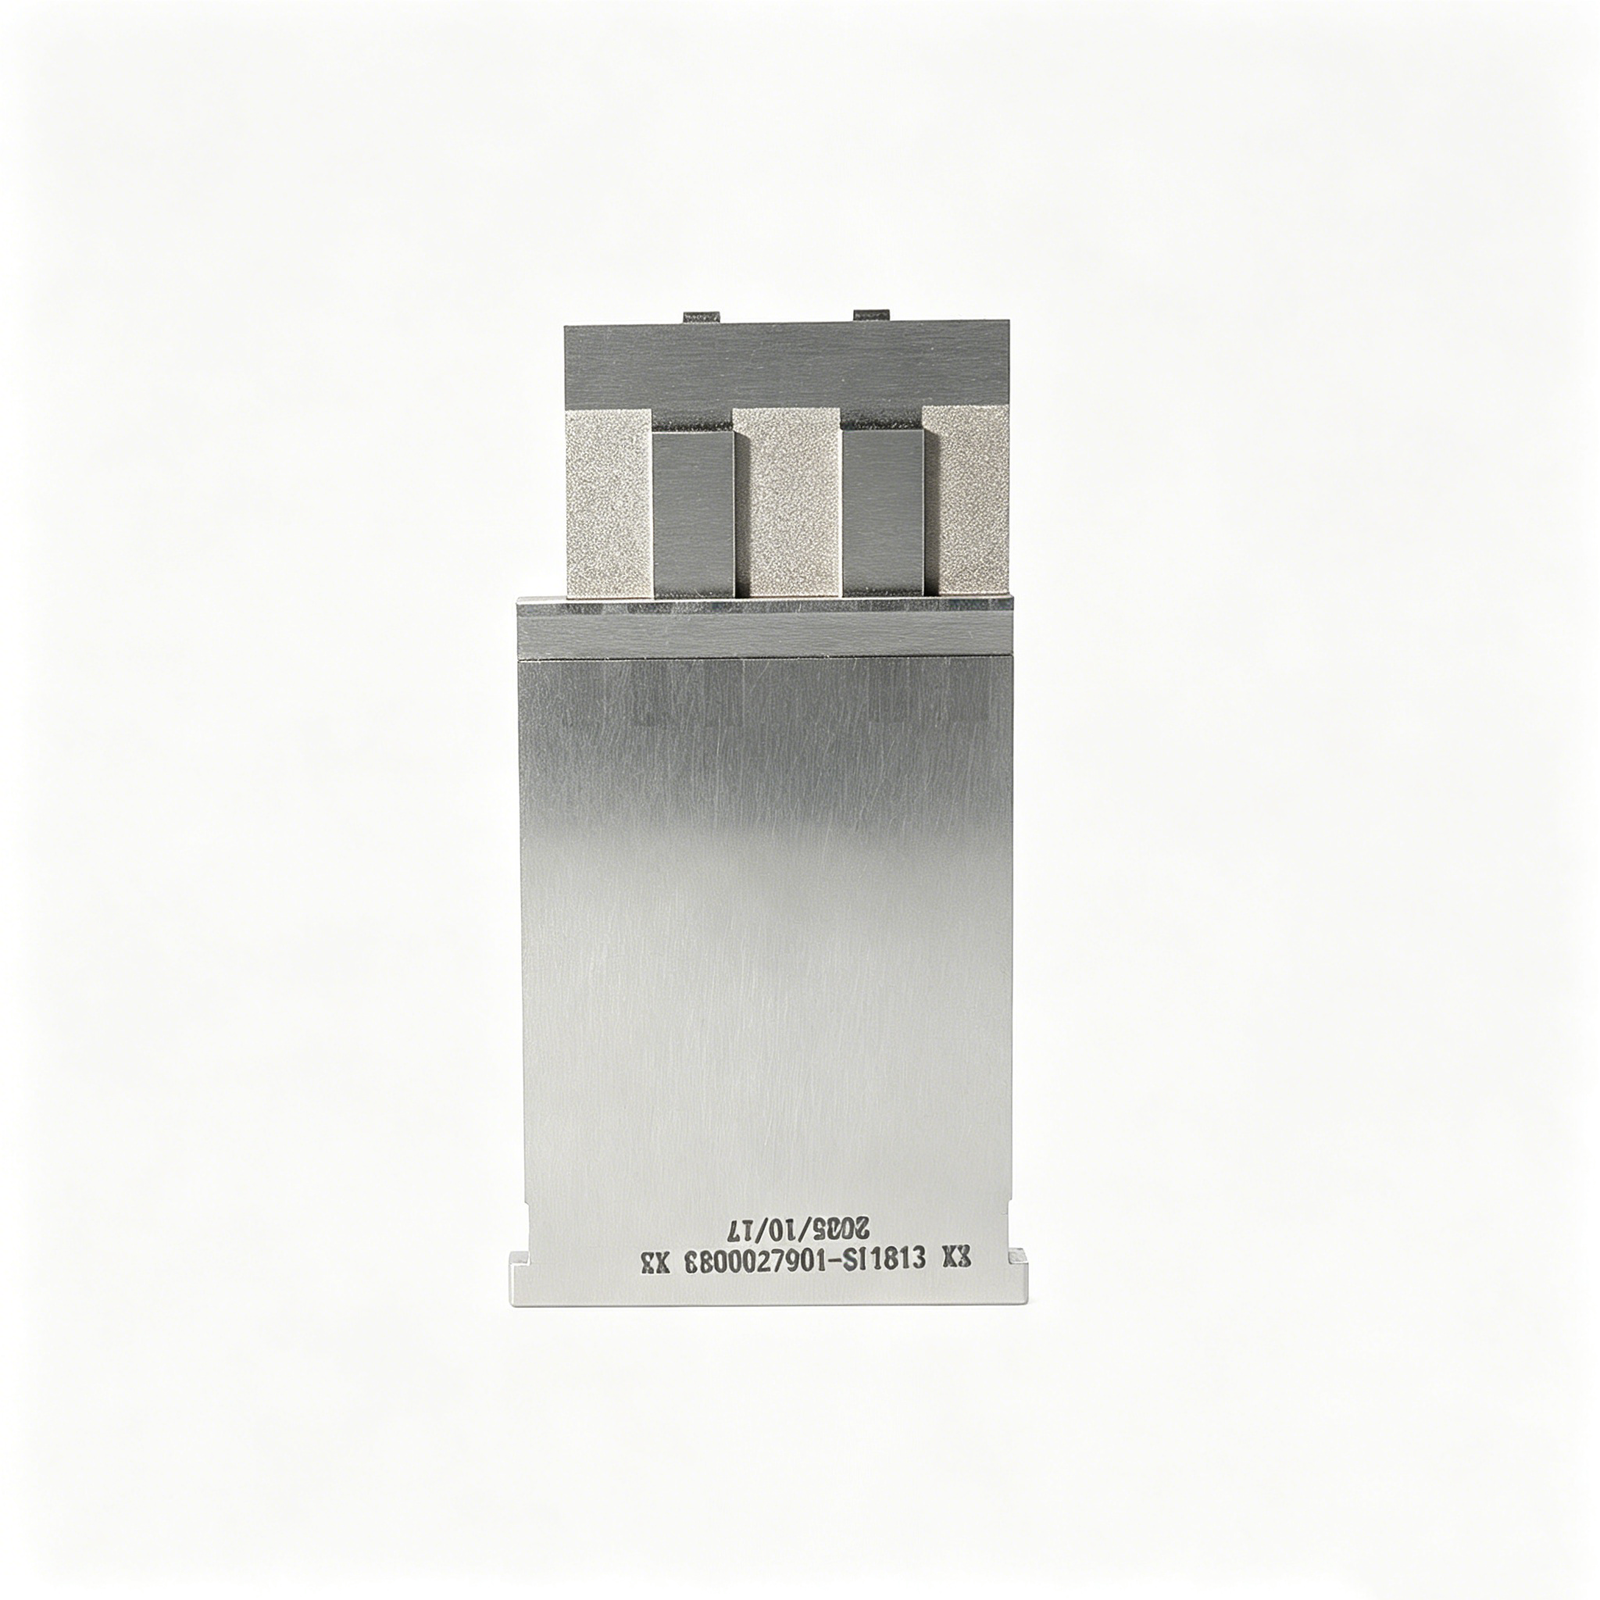
Типовые компоненты вставок для проставления даты в пресс-формах








Related Drawing-Based Components






Вставки для проставления даты в пресс-формах, проверенные для производства
Решения, основанные на чертежах, для индивидуальных проектов вставок до согласования цены и начала производства.
Понимание чертежа
Мы анализируем чертежи и модели на предмет обозначений, контекста установки, размеров и производственных ограничений, прежде чем определить рабочий производственный маршрут.
Анализ критических размеров
Базовые поверхности, посадки, гравированные элементы и критические размеры определяются на ранней стадии для соответствия приоритетов допуска практическим методам обработки и контроля.
Комплексное планирование процесса
u003ca href=u0022/cnc-machining-services/u0022u003eОбработка на станках с ЧПУu003c/au003e, электроэрозионная обработка (EDM), шлифование и подгонка последовательно планируются с учетом состояния материала, доступа, потребностей в электродах и требуемых припусков на чистовую обработку.
Планирование контроля
Требования к контролю обсуждаются с деталями чертежа, приоритетами измерения и ожиданиями по отчетности, чтобы фактические данные соответствовали согласованным требованиям заказа.
Контроль ревизий
Контролируемые ревизии чертежей и прозрачная коммуникация по проекту помогают предотвратить попадание устаревших требований в процессы обработки, контроля или координации доставки.
Отслеживаемая коммуникация
Материал, количество, требования к качеству, сроки поставки и контекст применения остаются связанными с обсуждением проекта для принятия более обоснованных решений по выбору поставщиков.
Вставки для проставления даты в пресс-формах и сопутствующие компоненты
Классифицируйте семейства компонентов, производственные маршруты и потребности в верификации, определяемые чертежами, прежде чем запрашивать расчет стоимости для маркировки даты, изготовления пресс-форм или оснастки.

Услуги по обработке на станках с ЧПУ
Прецизионные услуги по обработке на станках с ЧПУ для вставок по чертежам, корпусов для маркировки даты и вспомогательных компонентов пресс-форм. Планирование процесса учитывает материал, базовые поверхности, критические размеры, доступ, последовательность термообработки и требования к контролю перед принятием производственных обязательств.
Upload a Drawing
Фрезерование на станках с ЧПУ
Индивидуальные услуги по фрезерованию на станках с ЧПУ для призматических вставок пресс-форм, карманов для маркировки даты, монтажных поверхностей и компонентов со сложной геометрией. Анализ чертежа должен определять базовые ссылки, доступ инструмента, условия углов, требования к поверхности и любые припуски на шлифование или EDM.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Прецизионная токарная обработка на станках с ЧПУ для круглых вставок, втулок, гильз, штифтов и цилиндрических опорных элементов. В предложениях должны быть указаны концентричность, биение, детали резьбы, геометрия зацепления, состояние материала и методы контроля, привязанные к функциональным размерам.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ позволяет изготавливать вставки сложной формы, элементы под углом и выполнять многостороннюю обработку, при которой перестановка заготовки может увеличить риск нарушения привязки к базам. Возможность выполнения зависит от досягаемости инструмента, стратегии закрепления, внутренней геометрии, требуемой чистоты поверхности и выбранного метода контроля.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка применяются для изготовления штифтов малого диаметра, миниатюрных втулок, элементов соединителей и прецизионных цилиндрических деталей. Заказчики должны предоставлять допуски по диаметру, соотношение длины к диаметру, материал, состояние кромок, требования к поверхности и информацию о сопрягаемых деталях.
Upload a Drawing
Электроэрозионная обработка проволокой и выемкой
Электроэрозионная обработка проволокой и выемкой применяется для создания острых внутренних контуров, обработки закаленных материалов, узких прорезей, глубоких ребер и деталей, недоступных для обычных фрез. Стратегия обработки электродами, траектория движения проволоки, состояние углов, ожидаемый слой перекристаллизации и припуск на чистовую обработку должны быть проанализированы по чертежу.
Upload a Drawing
Прецизионная шлифовка
Прецизионная плоскостная и профильная шлифовка обеспечивает контролируемую плоскостность, параллельность, профиль и конечный размер деталей пресс-форм и штампов. План обработки должен учитывать коробление после термообработки, припуск на шлифовку, последовательность привязки к базам, требования к поверхности и метод проверки.
Upload a Drawing
Вставки сердечников и гнезд пресс-форм
Прецизионные вставки сердечников и гнезд пресс-форм представляют собой конфигурируемые компоненты на основе чертежей, формирующие поверхности для литья, стыки, детали и сменные износостойкие участки. Анализ включает выбор стали, взаимосвязь разъемов, геометрию гнезда, охлаждающие интерфейсы, потребности в электроэрозионной обработке и критические точки контроля.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания изготавливаются по размерам, указанным на чертеже, для контролируемого перемещения внутри пресс-формы. Функциональный анализ должен охватывать зазоры, длину направляющих, геометрию головки или фиксации, требования к твердости, условия смазки и интерфейсы, чувствительные к износу.
Upload a Drawing
Штифты сердечников, направляющие и опорные компоненты
Штифты сердечников, направляющие штифты и опорные компоненты обеспечивают повторяющееся выравнивание, формирование деталей и контролируемые сборочные соединения. Поставляемые чертежи должны содержать информацию о рабочих зазорах, ссылках на базы, сопрягаемых компонентах, требованиях к прямолинейности или концентричности, термообработке и поверхностным условиям.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары для пресс-форм
Ползуны, толкатели, литники и аксессуары для пресс-форм представляют собой конфигурируемые подвижные и опорные компоненты, используемые для управления поднутрениями, потоками материала, выравниванием и работой пресс-формы. Оценка включает геометрию перемещения, риск интерференции, контактные поверхности, условия износа и сборочные интерфейсы.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов обеспечивают формирование высокоплотных элементов разъемов, деталей для работы с клеммами и жестко контролируемой геометрии сопряжения. Производственный анализ учитывает доступ к микроэлементам, расположение штифтов, требования к материалу и твердости, потребности в электроэрозионной или шлифовальной обработке, а также контроль критических размеров шага и профиля.
Upload a Drawing
Компоненты штампов для холодной листовой штамповки
Прецизионные компоненты штампов для холодной листовой штамповки включают пуансоны, матрицы, направляющие элементы, вставки и специальные износостойкие детали, изготовленные по требованиям чертежа. Выбор процесса зависит от сложности профиля, взаимосвязи зазоров, состояния инструментальной стали, термообработки, припуска на шлифовку и требований к измерениям.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и переформования
Компоненты оснастки для литья под давлением, MIM, CIM и переформования рассматриваются как производственные работы, основанные на чертежах, в рамках проверенного производственного объема. Обсуждения должны включать определение материала литья, детализацию полости, условия герметизации, вставки, доступ к инструменту, ожидания по износу и требования к документации по качеству.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки на станках с ЧПУ подбираются в соответствии с требованиями чертежа по прочности, коррозионной стойкости, обрабатываемости, стабильности, термообработке и условиям эксплуатации. Заказчики должны указать марку материала, состояние, одобренные эквиваленты и любые требования к прослеживаемости или сертификации перед получением предложения.
Upload a Drawing
Обработка поверхности и термообработка
Обработка поверхности и термообработка планируются с учетом функциональных поверхностей, износостойкости, коррозионной стойкости, трения и размерной стабильности. Требования должны указывать специфицированный процесс, обрабатываемые участки, необходимость маскировки, размеры после обработки, критерии внешнего вида и любые требуемые подтверждения.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству соответствуют критическим размерам заказа и утвержденному плану контроля. Требования могут включать отчеты по размерам, записи по материалам, подтверждение процесса, идентификацию ревизий и, при необходимости, документацию по прослеживаемой поставке.
Upload a Drawing
Прототипирование и мелкосерийное производство
Оперативное прототипирование и мелкосерийное производство позволяют проводить оценку на основе чертежей, удовлетворять текущие потребности и обеспечивать контролируемые объемы выпуска. Эффективный запрос предложения (RFQ) должен включать информацию о количестве, материале, критических размерах, требованиях к поверхности, статусе ревизии, необходимом контроле и предполагаемой дате поставки.
Upload a DrawingПоддерживаемые материалы для вкладышей с датой в пресс-формах

Нержавеющая сталь SUS420
Мартенситная нержавеющая сталь, часто используемая для вкладышей с маркировкой даты, где важна коррозионная стойкость и термообработка. Финальный сорт, состояние твердости, детали гравировки и сопрягаемость проверяются по чертежу перед расчетом стоимости.

Нержавеющая сталь S136
Коррозионностойкая сталь для пресс-форм, применяемая в условиях агрессивных смол или повышенной влажности. Выбор зависит от требуемого состояния поверхности, режима термообработки, геометрии маркировки и подтвержденной спецификации материала проекта.

Инструментальная сталь H13
Инструментальная сталь для горячей обработки, оцениваемая для вкладышей, требующих высокой ударной вязкости и устойчивости к температурным воздействиям. SUUXIANG перед утверждением технологического процесса анализирует термообработку, припуски на электроэрозионную обработку или шлифовку, глубину гравировки и критические размеры.

Инструментальная сталь 1.2316
Коррозионностойкая инструментальная сталь, применяемая для компонентов пресс-форм, где долговечность поверхности и воздействие окружающей среды влияют на выбор материала. Согласование стоимости зависит от утвержденного чертежа, требуемой твердости, доступности для обработки и плана контроля.

Инструментальная сталь 1.2344
Инструментальная сталь, рассматриваемая для применений в компонентах пресс-форм, связанных с износом и термическими нагрузками. Приемка материала осуществляется на основе предоставленных спецификаций, требуемой термообработки, приоритетов размеров и запланированной последовательности операций ЧПУ, электроэрозионной обработки, шлифовки и контроля.
Производственные процессы для вкладышей с датой в пресс-формах

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ создает плоские поверхности, карманы, установочные элементы и внешнюю геометрию при наличии доступа инструмента. Выбор инструмента, настройка базовых поверхностей и припуск на чистовую обработку проверяются для защиты функциональных поверхностей перед последующей электроэрозионной обработкой или шлифовкой.


Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой формирует сквозные профили, тонкие прорези и сложные контуры, которые труднодоступны для обычных инструментов. Траектория проволоки, место начала обработки, состояние углов и требуемая чистота поверхности проверяются по функциональной геометрии чертежа.

Электроэрозионная обработка погружением
Электроэрозионная обработка погружением создает углубленные символы, глухие полости и детализированную маркировочную геометрию с использованием электрода, соответствующего требуемой форме. Стратегия изготовления электрода, припуск на эрозию и требования к поверхности координируются с сопрягаемыми элементами детали.

Прецизионная шлифовка
Прецизионная шлифовка обеспечивает контроль критических диаметров, торцевых поверхностей и установочных поверхностей после механической обработки или термообработки, когда чертеж требует высокой чистоты поверхности. Припуск на шлифовку, доступ инструмента и контрольные точки определяются перед окончательной калибровкой.

Контроль сопряжения
Сопряжение и контроль проверяют функциональные взаимосвязи при сборке, критические размеры и ориентацию маркировки в соответствии с согласованной ревизией чертежа. Методы контроля и требования к отчетности согласуются с заказом, чтобы окончательная документация соответствовала плану контроля.
Вставки для маркировки даты: Поддерживаемые функции компонентов

Направляющие элементы
Направляющие плоскости, шпонки, плечики или элементы против вращения могут быть изготовлены, если чертеж компонента и компоновка пресс-формы требуют контролируемой ориентации при установке и регулировке.

Монтажные резьбы
Резьбовые корпуса, крепежные винты и элементы для доступа к обслуживанию могут рассматриваться для вставок маркировки даты, когда требуемая степень соединения, направление установки и геометрия окружающей пластины допускают надежное изготовление.

Маркировка даты
Колеса даты, указатели месяца и года, коды смолы или маркировки идентификации клиента могут быть изготовлены из утвержденных макетов, требований к символам и спецификаций глубины читаемой маркировки.

Крепежные элементы
Стопорные кольца, фиксаторы, установочные винты или захватываемые элементы могут быть оценены для обеспечения ремонтопригодности и повторяемого позиционирования, в зависимости от требований к материалу, термообработке и сборке.

Индивидуальные этикетки
Номера деталей, идентификаторы ревизий и метки ориентации могут быть добавлены там, где они улучшают отслеживаемость при сборке, проверке и обслуживании инструмента, не мешая поверхности маркировки формованной детали.
О SUUXIANG Вставках для маркировки даты
Основанная в 2010 году и расположенная в промышленном парке Саньхэ города Чанъань, Дунгуань, Гуандун, Китай, SUUXIANG является единственным брендом прецизионного производства Dongguan SuuXiang Precision Mold Co., Ltd., ориентированным на внешних клиентов, основанным и юридически представленным СяоЧэном Хуаном. Мы помогаем международным инженерным, снабженческим и отдел качества командам преобразовывать чертежи и спецификации в проверенные вставки для маркировки даты, прецизионные компоненты пресс-форм, оснастку для разъемов и детали, изготовленные на станках с ЧПУ.
Наша работа начинается с анализа чертежей и DFM: критические размеры, базовые поверхности, требования к материалу и термообработке, доступ к инструменту, стратегия электроэрозионной обработки или шлифовки, а также ожидания по контролю качества уточняются до принятия производственных обязательств. Интегрированная обработка на станках с ЧПУ, электроэрозионная обработка, шлифовка, подгонка и контроль качества обеспечивают контролируемый путь от требований с управлением ревизиями до документированной поставки.

Вставки для маркировки даты: Детальный обзор возможностей
Анализ DFM и базовых поверхностей
Перед составлением коммерческого предложения SUUXIANG анализирует вставки для маркировки даты на соответствие чертежу, модели, поверхности формования, схеме базовых поверхностей, ориентации маркировки и доступности для установки. Анализ выявляет критические размеры и производственные риски, которые должны быть устранены до принятия производственных обязательств.
- Подтвердите расположение полости или стержня и ориентацию маркировочной поверхности
- Определите функциональные базовые поверхности и критические для качества размеры
- Проверьте зазоры при сборке, направление доступа и требования к защите от вращения
- Зафиксируйте ревизии чертежей и нерешенные вопросы DFM

Стратегия обработки на станках с ЧПУ и электроэрозионной обработке
Маршрут обработки выбирается исходя из геометрии, состояния материала, требований к допускам и доступности инструмента. Обработка на станках с ЧПУ может создавать основные формы, в то время как проволочная или штамповая электроэрозионная обработка может использоваться для обработки ограниченных профилей, тонких деталей или внутренней геометрии, куда обычный резец не может надежно добраться.
- Оценить достижимость инструмента, состояние углов и глубину детали
- Спланировать траектории проволоки или геометрию электрода при необходимости
- Определить последовательность обработки с учетом термической обработки и требований к чистовой отделке
- Проверить поверхности после электроэрозионной обработки на соответствие функциональным и косметическим требованиям

Припуски на шлифовку и подгонку
Прецизионные вставки для пресс-форм часто зависят от контролируемого припуска для окончательной шлифовки и подгонки, а не от размеров, полученных непосредственно на ранней стадии обработки. SUUXIANG оценивает условия сопряжения, направляющие элементы и припуск, необходимый для обработки функциональных поверхностей без нарушения контроля реперных точек.
- Установить припуск на шлифовку критических поверхностей
- Проверить сопрягаемые отверстия, посадочные места и крепежные элементы
- Контролировать переходы между обработанными и чистовыми поверхностями
- Согласовать требования к подгонке с контекстом сборки пресс-формы

План контроля и прослеживаемость
Планирование контроля начинается с функциональных требований чертежа, а не с общего контрольного списка. SUUXIANG согласовывает методы измерения, требования к отчетности и идентификацию ревизий с заказом, чтобы покупатели могли указать, какие размеры, состояние поверхностей или документация требуют официальной проверки перед отгрузкой.
- Определить размеры, требующие документированного контроля
- Подобрать метод измерения в соответствии с геометрией и допусками
- Подтвердить требования к материалу, термической обработке и отчетности
- Поддерживать видимую ревизию и координацию поставок

Почему стоит выбрать SUUXIANG для вставок пресс-форм
Сравните обзор чертежей, планирование процесса, контроль ревизий и согласование контроля перед принятием производственного решения.
← Swipe left or right to view →
Производственный процесс для вставок с датой для пресс-форм SUUXIANG
Контролируемый путь от технического анализа до документированного контроля и координации поставки.
Анализ чертежей и требований
Перед расчетом стоимости мы анализируем 2D-чертежи, 3D-модели, требования к материалу, количеству, дате простановки, критические размеры, приоритеты поверхностей, потребности в контроле и ожидаемые сроки поставки.
Подтверждение технологичности конструкции (DFM) и технологического маршрута
Команда оценивает опорные точки, интерфейсы расположения пресс-формы, доступ для механической обработки, требования к запрессовке, стратегию электродов, пути проволоки, припуски на шлифование, последовательность термообработки и статус ревизии.
Планирование контролируемого производства
Утвержденные требования преобразуются в производственный маршрут, сочетающий ЧПУ-обработку, токарную обработку (где применимо), электроэрозионную обработку, прецизионное шлифование, подгонку и промежуточный контроль размеров.
Обработка критических элементов вставок
Вставки для маркировки даты изготовления производятся по утвержденному чертежу с учетом геометрии маркировки, посадочных поверхностей, функциональных элементов выравнивания и защищенных критических поверхностей.
Контроль, упаковка и координация доставки
Окончательная инспекция проводится согласно утвержденному плану, документация сверяется с заказом, а координация упаковки и доставки остается в соответствии с утвержденной ревизией.
Работа с SUUXIANG над вставками для маркировки даты изготовления
Move from drawing review to controlled production with the specifications and quality evidence your project requires.
Отправьте пакет чертежей
Предоставьте 2D-чертеж, доступную 3D-модель, материал, количество, контекст применения, критические размеры, требования к поверхности, потребности в инспекции и желаемую дату поставки.
Проверка требований к проектированию для производства (DFM)
Согласуйте опорные точки, допуски, доступ для механической обработки, детали гравировки, последовательность термообработки, потребности в электроэрозионной обработке или шлифовании, а также любые ограничения сопрягаемых компонентов перед составлением сметы.
Подтвердите смету
Просмотрите предложенный производственный маршрут, коммерческий объем, статус ревизии, ожидания по качеству и предположения по доставке, чтобы производственные обязательства соответствовали утвержденному пакету чертежей.
Утвердите образцы при необходимости
Оцените первые или образцовые детали по согласованному плану инспекции, а затем устраните замечания по размерам или документации перед переходом к следующему этапу производства.
Выпуск контролируемого производства
SUUXIANG координирует механическую обработку, электроэрозионную обработку, шлифование, подгонку, инспекцию и обновления доставки, сохраняя при этом видимость ревизий и документацию в соответствии с проверенными требованиями заказа.
Вставки для маркировки даты изготовления: документация перед заявлениями о сертификации
Отзывы заказчика о вставках для маркировки дат
Ссылки на заказчиков публикуются только после того, как заказчик одобрит указание авторства и доказательства проекта.
Одобренные материалы проекта могут включать обзор чертежей, результаты производства и контроля для сопоставимых проектов.
Опубликованные заявления заказчика должны соответствовать поставленному проекту и одобренному указанию авторства.
Часто задаваемые вопросы о вставках для маркировки дат для инженеров-закупщиков
Practical guidance for preparing a drawing-led inquiry, reviewing manufacturability, and defining inspection and delivery requirements.
Какую информацию следует отправить для запроса предложений (RFQ) на вставки для маркировки дат?
Существует ли минимальное количество заказа для вставок для маркировки дат на заказ?
Можете ли вы просмотреть мой чертеж вставок для маркировки дат перед составлением предложения?
Сколько времени занимает изготовление вставок для маркировки дат на заказ?
Могу ли я запросить отчеты о контроле первой статьи или размерном контроле?
Осуществляете ли вы международную доставку компонентов для литьевых форм?
Как подтверждаются условия оплаты для изготовления прецизионных деталей на заказ?
Как вы защищаете чертежи и управляете ревизиями дизайна?
Полное руководство покупателя по компонентам для литьевых форм с указанием даты
Используйте эту структуру для определения компонентов для литьевых форм с указанием даты, сравнения совместимых конструкций и материалов, оценки поставщиков на основе чертежей, а также для предотвращения ошибок при установке, обеспечении прослеживаемости, соблюдении допусков и расчете стоимости жизненного цикла перед выпуском оснастки.
1. Что такое компоненты для литьевых форм с указанием даты?
Компонент, устанавливаемый на стороне полости формы, компонент для литьевых форм с указанием даты формирует постоянную информацию в отливке, такую как дата производства, код партии, идентификатор смолы, символ переработки или идентификатор детали. Его рельефные или углубленные метки воспроизводятся на детали в процессе литья, создавая прямую связь между физической деталью и производственными записями.nnЧтобы избежать ошибок при спецификации, определите установленный маркировочный узел, его фиксированный корпус или крепежную деталь, а также любой вращающийся или сменный сердечник, кольцо, стрелку или держатель символов. Укажите требуемую легенду, ориентацию просмотра, расположение в полости и необходимость обслуживания индексирующего элемента в чертеже или запросе на ценовое предложение.
2. Эволюция компонентов для литьевых форм с указанием даты
Фиксированные гравированные метки даты требуют замены всего компонента при изменении маркировки, в то время как сменные сердечники отделяют прочный держатель от переменной информации. Проверьте сопрягаемые размеры и ориентацию по утвержденному чертежу.nnИндексируемые и переднедоступные конструкции могут сократить время простоя обслуживания, позволяя оператору сбрасывать вращающийся индикатор или обслуживать компонент без разборки ограниченной зоны формы. Конструкция по-прежнему требует определенного фиксирующего элемента, доступа инструмента и установочной поверхности для предотвращения вращения.nnКомпоненты с глухим отверстием могут подходить для ограниченного заднего доступа, а конструкции с несколькими кольцами могут сочетать поля даты с идентификаторами, такими как смола, полость или информация о переработке. Укажите рабочую среду, требование к читаемости маркировки и метод обслуживания перед выбором конфигурации.
3. Типы компонентов для литьевых форм с указанием даты
Архитектура компонентов для литьевых форм с указанием даты должна соответствовать доступу к полости, необходимым изменениям маркировки и доступу для обслуживания. Укажите семейство компонентов на чертеже формы, а не предполагайте наличие взаимозаменяемых стандартов поставщиков.
| Тип | Маркировка и регулировка | Ограничение при установке | Обслуживание и оптимальная подгонка |
|---|---|---|---|
| Интегральный/фиксированный | Дата фиксированная; замена всего вкладыша | Требуется возможность извлечения с тыльной стороны | Минимальная сложность; стабильные программы |
| Заменяемое ядро | Изменяемый внутренний год или дата | Карман корпуса должен соответствовать основной системе | Обновление ядра; плановые ежегодные обновления |
| Индексируемый | Вращающийся индикатор месяца или партии | Требуется доступ инструмента для индексации | Частые изменения; контролируемая прослеживаемость |
| Съемный спереди | Дата или вкладыш с кодом меняются с лицевой стороны полости | Требуется пространство для инструмента спереди | Обслуживание без доступа с тыльной стороны |
| Глухое отверстие/высокая температура | Маркировка даты или идентификатора | Отсутствие сквозного отверстия; подтвердите схему нагрева и охлаждения | Ограниченные полости или тепловые нагрузки |
| Двойное кольцо/идентификатор | Отдельные поля для даты и кода | Больший карман и читаемая область маркировки | Многополостная, смоляная или клиентская прослеживаемость |
Фиксированные и сменные сердечники

Фиксированные компоненты подходят для стабильных годовых маркировок и неограниченного заднего доступа. Сменные сердечники подходят для программ, требующих ежегодного обновления кольца без замены внешнего корпуса.
Индексирование и передний доступ
Индексируемые компоненты подходят для частых изменений месяца или партии, когда маркировка должна вращаться на месте. Передние съемные конструкции подходят для компоновок полостей, где задний доступ выталкивателя недоступен.
Ограниченный доступ и идентификация

Конфигурации с глухим отверстием или высокотемпературные подходят для заблокированного заднего доступа, ограничений охлаждения или повышенных термических нагрузок. Двухкольцевые и идентификационные версии добавляют отдельные поля даты и детали, смолы, полости или кода заказчика.
4. Материалы, твердость и защита поверхности
Выбор материала начинается с смолы, условий в полости, практики очистки и предполагаемого срока службы. Для вкладышей с датой формы выбранный путь должен сохранять геометрию маркировки при многократной индексации и воздействии формования.
| Подход | Основное преимущество | Точка обзора |
|---|---|---|
| Нержавеющая сталь | Коррозионная стойкость | Требования к гравировке и полировке |
| Инструментальная сталь | Износостойкость | Защита и последовательность термообработки |
| Обработка поверхности | Защита от воздействия окружающей среды | Изменение размеров и четкость маркировки |
Нержавеющая сталь против инструментальной стали
Нержавеющая сталь подходит для влажного хранения, коррозионных побочных продуктов смолы или воздействия воды, где ржавчина может ухудшить маркировку.nnИнструментальная сталь может обеспечить приоритет износостойкости и стабильных опорных поверхностей, когда среда и план защиты контролируются.
Стратегия термообработки
Термообработка должна проводиться в соответствии с выбранным материалом и требованиями чертежа; одна только твердость не определяет пригодность.nnПрипуски на шлифовку, риск деформации и последовательность окончательной гравировки должны быть согласованы до закалки, чтобы символы оставались четкими.
Состояние поверхности и индексация
Чистое состояние поверхности обеспечивает четкие формованные знаки, тогда как заусенцы или коррозия могут повредить сопрягаемые отверстия и элементы индексации.nnДиаметры, плоскости, фиксаторы и интерфейсы вращения, контролируемые по базовой поверхности, требуют проверки в соответствии с утвержденным чертежом.
5. Варианты маркировки и персонализации
Два решения по маркировке влияют как на отслеживаемость формованной детали, так и на изготовление инструмента: что формирует полость и как операторы ее индексируют. Зафиксируйте читаемое содержимое до детального проектирования, а не после нарезки стали.
| Маркировка | Лучшая конфигурация | Зафиксировать в |
|---|---|---|
| Месяц, год, число | Индексируемое кольцо или сменные символы | Чертежи детали и пресс-формы |
| Смена, полость, переработка, смола | Фиксированная гравировка или специальное кольцо | Чертеж детали и план контроля |
| Логотип, пользовательский текст | Гравировка по чертежу | Художественное оформление, ориентация, план контроля |
Выберите содержимое для отслеживаемости
Девять распространенных полей: месяц, год, день, смена, полость, переработка, смола, логотип и пользовательский текст.nnОдно примечание к чертежу должно определять регистр символов, язык, графическое изображение символа и предполагаемое направление чтения на формованной детали.
Определите геометрию маркировки

0,2 мм — хорошая отправная точка для обсуждения неглубоких формованных символов, но глубина должна соответствовать потоку смолы, текстуре, полировке и очистке.nnМакеты колец на 360° требуют определения стрелки индексации, стороны обзора, нулевой позиции и направления по часовой стрелке или против часовой стрелки.
Выберите фиксированные или сменные символы
Обычно используются два варианта: каталожные корпуса со стандартными кольцами или вкладыши по чертежу с индивидуальным диаметром, компоновкой, логотипом и текстом.nnТри записи должны быть согласованы до производства: чертеж детали для формованного вида, чертеж пресс-формы для ориентации и удержания, а также план контроля для проверки читаемости.
6. Качественные элементы вставки даты для критически важных пресс-форм
Два функциональных интерфейса управляют вставкой даты: ее отношение к посадочному месту в полости и читаемость оттиска. Определите оба по схеме привязки пресс-формы, а не по номинальным размерам из каталога.
Интерфейс и концентричность
Определяйте отверстие, установочное плечо, биение и концентричность только там, где это требуется оттиском; жесткий допуск должен соответствовать функциональным потребностям и проверенному методу измерения.nnВходной контроль критически важных соединений должен использовать указанные привязки, подходящие калиброванные средства измерения и отчет о фактических значениях, где это требуется планом контроля.
Индексация и фиксация
Для многопозиционной индексации определите схему индексации, критерий зацепления стопорного элемента, диапазон крутящего момента при вращении, элемент защиты от вращения и спецификацию фиксирующей резьбы.nnВыборочные проверки должны подтверждать повторяемость индексации, отсутствие непреднамеренного вращения во время формования и доступ для обслуживания с помощью указанного инструмента. Запишите метод испытаний и редакцию.
Лицевая сторона оттиска и долговечность
Визуальный осмотр должен подтвердить выравнивание оттиска, читаемость гравировки, ровность стыковочной поверхности и отсутствие заусенцев, которые могут отпечатать облой или повредить полость.nnКонтролируемый пробный оттиск, при необходимости, может подтвердить фактическое определение формованного символа. Укажите материал, состояние термообработки, требование к защите от коррозии, метод контроля и процесс утвержденного изменения на чертеже.
7. Выбор производителя, работающего по чертежам
Два файла — контролируемый 2D-чертеж и соответствующая 3D-модель — предоставляют производителю основу для интерпретации привязок, ориентации гравировки и контроля ревизий. Поставщик, работающий по чертежам, должен отвечать вопросами DFM, а не просто подбирать аналог из каталога.
Запросите подтверждение перед заключением контракта
Шесть входных данных RFQ уменьшают неоднозначность: чертеж, модель, материал, термообработка, количество и ожидания по контролю. Добавьте стыковочную поверхность, художественное оформление маркировки, целевую дату и требуемый формат отчета.
- Контролируемая ревизия чертежа
- Доказательства материалов и термообработки
- План контроля первой партии
Тест технического ответа
Три темы обзора раскрывают реальную глубину инженерных знаний: схема привязки, читаемость гравировки и доступ для механической обработки или электроэрозионной обработки. Попросите поставщика определить риски, предлагаемые допуски и размеры, требующие методов измерения перед выпуском.
Проверка производственной дисциплины
Два следа доказательств имеют значение после получения предложения: прослеживаемые записи о материалах и термообработке, а также результаты контроля, связанные с заказанной ревизией. Подтвердите обработку прототипов, связь по этапам, реалистичные предположения о сроках выполнения и задокументированный ответ на корректирующие действия, когда результаты не соответствуют требованиям.
8. Распространенные ошибки покупателей, которых следует избегать
Вставка даты становится производственным риском, когда ее чертеж определяет только то, что видно на отлитой детали. Просмотрите интерфейс, метод обслуживания, назначение маркировки и путь замены перед выпуском стали для полости.
Определите полный интерфейс
Диаметр 6 мм сам по себе не определяет посадочное место, фиксацию, глубину или допуск. Задайте вопрос: какие присоединительные размеры и базовые элементы обеспечивают взаимозаменяемость?nnКомпоненты типа DME, HASCO и CUMSA не являются автоматически взаимозаменяемыми. Задайте вопрос: какой стандарт производителя и точная ревизия чертежа регламентируют каждый присоединительный элемент?
Защитите доступ и сталь полости
Слепая установка может потребовать переднего снятия, пути выталкивания сзади или специального метода резьбового извлечения. Задайте вопрос: как оператор снимет вставку, не повредив полость?nnКанал охлаждения или тонкая стенка полости могут ограничивать расположение и ремонтопригодность вставки. Задайте вопрос: какой минимальный участок стали и зазор охлаждения остаются после обработки?
Укажите читаемую маркировку
Небольшая метка может стать нечитаемой из-за текстуры, неправильной ориентации, потока смолы или износа. Задайте вопрос: можно ли прочитать нанесенную метку с необходимого ракурса контроля и при требуемой чистоте поверхности?nnОпорная точка ориентации 0° предотвращает непоследовательное индексирование стрелок месяца, логотипов и кольца даты. Задайте вопрос: какой базовый или контрольный элемент определяет окончательную ориентацию маркировки?
Планируйте материалы и запасные части
Вставка даты без информации о материале, твердости и коррозионной стойкости оставляет производственный маршрут неопределенным. Задайте вопрос: какое состояние материала и доказательства термообработки требуются для данного применения?nnЗапасная вставка полезна только в том случае, если ее чертеж, ревизия и посадка контролируются до первого изготовления. Задайте вопрос: какое количество запасных частей, идентификация и записи контроля должны сопровождать выпуск продукции?
9. От запроса до выпуска продукции
Два контролируемых выпуска предотвращают превращение вставки даты в неустранимое изменение пресс-формы. Начинайте запрос с требуемого формата даты, назначения идентификации, целевой смолы и критических размеров, подлежащих отчетности.
Назначьте ответственного за запуск
Пять функций должны подтвердить принятые решения: дизайн отвечает за содержание маркировки; оснастка отвечает за интерфейс полости; качество отвечает за приемку; закупки отвечают за данные заказа; управление проектом отвечает за сроки и статус ревизии.
Зафиксируйте чертежи и установку
Требуются три комплекта чертежей: деталь вставки, деталь полости и интерфейс сборки пресс-формы. Подтвердите читаемую ориентацию маркировки, базовые ссылки, метод фиксации, доступ для индексирования или замены, а также любые помехи для охлаждения или выталкивающих устройств.
Утвердите доказательства первой статьи
Один предпроизводственный образец должен быть рассмотрен в соответствии с выпущенным чертежом и планом контроля перед выпуском продукции. Зафиксируйте читаемость маркировки, положение установки, функциональное вращение или замену, результаты измерений, идентификацию партии, количество запасных частей и правила контроля ревизии.
10. SUUXIANG Вставки даты для пресс-форм: цены и стоимость
Обоснованная котировка разделяет базовую вставку, обработку, специфичную для конфигурации, и проверку. Запрашивайте RFQ на основе контролируемого чертежа, а не полагайтесь на сравнение с каталогом, поскольку совместимость стандартных семейств и компоновка маркировки могут изменить маршрут.nnРассмотрите вопросы жизненного цикла наряду с ценой за единицу: как быстро можно заменить изношенный сердечник и каковы последствия незапланированной остановки пресс-формы? Включите гравировку, материал, термообработку, свидетельства контроля, нестандартную геометрию и стратегию замены сердечника в сравнение.
| Ценовой диапазон по количеству | Сложность конфигурации | Уровень кастомизации | Ориентировочный срок выполнения |
|---|---|---|---|
| 1–10 | Стандартный корпус, фиксированная маркировка | Отсутствует или существующая компоновка | Обзор чертежа и планирование производства |
| 10–50 | Вращающийся или заменяемый сердечник | Формат даты или гравировка логотипа | Планирование обработки и контроля |
| 50–200 | Различные диаметры или стыковочные интерфейсы | Специализированный набор ядер | Позволяет выполнять настройку, гравировку и пакетную проверку |
| 200 | Нестандартная геометрия или материал | Программа оснастки или контролируемой замены | Подтверждение мощностей, выпуска и плана поставок |
Загрузите чертеж для расчета стоимости вставки даты изготовления формы
Укажите материал, количество, критические размеры, требования к инспекции и предполагаемую дату поставки, чтобы SUUXIANG мог оценить технологичность перед составлением сметы.