
Компоненты для обслуживания и замены пресс-форм, изготовленные по вашим чертежам
Отправьте ваш чертеж для оценки технологичности (DFM), планирования производственного процесса и получения проверенных компонентов для обслуживания и замены пресс-форм, соответствующих критическим размерам и требованиям ревизии.
Типовые компоненты для обслуживания и замены пресс-форм


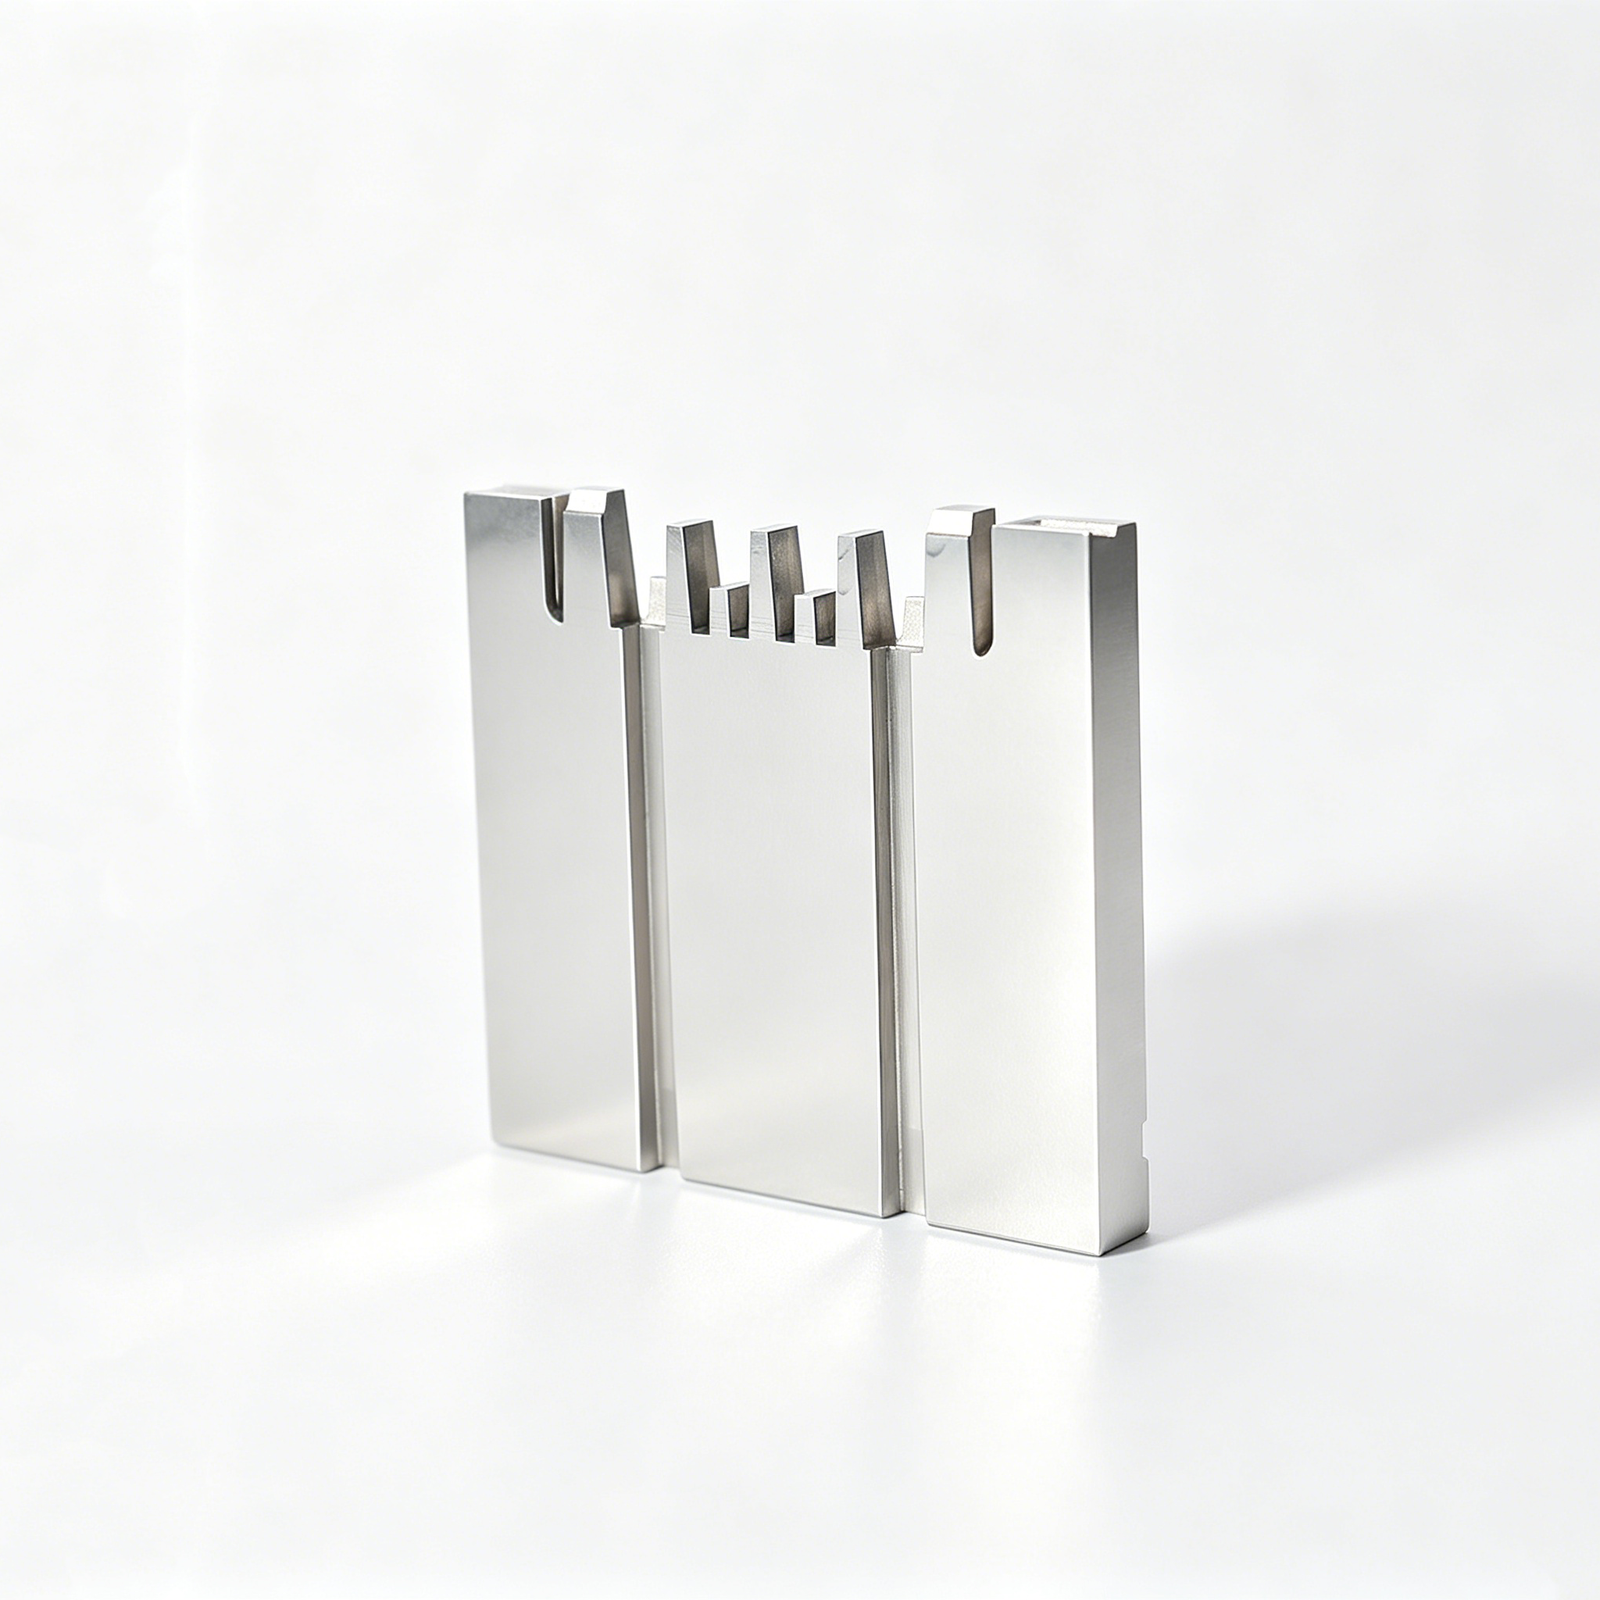





Related Components and RFQ Options










Почему инженеры заказывают компоненты для обслуживания и замены пресс-форм через SUUXIANG
Разработанные на основе чертежей процессы и контролируемые производственные маршруты для компонентов оснастки, требующих обслуживания, ремонта и замены.
Оценка на основе чертежа
Мы анализируем чертежи, модели, материалы, количество и контекст применения, прежде чем согласовать предлагаемый производственный маршрут с вашими требованиями.
Планирование критических размеров
До начала производства обсуждаются стратегия привязки (datum strategy), приоритеты допусков, требования к поверхности, доступ для механической обработки и припуски на шлифование.
Комплексные производственные маршруты
u003ca href=u0022/cnc-machining-services/u0022u003eОбработка на станках с ЧПУu003c/au003e, электроэрозионная обработка проволокой, электроэрозионная обработка в нарезку, прецизионная шлифовка, подгонка и контроль качества координируются с учетом функциональных особенностей компонента.
Фокус на замене изнашиваемых деталей
Запасные штифты, вставки, ползуны, направляющие и сопутствующие компоненты оцениваются с учетом условий сопряжения, зон износа и интерфейсов, определенных на чертеже.
Контроль качества в соответствии с требованиями
Планирование контроля качества осуществляется в соответствии с критическими размерами заказа и потребностями в отчетности, что помогает сопоставить измеренные данные с согласованными ожиданиями по качеству.
Поддержание видимости ревизий
Четкая коммуникация по вопросам ревизий, производства и поставок помогает командам управлять изменениями в чертежах и обеспечивать прослеживаемость на протяжении всего рабочего процесса по компонентам.
Семейства продуктов и категории оснастки
Изучите конфигурируемые семейства прецизионных деталей и производственные процессы, затем отправьте чертежи, материалы, критические размеры, количество и требования к контролю для рассмотрения.

Услуги по обработке на станках с ЧПУ
Прецизионные услуги по обработке на станках с ЧПУ для изготовления нестандартных деталей по чертежам, компонентов пресс-форм и деталей оснастки. Планирование процесса учитывает состояние материала, базовые поверхности, критические размеры, доступ инструмента, последовательность обработки и данные контроля, необходимые до начала производства.
Upload a Drawing
Фрезерная обработка на станках с ЧПУ
Услуги по нестандартной фрезерной обработке на станках с ЧПУ для изготовления призматических, фасонных и многофункциональных компонентов. Оценка чертежа включает взаимосвязь базовых поверхностей, доступ к карманам, геометрию стенок, требования к резьбе, припуск на обработку и приоритеты поверхности, чтобы маршрут соответствовал функциональным размерам детали.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Услуги прецизионной токарной обработки на станках с ЧПУ для валов, пальцев, втулок, подшипников и вращающихся элементов. Обзор фокусируется на концентричности, биении, диаметрах, геометрии плечиков, деталях резьбы, состоянии материала и любых вторичных операциях фрезерования, шлифовки или контроля.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ для компонентов с наклонными поверхностями, составными поверхностями или несколькими критическими гранями, требующими контролируемых установок. Стратегия обработки оценивается с учетом досягаемости инструмента, оснастки, передачи базисных размеров, риска столкновений, требований к поверхности и доступа для контроля.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка для мелких, тонких или детализированных деталей, где важны поддержка, концентричность и последовательность операций. Предоставьте чертежи, материал, допуски, количество и функциональный контекст для практического анализа технологичности.
Upload a Drawing
Электроэрозионная обработка проволокой и выемкой
Услуги электроэрозионной обработки проволокой и выемкой для закаленных элементов, узких пазов, внутренних профилей, острых деталей и геометрий, ограниченных традиционным доступом инструмента. Планирование процесса учитывает путь проволоки или стратегию электрода, требования к зоне перекристаллизации, промывку, чистовую обработку и потребности в контроле.
Upload a Drawing
Прецизионная шлифовка
Прецизионная шлифовка поверхностей и профилей для контроля плоскостности, параллельности, формы профиля и чистовой обработки на деталях пресс-форм и штампов. Шлифовка планируется с учетом состояния после термообработки, стратегии базирования, припусков, доступности и метода окончательного измерения.
Upload a Drawing
Вставки сердечников и полостей пресс-форм
Прецизионные вставки сердечников и полостей пресс-форм, изготовленные по чертежам и спецификациям заказчика. Обзоры затрагивают выбор стали, последовательность термообработки, геометрию разъема и уплотнения, доступ для охлаждения или элементов, потребности в электроэрозионной обработке, припуски на шлифовку и критические точки контроля.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания для узлов пресс-форм, где посадка, поведение при износе, выравнивание и движение влияют на производительность. Требования должны определять диаметры, длины, твердость или обработку, взаимосвязи зазоров, состояние поверхности и контекст сопрягаемых компонентов.
Upload a Drawing
Пуансоны сердечников, направляющие и установочные компоненты
Пуансоны сердечников, направляющие пальцы, втулки и установочные компоненты, изготовленные в соответствии с функциональными зависимостями, определенными на чертеже. SUUXIANG анализирует класс посадки, ссылки на базисные размеры, концентричность, выравнивание, состояние материала, потребности в поверхности и то, поддерживает ли шлифовка или электроэрозионная обработка требуемую геометрию.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары для пресс-форм
Ползуны, толкатели, литники и аксессуары для пресс-форм для конфигурируемых механизмов пресс-форм и детализированных вставок. Инженерный обзор учитывает перемещение и сопрягаемые поверхности, износостойкие поверхности, геометрию разъема, доступ для сборки, термообработку, потребности в смазке и критические размеры.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов, где геометрия штифта, шаг, выравнивание, детализация полости и контроль износа требуют строгого планирования процесса. Чертежи должны определять функциональные базисные размеры, требования к материалу и твердости, состояние поверхности и ожидания по контролю.
Upload a Drawing
Компоненты штампов для холодной листовой штамповки
Прецизионные компоненты штампов для холодной листовой штамповки, включая пуансоны, матрицы, направляющие элементы, вставки и формованные детали, изготовленные по спецификациям заказчика. Обзор охватывает геометрию, связанную с лентой, зазоры, режущие кромки, материал и термообработку, последовательность шлифовки, требования к электроэрозионной обработке и контроль размеров.
Upload a Drawing
Инструмент для литья под давлением, MIM, CIM и переформования
Работа с инструментом и компонентами, связанная с литьем под давлением, литьем металлокерамики, литьем керамики и переформованием в рамках подтвержденного производственного объема. Обзор проекта затрагивает поведение материала, геометрию сопряжения, доступ к инструменту, чистоту поверхности, условия износа и требования к контролю.
Upload a Drawing
Материалы для обработки
Материалы для обработки на станках с ЧПУ выбираются на основе чертежа, применения, обрабатываемости, прочности, коррозионной стойкости, износостойкости и требований к термообработке. Подтвердите точную марку, состояние материала, потребности в прослеживаемости и любой указанный заказчиком источник или документацию перед выпуском.
Upload a Drawing
Чистота поверхности и термообработка
Финишная обработка поверхности и термообработка планируются как часть технологического маршрута, а не как второстепенные операции. Определите требуемое состояние, твердость, покрытие или отделку, проблемы маскировки, припуск на шлифовку после обработки, приоритеты поверхности и критерии приемки в запросе на предложение.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация качества соответствуют утвержденному чертежу и плану контроля. Определите критические размеры, базисные размеры, формат отчетности, ожидания по выборочному контролю, записи о материалах, статус ревизии и любую необходимую прослеживаемость перед началом производства.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство деталей по чертежам, требующих тщательной проверки перед серийным производством. Предоставьте последние 2D и 3D данные, информацию о материале, количестве, желаемой дате поставки, приоритетных размерах, требованиях к поверхности и контролю.
Upload a DrawingМатериалы для обслуживания пресс-форм и изготовления запасных частей

Инструментальная сталь с предварительной закалкой
Практичный выбор для плит пресс-форм, опор и вкладышей средней нагрузки, где требуется стабильная механическая обработка и сбалансированная прочность. Требования к твердости и окончательной термообработке следует сопоставлять с размерами по чертежу и условиями эксплуатации.

Закаливаемая инструментальная сталь
Используется для сердечников, вкладышей полостей, штифтов и износостойких поверхностей, требующих более высокой твердости после механической обработки. Последовательность термообработки, припуск на шлифование, условия электроэрозионной обработки и контроль критических размеров должны быть определены до начала производства.

Нержавеющая инструментальная сталь
Рассматривается для компонентов оснастки, подверженных воздействию влаги, агрессивных смол или длительного хранения. Коррозионная стойкость зависит от выбранной марки, термообработки, состояния поверхности и фактической рабочей среды.

Сталь порошковой металлургии
Подходит для требовательных применений, связанных с износом, наполненными смолами, повторяющимся скользящим контактом или сложными вставками. При выборе материала следует учитывать прочность, требования к чистоте поверхности, стратегию электроэрозионной обработки и ожидаемый цикл обслуживания компонента.

Электроды из медных сплавов
Применяются, когда проводящий электродный материал используется для электроэрозионной обработки с помощью погружных станков для детализированных полостей, ребер или труднодоступных элементов. Выбор марки, припуск на износ электрода, требуемая чистота поверхности и взаимное расположение баз должны соответствовать плану обработки.
Производственные процессы для обслуживания пресс-форм и изготовления запасных частей

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ позволяет создавать запасные вкладыши, ползуны, плиты и специализированные элементы оснастки по геометрии, контролируемой чертежом. Доступ инструмента, выбор баз, припуск на обработку и требования к поверхности анализируются для обеспечения практической последующей электроэрозионной обработки, шлифования или подгонки.

Токарная обработка на станках с ЧПУ
Токарная обработка на станках с ЧПУ позволяет изготавливать вращающиеся компоненты, такие как штифты сердечника, втулки, гильзы и установочные элементы. Маршрут планируется с учетом концентрических элементов, функциональных диаметров, состояния материала и размеров, требующих контроля в соответствии с предоставленным чертежом.

Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой формирует точные сквозные профили, узкие пазы и закаленные элементы там, где доступ обычным инструментом ограничен. Траектория проволоки, доступ к стартовому отверстию, взаимное расположение баз и припуск на чистовую обработку должны быть определены таким образом, чтобы готовый компонент соответствовал сопрягаемым элементам оснастки.

Электроэрозионная обработка погружным станком
Электроэрозионная обработка погружным станком позволяет обрабатывать детализированные полости, ребра, углы и внутренние элементы с использованием специально изготовленных электродов. Стратегия изготовления электродов, припуск на прошивку, требования к чистоте поверхности и критическая геометрия анализируются совместно с чертежом для координации электроэрозионной обработки с фрезерованием и окончательной чистовой обработкой.


Подгонка и контроль
Подгонка и контроль проверяют сопрягаемые элементы деталей, критические размеры и требования к ревизии чертежа перед поставкой. Методы измерения и ожидания по отчетности согласуются с заказом, помогая командам оценить, соответствуют ли детали для обслуживания пресс-форм и запасные части своей предполагаемой функции в узле.
Компоненты для обслуживания пресс-форм и их замена

Элементы позиционирования
Направляющие штифты, втулки и опорные элементы обеспечивают повторяющееся выравнивание между плитами пресс-формы, вставками или стыковочной оснасткой. Определите допуски на посадку, позиционные допуски, опорные элементы и требования к доступу для обслуживания, чтобы запасные части сохраняли первоначальные сборочные связи.

Компоненты выталкивателя
Выталкивающие штифты, гильзы, возвратные элементы и связанные с ними детали обеспечивают контролируемый выпуск детали. Обзор чертежей должен учитывать зазоры, длину опорной поверхности, состояние поверхности, последовательность упрочнения и элементы, которые скорее всего износятся при многократных циклах формования.

Направляющие компоненты
Направляющие стойки, направляющие втулки и износостойкие детали обеспечивают предсказуемое движение и выравнивание плит. Предоставьте размеры сопряжения, условия смазки, рабочие зазоры и требования к критическим поверхностям для оценки подходящего плана механической обработки, шлифовки и контроля.

Износостойкие детали ползунов
Ползуны, планки, износостойкие пластины и связанные с ними вставки обеспечивают направленное боковое движение в пресс-форме. При проектировании их замены следует учитывать контактные поверхности, траекторию движения, направление нагрузки, зазоры, доступ для крепления и любую необходимую подгонку при обслуживании оснастки.

Крепежные элементы
Специальные крепежные элементы, штифты, фиксаторы и монтажные детали надежно закрепляют сменные компоненты внутри оснастки. Включите спецификации резьбы, глубину зацепления, геометрию зенковки, последовательность сборки и ограничения доступа, чтобы снизить риск установки при обслуживании.
О компонентах SUUXIANG для обслуживания пресс-форм и их замене
SUUXIANG — это бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., основанной в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Мы поддерживаем мировые инженерные, закупочные и командные отделы качества, предоставляя производственные услуги на основе чертежей для обслуживания пресс-форм и изготовления сменных компонентов, прецизионных деталей пресс-форм, оснастки для разъемов и изготовления нестандартных деталей.
Наши команды планируют работу, ориентируясь на чертеж, критические размеры, стратегию опорных точек, требования к материалу и термообработке, доступ для обработки и потребности в контроле. Обработка на станках с ЧПУ, электроэрозионная обработка, прецизионная шлифовка, подгонка и контроль координируются как соответствующий маршрут процесса, а не как универсальное обещание для каждой спецификации или объема производства.
Что отличает SUUXIANG, так это практичный, отслеживаемый подход к техническому общению. Перед началом ценообразования и производственными обязательствами мы анализируем риски DFM, статус ревизии, приоритеты качества и требования к поставке, чтобы покупатели могли согласовать компонент, план контроля и документацию с областью применения.

Основные возможности для обслуживания пресс-форм и изготовления сменных компонентов
DFM перед заменой
Каждый обзор сменной детали начинается с управляющего чертежа, статуса ревизии, контекста сопряжения, требований к материалу и критических размеров. Это помогает выявить конфликты опорных точек, недоступные элементы, риски накопления допусков и проблемы с обслуживанием перед составлением сметы или планированием производства.
- Просмотр 2D-чертежей и доступных 3D-моделей
- Подтверждение опорных точек, критических размеров и стыковочных интерфейсов
- Учет ограничений по доступу к оснастке и производственным возможностям
- Согласование требований к ревизии, количеству, проверке и поставке

Фрезеровка на станках с ЧПУ и электроэрозионная обработка
Для обслуживания пресс-форм и изготовления сменных компонентов часто требуется более одного метода обработки. SUUXIANG планирует фрезеровку или токарную обработку на станках с ЧПУ наряду с проволочной электроэрозионной обработкой, погружной электроэрозионной обработкой и многоосевой обработкой, когда этого требуют геометрия детали, состояние углов, внутренние элементы или закаленный материал.
- Выбор процессов с учетом доступа к деталям и их геометрии
- Планирование стратегии электродов для деталей, требующих электроэрозионной обработки
- Использование траекторий проволоки для точных профилей и узких элементов
- Согласование последовательности обработки с требованиями термообработки

Контроль шлифовки и пригонки
Точность сопряжений зависит от контролируемых припусков на обработку и практичной последовательности финишной обработки. Шлифовка и пригонка оцениваются с учетом функциональных поверхностей детали, скользящих или установочных соединений, а также конечного состояния сборки, чтобы этапы удаления материала не нарушали критические размеры.
- Определение припуска на шлифовку перед финишной обработкой
- Оценка сопряжений скольжения, установки и прилегания
- Защита функциональных поверхностей путем последовательности процессов
- Анализ требований к пригонке с учетом сопрягаемых компонентов

Раннее планирование контроля качества
Планирование контроля качества связано с чертежом и согласованными критическими элементами, а не добавляется после обработки. SUUXIANG может согласовать методы измерения, ожидания по отчетности и потребности в прослеживаемости с заказом, чтобы окончательная документация отражала проверенный план контроля.
- Определение критически важных для качества размеров до начала производства
- Согласование методов контроля с учетом стратегии элементов и баз
- Подтверждение требований к отчетности при запросе предложения
- Ведение документации по ревизиям и заказам с возможностью просмотра

Обслуживание пресс-форм и сменные компоненты: почему стоит выбрать SUUXIANG
Сравните проверку чертежей на основе доказательств и контролируемую производственную коммуникацию с обычным поставщиком, который просто выставляет счет.
← Swipe left or right to view →
Техническое обслуживание пресс-форм и запасные части: от анализа чертежей до поставки
Управляемый рабочий процесс для изготовления нестандартных запасных частей и компонентов для технического обслуживания, соответствующий критическим размерам, технологическим требованиям, нормам контроля качества и поставке с контролем версий.
Анализ пакета RFQ
Мы анализируем чертежи, модели, материалы, количество, контекст применения, сроки поставки и требования к отчетности, чтобы выявить недостающую информацию до формирования предложения или планирования производства.
Утверждение приоритетов DFM
Обсуждаются критические размеры, базовые поверхности, допуски, требования к поверхности, доступ для обработки, последовательность термообработки и методы контроля для определения практичного производственного маршрута.
Планирование производственного маршрута
Команда назначает подходящие этапы обработки на станках с ЧПУ, электроэрозионной обработки, шлифовки, подгонки и измерений, включая стратегию электродов, траектории проволоки, припуски на шлифовку и контрольные точки ревизии.
Обработка критических элементов
Компоненты изготавливаются в соответствии с утвержденной последовательностью процессов, с контролируемым вниманием к приоритетам размеров, состоянию поверхности, доступу к элементам и любым согласованным требованиям к термообработке.
Контроль и документирование
Готовые детали проверяются в соответствии с планом, специфичным для заказа. Результаты измерений, идентификация детали и необходимая документация по качеству проверяются перед выпуском для упаковки.
Координация выпуска для доставки
Одобренные компоненты упаковываются для отправки, с видимой информацией о ревизии и доставке, что способствует четкой проверке при получении и отслеживаемой координации с вашей проектной командой.
Как заказать компоненты для обслуживания и замены пресс-форм
Provide the drawing, requirements, and quality priorities needed for a disciplined review before quotation.
Отправьте пакет чертежей
Отправьте 2D-чертеж и, при наличии, 3D-модель. Укажите статус ревизии, базовые поверхности, критические размеры, требования к поверхности и контекст сопрягаемых компонентов для рассмотрения.
Указать требования к материалу
Укажите материал, требования к твердости или термообработке, а также любые приоритеты покрытия или финишной обработки поверхности. Это позволит команде оценить последовательность процессов, припуски на обработку, потребности в электроэрозионной обработке и припуски на шлифовку.
Указать количество и сроки
Укажите требуемое количество, условия применения, целевую дату поставки, а также любые этапы прототипирования или мелкосерийного производства. Отметьте риски, которые могут повлиять на конфигурацию компонентов, контроль или координацию.
Определить ожидания по контролю качества
Определите ожидания по контролю качества и отчетности до формирования предложения, включая приоритеты измерений, формат отчета, потребности в прослеживаемости и критерии приемки. SUUXIANG согласует проверку с задокументированными требованиями заказа.
Сертификаты и документация по качеству
Компоненты для обслуживания и замены пресс-форм: подтверждение одобренного применения
Проверенные отзывы клиентов и результаты конкретных проектов будут опубликованы только после того, как клиент одобрит заявление и подтверждающую документацию для публичного использования.
Документированные доказательства могут включать контроль версий чертежей, результаты инспекции, подтверждение соответствия компонентов, или записи о поставках, когда соответствующий клиент разрешает раскрытие информации.
SUUXIANG не публикует непроверенные отзывы, анонимные данные о производительности или заявления о техническом обслуживании и замене компонентов пресс-форм без одобренных подтверждающих документов.
Политика публикации доказательств для компонентов обслуживания и замены пресс-форм
Practical answers for engineering, sourcing, and quality teams preparing a drawing-led RFQ.
Какие файлы следует отправить для обслуживания и замены компонентов пресс-форм?
Может ли SUUXIANG просмотреть компоненты для обслуживания и замены пресс-форм перед расчетом стоимости?
Как вы изготавливаете компоненты для обслуживания и замены пресс-форм по изношенному образцу?
Существует ли минимальный объем заказа для изготовления компонентов пресс-форм на заказ?
Какие материалы и виды термообработки могут быть рассмотрены?
Могу ли я запросить отчет об инспекции или образец первой партии?
Как планировать сроки поставки для ремонтного компонента?
Как обрабатываются конфиденциальные чертежи и проекты с чувствительной интеллектуальной собственностью?
Руководство покупателя по техническому обслуживанию пресс-форм и запасным компонентам
Практическая система принятия решений для определения запасных частей, оценки возможностей поставщика, контроля затрат на жизненный цикл и избежания ошибок при поиске, которые ставят под угрозу производительность пресс-формы, качество детали, непрерывность поставок и риски программы.
1. Что такое компоненты для технического обслуживания и замены пресс-форм?
Four categories define mold maintenance and replacement components: routine consumables, wear parts, repair parts, and engineered replacements. They serve injection molds, connector tooling, and stamping dies by restoring motion, sealing, alignment, cutting, ejection, or forming function without replacing the complete tool.nnTwo common routine-consumable examples are springs and seals; wear parts include ejector pins, bushings, guide elements, punches, and inserts exposed to friction, load, resin, or sheet contact. Repair parts address localized damage, while engineered replacements are drawing-controlled components recreated or revised to recover the original datum relationships, fits, and critical dimensions.nnOne replacement decision starts with measurement against the approved drawing, not visual appearance alone. Replace the component when wear, cracking, galling, distortion, or an unstable repair would compromise tolerance, mating action, part quality, or repeatable production; repair remains appropriate only when the restored feature can be verified and surrounding tool geometry is sound.
2. Эволюция компонентов для технического обслуживания и замены пресс-форм
Replacement work has evolved from local shop repair toward drawing-controlled manufacture. Today, 2D drawings, 3D models, CNC milling, wire EDM, sinker EDM, and precision grinding help teams reproduce released geometry, critical dimensions, material condition, and functional interfaces rather than merely copy a removed part.nnAcross global supply chains, three linked records matter: the approved drawing revision, inspection plan, and maintenance history. Preventive schedules based on cycles and observed condition help teams plan replacements before failure, while traceable RFQ data lets a supplier assess machining access, EDM strategy, grinding stock, and verification needs.
3. Типы компонентов для технического обслуживания и замены пресс-форм
Компоненты для технического обслуживания и замены пресс-форм следует классифицировать по функциям: движение, герметизация, формование и терморегулирование. Замена возможна только в том случае, если ее интерфейсы соответствуют схеме базовых поверхностей и сборки существующего инструмента.
| Семья | Функции и признаки неисправностей | Критические входные данные для чертежей | Проблемы совместимости |
|---|---|---|---|
| Выталкивание и возврат | Отрывные детали; залипание или погнутые штифты | Диаметр, длина, посадка, опорная плоскость | Отверстия для штифтов, ход возврата, компоновка выталкивателя |
| Направление и формование | Выравнивание и формование; облой или риски | Базы, запирание, геометрия полости | Направляющие элементы, посадочное место вставки, состояние стали |
| Ползуны и износостойкие пластины | Создание бокового действия; заедание или истирание | Ход, углы, износостойкие поверхности, смазка | Геометрия направляющих, привод и зазор |
| Охлаждение и детали горячеканальных систем | Контроль температуры; утечки или дисбаланс | Резьба портов, компоновка каналов, канавки для уплотнений | Интерфейс распределителя, разъемы, номинальное давление |
| Крепежные элементы и детали штампов | Хранение усилия или резка/формование; усталость или заусенцы | Нагрузка, свободная длина, зазор пуансон-матрица | Размеры гнезд, резьба крепежа, сопрягаемая матрица |
Детали выталкивателей и возврата
Выталкиватели, втулки, возвратные штифты и пластины освобождают формованную деталь. Изогнутые штифты, задиры, облой или залипание указывают на необходимость проверки посадки, выравнивания или смазки.
Направляющие и формообразующие компоненты

Направляющие штифты, втулки, сердечники, вставки полости и направляющие ключи обеспечивают повторяемость закрытия и геометрию детали. Износ проявляется в виде несоответствия, облоя, царапин или неустойчивого смыкания.
Детали движения, терморегулирования и штамповки
Ползуны, износостойкие пластины, детали охлаждения, интерфейсы горячеканальных систем, пружины, уплотнения, крепеж, пуансоны и матрицы требуют проверки сопрягаемых компонентов. Утечка, заедание, усталость или заусенцы должны быть прослежены до полной сборки.
4. Материалы для обслуживания пресс-форм и запасных компонентов
Два вопроса выбора определяют обслуживание пресс-форм и запасные компоненты: какой механизм отказа произошел и какой интерфейс должен оставаться стабильным. Выбор материала должен соответствовать смоле, нагрузке, тепловому пути, отделке и условиям эксплуатации.
| Семейство материалов | Основное преимущество | Типичная проверка |
|---|---|---|
| Предварительно закаленная сталь | Обрабатываемость | Твердость и полировка |
| Инструментальная сталь | Износостойкость | Деформация при термообработке |
| Нержавеющая сталь | Коррозионная стойкость | Скользящий износ |
| Подшипниковый сплав | Низкое трение | Нагрузка и смазка |
| Медный сплав | Теплопередача | Прочность и безопасность |
| Карбид | Устойчивость к абразивному износу | Хрупкость и поддержка |
| Конструкционный полимер | Изоляция при низких нагрузках | Температура и ползучесть |
Выбор стали в зависимости от нагрузки
Предварительно закаленная сталь класса P20 обеспечивает практичную обработку и подходит для вставок умеренной нагрузки; закаленная инструментальная сталь лучше противостоит высокому контактному износу. Термообработка должна следовать окончательной стратегии удаления материала, чтобы ограничить деформацию.nСтали H13 и другие нержавеющие марки подходят для оснастки, подверженной воздействию влаги, но коррозионная стойкость не заменяет твердость при сильном скользящем контакте.
Износ, тепло и отделка
Смолы, наполненные стекловолокном, ускоряют абразивный износ, делая закаленную сталь, покрытия или карбид подходящими для литников, сердечников и износостойких кромок. Совместимость покрытия зависит от твердости основания, адгезии, геометрии и требуемой чистоты поверхности.nМедные сплавы, не содержащие бериллия, могут улучшить местную теплопередачу; подшипниковые сплавы подходят для выбранных низкофрикционных поверхностей. Инженерные полимеры ограничены направляющими с низкой нагрузкой, уплотнениями или функциями без формования после проверки температуры.
Оценка функциональной эквивалентности
Одно название материала не означает претензию на эквивалентность: условия поставщика, диапазон твердости, термообработка, чистота и финишная обработка могут изменить рабочие характеристики. Сравните функцию отказавшей детали, сопрягаемый материал, направление нагрузки, смазку, смолу и воздействие охлаждения.nnТри документа должны сопровождать решение о замене: чертеж с изменениями, сертификат на материал (при необходимости) и план контроля. SUUXIANG может проанализировать эти данные с учетом запрошенного производственного маршрута.
5. Варианты индивидуальной настройки для обслуживания пресс-форм и запасных компонентов
Обслуживание пресс-форм и запасные компоненты на основе чертежей могут быть адаптированы к фактическому стеку инструмента, а не просто к номинальному размеру из каталога. SUUXIANG анализирует чертеж, контекст сопряжения и ожидания по контролю перед подтверждением производственного маршрута.
Размеры, посадки и поверхности
На 2D-чертеже должны быть указаны критические размеры, базы, допуски формы, класс посадки, материал и требуемая чистота поверхности.nnСопрягаемая деталь или секция узла помогают отличить функциональную скользящую, направляющую или уплотнительную посадку от некритического размера.
- Укажите требования к термообработке и твердости.
- Укажите покрытия и допустимые наплавки.
- Обозначьте геометрию вентиляционных отверстий и элементы охлаждения.
Изменения, требующие рассмотрения с точки зрения DFM (Проектирование для производства)
Изменение вентиляционного отверстия, системы охлаждения, более жесткие допуски или измененная последовательность термообработки могут повлиять на доступ к инструменту, стратегию электроэрозионной обработки, припуски на шлифовку и риск деформации.nnИзменение покрытия или отделки также требует рассмотрения, если оно влияет на посадку, текстуру поверхности или сопрягаемую поверхность.
Идентификация, комплекты и образцы
Выгравированный номер детали, отметка ревизии или идентификатор полости облегчают контролируемую замену и ведение сервисной документации.nnПроверенный образец может быть использован для обратного инжиниринга только при подтверждении его состояния износа, сопрягаемых размеров, свидетельств материала и предполагаемой ревизии; стандартные каталожные запасные части соответствуют опубликованной стандартной геометрии, а нестандартные — утвержденному чертежу.
- Предоставьте 3D-модель, если она доступна.
- Укажите количество и целевую дату.
- Определите требования к отчету об инспекции.
6. Качественные аспекты при обслуживании пресс-форм и изготовлении запасных частей
Запасная часть является взаимозаменяемой только тогда, когда ее функциональные интерфейсы контролируются по отношению к реперным точкам установленного инструмента. Определите приемку до механической обработки, а не после установки, выявляющей облой, залипание, утечки или несоосность.
Реперные точки и функциональные размеры
Сначала на чертеже определите крепежную поверхность, установочное отверстие и ось вращения как основные, вторичные и третичные реперные точки.nnЗатем отметьте критически важные для функционирования размеры: геометрию замыкания, зазор между штифтом и отверстием, уплотнительную поверхность, расположение направляющих и положение резьбового соединения.
Состояние поверхности и материала
Для каждой рабочей поверхности должны быть указаны значения Ra, диапазон твердости, эффективная глубина закалки и допустимая фаска.nnПокрытие должно намеренно исключать или включать определенные посадки; защита от коррозии не должна изменять прецизионные отверстия, резьбы или уплотнительные поверхности.
Свидетельства инспекции и приемка
100% инспекция целесообразна для определенных критических размеров, концентричности, элементов класса посадки и функциональных резьб, когда это требуется чертежом.nnКаждая запись должна содержать информацию о ревизии, методе измерения, ссылке на реперные точки, фактическом результате, пределе приемлемости, свидетельствах материала и термообработки, а также прослеживаемости детали.
7. Выбор поставщика для обслуживания пресс-форм и изготовления запасных частей
Компетентный поставщик оценивает вышедший из строя компонент по отношению к его чертежу, сопрягаемой геометрии и условиям эксплуатации перед составлением предложения. Для обслуживания пресс-форм и изготовления запасных частей свидетельства и дисциплина ревизий имеют такое же значение, как и доступ для механической обработки.
| Область оценки | Требуемые свидетельства | Проверка покупателем |
|---|---|---|
| Инженерный отдел | DFM и маршрут процесса | CTQ и опорные точки рассмотрены |
| Качество | Материал, термообработка, проверка | Записи, связанные с ревизией |
| Исполнение | Производственные мощности, упаковка, коммуникация | Определены ключевые этапы и порядок эскалации |
Инженерно-технический обзор и обзор ревизий
Перед выпуском RFQ (запроса на коммерческое предложение) потребуйте обзор чертежа, охватывающий CTQ (критически важные для качества) размеры, реперные точки, доступ к инструменту, маршрут электроэрозионной обработки или шлифовки, а также статус ревизии.nnСпросите: Какая ревизия файла контролирует производство, и как будут фиксироваться отклонения или запросы на уточнение?
Прослеживаемость и первичный образец
Перед утверждением первого образца сопоставьте сертификаты на материал, записи о термообработке и результаты инспекции с заказом на покупку и ревизией детали.nnСпросите: Какие размеры измеряются, каким методом, и какая запись об утверждении образца разрешает производство?
Поставка и применимость
Для пресс-форм для разъемов или штамповых матриц оцените подтвержденное понимание мелких деталей, изнашиваемых интерфейсов, посадки и защитной упаковки.nnСпросите: Какие ограничения по мощности влияют на дату, кто отвечает за коммуникацию о статусе, и как решаются вопросы повреждения при транспортировке и поздних изменений?
8. Типичные ошибки покупателей при заказе запасных частей для пресс-форм
Запасные части чаще всего выходят из строя на стыке, а не в соответствии с указанным номинальным размером. При обслуживании пресс-форм и заказе комплектующих, контроль должен осуществляться на этапе заказа, а не только при получении.
Неполные комплекты чертежей
2D-чертежи без опорных точек, допусков, информации о сопряжении или статуса ревизии порождают допущения. Результатом может стать несовместимая вставка или задержка в переделке; приложите модель, критические размеры и контролируемую ревизию чертежа.
Номинальный размер и сопряжение
Один совпадающий внешний диаметр не обеспечивает рабочего сопряжения. Укажите опорные точки, целевые зазоры или натяги, размеры сопрягаемых деталей и функциональное перемещение, чтобы поставщик мог спланировать механическую обработку, электроэрозионную обработку и шлифовку.
Контроль материала и поверхности
Замена материалов без одобрения может изменить износостойкость, коррозионное поведение или реакцию на термообработку. Укажите марку материала, одобренные альтернативы, диапазон твердости, чистоту поверхности, требования к покрытию и необходимые сертификаты в заказе.
Ревизия, приемка и стоимость
Одна смешанная ревизия может привести к ошибочной поломке узла, а неконтролируемая приемка может привести к попаданию несоответствующих деталей в инструмент. Требуйте маркировку деталей или идентификацию упаковки, входные проверки по CTQ, протоколы испытаний и полный анализ затрат, учитывающий время простоя и переделку.
9. Запуск программы по поиску поставщиков запасных компонентов
Программа замены начинается с фактического инструмента, а не с общего списка запасных частей. Инженерный отдел, отдел технического обслуживания, отдел контроля качества, отдел закупок и руководство программы должны согласовать ответственность до выпуска запроса предложения.
Оценка и ранжирование активов
Реестр активов должен связывать идентификатор пресс-формы, ревизию, историю циклов, режим отказа и установленный компонент. Техническое обслуживание может ранжировать детали по риску остановки производства, частоте замены и взаимозаменяемости.
- Храните страховой запас для уникальных, долгосрочных, критически важных для производства деталей.
- Производите на заказ для стабильных, некритических деталей с проверенными чертежами.
Чистые чертежи и утверждение опытных образцов
2D-чертежи должны определять опорные точки, критические размеры, материал, термообработку, требования к поверхности и статус ревизии. Контроль качества утверждает образец или опытный образец в соответствии с согласованным планом проверки перед периодическими поставками.
Контроль повторных заказов и записей
Каждая одобренная деталь требует записи о поставщике, идентификации упаковки, требования к проверке и триггера повторного заказа. Руководство программы анализирует изменения в потреблении и сроках поставки; техническое обслуживание регистрирует каждую замену в соответствии с идентификатором пресс-формы, количеством циклов и наблюдением за отказом.
10. Ценообразование для обслуживания пресс-форм и запасных компонентов
Перед выдачей предложения конкретным поставщиком требуется обзор чертежей: геометрия, доступ к инструменту, схема опорных точек, состояние материала, допуски, термообработка, покрытие и план проверки определяют как маршрут, так и риск. SUUXIANG должна делать предложения только на основе текущей ревизии чертежа и согласованных технических данных.nnТри уровня затрат обычно определяют стоимость обслуживания пресс-форм и запасных компонентов: единовременное программирование и оснастка, стоимость изготовления и отделки единицы продукции, а также проверка или логистика. Тесные позиционные взаимосвязи, электроды для электроэрозионной обработки, шлифовка, отделка после термообработки, специальные покрытия, отчеты КИМ и ускоренное планирование могут увеличить как стоимость, так и риски, связанные со сроками поставки.nnДве проверки общей стоимости имеют значение помимо цены за единицу: оцените стоимость простоя в случае отказа компонента и сравните ее со стоимостью хранения контролируемого запасного. Определите прослеживаемость, протоколы проверок, упаковку и идентификацию ревизии перед выпуском; недорогой непроверенный запасной компонент может продлить время простоя.
| Уровень репрезентативного заказа | Поведение затрат | Типичный фактор, определяющий срок поставки |
|---|---|---|
| 1–2 детали | Доминирует настройка оборудования; сложная геометрия увеличивает риск | Уточнение технологичности, наличие материалов, программирование |
| 3–10 деталей | Настройка распределяется между изделиями; объем контроля остается важным | Последовательность электроэрозионной обработки или шлифовки, термообработка |
| 11 деталей | Повторно используемые оснастки могут снизить себестоимость единицы продукции | Производственные мощности, пакетный контроль, согласованное разделение поставок |
Загрузите чертежи для обслуживания пресс-форм и запасных компонентов
Укажите материал, количество, критические размеры, требования к контролю и желаемую дату поставки для целенаправленного рассмотрения чертежей и обсуждения запроса ценового предложения.