
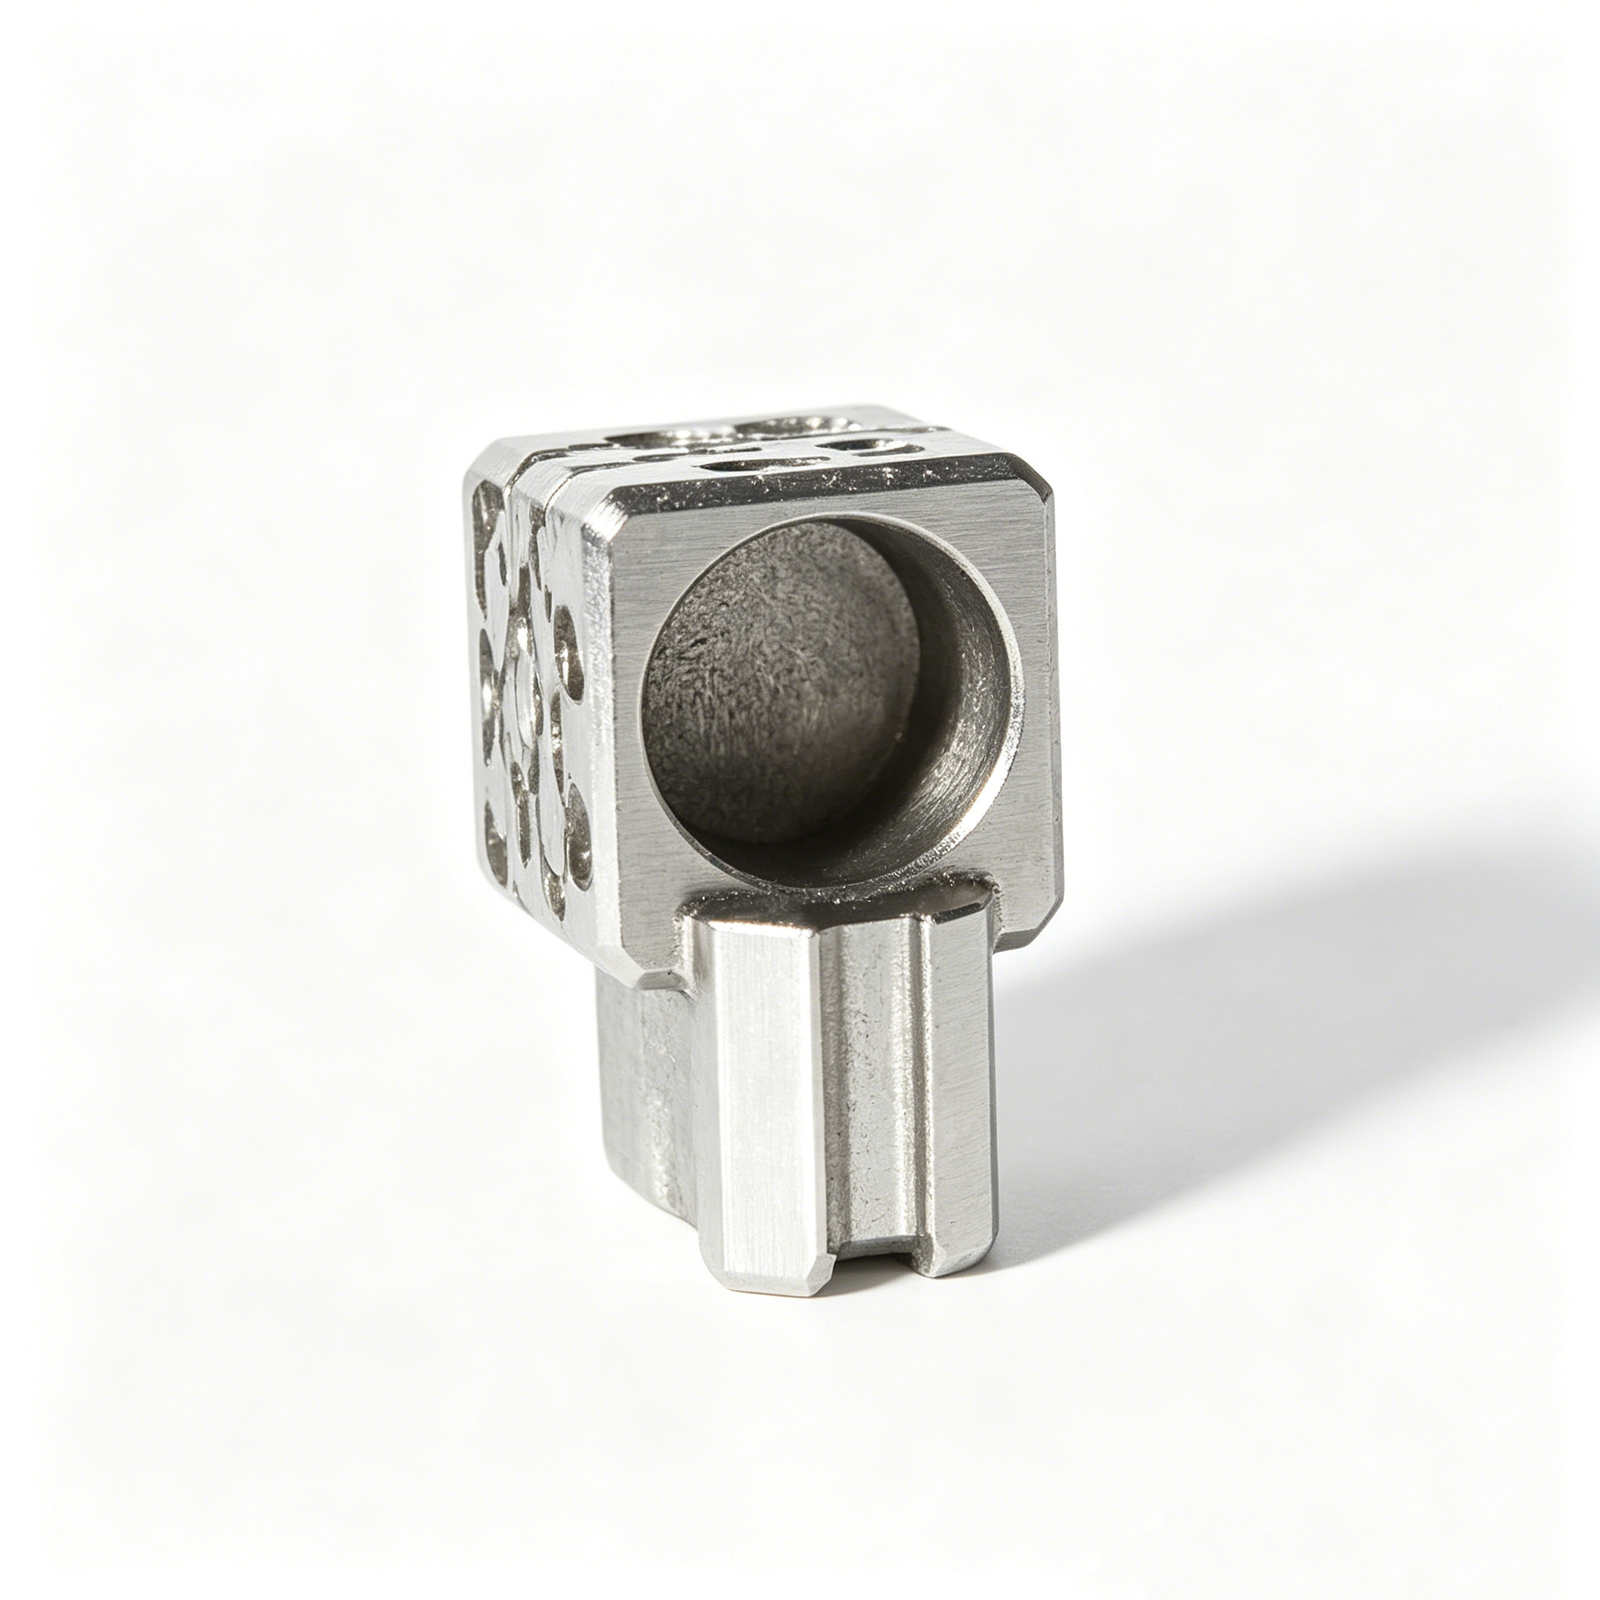
Вставки для туннельных литниковых систем, изготовленные по вашему чертежу
SUUXIANG анализирует вставки для туннельных литниковых систем на соответствие критическим размерам, возможность механической обработки, стратегию электроэрозионной обработки (EDM) и требования к контролю качества перед производством.
Типовые компоненты вставок для туннельных литниковых систем






Related Product Catalogue and Quotation











Почему стоит заказывать вставки для туннельных литниковых систем через SUUXIANG
Инженерные решения остаются основанными на требованиях чертежа, критических размерах, доступе к процессу, подтверждении контроля и контролируемых ревизиях.
DFM до расчета стоимости
Мы анализируем геометрию литника, интерфейс пресс-формы, доступ к инструменту и производственные риски перед согласованием ценового предложения с требованиями вашего чертежа.
Фокус на критических размерах
Обсудите опорные точки (датумы), накопление допусков, приоритеты поверхностей и функциональные интерфейсы на раннем этапе, чтобы планы механической обработки и контроля учитывали важные размеры.
Планирование технологического маршрута
u003ca href=u0022/cnc-machining-services/u0022u003eЧПУ-обработкаu003c/au003e, электроэрозионная обработка (EDM), шлифовка, подгонка и финишная отделка оцениваются как скоординированный маршрут, основанный на геометрии, материале и ожиданиях по качеству.
Коммуникация с контролем ревизий
Обновления чертежей, уточнения и производственная информация остаются доступными, помогая командам предотвращать попадание устаревших требований на производственный участок.
Согласование плана контроля
Методы контроля и требования к отчетности определяются для заказа, обеспечивая прослеживаемость подтверждений для согласованных критических элементов и критериев приемки.
Технический диалог по RFQ
Отправьте чертежи, модели, информацию о материале, количестве, сроках поставки и контексте сопряжения для целенаправленного обсуждения вставок для туннельных литниковых систем.
Инструменты для туннельных литниковых систем и семейства прецизионных компонентов
Сконфигурируйте технологический маршрут и семейство компонентов, исходя из геометрии литника, критических размеров, состояния материала, требований к контролю и предполагаемого результата формования или сборки.

Услуги ЧПУ-обработки
Прецизионные услуги ЧПУ-обработки для вставок туннельных литниковых систем на основе чертежей и вспомогательных компонентов пресс-форм. Планирование процесса учитывает состояние материала, структуру датумов, доступ к инструменту, критические размеры, припуски на обработку и требования к контролю перед принятием производственных обязательств.
Upload a Drawing
Фрезерование на ЧПУ
Индивидуальные услуги фрезерования на ЧПУ для вставок, литниковых элементов, карманов, каналов и плит пресс-форм. Маршрут обработки анализируется с учетом доступа инструмента, геометрии углов, устойчивости стенок, остаточного материала для EDM или шлифовки и заданных требований к поверхности.
Upload a Drawing
Токарная обработка на ЧПУ
Услуги высокоточного токарно-фрезерной обработки по CNC для цилиндрических деталей пресс-форм, таких как стержни, втулки, гильзы и установочные элементы. В запросах на расчет стоимости необходимо указывать диаметры, требования к концентричности, опорные точки (базы), материал и состояние термообработки, а также любые последующие операции шлифовки или электроэрозионной обработки (EDM).
Upload a Drawing
5-осевая обработка
5-осевая CNC-обработка подходит для сложных геометрий вставок, где многоосевой доступ, наклонные элементы или сокращение количества установов влияют на точность и сроки выполнения. Анализ чертежей должен подтверждать стратегию крепления, вылет инструмента, передачу баз, состояние заготовки и доступ для контроля.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка актуальны для мелких, тонких или детализированных компонентов, таких как тонкие стержни и элементы оснастки для разъемов. Технологический маршрут зависит от размера элементов, соотношения длины к диаметру, допусков, поведения материала и метода измерения.
Upload a Drawing
Электроэрозионная обработка проволокой и погружная электроэрозионная обработка
Электроэрозионная обработка проволокой и погружная электроэрозионная обработка используются для узких прорезей, острых внутренних элементов, закаленных материалов и сложных в обработке геометрий литниковых систем. Стратегия электрода, траектория проволоки, доступ для промывки, учет слоя перекристаллизации и требования к чистовой обработке должны быть определены во время анализа.
Upload a Drawing
Прецизионная шлифовка
Прецизионная шлифовка поверхностей и профилей обеспечивает контролируемую плоскостность, параллельность, форму профиля и конечные размеры деталей пресс-форм. Припуски на шлифовку, последовательность термообработки, стратегия баз, доступ для шлифовального круга и метод контроля должны быть согласованы до начала обработки.
Upload a Drawing
Вставки сердечника и полости пресс-форм
Прецизионные вставки сердечника и полости пресс-форм формируются на основе геометрии детали, поведения полимера, расположения литника, ограничений охлаждения и требований к износостойкости. Критические сопряжения, замыкания, состояние материала, детали электроэрозионной обработки и точки контроля требуют анализа на основе чертежей.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания оцениваются на предмет посадки, направляющих, износа, связанного с ходом, состояния поверхности и взаимосвязи с сопрягаемыми деталями. Чертежи должны указывать критические диаметры, ожидаемые зазоры, материал и термообработку, а также любые потребности в полировке или шлифовке.
Upload a Drawing
Стержни сердечника, направляющие и установочные компоненты
Стержни сердечника, направляющие и установочные компоненты обеспечивают повторяемость выравнивания и точность формованных элементов. Требования должны определять функциональную базу, состояние посадки, контроль концентричности или положения, состояние материала, чистоту поверхности и контекст сопрягаемых компонентов.
Upload a Drawing
Ползуны, подъемники, литники и аксессуары пресс-форм
Ползуны, подъемники, литники и аксессуары пресс-форм поддерживают извлечение детали, управление поднутрениями, контроль потока и сборку инструмента. При планировании производства учитываются интерфейсы перемещения, геометрия замыкания, форма литника, условия смазки или износа, а также размеры, влияющие на функцию инструмента.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов обеспечивают мелкий шаг, геометрию, связанную с контактами, и повторяемое выравнивание в оснастке для разъемов. Практический анализ охватывает детали полости, геометрию стержней, расстояние между элементами, выбор материала, стратегию EDM, потребности в шлифовке и доказательства контроля.
Upload a Drawing
Компоненты штампов для листовой штамповки
Прецизионные компоненты штампов для листовой штамповки производятся с учетом требований к резке, формовке, направлению и позиционированию. Покупатели должны предоставлять информацию о контексте ленты или сопрягаемых деталей, где это применимо, наряду с состоянием материала, требованиями к кромке, взаимосвязями зазоров, термообработкой и приоритетами контроля.
Upload a Drawing
Компоненты пресс-форм для литья под давлением, MIM, CIM и формования с перекрытием
Компоненты оснастки для литья под давлением, MIM, CIM и формования с перекрытием оцениваются в рамках подтвержденного производственного объема. Чертежи должны уточнять материал отливки, геометрию детали, требования к литнику или питанию, интерфейсы вставок, ожидаемые условия износа, приоритеты размеров и потребности в документации.
Upload a Drawing
Материалы для механической обработки
Материалы для CNC-обработки выбираются на основе требований к прочности, износостойкости, коррозионной стойкости, тепловому поведению, обрабатываемости и последующей обработке. Пакеты предложений должны содержать обозначение материала, требования к источнику, где применимо, состояние, политику в отношении заменителей и контекст применения.
Upload a Drawing
Чистота поверхности и термообработка
Финишная обработка поверхности и термообработка планируются как часть технологического маршрута, а не как дополнение. Укажите твердость или состояние термообработки, цель чистовой обработки, потребности в маскировании, припуск на шлифовку, ограничения по внешнему виду и размеры, требующие проверки после термообработки.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству согласованы с чертежом и утвержденным планом контроля. Определите критические размеры, базы, ожидания по выборочному или полному контролю, формат отчета, статус ревизии, записи о материалах и любую прослеживаемость, необходимую для заказа.
Upload a Drawing
Прототипирование и мелкосерийное производство
Оперативное прототипирование и мелкосерийное производство обеспечивают проверку дизайна, испытания оснастки, выпуск опытных партий и контролируемые инженерные изменения. Для точного запроса предложения (RFQ) необходимы чертежи, модели, количество, материал, приоритеты размеров, контекст применения, требования к контролю и желаемая дата поставки.
Upload a DrawingМатериалы для вставок тоннельного литника пресс-формы

Инструментальная сталь M2
Высокоскоростная инструментальная сталь, подходящая для зон интенсивного износа и компактных литниковых отверстий. Ее потенциал по достижению высокой твердости и стойкость к истиранию могут быть полезны для композитов, но зависят от термической обработки, геометрии и анализа чертежа.

Инструментальная сталь H13
Инструментальная сталь для горячей обработки, часто выбираемая, когда важен баланс между прочностью, термическими циклами и финишной обработкой методом электроэрозии. Она подходит для многих компонентов пресс-форм, когда твердость, требования к полировке и условия эксплуатации определены на чертеже.

Инструментальная сталь D2
Инструментальная сталь с высоким содержанием углерода и хрома, подходящая для износостойких вставок и режущих кромок. Ее износостойкость следует сопоставлять с прочностью, искажениями после термообработки и стратегией финишной обработки литникового профиля.

Нержавеющая сталь 420
Закаливаемая нержавеющая сталь, рассматриваемая, когда важна коррозионная стойкость и чистота поверхности. Состояние материала, целевая твердость и требования к полировке или электроэрозионной обработке должны быть согласованы с перерабатываемым пластиком и условиями эксплуатации.

Предварительно закаленная сталь P20
Вариант предварительно закаленной стали для пресс-форм, где приоритетом являются эффективность механической обработки и стабильность размеров. Пригодность зависит от предполагаемой нагрузки, локальной концентрации износа, геометрии литника и требуемой обработки поверхности.
Вставки тоннельного литника пресс-формы: механическая обработка, электроэрозионная обработка и финишная отделка

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ формирует профили вставок, крепежные элементы, интерфейсы каналов и доступную геометрию тоннеля. Доступ инструмента, базовые точки и припуски на обработку анализируются на ранних этапах для обеспечения стабильной установки, плавных переходов и контролируемой последующей электроэрозионной обработки.

Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой создает точные сквозные элементы, узкие профили и сложные контуры там, где доступ фрезы ограничен. Траектория проволоки, расположение стартового отверстия и стратегия финишной обработки согласуются с критическими размерами и условиями сопряжения на чертеже.

Электроэрозионная обработка погружением
Электроэрозионная обработка погружением формирует закрытые детали литника, фасонные полости и геометрию, недоступную для режущего инструмента. Дизайн электрода, припуск на износ и требования к поверхности оцениваются с учетом требуемой функции вставки и маршрута финишной обработки.


Сборка и подгонка
Подгонка проверяет взаимосвязь между вставкой, окружающими компонентами пресс-формы и заданными установочными элементами. Контактные зоны, зазоры и требования к обращению рассматриваются в контексте сборки, а не как изолированные размеры.

Измерительный контроль
Контроль проводится в соответствии с согласованным планом критических размеров, включая базы, геометрию литника, прилегающие элементы и приоритеты поверхности. Записи измерений и окончательная документация сверяются с требованиями заказа, статусом ревизии и подтвержденным объемом контроля.
Вставки для литьевых каналов SUUXIANG: поддерживаемое оборудование и функции идентификации

Направляющие элементы
Вставки для литьевых каналов могут быть оснащены установочными отверстиями, направляющими плоскостями, опорными поверхностями и референтными элементами, если на чертеже указаны сопрягаемые поверхности, допуски расположения и монтажные ссылки.

Направляющие элементы
Направляющие штифты, втулки или соответствующие направляющие элементы могут быть предусмотрены для литьевых оснасток, если в конструкции определены требования к перемещению, зазорам, материалам и износу для предполагаемой операции литья.

Идентификация деталей
Лазерная маркировка, выгравированные номера деталей, идентификаторы ревизий и ссылки на полости могут способствовать контролируемой сборке и прослеживаемости, если указаны размер, расположение, глубина и требования к состоянию поверхности символов.

Обработка поверхности
Требования к финишной обработке, полировке, покрытию или термообработке анализируются с учетом материалов, функциональных поверхностей, геометрии каналов и потребностей в инспекции, прежде чем SUUXIANG подтвердит осуществимый технологический маршрут.

Защитная упаковка
Защитная обертка, антикоррозийная обработка, раздельная упаковка и маркировка могут быть спланированы для прецизионных компонентов, если предоставлены информация о методе транспортировки, продолжительности хранения, группировке по количеству и требования к документации.
О SUUXIANG Precision Manufacturing
SUUXIANG — единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., представленный на рынке, основанной в 2010 году в городе Чанъань, Дунгуань, Гуандун, Китай. Основатель и законный представитель — Сяочен Хуан. Мы помогаем международным командам инженеров, специалистов по закупкам и контролю качества воплощать чертежи и спецификации в проверенные прецизионные компоненты пресс-форм, оснастку для разъемов, компоненты штампов и детали, изготовленные на заказ по ЧПУ.
Наша работа планируется с учетом требований, регулирующих вставки для литьевых каналов и другие критически важные компоненты: стратегия выбора референтных точек, доступ для механической обработки, требования к материалам и термообработке, потребности в электроэрозионной обработке или шлифовании, приоритеты обработки поверхности и ожидания по инспекции. Механическая обработка на станках с ЧПУ, электроэрозионная обработка, шлифование, подгонка и инспекция координируются как контролируемый производственный маршрут, а не как отдельные операции.
Отличительной чертой SUUXIANG является дисциплинированная коммуникация по проекту до принятия обязательств. Мы анализируем чертежи и критические размеры, выявляем вопросы технологичности, отслеживаем изменения и согласовываем окончательную документацию с утвержденным планом инспекции. Предоставьте чертеж, количество, контекст применения и требования к качеству для обсуждения производственных возможностей.

Вставки для литьевых каналов: от геометрии до свидетельств инспекции
Анализ технологичности и референтных точек
Перед составлением коммерческого предложения SUUXIANG анализирует геометрию вставок для литьевых каналов в соответствии с чертежом, сопрягаемыми поверхностями, расположением литьевого канала, критическими размерами и схемой референтных точек. Это позволяет выявить ограничения доступа, риски накопления допусков и необходимость принятия решений заказчиком до предложения технологического маршрута или сроков поставки.
- Подтверждение соответствия 2D-чертежа и доступной 3D-модели
- Определение критически важных для качества размеров и функциональных референтных точек
- Проверьте путь заливного отверстия, плоскости разъема и доступ для обработки
- Уточните требования к материалу, термообработке и поверхности

Планирование ЧПУ и ЭЭМ
Геометрия туннельного литника может потребовать больше, чем обычную фрезерную обработку. SUUXIANG планирует последовательность операций ЧПУ, проволочной и погружной ЭЭМ с учетом внутренних профилей, доступа для электродов, путей провода и оставшегося припуска, чтобы каждый процесс обеспечивал требуемую деталь, а не создавал лишнюю доработку.
- Подбирайте выбор процесса в соответствии с геометрией детали и доступом
- Определите стратегию изготовления электродов для труднодоступных или сложных деталей
- Планируйте пути провода вокруг углов, отверстий и опорных точек
- Оставьте необходимый припуск для последующей шлифовки или подгонки

Шлифовка и контролируемая подгонка
Там, где герметичность, позиционирование или сопряжение зависят от обработанных поверхностей, шлифовка и подгонка планируются как контролируемые операции. Последовательность учитывает смещение после термообработки, припуск на шлифовку и взаимоотношения поверхностей, а размеры готовой детали оцениваются по чертежу и согласованным функциональным приоритетам.
- Учитывайте последовательность термообработки и возможное смещение
- Установите припуск на шлифовку перед финишной обработкой
- Проверьте герметичность, посадку и взаимоотношения сопрягаемых деталей
- Защитите опорные поверхности при обращении и подгонке

Контроль и прослеживаемость изменений
Планирование контроля начинается с размеров, которые определяют сопряжение, работу литника и функцию интерфейса. SUUXIANG согласовывает методы измерения и требуемую отчетность с заказом, а затем обеспечивает видимость статуса ревизий, чтобы изготовленные вставки для литниковых каналов могли быть оценены по применимой версии чертежа.
- Определите методы контроля для критических размеров
- Согласуйте отчеты и документацию с требованиями заказа
- Поддерживайте видимость ревизий чертежей на протяжении всего производства
- Отметьте вопросы, требующие подтверждения заказчика перед выпуском

Вставки для литниковых каналов: Обзор на основе чертежа
Сравните производственный процесс, основанный на доказательствах, с обычным путем выбора поставщика только по предложению до принятия производственных обязательств.
← Swipe left or right to view →
Производственный процесс вставок туннельного литника пресс-формы
Управляемый путь от анализа чертежей до свидетельств контроля и координации поставок.
Анализ чертежей и требований
Мы анализируем 2D-чертежи, 3D-модели, материалы, количество, критические размеры, требования к поверхности, сроки поставки и требования к контролю перед определением рабочего объема работ для расчета стоимости.
Подтверждение технологичности и базовых поверхностей
В ходе обсуждения проекта рассматриваются стратегия выбора базовых поверхностей, допуски, геометрия литниковых каналов, доступ для обработки, последовательность термообработки и любые риски, требующие уточнений в конструкции перед выпуском в производство.
Планирование производственного маршрута
SUUXIANG определяет соответствующую последовательность операций фрезерования на станках с ЧПУ, токарной обработки, многоосевой обработки, электроэрозионной обработки, шлифования и сборки в зависимости от геометрии, состояния материала и требований к критическим элементам.
Обработка критических элементов
Производство осуществляется в соответствии с утвержденной ревизией, при этом припуски на обработку, стратегия электродов, траектории проволоки, припуски на шлифование и доступ к элементам управляются согласно запланированному производственному маршруту.
Контроль, упаковка и координация
Готовые вставки литниковых каналов для пресс-форм проверяются по согласованному плану контроля, документируются по мере необходимости, защищаются для транспортировки и координируются с подтвержденным графиком поставки.
Сотрудничество с SUUXIANG по вставкам литниковых каналов для пресс-форм
Move from drawing review to controlled production with requirements, technical decisions, and inspection expectations kept visible throughout the project.
Отправьте пакет чертежей
Предоставьте 2D-чертежи, 3D-модели (при наличии), информацию о материале, количестве, контексте применения, требованиях к качеству, целевой дате, а также любые ограничения, связанные с сопрягаемыми деталями или расположением литника.
Анализ технологичности и расчет стоимости
Согласование критических размеров, базовых поверхностей, доступа для обработки, потребностей в электроэрозионной обработке или шлифовании, последовательности термообработки, метода контроля, статуса ревизии и расчет стоимости производства с определенным объемом работ.
При необходимости утвердите образцы
Для проектов, требующих проверки, сравните согласованные образцы или данные первой партии с чертежами, критическими элементами, требованиями к поверхности и документацией плана контроля.
Выпуск контролируемого производства
После подтверждения требований SUUXIANG координирует операции механической обработки на станках с ЧПУ, электроэрозионную обработку, шлифование, сборку, контроль и обновления по доставке в соответствии с утвержденной ревизией и требованиями заказа.
Вставки литниковых каналов для пресс-форм: обзор документации по качеству и сертификации
Вставки для литниковых каналов (тоннельных): Проверенные свидетельства проекта
В настоящее время не утверждено ни одного отзыва заказчика для публикации по данному проекту вставки для литниковых каналов.
Документированные результаты проекта, данные инспекции и отзывы заказчика публикуются только после получения разрешения заказчика и проведения обзора объема работ.
Предоставьте чертеж и требования для обсуждения плана производства и инспекции, специфичного для проекта.
Часто задаваемые вопросы о вставках для литниковых каналов
Practical answers for engineering and sourcing teams preparing a drawing-led inquiry.
Какая информация вам нужна для расчета стоимости вставок для литниковых каналов?
Может ли SUUXIANG рассчитать стоимость прототипов или малых партий вставок для литниковых каналов?
Могу ли я заказать образцы вставок для литниковых каналов перед производством?
Как спланировать сроки выполнения проекта по изготовлению вставок для литниковых каналов?
Какую документацию по инспекции можно запросить?
Как осуществляется оплата и доставка международных заказов?
Как SUUXIANG обрабатывает чертежи и интеллектуальную собственность для нестандартных компонентов пресс-форм?
Полное руководство покупателя по вставкам туннельных литниковых каналов пресс-форм
Используйте эту практическую структуру для спецификации вставок туннельных литниковых каналов пресс-форм, сравнения конфигураций и материалов, квалификации компетентных поставщиков, контроля общей стоимости оснастки и избежания ошибок в проектировании литниковых каналов, которые компрометируют надежность формования, качество поверхности или эффективность цикла.
1. Что такое вставки туннельных литниковых каналов пресс-форм?
Вставки туннельного, субмаринного, u0022кешьюu0022 и бананового типа описывают вставки пресс-форм, которые проводят расплав через угловой, закрытый канал в полость. Геометрия может располагать литник ниже, позади или в стороне от декоративной поверхности, помогая разместить след литника там, где он менее заметен или более приемлем.nnПри выталкивании определенный край туннеля может отделять питатель от формованной детали. Это может сократить последующую обрезку, но расположение литника, материал детали, толщина стенки и путь выталкивания должны быть рассмотрены для надежного отрыва.nnИспользуйте туннельный литник, когда автоматическое отделение питателя и скрытый след литника оправдывают угловой путь подачи. Используйте краевое или прямое литниковое формование, когда доступ, геометрия детали или контроль процесса предполагают более простой путь. Покажите желаемую зону следа литника и декоративные поверхности на чертеже до начала проектирования вставки.
2. Как эволюционировали вставки туннельных литниковых каналов пресс-форм
Конструкция туннельного литника на основе вставок обеспечивает заменяемый интерфейс для канала подачи и геометрии литника, позволяя проектировщикам пресс-форм работать с заданными требованиями к интерфейсу, а не воссоздавать изогнутый путь литника в окружающем стальном корпусе пресс-формы.nnЭтот подход позволяет отделить подверженный износу путь литника от более крупной конструкции пресс-формы. Когда литник эродирует, скалывается или требует изменения размеров, обслуживание может быть сосредоточено на вставке и ее посадке, а не на переделке более крупной плиты пресс-формы.nnНаполненные смолы могут увеличить абразивный износ и чувствительность процесса. Даже там, где концепция вставки стандартизирована, размер литника, угол туннеля, отделение детали, условия формования, выбор стали и требования к инспекции нуждаются в рассмотрении для конкретного применения.
3. Типы вставок туннельных литниковых каналов пресс-форм
Пять практических семейств организуют вставки туннельных литниковых каналов пресс-форм по геометрии формования и установочному пространству. Названия, такие как u0022кешьюu0022, u0022бананu0022 и u0022субмаринныйu0022 литник, описывают концепции, а не взаимозаменяемые спецификации.
| Форма вставки | Подходящая геометрия | Гибкость литника | Ключевое ограничение | Вопрос по чертежу |
|---|---|---|---|---|
| Круглый корпус | Простые отверстия в плите | Фиксированная ориентация | Ограничение против вращения | Нужен ли контроль вращения? |
| Квадратный корпус | Установка с фиксатором | Контролируемая ориентация | Требует соответствующий карман | Поддерживает ли пластина квадратный карман? |
| Открытые ворота | Определенная доступная поверхность | Умеренно | Площадка ворот открыта | Допустимо ли расположение остатков? |
| Закрытые ворота | Тонкостенная или скрытая зона | Уменьшить после механической обработки | Геометрия ограничивает доступ | Можно ли обработать и вентилировать ворота? |
| Контурируемый | Изогнутая поверхность или поверхность рядом с ребром | Высокая локально | Глубина контура конечна | Сколько стали можно удалить? |
| Больший вариант | Средняя или крупная деталь | Больше свободы при обработке | Требует пространства и поддержки | Какой размер вставки доступен? |
Формат корпуса и литника
Два формата корпуса — круглый и квадратный — в основном отвечают на вопрос, как вставка позиционируется и сопротивляется вращению в плите пресс-формы. Открытые и закрытые литниковые поверхности затем определяют, является ли посадочная поверхность литника предопределенной или ее необходимо сформировать во вставке.
Контурные зоны литника
Контуруемые вставки отвечают на вопрос, может ли литник следовать за наклонной, изогнутой или прилегающей к ребру поверхностью. Их доступная глубина контура и оставшаяся сталь должны быть подтверждены относительно поверхности детали, доступа к инструменту и расположения питателя.
Ограничения по размеру детали и толщине стенки
Варианты для мелких тонкостенных деталей отдают приоритет компактной зоне литника и ограниченному местному объему стали. Средние и крупные варианты обеспечивают большую свободу в прокладке каналов и расположении литника, но требуют достаточного объема вставки, поддержки и зазора для выталкивания.
4. Выбор материалов и термообработки
Два решения по материалам влияют на обслуживание края ворот: абразивность смолы и химия полимера. Выбирайте сталь и термообработку в соответствии с формованным соединением, ожидаемой нагрузкой, требованиями к полировке и стратегией ремонта, а не по каталожным заявлениям.
| Применение | Приоритет материала | Запрос чертежа или записи |
|---|---|---|
| Ненаполненная смола | Полируемость, прочность | Марка стали; требование к полировке |
| Наполненный компаунд | Износостойкость, поддержка | Тип и процент наполнителя |
| Коррозионно-активный полимер | Коррозионная стойкость | Материал; состояние обработки |
| Прототип оснастки | Обрабатываемость, возможность внесения изменений | Материал и целевая твердость |
| Серийная пресс-форма | Баланс износа и обслуживания | Отслеживаемость; запись о твердости |
Согласуйте сталь со смолой
Ненаполненные смолы обычно отличаются хорошей полируемостью и достаточной прочностью; убедитесь, что поверхность впускного канала и его траектория могут быть обработаны в соответствии с требованиями.nnКомпаунды со стеклянным или минеральным наполнителем повышают риск абразивного износа по краю впускного канала. Укажите компаунд, тип наполнителя, его процентное содержание и любые условия по содержанию вторичного сырья в запросе на поставку.
Коррозия и прочность
Коррозионно-активные полимеры требуют выбора коррозионно-стойких материалов и документированного процесса термообработки; одной лишь твердости недостаточно для определения пригодности.nnПрототипирование оснастки может отдавать предпочтение обрабатываемости и скорости внесения изменений. Серийные пресс-формы требуют решения по обеспечению доступа для обслуживания перед выбором более твердого и износостойкого сплава.
Контроль записей о термообработке
К выпуску должны прилагаться две записи: отслеживаемость материала и фактическая твердость после термообработки. Запросите метод испытания на твердость, место испытания, условия термообработки и любые требования к обработке поверхности.nnВ одной заметке на чертеже должна быть определена геометрия защищенной кромки впускного канала, класс полировки и допустимое снятие материала после обработки. Результаты инспекции должны содержать указание на ревизию чертежа и измеренные критические размеры.
5. Изготовление впускных вставок туннельного типа на заказ
Индивидуализация начинается с пакета управляющей документации, а не с каталожных размеров. SUUXIANG рассматривает вставку впускного канала как интерфейс между литниковой системой, поверхностью полости, отлитой деталью и движением выталкивателя перед утверждением технологического маршрута.
Определите границы вставки
2D-размеры и 3D-модель должны определять размер корпуса, угол и траекторию туннеля, диаметр впускного отверстия, геометрию посадочной поверхности, глубину контура, интерфейс со стороны полости и соединение с литниковой системой. Толщина стенки, ограничения по косметическим следам от впускного отверстия, поведение смолы при течении и направление выталкивания могут ограничивать каждый выбор.
Укажите serviceable fit

Требования к посадке на уровне 0,01 мм должны быть привязаны к идентифицированным опорным точкам, а не предполагаться из номинальной геометрии. Укажите установочные поверхности, метод фиксации, зазор для замены, требования к чистоте поверхности и любые границы полировки, чтобы можно было спланировать механическую обработку, электроэрозионную обработку, шлифование и контроль.
Отправьте полный запрос на ценовое предложение (RFQ)
1 RFQ должен включать выпущенный 2D-чертеж, доступную 3D-модель, тип смолы и наполнителя, количество, требования к термообработке, критические размеры, требования к поверхности, желаемую дату и требования к контролю. SUUXIANG может рассмотреть возможные варианты; неполные чертежи требуют документированных допущений перед производством.
- Разрез стенки детали и определение косметической стороны
- Расположение питателя и детали сопряжения полости
- Направление выталкивания и зона возможных помех
- Уровень ревизии и контекст сопрягаемой детали
6. Критические элементы конструкции и качества
Анализ 2D и 3D CAD должен определить путь литника, интерфейс полости, схему баз и геометрию фиксации перед механической обработкой. Критерии приемки должны быть указаны на чертеже, а не в общем описании качества.
Путь подачи и край литникового отверстия

Непрерывность питающего канала должна быть проверена на наличие ступеней, плавность переходов и ограничения доступа инструмента, которые могут привести к образованию заливов смолы или затруднить очистку.nnГеометрия края литникового отверстия должна определять размер, расположение и допустимое состояние заусенцев относительно формованной поверхности. Контролируемый край разделения обеспечивает повторяемое удаление литника без неконтролируемых облоев.
Сопряжение и выравнивание полости

Размеры сопряжения полости должны ссылаться на функциональные базы, чтобы вставка последовательно располагалась в своем гнезде. Укажите тип сопряжения, метод крепления и любые поверхности уплотнения или поддержки.nnТребования к концентричности или позиционированию применяются там, где питающий канал должен соответствовать элементу полости или сопрягаемому питателю. Запишите метод измерения и настройку баз вместе с обозначением допуска.
Контроль и обратная связь по испытаниям
Проверка материала должна соответствовать требованиям закупки перед выпуском, включая подтверждение соответствующей термообработки. Отчет о контроле первой партии должен содержать критические размеры, состояние поверхности и статус удаления заусенцев в соответствии с утвержденной ревизией.nnОбратная связь по испытательному формованию должна оценивать остаток литника, поведение при разделении, заполнение и износ после определенного количества циклов. SUUXIANG может согласовать записи контроля и управление ревизиями с утвержденным чертежом и планом проекта.
7. Выбор поставщика вставки литникового туннеля для пресс-формы
Выпуск первой партии должен следовать документированному анализу чертежа, а не только предложению о цене. Для вставок литниковых туннелей для пресс-форм квалифицируйте способность поставщика контролировать изогнутый путь литника, схему баз и записи ревизий.
| Зона квалификации | Спросите | Доказательства перед выпуском |
|---|---|---|
| DFM | Можно ли изготовить и проверить геометрию? | Чертеж с разметкой |
| Соответствие процесса | Какие этапы ЧПУ, электроэрозионной обработки и шлифовки применимы? | Технологический маршрут |
| Отслеживаемость | Как контролируются материалы и ревизии? | Документация и процедура внесения изменений |
Инженерный анализ
В рамках обзора RFQ спросите, кто отвечает за обратную связь по DFM и как решаются вопросы критической геометрии литника, доступа для электроэрозионной обработки и припусков на шлифовку. Запросите помеченные чертежи, предложение по маршруту процесса и сроки ответа на технические вопросы.
Доказательства качества
Перед выпуском в производство требуйте идентификацию материала, записи термообработки (при наличии указаний) и план контроля, привязанный к базам чертежа. Утвердите первую партию с измеренными критическими размерами, требованиями к поверхности и любыми согласованными функциональными проверками.
Производственный контроль
При выпуске заказа на поставку подтвердите предположения о производственных мощностях, реалистичные сроки выполнения, требования к упаковке и обозначенный маршрут связи. Требуйте письменного одобрения перед любым изменением материала, процесса, размера или ревизии.
8. Распространенные ошибки покупателей, которых следует избегать
Три проверки перед покупкой помогут избежать большинства переделок тоннельных заливов: проверьте расположение залива на стороне детали, путь выталкивания и план контроля. Обзор чертежа должен решить эти вопросы до выбора вставки.
Сначала проверьте расположение залива
1 Расположение залива необходимо проверить с учетом толщины стенки, косметической поверхности, пути потока и риска образования сварных швов. Выбор вставки первым может привести к плохому заполнению, видимому облою или недоступному тоннелю; подтвердите сечение литой детали и маршрут литника в 2D и 3D.
Учитывайте износ и посадку
2 Применения смол с наполнителями требуют документированной оценки износа, маршрута материала и стратегии замены. Игнорирование абразивного износа может увеличить зазор и нарушить отделение; принятие каталожных размеров как готовых к установке может привести к конфликтам с базовыми поверхностями, зазорами или сборкой.
Определите измеримые требования
3 Требования должны определять критические размеры залива, состояние поверхности, сопрягаемые базовые поверхности и метод контроля. Отсутствие допусков или критериев чистоты поверхности ведет к неравномерному заполнению и задержкам в утверждении; укажите зазоры для выталкивания и литника, записи контроля, уровень ревизии и критерии приемки до покупки.
Сравните общий риск программы
4 Цена за единицу сама по себе не включает стоимость переделок, простоев и квалификации. Низкая котировка без понимания чертежа или отслеживаемого контроля может задержать запуск; сравните технологический маршрут, доказательства, контроль ревизий, предположения по поставке и скорость реагирования на корректирующие действия.
9. От обзора чертежа до запуска в производство
Контролируемый запуск преобразует чертеж заказной вставки в воспроизводимую производственную запись. Перед механической обработкой команда должна согласовать концепцию залива, поведение смолы, доказательства контроля и полномочия на выпуск.
| Решение | Основной владелец | Запись для повторного заказа |
|---|---|---|
| Технология литья | Разработка и проектирование | Отчет о пробном запуске |
| Коммерческий выпуск | Закупки | Утвержденная смета |
| Приемка по размерам | Качество | Отчет об инспекции |
| Контроль изготовления | Команда поставщика по проекту | Чертеж с контролем ревизий |
Подготовьте пакет для запроса предложения
2D чертежи, 3D модели, марка смолы, уровень наполнителя, ожидаемое годовое количество и геометрия сопрягаемой детали составляют исходный пакет.nn1 запрос предложения с контролем ревизий должен указывать критические размеры, схему базовых поверхностей, расположение залива, требование к поверхности, термообработку и запрашиваемый отчет.
Заморозьте процесс
Обзор DFM должен подтвердить путь тоннеля, доступ к оснастке, стратегию электроэрозионной обработки или шлифовки, а также зазоры для отделения выталкивателя и литника.nn1 замороженная спецификация связывает утвержденную котировку, материал, технологический маршрут, количество образцов, критерии приемки и целевую дату; отдел закупок несет ответственность за коммерческое утверждение.
Квалифицируйте и выпустите
Контроль первой партии сравнивает критические размеры и поверхности с утвержденным чертежом перед испытанием пресс-формы. Отдел качества отвечает за принятие отчетов; отдел проектирования отвечает за функциональные отклонения.nnРезультаты испытания пресс-формы должны фиксировать смолу, условия машины, отделение залива, облой и корректирующие ревизии. Выпускайте производство только после подписания формы и контроля качества.
10. Вставки литниковых каналов для пресс-форм. Ценообразование
Шесть факторов ценообразования определяют обоснованную смету: геометрия вставки, указанный материал, требования к допускам и базам, финишная обработка, объем инспекции и объем заказа. SUUXIANG анализирует чертеж и 3D-модель перед утверждением технологического маршрута или окончательной цены.nnТри диапазона заказов отражают компромисс в стоимости без публикации вымышленных цен. Прототипные заказы имеют самую высокую себестоимость единицы продукции, поскольку программирование, оснастка, планирование электроэрозионной обработки и инспекция первой детали распределяются между меньшим количеством изделий; повторные заказы могут быть выгоднее, если утвержденная ревизия и план инспекции остаются неизменными.
| Диапазон заказа | Себестоимость единицы продукции | Вклад в настройку или инжиниринг | Факторы срока поставки | Информация, снижающая неопределенность |
|---|---|---|---|---|
| Прототип, 1–5 шт. | Наивысшая | Высокая на деталь | Доступность материала; сложная электроэрозионная обработка или шлифовка; первая деталь | 2D-чертеж, 3D-модель, материал, критические характеристики качества (CTQ) |
| Малый объем, 6–50 шт. | Умеренная | Распределяется между количеством | Термообработка, финишная обработка, отчет об инспекции | Уровень ревизии, схема баз, обозначения поверхности |
| Серийное производство, 51 шт. | Вниз | Амортизация при стабильном объеме работ | Производительность, график поставки, повторная проверка | Прогноз, утвержденный образец, условия упаковки и доставки |
Закажите вставки для тоннельных литьевых форм SUUXIANG по чертежу
Присылайте ваш 2D-чертеж, 3D-модель (при наличии), материал, количество, приоритеты по качеству и желаемую дату поставки для рассмотрения.