
Сердцевины пресс-форм для многоконтактных разъемов: проверка перед обработкой
SUUXIANG преобразует чертежи сердцевин пресс-форм для многоконтактных разъемов в проверенные компоненты посредством DFM, ЧПУ-обработки, электроэрозионной обработки, шлифовки и плановой инспекции.
Типовые компоненты для разработки сердцевин пресс-форм для многоконтактных разъемов





Related Product Catalogue and Quotation





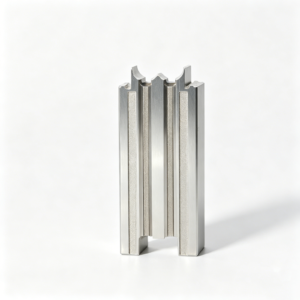

Преимущества в проектировании для сердцевин пресс-форм многоконтактных разъемов
Строгий процесс проверки и производства обеспечивает прозрачность критически важных требований к оснастке для разъемов на всех этапах — от анализа чертежей до финальной инспекции.
Сначала — проверка чертежей
Мы анализируем чертежи, модели, требования к материалам, количество и контекст применения, чтобы выявить вопросы технологичности до формирования предложения или планирования производства.
Планирование критических размеров
Уточняются критические для качества размеры, базовые поверхности, допуски, требования к поверхности и сопрягаемые элементы для выбора соответствующего метода обработки и контроля.
Согласованные технологические процессы
Обработка на станках с ЧПУ, проволочная и прошивочная электроэрозионная обработка, шлифовка и подгонка планируются с учетом доступа инструмента, стратегии электродов, путей проволоки и припусков на обработку.
Согласование методов контроля
Ожидания по контролю определяются на основе чертежей и требований заказа, включая приоритеты измерений, необходимость отчетности и документацию для обеспечения прослеживаемости.
Контроль ревизий — на виду
Ревизии чертежей и изменения проекта остаются видимыми во время координации, что помогает предотвратить попадание устаревших требований в производство или контроль.
Прослеживаемая коммуникация
Четкая коммуникация по проекту связывает инженерные вопросы, производственные решения, планирование контроля и требования к поставке для кросс-функциональных команд по поиску поставщиков.
Семейства компонентов пресс-форм для многоконтактных разъемов
Семейства компонентов и процессов для оснастки многоконтактных разъемов, управляемые чертежами, с проверкой критических размеров, технологичности, требований к контролю и стандартизированными результатами производства.

Услуги по ЧПУ-обработке
Услуги прецизионной ЧПУ-обработки для компонентов, основанных на чертежах, требующих согласованной фрезерной, токарной обработки, электроэрозионной обработки, шлифовки, подгонки и контроля. Анализ фокусируется на базовых поверхностях, критических размерах, состоянии материала, доступе к инструменту, взаимосвязях допусков и документации, необходимой перед подтверждением производственного процесса.
Upload a Drawing
Фрезерование на станках с ЧПУ
Индивидуальные услуги по фрезерованию на станках с ЧПУ для призматических компонентов оснастки и пресс-форм для разъемов, включая вставки, пластины, карманы и детализированные элементы. Доступ к инструменту, стратегия зажима, геометрия углов, жесткость стенок, припуски на обработку и базовые поверхности для контроля должны оцениваться по чертежу и модели.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Услуги прецизионной токарной обработки на станках с ЧПУ для цилиндрических, резьбовых, ступенчатых и концентрических элементов в деталях на заказ и компонентах оснастки. Производственный анализ включает выбор реперных точек, контроль биения, соотношение диаметров отверстий и наружных поверхностей, требования к резьбе, состояние материала, последующие операции и практические методы контроля.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ поддерживает сложные геометрии, где многогранные поверхности, наклонные элементы или ограниченный доступ к инструменту влияют на план процесса. Перед принятием решения рассматриваются подход к креплению, досягаемость инструмента, зазоры для предотвращения столкновений, передача реперных точек, требования к поверхности и последующие операции электроэрозионной или шлифовальной обработки.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка предназначены для мелких, тонких и детализированных компонентов, где важна поддержка, концентричность, контроль заусенцев и доступ для измерений. Чертежи должны указывать критические диаметры, длины, радиусы, состояние материала, приоритеты поверхности, количество и контекст сопрягаемых компонентов.
Upload a Drawing
Электроэрозионная обработка проволокой и погружная электроэрозионная обработка
Услуги электроэрозионной обработки проволокой и погружной электроэрозионной обработки поддерживают узкие пазы, внутреннюю геометрию с острыми углами, закаленные материалы и элементы, недоступные для традиционных режущих инструментов. Планирование процесса учитывает траекторию проволоки или стратегию электрода, состояние углов, требования к слою отжига, доступ для промывки, припуск на чистовую обработку и критерии контроля.
Upload a Drawing
Прецизионная шлифовка
Прецизионная шлифовка плоских поверхностей и профилей применяется, когда плоскостность, параллельность, контроль профиля или окончательный размер требуют контролируемого процесса финишной обработки. Анализ включает припуск на шлифовку, последовательность термообработки, реперные поверхности, риск зажима, доступ для шлифовального круга, требования к поверхности и план контроля.
Upload a Drawing
Вставки для сердечников и полостей пресс-форм
Прецизионные вставки для сердечников и полостей пресс-форм представляют собой настраиваемые семейства для формованных элементов, разъемов, геометрии, прилегающей к охлаждению, и деталей полости. Планирование производства согласовывает выбор стали, состояние после термообработки, последовательность механической и электроэрозионной обработки, интерфейсы сборки, критические размеры и доказательства контроля в соответствии с утвержденным чертежом.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания изготавливаются в соответствии с диаметрами, зазорами, длинами и требованиями к интерфейсу, определенными на чертеже. Инженерный анализ учитывает соответствие сопрягаемым отверстиям, требования к материалу и твердости, состояние поверхности, прямолинейность, зоны износа, контекст смазки и проверку размеров.
Upload a Drawing
Сердечники, направляющие и установочные компоненты
Сердечники, направляющие и установочные компоненты создают формованные элементы и обеспечивают повторяющееся выравнивание в узле оснастки. Анализ должен уточнять реперные соотношения, классы посадки, концентричность, длины опор, состояние материала, ожидаемый износ, взаимозаменяемость и метод контроля критических интерфейсов.
Upload a Drawing
Ползуны, подъемники, литники и аксессуары для пресс-форм
Ползуны, подъемники, литники и аксессуары для пресс-форм — это настраиваемые компоненты, геометрия которых должна соответствовать интерфейсам перемещения, разъема, выталкивания и сборки пресс-формы. Чертежи должны определять ограничения движения, условия сопряжения, опорные поверхности, требования к термообработке, доступ для обработки и ожидания по сборке или контролю.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов поддерживают оснастку для многослотовых разъемов, где положение штифтов, соотношение полостей, мелкие элементы и повторяющееся расположение напрямую влияют на функцию отлитой детали. SUUXIANG перед производством анализирует критические размеры, стратегию реперных точек, требования к электроэрозионной обработке, припуск на шлифовку, сопрягаемые интерфейсы и потребности в контроле.
Upload a Drawing
Компоненты штампов для листовой штамповки
Прецизионные компоненты штампов для листовой штамповки включают пуансоны, матрицы, направляющие, пластины и установочные элементы для узлов штампов, основанные на чертежах. Планирование производства учитывает требования к материалу и термообработке, геометрию режущей кромки, взаимосвязь зазоров, последовательность шлифовки, зоны износа, интерфейсы сборки и отчетность по размерам.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и переформования
Работы по оснастке для литья под давлением, MIM, CIM и переформования оцениваются в рамках подтвержденного объема производства с учетом требований к компонентам и оснастке. Анализ сосредоточен на поведении материала, геометрии разъемов и уплотнений, доступе для механической или электроэрозионной обработки, критических элементах, сопрягаемых интерфейсах, ожиданиях по контролю и контроле ревизий.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки на станках с ЧПУ выбираются на основе требований чертежа и применения, а не предполагаются из общего списка. Запросы на коммерческое предложение должны указывать указанную марку, состояние материала, требования к прослеживаемости, последовательность термообработки, соображения по коррозии или износу и любые ограничения, влияющие на механическую обработку, электроэрозионную обработку, шлифовку или контроль.
Upload a Drawing
Обработка поверхностей и термообработка
Финишная обработка поверхностей и термообработка определяются в соответствии с функциональными потребностями, такими как износостойкость, поведение при коррозии, трение, внешний вид или стабильность размеров. Обсуждение процесса должно определять целевые показатели отделки, потребности в маскировании или селективной обработке, влияние последовательности, припуск на размеры, доказательства твердости и критерии приемки.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и качественная документация планируются с учетом критических размеров, определенных на чертеже, и согласованных потребностей в отчетности. Требования могут включать измерения на основе реперных точек, записи размеров, доказательства материала или обработки, идентификацию ревизий, ожидания по первой детали и документацию, соответствующую проверенному плану контроля.
Upload a Drawing
Прототипирование и мелкосерийное производство
Оперативное прототипирование и мелкосерийное производство позволяют проводить оценку по чертежам, разрабатывать оснастку, изготавливать запасные части и контролировать объемы выпуска. Для точного расчета стоимости (RFQ) необходимо указать количество, статус ревизии, материал, критические размеры, требования к поверхности и термообработке, сроки поставки, требования к контролю и назначение изделия.
Upload a DrawingМатериалы для сердечников пресс-форм многоканальных разъемов

Инструментальная сталь P20
Практичный выбор для стандартных вставок сердечников разъемов и оснастки от прототипа до среднего уровня нагрузки. Предварительная закалка может сократить технологический процесс, а геометрия канавок, требования к полировке и окончательной проверке должны определять планы механической обработки и финишной отделки.

Инструментальная сталь H13
Часто рассматривается в случаях, когда термические циклы и многократное формование требуют более прочной горячекатаной стали. Термическая обработка, припуск на электроэрозионную обработку и припуск на шлифование после закалки требуют раннего рассмотрения, особенно в отношении тонких ребер, глубоких канавок и критических соединительных элементов.

Нержавеющая сталь S136
Коррозионностойкий вариант для сердечников, подверженных воздействию влажного хранения, коррозионных побочных продуктов смолы или особых требований к поверхности. Состояние материала и план термообработки влияют на обрабатываемость, стратегию электроэрозионной обработки, подход к полировке и проверку размеров после финишной обработки.


Инструментальная сталь SKD11
Высокопрочный вариант инструментальной стали для отдельных вставок или компонентов, подверженных абразивному контакту. Ее путь закалки и отделки должен учитывать риск деформации, припуск на механическую обработку, доступ для проволочной электроэрозионной обработки и контрольные базы, указанные на чертеже.
Прецизионные процессы для сердечников пресс-форм многоканальных разъемов


Проволочная электроэрозионная обработка
Проволочная электроэрозионная обработка позволяет создавать узкие канавки, острые внутренние профили и элементы из закаленных материалов, где доступ режущего инструмента ограничен. Путь проволоки, расположение стартового отверстия и опорные точки планируются для защиты функциональной геометрии и повторяемости.

Электроэрозионная обработка погружением
Электроэрозионная обработка погружением используется для обработки глубоких ребер, закрытых деталей и форм, недоступных для традиционной резки. Дизайн электрода, припуск на прожог и последующие требования к финишной обработке согласуются с чертежом и ожиданиями по поверхности.

Прецизионная шлифовка
Прецизионная шлифовка обеспечивает плоскостность, параллельность и критические опорные поверхности после соответствующей стадии механической обработки или термообработки. Припуски на шлифовку и стратегия выбора баз рассматриваются, чтобы избежать удаления материала, необходимого для окончательной сборки.

Сборка и контроль
Сборка и контроль проверяют взаимосвязь деталей, критические размеры и указанные требования к отчетности. Методы измерения, статус ревизии и прослеживаемость поддерживаются в соответствии с заказом и согласованным планом контроля.
Сердечники пресс-форм многоканальных разъемов: элементы и аксессуары

Направляющие элементы
Посадочные штифты, ключи и опорные элементы помогают обеспечить повторяемость положения деталей при сборке. Их размер, посадка, привязка к базам и доступ для обслуживания должны быть указаны в утвержденной конструкции и проверены на технологичность изготовления.

Направляющие элементы
Направляющие втулки, вкладыши и стыковочные поверхности могут обеспечивать контролируемое перемещение между секциями пресс-формы. SUUXIANG проверяет соосность, зазоры, требования к закалке и взаимосвязь между направляющими элементами и критически важными элементами, формирующими соединитель.

Сменные вставки
Сменные вставки сердечника или полости могут упростить техническое обслуживание и учесть локальный износ или изменения конструкции. Линии разъема вставок, способ крепления, доступ для электроэрозионной обработки, припуски на шлифовку и стыковочные поверхности требуют подтверждения из утвержденной конструкции детали.

Элементы выталкивания
Гнезда для выталкивателей, посадочные места для возвратных штифтов и зазоры должны защищать хрупкую геометрию соединителя при извлечении. При проверке следует учитывать направление выталкивания, состояние стенок в зоне разъема, требования к посадке и то, как эти элементы связаны с прочностью сердечника.

Идентификационная маркировка
Номера деталей, идентификаторы полостей, метки ревизий или ориентиры могут улучшить сборку и отслеживаемость. Метод, местоположение, глубина и читаемость маркировки должны быть указаны так, чтобы они не нарушали функциональные поверхности или требования к контролю.
О компании SUUXIANG Precision Manufacturing
SUUXIANG — единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., ориентированный на внешнего клиента. Компания была основана в 2010 году и базируется на 2-м этаже промышленного парка Sanhe, город Чанъань, Дунгуань, Гуандун, Китай. Сяочэн Хуан является основателем и законным представителем. Мы помогаем международным командам по инжинирингу, закупкам и контролю качества преобразовывать чертежи и спецификации в проверенные прецизионные компоненты пресс-форм, оснастку для разъемов и детали, изготовленные по индивидуальному заказу.
Наш рабочий процесс, основанный на чертежах, сочетает обсуждение DFM с фрезеровкой и токарной обработкой на станках с ЧПУ, многоосевой обработкой, электроэрозионной обработкой, прецизионной шлифовкой, подгонкой и контролем. Для сердечников пресс-форм с многослотовыми разъемами перед принятием обязательств проводится анализ критических размеров, стратегии привязки к базам, доступа к инструменту, путей электроэрозионной или проволочной резки, припусков на шлифовку, требований к материалам и планируемого метода контроля.
Отличительной особенностью SUUXIANG является дисциплинированная координация проектов: от контроля ревизий входных данных до финальной документации. Мы заранее обсуждаем технологичность и ожидания по качеству, а затем согласовываем маршрут процесса и подтверждение качества с заказом. Загрузите 2D-чертеж, доступную 3D-модель, укажите материал, количество, срок поставки и требования к отчетности для углубленного технического анализа.

Основные возможности для сердечников пресс-форм с многослотовыми разъемами
DFM начинается с привязки к базам
SUUXIANG анализирует чертеж, модель, контекст сопряжения и критические размеры перед планированием сердечников пресс-форм с многослотовыми разъемами. Выбор баз, допусков, доступа к инструменту, геометрии пазов и последовательности термообработки обсуждаются на ранних этапах, чтобы маршрут процесса отражал функциональные требования.
- Определить функциональные базы и критические для качества размеры
- Проверить расстояние между пазами, состояние стенок и доступ для обработки
- Подтвердить приоритеты по материалу, термообработке и поверхности
- Зафиксировать открытые вопросы DFM перед началом производства

Планирование маршрутов для станков с ЧПУ и электроэрозионной обработки
Тонкие прорези, узкие элементы, внутренние углы и труднодоступные участки часто требуют скоординированного подхода с использованием станков с ЧПУ, электроэрозионной обработки и шлифования. SUUXIANG анализирует геометрию для определения практических этапов обработки, потребностей в электродах, путей проволоки и финишных операций для предоставленного дизайна.
- Планирование черновой и чистовой обработки с учетом доступа к элементам
- Оценка путей проволоки для узких или замкнутых деталей при электроэрозионной обработке
- Определение стратегии использования электродов, когда целесообразна погружная электроэрозионная обработка
- Согласование решений по процессу с изменениями в чертежах

Припуски на шлифование и сборку
Припуски на шлифование и взаимосвязи при сборке должны быть продуманы, особенно там, где многопрорезные сердечники пресс-форм для разъемов взаимодействуют со вставками, ползунами или ответными деталями. SUUXIANG анализирует припуски на обработку, опорные поверхности и приоритеты окончательной сборки, чтобы не рассматривать финишную обработку как нечто второстепенное.
- Установка припусков на шлифование вокруг критически важных чистовых поверхностей
- Защита базовых ссылок на промежуточных этапах операций
- Анализ взаимосвязей деталей и предполагаемых условий сборки
- Уточнение требований к чистоте поверхности по функциональным зонам

Контроль и прослеживаемость изменений
Планирование контроля осуществляется в соответствии с согласованным чертежом и определенными критическими элементами. Для многопрорезных сердечников пресс-форм для разъемов SUUXIANG согласовывает методы измерения, ожидания по отчетности, статус ревизии и сопроводительную документацию с заказом, чтобы инженеры и отделы качества могли ознакомиться с единой контролируемой информацией.
- Определение контрольных точек для критических прорезей и баз
- Согласование потребностей в отчетности до начала производства
- Ведение записей о чертежах и контроле ревизий
- Соответствие окончательной документации проверенному плану контроля

Почему стоит выбрать SUUXIANG для работ по оснастке на основе чертежей
Дисциплинированный рабочий процесс для многопрорезных сердечников пресс-форм для разъемов, от анализа DFM до контроля и координации поставки.
← Swipe left or right to view →
Пресс-формы для многослотовых разъемов: от проверки чертежа до поставки
Процесс, основанный на чертеже, который обеспечивает видимость критических размеров, решений по процессу, требований к контролю, версий и координации поставок до отгрузки.
Анализ входных данных запроса предложения (RFQ)
Мы анализируем 2D-чертеж, 3D-модель, материал, количество, контекст применения, срок поставки и требуемую документацию по контролю перед определением основы для расчета стоимости.
Согласование приоритетов DFM
Критические размеры, базы, анализ допусков, доступ для инструмента, последовательность термообработки, требования к электроэрозионной обработке, припуски на шлифование и статус ревизии согласованы для изготовления сердечников пресс-форм для многоканальных разъемов.
Планирование технологического маршрута
Команда выбирает соответствующую последовательность операций для фрезерования на станках с ЧПУ, токарной обработки, многоосевой обработки, проволочной и поверхностной электроэрозионной обработки, шлифования и сборки в соответствии с требованиями утвержденного чертежа.
Обработка критических элементов
Обработка выполняется с учетом геометрии канавок, стратегии электродов, траектории проволоки, базовых поверхностей, припусков на обработку и защиты критических элементов на каждом запланированном этапе.
Проверка и документирование
Детали проверяются в соответствии с согласованным планом контроля, а измерения, данные для прослеживаемости и окончательная документация соответствуют заказу и текущей ревизии.
Координация упаковки и доставки
После одобрения контроля, упаковка, сроки отгрузки и информация о доставке координируются в соответствии с подтвержденными требованиями заказа и проектной коммуникацией.
Работа с SUUXIANG над сердечниками пресс-форм для многоканальных разъемов
Move from drawing review to inspected delivery with documented requirements, controlled revisions, and aligned production details.
Отправьте свой технический пакет
Предоставьте 2D-чертежи, доступные 3D-модели, информацию о материале, количестве, требованиях к качеству, целевой дате и контексте сопрягаемых компонентов для сердечников пресс-форм многоканальных разъемов.
Согласование DFM и коммерческого предложения
Перед формированием коммерческого предложения рассмотрите критические размеры, базы, доступ для обработки, стратегию электроэрозионной обработки, припуски на шлифование, последовательность термообработки, потребности в контроле и предложенный технологический маршрут.
Утверждение производственных деталей
Подтвердите коммерческое предложение, уровень ревизии, план контроля, а также любые ожидания по выборке или первому образцу, прежде чем SUUXIANG согласует согласованный производственный рабочий процесс.
Обзор контроля и доставки
Согласуйте окончательные записи контроля, требования к упаковке, сроки доставки и прослеживаемость ревизий, чтобы поставляемые компоненты соответствовали утвержденному заказу и плану верификации.
Сердечники пресс-форм для многоканальных разъемов: проверка сертификатов и документации

Отзывы заказчиков о сердечниках для пресс-форм с многоканальными разъемами
Отзыв заказчика для утвержденного проектного документа. Публикация только после того, как заказчик разрешит использование, и будут проверены документально подтвержденные результаты, количество, данные контроля и контекст поставки.
Карточка кейс-стади для проверенных данных заказчика. Любой опубликованный результат должен включать соответствующую ревизию чертежа, критические размеры, метод контроля, производственное количество и измеримый результат проекта.
Отзывы заказчиков ожидают разрешения и подтверждающих документов. SUUXIANG опубликует только обоснованные комментарии, точно отражающие согласованный объем работ, технологический маршрут, требования к контролю и поставленные детали.
Данные заказчика: Политика публикации
Practical answers for engineering, sourcing, and quality teams preparing a drawing-based connector-tooling inquiry.
Какие файлы следует отправить для сердечников пресс-форм с многоканальными разъемами?
Существует ли минимальное количество заказа для сердечников пресс-форм с многоканальными разъемами?
Можете ли вы предоставить образцы или детали первичной приемки для сердечников пресс-форм с многоканальными разъемами?
Как вы выбираете между ЧПУ-обработкой, электроэрозионной обработкой и шлифованием?
Что влияет на сроки поставки заказов на сердечники пресс-форм для разъемов?
Какие отчеты об инспекции можно запросить?
Как обрабатываются ревизии чертежей и интеллектуальная собственность?
Что следует уточнить по оплате и доставке перед размещением заказа?
Полное руководство покупателя по многослотовым сердечникам пресс-форм для разъемов
Используйте эту систему принятия решений для сравнения архитектур сердечников, материалов, рисков погрешностей, методов валидации и возможностей поставщиков — чтобы ваша команда могла закупать компоненты оснастки на основе чертежей с более четкими требованиями и избежать дорогостоящих ошибок в проектировании (DFM) и запуске производства.
1. Что такое многослотовые сердечники пресс-форм для разъемов?
1. Многослотовый сердечник пресс-формы для разъема — это прецизионный компонент оснастки, который формирует повторяющуюся внутреннюю геометрию слота в литом корпусе разъема. Его рабочие поверхности могут определять каналы для контактов, элементы зазора для контактов, ребра, направляющие пазы и установочные детали, которые контролируют, как литой корпус принимает и стыкуется со своим аналогом.nn2. Повторяющиеся слоты — это не просто дублирующиеся отверстия: их шаг, толщина стенки, отношение к опорным точкам, направление уклона и путь извлечения должны работать вместе по всему сердечнику. В зависимости от конструкции, опорные штифты, вставки, детали, изготовленные методом электроэрозионной обработки, или скользящие элементы могут формировать локализованные элементы фиксации и выравнивания контактов.nn3. Покупатель, запрашивающий многослотовые сердечники пресс-форм для разъемов, обычно указывает один изготовленный компонент оснастки по чертежу или 3D-модели, а не полную пресс-форму для литья, вставку матрицы, формирующую внешнюю поверхность, или готовый пластиковый разъем. Запрос предложения (RFQ) должен определять критический шаблон слотов, стыковочные поверхности, требования к материалам и термообработке, состояние поверхности, опорные точки для инспекции, количество и статус ревизии.
2. Как развивался дизайн сердечников разъемов
Одноэлементные сердечники могли быть обработаны и проверены по небольшому набору опорных точек, но корпуса разъемов все чаще объединяли полости для контактов, защелки, ключи и тонкие стенки в одной отливаемой детали. По мере увеличения количества контактов и уменьшения межосевых расстояний ошибка шага становилась проблемой накопления погрешностей по геометрии сердечника, расположению вставки, условиям литья и методу измерения.nnДва изменения в дизайне сделали высокоплотную оснастку более управляемой: сменные вставки локализовали риск износа или ревизии, а многоэлементные конфигурации сердечников контролировали связанные детали из общей структуры опорных точек. Это улучшило ремонтопригодность, поскольку поврежденный элемент, формирующий штифт или защелку, мог быть оценен для замены без необходимости автоматически переделывать полный блок сердечника.nn2010 год — год основания SUUXIANG; для текущих запросов по оснастке разъемов, обзор чертежей должен определять критические по шагу элементы, стыковочные ссылки, границы сменных вставок, доступ для электроэрозионной обработки или шлифовки, а также точки инспекции перед механической обработкой. Покупателям следует запросить контролируемый по ревизии план опорных точек и инспекции, поскольку повторяемость зависит от того, как эти отношения измеряются, в той же мере, как и от номинальной геометрии CAD.
3. Типы многослотовых сердечников пресс-форм для разъемов
Многослотовые сердечники пресс-форм для разъемов следует выбирать исходя из направления элементов, условий эксплуатации и контроля опорных точек. Выбранная архитектура определяет, какие интерфейсы требуют допуска перед цитированием.
| Конструкция | Оптимальная геометрия | Обслуживание | Необходимые данные интерфейса |
|---|---|---|---|
| Фиксированный | Прорези для направления выталкивания | Минимальный | Опорные точки и уклон |
| Сменный | Локализованные элементы | Обновление вставки | Посадка и фиксация |
| Опорный штифт | Глубокие каналы | Замена штифта | Биение и посадка |
| Боковое действие | Поднутрения | Обслуживание ползунов | Ход и смыкание |
| Литье с вставкой | Формование разъемов с вставкой | Проверка расположения | Опорная точка контакта |
Несъемные многослотовые сердечники
Несъемные сердечники подходят для слотов, выровненных с раскрытием формы. Укажите шаг слота, схему опорных точек, уклон и размеры, чувствительные к износу.
Сменные вставки сердечника
Сменные вставки подходят для локализованного износа или вариантов дизайна. Определите посадочные места для вставок, метод крепления, опорную точку взаимозаменяемости и зазор для замены.
Сборочные сердечники-штифты

Сборочные сердечники-штифты подходят для глубоких, узких каналов для контактов. Укажите диаметр штифта, неподдерживаемую длину, посадочную деталь и допустимый биение.
Боковые элементы действия
Боковые сердечники подходят для поднутрений, боковых отверстий и наклонных защелок. Укажите направление хода, поверхности смыкания, диапазон хода и модель интерференции.
Вставка литьевых форм
Сердечники для литья с вставкой фиксируют металлические контакты во время формования. Учитывайте опорные точки контакта, ориентацию загрузки, удерживающие элементы и зоны защиты контактов.
4. Материалы для сердечников пресс-форм многощелевых разъемов
Три решения по материалам определяют срок службы сердечника: химия смолы, загрузка абразивным наполнителем и требуемое состояние поверхности. Геометрия с несколькими щелями также концентрирует износ на тонких перемычках и элементах, формирующих штифты.
| Семейство | Потенциальная твердость | Износ | Коррозия | Механическая обработка | Типичная среда эксплуатации смолы |
|---|---|---|---|---|---|
| Тип P20 | Предварительно закаленная | Умеренная | Низкая | Хорошая | Ненаполненная, разработка |
| Тип H13 | Термообработанная | Хорошая | Умеренная | Умеренная | Термически нагруженная |
| Высокохромистая нержавеющая | Термообработанная | Хорошая | Высокая | Умеренная | Коррозионные смолы |
| Алюминиевый прототип | Низкий | Низкий | Средний | Отличный | Короткосрочные испытания |
Сравнение семейств сталей
Предварительно закаленная сталь типа P20 подходит для мелкосерийного производства или разработки оснастки, где важна скорость механической обработки. Закаленная сталь типа H13 обладает повышенной стойкостью к термическим циклам, а высокохромистые нержавеющие стали обеспечивают лучшую коррозионную стойкость.
Матрица выбора материалов
Матрица является вспомогательным инструментом для отбора, а не спецификацией марки. Окончательный выбор материала подтвердите по чертежу, данным по смоле, условиям литья и режиму термообработки.
Учитывайте среду эксплуатации смолы
Стеклонаполненные инженерные смолы изнашивают края пазов, смыкания и мелкие элементы сердечников, что делает предпочтительными износостойкую закаленную сталь и ремонтопригодную конструкцию. ПВХ, огнестойкие компаунды и чувствительные к влаге условия могут вызвать коррозионное воздействие, поэтому стоит рассмотреть нержавеющую инструментальную сталь.
5. Обработка поверхности и индивидуализация элементов
Геометрия и чистота поверхности пазов должны определяться функциональными требованиями к инструменту, а не визуальными предпочтениями. Для сердечников пресс-форм с множеством пазов необходимо совместно рассматривать направление выемки, износ от абразивных смол, доступ для контроля и стратегию замены.
| Требование | Указать в | Основное влияние |
|---|---|---|
| Размер и радиусы паза | 2D-чертеж | Сопряжение и измерение |
| Уклон и направление выемки | 3D-модель, DFM | Извлечение детали из формы |
| Чистота поверхности или текстура | 2D-чертеж | Извлечение и износ |
| Сопряжение износостойкой вставки | 2D-чертеж, DFM | Замена запасной части |
| Местоположение маркировки | 2D-чертеж | Отслеживаемость |
Геометрия и уклон паза
На 2D-чертежах должны быть указаны ширина, глубина, радиусы углов, допуски и базовые ссылки для пазов. 3D-модель должна сохранять намеченные поверхности, чувствительные к уклону, и направление выемки.nnАнализ технологичности (DFM) должен выявлять труднодоступные элементы, недоступные фрезы и углы, требующие электроэрозионной обработки (EDM), до начала производства. Небольшие радиусы могут улучшить сопряжение, но увеличить ограничения по электродам, траектории проволоки или очистке.
Чистота поверхности, текстура и покрытия
Требования к шероховатости или полировке поверхности должны быть указаны на 2D-чертеже с четким обозначением соответствующих поверхностей. Направление текстуры и любые требования к покрытию должны быть обоснованы с точки зрения материалов, процессов и функциональности.nnБолее высокая степень полировки может способствовать извлечению детали и уменьшить трение при сопряжении, в то время как текстуры могут изменять поведение при извлечении. Покрытия должны оцениваться на предмет адгезии, увеличения размеров, механизма износа и метода контроля.
Базы и сменные вставки
Системы баз должны определять, как измеряется положение паза и элементы сердечника, вместо того чтобы полагаться на измерения по незафиксированным краям. Сменные износостойкие вставки требуют контролируемых установочных поверхностей, деталей крепления и идентификации ревизии.nnМаркировка идентификации должна указывать местоположение, размер символов и способ нанесения: гравировка, лазерная маркировка или иной метод. Анализ технологичности (DFM) должен подтвердить, что маркировка не ухудшает герметичность, извлечение детали или доступ для обслуживания.
6. Элементы качества в сердечниках пресс-форм для многоконтактных разъемов
Одна опорная схема должна определять положение каждого слота относительно функциональных сопрягаемых поверхностей, а не по последовательным размерам от слота к слоту. Это ограничивает рост накопления допусков и делает результаты инспекции сопоставимыми между ревизиями.
Опорные точки и контроль шага
На чертеже должны быть обозначены две взаимно перпендикулярные опорные точки и опорная точка посадки. Шаг слота и допуск положения должны ссылаться на эту опорную систему.nnОдин отчет о координатах должен различать базовые размеры и пределы приемки. Цепные размеры могут скрывать кумулятивную погрешность шага.
Кромки, вентиляционные отверстия и посадки
Требования к снятию фаски 0,02 мм, если они функционально приемлемы, должны быть указаны вместо неопределенного описания обработки острых кромок. Переходы вблизи корней слотов требуют контролируемых радиусов и проверки доступа инструмента.nnОдно вентиляционное отверстие должно сохранять заданный зазор или плотное прилегание после обработки. Прилегающие вставки, штифты и ползуны требуют определенных проверок посадки.
Доказательства перед выпуском
Измерение первой партии должно охватывать каждый критический слот, отношение к опорным точкам и сопрягаемые интерфейсы. Отчет о критических размерах делает метод приемки видимым до выпуска производства.nnОтслеживаемость материалов должна быть предоставлена по запросу. Обратная связь от пробных партий должна быть преобразована в контролируемые изменения чертежа, процесса или плана инспекции.
7. Как выбрать производителя сердечников
2D-чертеж и 3D-модель должны инициировать документированную проверку перед заключением контракта. Для сердечников пресс-форм для многоконтактных разъемов выбирайте доказательства планирования процесса, а не общий список возможностей.
| Область оценки | Запрошенные доказательства | Риск принятия решения |
|---|---|---|
| Инженерия | DFM (проектирование для производства) и предположения | Необрабатываемые элементы |
| Метрология | Метод, соответствующий критически важным параметрам (CTQ) | Непроверенная точность |
| Контроль | Документация по материалам и ревизиям | Неверное состояние |
Оценка инженерной экспертизы
Критические размеры, опорные точки, доступ инструмента, пути прокладки проводов, стратегия электродов, припуск на шлифовку и последовательность термообработки должны быть письменно задокументированы.nnНеразрешенные предположения должны быть устранены до механической обработки, при этом заказчик должен одобрить любые предложенные отклонения.
- Какие размеры являются CTQ (критическими для качества)?
- Какая опорная схема контролирует инспекцию?
- Какие элементы требуют электроэрозионной обработки или шлифовки?
Сопоставьте доказательства с рисками
Первая партия должна соответствовать согласованной ревизии чертежа и плану инспекции. Спросите, как измерения соотносятся с допусками и как записи о материалах и термообработке сопровождают детали.nnОтчеты с контролем ревизий, защищенная упаковка и определенный маршрут запасных частей снижают риск после выпуска.
- Запросить критерии образца или первой партии
- Подтвердить формат отчета и отслеживаемость
- Подтвердить упаковку для кромок и штифтов
Спросить перед заключением контракта
SUUXIANG должен подтвердить объем работ в соответствии с текущими проектными данными, включая механическую обработку, электроэрозионную обработку, шлифовку, сборку, инспекцию и координацию доставки.nnОтделы закупок должны спросить, кто отвечает за уведомления об изменениях, как сообщается о несоответствиях и как идентифицируются запасные сердечники.
8. Распространенные ошибки покупателей, которых следует избегать
Большинство неудач в поиске поставщиков начинаются еще до механической обработки, когда чертеж подразумевает функциональное назначение. Дисциплинированный запрос предложения (RFQ) преобразует каждое предположение в опорный элемент, условие процесса, требование к проверке или этап валидации.
Определите опорные элементы и пазы
Двух опорных элементов часто недостаточно для многогранной оправки. Определите первичные, вторичные и третичные опорные элементы; укажите ширину, шаг, глубину и направление вытяжки паза.nnОдно уточнение предотвращает несовместимые интерпретации: какие поверхности определяют положение соединителя, а какая особенность паза критически важна для функции?
Добавьте контекст функции
Три входных параметра существенно влияют на геометрию отливки: марка смолы, содержание наполнителя и ожидаемые условия цикла. Предоставьте их вместе с предположениями о усадке и габаритами сопрягаемой детали.nnОдин допуск без указания функции может привести к ненужным расходам. Укажите интерфейс, допустимый суммарный допуск и режим отказа: что должно собираться после литья?
Проверьте материалы и выпуск
Два распространенных сокращения: выбор стали только по цене и принятие общего контроля. Укажите материал, состояние термообработки (где применимо), критические размеры, настройку опорных элементов, метод измерения и формат отчета.nnОдна готовая оправка не может быть подтверждена только измерением на стенде. Требуйте валидации сборки или литья перед выпуском: прошла ли деталь соответствующую проверку на сопряжение, выталкивание и соответствие литьевому интерфейсу?
9. От обзора DFM до выпуска в производство
2D-чертежи и 3D-модели должны быть включены в пакет запуска вместе с контекстом применения и сопрягаемой детали. Для многопазовых оправки пресс-форм решения о выпуске должны связывать функцию, доступ для производства и измеримые критерии приемки.
Определите пакет RFQ
2D-чертежи должны указывать опорные элементы, критически важные для функции размеры, требования к поверхности, материал, термообработку, количество и целевую дату.nn3D-модели должны соответствовать ревизии чертежа. Конструкция отвечает за функциональное назначение; отдел закупок фиксирует коммерческие требования, а управление программой назначает утверждения.
Завершите DFM до механической обработки
Журнал уточнений DFM должен разрешать вопросы доступа к инструменту, пути электроэрозионной или проволочной обработки, шлифовочный припуск, допуски и стратегию проверки опорных элементов.nnПроизводство предлагает технологический маршрут. Отдел качества утверждает план проверки и измерительные приборы перед выпуском в производство; конструкция утверждает любые функциональные изменения.
Контроль испытаний и ревизий
Документация первой партии должна сравнивать определенные критические размеры с утвержденным чертежом перед включением обратной связи по результатам испытаний пресс-формы.nnНаблюдения испытаний T1 требуют контролируемого решения о ревизии. Документация запасных частей должна содержать номер детали, ревизию, состояние материала, требования к проверке и место сопряжения.
10. Многопазовые оправки пресс-форм: ценообразование
2D-чертежи и 3D-модели устанавливают базовую линию для сравнительной оценки. Цена зависит от геометрии, допусков, материала, термообработки, отделки, проверки, количества и числа инженерных ревизий после выпуска.nn3 сценария ценообразования помогают командам сравнивать поставщиков, не рассматривая оценку как фиксированную цену. Глубокие пазы, мелкие детали, ограниченный доступ к инструменту, электроды для электроэрозионной обработки, пути проволоки, шлифовочный припуск и требования к отчетности могут изменить как время обработки, так и риск задержки.nn1 контролируемый пакет ревизий снижает вероятность ненужной доработки перед производством. Предоставьте текущий чертеж, модель, схему опорных элементов, CTQ-размеры, материал и твердость, количество, план проверки и требуемую дату поставки для получения ценового предложения SUUXIANG на основе чертежа.
| Сценарий | Основные факторы стоимости | Возможные факторы, влияющие на срок поставки | Действия покупателя |
|---|---|---|---|
| Прототип или одиночная оправка | Программирование, настройка, сложные элементы | Доступность материала; последовательность электроэрозионной обработки и шлифования | Предоставьте полные файлы с историей изменений |
| Прецизионное ядро с несколькими гнездами | Точные гнезда, допуски, электроды, контроль | Доступ к инструменту; термообработка; планирование измерений | Определите критические характеристики качества (CTQ), базовые поверхности и формат отчета |
| Повторный заказ или мелкосерийное производство | Количество, взаимозаменяемые элементы, стабильность ревизий | Планирование; утвержденный первый образец; проверка повторяемости | Укажите прогнозируемое количество и утвержденную базовую ревизию |
Загрузите чертежи для рассмотрения ядра пресс-формы многогнездового разъема
Укажите материал, количество, критические размеры, требования к качеству и предполагаемую дату поставки, чтобы наша команда могла оценить технологичность и потребности в инспекции.