
Прецизионные компоненты оснастки: от чертежа до контроля
SUUXIANG планирует изготовление прецизионных компонентов оснастки, ориентируясь на критические размеры, обработку на станках с ЧПУ, электроэрозионную обработку, шлифование и требования к контролю.
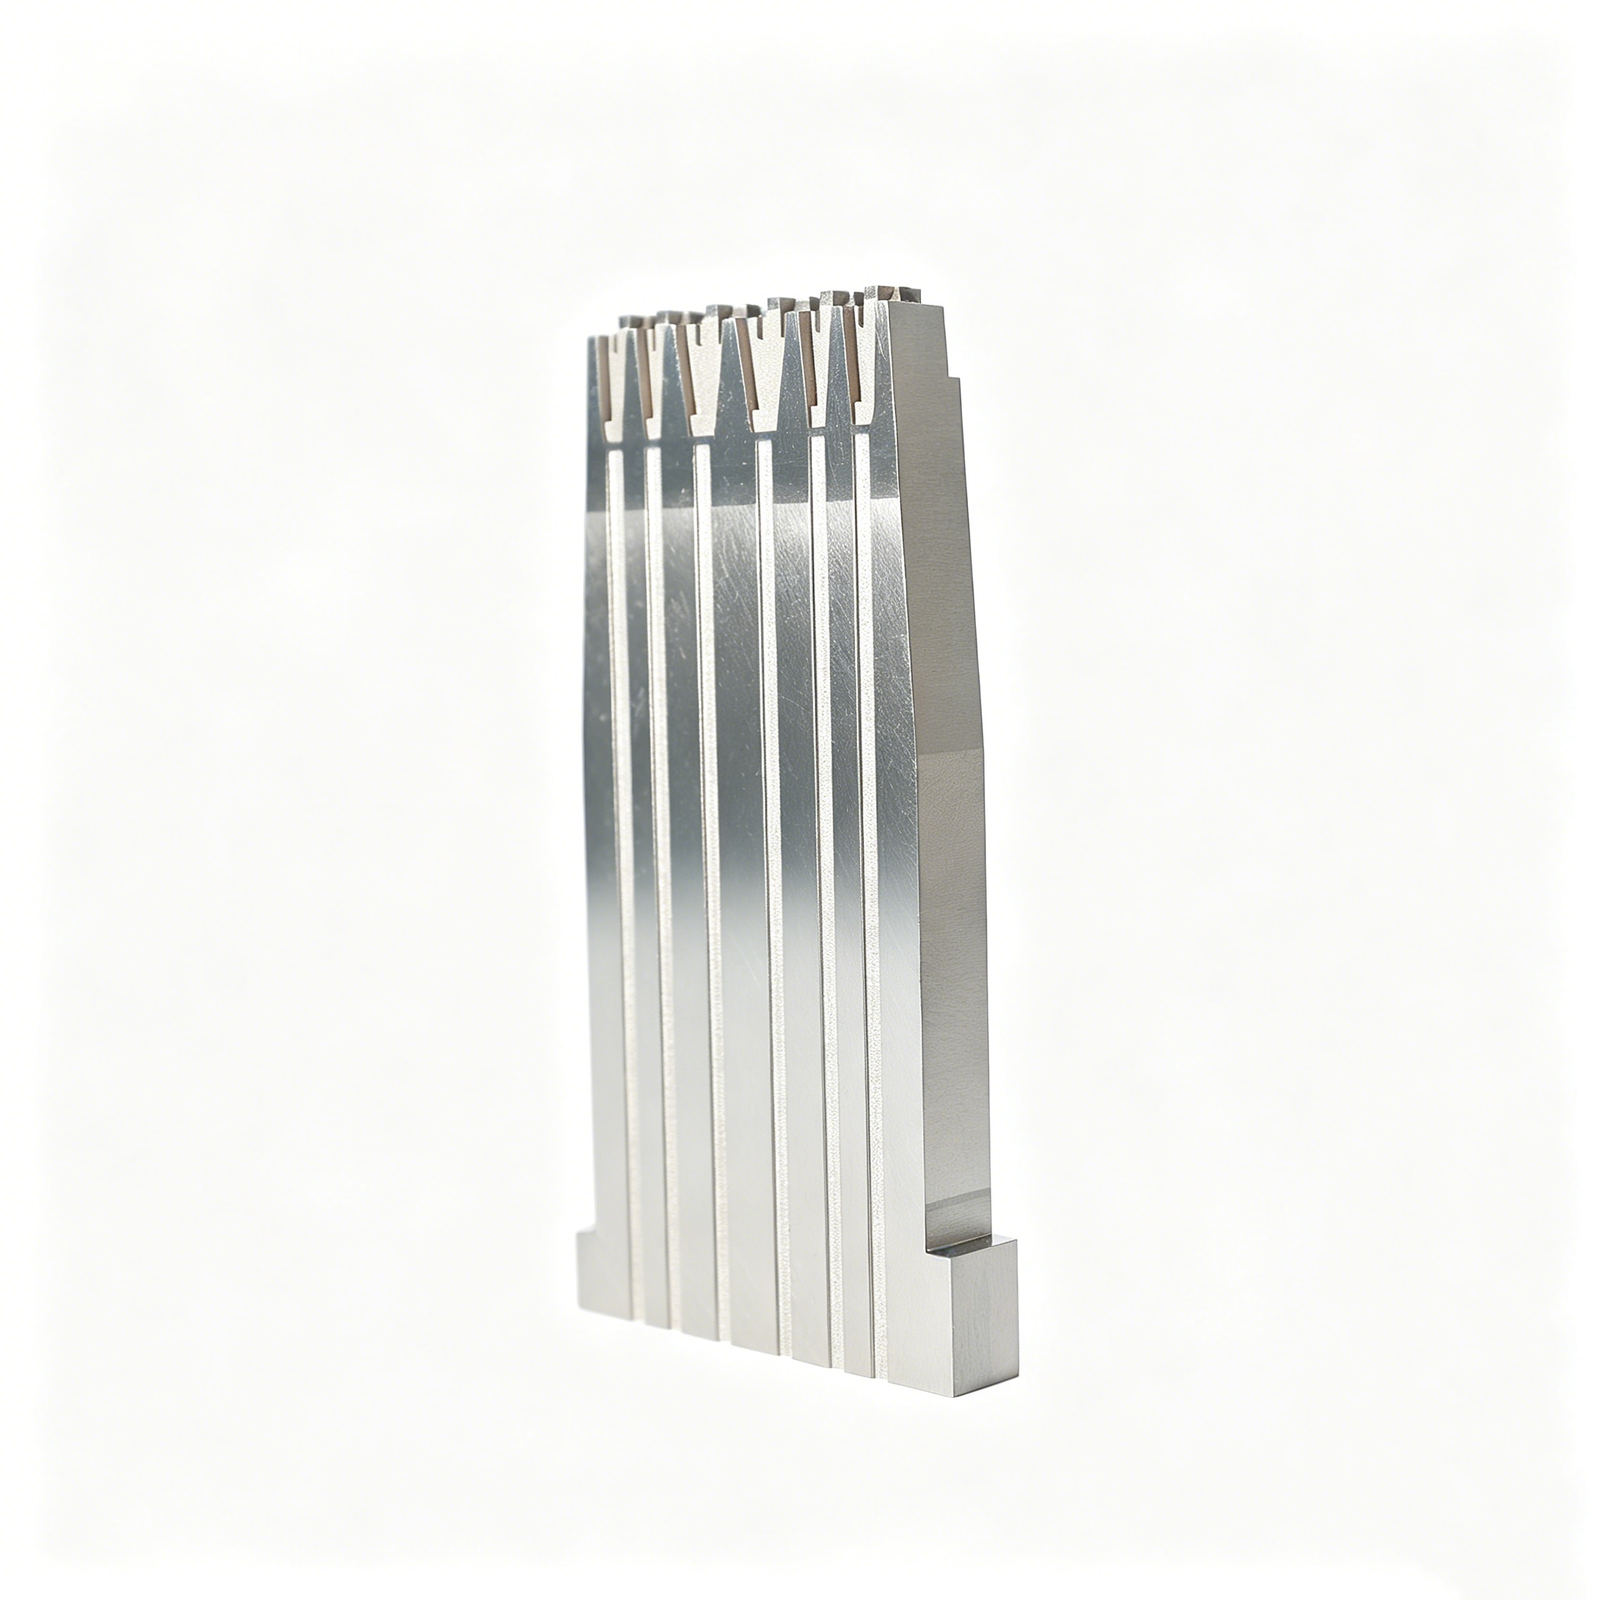
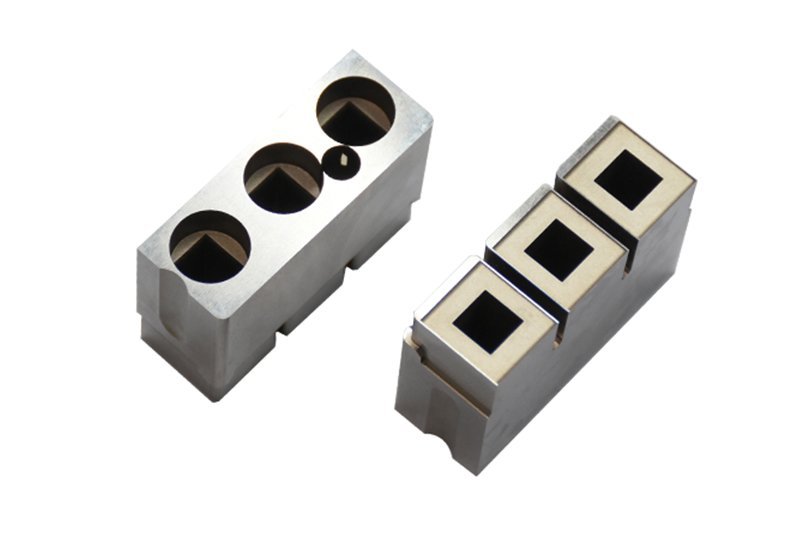
Образцы прецизионных компонентов оснастки







Related Configurable Component Families and Quotation









Почему команды выбирают прецизионные компоненты оснастки SUUXIANG
Планирование на основе чертежей позволяет заранее видеть критические требования, производственные решения и ожидания по контролю до начала производства.
Сначала — анализ чертежа
Мы анализируем чертежи, модели, требования к материалам и контекст применения, чтобы выявить вопросы технологичности перед формированием ценового предложения и принятием производственных обязательств.
Спланированы критические размеры
Критические размеры, базы, взаимосвязи допусков и приоритеты поверхностей обсуждаются на раннем этапе, чтобы согласовать стратегию обработки с функциональными требованиями.
Интегрированное технологическое маршрутное планирование
Обработка на станках с ЧПУ, электроэрозионная обработка, шлифование и сборка планируются как взаимодополняющие этапы, включая доступ, траектории проволоки, электроды и припуски на шлифование.
Определен метод контроля
Ожидания по контролю согласуются с заказом, фокусируя усилия по измерению и финальную документацию на наиболее значимых размерах.
Сохраняется прозрачность изменений
Изменения в чертежах, вопросы по производству и информация о поставках остаются видимыми благодаря контролируемой коммуникации по проекту, поддерживая отслеживаемость решений между всеми участниками.
Прецизионные компоненты, оснастка и услуги по механической обработке
Технологические маршруты, основанные на чертежах, для конфигурируемых компонентов, оснастки и деталей, подлежащих контролю, в различных областях применения: оснастка, пресс-формы, разъемы и штамповка.

Услуги механической обработки на станках с ЧПУ
Прецизионные услуги механической обработки на станках с ЧПУ для деталей по чертежам, требующих скоординированной фрезеровки, токарной обработки, электроэрозионной обработки, шлифования и контроля. Анализ запроса на ценовое предложение фокусируется на материале, критических размерах, опорных базах, требованиях к поверхностям, количестве и приоритетах поставки перед определением технологического маршрута.
Upload a Drawing
Фрезерование на станках с ЧПУ
Индивидуальные услуги фрезерования на станках с ЧПУ для призматических деталей, оснастки, пластин, вставок и сложных механически обработанных элементов. Доступ инструмента, стратегия зажима, ограничения внутренних углов, припуски на обработку и критические базы должны быть проанализированы в соответствии с чертежом и 3D-моделью.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Прецизионные услуги токарной обработки на станках с ЧПУ для валов, пальцев, втулок, гильз и вращающихся компонентов. Взаимосвязи диаметров, концентричность, биение, требования к резьбе, состояние материала и любые вторичные операции фрезерования, шлифования или электроэрозионной обработки оцениваются как часть маршрута.
Upload a Drawing
5-осевая обработка
5-осевая обработка с ЧПУ применяется для деталей и конструкций со множеством граней, ориентация которых, доступ инструмента или необходимость повторных установок влияют на точность. Анализ чертежей должен подтвердить доступность поверхностей, передачу базовых размеров, зазор инструмента, состояние заготовки и метод контроля.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка идеально подходят для изготовления мелких штифтов, валов, контактных элементов и других компактных прецизионных деталей. Возможность выполнения зависит от геометрии, поведения материала, соотношения длины к диаметру, критических элементов, необходимости удаления заусенцев и метода контроля.
Upload a Drawing
Электроэрозионная обработка проволокой и прошивной
Услуги электроэрозионной обработки проволокой и прошивной предназначены для работы с закаленными материалами, узкими прорезями, острыми внутренними профилями, мелкими деталями и элементами, недоступными для традиционных режущих инструментов. Планируемый подход учитывает траекторию проволоки, отверстия для старта, стратегию электродов, требования к рекристаллизованному слою и последующую отделку.
Upload a Drawing
Прецизионная шлифовка
Прецизионная плоскошлифовка и профильная шлифовка применяются, когда критически важны плоскостность, параллельность, контроль профиля или контролируемое снятие материала. Последовательность шлифовки, состояние после термообработки, припуск, установка базы и метод измерения должны быть согласованы до начала производства.
Upload a Drawing
Вставки для пресс-форм (пуансоны и матрицы)
Прецизионные вставки для пресс-форм (пуансоны и матрицы) изготавливаются по чертежам и спецификациям заказчика с использованием механической обработки, электроэрозионной обработки, шлифовки и подгонки по мере необходимости. Анализ фокусируется на формообразующих поверхностях, стыках, взаимосвязях баз, охлаждающих интерфейсах, состоянии материала и приоритетах контроля.
Upload a Drawing
Выталкиватели и компоненты системы выталкивания
Выталкиватели, гильзы и компоненты системы выталкивания – это настраиваемые элементы пресс-форм, требующие внимания к посадке, ходу, опорным поверхностям и состоянию после термообработки. Чертежи должны определять критические диаметры, взаимосвязи зазоров, требования к чистоте поверхности и контекст сопрягаемой детали.
Upload a Drawing
Пуансоны, направляющие и установочные компоненты
Пуансоны, направляющие и установочные компоненты обеспечивают повторяемое выравнивание, позиционирование и контроль формообразующих элементов пресс-форм. Анализ производства учитывает класс посадки, опорные ссылки, рабочие поверхности, требования к твердости, геометрию сопрягаемого отверстия и контроль функциональных взаимосвязей.
Upload a Drawing
Ползуны, подъёмники, литники и аксессуары для пресс-форм
Ползуны, подъёмники, литники и аксессуары для пресс-форм изготавливаются в соответствии с геометрией и требованиями к интерфейсу, указанными на чертеже. Технологический маршрут учитывает рабочие поверхности, наклонные элементы, стыки, припуски на износ, термообработку, необходимость подгонки и координацию с сопрягаемыми компонентами.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов используются для изготовления корпусов разъемов, клемм и связанных формованных элементов. Критический анализ включает мелкие шаги, геометрию штырей, взаимосвязи полостей, необходимость полировки или электроэрозионной обработки, выбор материала и функциональное взаимодействие сопрягаемых деталей оснастки.
Upload a Drawing
Компоненты штампов
Прецизионные компоненты штампов включают пуансоны, матрицы, вставки, направляющие элементы и пользовательские износостойкие компоненты, изготовленные в соответствии с требованиями чертежей. Покупатели должны указывать контекст материала ленты, взаимосвязи зазоров, состояние кромок, термообработку, потребность в покрытии и критерии контроля.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и двухкомпонентного литья
Компоненты оснастки для литья под давлением, MIM, CIM и двухкомпонентного литья оцениваются в рамках подтвержденного производственного объема. Анализ чертежей учитывает подающие и литниковые элементы, данные о усадке, предоставленные заказчиком, доступ к инструменту, состояние материала, формообразующие интерфейсы и требуемую подгонку или доказательства контроля.
Upload a Drawing
Материалы для механической обработки
Материалы для обработки с ЧПУ выбираются на основе чертежа, применения и требуемых последующих процессов. Запросы на коммерческое предложение должны указывать марку материала, состояние, потребность в прослеживаемости, последовательность термообработки, соображения по коррозии или износу, а также любые ограничения по альтернативным материалам до предоставления расценки.
Upload a Drawing
Чистота поверхности и термообработка
Финишная обработка поверхности и термообработка планируются как контролируемые этапы, влияющие на размеры, износ, коррозионную стойкость и окончательный контроль. Определите требуемую обработку, целевую чистоту поверхности, замаскированные участки, припуск на механическую обработку или шлифовку, подтверждение твердости и приоритеты размеров после обработки.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и качественная документация соответствуют критическим размерам и плану проверки заказа. Покупатели должны определить потребности в отчетности, схему баз, ожидания по методам измерения, уровень ревизии, требования к прослеживаемости и любые необходимые записи о материалах или обработке.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство поддерживают ревизии чертежей, функциональную оценку, временные решения и контролируемые малые партии. Полезный запрос на коммерческое предложение указывает диапазон количества, предполагаемое использование, материал, критические элементы, потребности в качественной документации и целевую дату поставки.
Upload a DrawingМатериалы для прецизионных компонентов оснастки

Легированная инструментальная сталь
Подходит для упоров, зажимов и изнашиваемых деталей оснастки, где важны прочность и отклик на закалку. Последовательность термообработки, припуски на шлифование и требования к окончательной твердости должны быть проверены на соответствие критическим размерам перед выпуском.

Нержавеющая инструментальная сталь
Рассмотрите для компонентов оснастки, подверженных воздействию влаги, чистящих жидкостей или коррозионно-активных сред. Выбор марки балансирует между коррозионной стойкостью, обрабатываемостью и достижимой твердостью; подтвердите требования к пассивации, термообработке и контролю при рассмотрении запроса на ценовое предложение.

Предварительно закаленная сталь
Полезна для оснований, опор и конструктивных элементов, требующих стабильной обработки без последующего цикла закалки. Подтвердите поставленное состояние, потребность в снятии напряжений, защиту поверхности и критические допуски по базам при рассмотрении чертежа.

Алюминиевый сплав
Практичный выбор для более легких плит оснастки, ложементов и сборочных приспособлений, где важен вес и эффективность обработки. Подтвердите сплав, потребность в анодировании, нагрузки на резьбу и ожидания по стабильности размеров при рассмотрении запроса на ценовое предложение.

Латунный сплав
Часто рассматривается для не оставляющих следов контактов, электрических применений или деталей, чувствительных к коррозии, при умеренных механических нагрузках. Подтвердите взаимодействие с сопрягаемыми материалами, износ, требования к отделке и приоритеты размеров перед началом планирования производства.
Прецизионные компоненты оснастки: механическая обработка, электроэрозионная обработка и шлифование

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ позволяет создавать плиты, основания, ложементы, установочные элементы и сложные призматические формы. Доступ инструмента, привязка к базам и припуски на обработку проверяются для обеспечения стабильности геометрии и практичности контроля.

Токарная обработка на станках с ЧПУ
Токарная обработка на станках с ЧПУ применяется для изготовления вращающихся деталей оснастки, таких как втулки, гильзы, проставки, штифты и резьбовые компоненты. Маршрут оценивается по соосности, опорным поверхностям, состоянию материала и требованиям к вторичным операциям.


Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой рассматривается для точных профилей, узких пазов и деталей из закаленных материалов, где доступ обычным инструментом ограничен. Траектория проволоки, требования к пусковому отверстию, состояние углов и критерии окончательного контроля направляют планирование.

Электроэрозионная обработка методом погружения
Электроэрозионная обработка методом погружения поддерживает внутренние полости, формы с острыми гранями и геометрию, требующую доступа электрода. Стратегия электрода, требования к поверхности, состояние материала и последующие финишные потребности уточняются при рассмотрении чертежа.

Прецизионное шлифование
Прецизионное шлифование улучшает плоскостность, параллельность, диаметр и функциональные скользящие поверхности после соответствующих предыдущих операций. Припуски на шлифование, последовательность термообработки, контроль баз и метод измерения должны быть определены для детали.
Функциональные элементы для прецизионных компонентов оснастки

Установочные интерфейсы
Отверстия под штифты, установочные отверстия, базы и присоединительные поверхности могут быть обработаны согласно стратегии, указанной на чертеже. Это помогает при сборке оснастки обеспечить повторяемость положения детали без излишнего ограничения заготовки.

Резьбовые элементы
Нарезные отверстия, резьбовые вставки и крепежные элементы предназначены для установки зажимов, крышек, датчиков и сменных деталей. Размер резьбы, глубина ввинчивания, направление доступа и требования к последующей обработке должны быть определены на этапе рассмотрения чертежа.

Штифтовые элементы
Прецизионные штифтовые элементы позволяют точно выравнивать пластины, гнезда и сменные модули во время сборки. SUUXIANG анализирует взаимосвязь отверстий, требуемую точность посадки, ссылочные базы и последовательность обработки перед утверждением производственного маршрута.

Износостойкие элементы
Сменные износостойкие пластины, втулки, опорные площадки и скользящие элементы могут защищать часто нагруженные интерфейсы оснастки. Выбор материала, термообработка, припуски под шлифование и доступ для замены требуют оценки в рамках конкретного проекта.

Обработка поверхностей
Покрытия, гальванизация, анодирование или финишная обработка, указанные на чертеже, могут быть применены там, где важна коррозионная стойкость, идентификация, электропроводность или износостойкость. Выбор обработки должен быть совместим с размерами и функциональными поверхностями.

Идентификация детали
Лазерная маркировка, гравированные идентификаторы, этикетки с указанием ревизии и установочные метки могут улучшить отслеживаемость во время сборки и обслуживания. Определите содержание маркировки, ее местоположение, глубину и косметические ограничения в запросе на ценовое предложение (RFQ) или на чертеже.
Прецизионные компоненты оснастки, основанные на чертежах
SUUXIANG – единственный бренд, представленный общественности компании Dongguan SuuXiang Precision Mold Co., Ltd., основанной в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основанная СяоЧэном Хуаном, компания помогает глобальным инженерным, закупочным и отделам контроля качества преобразовывать чертежи и спецификации в проверенные прецизионные компоненты оснастки и связанные с ними инструментальные детали.
Наша работа планируется исходя из производственного маршрута, требуемого чертежом: фрезерование и токарная обработка на станках с ЧПУ, многоосевая обработка, электроэрозионная обработка, прецизионное шлифование, сборка и контроль. Перед оформлением предложения или принятием производственных обязательств мы анализируем критические размеры, базы, доступ инструмента, припуски на обработку, потребности в электродах или проволоке, требования к материалам и ожидания по контролю.
Что отличает SUUXIANG, так это дисциплинированный контроль проекта от DFM до финальной документации. Мы рассматриваем видимость ревизий, методы контроля, отслеживаемость и координацию поставок как часть производственного процесса, чтобы покупатели могли согласовать технические требования до того, как детали поступят в производство.

Основные возможности для прецизионных компонентов оснастки
DFM до обязательств
Каждый запрос на прецизионный компонент оснастки начинается с чертежа, модели, материала, количества и контекста применения. Анализ выявляет критические размеры, взаимосвязи баз, проблемы с накоплением допусков, доступ инструмента и поверхности, требующие определенного подхода к производству и контролю, до оформления предложения или планирования производства.
- Определить функциональные базы и критически важные для качества элементы
- Проанализировать толщину стенок, ограничения доступа и способ крепления
- Подтверждение требований к материалам, термообработке и поверхности
- Уточнение необходимых записей по инспекции для заказа

Планирование процессов ЧПУ и электроэрозионной обработки
Технологический маршрут выбирается исходя из геометрии, состояния материала и размеров, определяющих функцию оснастки. Фрезерование на станках с ЧПУ, токарная обработка, многоосевая обработка, проволочная и прошивочная электроэрозионная обработка могут быть объединены там, где их соответствующие преимущества по доступу и контролю профиля соответствуют требованиям чертежа.
- Согласование маршрутов обработки с геометрией и доступностью элементов
- Планирование траекторий проволоки для внутренних профилей и узких пазов
- Оценка стратегии электродов для закрытых элементов электроэрозионной обработки
- Последовательность операций с учетом термообработки и финишной отделки

Стратегия шлифовки и подгонки
Прецизионные компоненты оснастки часто зависят от контролируемого припуска и стабильных взаимосвязей между деталями, а не только от механической обработки. SUUXIANG анализирует требования к шлифовке, контактные поверхности, взаимосвязи отверстий с базами и потребности в подгонке, чтобы финальные операции поддерживали функциональную сборку, не искажая замысел чертежа.
- Резервирование припуска под шлифовку для обеспечения критической плоскостности или контроля размеров
- Раннее определение сопрягаемых поверхностей и условий контакта
- Анализ последовательности финишной обработки закаленных деталей
- Согласование требований к подгонке с установочными базами сборки

Контроль инспекции и ревизий
Планирование инспекции должно следовать за элементами, определяющими посадку, расположение и повторяемость. SUUXIANG согласовывает методы измерения и требуемую документацию с утвержденной ревизией чертежа, обеспечивая видимость изменений на протяжении всего производственного процесса и гарантируя соответствие финальных записей согласованному заказу и плану инспекции.
- Привязка точек инспекции к критическим размерам и базам
- Подтверждение ожиданий по отчетности до начала производства
- Поддержание видимых ссылок на ревизии чертежей
- Согласование финальной документации с планом инспекции

Прецизионные компоненты оснастки: SUUXIANG против поставщиков, предлагающих только расчет стоимости
Сравните инженерные аспекты, которые должны быть согласованы до начала производства.
← Swipe left or right to view →
Рабочий процесс производства точных компонентов оснастки
Контролируемый путь от анализа RFQ до контроля, упаковки и координации доставки, с обеспечением видимости критических требований на каждом этапе.
Анализ чертежа и RFQ
Мы анализируем 2D-чертежи, модели, материалы, объемы, назначение, сроки поставки и требования к контролю, чтобы определить критически важные размеры, базовые поверхности и открытые вопросы производства.
Планирование процесса и материалов
Команда подтверждает возможный технологический маршрут, доступ для обработки, состояние заготовки, последовательность термообработки, стратегию электроэрозионной обработки, припуски на шлифование и подход к контролю перед началом работ.
Обработка критических элементов
Фрезерование на станках с ЧПУ, токарная обработка, многоосевая обработка и соответствующая микрообработка создают основную геометрию, при этом информация о проекте и утвержденные ревизии остаются под контролем.
Электроэрозионная обработка и шлифование
Применяется проволочная и погружная электроэрозионная обработка, прецизионное шлифование и подгонка для обработки профилей, закаленных элементов, требований к поверхности или сопрягаемых деталей, где требуются их специфические возможности.
Контроль, упаковка, координация поставки
Готовые компоненты прецизионных оснасток проверяются по утвержденному плану контроля, документируются согласно требованиям, защищаются для отгрузки и координируются в соответствии с согласованными условиями поставки.
Как заказать компоненты прецизионных оснасток
Move from drawing review to documented delivery with a clear, drawing-driven workflow.
Отправьте пакет документов
Предоставьте 2D-чертежи, 3D-модели (при наличии), информацию о назначении, материал, количество, приоритеты по размерам, требования к поверхности, потребности в контроле и желаемую дату поставки.
Подтверждение критических требований
Проанализируйте базовые поверхности, критические размеры, допуски, доступ для обработки, последовательность термообработки, необходимость электроэрозионной или шлифовальной обработки, а также подход к контролю перед согласованием цены.
Ознакомьтесь с предложенным маршрутом
Оцените предложенный план производства, включая механическую обработку на станках с ЧПУ, электроэрозионную обработку, шлифование, подгонку, требования к образцам, статус ревизий, документацию по качеству и координацию поставки.
Утверждение деталей производства
Подтвердите согласованную ревизию чертежа, ожидания по материалам и качеству перед началом производства, чтобы изменения оставались видимыми, а утвержденный производственный маршрут контролировался.
Получение деталей и документов
Получите компоненты прецизионных оснасток с документацией, соответствующей заказу, на основе проверенного плана контроля, а также четкую информацию об отгрузке и статусе финальной ревизии.
Кейсы клиентов (ожидают подтверждения)
Результаты и проекты по компонентам прецизионных оснасток, прошедшие проверку
Одобренное исследование случая клиента ожидает публикации: эта карточка будет содержать информацию о версии чертежа, объеме контроля, количестве продукции и подтвержденном результате проекта после того, как клиент даст разрешение на публикацию.
Одобренное исследование случая клиента ожидает публикации: эта карточка будет содержать краткое описание критических размеров, технологической цепочки, доказательств контроля и измеримого результата только после того, как исходные записи и указание клиента будут проверены и одобрены к публикации.
Одобренное исследование случая клиента ожидает публикации: эта карточка будет описывать применение компонента оснастки, требования к контролю версий, объем поставки и подтвержденный результат после того, как SUUXIANG и клиент одобрят материалы.
Полное руководство покупателя по компонентам прецизионных оснасток
Practical guidance for preparing a drawing-based inquiry, defining quality requirements, and managing revisions before production.
Какую информацию следует предоставить для запроса ценового предложения на компоненты прецизионных оснасток?
Каков минимальный объем заказа (MOQ) для прецизионных компонентов оснастки SUUXIANG?
Сколько времени требуется на изготовление прецизионных компонентов оснастки?
Может ли SUUXIANG предоставить образцы перед началом производства?
Какие материалы и термообработки могут быть указаны?
Какие отчеты об инспекции доступны для прецизионных компонентов оснастки?
Как обрабатываются ревизии чертежей и интеллектуальная собственность?
Какие детали доставки и оплаты следует подтвердить перед заказом?
Полное руководство покупателя по прецизионным компонентам оснастки
Используйте эту разработанную инженерами систему для определения требований, сравнения поставщиков прецизионных компонентов оснастки, контроля рисков DFM и инспекции, а также для избежания ошибок при закупках, которые компрометируют повторяемость, сроки поставки или общую стоимость.
1. Что такое прецизионные компоненты оснастки?
Three functional actions—locating, supporting, and clamping—define precision fixture components: engineered elements that place a workpiece against intended datums, resist process loads, and preserve access for a cutter, probe, or mating part. Pins, nests, rest pads, clamps, guide elements, bushings, and reference inserts each control a specific interface rather than act as generic hardware.nnOne complete fixture is the assembled workholding system: base, structural body, component set, actuation, and mounting arrangement. Its replaceable or custom-made components are the wear, contact, adjustment, and datum-control elements that can be renewed or revised without rebuilding the entire tool.nnSix degrees of freedom must be constrained deliberately to achieve repeatable location without overconstraint. That control governs load transfer and inspection alignment in machining and assembly, as well as part positioning in connector tooling and stamping-die operations.
2. Как развивались компоненты оснастки
Локализация 3-2-1 — три опорные точки, два боковых фиксатора и одна торцевая упора — отражает логику многих специализированных ручных оснасток. Ранние кондукторы и оснастки уделяли первоочередное внимание повторяемому размещению для стабильной конструкции детали, но изменение схемы отверстий или базовых поверхностей могло потребовать существенной доработки.nnОбработка на станках с ЧПУ сделала базовые плоскости, расположения штифтов, карманы и интерфейсные шаблоны более последовательно воспроизводимыми между отдельными деталями. Модульные пластины, сменные ложементы и стандартизированные зажимные интерфейсы сделали прецизионные компоненты оснастки более легко переконфигурируемыми для прототипов и мелкосерийных программ.nn0,01 мм на чертеже не имеет смысла, если схема базовых поверхностей оснастки, путь нагрузки зажима и метод инспекции не обеспечивают его. Автоматизированные или вспомогательные зажимные и ориентированные на инспекцию оснастки смещают фокус покупателя на модели с контролируемыми ревизиями, записи об взаимозаменяемости, идентификацию сменных элементов и доказательства верификации, связанные с выпущенным чертежом.
3. Типы прецизионных компонентов оснастки
Шесть семейств компонентов разделяют работу над оснасткой по принципу их локализации, удержания, поддержки, направления или соответствия детали. Чертеж должен присваивать каждому семейству роль базовой поверхности и требование к обслуживаемости.
| Тип | Основная функция | Типичное применение | Ключевые входные данные | Форма поставки |
|---|---|---|---|---|
| Фиксаторы и штифты | Установка референтной позиции | Обработка, контроль | База, посадка, нагрузка | Оба |
| Зажимы и фиксаторы | Препятствуют движению | ЧПУ или сборка | Сила, доступ, цикл | Оба |
| Опоры и подставки | Предотвращают прогиб | Обработка тонкостенных деталей | Высота контакта, нагрузка | Оба |
| Основания и инструментальные плиты | Обеспечивают жесткий интерфейс | Приспособления для станка | Схема расположения отверстий, жесткость | Оба |
| Направляющие втулки и вставки | Направляют инструмент или защищают поверхности от износа | Сверление, многократный контакт | Траектория инструмента, ремонтопригодность | Оба |
| Гнезда или сформированные контакты | Соответствуют сложной геометрии | Отливки, формованные детали | Профиль, точки контакта | Индивидуальный |
Базовые поверхности и удержание
Две группы обеспечивают локализацию и сопротивление технологическим нагрузкам. Их интерфейсы должны быть сменными, когда износ влияет на повторяемость.
Поддержка и структура
Две группы несут нагрузку от заготовки и оснастки. Жесткость пластины и высота опоры должны соответствовать фактическим силам резания или инспекции.
Направление и соответствие
Две группы контролируют ввод инструмента или контакт с нерегулярными частями. Укажите доступ, метод замены и защиту сопрягаемой поверхности перед обработкой.
4. Материалы для компонентов прецизионных приспособлений
Выбор материала определяет жесткость приспособления, массу, поведение контакта и интервал замены. Выбирайте основание и каждую точку износа отдельно, исходя из траектории нагрузки, окружающей среды и ожидаемого срока службы в производстве.
| Материал | Жесткость / Масса | Износ / Коррозия | Типичное применение |
|---|---|---|---|
| Алюминий | Умеренная / низкая | Низкий износ; анодируется | Основания, приспособления для транспортировки |
| Углеродистая или легированная сталь | Высокая / высокая | Умеренная коррозия | Нагруженные пластины, фиксаторы |
| Нержавеющая сталь | Высокая / высокая | Хорошая коррозионная стойкость | Оснастка для мокрых процессов |
| Инструментальная сталь | Высокая / высокая | Высокая износостойкость после закалки | Штифты, втулки, упоры |
| Латунь или пластик | Низкая–умеренная / низкая | Мягкий контакт | Чувствительные гнезда |
| Твердосплавная вставка | Очень высокая / плотная | Очень высокий износ | Локальные зоны износа |
Сравнение материалов
Алюминий 6061 подходит для легких оснований; сталь выдерживает более высокие нагрузки при зажиме.
Выбор материала
Легированная сталь 4140 — практичный выбор для нагруженных фиксаторов и зажимов.nНержавеющая сталь 304 подходит для влажных или агрессивных сред; латунь или конструкционный пластик защищают декоративные и проводящие поверхности заготовок.
- Инструментальная сталь подходит для закаленных, повторяющихся точек контакта.
- Твердосплавные вставки подходят для концентрированного абразивного износа.
- Анодируйте алюминий; черное оксидирование или покрытие требуют одобрения чертежа.
Укажите траекторию нагрузки
1 установочный штифт должен противостоять износу, не передавая всю силу зажима через мягкое основание.n2 примечания на чертеже должны определять материал, термообработку, покрытие, контактную поверхность и стратегию замены вставки до составления сметы.
5. Специальные функции и поверхностная обработка
Компоненты оснастки, изготовленные по индивидуальным заказам, должны определяться функциональными интерфейсами, а не меню косметических опций. На чертеже должны быть указаны критические размеры, базы, сопрягаемые материалы, условия эксплуатации и требования к обслуживанию до выбора технологического маршрута.
| Опция | Функциональное назначение | Контроль чертежа |
|---|---|---|
| Защитная контактная площадка | Защита сопрягаемых поверхностей готовых деталей | Материал накладки и сменное расположение |
| Закаленная вставка | Концентрация износа в месте позиционирования | Посадка, требование к твердости, связь с базой |
| Анодирование или гальваническое покрытие | Обработка или допустимое воздействие | Маскирование и ограничения по толщине |
| Пассивация | Улучшение состояния поверхности нержавеющей стали | Применимые зоны и требования к чистоте |
Определение элемента
Базы A/B/C, расположения отверстий, резьбовые элементы, фаски и гравированные идентификаторы должны ссылаться на стратегию позиционирования и доступа узла. Критические параметры положения, перпендикулярности, глубины и резьбы должны иметь явные методы контроля.nnСменные закаленные вставки и защитные контактные площадки изолируют износ или предотвращают повреждение готовых деталей. Гравированная информация о ревизии и номере детали поддерживает обслуживание только тогда, когда ее размещение не затрагивает функциональные поверхности.
Обработка по назначению
Условия воздействия коррозии, контакт с материалами, простота очистки и условия эксплуатации определяют, подходит ли анодирование, гальваническое покрытие, пассивация или непокрытая шлифованная поверхность. На чертеже укажите маскирование, зоны контакта, предельные значения толщины покрытия и требования к размерам после обработки.nnОбслуживаемые оснастки выигрывают, когда износостойкие покрытия, накладки или вставки могут быть обновлены без нарушения основных баз. SUUXIANG должна проанализировать последовательность нанесения покрытия в соответствии с допусками, посадками и требованиями к контролю перед производством.
6. Конструкция и критически важные детали
Три референсных элемента должны определять схему функционального позиционирования перед назначением размеров. Точность оснастки определяется нагрузочным путем сборки, а не допусками отдельных компонентов.
Референсные элементы и геометрический контроль
Логика позиционирования u0022три-два-одинu0022 должна определять первичные, вторичные и третичные референсные контакты. Указывайте профиль, положение, плоскостность или перпендикулярность только там, где они защищают функцию сопряжения, измерения или зажима; согласуйте доступность референсных элементов и настройку измерения во время DFM-обзора.
Посадки и контактные поверхности
Требования к посадке типа H7/h6, применимые к стандарту чертежа, требуют определенного условия сопряжения и метода сборки. Укажите диаметр позиционера, контактные площадки, допустимую площадь контакта и сменные изнашиваемые элементы; согласуйте с производителем тепловое расширение, усилие прессования и доступ для обслуживания.
Кромки, резьбы и твердость
Фаски 0,2–0,5 мм обычно используются, когда острая кромка не имеет функционального назначения, но чертеж должен регламентировать критические кромки. Определите класс резьбы, допустимую глубину резьбы, чистоту поверхности и требуемую твердость, если это функционально; согласуйте пределы заусенцев, маскирование и последовательность термообработки в DFM.
Сборка и доказательства контроля
100% контроль наиболее полезен для определенных критических размеров, а не для каждого нефункционального элемента. Запросите отчет о первой статье, записи CMM или высотомера, соответствующие требованиям, результаты резьбовых калибров, записи о твердости, если указано, и контролируемую ревизией проверку сборки для стеков, критичных по повторяемости.
7. Выбор производителя прецизионных компонентов оснастки
Два поставщика могут предложить одинаковую деталь, но управлять рисками совершенно по-разному. Оценивайте производителей прецизионных компонентов оснастки по представленным доказательствам перед выпуском, а не только по цене единицы или заявленному оборудованию.
| Область оценки | Запросить | Уменьшенный риск |
|---|---|---|
| DFM | Письменные предположения | Поздняя доработка |
| Проверка | Отчет о критических размерах | Неподтвержденное принятие |
| Ревизии | Документированное управление изменениями | Смешанные ревизии |
| Поставка | План упаковки и статуса | Повреждение при транспортировке |
Ответ на рассмотрение чертежа
2D-чертеж и 3D-модель должны инициировать документированный ответ DFM, охватывающий референсные элементы, доступ к инструменту, электроэрозионную обработку и припуски на шлифовку.nОдин вопрос имеет значение: кто закрывает технические уточнения перед выпуском и как подтверждаются изменения?
Процесс и доказательства
Три проверки устанавливают соответствие: предлагаемый маршрут обработки, прослеживаемость материала, если указано, и метод проверки каждого критического размера.nСпросите, какие размеры получают значения в отчете, какие калибры используются и предшествует ли подтверждение первой статьи выпуску малосерийной продукции.
Ревизия и восстановление
Один контролируемый идентификатор ревизии должен сопровождать предложение, маршрутную карту, отчет об инспекции и упаковочный лист.nДва вопроса по доставке выявляют дисциплину: как защищаются детали при транспортировке и как несоответствующие детали контролируются, сообщаются и утилизируются?
8. Типичные ошибки при подборе компонентов для прецизионных оснасток
Одна выпущенная чертеж все еще может не пройти, если ее базовые точки, интерфейсы и доказательства приемки неоднозначны. Выявляйте эти пробелы во время проверки чертежа, прежде чем SUUXIANG или другой поставщик выберут маршрут производства.
Смещение базовых точек и допусков
Одна схема базовых точек должна определять первичные, вторичные и третичные контакты. Исправьте это на чертеже; спросите: «Какие поверхности определяют установку и проверку?»nnДва класса допусков предотвращают повсеместное применение жестких ограничений. Удалите ненужные ограничения; спросите: «Какие размеры являются CTQ и почему?»
Неполные функциональные требования
Один вызов материала должен указывать марку, состояние и требование к термообработке. Исправьте упущения; спросите: «Какая твердость или состояние требуется при поставке?»nnДве категории поверхностей — функциональные и косметические — требуют отдельных критериев приемки. Проверьте сопрягаемую геометрию; спросите: «Какую деталь, базовую точку, зазор и отделку имеет эта поверхность?»
Слабый контроль коммерческих релизов
Один план проверки должен отражать CTQ, базовые точки, метод, выборку и отчет. Исправьте отсутствующий план; спросите: «Какие результаты должны сопровождать первую статью и отгрузку?»nnДве ценовые категории — цена за единицу и риск замены — должны быть сопоставлены. Определите запасные части и зафиксируйте данные ревизии; спросите: «Какая ревизия, файлы, уведомление об изменениях и путь замены применимы?»
9. От выпуска чертежа до первой статьи
Контролируемый запуск начинается до механической обработки: сценарий использования оснастки, схема расположения, силы зажима и критические интерфейсы должны быть четко определены. SUUXIANG использует выпущенный технический пакет для согласования производственных возможностей, проверки и коммуникации по поставке.
Выпустите контролируемый пакет
2D-чертежи должны указывать ревизию, базовые точки, критические размеры, материал, термообработку, требования к поверхности и примечания к приемке. Предоставьте соответствующую 3D-модель CAD и прогноз количества.nnФайлы заказчика остаются контролируемыми заказчиком техническими входными данными; укажите один уполномоченный контакт для утверждений. Глобальные команды должны определить канал связи, передачу по часовым поясам и ответственного за ответ.
Закройте DFM и объем цитаты
Обзор DFM должен проверять доступ к инструменту, крепление заготовки, передачу базовых точек, необходимость электроэрозионной обработки или шлифовки, а также практический доступ для проверки. Разрешайте неоднозначности до выпуска заказа на покупку, а не рассматривайте коммерческое предложение как замену чертежа.nnПодтверждение предложения должно указывать состояние поставленного материала, маршрут процесса, объем проверки, документацию, упаковку и основу поставки. Каждая открытая позиция должна иметь владельца, крайний срок и зарегистрированное решение.
Утвердите первую статью и повторные заказы
Приемка первой статьи должна сравнивать согласованные критические характеристики с выпущенной ревизией и планом проверки. Перед серийным выпуском проверьте результаты измерений, доказательства функционального сопряжения (при наличии), отклонения и уступки.nnИзменения ревизии требуют нового контролируемого файла, даты вступления в силу и письменного подтверждения затронутых деталей. Повторные заказы должны ссылаться на утвержденную ревизию, базовую линию первой статьи, метод упаковки и контрольные точки прогноза.
10. Ценообразование компонентов прецизионных оснасток
Один просмотренный чертеж может привести к разной цене, если изменяется размер заготовки, материал, доступ к элементам и количество установок для станков с ЧПУ, электроэрозионной обработки или шлифовки. Жесткие допуски, связанные с базовыми точками, термообработка, отделка и отчетность по проверке добавляют операции; срочная доставка может увеличить стоимость планирования.nn3 ценовых уровня помогают в планировании, но они являются иллюстративными, а не общедоступными фиксированными ценами. SUUXIANG должен выставить предложение только после рассмотрения 2D-чертежа, 3D-модели (при наличии), количества, материала, последовательности термообработки, CTQ, отчетности и требуемой даты поставки.
| Уровень | Типичное количество | Модель ценообразования | Примерный срок изготовления |
|---|---|---|---|
| Прототип | 1–5 | Максимальная цена за единицу | 5–10 рабочих дней |
| Малый объем | 6–50 | Стоимость наладки распределяется | 10–20 рабочих дней |
| Серийное производство | 51 | Снижение стоимости единицы после утверждения | По согласованному графику |
Загрузите чертеж ваших прецизионных крепежных компонентов для рассмотрения
Включите модели, материал, количество, критические размеры, требования к контролю и желаемую дату поставки для тщательного рассмотрения чертежа и технического расчета.