
Сменные вставки для пресс-форм, изготовленные по вашим чертежам
Предоставьте сменные вставки для пресс-форм с указанием критических размеров, материалов и требований к контролю для строгого процесса от проектирования до готовой детали.
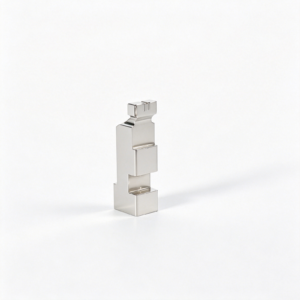
Типовые компоненты сменных вставок для пресс-форм









Related Product Catalogue and Quotation








Почему инженерные команды выбирают SUUXIANG для сменных вставок пресс-форм
Анализ чертежей, планирование производственных процессов и контроль качества для проектов сменных вставок с критическими функциональными требованиями.
Анализ по чертежам
Мы анализируем чертежи, модели, требования к материалам и контекст применения перед расчетом стоимости, чтобы уточнить технологичность и производственные предположения.
Практическая обратная связь по технологичности (DFM)
Обсуждение технологичности определяет стратегию базовых поверхностей, доступ инструмента, припуски на механическую обработку и требования к электроэрозионной обработке до принятия производственных обязательств.
Интегрированные производственные маршруты
u003ca href=u0022/cnc-machining-services/u0022u003eЧПУ-обработкаu003c/au003e, электроэрозионная обработка, прецизионная шлифовка, подгонка и контроль качества планируются с учетом геометрии и критических особенностей каждой вставки.
Планирование критических размеров
Критические размеры, приоритеты поверхностей и методы контроля согласуются с чертежом и подтвержденными ожиданиями по качеству до начала механической обработки.
Прозрачность изменений
Коммуникация по проекту обеспечивает видимость изменений в чертежах, требований к контролю и информации о доставке на протяжении всего процесса производства сменных вставок пресс-форм.
Документация, соответствующая заказу
Финальная документация по контролю качества готовится в соответствии с требованиями заказа и утвержденным планом контроля поставленных компонентов.
Пресс-формы и механически обработанные детали на основе чертежей
Настройте производственный маршрут с учетом критических размеров, состояния материала, функциональных интерфейсов, требований к контролю и истории контролируемых изменений.

Услуги ЧПУ-обработки
Прецизионные услуги ЧПУ-обработки для деталей по чертежам, требующих скоординированной фрезеровки, токарной обработки, электроэрозионной обработки, шлифовки, подгонки и контроля. Проанализируйте критические размеры, базовые поверхности, состояние материала и доступ для обработки перед подтверждением производственного маршрута.
Upload a Drawing
Фрезерование на ЧПУ
Индивидуальные услуги фрезерования на ЧПУ для призматических деталей, пластин, вставок, карманов и сложных механически обработанных элементов. Доступ инструмента, стратегия зажима, последовательность базовых поверхностей, геометрия стенок и припуск на чистовую обработку должны быть проанализированы по чертежу.
Upload a Drawing
Токарная обработка на ЧПУ
Услуги токарной обработки на станках с ЧПУ для деталей вращения: штифты, втулки, валы и опорные элементы. Перед механической обработкой следует определить диаметральные соотношения, биение, концентричность, детали резьбы, состояние материала и метод контроля.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ подходит для деталей с наклонными поверхностями, сложными формами и несколькими обрабатываемыми гранями, где перестановка может повлиять на точность или доступ. Осуществимость зависит от геометрии, крепления, досягаемости инструмента, приоритетов допусков и стратегии контроля.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка предназначены для мелких, тонких и детализированных компонентов, где прогиб, контроль заусенцев, концентричность и удобство обращения требуют тщательного планирования процесса. Для рассмотрения предоставьте размеры, материал, количество и контекст функционального сопряжения.
Upload a Drawing
Услуги электроэрозионной обработки проволокой и прошивной электроэрозионной обработки
Услуги электроэрозионной обработки проволокой и прошивной электроэрозионной обработки применяются для закаленных материалов, узких прорезей, внутренних углов, тонких профилей и элементов, недоступных традиционной резке. Планирование осуществляется на основе траектории проволоки, конструкции электрода, учета слоя испарения, требований к отделке и критериев контроля.
Upload a Drawing
Прецизионная шлифовка
Прецизионная шлифовка поверхностей и профилей обеспечивает контролируемую плоскостность, параллельность, точность профиля и удаление припусков после механической обработки или термообработки. Перед сдачей определите взаимосвязь баз, припуск на обработку, требования к поверхности и любые этапы термообработки.
Upload a Drawing
Вставки сердечника и вставки полости пресс-форм
Прецизионные вставки сердечника и полости пресс-форм изготавливаются по чертежам заказчика и подбираются под требуемый интерфейс пресс-формы. Проверьте геометрию разъема, элементы охлаждения или вентиляции, состояние стали, требования к поверхности полости, критические размеры и ожидания по подгонке.
Upload a Drawing
Выталкиватели и компоненты системы выталкивания
Выталкиватели, втулки и компоненты системы выталкивания оцениваются по посадке, направлению, длине подшипника, зазору, состоянию поверхности и износостойкости. Для поддержки подходящего производственного плана предоставьте размеры сопрягаемой детали и требования к функциональному выталкиванию.
Upload a Drawing
Вставки сердечника, направляющие и опорные компоненты
Вставки сердечника, направляющие штифты и опорные компоненты требуют контроля диаметров, уступов, длины зацепления, взаимосвязи баз и посадки. Материал, твердость, обработка поверхности и контекст сборки должны быть задокументированы вместе с запросом на коммерческое предложение.
Upload a Drawing
Слайдеры, лифтеры, затворы и аксессуары для пресс-форм
Слайдеры, лифтеры, затворы и аксессуары для пресс-форм являются настраиваемыми компонентами, требующими внимания к ходу, плоскостям разъема, зонам износа, направлению, риску интерференции и последовательности сборки. Чертежи должны идентифицировать функциональные интерфейсы и критические размеры сборки.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов поддерживают оснастку, где важны шаг, выравнивание, мелкие детали, взаимосвязь вставок и повторяющаяся геометрия сопряжения. Перед производством рассмотрите геометрию детали, материал, потребности в электроэрозионной обработке, требования к полировке и приоритеты контроля.
Upload a Drawing
Компоненты штампов для вырубки
Прецизионные компоненты штампов для вырубки планируются с учетом интерфейсов штамповой оснастки, геометрии резки или формовки, взаимосвязи зазоров, износостойких поверхностей, состояния материала и последовательности термообработки. Предоставьте чертеж компонента и, при необходимости, контекст сопрягаемой детали или процесса вырубки.
Upload a Drawing
Компоненты литьевых форм для MIM, CIM и переформования
Компоненты литьевых форм, MIM, CIM и переформования оцениваются в рамках проверенного производственного объема. Обзор чертежей должен охватывать элементы разъема и уплотнения, интерфейсы вставок, поведение материала, применение литья, потребности в поверхности и требования к контролю.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки на станках с ЧПУ подбираются в соответствии с требованиями чертежей, нагрузками в процессе эксплуатации, воздействием коррозии, термообработкой, обрабатываемостью и стабильностью размеров. Укажите марку, потребность в сертификате на материал и любые одобренные альтернативы перед составлением сметы.
Upload a Drawing
Финишная обработка поверхностей и термообработка
Финишная обработка поверхностей и термообработка определяются в зависимости от функции, износостойкости, коррозионной стойкости, внешнего вида и риска изменения размеров. Укажите требуемый процесс, критерии толщины или твердости, где применимо, маскируемые области, шлифовку после обработки и ожидания по документации.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству планируются исходя из критических размеров, баз, допусков и специфических требований к отчетности по заказу. Уточните методы контроля, количество образцов, формат отчета, ожидания по прослеживаемости и статус чертежей с контролируемой ревизией.
Upload a Drawing
Прототипирование и мелкосерийное производство
Оперативное прототипирование и мелкосерийное производство позволяют проводить проверку на основе чертежей, изготавливать промежуточные партии, запасные компоненты и контролируемые производственные партии. Для рассмотрения предоставьте информацию о количестве, целевой дате, материале, статусе ревизии, критических характеристиках и требуемых свидетельствах о проверке.
Upload a DrawingМатериалы, рассмотренные для проектов вставок пресс-форм

Инструментальная сталь с предварительной закалкой
Практичный вариант для многих сменных вставок пресс-форм, где требуется стабильная механическая обработка и умеренная износостойкость. Выбор марки, состояние твердости, геометрия полости, требования к полировке и критические размеры должны быть проверены по чертежу.

Закаленная инструментальная сталь
Рассматривается для вставок, подвергающихся повышенному износу, контактным поверхностям смыкания или требующих высокого качества поверхности. План механической обработки должен учитывать коробление после термообработки, припуск на электроэрозионную обработку или шлифование, защиту опорных поверхностей и метод окончательной проверки.

Нержавеющая инструментальная сталь
Используется, когда коррозионная стойкость или особые требования к полировке влияют на выбор вставки. Доступность материала, состояние после термообработки, качество поверхности, сопрягаемая среда и контроль размеров подтверждаются в ходе анализа технологичности на основе чертежа.

Вставки из медных сплавов
Оцениваются для локального управления тепловыми режимами, где применение позволяет использовать проводящий сплав. Обзор конструкции должен касаться крепления вставки, прочности, схемы охлаждения, сопрягаемых поверхностей, доступа для механической обработки и приоритетов проверки.

Варианты конструкционных материалов
Специальные сплавы или конструкционные материалы могут рассматриваться для сменных вставок пресс-форм, предназначенных для конкретных применений. Предоставьте спецификации материалов, условия эксплуатации, количество и ожидания по качеству, чтобы SUUXIANG мог оценить предложенный технологический маршрут.
Прецизионные процессы для сменных вставок пресс-форм

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ создает профили вставок, карманы, геометрию смыкания и доступные трехмерные элементы. Доступ инструмента, радиусы скруглений, припуски на обработку и расположение опорных поверхностей проверяются, чтобы последующие операции электроэрозионной обработки или шлифования защищали критическую геометрию.

Токарная обработка на станках с ЧПУ
Токарная обработка на станках с ЧПУ создает концентрические диаметры, уступы, отверстия и установочные элементы на вращающихся сменных вставках пресс-форм. Проверка чертежа подтверждает схему опорных поверхностей, ожидаемые отклонения от соосности и любые припуски на отделку, необходимые перед подгонкой или проверкой.

Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой создает сквозные профили, узкие пазы и прецизионные контуры там, где доступ обычных фрез ограничен. Траектория проволоки, стратегия начального отверстия, требования к углам и опорные поверхности должны быть определены до программирования и планирования измерений.

Электроэрозионная обработка методом прошивки
Электроэрозионная обработка методом прошивки формирует глубокие полости, острые внутренние детали и сложную геометрию, недоступную для эффективного фрезерования. Конструкция электрода, припуск на искрение, требования к поверхности и последующая обработка после электроэрозионной обработки координируются с утвержденным чертежом.


Подгонка и проверка
Подгонка проверяет, как сменная вставка взаимодействует со своим гнездом, сопрягаемыми компонентами и функциональными ссылками. Проверка проводится в соответствии с согласованным планом критических размеров, при этом статус ревизии и запрашиваемые отчеты сохраняются в соответствии с заказом.
Сменные вставки пресс-форм: Сопрягаемые элементы

Направляющие элементы
Направляющие пальцы, втулки, штифты и установочные элементы обеспечивают повторяемое позиционирование сменных вставок пресс-форм относительно сопрягаемых плит. На чертеже для согласования должны быть указаны базовые точки, геометрия зацепления и требования к зазорам для обслуживания.

Детали для эжекторного механизма
Эжекторные пальцы, втулки, возвратные элементы и установочные зазоры могут быть согласованы с конструкцией вставки. Для оценки доступа, подгонки и требований к контролю следует согласовать ход эжектора, точки контакта и критически важные косметические поверхности.

Особенности литниковой системы
Литниковые вставки и локализованные питающие элементы могут требовать электроэрозионной обработки, шлифовки или контролируемых переходов на формообразующей поверхности. Для обсуждения технологичности укажите тип литника, тип полимера, требования к поверхности и базовую стратегию.

Крепежные элементы
Резьбовые отверстия, установочные штифты, прижимные поверхности и зенковки соединяют вставки с окружающей структурой пресс-формы. При рассмотрении чертежа следует подтвердить спецификацию резьбы, направление установки, доступ для инструмента и размерные соотношения с сопрягаемыми компонентами.

Детали оснастки для разъемов
Вставки для оснастки разъемов могут включать мелкие полости, геометрию, связанную с контактами, и установочные ссылки. Для поддержки планирования процесса и контроля включите 2D-чертеж, 3D-модель (если доступна), контекст сопрягаемой детали и критические размеры.
Сменные вставки пресс-форм, изготовленные по чертежам
Основанная в 2010 году в Чанъань, Дунгуань, SUUXIANG является единственным общедоступным брендом компании Dongguan SuuXiang Precision Mold Co., Ltd., основанной СяоЧэном Хуаном. Мы помогаем международным инженерным, снабженческим и отделам контроля качества превращать чертежи и спецификации в проверенные сменные вставки пресс-форм, прецизионные компоненты пресс-форм, оснастку для разъемов, штамповые компоненты и детали, изготовленные на заказ.
Наша работа основана на чертежах: анализ технологичности (DFM) и проверка критических размеров предшествуют согласованию цены и сроков производства. Планирование процесса может включать фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, проволочную электроэрозионную обработку, глубинную электроэрозионную обработку, прецизионную шлифовку, подгонку и контроль в соответствии с геометрией детали, требованиями к материалу, базовой стратегией и планом контроля качества.
Отличительной чертой SUUXIANG является дисциплинированная коммуникация по вопросам технологичности, доступа для инструмента, стратегии электроэрозионной обработки, припусков на шлифовку, методов контроля и управления ревизиями. Вместо того чтобы рассматривать компоненты как стандартный каталог, мы оцениваем каждый запрос с учетом его применения, сопрягаемых элементов, количества, целевых сроков поставки и требований к документации, прежде чем определить ответственный производственный маршрут.

Сменные вставки пресс-форм с защитой критических размеров
DFM начинается с базовых точек
Сменные вставки пресс-форм проверяются по чертежу, 3D-модели, сопрягаемым элементам и предполагаемой схеме базовых точек перед согласованием цены. Это помогает выявить степень накопления допусков, ограничения доступа для инструмента и размерные приоритеты, которые должны контролироваться выбранным производственным процессом.
- Подтвердите функциональные базовые точки и критические для качества размеры
- Проверьте сопрягаемые поверхности, зоны смыкания и опорные поверхности
- Определите риски, связанные с доступом к механической обработке и последовательностью операций
- Согласуйте ревизии чертежей перед планированием производства

Стратегия электроэрозионной обработки для сложных геометрических форм
Когда узкие ребра, внутренние углы, мелкие детали или труднодоступные профили требуют электроэрозионной обработки, SUUXIANG планирует путь электрода или проволоки параллельно маршруту механической обработки. Обсуждение фокусируется на геометрии, ожиданиях по качеству поверхности, передаче опорных точек и последующей подгонке, а не на рассмотрении электроэрозионной обработки как изолированной операции.
- Оцените пригодность проволочной электроэрозионной обработки по сравнению с прошивной
- Спланируйте доступ к электродам и опорные точки
- Учтите требования к качеству поверхности и последующей полировке
- Сохраняйте исходные размеры при передаче между этапами процесса

Припуски на шлифование и подгонку
Сменные вставки часто зависят от контролируемого исходного материала для термообработки, шлифования и окончательной подгонки. SUUXIANG анализирует, где необходим припуск на механическую обработку, какие поверхности определяют окончательное положение и как вставка будет взаимодействовать с существующей оснасткой пресс-формы, прежде чем принимать обязательства.
- Определите поверхности, предназначенные для чистового шлифования
- Проанализируйте последовательность термообработки и риск деформации
- Спланируйте поверхности для подгонки и установочные связи
- Обеспечьте функциональные зазоры на стыкующихся элементах

Контроль качества с прослеживаемостью ревизий
Планирование контроля качества привязано к заказу, ревизии чертежа и согласованным критическим элементам для каждого проекта замены вставки пресс-формы. Методы измерения и требования к отчетности уточняются заблаговременно, чтобы окончательная документация отражала проверенный план контроля качества и поддерживала проверку качества поставщика.
- Определите элементы, требующие проверки размеров
- Согласуйте методы контроля качества и требования к отчетности
- Сохраняйте видимость ревизий чертежей посредством координации
- Сопоставьте финальные записи с утвержденным объемом работ по заказу

Почему обзор чертежей важен перед расчетом стоимости сменных вставок
Используйте эти средства управления проектом, чтобы превратить чертеж сменной вставки в поддающуюся контролю производственную работу с управлением ревизиями.
← Swipe left or right to view →
Сменные вставки для пресс-форм: от анализа чертежей до отгрузки
Рабочий процесс, основанный на чертежах, который обеспечивает видимость критических размеров, технологических решений, ожиданий от инспекции и статуса версий до принятия производственных обязательств.
Запрос на ценообразование и обзор чертежей
Мы анализируем 2D-чертежи, доступные 3D-модели, материалы, количество, контекст применения, предполагаемую дату поставки, а также указанные требования к размерам, поверхностям и отчетности.
Анализ технологичности и планирование процессов
До начала расчета стоимости уточняются критические размеры, базовые элементы, допуски, доступ для инструмента, последовательность термообработки, припуски на шлифовку, потребность в электродах, траектории проволоки и методы контроля.
Производство на станках и электроэрозионная обработка
Запасные вставки пресс-форм проходят запланированную обработку на станках с ЧПУ, токарную обработку, многоосевую обработку, проволочную и прошивную электроэрозионную обработку, а также контролируются промежуточные проверки, соответствующие данной детали.
Шлифовка и прецизионная подгонка
Припуски на шлифовку, сопрягаемые поверхности, установочные элементы, упоры и критические для подгонки поверхности обрабатываются в соответствии с установленным маршрутом финишной обработки, при этом информация о ревизиях сохраняется на всех этапах.
Контроль и проверка документации
Готовые детали проверяются согласно утвержденному плану контроля, с акцентом на критические размеры, элементы, связанные с базовыми поверхностями, требования к поверхности и документацию, соответствующую подтвержденному заказу.
Упаковка и координация отгрузки
После финальной проверки детали упаковываются для защиты, а координация доставки осуществляется в соответствии с требованиями подтвержденного заказа, при этом информация об отгрузке передается в рамках рабочего процесса проекта.
Как заказать запасные вставки пресс-форм
A drawing-led process that aligns manufacturability, quality expectations, and delivery requirements before production begins.
Отправьте пакет чертежей
Загрузите 2D-чертеж и доступную 3D-модель, затем укажите назначение запасной вставки пресс-формы, сопрягаемые элементы, статус ревизии и требуемое количество.
Определите критические требования
Укажите материал, термообработку, критические размеры, базовые элементы, требования к поверхности, документацию по контролю, предполагаемую дату поставки, а также любые ограничения по сборке или формовке.
Просмотр технологичности и расчета стоимости
Подтвердите предложенный маршрут обработки, электроэрозионной обработки, шлифовки и контроля, включая доступ для инструмента, припуски на обработку, уточняемые вопросы, объем расчета стоимости и потребности в образцах.
Утвердите производственные детали
Перед выпуском согласуйте ревизии чертежей и критерии приемки, чтобы запасные вставки пресс-форм изготавливались по утвержденному плану с учетом согласованного рабочего процесса проекта и координации доставки.
Стандарт публикации свидетельств клиентов SUUXIANG
Вставки пресс-форм на замену: обратная связь по проекту заказчика и свидетельства по случаям
Обратная связь по проекту, одобренная заказчиком, будет опубликована здесь только после проверки результатов, объема документации и разрешения на идентификацию проекта.
Свидетельства по случаям будут добавлены, когда ревизия чертежа, требования к инспекции, координация поставки и одобрение заказчика могут быть задокументированы без раскрытия контролируемой информации по проекту.
SUUXIANG публикует обратную связь заказчика только там, где указанные результаты и подтверждающие записи по проекту доступны для рассмотрения и одобрены для публичного использования.
Часто задаваемые вопросы о вставках пресс-форм на замену
Practical answers for teams sourcing drawing-led replacement inserts and related precision mold components.
Какая информация вам нужна для расчета стоимости вставок пресс-форм на замену?
Можете ли вы изготовить вставки пресс-форм на замену по существующему образцу?
Какие материалы могут быть рассмотрены для вставок пресс-форм на замену?
Какие допуски SUUXIANG может обеспечить для сменных вставок пресс-форм?
Существует ли минимальное количество заказа для изготовления сменных вставок пресс-форм на заказ?
Сколько времени требуется для изготовления сменных вставок пресс-форм?
Могу ли я получить отчет об инспекции вместе с заказом на вставки для пресс-форм?
Как обрабатываются ревизии чертежей и интеллектуальная собственность для сменных вставок пресс-форм?
Полное руководство по сменным вставкам пресс-форм
Используйте практичную структуру принятия решений для спецификации сменных вставок пресс-форм, оценки инженерных и инспекционных возможностей поставщика, контроля стоимости жизненного цикла и избежания ошибок в подгонке, материале, документации и квалификации перед началом производства.
1. Что такое сменные вставки пресс-форм?
One replacement mold insert is a drawing-based, removable precision component made to restore, alter, or sustain a defined working area of an existing tool. It can replace a worn shutoff, damaged core detail, cavity feature, locating surface, or another localized function without remanufacturing the complete tool.nnTwo terms should remain separate: a replacement insert stays in the mold and forms, guides, cuts, or supports production; a molded-in insert becomes permanently enclosed within the finished product. It is also not a complete mold assembly, because its fit, datum relationship, interface, and service purpose are defined against the existing tooling.nnSUUXIANG reviews replacement work from the current drawing, 3D data when available, revision history, application context, and inspection expectations. This scope can apply to injection molds, connector tooling, and stamping dies where a controlled spare supports damage recovery, geometry revision, localized wear management, or faster planned changeover.
2. Как развивались сменные вставки
Two-piece core-and-cavity constructions concentrated the molding surface in large, fixed blocks. When a localized feature wore, corroded, changed, or was damaged, repair could require reworking a much larger tool area and re-establishing its relationship to the mold base.nnBy the late design stage, modular insert strategies separated high-risk or variant-defining geometry from the parent core or cavity. A replaceable insert can improve service access and support product variants, but every pocket, seat, anti-rotation feature, shutoff surface, and cooling constraint must preserve the intended functional relationship.nnThree records govern a credible replacement today: the released legacy drawing, the datum scheme, and the current revision history. SUUXIANG should review these with the 3D model, mating-component context, wear evidence, material and heat-treatment requirements, then agree the inspection method before machining; a dimension copied without its datum or revision can fit on paper yet fail in assembly or molding.
3. Типы сменных вставок пресс-форм
Сменные вставки пресс-форм следует классифицировать по восстанавливаемому интерфейсу, а не только по внешней форме. Пакет чертежей для сменной вставки должен идентифицировать схему привязки вставки, соответствующий карман и функциональную поверхность.
Вставки полости и сердечника

Вставки полости и сердечника формируют формованную геометрию и обычно заменяются после повреждения, износа, коррозии или инженерной ревизии.nnКлючевые входные данные включают поверхности смыкания, положение линии разъема, зазоры охлаждения, области u0022steel-safeu0022, чистоту обработки и все привязки кармана.
Штифты, втулки и подвижные вставки

Штифты и втулки создают отверстия, элементы выталкивания или локальные сердечники; ползуны и подъемники формируют поднутрения и подвижные поверхности смыкания.nnДанные для замены должны определять диаметры, посадки, пределы хода, элементы против вращения, интерфейсы возврата, изнашиваемые поверхности и соответствующий компонент.
Вставки для идентификации, вентиляции и инструмента

Вставки для даты или идентификации поддерживают прослеживаемость детали; вентиляционные вставки выпускают запертый газ; вставки для разъемов и штамповочных инструментов создают специализированные профили.nnПредоставьте схему маркировки, ориентацию, требования к пути и глубине вентиляции, геометрию контакта, направление вытяжки, зазор матрицы и размеры соответствующего узла.
4. Материалы для сменных вставок пресс-форм
Одна только твердость по HRC не определяет материал вставки. Окончательное решение должно основываться на утвержденном чертеже, типе смолы, степени наполнения, ожидаемом объеме производства, условиях охлаждения и рабочей температуре.
| Семейство материалов | Основное преимущество | Главный недостаток | Типичное применение |
|---|---|---|---|
| Инструментальная сталь | Прочность, износостойкость | Риск коррозии | Вставки для общего производства |
| Нержавеющая сталь | Коррозионная стойкость, полируемость | Низкая теплопроводность | Эксплуатация во влажной или агрессивной среде |
| Медный сплав | Теплопередача | Низкая износостойкость | Перегретые зоны |
| Карбид | Абразивный износ | Хрупкость | Контактные зоны с наполненными смолами |
Логика выбора стали
Инструментальная сталь типа H13 сочетает в себе прочность и устойчивость к термическим трещинам в сложных условиях литья.nnПредварительно закаленная сталь типа P20 подходит для менее изнашивающихся условий эксплуатации; нержавеющая сталь обеспечивает коррозионную стойкость в случаях, когда важны газовые выделения смолы, влажность или воздействие воды.
Компромиссы между теплопроводностью и износостойкостью
Медные сплавы передают тепло быстрее, чем обычные инструментальные стали, помогая справляться с локальными перегревами, но требуют защиты от износа и деформации.nnКарбид устойчив к сильному абразивному износу от наполненных смол, однако его хрупкость требует поддержки геометрии и точной подгонки.
Контроль по чертежу
Твердость 48–52 HRC может быть приемлемой для закаленной стальной вставки, но критерии твердости, полируемости, покрытия, термообработки и контроля качества требуют утверждения по чертежу.nnSUUXIANG должен подтвердить сертификаты на материалы, последовательность термообработки, критические размеры и условия сопряжения перед механической обработкой.
5. Инженерные решения для сменных вставок пресс-форм
Два решения, касающиеся интерфейса — геометрия и расположение — определяют, восстановит ли сменный вкладыш исходную посадку, не создавая при этом нового риска в сборке. SUUXIANG анализирует чертеж, базовые поверхности, условия сопряжения, доступ и требования к контролю перед выбором технологического маршрута.
| Вариант | Основное преимущество | Проверка перед механической обработкой |
|---|---|---|
| Взаимозаменяемый интерфейс | Более быстрая контролируемая замена | Базовые поверхности, крепление, зазор для извлечения |
| Охлаждение или вентиляция | Терморегулирование или отвод газов | Толщина стали, уплотнение, очистка |
| Покрытие или финишная обработка | Управление износом или извлечением | Допуск, полировка, маршрут ремонта |
| Лазерная маркировка | Прослеживаемость | Расположение, формат ревизии, читаемость |
Интерфейс и замена
Один из распространенных интерфейсов для замены использует повторяющуюся опорную поверхность плюс определенные установочные элементы; шпоночные пазы, лыски или штифтовые соединения могут предотвратить вращение вкладыша, ориентированного по направлению или круглого. Доступ для крепежного винта и зазор для его извлечения должны быть проверены относительно соседних систем охлаждения, выталкивателей и плит пресс-формы.
- Сопоставьте базовые поверхности сменного элемента с оригинальным инструментом
- Укажите метод извлечения и доступ для винта
- Проверьте прочность стенок вокруг карманов
Термические элементы и элементы облегчения извлечения
Два функциональных элемента — охлаждение и вентиляция — могут улучшить стабильность цикла или отвод газов, но оба уменьшают доступную сталь. Положение каналов, уплотнительная поверхность, глубина вентиляционных каналов, поведение смолы и доступ для очистки требуют индивидуального рассмотрения для каждой пресс-формы перед механической обработкой.
- Потребности в охлаждении требуют испытаний под давлением
- Вентиляционные отверстия требуют стратегии очистки
- Текстура и полировка влияют на извлечение
Износ и идентификация

Выбор покрытия или финишной обработки должен учитывать механизм износа, смолу, сопрягаемые поверхности и последующий план ремонта; это не универсальное улучшение. Лазерная маркировка номеров деталей, кодов ревизий и серийных идентификаторов поддерживает контролируемую замену, когда они остаются вне зон уплотнения и косметических зон.
- Укажите расположение маркировки на чертеже
- Свяжите серийные номера с записями о проверке
- Подтвердите допуски на толщину покрытия
6. Элементы качества сменных вставок пресс-форм
Три интерфейса определяют, подходят ли сменные вставки пресс-форм: установочная база, уплотнительная граница и формованная поверхность. Определяйте каждый на основе узла пресс-формы, а не изолированной сменной детали.
Базы и посадка
Две или три функциональные базы должны определять положение вставки и ориентацию.nn0,01 мм имеют значение только при привязке к критическому элементу, зазору или накоплению допусков; указывайте расположение, перпендикулярность и присоединительные размеры на чертеже.
- Определите основные, вторичные и третичные базы
- Обозначьте элементы защиты от поворота и направление сборки
- Укажите присоединительные размеры на интерфейсе
Уплотнение и детали поверхности
Несоответствия в 0,02 мм могут привести к облою или следам на уплотнительной поверхности.nnУклон 1°, соответствующие радиусы, фаски, направление текстуры, опорная поверхность вентиляции и глубина вентиляции должны быть явно указаны там, где они влияют на формование.
- Определите стыковочные и уплотнительные поверхности
- Укажите требования к радиусу и уклону
- Указывайте геометрию вентиляции отдельно
Термообработка и проверка
Требования к твердости по Роквеллу (HRC) должны быть указаны вместе с материалом и состоянием после термообработки, а не в качестве общего примечания.nn100% результатов по критическим размерам, подтверждение твердости при необходимости, идентификация ревизии и проверка сопрягаемых компонентов должны быть запрошены до отгрузки.
- Сравните вставку с сопрягаемым сердечником или полостью
- Проверьте метод контроля и настройку баз
- Подтвердите документацию с контролем ревизий
7. Выбор поставщика сменных вставок пресс-форм
Поставщик сменных вставок должен оцениваться по установленному интерфейсу пресс-формы, а не только по чертежу свободной детали. SUUXIANG начинает с анализа чертежей, контекста применения и согласованного плана контроля перед выбором маршрута процесса.
Проверьте установленный интерфейс
2D-чертеж должен указывать базы, стыковочные поверхности, установочные элементы, ориентацию, сопрягаемые детали, а также любые зазоры для охлаждения или выталкивания. Спросите, как поставщик проверит посадку после термообработки, электроэрозионной обработки, шлифовки и окончательной подгонки.
- Какие размеры контролируют взаимозаменяемость в пресс-форме?
- Как осуществляется перенос баз с вставки на основание пресс-формы?
- Какие установленные зазоры требуют подтверждения?
Согласуйте подтверждение приемки
Соглашение о первой партии должно определять прослеживаемость материалов, критические размеры, методы контроля, формат отчета, уровень ревизии и точку утверждения. Инженерный отдел, отдел закупок и служба контроля качества поставщика должны подписать единую матрицу приемки перед началом производства.
- Записи о материале и термообработке
- Результаты метрологии для конкретного размера
- Подтверждение чертежей с контролем ревизий
- Требования к образцам и упаковке
Прозрачность тестового проекта
В ответе на запрос коммерческого предложения (RFQ) должны быть указаны предлагаемая последовательность операций ЧПУ, электроэрозионной обработки, шлифовки и контроля, а также риски, требующие решений заказчика. Запросите план сроков с указанием дат, разделенный на этапы: уточнение чертежей, подготовка материалов, механическая обработка, контроль, утверждение и отгрузка.
- Кто отвечает за коммуникацию по изменениям ревизий?
- Когда будут подниматься вопросы об исключениях?
- Как защищены детали при транспортировке?
8. Вставки для сменных пресс-форм: ошибки покупателя
Заказы на сменные детали чаще всего терпят неудачу до начала механической обработки: старая ревизия, неполные интерфейсы или неопределенный план приемки могут превратить номинально правильную вставку в непригодный инструмент. Выпускайте заказ только после согласования комплекта чертежей, сопрягаемых деталей, требований к процессу и критериев контроля.
Контролируйте ревизии
2D-чертежи с контролем ревизий и нативные или нейтральные 3D-модели предотвращают воспроизведение поставщиком устаревшей геометрии. Указывайте идентификатор ревизии, сводку изменений и размеры сопрягаемых деталей, иначе могут возникнуть конфликты в посадке, прилегании или установочных элементах.nnПеред выпуском заказа на закупку заморозьте утвержденный набор данных и определите управляющий документ. Требуйте письменного подтверждения каждой ревизии и любых расхождений между чертежами и моделями.
Определите функциональные требования
Номинальные размеры без допусков, баз, указаний по поверхностям или маркировки критических элементов не могут служить основанием для приемки. Укажите размеры, которые контролируют герметичность, выравнивание, выталкивание и взаимозаменяемость, а также метод контроля.nnНазвания материалов сами по себе неполны, когда марка, диапазон твердости, состояние термообработки, покрытие и ожидания по коррозии влияют на обработку и износ. Укажите требуемое состояние и подтвердите последовательность процессов перед выпуском.
Используйте правильный термин для вставки
Сменные вставки пресс-форм – это компоненты инструмента, устанавливаемые в пресс-форму; вклеенные вставки – это компоненты, инкапсулируемые в готовую пластиковую деталь. Путаница в этих терминах может направить отдел закупок по неверному пути процесса и охвата поставщика.nnПеред выдачей запроса коммерческого предложения (RFQ) предоставьте фотографии или сборочные виды, показывающие, где расположена деталь и как она закреплена. Это различие соответствует https://icomold.com/capabilities/injection-molding-processes/insert-molding.
Покупайте подтверждение, а не цену
Предложение с самой низкой ценой может не включать стратегию электроэрозионной обработки, припуски на шлифовку, работы по подгонке, записи контроля или контроль ревизий. Сравнивайте предложения на основе одного и того же пакета чертежей и документированных результатов.nnПеред выпуском определите требуемые отчеты, количество образцов, упаковку, дату поставки и контрольные точки связи. Выберите поставщика, чей производственный маршрут и подтверждение отвечают фактическим рискам отказа, а не просто самой низкой цене за единицу.
9. Запуск программы сменных вставок
Единый контролируемый рабочий процесс предотвращает превращение сменной вставки в неучтенное изменение геометрии. Он должен связывать запись об отказе, выпущенные данные, результаты контроля и историю повторных заказов.
Определите техническую потребность
Шаг 1: Дизайн и инструментарий документируют режим отказа, место износа, цель ревизии и контекст сопряжения.nnШаг 2: Контроль качества определяет критически важные для функции размеры, базы, поверхности и метод приемки; сохраняйте маркированные образцы, если они есть.
Проверьте перед покупкой
Шаг 3: Отдел закупок отправляет контролируемый 2D-чертеж, 3D-модель, количество, материал, требование к термообработке и целевую дату.nnШаг 4: SUUXIANG может предоставить обратную связь по проектированию для производства (DFM), касающуюся доступа к инструменту, маршрута электроэрозионной или шлифовальной обработки, припусков, рисков, предположений в предложении и предлагаемого плана контроля.
Проверьте и выпустите
Шаг 5: Контроль качества утверждает подтверждение материала и план контроля перед производством, а затем проверяет результаты первой статьи на соответствие выпущенным требованиям.nnШаг 6: Управление проектом выпускает любую утвержденную ревизию, регистрирует утилизацию предыдущих версий и уполномочивает отдел закупок на повторный заказ.
Сохраняйте записи о повторных заказах
Шаг 7: Храните вместе ревизию чертежа, файл CAD, спецификацию материала и термообработки, отчет о контроле и утвержденные отклонения.nnШаг 8: Запишите расположение вставки, идентификатор пресс-формы, ссылку на деталь поставщика, количество, историю поставок и ответственного за изменения для будущих сменных вставок пресс-форм.
10. Ценообразование и стоимость сменных вставок пресс-форм
1 предложение на сменную вставку должно разделять объем работ по изготовлению детали и объем работ, связанных с рисками: марка материала, габаритные размеры, геометрия, допуски, термообработка, отделка, контроль, количество и запрошенная дата поставки.nn2 предложения с одинаковой ценой за единицу могут существенно различаться по включенному контролю, обработке ревизий, предположениям по подгонке, упаковке и ускоренной доставке. Сравните полный производственный и документальный объем работ перед выбором наименьшей цифры.
| Факторы, влияющие на стоимость | Влияние на стоимость | Вопрос покупателя |
|---|---|---|
| Марка материала и термообработка | Изменение склада, технологический маршрут, контроль деформаций | Включены ли указанная марка и твердость? |
| Размер и геометрия | Больше установок, доступ инструмента, время электроэрозионной или шлифовальной обработки | Какие параметры влияют на время производственного цикла? |
| Допуски и качество поверхности | Добавляет контролируемую обработку, полировку и измерения | Какие размеры критичны для качества? |
| Контроль и документация | Добавляет планирование измерений и усилия по составлению отчетов | Какой отчет, схема привязки и прослеживаемость включены? |
| Количество и срочность | Распределяет затраты на установку; ускорение может увеличить затраты на мощности | Какова основа цены и сроков поставки для каждого уровня количества? |
Загрузите свой чертеж для сменных вставок пресс-формы SUUXIANG
Укажите материал, количество, критические размеры, требования к контролю и желаемую дату поставки для тщательного инженерного анализа перед формированием предложения.