
Компоненты для телекоммуникаций, изготовленные по вашим чертежам
Мехобработка с ЧПУ, электроэрозионная обработка, шлифовка и контроль от DFM для телекоммуникационных компонентов, прецизионных деталей пресс-форм и оснастки для разъемов.
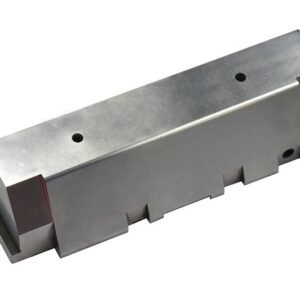
Пример компонентов для телекоммуникационной оснастки





Related Component Families and RFQ Review







Почему SUUXIANG для телекоммуникационных компонентов
Анализ по чертежам и контролируемое планирование производства для прецизионной телекоммуникационной оснастки и нестандартных механически обработанных деталей.
Первичный анализ по чертежам
Мы анализируем чертежи, модели, материалы, количество и требования к применению, прежде чем обсуждать практический производственный маршрут.
DFM до начала работ
Обсуждение DFM выявляет доступ к инструменту, стратегию привязки, риски допусков и припуски на механическую обработку до составления сметы и планирования производства.
Интегрированное планирование процесса
Мехобработка с ЧПУ, электроэрозионная обработка, прецизионная шлифовка, подгонка и контроль рассматриваются комплексно для каждого требования к телекоммуникационному компоненту.
Фокус на критических размерах
Критические для качества размеры, приоритеты обработки поверхностей и функциональные интерфейсы определяются для поддержки соответствующих решений по механической обработке и контролю.
Соответствие плану контроля
Методы контроля и ожидания по отчетности определяются в соответствии с чертежом, требованиями заказа и проверенным планом качества проекта.
Видимый контроль ревизий
Информация о ревизиях и координация поставок остаются видимыми на протяжении всего проекта, чтобы уменьшить количество путаницы с версиями чертежей.
Семейства оснастки и прецизионных компонентов
Технологические маршруты, основанные на чертежах, для оснастки разъемов, компонентов пресс-форм, штампов и нестандартных деталей, организованные по технологичности, критическим размерам и требованиям к контролю.

Услуги мехобработки с ЧПУ
Прецизионные услуги мехобработки с ЧПУ для деталей по чертежам, требующих согласованной фрезерной, токарной, электроэрозионной обработки, шлифовки, подгонки и контроля. Анализ запроса на поставку должен установить критические размеры, состояние материала, привязки, требования к поверхностям, количество и документацию до утверждения технологического маршрута.
Upload a Drawing
Фрезерование с ЧПУ
Услуги нестандартного фрезерования с ЧПУ для призматических деталей, пластин, вставок и элементов, требующих контролируемого доступа инструмента. Анализ чертежа учитывает настройку привязки, геометрию карманов, жесткость стенок, припуски на обработку, спецификации резьбы, требования к поверхностям и доступ для контроля.
Upload a Drawing
Токарная обработка с ЧПУ
Услуги прецизионной токарной обработки на станках с ЧПУ для валов, пальцев, втулок, подшипников и вращающихся элементов. Эффективное планирование позволяет определить концентричность, биение, взаимное расположение базовых поверхностей, детали резьбы, поперечные отверстия, состояние материала, а также последовательность последующей шлифовки или термообработки.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ поддерживает сложные контуры, наклонные элементы и детали с несколькими обрабатываемыми поверхностями, где меньшее количество установок может улучшить контроль базовых поверхностей. Ориентация инструмента, рабочий диапазон, риск столкновения, стратегия крепления, припуск на чистовую обработку и метод контроля должны быть рассмотрены по модели и чертежу.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка поддерживают изготовление мелких, тонких или сложных компонентов, таких как пальцы, клеммы, втулки и миниатюрные вставки. Возможность изготовления зависит от геометрии, поведения материала, размера элементов, концентричности, контроля заусенцев, приоритетов допуска и возможностей контроля.
Upload a Drawing
Электроэрозионная обработка проволокой и прошивным способом
Электроэрозионная обработка проволокой и прошивным способом предназначена для работы с закаленными материалами, узкими прорезями, острой внутренней геометрией, глубокими ребрами и элементами, недоступными для традиционных фрез. Стратегия изготовления электрода, траектория движения проволоки, состояние углов, учет зоны рекристаллизации, требования к чистоте поверхности и последующая сборка должны быть определены на ранних этапах.
Upload a Drawing
Прецизионная шлифовка
Прецизионная шлифовка плоских и профильных поверхностей обеспечивает контролируемую плоскостность, параллельность, точность профиля и чистовые размеры на закаленных или предварительно обработанных деталях. Планирование учитывает припуск на шлифовку, деформацию при термообработке, состояние базовых поверхностей, доступ для шлифовального круга, требования к поверхности и метод измерения.
Upload a Drawing
Вставки сердечника пресс-формы и вставки полости пресс-формы
Прецизионные вставки сердечника и полости пресс-формы проектируются с учетом геометрии полости, условий переработки смолы или литья, выбора стали, требований к охлаждению и критических деталей замыкания. Производственный анализ согласовывает обработку на станках с ЧПУ, электроэрозионную обработку, шлифовку, подгонку, термообработку и контроль с утвержденной версией чертежа.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания оцениваются с точки зрения посадки, направления, износа, требований к поверхности и взаимодействия с ответными деталями. Покупатели должны предоставить размеры, требования к материалу или твердости, ожидаемые зазоры, количество и любые критические функциональные интерфейсы.
Upload a Drawing
Пуансоны сердечника, направляющие и установочные компоненты
Пуансоны сердечника, направляющие пальцы и установочные компоненты требуют четкого контроля диаметра, прямолинейности, концентричности, установочных баз и посадок с ответными деталями. Анализ чертежа также касается состояния материала, термообработки, требований к покрытию или отделке и точек контроля, влияющих на производительность сборки.
Upload a Drawing
Ползуны, подъемники, литники и аксессуары для пресс-форм
Ползуны, подъемники, литники и аксессуары для пресс-форм планируются с учетом интерфейсов движения, поверхностей замыкания, направляющих элементов, зазоров и отношений при сборке. Предоставьте контекст ответных деталей, требования к материалу, последовательность термообработки, критические размеры и ожидания по подгонке или контролю вместе с запросом предложения.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов поддерживают оснастку для гнезд контактов, элементов клемм, мелкошаговую геометрию, вставки и связанные с ними интерфейсы пресс-форм. Анализ фокусируется на критических размерах, стратегии электроэрозионной обработки проволокой и прошивным способом, полированных или текстурированных поверхностях, выравнивании, зонах износа и документации контроля.
Upload a Drawing
Компоненты штампов для листовой штамповки
Прецизионные компоненты штампов для листовой штамповки включают пуансоны, матрицы, вставки, направляющие и износостойкие элементы для формовочных или режущих инструментов, основанные на чертежах. Возможность изготовления зависит от материала и твердости, геометрии режущей кромки, требований к зазору, припуска на шлифовку, состояния поверхности, установочных баз для сборки и критериев контроля.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и двухкомпонентного литья
Компоненты оснастки для литья под давлением, MIM, CIM и двухкомпонентного литья оцениваются в рамках утвержденной производственной спецификации. Чертежи должны уточнять геометрию, связанную с потоком материала, вставки, замыкания, среду литья, потребности в термообработке, требования к поверхности и интерфейсы компонентов, которые определяют технологичность и подгонку.
Upload a Drawing
Материалы для обработки
Материалы для обработки на станках с ЧПУ выбираются в соответствии с функцией, обрабатываемостью, твердостью, воздействием коррозии, стабильностью и требованиями к последующей обработке. Укажите требуемую марку материала, состояние, необходимость сертификата на материал и любые одобренные заказчиком замены до расчета стоимости и планирования производства.
Upload a Drawing
Компоненты пресс-форм для литья под давлением, оснастка для MIM, CIM и двухкомпонентного литья
Финишная обработка поверхности и термообработка указываются как часть производственного маршрута, а не как второстепенные задачи. Определите тип отделки, обрабатываемые поверхности, приоритеты шероховатости, требования к твердости или покрытию, необходимость маскирования, влияние на размеры и доказательства контроля, требуемые после обработки.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству должны отражать чертеж, критичные для качества элементы, утвержденную ревизию и план контроля. Требования могут включать отчеты о размерах, записи о материалах, результаты определения твердости, проверки поверхности или другие согласованные доказательства, соответствующие заказу.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и поддержка мелкосерийного производства для оценки, подгонки, итераций дизайна и контролируемого раннего выпуска продукции. Полезный запрос на предложение (RFQ) включает чертежи или модели, количество, контекст применения, материал, критические размеры, статус ревизии, требования к качеству и дату поставки.
Upload a DrawingМатериалы для телекоммуникационных компонентов

Инструментальные стали
Обычно рассматриваются для сердечников пресс-форм, вставок полости, пуансонов и износостойких инструментов. Выбор марки, целевая твердость, припуск на механическую обработку, стратегия электроэрозионной обработки (EDM) и требования к шлифованию после термообработки должны быть определены на основе чертежа и применения.

Нержавеющие стали
Часто рассматриваются, когда в телекоммуникационных компонентах важны коррозионная стойкость, чистота или стабильность размеров. Выбор марки сплава, термообработка, состояние поверхности и критические сопрягаемые элементы требуют индивидуального рассмотрения проекта перед приемкой в производство.

Медные сплавы
Медные сплавы могут подойти для проводящих вставок, элементов теплоотвода или специализированных применений для изготовления разъемов. Выбор марки, обрабатываемость, мягкость, защита поверхности и требования к контролю размеров должны быть оценены исходя из предполагаемой функции.

Алюминиевые сплавы
Алюминиевые сплавы могут использоваться для легких приспособлений, корпусов, прототипов и не изнашивающихся деталей инструмента. Обозначение сплава, необходимость анодирования, конструкция резьбы, толщина стенки и стратегия определения баз влияют на реализуемый план механической обработки и контроля.

Конструкционные пластики
Конструкционные пластики могут быть подходящими для изоляционных приспособлений, вспомогательных устройств, прототипов или компонентов, испытывающих низкие нагрузки. Выбор марки полимера, поведение во влажной среде, термическое воздействие, допуски и требования к сопряжению должны быть подтверждены в ходе обзора чертежей и технологичности конструкции (DFM).
Обработка и финишная отделка телекоммуникационных компонентов

Фрезерная и токарная обработка с ЧПУ
Фрезерная и токарная обработка с ЧПУ устанавливают основную геометрию, интерфейсы и функциональные элементы для телекоммуникационных компонентов по чертежам. Планирование процесса учитывает расположение баз, доступ инструмента, состояние материала и остаток для последующей электроэрозионной обработки или шлифования.


Электроэрозионная резка проволокой
Электроэрозионная резка проволокой создает точные профили, узкие пазы и элементы для закаленного инструмента без традиционных сил резания. Траектория проволоки, начальные отверстия, требования к углам и чистовые проходы должны быть рассмотрены с учетом критических размеров и требований к поверхности.

Электроэрозионная формовка (вырезной)
Электроэрозионная формовка (вырезной) создает детальные полости, внутренние формы и труднодоступные элементы с использованием запланированных электродов. Стратегия изготовления электродов, припуск на искрение, состояние материала и любые последующие работы по полировке или подгонке определяются до начала производства.

Прецизионное шлифование
Прецизионное шлифование улучшает плоскостность, параллельность, диаметры и контролируемые посадки после соответствующей механической обработки или термообработки. Припуск на шлифование, последовательность баз и метод измерения должны соответствовать критическим функциональным поверхностям, указанным на чертеже.

Контроль подгонки
Подгонка и контроль проверяют сопрягаемые элементы, критические размеры и документально подтвержденные требования перед отгрузкой. План контроля должен отражать согласованные базы, методы измерения, требования к отчетности и контроль ревизий для заказанных телекоммуникационных компонентов.
Компоненты для телекоммуникаций: Оснастка и комплектующие для пресс-форм

Наборы направляющих штифтов
Направляющие штифты и соответствующие втулки обеспечивают точное позиционирование пресс-формы при работе. Укажите тип посадки, твердость, требования к смазке, детали монтажа и критические установочные взаимосвязи, чтобы можно было рассмотреть соответствующий метод механической обработки и шлифовки.

Установочные элементы
Установочные штифты, шпонки и референтные поверхности обеспечивают контролируемое положение вкладышей, плит и сопрягаемых элементов оснастки. Они используются там, где важны повторяемость сборки, ремонтопригодность и контроль накопления погрешностей для компонентов телекоммуникаций.

Выталкивающая оснастка
Выталкиватели, втулки, возвратные элементы и сопутствующая оснастка могут быть рассмотрены для пресс-форм, требующих контролируемого извлечения. Анализ чертежей должен выявить зазоры, длину опорной поверхности, состояние поверхности, последовательность термообработки и приоритеты контроля.

Крепежные элементы
Специальные винты, штифты, резьбовые втулки и фиксирующие элементы помогают надежно закреплять прецизионные компоненты в оснастке и приспособлениях. Материал, спецификация резьбы, доступ для сборки, условия нагрузки и геометрия сопрягаемых деталей должны быть указаны в запросе.

Комплектующие для пресс-форм
Ползуны, элементы для подъемников, литники и вспомогательные комплектующие для пресс-форм могут быть рассмотрены как настраиваемые детали по чертежам. SUUXIANG анализирует доступ к оснастке, необходимость электроэрозионной или шлифовальной обработки, критические размеры и требования к документации в рамках запроса.
О SUUXIANG: Компоненты для телекоммуникаций
SUUXIANG — единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., ориентированный на публичный рынок. Компания была основана в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основанная Сяочэн Хуангом, компания оказывает поддержку международным командам инженеров и специалистов по закупкам в производстве компонентов для телекоммуникаций, прецизионных деталей пресс-форм, оснастки для разъемов, штамповых компонентов и нестандартных деталей, изготовленных на станках с ЧПУ, на основе чертежей.
Наш подход начинается с практического анализа чертежей, 3D-моделей, требований к материалам, критических размеров, стратегии референтных поверхностей, потребностей в обработке поверхностей и ожиданий по контролю. Планирование производственного процесса может включать фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, электроэрозионную обработку, прецизионную шлифовку, подгонку и контроль в соответствии с проверенными требованиями каждого проекта.
Отличительной чертой SUUXIANG является дисциплинированное общение перед принятием производственных обязательств. Мы помогаем командам заранее выявлять вопросы, связанные с доступом к оснастке, потребностями в электродах или траекториях проволоки, допусками на шлифовку, последовательностью термообработки, контролем ревизий и потребностями в отчетности, чтобы в предложении и производственном плане отражались фактические требования к деталям, а не предположения.

Компоненты для телекоммуникаций: Контроль сложных деталей оснастки
Анализ DFM и референтных поверхностей
Перед составлением предложения SUUXIANG анализирует чертежи и модели на предмет критических размеров, взаимосвязей референтных поверхностей, проблем с накоплением допусков, доступности для механической обработки и приоритетов контроля. Это раннее обсуждение помогает командам, работающим с компонентами для телекоммуникаций, выявить вопросы технологичности до определения производственного процесса и обязательств по производству.
- Подтверждение критически важных для качества размеров и функциональных референтных поверхностей
- Анализ доступа к оснастке, состояния стенок и последовательности обработки элементов
- Согласование материалов, термообработки и требований к поверхности

Выбор маршрута обработки на станках с ЧПУ и электроэрозионных станках
Сложные разъемы и прецизионные элементы пресс-форм могут потребовать комбинации механической обработки на станках с ЧПУ, проволочной и прошивной электроэрозионной обработки, а также промежуточной чистовой обработки. SUUXIANG оценивает геометрию элементов, потребность в электродах, траектории проволоки, ограничения доступа и требуемую чистоту поверхности, а не предполагает, что один процесс подходит для каждой детали.
- Соответствие выбора процесса геометрии и требуемым допускам
- Оценка стратегии использования электродов и доступа для проволочной электроэрозионной обработки
- Планирование припусков на механическую обработку между операциями

Шлифовка и контролируемая подгонка
Там, где функциональные поверхности, установочные элементы или условия сопряжения требуют доводки, шлифовка и подгонка планируются с учетом системы баз чертежа и имеющегося запаса материала. Цель — не общий вид, а контролируемые взаимосвязи между элементами, влияющими на сборку, работу оснастки и последующую производительность.
- Сохранение припуска на шлифовку на более ранних этапах обработки
- Контроль функциональных поверхностей и установочных взаимосвязей
- Анализ контекста сопрягаемых деталей при их поставке

Выпуск продукции по результатам контроля
Планирование контроля связано с заказом, определением критических размеров и согласованными требованиями к отчетности. SUUXIANG обеспечивает видимость информации о ревизиях на протяжении всего производственного процесса и приводит итоговую документацию в соответствие с проверенным планом контроля, помогая отделам закупок и контроля качества оценивать выпущенные телекоммуникационные компоненты в соответствии с заявленными требованиями.
- Определение методов контроля для приоритетных размеров
- Поддержание видимости ревизий и поставок
- Соответствие итоговых записей согласованным требованиям

Анализ чертежа перед началом производства
Сравнение планов и средств коммуникации, которые должны быть определены до начала производства.
← Swipe left or right to view →
Телекоммуникационные компоненты: от рассмотрения чертежа до поставки
Управляемый рабочий процесс для изготовления нестандартных деталей, оснастки для разъемов и прецизионных компонентов пресс-форм на основе чертежей.
Анализ входных данных по запросу предложения (RFQ)
Предоставьте чертежи, модели, информацию о материалах, количестве, применении, сроках поставки и требованиях к отчетности, чтобы можно было проанализировать объем проекта и критические требования.
Завершение анализа технологичности конструкции (DFM)
SUUXIANG перед составлением коммерческого предложения анализирует реперные точки, критические размеры, расчет допусков, доступ к инструменту, последовательность термообработки и подходящие варианты механической обработки, электроэрозионной обработки или шлифовки.
Планирование производственного маршрута
Утвержденная ревизия переносится в планирование техпроцесса, включая припуски на механическую обработку, стратегию электродов, траектории проволоки, контрольные точки и скоординированное управление проектом.
Обработка критических элементов
Применяются операции ЧПУ-обработки, токарная обработка, электроэрозионная обработка, прецизионная шлифовка и сборка в соответствии с требованиями чертежа, геометрии детали, состояния материала и ограничений доступа.
Контроль, упаковка, координация
Готовые детали проверяются по утвержденному плану контроля, документируются в соответствии с требованиями заказа, защищаются для транспортировки и координируются с информацией о доставке.
Как начать запрос ценовых предложений на телекоммуникационные компоненты
Share the technical inputs early so DFM, process planning, inspection expectations, and delivery coordination can be reviewed before production commitments.
Загрузите свои чертежи
Отправьте 2D-чертеж и доступную 3D-модель, включая статус ревизии, контекст применения, информацию о сопрягаемых деталях и требуемое количество для вашего проекта телекоммуникационных компонентов.
Определите критические требования
Подтвердите материал, термообработку, критические размеры, базовые поверхности, требования к поверхности, отчеты о контроле, целевую дату поставки и любые функциональные условия, влияющие на технологичность или планирование качества.
Просмотрите план производства
Оцените обратную связь SUUXIANG по проверке чертежей, предложенный маршрут обработки на станках с ЧПУ, электроэрозионной обработки, шлифовки и сборки, а также доступ для обработки, риски отклонений и допущения в ценовом предложении перед утверждением.
Утвердите образцы или производство
После подтверждения требований и деталей ревизии приступайте к утвержденным образцам или контролируемому производству, поддерживаемому согласованным планом контроля и видимой координацией поставок.
Планируемая документация для телекоммуникационных компонентов
Рекомендации клиентов доступны после одобрения
Проверенная обратная связь от клиентов по компонентам связи будет опубликована после одобрения заказчика. При этом для проверки будут сохранены данные об изменении чертежа, объеме инспекции, технологическом маршруте, количестве и результатах поставки.
Эта карточка с кейс-стади будет содержать информацию об одобренном результате проекта только после того, как производственные и инспекционные записи подтвердят заявленные заказчиком требования, критические размеры, статус ревизии и объем поставленной детали.
Будущий одобренный отзыв может описывать, как SUUXIANG поддержал запрос на основе чертежа путем обсуждения DFM, координации обработки и документации инспекции, не раскрывая конфиденциальную информацию о клиенте или применении.
Часто задаваемые вопросы о компонентах связи
Practical answers for engineering, quality and sourcing teams preparing drawing-based manufacturing inquiries.
Каково минимальное количество заказа для нестандартных компонентов связи?
Как определяется срок выполнения заказа для компонентов связи?
Могу ли я заказать прототип перед полномасштабным производством?
Какие чертежи необходимы для RFQ по компонентам связи?
Может ли SUUXIANG предоставить отчеты об инспекции для компонентов связи?
Как обрабатываются изменения чертежей во время производства?
Как вы защищаете конфиденциальные чертежи и информацию о проекте?
Какие варианты оплаты и доставки доступны для международных заказов?
Руководство покупателя по телекоммуникационным компонентам
Практическая система принятия решений для спецификации телекоммуникационных компонентов, сравнения производственных партнеров, контроля качества и затрат, а также избежания ошибок при закупках в области ЧПУ-обработки по чертежам, литья под давлением, штамповки и мелкосерийного производства.
1. Что такое телекоммуникационные компоненты?
Телекоммуникационные компоненты выполняют три системные роли: они переносят или преобразуют сигналы, распределяют питание, защищают оборудование или обеспечивают механические интерфейсы, которые поддерживают сборку и обслуживание сетевого оборудования.nnПри закупках необходимо разделять две категории. Готовые электронные компоненты включают полупроводники, фильтры, источники питания, оптические трансиверы, антенны и кабельные сборки; заказные детали по чертежам включают корпуса разъемов, детали контактодержателей, ВЧ-корпуса, элементы выравнивания оптоволокна, радиаторы, крепеж корпусов, вставки для литья и штампованные детали фиксации или экранирования.nnНа уровне OEM-производителей заказные механические детали используются везде, где стандартный элемент из каталога не может удовлетворить требованиям к геометрии корпуса, сопряжению, установочному пространству, тепловому пути, герметизации или производственной оснастке. Спецификации обычно указывают критические размеры и опорные точки, материал и термообработку, покрытие или отделку, пределы шероховатости поверхности, контроль заусенцев, плоскостность, концентричность, глубину резьбового соединения, интерфейсы электромагнитного экранирования, метод контроля и документацию с контролем ревизий.
2. Эволюция телекоммуникационных компонентов
Первое междугороднее телеграфное сообщение 1844 года задало ранний шаблон: медные проводники и электромеханическое коммутационное оборудование отдавали предпочтение прочным, ремонтопригодным деталям, а не экстремальной миниатюризации. При замене устаревших компонентов покупателям следует определить сопрягаемые интерфейсы, требования к покрытию проводников и пределы взаимозаменяемости перед выпуском чертежа.nnВ 1970 году появилось коммерчески доступное оптическое волокно с низкими потерями, что привело к переходу многих линий передачи от меди к оптоволокну, в то время как инфраструктура сотовой связи потребовала ВЧ-корпуса, антенное оборудование и плотные разъемы (https://www.corning.com/worldwide/en/innovation/the-glass-age/science-of-glass/optical-fiber.html). В результате телекоммуникационные компоненты стали требовать более контролируемых опорных точек, состояния поверхности, коррозионной стойкости и совместимости материалов для внутренних и наружных сборок.nnСети передачи данных эры 5G концентрируют больше сигнальных путей в меньших корпусах, что делает выравнивание разъемов, экранирующие элементы, тепловые пути и повторяемую сборку более чувствительными к накоплению допусков. Команды по закупкам должны заранее запросить 2D-чертеж, 3D-модель, критические размеры, контекст сопрягаемых деталей, информацию о воздействии окружающей среды, требования к материалам или термообработке, а также критерии контроля; это позволит производителю оценить маршруты обработки на станках с ЧПУ, электроэрозионной обработке, шлифования и контроля перед тем, как итерации начнут сжимать график.
3. Типы телекоммуникационных компонентов
Шесть семейств охватывают большинство телекоммуникационных компонентов, изготавливаемых механической обработкой. Перед выбором маршрута обработки, метода контроля и доказательств надежности следует провести анализ чертежа детали.
| Семейство | Функция | Типичный маршрут | Ключевые обозначения | Проблема надежности |
|---|---|---|---|---|
| Разъем и контакты | Сопряжение и проведение | Швейцарская обработка, штамповка | Диаметр штифта, покрытие, копланарность | Сопротивление контакта |
| ВЧ и антенны | Передача или направление радиочастот | ЧПУ, токарная обработка, гальваническое покрытие | Геометрия импеданса, качество поверхности | Потери сигнала |
| Оптоволокно | Определение оптических интерфейсов | ЧПУ, шлифование, контроль | Концентричность, положение базовых поверхностей | Потери на вносимое затухание |
| Корпуса и теплоотвод | Защита и рассеивание тепла | ЧПУ фрезерование, финишная обработка | Плоскостность, уплотнительные поверхности, резьбы | Тепловой контакт |
| Питание и защита | Распределение и защита питания | ЧПУ, штамповка, сборка | Пути утечки тока, крутящий момент, материал | Перегрев или повреждение от скачка напряжения |
| Производственная оснастка | Формирование повторяющихся элементов | Электроэрозионная обработка, шлифование, подгонка | Профиль, зазор, твердость | Износ или пробой |
Детали сигнальных интерфейсов
Контакты разъемов переносят ток или сигналы через контролируемую геометрию сопряжения. ВЧ-оборудование управляет сигнальными путями, где состояние поверхности и выравнивание интерфейса имеют значение.
Оптическое и тепловое оборудование
Оптическое оборудование удерживает оптические интерфейсы в заданных положениях. Корпуса и детали теплоотвода защищают электронику, обеспечивая при этом плоскостность, герметизацию и тепловой контакт.
Силовое оборудование и производственная оснастка
Силовое оборудование распределяет энергию и ограничивает повреждения при сбоях. Оснастка обеспечивает повторяемость контактных, формованных или штампованных элементов в производственных циклах.
4. Материалы для телекоммуникационных компонентов
Выбор материала начинается с оценки электрического пути, воздействия окружающей среды, температуры и геометрии литья. Для телекоммуникационных компонентов чертеж должен определять токонесущие поверхности, границы изоляции, износ при сопряжении и испытания, подтверждающие соответствие.
| Материал | Основное преимущество | Типичное применение | Тенденция к изменению цены |
|---|---|---|---|
| Латунь | Обрабатываемый проводящий материал | Контакты, корпуса | Средняя |
| Медный сплав | Более высокая проводимость | Сигнальные или силовые контакты | Средне-высокая |
| Алюминий | Низкая масса, теплопередача | Корпуса, тепловые пути | Средняя |
| Нержавеющая сталь | Прочность, коррозионная стойкость | Крепеж, корпуса | Средне-высокая |
| Цинковый сплав | Возможность литья с высокой детализацией | Корпуса, отлитые под давлением | Низко-средняя |
| PBT | Формуемый изолятор | Корпуса разъемов | Низкая-средняя |
| LCP | Термостойкость тонкостенных изделий | Разъемы с малым шагом | Высокая |
| PA | Прочная изоляция | Детали для снятия натяжения | Низкая-средняя |
Проводящие металлы
Латунь сочетает обрабатываемость, проводимость и стоимость контакта для клемм и точеных деталей разъемов.nnМедные сплавы улучшают проводимость; алюминий снижает вес корпуса, а нержавеющая сталь предпочтительна для фурнитуры, устойчивой к коррозии.
Литые изоляторы
PBT предлагает экономичные, стабильные корпуса разъемов с хорошей формуемостью.nnLCP подходит для тонкостенных, требующих высокой термостойкости геометрий; PA добавляет прочность, но требует учета поведения во влажной среде.
Уплотнения и поверхностные системы
Эластомеры на основе силикона и фторсиликона могут герметизировать соединения, где важны температура или воздействие погодных условий.nnНикелевые барьеры с покрытием из олова, золота или серебра требуют проверки толщины, адгезии и количества циклов соединения.
5. Специальные компоненты и покрытия для телекоммуникаций
Разработка специальных компонентов для телекоммуникаций начинается с управляемых интерфейсов, а не с декоративных элементов. SUUXIANG анализирует геометрию, базовые поверхности, резьбу, полости, контактные элементы, вставки и требования к покрытию в соответствии с пакетом чертежей, прежде чем выбрать производственный маршрут.
| Этап программы | Основное требование | Входные данные для расчета стоимости |
|---|---|---|
| Прототип | Изучение соответствия и функциональности | Чертеж, модель, количество, критические размеры |
| Мостовой (переходной) | Повторяемость процесса | Материал, покрытие, метод контроля |
| Производство | Стабильность партии и прослеживаемость | Упаковка, маркировка, план отбора проб |
Определение функциональной геометрии

Критические размеры требуют определения базовых поверхностей, зон допуска, обозначений резьбы, деталей полостей, геометрии ответных контактов и доступных точек контроля. 3D-модели уточняют форму, но окончательные размеры и ревизии должны определяться выпущенным 2D-чертежом.
Указание внешнего вида и идентификации
Требования к поверхности должны включать шероховатость, спецификацию покрытия или гальванизации, зоны маскирования, критерии приемки по внешнему виду, содержимое лазерной маркировки, расположение логотипа и защиту упаковки. Требования к материалу и термообработке должны оставаться связанными с соответствующей ревизией.
Согласование этапов программы с требованиями
Прототипные заказы требуют оперативной обратной связи по чертежам и проверки соответствия. Заказы для серийного производства и мостовые заказы требуют все большей повторяемости оснастки, определенного отбора проб, идентификации партий и записей контроля.
6. Критические элементы конструкции и качества
Критические элементы конструкции определяют, как телекоммуникационные компоненты собираются без повреждений, сохраняют заданные электрические интерфейсы и выдерживают эксплуатацию. Анализ чертежей должен преобразовать каждое функциональное требование в измеримый параметр контроля и зафиксированный метод приемки.
Контроль сопряжения и интерфейсов
Каждая цепочка привязочных размеров должна определять факторы накопления погрешностей, зазоры между сопрягаемыми деталями, концентричность, класс резьбы или метод контроля. Ограничения по заусенцам и требования к снятию фасок должны защищать контакты, уплотнения и операторов сборки.
Поверхность и удержание
Каждый плакированный или формованный интерфейс требует определения шероховатости поверхности, толщины покрытия и метода испытаний на адгезию, ограничений на наплывы и требований к удержанию вставки. Критерии приемки должны указывать наименование элемента, местоположение, основу для отбора проб и порядок действий при несоответствии.
Контроль и прослеживаемость
Отчет об инспекции первой партии должен содержать фактические критические размеры, привязочные размеры, используемые измерительные средства, ревизию, состояние материала и результаты визуального осмотра. Записи по партиям должны связывать заказ, ревизию чертежа, данные о материале или обработке, результаты инспекции, количество и информацию об отгрузке.
7. Выбор производителя телекоммуникационных компонентов
2D-чертежи и 3D-модели должны определять выбор поставщика до сравнения цен. Для телекоммуникационных компонентов решения о заключении контракта должны основываться на доказательствах того, как будут контролироваться критические особенности, ревизии и риски поставок.
| Вопрос о заключении контракта | Что следует запросить в качестве доказательства | Сниженные риски |
|---|---|---|
| Может ли инженерная служба проанализировать чертеж? | Комментарии по технологичности (DFM) и план привязочных размеров | Необрабатываемые элементы |
| Можно ли проверить технологические маршруты? | План ЧПУ, электроэрозионной обработки, шлифования | Отклонение от допуска |
| Можно ли документировать качество? | План инспекции и образец отчета | Неотслеживаемое принятие |
| Могут ли изменения оставаться под контролем? | Рабочий процесс подтверждения ревизии | Производство неверной версии |
| Можно ли управлять поставкой? | Коммуникация по мощностям и этапам | Поздняя эскалация |
Доказательства инженерного анализа
2D-чертежи должны пройти документально оформленный анализ, охватывающий привязочные размеры, критические размеры, допуски и доступ для инструмента.nn3D-модели должны инициировать обратную связь по технологичности (DFM) относительно последовательности обработки, потребностей в электроэрозионной обработке или шлифовании, а также интерфейсов с инструментом для разъемов.
Контроль поставок и инспекции
Сертификаты на материалы должны быть прослеживаемы до заказа, если указаны материал, термообработка или покрытие.nnОтчеты об инспекции первой партии должны содержать информацию об измеренных элементах, методе инспекции, уровне ревизии и любом отклонении.
Вопросы по исполнению программы
Сроки изготовления прототипа должны обсуждаться с учетом фактического технологического процесса, закупаемых материалов и сторонних обработок.nnИзменения ревизии должны требовать письменного подтверждения, обновления файлов и четкого влияния на инспекцию и сроки поставки.
8. Распространенные ошибки при поиске комплектующих для телекоммуникаций
Две упущенные детали на чертеже приводят к многократным переделкам: неопределенные базы и не отмеченные критические размеры. Для телекоммуникационных компонентов корректирующей документацией является пакет чертежей с контролем ревизий до отправки коммерческого предложения.
Завершите пакет чертежей
2D-чертежи, 3D-модели, обозначения материалов и контекст сопряжения должны идти вместе. Отметьте критически важные характеристики (CTQ), схему баз, требования к поверхности и последовательность термообработки; это снижает риск неверного толкования и использования недоступных инструментов.
Укажите условия окружающей среды и сборки
Воздействие соли, влажности и контакт разнородных металлов могут изменить решение по покрытию. Определите гальваническое покрытие, условия коррозии и допуски на сборку; это снижает преждевременную коррозию, плохую посадку и рассогласование сигнального тракта.
Квалифицируйте за пределами образца
Один одобренный образец доказывает лишь то, что одна сборка соответствовала согласованным показателям в тот момент. Подтвердите производственный процесс, план контроля и свидетельства повторяемости; это снижает риск вариации от партии к партии.
Контролируйте проверку и изменения
100% контроль бессмыслен без указания характеристик, методов, правил выборки и пределов приемки. Определите эти критерии, а затем вносите каждое изменение требования через датированную ревизию; это снижает риск спорных принятий и устаревших сборок.
9. Запуск программы заказных компонентов
1 контролируемый план запуска предотвращает расхождение в изменениях чертежей, ожиданиях качества и коммерческих предположениях. 2 этапа одобрения предоставляют инженерам, отделу качества, снабжению и производству общую запись о выпуске.
Требования и конфиденциальность
1 пакет RFQ должен включать подписанное соглашение о конфиденциальности, если это требуется, 2D-чертеж, 3D-модель, уровень ревизии, материал, количество, контекст применения и целевую дату.nn2 стороны должны определить критические размеры, базы, требования к поверхности, термообработку, отчеты о проверке и контактных лиц по управлению изменениями до отправки коммерческого предложения.
DFM до первой статьи
1 DFM-обзор должен документировать доступ к инструменту, необходимость электроэрозионной обработки или шлифовки, припуски на механическую обработку, риски допусков и предлагаемые методы контроля.nn2 одобрение прототипа должно сравнивать первую статью с выпущенным чертежом и планом контроля; отклонения требуют письменного разрешения перед валидацией.
Пилотный выпуск и управление
1 пилотная партия должна подтвердить одобренный маршрут, упаковку, прослеживаемость, коммуникацию по поставке и любые проверки сопряжения или функциональные проверки.nn2 выпуска в производство должны зафиксировать ревизию, запись одобренного образца, план контроля, требования к заказу на поставку и процесс уведомления об изменениях. 3 текущих обзора должны отслеживать несоответствия, корректирующие действия, изменения прогнозов и обновления документации.
10. Ценообразование и стоимость телекоммуникационных компонентов
1–10 штук обычно имеют самую высокую стоимость единицы, поскольку программирование, подготовка оснастки, контроль первой статьи и обработка материалов распределяются на небольшое количество деталей. Для телекоммуникационных компонентов коммерческое предложение должно разделять постоянное время механической обработки от единовременных затрат на наладку, оснастку и контрольные работы.nn100 штук могут снизить стоимость единицы, когда стабильный чертеж позволяет использовать повторяющуюся оснастку, проверенные траектории обработки, консолидированные закупки материалов и планы выборки. Амортизация оснастки помогает только тогда, когда прогнозируемый объем и стабильность ревизий оправдывают ее; жесткие базы, глубокие элементы, электроэрозионная обработка, термообработка, покрытие и ускоренная доставка обычно влияют на цену.
| Уровень количества | Процесс и наладка | Материал или покрытие | Влияние контроля и сроков изготовления | Зависимость стоимости единицы продукции |
|---|---|---|---|---|
| 1–10 | Настройка ЧПУ; ручная работа с оснасткой | Специальный сплав или покрытие усложняют обработку | Первая деталь; срочная работа увеличивает стоимость | Наивысшая |
| 11–99 | Повторная настройка ЧПУ; ограниченное повторное использование оснастки | Стандартный склад снижает усилия по поиску материалов | Целевые проверки критических размеров | Средняя |
| 100–499 | Специальная оснастка или мягкие зажимы могут окупиться | Пакетная обработка может снизить трудозатраты | План выборочного контроля поддерживает повторное производство | Ниже |
| 500 | Проверенный маршрут для повторных заказов; анализ автоматизации | Закупки материалов можно консолидировать | Стабильные ревизии и плановые выпуски | Самая низкая при стабильном спросе |
Начните запрашивать техническую оценку телекоммуникационных компонентов SUUXIANG уже сегодня
Предоставьте чертежи, модели, информацию о материалах, количестве, критических размерах, требованиях к контролю и желаемой дате поставки для технического анализа на основе чертежей.