
Composants d’outillage MIM, du dessin à l’inspection
SUUXIANG examine les dimensions critiques, les exigences DFM, EDM et de rectification pour les composants d’outillage MIM avant la planification de la production.
Composants phares pour le développement d’outillage MIM


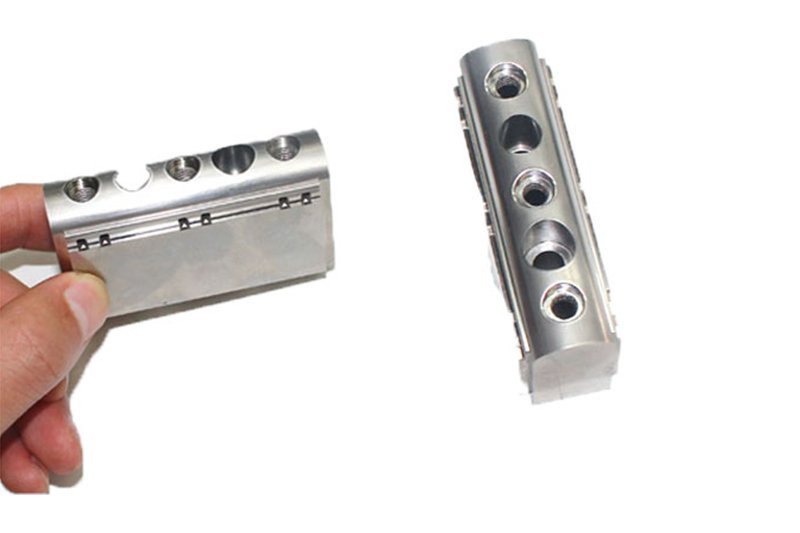

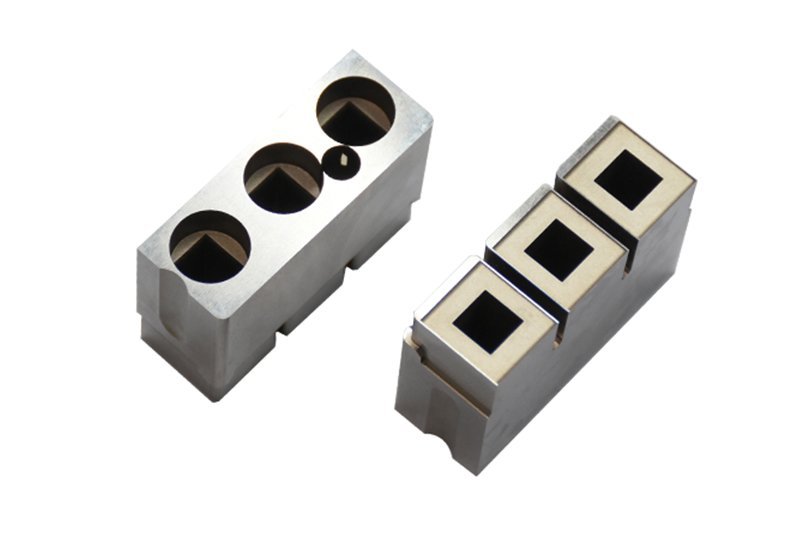

Related Drawing-Based Tooling Components


Composants d’outillage MIM : Avantages d’ingénierie
Un flux de travail discipliné pour traduire les exigences critiques d’outillage en usinage planifié, inspection et livraison sous contrôle de révision.
Révision DFM basée sur le dessin
Chaque RFQ commence par une révision axée sur le dessin des datums, de l’accès aux outils, des relations entre les fonctions et des questions de fabricabilité avant que les engagements de processus ne soient discutés.
Planification des dimensions critiques
Les dimensions critiques, les exigences de surface, les préoccupations de tolérancement et les priorités d’inspection sont identifiées tôt pour aligner la voie de fabrication avec l’intention fonctionnelle.
Itinéraires d’usinage intégrés
Fraisage CNC, tournage, usinage multi-axes, EDM et ajustage sont considérés ensemble, aidant à sélectionner des itinéraires pratiques pour les caractéristiques d’outillage complexes.
Stratégie EDM et rectification
Les besoins en électrodes, les trajectoires de fil, les jeux d’usinage et les surépaisseurs de rectification sont examinés pour supporter une géométrie accessible et des opérations de finition contrôlées.
Visibilité de l’inspection et des révisions
Les méthodes d’inspection, les attentes en matière de documentation, les révisions de dessin et les informations de livraison restent visibles tout au long de la coordination, permettant des décisions plus claires avant l’acceptation finale.
Outillage MIM et familles de composants de précision
Itinéraires de processus pilotés par le dessin pour les composants d’outillage configurables, les pièces usinées sur mesure et les exigences de production définies par l’inspection.

Services d'usinage CNC
Services d’usinage CNC de précision pour les pièces basées sur un dessin nécessitant un fraisage, un tournage, de l’EDM, de la rectification, de l’ajustage et une inspection coordonnés. La sélection du processus commence par les dimensions critiques, l’état du matériau, les datums, l’accès aux outils et la méthode d’inspection convenue.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC sur mesure pour les pièces prismatiques, les inserts, les plaques et les caractéristiques usinées complexes. L’examen du dessin aborde l’accès à l’usinage, le bridage, les conditions de coin, les relations de datum, la surépaisseur et les exigences de surface avant la planification de la production.
Upload a Drawing
Tournage CNC
Services de tournage CNC de précision pour les pièces rotatives telles que les goupilles, les manchons, les bagues, les arbres et les caractéristiques de localisation. L’itinéraire du processus prend en compte la concentricité, le faux-rond, les tolérances de diamètre, les exigences de filetage, l’état du matériau et toute rectification ou traitement thermique ultérieur.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes permet de réaliser des géométries multi-faces, des caractéristiques angulaires et des contours difficiles d’accès avec moins de montages, lorsque la géométrie de la pièce et le plan d’inspection le permettent. La portée de l’outil, le bridage, le dégagement des collisions, le transfert des données de référence et les exigences de finition sont examinés à partir du dessin.
Upload a Drawing
Usinage Suisse u0026 Micro-usinage
L’usinage suisse et le micro-usinage sont utilisés pour les goupilles de petit diamètre, les douilles, les arbres et les caractéristiques liées aux connecteurs miniatures. La faisabilité dépend de la géométrie, du matériau, du rapport longueur/diamètre, des priorités de tolérance, du contrôle des bavures et de l’accès aux mesures pour les caractéristiques spécifiées.
Upload a Drawing
Érosion à fil u0026 Érosion par enfonçage
Les services d’érosion à fil et d’érosion par enfonçage sont adaptés aux matériaux trempés, aux profils internes vifs, aux fentes étroites, aux détails fins et aux caractéristiques inaccessibles aux outils conventionnels. La planification prend en compte la stratégie de trajet du fil ou de l’électrode, le rinçage, les exigences de coin, les attentes concernant la couche de refusion et la marge de finition.
Upload a Drawing
Rectification de précision
La rectification de précision de surface et de profil est utilisée lorsque la planéité, le parallélisme, le contrôle de profil ou la correction dimensionnelle post-traitement thermique sont requis. L’examen du dessin identifie le surfaçage de rectification, la séquence des données de référence, l’état du matériau, les exigences de surface et les points d’inspection pratiques.
Upload a Drawing
Inserts de noyau et de cavité de moule
Les inserts de noyau et de cavité de moule de précision sont fabriqués à partir des dessins du client pour des applications d’outillage liées à l’injection. La planification du processus prend en compte la géométrie de joint, les caractéristiques de refroidissement ou de ventilation, les étanchéités, le matériau et le traitement thermique, l’accès à l’érosion, les exigences de polissage et les dimensions critiques d’accouplement.
Upload a Drawing
Éjecteurs et composants d'éjection
Les goupilles éjectrices, les douilles et les composants d’éjection sont configurés en fonction de la conception de l’outil, des exigences de mouvement, des spécifications du matériau et des conditions d’accouplement. L’examen se concentre sur l’ajustement, le jeu, la rectitude, la géométrie de tête, l’état de surface, les considérations d’usure et les exigences d’inspection.
Upload a Drawing
Goupilles de noyau, composants de guidage et de localisation
Les goupilles de noyau, les goupilles de guidage, les douilles et les composants de localisation sont produits selon des données de référence et des relations d’ajustement définies. L’examen technique aborde la fonction d’alignement, les surfaces de contact, la séquence de dureté, le jeu, la concentricité, la remplaçabilité et les contrôles dimensionnels qui affectent l’assemblage du moule.
Upload a Drawing
Glissières, culbuteurs, canaux d'alimentation et accessoires de moule
Les glissières, culbuteurs, canaux d’alimentation et accessoires de moule sont fabriqués en tant que composants d’outillage définis par le dessin, plutôt que des hypothèses de stock. L’examen couvre les conditions de déplacement et d’interférence, les interfaces coulissantes, les surfaces d’usure, la géométrie des canaux d’alimentation, le traitement du matériau, les données de référence d’assemblage et les exigences de montage.
Upload a Drawing
Composants de moule de connecteur
Les composants de moule de connecteur de précision prennent en charge l’outillage pour les boîtiers de connecteur, les terminaux et les caractéristiques moulées associées. La planification de la fabrication prend en compte la géométrie de pas fin, l’alignement des broches et des cavités, les interfaces d’accouplement, la stratégie d’érosion, l’état du matériau, les zones d’usure et l’accès à l’inspection.
Upload a Drawing
Composants de matrices d'emboutissage
Les composants de matrices d’emboutissage de précision sont produits pour des fonctions de formage, de découpage, de perçage et de guidage spécifiques au dessin. L’itinéraire requis dépend du matériau, du traitement thermique, de l’état des tranchants, du jeu, de la marge de rectification, des besoins de profil d’érosion à fil et des relations d’assemblage.
Upload a Drawing
Composants de moule d'injection, outillage MIM, CIM et surmoulage
Les composants d’outillage pour l’injection, le MIM, le CIM et le surmoulage sont évalués dans le cadre d’une portée de production vérifiée. L’examen commence par le processus de moulage, les besoins d’alimentation ou de canal d’alimentation, les considérations de retrait et de ventilation, les interfaces d’insertion, l’état du matériau, les dimensions critiques et les exigences de maintenance.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés à partir du dessin, de l’application, des exigences de traitement thermique et des critères d’inspection. Les acheteurs doivent identifier le grade spécifié, l’état du matériau, les certificats requis, les exigences de corrosion ou d’usure, et toute restriction affectant l’usinage ou l’érosion.
Upload a Drawing
Finitions de surface et traitement thermique
La finition de surface et le traitement thermique sont planifiés dans le cadre du parcours dimensionnel, et non ajoutés après l’usinage. Les exigences peuvent affecter la marge de surfaçage, le risque de déformation, la texture de surface, la résistance à la corrosion, le comportement à l’usure, le masquage, les dimensions finales et le calendrier d’inspection.
Upload a Drawing
Qualité, métrologie et documentation
L’inspection de précision, la métrologie et la documentation qualité sont définies par rapport à la commande et au plan d’inspection convenu. Les RFQ utiles identifient les dimensions critiques, les données de référence, les attentes concernant la méthode de mesure, le format de rapport, les preuves de matériau, le statut de révision et les besoins de traçabilité.
Upload a Drawing
Prototypage et production à faible volume
Le prototypage rapide et la fabrication à faible volume prennent en charge l’évaluation basée sur le dessin, le développement d’outillage et les exigences de petits lots contrôlés. L’examen des devis confirme la quantité, le matériau, la maturité de la révision, les caractéristiques critiques, la portée de l’inspection, la cible de livraison et si les choix de processus restent pratiques en volume.
Upload a DrawingMatériaux pour composants d’outillage MIM

Acier à outils H13
Un choix pratique pour les zones d’outillage exposées à des cycles thermiques répétés et à des conditions de service exigeantes. L’usinage, la stratégie d’électroérosion, le traitement thermique et le stock d’ébavurage final doivent être planifiés conjointement en fonction des dimensions critiques du dessin.

Acier à outils S7
Souvent envisagé lorsque la résistance aux chocs est un facteur important pour les composants d’outillage MIM, y compris les caractéristiques soumises à des chargements répétés. Confirmer la dureté requise, l’état de surface, la géométrie et la marge de finition post-traitement thermique lors de la revue technique.

Acier à outils A2
Adapté aux caractéristiques d’outillage de précision où la stabilité dimensionnelle, le comportement à l’usure et la trempe contrôlée nécessitent une évaluation. SUUXIANG examine l’épaisseur de section, l’accès à l’électroérosion, les exigences de rectification et les repères d’inspection avant de sélectionner une voie de processus.

Acier inoxydable trempé
Utilisé lorsque la résistance à la corrosion et la performance durable de l’outillage doivent être équilibrées avec l’usinabilité et les besoins de finition. Le grade du matériau, l’état de dureté, l’exigence de surface et le contexte de la pièce d’accouplement doivent être fournis avec la demande de devis.

Acier à outils pré-trempé
Utile pour les composants d’outillage de prototype ou de faible volume lorsqu’une étape de traitement thermique peut ne pas convenir au calendrier ou à la géométrie. La revue du dessin doit confirmer les conditions de service attendues, les tolérances, les zones d’usure et tout travail ultérieur d’électroérosion ou de rectification.
Procédés de fabrication pour composants d’outillage MIM

Fraisage CNC
Le fraisage CNC développe la géométrie des cavités, des noyaux, des plaques et des caractéristiques avec un accès contrôlé aux outils. Il prend en charge un retrait de matière efficace et des surfaces finies lorsque la portée de l’outil, la stratégie de repère et la marge d’usinage restante sont d’abord examinées.

Tournage CNC
Le tournage CNC produit des composants d’outillage MIM rotatifs tels que des axes, des douilles, des manchons et des caractéristiques de localisation. La concentricité, les surfaces d’appui, les exigences de filetage et les relations de repère doivent être définies sur le dessin avant la planification du processus.


Électroérosion à fil
L’électroérosion à fil coupe des profils précis, des fentes étroites et des caractéristiques traversantes complexes après avoir pris en compte le trajet du fil, l’accès au trou de départ et les références de repère. Elle est utile lorsque les outils conventionnels ne peuvent pas obtenir proprement la géométrie interne requise.

Électroérosion à enfonçage
L’électroérosion à enfonçage forme des cavités profondes, des détails internes vifs et des caractéristiques complexes grâce à une stratégie d’électrodes planifiée. L’usure de l’électrode, l’exigence de surface, la marge d’étincelage et les besoins ultérieurs de polissage ou d’ajustement sont examinés par rapport au dessin.

Composants d’outillage MIM : Accessoires et caractéristiques pris en charge

Composants de guidage
Les piliers de guidage, les douilles et les éléments de localisation aident à établir un alignement répétable du moule. Fournissez les détails d’assemblage, les références de datum, les exigences d’ajustement et les conditions de fonctionnement attendues afin que la conception du composant puisse être examinée dans le contexte de l’assemblage.

Éléments de localisation
Les goupilles de localisation personnalisées, les clés et les interverrouillages supportent un positionnement contrôlé entre les inserts, les plaques ou les sections d’outillage d’assemblage. Les faces de contact critiques, les tolérances et la séquence d’assemblage doivent être identifiées sur le dessin pour une planification pratique de l’usinage et de l’inspection.

Glissières et leteurs
Les glissières et les leteurs peuvent être fabriqués comme des éléments d’outillage basés sur un dessin, où la course, les interfaces, les surfaces d’usure et l’accès sont définis. L’examen doit porter sur le dégagement de mouvement, la stratégie de datum, la séquence de traitement thermique, la surépaisseur de rectification et les exigences d’ajustement.

Inserts de carotte
Les inserts de carotte et les caractéristiques associées du chemin d’écoulement sont configurés selon la conception du moule spécifiée et la géométrie d’assemblage. Incluez le profil de la carotte, les exigences de surface, le matériau, le traitement thermique et les considérations de service pour supporter une voie d’usinage CNC, EDM et de finition appropriée.

Éléments d'éjecteur
Les axes d’éjecteur, les douilles, les lames et les composants d’éjection associés nécessitent des priorités dimensionnelles claires et des détails d’interface. SUUXIANG examine les ajustements de travail, les conditions de guidage, les besoins de surface et les points d’inspection par rapport au dessin avant de s’engager dans la production.

Accessoires de moule
Les accessoires de moule tels que les butées, les éléments de support, les plaques d’usure et les entretoises personnalisées peuvent être fournis en tant qu’exigences de projet configurables. Partagez le dessin d’assemblage, la spécification du matériau, la quantité et les dimensions critiques pour aligner les attentes de fabrication et de documentation.
À propos de SUUXIANG Precision Manufacturing
SUUXIANG est la seule marque internationale de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Fondée par XiaoCheng Huang, l’entreprise aide les équipes mondiales d’ingénierie, d’approvisionnement et de qualité à transformer des dessins et des spécifications en pièces CNC personnalisées inspectées, composants de moules de précision, outillages de connecteurs et composants d’outillage MIM.
Notre planification de production combine le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion à fil, l’électroérosion à enfoncement, la rectification de précision, l’ajustement et l’inspection. Avant la cotation ou les engagements de production, nous examinons les dimensions critiques, les datums, les exigences de matériau et de traitement thermique, l’accès d’usinage, la stratégie EDM, la surépaisseur de rectification et les attentes d’inspection.
Ce qui distingue SUUXIANG, c’est une coordination disciplinée de la revue des dessins au contrôle des révisions et à la documentation finale. Chaque projet est évalué par rapport à ses exigences techniques réelles, avec des voies de processus et des méthodes d’inspection alignées sur la commande plutôt qu’assumées à partir d’un catalogue générique.

Composants d’outillage MIM : De la revue du dessin à l’inspection
Revue de dessin et DFM
Chaque programme de composants d’outillage MIM commence par le dessin, le modèle, le matériau, la quantité, l’application et les exigences de qualité. SUUXIANG examine les dimensions critiques, les datums, la pile de tolérances, l’accès à l’outil et l’état de révision avant de confirmer une voie de fabrication pratique.
- Identifier les dimensions critiques pour la qualité et les datums fonctionnels
- Examiner l'accès à l'usinage, les conditions de paroi et les interactions de tolérance
- Préciser les exigences relatives aux matériaux, aux traitements thermiques et aux surfaces
- Aligner les données de la demande de devis avec un enregistrement de révision contrôlé

Stratégie d’électroérosion pour les caractéristiques complexes
Lorsque la géométrie, les coins internes ou les conditions de matériau durci limitent l’usinage conventionnel, la planification de l’électroérosion fait partie du parcours de fabrication. SUUXIANG évalue les trajectoires de fil, les besoins en électrodes, l’accès au rinçage et les besoins de finition ultérieurs par rapport au dessin et à la fonctionnalité.
- Évaluer l'accès de l'électroérosion à fil pour les fentes, les profils et les détails internes
- Planifier la stratégie d'électrodes pour les caractéristiques d'électroérosion par enfonçage
- Considérer la séquence d'électroérosion parallèlement au traitement thermique et à la rectification
- Définir les caractéristiques nécessitant une inspection après traitement par électroérosion

Contrôle de rectification et d’ajustement
La rectification et l’ajustement de précision soutiennent la relation entre les composants d’outillage MIM qui s’accouplent, pas seulement une dimension isolée. Le plan de processus prend en compte le surstock pour la rectification, les surfaces de référence, les conditions de contact et la fonction d’assemblage afin que les ajustements finaux restent traçables au dessin approuvé.
- Réserver un surstock approprié pour la rectification de finition
- Établir les surfaces de référence avant l'ajustement final
- Examiner les exigences de contact, d'alignement et de mouvement
- Enregistrer les ajustements contrôlés par rapport à la révision active

Inspection et visibilité du projet
La planification de l’inspection est adaptée aux caractéristiques critiques de la commande et aux besoins de documentation convenus. SUUXIANG maintient la visibilité des informations de fabrication, d’inspection, de révision et de livraison grâce à la coordination de projet, aidant les équipes d’approvisionnement et de qualité à confirmer les preuves requises avant l’expédition.
- Faire correspondre les méthodes d'inspection aux dimensions critiques et aux plans
- Confirmer les exigences de reporting lors de la revue de projet
- Maintenir la visibilité des révisions par la coordination de production
- Fournir une documentation cohérente avec le plan d'inspection vérifié

Pourquoi choisir SUUXIANG pour les composants d’outillage MIM
Un flux de travail dirigé par le dessin pour examiner la fabricabilité, planifier les processus critiques et documenter les exigences d’inspection avant la production.
← Swipe left or right to view →
Processus de production des composants d’outillage MIM
Un flux de travail piloté par le plan, qui maintient la fabricabilité, les dimensions critiques, les attentes d’inspection et le statut de révision visibles, de la revue à la coordination de la livraison.
Revue des plans et DFM
Nous examinons les plans, les modèles, les datums, les dimensions critiques, les exigences de matériaux, le contexte d’assemblage et les attentes de qualité avant de confirmer une voie de fabrication pratique.
Planification des matériaux et des processus
L’équipe aligne l’état du matériau, la séquence de traitement thermique, la surépaisseur d’usinage, l’accès aux outils, les besoins en électrodes, les chemins de fil et le stock de rectification avec les exigences approuvées.
Usinage CNC et EDM
Le fraisage CNC, le tournage, l’usinage multi-axes, l’électroérosion à fil et l’électroérosion par enfonçage sont appliqués selon les besoins pour créer des caractéristiques qui correspondent à la voie de processus planifiée.
Rectification et ajustement de précision
La rectification et l’ajustement traitent les surfaces fonctionnelles, les relations de positionnement, les jeux contrôlés et les interfaces d’assemblage, avec un travail séquencé autour des priorités dimensionnelles et de surface.
Inspection et contrôle des révisions
Les pièces sont inspectées selon le plan spécifique à la commande, tandis que les exigences de mesure, les révisions de plans et toute documentation de rapport convenue restent traçables tout au long du projet.
Coordination de l’emballage et de la livraison
Après la libération finale, les détails d’emballage et de livraison sont coordonnés avec les exigences de commande approuvées, aidant à protéger les composants et à maintenir la visibilité des informations d’expédition.
Documentation qualité spécifique au projet
A controlled drawing-to-delivery workflow for aligning manufacturability, quality expectations, and production details before work begins.
Soumettez votre dossier technique
Fournissez les plans 2D, les modèles 3D si disponibles, les exigences de matériaux, la quantité, le contexte d’application, les dimensions critiques, les priorités de surface, les besoins d’inspection et la date de livraison cible.
Définir le périmètre et l’échantillonnage
Avant toute approbation, examinez les conclusions du DFM (Design for Manufacturing), la stratégie de données, l’accessibilité de l’usinage, les exigences EDM ou de rectification, la portée du devis, le statut de révision, ainsi que toute attente concernant les prototypes ou l’échantillonnage.
Approuver les détails de production
Confirmez la révision du dessin acceptée, les exigences relatives au matériau et au traitement thermique, les caractéristiques critiques pour la qualité, le processus de fabrication, le plan d’inspection, les exigences de documentation et les détails de coordination de la livraison.
Coordonner la livraison et les dossiers
SUUXIANG coordonne l’avancement de la production et les informations d’expédition, puis fournit la documentation conforme à la commande convenue et au plan d’inspection vérifié pour les composants finis.
Certifications et documentation qualité
Retours clients vérifiés sur les composants d’outillage MIM
Témoignage client approuvé en attente : documentez le résultat de la revue de dessin, le résultat dimensionnel ou de livraison vérifié, et la métrique approuvée par le client avant publication.
Cas d’application approuvé en attente : décrivez les composants d’outillage MIM fournis, les preuves d’inspection convenues et un résultat validé du projet achevé.
Témoignage client approuvé en attente : confirmez la révision, l’usinage, l’EDM, la rectification ou le résultat d’inspection avec le client avant de publier toute revendication de performance.
Le guide complet de l’acheteur pour les composants d’outillage MIM
Practical RFQ, quality, delivery, and confidentiality guidance for drawing-based tooling work.
Que dois-je inclure lorsque je demande un devis pour des composants d’outillage MIM ?
Y a-t-il une quantité minimale de commande pour les composants d’outillage MIM ?
SUUXIANG peut-il fournir des échantillons avant que les composants d’outillage MIM n’entrent en production ?
Comment planifier le délai pour les composants d’outillage personnalisés ?
Quelles informations sur les matériaux et les traitements thermiques sont nécessaires pour un devis ?
Quels rapports d’inspection peuvent être demandés pour les composants d’outillage MIM ?
Comment les composants d’outillage personnalisés sont-ils emballés et expédiés à l’international ?
Comment SUUXIANG protège-t-il la confidentialité des dessins et la propriété intellectuelle ?
Le guide complet de l’acheteur pour les composants d’outillage MIM
Utilisez ce cadre décisionnel pour évaluer les exigences des outillages MIM, comparer les capacités des fournisseurs, contrôler les risques de validation et éviter les erreurs de spécification, de qualité et de coût avant de lancer un programme d’outillage basé sur des dessins.
1. Que sont les composants d’outillage MIM ?
Le moulage par injection de métal (MIM) utilise un moule pour injecter une pâte fine de poudre métallique et de liant, créant une pièce verte avant le déliantage et le frittage. Les composants d’outillage MIM sont les noyaux de précision, les inserts de cavité, les canaux d’alimentation, les éjecteurs, les guides, les coulisses et les mécanismes de support qui façonnent et libèrent cette pièce verte ; ce ne sont pas le composant métallique fritté fini. Source : https://advancedpowderproducts.com/metal-injection-molding-materialsnnUne pièce verte porte la géométrie de la cavité de l’outil, l’état de la ligne de joint, l’emplacement du canal d’alimentation, le ventilation, le comportement d’éjection et les relations de datum dans les étapes ultérieures du processus. Comme le déliantage et le frittage modifient la forme moulée, des résultats répétables dépendent d’une conception d’outillage qui tient compte du parcours de processus validé, du comportement de retrait, des dimensions critiques et des datums d’inspection, plutôt que de simplement copier les dimensions nominales de la pièce finie.nnSUUXIANG traite les composants d’outillage MIM comme des travaux de fabrication de précision basés sur des dessins, combinant l’usinage CNC, l’électroérosion, la rectification et l’ajustement, ainsi que l’inspection, lorsque le besoin vérifié est dans le périmètre. Un examen spécialisé de l’outillage est nécessaire lorsque les dessins incluent des dimensions CTQ serrées, des caractéristiques fines, des contre-dépouilles, des éjections difficiles, des interfaces d’accouplement, des inserts trempés ou une géométrie de cavité sensible aux révisions.
2. Comment l’outillage MIM a évolué
Des poudres métalliques de 4 à 25 µm sont couramment citées pour les charges MIM, mélangées avec un liant afin que le matériau puisse être injecté comme un composé de moulage avant le déliantage et le frittage. Cela a déplacé les priorités de l’outillage au-delà du remplissage de cavité conventionnel : les canaux d’alimentation, les canaux de coulée, les évents, l’état de surface et les parcours d’écoulement doivent convenir à une charge de poudre, pas à un polymère pur. Source : https://www.wevolver.com/article/metal-injection-mouldingnnLa voie de frittage crée également une transformation dimensionnelle après le moulage, de sorte que la géométrie de la pièce verte ne peut pas simplement reproduire la géométrie de la pièce finie requise. Les acheteurs devraient exiger que l’examen du dessin définisse la base de retrait validée, les datums critiques et quelles dimensions sont contrôlées après frittage plutôt qu’inférées du moule.nnDes milliers à des millions de pièces annuelles constituent une plage de volume MIM typique, rendant la répétabilité, les inserts maintenables et la corrélation d’inspection centraux pour les composants d’outillage MIM. Les micro-caractéristiques complexes soulèvent d’autres questions sur l’accès à l’outil, la stratégie d’électrodes ou de fil pour l’électroérosion, les ajustements u0022steel-safeu0022, les emplacements d’usure et la manière dont les révisions de production seront documentées.
3. Types de composants d’outillage MIM
Six familles de composants déterminent comment un outillage MIM remplit, libère, refroidit et se répète. Classez-les avant la demande de devis afin que les dimensions critiques et les risques de service soient visibles.
| Famille | Risque principal | Preuve RFQ |
|---|---|---|
| Inserts | Usure du plan de joint | Références |
| Système d’alimentation | Érosion de porte | Emplacement de la porte |
| Éjection | Marquage de goupille | Faces d’éjection |
| Actions de came | Grippage | Enveloppe de course |
| Guidage | Désalignement | Empilement de plaques |
| Refroidissement/Ventilation | Blocage | Disposition des canaux |
Inserts de cavité et de noyau

Un jeu de cavité-noyau forme la pièce ; l’usure se concentre sur les bords et les plans de joint. Fournissez le plan de joint, les datums, la base de retrait et les profils critiques.
Portes et canaux d’alimentation
1 système d’alimentation contrôle le remplissage ; l’érosion, le déséquilibre et le vestige de porte sont les risques principaux. Fournir l’emplacement de la porte, le témoin admissible, la disposition du canal d’alimentation et le contexte du matériau.
Systèmes d’éjection
1 système d’éjection libère la pièce brute ; les marques de goupille et la flexion créent des risques. Fournir les faces d’éjection, la course, les diamètres de goupille et les marques autorisées.
Cames et vérins
1 action de came forme les dépouilles ; l’alignement et le grippage nécessitent des jeux contrôlés. Fournir la course, les faces de verrouillage, l’enveloppe d’interférence et le sens du cycle.
Éléments de guidage et de support
1 ensemble guide-support préserve l’alignement du moule ; l’usure des bagues décale les plans de joint. Fournir le schéma de référence, l’empilement des plaques, les emplacements de guidage et le chemin de charge.
Caractéristiques de refroidissement et d’éventage
1 plan de refroidissement-éventage gère la température et le gaz piégé ; le blocage risque la variation. Fournir la géométrie des canaux, les connexions, les limites de profondeur des évents et l’accès ; l’usinage secondaire peut remplacer les actions de came inutiles.
4. Matériaux pour les composants d’outillage MIM
L’acier à outils est le matériau du moule ; l’alliage MIM est la poudre d’alimentation qui deviendra le composant final. Sélectionnez l’outil en fonction de l’abrasivité, de la géométrie, du volume de production prévu, de l’état de surface, de l’accessibilité pour la maintenance et du coût total du cycle de vie.
| Étape de l’outil | Orientation typique du matériau | Décision principale |
|---|---|---|
| Prototype | 718HH ou NAK80 pré-trempé | Itération rapide, géométrie simple |
| Transition | Acier pré-trempé ou trempé sélectivement | Valider l’usure avant de passer à l’échelle |
| Production | Acier à outils trempé ou inserts spéciaux | Volume, état de surface, usure, maintenance |
Adapter l’acier à l’étape de l’outil
Les outils de prototypage utilisent couramment le 718HH ou le NAK80 pré-trempé, lorsque l’usinage rapide et les courtes séries de validation sont importants. AMT identifie les deux exemples pour l’outillage MIM souple : https://amt-mat.com/mim-tooling-from-process-to-precisionnnLes outils de transition nécessitent un examen vérifié de l’usure avant réutilisation ; les outils de production justifient généralement l’acier à outils trempé ou les alliages spéciaux lorsque le volume de production et la stabilité dimensionnelle justifient le coût de fabrication supplémentaire.
Tenir compte de l’usure et de l’état de surface
Les matières d’alimentation abrasives, les canaux d’alimentation restrictifs et les surfaces glissantes à cycle élevé augmentent le risque d’usure. Sélectionnez donc des inserts résistants à l’usure lorsque les données le justifient. Les environnements corrosifs peuvent justifier un acier résistant à la corrosion après confirmation du traitement thermique, de l’objectif de polissage et de la méthode de nettoyage.nnLes cavités nécessitant beaucoup d’électroérosion ont besoin d’un accès pour les électrodes, d’une stratégie d’élimination de la couche recuite et d’une réserve d’usinage définie avant le traitement thermique. Les exigences de polissage miroir affectent également la nuance d’acier, le traitement thermique et la planification de la maintenance.
Comparer les décisions relatives au cycle de vie
Le coût du cycle de vie combine l’usinage initial, l’électroérosion, le traitement thermique, le polissage, l’inspection, la maintenance préventive et les temps d’arrêt de remplacement. Un examen du dessin doit identifier les inserts consommables ou remplaçables avant que la conception du moule ne soit figée.
5. Personnalisation des composants d’outillage MIM
La personnalisation des composants d’outillage MIM commence par la fonction de la pièce moulée, son comportement au retrait et le risque d’inspection, et non par des options cosmétiques. SUUXIANG peut examiner le processus requis à partir du dessin, de la matière d’alimentation et des données de production avant de s’engager dans la fabrication.
| Élément de personnalisation | Entrée de décision principale | Conséquence de fabrication |
|---|---|---|
| Insert interchangeable | Fréquence de révision et caractéristiques critiques | Remplacement localisé réparable |
| Nombre de cavités | Volume annuel et objectif de cycle | Taille de l’outil et revue de l’équilibrage |
| Trajet de refroidissement | Risque thermique et accès | Faisabilité conventionnelle ou conforme |
| Marquage et texture | Appel de dessin et limite cosmétique | Trajet d’électroérosion, d’usinage ou de finition |
Décisions modulaires sur l’acier
Les inserts de cavité interchangeables localisent l’usure, permettent des révisions contrôlées et simplifient la maintenance en cas de changements de géométrie. Finalisez le dessin 2D, le modèle 3D, le schéma de référence et l’allocation des tolérances avant de libérer les interfaces des inserts.
Stratégie de remplissage et de déverrouillage
L’emplacement des points d’injection, la disposition des éjecteurs et la ventilation doivent suivre le flux du matériau, les limites des marques de témoin et un accès sécurisé à l’outil. Fournissez le système d’alimentation, les données de retrait prévues et toute zone de point d’injection ou d’éjecteur interdite avec la demande de devis (RFQ).
Refroidissement et vérification
Le volume annuel guide le nombre de cavités, l’évaluation du refroidissement conventionnel par rapport au refroidissement conforme, et les dispositions de changement de série prévues. Spécifiez la texture, le marquage de la pièce, les méthodes de mesure critiques et les exigences de rapport afin que les caractéristiques d’inspection soutiennent le plan de contrôle convenu.
6. Construction et essentiels de qualité
Les composants d’outillage MIM doivent être construits en fonction de la réponse du matériau approuvé au moulage, au déliantage et au frittage. La revue des plans doit identifier les dimensions qui contrôlent l’ajustement une fois le processus défini.
Contrôle du retrait et de l’empilement
Les facteurs de retrait doivent être liés au matériau spécifique et au processus validé, et non copiés d’une règle nominale. Les chaînes de référence doivent montrer comment la variation de la cavité, de l’insert et de la pièce d’accouplement s’accumule.nnL’approbation de la première pièce doit comparer les dimensions critiques avec le plan et la méthode de mesure convenus. Les échantillons d’essai révèlent si la compensation nécessite une révision contrôlée de l’outillage.
Joint, injection et éjection
Les plans de joint nécessitent des limites de bavure explicites, une géométrie de fermeture et un accès d’inspection sur le plan. Les emplacements des points d’injection et de ventilation doivent être revus par rapport à la direction de remplissage, aux marques de témoin et aux besoins de finition en aval.nnLes emplacements des éjecteurs doivent supporter la pièce u0022verteu0022 sans déformer les sections minces ou les faces critiques. Les échantillons d’essai doivent confirmer le comportement de démoulage et l’acceptation cosmétique.
Acier, électroérosion et réparabilité
La séquence de traitement thermique doit préserver le stock de rectification et définir le moment où l’électroérosion finale et l’ajustement ont lieu. Les exigences de finition d’électroérosion doivent distinguer la texture fonctionnelle des surfaces nécessitant un polissage post-électroérosion.nnLes inserts remplaçables et les caractéristiques de refroidissement doivent être accessibles pour la maintenance et documentés par révision. Le plan d’inspection doit lier chaque caractéristique critique à une référence, un instrument et une exigence de rapport.
7. Choisir un fabricant d’outillage MIM
Un fabricant compétent de composants d’outillage MIM met à disposition la preuve de son processus avant de promettre un résultat. Comparez la réponse à la revue des plans, le plan de validation et la discipline de révision, et non une liste d’équipements générique.
| Zone d’évaluation | Demander | Preuves plus solides |
|---|---|---|
| Ingénierie | Revue DFM et de retrait | Dessin annoté |
| Fabrication | Trajet CNC et EDM | Plan de processus spécifique aux caractéristiques |
| Qualité | Méthode d’inspection | Rapport d’échantillon |
| Contrôle des changements | Flux de travail de révision | Enregistrement des modifications approuvées |
Examiner les preuves d’ingénierie
Les dessins 2D, les modèles 3D, les hypothèses de retrait, les cotes de référence et les dimensions critiques doivent être examinés conjointement. Demandez qui est responsable des retours DFM et comment les modifications de moule sont enregistrées.
- Demander un retour sur dessin annoté
- Confirmer la responsabilité du retrait
- Demander le processus d’approbation des révisions
Valider avant la libération
Les premiers échantillons doivent avoir un plan d’inspection, des critères d’acceptation et un format de rapport convenus. Demandez comment les résultats d’usinage CNC, d’électroérosion, de rectification, d’ajustement et de mesure sont liés à la révision approuvée.
- Définir la quantité d’échantillons
- Spécifier les rapports de caractéristiques critiques
- Approuver les modifications par écrit
Vérifier les contrôles d’approvisionnement
Les certificats matières, les enregistrements de traitement thermique, les documents d’exportation, la propriété de la maintenance et l’état de la capacité doivent correspondre à la portée de la commande. SUUXIANG ne doit confirmer que les capacités étayées par des preuves de projet actuelles.
- Demander la traçabilité des matériaux
- Confirmer les documents d’emballage
- Clarifier la réponse de maintenance
8. Erreurs courantes lors de l’achat d’outillage MIM
Huit erreurs d’achat récurrentes surviennent lorsque les acheteurs appliquent des hypothèses de moulage par injection de métal à un processus dont les étapes de matière première, de déliantage et de frittage modifient les dimensions et les besoins de validation. Traitez chaque décision comme une interface contrôlée outillage-processus.
Tenir compte du retrait
Une seule tolérance de frittage manquante peut décaler chaque caractéristique critique après densification. Exigez le modèle de retrait validé du producteur MIM, l’identification de l’alliage/matière première et une boucle de mesure de pièce d’essai avant de livrer l’acier.
Rendre la géométrie fabricable
Deux erreurs courantes sont les caractéristiques inaccessibles et les tolérances attribuées sans référence ou itinéraire de processus. Examinez le dépouille, la ligne de joint, l’éjection, l’emplacement de l’alimentation, l’accès à l’électroérosion, le stock de rectification et la capacité post-frittage avec le fabricant d’outillage.
Livrer un ensemble complet
Trois éléments d’entrée absents — dessin 2D contrôlé en révision, modèle 3D et liste des caractéristiques critiques — provoquent des retards d’interprétation et des reprises. Définissez les méthodes d’inspection basées sur les références, les exigences de surface, l’état du matériau et les enregistrements d’acceptation dans la demande de devis.
Valider les décisions du cycle de vie
Deux choix prématurés — sélection basée uniquement sur le prix coté et omission des essais — peuvent masquer les coûts de maintenance, d’usure et de qualification. Comparez les preuves du cycle de vie, approuvez les échantillons par étapes et planifiez les inserts de rechange, la propriété des révisions et les enregistrements de contrôle des modifications.
9. De la revue du dessin à la production
Un lancement contrôlé pour les composants d’outillage MIM commence par une demande de devis complète, pas une tolérance copiée d’un PDF obsolète. SUUXIANG doit aligner le dessin, le modèle, le matériau, la quantité, l’application, les attentes de qualité et la date cible avant la livraison.
Porte de demande de devis et de faisabilité
La porte 1 exige de l’acheteur qu’il identifie la révision actuelle du dessin, l’état du modèle 3D, les dimensions critiques, les références, les exigences de surface et les enregistrements d’inspection requis. SUUXIANG examine l’accès à l’outillage, la stratégie de joint, les hypothèses de retrait et les risques dimensionnels liés au frittage avant d’accepter un itinéraire.
- Révision du dessin approuvée
- Spécification du matériau et du traitement thermique
- Contexte de la pièce d’accouplement ou de l’application
DFM et approbation de l’outillage
La porte 2 convertit les conclusions en DFM documenté et en hypothèses de devis. L’approbation de l’acheteur doit couvrir la disposition des cavités, les inserts, les alimentations, l’éjection, la stratégie d’électrode, les chemins de fil et toutes les dimensions désignées pour la validation post-frittage.
- Disposition DFM
- Portée et exclusions du devis
- Révision de l’outillage approuvée
Fabrication, essai et validation
La porte 3 suit l’usinage CNC, l’électroérosion, la rectification, l’assemblage et le montage avec des essais contrôlés. Les résultats de la première pièce doivent comparer les dimensions mesurées à la révision approuvée après frittage ; les écarts nécessitent une décision de correction enregistrée avant la libération de la production.
- Rapport d’inspection
- Journal des essais et des corrections
- Enregistrement de libération contrôlée
10. Prix et coût de l’outillage MIM
Six éléments d’entrée régissent un devis crédible pour les composants d’outillage MIM : géométrie approuvée, exigences de matériau et de traitement thermique, nombre de cavités, tolérances, demande annuelle et portée de la validation. Un modèle préliminaire peut soutenir la budgétisation, mais les dessins livrés et le statut de révision doivent régir une décision d’achat.nnDeux vues des coûts sont importantes : la construction initiale de l’outillage et le coût du cycle de vie par pièce conforme. Demandez au fournisseur d’identifier les hypothèses pour l’électroérosion, la rectification, l’inspection, l’échantillonnage, les inserts de rechange et les changements d’ingénierie avant de comparer les devis.
| Portée de l’outillage | Principaux moteurs de coût | Investissement initial | Effet du délai de fabrication | Valeur sur le cycle de vie |
|---|---|---|---|---|
| Prototype, empreinte simple | Usinage, inserts basiques, validation limitée | Plus faible | Plus court | Apprentissage rapide de la conception |
| Outillage pilote | Détails de l’empreinte, itérations dimensionnelles, échantillonnage | Modéré | Dépend des révisions | Réduit le risque de mise à l’échelle |
| Outillage de production | Mise en page multi-empreintes, inserts trempés, électroérosion et rectification | Plus élevé | Plus long | Répartit le coût sur la demande |
| Outillage de production complexe | Mécanismes, verins, cotes critiques, inspection et pièces de rechange | Le plus élevé | Le plus long | Permet une maintenance contrôlée |
Soumettez les plans des composants d’outillage SUUXIANG pour examen technique
Partagez le matériau, la quantité, les dimensions critiques, les exigences d’inspection et la date de livraison prévue afin que notre équipe puisse évaluer la fabricabilité avant le devis.