
Sisipan Ventilasi Cetakan Dibuat Dari Gambar Anda
Kirimkan gambar Anda untuk tinjauan DFM, perencanaan proses, dan produksi sisipan ventilasi cetakan kustom yang berfokus pada inspeksi.
Komponen Sisipan Ventilasi Cetakan Representatif




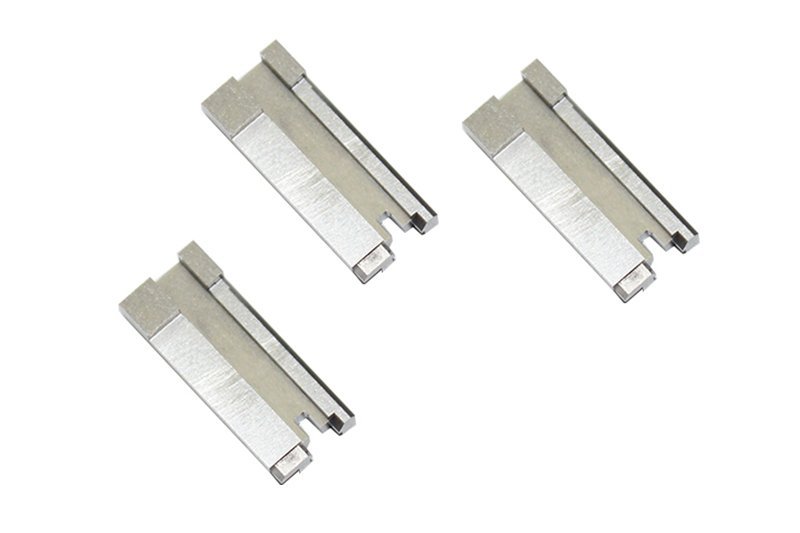





Related Components and Drawing-Based Quotation










Sisipan Ventilasi Cetakan untuk Kebutuhan Ventilasi yang Kompleks
SUUXIANG menyelaraskan tinjauan gambar, perencanaan proses, dimensi kritis, EDM, penggilingan, inspeksi, dan kontrol revisi sebelum komitmen produksi.
Tinjauan DFM Berbasis Gambar
Tinjau lokasi ventilasi, geometri bagian, datum, akses perkakas, dan antarmuka kritis sebelum penawaran untuk mengidentifikasi pertanyaan manufaktur lebih awal.
Perencanaan Rute Proses
Rencanakan pemesinan CNC, EDM kawat, EDM sinker, penggilingan, dan pemasangan di sekitar geometri sisipan, permukaan fungsional, dan persyaratan pengiriman yang disepakati.
Fokus Dimensi Kritis
Identifikasi dimensi kritis terhadap kualitas, hubungan datum, dan risiko tumpukan toleransi sehingga prioritas manufaktur dan inspeksi terlihat sejak awal.
Koordinasi EDM dan Penggilingan
Koordinasikan strategi elektroda, jalur kawat, urutan perlakuan panas, dan stok penggilingan di mana fitur ventilasi yang rumit memerlukan rute penyelesaian yang terkontrol.
Penyelarasan Rencana Inspeksi
Tentukan metode pengukuran yang sesuai, kebutuhan pelaporan, dan ekspektasi dokumentasi terhadap gambar dan rencana inspeksi yang diverifikasi sebelum produksi dimulai.
Visibilitas Revisi
Jaga agar revisi gambar, keputusan teknis, dan informasi pengiriman tetap terlihat di seluruh koordinasi proyek untuk mengurangi ketidakpastian kontrol versi yang dapat dihindari.
Sisipan Ventilasi Cetakan dan Komponen Terkait
Keluarga komponen berbasis gambar untuk area ventilasi, fungsi cetakan, dan kontrol proses yang diperlukan untuk memproduksi dan memeriksanya.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk komponen cetakan berbasis gambar dan suku cadang mesin kustom. Perencanaan proses mempertimbangkan datum, dimensi kritis, kondisi material, akses perkakas, kelonggaran pemesinan, dan persyaratan inspeksi sebelum komitmen produksi dibuat.
Upload a Drawing
CNC Milling
Layanan milling CNC kustom untuk sisipan cetakan prismatik, fitur ventilasi, pelat, dan detail penempatan. Tinjauan membahas akses pemotong, radius sudut, rasio kedalaman terhadap lebar, referensi datum, dan stok yang tersisa untuk EDM atau penggilingan jika diperlukan.
Upload a Drawing
CNC Turning
Layanan pembubutan CNC presisi untuk komponen berputar seperti pin, selongsong, bushing, dan elemen pemandu. Gambar harus mengidentifikasi diameter fungsional, hubungan konsentrisitas, persyaratan permukaan, material, urutan perlakuan panas, dan prioritas inspeksi.
Upload a Drawing
Pengerjaan Mesin 5-Axis
Pengerjaan mesin CNC 5-axis mendukung permukaan kompleks, fitur bersudut, dan detail cetakan multi-sisi dengan lebih sedikit langkah pemosisian ulang, di mana geometri dan rencana inspeksi membenarkannya. Jangkauan alat, strategi perlengkapan, kontrol datum, dan akses penyelesaian ditinjau dari model dan gambar.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan pengerjaan mesin mikro mendukung komponen kecil dan detail di mana kontrol diameter, geometri ramping, fitur silang, dan penanganan memerlukan jalur proses yang sesuai. Evaluasi material, dimensi fungsional, batas gerinda, persyaratan permukaan, dan metode pengukuran dengan RFQ.
Upload a Drawing
Wire u0026 Sinker EDM
Layanan Wire EDM dan layanan sinker EDM menangani geometri internal yang tajam, material yang dikeraskan, rusuk dalam, detail ventilasi sempit, dan profil yang tidak praktis untuk digerinda secara konvensional. Desain elektroda, jalur kawat, pembilasan, pertimbangan lapisan rekast, dan persyaratan penyelesaian perlu ditinjau.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi memberikan kerataan, kesejajaran, bentuk profil, dan penyesuaian ukuran akhir yang terkontrol untuk komponen cetakan. Stok penggilingan, kondisi perlakuan panas, urutan datum, persyaratan permukaan, dan kriteria pengukuran harus ditentukan sebelum perutean.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti cetakan presisi dan sisipan rongga cetakan adalah komponen berbasis gambar yang dapat dikonfigurasi untuk membentuk permukaan, penutupan, area ventilasi, dan area perkakas yang dapat diganti. Tinjau pemilihan baja, perlakuan panas, strategi garis pemisah, akses EDM, kelonggaran penggilingan, dan dimensi kritis sebelum manufaktur.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi terkait diproduksi sesuai dengan persyaratan fungsional rakitan cetakan. Tentukan diameter kerja, hubungan kelonggaran, kondisi kekerasan, ekspektasi permukaan, fitur terkait langkah, detail pemasangan, dan kebutuhan inspeksi.
Upload a Drawing
Pin Inti, Komponen Pemandu u0026 Penentu Posisi
Pin inti, pin pemandu, dan komponen penentu posisi mendukung keselarasan berulang dan fungsi pembentukan dalam cetakan. Gambar harus menetapkan hubungan datum, kelas kesesuaian, konteks komponen pemasangan, persyaratan material dan perlakuan panas, serta dimensi yang mengontrol kinerja perakitan.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori adalah komponen yang dapat dikonfigurasi yang memerlukan perencanaan proses yang sadar perakitan. Sediakan antarmuka gerakan, permukaan penutupan, hubungan sudut, kondisi material, pertimbangan pelumasan atau keausan, bagian pemasangan, dan prioritas inspeksi dimensi.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung perkakas konektor dengan pitch halus, multi-rongga, dan sensitif terhadap keselarasan. RFQ mendapat manfaat dari konteks rongga atau inti yang jelas, geometri pin, jarak kritis, skema datum, persyaratan material dan perlakuan panas, kebutuhan EDM atau penggilingan, dan ekspektasi inspeksi.
Upload a Drawing
Komponen Cetakan Stamping
Komponen cetakan stamping presisi meliputi sisipan berbasis gambar, punch, die, elemen pemandu, dan bagian kustom terkait. Tinjauan manufaktur mempertimbangkan geometri tepi potong, hubungan kelonggaran, permukaan aus, kondisi baja, urutan penggilingan, dan dimensi yang mengatur perakitan cetakan.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Komponen cetakan injeksi untuk perkakas MIM, CIM, dan overmolding dievaluasi dalam cakupan produksi yang terverifikasi. Sediakan proses pencetakan, konteks material atau bahan baku, persyaratan pemisahan dan ventilasi, tuntutan termal atau keausan, fungsi sisipan, dan informasi pemasangan atau perakitan apa pun.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC dipilih berdasarkan persyaratan gambar, beban fungsional, paparan korosi, keausan, kondisi termal, kemampuan mesin, dan perlakuan panas hilir. Nyatakan grade material yang dibutuhkan atau setara yang disetujui, kondisi material, kebutuhan ketertelusuran, dan spesifikasi pelanggan yang berlaku.
Upload a Drawing
Penyelesaian Permukaan u0026 Perlakuan Panas
Penyelesaian permukaan dan perlakuan panas ditentukan berdasarkan fungsi daripada diasumsikan sebagai standar. Identifikasi rentang kekerasan, urutan perlakuan, persyaratan pelapisan atau penyelesaian, kekasaran permukaan, area penyamaran, kekhawatiran distorsi, dan dimensi mana yang memerlukan verifikasi akhir setelah pemrosesan.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas direncanakan di sekitar dimensi kritis pesanan dan kriteria penerimaan. Tentukan format laporan, ekspektasi pengambilan sampel atau inspeksi penuh, referensi datum, kebutuhan metode pengukuran, catatan material, status revisi, dan persyaratan ketertelusuran sebelumnya.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Dukungan untuk *rapid prototyping* dan manufaktur volume rendah memungkinkan evaluasi berbasis gambar, pemeriksaan kesesuaian, pengembangan perkakas, dan persyaratan produksi yang terkontrol. Bagikan kuantitas, tanggal target, material, prioritas dimensi, persyaratan finishing, status revisi, dan bukti yang diperlukan untuk penerimaan.
Upload a DrawingMaterial untuk Sisipan Ventilasi Cetakan

Baja Perkakas Pra-keras
Pilihan praktis untuk sisipan ventilasi yang membutuhkan keseimbangan antara kemampuan mesin dan daya tahan pakai. Tingkat pra-keras dapat mendukung proses CNC, EDM, dan gerinda sambil mengurangi kebutuhan perlakuan panas pasca-mesin, tergantung pada persyaratan gambar.

Baja Perkakas Keras
Dipertimbangkan untuk sisipan ventilasi cetakan yang terpapar abrasi, kontak berulang, atau kondisi produksi yang menuntut. Persyaratan perlakuan panas, kelonggaran finishing, strategi EDM, dan dimensi kritis harus ditinjau bersama sebelum rute manufaktur dikonfirmasi.

Baja Tahan Korosi
Digunakan jika perilaku resin, kelembaban, kondisi penyimpanan, atau risiko korosi memengaruhi keputusan perkakas. Pemilihan tingkat harus memperhitungkan kekerasan yang diperlukan, kondisi poles atau permukaan, geometri ventilasi, dan kriteria inspeksi yang dinyatakan pada gambar.

Baja Perkakas Kecepatan Tinggi
Dapat dievaluasi untuk ketahanan aus lokal dalam aplikasi sisipan ventilasi yang menuntut. Kesesuaiannya bergantung pada geometri, persyaratan perlakuan panas, akses pemesinan, stok gerinda, dan apakah desain memerlukan fitur ventilasi halus yang diproduksi dengan EDM.

Material Logam Berpori
Dapat dipertimbangkan untuk zona ventilasi yang memerlukan pelepasan gas melalui struktur sisipan khusus. Pemilihan memerlukan tinjauan spesifik proyek terhadap resin, kondisi tekanan, dukungan sisipan, ekspektasi pembersihan, persyaratan dimensi, dan desain komponen pasangan.
Proses Manufaktur Sisipan Ventilasi Cetakan

Penggilingan CNC
Penggilingan CNC membentuk profil sisipan, kantong, fitur land ventilasi, dan geometri pemasangan dari gambar yang disetujui. Akses perkakas, lokasi datum, dan kelonggaran pemesinan ditinjau untuk mendukung finishing yang stabil dan kesesuaian yang terkontrol di dalam rakitan cetakan.


EDM Kawat
EDM kawat menghasilkan profil tembus yang presisi, slot sempit, dan kontur ventilasi yang kompleks ketika akses pemotongan konvensional terbatas. Jalur kawat, lokasi lubang awal, persyaratan sudut, dan stok yang tersisa harus ditentukan bersama tinjauan gambar.

EDM Sinker
EDM sinker dipertimbangkan untuk detail rongga yang dalam, halus, atau tertutup yang memerlukan pendekatan berbasis elektroda. Strategi elektroda, kondisi pembakaran, kelonggaran finishing selanjutnya, dan permukaan kritis diselaraskan dengan fungsi komponen yang ditentukan.


Pemasangan dan Inspeksi
Pemasangan dan inspeksi mengonfirmasi antarmuka yang relevan, dimensi kritis, dan kondisi permukaan yang ditentukan terhadap rencana yang disepakati. Catatan pengukuran, status revisi, dan pelaporan yang diperlukan dikoordinasikan dengan persyaratan pesanan sebelum pengiriman.
Dukungan Perangkat Keras dan Identifikasi untuk Sisipan Ventilasi Cetakan

Fitur Penentu Lokasi
Lubang dowel, bidang penentu, bahu, atau referensi datum dapat membantu memposisikan sisipan ventilasi secara konsisten di dalam cetakan. Tentukan hubungan pemasangan, dimensi kritis, dan prioritas inspeksi untuk mendukung perakitan yang berulang.

Antarmuka Pengencangan
Lubang berulir, counterbore, permukaan penjepit, dan fitur penahan dapat dimesin di mana desain cetakan memerlukannya. Sediakan spesifikasi pengencang, batasan akses, dan beban perakitan untuk tinjauan proses yang praktis.

Kunci Anti-Rotasi
Kunci, bidang, atau fitur orientasi dapat mencegah pemasangan yang salah pada sisipan ventilasi cetakan yang asimetris. Geometrinya harus dikoordinasikan dengan saku, jalur kawat, akses pemesinan, dan prosedur perawatan yang dimaksud.

Penandaan Identifikasi
Nomor suku cadang, pengenal revisi, referensi rongga, atau tanda orientasi dapat mendukung keterlacakan selama pemasangan dan servis. Tentukan lokasi penandaan, persyaratan karakter, dan apakah tanda tersebut harus tetap berada di luar permukaan fungsional.

Referensi Inspeksi
Tanda datum, permukaan saksi, atau fitur pengukuran yang ditunjuk dapat mengklarifikasi bagaimana dimensi kritis diverifikasi. Sejajarkan referensi ini dengan gambar, komponen pemasangan, metode inspeksi, dan pelaporan yang diperlukan sebelum dirilis.
Tentang SUUXIANG Precision Manufacturing
SUUXIANG adalah merek internasional dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. XiaoCheng Huang adalah pendiri dan perwakilan hukum. Kami membantu tim teknik dan pengadaan global mengubah gambar, model, dan spesifikasi menjadi komponen presisi yang terinspeksi, termasuk sisipan ventilasi cetakan dan komponen perkakas konektor.
Pekerjaan kami mengintegrasikan tinjauan DFM dengan pemesinan CNC milling dan turning, pemesinan multi-sumbu, EDM, gerinda presisi, pemasangan, dan inspeksi. Untuk setiap proyek, kami meninjau dimensi kritis, datum, akses pemesinan, persyaratan material dan perlakuan panas, geometri ventilasi, dan ekspektasi inspeksi sebelum komitmen produksi dibuat.
Yang membedakan SUUXIANG adalah kontrol proyek yang disiplin, bukan janji katalog generik. Kami menyelaraskan rute proses, status revisi, rencana inspeksi, dan persyaratan pengiriman dengan pesanan. Kirim gambar 2D, model 3D yang tersedia, kuantitas, material, prioritas kualitas, dan tanggal target untuk memulai tinjauan teknis yang terfokus.

Alur Kerja Tinjauan Gambar untuk Sisipan Ventilasi Cetakan
DFM Sebelum Komitmen Proses
SUUXIANG meninjau gambar sisipan ventilasi cetakan, model, persyaratan material, dan dimensi kritis sebelum penawaran. Diskusi mengidentifikasi datum, antarmuka ventilasi, prioritas permukaan, akses perkakas, dan potensi konflik toleransi sehingga rute yang diusulkan mencerminkan fungsi komponen yang sebenarnya.
- Konfirmasi dimensi kritis terhadap kualitas dan referensi datum
- Tinjau geometri rongga, jalur ventilasi, dan antarmuka pemasangan
- Tentukan persyaratan material, perlakuan panas, dan permukaan
- Perjelas ekspektasi inspeksi dan pengiriman sejak awal

Strategi CNC, EDM, dan Gerinda
Geometri ventilasi yang kompleks seringkali membutuhkan lebih dari satu proses. SUUXIANG mengevaluasi akses pemesinan CNC bersama dengan kebutuhan wire EDM, sinker EDM, dan gerinda presisi, lalu merencanakan urutannya berdasarkan geometri, toleransi, kondisi kekerasan, dan permukaan yang harus tetap akurat secara fungsional.
- Sesuaikan akses pemesinan dengan kedalaman dan geometri fitur
- Nilai jalur kawat dan strategi elektroda jika diperlukan
- Sisakan stok gerinda untuk permukaan bantalan kritis
- Urutkan pemesinan berdasarkan persyaratan perlakuan panas

Pemasangan untuk Antarmuka Fungsional
Sisipan ventilasi cetakan harus berfungsi di dalam perkakas yang dirakit, tidak hanya memenuhi dimensi terisolasi. SUUXIANG merencanakan pemasangan berdasarkan permukaan penentu lokasi, area penutupan, komponen pasangan, dan kemudahan servis, membantu tim mengatasi risiko perakitan praktis sebelum produksi daripada setelah uji coba.
- Tinjau hubungan permukaan penentu lokasi dan bantalan
- Pertimbangkan antarmuka penutupan, celah, dan risiko flash
- Perhitungkan persyaratan sisipan yang dapat dilepas atau diganti
- Selaraskan prioritas pemasangan dengan revisi gambar

Visibilitas Inspeksi dan Revisi
Perencanaan inspeksi mengikuti gambar yang disepakati dan fitur kritis yang teridentifikasi. SUUXIANG menjaga visibilitas revisi dan koordinasi pengiriman selama proyek, sehingga dimensi, ekspektasi pelaporan, dan dokumentasi tetap selaras dengan pesanan dan rencana inspeksi yang diverifikasi.
- Tentukan metode inspeksi untuk dimensi kritis
- Selaraskan laporan dengan persyaratan kualitas yang disepakati
- Jaga komunikasi revisi gambar yang dapat dilacak
- Koordinasikan informasi pengiriman dengan pesanan

Mengapa Memilih SUUXIANG untuk Sisipan Ventilasi Cetakan
Tinjauan gambar dan alur kerja yang selaras dengan inspeksi untuk persyaratan sisipan ventilasi kustom.
← Swipe left or right to view →
Sisipan Lubang Ventilasi Cetakan: Dari Tinjauan Gambar Kerja hingga Pengiriman
Alur kerja yang terkontrol menyelaraskan DFM, permesinan, EDM, penggilingan, pemasangan, inspeksi, dan visibilitas revisi sebelum komponen dikirim ke bagian pengemasan dan koordinasi pengiriman.
Tinjau Input RFQ
Kami meninjau gambar 2D, model 3D, jumlah, material, aplikasi, dimensi kritis, persyaratan permukaan, kebutuhan inspeksi, dan tanggal pengiriman yang diminta.
Rencanakan Jalur Proses
Tim mengonfirmasi strategi datum, akses permesinan, geometri ventilasi, persyaratan EDM atau wire-cut, urutan perlakuan panas, stok penggilingan, dan pendekatan inspeksi sebelum komitmen.
Mesin Fitur Kritis
CNC milling, turning, multi-axis machining, wire EDM, dan sinker EDM diterapkan sesuai dengan gambar dan rencana proses yang disetujui.
Giling dan Pasang Komponen
Penggilingan dan pemasangan menetapkan antarmuka fungsional, celah yang terkontrol, dan hubungan pemasangan sambil mempertahankan datum, status revisi, dan persyaratan fitur kritis yang disepakati.
Inspeksi Sesuai Persyaratan
Inspeksi mengikuti rencana spesifik pesanan, berfokus pada dimensi kritis, persyaratan permukaan, dan dokumentasi yang diperlukan sehingga hasil tetap dapat dilacak ke revisi yang berlaku.
Kemas dan Koordinasikan Pengiriman
Komponen yang diverifikasi dikemas untuk pengiriman, dengan koordinasi pengiriman dan dokumentasi akhir diselaraskan dengan pesanan yang dikonfirmasi, ekspektasi inspeksi, dan persyaratan komunikasi pelanggan.
Bekerja Sama dengan SUUXIANG untuk Sisipan Ventilasi Cetakan
Move from drawing review to controlled production with clear technical inputs, documented decisions and revision visibility.
Kirim Paket Gambar Anda
Kirim gambar 2D, model 3D yang tersedia, konteks aplikasi, jumlah, material, persyaratan perlakuan panas, target pengiriman, dan ekspektasi inspeksi atau pelaporan apa pun.
Tentukan Persyaratan Kritis
Identifikasi dimensi kritis, datum, persyaratan permukaan, lokasi ventilasi, antarmuka pemasangan, dan kriteria penerimaan agar tinjauan mengatasi risiko fungsional sebelum penawaran.
Tinjau DFM dan Penawaran
Evaluasi rute permesinan, EDM, penggilingan, pemasangan, dan inspeksi yang diusulkan bersama dengan umpan balik manufaktur, asumsi, status revisi, dan cakupan penawaran.
Setujui Sampel Jika Diperlukan
Untuk proyek yang memerlukan validasi, selaraskan jumlah sampel, metode inspeksi, dokumentasi, dan kriteria penerimaan sebelum merilis sisipan ventilasi cetakan untuk produksi.
Koordinasi Produksi dan Pengiriman
Konfirmasikan revisi yang disetujui, jadwal produksi, rencana inspeksi, kebutuhan pengemasan, dan informasi pengiriman sambil menjaga komunikasi yang dapat dilacak hingga selesai.
Sisipan Lubang Cetakan: Sertifikasi dan Dokumentasi Kualitas
Sisipan Lubang Cetakan: Umpan Balik Pelanggan yang Disetujui
Referensi proyek pelanggan diterbitkan hanya setelah persetujuan pelanggan yang terdokumentasi mengonfirmasi revisi gambar yang berlaku, konteks aplikasi, ruang lingkup inspeksi, dan hasil proyek.
Referensi proyek yang disetujui dapat menjelaskan bagaimana tinjauan gambar, perencanaan EDM atau gerinda, dan dokumentasi inspeksi mendukung persyaratan komponen yang ditentukan.
Referensi tetap tunduk pada persetujuan pelanggan, persyaratan kerahasiaan, dan verifikasi detail proyek yang disajikan.
FAQ Sisipan Lubang Cetakan
Practical answers for drawing review, sampling, inspection, delivery, and technical coordination.
Informasi apa yang harus saya kirim untuk RFQ sisipan lubang cetakan?
Bisakah SUUXIANG membuat sisipan lubang cetakan dari gambar kustom?
MOQ berapa yang berlaku untuk sisipan lubang cetakan kustom?
Haruskah saya memesan sampel sebelum memesan dalam jumlah produksi?
Proses apa yang digunakan untuk sisipan ventilasi cetakan: CNC, EDM, wire EDM, atau gerinda?
Bagaimana cara merencanakan waktu tunggu untuk sisipan ventilasi kustom?
Bisakah saya meminta laporan inspeksi dengan pesanan saya?
Bagaimana gambar teknik dan revisi desain dikontrol?
Bagaimana sisipan ventilasi cetakan dikemas dan dikirim secara internasional?
Panduan Pembeli Lengkap untuk Sisipan Ventilasi Cetakan
Gunakan kerangka kerja keputusan praktis ini untuk menentukan sisipan ventilasi cetakan, membandingkan pendekatan dan material ventilasi, mengevaluasi pemasok berdasarkan gambar teknik, dan menghindari kesalahan desain, kualitas, pemeliharaan, dan pengadaan yang merusak kinerja bagian cetakan.
1. Apa itu Sisipan Ventilasi Cetakan?
Two functions define mold vent inserts: they are dedicated, removable mold components that create controlled escape paths for air and process gases as the melt fills a cavity. Their vent geometry must pass gas while limiting resin leakage and flash.nnSix mold features must be considered together: parting-line vents, ejector-pin venting, porous media, inserts, gates and runners, and cooling. Gate position and runner balance determine where air is driven; cooling can change local freeze-off and therefore the time available for gas to escape.nnOne vent insert is justified when the likely air trap is remote from a practical parting line, lies in a deep rib or detailed cavity feature, or needs serviceable local venting without reworking the main tool steel. Inadequate venting can compress and heat gas, contributing to short shots, burn marks, surface blemishes, and unstable filling from shot to shot.
2. Evolusi Solusi Ventilasi Cetakan
Dua permukaan cetakan yang menyatu secara historis menyediakan jalur pelarian terkontrol pertama: celah garis pemisah yang dangkal, ditambah celah di sekitar pin ejector atau antarmuka sisipan yang dapat dilepas. Asumsi ekonomis ini tetap berlaku hanya jika area pengisian terakhir bertepatan dengan belahan yang dapat diakses; ini dapat meninggalkan rusuk yang dalam dan kantong rongga yang terisolasi bergantung pada celah yang sulit dikendalikan (https://designplastics.com/blog/understanding-injection-molding-venting-consideration-guide).nnSisipan ventilasi lamellar memperluas ventilasi di area berbentuk melalui elemen yang ditumpuk atau modular, sementara sisipan logam berpori menawarkan jalur gas terdistribusi di mana alur konvensional tidak dapat menjangkau. Pilihan-pilihan ini menjadi lebih relevan karena geometri yang lebih ketat, rongga yang rumit, dan permukaan kosmetik mengurangi toleransi untuk kilap, bekas goresan, kerusakan poles, dan cacat gas terperangkap (https://www.ermannobalzi.com/eng/lamellar-mold-venting-insert-s51.php).nnSistem berbantuan vakum menambahkan evakuasi aktif untuk kasus-kasus di mana jalur pasif saja tidak memadai selama pengisian cepat. Oleh karena itu, tinjauan gambar teknik modern harus mengidentifikasi konsep ventilasi asli, skema datum, kesesuaian, jalur ventilasi, kondisi material, dan riwayat pemeliharaan sebelum memesan pengganti; menyalin geometri sisipan warisan tanpa catatan tersebut dapat mengubah kinerja penyegelan atau ventilasi (https://www.swcpu.com/blog/venting-in-injection-molding).
3. Jenis Sisipan Ventilasi Cetakan
Pemilihan format dimulai dengan jebakan udara pengisian terakhir, bagian baja yang tersedia, dan persyaratan sisi kosmetik. Sisipan ventilasi harus menyediakan jalur gas yang terkontrol tanpa menjadi satu-satunya jawaban untuk rute pembuangan yang terbatas.
| Format | Kapasitas dan Kekuatan | Efek Permukaan dan Pasangan |
|---|---|---|
| Padat beralur | Sedang; kekuatan tinggi | Kemungkinan bekas; pasangkan ventilasi garis belah |
| Lamelar | Tinggi; dukungan tepi diperlukan | Kemungkinan garis; pasangkan ventilasi runner |
| Logam berpori | Tersebar; kekuatan lebih rendah | Risiko tekstur; pasangkan ventilasi cadangan |
| Saluran | Sedang; bergantung pada geometri | Risiko bekas; pasangkan ventilasi ejector |
| Inti/rongga | Terlokalisasi; bergantung pada aplikasi | Garis sisipan; pasangkan vakum jika perlu |
Sisipan Padat Beralur
Sisipan padat menggunakan alur yang dimesin untuk membawa gas ke jalur pelepas. Sisipan ini cocok untuk jebakan lokal yang dapat diakses dan memungkinkan pembersihan atau penggantian yang mudah.
Sisipan Lamellar

Tumpukan lamellar berventilasi melalui antarmuka terkontrol antar lapisan. Sisipan ini cocok untuk zona yang luas atau tidak beraturan, tetapi membutuhkan tepi yang didukung dan pembersihan berkala.
Sisipan Logam Berpori
Saluran logam berpori menembus matriks yang dapat ditembus di seluruh permukaan sisipan. Ini berfungsi untuk menjebak gas yang sulit dijangkau, sementara kekuatan yang lebih rendah dan kontaminasi memerlukan ventilasi cadangan.
Saluran Sisipan

Saluran sisipan mengalirkan gas di sepanjang batas sisipan yang pas atau alur khusus. Ini cocok untuk rusuk dan fitur lokal, tetapi garis bekas sambungan memerlukan tinjauan kosmetik.
Sisipan Inti dan Rongga
Sisipan inti atau rongga menggabungkan geometri yang dapat diganti dengan jalur ventilasi pada fitur yang rentan terhadap kerusakan. Ini harus dipasangkan dengan ventilasi garis belah, ejector, atau vakum ketika volume gas di ujung aliran melebihi kapasitas lokal.
4. Bahan untuk Sisipan Ventilasi Cetakan
Pilihan bahan menentukan keseimbangan antara kinerja ventilasi dan masa pakai sisipan. Gambar harus mengidentifikasi resin, lokasi rongga, siklus yang diharapkan, paparan pembersihan, hasil akhir, dan prioritas dimensi sebelum suatu tingkat dirilis.
| Keluarga Material | Kekuatan | Pemeriksaan Seleksi Utama |
|---|---|---|
| Baja perkakas keras | Keausan; kemampuan poles | Resin abrasif; jumlah siklus |
| Baja tahan karat | Ketahanan korosi | Gas resin; paparan pembersihan |
| Paduan tembaga | Konduktivitas termal | Kebutuhan pendinginan; lokasi terlindung |
| Logam berpori yang disinter | Ventilasi terdistribusi | Penyumbatan pori; dukungan backing |
Baja Perkakas Keras
Baja perkakas yang dikeraskan cocok untuk sisipan alur dengan keausan tinggi dan mempertahankan definisi tepi di bawah penjepitan berulang. Kekerasan yang lebih tinggi meningkatkan ketahanan aus tetapi meningkatkan upaya penyelesaian dan dapat mengurangi kemampuan mesin.
Pilihan Korosi Dan Termal
Grade stainless praktis jika resin korosif, penyimpanan lembab, atau pembersihan air mengancam karat. Paduan tembaga dapat meningkatkan perpindahan panas lokal, tetapi ketahanan ausnya yang lebih rendah membatasi penggunaan pada tepi penyegelan atau kontak abrasif.
Keputusan Logam Berpori
Logam berpori yang disinter mengeluarkan uap melalui jaringan pori terkontrol di mana alur tidak dapat mencapai perangkap gas. Stabilitas pori bergantung pada residu resin, metode pembersihan, geometri pendukung, dan menghindari pemolesan agresif yang mengoleskan bukaan.
5. Sisipan dan Fitur Ventilasi Cetakan Kustom
Dua kategori gambar mencegah ambiguitas yang mahal: fitur ventilasi fungsional dan persyaratan kosmetik. Untuk sisipan ventilasi cetakan, tentukan jalur gas, antarmuka penyegelan, orientasi pemasangan, dan niat penggantian sebelum dirilis.
| Fitur | Definisi Gambar | Pemeriksaan Rilis |
|---|---|---|
| Jalur Ventilasi | Pola, kedalaman, datum, toleransi | Konteks resin dan aliran |
| Kesesuaian dan orientasi | Kesesuaian saku, taper, bidang datar, penempatan | Arah perakitan |
| Antarmuka keausan | Permukaan kontak dan batas penggantian | Akses servis |
Tentukan Geometri Fungsional
Tiga item memerlukan dimensi eksplisit: amplop sisipan, pola dan kedalaman alur ventilasi, dan susunan lamela atau spesifikasi pori. Hubungkan setiap fitur penting ke skema datum dan nyatakan toleransinya, termasuk taper, bahu penahan, atau ulir pemasangan.nnSatu catatan resin dan proses harus mengidentifikasi material, arah pengisian, kemungkinan lokasi perangkap udara, dan kondisi pencetakan. SUUXIANG dapat meninjau akses perkakas, strategi EDM, stok gerinda, dan inspeksi terhadap gambar yang disediakan.
Kontrol Kesesuaian Dan Orientasi
Dua kontrol orientasi biasanya penting dalam gambar: bidang anti-rotasi dan fitur penahan kunci. Tentukan datum saku pasangan, persyaratan kesesuaian, arah penyisipan, dan apakah pemasangan press, slip, atau retained dimaksudkan.nnSatu antarmuka aus yang dapat diganti memerlukan batas servisnya yang ditentukan. Sebutkan landasan penyegelan, permukaan kontak, akses pengencang, dan hubungan penggantian yang diizinkan daripada hanya mengandalkan sketsa perakitan.
Pisahkan Persyaratan Penampilan
Dua zona penyelesaian harus dibedakan: permukaan ventilasi dan penyegelan memerlukan persyaratan permukaan fungsional, sementara permukaan non-kontak yang terekspos mungkin hanya memerlukan penyelesaian kosmetik. Penandaan, pemecahan tepi, dan tekstur yang terlihat tidak boleh mengesampingkan kinerja jalur ventilasi atau kesesuaian.nnSatu tinjauan DFM sebelum rilis dapat mengidentifikasi alur yang tidak dapat diakses, lamela yang rapuh, asumsi pori yang tidak sesuai, atau tumpukan toleransi yang bertentangan dengan rute proses yang dipilih.
6. Kualitas Konstruksi Sisipan Ventilasi Cetakan
Kesesuaian dimensi 100% pada gambar belum tentu membuktikan sisipan ventilasi akan berfungsi. Kontak penyegelan, jalur ventilasi yang terhubung, kondisi tepi, kebersihan, dan kesesuaian cetakan menentukan apakah ventilasi akan bekerja tanpa cacat dan tetap dapat diservis.
Geometri Kontak dan Ventilasi
Dua antarmuka memerlukan kontrol terpisah: permukaan dudukan dan penyegelan, serta setiap area ventilasi atau saluran yang dimaksud. Periksa profil, kerataan, lokasi terhadap datum, dan kontinuitas ventilasi; dimensi luar nominal saja tidak dapat mengungkap jalur yang terhalang atau tidak merata.
Tepi dan Kondisi Permukaan
100% tepi ventilasi yang dapat diakses harus diperiksa dari gerinda, material yang terlipat, residu EDM, dan kerusakan yang mengubah celah atau mencegah kontak penuh. Tentukan hasil akhir hanya jika mendukung penyegelan, aliran, pelepasan, atau servis—bukan sebagai pengganti kosmetik untuk geometri.
Verifikasi dan Kesesuaian Cetakan
Satu catatan inspeksi yang dapat dilacak harus menghubungkan revisi gambar, bukti material dan perlakuan panas, hasil kekerasan jika ditentukan, dan fitur kritis yang terukur. Konfirmasikan kesesuaian di saku sebenarnya, pola kontak, kebebasan keluaran ventilasi, dan kondisi perakitan yang bersih sebelum rilis produksi.
7. Memilih Pemasok Sisipan Ventilasi Cetakan
Dua pemasok dapat memproses geometri yang identik namun memberikan hasil ventilasi yang berbeda. Evaluasi tinjauan gambar pemasok, kontrol proses, dan bukti sebelum membandingkan harga satuan.
| Area Evaluasi | Minta | Tanda Peringatan |
|---|---|---|
| Tinjauan teknik | Pertanyaan fungsi ventilasi | Penawaran mengikuti geometri saja |
| Rute proses | Rencana CNC, EDM, penggilingan | Tidak ada diskusi tentang datum atau toleransi |
| Persetujuan kualitas | Rencana inspeksi dan sampel | Pernyataan kualitas umum |
| Kontrol perubahan | Konfirmasi revisi tertulis | Hanya perubahan lisan |
Pemahaman Teknik Pengujian
1 RFQ harus menyatakan resin, lokasi gerbang, area akhir pengisian, suhu cetakan, kondisi siklus yang diharapkan, dan batas cacat. Tanyakan bagaimana pemasok akan menghubungkan jalur ventilasi, kesesuaian sisipan, hasil akhir permukaan, dan akses pembersihan dengan fungsi tersebut.
- Minta peninjauan datum dan dimensi kritis
- Tanyakan apakah EDM, penggilingan, atau pemasangan mengontrol permukaan penyegelan
- Konfirmasikan bahan berpori ditentukan oleh sumber dan grade
Wajibkan Bukti Produksi
3 set bukti penting: identifikasi material, catatan perlakuan panas jika ditentukan, dan inspeksi dimensi yang sesuai dengan datum gambar. Untuk sisipan berpori, wajibkan identifikasi masuk dan rencana validasi sampel daripada mengasumsikan permeabilitas membuktikan kesesuaian suku cadang jadi.
- Laporan inspeksi artikel pertama
- Pengakuan gambar yang dikontrol revisi
- Jalur respons tindakan korektif yang disepakati
Bandingkan Disiplin Pengiriman
2 risiko pengiriman adalah revisi yang tidak terkelola dan kerusakan transit. Konfirmasikan rute komunikasi yang ditunjuk, titik pemeriksaan persetujuan perubahan, pengemasan pelindung untuk tepi dan permukaan berpori, serta komitmen waktu tunggu yang realistis yang terkait dengan cakupan yang disetujui.
8. Kesalahan Umum dalam Pembelian Sisipan Ventilasi Cetakan
Dua tinjauan gambar dapat mencegah sebagian besar kegagalan sisipan ventilasi: nilai di mana udara dan gas menyelesaikan jalur aliran, lalu cocokkan sisipan dengan kondisi pencetakan. Kriteria rilis harus menentukan kinerja ventilasi dan bukti suku cadang yang dapat diganti.
Jalur Aliran dan Semburan (Flash)
Satu peta jalur aliran harus mengidentifikasi perangkap akhir pengisian sebelum penempatan sisipan; gas yang terperangkap dapat menghambat pengisian dan menyebabkan cacat terkait luka bakar (https://designplastics.com/blog/understanding-injection-molding-venting-consideration-guide). Tanyakan: di mana gas akan keluar tanpa menciptakan sambungan yang rentan terhadap semburan?
Masukan Material dan Proses
Dua masukan—tingkat resin dan jendela pemrosesan—sangat penting karena sisipan berpori mungkin menyediakan ventilasi tetapi memiliki kekuatan lebih rendah daripada sisipan padat (https://www.swcpu.com/blog/venting-in-injection-molding). Tanyakan: tekanan, suhu, keausan, dan kondisi pendukung apa yang harus ditahan oleh sisipan?
Toleransi dan Pemeliharaan
Tiga persyaratan—toleransi fungsional, metode pembersihan, dan interval pembersihan—harus tertera pada PO. Pasangan yang terlalu ketat meningkatkan biaya, sementara ventilasi yang tidak dapat dibersihkan dapat secara progresif membatasi aliran gas; tanyakan dimensi mana yang penting dan bagaimana kontaminasi akan dihilangkan.
Inspeksi dan Penggantian
Empat catatan harus menyertai penerimaan: revisi, persyaratan material atau perlakuan, hasil dimensi kritis, dan metode inspeksi fitur ventilasi. Tanyakan apakah pengganti cocok dengan datum saku, orientasi, permukaan penyegelan, dan revisi sebelum menyebutnya dapat dipertukarkan.
9. Dari Gambar ke Persetujuan Produksi
Persetujuan produksi dimulai dengan gejala pencetakan, bukan gambar sisipan. Catat tanda luka bakar, tembakan pendek, lokasi akhir aliran, resin, jendela proses, dan rongga yang terpengaruh sebelum mengusulkan sisipan ventilasi cetakan.
Petakan Jebakan Udara
Satu studi pengisian harus menandai perkiraan akhir pengisian, garis las, rusuk dalam, dan zona gas terjebak. Konfirmasikan peta terhadap komponen uji dan pengamatan cetakan, lalu identifikasi jalur pembuangan ventilasi yang tersedia.
Persyaratan Gambar Beku
Dua file terkontrol—gambar 2D dan, jika tersedia, model 3D—harus mendefinisikan datum, dimensi penyegelan kritis, geometri ventilasi, material, perlakuan panas, persyaratan permukaan, dan revisi. Minta umpan balik DFM tentang akses perkakas, strategi EDM, stok gerinda, dan kemampuan inspeksi sebelum pemesinan.
Validasi Dan Rilis
Persetujuan pertama harus memverifikasi kesesuaian, kinerja ventilasi, risiko flash, dan metode inspeksi yang disepakati. Program prototipe dapat dirilis setelah uji coba yang terdokumentasi; program volume rendah dan berulang harus menyimpan catatan penerimaan, interval pembersihan, kriteria penggantian, dan riwayat revisi.
10. Harga dan Waktu Tunggu Sisipan Ventilasi Cetakan
3 variabel kutipan mendominasi sisipan ventilasi cetakan: geometri, rute proses, dan bukti inspeksi. SUUXIANG harus mengutip harga berdasarkan gambar yang dirilis daripada menerbitkan angka tetap, karena grade material, perlakuan panas, akses EDM, stok berpori, toleransi, dan persyaratan pelaporan mengubah tenaga kerja dan risiko.nn2 status revisi harus dipisahkan sebelum rilis: pendahuluan-untuk-kutipan dan disetujui-produksi. Perubahan akhir pada geometri ventilasi, skema datum, atau kesesuaian dapat memerlukan elektroda baru, jalur kawat, pengaturan gerinda, atau inspeksi ulang, jadi identifikasi status revisi dan tanggal pengiriman target dalam RFQ.
| Kompleksitas sisipan | Rentang kuantitas | Pendorong biaya utama | Pertimbangan waktu tunggu | Informasi RFQ yang direkomendasikan |
|---|---|---|---|---|
| Sisipan padat sederhana | 1–5 | Material, penggilingan, penggerindaan, toleransi | Ketersediaan stok; urutan perlakuan panas | File 2D/3D, material, dimensi kritis |
| Sisipan dengan fitur EDM | 1–20 | Elektroda, jalur kawat, sinker EDM, finishing | Persetujuan elektroda dan serah terima EDM ke gerinda | Datum, geometri ventilasi, persyaratan permukaan |
| Sisipan berpori atau pas | 1–10 | Blank berpori, pemasangan, inspeksi, risiko penggantian | Pengadaan stok berpori; tinjauan kesesuaian fungsional | Spesifikasi berpori, konteks pemasangan, kebutuhan laporan |
Unggah Gambar Sisipan Ventilasi Cetakan Anda untuk Tinjauan
Unggah gambar dengan material, kuantitas, dimensi kritis, kebutuhan inspeksi, konteks aplikasi, dan tanggal pengiriman target.