
Inserti per stampi di terminali elettrici, realizzati secondo i vostri disegni
Inviate i vostri disegni per inserti per stampi di terminali elettrici guidati da DFM, con lavorazioni meccaniche, elettroerosione, rettifica e ispezione pianificate in base alle dimensioni critiche.
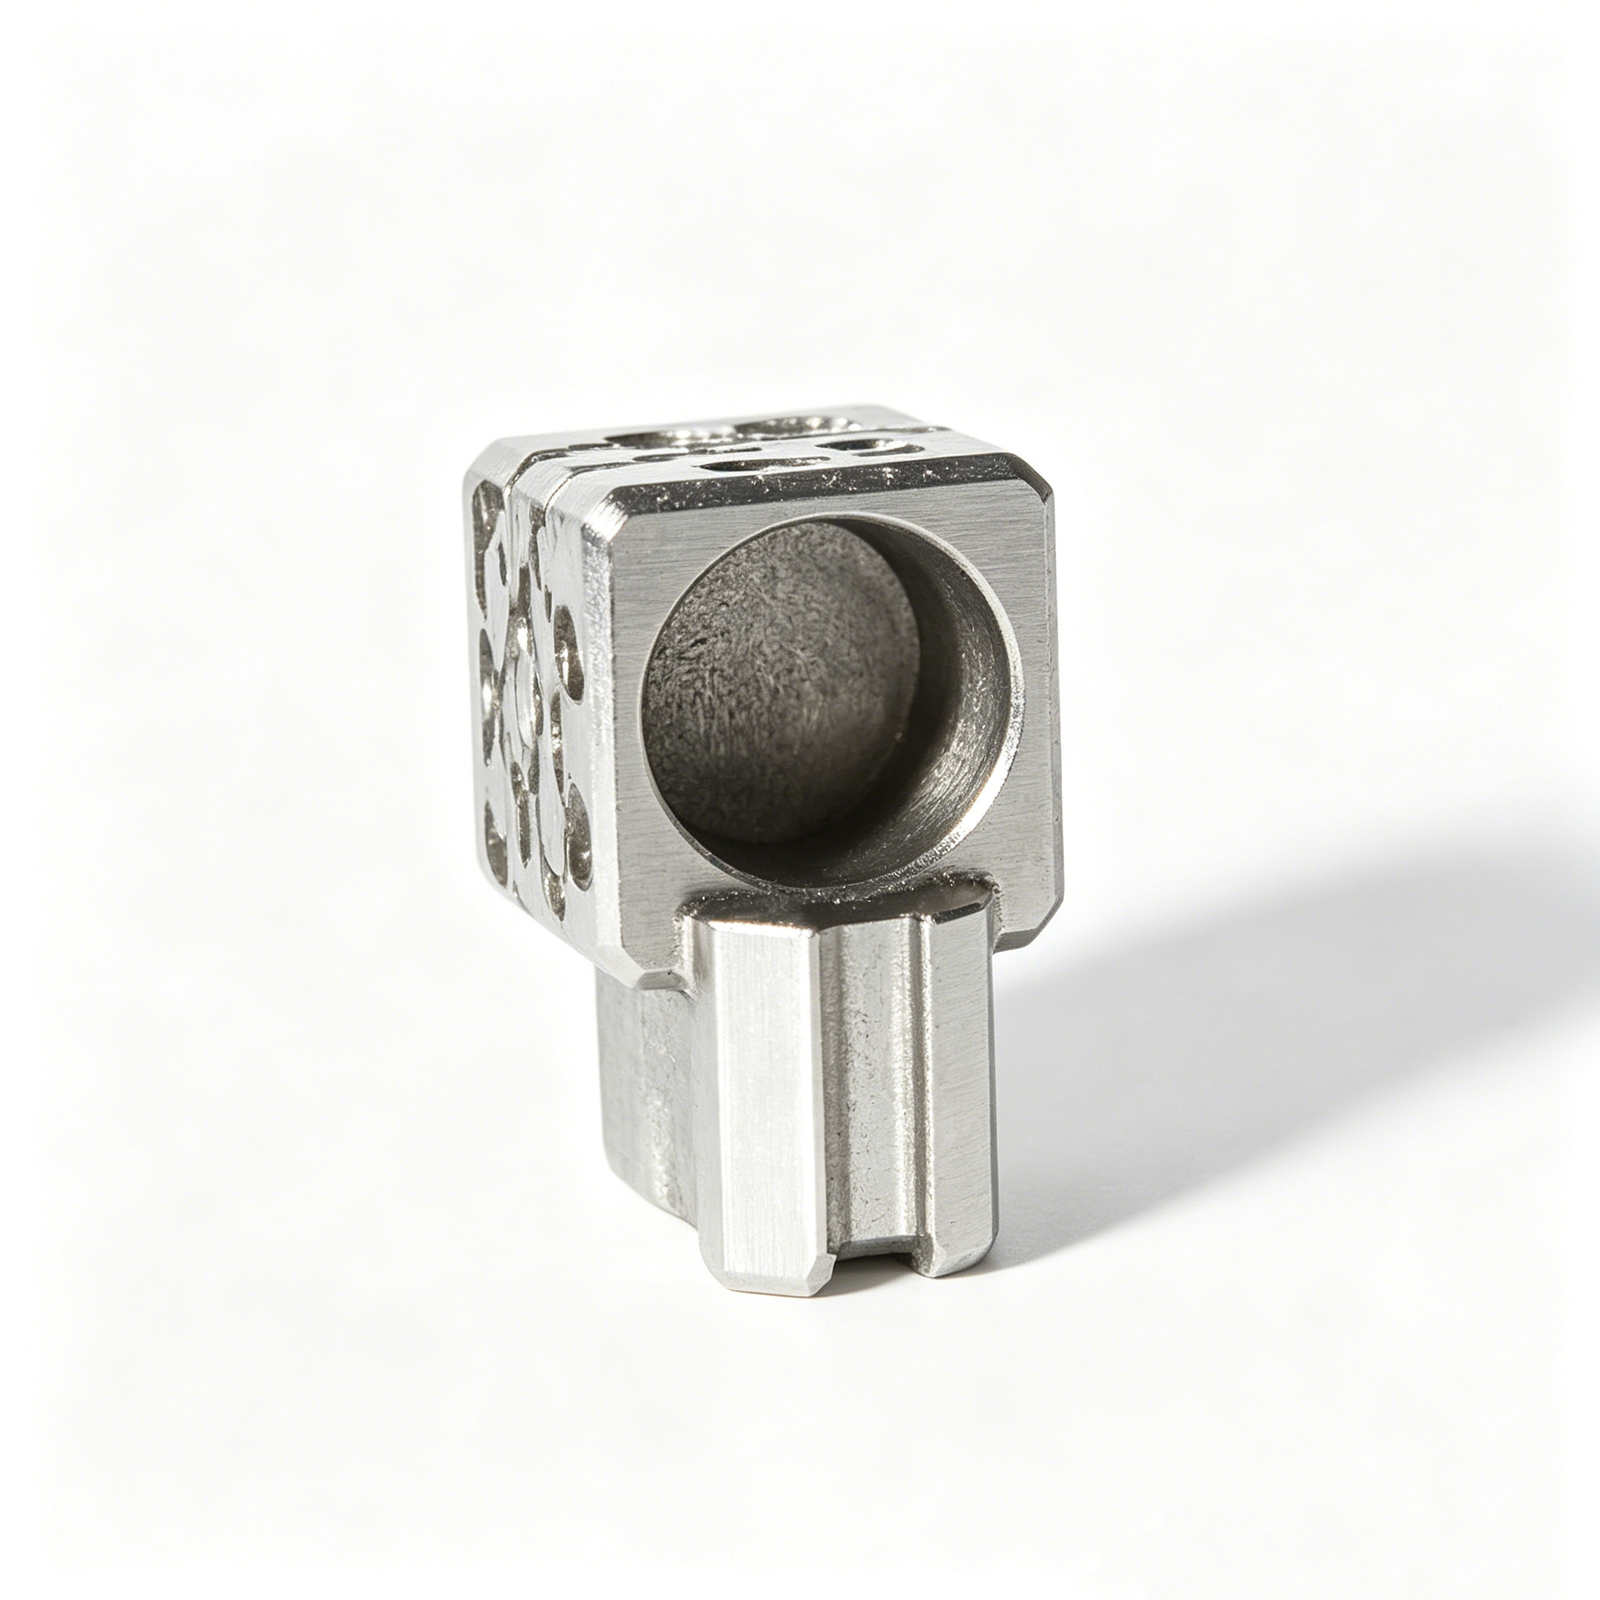
Configurazioni rappresentative di inserti per stampi di terminali elettrici






Related Configurable Families and RFQs


Inserti per stampi di terminali elettrici, revisionati per la produzione
SUUXIANG aiuta i team a tradurre i requisiti dei disegni in percorsi di attrezzaggio controllati, piani di ispezione e decisioni di revisione visibili.
Revisione DFM guidata dal disegno
Esaminiamo datumi, dimensioni critiche, accesso agli utensili e rischi di tolleranza prima di prendere impegni di preventivo o produzione.
Percorsi di processo coordinati
Lavorazioni meccaniche CNC, elettroerosione, rettifica e assemblaggio sono pianificati congiuntamente per adattarsi alla geometria, ai vincoli di accesso, alle condizioni del materiale e alle esigenze di finitura.
Pianificazione delle dimensioni critiche
Le priorità di ispezione sono definite in base alle dimensioni funzionali, alle relazioni con i datumi, ai requisiti di superficie e al contesto dei componenti accoppiati fornito con la vostra richiesta di preventivo.
Strategia di elettroerosione e rettifica
Le esigenze degli elettrodi, i percorsi del filo, il materiale per la rettifica e la sequenza del trattamento termico vengono considerati in anticipo per ridurre i rischi di rilavorazioni evitabili.
Ispezione conforme all’ordine
Il metodo di ispezione e la documentazione sono allineati ai requisiti dell’ordine verificati, contribuendo a mantenere la tracciabilità dalla revisione del disegno fino alla consegna.
Controllo visibile delle revisioni
Modifiche ai disegni, domande di produzione e informazioni sulla consegna rimangono coordinate in modo che i team possano prendere decisioni con il contesto attuale del progetto.
Famiglie di attrezzaggi e lavorazioni meccaniche guidate dal disegno
Categorie di produzione configurabili per attrezzature per connettori, componenti di stampi, parti di fustelle e lavorazioni CNC personalizzate, revisionate rispetto ai requisiti di disegno, materiale, qualità e consegna.

Servizi di lavorazione CNC
Servizi di lavorazione CNC di precisione per parti basate su disegno che richiedono fresatura, tornitura, elettroerosione, rettifica, assemblaggio e ispezione coordinati. Il percorso di processo viene rivisto rispetto alle dimensioni critiche, alle condizioni del materiale, ai requisiti di accesso, alla quantità e alle esigenze di documentazione prima di prendere impegni di produzione.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC personalizzati per componenti prismatici, sagomati e ricchi di caratteristiche. La revisione del disegno considera la strategia dei datumi, l’accesso degli utensili, la geometria delle pareti, la tolleranza di lavorazione, i requisiti di superficie e la relazione tra le caratteristiche fresate e le successive operazioni di elettroerosione o rettifica.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per parti rotazionali, filettature, diametri a gradini e geometrie concentriche. SUUXIANG esamina i diametri critici, le tolleranze di runout, i riferimenti datum, la condizione del materiale e gli eventuali requisiti di fresatura secondaria, elettroerosione, rettifica o ispezione.
Upload a Drawing
Lavorazioni a 5 assi
La lavorazione CNC a 5 assi supporta superfici complesse e caratteristiche multi-angolo dove una strategia di setup controllata può ridurre i riposizionamenti. La fattibilità dipende dalla geometria della parte, dalla portata dell’utensile, dalla protezione dei datum, dai requisiti di superficie, dalla condizione del materiale e dall’approccio di ispezione definito.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro supportano componenti piccoli e dettagliati dove l’accesso alle caratteristiche, la concentricità, la manipolazione e l’ispezione richiedono un’attenta pianificazione. I disegni dovrebbero identificare i diametri critici, le sezioni sottili, le filettature, le priorità di superficie, il materiale, la quantità e il contesto delle parti accoppiate.
Upload a Drawing
Elettroerosione a filo e a tuffo
I servizi di elettroerosione a filo e a tuffo si occupano di materiali temprati, fessure strette, caratteristiche interne affilate, contorni fini e geometrie con accesso limitato agli utensili convenzionali. La strategia dell’elettrodo, il percorso del filo, il lavaggio, le considerazioni sullo strato ricotto, gli alloggiamenti e i requisiti di ispezione finale vengono esaminati per applicazione.
Upload a Drawing
Rettifica di precisione
La rettifica di precisione di superfici e profili viene utilizzata per controllare planarità, parallelismo, profilo e dimensioni finite dopo la lavorazione o il trattamento termico. Lo stock di rettifica, la sequenza dei datum, la condizione del materiale, i requisiti di superficie e il metodo di misurazione dovrebbero essere concordati prima della consegna.
Upload a Drawing
Inserti Nucleo u0026 Cavità Stampo
Gli inserti nucleo e cavità per stampi di precisione sono configurati dai disegni per lo stampaggio a iniezione e applicazioni correlate. La pianificazione della produzione affronta la selezione dell’acciaio, la sequenza del trattamento termico, il raffreddamento o l’accesso alle caratteristiche, le esigenze di elettroerosione, gli alloggiamenti di rettifica, le interfacce critiche e le prove di ispezione.
Upload a Drawing
Componenti espulsori ed espulsione
Perni espulsori, bussole e componenti di espulsione sono prodotti secondo la geometria e i requisiti di accoppiamento definiti dal disegno. La revisione si concentra sui diametri di lavoro, le relazioni di gioco, i requisiti di durezza, la condizione della superficie, la guida, le interfacce relative alla corsa e la compatibilità con l’assemblaggio dello stampo circostante.
Upload a Drawing
Perni Nucleo, Componenti Guida u0026 Posizionamento
I perni nucleo, i perni guida e i componenti di posizionamento sono pianificati attorno all’allineamento funzionale e all’accoppiamento ripetibile. I dettagli critici includono i riferimenti datum, le sedi accoppiate, le relazioni posizionali, i requisiti di durezza e finitura, le considerazioni sull’usura e i criteri di ispezione richiesti per l’assemblaggio.
Upload a Drawing
Slitte, Sollevatori, Porte u0026 Accessori Stampo
Le slitte, i sollevatori, le porte e gli accessori per stampi sono componenti di attrezzatura configurabili per funzioni di movimento controllato, flusso del materiale e assemblaggio dello stampo. I disegni dovrebbero chiarire le interfacce di viaggio, la geometria di chiusura, le tolleranze, il trattamento termico, la condizione della superficie e le relazioni con i componenti accoppiati.
Upload a Drawing
Componenti Stampo Connettori
I componenti stampo di precisione per connettori supportano le attrezzature utilizzate per le custodie dei connettori e le caratteristiche stampate correlate. La revisione della produzione considera i passi fini, le relazioni tra cavità, la geometria di perni e inserti, il controllo datum, il materiale e il trattamento termico, il percorso di elettroerosione o rettifica e la documentazione di ispezione.
Upload a Drawing
Componenti Matrice di Tranciatura
I componenti di precisione per matrici di tranciatura sono fabbricati secondo i requisiti definiti dal disegno per funzioni di formatura, taglio, guida e posizionamento. La pianificazione del processo considera la condizione del materiale, la durezza, le relazioni di gioco, la condizione dei bordi, lo stock di rettifica, la strategia di elettroerosione e la verifica dimensionale.
Upload a Drawing
Attrezzature per Stampaggio a Iniezione, MIM, CIM u0026 Sovrastampaggio
Le lavorazioni per stampaggio a iniezione, MIM, CIM e sovrastampaggio vengono valutate all’interno dell’ambito di produzione verificato. I disegni e il contesto applicativo aiutano a definire la geometria degli inserti, le interfacce legate al ritiro, la selezione dei materiali, i requisiti di superficie, le considerazioni sullo stampaggio e il percorso richiesto attraverso lavorazioni, elettroerosione, rettifica e ispezione.
Upload a Drawing
Materiali per Lavorazioni
I materiali per lavorazioni CNC vengono selezionati in base ai requisiti del cliente e confermati rispetto alla funzione della parte, alla lavorabilità, alla sequenza del trattamento termico, alle esigenze di corrosione e alle aspettative di ispezione. Il grado del materiale, la condizione, le esigenze di tracciabilità e le eventuali restrizioni di sostituzione dovrebbero essere fornite con la richiesta di preventivo.
Upload a Drawing
Finiture Superficiali u0026 Trattamento Termico
I requisiti di finitura superficiale e trattamento termico vengono esaminati come parte del processo di produzione, non come note isolate. Specificare il tipo di finitura, le priorità di rugosità o aspetto, il target di durezza ove applicabile, le superfici critiche o da mascherare, le esigenze di rettifica post-trattamento e i requisiti di documentazione.
Upload a Drawing
Qualità, Metrologia u0026 Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono pianificate attorno alle dimensioni critiche definite dal disegno e ai requisiti dell’ordine. Gli acquirenti dovrebbero identificare le caratteristiche critiche per la qualità (CTQ), i datum, il formato del rapporto, le aspettative di campionamento o ispezione completa, i registri dei materiali, lo stato di revisione e le esigenze di tracciabilità prima della produzione.
Upload a Drawing
Prototipazione u0026 Produzione a Basso Volume
La prototipazione rapida e la produzione di piccoli lotti, supportando la valutazione basata su disegni, lo sviluppo di utensili, le modifiche ingegneristiche e i requisiti controllati di piccoli lotti. Una richiesta di preventivo (RFQ) utile include quantità, materiale, dimensioni critiche, requisiti di trattamento superficiale e termico, necessità di ispezione, livello di revisione e data di consegna prevista.
Upload a DrawingMateriali per Inserti di Stampo per Terminali Elettrici

Acciai per Utensili
Una scelta versatile per anime, cavità e dettagli formati dove sono richieste lavorabilità equilibrata e resistenza all’usura. Grado, durezza target, materiale di rettifica e sequenza di trattamento termico devono seguire il disegno e la revisione dell’applicazione.

Acciaio Pre-indurito
Utile per strutture di inserti di stampo che richiedono lavorazioni stabili dopo la fornitura e un ridotto rischio di distorsione dovuta alla tempra post-lavorazione. È adatto a caratteristiche di utensileria a moderata usura quando la condizione superficiale richiesta e il carico di servizio sono chiaramente definiti.

Acciaio Rapido (HSS)
Selezionato per lavorazioni di taglio, punzonatura o dettagli formati fini impegnativi dove la resistenza all’usura è una priorità. Il suo comportamento di lavorazione dura richiede una revisione anticipata della strategia EDM, del gioco di rettifica, del trattamento termico e della geometria del filo tagliente.

Carburo di Tungsteno
Applicato ad aree di formatura o guida di terminali ad alta usura dove la rigidità e la resistenza all’abrasione sono importanti. La sua natura fragile e i requisiti specializzati di rettifica o EDM rendono la definizione dei datumi, la geometria di supporto e le condizioni delle parti accoppiate punti essenziali di revisione.

Acciaio Inossidabile
Considerato per inserti esposti all’umidità, a condizioni di processo corrosive o ad applicazioni che richiedono resistenza alla corrosione. Il grado selezionato deve bilanciare lavorabilità, risposta al trattamento termico, finitura superficiale e l’ambiente di utensileria specificato nell’RFQ.
Inserti di Stampo per Terminali Elettrici: Percorsi di Processo


Elettroerosione a Filo (Wire EDM)
L’elettroerosione a filo produce fessure strette, profili interni affilati e caratteristiche passanti difficili dove l’accesso della fresa è limitato. Il percorso del filo, la strategia del foro di partenza e i passaggi di finitura vengono rivisti rispetto ai datumi del disegno e alle condizioni di accoppiamento critiche.

Elettroerosione a Tuffo (Sinker EDM)
L’elettroerosione a tuffo gestisce cavità profonde, nervature sottili e dettagli interni oltre la portata pratica della fresatura. La progettazione dell’elettrodo, la sequenza di bruciatura e il gioco di finitura sono coordinati con la geometria richiesta, la condizione superficiale e il lavoro di accoppiamento a valle.


Assemblaggio e Ispezione
L’assemblaggio e l’ispezione verificano le relazioni di accoppiamento, le dimensioni critiche e i requisiti definiti dal disegno prima della consegna. Il piano di ispezione segue i datumi concordati, i metodi di misurazione e lo stato di revisione, in modo che la documentazione corrisponda agli inserti di stampo per terminali elettrici ordinati.
Componenti di Supporto per Inserti di Stampo per Terminali Elettrici

Componenti di Guida
I perni guida, le boccole e gli elementi correlati possono essere esaminati per verificare le esigenze di allineamento, le interfacce di usura e gli spazi di montaggio all’interno degli stampi per connettori e degli inserti per stampi di terminali elettrici.

Elementi di Centratura
I perni di centratura, gli arresti e le caratteristiche di riferimento aiutano a stabilire relazioni ripetibili tra l’inserto, la cavità e i componenti dello stampo di accoppiamento. La loro geometria deve essere valutata rispetto ai riferimenti del disegno e ai requisiti di tolleranza.

Ferramenta di Fissaggio
Viti, spine, fermi e caratteristiche filettate possono essere specificati con il pacchetto di disegni per supportare un assemblaggio sicuro, un accesso pratico per la manutenzione e una sostituzione controllata dei componenti.

Componenti di Eiezione
I perni espulsori, i manicotti, gli elementi di ritorno e la ferramenta correlata possono essere considerati laddove il rilascio del pezzo, lo spazio libero, le posizioni di contatto e la sensibilità della superficie influenzino la progettazione dello stampo del connettore.

Accessori per Stampi
Molle, placche antiusura, slitte, sollevatori e altri componenti accessori per stampi possono essere esaminati come elementi di supporto guidati dal disegno quando le loro interfacce influenzano il movimento, il montaggio o la pianificazione dell’ispezione dello stampo.
Informazioni sugli Inserti per Stampi di Terminali Elettrici SUUXIANG
SUUXIANG è il marchio pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Aiutiamo i team globali a trasformare disegni, modelli e specifiche in parti lavorate a CNC ispezionate, componenti di stampi di precisione, attrezzature per connettori e componenti di stampi per tranciatura.
Per gli inserti per stampi di terminali elettrici, il nostro lavoro inizia con la revisione del disegno e la discussione DFM. Esaminiamo dimensioni critiche, riferimenti, requisiti di materiale e trattamento termico, accesso alla lavorazione, necessità di elettroerosione o rettifica, priorità superficiali e aspettative di ispezione prima di prendere impegni di produzione.
La nostra differenza è un coordinamento disciplinato tra lavorazione CNC, elettroerosione, rettifica di precisione, montaggio e ispezione. Invece di trattare un preventivo come un semplice esercizio di prezzo per il pezzo, SUUXIANG mantiene il controllo delle revisioni, i requisiti di qualità e le informazioni di consegna visibili in modo che i team possano prendere decisioni di produzione informate.

Inserti per Stampi di Terminali Elettrici: Una Checklist di Valutazione del Fornitore
Revisione DFM basata sul Disegno
Rivediamo gli inserti per stampi di terminali elettrici rispetto al disegno 2D, al modello 3D, al contesto di accoppiamento e ai requisiti di qualità dichiarati prima del preventivo. La discussione identifica dimensioni critiche, logica dei riferimenti, accesso allo strumento e rischi che potrebbero influire sulla lavorazione, sul montaggio o sull’ispezione.
- Confermare le dimensioni critiche per la qualità e i riferimenti funzionali
- Esaminare le caratteristiche sottili, le condizioni degli angoli e l'accesso alla lavorazione
- Allineare i requisiti di materiale, trattamento termico, quantità e revisione
- Definire le domande aperte prima degli impegni di produzione

Strategia EDM per dettagli di precisione
Dove la geometria dei terminali richiede l’EDM, SUUXIANG pianifica il processo considerando la forma del dettaglio, la direzione di accesso, la definizione degli angoli e la finitura a valle. Le decisioni relative agli elettrodi e ai percorsi del filo vengono riviste in base ai requisiti del disegno, in modo che l’EDM sia integrato con la lavorazione CNC e le tolleranze di rettifica.
- Valutare l'accesso per elettroerosione a filo su cave, profili e dettagli stretti
- Pianificare la geometria dell'elettrodo per i dettagli di elettroerosione a tuffo, ove applicabile
- Proteggere le relazioni di datum attraverso la sequenza di lavorazione
- Prevedere uno stock adeguato per finitura e rettifica

Pianificazione rettifica e ispezione
La produzione di attrezzature di precisione dipende da un percorso di finitura controllato, non da una promessa dimensionale isolata. SUUXIANG allinea lo stock di rettifica, le priorità superficiali, il metodo di misurazione e le prove di ispezione con l’ordine, in modo che la verifica finale affronti le dimensioni che contano per la funzione dello strumento.
- Identificare le superfici che richiedono rettifica o finitura controllata
- Collegare i punti di ispezione ai datum e alle tolleranze del disegno
- Chiarire le aspettative di reportistica e documentazione nella RFQ
- Mantenere una revisione visibile e un coordinamento della consegna

Inserti per stampi di terminali elettrici: SUUXIANG a confronto con un preventivo tipico da officina
Confronta la pianificazione del processo guidata dal disegno e le aspettative di ispezione prima di rilasciare gli stampi per connettori per la produzione.
← Swipe left or right to view →
Dalla revisione del disegno alla consegna
Un flusso di lavoro disciplinato per gli inserti stampo per terminali elettrici, con la producibilità, le dimensioni critiche, il percorso di processo, l’ispezione e i requisiti di consegna mantenuti visibili durante tutto il progetto.
Revisione disegni e requisiti
Esaminiamo disegni, modelli, materiali, quantità, contesto applicativo, data target e necessità di reportistica per identificare dimensioni critiche, datum, priorità superficiali e domande aperte.
Conferma DFM e percorso di processo
Il team valuta l’accesso agli strumenti, la tolleranza di lavorazione, la sequenza di trattamento termico, la strategia degli elettrodi, i percorsi filo, il materiale di rettifica e le necessità di assemblaggio prima di finalizzare gli impegni di produzione.
Lavorazione componenti chiave
Operazioni di fresatura CNC, tornitura, multiasse, Swiss o micro-lavorazione vengono selezionate in base al disegno approvato, alla geometria, alla condizione del materiale e ai requisiti delle caratteristiche critiche.
Applicazione EDM e rettifica
Elettroerosione a filo, elettroerosione a tuffo e rettifica di precisione gestiscono profili fini, caratteristiche inaccessibili, condizioni temprate e tolleranze di finitura utilizzando il piano di processo confermato.
Ispezione, Imballaggio e Coordinamento della Consegna
Gli inserti per stampi di terminali elettrici finiti vengono ispezionati secondo il piano concordato; documentazione, stato di revisione, imballaggio protettivo e coordinamento della consegna sono allineati con i requisiti dell’ordine.
Avvia la tua richiesta di offerta per inserti per stampi di terminali elettrici
Share complete technical inputs early so DFM, process planning, inspection expectations, and delivery coordination can be reviewed before production commitments.
Invia il tuo pacchetto di disegni
Fornisci il disegno 2D, il modello 3D disponibile, il contesto applicativo e le informazioni sui componenti accoppiati in modo che il team possa valutare geometria, datumi e accesso alla lavorazione.
Definisci materiale e quantità
Indica materiale, requisiti di trattamento termico, quantità, data di consegna prevista e priorità superficiali per supportare un percorso di processo appropriato e una revisione commerciale.
Identifica i requisiti critici
Segnala dimensioni critiche, tolleranze, requisiti superficiali, riferimenti di datum ed esigenze di reportistica in modo che metodi di ispezione e rischi di produzione vengano affrontati prima della quotazione.
Revisione DFM e Quotazione
Conferma feedback DFM, strategia di lavorazione o elettroerosione, tolleranze di rettifica, stato di revisione, ambito di ispezione e ipotesi quotate prima di rilasciare campioni o produzione.
Coordinamento Produzione e Consegna
Dopo l’approvazione, coordina il campionamento o la produzione, la documentazione di ispezione, la visibilità della revisione e i dettagli di consegna in base al pacchetto di disegni concordato e al programma del progetto.
L’evidenza del cliente viene pubblicata solo dopo la verifica
Inserti per stampi di terminali elettrici: risultati dei clienti e casi applicativi
Testimonianza cliente approvata in attesa di verifica SUUXIANG. Pubblicare solo dopo aver confermato il contesto applicativo, il risultato misurabile, l’approvazione del cliente e i record di progetto di supporto.
Caso cliente approvato in attesa di verifica SUUXIANG. Documentare la revisione del disegno, le dimensioni critiche, le prove di ispezione, il risultato della consegna e il risultato misurabile approvato dal cliente prima della pubblicazione.
Testimonianza cliente approvata in attesa di verifica SUUXIANG. Includere solo risultati comprovati per inserti per stampi di terminali elettrici, con autorizzazione del cliente e prove di supporto tracciabili.
FAQ sugli Inserti per Stampi di Terminali Elettrici
Practical answers for drawing-driven connector tooling inquiries, from DFM review through inspection and delivery planning.
Quali file devo inviare per gli inserti per stampi di terminali elettrici?
SUUXIANG può produrre inserti per stampi di terminali elettrici da un disegno?
Esiste una quantità minima d’ordine per gli inserti per stampi di terminali elettrici?
Come devo pianificare campioni e tempi di consegna?
Quali materiali sono adatti per gli inserti per stampi di connettori?
Posso richiedere rapporti di ispezione per inserti per stampi di terminali elettrici?
Come vengono gestite le revisioni e la proprietà intellettuale?
SUUXIANG può spedire a livello internazionale e coordinare la consegna?
La Guida Completa per l’Acquirente sugli Inserti per Stampi di Terminali Elettrici
Utilizzare questo framework decisionale per specificare gli inserti per stampi di terminali elettrici, confrontare materiali e approcci di produzione, vagliare fornitori capaci, controllare i costi e i rischi di qualità, ed evitare errori di disegno, tolleranza, attrezzaggio e validazione prima della produzione.
1. Cosa sono gli Inserti per Stampi di Terminali Elettrici?
Tre elementi distinti sono spesso confusi: l’inserto di precisione per stampo è un componente di attrezzaggio temprato e sostituibile; il terminale elettrico è la parte conduttiva stampata o lavorata; e il connettore finito è l’assemblaggio sovrastampato in plastica (https://www.layana.com/en/technology/insert-molding).nSUUXIANG tratta gli inserti per stampi di terminali elettrici come parti di attrezzaggio controllate da disegno che localizzano le caratteristiche di datum del terminale, formano interfacce plastiche, supportano aree sottili di contatto contro la pressione di iniezione e proteggono le caratteristiche durante lo stampaggio e l’espulsione. Non sono automaticamente il terminale o il connettore fornito all’utente finale.nUna singola richiesta di preventivo (RFQ) dovrebbe indicare quale articolo è richiesto: un inserto per stampo, terminali, un componente di attrezzaggio completo o un connettore sovrastampato. Includere il disegno 2D e il modello, la geometria del terminale e lo schema dei datum, il contesto di accoppiamento, le superfici di contatto con la resina, le dimensioni critiche, i requisiti di materiale e trattamento termico, la quantità e le prove di ispezione necessarie.
2. Evoluzione degli Inserti per Stampi di Terminali Elettrici
Gli assiemi di connettori in un unico pezzo in passato dipendevano maggiormente da contatti, alloggiamenti e operazioni di assemblaggio realizzati separatamente; lo stampaggio a iniezione di inserti posiziona invece un terminale preformato nella cavità prima che la resina venga iniettata attorno ad esso (https://www.layana.com/en/technology/insert-molding). Questo cambiamento ha reso la localizzazione del terminale, le caratteristiche di ritenzione e le condizioni di stampaggio parte di un unico problema di attrezzaggio anziché compiti separati a valle.nDue tendenze guidano ora requisiti più stringenti per gli inserti degli stampi: la miniaturizzazione dei connettori e un numero maggiore di pin. Utensili multi-cavità e posizionamento automatico degli inserti possono migliorare la ripetibilità del processo, ma amplificano anche qualsiasi errore nel passo, nell’orientamento, nella gestione del nastro, nell’equilibrio delle porte o nella variazione cavità-cavità.nTre implicazioni di approvvigionamento derivano da questa evoluzione: l’inserto, la resina, l’acciaio dello stampo e il piano di ispezione devono essere valutati come un sistema. Gli acquirenti dovrebbero definire i datum, la geometria critica dei pin, i requisiti di materiale e trattamento termico, le prove di campionamento o ispezione, lo stato di revisione e le ipotesi sull’interfaccia di automazione prima di approvare gli stampi di produzione.
3. Tipi di Inserti per Stampi di Terminali Elettrici
Sei categorie di inserti per stampi per terminali elettrici definiscono l’ambito degli utensili prima del rilascio dell’acciaio. Classifica ciascuna in base alla funzione stampata, alla relazione con il datum, al carico e alla frequenza di cambio prevista.
| Categoria | Geometria Tipica | Criterio di Selezione |
|---|---|---|
| Nucleo/cavità | Tasche, nervature, chiusure | Definisce la forma dell’alloggiamento |
| Posizionamento terminale | Nidi, scanalature, perni | La posizione di contatto è importante |
| Guida/allineamento | Spine, facce di guida | Necessaria ripetibilità del datum |
| Usura | Sedi, bordi sostituibili | Prevista abrasione localizzata |
| Multi-terminale/lead-frame | Caratteristiche di passo ripetute | Richiesto caricamento array |
| Prototipazione/bassi volumi | Blocchi semplici modulari | Il rischio di modifiche permane |
Inserti di Formatura e Posizionamento

Due gruppi principali creano la geometria del polimero e trattengono il terminale durante il riempimento. Gli inserti di nucleo e cavità formano tasche, nervature e chiusure; gli inserti di posizionamento del terminale utilizzano nidi, scanalature o caratteristiche a perno quando la posizione di contatto è critica.
Inserti di Allineamento e Usura

Due gruppi guidati dal servizio controllano la ripetibilità nel corso dei cicli di produzione. Gli inserti di guida e allineamento stabiliscono la posizione metà-metà o terminale-cavità; gli inserti di usura intercambiabili isolano le porte, le sedi di appoggio o i bordi soggetti ad abrasione per una sostituzione pianificata.
Inserti per Array e Prototipi
Due condizioni di programma modificano l’architettura degli inserti. Gli inserti multi-terminale o per lead-frame necessitano di caratteristiche di passo ripetute e gioco di carico; gli inserti per prototipi o a basso volume favoriscono una costruzione più semplice e modificabile quando la geometria o la domanda rimangono incerte.
4. Materiali per inserti stampi terminali elettrici
La scelta del materiale per gli inserti degli stampi dei terminali elettrici è una decisione legata alla vita utile e alla stabilità dello stampaggio, non una scelta di grado universale. La chimica della resina, la geometria della cavità, il volume di produzione, le tolleranze dei terminali, la necessità di raffreddamento e l’ambiente operativo devono essere esaminati congiuntamente.
| Famiglia di materiali | Forza principale | Limitazione chiave | Considerazione tipica |
|---|---|---|---|
| Acciaio classe P20 | Lavorabilità e riparazione | Minore resistenza all’usura | Cavità per uso medio |
| Acciaio tipo H13 | Tenacità e fatica termica | Richiede controllo del trattamento termico | Carico termico ciclico |
| Acciaio inossidabile classe 420 | Resistenza alla corrosione e lucidatura | Costo e sforzo di lavorazione | Resina corrosiva o umidità |
| Lega di rame | Conducibilità termica | Minore resistenza all’usura | Supporto di raffreddamento localizzato |
| Nitrurazione o rivestimento | Protezione dall’usura superficiale | Deve adattarsi a substrato e geometria | Resina abrasiva o contatto scorrevole |
Durezza contro tenacità
L’acciaio per lavorazioni a caldo tipo H13 bilancia tenacità e resistenza alla fatica termica dove i cicli di temperatura ripetuti sono importanti. Gli acciai temprati per lavorazioni a freddo aumentano la resistenza all’usura ma possono richiedere un controllo più attento degli impatti e delle scheggiature sui bordi.
Controllo corrosione e termico
I gradi di acciaio inossidabile classe 420 sono considerati quando resine corrosive, umidità o esposizione all’acqua rendono importante la prevenzione della ruggine. Le leghe di rame prive di berillio possono dissipare rapidamente il calore vicino ai punti caldi, ma necessitano di un posizionamento resistente all’usura o di una protezione superficiale.
Finitura e manutenzione
L’acciaio pre-tempra classe P20 è pratico per inserti di media resistenza che richiedono lavorabilità e riparabilità. Il livello di lucidatura, l’abrasione da resine caricate a fibra, la pulizia degli sfiati e l’accesso per l’ispezione dovrebbero definire il piano di manutenzione prima del rilascio.
5. Inserti per stampi di terminali elettrici: opzioni di personalizzazione
Gli inserti per stampi di terminali elettrici controllati da disegno devono essere personalizzati attorno a datum funzionali, non solo alle dimensioni nominali. SUUXIANG esamina la geometria, l’accesso al processo e le prove di ispezione prima di confermare un percorso.
| Opzione | Flessibilità | Uso migliore |
|---|---|---|
| Inserto standard | Interfacce fisse | Piattaforma collaudata |
| Completamente personalizzato | Geometria su misura | Nuovo layout terminale |
| Stampi prototipo | Facile da modificare | Validazione anticipata |
| Stampi di produzione | Interfacce resistenti | Rilascio controllato |
Datum e geometria funzionale

Il Datum A dovrebbe localizzare la faccia di supporto del terminale; B e C dovrebbero vincolare passo e orientamento.nn0,02 mm ha senso solo quando sono specificati materiale, trattamento termico e metodo di misurazione.
Caratteristiche dello stampo e finitura

Gli sfiati richiedono geometrie di appoggio protette, mentre i canali di ventilazione e le interfacce di espulsione necessitano di spazio e accesso per la manutenzione.nnDettagli intercambiabili, finitura superficiale e marchi di identificazione dovrebbero supportare la manutenzione, il controllo delle revisioni e la tracciabilità.
Input per la revisione DFM
Disegni 2D, modelli 3D, quantità, resina, layout del terminale e contesto di accoppiamento consentono una DFM efficace.nnDimensioni CTQ, finitura, trattamento termico, rapporti di ispezione e data prevista definiscono l’ambito della revisione.
6. Elementi Critici di Costruzione e Qualità
Gli inserti per stampi di terminali elettrici hanno successo o falliscono in base al loro schema di riferimento. Gli acquirenti dovrebbero esaminare le caratteristiche che localizzano il terminale, formano i confini polimerici e resistono a cicli ripetuti.
Riferimenti E Posizionamento Terminale
I riferimenti primari, secondari e terziari devono localizzare l’inserto prima della chiusura dell’acciaio della cavità. Un posizionamento o una concentricità incontrollati possono spostare i terminali, distorcere il passo dei pin e creare una geometria del connettore incoerente.
- Richiedere una mappa delle quote di riferimento-caratteristica
- Verificare la posizione del terminale rispetto ai riferimenti funzionali
- Verificare le caratteristiche concentriche con il metodo specificato
Bordi, Tolleranze E Sfiati
I bordi vivi richiedono spigoli vivi definiti o raggi dove i terminali entrano, vengono espulsi o contattano la resina stampata. Una scarsa tolleranza può grippare l’acciaio o danneggiare i terminali; uno sfiato inadeguato può intrappolare gas, causare riempimenti parziali o marcare le superfici.
- Specificare i limiti di smusso sui bordi delle interfacce di manipolazione
- Verificare la tolleranza di chiusura e il gioco di usura
- Identificare gli sfiati vicino alle zone di fine riempimento
Usura, Finitura E Prove
Le facce di usura necessitano di un trattamento termico, una finitura e una strategia di lubrificazione compatibili prima del rilascio della produzione. Richiedere registrazioni di materiali e trattamenti termici, rapporti dimensionali rispetto ai riferimenti, risultati di finitura superficiale, controlli di adattamento all’assemblaggio e piani di ispezione controllati per revisione.
- Certificato di trattamento termico o registro tracciabile
- Rapporto di ispezione dimensionale del primo articolo
- Verifica dell’assemblaggio e del posizionamento del terminale
7. Come Scegliere un Produttore di Inserti
Due input: un disegno 2D controllato e, quando disponibile, un modello 3D, dovrebbero avviare la valutazione del fornitore. Per gli inserti per stampi di terminali elettrici, nominare solo dopo che le prove di processo, ispezione e controllo delle modifiche sono allineate con l’applicazione.
| Area di Valutazione | Chiedere Prima di Nominare | Prove |
|---|---|---|
| Revisione Disegno | Chi possiede i CTQ e le azioni DFM? | Disegno marcato e registro azioni |
| Materiali | Come viene tracciato il calore o il lotto? | Certificato collegato all’ordine |
| Modifiche di Produzione | Cosa innesca una riapprovazione? | Registro revisioni e approvazione campioni |
Prove di Revisione Disegno
I disegni 2D dovrebbero innescare una revisione documentata dei riferimenti, dei CTQ, dell’accesso allo stampo, dei percorsi dei fili, della strategia degli elettrodi, del materiale di rettifica e della sequenza di trattamento termico. Chiedere chi approva la fattibilità e chiude le questioni.
Adattamento Processo E Ispezione
CNC, elettroerosione a filo o a tuffo, rettifica, assemblaggio e metrologia dovrebbero corrispondere a ciascuna caratteristica, non apparire semplicemente su un elenco di capacità. Richiedere il metodo di ispezione, il piano di campionamento, lo stato degli strumenti di misura, il collegamento al certificato del materiale e il registro del primo articolo.
Controllo Dopo Approvazione
Il supporto prototipale dovrebbe portare a un campione approvato e a un percorso di produzione controllato per revisione. Confermare l’imballaggio protettivo, le ipotesi sui tempi di consegna, gli aggiornamenti di spedizione, il contenimento delle non conformità, la risposta alla causa principale e la chiusura delle azioni correttive.
8. Errori Comuni negli Inserti per Stampaggio di Terminali Elettrici
Gli inserti per stampaggio di terminali elettrici falliscono più spesso prima dell’inizio della lavorazione, quando l’intento funzionale è assente dalla RFQ. Tratta ogni rilascio di disegno come un documento di controllo di produzione e assemblaggio, non solo come geometria.
Geometria e Datum Ambigui
Disegni 2D senza riferimenti datum o indicazioni CTQ lasciano ai fornitori l’onere di inferire le priorità di localizzazione. Il segnale d’allarme sono diverse configurazioni di ispezione plausibili; la conseguenza sono caratteristiche conformi che non si accoppiano.nnPrevenire ciò identificando i datum primari, secondari e terziari, quindi marcando le dimensioni funzionali e i metodi di misurazione ammessi.
Materiale Scelto in Base al Prezzo
Un basso costo iniziale del materiale può nascondere durezza, conduttività, comportamento alla corrosione o risposta all’EDM inadeguati. Il segnale d’allarme è un grado nominato senza condizione, trattamento termico o ambiente di applicazione; la conseguenza è un’usura prematura o uno stampaggio instabile.nnPrevenire ciò specificando il grado del materiale, la condizione, la sequenza del trattamento termico, il contatto con la resina e l’esposizione termica prevista.
Resina e Interfacce Ignorate
Il ritiro della resina, la pressione di fusione e il ciclo termico possono alterare la ritenzione dell’inserto e gli spazi di accoppiamento. Il segnale d’allarme è un’assunzione di parti intercambiabili senza dimensioni di interfaccia; la conseguenza è sbavatura, stress o interferenza nell’assemblaggio.nnPrevenire ciò rilasciando disegni di controllo dell’interfaccia, pile di tolleranze, informazioni sulla resina e campioni di parti accoppiate prima della produzione.
Ispezione Senza Validazione dell’Assemblaggio
I rapporti di ispezione non possono dimostrare l’adattamento funzionale quando omettono dimensioni critiche e controlli di assemblaggio. Il segnale d’allarme è un’approvazione basata solo su misurazioni di singole parti; la conseguenza è una correzione tardiva dell’utensile.nnPrevenire ciò concordando il piano di ispezione, il formato del rapporto, i requisiti di campionamento e un assemblaggio di prova utilizzando componenti accoppiati rappresentativi.
9. Passaggi dalla Revisione di Progettazione alla Produzione
Un lancio controllato per gli inserti per stampaggio di terminali elettrici converte l’intento funzionale in dati di produzione approvati e tracciabili. Ogni gate necessita di un proprietario nominato, un rilascio documentato e una regola chiara per interrompere le modifiche.
Definire e Impacchettare i Requisiti
Gate 1: L’ingegneria definisce il percorso di corrente, le interfacce di accoppiamento, i carichi di ritenzione, l’esposizione alla resina, i datum, le dimensioni critiche e i limiti estetici ammessi. L’ufficio acquisti presenta il disegno 2D, il modello 3D, la quantità, la data target e il pacchetto RFQ controllato per revisione.nnGate 2: SUUXIANG esamina l’accesso alla lavorazione, la strategia EDM, la sequenza del trattamento termico, il materiale di rettifica e la fattibilità dell’ispezione. Gli elementi DFM aperti richiedono una disposizione ingegneristica prima del rilascio della produzione.
Approvare le Prove di Produzione
Gate 3: Qualità e fornitore concordano la tracciabilità dei materiali, i requisiti di durezza o superficie, i metodi di ispezione basati sui datum, il campionamento e il formato del rapporto. Il piano approvato deve identificare ogni caratteristica CTQ e la sua prova di accettazione.nnGate 4: I primi articoli vengono misurati rispetto al disegno rilasciato prima che proceda la costruzione dell’utensile. L’ingegneria convalida le prestazioni di stampaggio o assemblaggio, inclusa la posizione del terminale, l’adattamento, il rischio di sbavatura e il comportamento di espulsione.
Congelare le Revisioni e Riordinare
Gate 5: La gestione del programma congela il disegno, il modello, il piano di ispezione e le deviazioni approvate sotto un unico identificatore di revisione. Il fornitore registra il percorso di processo, i risultati dell’ispezione, i requisiti di imballaggio e gli impegni di consegna rispetto a tale rilascio.nnGate 6: Gli ordini ripetuti fanno riferimento alla revisione congelata e a qualsiasi avviso di modifica approvato. L’ufficio acquisti dovrebbe confermare la quantità, la necessità di consegna, la documentazione e se le condizioni di applicazione sono cambiate.
10. Prezzi e Costi degli Inserti per Stampaggio di Terminali Elettrici
Le 2 fasi di prezzo dovrebbero essere separate: lavoro ingegneristico e di setup una tantum, quindi il costo ricorrente del pezzo. Gli inserti per stampaggio di terminali elettrici con datum condivisi e un accesso all’utensile semplice di solito richiedono meno operazioni rispetto a inserti sottili e multifunzionali che richiedono EDM, rettifica o adattamento.nnL’ispezione al 100% non è intercambiabile con la reportistica basata su campioni; ognuna cambia tempi di misurazione, registri e sforzo di rilascio. Una quotazione SUUXIANG credibile richiede il disegno controllato per revisione, i requisiti di materiale e trattamento termico, la quantità, le dimensioni critiche, i requisiti di superficie, il piano di ispezione e la data di consegna richiesta.
| Driver di Costo o Scenario | Costo principale | Richiesta di prove a supporto |
|---|---|---|
| Prototipo o bassa quantità | L’impegno per l’impostazione, la programmazione, l’attrezzatura e il primo articolo comporta costi maggiori per pezzo | Quantità e stato delle revisioni |
| Quantità di riordino o di produzione | Lavorazioni ricorrenti, ispezione, imballaggio e resa dominano | Programmazione di rilascio e dimensione del lotto |
| Geometria complessa | Accesso multi-asse, elettrodi, elettroerosione a filo, rettifica e assemblaggio aggiungono operazioni | Modello 3D, datumi, vincoli di accesso |
| Tolleranze strette o finitura | Sequenza di processo, materiale per rettifica, metrologia e rischio di accettazione aumentano | Dimensioni critiche e metodo di ispezione |
| Materiale o trattamento termico | Comportamento alla lavorazione, tolleranza, controllo della distorsione e percorso di finitura variano | Grado del materiale, durezza, sequenza del trattamento |
| Consegna urgente | Il coordinamento della capacità e la tempistica di spedizione possono aumentare i costi | Data richiesta e luogo di consegna |
Avvia la tua revisione tecnica degli inserti per stampi per terminali elettrici SUUXIANG
Invia disegni, modelli, materiale, quantità, priorità di qualità e data di consegna per una richiesta di offerta specifica per progetto e una discussione DFM.