
Componenti di Fissaggio di Precisione, dal Disegno all’Ispezione
SUUXIANG pianifica componenti di fissaggio di precisione attorno a dimensioni critiche, lavorazioni CNC, EDM, rettifica e requisiti di ispezione.
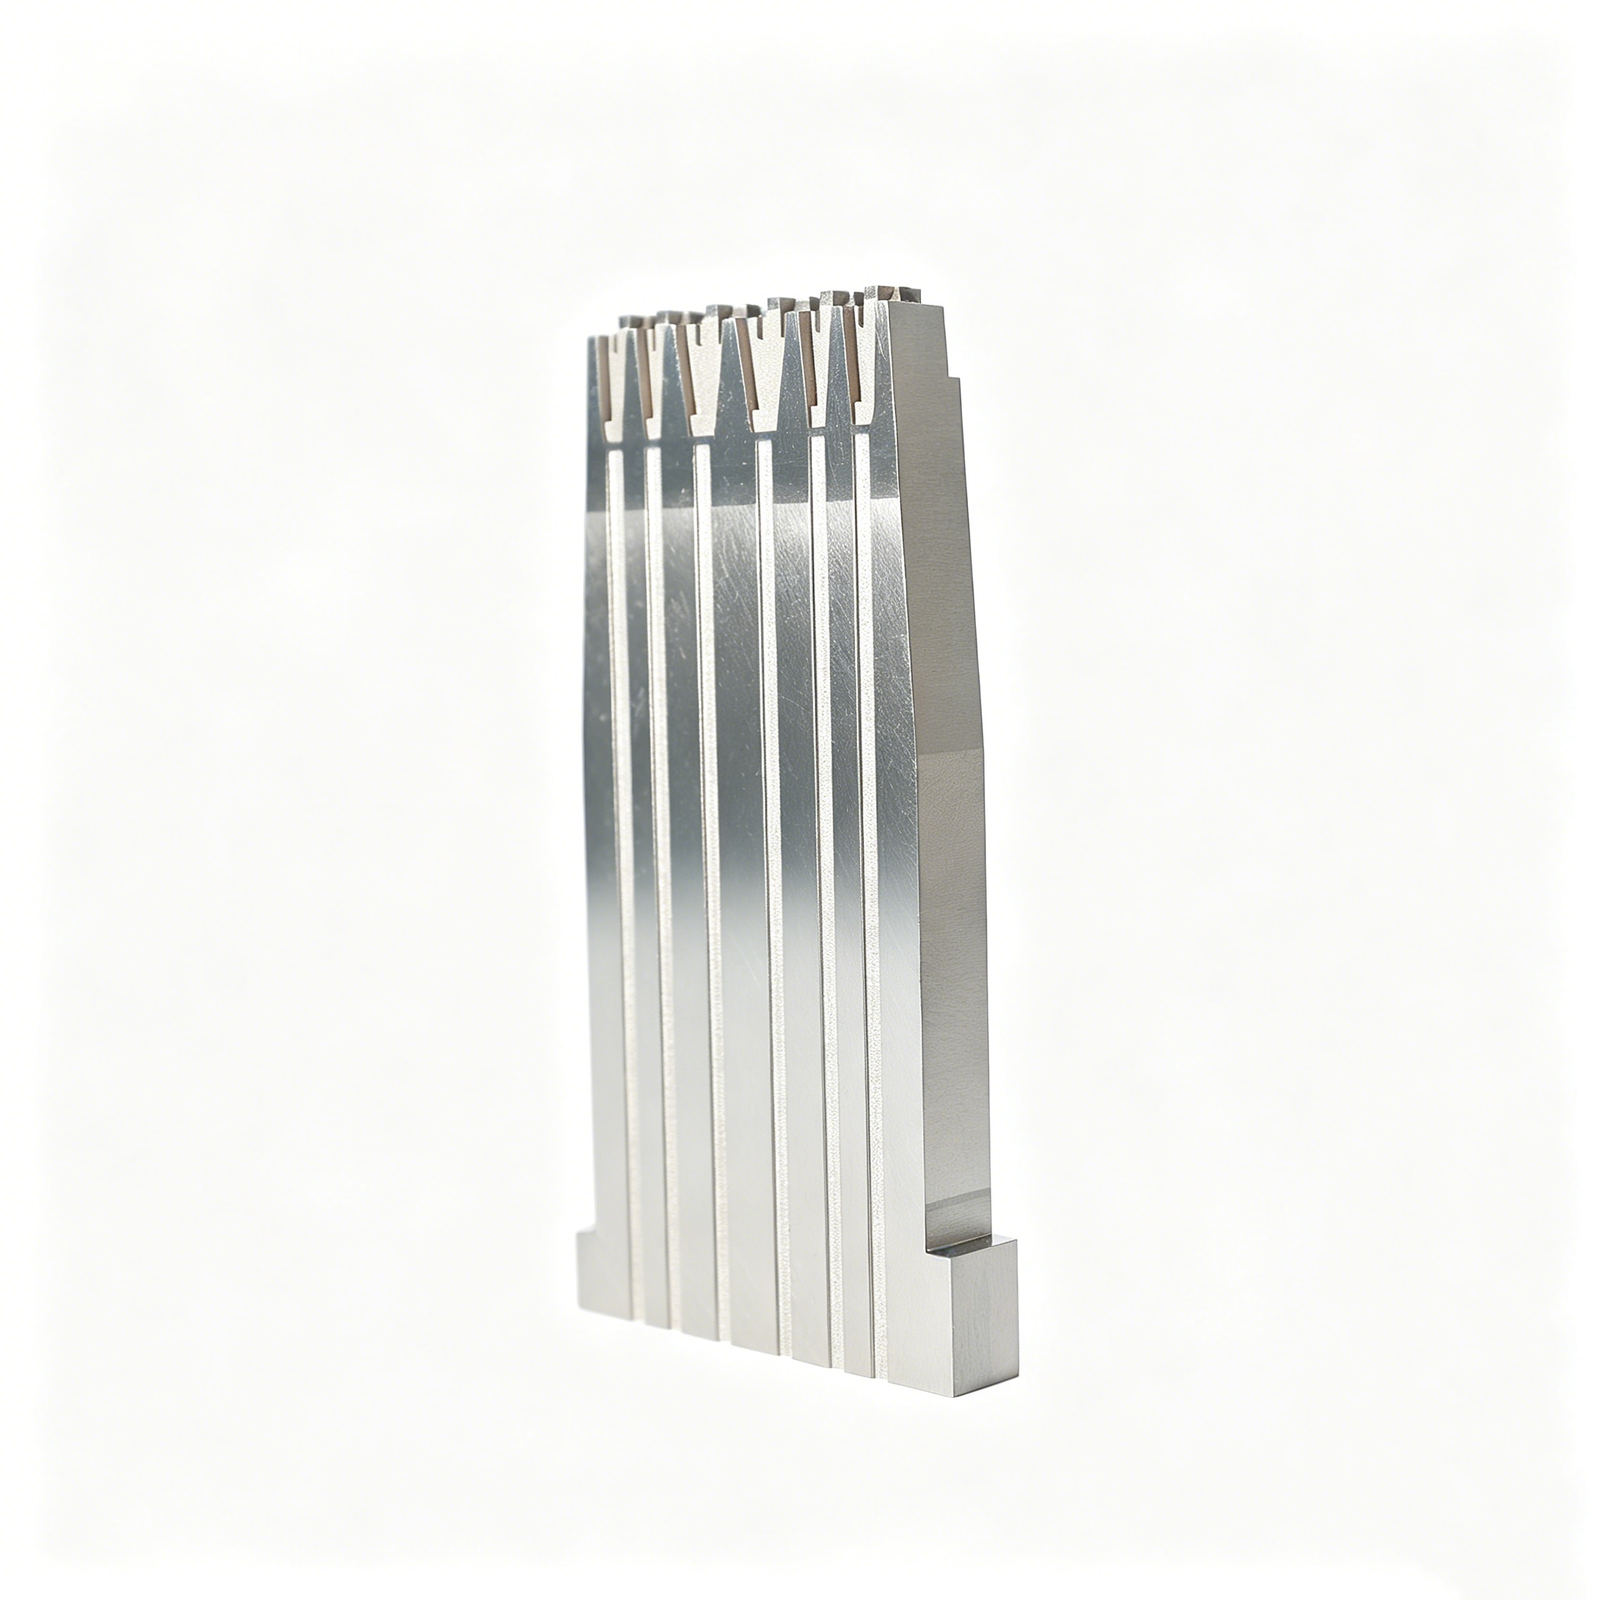
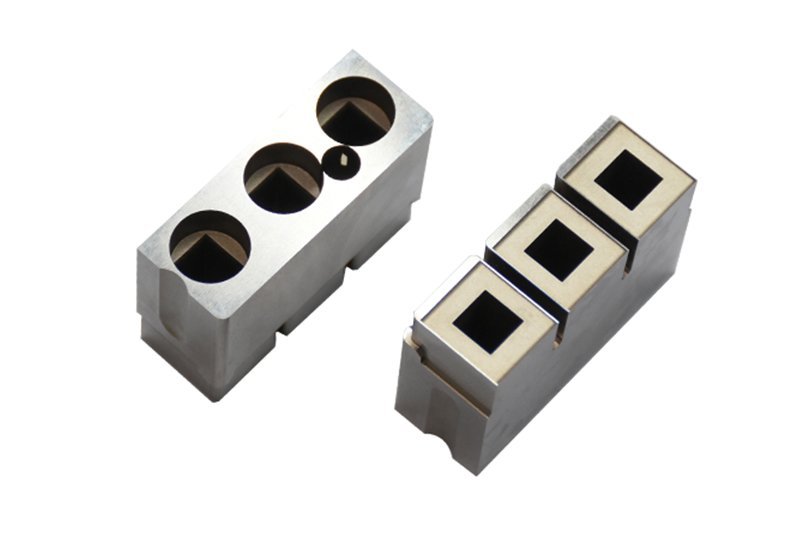
Componenti di Fissaggio di Precisione Rappresentativi







Related Configurable Component Families and Quotation


Perché i Team Scelgono i Componenti di Fissaggio di Precisione SUUXIANG
La pianificazione guidata dal disegno mantiene visibili requisiti critici, decisioni di processo e aspettative di ispezione prima dell’inizio della produzione.
Revisione del Disegno Prima di Tutto
Esaminiamo disegni, modelli, requisiti dei materiali e contesto applicativo per identificare domande sulla producibilità prima dell’offerta e degli impegni di produzione.
Dimensioni Critiche Pianificate
Dimensioni critiche, riferimenti (datum), relazioni di tolleranza e priorità superficiali vengono discusse in anticipo per allineare la strategia di lavorazione con i requisiti funzionali.
Instradamento di Processo Integrato
Lavorazioni CNC, EDM, rettifica e assemblaggio sono pianificate come passaggi complementari, includendo accessi, percorsi filo, elettrodi e tolleranza di rettifica.
Metodo di Ispezione Definito
Le aspettative di ispezione sono allineate con l’ordine, concentrando lo sforzo di misurazione e la documentazione finale sulle dimensioni che contano di più.
Visibilità delle Revisioni Mantenuta
Modifiche ai disegni, domande di produzione e informazioni sulla consegna rimangono visibili attraverso una comunicazione di progetto controllata, supportando decisioni tracciabili tra gli stakeholder.
Componenti di Precisione, Attrezzature e Servizi di Lavorazione
Percorsi di processo guidati dal disegno per componenti configurabili, lavori di attrezzaggio e parti personalizzate ispezionate in applicazioni di fissaggio, stampi, connettori e stampaggio.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per parti basate su disegno che richiedono fresatura coordinata, tornitura, EDM, rettifica e ispezione. La revisione della richiesta di preventivo si concentra su materiale, dimensioni critiche, riferimenti (datum), requisiti superficiali, quantità e priorità di consegna prima che venga definito un percorso di processo.
Upload a Drawing
Fresatura CNC
Servizi personalizzati di fresatura CNC per parti prismatiche, fissaggi, piastre, inserti e caratteristiche lavorate complesse. L’accesso degli utensili, la strategia di bloccaggio, i limiti degli angoli interni, la tolleranza di lavorazione e i riferimenti critici (datum) dovrebbero essere rivisti rispetto al disegno e al modello 3D.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per alberi, perni, manicotti, boccole e componenti rotazionali. Le relazioni di diametro, la concentricità, il fuori asse, i requisiti di filettatura, le condizioni del materiale e qualsiasi operazione secondaria di fresatura, rettifica o EDM vengono valutate come parte del processo.
Upload a Drawing
Lavorazioni a 5 Assi
La lavorazione CNC a 5 assi supporta componenti e geometrie multi-faccia dove l’orientamento delle feature, l’accesso dell’utensile o i setup ripetuti influiscono sull’accuratezza. Una revisione del disegno dovrebbe confermare le superfici raggiungibili, il trasferimento dei riferimenti, lo spazio libero dell’utensile, le condizioni del grezzo e l’approccio di ispezione.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro lavorazioni supportano perni di piccolo diametro, alberi, componenti legati ai contatti e altre parti compatte di precisione. La fattibilità dipende dalla geometria, dal comportamento del materiale, dal rapporto lunghezza-diametro, dalle feature critiche, dalle necessità di sbavatura e dal metodo di ispezione.
Upload a Drawing
Elettroerosione a Filo u0026 a Tuffo
I servizi di elettroerosione a filo e a tuffo si occupano di materiali temprati, scanalature strette, profili interni affilati, dettagli fini e feature inaccessibili agli utensili da taglio convenzionali. L’approccio pianificato considera il percorso del filo, i fori di avviamento, la strategia dell’elettrodo, i requisiti dello strato ricotto e la finitura successiva.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili viene utilizzata dove planarità, parallelismo, controllo del profilo o rimozione controllata del materiale sono critici. Sequenza di rettifica, condizione del trattamento termico, tolleranza, setup dei riferimenti e metodo di misurazione devono essere allineati prima della produzione.
Upload a Drawing
Inserti Nucleo u0026 Cavità Stampo
Inserti di precisione per nucleo e cavità di stampo sono realizzati da disegni e specifiche del cliente utilizzando lavorazioni meccaniche, elettroerosione, rettifica e accoppiamento, secondo necessità. La revisione si concentra sulle superfici di stampaggio, sulle chiusure, sulle relazioni dei riferimenti, sulle interfacce di raffreddamento, sulle condizioni del materiale e sulle priorità di ispezione.
Upload a Drawing
Componenti Espulsori u0026 di Espulsione
Perni espulsori, manicotti e componenti di espulsione sono elementi configurabili dello stampo che richiedono attenzione all’accoppiamento, alla corsa, alle superfici di appoggio e alla condizione del trattamento termico. I disegni dovrebbero definire i diametri critici, le relazioni di gioco, i requisiti di finitura e il contesto del componente accoppiato.
Upload a Drawing
Perni Nucleo, Componenti di Guida u0026 di Posizionamento
Perni nucleo, perni di guida e componenti di posizionamento supportano l’allineamento, il posizionamento ripetibile dello stampo e il controllo delle feature formate. La revisione della produzione considera la classe di accoppiamento, i riferimenti, le superfici di usura, i requisiti di durezza, la geometria del foro accoppiato e l’ispezione delle relazioni funzionali.
Upload a Drawing
Slitte, Sollevatori, Canali u0026 Accessori Stampo
Slitte, sollevatori, canali e accessori per stampi sono prodotti secondo la geometria definita dal disegno e i requisiti di interfaccia. Il percorso di processo tiene conto delle superfici di scorrimento, delle feature angolate, delle chiusure, delle tolleranze di usura, del trattamento termico, delle necessità di accoppiamento e del coordinamento dei componenti accoppiati.
Upload a Drawing
Componenti Stampo Connettori
Componenti di precisione per stampi di connettori supportano gli utensili utilizzati per alloggiamenti di connettori, terminali e feature stampate correlate. La revisione critica affronta passi fini, geometria dei perni, relazioni delle cavità, necessità di lucidatura o elettroerosione, selezione del materiale e interazione funzionale delle parti di utensileria accoppiate.
Upload a Drawing
Componenti Matrice di Stampaggio
Componenti di precisione per matrici di stampaggio includono punzoni, matrici, inserti, elementi di guida e componenti di usura personalizzati realizzati secondo i requisiti del disegno. Gli acquirenti dovrebbero specificare il contesto del materiale della striscia, le relazioni di gioco, la condizione del bordo, il trattamento termico, le necessità di rivestimento e i criteri di ispezione.
Upload a Drawing
Utensili per Stampaggio a Iniezione, MIM, CIM u0026 Sovrastampaggio
Componenti di utensili per stampaggio a iniezione, MIM, CIM e sovrastampaggio vengono valutati nell’ambito della produzione verificata. La revisione del disegno considera le feature di alimentazione e dei canali, gli input di ritiro forniti dal cliente, l’accesso dell’utensile, le condizioni del materiale, le interfacce di stampaggio e le evidenze di accoppiamento o ispezione richieste.
Upload a Drawing
Materiali per Lavorazioni Meccaniche
I materiali per lavorazioni CNC sono selezionati in base al disegno, all’applicazione e ai processi successivi richiesti. Le richieste di offerta dovrebbero identificare il grado del materiale, la condizione, le necessità di tracciabilità, la sequenza del trattamento termico, le considerazioni sulla corrosione o sull’usura e qualsiasi restrizione sui materiali sostitutivi prima della quotazione.
Upload a Drawing
Finiture Superficiali u0026 Trattamenti Termici
Le finiture superficiali e i trattamenti termici sono pianificati come fasi controllate che influenzano dimensioni, usura, resistenza alla corrosione e ispezione finale. Definire il trattamento richiesto, l’obiettivo di finitura, le aree mascherate, la tolleranza di lavorazione o rettifica, le evidenze di durezza e le priorità dimensionali post-processo.
Upload a Drawing
Qualità, Metrologia u0026 Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono abbinate alle dimensioni critiche dell’ordine e al piano di verifica. Gli acquirenti dovrebbero identificare le necessità di reportistica, lo schema dei riferimenti, le aspettative sul metodo di misurazione, il livello di revisione, i requisiti di tracciabilità e qualsiasi record di materiale o trattamento richiesto.
Upload a Drawing
Prototipazione u0026 Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano revisioni del disegno, valutazioni funzionali, requisiti ponte e piccoli lotti controllati. Una richiesta di offerta utile indica l’intervallo di quantità, l’uso previsto, il materiale, le feature critiche, le necessità di documentazione di qualità e la data di consegna prevista.
Upload a DrawingMateriali per Componenti di Attrezzature di Precisione

Acciaio per Utensili Legato
Ideale per locatori sotto carico, morsetti e parti di utensili soggette a usura, dove resistenza e risposta alla tempra sono fondamentali. La sequenza di trattamento termico, il materiale per la rettifica e i requisiti di durezza finale devono essere valutati rispetto alle dimensioni critiche prima della consegna.

Acciaio Inossidabile per Utensili
Da considerare per componenti di attrezzature esposti a umidità, fluidi di pulizia o ambienti sensibili alla corrosione. La scelta del grado bilancia comportamento alla corrosione, lavorabilità e durezza ottenibile; confermare i requisiti di passivazione, trattamento termico e ispezione durante la revisione dell’offerta.

Acciaio Pre-tempra
Utile per basi, supporti e parti strutturali che richiedono lavorazioni stabili senza un ciclo di indurimento post-lavorazione. Confermare la condizione fornita, le esigenze di distensione, la protezione superficiale e le tolleranze critiche dei datum durante la revisione del disegno.

Lega di Alluminio
Una scelta pratica per piastre di attrezzature, sedi e utensili di assemblaggio di massa inferiore, dove il peso di movimentazione e l’efficienza di lavorazione sono importanti. Confermare la lega, le esigenze di anodizzazione, il carico dei filetti e le aspettative di stabilità dimensionale durante la revisione dell’offerta.

Lega di Ottone
Spesso considerato per contatti che non lasciano segni, applicazioni elettriche o dettagli sensibili alla corrosione con carichi meccanici moderati. Confermare il comportamento del materiale di accoppiamento, l’esposizione all’usura, i requisiti di finitura e le priorità dimensionali prima che inizi la pianificazione della produzione.
Componenti di Attrezzature di Precisione: Percorsi di Lavorazione, Elettroerosione e Rettifica

Fresatura CNC
La fresatura CNC crea piastre, basi, sedi, feature di localizzazione e forme prismatiche complesse. L’accesso dell’utensile, le relazioni dei datum e l’abbondanza di lavorazione vengono esaminati per supportare una geometria stabile e un’ispezione pratica.

Tornitura CNC
La tornitura CNC produce dettagli rotazionali per attrezzature come boccole, manicotti, distanziatori, perni e componenti filettati. Il percorso viene valutato rispetto alla concentricità, alle superfici di appoggio, alla condizione del materiale e ai requisiti di operazioni secondarie.


Elettroerosione a Filo
L’elettroerosione a filo è considerata per profili precisi, scanalature strette e feature in materiale temprato dove l’accesso convenzionale dell’utensile è limitato. Il percorso del filo, i requisiti del foro di partenza, le condizioni degli angoli e i criteri di ispezione finale guidano la pianificazione.

Elettroerosione a Tuffo
L’elettroerosione a tuffo supporta cavità interne, forme con feature nette e geometria che richiede l’accesso dell’elettrodo. La strategia dell’elettrodo, i requisiti superficiali, lo stato del materiale e le successive esigenze di finitura vengono chiariti durante la revisione del disegno.

Rettifica di Precisione
La rettifica di precisione rifinisce planarità, parallelismo, diametro e superfici di scorrimento funzionali dopo le opportune operazioni precedenti. L’abbondanza di rettifica, la sequenza di trattamento termico, il controllo del datum e il metodo di misurazione devono essere definiti per la parte.
Feature Funzionali per Componenti di Attrezzature di Precisione

Interfacce di Posizionamento
Fori per spine, fori di centraggio, facce di riferimento e interfacce di accoppiamento possono essere lavorati secondo la strategia definita dal disegno, aiutando gli assemblaggi del dispositivo a stabilire una posizione ripetibile del pezzo senza vincolare eccessivamente il pezzo.

Predisposizioni Filettate
Fori filettati, inserti filettati e schemi di montaggio supportano morsetti, coperchi, sensori ed elementi sostituibili. Le dimensioni della filettatura, l’ingaggio, la direzione di accesso e i requisiti di post-trattamento dovrebbero essere identificati durante la revisione del disegno.

Predisposizioni per Spine
Predisposizioni di precisione per spine possono allineare piastre, nidi e moduli sostituibili durante l’assemblaggio. SUUXIANG esamina le relazioni tra i fori, l’intento di accoppiamento, i riferimenti di datum e la sequenza di lavorazione prima di confermare un percorso di produzione.

Elementi di Usura
Piastre di usura sostituibili, boccole, supporti e elementi scorrevoli possono proteggere le interfacce del dispositivo frequentemente sollecitate. Materiale, trattamento termico, materiale di rettifica e accesso per la sostituzione richiedono una valutazione specifica del progetto.

Trattamenti Superficiali
Rivestimenti, placcature, anodizzazioni o finiture superficiali specificate nel disegno possono essere considerate dove sono importanti la resistenza alla corrosione, l’identificazione, la conduttività o il comportamento all’usura. La selezione del trattamento deve essere compatibile con le dimensioni e le superfici funzionali.

Identificazione del Pezzo
Marcatura laser, identificatori incisi, etichette di revisione e marchi di orientamento possono migliorare la tracciabilità durante l’assemblaggio e la manutenzione. Definire contenuto, posizione, profondità e restrizioni estetiche della marcatura nella RFQ o nel disegno.
Componenti di Precisione per Dispositivi, Guidati dal Disegno
SUUXIANG è l’unico marchio rivolto al pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Fondata da XiaoCheng Huang, l’azienda aiuta i team globali di ingegneria, approvvigionamento e qualità a convertire disegni e specifiche in componenti di precisione per dispositivi ispezionati e parti di utensili correlate.
Il nostro lavoro è pianificato attorno al percorso di produzione richiesto dal disegno: fresatura e tornitura CNC, lavorazione multiasse, EDM, rettifica di precisione, assemblaggio e ispezione. Prima della quotazione o degli impegni di produzione, esaminiamo le dimensioni critiche, i datum, l’accesso degli utensili, la tolleranza di lavorazione, le esigenze di elettrodi o percorsi filo, i requisiti dei materiali e le aspettative di ispezione.
Ciò che distingue SUUXIANG è il controllo disciplinato del progetto dalla DFM alla documentazione finale. Trattiamo la visibilità delle revisioni, i metodi di ispezione, la tracciabilità e il coordinamento della consegna come parte del flusso di lavoro di produzione, in modo che gli acquirenti possano allineare i requisiti tecnici prima che i pezzi entrino in produzione.

Capacità Fondamentali per Componenti di Precisione per Dispositivi
DFM Prima dell’Impegno
Ogni richiesta di componente di precisione per dispositivi inizia con il disegno, il modello, il materiale, la quantità e il contesto applicativo. La revisione identifica dimensioni critiche, relazioni di datum, preoccupazioni per l’accumulo di tolleranze, accesso degli utensili e superfici che richiedono un approccio di produzione e ispezione definito prima della quotazione o della pianificazione della produzione.
- Identificare i datum funzionali e le caratteristiche critiche per la qualità
- Rivedere sezioni delle pareti, limiti di accesso e approccio di bloccaggio
- Conferma i requisiti di materiale, trattamento termico e finitura superficiale
- Chiarisci i registri di ispezione necessari per l'ordine

Pianificazione dei processi CNC ed EDM
Il percorso di lavorazione viene selezionato in base alla geometria, alle condizioni del materiale e alle dimensioni che governano la funzione del fissaggio. Fresatura CNC, tornitura, lavorazione multi-asse, EDM a filo ed EDM a tuffo possono essere combinati dove i rispettivi vantaggi di accesso e controllo del profilo supportano i requisiti del disegno.
- Abbina i percorsi di lavorazione alla geometria e all'accessibilità delle caratteristiche
- Pianifica i percorsi del filo per profili interni e scanalature strette
- Valuta la strategia degli elettrodi per le caratteristiche EDM chiuse
- Sequenzia le operazioni in base alle esigenze di trattamento termico e finitura

Strategia di rettifica e assemblaggio
I componenti di fissaggio di precisione dipendono spesso da un gioco controllato e da relazioni di accoppiamento stabili piuttosto che dalla sola lavorazione. SUUXIANG esamina i requisiti di rettifica, le superfici di contatto, le relazioni foro-riferimento e le esigenze di assemblaggio in modo che le operazioni finali supportino l’assemblaggio funzionale senza oscurare l’intento del disegno.
- Riserva materiale per la rettifica per un controllo critico di planarità o dimensioni
- Definisci le superfici di accoppiamento e le condizioni di contatto in anticipo
- Esamina la sequenza di finitura delle parti temprate
- Coordina i requisiti di assemblaggio con i riferimenti di montaggio

Controllo dell’ispezione e delle revisioni
La pianificazione dell’ispezione dovrebbe seguire le caratteristiche che determinano l’adattamento, la posizione e la ripetibilità. SUUXIANG allinea i metodi di misurazione e la documentazione richiesta con la revisione del disegno approvata, mantenendo le modifiche visibili durante tutta la produzione e garantendo che i registri finali corrispondano all’ordine concordato e al piano di ispezione.
- Collega i punti di ispezione a dimensioni e riferimenti critici
- Conferma le aspettative di reportistica prima della produzione
- Mantieni riferimenti visibili alla revisione del disegno
- Coordina la documentazione finale con il piano di ispezione

Componenti di fissaggio di precisione: SUUXIANG vs. Fornitori che offrono solo preventivi
Confronta i controlli ingegneristici che dovrebbero essere concordati prima dell’inizio della produzione.
← Swipe left or right to view →
Flusso di lavoro di produzione di componenti di fissaggio di precisione
Un percorso controllato dalla revisione RFQ all’ispezione, imballaggio e coordinamento della consegna, con i requisiti critici resi visibili in ogni fase.
Revisione Disegno e RFQ
Analizziamo disegni 2D, modelli, materiali, quantità, applicazione, target di consegna e necessità di ispezione per identificare dimensioni critiche, riferimenti e questioni di produzione aperte.
Pianifica Processo e Materiale
Il team conferma il percorso di processo fattibile, l’accesso alla lavorazione, lo stato del materiale grezzo, la sequenza dei trattamenti termici, la strategia EDM, il sovrametallo per la rettifica e l’approccio di ispezione prima di procedere con gli impegni.
Lavora le Caratteristiche Critiche
Fresatura CNC, tornitura, lavorazioni multi-asse e micro-lavorazioni applicabili creano la geometria primaria, mentre le informazioni di progetto e le revisioni approvate rimangono sotto controllo.
Applica EDM e Rettifica
Elettroerosione a filo, elettroerosione a tuffo, rettifica di precisione e assemblaggio vengono applicati dove profili, caratteristiche indurite, requisiti di superficie o relazioni di accoppiamento richiedono le loro specifiche capacità.
Ispeziona, Imballa, Coordina la Consegna
I componenti finiti per dime di precisione vengono controllati rispetto al piano di ispezione verificato, documentati come richiesto, protetti per la spedizione e coordinati rispetto ai requisiti di consegna concordati.
Come Produrre Componenti per Dime di Precisione
Move from drawing review to documented delivery with a clear, drawing-driven workflow.
Invia il Tuo Pacchetto Disegni
Fornisci disegni 2D, modelli 3D quando disponibili, contesto applicativo, materiale, quantità, priorità dimensionali, requisiti di superficie, necessità di ispezione e data di consegna prevista.
Conferma i Requisiti Critici
Rivedi riferimenti, dimensioni critiche, tolleranze cumulative, accesso alla lavorazione, sequenza dei trattamenti termici, necessità di elettroerosione o rettifica e l’approccio di ispezione prima degli impegni di preventivo.
Rivedi il Percorso Proposto
Valuta il piano di processo quotato, includendo lavorazioni CNC, elettroerosione, rettifica, assemblaggio, requisiti di campionatura, stato delle revisioni, documentazione di qualità e coordinamento della consegna.
Approva i Dettagli di Produzione
Conferma la revisione del disegno concordata, le aspettative sul materiale e sulla qualità prima dell’inizio della produzione, in modo che le modifiche rimangano visibili e il percorso di produzione approvato sia controllato.
Ricevi Parti e Documentazione
Ricevi i componenti per dime di precisione con documentazione corrispondente all’ordine, basata sul piano di ispezione verificato, oltre a una comunicazione chiara sulla spedizione e sullo stato della revisione finale.
Casi Studio Cliente in Attesa di Verifica
Risultati Componenti di Attrezzature di Precisione Verificati e Casi di Progetto
Studio di caso cliente approvato in attesa: questa scheda documenterà la revisione del disegno, l’ambito dell’ispezione, la quantità di produzione e l’esito verificato del progetto una volta che il cliente avrà autorizzato la pubblicazione.
Studio di caso cliente approvato in attesa: questa scheda riassumerà le dimensioni critiche, il percorso di processo, le prove di ispezione e l’esito misurabile solo dopo che i registri di origine e l’attribuzione saranno stati autorizzati alla pubblicazione.
Studio di caso cliente approvato in attesa: questa scheda descriverà l’applicazione dei componenti dell’attrezzatura, i requisiti di controllo della revisione, l’ambito di consegna e il risultato confermato dopo che SUUXIANG e il cliente avranno approvato le prove.
La Guida Completa per l’Acquirente di Componenti di Attrezzature di Precisione
Practical guidance for preparing a drawing-based inquiry, defining quality requirements, and managing revisions before production.
Quali informazioni devo inviare per una RFQ di componenti di attrezzature di precisione?
Qual è il MOQ per i componenti di fissaggio di precisione personalizzati?
Quanto tempo ci vuole per realizzare i componenti di fissaggio di precisione?
SUUXIANG può fornire campioni prima della produzione?
Quali materiali e trattamenti termici possono essere specificati?
Quali rapporti di ispezione sono disponibili per i componenti di fissaggio di precisione?
Come vengono gestite le revisioni dei disegni e la proprietà intellettuale?
Quali dettagli di spedizione e pagamento dovrebbero essere confermati prima dell’ordine?
La guida completa per l’acquirente di componenti di fissaggio di precisione
Utilizza questo framework guidato dall’ingegneria per definire i requisiti, confrontare i fornitori di componenti di fissaggio di precisione, controllare il DFM e il rischio di ispezione, ed evitare errori di approvvigionamento che compromettono la ripetibilità, i tempi di consegna o il costo totale.
1. Cosa sono i componenti di fissaggio di precisione?
Three functional actions—locating, supporting, and clamping—define precision fixture components: engineered elements that place a workpiece against intended datums, resist process loads, and preserve access for a cutter, probe, or mating part. Pins, nests, rest pads, clamps, guide elements, bushings, and reference inserts each control a specific interface rather than act as generic hardware.nnOne complete fixture is the assembled workholding system: base, structural body, component set, actuation, and mounting arrangement. Its replaceable or custom-made components are the wear, contact, adjustment, and datum-control elements that can be renewed or revised without rebuilding the entire tool.nnSix degrees of freedom must be constrained deliberately to achieve repeatable location without overconstraint. That control governs load transfer and inspection alignment in machining and assembly, as well as part positioning in connector tooling and stamping-die operations.
2. Come si sono evoluti i componenti di fissaggio
Il posizionamento 3-2-1 — tre punti di appoggio, due localizzatori laterali e un arresto finale — cattura la logica dietro molti fissaggi manuali dedicati. Le prime maschere e i primi fissaggi privilegiavano un posizionamento ripetibile per un design stabile del pezzo, ma una modifica dello schema dei fori o del datum poteva richiedere una notevole rielaborazione.nnLa lavorazione CNC ha reso facce di datum, posizioni di spinotti, tasche e schemi di interfaccia più coerentemente riproducibili tra pezzi separati. Piastre modulari, nidi sostituibili e interfacce di bloccaggio standardizzate hanno quindi reso i componenti di fissaggio di precisione più facili da riconfigurare per programmi di prototipazione e a basso volume.nn0,01 mm su un disegno non ha senso se lo schema dei datum del fissaggio, il percorso del carico di bloccaggio e il metodo di ispezione non lo supportano. Fissaggi con bloccaggio automatizzato o assistito e orientati all’ispezione spostano l’attenzione dell’acquirente verso modelli controllati per revisione, record di intercambiabilità, identificazione di elementi sostituibili e prove di verifica legate al disegno rilasciato.
3. Tipi di componenti di fissaggio di precisione
Sei famiglie di componenti dividono il lavoro di fissaggio in base a come localizzano, trattengono, supportano, guidano o si conformano a un pezzo. Il disegno dovrebbe assegnare a ciascuna famiglia un ruolo di datum e un requisito di servibilità.
| Tipo | Funzione Principale | Applicazione Tipica | Input Chiave | Forma di Fornitura |
|---|---|---|---|---|
| Localizzatori e perni | Imposta posizione datum | Lavorazione, ispezione | Datum, accoppiamento, carico | Entrambi |
| Morsetti e fermi | Resistere al movimento | CNC o assemblaggio | Forza, accesso, ciclo | Entrambi |
| Supporti e appoggi | Prevenire la deflessione | Lavorazione di pareti sottili | Altezza di contatto, carico | Entrambi |
| Basi e piastre porta-utensili | Fornire interfaccia rigida | Fissaggi su tavola macchina | Schema fori, rigidità | Entrambi |
| Boccole e inserti guida | Guidare utensili o proteggere superfici di usura | Foratura, contatto ripetuto | Percorso utensile, sostituibilità | Entrambi |
| Nidi o contatti formati | Conformi a geometrie complesse | Colate, parti stampate | Profilo, punti di contatto | Personalizzato |
Datum e Ritenzione
Due gruppi stabiliscono la localizzazione e resistono ai carichi di processo. Le loro interfacce dovrebbero essere sostituibili quando l’usura influisce sulla ripetibilità.
Supporto e Struttura
Due gruppi trasportano il pezzo e il percorso di carico del fissaggio. La rigidità della piastra e l’altezza di appoggio devono seguire le forze di taglio o di ispezione effettive.
Guida e Conformità
Due gruppi controllano l’ingresso dello strumento o il contatto di parti irregolari. Specificare accesso, metodo di sostituzione e protezione della superficie di accoppiamento prima della lavorazione.
4. Materiali per componenti di fissaggio di precisione
La scelta del materiale definisce la rigidità del fissaggio, la massa gestibile, il comportamento al contatto e l’intervallo di sostituzione. Selezionare la base e ogni punto di usura separatamente dal percorso del carico, dall’ambiente e dalla vita produttiva prevista.
| Materiale | Rigidità / Massa | Usura / Corrosione | Uso Tipico |
|---|---|---|---|
| Alluminio | Moderata / bassa | Bassa usura; anodizzabile | Basi, fissaggi di movimentazione |
| Acciaio al carbonio o legato | Alta / alta | Corrosione moderata | Piastre sotto carico, locator |
| Acciaio inossidabile | Alto / alto | Buona resistenza alla corrosione | Attrezzature per processo umido |
| Acciaio per utensili | Alto / alto | Elevata resistenza all’usura dopo tempra | Perni, boccole, fermi |
| Ottone o plastica | Basso–moderato / basso | Contatto delicato | Nidi sensibili |
| Inserti in carburo | Molto alto / denso | Elevatissima usura | Punti di usura localizzati |
Confronto Materiali
L’alluminio 6061 è adatto per basi leggere; l’acciaio supporta carichi di serraggio maggiori.
Selezione Materiale
L’acciaio legato 4140 è una scelta pratica per locator e morsetti sotto carico.nnL’acciaio inossidabile 304 è adatto per ambienti umidi o corrosivi; l’ottone o la plastica tecnica proteggono le superfici del pezzo da lavorare, sia estetiche che conduttive.
- L’acciaio per utensili è adatto per punti di contatto ripetuti e temprati.
- Gli inserti in carburo sono adatti per abrasioni concentrate.
- Anodizzare l’alluminio; l’ossido nero o la placcatura richiedono l’approvazione del disegno.
Specificare il Percorso del Carico
1 perno di riferimento dovrebbe resistere all’usura senza trasferire tutta la forza di serraggio attraverso una base morbida.nn2 note di disegno dovrebbero identificare il materiale, il trattamento termico, il rivestimento, la superficie di contatto e la strategia di inserto sostituibile prima del preventivo.
5. Funzionalità e Finiture Superficiali Personalizzate
I componenti delle attrezzature di precisione personalizzate devono essere definiti da interfacce funzionali, non da un menu di opzioni estetiche. Il disegno deve identificare dimensioni critiche, riferimenti, materiali di accoppiamento, condizioni di esposizione e requisiti di servizio prima che venga selezionato un percorso di processo.
| Opzione | Scopo Funzionale | Controllo del Disegno |
|---|---|---|
| Pad di contatto protettivo | Proteggere le superfici di accoppiamento finite | Materiale del pad e posizione sostituibile |
| Inserto temprato | Concentrare l’usura sul localizzatore | Accoppiamento, requisito di durezza, relazione con il riferimento |
| Anodizzazione o placcatura | Gestione dell’esposizione o manipolazione | Mascheratura e limiti di spessore |
| Passivazione | Migliorare la condizione superficiale dell’acciaio inossidabile | Aree applicabili e requisiti di pulizia |
Definizione delle Funzionalità
Riferimenti A/B/C, schemi di fori, filettature, scarichi e identificatori incisi devono fare riferimento alla strategia di localizzazione e accesso dell’assieme. Posizione critica, perpendicolarità, profondità e richiami di filettatura necessitano di metodi di ispezione espliciti.nnInserti temprati sostituibili e pad di contatto protettivi isolano l’usura o prevengono danni ai pezzi finiti. L’identificazione della revisione e del pezzo incisa supporta la manutenzione solo quando il posizionamento evita le superfici funzionali.
Finitura per Funzione
L’esposizione alla corrosione, il contatto con i materiali, la pulibilità e la manipolazione determinano se l’anodizzazione, la placcatura, la passivazione o una superficie rettificata non rivestita siano appropriate. Specificare sul disegno mascherature, zone di contatto, limiti di spessore del rivestimento e requisiti dimensionali post-finitura.nnLe attrezzature riparabili beneficiano quando facce, pad o inserti antiusura rivestiti possono essere rinnovati senza disturbare i riferimenti primari. SUUXIANG dovrebbe rivedere la sequenza di rivestimento rispetto a tolleranze, accoppiamenti di montaggio ed esigenze di ispezione prima della produzione.
6. Costruzione e Dettagli Critici per la Qualità
Tre feature di riferimento dovrebbero vincolare lo schema di posizionamento funzionale prima dell’assegnazione delle dimensioni. L’accuratezza del dispositivo è determinata dal percorso del carico assemblato, non dalle tolleranze dei singoli componenti.
Riferimento e Controllo Geometrico
La logica di posizionamento tre-due-uno dovrebbe identificare i contatti di riferimento primari, secondari e terziari. Specificare profilo, posizione, planarità o perpendicolarità solo dove proteggono la funzione di accoppiamento, misurazione o bloccaggio; concordare l’accessibilità del riferimento e la configurazione di misurazione durante la revisione DFM.
Accoppiamenti e Superfici di Contatto
I requisiti di accoppiamento in stile H7/h6, ove applicabili allo standard del disegno, necessitano di una condizione di accoppiamento definita e di un metodo di assemblaggio. Specificare il diametro del localizzatore, i piani di contatto, l’area di contatto ammissibile e gli elementi di usura sostituibili; rivedere l’espansione termica, la forza di pressaggio e l’accesso di servizio con il produttore.
Bordi, Filettature e Durezza
Gli smussi sui bordi da 0,2–0,5 mm sono comunemente usati quando un bordo tagliente non ha uno scopo funzionale, ma il disegno dovrebbe governare i bordi critici. Definire la classe della filettatura, la profondità utile della filettatura, la finitura superficiale e la durezza richiesta quando funzionali; concordare i limiti di sbavatura, la mascheratura e la sequenza di trattamento termico in DFM.
Assemblaggio e Prove di Ispezione
L’ispezione al 100% è più utile per le dimensioni critiche identificate piuttosto che per ogni feature non funzionale. Richiedere un rapporto sul primo articolo, registrazioni CMM o di misuratori di altezza, a seconda dei casi, risultati di calibrazione filettature, registrazioni di durezza quando specificato e verifica dell’assemblaggio controllata in revisione per stack critici in termini di ripetibilità.
7. Scelta di un produttore di componenti per attrezzature di precisione
Due fornitori possono quotare lo stesso pezzo ma gestire il rischio in modo molto diverso. Valutare i produttori di componenti per attrezzature di precisione in base alle prove restituite prima del rilascio, non solo al prezzo unitario o alle attrezzature dichiarate.
| Area di Valutazione | Chiedere | Rischio Ridotto |
|---|---|---|
| DFM | Ipotesi scritte | Rilavorazione tardiva |
| Ispezione | Report sulle dimensioni critiche | Accettazione non verificata |
| Revisioni | Controllo documentato delle modifiche | Revisioni miste |
| Consegna | Piano di imballaggio e stato | Danni durante il trasporto |
Risposta alla revisione del disegno
Un disegno 2D e un modello 3D dovrebbero innescare una risposta DFM documentata che copra riferimenti, accesso agli utensili, EDM e materiale di rettifica.nnUna domanda è importante: chi chiude le chiarificazioni tecniche prima del rilascio e come vengono riconosciute le modifiche?
Processo e Prove
Tre controlli stabiliscono l’accoppiamento: il percorso di lavorazione proposto, la tracciabilità del materiale quando specificato e un metodo di ispezione per ogni dimensione critica.nnChiedere quali dimensioni ricevono valori di rapporto, quali calibri vengono utilizzati e se le prove del primo articolo precedono il rilascio a basso volume.
Revisione e Recupero
Un identificatore di revisione controllato dovrebbe seguire la quotazione, il commessa, il rapporto di ispezione e la lista di imballaggio.nnDue domande di consegna espongono la disciplina: come vengono protetti i pezzi durante il trasporto e come vengono contenuti, segnalati e disposti i pezzi non conformi?
8. Errori comuni nell’approvvigionamento di componenti per maschere di precisione
Un disegno rilasciato può comunque fallire se i suoi riferimenti, interfacce e prove di accettazione sono ambigui. Individua queste lacune durante la revisione del disegno, prima che SUUXIANG o un altro fornitore si impegnino in un percorso di processo.
Deriva di riferimenti e tolleranze
Uno schema di riferimenti deve identificare i contatti primari, secondari e terziari. Correggilo nel disegno; chiediti: u0022Quali superfici stabiliscono il setup e l’ispezione?u0022nnDue classi di tolleranza impediscono limiti generici stringenti. Rimuovi i limiti non necessari; chiediti: u0022Quali dimensioni sono CTQ e perché?u0022
Requisiti funzionali incompleti
Una specifica del materiale deve indicare grado, condizione e requisito di trattamento termico. Correggi le omissioni; chiediti: u0022Quale durezza o condizione è richiesta alla consegna?u0022nnDue categorie di superfici, funzionali ed estetiche, necessitano di criteri di accettazione separati. Verifica la geometria di accoppiamento; chiediti: u0022Quale pezzo, riferimento, gioco e finitura soddisfa questa faccia?u0022
Deboli controlli di rilascio commerciale
Un piano di ispezione dovrebbe mappare CTQ, riferimenti, metodo, campionamento e report. Correggi il piano mancante; chiediti: u0022Quali risultati devono accompagnare il primo articolo e la spedizione?u0022nnDue linee di costo, prezzo unitario e rischio di sostituzione, appartengono al confronto. Definisci i pezzi di ricambio e blocca i dati di revisione; chiediti: u0022Quale revisione, file, avviso di modifica e percorso di sostituzione si applicano?u0022
9. Dal rilascio del disegno al primo articolo
Un lancio controllato inizia prima della lavorazione: il caso d’uso della maschera, lo schema di posizionamento, i carichi di serraggio e le interfacce critiche devono essere espliciti. SUUXIANG utilizza il pacchetto tecnico rilasciato per allineare la comunicabilità di produzione, ispezione e consegna.
Rilascia un pacchetto controllato
I disegni 2D devono identificare la revisione, i riferimenti, le dimensioni critiche, il materiale, il trattamento termico, i requisiti di superficie e le note di accettazione. Fornisci il modello CAD 3D corrispondente e le previsioni di quantità.nnI file del cliente rimangono input tecnici controllati dal cliente; nomina un contatto autorizzato per le approvazioni. I team globali dovrebbero definire il canale di comunicazione, il passaggio di consegne tra fusi orari e il responsabile delle risposte.
Chiudi ambito DFM e preventivo
La revisione DFM dovrebbe testare l’accesso agli utensili, il bloccaggio del pezzo, il trasferimento dei riferimenti, le necessità di elettroerosione o rettifica e l’accesso pratico all’ispezione. Risolvi le ambiguità prima del rilascio dell’ordine di acquisto piuttosto che trattare il preventivo come un sostituto del disegno.nnLa conferma del preventivo dovrebbe indicare la condizione del materiale fornito, il percorso di processo, l’ambito di ispezione, la documentazione, l’imballaggio e la base di consegna. Ogni punto aperto necessita di un responsabile, una scadenza e una disposizione registrata.
Approva il primo articolo e i riordini
L’accettazione del primo articolo dovrebbe confrontare le caratteristiche critiche concordate rispetto alla revisione rilasciata e al piano di ispezione. Rivedi i risultati delle misurazioni, le prove di accoppiamento funzionale quando applicabile, le deviazioni e le concessioni prima del rilascio in serie.nnLe modifiche di revisione richiedono un nuovo file controllato, una data di efficacia e una conferma scritta delle parti interessate. I riordini dovrebbero fare riferimento alla revisione approvata, alla base del primo articolo, al metodo di imballaggio e alle milestone previste.
10. Prezzi dei componenti per maschere di precisione
1 disegno revisionato può portare a prezzi diversi quando cambiano le dimensioni di magazzino, il materiale, l’accesso alle caratteristiche e il numero di setup CNC, EDM o rettifica. Tolleranze stringenti relative ai riferimenti, trattamenti termici, finiture e report di ispezione aggiungono operazioni; consegne accelerate possono aumentare i costi di pianificazione.nn3 livelli di prezzo aiutano nella pianificazione, ma sono illustrativi piuttosto che prezzi fissi pubblici. SUUXIANG dovrebbe quotare solo dopo aver esaminato il disegno 2D, il modello 3D quando disponibile, la quantità, il materiale, la sequenza del trattamento termico, i CTQ, la reportistica e la data di consegna richiesta.
| Livello | Quantità tipica | Schema dei costi | Tempi di consegna indicativi |
|---|---|---|---|
| Prototipo | 1–5 | Massimi per pezzo | 5–10 giorni lavorativi |
| Basso volume | 6–50 | Costi di setup distribuiti | 10–20 giorni lavorativi |
| Produzione ripetuta | 51 | Costo unitario ridotto dopo la validazione | Secondo programma approvato |
Carica il disegno dei tuoi componenti per maschere di precisione per la revisione
Includi modelli, materiali, quantità, dimensioni critiche, requisiti di ispezione e data di consegna prevista per una revisione disciplinata del disegno e un preventivo tecnico.