
アンテナハウジングCNC部品、図面からの計画
SUUXIANGは、生産計画前にアンテナハウジングCNC部品のDFM(製造可能性)、重要寸法、工程ルーティング、検査要件をレビューします。
アンテナハウジング開発のための代表的なCNC部品





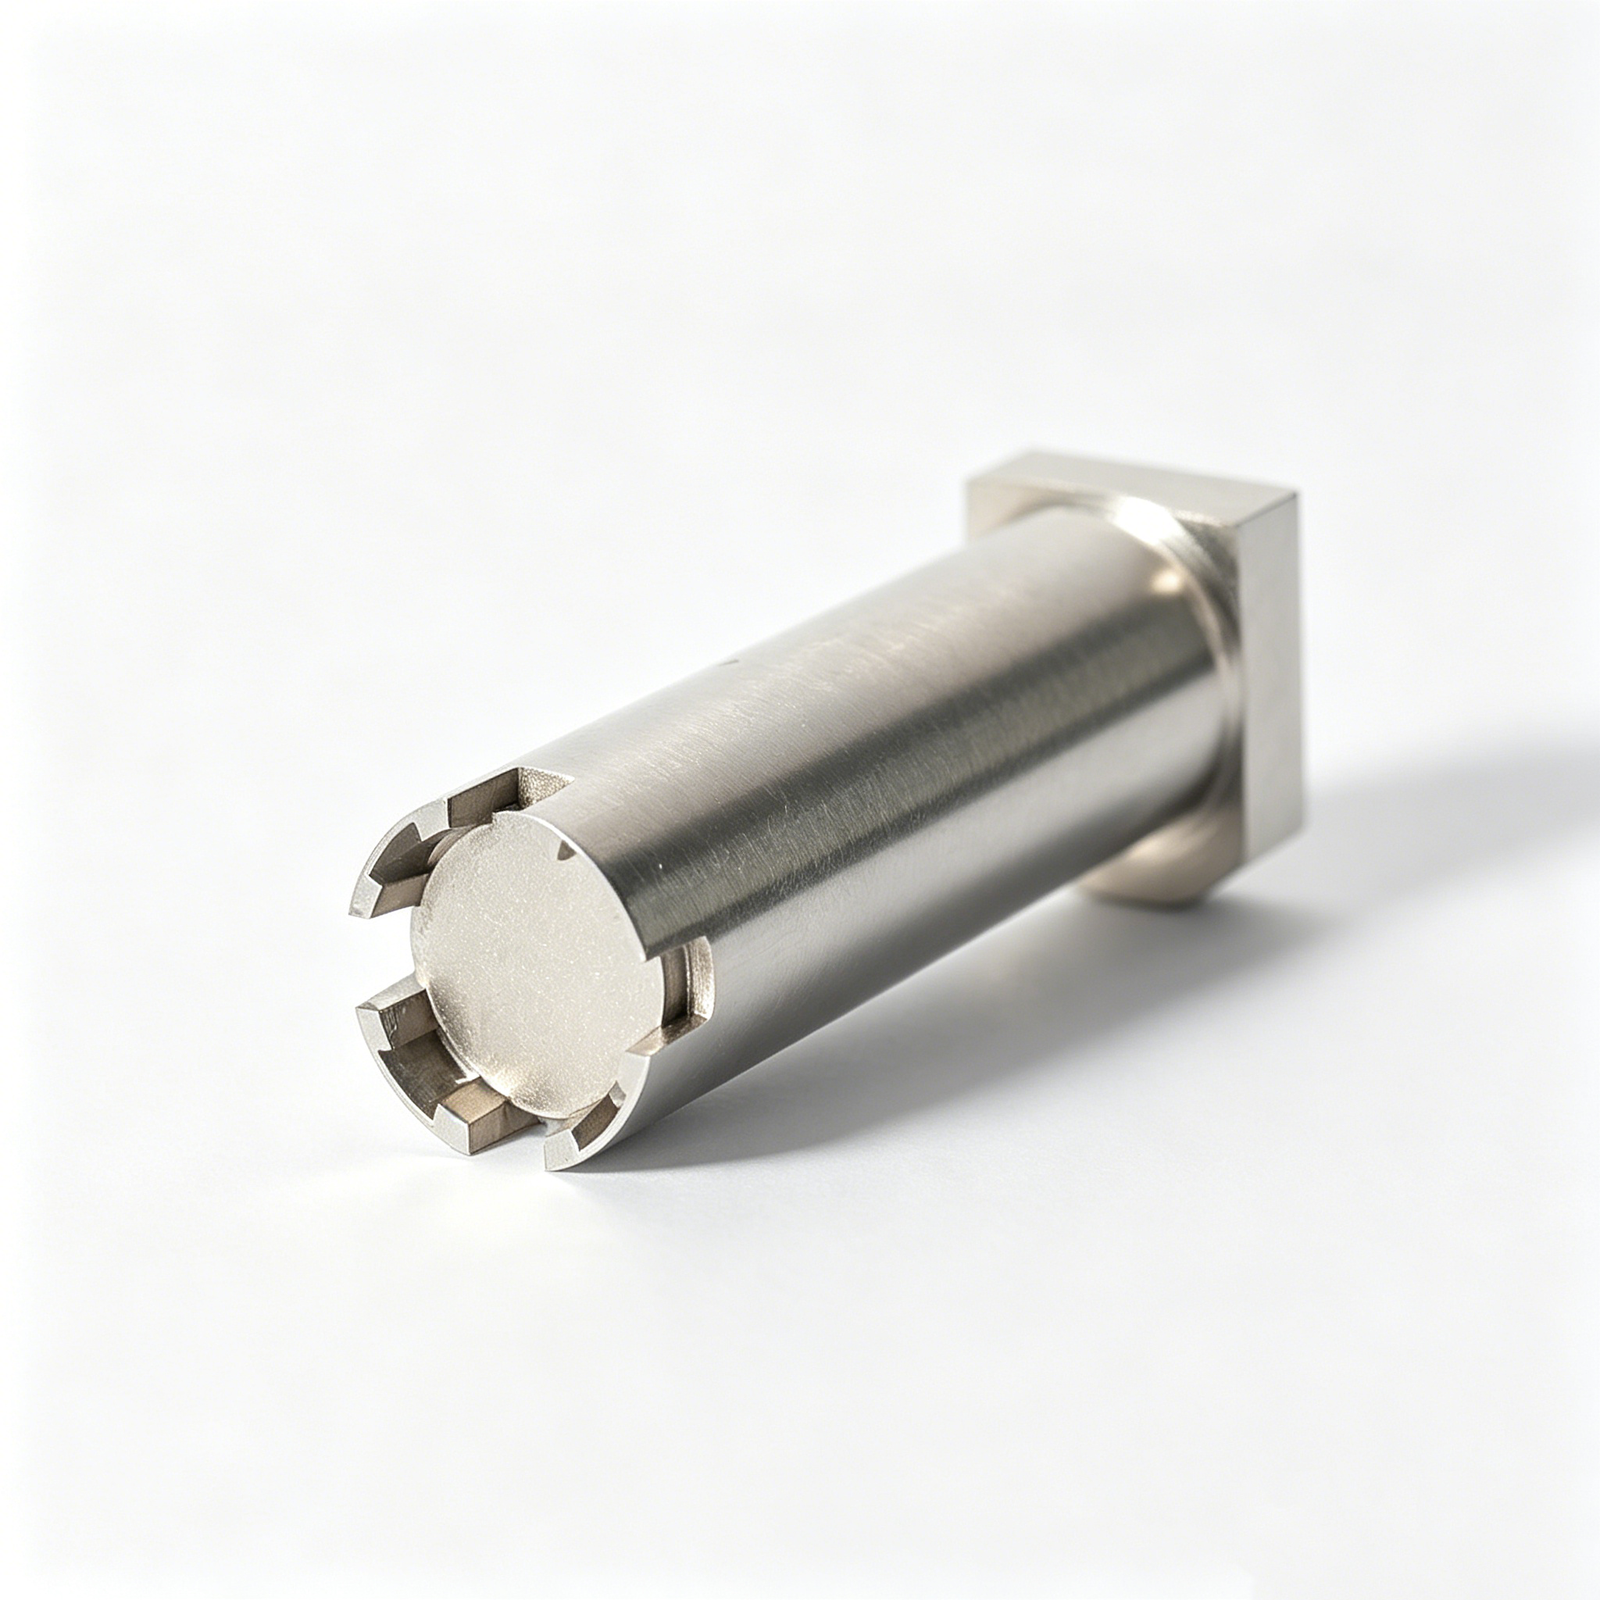


Related Drawing-Based Parts and Quotation










アンテナハウジングCNC部品:エンジニアリング上の利点
生産コミットメントの前に製造リスクを特定する、図面主導のワークフロー。
図面主導のDFMレビュー
見積もりまたは生産計画の開始前に、フィーチャーアクセス、壁の状態、公差、材料、および工程リスクについて図面とモデルをレビューします。
基準(Datum)戦略を最優先
機能基準、嵌合関係、および重要寸法を中心に、加工と検査計画を整合させ、工程全体での公差スタックを管理しやすくします。
統合された工程ルーティング
ジオメトリ、材料の状態、表面要件、および検査の優先度に応じて、CNCフライス加工、旋削加工、EDM、研削加工、および組立加工を計画します。
重要寸法計画
特殊な工程管理が必要なフィーチャーを特定し、加工前に顧客と実用的な測定方法および報告の期待値を定義します。
改訂管理されたコミュニケーション
図面の改訂、技術的な質問、検査要件、および納品情報を可視化し、プロジェクト全体で製造上の決定が追跡可能であることを保証します。
検査計画の整合
アンテナハウジングCNC部品について、合意された注文要件、重要フィーチャー、および検証済みの測定計画に最終検査ドキュメントを一致させます。
アンテナハウジング部品および治具ファミリー
通信機器プログラム向けの、図面駆動のCNC、金型、コネクタ、およびダイ部品。重要寸法、材料、検査要件に対してレビューされます。

精密CNC加工サービス
図面ベースのアンテナハウジング、ブラケット、インターフェース、およびカスタム通信機器部品向けの精密CNC加工サービス。工程計画では、材料、基準構造、重要寸法、加工アクセス、表面要件、および生産リリース前に必要な検査証拠を考慮します。
Upload a Drawing
CNCフライス加工サービス
プリズム状ハウジング、取り付けフィーチャー、RF関連の機械的インターフェース、および金型部品向けのカスタムCNCフライス加工サービス。図面レビューにより、工具アクセス、ポケットジオメトリ、壁の状態、基準参照、およびEDM、研削、または改訂された加工順序が必要になる可能性のあるフィーチャーを特定します。
Upload a Drawing
CNC旋削加工
スリーブ、ブッシュ、ねじ込みインターフェース、ピン、回転ハウジング部品などの円筒部品に対する高精度CNC旋盤加工サービス。お見積もりには、材質、同心度および振れ、基準参照、表面仕様、および追加のフライス加工、研削、または検査工程を明記してください。
Upload a Drawing
5軸加工
5軸CNC加工は、段取り回数を減らすことで基準関係を保護できる、複雑な表面、傾斜した形状、多面部品に対応します。実現可能性は、工具のリーチ、治具戦略、材料の状態、重要公差、および完成部品に指定された検査方法に依存します。
Upload a Drawing
スイス型・マイクロ加工
スイス型加工およびマイクロ加工は、コネクタ、アンテナ、工具アセンブリで使用される小型で精密な旋削部品に対応します。評価は、部品形状、材質、細さ、重要形状、バリ要件、二次加工、および図面に適した測定方法に基づいて行われます。
Upload a Drawing
ワイヤー放電加工・形彫り放電加工サービス
ワイヤー放電加工および形彫り放電加工サービスは、硬質材料、狭いスロット、内面形状、鋭利な内面形状、およびフライス加工アクセスが制限されている形状に対応します。電極戦略、ワイヤパス、フラッシング、素材の状態、および後続の仕上げ要件は、図面レビュー中に合意されるべきです。
Upload a Drawing
精密研削
平坦度、平行度、断面形状制御、または管理された仕上げ素材が重要な場合は、精密平面研削および断面研削が使用されます。工程ルートには、熱処理シーケンス、研削代、基準制御、表面仕様、および計画された検査方法を明記する必要があります。
Upload a Drawing
金型コア・キャビティインサート
高精度金型コア・キャビティインサートは、承認された図面、材質、および熱処理要件に基づいて製造される構成部品です。製造計画では、シュート形状、冷却またはベント機能、放電加工アクセス、研磨ニーズ、嵌合インターフェース、およびリリース前の重要寸法を考慮します。
Upload a Drawing
エジェクター・突き出し部品
エジェクターピン、スリーブ、および突き出し部品は、図面で定義された直径、嵌合、長さ、および使用条件に合わせて製造されます。材質、硬度、表面仕上げ、クリアランス関係、および相手部品の情報は、適切な製造および検査ルートを選択するための重要な入力となります。
Upload a Drawing
コアピン、ガイド・位置決め部品
コアピン、ガイドピン、および位置決め部品は、繰り返し位置合わせと金型動作の制御をサポートします。図面レビューでは、基準関係、嵌合クラス、硬度および仕上げ要件、真直度または同心度ニーズ、および重要寸法の検証方法を確立する必要があります。
Upload a Drawing
スライド、リフター、ゲート、金型アクセサリー
金型スライド、リフター、ゲート、およびアクセサリーは、金型動作、パーティングライン条件、材料流れ、および嵌合インターフェースを中心に構成されます。SUUXIANGは、供給された設計から、加工アクセス、放電加工要件、摩耗面、熱処理シーケンス、嵌合代、および検査の優先順位をレビューします。
Upload a Drawing
コネクタ金型部品
高精度コネクタ金型部品は、ファインピッチ、マルチキャビティ、および高繰り返し精度の金型要件をサポートします。部品計画では、マイクロ形状、ピンおよびインサート形状、基準戦略、放電加工または研削の必要性、材料の状態、および組み立てと検証に必要な寸法証拠を評価します。
Upload a Drawing
プレス金型部品
高精度プレス金型部品には、図面ベースのパンチ、ダイ、ガイド要素、およびカスタム成形または機械加工部品が含まれます。製造上の決定は、材質、硬度、切削形状、クリアランス関係、研削代、ワイヤー放電加工パス、および機能寸法に対する検査計画に依存します。
Upload a Drawing
射出成形、MIM、CIM、オーバーモールド金型
射出成形、MIM、CIM、およびオーバーモールド金型部品は、検証された生産範囲内で評価されます。図面には、成形材料のコンテキスト、パーティングおよびシュート形状、キャビティまたはコアの要件、インサートインターフェース、熱処理の必要性、および金型性能に影響を与える可能性のある寸法上の優先順位を明記する必要があります。
Upload a Drawing
加工材料
CNC加工材料は、一般的なリストから推測するのではなく、顧客の図面および用途の要件から選択されます。RFQ情報には、材料グレード、状態、トレーサビリティ要件、腐食に関する考慮事項、熱処理、および加工または検査に影響を与える可能性のある制限事項を記載してください。
Upload a Drawing
表面仕上げと熱処理
表面仕上げと熱処理は、寸法、表面状態、および最終検査に影響を与える可能性があるため、部品の工程の一部として計画されます。コーティングまたは仕上げの要件、硬度目標、マスキングの必要性、熱処理後の素材、および注文時に必要なドキュメントを指定してください。
Upload a Drawing
品質、測定、ドキュメント
高精度検査、測定、および品質ドキュメントは、図面の重要寸法、基準、および報告要件に合わせて調整されます。製造前に、測定方法、サンプリングまたは全数検査の期待値、改訂ステータス、材料記録、および承認に必要なドキュメントを定義してください。
Upload a Drawing
プロトタイピングと少量生産
SUUXIANG は、図面に基づいた評価部品、ブリッジ数量、および管理された生産リリースをサポートする、ラピッドプロトタイピングと少量生産に対応します。プロセス実現可能性を評価するため、2D図面、利用可能な場合は3Dモデル、材質、数量、納期、重要機能、および検査要件を提出してください。
Upload a DrawingアンテナハウジングCNC部品用材質

6061アルミニウム
軽量で加工しやすく、多くの構造用アンテナハウジングやカバーに適したアルミニウムです。合金、熱処理、コーティングの確認を条件に、そのバランスの取れた強度と安定した切削特性は、ミリング加工されたポケット、取付面、意匠仕上げに適しています。

7075アルミニウム
負荷、剛性、または薄肉部分がハウジング設計に影響を与える場合に選ばれる、より高強度のアルミニウムです。6061とは加工性が異なるため、工具アクセス、歪みのリスク、ねじの掛かり代、仕上げ要件を図面で確認する必要があります。

ステンレス鋼
摩耗、過酷な取付条件、または腐食性環境にさらされるアンテナ部品に使用される、高密度で耐久性のある材質です。切削加工の難易度が高い性質は、サイクル計画、工具選定、内部形状へのアクセス、および指定された表面状態に影響を与える可能性があります。

真鍮合金
導電性インサート、ねじ部品、精密な嵌合部にしばしば検討される、比較的加工しやすい金属です。滑らかな切削応答は微細形状に適していますが、正確な合金、電気的要件、めっきまたは表面処理の指定は確認が必要です。

エンジニアリングプラスチック
特定のカバー、絶縁体、または非荷重支持のアンテナハウジング部品に使用される、軽量で電気絶縁性のオプションです。材料グレードは、剛性、湿度の影響、熱挙動、クランプ戦略に影響を与えるため、生産前に図面と用途の確認が必要です。
アンテナハウジングCNC部品:複雑な形状のプロセスルート

CNCミーリング
CNCミーリングは、図面からハウジングの輪郭、ポケット、取付面、インターフェース形状を形成します。工具選定と治具戦略は、基準関係、表面アクセス、および再現性のある加工結果を保護するために検討されます。

CNC旋盤加工
CNC旋盤加工は、ボア、ねじ、ショルダー、同心インターフェースなどの回転形状をサポートします。部品形状が旋盤加工に適している場合、円筒径と座面間の制御された関係を確立できます。


ワイヤー放電加工
ワイヤー放電加工は、切削工具のアクセスが制限される精密な貫通輪郭、狭いスロット、および複雑な形状を作成します。ワイヤーパス、スタート穴の位置、コーナー条件、および仕上げ要件は、図面レビュー中に定義する必要があります。

型彫放電加工
型彫放電加工は、計画された電極を使用して、深いキャビティ、シャープな内部ディテール、および複雑な閉鎖形状を形成します。電極戦略、スパークアクセス、材料の状態、および後続の仕上げ要件が、このプロセス選択を導きます。

精密研削
精密研削は、加工または熱処理後に、選択された面、径、および基準面を精密に仕上げます。研削代、平面度または平行度の優先順位、表面要件、および検査方法は、リリース前に合意される必要があります。
アンテナハウジングCNC部品向け機能性ハードウェア

ねじ込みインサート
ヘリカルまたはプレスフィットインサートは、指定されたハウジング箇所での繰り返し組み立てをサポートします。インサートの種類、ねじサイズ、取り付け条件、引き抜き強度要件、および仕上げに関する制限事項を、図面レビューのためにご提供ください。

保持ファスナー
保持ねじ、スペーサー、および指定されたファスナーは、カバーや内部アセンブリの保持に役立ちます。ねじ規格、ヘッドクリアランス、締め付けアクセス、相手材、および最終検査前に供給ハードウェアを取り付ける必要があるかどうかを定義してください。

位置決め機能
ダウエル穴、基準パッド、位置決めボス、キー付きインターフェースは、アンテナハウジングCNC部品と相手部品との間に再現可能な関係を確立します。図面上で機能基準、位置公差、嵌合意図、および検査参照を特定してください。

識別ラベル
部品ラベル、レーザーマーキングエリア、およびシリアル番号付き識別ゾーンは、組み立てのトレーサビリティをサポートします。内容、場所、文字数制限、コントラスト要件、およびマーキングやコーティングを避ける必要がある表面を特定してください。

保護処理
指定されたアルマイト処理、導電性仕上げ、不動態化処理、マスキング、または保護包装は、機能面に対してレビューできます。プロセス計画の前に、仕上げ指示、マスキングゾーン、外観の優先順位、電気接触部、および取り扱い要件を定義してください。
SUUXIANG精密製造について
SUUXIANGは、2010年に中国広東省東莞市常平鎮に設立された、東莞市SUUXIANG精密金型有限公司の国際向けブランドです。私たちは、エンジニアリング、ソーシング、品質管理チームが、管理された図面と仕様を、検査済みのカスタムCNC部品、精密金型部品、およびコネクタ・ツーリング作業に転換するお手伝いをします。
アンテナハウジングCNC部品および関連する精密部品について、当社のプロセス計画は、CNCフライス加工と旋盤加工、多軸加工、放電加工、精密研削、組立、検査を組み合わせることができます。各工程は、図面、機能、材料要件、加工アクセス、重要寸法、および適用される検査基準に基づいて定義されます。
SUUXIANGを際立たせているのは、生産コミットメント前の規律あるプロジェクトコミュニケーションです。DFM、基準戦略、公差スタック、表面要件、熱処理シーケンス、および改訂ステータスをレビューし、バイヤーが製造ルートと検査計画をRFQ要件に合わせられるようにします。

SUUXIANGがアンテナハウジングCNC部品を管理する方法
DFMは基準から始まる
SUUXIANGは、生産計画前にアンテナハウジングCNC部品を図面、モデル、相手部品のコンテキスト、および重要寸法に対してレビューします。このレビューにより、基準の関係、公差スタック、工具アクセス、および表面の優先順位が明確になり、見積もられたルートが機能要件を反映するようになります。
- 機能基準と品質重要特性を特定する
- 壁の遷移、ポケット、ねじ、および相手インターフェースをレビューする
- 機械加工アクセスや公差積算リスクを早期に特定する
- 材料、数量、検査要件を確認する

CNC、EDM、研削加工を計画する
複雑な形状では、複数の段取りでのミーリングが必要になる場合があります。SUUXIANGは、加工開始前に電極戦略、ワイヤパス、熱処理工程、研削代を考慮し、CNC加工、ワイヤEDM、型彫りEDM、精密研削の適切なシーケンスを計画します。
- プロセスルートをフィーチャー形状とアクセスに合わせる
- 後工程の研削加工のために加工代を確保する
- 細溝や内部ディテール向けのEDM戦略を定義する
- 熱処理を最終寸法工程と連携させる

機能に基づく検査を選択する
検査計画は、一般的なチェックリストではなく、図面と検証済みの品質要件に従います。SUUXIANGは、測定方法を重要寸法、基準参照、表面要件、報告ニーズに合わせ、チームが承認判断を裏付ける証拠を仕様化できるよう支援します。
- 測定点を図面基準にリンクさせる
- 主要インターフェースと公差に敏感なフィーチャーを優先する
- 生産リリース前に必要な報告書に合意する
- 最終ドキュメントを発注内容と一致させる

改訂履歴を常に可視化する
アンテナハウジングのプロジェクトは、インターフェース、ハードウェア、RFパッケージの開発に伴って変更されることがあります。SUUXIANGは、プロジェクト全体を通して改訂情報、生産状況、納期調整を可視化し、古い図面や未確認の要件での製造リスクを低減します。
- リリース済みの図面とモデルの改訂を確認する
- プロセスまたは検査計画に影響する変更を記録する
- 合意されたプロジェクト要件に合わせて納期を調整する
- 品質に関する質問には、追跡可能なコミュニケーションを使用する

アンテナハウジングCNC部品でSUUXIANGを選ぶ理由
アンテナハウジングCNC部品をリリースする前に、図面主導の製造ワークフローと見積もりのみの調達アプローチを比較します。
← Swipe left or right to view →
SUUXIANG アンテナハウジングCNC部品:図面から検査まで
RFQから出荷調整まで、製造上の決定、改訂ステータス、検査の期待値を可視化する、図面主導の管理されたワークフロー。
図面と要件のレビュー
SUUXIANGでは、お見積もりの前に、2D図面、3Dモデル、用途、数量、材質、重要寸法、表面処理の優先度、検査要件、納期について詳細に確認します。
プロセスと材料の計画
チームは、アンテナハウジングCNC部品の、実用的なDFM(製造容易性)のポイント、基準点戦略、加工アクセス、材料と熱処理の順序、機械加工代、そして提案された加工ルートを確認します。
主要なハウジング形状の加工
ハウジングの形状、インターフェース、キャビティ、ねじ部品、機能基準面を確立するために、必要に応じてCNCフライス加工、旋盤加工、多軸加工、またはマイクロ加工を選択します。
EDMまたは研削加工の適用
図面で要求されている場合、ワイヤーEDM、型彫りEDM、または精密研削により、加工が制限される箇所、微細な形状、硬化状態、制御された除去量、および表面要件に対応します。
適合、検査、出荷調整
部品は、該当する場合に適合させ、検証済みの計画に基づいて検査し、注文内容に合わせて文書化してから、改訂履歴を考慮した梱包と出荷調整を行います。
SUUXIANGのアンテナハウジングCNC部品チームと連携する
Move from drawing review to inspected delivery with clear technical inputs, documented decisions and revision-controlled communication.
図面パッケージを提出する
2D図面、利用可能な3Dモデル、用途、数量、および目標納期をお送りください。これにより、チームはアンテナハウジングCNC部品の要件を理解できます。
重要要件の定義
プロセス計画を開始する前に、材質、熱処理、表面仕上げ、重要寸法、基準点戦略、検査レポート、および嵌合部品の制約を特定します。
DFMと見積もりのレビュー
加工アクセス、治具の必要性、EDMまたは研削の要件、公差リスク、および提案された作業範囲を評価します。見積もりまたはサンプル承認の前に、不明な点を明確にします。
生産詳細の承認
生産リリース前に、管理された図面改訂版、合意された材料と品質計画、納期、およびサンプル承認要件を確認します。
検査と出荷の調整
合意された計画に沿った進捗状況の連絡を受け、最終検査書類が注文内容と一致し、検査要件が検証されていることを確認します。

アンテナハウジングCNC部品に関するお客様からのフィードバック
お客様の声は、確認および公開承認待ちです。SUUXIANGは、お客様、範囲、結果、およびそれを裏付ける検査または納品証拠が確認できる場合にのみ、プロジェクトのフィードバックを公開します。
ケーススタディは承認待ちです。公開される結果は、関連する図面改訂、重要寸法、検査書類、および納品状況を特定し、エンジニアリングチームが結果を正確に評価できるようにします。
プロジェクトのフィードバックは、お客様の承認待ちです。SUUXIANGは、未検証の性能主張を提示しません。承認された例は、実際の製造ルート、改訂の調整、および文書化された結果を説明します。
アンテナハウジングCNC部品 FAQ
Practical answers for engineering, sourcing, and quality teams preparing a drawing-based inquiry.
アンテナハウジングCNC部品には、どのようなファイルをお送りすればよいですか?
SUUXIANGは、少量のアンテナハウジングCNC部品や初回サンプルにも見積もり可能ですか?
アンテナハウジングCNC部品の製造には、どのくらいの時間がかかりますか?
アンテナハウジングには、どのような材料や熱処理が考慮されますか?
アンテナハウジングCNC部品の検査報告書を提供してもらえますか?
図面の改訂およびIP(知的財産)は、見積もりおよび製造中にどのように扱われますか?
アンテナハウジングのCNC部品には、ねじ込みインサート、ハードウェア、または仕上げを含めることはできますか?
注文前に、出荷と支払いについて何を確認すべきですか?
アンテナハウジングCNC部品のための完全バイヤーズガイド
この実用的なフレームワークを使用して、アンテナハウジングを指定し、材料と仕上げを比較し、CNCサプライヤーを評価し、品質リスクを管理し、コストのかかるDFM(製造のための設計)、ソーシング、およびローンチのミスを回避してください。
1. アンテナハウジングCNC部品とは?
2D図面と3Dモデルは、アンテナハウジングCNC部品を、顧客の要件に合わせて機械加工されたエンクロージャー、カバー、ベース、フランジ、ブラケット、または構造インターフェースとして定義します。これらは、アンテナアセンブリを保護および位置決めすると同時に、コネクタ、ファスナー、シール、ケーブル、および相手側機器とのインターフェースを制御します。nnハウジングは、導電性接触経路、シールド連続性、コネクタアライメント、アンテナクリアランス、および放射システム近傍の意図しないギャップを通じて、RF動作に間接的に影響を与える可能性があります。また、環境バリアおよび熱経路を提供する可能性があるため、基準位置、壁遷移、シーリングランド、および取り付け面は、アンテナおよびシステム設計とともにレビューする必要があります。nnカスタムCNC加工は、一般的に、低から中程度の数量、複雑な多面形状、タイトな位置関係、または後期の改訂によって正当化されます。標準的なエンクロージャーは、制約のないパッケージングに適しています。形状が安定し、量が増えて専用のツーリングがサポートできるようになると、鋳造または成形がより適切になる可能性があります。一方、加工されたシートアセンブリは、機械加工インターフェースの精度を必要としない設計に適しています。
2. アンテナハウジング製造の進化
Before 5-axis CNC workflows became routine, antenna housings were often fabricated from sheet metal or made as relatively simple cast-and-machined structures, with generous access and fewer precision interfaces. As RF and communications assemblies became denser, machined faces, pockets, threaded features, and mating datums increasingly had to be controlled from the drawing.nnBy the 2000s, radar, satellite, and industrial antenna programs were placing more structure around waveguide paths, feed assemblies, seals, heat-transfer surfaces, and mounting interfaces. CNC milling made it practical to prototype these integrated geometries and to support lower-volume revisions without committing immediately to dedicated forming or casting tooling; antenna structures also commonly use aluminum for lightweight structural performance (https://us.arrk.com/signal-to-structure-cnc-machining-for-satellite-antennas).nnFor today’s antenna housing cnc parts, the sourcing implication is straightforward: the 2D drawing must identify functional datums, interface dimensions, sealing surfaces, thread specifications, finish requirements, and inspection points. Buyers should also provide the 3D model, mating-part context, environmental exposure, quantity, and revision status so the supplier can review tool access, workholding, and verification before release.
3. アンテナハウジングCNC部品の種類
1つの図面で、それぞれ異なる基準系とプロセスルートを持つ複数のアンテナハウジングCNC部品を組み合わせることができます。見積もりを依頼する前に、機能的なインターフェースを分類してください。
保護エンクロージャー
2ピース構造のエンクロージャーは、内部電子機器を保護します。ポケット、ガスケットランド、ケーブル出口には、通常、フライス加工と穴あけが必要です。シーリング面、壁厚、および外観面を指定してください。
RFおよび導波管ハウジング
RFハウジングは内部形状を制御します。深いキャビティ、狭いチャネル、およびフランジパターンには、多軸フライス加工またはEDMが必要になる場合があります。インターフェース基準、表面状態、および相手側部品の要件を定義してください。
ベースプレートと取り付けブラケット
ベースプレートはアセンブリを位置決めします。平坦な取り付け面、ねじ穴、および補強リブは、フライス加工、穴あけ、およびねじ切りに適しています。平面度、位置公差、および取り付け済みハードウェアを特定してください。
コネクタインターフェースボディ
コネクタボディは、再現可能な接続を確立します。ボア、ねじ、およびアライメント機能には、旋削およびフライス加工が必要になる場合があります。コネクタ標準、同心度、およびバリ取りの期待値を記載してください。
カバーとヒートシンク
冷却フィン付きカバーは放熱とアセンブリの密閉に役立ちますが、薄い壁と狭いフィン間隔は工具アクセスの制約を招きます。フィン形状、接合面の平面度、仕上げの要件を明記してください。
プロトタイプおよび少量生産アセンブリ

少量生産アセンブリは、リリース前に適合性を検証します。複合部品は、CNC、EDM、研削、および組立を組み合わせる場合があります。改訂管理されたモデル、数量、検査優先度、および嵌合部品を提供してください。
4. アンテナハウジングCNC部品の材料
アンテナハウジングCNC部品の材料選択は、システム全体で決定されるべきです。RF特性、シーリング、構造荷重、腐食暴露、熱伝導経路、仕上げ、およびコンプライアンス要件は、リリース前にまとめて検討する必要があります。
| 材料ファミリー | 最適な適合 | 主要なトレードオフ |
|---|---|---|
| アルミニウム合金 | 軽量屋外エンクロージャ | 耐食性と導電性仕上げ戦略が必要 |
| ステンレス鋼 | 過酷な環境または高強度環境 | 高い重量と加工の手間 |
| 真鍮または銅合金 | 導電性インターフェースまたはシールド機能 | 高い質量と材料コスト |
| エンジニアリングプラスチック | RF透過性カバーまたは絶縁 | 低い剛性と熱安定性 |
| ハイブリッド設計 | シールとシールドの要件 | インターフェースとアセンブリ管理の強化 |
材料選択マトリクス
アルミニウム合金は、低質量、剛性、加工性、放熱性、および陽極酸化処理との適合性のバランスをよく取ることがよくあります。nnステンレス鋼は耐食性と強度に優れ、真鍮または銅合金は制御された導電経路に適しています。
アプリケーショントレードオフ
エンジニアリングプラスチックは軽量化に貢献し、RF透過性カバーをサポートできますが、その剛性、熱膨張、および環境耐性は検証が必要です。nnハイブリッドハウジングは、金属製の構造またはシールドフレームと、絶縁性、透明性、またはシーリング形状が重要な部分にポリマー部品を組み合わせています。
図面レビューの入力情報
2D図面では、接地インターフェース、ガスケットランド、腐食環境、および仕上げの除外事項を明記する必要があります。nn3Dモデルでは、嵌合部品、熱源、アンテナのキープアウトゾーン、および基準に基づいた重要寸法を示す必要があります。
5. カスタマイズと表面処理オプション
リリースされた2D図面では、キャビティ形状、コネクタ切り欠き、ねじ、インサート、シール面、ロゴ、嵌合インターフェースを管理する必要があります。アンテナハウジングのCNC加工部品については、機能的な位置を検査可能に保つために、意匠面よりも先に基準面(データム)を定義してください。
| 表面処理 | 有用な属性 | 生産前に指定 |
|---|---|---|
| アルマイト処理 | 耐摩耗性・耐腐食性 | 厚さ、色、マスキングされた嵌合部 |
| 導電性変換処理 | 電気的連続性 | 接触ゾーン、腐食への暴露 |
| ブラスト処理 | 均一なマットテクスチャ | メディア、見える面、外観基準 |
| 塗装またはめっき | 色または特殊保護 | 膜厚、マスキング、密着性 |
| レーザーマーキング | 永続的な識別 | 位置、コントラスト、内容 |
図面管理される特徴
キャビティの深さ、壁の遷移、コネクタ開口部には断面図と基準面(データム)参照が必要です。ねじ規格、かみ合い長さ、インサートタイプ、および保護領域(キープアウトゾーン)を特定してください。nnシール面には平面度、表面要求、ガスケット位置、ファスナーパターンが必要です。ロゴが埋め込み、浮き出し、またはレーザー刻印のいずれであるかを、承認された位置とともに明記してください。
リリース前の表面処理要件
表面処理の厚さの変化は、ねじ、穴、シール面、嵌合インターフェースに適合する必要があります。マスキング領域、許容される膜厚、電気接触ゾーン、および処理後の寸法が検査されるかどうかを指定してください。nn腐食への暴露と外観クラスは別途記載する必要があります。外観が重要な場合は、色参照、テクスチャ、見える面、取扱マーク、および受入サンプルを定義してください。
マーキングと接触領域
レーザーマーキングでは、内容、フォントの高さ、位置基準(ポジショニングデータム)、コントラストの期待値、および永続性の要件を指定する必要があります。導電性接触領域は明確にマスキングするか、必要な導電処理を指定してください。nnアセンブリインターフェースには、図面に記載された表面処理の順序が必要です。これにより、コーティングがインサート、アース経路、または管理されたシール面を妨げることを防ぎます。
6. 重要な構造と品質要素
アンテナハウジングのCNC部品においては、寸法公差を設定する前に機能的なデータムを定義する2D図面を作成する必要があります。フィーチャーごとの検査計画は、加工結果をシーリング、接地、コネクタ位置、および組み立ての適合性に結びつけます。
データムと公差チェーン
プライマリ、セカンダリ、ターシャリのデータムは、都合の良い加工面ではなく、嵌合するアセンブリを反映する必要があります。マウンティングホールからコネクタ開口部までの公差チェーンは、個々の寸法が合格しても、位置ずれを引き起こす可能性があります。nn重要寸法には、データム参照、測定方法、および許容限界を明記する必要があります。初回品(ファースト・アーティクル)の記録には、一般的なプロファイル寸法だけでなく、インターフェースの実際の値も報告する必要があります。
シーリング面と嵌合面
平坦度、溝形状、表面粗さは、シーリング面および導電性嵌合面で明確に指定する必要があります。管理されていないバリや工具痕は、漏れ、不十分な接地、またはガスケットとの干渉を引き起こす可能性があります。nn外観基準では、許容される傷、へこみ、およびエッジの処理を別途定義する必要があります。寸法記録には、合意された位置での溝の幅、深さ、および面の平坦度を含める必要があります。
ねじ、インサート、および組み立て
ねじのサイズ、等級、深さ、および止まり穴の底の状態は、リリース前に定義する必要があります。通り/止まりねじ検査と、インサートの引抜きまたは保持に関する文書化された要件は、ねじ山の損傷やインサートの緩みを減らします。nn嵌合部品、ゲージ、または管理されたフィットサンプルを使用して、組み立ての適合性を確認する必要があります。これにより、生産数量を確定する前に、コネクタの位置ずれや組み立ての干渉が明らかになります。
7. アンテナハウジングCNC部品メーカーの選定
能力のあるサプライヤーは、アンテナハウジングのCNC部品を、個別の見積もりではなく、エンジニアリングパッケージとしてレビューします。ルート選定の前に、管理された2D図面、3Dモデル、数量、材質指示、重要寸法、外観基準、および受け入れ基準を提供してください。
エンジニアリングレビューの評価
まず、データムの競合、薄肉リスク、工具アクセス、ワーク保持、および公差積算に関する懸念を特定する、文書化されたDFM(製造容易性設計)応答を要求してください。有用なレビューでは、提案された修正、図面への影響、および承認が必要な改訂を明記します。
- 機能またはRF嵌合を駆動する寸法はどれですか?
- どのフィーチャーに5軸加工、旋盤加工、EDM、または研削が必要ですか?
- 生産リリース前に、どのような仮定が残っていますか?
プロセスと品質の適合性を検証する
同じ形状でも、異なるリスクを生む2つの加工ルートがあります。マルチアクシスミーリングは複雑な外観フィーチャーに適しており、旋盤加工は同心回転フィーチャーに適しています。材質と仕上げの調達ルート、検査計画、測定方法、サンプリングの期待値、および報告フォーマットを要求してください。
- CTQ(重要品質特性)寸法とデータム参照を特定する。
- 外観ゾーン、マスキング、色、および欠陥限度を定義する。
- プロトタイプおよび少量生産の変更管理プロセスを確認する。
コミュニケーションのトレーサビリティをテストする
各見積もりには、図面改訂版、未解決の質問、リードタイムの仮定、および責任ある応答パスを明記する必要があります。SUUXIANGは、最終的な文書を承認された注文および検証済みの検査計画と一致させる必要があります。購入者は、材料、プロセス変更、検査結果、および出荷記録のトレーサビリティを要求する必要があります。
- サプライヤーは加工前にリスクを指摘できますか?
- 逸脱はどのように承認され、記録されますか?
- 各納品にはどの書類が付属しますか?
8. アンテナハウジングCNC部品購入における一般的な間違い
PO(発注書)発行前のアンテナハウジングCNC部品に関するレビューは、材料リリース前にエンジニアリング、品質、調達を連携させる必要があります。この段階での意思決定の欠如は、しばしば手直し、承認遅延、またはRFインターフェースの適合問題として再発します。
図面とデータムのギャップ
まず、不完全な図面や未定義のデータムは、ショップに検査参照を仮定させます。これにより、取り付け位置合わせ、コネクタ位置、および受け入れに関する意見の相違が生じる可能性があります。nn次に、包括的なタイトな公差は、機能を保護せずに、加工および検査の労力を増加させます。重要寸法、データムスキーム、プロファイル要件、および許容可能な非重要公差をマークしてください。
仕上げと積算公差の競合
第三に、外観上のアルマイト処理またはコーティングの要件が、導電性接触面と競合する可能性があります。見積もり前に、マスキング領域、接地インターフェース、表面粗さ、および嵌合ハードウェアを特定してください。nn第四に、無視された公差積算は、コネクタ、ガスケット、またはアンテナインターフェースを機能的な位置からずらす可能性があります。孤立した寸法ではなく、組み立て時の最悪条件をレビューしてください。
検査と改訂管理
第5に、見積もりに含まれない検査要件は、必要なレポート、ゲージ方法、またはサンプリング計画をサプライヤーの計画範囲外に残す可能性があります。RFQで重要な機能と必要な証拠を指定してください。nn第6に、遅延した改訂は、プログラムされたツールパス、治具、および承認されたサンプルを無効にする可能性があります。リリース前に、明確な変更履歴を記載した管理された図面改訂を発行してください。
単価のみの選択
第7に、最低単価は、検査、トレーサビリティ、仕上げ管理、または改訂調整を除外する可能性があります。見積もりのプロセスルートとドキュメントを、単なる部品価格だけでなく比較してください。nn1つのPOチェックリストは、図面パッケージ、材料、仕上げの除外、CTQ、検査計画、改訂ステータス、数量、および納入目標を確認する必要があります。
9. カスタムハウジングプログラムの開始手順
6つのゲートを持つローンチパスにより、アンテナハウジングのCNC部品は、ボリュームコミットメントの前に図面の意図に沿って調整されます。キックオフ時に設計、品質、調達、およびプログラムの所有権を割り当てることで、意思決定が追跡可能になります。
要件の捕捉
ゲート1では、改訂管理された図面、3Dモデル、数量、材料、嵌合インターフェース、仕上げ、パッケージング、および要求された納入日を確定します。設計はインターフェースを所有し、調達は商業的な仮定を確認します。
DFMレビューの完了
ゲート2では、基準戦略、ツールアクセス、壁の遷移、ねじの指示、機械加工の許容範囲、および実現可能な検査方法を記録します。SUUXIANGは、材料リリース前に質問または文書化されたDFM応答を返す必要があります。
ビルド証拠の承認
ゲート3では、プロトタイプの結果、次に第一品の寸法と仕上げサンプルを合意された検査計画に対して承認します。品質は受け入れを所有し、プログラム管理は逸脱を閉じ、パイロットビルドをリリースします。
生産変更の管理
ゲート4では、パイロットフィードバックがパッケージング、ラベリング、納入ペース、および最終ドキュメントを確認した後のみ、管理された生産をリリースします。それ以降の図面、プロセス、材料、または検査の変更には、改訂レビューと書面による承認が必要です。
10. アンテナハウジングCNC部品の価格設定とコスト
1 custom housing quote starts with the released revision, material callout, billet envelope and quantity; unit prices are quote-dependent, not a catalog rate. Large billets, thin-wall access, multiple orientations, long cycle time, tight datums and secondary finishing add cost independently.nn2 cost reductions that preserve function are to combine noncritical tolerances, define functional datums, use standard stock where feasible, consolidate finishes, and specify inspection only for critical features. Provide mating-part context, packaging needs and target date early; expedited scheduling and protective packaging should be quoted as separate requirements.
| 数量ティアの例 | コストドライバーの影響 | リードタイムの方向性 |
|---|---|---|
| 1〜5個のプロトタイプ | セットアップ、プログラミング、治具、および第一品検査が支配的 | ユニットあたり最長 |
| 10〜50個 | セットアップは分散し、加工時間と複雑さが主因 | 中程度 |
| 51〜250個 | 材料調達と繰り返し可能な治具が割り当てを改善 | 承認後、短縮 |
| 緊急注文 | スケジュールの優先度、材料の入手可能性、および追加の調整により見積もりが増加 | 容量が許せば圧縮 |
アンテナハウジングCNC部品の技術レビューを開始する
2D図面、3Dモデル(利用可能な場合)、材質、数量、重要寸法、検査要件、希望納期をアップロードして、図面主導のレビューを実施します。