
材料とプロセスのレビュー用代表部品





Related Materials and Drawing-Based RFQs










管理された部品製造のための材料計画
図面主導の意思決定により、製造コミットメントの前に、材料要件、プロセスルート、重要寸法、検査期待値を整合させます。
図面主導の材料レビュー
見積もりと生産計画の前に、製造可能性の疑問を特定するために、図面、モデル、材料、熱処理要件、およびアプリケーションコンテキストをレビューします。
コミットメント前のDFM
データム戦略、工具アクセス、公差スタック、機械加工代を早期に評価し、提案されたルートが部品の重要な特徴を反映するようにします。
統合されたプロセスルート
カスタム精密部品の形状、アクセス制限、シーケンス依存の要件に合わせて、CNC加工、EDM、精密研削、およびフィッティングを調整します。
重要寸法計画
すべての特徴を同じように扱うのではなく、図面レビューを通じて、品質に重要な寸法、関連データム、および適切な検査方法を定義します。
改訂の可視性
トレーサブルなコミュニケーションと管理された引き渡しをサポートするために、プロジェクト全体で図面の改訂、検査の期待値、および納品調整を可視化します。
注文一致検査
納品時の品質レビューを明確にするために、最終検査ドキュメントを合意された注文要件と検証済みの検査計画に合わせます。
精密部品の材料とプロセスルート
材料の挙動、重要寸法、および後工程の仕上げ要件を、図面レビュー済みの機械加工、EDM、研削、および検査計画に合わせます。

工具鋼
工具鋼は、パンチ、コア、インサート、およびダイ部品の耐摩耗性、靭性、熱処理応答のために選択されます。生産ルートを定義する前に、硬度状態、機械加工代、EDM要件、および最終研削データムをレビューしてください。
Upload a Drawing
金型鋼
金型鋼は、コア、キャビティインサート、スライド、リフター、その他の精密金型部品をサポートします。材料選択は、研磨性、腐食暴露、熱処理、冷却設計、および機械加工とフィッティング後の寸法制御を考慮する必要があります。
Upload a Drawing
ステンレス鋼
SUUXIANGのステンレス鋼は、耐食性に加え、加工性、強度、硬化挙動の多様性を兼ね備えています。線引き加工部品の場合、金型、加工順序、検査方法を適切に計画できるよう、材質、状態、表面要求、不動態化処理の必要性、および重要寸法を指定してください。
Upload a Drawing
炭素鋼・合金鋼
炭素鋼および合金鋼は、構造部品、シャフト、治具、金型部品、耐摩耗性部品に実用的な選択肢を提供します。図面レビューでは、材質の状態、熱処理、ねじ加工戦略、加工用素材、熱処理後の寸法変化を確立する必要があります。
Upload a Drawing
アルミニウム合金
アルミニウム合金は、軽量治具、筐体、試作品、および効率的なCNC加工を必要とする部品に頻繁に使用されます。クランプ戦略と検査要件を決定するために、合金、調質、表面処理、薄肉制約、および基準となる重要特徴を指定してください。
Upload a Drawing
銅合金
銅合金は、導電性、熱伝導性、潤滑性、または成形性能が重要な場合に用いられます。材質グレードは加工性や寸法安定性に影響するため、図面では機能面、めっき要求、嵌合部、および加工後の成形または熱処理工程を特定する必要があります。
Upload a Drawing
エンジニアリングプラスチック
エンジニアリングプラスチックは、試作品、絶縁部品、ガイド、耐摩耗部品、および小ロットの機能アセンブリに使用されます。材質選定においては、吸湿性、熱膨張、クリープ、肉厚、表面仕上げ、および部品の動作環境に対する検査条件を考慮する必要があります。
Upload a Drawing
チタン合金
チタン合金は、高強度、耐食性、軽量性を兼ね備えていますが、制御された加工パラメータと工具アクセスが必要です。現実的な工程および検査計画のため、材質の状態、重要ねじ部、薄肉部、表面要求、および用途の文脈を提供してください。
Upload a Drawing
ニッケル合金
ニッケル合金は、高温、耐食性、および過酷な化学薬品用途の部品に検討されます。その加工性は、特に厳しい公差、深部加工、または熱影響を受ける後工程が適用される場合、慎重なサイクル計画、強固な固定、および工具アクセスレビューを必要とします。
Upload a Drawing
工業用セラミックス・超硬合金
工業用セラミックスおよび超硬合金は、過酷な耐摩耗性、電気的、熱的、または剛性要求に対応します。それらの脆性と仕上げの制約により、加工、研削、またはEDMアプローチを確認する前に、形状、エッジ状態、フィーチャーサイズ、および検査基準が不可欠な入力となります。
Upload a Drawing
CNC加工用 D2 (SKD11) 工具鋼
D2、別名SKD11のCNC加工は、耐摩耗性パンチ、ダイ、切削部品をサポートします。供給状態、熱処理シーケンス、ワイヤーEDMプロファイル、逃げ加工形状、および研削代を確認してください。最終硬度が工程経路と検査に大きく影響するためです。
Upload a Drawing
CNC加工用 H13 (SKD61) 工具鋼
H13、別名SKD61のCNC加工は、熱間工具、インサート、コア、および熱サイクルにさらされる部品に適しています。製造コミットメントを行う前に、硬度目標、冷却機能、EDMアクセス、および熱処理後の研削要件を見直してください。
Upload a Drawing
CNC加工用 S7 工具鋼
S7工具鋼のCNC加工は、耐衝撃性工具および衝撃荷重を受ける部品に検討されます。図面レビューは、熱処理状態、ノッチ感受性のある形状、R、重要穴、および機能寸法を制御するために硬化後に研削またはEDMが必要かどうかを中心に検討してください。
Upload a Drawing
CNC加工用 A2 工具鋼
A2工具鋼のCNC加工は、中程度の耐摩耗性が必要な、寸法安定性の高い空冷工具部品をサポートします。生産計画の前に、加工用素材の状態、硬化シーケンス、穴およびねじの要件、ワイヤーパス、および最終研削基準を確立してください。
Upload a Drawing
CNC加工用 O1 工具鋼
O1工具鋼のCNC加工は、処理前の簡単な油焼入れと良好な加工性を必要とする小型工具部品に適しています。RFQでは、要求される硬度、寸法変化に敏感な寸法、表面仕上げ、および硬化後の研削または嵌合に必要な許容値を明確にしてください。
Upload a Drawing
CNC加工用 P20 金型鋼
P20金型鋼のCNC加工は、予備硬化された金型ベース、キャビティブロック、および大型インサートに一般的に指定されます。加工と検査をガイドするため、硬度状態、研磨の期待、冷却チャネルの形状、および後続のテクスチャリングまたはコーティングの要件を定義してください。
Upload a Drawing
CNC加工用 NAK80 金型鋼
NAK80金型鋼のCNC加工は、研磨性および安定した加工が関連する予備硬化部品をサポートします。バイヤーは、光学または化粧面、ゲート詳細、冷却機能、および制御された嵌合と検査を必要とする重要なしめしろ寸法を特定する必要があります。
Upload a Drawing
CNC加工用 S136 金型鋼
SUUXIANGのCNC加工 S136金型鋼は、耐食性金型部品や高い研磨性が求められる用途に使用されます。加工ルートを確定する前に、材料の状態、腐食環境、硬化の期待値、表面仕上げ、後処理による寸法管理について検討してください。
Upload a Drawing
SUUXIANGのCNC加工 420ステンレス金型鋼
SUUXIANGのCNC加工 420ステンレス金型鋼は、耐食性金型インサートや工具部品に適しています。グレード指定や熱処理状態が硬度や研磨性に影響するため、図面には正確な材料仕様、表面要求、最終検査の優先順位を明記してください。
Upload a Drawing
SUUXIANGのCNC加工 HPM38金型鋼
SUUXIANGのCNC加工 HPM38金型鋼は、耐食性や研磨性能が重要となる精密金型部品に選ばれます。見積もりを行う前に、同等グレードの要求、供給状態、キャビティ表面の期待値、仕上げ順序を確認してください。
Upload a Drawing
SUUXIANGのCNC加工 1.2344工具鋼
SUUXIANGのCNC加工 1.2344工具鋼は、一般的に熱間作業工具の要求に使用されます。図面レビューにより、材料の状態、目標硬度、冷却またはベントの詳細、電極の必要性、熱処理後の重要寸法を維持するために必要な仕上げ代を確認してください。
Upload a Drawing
SUUXIANGのCNC加工 1.2379工具鋼
SUUXIANGのCNC加工 1.2379工具鋼は、高耐摩耗性工具、パンチ、ダイインサートに適しています。アニール材か硬化材かを指定し、切削刃、ワイヤー放電加工輪郭、表面要求、研削代を明記することで、機能リスクを考慮した製造順序を組むことができます。
Upload a Drawing
SUUXIANGのCNC加工 1.2083金型鋼
SUUXIANGのCNC加工 1.2083金型鋼は、研磨要求のある耐食性金型部品に使用されます。最終仕上げや組み立て後の検証が必要な、材料の状態、キャビティ表面品質、冷却通路、熱処理、寸法について確認してください。
Upload a Drawing
SUUXIANGのCNC加工 Viking工具鋼
SUUXIANGのCNC加工 Viking工具鋼は、靭性と耐摩耗性をバランスさせる必要がある、過酷な冷間作業工具に検討されます。製造前に、材料仕様、熱処理目標、エッジ形状、放電加工要求、最終研削計画を確認してください。
Upload a Drawing
SUUXIANGのCNC加工 303ステンレス鋼
SUUXIANGのCNC加工 303ステンレス鋼は、フリーカット性のため、大量の旋削、ねじ切り、機械加工継手のある部品に適しています。グレード選定前に、腐食への曝露、ねじ品質、表面仕上げ、溶接または成形制限の有無を特定してください。
Upload a Drawing
SUUXIANGのCNC加工 304ステンレス鋼
SUUXIANGのCNC加工 304ステンレス鋼は、耐食性のあるカスタム部品、筐体、ブラケット、継手に適しています。図面パッケージおよびRFQには、材料の形態、加工硬化の影響、薄肉形状、表面仕上げ、不動態化処理の期待値を記載してください。
Upload a Drawing
SUUXIANGのCNC加工 316ステンレス鋼
SUUXIANGのCNC加工 316ステンレス鋼は、塩化物への曝露を含む、耐食性が重要な用途に使用されます。機能的なシールや組み立てに影響する、材料認証の必要性、加工アクセス性、ねじ部、溶接周辺の要求、表面仕上げ、検査ポイントについて確認してください。
Upload a Drawing
SUUXIANGのCNC加工 17-4 PHステンレス鋼
SUUXIANGのCNC加工 17-4 PHステンレス鋼は、析出硬化後に高強度が必要な耐食性部品の加工ルートを提供します。加工および仕上げ作業を確立する前に、状態、時効処理の要求、寸法変化の大きい寸法、熱処理後の検査の期待値を定義してください。
Upload a Drawing
SUUXIANGのCNC加工 420ステンレス鋼
SUUXIANGのCNC加工 420ステンレス鋼は、耐摩耗性が求められる硬化処理済みの耐食性部品に使用できます。特に、鋭利なエッジ、研磨面、硬化後の研削が必要になる可能性のある寸法については、グレードの状態と熱処理ルートを明確にする必要があります。
Upload a Drawing
SUUXIANGのCNC加工 440Cステンレス鋼
SUUXIANGのCNC加工 440Cステンレス鋼は、精密摩耗部品などの高硬度、耐摩耗性ステンレス部品に使用されます。要求される熱処理状態、耐食性の期待値、研削または放電加工の必要性、および重要径とプロファイルに対する検査方法を確認してください。
Upload a Drawing
SUUXIANGのCNC加工 6061アルミニウム
SUUXIANGのCNC加工 6061アルミニウムは、治具、エンクロージャー、ブラケット、構造部品、プロトタイプに適しています。クランプ、加工順序、最終測定を調整するために、テンパー、陽極酸化または化成処理の必要性、平面度要求の高い面、ねじ部、薄肉部を指定してください。
Upload a Drawing
SUUXIANGのCNC加工 7075アルミニウム
SUUXIANGのCNC加工 7075アルミニウムは、形状と荷重が合金の特性に見合う、高強度軽量部品に選ばれます。RFQには、テンパー、耐食性要求、重要穴、薄肉部、および応力緩和または寸法安定性に関する懸念事項を記載してください。
Upload a Drawing
SUUXIANGのCNC加工 2024アルミニウム
SUUXIANGの2024年アルミニウムCNC加工は、航空宇宙用途や高性能部品に高い強度を提供しますが、用途要件によります。熱処理状態、耐食性、加工性、穴公差、成形部品や疲労感受性のある形状の特別な処理や文書化の要否を確認してください。
Upload a Drawing
SUUXIANGの5052アルミニウムCNC加工
SUUXIANGの5052アルミニウムCNC加工は、耐食性のあるシート材由来の部品や成形加工が重要な部品に適しています。材料の形態、熱処理状態、曲げ加工に関連する形状、外観面、コーティングの必要性を明確にし、加工ルートが形状と最終用途の両方に適合するようにしてください。
Upload a Drawing
SUUXIANGの5083アルミニウムCNC加工
SUUXIANGの5083アルミニウムCNC加工は、耐食性と溶接性能が重視される用途に使用されます。材料の状態、海洋・化学環境への曝露、平面度、機械加工されるシール面、歪みやすい形状の検査基準を発注者が指定する必要があります。
Upload a Drawing
SUUXIANGのC110銅CNC加工
SUUXIANGのC110銅CNC加工は、導電性が重要な電気・熱部品に適しています。純度等級、めっきの必要性、接触面、バリの制限、薄肉部品、加工・検査を通じて機能面を保護するための取り扱い要件を確認してください。
Upload a Drawing
SUUXIANGのC17200ベリリウム銅CNC加工
SUUXIANGのC17200ベリリウム銅CNC加工は、高強度導電性工具、ばね、コネクタ関連部品に使用されます。材料の取り扱い、供給状態、熱処理要件、適用される安全管理は、加工、仕上げ、検査の計画前に定義する必要があります。
Upload a Drawing
SUUXIANGのC360真鍮CNC加工
SUUXIANGのC360真鍮CNC加工は、旋盤加工される継手、端子、精密ねじ部品に実用的な選択肢です。鉛含有量の規制、めっき、ねじゲージ、シール面、外観仕上げの期待値を明確にし、材料選定と生産ルートを一致させてください。
Upload a Drawing
SUUXIANGのC932軸受青銅CNC加工
SUUXIANGのC932軸受青銅CNC加工は、ブッシュ、軸受面、耐摩耗部品に適しています。潤滑条件、嵌合またはクリアランス寸法、溝形状、相手軸の材質、検査方法を確認し、加工後の機能的な適合性を確保してください。
Upload a Drawing
SUUXIANGの1018炭素鋼CNC加工
SUUXIANGの1018炭素鋼CNC加工は、汎用カスタム部品、治具、ピン、構造部品に適しています。供給形態、浸炭焼入れまたはコーティングの要件、ねじ形状、耐食性、重要寸法を明記し、加工と後続処理を連携させてください。
Upload a Drawing
SUUXIANGの1045炭素鋼CNC加工
SUUXIANGの1045炭素鋼CNC加工は、軸、ピン、工具支持部、機械部品に強度を提供します。最終的なジャーナルや嵌合が重要な場合は、硬度状態、誘導加熱焼入れの要件、主要な寸法基準、表面仕上げ、研削代を明確にしてください。
Upload a Drawing
SUUXIANGの4140合金鋼CNC加工
SUUXIANGの4140合金鋼CNC加工は、高強度軸、治具、金型部品、機械部品に使用されます。材料の状態、熱処理、ねじの位置、疲労感受性のある遷移部、最終研削の要件は、プロセス計画を確立する前に検討する必要があります。
Upload a Drawing
SUUXIANGの4340合金鋼CNC加工
SUUXIANGの4340合金鋼CNC加工は、強度と靭性が要求される高応力部品に考慮されます。適切な加工シーケンスを評価するために、要求される熱処理状態、断面厚さ、重要半径、歪みやすい形状、検査要件を提供してください。
Upload a Drawing
SUUXIANGの8620合金鋼CNC加工
SUUXIANGの8620合金鋼CNC加工は、浸炭焼入れ歯車、軸、靭性のあるコアを持つ耐摩耗部品に使用されます。RFQでは、浸炭深さの要件、熱処理元、仕上げ研削代、基準戦略、機能的な歯または軸受の寸法を特定する必要があります。
Upload a Drawing
SUUXIANGの52100軸受鋼CNC加工
SUUXIANGの52100軸受鋼CNC加工は、高硬度耐摩耗部品、レース、精密転動接触部品に選ばれます。供給状態、焼入れ方法、研削要件、表面粗さ、直径、真円度、またはプロファイルが重要な部品の測定方法を定義してください。
Upload a Drawing
SUUXIANGのPEEK樹脂CNC加工
SUUXIANGのPEEK樹脂CNC加工は、高温、耐薬品性、電気絶縁性のあるカスタム部品に適しています。グレード、充填材の含有量、使用環境、厳しい公差の形状、吸湿性および熱的考慮事項、寸法安定性が組み立て性能に影響する場合は検査温度を指定してください。
Upload a Drawing
SUUXIANGのPOM(デルリン)CNC加工
SUUXIANGのPOM(デルリンとしても知られる)CNC加工は、低摩擦ガイド、歯車、治具、絶縁部品に有用です。グレード、肉厚、スナップフィット形状、湿度への曝露、圧入、部品の運転条件に基づいた現実的な公差の期待値を確認してください。
Upload a Drawing
SUUXIANGのナイロンCNC加工
SUUXIANGのCNC加工ナイロンは、耐摩耗部品、ガイド、ブッシュ、耐衝撃性機能プロトタイプに対応します。吸湿による寸法変化の可能性があるため、公差を確定する前にグレード、処理状態、環境暴露、重要嵌合部、検査条件を指定してください。
Upload a Drawing
SUUXIANGのCNC加工ポリカーボネート
SUUXIANGのCNC加工ポリカーボネートは、透明な保護ガード、ハウジング、耐衝撃性プロトタイプに対応します。光学面、傷つきやすさ、内角、肉厚、応力腐食割れへの暴露、固定方法を明確にすることで、加工パスと保護ハンドリングが機能要件に合致するようにします。
Upload a Drawing
SUUXIANGのCNC加工ABS
SUUXIANGのCNC加工ABSは、プロトタイプハウジング、治具、低負荷カスタム部品に適しています。グレード、外観要件、肉厚、固定機能、溶剤暴露、意図する組立方法を考慮し、加工戦略と実用的な寸法管理を評価します。
Upload a Drawing
SUUXIANGのCNC加工PTFE
SUUXIANGのCNC加工PTFEは、耐薬品性、低摩擦のシール、絶縁体、流体処理部品に対応します。その柔らかさとクリープ挙動から、公差を確定する前に、明確な機能寸法、クランプ制約、表面要件、使用温度情報を提示してください。
Upload a Drawing
SUUXIANGのCNC加工UHMW-PE
SUUXIANGのCNC加工UHMW-PEは、耐摩耗ストリップ、ガイド、ライナー、低摩擦ハンドリング部品に使用されます。材料のたわみや膨張の可能性があるため、加工計画のために、厚さ、取り付けパターン、平面度、使用温度、インターフェースの詳細を提供してください。
Upload a Drawing
SUUXIANGのCNC加工PPS
SUUXIANGのCNC加工PPSは、良好な寸法安定性を必要とする耐薬品性、耐熱性部品に対応します。用途を反映した加工・検査条件とするために、充填材有無のグレード、電気的要件、肉厚、シール機能、使用環境を指定してください。
Upload a Drawing
SUUXIANGのCNC加工PEI (Ultem)
SUUXIANGのCNC加工PEI(一般にUltemとして知られる)は、高温、電気絶縁部品、機能プロトタイプに対応します。製造可能性を検討する前に、正確なグレード、難燃性またはコンプライアンス要件、薄肉部、応力に敏感な形状、使用温度を確認してください。
Upload a Drawing
SUUXIANGのCNC加工PMMA (アクリル)
SUUXIANGのCNC加工PMMA(アクリル)は、透明カバー、流体部品、ディスプレイ用プロトタイプに使用されます。加工・取扱いのリスクを管理するために、光学面、エッジ仕上げ、溶剤暴露、割れやすい形状、保護フィルム要件を明確にしてください。
Upload a Drawing
SUUXIANGのCNC加工チタン Grade 2
SUUXIANGのCNC加工チタン Grade 2は、純チタンの特性を要求される耐食性部品に対応します。適切な加工パラメータと検査優先順位を設定するために、材料認証、薄肉形状、ねじ、焼き付きリスク、表面仕上げ、使用環境を確認してください。
Upload a Drawing
SUUXIANGのCNC加工チタン Grade 5
SUUXIANGのCNC加工チタン Grade 5は、高い強度と軽量性が要求される部品に対応します。管理されたプロセスレビューのために、材料状態、疲労に敏感な形状、ねじまたは軸受インターフェース、表面処理の必要性、重要寸法を提供してください。
Upload a Drawing
SUUXIANGのCNC加工Inconel 625
SUUXIANGのCNC加工Inconel 625は、過酷な使用環境向けの耐食性・耐熱性部品に対応します。加工硬化の挙動から、工具アクセスと治具の検討が重要です。材料状態、表面要件、重要形状、および加工後の処理の必要性を指定してください。
Upload a Drawing
SUUXIANGのCNC加工Inconel 718
SUUXIANGのCNC加工Inconel 718は、熱処理が最終寸法に影響を与える可能性のある、高強度・高温部品に使用されます。プロセスルートを確定する前に、供給状態、時効処理の要件、アクセスしにくい形状、重要ねじ、検査要件を定義してください。
Upload a Drawing
SUUXIANGのCNC加工タングステン
SUUXIANGのCNC加工タングステンは、高密度、高温、放射線関連、または耐摩耗性が要求される部品に対応します。脆性と加工上の制約から、図面に基づく製造計画を受諾する前に、形状、エッジの状態、接合部の詳細、検査限界が不可欠な入力となります。
Upload a Drawing
SUUXIANGのCNC加工モリブデン
SUUXIANGのCNC加工モリブデンは、高温、真空、熱管理部品に対応します。材料の脆性、酸化感受性、薄肉のリスクから、製造計画前に、素材形状、部品形状、取り扱い、表面仕上げ、検査アプローチを検討する必要があります。
Upload a Drawing
SUUXIANGのCNC加工超硬合金
SUUXIANGのCNC加工超硬合金は、通常、一般的なフライス加工だけでなく、研削、EDM、または特殊な方法で加工されます。製造可能性の現実的なレビューのために、グレード、バインダー含有量、形状、エッジ仕様、表面仕上げ、機能公差を提供してください。
Upload a Drawing
SUUXIANGのCNC加工アルミナセラミックス
アルミナセラミックスのCNC加工は、その硬さと脆性から特殊な手法が必要です。製造ルートが適切かどうかは、組成、特徴寸法、コーナーR、エッジチッピング限界、表面要件、検査基準を確認して判断します。
Upload a Drawing
ジルコニアセラミックスのCNC加工
ジルコニアセラミックスのCNC加工は、一部のセラミックスよりも高い破壊靭性を持ち、耐摩耗性・絶縁性を必要とする部品に適しています。図面レビューでは、グレード、肉厚、シャープな形状、表面仕上げ、寸法検査要件を確認し、工程を確定します。
Upload a Drawing
マグネシウムAZ31のCNC加工
マグネシウムAZ31のCNC加工は、軽量部品に適しており、材料選定と安全な加工がプロジェクトで検証されます。初期技術レビューでは、調質、耐食性処理、肉厚、切りくず処理の考慮事項、表面処理要件を指定してください。
Upload a Drawing
マグネシウムAZ91のCNC加工
マグネシウムAZ91のCNC加工は、適切な耐食性処理を必要とする軽量鋳造部品や機械加工部品に検討されます。生産の実現可能性を判断する前に、材料形態、使用環境、コーティングシステム、薄肉形状、機械加工の安全要件を確認してください。
Upload a Drawing
コバーのCNC加工
コバーのCNC加工は、ガラスやセラミックスとの接合部が重要な、熱膨張制御部品に適しています。指定された合金、熱膨張要件、接合の文脈、表面処理、および重要なシールまたは位置決め寸法をエンジニアリングレビューに提供してください。
Upload a Drawing
インバー36のCNC加工
インバー36のCNC加工は、治具、測定関連部品、精密組立品などで低熱膨張が不可欠な場合に用いられます。その加工特性と寸法安定性は、断面厚、応力緩和、使用温度、検査条件に対して評価されるべきです。
Upload a Drawing
M2ハイス鋼のCNC加工
M2ハイス鋼のCNC加工は、高い硬度を必要とする切削工具、パンチ、耐摩耗性部品に適しています。供給状態、熱処理ルート、フルートまたはエッジ形状、EDMの必要性、最終研削要件を確認してから製造計画を立ててください。
Upload a Drawing
M42ハイス鋼のCNC加工
M42ハイス鋼のCNC加工は、高い赤熱硬度を必要とする過酷な切削および耐摩耗用途に選ばれます。図面レビューでは、コバルトグレードの仕様、熱処理目標、複雑な形状、EDMまたは研削の必要性、最終検査基準を確立する必要があります。
Upload a Drawingプロジェクトレビューでサポートされる材料


精密部品のための材料別工程ルート
CNC加工
CNC精密加工サービスには、CNCフライス加工サービスやCNC旋盤加工サービスが含まれ、主要な形状、穴、輪郭、基準面を確立します。プロセス計画では、下流の仕上げや検査の前に、材料の状態、工具アクセス、基準戦略、加工代を考慮します。

5軸、スイス型、マイクロ加工
多軸加工は、セットアップ回数を減らすことで基準関係を保護できる、複雑な角度の形状や相互接続されたジオメトリをサポートします。加工ルートは、工具のリーチ、クランプアクセス、表面の優先順位、および重要箇所の制御に対してレビューされます。

ワイヤー放電加工 (Wire EDM)
ワイヤー放電加工サービスは、適切なワイヤーパスが利用可能な場合に、精密な輪郭、狭いスロット、内角、および硬化されたワークピースに使用されます。プロセスルートでは、開始穴、カット戦略、許容されるジオメトリ、および検査ニーズを考慮します。

型放電加工 (Sinker EDM)
型放電加工サービスは、従来の工具では到達が困難な詳細なキャビティや形状を形成します。電極設計、放電アクセス、表面要件、および後続の仕上げは、生産計画の前に図面に基づいてレビューされます。

精密研削
精密研削は、加工または熱処理の後に、適切な場合は重要な平面、円筒面、および嵌合面を精密に仕上げます。研削代、基準制御、表面要件、および検査方法は、ルートが確定する前に定義する必要があります。

嵌合検査
嵌合と検査は、納品前に機能的な関係、重要な寸法、および図面で定義された品質要件を確認します。検査計画には、測定方法、報告の期待値、改訂ステータス、およびRFQとともに提供される嵌合部品のコンテキストを特定する必要があります。
図面ベースのプロジェクト用ツーリングアクセサリー

コアピン
コアピンは、制御されたジオメトリ、嵌合、および表面状態を必要とする金型形状に合わせて設定できます。レビューでは、加工開始前に材料、熱処理、作業長、基準参照、および検査の優先順位を確認する必要があります。

ガイドコンポーネント
ガイドピン、ブッシュ、および関連するガイダンス機能は、金型またはツーリングアセンブリ内での繰り返し可能な位置決めをサポートします。SUUXIANGは、承認された図面パッケージから、嵌合条件、位置決め戦略、クリアランス要件、および指定された材料をレビューします。

位置決め機能
位置決めピン、ブロック、および基準機能は、精密部品間のアセンブリ位置を確立します。それらの設計は、機能的な基準、係合深さ、公差関係、および完成したインターフェースを検証するために必要な検査方法を定義する必要があります。

スライドとリフター
スライドとリフターは、ジオメトリ、移動量、および嵌合面が協調した製造を必要とする可動金型アクションをサポートします。図面レビューでは、加工アクセス、放電加工要件、研削代、材料の状態、および嵌合の期待値を考慮します。

ゲートコンポーネント
ゲート関連のインサートとツーリング機能は、成形アプリケーション用に承認されたジオメトリで製造できます。プロジェクトレビューでは、フロークリティカルな表面、材料要件、熱処理シーケンス、仕上げニーズ、および関連する嵌合部品を明確にする必要があります。
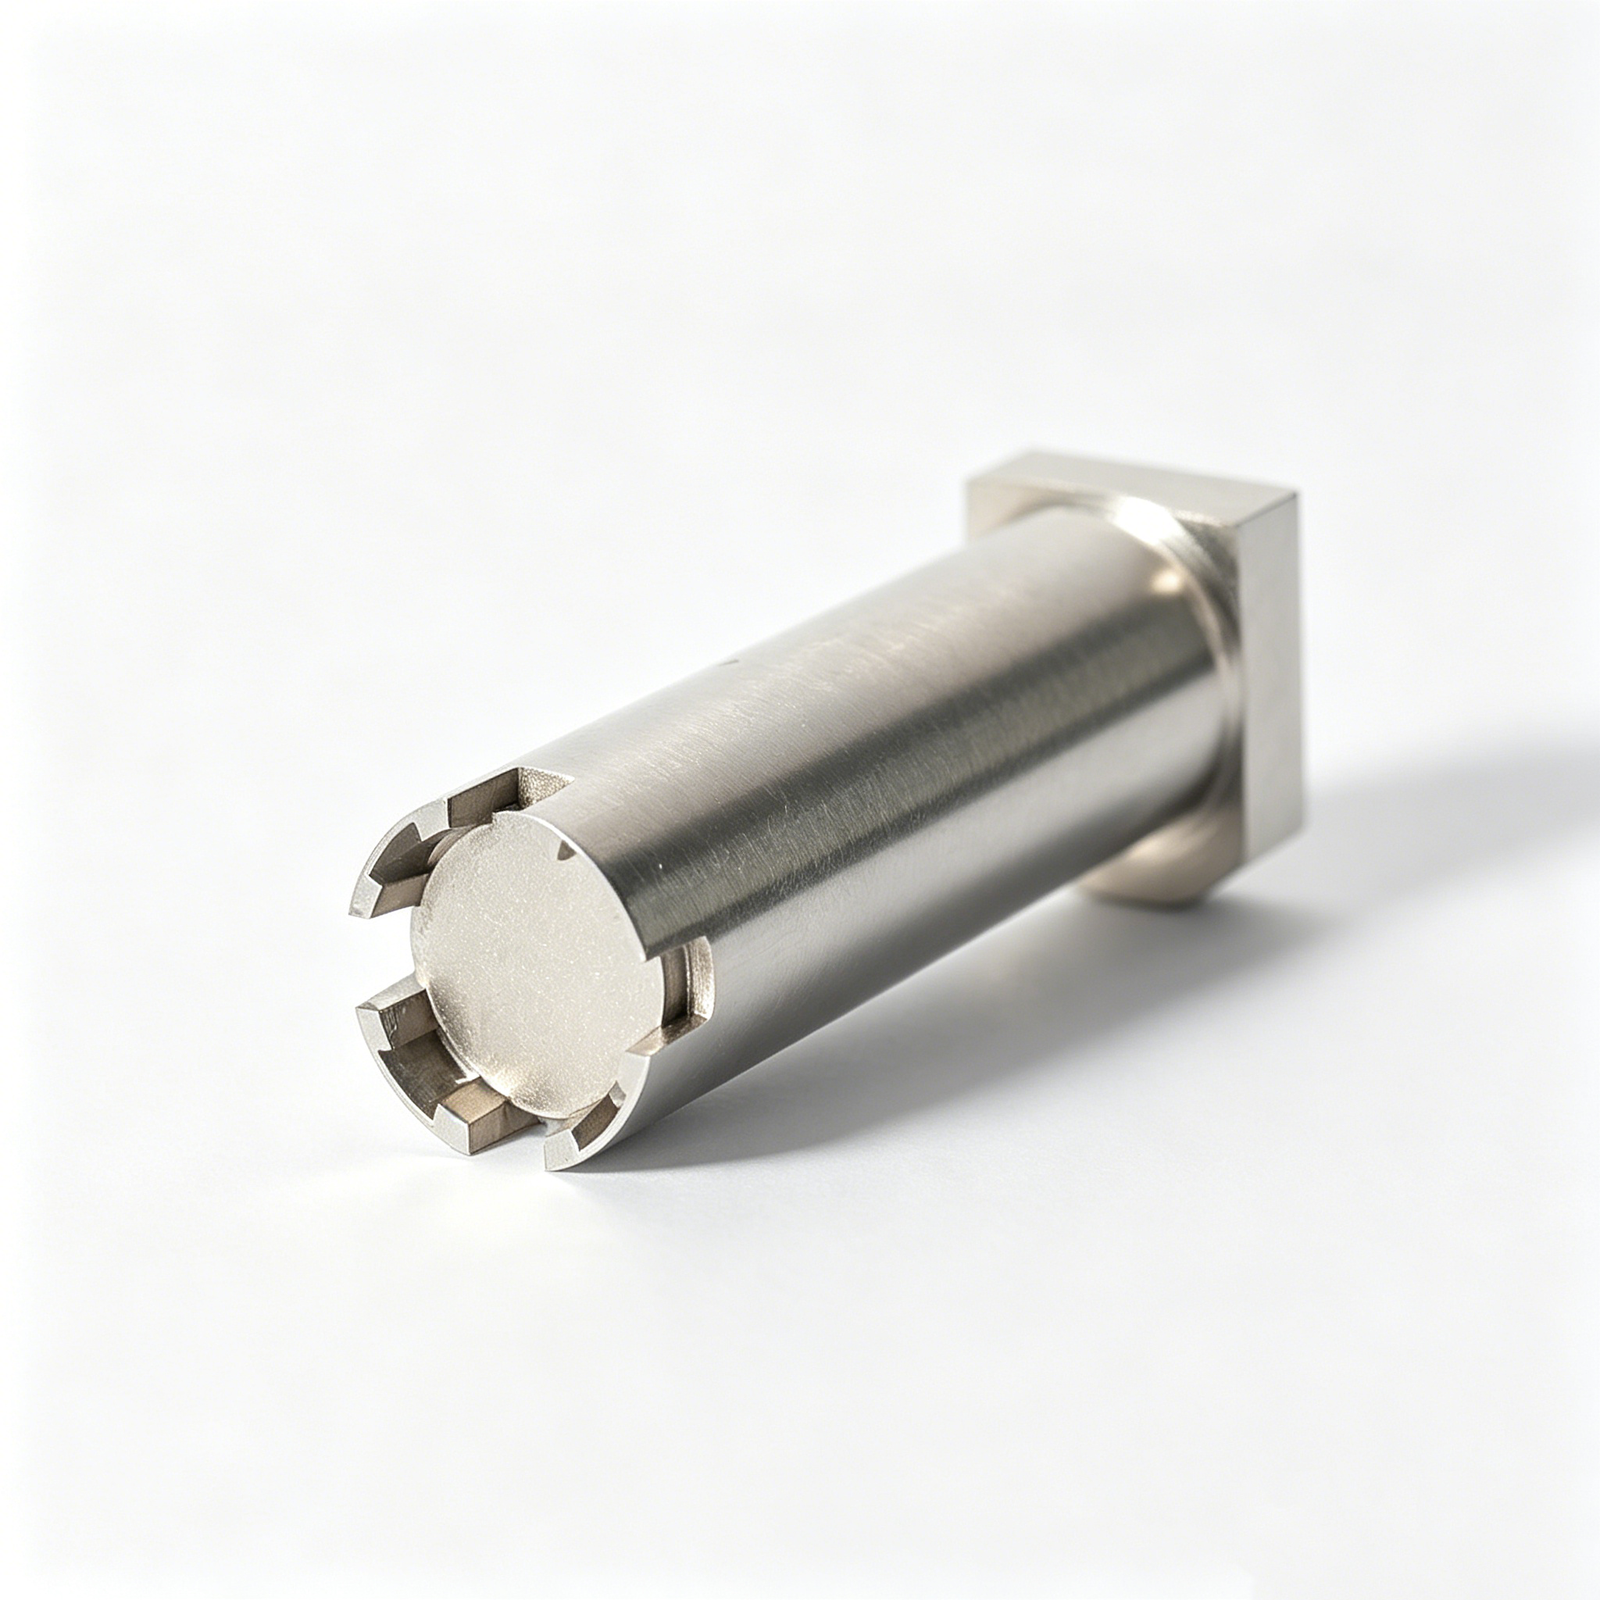
エジェクター部品
エジェクターピン、スリーブ、およびサポートするエジェクターコンポーネントは、設定可能な図面ベースの部品として評価されます。主要な入力には、材料、硬度要件、ランニングフィット、表面状態、重要な寸法、および検査またはトレーサビリティの期待値が含まれます。
材料、精度、および図面管理
SUUXIANGは、2010年に設立された東莞市SUUXIANG精密金型有限公司の、国際市場向け唯一の公開ブランドです。中国広東省東莞市長安鎮三河工業団地2階に拠点を置き、創業者であり法定代理人である黄小成氏率いるチームが、エンジニアリング、ソーシング、品質管理チームを支援し、図面、モデル、材料要件を、検査済みのCNC部品、精密金型部品、コネクタ金型部品、射出成形金型部品、プレス金型部品へと具現化します。
当社の業務は、最初から図面主導です。製造 commitments の前に、DFMレビュー、重要寸法、真直度、加工アクセス、熱処理順序、放電加工戦略、研削代、検査要件を明確にします。工程計画では、CNCミーリングおよび旋削、多軸加工、ワイヤーカット放電加工および型彫り放電加工、精密研削、組立、検査を組み合わせることができます。
SUUXIANGを特徴づけるのは、プロジェクト全体を通じた管理された技術コミュニケーションです。材料要件、改訂、検査方法、納期調整を、見積りの脚注ではなく、製造インプットとして扱います。これにより、バイヤーは意思決定を評価し、適切な証拠を交換し、図面レビューから最終検査までのトレーサビリティを維持することができます。

見積り先行ワークフローとの比較:図面ベースのレビュー
DFMおよび真直度レビュー
SUUXIANGは、見積り前に、図面の意図、指定材料、真直度、重要寸法、工具アクセス、表面要件をレビューします。これにより、製造リスクを早期に特定し、提案されるルートが、単なる公称幾何形状だけでなく、部品の機能的関係性を反映するようにします。
- 図面およびモデルの改訂を確認する
- 機能的な真直度とCTQ(Critical to Quality)特徴を特定する
- アクセス、壁条件、および余裕を確認する
- 材料および熱処理要件を整合させる

計画された工程ルート
CNC加工、放電加工、精密研削、組立は、連結した工程として計画されます。SUUXIANGは、加工代、電極戦略、ワイヤーパス、熱処理順序、研削工程が、精度、仕上げ、および製造プロセス全体を通じた材料の実用的な管理にどのように影響するかを評価します。
- 特徴幾何形状に工程を合わせる
- 放電加工および電極要件を計画する
- 必要に応じて研削代を確保する
- 熱処理順序を確認する

重要特徴を中心とした検査
検査計画は、図面および合意された品質基準に従い、部品機能決定の鍵となる寸法、真直度、表面要件、および嵌合関係に注意を払います。測定方法および報告要件は、製造前に定義されるべきです。これにより、最終文書が、検証された検査計画に対応します。
- リリース前に重要寸法を定義する
- 測定と図面真直度を関連付ける
- 報告とトレーサビリティの要件を明確にする
- 表面とフィットの要件を確認する

改訂作業の可視化と調整
図面主導の作業は、規律ある変更管理に依存します。SUUXIANGは、プロジェクト調整中に改訂、製造、検査、納品情報を可視化し、エンジニアリングチームとソーシングチームが、部品が最終検査と出荷準備に進む前に、どの要件セットが注文を管理しているかを確認できるように支援します。
- 承認された図面改訂を記録する
- 生産前に変更を確認する
- 検査と納品の期待値を調整する
- 注文書類を整合させる

エンジニアリングチームが材料決定にSUUXIANGを選ぶ理由
生産コミットメント前に、材料要件、重要寸法、プロセスルート、検査ニーズ、改訂コミュニケーションを確認するための図面主導のアプローチ。
← Swipe left or right to view →
図面から検査までの資材計画
各プロジェクトは、図面、注文要件、および合意された品質計画に沿った、文書化されたレビュー、プロセス計画、管理された製造、および検査を経て進行します。
RFQと図面レビュー
2D図面、利用可能な3Dモデル、数量、用途、重要寸法、表面処理、納期、および要求される検査書類を、見積もり前にレビューします。
材料およびプロセス計画
指定された材料、熱処理順序、基準点設定、加工アクセス、クリアランス、CNC経路、EDM要件、および検査アプローチを、プロジェクト証拠と照合して確認します。
機械加工とEDM実行
改訂の可視性を維持しながら、計画されたCNCフライス加工、旋盤加工、多軸加工、ワイヤーEDMまたは型彫りEDMの組み合わせにより、各工程を製造します。
研削と嵌合管理
図面レビュー中に確立された研削代、機能インターフェース、嵌合関係、および寸法優先順位を管理しながら、必要に応じて精密研削と嵌合を適用します。
検査と納品調整
検証された計画に従って部品を検査し、最終書類を注文要件と一致させ、梱包および納品情報を顧客と調整します。
SUUXIANGで材料プロジェクトを開始する方法
Align drawings, materials, critical dimensions, inspection needs and delivery expectations before production begins.
図面と要件のご提出
2D図面、利用可能な3Dモデル、材料・熱処理要件、数量、目標納期、重要寸法、表面処理優先度、および必要な検査書類をご提供ください。
材料とDFMのレビュー
SUUXIANGが製造に焦点を当てた見積もりを作成する前に、材料選定、基準戦略、加工アクセス、EDMまたは研削の必要性、公差リスク、および検査方法を調整します。
生産計画の承認
見積もり、改訂レベル、品質期待値、および該当する場合はサンプルまたは初回品要件を確認してから、管理された製造のために注文をリリースします。
生産と納品の調整
SUUXIANGは、合意された計画に基づき、加工、EDM、研削、組立、検査を調整し、完了まで改訂ステータスと納品情報を可視化します。
お客様エビデンス公開ポリシー
お客様の承認された推薦文を待っています。SUUXIANGは、お客様が公開使用を承認したエビデンスのみ、お客様の名前、プロジェクト成果、および測定可能な結果を公開します。
承認されたケースエビデンスを待っています。プロジェクト固有の材料、重要寸法、検査要件、および納品成果は、関連する注文書類と照合され検証された場合にのみ公開されます。
承認されたエンジニアリングフィードバックを待っています。SUUXIANGは、文書化された許可と検証可能なプロジェクト記録なしに、パフォーマンス、品質、または調達結果を顧客に帰属させることはありません。
材料、RFQ、精密部品に関するFAQ
Practical answers for teams preparing drawing-based CNC parts, mold components, connector tooling and die-component inquiries.
SUUXIANGは、CNC部品および工具部品のどの材料をレビューできますか?
図面ベースのRFQに含めるべき材料情報は?
指定されたグレードの調達または加工が難しい場合、代替材料を推奨してもらえますか?
カスタム精密部品の最小注文数量はありますか?
生産前にサンプルを注文できますか?
材料調達と生産にはどのくらいの時間がかかりますか?
注文時にどのような検査レポートを提供できますか?
図面、IP、および改訂管理された要件をどのように保護しますか?
精密CNC部品の見積もりを依頼するには、何を送信すればよいですか?
CNC部品および工具部品の材料購入完全ガイド
DFM主導のフレームワークを使用して、CNC部品および精密工具の材料を選択し、サプライヤーの能力とドキュメントを比較し、総コストを管理し、遅延、障害、または高価な再設計を引き起こす仕様ミスを回避します。
1. 材料とは?
2010 marks SUUXIANG’s founding, but the engineering meaning of materials is broader than a bar-stock or resin designation. For drawing-based CNC parts, mold components, and connector tooling, material is the specified substance and condition whose behavior must suit the part’s function, geometry, and production route.nn2D drawings should connect the material callout to hardness, wear, corrosion, heat, electrical needs, and dimensional stability. A steel grade alone does not settle the decision when heat treatment, EDM, grinding allowance, machining access, surface finish, and mating surfaces can change both risk and achievable result.nn1 practical buyer question frames the review: what must this part withstand and prove in service and inspection? The answer guides DFM, process sequencing, inspection planning, traceability, and cost evaluation before production begins.
2. 製造における材料の進化
石器時代、青銅器時代、鉄器時代は、利用可能な材料が工具、成形方法、製品性能を形作った初期のシーケンスを示しています。19世紀の鋼鉄時代、それに続く20世紀半ばのポリマー時代、そしてその後のシリコン時代は、製造開発の有用な歴史的枠組みとなります: https://en.wikipedia.org/wiki/Material。nn鋼鉄は、合金組成、熱処理、および制御された機械加工を負荷、摩耗、および寸法上のニーズに合わせることができたため、産業用工具に革命をもたらしました。公差が厳しくなるにつれて、製造業者は、部品を単一の切削作業として扱うのではなく、粗加工、熱処理、放電加工、研削、嵌合、および検査をますます分離するようになりました。nn現代のエンジニアリング合金、u003ca href=u0022/technical-ceramics-and-carbides/u0022u003eテクニカルセラミックスu003c/au003e、および複合材は、強度だけでなく選択肢を広げています。調達チームは、材料を硬度、熱挙動、腐食への曝露、電気的要件、嵌合面、加工可能な形状、および図面で要求される検査方法に結び付ける必要があります。nnしたがって、精密製造は材料選択をプロセスルートの決定にします。CNC部品および工具については、リリース前に指定されたグレードまたは同等品、状態、熱処理シーケンス、仕上げ代、および重要寸法を確認してください。
3. 精密部品の材料の種類
金属、ポリマー、セラミックス、複合材料の4つの広範なエンジニアリングファミリーは、有用な初期分類を提供します(https://aprcomposites.com.au/materials-science/materials-engineering/types-of-materials)。機能、公差、環境、および製造プロセスによって、実用的な選択が決まります。
| ファミリー | 一般的な役割 | 主な制限 |
|---|---|---|
| 金属 | 精密構造部品 | 重量または腐食 |
| ポリマー | 治具および絶縁体 | クリープまたは膨張 |
| セラミックス | 耐摩耗性および高温インターフェース | 脆性 |
| 複合材料 | 軽量プレート | 層間剥離 |
| 工具材料 | 金型およびダイカスト | 熱処理制御 |
金属および合金
鋼、ステンレス鋼、アルミニウム、銅合金、チタンは、多くの機械加工部品の役割をカバーします。金属は構造部品、インサート、導電性部品に適しています。n硬度が高いと、切削力や仕上げ時間が増加する可能性があります。質量、腐食、または電気的絶縁が用途と相反する金属は避けてください。
エンジニアリングプラスチック
POM、PA、PEEK、PTFEは、低質量、絶縁性、または耐薬品性を提供します。CNCプラスチック部品は、治具、ガイド、プロトタイプ、非金属インターフェースとしてよく使用されます。n吸湿、クリープ、熱膨張が寸法に影響します。検証なしに、重荷重、高温、または厳密な公差の長期接触にはプラスチックを避けてください。
セラミックス
アルミナ、ジルコニア、炭化ケイ素は、硬度、耐摩耗性、熱安定性を提供します。セラミック部品は、絶縁性、研磨性、または高温のインターフェースに適しています。n脆性が設計と取り扱いを左右します。耐衝撃性、ねじ、または最終段階での調整が必要な場合は、セラミックを避けてください。
複合材料
炭素繊維およびガラス繊維複合材料は、繊維とマトリックスを組み合わせて方向剛性を実現します。軽量構造プレートや特殊な治具に適しています。n繊維方向、層間剥離、粉塵管理が加工を複雑にします。指定がない限り、等方性精度機能や導電性接触面には複合材料を避けてください。
工具材料ファミリー
工具鋼、超硬、銅合金は、金型コア、EDM電極、パンチ、耐摩耗部品をサポートします。熱処理と研削代は図面で定義する必要があります。n超硬は耐摩耗性に優れますが脆く、工具鋼は管理された熱処理が必要です。硬度と使用条件なしに、グレード名だけで選択することを避けてください。
4. CNCおよびツーリング用材料の比較
7つの代表的な素材が、アプリケーションの負荷、環境、加工ルートを比較検討する必要がある理由を示しています。図面レビューでは、材料と熱処理条件を選定する前に、重要な寸法をランク付けする必要があります。
| 素材 | 用途 | トレードオフ | 製造上の注意 |
|---|---|---|---|
| アルミニウム | 治具、ハウジング | 低摩耗性 | 薄肉の歪みを制御 |
| ステンレス鋼 | 腐食にさらされる部品 | 低速切削 | 熱管理 |
| 工具鋼 | コア、ダイ | 熱処理による寸法変化 | 硬化後に研削 |
| 真鍮 | 電気インサート | 低強度 | バリの制御 |
| POM | 低摩擦ガイド | クリープ | 薄肉対応 |
| PEEK | 高温断熱部品 | 高コスト | シャープな工具を使用 |
| ナイロン | 摩耗パッド | 水分移動 | 検査前のコンディショニング |
強度と硬度
圧縮負荷と摩耗が支配的な場合、工具鋼はコアやダイに適しています。アルミニウムは質量を減らしますが、摩耗性の高い工具の第一選択肢となることはめったにありません。
環境と機能
ステンレス鋼は腐食環境に対応し、真鍮は導電性インサートをサポートします。POM、PEEK、ナイロンは、ポリマーのクリープ、温度、または湿度の影響を考慮する必要があります。
加工と安定性
熱処理により工具鋼の寸法が変化する可能性があるため、研削代を残し、最終加工後に検査してください。薄肉のアルミニウムや湿気に敏感なナイロンも、基準面を考慮した治具と検査が必要です。
5. 材料仕様とカスタマイズ
1件のRFQで、外観に関する要求と性能が重要な材料要件を切り分けます。サプライヤーがプロセスルートにコミットする前に、グレード、状態、熱処理、硬度、仕上げ、および許容される代替品を特定します。
| 要件 | カスタマイズの種類 | 必要な証拠 |
|---|---|---|
| 色またはマーキング | 外観用 | 位置と参照サンプル |
| 硬度またはコーティング | 性能が重要 | 範囲、方法、および受け入れ基準 |
| 材料の代替 | 管理された変更 | 承認された代替品と書面による承認 |
図面要件
2D図面には、グレード、規格、状態またはテンパー、および許容される硬度範囲を記載してください。nn3Dモデルは形状を定義します。図面注記は、要件と基準点に関連付けられた重要機能を管理します。
仕上げ指示
1件の仕上げ指示には、粗さ、コーティングシステム、マスキング領域、およびマーキング位置を記載してください。nn色または樹脂は外観用である場合があります。導電性、摩擦、接着性、耐食性は機能要件です。
トレーサビリティに関する期待事項
1件のロット識別子は、在庫、処理証明書、検査記録、および出荷済み部品を関連付ける必要があります。nn必要な記録、レポート形式、保管に関する期待事項、および証明書の要件はRFQに含めてください。
変更管理
0件の代替品を想定します。承認済みの同等品、改訂レベル、および承認ルートを記載してください。nnグレード、テンパー、熱処理、コーティング、または供給元の変更は、生産リリース前に書面による承認が必要です。
6. 材料選定における品質要素
材料の呼称だけでは、精密部品への適合性は確立されません。グレード、状態、加工履歴、形状、検査証拠は、図面の重要寸法と要求される使用条件と一致している必要があります。
グレードと証明書の管理
各発注書には、要求されるグレード、納入状態、熱処理要件、および承認された代替規則を明記する必要があります。n各ミル証明書は、リリース前に受け取ったロットと照合する必要があります。熱処理やロットの識別がないグレード名は、不完全な証拠となります。
受入検査と熱処理チェック
受入検査では、加工しろや基準面計画に影響する識別、材料形状、外観状態、寸法を確認する必要があります。n熱処理は指定された順序で行う必要があります。なぜなら、歪み、スケール、硬度変化は、研削しろや最終形状を変える可能性があるからです。
表面の完全性とトレーサビリティ
硬度試験は、方法、場所、および許容基準を定義するために、図面または合意された管理計画を使用する必要があります。n最終的なエッジにはバリの制御が必要であり、EDM、研削、および仕上げは、嵌合、疲労、シーリング、または接合動作に影響を与える可能性のある表面状態について確認が必要です。ロットのトレーサビリティは、材料証拠、加工記録、検査結果、および改訂レベルを関連付ける必要があります。
7. 材料製造パートナーの選定
図面ベースのサプライヤーは、一般的な材料リストではなく、実際の部品の製造ルートに対して評価されるべきです。リリース前に、DFM(製造容易性)の決定、検査、改訂、および納入責任を結びつける証拠を要求してください。
DFMへの対応と工程適合性
重要寸法は、基準面、工具アクセス、EDMまたは研削しろ、および熱処理順序に関する質問を引き起こすはずです。提案されている工程と、条件付きで残っているリスクについて質問してください。n多軸、ワイヤーEDM、シンカーEDM、および研削は、異なる形状に対応します。金型、コネクタ、またはプレス金型の特徴に合わせたルートを要求してください。
材料調達と記録
材料仕様書には、グレード、状態、熱処理、および要求されるトレーサビリティを明記する必要があります。ロットに付属する受入証拠と、代替品がどのように承認を必要とするかについて質問してください。n検査記録は、図面の改訂版と合意された重要部分と一致している必要があります。購入前に、レポート形式、測定方法、および不適合品の連絡方法を確認してください。
スケールとコミュニケーション
プロトタイプの数量と少量リピートには、想定される能力ではなく、改訂管理が必要です。数量が変更された場合、サプライヤーが承認された工程知識をどのように維持するかについて質問してください。n2D図面と3Dモデルは、解釈のギャップを減らします。技術担当者1名、応答への期待、および設計変更のエスカレーション手順を確認してください。
サンプルと初品
初品は、合意された基準面、重要寸法、表面要件、およびドキュメントセットを検証する必要があります。出荷前に検査が行われるかどうか、およびサンプルにどのような証拠が付属するかについて質問してください。nサンプル承認は、生産ベースラインを定義する必要があります。追加部品を承認する前に、未解決の逸脱、材料の状態、および改訂番号を記録してください。
8. よくある材料調達の間違い
材料の指定は、購入伝票以上のものを制御します。それは工程ルート、検査計画、および故障リスクを固定します。図面またはRFQをリリースする前に、以下の決定を解決してください。
グレードと状態の指定
一般的な「ステンレス鋼」という注記は、加工性、硬度応答、および腐食挙動が異なる合金を許可する可能性があります。n1つの図面には、認識されているグレード、納入状態、熱処理、および要求される証拠を記載する必要があります。
製造リスク全体の評価
低い単価には、重要寸法に必要な研削しろ、歪み制御、トレーサビリティ、または検査が含まれていない可能性があります。n1つのRFQ比較では、材料形状、工程ルート、報告、歩留まりリスク、および納入に関する想定を一致させる必要があります。
インターフェースと仕上げの管理
湿潤または導電性アセンブリ内の2つの異なる金属は、接合インターフェースで腐食リスクを引き起こす可能性があります。n1つのリリースパッケージには、接合材料、コーティングまたは不動態化、表面仕上げ、および検査方法を定義する必要があります。
変更の早期正式化
非公式な代替品または遅延したDFMレビューは、基準面戦略、EDMアクセス、熱処理順序、または資格証明を無効にする可能性があります。n1つの管理された承認は、生産前に、改訂されたグレード、図面の改訂、逸脱の範囲、および受け入れチェックを文書化する必要があります。
9. 図面ベースの部品プログラムの開始
1つの管理されたリリースは、締結条件、負荷、摩耗、環境、数量、および重要寸法から始まります。見積もり前に図面パッケージを確定し、DFMフィードバックを使用して製造可能な材料とプロセス順序を確認します。
リリースパッケージの作成
2つのファイルがベースラインを形成します。それは、改訂管理された2D図面と、それに対応する3D CADモデルです。公差、GDu0026T、材料グレード、熱処理、仕上げ、数量、および検査レポートの要件を指定します。広範な公差を適用するのではなく、重要なフィーチャーを特定します。
プロトタイプと量産を分離する
プロトタイプ注文は、最終リリース前に、適合性、加工アクセス、熱処理の歪み、および検査アプローチをテストする必要があります。量産準備完了リリースは、承認された初回品、クローズされた逸脱、安定した材料ドキュメント、および確定された改訂に従います。繰り返し注文は、そのリリースされたパッケージを参照する必要があります。
調達証拠を保持する
3つのドキュメントグループが再現性を保護します。リリースされた技術パッケージ、サプライヤーとのやり取り、および受入記録です。RFQの前提条件、DFMコメント、材料および熱処理の証拠(要求された場合)、検査レポート、初回品承認、逸脱処理、梱包明細、および発注書の改訂履歴を保持します。
10. 材料、価格設定、およびコストドライバー
1 RFQは、原材料費と加工費を分離する必要があります。グレードの入手可能性、認定在庫フォーム、購入・フライスクラップ、熱処理順序は、最初の加工前にルートを変更する可能性があります。nn2 図面の改訂は、タイトな公差が低速加工、EDM、研削、特殊仕上げ、または拡張検査を必要とする場合にコストを増加させる可能性があります。SUUXIANGは、図面、数量、品質計画、および目標期日がレビューされた後にのみ見積もりを行うべきです。
| 数量ティア | 主要なコストドライバー | 単位あたりの相対コスト傾向 | 計画リードタイムの考慮事項 |
|---|---|---|---|
| 1~5個 | プログラミング、セットアップ、材料最小量、複雑なフィーチャー | 最高 | まず在庫、プロセスルート、および検査範囲を確認する |
| 6~25個 | セットアップのばらつき、スクラップリスク、EDMまたは研削時間 | 低下する | 可能な限り類似の改訂をバッチ処理する |
| 26~100個 | サイクルタイム、治具の必要性、熱処理、仕上げ | 低い | 材料調達と外部プロセスを計画する |
| 100個以上 | 再現性、検査サンプリング、能力、納品サイクル | 安定している場合は最低 | リリース、改訂管理、および供給スケジュールに合意する |