
Fertigungsfallstudien für präzisionsgefertigte Teile nach Zeichnung
Erfahren Sie, wie SUUXIANG Fertigungsfallstudien durch DFM (Design for Manufacturing), Prozessplanung, kritische Maßkontrolle und Inspektion für kundenspezifische Komponenten angeht.
Repräsentative Präzisionsteile





Related Components and Drawing-Based Quotation








Warum Fertigungsfallstudien mit SUUXIANG beginnen
Ein disziplinierter Arbeitsablauf von der Zeichnung bis zur Inspektion hält technische Entscheidungen, Qualitätsanforderungen und den Revisionsstatus sichtbar, bevor Produktionszusagen getroffen werden.
Erst Zeichnungsprüfung
Wir prüfen Zeichnungen, Modelle, Materialanforderungen, Mengen und den Anwendungszusammenhang, um Fragen vor der Angebotserstellung und Prozessfestlegung zu identifizieren.
Praktische DFM-Hinweise
Die DFM-Diskussion behandelt Werkzeugzugänglichkeit, Bezugsstrategien, Toleranzketten, Bearbeitungszugaben und Merkmale, die eventuell Drahterodieren oder Schleifen erfordern.
Prozessroutenplanung
CNC-Bearbeitung, Erodieren, Schleifen, Montage und Inspektion werden um die Teilegeometrie, kritische Merkmale und die verifizierten Projektanforderungen herum geplant.
Fokus auf kritische Maße
Kritische Qualitätsmaße, Oberflächenanforderungen und Passungsbeziehungen werden frühzeitig identifiziert, damit die Inspektionsprioritäten mit dem funktionalen Risiko übereinstimmen.
Abstimmung des Inspektionsplans
Messmethoden und Berichtserwartungen werden anhand der Zeichnung besprochen, um sicherzustellen, dass die endgültige Dokumentation dem vereinbarten Inspektionsplan entspricht.
Revisionsbewusste Kommunikation
Zeichnungsrevisionen, offene technische Fragen und Lieferinformationen bleiben sichtbar und unterstützen kontrollierte Entscheidungen während der gesamten kundenspezifischen Fertigung.
Zeichnungsbasierte Fertigung nach Komponenten-Familie
Konfigurierbare Fertigungsrouten für Präzisionsteile, Werkzeugkomponenten und kontrollierte Produktionsanforderungen erkunden.

CNC-Bearbeitungsdienstleistungen
Präzise CNC-Bearbeitungsdienstleistungen für kundenspezifische Teile nach Zeichnung, geplant anhand von Material, kritischen Maßen, Bezügen, Oberflächenanforderungen, Inspektionsbedarf und der geeigneten Bearbeitungsroute, bevor Produktionszusagen getroffen werden.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für prismatische, Platten-, Taschen- und konturierte Bauteile. Die Zeichnungsprüfung berücksichtigt Werkzeugzugang, Spannstrategie, Bezugsflächen, Bearbeitungszugabe, Merkmalshöhe und die Maße, die eine dokumentierte Inspektion erfordern.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für Wellen, Bolzen, Buchsen, Hülsen und rotierende Bauteile. Die Prozessplanung prüft Konzentrizität, Rundlauf, Schultergeometrie, Gewindeanforderungen, Materialzustand und Sekundärbearbeitungen, wo erforderlich.
Upload a Drawing
5-Achs-Bearbeitung
5-Achs-CNC-Bearbeitung für komplexe Oberflächen, schräge Merkmale und mehrseitige Teile, bei denen weniger Aufspannungen die Bezugsmaßkontrolle unterstützen können. Die Machbarkeit hängt von der Teilegeometrie, Reichweite des Werkzeugs, Spannvorrichtungen, Materialzustand und Inspektionszugang ab.
Upload a Drawing
Schweizer- u0026 Mikrobearbeitung
Schweizer- und Mikrobearbeitung für kleine Durchmesser, schlanke und detailreiche Komponenten. Die Prüfung konzentriert sich auf Merkmalsstabilität, Konzentrizität, Gratkontrolle, Materialverhalten, kritische Abmessungen und realistische Inspektionsmethoden für Miniaturgeometrien.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienste für gehärtete Materialien, scharfe Innengeometrien, schmale Schlitze, tiefe Rippen und filigrane Formmerkmale. Elektrodenstrategie, Drahtweg, Spülung, Erosionszugabe und nachfolgende Bearbeitung werden anhand der Zeichnung geprüft.
Upload a Drawing
Präzisionsschleifen
Präzisionsflächen- und Profilschleifen für Ebenheit, Parallelität, Profilgenauigkeit und kontrollierte Nachbearbeitungszugaben. Schleifpläne berücksichtigen Wärmebehandlungssequenz, Bezugsmaßerhaltung, Schleifscheibenzugang, Oberflächenanforderungen und die Inspektionsmethode für kritische Merkmale.
Upload a Drawing
Formeinsätze für Kern und Kavität
Präzisions-Formeinsätze für Kern und Kavität, gefertigt nach kontrollierten Zeichnungen und Materialanforderungen. Prozessrouten können CNC-Bearbeitung, Erodieren, Schleifen, Fügen und Inspektion kombinieren, um Schließflächengeometrie, Kavitätdetails, Kühlanschlüsse und kritische Abmessungen zu berücksichtigen.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, -hülsen und Auswerferkomponenten, gefertigt nach den Anforderungen des Formendesigns. Die Prüfung umfasst Passungsbeziehungen, Lagerflächen, hubbezogene Geometrie, Härte- und Oberflächenanforderungen, Schmierungsaspekte und die Abstimmung mit den Gegenkomponenten.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten, gefertigt für definierte Formenschnittstellen und Montagebeziehungen. Kritische Überlegungen umfassen Konzentrizität, Verschleißflächen, Passungsklasse, Bezugsmaßkontrolle, Wärmebehandlungssequenz und Kompatibilität mit Gegenstücken.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Formzubehör
Formschieber, Lifter, Angüsse und Zubehör, gefertigt als konfigurierbare Werkzeugkomponenten und nicht als angenommene Lagerartikel. Die Zeichnungsprüfung befasst sich mit Hubgeometrie, Schließflächen, Führungsmerkmalen, Verschleißzonen, Montagespielen und erforderlichen Nacharbeiten.
Upload a Drawing
Steckverbinder-Formkomponenten
Präzisions-Steckverbinder-Formkomponenten für Anwendungen mit feiner Teilung, Mehrfachkavitäten und passenden Merkmalen. Die Fertigungsplanung berücksichtigt Pin- und Kavitätgeometrie, Bezugsmaßstrategie, Erodieranforderungen, Polier- oder Schleifbedarf, Materialzustand und Inspektionsprioritäten.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten für Schneid-, Umform-, Führungs- und Positionierfunktionen. Die Prozessplanung bewertet Material- und Wärmebehandlungsanforderungen, Freigabebereiche, Profilgenauigkeit, Verschleißflächen, Draht-EDM-Strategie, Schleifzugaben und Gegenstückschnittstellen.
Upload a Drawing
Spritzgussformkomponenten und Werkzeuge
Werkzeug- und Komponentenarbeiten für Spritzguss-, Metall-Spritzguss-, Keramik-Spritzguss- und Umspritzanwendungen innerhalb eines verifizierten Produktionsumfangs. Die Anforderungen werden bewertet für Materialverhalten, Kavitätdetails, Trennflächen, Einsätze und prozessspezifische Risiken.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien, ausgewählt aus kundenspezifischen Güten und Anwendungsanforderungen, vorbehaltlich verifizierter Verfügbarkeit und Prozesstauglichkeit. Angebote sollten Materialnorm, Zustand, Rückverfolgbarkeitsanforderungen, Wärmebehandlung und alle Einschränkungen angeben, die die Bearbeitung oder Inspektion beeinflussen.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenveredelung und Wärmebehandlung geplant um funktionale Oberflächen, Korrosionsschutzbedürfnisse, Verschleißfestigkeit, Dimensionsänderungen und Passungsbedingungen. Anforderungen sollten Oberflächenart, Abdeckung, Rauheitsprioritäten, Abdeckungsbedarf und Erwartungen an die Nachbehandlungsinspektion definieren.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation abgestimmt auf die Bestellung und den verifizierten Prüfplan. Käufer können kritische Abmessungen, Bezugsmaße, Berichtsformat, Stichprobenerwartungen, Rückverfolgbarkeitsanforderungen und revisionskontrollierte Zeichnungsanforderungen vor der Produktion festlegen.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Schnelle Prototypenentwicklung und Kleinserienfertigung für zeichnungsbasierte Teile, die eine kontrollierte Prozessplanung erfordern, anstatt generische u0022Quick-Turnu0022-Annahmen. Stellen Sie Modelle, Zeichnungen, Stückzahl, Material, Qualitätsanforderungen, Zieldatum und Anwendungszweck für eine praktische Überprüfung bereit.
Upload a DrawingMaterialauswahl für zeichnungsbasierte Teile
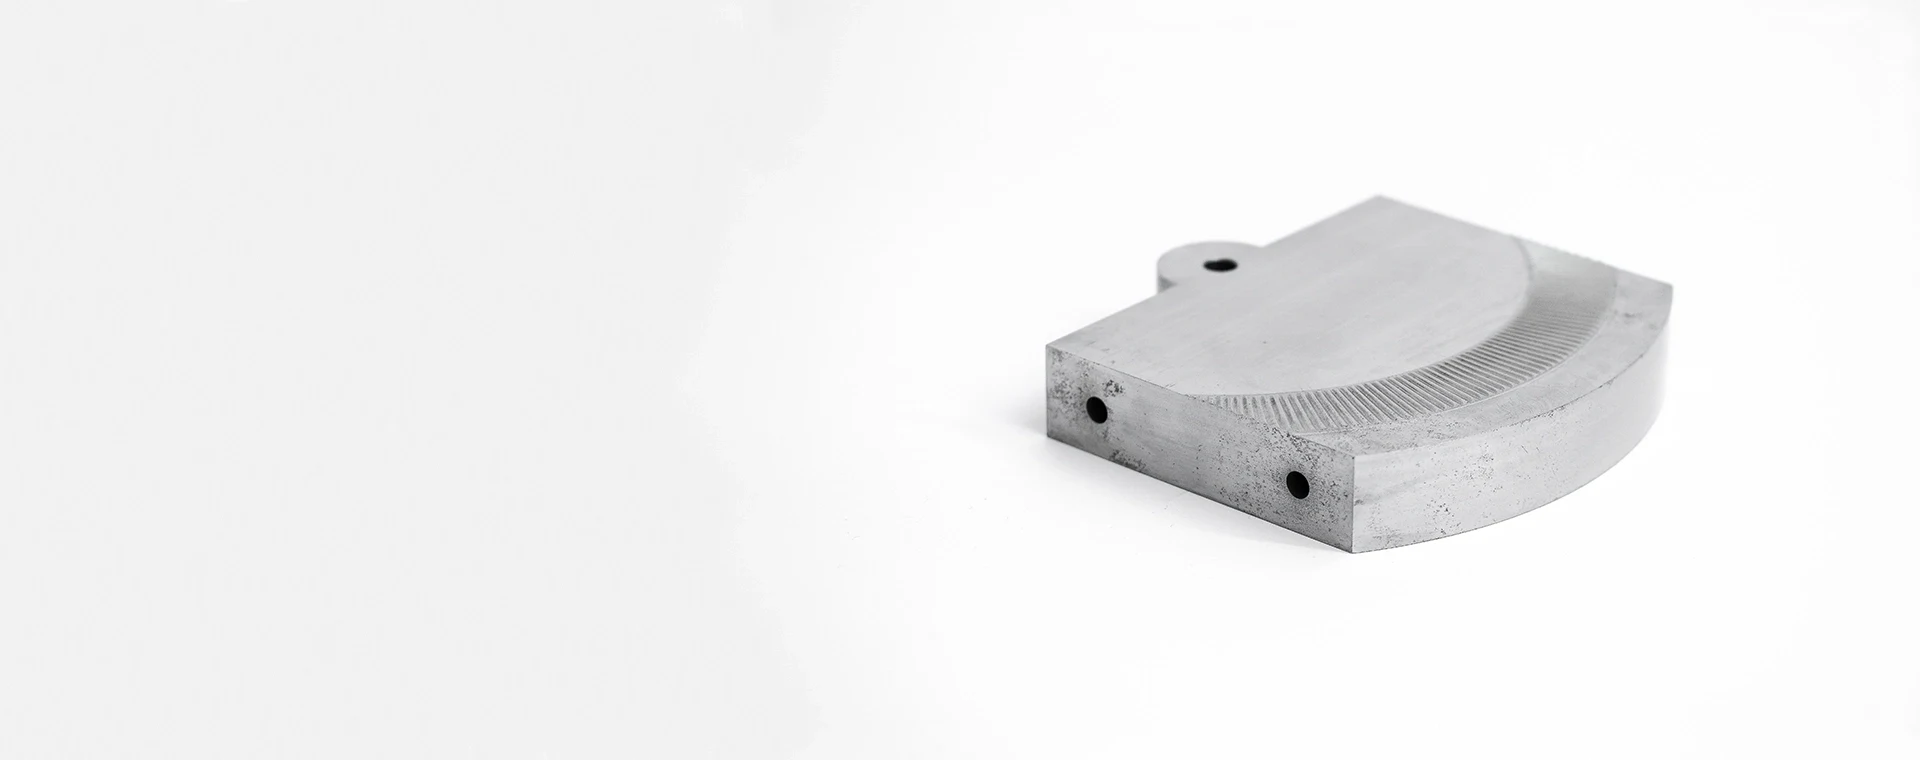
Werkzeugstähle
Üblich für Werkzeugkerne, Kavitätseinsätze, Schieber und Verschleißteile, bei denen Härte, Polierbarkeit und Dimensionsstabilität wichtig sind. Die endgültige Güte, Wärmebehandlung, Bearbeitungszugabe und EDM-Strategie werden anhand der Zeichnung überprüft.

Edelstähle
Verwendet für korrosionsanfällige Bauteile, Anschlusswerkzeugdetails und Präzisionsteile, die Festigkeit oder Reinigungsfähigkeit erfordern. Die Legierungsauswahl hängt von der Einsatzumgebung, dem erforderlichen Zustand, der Bearbeitbarkeit, den Oberflächenanforderungen und den Inspektionsprioritäten ab.
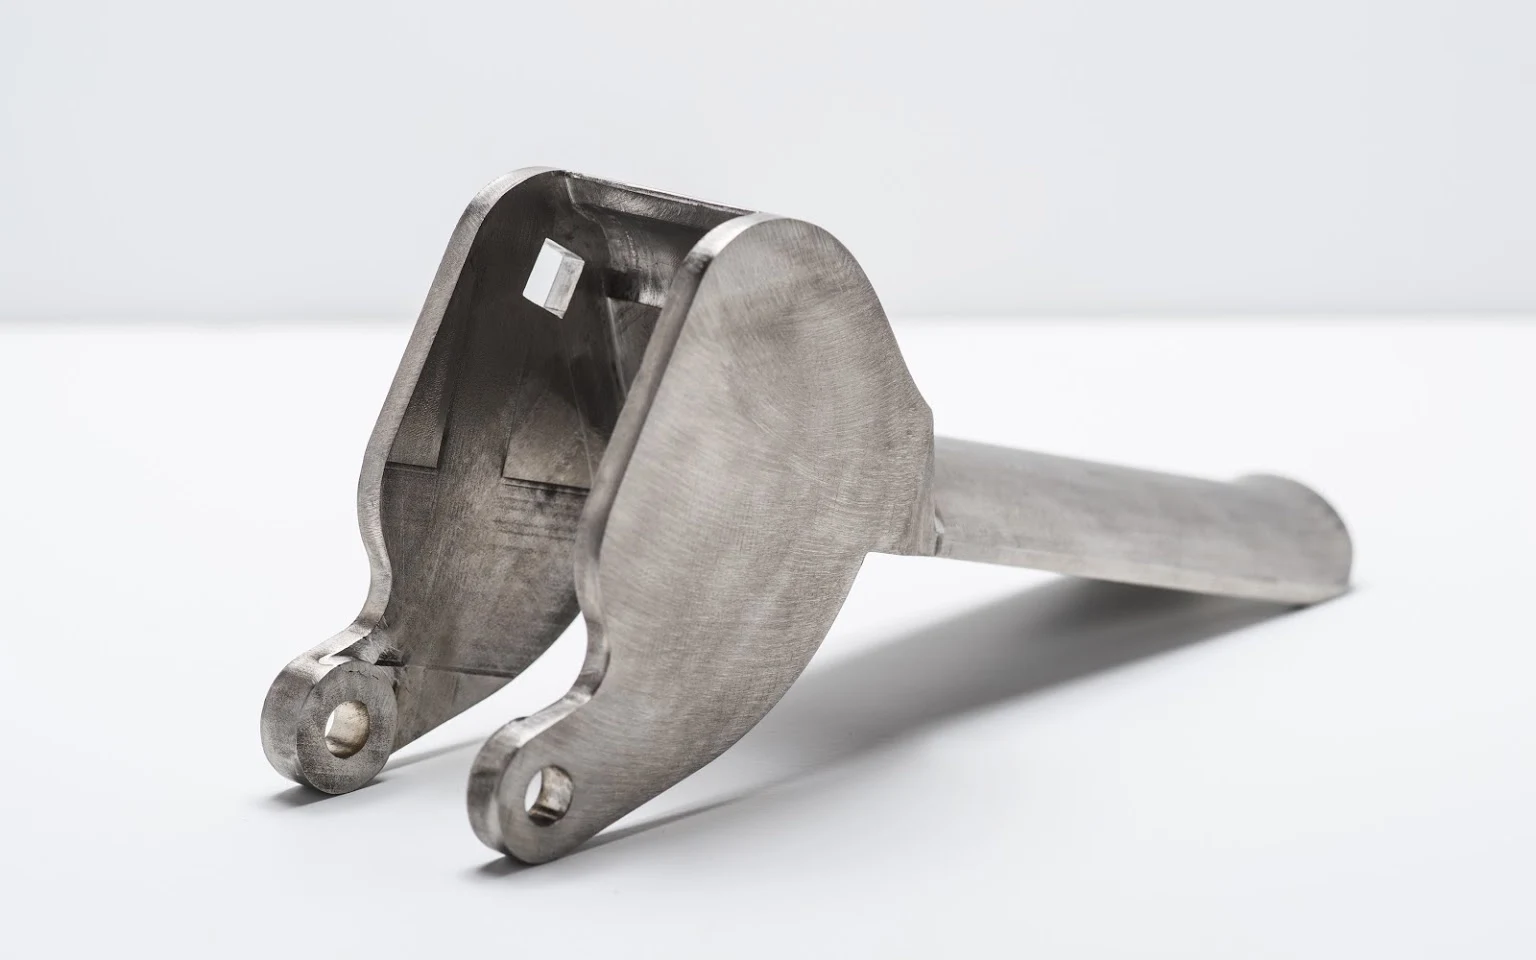
Legierungsstähle
Geeignet für Stanzwerkzeuge, Führungselemente und kundenspezifische bearbeitete Teile, die ein Gleichgewicht zwischen Festigkeit, Zähigkeit und Verschleißfestigkeit bieten. SUUXIANG prüft Materialzustand, Wärmebehandlungssequenz, Schleifzugabe und kritische Toleranzen vor der Abnahme.

Aluminiumlegierungen
Oft in Betracht gezogen für leichte Vorrichtungen, Prototypenbauteile und Anwendungen, die eine effiziente Bearbeitung erfordern. Die Wahl der Güte hängt von Steifigkeit, Oberflächenerwartungen, Gewindeanforderungen, Passflächen und davon ab, ob die Zeichnung eine spezifizierte Oberfläche vorsieht.
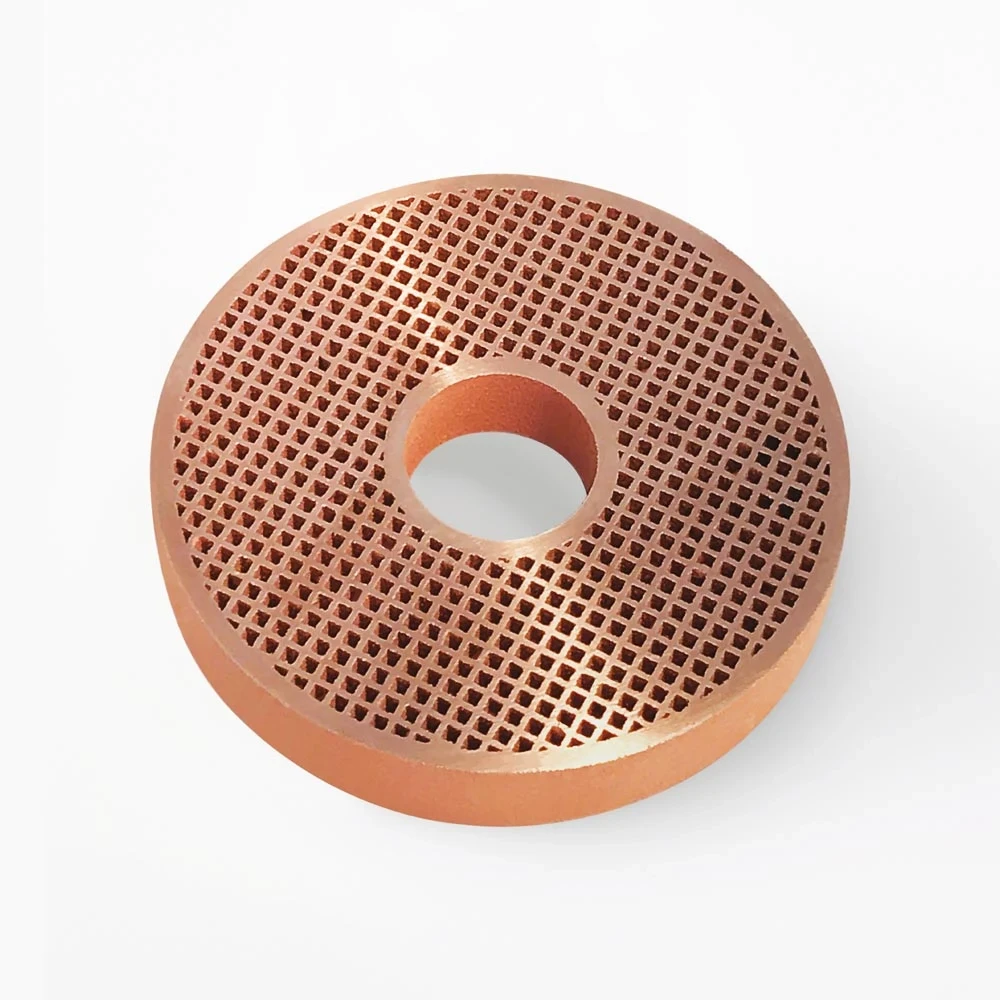
Kupferlegierungen
Anwendbar auf ausgewählte Elektroden, leitfähige Bauteile und spezialisierte Werkzeugdetails, bei denen das elektrische oder thermische Verhalten relevant ist. Materialform, Elektrodengeometrie, Oberflächenbedarf und Dimensionsinspektionsanforderungen erfordern eine zeichnungsbasierte Projektprüfung.
Präzisionsverfahren abgestimmt auf die Teileanforderungen

CNC-Fräsen
CNC-Fräsen erstellt prismatische Merkmale, Taschen, Profile und Bezugsflächen, bei denen der Fräszugang die Geometrie unterstützt. Die Prozessplanung berücksichtigt Werkstückspannung, Werkzeugreichweite, Bearbeitungszugabe und die Oberflächen, die anschließend per EDM oder Schleifen bearbeitet werden müssen.

CNC-Drehen
CNC-Drehen erzeugt konzentrische Durchmesser, Schultern, Bohrungen und Gewindemerkmale aus Rundmaterial. Es unterstützt kontrollierte Beziehungen zwischen funktionalen Durchmessern und Bezugspunkten, während nachfolgendes Fräsen, EDM oder Schleifen sekundäre Präzisionsmerkmale bearbeiten kann.

Drahterodieren
Drahterodieren schneidet präzise durchgehende Merkmale, schmale Schlitze, Stanzprofile und gehärtete Materialien ohne konventionellen Werkzeugzugang. Der Drahtweg, das Startloch, die Eckbeschaffenheit und die Schlichtdurchgänge werden anhand der erforderlichen Geometrie und Oberflächenerwartungen überprüft.

Senkerodieren
Senkerodieren formt tiefe Kavitäten, scharfe interne Details und schwer zugängliche Werkzeugmerkmale mithilfe geplanter Elektroden. Die Elektrodenstrategie, der Funkenerkennungsabstand, Überlegungen zur Rekalzierschicht und die Schlichtanforderungen werden bewertet, bevor der Bearbeitungsweg bestätigt wird.

Präzisionsschleifen
Präzisionsschleifen verfeinert kritische Ebenen, Durchmesser und Passflächen, nachdem eine ausreichende Materialzugabe belassen wurde. Es wird ausgewählt, wenn Oberflächengüte, Ebenheit, Parallelität oder Maßhaltigkeit ein Nachbearbeitungsverfahren erfordern, das auf den Inspektionsplan abgestimmt ist.

Montage und Inspektion
Die Montage überprüft funktionale Beziehungen zwischen Bauteilen, während die Inspektion kritische Abmessungen anhand der vereinbarten Zeichnung und Revision prüft. Bezugspunkte, Messmethoden, Berichtsanforderungen und Rückverfolgbarkeitsanforderungen leiten den endgültigen Verifizierungsansatz.
Konfigurierbare Werkzeugdetails

Komponenten für Führungssysteme
Führungsbolzen, Buchsen und zugehörige Ausrichtungselemente werden gemäß den zeichnungsdefinierten Passungs- und Oberflächenanforderungen gefertigt. Sie gewährleisten eine kontrollierte Führung der Werkzeughälften und beweglichen Teile bei wiederholtem Werkzeugeinsatz.

Positionierungskomponenten
Positionierbolzen, -blöcke und Referenzmerkmale stellen reproduzierbare Lagebeziehungen zwischen Einsätzen, Platten und passenden Werkzeugkomponenten her. Die Datumsstrategie, Toleranzverkettung und der Montagekontext sollten während der Zeichnungsprüfung geklärt werden.

Auswerferteile
Auswerferbolzen, -hülsen, -messer und zugehörige Auswerferdetails werden hinsichtlich Arbeitsspiel, Härtungssequenz, Oberflächenbeschaffenheit und Passungsbedingungen bewertet. Die Produktionsplanung berücksichtigt Schleifen, EDM-Zugang und die Inspektion kritischer Merkmale.

Angussdetails
Angussbuchsen, angussbezogene Details und Fließwegmerkmale können nach Kundenzeichnung gefertigt werden, wenn die Anwendungsanforderungen definiert sind. Werkzeugzugang, Oberflächenzustand, EDM-Strategie und die Passgeometrie leiten den Prozessablauf.

Kundenspezifisches Formzubehör
Schieber, Mitnehmer, Anschläge und weiteres konfigurierbares Formzubehör werden als modellspezifische Komponenten bewertet, nicht als Katalogware. Senden Sie die Zeichnung, das Material, die Menge und die kritischen Abmessungen für eine praxisnahe Fertigungsprüfung ein.
Über SUUXIANG Präzisionsfertigung
SUUXIANG ist die international ausgerichtete Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet im Jahr 2010 in Chang’an Town, Dongguan, Guangdong, China. Gegründet von XiaoCheng Huang, unterstützt das Unternehmen Ingenieur-, Beschaffungs- und Qualitätsteams dabei, kontrollierte Zeichnungen und Spezifikationen in geprüfte Präzisionskomponenten mit klarer technischer Kommunikation umzusetzen.
Unsere Arbeit kombiniert CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Drahterosion und Senkerosion, Präzisionsschleifen, Montage und Inspektion. Wir unterstützen zeichnungsgesteuerte kundenspezifische CNC-Teile, Präzisionsformkomponenten, Werkzeuge für Steckverbinder und Stanzwerkzeugkomponenten, wenn der Prozessablauf und die Projektanforderungen geprüft und bestätigt wurden.
Was SUUXIANG auszeichnet, ist die disziplinierte Projektdefinition, bevor Zusagen gemacht werden. Wir prüfen DFM (Design for Manufacturing), kritische Abmessungen, Bezüge, Material- und Wärmebehandlungsanforderungen, Bearbeitungszugang, EDM- oder Schleifstrategie, Inspektionsbedarf und Revisionskontrolle. Derselbe evidenzbasierte Ansatz verleiht unseren Fertigungsfallstudien Relevanz über ein Angebot hinaus.

Kernkompetenzen hinter zeichnungsgesteuerter Fertigung
DFM vor Zusagen
Jede Zeichnungsprüfung konzentriert sich auf kritische Abmessungen, Bezüge, Materialzustand, Oberflächenanforderungen, Bearbeitungszugang und Inspektionserwartungen, bevor Angebote oder Produktionszusagen gemacht werden. Diese frühzeitige Diskussion hilft, Risiken hinsichtlich Toleranzverkettung, Werkzeugzugang und Revision aufzudecken, die ein fertiges Präzisionsteil beeinträchtigen können.
- 2D-Zeichnungen und verfügbare 3D-Modelle prüfen
- Kritische Qualitätsabmessungen und Bezüge identifizieren
- Klärung von Material, Wärmebehandlung und Oberflächenprioritäten
- Überprüfung von Überarbeitungs- und Berichterstattungsanforderungen

Den Bauteil korrekt bearbeiten
CNC-Fräsen, Drehen, Mehrseitenbearbeitung, Erodieren und Schleifen werden als koordinierter Ablauf und nicht als isolierte Vorgänge bewertet. Fertigungsfallstudien sind nützlicher, wenn sie zeigen, warum ein Merkmal einen Drahtpfad, eine Elektrodenstrategie, eine Bearbeitungszugabe oder ein alternatives Setup benötigt.
- Bearbeitungszugang und Werkstückspannung planen
- Draht- und Senkerodierbedarf bewerten
- Wärmebehandlungs- und Endbearbeitungsschritte sequenzieren
- Schleifzugabe und Bauteilreichweite berücksichtigen

Schleifen und Passen kontrollieren
Präzisionsschleifen und -passen werden um funktionale Beziehungen herum geplant, nicht nur um Endmaße auf einer Zeichnung. Bei Formeinsätzen, Verbindungswerkzeugen und Gesenkdetails muss der Prozess passende Oberflächen, Gleitverhalten, Positionierungsmerkmale, Spiel und den verbleibenden Aufmaß nach vorherigen Operationen berücksichtigen.
- Funktionale Passungen und Paarungsbeziehungen definieren
- Aufmaß für das Endschleifen erhalten
- Schieber, Lifter und Positionierungsmerkmale prüfen
- Montagebezogene Oberflächenbedingungen berücksichtigen
Gemäß dem vereinbarten Plan prüfen
Die Prüfung folgt dem auftragsspezifischen Plan und hält die Nachweise mit der freigegebenen Revision in Einklang. Maßmethoden, Berichterstattungsanforderungen und Rückverfolgbarkeitserwartungen sollten vor der Produktion festgelegt werden, damit die endgültige Dokumentation den Verifizierungsprozess des Käufers unterstützt und nicht auf Annahmen nach dem Versand beruht.
- Prüfungen mit kritischen Zeichnungsmaßen abgleichen
- Erforderliche Prüfberichte bestätigen
- Sichtbare Revisionskontrolle beibehalten
- Dokumentation an den verifizierten Plan anpassen

Zeichnungsprüfung und Qualitätsnachweise vor der Fertigung
Zeichnungsprüfung und Qualitätsnachweise vergleichen, die vor Produktionszusagen definiert werden sollten.
← Swipe left or right to view →
Von der Zeichnung zur Inspektion: Prozess für Fertigungsfallstudien
Ein kontrollierter Weg von den RFQ-Eingaben bis zum Versand, bei dem Zeichnung, kritische Anforderungen, Revisionsstatus und Prüfnachweise durchgängig sichtbar bleiben.
RFQ-Eingaben prüfen
Teilen Sie die 2D-Zeichnung, das 3D-Modell, das Material, die Menge, die Anwendung, die Qualitätsanforderungen und das Zieldatum mit, damit das Team die Anfrage bewerten kann.
DFM-Prioritäten bestätigen
Kritische Maße, Bezugselemente, Toleranzen, Werkzeugzugang, Oberflächenanforderungen, Wärmebehandlungsreihenfolge und Inspektionserwartungen prüfen, bevor Produktionszusagen getroffen werden.
Prozessroute planen
CNC-Bearbeitung, Erodieren, Schleifen, Montage und unterstützende Operationen auf die Zeichnung abstimmen und dabei den Revisionsstatus sowie wichtige Fertigungsaspekte dokumentieren.
Kritische Merkmale bearbeiten
Das Teil über die geplante Prozessroute fertigen, wobei geeignete Bearbeitungszugaben, Elektrodenstrategien, Drahtführungen und Schleifzugaben für die erforderlichen Merkmale verwendet werden.
Prüfen und Dokumentieren
Vereinbarte Merkmale anhand des Inspektionsplans verifizieren und auftragsbezogene Dokumentation für die für das Projekt bestätigten Maße, Methoden und Berichtsanforderungen bereitstellen.
Verpacken und Koordinieren
Abgenommene Teile für den Versand schützen und die Lieferkoordination sichtbar halten, wobei die endgültige Verpackung und Versandinformation an die bestätigten Bestellanforderungen angepasst werden.
Wie Sie mit SUUXIANG an Fertigungsfallstudien arbeiten
Move from drawing review to inspected delivery through a controlled, drawing-driven workflow.
Reichen Sie Ihr Zeichnungspaket ein
Stellen Sie die 2D-Zeichnung, das 3D-Modell (falls verfügbar), das Material, die Menge, die Anwendung, das Lieferziel und die Inspektionsanforderungen bereit, damit das Team die Anfrage genau bewerten kann.
DFM und Maße prüfen
Bezugselemente, Toleranzprioritäten, Werkzeugzugang, Wärmebehandlungsreihenfolge, Erodier- oder Schleifbedarf und Inspektionsmethoden bestätigen, bevor Produktionszusagen getroffen werden.
Angebot oder Muster abstimmen
Die vorgeschlagene Prozessroute, den Umfang, den Revisionsstatus, die Annahmen zur Lieferzeit und den Qualitätsplan überprüfen; offene Punkte klären, bevor ein Angebot oder Muster genehmigt wird.
Kontrollierte Produktion autorisieren
Die vereinbarte Zeichenrevision und die Anforderungen genehmigen; SUUXIANG koordiniert Bearbeitung, Erodieren, Schleifen, Montage und Inspektion gemäß dem verifizierten Projektplan.
Teile und Dokumentation erhalten
Geprüfte Teile mit auftragsbezogener Dokumentation und verifiziertem Inspektionsplan erhalten, zusammen mit sichtbaren Revisions- und Lieferinformationen für eine nachvollziehbare Abnahme.
Zertifizierungs- und Qualitätsnachweise für Fertigungsfallstudien


SUUXIANG veröffentlicht keine Kundenreferenzen ohne Zustimmung
Platzhalter für Kundenreferenz. Eine genehmigte Aussage wird erst veröffentlicht, nachdem der Kunde die Offenlegung autorisiert hat und der Projektbericht die angegebene Zeichnungsrevision, den Inspektionsumfang, das Lieferergebnis und das messbare Ergebnis bestätigt.
Platzhalter für Projektbeispiel. Vor der Veröffentlichung sind die Komponentenklasse, der Prozessweg, die kritischen Abmessungen, die Stückzahl und das Ergebnis anhand von kontrollierten Produktions- und Inspektionsunterlagen zu verifizieren, mit Genehmigung des Käufers für jede namentliche Nennung.
Platzhalter für Kundenergebnis. Ein spezifisches Ergebnis wird nur hinzugefügt, wenn unterstützende Beweise die Basislinie, die Messmethode und das Ergebnis bestätigen und der Käufer das Angebot, die Rolle, den Firmennamen und den Projektkontext genehmigt hat.
FAQ zu Fertigungsfallstudien für RFQ-Käufer
Practical guidance for evaluating drawing-driven precision-part projects before quotation and production.
Wie können Fertigungsfallstudien bei der Bewertung eines Präzisionsteilelieferanten helfen?
Zeigen Fertigungsfallstudien, ob SUUXIANG meine Stückzahl annehmen kann?
Was sollte ich bei einer Angebotsanfrage angeben?
Kann SUUXIANG Muster vor einer größeren Produktionsbestellung liefern?
Wie plane ich die Lieferzeit für kundenspezifische CNC- oder Formteile?
Welche Prüfberichte können für zeichnungsbasierte Teile angefordert werden?
Wie werden Versand-, Zahlungs- und Importdetails gehandhabt?
Wie schützt SUUXIANG Zeichnungs-IP und kontrolliert Revisionen?
Fertigungsfallstudien: Der vollständige Einkaufsratgeber
Verwenden Sie einen praktischen Rahmen, um Zeichnungs-zu-Teile-Nachweise zu bewerten, Lieferantenfähigkeiten zu vergleichen, Qualitätskontrollen zu validieren und Beschaffungsfehler zu vermeiden, bevor Sie einen Partner für Präzisionsteile, Werkzeuge, Prototypen oder Kleinserienfertigung auswählen.
1. Was sind Fertigungsfallstudien?
Five evidence groups define a useful manufacturing case study: the drawing-based problem, engineering approach, controlled process route, verification record, and outcome. For precision CNC parts, mold components, connector tooling, stamping-die components, prototypes, or low-volume work, it is a traceable account—not a promotional before-and-after claim.nnTwo questions drive its value for a buyer: was the starting requirement comparable, and can the supplier show how risk was managed? The account should identify the part function, material or heat-treatment requirement, critical dimensions, datum logic, tolerance concerns, surface requirements, quantity, and revision status without disclosing protected customer information.nnThree evidence layers make the result credible: process decisions, control points, and acceptance proof. Look for machining-access or electrode strategy, CNC/EDM/grinding sequence, inspection method and measured characteristics, deviation handling where applicable, final documentation, and an outcome stated within the evidence available.
2. Entwicklung von Fertigungsfallstudien
Fähigkeitsbroschüren aus der Ära 2010 fassten üblicherweise Maschinenlisten, Materialien und allgemeine Toleranzen zusammen, während Projektreferenzen oft auf Fotos oder Anekdoten beruhten. Sie gaben Käufern wenig Grundlage, um zu beurteilen, ob ein Lieferant denselben Bezugspunktplan, gehärtetes Material, Funkenerosionsgeometrie oder Prüfrisiko gehandhabt hatte.nnDie Branchenfallberichterstattung im Jahr 2023 verband zunehmend operative Ergebnisse mit Datensystemen, Transparenz und Wartungsentscheidungen; siehe https://www.oracle.com/industrial-manufacturing/industrial-manufacturing-case-studies. Für zeichnungsbasierte Teile sollte eine glaubwürdige Dokumentation ebenso DFM-Feedback, Revisionshistorie, Prozessroute, Prüfmethode und die Akzeptanznachweise, die an kritische Abmessungen gebunden sind, aufbewahren.nn2 vergleichbare Projekte wiegen eine generische Fabrikbehauptung auf, wenn ihre Materialbeschaffenheit, Merkmalsskalierung, Toleranzstapel, Oberflächenanforderung, Menge und Lieferbeschränkungen dem neuen RFQ ähneln. Käufer sollten Fertigungsfallstudien als Beweismittel lesen, um die Übertragbarkeit zu testen: Was wurde geändert, warum wurde die Route gewählt, welche Messungen wurden berichtet und ob das dokumentierte Ergebnis dem tatsächlichen Risiko des Teils entspricht.
3. Arten von Fertigungsfallstudien
Zwei Beweistests machen Fertigungsfallstudien nützlich: Ähnlichkeit des Kundenproblems und nachvollziehbare Produktionsaufzeichnungen. Wählen Sie den Falltyp, der die nächste Entscheidung in Ihrem Programm widerspiegelt, nicht nur das Aussehen des fertigen Teils.
Prototypen-zu-Produktions-Transfer
Eine Übertragungsherausforderung besteht darin, Bezugspunkte, Revisionsabsicht und Prüfkriterien nach der Prototypenfreigabe beizubehalten. Suchen Sie nach Revisionshistorie, Prozessänderungen und First-Article-Nachweisen; dies unterstützt eine Produktionsfreigabeentscheidung.
Toleranzkritische CNC-Bearbeitung
Ein Toleranzfall sollte kritische Abmessungen, Bezugspunkte und Messmethoden identifizieren. Suchen Sie nach Einrichtungsbegründungen und Prüfergebnissen; dies unterstützt, ob die Bearbeitungsroute zur Zeichnung passt.
Präzisions-Formenbaukomponenten
Ein Formkomponentenfall sollte die Wärmebehandlungssequenz, Funkenerosions- oder Schleiftoleranzen und Passungschnittstellen zeigen. Suchen Sie nach Maßaufzeichnungen vor und nach der Fertigstellung; dies unterstützt die Bewertung von Werkzeugrisiken.
Entwicklung von Steckverbinderwerkzeugen
Eine Herausforderung bei Steckverbinderwerkzeugen ist die Kontrolle kleiner Merkmale, die Passgeometrie und der Elektrodenzugang. Suchen Sie nach 3D-zu-Zeichnungs-Überprüfungsnotizen und Prüfplanung; dies unterstützt die Machbarkeit vor der Werkzeugfreigabe.
Stanzwerkzeugkomponenten
Ein Stanzwerkzeugfall sollte Verschleißflächen, Ausrichtung und Austauschbarkeit von Ersatzteilen behandeln. Suchen Sie nach Material-, Härteanforderungen und Bezugspunkten; dies unterstützt Lebensdauer- und Beschaffungsentscheidungen.
Wiederherstellung von Qualität oder Lieferzeit
Ein Wiederherstellungsfall sollte die ursprüngliche Nichtkonformität oder das Terminrisiko und die Containment-Maßnahmen dokumentieren. Suchen Sie nach Aufzeichnungen von Korrekturmaßnahmen, überarbeiteten Prüfnachweisen und Liefermeilensteinen; dies unterstützt die Planung der Lieferanteneskalation.
4. Fertigungsfallstudien nach Werkstoff
Die Werkstoffidentität bestimmt, ob Fertigungsfallstudien auf Ihre Zeichnung übertragbar sind. Ein Fall ist umso aussagekräftiger, wenn seine Legierung, sein Zustand, seine Prozessroute und seine Prüfnachweise mit dem geforderten Teil übereinstimmen.
| Werkstofffamilie | Im Fall prüfen | Übertragbarkeitsrisiko |
|---|---|---|
| Werkzeugstahl oder Edelstahl | Sorte, Härte, Erodieren und Finish | Verzug durch Wärmebehandlung |
| Aluminium- oder Kupferlegierung | Zustand, Gratkontrolle, Beschichtung | Verformung oder Gewindeschäden |
| Technischer Kunststoff | Harz, Konditionierung, Bezugsflächenplan | Dimensionsänderungen |
Werkzeugstähle und Edelstahl
Werkzeugstähle erfordern für den Fall den angegebenen geglühten oder gehärteten Zustand, die Wärmebehandlungssequenz und die Endbearbeitungsroute. Überprüfen Sie Härtungsaufzeichnungen, Schleifzugaben, die Erodierstrategie und etwaige Korrosionsschutzanforderungen.
Aluminium- und Kupferlegierungen
Beispiele für Aluminium- und Kupferlegierungen sollten die Sorte, den Zustand, Risiken beim Werkzeugzugang, die Gratkontrolle und die Oberflächenbehandlung angeben. Ähnliche Geometrien allein belegen keine Kontrolle von Verformungen, Gewindefestigkeiten oder leitfähigkeitsbezogenen Anforderungen.
Technische Kunststoffe
Fallstudien für technische Kunststoffe benötigen die Harzsorte, die Feuchtigkeitsbedingungen, Bearbeitungseinschränkungen und den Bezugsflächenansatz. Bestätigen Sie, ob die Prüfung nach dem Konditionieren erfolgte, da Polymerbewegungen Abmessungen und Passungsverhalten verändern können.
Zu beantragende Nachweise
Jeder Werkstofffall sollte die Einkaufspezifikation mit nachvollziehbaren Nachweisen verknüpfen. Fordern Sie das Materialzertifikat, die Wärmebehandlungs- oder Beschichtungsaufzeichnung, soweit zutreffend, die revisionskontrollierte Zeichnung und den Prüfbericht für kritische Abmessungen an.
5. Fertigungsfallstudien für Prozessoptionen
Ein Prozessfall ist nur dann nützlich, wenn seine Route der Geometrie, den Risiken und den Abnahmekriterien der Zeichnung folgt. Vergleichen Sie die dokumentierte Ablaufsequenz mit Ihren eigenen Bezugspunkten, kritischen Abmessungen, Oberflächen und Prüfanforderungen.
| Bearbeitungsroute | Geometrie oder Risiko | Zu prüfende Nachweise |
|---|---|---|
| CNC-Fräsen oder Drehen | Zugängliche prismatische oder rotatorische Merkmale | Bezugselemente, Werkzeugzugang, kritische Maße |
| Drahterodieren und Schleifen | Scharfe Innenformen oder gehärtete Oberflächenbearbeitung | Elektroden- oder Drahtbahn, Schleifzugabe |
| Formen- oder Stanzteile | Passgenauigkeiten und wiederkehrende Schnittstellen | Passungsnachweis, Oberflächenanforderung, Prüfplan |
| Prototyp oder geringe Stückzahl Wiederholung | Revisionsabhängige Sonderteile | Einrichtungskontrolle, Chargenrückverfolgbarkeit, Endbericht |
Geometrie an Prozess anpassen
Ein prismatisches Bauteil kann CNC-Fräsen rechtfertigen, während eine Familie rotierender Merkmale das Drehen bevorzugen kann.nnZwei unzugängliche Ecken, schmale Rippen oder interne Profile sollten Hinweise auf Erodierverfahren, Elektrodenstrategien oder Drahtpfadplanung hervorrufen.
Kritische Übergaben nachverfolgen
Ein Toleranzstapel, der Bearbeitung, Wärmebehandlung, Erodieren und Schleifen umfasst, erfordert einen angegebenen Bezugsflächen-Transferplan.nnZwei Endbearbeitungsvorgänge können Größe oder Oberflächenbeschaffenheit verändern; der Fall sollte die Bearbeitungszugabe und den endgültigen steuernden Vorgang angeben.
Nachweis der Wiederholgenauigkeit prüfen
Ein Prototypergebnis beweist keine geringvolumige Wiederholkontrolle ohne Revisions-, Einrichtungs- und Prüfprotokolle.nnZwei übereinstimmende Lose sollten zeigen, wie kritische Merkmale nach jeder Prozessübergabe und anhand welcher Zeichnungsrevision gemessen wurden.
6. Qualitätselemente für glaubwürdige Ergebnisse
Eine glaubwürdige Fallstudie verknüpft das gelieferte Teil mit einer kontrollierten Zeichnungsrevision, Prozessentscheidungen und Prüfnachweisen. Allein die Qualitätssprache kann nicht zeigen, ob dasselbe Ergebnis wiederholbar ist.
Revisions- und Materialaufzeichnungen
Eine freigegebene Zeichnungsrevision sollte Bearbeitung, Prüfung und Verpackung regeln; überholte Dateien müssen sichtbar zurückgezogen werden.nnJede Materialcharge sollte auf die zutreffende Anforderung, den Wärmebehandlungsnachweis und die Kennung des Fertigteils rückverfolgbar sein.
Kritische Maße festlegen
Eine DFM-Prüfung sollte vor der Freigabe Bezugselemente, kritische Maße, Werkzeugzugang, Drahterodiermethode, Schleifzugabe und messbare Abnahmekriterien identifizieren.nnEin Erstmuster oder eine definierte In-Prozess-Prüfung sollte die Ist-Werte mit der revisionskontrollierten Zeichnung vergleichen und dabei Messgeräte mit aktuellem Kalibrierungsnachweis verwenden.
Qualitätsschleife schließen
Jede Nichtkonformität sollte die betroffene Menge, die disposition, die Korrekturmaßnahme und jede vom Kunden genehmigte Abweichung dokumentieren.nnJede Lieferung sollte Bezugselemente, Kanten, Stifte und abgestimmte Komponenten schützen, während die für die Rückverfolgbarkeit erforderlichen Bestell-, Revisions-, Prüf- und Verpackungsreferenzen beibehalten werden.
7. Auswahl eines Herstellers anhand von Fallbeispielen
Zwei Lieferanten mit ähnlichen Fallbeispielen können sich bei der Zeichnungsprüfung und Revisionsdisziplin stark unterscheiden. Erstellen Sie eine Shortlist von Herstellungsfallstudien anhand der Ähnlichkeit von Geometrie, Materialzustand, Bearbeitungsroute, kritischen Maßen und Dokumentation – nicht allein anhand von Fotos des Fertigteils.
| Schlüsselfaktor | Vergleichbare Belege | RFQ oder Musterprüfung |
|---|---|---|
| Prozesskonformität | Ähnliches Merkmal und Prozessroute | Maschinenzugang und Reihenfolge identifizieren |
| Qualitätssystem | Redigierte Inspektionsaufzeichnungen | CTQ-Bericht anhand der Zeichnung prüfen |
| Lieferbereitschaft | Vergleichbare Exportlieferung | Meilensteine und Verpackungsdokumente bestätigen |
| Referenzierbarkeit | Genehmigte Kundenreferenz | Umfang prüfen, ohne das Design preiszugeben |
Bearbeitungsroute abgleichen
Ein vergleichbares Beispiel sollte denselben steuernden Prozess zeigen: Mehrachsenfräsen, Drahterodieren, Schleifen, Anpassen oder eine dokumentierte Kombination. Fordern Sie geschwärzte Nachweise für die Bezugselementkontrolle, die Prüfmethode, die Wärmebehandlungssequenz und Lieferbeschränkungen an.
RFQ-Antwort testen
Eine 2D-Zeichnung und ein 3D-Modell ermöglichen es Lieferanten, ihr Verständnis vor der Vergabe zu demonstrieren. Fordern Sie unter NDA ein geschwärztes vergleichbares Fallbeispiel an und bewerten Sie dann Fragen zu CTQs, Werkzeugzugang, Drahtbahnen, Schleifzugabe, Revisionskontrolle, Exportdokumenten und realistischen Durchlaufzeitschätzungen.
Musterstufe validieren
Erste Belege sollten die Lücke zwischen einem Anspruch und Ihrem Teil schließen. Vergleichen Sie den vereinbarten Inspektionsplan, Maßberichte, Material- oder Wärmebehandlungsaufzeichnungen, falls erforderlich, die Handhabung von Nichtkonformitäten, Verpackungs- und Versanddokumente mit der Bestellung.
8. Häufige Fehler bei Fertigungsfallstudien
Zwei ähnlich aussehende Fertigungsfallstudien können unterschiedliche Risikoprofile verbergen. Ein poliertes Ergebnis ist kein Beweis dafür, dass der Lieferant Ihre Zeichnung, Revision, Materialzustand, Volumen oder Akzeptanzmethode kontrollieren kann.
Die tatsächliche Zeichnung abgleichen
Revisionskontrollierte Zeichnungen sind wichtiger als Fotos. Fragen Sie: Weist die Fallstudie eine vergleichbare Bezugssystemstruktur, Merkmalszugang, EDM-Anforderungen, Härtungsreihenfolge und kritische Abmessungen auf?
Ähnliches mit Ähnlichem vergleichen
Einzelstück-Prototypen und Wiederholproduktion erzeugen unterschiedliche Prozesskontrollen und Kostentreiber. Fragen Sie: Welche Menge, welcher Materialzustand, welcher Toleranzbereich und welche Oberflächenbehandlung führten zum berichteten Ergebnis?
Belege vor der Vergabe definieren
Eine Maßforderung hat begrenzten Wert ohne ihren Inspektionsumfang. Fragen Sie: Welche CTQs werden gemessen, welches Bezugssystem wird angewendet, welcher Bericht wird geliefert und was definiert Akzeptanz oder Nichtkonformität?
Die RFQ vervollständigen
Ein Angebot kann fehlende technische Entscheidungen nicht zuverlässig lösen. Geben Sie die aktuelle 2D-Zeichnung, das 3D-Modell (falls verfügbar), Material, Wärmebehandlung, Menge, Oberflächenanforderungen, Zieldatum und Revisionskennzeichnung an.
9. Von der Fallstudie zum Produktionsstart
Eine relevante Fallstudie sollte zu einem kontrollierten Plan von der Zeichnung zum Teil werden, nicht zu einer Fähigkeitsannahme. Beginnen Sie damit, die demonstrierte Prozessroute in die Anforderungen, Belege und Entscheidungen für Ihr spezifisches Teil zu übersetzen.
Das technische Paket erstellen
2D-Zeichnungen, 3D-Modelle, Material, Wärmebehandlung, Menge und Anwendungskontext bilden die Basis für die RFQ. Markieren Sie CTQ-Abmessungen, Bezugssysteme, Oberflächenanforderungen, Passbeziehungen und alle funktionalen Grenzwerte.nnEine revisionskontrollierte Packung verhindert, dass Lieferanten unterschiedliche Annahmen anbieten. Geben Sie an, ob Prototypenergebnisse die Route für geringe Stückzahlen beeinflussen können.
Annahmen vor der Freigabe abschließen
3 Prüfpunkte – DFM-Prüfung, Angebotsklärung und Musterfreigabe – sollten Zugriff, EDM-Strategie, Schleifmaterial und Inspektionsmethode klären. Abweichungen und offene Risiken müssen gegen die Zeichnungsrevision dokumentiert werden.nnEin genehmigter Erstmusterteil oder ein Muster sollte die vereinbarten Nachweise vor der Freigabe bestätigen. Definieren Sie den erforderlichen Prüfbericht, die Messpunkte und die Genehmigungsinstanz.
Übergabe an die Produktion steuern
Jede Revision benötigt eine eindeutige Kennung, ein Gültigkeitsdatum und eine schriftliche Bestätigung, bevor Änderungen an der Bearbeitung vorgenommen werden. Legen Sie Kommunikations-Checkpoints für Materialfreigabe, Probleme während der Fertigung, Abschluss der Inspektion und Versandbereitschaft fest.nnKleinserien-Launches sollten Lektionen aus Prototypen beibehalten und gleichzeitig Werkzeuge, Vorrichtungen und Inspektionsabdeckung überprüfen. SUUXIANG kann das gelieferte Paket prüfen und seinen Fertigungsablauf an die verifizierten Projektanforderungen anpassen.
10. Preisgestaltung und Kostentreiber
Fünf Eingaben – geprüfte Zeichnung, Materialspezifikation, Menge, Qualitätsanforderungen und Lieferziel – bilden die Mindestgrundlage für ein nachvollziehbares Angebot. Eine 2D-Zeichnung plus ein 3D-Modell, sofern verfügbar, ermöglichen SUUXIANG die Bewertung von Bezugspunkten, Toleranzen, Zugänglichkeit und Revisionsstatus vor der Preisgestaltung.nnZwei Teile mit identischen Abmessungen können unterschiedliche Kosten verursachen, da die Routenauswahl je nach Härte, Geometrie der Merkmale, EDM- oder Schleifbedarf, Oberflächenbehandlung, Inspektion und gewünschter Versandpriorität variiert. Fertigungsfallstudien sollten diese Bedingungen identifizieren, damit Käufer Angebotsannahmen statt nur Einzelstückpreise vergleichen können.
| Angebotsbedingungen | Typische Kosten-Treiber-Beziehung | Nachweise vor Freigabe erforderlich |
|---|---|---|
| 1–5 Stück | Rüst- und Programmieraufwand dominieren die Stückkosten | Aktuelle Zeichnung, Modell, Revision, Anwendung |
| 10–100 Stück | Rüstaufwand verteilt sich auf mehr Teile; Wiederholgenauigkeit ist wichtig | Mengenaufteilung und Lieferziel |
| Komplexes Material oder Geometrie | Härte, tiefe Merkmale, Werkzeugzugang, EDM und Schleifen erhöhen die Prozessschritte | Material, Wärmebehandlung, Bezugspunkteschema |
| Enge Toleranz oder Inspektion | Kontrolliertere Bearbeitung, Messtechnik und Berichterstattung erhöhen die Kosten | CTQ-Abmessungen und Inspektionsplan |
| Oberflächenbehandlung oder dringende Lieferung | Externe Prozesse, Abdeckungen, Verpackung und Zeitplanpriorität ändern die Gesamtkosten | Oberflächenspezifikation, Verpackung, Zieldatum |
Machen Sie Fertigungsfallstudien zu Ihrem nächsten geprüften Teil
Laden Sie Ihre Zeichnung, Material, Menge, kritische Abmessungen, Qualitätsanforderungen und das gewünschte Lieferdatum für eine fokussierte DFM- und Produktionsprüfung hoch.
.semaseo-link-aside { margin: 2.5rem 0 0; padding: 1.5rem 1.5rem 1.625rem; background: linear-gradient(180deg, var(–c-neutral-50, #fafbfc) 0%, var(–c-neutral-100, #f3f4f6) 100%); border: 1px solid var(–border-default, rgba(17, 24, 39, 0.06)); border-radius: 1rem; box-sizing: border-box; } .semaseo-link-aside > h3 { margin: 0 0 1rem; padding: 0; font-size: 0.8rem; font-weight: 600; letter-spacing: 0.08em; text-transform: uppercase; color: var(–text-muted, #6b7280); } .semaseo-link-aside ul { list-style: none; margin: 0; padding: 0; } .semaseo-link-aside li { margin: 0; padding: 0; } .semaseo-related-list { display: flex; flex-wrap: wrap; gap: 0.55rem; } .semaseo-link-chip { display: inline-flex; align-items: center; padding: 0.55rem 1rem; background: var(–surface-elevated, #ffffff); color: var(–text-primary, #1f2937); border: 1px solid var(–border-default, rgba(17, 24, 39, 0.1)); border-radius: 0.75rem; font-size: 0.9rem; line-height: 1.3; text-decoration: none; transition: transform 180ms ease, box-shadow 220ms ease, background-color 180ms ease, color 180ms ease, border-color 180ms ease; } .semaseo-link-chip:hover, .semaseo-link-chip:focus-visible { transform: translateY(-1px); background: var(–c-brand-700, #111827); color: var(–text-on-brand, #ffffff); border-color: var(–c-brand-700, #111827); box-shadow: 0 6px 16px rgba(var(–c-brand-rgb, 17, 24, 39), 0.20); outline: none; } .semaseo-fr-list { display: grid; grid-template-columns: repeat(auto-fit, minmax(220px, 1fr)); gap: 0.75rem; } .semaseo-fr-card { display: flex; flex-direction: column; gap: 0.3rem; padding: 0.95rem 1.05rem 1rem; background: var(–surface-elevated, #ffffff); border: 1px solid var(–border-default, rgba(17, 24, 39, 0.08)); border-radius: 0.875rem; text-decoration: none; transition: transform 180ms ease, box-shadow 220ms ease, border-color 180ms ease; } .semaseo-fr-card:hover, .semaseo-fr-card:focus-visible { transform: translateY(-2px); border-color: var(–border-strong, rgba(17, 24, 39, 0.2)); box-shadow: 0 8px 20px rgba(17, 24, 39, 0.08); outline: none; } .semaseo-fr-card .semaseo-fr-title { font-weight: 600; font-size: 0.95rem; color: var(–text-primary, #111827); line-height: 1.35; } .semaseo-fr-card .semaseo-fr-reason { font-size: 0.78rem; color: var(–text-muted, #6b7280); line-height: 1.4; } @media (max-width: 640px) { .semaseo-link-aside { padding: 1.25rem; border-radius: 0.875rem; } .semaseo-link-chip { padding: 0.5rem 0.875rem; font-size: 0.875rem; } .semaseo-fr-list { grid-template-columns: 1fr; } } @media (prefers-reduced-motion: reduce) { .semaseo-link-chip, .semaseo-fr-card { transition: none; } .semaseo-link-chip:hover, .semaseo-fr-card:hover { transform: none; } }
Illustrative Engineering-Szenarien
Dies sind hypothetische Design-Review-Beispiele zum Lernen, keine Kundenfallstudien, abgeschlossenen SUUXIANG-Projekte oder gemessenen Produktionsergebnisse. Echte Projektfallstudien erscheinen erst nach Genehmigung ihrer Beweise.