
Pusat Pengetahuan Rekayasa untuk Tinjauan Gambar yang Percaya Diri
Gunakan pusat pengetahuan rekayasa kami untuk menyiapkan gambar, menentukan persyaratan kritis, dan meminta tinjauan manufaktur yang terinformasi.
Komponen Cetakan Presisi Representatif





Drawing-Based Component Catalogue and RFQ Support











Pusat Pengetahuan Rekayasa: Tinjauan Gambar yang Disiplin
Gunakan poin-poin tinjauan ini untuk menyelaraskan kemudahan manufaktur, fitur kritis, perencanaan proses, inspeksi, dan kontrol revisi sebelum komitmen produksi.
DFM Sebelum Penawaran Harga
Tinjau akses perkakas, urutan pemesinan, kebutuhan EDM, dan kelonggaran praktis sebelum asumsi harga dan pengiriman ditetapkan.
Dimensi Kritis Ditentukan
Identifikasi dimensi CTQ, datum, hubungan pasangan, dan tumpukan toleransi sehingga prioritas manufaktur mencerminkan maksud fungsional gambar.
Perencanaan Rute Proses
Sesuaikan urutan pemesinan CNC, EDM kawat atau sinker, gerinda, pemasangan, dan perlakuan panas dengan geometri, material, dan persyaratan finishing.
Penyelarasan Rencana Inspeksi
Konfirmasikan metode inspeksi, ekspektasi pelaporan, datum referensi, dan titik pengukuran sebelum produksi dimulai pada komponen berbasis gambar.
Visibilitas Revisi Terjaga
Jaga agar versi gambar, persyaratan yang diklarifikasi, dan perubahan yang disetujui tetap terlihat di seluruh koordinasi proyek, produksi, inspeksi, dan dokumentasi pengiriman.
Komunikasi yang Dapat Dilacak
Buat catatan yang jelas tentang persyaratan material, kuantitas, prioritas permukaan, ekspektasi kualitas, dan target pengiriman untuk keputusan manufaktur yang terinformasi.
Kategori Manufaktur Kustom untuk RFQ Anda
Pilih proses atau keluarga komponen yang sesuai dengan gambar Anda, dimensi kritis, persyaratan material, kebutuhan inspeksi, dan rencana pengiriman.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk suku cadang kustom berbasis gambar yang memerlukan rute penggilingan, pembubutan, EDM, gerinda, pemasangan, dan inspeksi yang terencana. Kirimkan dimensi kritis, material, kuantitas, persyaratan permukaan, dan konteks pasangan sehingga rencana proses dapat ditinjau sebelum penawaran harga.
Upload a Drawing
Penggilingan CNC
Layanan penggilingan CNC kustom untuk suku cadang prismatik, berongga, berkontur, dan sensitif terhadap perlengkapan. Tinjauan gambar harus menentukan datum, akses perkakas, geometri sudut, tumpukan toleransi, kelonggaran pemesinan, dan titik inspeksi sebelum rute penggilingan dikomitmenkan.
Upload a Drawing
Pembubutan CNC
Layanan putar CNC presisi untuk poros, pin, bushing, selongsong, fitur ulir, dan komponen rotasional. Hubungan diameter, konsentrisitas, kelonjongan, persyaratan permukaan, dan kebutuhan penggilingan atau perlakuan panas lanjutan harus diidentifikasi dalam RFQ.
Upload a Drawing
Pengerjaan Mesin 5 Sumbu
Pengerjaan mesin CNC 5 sumbu mendukung komponen dengan sudut majemuk, fitur multi-sisi, dan kondisi pendekatan perkakas yang sulit. Tinjauan gambar dan model membantu menilai pengurangan pengaturan, jangkauan perkakas, risiko tabrakan, kontrol datum, dan persyaratan EDM atau penggilingan yang tersisa.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan pengerjaan mesin mikro mendukung komponen berdiameter kecil, memanjang, dan padat detail di mana stabilitas fitur dan penanganan penting. Berikan dimensi, toleransi, material, kuantitas, detail ulir atau lubang silang, dan persyaratan pasangan fungsional untuk ditinjau.
Upload a Drawing
Kawat u0026 Sinker EDM
Layanan kawat EDM dan sinker EDM menangani material yang dikeraskan, slot sempit, geometri internal tajam, profil rumit, dan fitur dengan akses perkakas konvensional yang terbatas. Diskusikan jalur kawat, kebutuhan lubang awal, strategi elektroda, ekspektasi lapisan recast, dan persyaratan penyelesaian secara dini.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi mendukung kerataan terkontrol, paralelisme, akurasi profil, dan hasil akhir pada komponen yang dikeraskan atau bertoleransi rapat. Tentukan datum fungsional, stok penggilingan, urutan perlakuan panas, target permukaan, dan metode pengukuran dalam paket gambar.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi diproduksi dari gambar pelanggan untuk aplikasi perkakas cetakan injeksi. Tinjauan berfokus pada pemilihan baja, geometri rongga, antarmuka pendingin atau ventilasi, akses EDM, perlakuan panas, kelonggaran pemasangan, dan dimensi komponen cetakan kritis.
Upload a Drawing
Pin Ejektor u0026 Komponen Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi adalah elemen perkakas yang dapat dikonfigurasi untuk pelepasan komponen yang terkontrol. RFQ harus menyatakan ukuran, material, kekerasan atau perlakuan, hubungan pemasangan, kondisi terkait langkah, ekspektasi permukaan, dan fitur anti-rotasi atau ventilasi apa pun.
Upload a Drawing
Pin Inti, Komponen Pemandu u0026 Penentu Posisi
Pin inti, pin pemandu, bushing, dan komponen penentu posisi memerlukan perhatian pada pemasangan fungsional dan kontrol posisi. Berikan informasi komponen pasangan, skema datum, persyaratan material dan perlakuan panas, pertimbangan keausan, dan prioritas inspeksi untuk tinjauan manufaktur yang dapat digunakan.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori dibuat sesuai geometri yang ditentukan gambar dan kondisi antarmuka. Evaluasi mempertimbangkan pergerakan dan celah, permukaan aus, fungsi gerbang, hubungan perakitan, akses pengerjaan mesin, kebutuhan EDM, dan persyaratan pemasangan atau inspeksi.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung fitur perkakas di mana jarak, keselarasan, geometri pin, rongga, dan antarmuka pasangan memengaruhi konektor cetakan. Gambar harus mengidentifikasi dimensi kritis, material, hasil akhir, kondisi aus, dan ekspektasi pengukuran.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi diproduksi untuk fungsi pembentukan, pemotongan, pemanduan, dan pendukung yang ditentukan gambar. Kondisi material, kekerasan, geometri tepi, hubungan celah, stok penggilingan, persyaratan permukaan, dan konteks die pasangan harus memandu perencanaan proses.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Perkakas injeksi, MIM, CIM, dan overmolding dinilai dalam cakupan produksi yang terverifikasi. Berikan gambar komponen atau perkakas, persyaratan material dan termal, antarmuka kritis, konteks terkait penyusutan, detail rongga, dan ekspektasi inspeksi sebelum komitmen dibuat.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC dipilih berdasarkan persyaratan gambar, fungsi, kemampuan mesin, perlakuan panas, paparan korosi, dan kebutuhan inspeksi. Tentukan grade yang dibutuhkan atau setara yang disetujui, kondisi material, ekspektasi keterlacakan, dan batasan aplikasi apa pun dengan RFQ.
Upload a Drawing
Hasil Akhir Permukaan u0026 Perlakuan Panas
Penyelesaian permukaan dan perlakuan panas direncanakan berdasarkan keausan fungsional, ketahanan korosi, kekerasan, perubahan dimensi, dan persyaratan kosmetik. Identifikasi proses atau spesifikasi yang dibutuhkan, urutan perlakuan, kebutuhan masking, target hasil akhir, dan dimensi yang memerlukan kontrol pasca-proses.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas diselaraskan dengan gambar dan rencana inspeksi yang disepakati. Identifikasi dimensi kritis, referensi datum, kebutuhan sampling atau inspeksi penuh, format laporan, catatan material, status revisi, dan persyaratan keterlacakan sebelum produksi.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Prototipe cepat dan manufaktur volume rendah mendukung evaluasi terkontrol, menjembatani permintaan, dan pasokan batch kecil yang berulang dari gambar yang disetujui. Sertakan pemecahan kuantitas, kematangan revisi, material, fitur kritis, tingkat inspeksi, dan tanggal pengiriman target untuk perencanaan praktis.
Upload a DrawingPusat Pengetahuan Teknik: Pertimbangan Material untuk Komponen Presisi
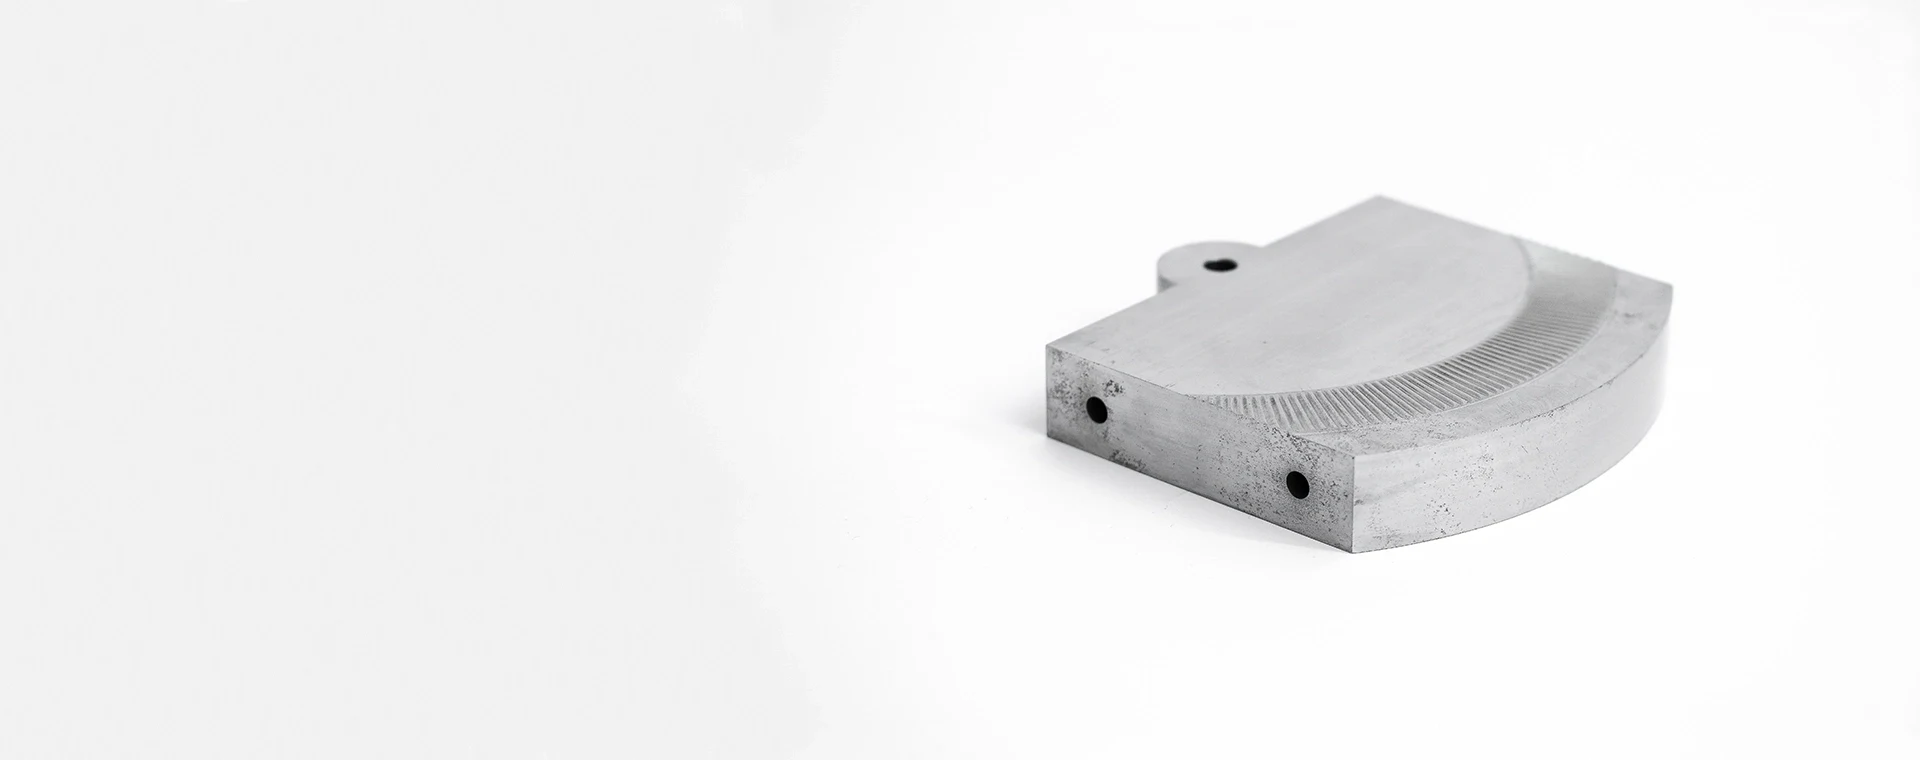
Baja Perkakas
Umum untuk inti cetakan, sisipan rongga, dan perkakas kritis keausan di mana permukaan kerja yang keras dan stabil diperlukan. Pemilihan grade, urutan perlakuan panas, stok gerinda, dan strategi EDM memerlukan tinjauan berbasis gambar.

Baja Tahan Karat
Digunakan untuk komponen yang sensitif terhadap korosi, perkakas konektor, dan komponen presisi yang terpapar kelembaban atau cairan proses. Pilihan paduan memengaruhi kemampuan mesin, finishing permukaan, respons kekerasan, dan perencanaan inspeksi untuk aplikasi yang dimaksud.

Paduan Aluminium
Pilihan ringan untuk prototipe, perlengkapan, dan komponen cetakan atau perkakas terpilih di mana pemesinan lebih cepat dapat mendukung jadwal proyek. Konfirmasikan paduan, geometri dinding, perlindungan permukaan, dan persyaratan kekakuan sebelum perencanaan produksi.
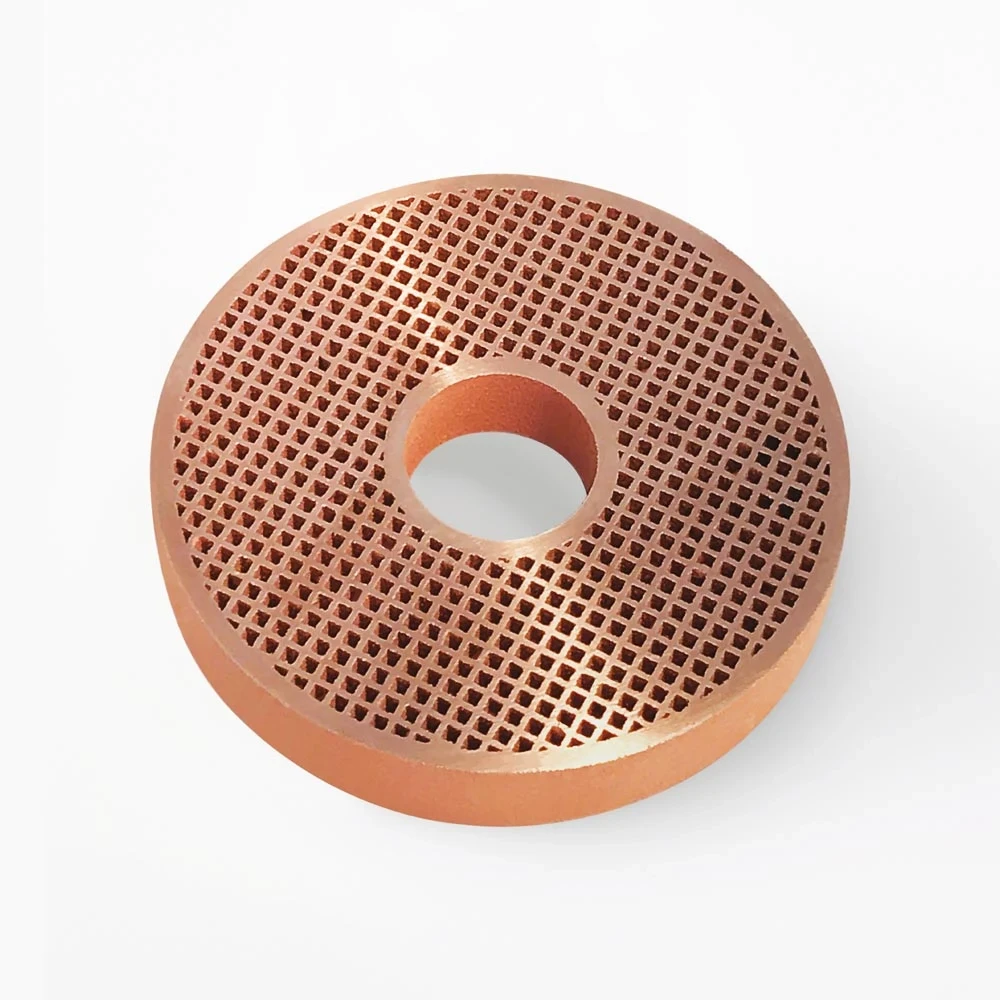
Paduan Tembaga
Sering dinilai untuk sisipan atau komponen yang membutuhkan perilaku termal yang efisien dalam aplikasi perkakas. Grade material, dukungan pemesinan, penggunaan elektroda, dan risiko deformasi harus ditinjau terhadap geometri komponen dan persyaratan fungsional.
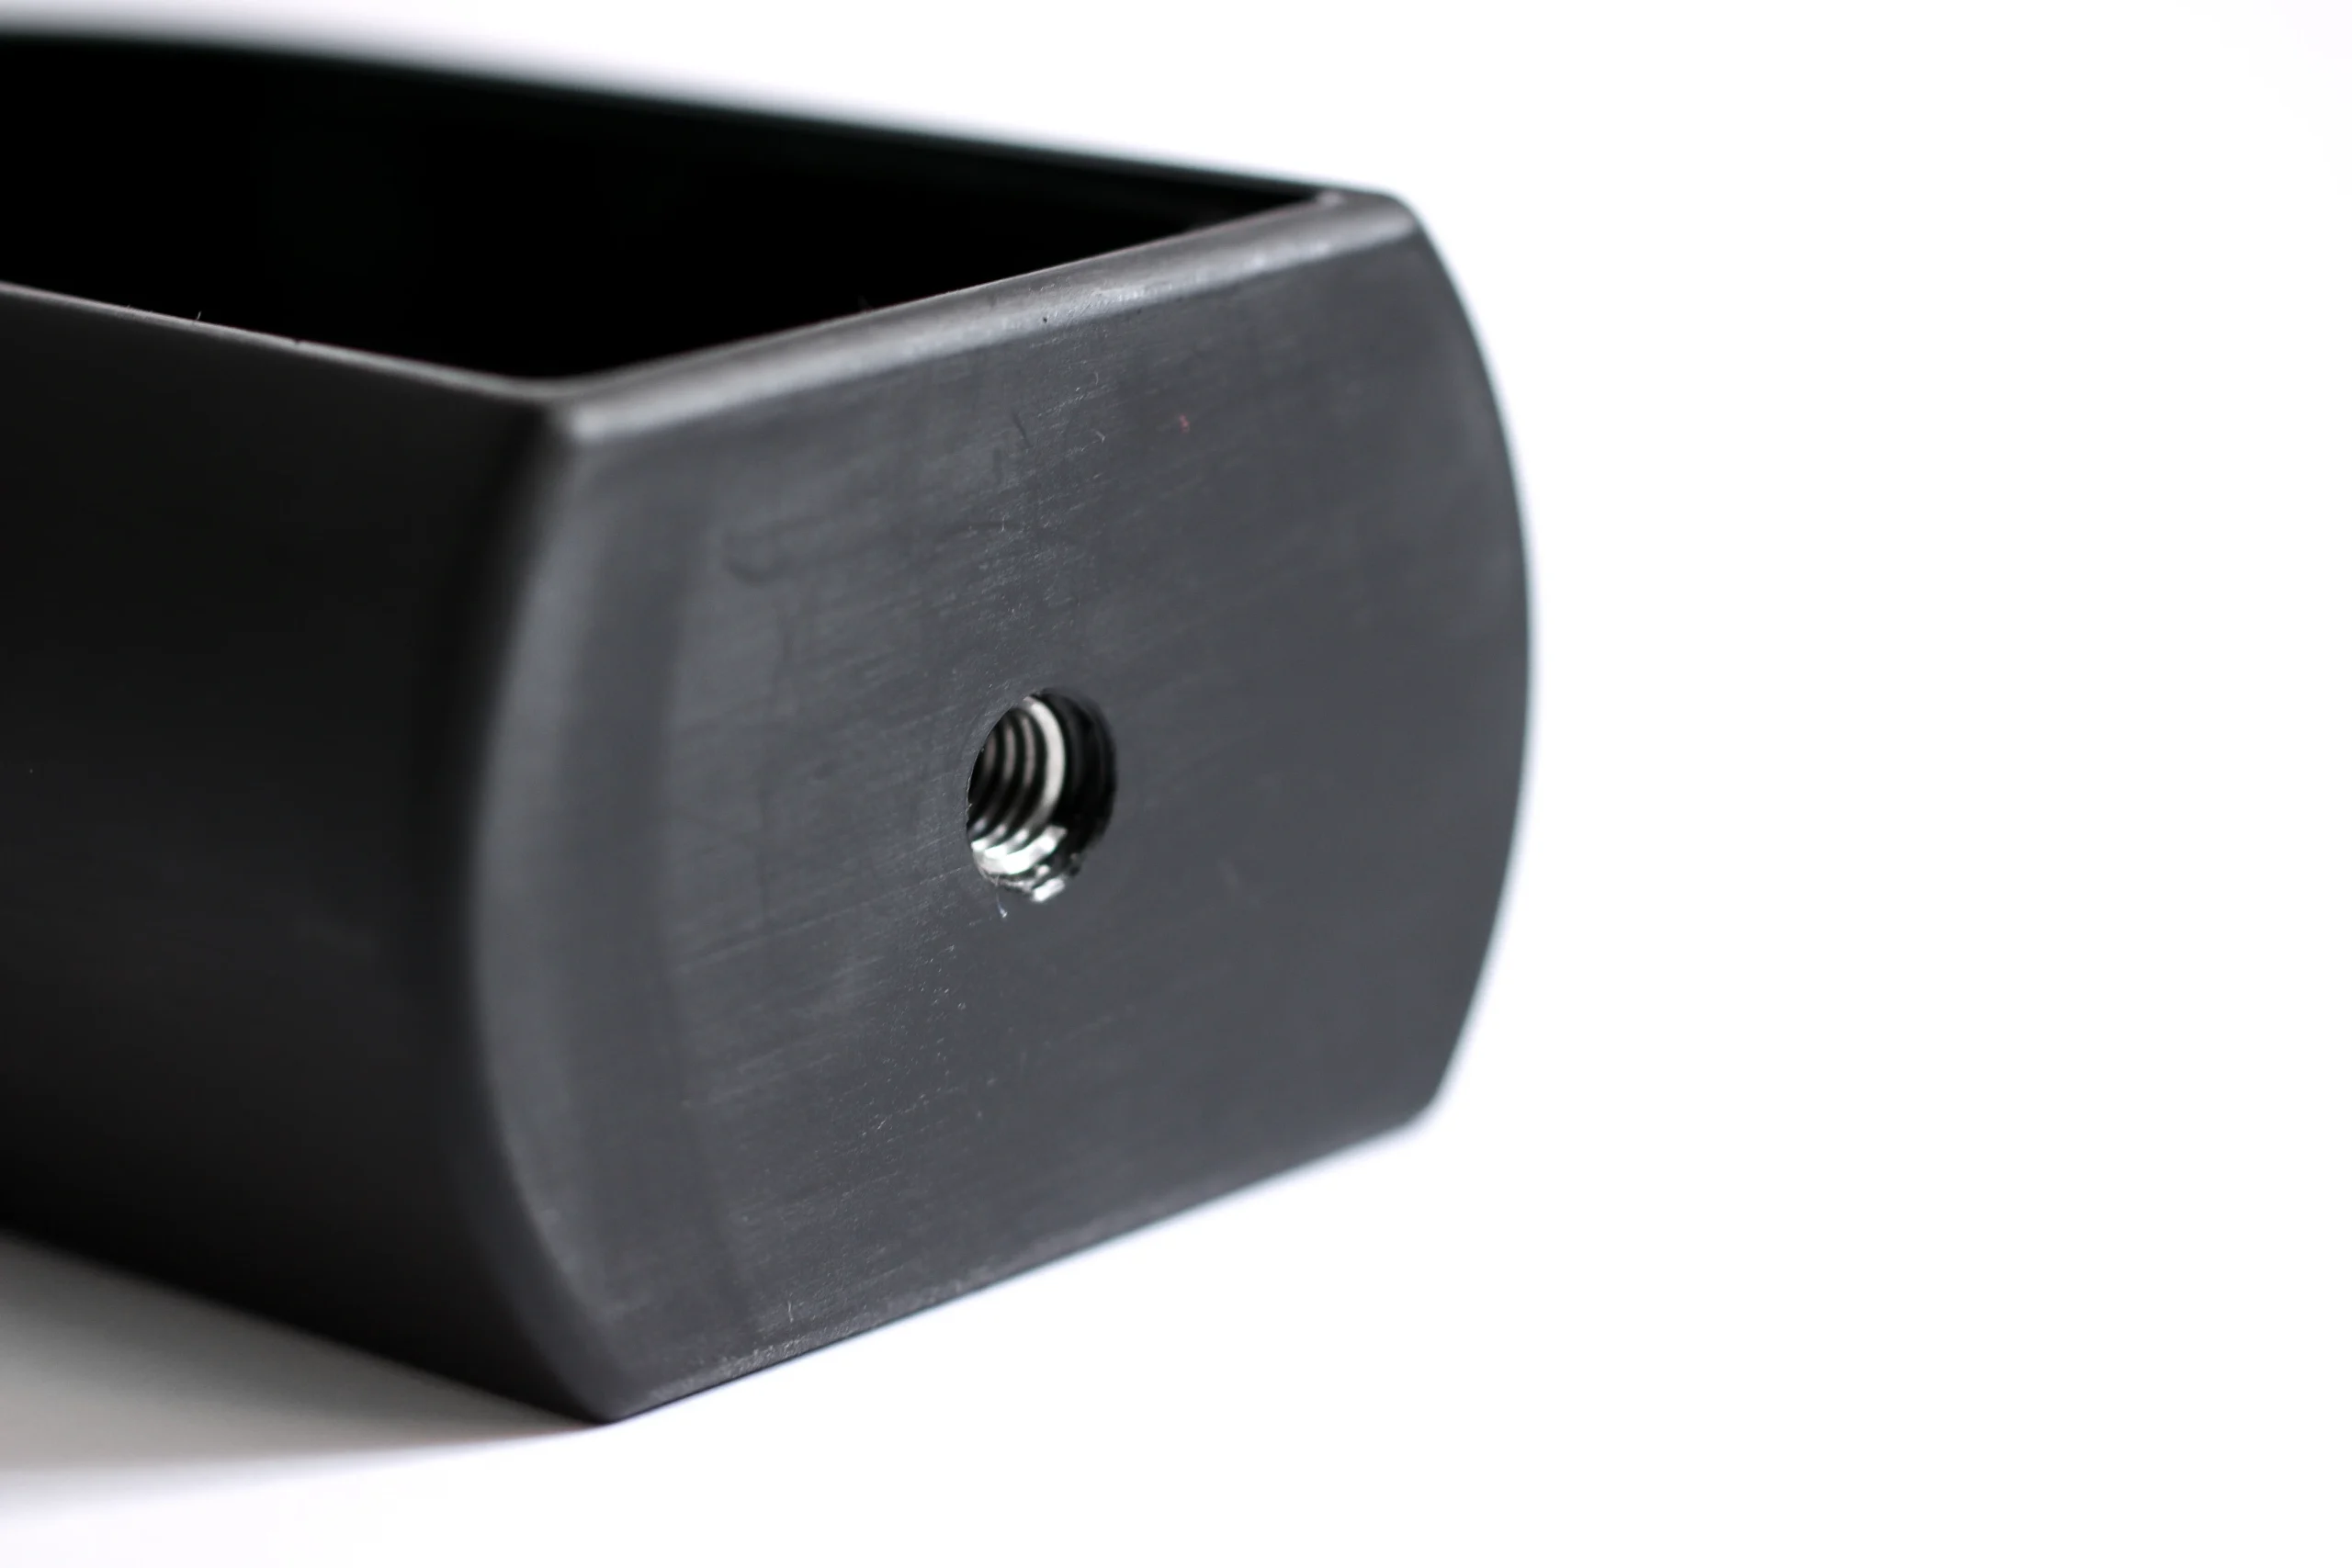
Plastik Rekayasa
Cocok untuk perlengkapan terpilih, prototipe, elemen isolasi, dan komponen fungsional beban rendah. Grade resin memengaruhi kekakuan, respons kelembaban, stabilitas dimensi, dan perilaku pemesinan, sehingga kesesuaian akhir tergantung pada aplikasi yang didokumentasikan.
Pusat Pengetahuan Teknik: Proses Pemesinan dan EDM




Pusat Pengetahuan Rekayasa: Fitur Komponen dan Opsi Finishing

Menentukan Lokasi Elemen
Pin pemandu, bushing, pasak, dan fitur penentu lokasi memastikan penempatan komponen yang konsisten pada cetakan, fixture, dan perkakas konektor. Tentukan datum, hubungan antar komponen, dan persyaratan kesesuaian kritis untuk tinjauan gambar.

Fitur Ejeksi
Lubang pin ejektor, fitur pengembali, dan antarmuka ejeksi memerlukan ruang, kelurusan, dan pertimbangan permukaan. Identifikasi arah pengoperasian, komponen yang saling terkait, dan dimensi yang sensitif terhadap keausan sebelum perencanaan pemesinan dan pemasangan.

Detail Gerbang (Gate)
Sisipan gerbang, geometri bidang gerbang, dan detail jalur aliran terkait dapat memengaruhi kinerja pencetakan dan akses perawatan. Berikan konteks aplikasi, persyaratan material, dan ekspektasi permukaan untuk rute manufaktur yang sesuai.

Identifikasi Komponen
Penandaan laser, identifikasi terukir, dan label keterlacakan dapat membantu membedakan revisi, posisi rongga, atau status inspeksi. Tentukan lokasi, isi karakter, kebutuhan daya tahan, dan batasan apa pun pada permukaan kosmetik.

Finishing yang Ditentukan
Penggilingan, pemolesan, persiapan tekstur, dan finishing pelindung sebaiknya ditentukan berdasarkan kebutuhan fungsional, bukan hanya penampilan. Sebutkan kekasaran, permukaan penyegelan, masalah korosi, dan kriteria inspeksi pada gambar.
Pusat Pengetahuan Rekayasa SUUXIANG
SUUXIANG adalah merek internasional dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Didirikan oleh perwakilan hukum XiaoCheng Huang, kami membantu tim rekayasa, pengadaan, dan kualitas mengubah gambar dan spesifikasi menjadi komponen kustom yang telah diinspeksi, komponen cetakan presisi, dan pekerjaan perkakas konektor.
Pusat pengetahuan rekayasa kami mencerminkan keputusan praktis di balik produksi: DFM, dimensi kritis, strategi datum, akses pemesinan, kelonggaran EDM dan penggilingan, persyaratan material dan perlakuan panas, serta perencanaan inspeksi. Fokusnya bukan pada saran umum; tetapi membantu pembeli menyiapkan RFQ yang lebih jelas dan mengevaluasi rute proses yang layak.
Yang membedakan SUUXIANG adalah koordinasi yang disiplin mulai dari tinjauan gambar hingga pemesinan, EDM, penggilingan, pemasangan, dan inspeksi akhir. Kami membuat kontrol revisi, ekspektasi kualitas, dan persyaratan pengiriman terlihat sejak dini, sehingga setiap proyek dapat dinilai berdasarkan bukti terkini sebelum komitmen produksi dibuat.

Pusat Pengetahuan Rekayasa: Perencanaan Komponen Presisi
DFM Sebelum Penawaran
Tinjauan gambar yang bermanfaat mengidentifikasi dimensi kritis, hubungan datum, risiko tumpukan toleransi, akses perkakas, dan persyaratan permukaan sebelum penetapan harga atau komitmen produksi. Hal ini memberikan tim rekayasa dan pengadaan dasar yang lebih jelas untuk membandingkan rute proses yang layak dan menyiapkan RFQ yang lengkap.
- Identifikasi dimensi kritis terhadap kualitas dan datum fungsional
- Tinjau toleransi terhadap material dan urutan proses
- Tandai batasan akses, undercut, dan area berisiko fitur
- Konfirmasikan persyaratan revisi, kuantitas, dan inspeksi

Strategi CNC dan EDM
Pemesinan CNC, wire EDM, dan sinker EDM harus direncanakan sebagai operasi pelengkap, bukan dipilih secara terpisah. Geometri fitur, sudut dalam, kondisi material, kebutuhan elektroda, dan jalur kawat semuanya memengaruhi rute, kelonggaran pemesinan, dan pendekatan inspeksi untuk komponen presisi.
- Sesuaikan akses pemesinan dengan geometri fitur
- Periksa jalur kawat, titik awal pengeboran, dan kondisi sudut
- Rencanakan strategi elektroda untuk detail yang sulit dijangkau
- Sisakan material yang cukup untuk proses finishing selanjutnya
Pengaturan Toleransi Gerinda
Penggerindaan presisi akan sangat efektif jika toleransi material, urutan perlakuan panas, dan strategi titik referensi ditetapkan sejak awal. Pusat Pengetahuan Teknik membantu tim mempertimbangkan bagaimana proses milling, EDM, dan penggerindaan berinteraksi sehingga dimensi akhir dan prioritas permukaan dapat diverifikasi terhadap gambar kerja.
- Tentukan toleransi material gerinda sebelum pemesinan hulu
- Pertimbangkan distorsi setelah perlakuan panas
- Lindungi titik referensi fungsional di setiap operasi
- Tentukan prioritas permukaan dan dimensi dengan jelas
Perencanaan Inspeksi dan Ketertelusuran
Perencanaan inspeksi harus mengikuti prioritas fungsional gambar kerja, bukan hanya menjadi pemeriksaan akhir yang umum. Kesepakatan mengenai metode pengukuran, kebutuhan pelaporan, status revisi, dan kriteria penerimaan membantu menyelaraskan dokumentasi produksi dengan pesanan, serta memberikan bukti yang dibutuhkan tim kualitas untuk membuat keputusan rilis yang terinformasi.
- Hubungkan metode inspeksi dengan dimensi kritis
- Perjelas laporan yang dibutuhkan sebelum produksi dimulai
- Jaga revisi gambar kerja tetap terlihat selama proyek berlangsung
- Selaraskan dokumentasi akhir dengan rencana yang diverifikasi
Pusat Pengetahuan Teknik: Titik Pemeriksaan Tinjauan Gambar Kerja Sebelum Produksi
Gunakan titik pemeriksaan teknik ini untuk menilai bagaimana pemasok akan menyelaraskan maksud gambar kerja, perencanaan proses, inspeksi, dan komunikasi pengiriman sebelum produksi.
← Swipe left or right to view →
Pusat Pengetahuan Teknik: Dari Tinjauan Gambar hingga Pengiriman
Jalur disiplin untuk mengubah persyaratan gambar menjadi suku cadang presisi yang diperiksa dengan keputusan teknis yang terlihat, kontrol revisi, dan koordinasi pengiriman.
Tinjau Input RFQ
Bagikan gambar 2D, model 3D jika tersedia, material, kuantitas, aplikasi, persyaratan kualitas, dan tanggal pengiriman target untuk tinjauan awal yang terinformasi.
Konfirmasi Prioritas DFM
Identifikasi dimensi kritis, datum, kekhawatiran tumpukan toleransi, persyaratan permukaan, akses perkakas, urutan perlakuan panas, dan ekspektasi inspeksi sebelum penawaran harga atau komitmen produksi.
Rencanakan Rute Proses
Pilih urutan CNC, multi-axis, EDM, grinding, dan fitting yang sesuai, termasuk kelonggaran pemesinan, strategi elektroda, jalur kawat, dan informasi revisi yang terkontrol.
Mesin Fitur Kritis
Produksi komponen melalui rute proses yang disepakati sambil mengelola fitur yang memerlukan milling, turning, wire EDM, sinker EDM, atau presisi grinding terkoordinasi.
Inspeksi dan Dokumentasi
Verifikasi persyaratan pesanan terhadap rencana inspeksi yang ditetapkan, kemudian selaraskan catatan inspeksi dan dokumentasi akhir dengan revisi gambar dan pesanan yang berlaku.
Koordinasi Pengepakan dan Pengiriman
Konfirmasi status komponen selesai, kebutuhan pengepakan, dan koordinasi pengiriman sehingga pengiriman mencerminkan cakupan yang disetujui, kebutuhan dokumentasi, dan waktu proyek.
Bekerja dengan SUUXIANG Melalui Pusat Pengetahuan Teknik
Move from RFQ preparation to approved production with visible requirements, revision control, and inspection expectations.
Siapkan RFQ Anda
Kirim gambar 2D, model 3D yang tersedia, material, kuantitas, tanggal target, dan persyaratan dimensi kritis, permukaan, aplikasi, dan pelaporan.
Tinjau Detail Manufaktur
Selaraskan temuan DFM, datum, prioritas toleransi, akses pemesinan, strategi EDM atau grinding, urutan perlakuan panas, dan metode inspeksi sebelum penawaran.
Konfirmasi Penawaran dan Sampel
Tinjau rute proses yang diusulkan, cakupan komersial, status revisi, rencana pengiriman, dan persyaratan sampel atau artikel pertama sebelum merilis produksi.
Setujui Kontrol Produksi
Otorisasi revisi gambar yang dikonfirmasi dan rencana kualitas sehingga pemesinan CNC, EDM, grinding, fitting, dan inspeksi berlanjut sesuai persyaratan proyek yang terdokumentasi.
Terima Dokumentasi Terverifikasi
Terima komponen dengan dokumentasi yang sesuai dengan pesanan dan rencana inspeksi yang disepakati, didukung oleh komunikasi yang dapat dilacak mengenai revisi dan koordinasi pengiriman.
Pusat Pengetahuan Teknik: Sertifikasi dan Dokumentasi Kualitas
Umpan Balik Pelanggan Menunggu Otorisasi
Testimoni pelanggan yang disetujui menunggu publikasi. SUUXIANG akan menerbitkan hasil proyek hanya ketika pelanggan telah mengotorisasi susunan kata, atribusi perusahaan, dan bukti dimensi, pengiriman, atau inspeksi apa pun yang dirujuk.
Testimoni pelanggan yang disetujui menunggu publikasi. Hasil manufaktur berbasis gambar memerlukan konteks spesifik proyek, termasuk status revisi, material, kuantitas, dimensi kritis, persyaratan inspeksi, dan rencana pengiriman yang disepakati.
Testimoni pelanggan yang disetujui menunggu publikasi. SUUXIANG tidak menyajikan klaim pelanggan yang belum diverifikasi atau angka kinerja umum sebagai bukti untuk suku cadang CNC, komponen cetakan, perkakas konektor, atau program komponen cetakan.
Pusat Pengetahuan Teknik FAQ
Practical answers for teams preparing drawing-based CNC, mold-component, connector-tooling, and stamping-die inquiries.
Apa yang harus saya sertakan dalam RFQ berbasis gambar CNC?
Apakah ada jumlah pesanan minimum untuk suku cadang kustom?
Apa yang memengaruhi waktu tunggu prototipe dan produksi?
Bisakah saya meminta sampel artikel pertama sebelum pesanan yang lebih besar?
Laporan inspeksi apa yang harus saya minta untuk komponen cetakan presisi?
Bagaimana revisi gambar dikontrol selama proyek pemesinan kustom?
Bisakah Anda membantu dengan persyaratan pembayaran, pengiriman, dan impor?
Bagaimana saya harus menangani gambar IP dan rahasia dengan produsen?
Pusat Pengetahuan Teknik: Panduan Perencanaan RFQ CNC
Gunakan kerangka kerja keputusan ini untuk menerjemahkan gambar menjadi RFQ yang andal, mengevaluasi pemasok manufaktur, membandingkan pendorong kualitas dan biaya, serta menghindari kesenjangan spesifikasi yang menunda program CNC presisi, komponen cetakan, perkakas konektor, dan volume rendah.
1. Apa Itu Pusat Pengetahuan Teknik?
Gambar 2D, model 3D, spesifikasi material, dan persyaratan inspeksi merupakan masukan kerja dari pusat pengetahuan teknik untuk pengadaan komponen berbasis gambar. Ini adalah sumber daya pengambilan keputusan praktis yang menghubungkan maksud desain dengan kemampuan manufaktur, strategi datum, pemilihan proses, perencanaan pengukuran, komunikasi pemasok, dan risiko program.nnTahun 2010 adalah tahun berdirinya Dongguan SuuXiang Precision Mold Co., Ltd.; pekerjaan SUUXIANG yang berorientasi internasional dimulai dengan informasi yang diperlukan untuk menafsirkan suatu komponen, bukan sekadar menghargainya. Insinyur desain dan cetakan menggunakan sumber daya ini untuk mengklarifikasi dimensi kritis dan akses kendala, sementara tim pengadaan, kualitas, manufaktur, dan program menggunakannya untuk menyelaraskan bukti, revisi, ekspektasi pengiriman, dan kriteria penerimaan.nn1 RFQ dapat menghasilkan penawaran yang saling bertentangan ketika gambar, model, kuantitas, material, perlakuan panas, persyaratan permukaan, dan kebutuhan pelaporan tidak diorganisir bersama. Mempersiapkan pengetahuan ini terlebih dahulu akan memunculkan pertanyaan tentang toleransi-stack, EDM, sisa pemotongan gerinda, dan metode inspeksi sejak dini, sehingga pemasok dapat menilai rute yang layak dan pembeli dapat membandingkan respons atas dasar teknis yang sama.
2. Evolusi Pusat Pengetahuan Teknik
Tahun 2010 adalah tahun SUUXIANG mulai menerjemahkan gambar dan spesifikasi pelanggan ke dalam pekerjaan manufaktur presisi. Hubungan pemasok sebelumnya sering kali bergantung pada cetakan kertas, pengetahuan bengkel informal, dan klarifikasi telepon, sehingga maksud datum, status revisi, dan cakupan inspeksi terbuka untuk interpretasi.nn2 file kini menjadi titik awal praktis untuk banyak RFQ komponen CNC dan komponen cetakan: gambar 2D yang terkontrol dan, jika tersedia, model CAD 3D. Pembeli harus mengharapkan pemasok untuk mengidentifikasi revisi yang berlaku, menandai konflik model-dengan-gambar, dan memberikan umpan balik DFM mengenai akses perkakas, jalur kawat EDM, kebutuhan elektroda, urutan perlakuan panas, dan kelonggaran gerinda sebelum dirilis.nn3 aliran bukti menjadikan pengetahuan teknik bersama dapat ditindaklanjuti: gambar yang disetujui, rencana inspeksi yang disepakati, dan komunikasi yang dikontrol revisi. Untuk perkakas konektor, sisipan cetakan, dan komponen CNC dengan toleransi ketat, ini menggantikan asumsi dengan dimensi kritis yang dapat dilacak, referensi datum, metode pengukuran, dan disposisi perubahan yang terdokumentasi.
3. Jenis Sumber Daya Pusat Pengetahuan Teknik
Enam jenis sumber daya membuat pusat pengetahuan teknik berguna sebelum pemasok dipilih. Masing-masing harus menghubungkan keputusan gambar dengan bukti yang diperlukan pada saat rilis prototipe, validasi, atau produksi.
Panduan RFQ dan DFM
Dua set masukan—gambar 2D dan model 3D—menjadi jangkar persiapan RFQ dan referensi DFM. Gunakan selama perencanaan prototipe untuk menentukan datum, dimensi kritis, akses perkakas, kuantitas, dan status revisi sebelum membandingkan penawaran.
Referensi Material dan Spesifikasi
Tiga pilihan yang terhubung—material, perlakuan panas, dan finishing—menentukan apakah suatu rute sesuai dengan fungsi dan kondisi pemasangan. Konsultasikan catatan pemilihan material, toleransi, dan finishing permukaan selama validasi, ketika risiko tumpukan, sisa pemotongan gerinda, strategi EDM, dan metode inspeksi harus selaras.
Catatan Kualitas dan Kualifikasi
Dua kelompok bukti mendukung pengadaan produksi: dokumentasi inspeksi dan daftar periksa kualifikasi pemasok. Tinjau sebelum rilis produksi untuk mengonfirmasi persyaratan laporan, ketertelusuran, kontrol revisi, jalur eskalasi, dan apakah proses yang diusulkan didukung oleh bukti proyek saat ini.
4. Panduan Material Pusat Pengetahuan Teknik
Spesifikasi material harus menghubungkan fungsi dengan rute proses aktual: pemotongan, EDM, gerinda, perlakuan panas, dan finishing. Untuk tinjauan gambar SUUXIANG, identitas grade dan persyaratan bukti harus diselesaikan sebelum rilis produksi.
| Grup Material | Kekuatan Utama | Peringatan Proses | Bukti RFQ |
|---|---|---|---|
| Baja perkakas | Ketahanan aus | Distorsi perlakuan panas | Grade dan kekerasan |
| Baja tahan karat | Ketahanan terhadap korosi | Pengerasan kerja | Standar dan hasil akhir |
| Paduan tembaga | Kinerja termal/listrik | Kerusakan fitur lunak | Kebutuhan paduan dan konduktivitas |
| Plastik rekayasa | Insulasi kimia atau listrik | Pergerakan kelembapan | Tingkat dan kondisi resin |
Cocokkan Material dengan Fungsi
Baja perkakas cocok untuk inti yang dibebani aus, pin, dan detail cetakan; konfirmasikan kondisi kekerasan sebelum pemesinan. Grade baja tahan karat memprioritaskan ketahanan korosi, sementara aluminium mengutamakan massa yang lebih rendah dan pemesinan yang lebih cepat.nnPaduan tembaga mendukung tugas termal atau listrik, tetapi kelembutan dapat mempersulit perlindungan fitur. Plastik rekayasa memerlukan grade resin yang ditentukan, kondisi kelembaban, dan prioritas dimensi.
Lindungi Spesifikasi Material
Satu gambar harus menyatakan standar material yang diakui, grade setara yang diizinkan, dan kondisi perlakuan panas. Catatan generik seperti ‘baja’ memberikan ruang untuk substitusi yang tidak disetujui.nnKetertelusuran 100% tidak tersirat hanya dari nama material; minta sertifikat pabrik, tautan lot, atau verifikasi kedatangan saat proyek memerlukannya.
Tentukan Persyaratan Hilir
Fitur tingkat 0,01 mm dapat dipengaruhi oleh perlakuan panas, pelapisan, pelapisan, atau urutan gerinda. Identifikasi dimensi kritis setelah setiap kondisi yang diperlukan dan tentukan metode inspeksi jika diperlukan.nnRFQ harus menyatakan finishing, paparan korosi, komponen pasangan, kuantitas, dan batas persetujuan. SUUXIANG kemudian dapat menilai ketersediaan dan mengusulkan rute proses yang terkontrol.
5. Kustomisasi Gambar dan Spesifikasi
RFQ yang dapat diproduksi dimulai dengan gambar 2D saat ini, didukung oleh model 3D jika tersedia. Ini harus mengidentifikasi apa yang mengontrol kesesuaian, fungsi, inspeksi, dan pelepasan—bukan hanya setiap dimensi nominal.
| Elemen Gambar | Informasi yang Diperlukan | Tujuan Pengendalian Biaya |
|---|---|---|
| Datum dan GDu0026T | Referensi fungsional dan hubungan yang terkontrol | Menghindari pengaturan yang ambigu |
| Ulir dan radius | Standar, ukuran, kedalaman, dan kondisi tepi | Mencegah pengerjaan ulang |
| Finishing dan pengemasan | Tekstur, pelapisan, penandaan, perlindungan | Menyelaraskan penerimaan akhir |
| Status revisi | Revisi, tanggal, deviasi yang disetujui | Mempertahankan ketertelusuran |
Tetapkan Datum Fungsional
Tiga referensi datum dapat mendefinisikan bagaimana suatu komponen ditempatkan untuk pemesinan dan inspeksi. Tandai datum primer, sekunder, dan tersier di samping fitur yang kritikal terhadap fungsi agar pemasok dapat merencanakan pengaturan dan keselarasan pengukuran.
- Identifikasi permukaan pasangan dan fitur penempatan
- Terapkan toleransi geometris pada hubungan fungsional
- Hindari rantai datum yang tidak dapat diperiksa
Tentukan Hanya Kontrol yang Diperlukan
Toleransi ketat diperlukan pada fitur yang variasinya memengaruhi perakitan, penyegelan, pergerakan, atau kinerja listrik. Terapkan toleransi umum pada dimensi nonkritis; batas yang terlalu ketat dapat menambah waktu penggilingan, EDM, inspeksi, biaya, dan waktu tunggu.
- Tentukan standar ulir, kelas, kedalaman, dan alat ukur
- Sebutkan radius, pemecah tepi, tekstur, dan hasil akhir
- Tandai dimensi yang memerlukan laporan inspeksi
Kendalikan Revisi Dan Pengiriman
Setiap paket yang dirilis memerlukan pengenal revisi, tanggal, dan catatan penyimpangan yang disetujui. Sebutkan penandaan komponen, perlindungan korosi, pengemasan nampan atau individu, kuantitas, dan persyaratan orientasi apa pun sebelum produksi dimulai.
- Lampirkan dokumentasi penyimpangan yang disetujui
- Cegah produksi revisi campuran
- Cocokkan persyaratan pelaporan dengan fitur kritis
6. Elemen Kualitas Pusat Pengetahuan Teknik
Rencana kualitas mengubah maksud gambar menjadi kriteria penerimaan yang terukur sebelum proses pemesinan dimulai. Untuk perkakas presisi, pemilihan datum, akses proses, urutan finishing, dan metode inspeksi harus ditinjau sebagai satu kesatuan sistem.
Datum dan Tumpukan Toleransi
Tiga fitur yang saling terkait dapat mengakumulasi kesalahan meskipun setiap dimensi memenuhi batas individunya. Tentukan datum fungsional primer, sekunder, dan tersier, lalu evaluasi tumpukan toleransi pada antarmuka penyambungan.nnPersyaratan toleransi 0,01 mm memerlukan datum pengukuran yang dinyatakan dan pendekatan inspeksi yang dikontrol suhu jika berlaku. Tanyakan dimensi mana yang dimesin, digerinda, atau diselesaikan dengan EDM dari setiap datum.
Akses dan Pengendalian Tepi
Sudut dalam 2 mm tidak dapat dihasilkan oleh perkakas dengan radius efektif yang lebih besar. Tinjau jangkauan pemotong, kliring dudukan, jalur kawat, akses elektroda, dan stok gerinda yang direncanakan sebelum menyetujui DFM.nnBahasa pemecahan tepi 0,05 mm dapat bertentangan dengan tepi penyegelan yang tajam atau fitur konektor yang sensitif terhadap gerinda. Tentukan kondisi tepi berdasarkan fitur, termasuk arah gerinda yang diizinkan dan tepi fungsional yang terlindungi.
Finishing dan Verifikasi
Perlakuan panas dan pelapisan dapat mengubah ukuran, kondisi permukaan, atau kelonggaran gerinda selanjutnya. Konfirmasikan urutan pemesinan kasar, pelepasan tegangan, pengerasan, finishing, pelapisan, dan pengukuran akhir.nnInspeksi 100% tidak secara otomatis sesuai untuk setiap dimensi. Tanyakan fitur CTQ mana yang menerima verifikasi CMM, pin-gage, optik, kekasaran permukaan, atau kekerasan, dan minta laporan artikel pertama untuk mengidentifikasi revisi dan metode pengukuran.
7. Cara Memilih Produsen CNC
Dua penawaran yang sebanding dapat berbeda secara material dalam risiko meskipun harga satuan cocok. Untuk pekerjaan prototipe dan volume rendah, nilai bukti dari tinjauan gambar hingga persetujuan artikel pertama.
| Area Evaluasi | Bukti untuk Diminta | Risiko Keputusan |
|---|---|---|
| Kesesuaian Proses | Jalur Terkait Fitur | Geometri yang Tidak Dapat Dimesin |
| Respons DFM | Pertanyaan Gambar Beranotasi | Desain Ulang Terlambat |
| Kapasitas | Konfirmasi Jadwal Saat Ini | Tanggal Produksi Terlewat |
| Komunikasi | Proses Revisi Bernama | Komponen Versi Salah |
Konfirmasikan Kesesuaian Proses
Gambar 2D dan model 3D harus menguji akses perkakas aktual, logika datum, kondisi material, dan jalur proses. Tanyakan apakah diperlukan milling, EDM, grinding, atau fitting.nnSatu pemasok harus menunjukkan pengalaman yang relevan dengan keluarga suku cadang, bukan mengklaim katalog universal. Bandingkan kemampuan dengan fitur-fitur kritis gambar.
Tinjau Bukti Kualitas
Tiga kontrol layak ditinjau lebih awal: metode pengukuran, catatan inspeksi, dan ketertelusuran material atau perlakuan panas. Masing-masing harus terhubung dengan dimensi kritis yang teridentifikasi.nnRencana artikel pertama harus menentukan jumlah sampel, kriteria penerimaan, format laporan, dan disposisi deviasi. Persetujuan harus mendahului produksi berulang.
Uji Kontrol Proyek
Satu register revisi harus mengidentifikasi versi gambar, pertanyaan terbuka, perubahan yang disetujui, dan status pengiriman. Perubahan lisan tanpa konfirmasi terdokumentasi menciptakan risiko yang dapat dihindari.nnDua pemeriksaan komersial penting: cakupan yang dikutip dan pengecualian. Konfirmasikan asumsi perkakas, inspeksi, finishing, pengemasan, syarat pengiriman, dan waktu tunggu sebelum membandingkan harga.
8. Kesalahan Umum Pusat Pengetahuan Teknik SUUXIANG
Delapan kesalahan serah terima yang berulang menimbulkan biaya, penundaan, dan sengketa inspeksi yang dapat dihindari dalam pekerjaan CNC berbasis gambar. Selesaikan masing-masing dengan pertanyaan atau dokumen terkontrol sebelum pesanan pembelian menetapkan ruang lingkup.
Paket RFQ Tidak Lengkap
Dua file sumber—gambar 2D berdimensi dan model 3D terkini—seharusnya selaras sebelum penawaran. Kebutuhan aplikasi, kuantitas, atau inspeksi yang hilang memaksa asumsi yang dapat mengubah harga, jalur, dan pengiriman.
- RFQ Tidak Lengkap: sediakan material, kuantitas, aplikasi, dan persyaratan laporan; jika tidak, asumsi akan masuk dalam penawaran.
- Revisi ambigu: identifikasi revisi yang dirilis dan riwayat perubahan; jika tidak, geometri usang dapat dimesin.
- Prioritas fitur yang hilang: tandai dimensi dan datum CTQ; jika tidak, upaya inspeksi akan menargetkan fitur yang salah.
Kesenjangan Spesifikasi
Tiga keputusan spesifikasi secara material memengaruhi perencanaan proses: kondisi material, realisme toleransi, dan ketebalan lapisan akhir. Masing-masing harus ada di gambar atau spesifikasi yang disetujui sebelum penempatan pesanan.
- Kondisi material tidak disebutkan: sebutkan grade, kekerasan, dan urutan perlakuan panas; jika tidak, risiko pemesinan dan distorsi tetap tidak terkendali.
- Toleransi tidak realistis: tanyakan fitur mana yang secara fungsional memerlukannya; jika tidak, biaya akan meningkat tanpa meningkatkan kesesuaian.
- Akumulasi lapisan akhir diabaikan: tentukan jenis dan ketebalan lapisan dengan dimensi sebelum atau sesudah; jika tidak, celah sambungan dapat tertutup.
Jalan Pintas Komersial dan Kualitas
Satu harga rendah bukanlah rencana manufaktur yang sebanding kecuali ruang lingkup, jalur proses, dan buktinya didefinisikan. Perencanaan kualitas setelah pemesinan menyisakan pilihan terbatas untuk memperbaiki persyaratan yang tidak terukur.
- Seleksi hanya harga: bandingkan ruang lingkup, pengecualian, dan bukti inspeksi; jika tidak, penghematan yang tampak akan menjadi biaya perubahan pesanan.
- Perencanaan kualitas ditunda: setujui CTQ, datum, alat ukur, dan format laporan; jika tidak, kriteria penerimaan akan diperdebatkan saat pengiriman.
9. Dari RFQ hingga Komponen yang Disetujui
Satu paket peluncuran yang terkontrol mencegah RFQ menjadi serangkaian klarifikasi informal. Alur kerja pusat pengetahuan teknik menetapkan setiap keputusan kepada pemilik sebelum material dipotong.
Bangun Paket Peluncuran
Pertama, desain merilis gambar 2D yang dikontrol revisinya, model, datum, dimensi CTQ, material, perlakuan panas, finishing, kuantitas, dan konteks penyambungan. Pengadaan mengeluarkan paket yang sama kepada setiap penawar dan mencatat kebutuhan pengiriman dan pelaporan yang diminta.
Tutup Kesenjangan DFM dan Penawaran
Sebelum persetujuan penawaran, produsen mengembalikan tinjauan DFM yang mencakup akses perkakas, kelonggaran pemesinan, jalur EDM atau kawat, urutan penggerindaan, metode inspeksi, dan asumsi terbuka. Desain menyelesaikan geometri; pengadaan menyelaraskan cakupan komersial; kualitas pemasok menyetujui kriteria penerimaan yang terukur.
Setujui dan Alihkan Pekerjaan Berulang
Pada persetujuan prototipe, kualitas pemasok membandingkan hasil inspeksi dengan CTQ dan proses disposisi yang disepakati. Setiap perubahan menerima revisi baru, tinjauan dampak, dan rilis tertulis; produsen kemudian menyerahkan rute yang disetujui, rencana inspeksi, dan persyaratan pengemasan untuk pesanan berulang.
10. Pendorong Harga dan Waktu Tunggu CNC
1 paket gambar dapat menghasilkan penawaran yang secara material berbeda ketika revisi, toleransi, status material, rencana inspeksi, dan tanggal pengiriman tidak lengkap. Di SUUXIANG, ini adalah pendorong penawaran untuk ditinjau—bukan harga publik atau janji waktu tunggu.nn3 pita kuantitas biasanya mengubah struktur biaya karena pemrograman, pemasangan, verifikasi komponen pertama, dan pengaturan inspeksi disebar ke lebih banyak komponen. Akses multi-sumbu, elektroda EDM atau jalur kawat, stok penggerindaan, urutan perlakuan panas, dimensi kritis yang ketat, dan finishing khusus dapat menambah risiko biaya dan jadwal.nn2 kontrol RFQ praktis meningkatkan perbandingan: kirim satu revisi gambar terkontrol dengan model 3D-nya, dan identifikasi hanya dimensi yang benar-benar kritis. Kelompokkan permintaan ke dalam ukuran lot yang masuk akal, tentukan laporan yang diperlukan dan finishing sebelum penawaran, lalu nyatakan tanggal target sehingga perutean proses dan koordinasi pengiriman dapat dievaluasi bersama.
| Pendorong | Efek biaya unit | Efek waktu tunggu |
|---|---|---|
| 1–5 komponen | Pengaturan mendominasi | Persetujuan komponen pertama penting |
| 10–50 komponen | Pengaturan didistribusikan | Perencanaan batch meningkat |
| Akses kompleks atau EDM | Lebih banyak pemrograman dan operasi | Lebih banyak langkah perutean |
| Toleransi atau finishing ketat | Lebih banyak pemesinan dan inspeksi | Verifikasi dapat diperpanjang |
| Permintaan mendesak | Risiko percepatan dapat berlaku | Kapasitas harus dikonfirmasi |
Pusat Pengetahuan Teknik: Mulai Tinjauan Gambar Anda
Unggah gambar Anda dengan material, kuantitas, persyaratan kualitas, target pengiriman, dan konteks aplikasi untuk tinjauan manufaktur yang disiplin.
.semaseo-link-aside { margin: 2.5rem 0 0; padding: 1.5rem 1.5rem 1.625rem; background: linear-gradient(180deg, var(–c-neutral-50, #fafbfc) 0%, var(–c-neutral-100, #f3f4f6) 100%); border: 1px solid var(–border-default, rgba(17, 24, 39, 0.06)); border-radius: 1rem; box-sizing: border-box; } .semaseo-link-aside > h3 { margin: 0 0 1rem; padding: 0; font-size: 0.8rem; font-weight: 600; letter-spacing: 0.08em; text-transform: uppercase; color: var(–text-muted, #6b7280); } .semaseo-link-aside ul { list-style: none; margin: 0; padding: 0; } .semaseo-link-aside li { margin: 0; padding: 0; } .semaseo-related-list { display: flex; flex-wrap: wrap; gap: 0.55rem; } .semaseo-link-chip { display: inline-flex; align-items: center; padding: 0.55rem 1rem; background: var(–surface-elevated, #ffffff); color: var(–text-primary, #1f2937); border: 1px solid var(–border-default, rgba(17, 24, 39, 0.1)); border-radius: 0.75rem; font-size: 0.9rem; line-height: 1.3; text-decoration: none; transition: transform 180ms ease, box-shadow 220ms ease, background-color 180ms ease, color 180ms ease, border-color 180ms ease; } .semaseo-link-chip:hover, .semaseo-link-chip:focus-visible { transform: translateY(-1px); background: var(–c-brand-700, #111827); color: var(–text-on-brand, #ffffff); border-color: var(–c-brand-700, #111827); box-shadow: 0 6px 16px rgba(var(–c-brand-rgb, 17, 24, 39), 0.20); outline: none; } .semaseo-fr-list { display: grid; grid-template-columns: repeat(auto-fit, minmax(220px, 1fr)); gap: 0.75rem; } .semaseo-fr-card { display: flex; flex-direction: column; gap: 0.3rem; padding: 0.95rem 1.05rem 1rem; background: var(–surface-elevated, #ffffff); border: 1px solid var(–border-default, rgba(17, 24, 39, 0.08)); border-radius: 0.875rem; text-decoration: none; transition: transform 180ms ease, box-shadow 220ms ease, border-color 180ms ease; } .semaseo-fr-card:hover, .semaseo-fr-card:focus-visible { transform: translateY(-2px); border-color: var(–border-strong, rgba(17, 24, 39, 0.2)); box-shadow: 0 8px 20px rgba(17, 24, 39, 0.08); outline: none; } .semaseo-fr-card .semaseo-fr-title { font-weight: 600; font-size: 0.95rem; color: var(–text-primary, #111827); line-height: 1.35; } .semaseo-fr-card .semaseo-fr-reason { font-size: 0.78rem; color: var(–text-muted, #6b7280); line-height: 1.4; } @media (max-width: 640px) { .semaseo-link-aside { padding: 1.25rem; border-radius: 0.875rem; } .semaseo-link-chip { padding: 0.5rem 0.875rem; font-size: 0.875rem; } .semaseo-fr-list { grid-template-columns: 1fr; } } @media (prefers-reduced-motion: reduce) { .semaseo-link-chip, .semaseo-fr-card { transition: none; } .semaseo-link-chip:hover, .semaseo-fr-card:hover { transform: none; } }