
Centro di Conoscenza Ingegneristica per Revisioni Disegni Sicure
Utilizza il nostro centro di conoscenza ingegneristica per preparare disegni, definire requisiti critici e richiedere una revisione di produzione informata.
Componenti di Precisione per Stampaggio Rappresentativi





Drawing-Based Component Catalogue and RFQ Support





Centro di Conoscenza Ingegneristica: Revisione Disegni Disciplinata
Utilizza questi punti di revisione per allineare producibilità, caratteristiche critiche, pianificazione dei processi, ispezione e controllo delle revisioni prima degli impegni di produzione.
DFM Prima del Preventivo
Rivedi accesso agli utensili, sequenza di lavorazione, necessità di elettroerosione, e tolleranze pratiche prima che vengano stabiliti preventivi di prezzo e tempi di consegna.
Dimensioni Critiche Definite
Identifica le dimensioni CTQ, i riferimenti, le relazioni di accoppiamento e gli stack di tolleranze in modo che le priorità di produzione riflettano l’intento funzionale del disegno.
Pianificazione del Percorso di Processo
Abbina sequenze di fresatura CNC, elettroerosione a filo o a tuffo, rettifica, assemblaggio e trattamento termico a geometria, materiale e requisiti di finitura.
Allineamento Piano di Ispezione
Conferma metodi di ispezione, aspettative di reportistica, riferimenti di base e punti di misurazione prima che inizi la produzione di componenti basati su disegno.
Visibilità Revisioni Mantenuta
Mantieni visibili versioni dei disegni, requisiti chiariti e modifiche approvate in tutta la documentazione di coordinamento del progetto, produzione, ispezione e consegna.
Comunicazione Tracciabile
Crea un registro chiaro di requisiti materiali, quantità, priorità delle superfici, aspettative di qualità e obiettivi di consegna per decisioni di produzione informate.
Categorie di Produzione Personalizzate per la Tua Richiesta di Preventivo
Seleziona il processo o la famiglia di componenti che si adatta al tuo disegno, dimensioni critiche, requisiti materiali, necessità di ispezione e piano di consegna.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per parti personalizzate basate su disegno che richiedono fresatura, tornitura, elettroerosione, rettifica, assemblaggio e percorsi di ispezione pianificati. Invia dimensioni critiche, materiale, quantità, requisiti di superficie e contesto di accoppiamento in modo che il piano di processo possa essere revisionato prima del preventivo.
Upload a Drawing
Fresatura CNC
Servizi personalizzati di fresatura CNC per parti prismatiche, con cavità, sagomate e sensibili ai fissaggi. La revisione del disegno dovrebbe definire riferimenti, accesso utensile, geometria degli angoli, stack di tolleranze, tolleranza di lavorazione e punti di ispezione prima che venga definito il percorso di fresatura.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per alberi, spine, boccole, manicotti, filettature e componenti rotanti. Nel preventivo (RFQ) è necessario specificare le relazioni di diametro, la concentricità, il battito, i requisiti di superficie e le necessità di rettifica o trattamento termico successivi.
Upload a Drawing
Lavorazioni a 5 Assi
Le lavorazioni CNC a 5 assi supportano pezzi con angoli complessi, caratteristiche multi-faccia e condizioni di approccio utensile difficili. La revisione di disegni e modelli aiuta a valutare la riduzione dei setup, la portata dell’utensile, il rischio di collisione, il controllo dei riferimenti e qualsiasi requisito residuo di elettroerosione o rettifica.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro sono ideali per componenti di piccolo diametro, allungati e ricchi di dettagli, dove la stabilità delle caratteristiche e la manipolazione sono fondamentali. Fornire dimensioni, tolleranze, materiale, quantità, dettagli su filettature o fori trasversali e requisiti di accoppiamento funzionale per la revisione.
Upload a Drawing
Elettroerosione a Filo e a tuffo
I servizi di elettroerosione a filo e a tuffo sono adatti a materiali temprati, fessure strette, geometrie interne acute, profili intricati e caratteristiche con accesso limitato per utensili convenzionali. Discutere in anticipo il percorso del filo, le esigenze del foro di partenza, la strategia degli elettrodi, le aspettative sullo strato ricotto e i requisiti di finitura.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili supporta planarità, parallelismo, accuratezza del profilo e finitura controllati su componenti temprati o con tolleranze strette. Definire i riferimenti funzionali, il materiale da asportare per la rettifica, la sequenza del trattamento termico, gli obiettivi di finitura superficiale e il metodo di misurazione nel pacchetto di disegno.
Upload a Drawing
Inserti Nucleo e Cavità Stampo
Inserti di precisione per nucleo e cavità stampo vengono prodotti da disegni del cliente per applicazioni di stampaggio a iniezione. La revisione si concentra sulla selezione dell’acciaio, la geometria della cavità, le interfacce di raffreddamento o sfiato, l’accesso per elettroerosione, il trattamento termico, le tolleranze di montaggio e le dimensioni critiche del pezzo stampato.
Upload a Drawing
Espulsori e Componenti di Eiezione
Perni espulsori, bussole e componenti di eiezione sono elementi di attrezzatura configurabili per un rilascio controllato del pezzo. Le richieste di preventivo (RFQ) dovrebbero indicare dimensioni, materiale, durezza o trattamento, relazione di accoppiamento, condizioni relative alla corsa, aspettative superficiali e qualsiasi caratteristica anti-rotazione o di sfiato.
Upload a Drawing
Perni Nucleo, Componenti di Guida e Posizionamento
Perni nucleo, perni di guida, boccole e componenti di posizionamento richiedono attenzione all’accoppiamento funzionale e al controllo posizionale. Fornire informazioni sul pezzo accoppiato, lo schema dei riferimenti, i requisiti di materiale e trattamento termico, le considerazioni sull’usura e le priorità di ispezione per una revisione di produzione efficace.
Upload a Drawing
Carrelli, Sollevatori, Canali di Iniezione e Accessori Stampo
Carrelli, sollevatori, canali di iniezione e accessori per stampi vengono realizzati secondo la geometria e le condizioni di interfaccia definite nel disegno. La valutazione considera movimento e gioco, superfici di usura, funzione del canale di iniezione, relazioni di assemblaggio, accesso per lavorazioni, esigenze di elettroerosione e requisiti di montaggio o ispezione.
Upload a Drawing
Componenti per Stampi di Connettori
Componenti di precisione per stampi di connettori supportano caratteristiche dell’attrezzatura dove passo, allineamento, geometria dei pin, cavità e interfacce di accoppiamento influenzano il connettore stampato. I disegni dovrebbero indicare dimensioni critiche, materiale, finitura, condizioni di usura e aspettative di misurazione.
Upload a Drawing
Componenti per Stampi di Tranciatura
Componenti di precisione per stampi di tranciatura vengono prodotti per funzioni di formatura, taglio, guida e supporto definite nel disegno. La condizione del materiale, la durezza, la geometria del bordo, le relazioni di gioco, il materiale da asportare per la rettifica, i requisiti di superficie e il contesto dello stampo accoppiato dovrebbero guidare la pianificazione del processo.
Upload a Drawing
Attrezzature per Stampaggio a Iniezione, MIM, CIM e Sovrastampaggio
Le lavorazioni per stampaggio a iniezione, MIM, CIM e sovrastampaggio vengono valutate nell’ambito dello scopo di produzione verificato. Fornire il disegno del componente o dell’attrezzatura, i requisiti di materiale e termici, le interfacce critiche, il contesto relativo al ritiro, i dettagli della cavità e le aspettative di ispezione prima di prendere impegni.
Upload a Drawing
Materiali per Lavorazioni
I materiali per lavorazioni CNC vengono selezionati in base ai requisiti del disegno, alla funzione, alla lavorabilità, al trattamento termico, all’esposizione alla corrosione e alle esigenze di ispezione. Specificare il grado richiesto o un equivalente approvato, la condizione del materiale, le aspettative di tracciabilità e qualsiasi vincolo applicativo con la richiesta di preventivo (RFQ).
Upload a Drawing
Finiture Superficiali e Trattamenti Termici
La finitura superficiale e il trattamento termico vengono pianificati in base all’usura funzionale, alla resistenza alla corrosione, alla durezza, al cambiamento dimensionale e ai requisiti estetici. Identificare il processo o la specifica richiesta, la sequenza del trattamento, le esigenze di mascheratura, l’obiettivo di finitura e le dimensioni che richiedono controllo post-processo.
Upload a Drawing
Qualità, Metrologia e Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono allineate al disegno e al piano di ispezione concordato. Identificare dimensioni critiche, riferimenti, esigenze di campionamento o ispezione completa, formato del rapporto, registri dei materiali, stato di revisione e requisiti di tracciabilità prima della produzione.
Upload a Drawing
Prototipazione e Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano la valutazione controllata, colmano la domanda e forniscono un approvvigionamento ripetibile di piccoli lotti da disegni approvati. Includi scaglioni di quantità, maturità della revisione, materiale, caratteristiche critiche, livello di ispezione e data di consegna prevista per una pianificazione pratica.
Upload a DrawingCentro Conoscenza Ingegneristica: Considerazioni sui materiali per parti di precisione
Acciaio per utensili
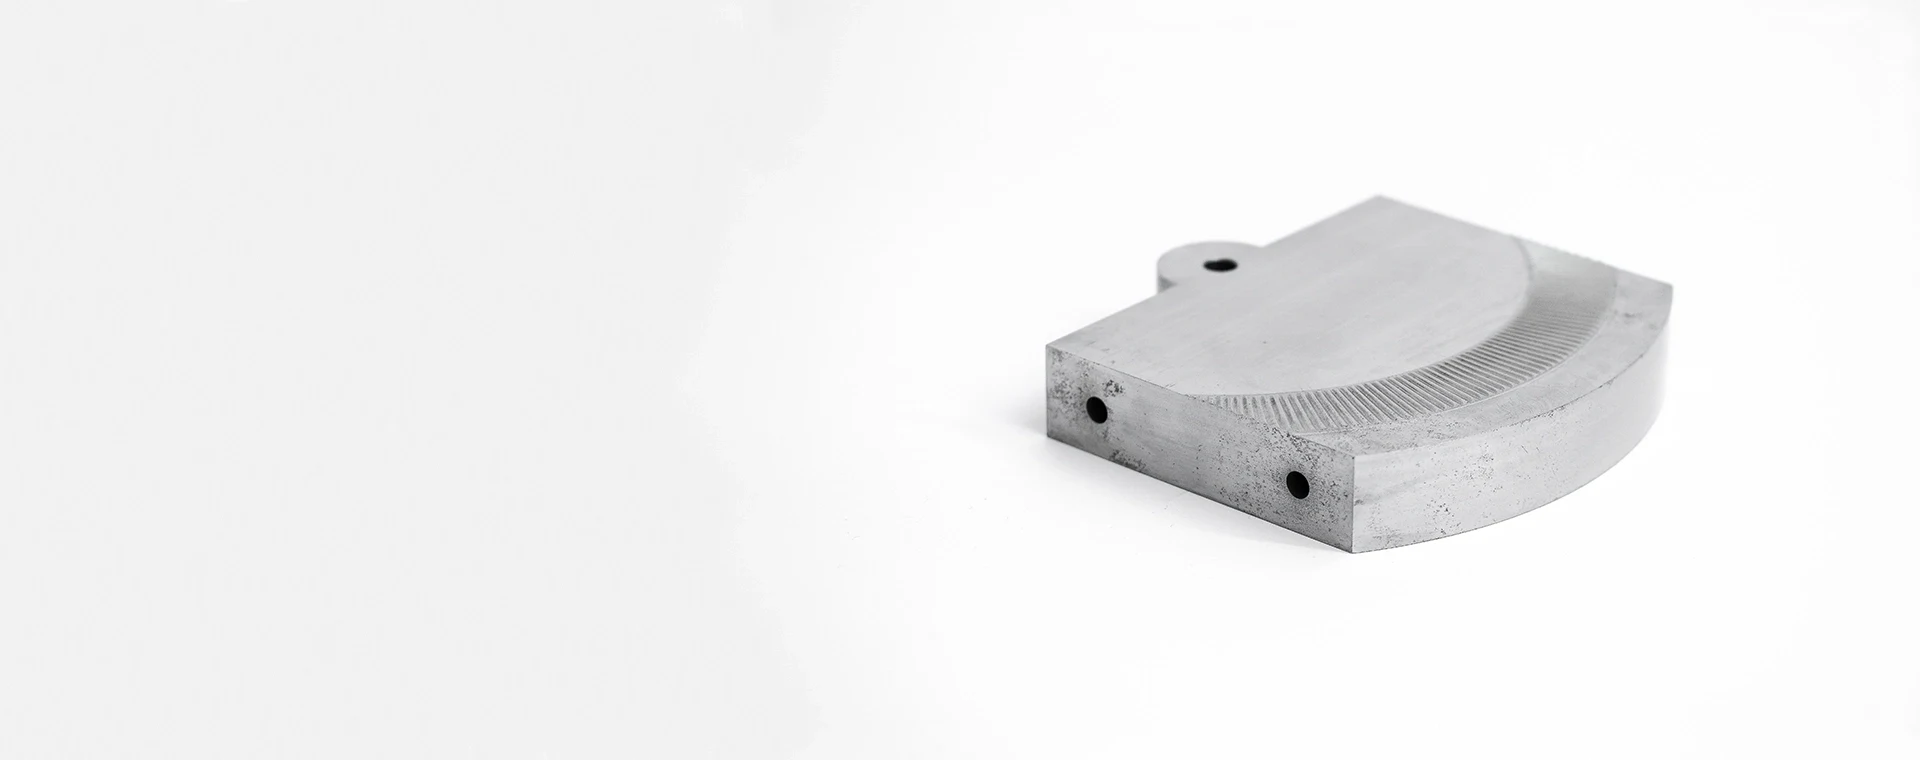
Comune per anime di stampo, inserti di cavità e utensili critici per l’usura dove è necessaria una superficie di lavoro dura e stabile. La selezione del grado, la sequenza del trattamento termico, il materiale di rettifica e la strategia EDM richiedono una revisione basata sul disegno.

Acciaio inossidabile
Utilizzato per componenti sensibili alla corrosione, utensili per connettori e parti di precisione esposte a umidità o fluidi di processo. La scelta della lega influisce sulla lavorabilità, la finitura superficiale, la risposta alla durezza e la pianificazione dell’ispezione per l’applicazione prevista.

Leghe di alluminio
Un’opzione leggera per prototipi, maschere e componenti di stampo o utensili selezionati dove una lavorazione più rapida può supportare le tempistiche del progetto. Confermare la lega, la geometria delle pareti, la protezione superficiale e i requisiti di rigidità prima della pianificazione della produzione.
Leghe di rame
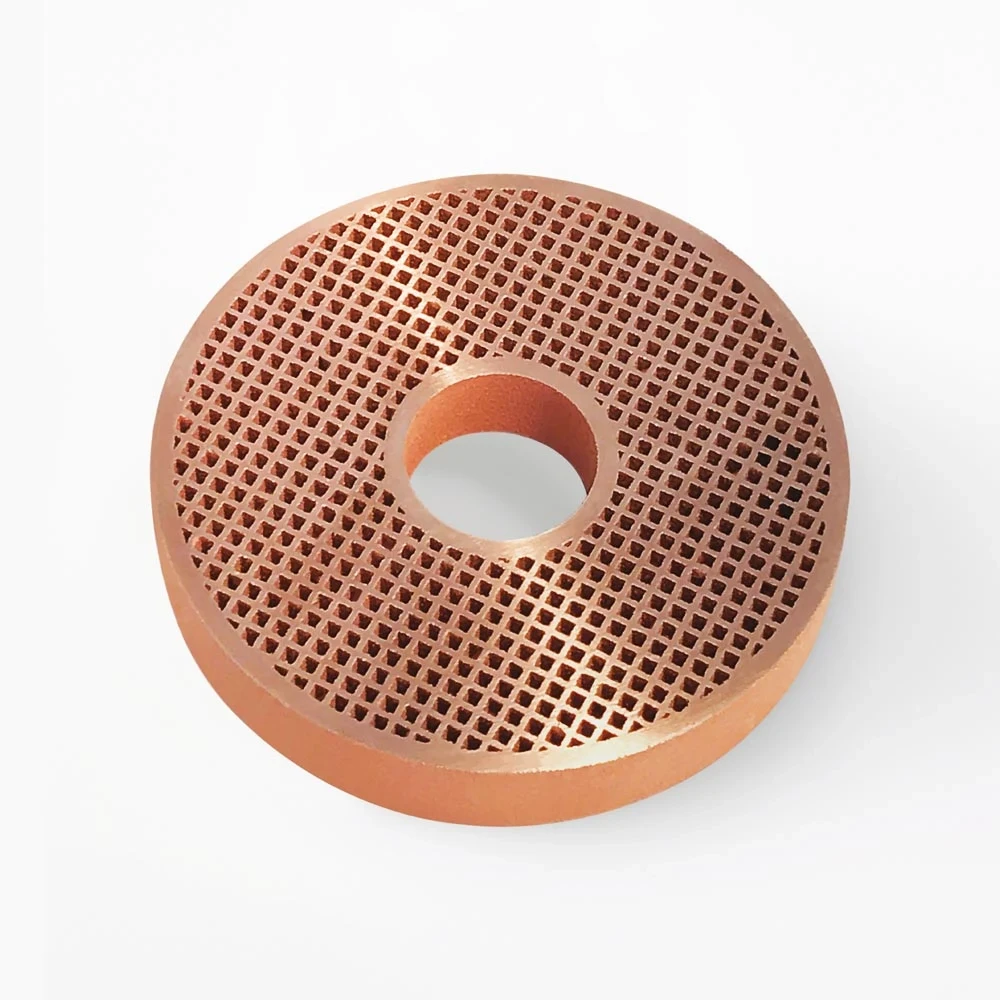
Spesso valutate per inserti o componenti che necessitano di un comportamento termico efficiente nelle applicazioni di utensileria. Il grado del materiale, il supporto di lavorazione, l’uso dell’elettrodo e il rischio di deformazione dovrebbero essere rivisti rispetto alla geometria della parte e ai requisiti funzionali.
Plastiche ingegneristiche
Adatte per maschere selezionate, prototipi, elementi isolanti e parti funzionali a basso carico. Il grado di resina influisce sulla rigidità, sulla risposta all’umidità, sulla stabilità dimensionale e sul comportamento di lavorazione, quindi l’idoneità finale dipende dall’applicazione documentata.
Centro Conoscenza Ingegneristica: Processi di lavorazione e EDM




Centro di Conoscenza Ingegneristica: Caratteristiche dei Componenti e Opzioni di Finitura

Localizzazione degli Elementi
Perni guida, boccole, chiavette e elementi di localizzazione stabiliscono una posizione ripetibile del pezzo negli stampi, nelle maschere e negli utensili per connettori. Definire datum, relazioni di accoppiamento e requisiti critici di adattamento per la revisione dei disegni.

Caratteristiche di Eiezione
Fori per perni espulsori, elementi di ritorno e interfacce di espulsione richiedono gioco, allineamento e considerazioni sulla superficie. Identificare la direzione operativa, i componenti di accoppiamento e le dimensioni sensibili all’usura prima di pianificare la lavorazione e il montaggio.

Dettagli del Cancello
Inserti del cancello, geometria del piano del cancello e dettagli correlati del percorso del flusso possono influire sulle prestazioni dello stampaggio e sull’accesso per la manutenzione. Fornire il contesto dell’applicazione, i requisiti dei materiali e le aspettative superficiali per un percorso di produzione adeguato.

Identificazione del Pezzo
Marcatura laser, identificatori incisi ed etichette di tracciabilità possono aiutare a distinguere revisioni, posizioni di cavità o stato di ispezione. Specificare la posizione, il contenuto dei caratteri, le esigenze di durata e qualsiasi restrizione sulle superfici estetiche.

Finiture Specifiche
La rettifica, la lucidatura, la preparazione della texture e la finitura protettiva dovrebbero essere definite dall’esigenza funzionale piuttosto che dall’aspetto da solo. Indicare rugosità, superfici di tenuta, preoccupazioni sulla corrosione e criteri di ispezione sul disegno.
Centro di Conoscenza Ingegneristica SUUXIANG
SUUXIANG è il marchio rivolto all’internazionale di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Fondata dal rappresentante legale XiaoCheng Huang, aiutiamo i team di ingegneria, approvvigionamento e qualità a trasformare disegni e specifiche in pezzi personalizzati ispezionati, componenti di stampi di precisione e utensili per connettori.
Il nostro centro di conoscenza ingegneristica riflette le decisioni pratiche alla base della produzione: DFM, dimensioni critiche, strategia dei datum, accesso alla lavorazione, tolleranze per EDM e rettifica, requisiti dei materiali e trattamenti termici, e pianificazione dell’ispezione. L’obiettivo non è un consiglio generico; è aiutare gli acquirenti a preparare richieste di preventivo (RFQ) più chiare e a valutare percorsi di processo fattibili.
Ciò che distingue SUUXIANG è un coordinamento disciplinato dalla revisione del disegno alla lavorazione, EDM, rettifica, montaggio e ispezione finale. Rendiamo visibili in anticipo il controllo delle revisioni, le aspettative di qualità e i requisiti di consegna, in modo che ogni progetto possa essere valutato sulla base delle prove attuali prima che vengano presi impegni di produzione.

Centro di Conoscenza Ingegneristica: Pianificazione di Parti di Precisione
DFM Prima del Preventivo
Una revisione utile del disegno identifica dimensioni critiche, relazioni di datum, rischi di stack di tolleranze, accesso agli utensili e requisiti superficiali prima di preventivi o impegni di produzione. Questo offre ai team di ingegneria e approvvigionamento una base più chiara per confrontare percorsi di processo praticabili e preparare una RFQ completa.
- Identificare le dimensioni critiche per la qualità e i datum funzionali
- Rivedere le tolleranze rispetto al materiale e alla sequenza di processo
- Segnalare limiti di accesso, sottosquadri e aree a rischio di funzionalità
- Confermare requisiti di revisione, quantità e ispezione

Strategia CNC ed EDM
La lavorazione CNC, l’EDM a filo e l’EDM a tuffo dovrebbero essere pianificati come operazioni complementari, non selezionati isolatamente. La geometria delle caratteristiche, gli angoli interni, la condizione del materiale, le esigenze dell’elettrodo e il percorso del filo influenzano tutti il percorso, la tolleranza di lavorazione e l’approccio di ispezione per i componenti di precisione.
- Abbinare l'accesso alla lavorazione alla geometria della caratteristica
- Valuta il percorso dei cavi, i fori di inizio e le condizioni degli angoli
- Pianifica la strategia degli elettrodi per i dettagli inaccessibili
- Mantieni uno spessore adeguato per le successive finiture
Controllo del sovrametallo per la rettifica
La rettifica di precisione è più efficace quando il sovrametallo, la sequenza dei trattamenti termici e la strategia dei riferimenti vengono definiti precocemente. L’Engineering Knowledge Center aiuta i team a considerare come fresatura, elettroerosione e rettifica interagiscono, in modo che le dimensioni finali e le priorità superficiali possano essere verificate rispetto al disegno.
- Definisci il sovrametallo per la rettifica prima della lavorazione a monte
- Considera le deformazioni dopo il trattamento termico
- Proteggi i riferimenti funzionali durante ogni operazione
- Specifica chiaramente le priorità superficiali e dimensionali
Pianificazione dell’ispezione e tracciabilità
La pianificazione dell’ispezione dovrebbe seguire le priorità funzionali del disegno piuttosto che diventare un controllo finale generico. Concordare metodi di misurazione, requisiti di reportistica, stato di revisione e criteri di accettazione aiuta ad allineare la documentazione di produzione con l’ordine e fornisce ai team di qualità le prove necessarie per decisioni di rilascio informate.
- Collega i metodi di ispezione alle dimensioni critiche
- Chiarisci i report richiesti prima dell'inizio della produzione
- Mantieni visibili le revisioni del disegno durante tutto il progetto
- Allinea la documentazione finale con il piano verificato
Engineering Knowledge Center: Punti di controllo della revisione del disegno prima della produzione
Utilizza questi punti di controllo ingegneristici per valutare come un fornitore allineerà l’intento del disegno, la pianificazione del processo, l’ispezione e la comunicazione di consegna prima della produzione.
← Swipe left or right to view →
Centro di conoscenza ingegneristica: dalla revisione del disegno alla consegna
Un percorso disciplinato per convertire i requisiti del disegno in parti di precisione ispezionate con decisioni tecniche visibili, controllo delle revisioni e coordinamento delle consegne.
Revisione degli input RFQ
Condividi il disegno 2D, il modello 3D quando disponibile, il materiale, la quantità, l’applicazione, i requisiti di qualità e la data di consegna target per una revisione iniziale informata.
Conferma le priorità DFM
Identifica dimensioni critiche, datum, preoccupazioni per l’accumulo di tolleranze, requisiti di superficie, accesso utensile, sequenza di trattamento termico e aspettative di ispezione prima della quotazione o degli impegni di produzione.
Pianificazione del percorso di processo
Seleziona la sequenza CNC, multi-asse, EDM, rettifica e montaggio appropriata, includendo tolleranze di lavorazione, strategia elettrodo, percorso filo e informazioni di revisione controllata.
Lavorare le Caratteristiche Critiche
Produci componenti attraverso il percorso di processo concordato, gestendo le caratteristiche che richiedono fresatura coordinata, tornitura, elettroerosione a filo, elettroerosione a tuffo o rettifica di precisione.
Ispeziona e Documenta
Verifica i requisiti ordinati rispetto al piano di ispezione stabilito, quindi allinea i registri di ispezione e la documentazione finale con la revisione del disegno e l’ordine applicabili.
Coordina Imballaggio e Spedizione
Conferma lo stato del pezzo completato, le esigenze di imballaggio e il coordinamento della consegna in modo che la spedizione rifletta l’ambito approvato, le esigenze documentali e le tempistiche del progetto.
Collabora con SUUXIANG tramite l’Engineering Knowledge Center
Move from RFQ preparation to approved production with visible requirements, revision control, and inspection expectations.
Prepara la tua Richiesta di Offerta (RFQ)
Invia il disegno 2D, il modello 3D disponibile, il materiale, la quantità, la data target e i requisiti critici dimensionali, di superficie, applicativi e di reportistica.
Rivedi i Dettagli di Produzione
Allinea i risultati DFM, i datumi, le priorità di tolleranza, l’accesso alla lavorazione, la strategia EDM o di rettifica, la sequenza di trattamento termico e il metodo di ispezione prima della quotazione.
Conferma Offerta e Campioni
Rivedi il percorso di processo proposto, l’ambito commerciale, lo stato di revisione, il piano di consegna e qualsiasi requisito di campioni o primi articoli prima di avviare la produzione.
Approva i Controlli di Produzione
Autorizza la revisione del disegno e il piano qualità confermati in modo che la lavorazione CNC, l’EDM, la rettifica, il montaggio e l’ispezione procedano in base ai requisiti documentati del progetto.
Ricevi Documentazione Verificata
Ricevi i pezzi con la documentazione corrispondente all’ordine e al piano di ispezione concordato, supportata da comunicazioni tracciabili su revisioni e coordinamento della consegna.
Engineering Knowledge Center: Certificazione e Documentazione di Qualità
Feedback del cliente in attesa di autorizzazione
Testimonianza del cliente approvata in attesa di pubblicazione. SUUXIANG pubblicherà i risultati del progetto solo quando il cliente avrà autorizzato il testo, l’attribuzione aziendale e qualsiasi prova dimensionale, di consegna o di ispezione a cui si fa riferimento.
Testimonianza del cliente approvata in attesa di pubblicazione. I risultati della produzione basata su disegni richiedono un contesto specifico del progetto, inclusi lo stato della revisione, il materiale, la quantità, le dimensioni critiche, i requisiti di ispezione e il piano di consegna concordato.
Testimonianza del cliente approvata in attesa di pubblicazione. SUUXIANG non presenta affermazioni non verificate dei clienti o cifre di prestazioni generalizzate come prove per parti CNC, componenti di stampi, utensili per connettori o programmi di componenti di fustelle.
Centro Conoscenza Ingegneria FAQ
Practical answers for teams preparing drawing-based CNC, mold-component, connector-tooling, and stamping-die inquiries.
Cosa dovrei includere in un RFQ CNC basato su disegno?
Esiste una quantità minima d’ordine per parti personalizzate?
Cosa influisce sui tempi di consegna per prototipi e produzione?
Posso richiedere campioni di primo articolo prima di un ordine più grande?
Quali rapporti di ispezione dovrei richiedere per i componenti di stampi di precisione?
Come vengono controllate le revisioni dei disegni durante un progetto di lavorazione personalizzata?
Potete aiutarmi con i requisiti di pagamento, spedizione e importazione?
Come dovrei gestire la proprietà intellettuale e i disegni riservati con un produttore?
Centro Conoscenza Ingegneria: Guida alla Pianificazione RFQ CNC
Utilizza questo quadro decisionale per tradurre i disegni in RFQ affidabili, valutare i fornitori di produzione, confrontare i driver di qualità e costo ed evitare lacune nelle specifiche che ritardano i programmi di CNC di precisione, componenti di stampi, utensili per connettori e programmi a basso volume.
1. Cos’è un Centro di Conoscenza Ingegneristica?
Disegni 2D, modelli 3D, specifiche dei materiali e requisiti di ispezione costituiscono gli input operativi di un centro di conoscenza ingegneristica per l’approvvigionamento di componenti basato sui disegni. È una risorsa decisionale pratica che collega l’intento di progettazione alla producibilità, alla strategia dei datum, alla selezione dei processi, alla pianificazione delle misurazioni, alla comunicazione con i fornitori e al rischio di programma.nnIl 2010 è l’anno in cui è stata fondata Dongguan SuuXiang Precision Mold Co., Ltd.; il suo lavoro internazionale SUUXIANG inizia con le informazioni necessarie per interpretare un pezzo piuttosto che semplicemente prezzarlo. Ingegneri di progettazione e stampisti utilizzano la risorsa per chiarire le dimensioni critiche e i vincoli di accesso, mentre i team di approvvigionamento, qualità, produzione e programma la utilizzano per allineare prove, revisioni, aspettative di consegna e criteri di accettazione.nnUna singola richiesta di preventivo (RFQ) può produrre preventivi contrastanti quando disegno, modello, quantità, materiale, trattamento termico, requisito superficiale e necessità di reportistica non sono organizzati insieme. La preparazione preliminare di queste conoscenze espone precocemente domande su tolleranze cumulative, elettroerosione (EDM), scarti per rettifica e metodi di ispezione, in modo che i fornitori possano valutare un percorso fattibile e gli acquirenti possano confrontare le risposte sulla stessa base tecnica.
2. Evoluzione del Centro di Conoscenza Ingegneristica
Il 2010 è l’anno in cui SUUXIANG ha iniziato a tradurre disegni e specifiche dei clienti in lavorazioni di precisione. Le precedenti relazioni con i fornitori si basavano spesso su stampe cartacee, conoscenze informali dell’officina e chiarimenti telefonici, lasciando l’intento dei datum, lo stato delle revisioni e l’ambito di ispezione aperti all’interpretazione.nnOggi, due file costituiscono il punto di partenza pratico per molte richieste di preventivo (RFQ) di pezzi lavorati CNC e componenti per stampi: un disegno 2D controllato e, quando disponibile, un modello CAD 3D. Gli acquirenti dovrebbero aspettarsi che il fornitore identifichi la revisione prevalente, segnali conflitti tra modello e disegno e fornisca un feedback DFM sull’accesso degli utensili, sui percorsi del filo per elettroerosione (EDM), sulle necessità degli elettrodi, sulla sequenza dei trattamenti termici e sulle tolleranze di rettifica prima del rilascio.nnTre flussi di evidenza rendono attuabile la conoscenza ingegneristica condivisa: il disegno approvato, il piano di ispezione concordato e la comunicazione controllata per revisioni. Per attrezzature di connessione, inserti per stampi e pezzi CNC a tolleranza stretta, questo sostituisce le supposizioni con dimensioni critiche tracciabili, riferimenti datum, metodi di misurazione e disposizione documentata delle modifiche.
3. Tipi di Risorse del Centro di Conoscenza Ingegneristica
Sei tipi di risorse rendono utile un centro di conoscenza ingegneristica prima che venga selezionato un fornitore. Ciascuno dovrebbe collegare una decisione di disegno alle prove richieste al momento del prototipo, della validazione o del rilascio della produzione.
Guide RFQ e DFM
Due set di input — disegno 2D e modello 3D — ancorano la preparazione delle RFQ e i riferimenti DFM. Utilizzateli durante la pianificazione dei prototipi per definire datum, dimensioni critiche, accesso degli utensili, quantità e stato delle revisioni prima di confrontare i preventivi.
Riferimenti Materiali e Specifiche
Tre scelte collegate — materiale, trattamento termico e finitura — determinano se un percorso è adatto alla funzione e alle condizioni di accoppiamento. Consultate le note sulla selezione dei materiali, sulle tolleranze e sulle finiture superficiali durante la validazione, quando il rischio di tolleranze cumulative, lo scarto per rettifica, la strategia EDM e il metodo di ispezione devono essere allineati.
Registrazioni di Qualità e Qualificazione
Due gruppi di prove supportano l’approvvigionamento per la produzione: documentazione di ispezione e checklist di qualificazione del fornitore. Rivedeteli prima del rilascio della produzione per confermare i requisiti di reportistica, la tracciabilità, il controllo delle revisioni, i percorsi di escalation e se il processo proposto è supportato dalle prove del progetto corrente.
4. Guida ai Materiali del Centro di Conoscenza Ingegneristica
Una specifica del materiale deve collegare la funzione al percorso di processo effettivo: taglio, EDM, rettifica, trattamento termico e finitura. Per la revisione dei disegni SUUXIANG, l’identità del grado e i requisiti di prova devono essere risolti prima del rilascio della produzione.
| Gruppo Materiali | Resistenza Primaria | Punto Critico di Processo | Evidenza RFQ |
|---|---|---|---|
| Acciaio per utensili | Resistenza all’usura | Distorsione da trattamento termico | Grado e durezza |
| Acciaio inossidabile | Resistenza alla corrosione | Incrudimento per lavorazione | Standard e finitura |
| Lega di rame | Prestazioni termiche/elettriche | Danni alle parti morbide | Esigenze di lega e conducibilità |
| Plastica ingegneristica | Isolamento chimico o elettrico | Movimento dell’umidità | Grado e condizione della resina |
Abbina il Materiale alla Funzione
Gli acciai per utensili sono adatti per anime, perni e dettagli di stampi soggetti a usura; confermare la durezza prima della lavorazione. I gradi inossidabili danno priorità alla resistenza alla corrosione, mentre l’alluminio favorisce una massa inferiore e una lavorazione più rapida.nnLe leghe di rame supportano compiti termici o elettrici, ma la loro morbidezza può complicare la protezione delle caratteristiche. Le materie plastiche tecniche richiedono un grado di resina definito, una condizione di umidità e priorità dimensionali.
Proteggi la Specifica del Materiale
Un disegno dovrebbe indicare lo standard del materiale riconosciuto, i gradi equivalenti ammessi e la condizione di trattamento termico. Una nota generica come u0022acciaiou0022 lascia spazio a una sostituzione non approvata.nnLa tracciabilità al 100% non è implicita solo dal nome del materiale; richiedere certificati di laminazione, collegamento di lotto o verifica in ingresso quando il progetto lo richiede.
Specifica i Requisiti a Valle
Caratteristiche a livello di 0,01 mm possono essere influenzate dal trattamento termico, dalla placcatura, dal rivestimento o dalla sequenza di rettifica. Identificare le dimensioni critiche dopo ogni condizione richiesta e definire il metodo di ispezione dove necessario.nnLe RFQ dovrebbero indicare finitura, esposizione alla corrosione, componenti di accoppiamento, quantità e limiti di approvazione. SUUXIANG può quindi valutare la disponibilità e proporre un percorso di processo controllato.
5. Personalizzazione di disegni e specifiche
Una richiesta di offerta (RFQ) realizzabile inizia con il disegno 2D attuale, supportato da un modello 3D quando disponibile. Deve identificare cosa controlla l’adattamento, la funzione, l’ispezione e il rilascio, non semplicemente ogni dimensione nominale.
| Elemento del disegno | Informazioni richieste | Scopo del controllo dei costi |
|---|---|---|
| Datum e GDu0026T | Riferimenti funzionali e relazioni controllate | Evita configurazioni ambigue |
| Filettature e raggi | Standard, dimensioni, profondità e condizione del bordo | Previene rilavorazioni |
| Finitura e imballaggio | Texture, rivestimento, marcatura, protezione | Allinea l’accettazione finale |
| Stato della revisione | Revisione, data, deviazioni approvate | Mantiene la tracciabilità |
Stabilire i riferimenti funzionali
Tre riferimenti possono definire come un pezzo viene posizionato per la lavorazione e l’ispezione. Indicare i riferimenti primario, secondario e terziario accanto alle caratteristiche critiche per la funzione, in modo che il fornitore possa pianificare le impostazioni e l’allineamento delle misurazioni.
- Identificare le facce di accoppiamento e le caratteristiche di posizionamento
- Applicare tolleranze geometriche alle relazioni funzionali
- Evitare catene di riferimenti non ispezionabili
Specificare solo il controllo necessario
Una tolleranza stretta è necessaria per una caratteristica la cui variazione influisce sull’assemblaggio, la tenuta, il movimento o le prestazioni elettriche. Applicare tolleranze generali alle dimensioni non critiche; limiti eccessivamente stretti possono aumentare i tempi di rettifica, elettroerosione, ispezione, i costi e i tempi di consegna.
- Definire lo standard del filetto, la classe, la profondità e la strumentazione di controllo
- Indicare raggi, smussi, tessitura e finitura
- Segnalare le dimensioni che richiedono rapporti di ispezione
Controllare revisione e consegna
Ogni pacchetto rilasciato necessita di un identificatore di revisione, una data e un record di deviazione approvata. Specificare la marcatura del pezzo, la protezione dalla corrosione, l’imballaggio in vassoio o individuale, la quantità e qualsiasi requisito di orientamento prima che inizi la produzione.
- Allegare la documentazione delle deviazioni approvate
- Prevenire la produzione con revisioni miste
- Abbinare i requisiti di reportistica alle caratteristiche critiche
6. Elementi di qualità del Knowledge Center di ingegneria
Un piano di qualità traduce l’intento del disegno in criteri di accettazione misurabili prima che vengano tagliati i trucioli. Per la produzione di precisione, la selezione dei datum, l’accesso al processo, la sequenza di finitura e il metodo di ispezione devono essere esaminati come un unico sistema.
Datum e tolleranze di accoppiamento
Tre caratteristiche correlate tra loro possono accumulare errori anche quando ogni dimensione soddisfa il proprio limite individuale. Definire datum primari, secondari e terziari funzionali, quindi valutare lo stack-up delle tolleranze all’interfaccia di accoppiamento.nnRequisiti di 0,01 mm necessitano di un datum di misurazione dichiarato e di un approccio di ispezione a temperatura controllata, ove applicabile. Chiedere quali dimensioni vengono lavorate, rettificate o rifinite con elettroerosione da ciascun datum.
Accesso e controllo del bordo
Un angolo interno di 2 mm non può essere prodotto da uno strumento con un raggio effettivo maggiore. Esaminare la portata della fresa, lo spazio del portautensili, il percorso del filo, l’accesso dell’elettrodo e il materiale di rettifica previsto prima di approvare la DFM.nnUn linguaggio di smusso del bordo di 0,05 mm può essere in conflitto con un bordo di tenuta affilato o una caratteristica del connettore sensibile alle bave. Specificare la condizione del bordo per caratteristica, inclusa la direzione della bava consentita e i bordi funzionali protetti.
Finitura e verifica
Il trattamento termico e il rivestimento possono alterare le dimensioni, la condizione della superficie o la successiva tolleranza di rettifica. Confermare la sequenza per la lavorazione grezza, il distensamento, l’indurimento, la finitura, il rivestimento e la misurazione finale.nnL’ispezione al 100% non è automaticamente appropriata per ogni dimensione. Chiedere quali caratteristiche CTQ ricevono la verifica CMM, con calibro a spillo, ottica, rugosità superficiale o durezza, e richiedere che il rapporto del primo articolo identifichi la revisione e il metodo di misurazione.
7. Come scegliere un produttore CNC
Due preventivi comparabili possono differire sostanzialmente in termini di rischio anche quando i prezzi unitari corrispondono. Per prototipi e lavori a basso volume, valutare le prove dalla revisione del disegno all’approvazione del primo articolo.
| Area di valutazione | Prove da richiedere | Rischio di decisione |
|---|---|---|
| Adeguatezza del processo | Percorso legato alle caratteristiche | Geometria non lavorabile |
| Risposta DFM | Domande sul disegno annotato | Riprogettazione tardiva |
| Capacità | Conferma programma attuale | Mancata data di produzione |
| Comunicazione | Processo di revisione nominato | Componenti versione errata |
Confermare l’idoneità del processo
Un disegno 2D e un modello 3D dovrebbero testare l’effettivo accesso dell’utensile, la logica del datum, la condizione del materiale e il percorso del processo. Chiedere se sono necessarie fresatura, elettroerosione, rettifica o assemblaggio.nnUn fornitore dovrebbe dimostrare esperienza pertinente con la famiglia di parti, non affermare un catalogo universale. Confrontare la capacità rispetto alle caratteristiche critiche del disegno.
Rivedere le prove di qualità
Tre controlli meritano una revisione anticipata: metodo di misurazione, registri di ispezione e tracciabilità del materiale o del trattamento termico. Ciascuno dovrebbe collegarsi alle dimensioni critiche identificate.nnUn piano per il primo articolo dovrebbe definire la quantità del campione, i criteri di accettazione, il formato del rapporto e la disposizione delle deviazioni. L’approvazione deve precedere la produzione ripetuta.
Controllo del progetto di prova
Un registro delle revisioni dovrebbe identificare la versione del disegno, le domande aperte, le modifiche approvate e lo stato della spedizione. Cambiamenti verbali senza conferma documentata creano rischi evitabili.nnDue controlli commerciali sono importanti: ambito quotato ed esclusioni. Confermare le ipotesi su attrezzature, ispezione, finitura, imballaggio, termini di trasporto e tempi di consegna prima di confrontare il prezzo.
8. Errori comuni nel Centro Conoscenza Ingegneristica SUUXIANG
Otto errori ricorrenti nel passaggio di consegne creano costi evitabili, ritardi e dispute sull’ispezione nel lavoro CNC basato su disegni. Risolvi ciascuno con una domanda o un documento controllato prima che l’ordine di acquisto fissi l’ambito.
Pacchetti RFQ incompleti
Due file sorgente: un disegno 2D quotato e il modello 3D corrente dovrebbero concordare prima della quotazione. La mancanza di dettagli sull’applicazione, la quantità o le esigenze di ispezione impone supposizioni che possono modificare prezzo, percorso e consegna.
- RFQ incompleto: fornire materiale, quantità, applicazione e requisiti di report; in caso contrario, le supposizioni entrano nella quotazione.
- Revisione ambigua: identificare la revisione rilasciata e la cronologia delle modifiche; in caso contrario, potrebbe essere lavorata geometria obsoleta.
- Mancanza di priorità delle caratteristiche: contrassegnare dimensioni e datumi CTQ; in caso contrario, lo sforzo di ispezione si concentrerà sulle caratteristiche sbagliate.
Lacune nelle specifiche
Tre decisioni di specifica influenzano materialmente la pianificazione del processo: condizione del materiale, realismo delle tolleranze e spessore della finitura. Ognuna deve essere indicata sul disegno o su una specifica approvata prima del piazzamento dell’ordine.
- Condizione del materiale non specificata: indicare grado, durezza e sequenza del trattamento termico; altrimenti, i rischi di lavorazione e distorsione rimangono incontrollati.
- Tolleranze irrealistiche: chiedere quali caratteristiche le richiedono funzionalmente; altrimenti, il costo aumenta senza migliorare l’adattamento.
- Accumulo di finitura ignorato: specificare tipo e spessore del rivestimento con dimensioni prima e dopo; altrimenti, lo spazio di accoppiamento può chiudersi.
Scorciatoie commerciali e qualitative
Un prezzo basso non è un piano di produzione comparabile a meno che il suo ambito, il percorso del processo e le prove non siano definiti. La pianificazione della qualità dopo la lavorazione lascia opzioni limitate per correggere un requisito non misurabile.
- Selezione basata solo sul prezzo: confrontare ambito, esclusioni e prove di ispezione; altrimenti, i risparmi apparenti diventano costi di modifica.
- Pianificazione della qualità posticipata: approvare CTQ, datumi, calibri e formato del report; altrimenti, i criteri di accettazione vengono contestati alla consegna.
Dal Preventivo alle Parti Approvate
Un unico pacchetto di lancio controllato evita che la richiesta di preventivo si trasformi in una serie di chiarimenti informali. Il flusso di lavoro del centro di conoscenza ingegneristica assegna ogni decisione a un responsabile prima che il materiale venga lavorato.
Creare il Pacchetto di Rilascio
Innanzitutto, la progettazione rilascia il disegno 2D controllato in versione, il modello, i riferimenti, le dimensioni critiche (CTQ), il materiale, il trattamento termico, la finitura, la quantità e il contesto di accoppiamento. L’ufficio acquisti invia lo stesso pacchetto a ogni offerente e registra le esigenze di consegna e di reportistica richieste.
Chiudere i Gap di DFM e Preventivo
Prima dell’approvazione del preventivo, il produttore restituisce una revisione DFM che copre l’accesso agli utensili, il margine di lavorazione, il percorso EDM o del filo, la sequenza di rettifica, il metodo di ispezione e le ipotesi aperte. La progettazione risolve la geometria; l’ufficio acquisti allinea l’ambito commerciale; la qualità del fornitore approva i criteri di accettazione misurabili.
Approvazione e Trasferimento Lavori Ripetitivi
All’approvazione del prototipo, la qualità del fornitore confronta i risultati dell’ispezione con i CTQ concordati e il processo di smaltimento. Qualsiasi modifica riceve una nuova revisione, una revisione d’impatto e un rilascio scritto; il produttore quindi consegna il percorso approvato, il piano di ispezione e i requisiti di imballaggio per gli ordini ripetitivi.
10. Fattori di Prezzo e Tempi di Consegna CNC
Un pacchetto di disegni può generare preventivi sostanzialmente diversi quando la sua revisione, le tolleranze, lo stato del materiale, il piano di ispezione e la data di consegna sono incompleti. In SUUXIANG, questi sono i fattori di preventivo da revisionare, non promesse di prezzo o tempi di consegna pubblicati.nn3 fasce di quantità solitamente modificano la struttura dei costi perché la programmazione, l’attrezzatura, la verifica del primo pezzo e l’impostazione dell’ispezione vengono distribuite su più pezzi. L’accesso multi-asse, gli elettrodi EDM o i percorsi del filo, il materiale di rettifica, la sequenza di trattamento termico, le dimensioni critiche ristrette e le finiture speciali possono aggiungere sia costi che rischi di pianificazione.nn2 controlli pratici della richiesta di preventivo migliorano la comparabilità: inviare una revisione del disegno controllata con il suo modello 3D, e identificare solo le dimensioni veramente critiche. Raggruppare la domanda in un lotto di dimensioni sensato, specificare i report richiesti e la finitura prima del preventivo, quindi indicare la data target in modo che il routing del processo e il coordinamento della consegna possano essere valutati insieme.
| Fattore | Effetto sul costo unitario | Effetto sul tempo di consegna |
|---|---|---|
| 1–5 pezzi | L’impostazione domina | L’approvazione del primo pezzo è importante |
| 10–50 pezzi | L’impostazione è distribuita | La pianificazione dei lotti migliora |
| Accesso complesso o EDM | Più programmazione e operazioni | Più passaggi di routing |
| Tolleranza o finitura ristretta | Più lavorazione e ispezione | La verifica potrebbe estendersi |
| Richiesta urgente | Potrebbe applicarsi rischio di urgenza | La capacità deve essere confermata |
Centro di Conoscenza Ingegneristica: Inizia la Revisione del Tuo Disegno
Carica il tuo disegno con materiale, quantità, requisiti di qualità, obiettivo di consegna e contesto applicativo per una revisione disciplinata della produzione.
.semaseo-link-aside { margin: 2.5rem 0 0; padding: 1.5rem 1.5rem 1.625rem; background: linear-gradient(180deg, var(–c-neutral-50, #fafbfc) 0%, var(–c-neutral-100, #f3f4f6) 100%); border: 1px solid var(–border-default, rgba(17, 24, 39, 0.06)); border-radius: 1rem; box-sizing: border-box; } .semaseo-link-aside > h3 { margin: 0 0 1rem; padding: 0; font-size: 0.8rem; font-weight: 600; letter-spacing: 0.08em; text-transform: uppercase; color: var(–text-muted, #6b7280); } .semaseo-link-aside ul { list-style: none; margin: 0; padding: 0; } .semaseo-link-aside li { margin: 0; padding: 0; } .semaseo-related-list { display: flex; flex-wrap: wrap; gap: 0.55rem; } .semaseo-link-chip { display: inline-flex; align-items: center; padding: 0.55rem 1rem; background: var(–surface-elevated, #ffffff); color: var(–text-primary, #1f2937); border: 1px solid var(–border-default, rgba(17, 24, 39, 0.1)); border-radius: 0.75rem; font-size: 0.9rem; line-height: 1.3; text-decoration: none; transition: transform 180ms ease, box-shadow 220ms ease, background-color 180ms ease, color 180ms ease, border-color 180ms ease; } .semaseo-link-chip:hover, .semaseo-link-chip:focus-visible { transform: translateY(-1px); background: var(–c-brand-700, #111827); color: var(–text-on-brand, #ffffff); border-color: var(–c-brand-700, #111827); box-shadow: 0 6px 16px rgba(var(–c-brand-rgb, 17, 24, 39), 0.20); outline: none; } .semaseo-fr-list { display: grid; grid-template-columns: repeat(auto-fit, minmax(220px, 1fr)); gap: 0.75rem; } .semaseo-fr-card { display: flex; flex-direction: column; gap: 0.3rem; padding: 0.95rem 1.05rem 1rem; background: var(–surface-elevated, #ffffff); border: 1px solid var(–border-default, rgba(17, 24, 39, 0.08)); border-radius: 0.875rem; text-decoration: none; transition: transform 180ms ease, box-shadow 220ms ease, border-color 180ms ease; } .semaseo-fr-card:hover, .semaseo-fr-card:focus-visible { transform: translateY(-2px); border-color: var(–border-strong, rgba(17, 24, 39, 0.2)); box-shadow: 0 8px 20px rgba(17, 24, 39, 0.08); outline: none; } .semaseo-fr-card .semaseo-fr-title { font-weight: 600; font-size: 0.95rem; color: var(–text-primary, #111827); line-height: 1.35; } .semaseo-fr-card .semaseo-fr-reason { font-size: 0.78rem; color: var(–text-muted, #6b7280); line-height: 1.4; } @media (max-width: 640px) { .semaseo-link-aside { padding: 1.25rem; border-radius: 0.875rem; } .semaseo-link-chip { padding: 0.5rem 0.875rem; font-size: 0.875rem; } .semaseo-fr-list { grid-template-columns: 1fr; } } @media (prefers-reduced-motion: reduce) { .semaseo-link-chip, .semaseo-fr-card { transition: none; } .semaseo-link-chip:hover, .semaseo-fr-card:hover { transform: none; } }